Contacte con Zhouxiang

Inspección de soldaduras: métodos END, defectos y normas [2026]


Contenido
Mostrar
Guía rápida: inspección de soldaduras
| Norma principal (acero estructural) | AWS D1.1/D1.1M:2025 (25.ª edición, marzo de 2025) |
|---|---|
| Norma internacional para soldadura por fusión | ISO 5817:2023 — niveles de calidad B (el más alto), C y D |
| Comprobaciones previas a la soldadura | Ajuste de la unión, ángulo del bisel, separación de raíz, revisión del WPS y verificación de consumibles |
| Durante el proceso (entre pasadas) | Cobertura del precalentamiento, geometría del cordón, eliminación de escoria y temperatura entre pasadas |
| Después de soldar (inspección final) | Primero, VT; después, el método de END según las condiciones de carga y los requisitos de la norma |
| Acreditación de inspector cualificado | CWI (AWS), END de Nivel II según ASNT SNT-TC-1A o ISO 9712 (tercera parte) |
| Límite de socavación de AWS D1.1 (carga estática) | Longitud acumulada con profundidad >1/16 in ≤ longitud de soldadura × 0.16 |
¿Qué es la inspección de soldaduras? Definición, finalidad y ámbito industrial
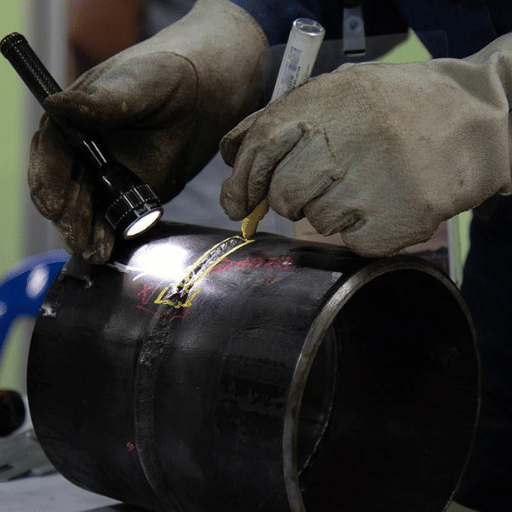 La inspección de soldaduras consiste en examinar las soldaduras para garantizar que cumplen los criterios dimensionales, mecánicos y normativos aplicables. Comprende las actividades que se llevan a cabo antes de soldar, durante las secuencias de soldadura y una vez terminada la unión. También se aplica a cualquier estructura en la que un fallo de las soldaduras pueda tener consecuencias para la seguridad, las autoridades competentes o la propia estructura, como columnas de edificios y vigas de puentes, recipientes a presión, uniones de tuberías o construcción naval.
El objetivo final no es descubrir fallos una vez producidos, sino evitar que se produzcan. Si se lleva a cabo correctamente, la inspección previa a la soldadura identifica problemas de ajuste que impiden obtener soldaduras correctas. Las comprobaciones durante el proceso detectan defectos en el cordón, cuando aún es posible repararlos sin retirar por completo la soldadura.
La inspección posterior a la soldadura compara las soldaduras terminadas y verifica que cada una cumple los criterios de aceptación especificados en la norma aplicable: AWS D 1. 1 para proyectos de acero estructural en EE. UU., ISO 5817 para proyectos internacionales o las secciones IX y XIII de ASME cuando corresponda al equipo.
Sin embargo, la inspección de soldaduras se diferencia de forma importante de la inspección de cualificación de soldadores: el CWI aplica criterios normativos, no su propio criterio de ingeniería. Cada vez que una discontinuidad supera el límite establecido por escrito, la soldadura se rechaza, independientemente de lo que opine el fabricante sobre el riesgo real para la estructura. Esta separación es precisamente lo que hace tan fiable la inspección de tercera parte.
Descubra cómo la tecnología de soldadura robotizada controla la calidad durante el proceso, antes de que comience la inspección.
Nota técnica: ensayos destructivos y no destructivos
Los END (ensayos no destructivos) o NDE (exámenes no destructivos) evalúan la soldadura sin desmontar, cortar, romper ni modificar la unión. Los ensayos destructivos (DT) incluyen probetas de tracción, plegado y macrografía con ataque químico, que permiten determinar parámetros mecánicos en muestras de cualificación. El DT destruye la unión.
En producción, los END son la herramienta principal; los DT se utilizan para el WPS y la cualificación del soldador.
8 defectos habituales de soldadura y cómo los identifican los inspectores
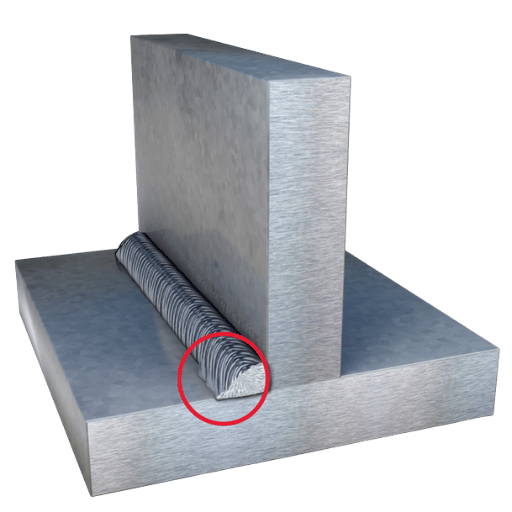 Saber qué defectos buscar es el principio básico de la inspección de soldaduras. Estos ocho tipos representan la mayoría de los rechazos en trabajos de estructuras, recipientes a presión y tuberías. El análisis de datos de fabricación naval ha demostrado que las cavidades —porosidad y sopladuras— representaban el 44-58 % de todos los defectos en trabajos con FCAW; las inclusiones sólidas suponían otro 25-37 %.
Un hallazgo significativo: el 90 % de TODOS los defectos de soldadura se encuentra en soldaduras en ángulo, no en soldaduras a tope con preparación en ranura; el 75 % de los defectos se produce en las pasadas de raíz. Los planes de inspección que destinan recursos principalmente a las pasadas de raíz de las soldaduras en ángulo detectarán la mayoría de los defectos de producción antes de que lleguen al control de calidad final.
| Tipo de defecto | Cómo identificarlo (VT) | Límite de AWS D1.1 / ISO 5817 | Método principal de END |
|---|---|---|---|
| Grietas | Marcas lineales finas en la superficie de la soldadura o en la zona afectada por el calor; puede ser necesaria una ampliación de 10× | Tolerancia cero: todas las grietas se rechazan según AWS D1.1 e ISO 5817 en todos los niveles de calidad | VT (superficie), UT o RT (interior) |
| Porosidad | Cavidades redondas o sopladuras visibles en la superficie del cordón; los poros internos no son visibles mediante VT | AWS D1.1: suma de los diámetros de la porosidad alineada ≤ 3/8 in por pulgada lineal de soldadura (carga cíclica, tabla 8.2). ISO 5817 nivel B: ≤1 % del área de la sección transversal | VT (superficie), RT o UT (interior) |
| Socavación | Ranura o muesca a lo largo del pie de soldadura; reduce la sección transversal del metal base | AWS D1.1: profundidad >1/16 in; longitud total acumulada ≤ longitud de soldadura × 0.16. ISO 5817 nivel B (t >3mm): profundidad ≤ 0,05t, máx. 0,5 mm | VT (con galga de soldadura) |
| Falta de fusión (LoF) | No es visible mediante VT; aparece como una falta de unión en la línea de fusión | No permitida según ISO 5817 en todos los niveles (B, C y D); la cláusula 8.9 de AWS D1.1 prohíbe toda falta de fusión | UT, RT (limitada para defectos planares) |
| Penetración incompleta | Raíz sin rellenar; aparece como una línea oscura en la película RT | No permitida en soldaduras con preparación en ranura CJP (AWS D1.1); solo se admite según ISO 5817 nivel D: h ≤ 0,2t, máx. 2 mm; no se permite en los niveles C ni B | RT, UT |
| Inclusiones de escoria | Depósitos no metálicos; aparecen como vetas o puntos oscuros en la película RT | ISO 5817 nivel B: h ≤ 0,2s, máx. 2 mm; longitud ≤ s, máx. 25 mm. Nivel D: h ≤ 0,4s, máx. 4 mm; longitud ≤ s, máx. 75 mm | RT (principal), UT |
| Marcas de cebado del arco | Zonas endurecidas o descoloridas localizadas fuera del límite de la soldadura | No permitidas — cláusula 8.9.5 de AWS D1.1; ISO 5817: no permitidas en los niveles C ni B (en el nivel D, solo se permiten si no afectan a las propiedades del metal base) | VT, MT |
| Solapamiento / falta de fusión en frío | El metal de soldadura sobrepasa el pie sin fusionarse con el metal base; habitual en GMAW | No permitido según los criterios de aceptación visual de AWS D1.1 | VT |
Nota del inspector: dónde se concentran los defectos
En los trabajos progresivos de acero estructural, dé prioridad a la inspección de las pasadas de raíz de las soldaduras en ángulo. Los análisis comparativos de datos de fabricación offshore y construcción naval obtenidos mediante END muestran de forma constante que, en los datos publicados, aproximadamente el 75 % de todos los tipos de defectos de soldadura se produce en las pasadas de raíz. En aplicaciones de chapa gruesa con varias pasadas mediante GMAW y FCAW, es obligatorio examinar la soldadura entre pasadas después de cada pasada de raíz y primera pasada de relleno.
6 métodos de END para inspeccionar soldaduras: cuándo utilizar cada uno
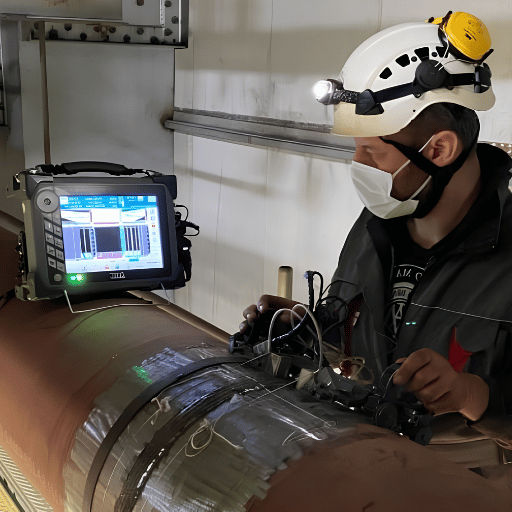 Al planificar una inspección, a veces se pasa por alto la elección de la técnica de END adecuada. La RT sigue siendo la técnica predominante en algunos sectores de fabricación —representa el 90 % de los END en aplicaciones de astilleros—, aunque presenta grandes dificultades para identificar defectos planares, como grietas y falta de fusión. Comprender los límites de capacidad de cada técnica es el punto de partida de cualquier plan de inspección sólido.
Examen visual (VT): la primera comprobación y la más fundamental
La inspección visual es un primer paso esencial en toda evaluación de soldaduras. La cláusula 8.9 de AWS D1.1 exige que todas las soldaduras de producción se examinen visualmente antes de realizar cualquier otro procedimiento de examen. La VT no conlleva riesgos de exposición personal a radiación, acoplantes eléctricos ni humos tóxicos, y requiere un equipo mínimo (un juego de galgas de soldadura, una regla y una buena iluminación). La VT puede ser eficaz para defectos accesibles en superficie (ángulo y profundidad de la socavación, perfil de la soldadura, marcas de cebado del arco y solapamientos). Para detectar defectos subsuperficiales o volumétricos se necesitan métodos de END adicionales. Probabilidad de detección (POD) de grietas superficiales mediante examen visual: 70-80 % para macrogrietas de 30-37 mm en posiciones accesibles; para alcanzar una POD del 90 %, se necesitan bloques en la pared > 160 mm. Los defectos submilimétricos y las grietas superficiales con características de difracción siguen sin detectarse. Equipo: juego de galgas para soldaduras en ángulo, galgas de profundidad de socavación, regla, aumento mínimo de 1.75 según AWS D1.1 e iluminación suficiente (500 lux según el anexo J de AWS D1.1).Ensayos por ultrasonidos (UT) y PAUT de arreglo en fase
Los ensayos por ultrasonidos transmiten ondas mecánicas de alta frecuencia a través de la soldadura. Las discontinuidades desvían las ondas y, cuando el transductor las recibe, permiten calcular el tiempo de tránsito para localizar los defectos y determinar su profundidad. UT es el método más habitual para detectar defectos internos de soldadura en taller en acero estructural: permite localizar con facilidad faltas de fusión, penetración incompleta y grietas en espesores superiores a 8 mm. Una limitación conocida de la difracción por tiempo de vuelo en UT manual es la variabilidad entre operadores. Al probar una docena de probetas idénticas de soldadura en acero al carbono con una docena de operadores distintos, Myriad Testing obtuvo una POD de entre el 41,7 % y el 100 % para defectos similares, con una POD media de solo el 57,4 %. Por tanto, un operador de UT normal no detecta aproximadamente 4 de cada 10 penetraciones. Los ensayos ultrasónicos con arreglo en fase (PAUT) superan esta limitación al dirigir electrónicamente el haz en varios ángulos durante una sola pasada sobre la soldadura. Mientras que el UT convencional debe realizar 8 pasadas con 2 sondas angulares, PAUT puede realizar el mismo número de pasadas con una sola sonda; la adquisición de datos se califica como BAJA, frente a ALTA en UT convencional. En pruebas comparativas directas de PAUT y UT manual en soldaduras a tope de acero al carbono, PAUT alcanzó una POD del 100 %, frente al 57,4 % de media del UT manual. Una limitación clave de PAUT: las grietas transversales (por fatiga) no se detectan de forma fiable en el modo de exploración estándar de una sola línea. En aplicaciones con alto riesgo de grietas por fatiga (estructuras de puentes y carriles de rodadura de grúas), PAUT debería combinarse con la difracción por tiempo de vuelo (TOFD), que puede detectar defectos transversales que PAUT no detecta. Hoy en día, combinar PAUT con TOFD se considera una práctica recomendada para inspeccionar acero estructural. El sistema de soldadura automatizado de Zhouxiang utiliza UT como método principal de ensayo posterior a la soldadura. En un fabricante de estructuras de acero para puentes de China, el uso de células de soldadura robotizada dio como resultado tasas de aprobación de inspección elevadas (97 % frente al 82 %). Esto se debe a un control más preciso del aporte térmico y a la trazabilidad completa de los parámetros de soldadura que ofrece la automatización. Más información en la sección sobre inspección automatizada que aparece a continuación.Ensayos radiográficos (RT): rayos X y gamma
La radiografía, que emplea rayos X o gamma, permite visualizar el interior de la soldadura y detectar defectos como porosidad, inclusiones de escoria y falta de penetración. La RT es adecuada para registrar imágenes 3D de defectos volumétricos internos. Puede registrar imágenes. Está especificada en varias normas para recipientes a presión y tuberías (ASME VIII, API 1104) cuando se requiere un ensayo volumétrico. En varias rondas de ensayos a ciegas, la RT alcanzó un POD del 93,3 % (se detectaron 28 de 30 probetas con defectos). La RT obtiene una única imagen 2D del interior de la soldadura. No puede detectar de forma fiable defectos planos, como la falta de fusión o las grietas orientadas en paralelo al haz de inspección. El uso de la RT como único método de END en soldaduras con riesgo elevado de defectos planos pone de manifiesto una limitación. Los requisitos de las zonas de radiación, la manipulación de las películas y su procesado añaden costes y complejidad a la planificación que los métodos basados en UT evitan.Ensayos con partículas magnéticas (MT)
La inspección con partículas magnéticas consiste en aplicar un campo magnético a un metal base ferromagnético (como el acero o las aleaciones de titanio). Las partículas de hierro adheridas son atraídas por las discontinuidades superficiales y cercanas a la superficie, que provocan fugas de flujo magnético. MT puede detectar defectos de hasta 0,1 mm de ancho cerca de la superficie; la profundidad de penetración, de varios mm, depende de la intensidad del flujo y del tipo de partículas. MT no se puede utilizar en acero inoxidable austenítico, aluminio, titanio ni otros metales no ferromagnéticos. En su lugar, se emplean ensayos con líquidos penetrantes (PT) o corrientes inducidas (ET). La cláusula 8.10 de AWS D1.1 permite utilizar MT en distintas conexiones cuando la norma exige un examen superficial.Ensayos con líquidos penetrantes (PT)
Los ensayos con líquidos penetrantes detectan defectos que afloran a la superficie mediante acción capilar: se aplica un penetrante sobre la soldadura limpia, se deja actuar y después se retira; un revelador hace aflorar cualquier indicación restante para que sea visible. Los ensayos con líquidos penetrantes pueden utilizarse en cualquier material con superficie no porosa: acero, aluminio, titanio, cerámica, vidrio, etc., por lo que son el método de examen superficial preferido en materiales no magnéticos, donde no se pueden aplicar los ensayos magnéticos. Limitación: PT solo revela defectos que llegan a la superficie. No permite detectar anomalías subsuperficiales. En la inspección de soldaduras se utiliza además de VT, ya que las grietas finas cercanas a la superficie no siempre son visibles a simple vista. También es habitual en los sectores aeroespacial y de procesos químicos, así como una alternativa para estructuras de acero cuando no se puede aplicar MT.Ensayos por corrientes inducidas (ET)
Los ensayos por corrientes inducidas utilizan una bobina de sonda para inducir un campo magnético variable en el tiempo en un material conductor; este interactúa con el material y genera corrientes parásitas circulantes. Cualquier defecto del material altera el patrón de las corrientes inducidas y modifica la impedancia de la bobina de forma medible. ET permite explorar rápidamente superficies conductoras sin acoplante y detectar grietas en la superficie o cerca de ella a través de recubrimientos. ET se utiliza en la inspección de soldaduras para detectar grietas superficiales posteriores a la soldadura en intercambiadores de calor, soldaduras de tubos y estructuras aeroespaciales. Su uso para inspeccionar soldaduras de acero estructural no está tan extendido como UT o MT; sin embargo, gracias a su mayor velocidad y a que funciona sin contacto, resulta más adecuado para la exploración automatizada de superficies a alta velocidad durante la producción.Matriz de selección de métodos de END: uniones de acero estructural
Utilice esta matriz como punto de partida. Confirme siempre los requisitos de la norma aplicable a su proyecto y a sus condiciones de carga.
| Tipo de unión / condición | Riesgo principal de defectos | Espesor del metal base | END recomendado | Método complementario / alternativo |
|---|---|---|---|---|
| Unión en T (soldadura en ángulo) | Falta de fusión en la raíz, porosidad | <12 mm | VT + MT | UT si lo exige la norma |
| Soldadura a tope con preparación en ranura (estructural) | Penetración incompleta, grietas | 12–25 mm | UT convencional | RT si no es viable realizar UT |
| Soldadura a tope con preparación en ranura (chapa gruesa) | Grietas en caliente, falta de fusión entre pasadas | >25 mm | PAUT + VT | TOFD para grietas transversales |
| Puente / estructura sometida a cargas cíclicas | Grietas por fatiga, falta de fusión | 20–40 mm | PAUT + TOFD | MT (complemento para superficies) |
| Soldadura en material no ferromagnético (Al, Ti, acero inoxidable austenítico) | Grietas superficiales, porosidad | Cualquiera | PT + VT | ET para superficies conductoras |
| Producción de gran volumen | Todo tipo de defectos, desviación del proceso | Cualquiera | Visión artificial automatizada / PAUT durante el proceso | VT + MT sobre una muestra estadística |
Normas de inspección de soldaduras: AWS D1.1, ISO 5817 e ISO 3834
 En todo el mundo se siguen tres normas para la mayoría de las inspecciones de soldaduras estructurales e industriales. Antes de iniciar cualquier inspección, debe conocer la norma aplicable a su proyecto y los requisitos de aceptación que establece. Si se utiliza una norma incorrecta o una edición antigua, el trabajo no será conforme, aunque las soldaduras sean físicamente correctas.
| Norma | Edición vigente | Ámbito de aplicación | Criterios de aceptación principales | Aplicación habitual |
|---|---|---|---|---|
| AWS D1.1/D1.1M:2025 | 25.ª edición, aprobada por ANSI el 19 de marzo de 2025 | Acero al carbono y de baja aleación para construcción; soldadura estructural de edificios, puentes y estructuras en general | Tabla 8.1 (carga estática), 8.2 (tracción cíclica), 8.3 (compresión cíclica). Grietas: tolerancia cero. Socavación: profundidad >1/16 in, longitud acumulada ≤ longitud de soldadura × 0.16. Porosidad alineada: suma de diámetros ≤ 3/8 in por pulgada lineal | Construcción de estructuras de acero en EE. UU., fabricación de puentes y códigos de edificación (IBC) |
| ISO 5817:2023 | Cuarta edición, febrero de 2023 | Todas las uniones soldadas por fusión; acero, níquel y titanio; espesor ≥ 0,5 mm; SMAW, GMAW, GTAW, SAW, PAW | Tres niveles de calidad: B (el más alto), C y D. Socavación nivel B (t >3mm): ≤0,05t, máx. 0,5 mm. Porosidad nivel B: ≤1 % de la sección transversal. Grietas: no permitidas en ningún nivel. Escoria nivel B: h ≤0,2s, máx. 2 mm; l ≤s, máx. 25 mm | Proyectos internacionales, acero estructural de la UE, cumplimiento de EN 1090 y fabricación industrial en general |
| ISO 3834 | ISO 3834-2:2021 (parte 2: requisitos completos) | Requisitos de calidad para la soldadura por fusión de materiales metálicos; abarca el proceso de fabricación, no los criterios de aceptación | Especifica qué debe documentarse —WPS, PQR, cualificaciones de soldadores, mantenimiento de equipos, trazabilidad de materiales y registros de END—, pero no establece límites dimensionales | Cualificación de proveedores para fabricación de exportación; requisito estructural de EN 1090; cadenas de suministro aeroespaciales y ferroviarias |
Procedimiento paso a paso para inspeccionar soldaduras: lista de comprobación en tres fases

¿Cómo se inspecciona una soldadura paso a paso?
Una inspección adecuada de una soldadura consta de tres fases: antes de la soldadura, durante el proceso (entre pasadas) y después de la soldadura. Hay un punto de inspección específico para cada fase. Algunos fabricantes de estructuras suelen omitir la inspección durante el proceso en las soldaduras multipasada de chapas gruesas, lo que permite que los defectos subsuperficiales queden atrapados térmicamente entre pasadas posteriores y aumenta exponencialmente el coste de reparación.Fase 1 — Inspección previa a la soldadura
- Consulte el WPS y el PQR en las tablas ISO: verifique que la especificación del procedimiento de soldadura esté aprobada, cualificada según la norma aplicable y disponible en la estación de trabajo.
- Compruebe el ajuste de la junta: mida la separación de raíz (y compárela con la tolerancia del WPS), el ángulo del bisel y la alineación de la junta; confirme que la geometría de la ranura cumple el WPS.
- Compruebe la identificación del metal base y contraste los certificados de ensayo de fábrica correspondientes con la especificación del material; busque indicios de laminaciones, inclusiones o daños superficiales en la zona de soldadura.
- Compruebe los consumibles: clasificación del metal de aportación, número de colada y condiciones de almacenamiento (los electrodos de bajo hidrógeno requieren un almacenamiento controlado según el anexo A de AWS D1.1).
- Compruebe el cumplimiento del precalentamiento: tome una medición de temperatura por contacto o IR; AWS D1.1:2025 exige que la zona de precalentamiento abarque como mínimo 2 espesores del metal base para materiales de menos de 1.5 in.
- Compruebe que la zona esté limpia: elimine mediante amolado o decapado todas las cascarillas de laminación, la pintura, la humedad y los contaminantes de la zona de soldadura, además de una franja de al menos 25 mm a cada lado.
Fase 2 — Inspección durante el proceso (entre pasadas)
- Inspeccione primero la pasada de raíz, antes de continuar: compruebe que la raíz está fundida y que no hay falta de penetración ni defectos de inicio o final de arco antes de depositar las pasadas de relleno.
- Compruebe la temperatura entre pasadas: mídala y regístrela antes de cada pasada posterior. No debe superarse la temperatura máxima entre pasadas indicada en el WPS. (Esto controla la ductilidad de la zona afectada por el calor).
- Verifique la eliminación de la escoria: confirme que se ha retirado por completo entre pasadas; la escoria residual atrapada entre los cordones provoca inclusiones en las pasadas posteriores.
- Controle la geometría del cordón: el ancho y la convexidad deben respetar los límites del WPS; una convexidad excesiva en la pasada de acabado genera una concentración de tensiones en el pie de la soldadura.
- Grietas entre pasadas: se buscan posibles grietas longitudinales o en estrella en la pasada terminada antes de depositar la siguiente; corregirlas resulta considerablemente más barato que reparar defectos internos.
Fase 3 — Inspección posterior a la soldadura
- Inspección visual (VT): inspección inicial, antes de los ensayos NDT, según la cláusula 8.9 de AWS D1.1; examine todas las superficies accesibles de la soldadura para detectar grietas, mordeduras, solapamientos, marcas de arco, defectos de perfil y errores dimensionales.
- Elija el método NDT según el tipo de junta, la norma aplicable y las condiciones de carga (consulte la matriz de selección NDT anterior).
- 3.06 Aplique el método NDT conforme a la norma de procedimiento (la norma recomendada para la tarea: personal de nivel II según ASNT SNT-TC-1A; anexo K de AWS D1.1 en el caso de UT; EN ISO 17640 para proyectos europeos).
- Aplique los criterios de aceptación: evalúe todas las indicaciones conforme al código o los códigos pertinentes (tabla 8.1/8.2/8.3 de AWS D1.1 o nivel de ISO 5817 según los requisitos contractuales).
- Registre los resultados: ubicación en el mapa de soldaduras, cualificación del inspector, método NDT aplicado, indicaciones, aceptación/rechazo y firma del inspector; ISO 3834 pide: todo el proceso del mapa de soldaduras, no debe haber registros de inspección, trazabilidad completa.
- Gestione las no conformidades 2-: documente las soldaduras rechazadas para su retrabajo o reparación Y vuelva a inspeccionarlas con el método original o con uno más conservador después del retrabajo o la reparación.
Error habitual que debe evitarse
La prueba definitiva de un procedimiento de inspección de soldaduras es la inspección entre pasadas. Para que la inspección sea eficaz, las soldaduras multipasada de acero estructural —en especial las juntas en T con exigencias estrictas de filete en chapas gruesas— deben inspeccionarse en las capas de raíz y de relleno. La inspección visual de la soldadura terminada permite determinar si el defecto se puede reparar; el tiempo se mide en turnos, no en minutos. Descubra cómo la trazabilidad mediante gemelo digital permite registrar el 100 % de los parámetros de cada pasada de soldadura. Un defecto en la pasada de raíz se repara en un turno, mientras que el mismo defecto detectado mediante RT después de la pasada final puede requerir varios turnos de retrabajo o acabar con el rechazo de la pieza soldada.
Cómo reduce la soldadura robotizada los fallos en la inspección de soldaduras
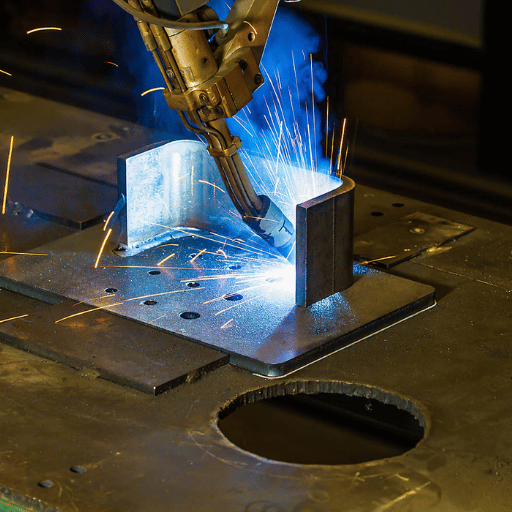 En las operaciones de fabricación manual, los fallos en la inspección de soldaduras suelen deberse, por encima de cualquier otra causa, a una sola: la variabilidad del proceso. A lo largo de un turno, los soldadores varían el aporte térmico, la velocidad de avance, el ángulo de la antorcha y la longitud del arco para cumplir el programa de producción. Esa variabilidad genera las condiciones que dan lugar a porosidad, falta de fusión y mordeduras, defectos que después requieren detección mediante NDT y reparación.
Los sistemas de soldadura robotizada eliminan las principales fuentes de esta variabilidad al mantener una velocidad de avance, una velocidad de alimentación del hilo y unos parámetros de arco constantes en todas las soldaduras y todos los turnos, independientemente del cansancio o las diferencias de habilidad entre operarios. El efecto en las tasas de aprobación de NDT se puede medir.
82%→97%
Mejora de la tasa de aprobación de UT tras instalar soldadura robotizada en un fabricante de estructuras de acero para puentes de la región central de China
DATOS DE PRIMERA MANO — Zhouxiang Verificado
80–85%
Ciclo de trabajo con arco activo de una célula de soldadura robotizada (frente al 25–35 % de la soldadura manual)
DATOS DE PRIMERA MANO — Zhouxiang Verificado
800→1.200 t
Aumento mensual de la capacidad de producción con 3 células robotizadas en un fabricante de estructuras de acero de Jiangsu
DATOS DE PRIMERA MANO — Zhouxiang Verificado
Reduzca la tasa de rechazo en la inspección de soldaduras
El sistema inteligente de soldadura de estructuras metálicas de Zhouxiang combina el seguimiento láser de la junta, la corrección de trayectoria mediante visión 3D y la trazabilidad digital completa mediante gemelo digital. Resultado documentado: las tasas de aprobación de UT pasan del 82 % al 97 % en secuencias de soldadura de acero estructural que antes requerían un retrabajo considerable después de la soldadura. Ver el sistema de soldadura →El futuro de la inspección de soldaduras: AI, PAUT y control de calidad mediante gemelo digital (2025–2026)
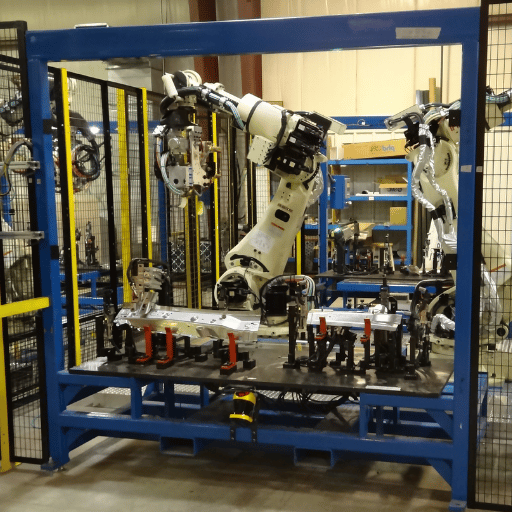 Cuatro cambios tecnológicos están transformando la inspección de soldaduras a gran escala. Cada uno aborda una limitación concreta de las prácticas de inspección convencionales.
1. El PAUT sustituye al UT convencional como nuevo método NDT de referencia para el acero estructural. El mensaje del mercado es claro: la búsqueda de ensayos ultrasónicos por arreglo en fase registra un volumen de 720/mes y una tendencia al alza; los equipos de UT convencional se mantienen estadísticamente estables. Los datos de rendimiento respaldan esta opción: una POD del 100 % para PAUT, frente a una media del 57,4 % para UT manual, además de registros digitales que lo convierten en la opción clara para cualquier inspección que requiera resultados documentados. La combinación de PAUT+TOFD ya es habitual para la soldadura de estructuras sometidas a fatiga en instalaciones avanzadas de fabricación.
2. Inspección visual automatizada con AI. Los sistemas de inspección de juntas soldadas in situ, combinados con modelos de aprendizaje profundo, detectan fenómenos del arco relacionados con la soldadura, como la geometría del cordón, la porosidad superficial y la estabilidad del arco. Frente a los controles de calidad convencionales basados en muestreos, se prevé que el mercado de sistemas automatizados de inspección de soldaduras crezca rápidamente, de USD 500 millones en 2024 a USD 1,2 mil millones en 2033 (CAGR 10,5 %).
3. Gemelo digital y trazabilidad de las soldaduras. En lugar de «documentar cada soldadura final», se mantienen registros de datos que relacionan la tensión del arco, el amperaje, la velocidad de avance y la distribución térmica con cada ID de soldadura (gemelo digital). La integración continua de todos estos datos del proceso elimina los veredictos tajantes del NDT convencional («aprobado» o «suspendido») y permite el mantenimiento predictivo; las condiciones del proceso fuera de tolerancia durante la soldadura se pueden señalar antes de que aparezcan defectos prematuros. Descubra cómo funciona en la práctica el registro digital de datos de soldadura mediante gemelo digital.
4. Inspección de todo el proceso, no solo de la soldadura final. La diferencia operativa clave está en el momento: los sistemas de monitorización de la soldadura en tiempo real emplean cámaras térmicas, cámaras de proceso y sensores de parámetros del arco para detectar anomalías durante la propia soldadura. Se prevé que el mercado de sistemas de monitorización de soldadura en tiempo real crezca de USD 1,76 mil millones en 2025 a USD 4,14 mil millones en 2035 (CAGR 8,6 %). Corregir el proceso durante la soldadura resulta un orden de magnitud más rentable que hacer retrabajos posteriormente. Consulte la guía para mantener el rendimiento de una célula de soldadura automatizada y obtener más detalles operativos.
P. «Si el robot es preciso, hace falta menos inspección». En la práctica, esto suele ser falso. La soldadura automatizada permite, por lo general, inspeccionar el 100 % del volumen de producción, ya que genera registros digitales que hacen posible un aseguramiento de la calidad trazable y fiable de forma más rentable y, en la práctica, viable.
Preguntas frecuentes — Inspección de soldaduras
¿Qué cualificación necesita un inspector de soldaduras?
Para la fabricación de acero estructural según AWS D1.1 en Estados Unidos, el soldador cualificado que firma y realiza la soldadura debe contar, como es lógico, con la certificación conforme a AWS D1.1. La cualificación habitual para los inspectores NDT es la de CWI que realiza la inspección visual, otorgada por la American Welding Society. Los inspectores NDT deben contar con el nivel II de ASNT en el método específico que empleen (RT, UT, MT, etc.), de acuerdo con SNT-TC-1A. En proyectos internacionales y para la certificación por una empresa de inspección externa, la norma de cualificación NDT es la certificación ISO 9712 NDE de nivel II. AWS D1.1:2025 define estos requisitos de cualificación del personal de soldadura en la cláusula 8.
¿Cuánto se tarda en inspeccionar una junta soldada?
La inspección visual de un cordón de soldadura de filete terminado tarda 5-15 minutos por soldadura, según su longitud y el acceso disponible. El UT convencional de una junta a tope con ranura tarda 20-45 minutos, incluidos la preparación y el registro, para una soldadura de una o varias pasadas de 12-25mm de espesor. El PAUT tarda aproximadamente la mitad en inspeccionar la misma soldadura, ya que requiere menos pasadas de escaneo. La interpretación de la película radiográfica, después de preparar el equipo, realizar la exposición y revelar la película, requiere como mínimo 2-4 horas por soldadura. La elección del método de inspección puede afectar significativamente al calendario en proyectos de fabricación de gran volumen.
¿Cuál es la diferencia entre los ensayos destructivos y los no destructivos de soldaduras?
Los ensayos no destructivos (NDT) son técnicas de medición que permiten evaluar la soldadura sin dañarla ni modificarla; se trata, por naturaleza, de un proceso listo para su aplicación en producción. Los ensayos destructivos se utilizan para evaluar propiedades mecánicas, mediante ensayos de tracción, plegado, rotura por entalla o macrografía. Los ensayos de tracción y plegado se realizan en probetas sin soldar; los de rotura por entalla y macrografía, en probetas soldadas. Los ensayos de tracción y plegado son necesarios para los documentos de cualificación del WPS y del soldador (PQR y WPQR), no para las soldaduras en producción. Ambos tipos de ensayos son obligatorios en un programa de calidad completo conforme a ISO 3834.
¿Con qué frecuencia deben inspeccionarse las soldaduras en proyectos de acero estructural?
AWS D1.1 exige la inspección visual de todas las soldaduras de producción. La necesidad de NDT depende de las especificaciones del ingeniero responsable del proyecto, del tipo de junta y de la categoría de carga. Por lo general, las conexiones sometidas a cargas cíclicas (puentes de carretera y carriles para grúas puente) requieren un muestreo NDT más amplio que las conexiones con cargas estáticas. Algunos códigos exigen NDT del 100 % de las soldaduras de ranura CJP en elementos primarios. El plan de inspección debe establecerse en el plan de calidad del proyecto antes de iniciar la producción, no en un taller de producción.
¿Qué exige AWS D1.1:2025 para la inspección visual de soldaduras?
La cláusula 8.9 de AWS D1.1 establece que, antes de cualquier ensayo NDT, una soldadura debe superar la inspección visual. Esta inspección comprueba las siguientes discontinuidades de soldadura: grietas (tolerancia cero), falta de fusión (no permitida), mordeduras (límite permitido), solapamientos (no permitidos), marcas de arco (no permitidas fuera de la soldadura), porosidad y conformidad con las dimensiones de tamaño y perfil de soldadura del WPS. La edición de 2025 (25.ª edición, marzo de 2025) modificó los límites de porosidad en tuberías y añadió aclaraciones sobre las discontinuidades lineales y redondeadas.
¿Puede la soldadura robotizada reducir la frecuencia de las inspecciones NDT?
Algunos códigos y aplicaciones permiten reducir la tasa de muestreo NDT si el fabricante puede demostrar un historial de soldaduras uniformes y de alta calidad; normalmente, ese registro se genera mediante un programa de soldadura robotizada combinado con control estadístico de procesos. En un trabajo ofertado de gran volumen con una tasa de muestreo NDT más baja, disminuirán los rechazos medios para ese método NDT y se reducirá el coste y el impacto en el calendario. La experiencia de Zhouxiang en la fabricación de estructuras de acero para puentes muestra un aumento de la tasa de aprobación de UT del 82 % al 97 % tras instalar una estación de soldadura robotizada; datos documentados del fabricante.
Acerca de esta guía
Este documento se ha elaborado a partir de AWS D1.1/D1.1M:2025 (edición vigente de marzo de 2025), ISO 5817:2023 y datos de rendimiento de inspección procedentes de estudios NDT revisados por pares (ICWNDT 2018 y análisis de soldaduras estructurales de University of Strathclyde). Los datos sobre la probabilidad de detección de PAUT y UT manual citados proceden de experimentos controlados en laboratorio; los valores de POD en condiciones reales pueden variar según la geometría de la junta, el acceso y el inspector.
Las cifras de mejora de la calidad de soldadura de Zhouxiang (tasa de aprobación de UT del 82 %→97 %) son datos de primera mano, documentados en una solución implantada de forma definitiva en un fabricante industrial de estructuras de acero para puentes en China; son especialmente destacables. Zhouxiang diseña sistemas de soldadura desde 1991 y cuenta con más de 200 patentes documentadas en tecnología de soldadura robotizada. Este documento describe los parámetros específicos de inspección a los que responden directamente los sistemas de soldadura automatizada de Zhouxiang.

