Свяжитесь с Zhouxiang

Контроль сварных соединений: методы НК, дефекты и стандарты [2026]


Содержание
Показать
Краткая справка — контроль сварных соединений
| Основной стандарт (металлоконструкции) | AWS D1.1/D1.1M:2025 (25-е издание, март 2025) |
|---|---|
| Международный стандарт для сварных соединений, выполненных сваркой плавлением | ISO 5817:2023 — уровни качества B (наивысший), C, D |
| Проверки до сварки | Сборка соединения, угол скоса кромок, зазор в корне шва, проверка WPS, проверка сварочных материалов |
| Контроль в процессе сварки (между проходами) | Проверка предварительного подогрева, геометрии валика, удаления шлака и межслойной температуры |
| Контроль после сварки (окончательный) | Сначала VT, затем метод НК с учётом условий нагружения и требований стандарта |
| Квалификация инспектора | CWI (AWS), уровень II НК по ASNT SNT-TC-1A или ISO 9712 (сторонняя организация) |
| Допустимое подрезание по AWS D1.1 (статическая нагрузка) | Суммарная длина участков глубиной >1/16 in ≤ длина сварного шва × 0.16 |
Что такое контроль сварных соединений: определение, цель и сфера применения
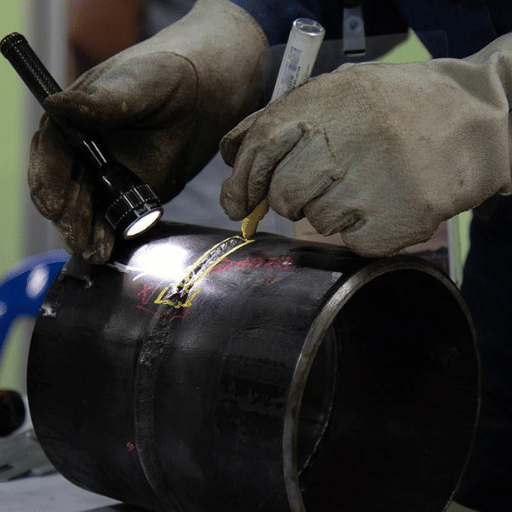 Контроль сварных соединений — это проверка соответствия их размеров, механических характеристик и других критериев требованиям применимых стандартов. Контроль проводят до сварки, в ходе выполнения сварочных проходов и после завершения соединения. Он необходим для любых конструкций, где разрушение сварного соединения может повлечь последствия для безопасности, регулирующих органов или целостности конструкции, например для колонн зданий и мостовых балок, сосудов под давлением, соединений трубопроводов или судов.
Главная цель — не обнаруживать дефекты после их появления, а предотвращать их. Надлежащий контроль до сварки выявляет проблемы со сборкой соединения, из-за которых невозможно получить качественный шов. Проверки в процессе сварки обнаруживают дефекты на уровне валика, когда их ещё можно устранить без полного удаления шва.
При контроле после сварки проверяют готовые соединения и подтверждают их соответствие критериям приемки, установленным применимым стандартом: AWS D 1. 1 для проектов по металлоконструкциям в США, ISO 5817 для международных проектов либо ASME Section IX и XIII — для оборудования, где применимы эти требования..
Контроль сварных соединений существенно отличается от аттестации сварщика по одному важному аспекту: CWI руководствуется критериями стандарта, а не инженерной оценкой. Если несплошность сварного соединения превышает установленный предел, соединение бракуют независимо от того, как изготовитель оценивает реальный риск для конструкции. Именно такое разделение и обеспечивает надёжность независимого контроля.
Подробнее о том, как технология роботизированной сварки обеспечивает контроль качества на уровне процесса ещё до начала инспекции.
Примечание для инженеров — разрушающий и неразрушающий контроль
НК (неразрушающий контроль) или NDE (неразрушающий метод исследования) позволяет оценить сварное соединение без разборки, резки, разрушения или изменения соединения. Разрушающие испытания (DT) — испытания на растяжение и изгиб, а также макрошлифы — позволяют определить механические характеристики на образцах для аттестации. При таких испытаниях соединение разрушается.
В производстве основным инструментом служит НК, а разрушающие испытания применяют для аттестации WPS и сварщиков.
8 распространённых дефектов сварных соединений и способы их выявления
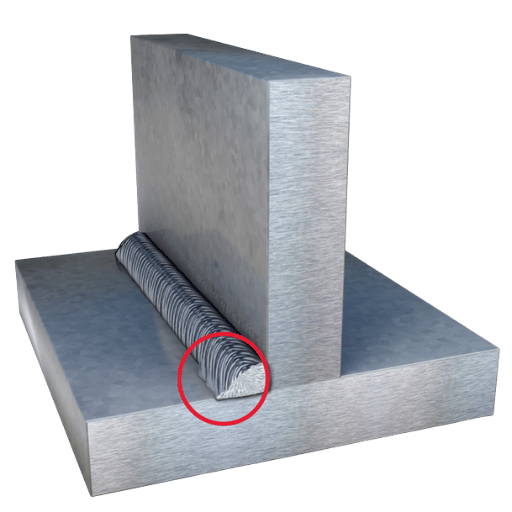 Знание дефектов, которые необходимо выявлять, — основа контроля сварных соединений. На эти восемь типов дефектов приходится большинство случаев брака при изготовлении металлоконструкций, сосудов под давлением и трубопроводов. Анализ данных по судостроению показал, что полости — поры и газовые раковины — составляли 44-58 % всех дефектов при FCAW; на неметаллические включения приходилось ещё 25-37 %.
Важный вывод: 90 % ВСЕХ дефектных сварных соединений приходятся на угловые, а не стыковые швы с разделкой кромок; 75 % дефектов обнаруживаются в корневых проходах. Если при планировании контроля сосредоточить основную часть ресурсов на корневых проходах угловых швов, это позволит выявить большинство производственных дефектов до окончательного контроля качества.
| Тип дефекта | Как выявить (VT) | Допустимый предел AWS D1.1 / ISO 5817 | Основной метод НК |
|---|---|---|---|
| Трещины | Тонкие линейные отметины на поверхности шва или в зоне термического влияния; может потребоваться увеличение в 10× | Не допускаются — по AWS D1.1 и ISO 5817 трещины бракуются при любом уровне качества | VT (поверхностный контроль), UT или RT (внутренние дефекты) |
| Пористость | Круглые углубления или видимые газовые раковины на поверхности валика; внутренние поры не выявляются методом VT | AWS D1.1: суммарный диаметр цепочек пор ≤ 3/8 in на погонный дюйм сварного шва (циклическая нагрузка, таблица 8.2). ISO 5817, уровень B: ≤1 % площади поперечного сечения | VT (поверхностный контроль), RT или UT (внутренние дефекты) |
| Подрез | Канавка или зарубка вдоль границы сварного шва; уменьшает площадь поперечного сечения основного металла | AWS D1.1: глубина >1/16 in — суммарная длина ≤ длина сварного шва × 0.16. ISO 5817, уровень B (t >3mm): глубина ≤ 0,05t, макс. 0,5 mm | VT (с измерителем сварного шва) |
| Несплавление (LoF) | Методом VT не выявляется; выглядит как отсутствие сцепления по линии сплавления | Не допускается ни на одном уровне по ISO 5817 (B, C, D); пункт 8.9 AWS D1.1 запрещает любое несплавление | UT, RT (ограниченно применим для плоскостных дефектов) |
| Неполное проплавление | Незаполненный корень; на радиографическом снимке выглядит как тёмная линия | Не допускается в стыковых швах с полным проплавлением (CJP) по AWS D1.1; ISO 5817, уровень D: h ≤ 0,2t, макс. 2 mm — на уровнях C и B не допускается | RT, UT |
| Шлаковые включения | Неметаллические включения; на радиографическом снимке выглядят как тёмные полосы или пятна | ISO 5817, уровень B: h ≤ 0,2s, макс. 2 mm, длина ≤ s, макс. 25 mm. Уровень D: h ≤ 0,4s, макс. 4 mm, длина ≤ s, макс. 75 mm | RT (основной метод), UT |
| Следы поджога дугой | Локальные участки закалённого или изменившего цвет металла за пределами сварного шва | Не допускаются — пункт 8.9.5 AWS D1.1; по ISO 5817 не допускаются на уровнях C и B (уровень D: допускаются, только если свойства основного металла не изменились) | VT, MT |
| Наплыв / несплавленный наплыв | Наплавленный металл выходит за границу шва, не сплавляясь с основным металлом; распространён при GMAW | Не допускается по критериям визуальной приемки AWS D1.1 | VT |
Примечание инспектора — где чаще встречаются дефекты
При последовательном изготовлении металлоконструкций в первую очередь направляйте ресурсы на контроль корневых проходов угловых швов. Сравнительный анализ данных НК по изготовлению морских сооружений и судостроению неизменно показывает, что в изученных выборках около 75 % всех типов дефектов сварных соединений обнаруживаются в корневых проходах. При многопроходной сварке толстых листов методами GMAW и FCAW обязательный межслойный контроль необходимо проводить после каждого корневого и первого заполняющего прохода.
6 методов НК для контроля сварных соединений: когда применять каждый из них
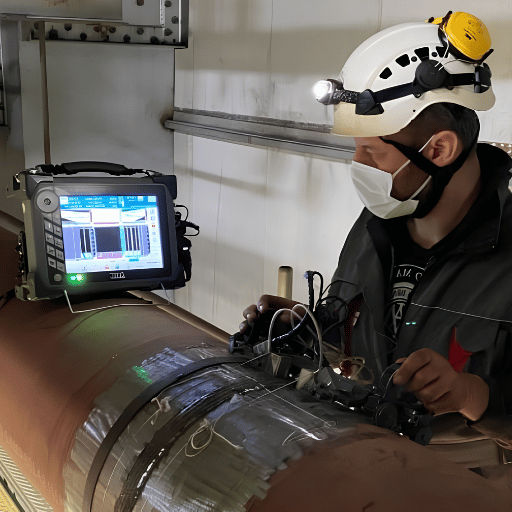 При планировании контроля выбор подходящего метода НК иногда упускают из виду. В некоторых отраслях изготовления RT по-прежнему остаётся основным методом: на верфях на него приходится 90 % НК. Однако RT плохо выявляет плоскостные дефекты, в том числе трещины и несплавления. Понимание ограничений каждого метода — отправная точка для составления надёжного плана контроля.
Визуальный контроль (VT): первая и основная проверка
Визуальный контроль — обязательный первый этап оценки каждого сварного соединения. Согласно пункту 8.9 AWS D1.1, все производственные сварные соединения сначала проверяют визуально и только после этого применяют другие методы контроля. VT не связан с риском воздействия радиации, электрического контактного геля или токсичных паров и требует минимум оборудования: комплекта измерителей сварного шва, линейки и хорошего освещения. VT эффективен для дефектов, доступных для поверхностного осмотра: угла и глубины подреза, профиля шва, следов поджога дугой и наплывов. Для выявления подповерхностных или объёмных дефектов нужны дополнительные методы НК. Вероятность обнаружения (POD) поверхностных трещин при визуальном контроле: 70-80 % для макротрещин размером 30-37 mm в доступных местах; чтобы достичь POD 90 %, необходимы дефекты в стенке размером > 160 mm — дефекты меньше миллиметра и поверхностные трещины, выявляемые дифракционными методами, остаются незамеченными. Оборудование: комплект измерителей угловых швов, измерители глубины подреза, линейка, увеличение не менее 1.75 согласно AWS D1.1, достаточное освещение (500 lux согласно приложению J AWS D1.1).Ультразвуковой контроль (UT) и фазированные решётки PAUT
При ультразвуковом контроле через сварное соединение пропускают высокочастотные механические волны. Несплошности отклоняют волны; по времени их прохождения до преобразователя можно определить положение и глубину дефекта. UT — наиболее распространённый метод выявления внутренних дефектов сварных соединений из металлоконструкций непосредственно на производстве. В стенках толщиной более 8 mm он хорошо выявляет несплавления, неполное проплавление и трещины. Известное ограничение обычного ручного UT — зависимость результатов от оператора. Испытания дюжины одинаковых образцов сварных соединений из углеродистой стали дюжиной разных операторов дали значения POD для аналогичных дефектов от 41,7 % до 100 %; среднее значение составило лишь 57,4 %. Таким образом, обычный оператор UT пропускает примерно 4 из 10 дефектов проплавления. Ультразвуковой контроль методом фазированных решёток (PAUT) позволяет преодолеть это ограничение: электронное управление направляет луч под разными углами за один проход вдоль сварного шва. Для обычного UT требуется 8 проходов двумя угловыми преобразователями, тогда как PAUT может выполнить такое же число проходов одним преобразователем; при этом сбор данных для обычного UT оценивается как HIGH, а для PAUT — как LOW. В прямом сравнительном испытании стыковых швов из углеродистой стали PAUT показал POD 100 % против среднего значения 57,4 % для ручного UT. У PAUT есть важное ограничение: в стандартном режиме сканирования по одной линии он ненадёжно выявляет поперечные (усталостные) трещины. В конструкциях с высоким риском усталостных трещин, например мостах и рельсах крановых путей, PAUT следует применять совместно с методом дифракции времени пролёта (TOFD), который выявляет поперечные дефекты, пропущенные PAUT. Комбинация PAUT и TOFD сегодня считается передовой практикой контроля металлоконструкций. В автоматизированной сварочной системе Zhouxiang основным методом контроля после сварки служит UT. На предприятии по изготовлению мостовых металлоконструкций в Китае применение роботизированных сварочных ячеек обеспечило высокий уровень приемки без замечаний (97 % против 82 %). Это стало возможным благодаря более точному контролю тепловложения и полной прослеживаемости параметров сварки при автоматизации. Подробнее — в разделе «Автоматизированный контроль» ниже.Радиографический контроль (RT): рентгеновское и гамма-излучение
Радиографический контроль с использованием рентгеновских или гамма-лучей позволяет получить изображение внутренней структуры сварного шва и выявить такие дефекты, как пористость, шлаковые включения и неполное проплавление. РК подходит для документирования объемных внутренних дефектов и позволяет сохранять изображения. Этот метод предусмотрен рядом стандартов для сосудов под давлением и трубопроводов (ASME VIII, API 1104), когда требуется объемный контроль. В ходе слепых испытаний вероятность обнаружения дефектов методом РК составила 93,3 % (обнаружено 28 из 30 образцов с дефектами). РК позволяет получить только одно 2D-изображение внутренней структуры сварного шва. Метод не позволяет надежно выявлять плоские дефекты, например несплавления или трещины, ориентированные параллельно направлению контрольного излучения. Использование РК в качестве единственного метода неразрушающего контроля сварных швов при высоком риске плоских дефектов выявляет ограниченность его возможностей. Требования к радиационной зоне, обращение с пленкой и ее обработка увеличивают затраты и усложняют планирование работ — этих факторов позволяют избежать методы на основе ультразвукового контроля.Магнитопорошковый контроль (MT)
При магнитопорошковом контроле на ферромагнитный основной металл, например сталь или титановые сплавы, воздействуют магнитным полем. Прилипшие частицы железа притягиваются к поверхностным и близким к поверхности несплошностям, вызывающим утечку магнитного потока. MT позволяет обнаруживать дефекты шириной от 0,1 mm у поверхности; глубина проникновения в несколько mm зависит от силы магнитного потока и типа частиц. MT нельзя применять для аустенитной нержавеющей стали, алюминия, титана и других неферромагнитных металлов. Вместо него используют капиллярный (PT) или вихретоковый (ET) контроль. Пункт 8.10 AWS D1.1 разрешает использовать MT для различных соединений, если стандарт требует поверхностного контроля.Капиллярный контроль (PT)
Капиллярный контроль выявляет поверхностные дефекты за счёт капиллярного эффекта. На очищенный сварной шов наносят пенетрант, оставляют его для проникновения, а затем удаляют. Проявитель вытягивает оставшиеся следы дефектов на поверхность, где они становятся видимыми. Капиллярный контроль применяют для любых непористых материалов: стали, алюминия, титана, керамики, стекла и т. д. Это предпочтительный метод поверхностного контроля немагнитных материалов, для которых не подходит магнитопорошковый контроль. Ограничение: PT выявляет только поверхностные дефекты. Обнаружить подповерхностные дефекты этим методом нельзя. При контроле сварных соединений его применяют в дополнение к VT, поскольку тонкие поверхностные трещины не всегда видны невооружённым глазом. Метод широко применяют в аэрокосмической и химической промышленности, а также используют вместо MT для металлоконструкций, когда магнитопорошковый контроль неприменим.Вихретоковый контроль (ET)
При вихретоковом контроле катушка зонда создаёт в проводящем материале переменное магнитное поле, которое вызывает циркуляцию вихревых токов. Любой дефект изменяет картину этих токов и измеряемым образом влияет на импеданс катушки. ET позволяет быстро сканировать проводящие поверхности без контактного геля и выявлять трещины на поверхности и под ней, в том числе через покрытия. При контроле сварных соединений ET используют после сварки для выявления поверхностных трещин в теплообменниках, трубных швах и аэрокосмических конструкциях. Для металлоконструкций этот метод применяют не так широко, как UT или MT, однако высокая скорость и бесконтактный режим делают его более подходящим для автоматизированного сканирования поверхности в процессе производства.Матрица выбора метода НК для соединений металлоконструкций
Используйте эту матрицу как отправную точку. Всегда сверяйтесь с требованиями применимого стандарта для вашего проекта и условий нагружения.
| Тип соединения / условие | Основной риск дефектов | Толщина основного металла | Рекомендуемый метод НК | Дополнительный метод |
|---|---|---|---|---|
| Т-образное соединение (угловой шов) | Несплавление в корне, пористость | <12 mm | VT + MT | UT, если этого требует стандарт |
| Стыковой шов с разделкой кромок (металлоконструкции) | Неполное проплавление, трещины | 12–25 mm | Обычный UT | RT, если UT неприменим |
| Стыковой шов с разделкой кромок (толстый лист) | Горячие трещины, несплавление между проходами | >25 mm | PAUT + VT | TOFD для поперечных трещин |
| Мост / конструкция с циклической нагрузкой | Усталостные трещины, несплавление | 20–40 mm | PAUT + TOFD | MT (дополнительный поверхностный контроль) |
| Сварное соединение из неферромагнитного материала (Al, Ti, аустенитная SS) | Поверхностные трещины, пористость | Любая | PT + VT | ET для проводящих поверхностей |
| Крупносерийное производство | Все типы дефектов, отклонения процесса | Любая | Автоматизированное машинное зрение / PAUT в процессе сварки | VT + MT на статистической выборке |
Стандарты контроля сварных соединений: AWS D1.1, ISO 5817 и ISO 3834
 В большинстве стран для контроля металлоконструкций и промышленных сварных соединений применяют три стандарта. До начала контроля необходимо определить, какой стандарт применим к вашему проекту и какие критерии приемки он устанавливает. Применение неверного стандарта или устаревшей редакции приведёт к несоответствию работ требованиям, даже если сварные соединения физически исправны.
| Стандарт | Актуальная редакция | Область применения | Основные критерии приемки | Типичное применение |
|---|---|---|---|---|
| AWS D1.1/D1.1M:2025 | 25-е издание, утверждено ANSI 19 марта 2025 | Углеродистая и низколегированная конструкционная сталь; сварка металлоконструкций зданий, мостов и других сооружений | Таблицы 8.1 (статическая нагрузка), 8.2 (циклическое растяжение), 8.3 (циклическое сжатие). Трещины: не допускаются. Подрез: глубина >1/16 in, суммарная длина ≤ длина сварного шва × 0.16. Цепочки пор: суммарный диаметр ≤ 3/8 in на погонный дюйм сварного шва | Строительство металлоконструкций в США, изготовление мостов, строительные нормы (IBC) |
| ISO 5817:2023 | Четвёртое издание, февраль 2023 | Все сварные соединения, выполненные сваркой плавлением; сталь, никель, титан; толщина ≥ 0,5 mm; SMAW, GMAW, GTAW, SAW, PAW | Три уровня качества — B (наивысший), C, D. Подрез уровня B (t >3mm): ≤0,05t, макс. 0,5 mm. Пористость уровня B: ≤1 % площади поперечного сечения. Трещины: не допускаются ни на одном уровне. Шлак уровня B: h ≤0,2s, макс. 2 mm, l ≤s, макс. 25 mm | Международные проекты, металлоконструкции в ЕС, соответствие EN 1090, общее промышленное производство |
| ISO 3834 | ISO 3834-2:2021 (часть 2 — полные требования) | Требования к качеству сварки плавлением металлических материалов; распространяются на производственный процесс, а не на критерии приемки | Устанавливает перечень документов: WPS, PQR, квалификации сварщиков, техническое обслуживание оборудования, прослеживаемость материалов, записи о НК — без предельных допусков по размерам | Квалификация поставщиков для экспортного производства; требования EN 1090 к металлоконструкциям; цепочки поставок аэрокосмической и железнодорожной отраслей |
Пошаговый порядок контроля сварных соединений: контрольный список из трёх этапов

Как пошагово проверить сварное соединение?
Полноценная инспекция сварных соединений состоит из 3 этапов: до сварки, во время сварки (межслойный контроль) и после сварки. Для каждого этапа предусмотрена отдельная контрольная точка. Некоторые изготовители металлоконструкций часто пропускают межслойный контроль при многопроходной сварке толстых листов, из-за чего подповерхностные дефекты оказываются термически запертыми между последующими проходами, а стоимость ремонта возрастает в геометрической прогрессии.Этап 1 — контроль перед сваркой
- Проверьте WPS и PQR в таблицах ISO: убедитесь, что спецификация процедуры сварки утверждена, аттестована по соответствующему стандарту и размещена на роботизированном сварочном посту.
- Проверьте сборку соединения: измерьте зазор в корне шва и сравните его с допуском WPS, проверьте угол скоса кромок и соосность соединения, подтвердите соответствие геометрии разделки требованиям WPS.
- Проверьте маркировку основного металла и соответствие сертификатов заводских испытаний спецификации на материал; осмотрите зону сварки на наличие признаков расслоений, включений и повреждений поверхности.
- Проверьте сварочные материалы: классификацию присадочного металла, номер плавки и условия хранения. Электроды с низким содержанием водорода требуют контролируемого хранения согласно AWS D1.1, приложению A.
- Проверьте соблюдение требований к предварительному подогреву — измерьте температуру контактным или инфракрасным термометром. Согласно AWS D1.1:2025, зона подогрева должна охватывать как минимум 2 толщины основного металла для материала толщиной менее 1.5 in.
- Убедитесь, что поверхность чистая: удалите шлифованием или травлением окалину, краску, влагу и загрязнения из зоны сварки и с участка шириной не менее 25 mm с каждой стороны.
Этап 2 — контроль во время сварки (межслойный контроль)
- Сначала проверьте корневой проход и лишь затем переходите к следующему: убедитесь, что корень шва проварен, отсутствует непровар, а также дефекты в местах начала и окончания прохода. После этого можно выполнять заполняющие проходы.
- Проверьте межслойную температуру — измеряйте и записывайте ее перед каждым последующим проходом. Нельзя превышать максимальную межслойную температуру, указанную в WPS. (Это влияет на пластичность зоны термического влияния.)
- Проверьте удаление шлака — убедитесь, что между проходами шлак удален полностью. Остатки шлака, попавшие между валиками, приводят к появлению включений в последующих проходах.
- Контролируйте геометрию валика — ширина и выпуклость валика должны соответствовать ограничениям WPS. Чрезмерная выпуклость облицовочного прохода создает концентрацию напряжений у носка шва.
- Межслойные трещины — после выполнения прохода проверяют, нет ли продольных или звездчатых трещин, прежде чем наносить следующий слой. Такие трещины устранять значительно дешевле, чем дефекты, скрытые под поверхностью.
Этап 3 — контроль после сварки
- Визуальный контроль (VT) — первичная проверка перед НК, AWS D1.1, пункт 8.9. Осмотрите все доступные поверхности сварных соединений на наличие трещин, подрезов, наплывов, следов зажигания дуги, а также проверьте профиль и точность размеров.
- Выберите метод НК с учетом типа соединения, применяемого стандарта и условий нагружения (см. приведенную выше матрицу выбора метода НК).
- 3.06 Проведите НК в соответствии с процедурным стандартом, рекомендованным для данной задачи: специалист уровня II по ASNT SNT-TC-1A; AWS D1.1, приложение K — для UT; EN ISO 17640 — для европейских проектов.
- Примените критерии приемки: оцените все индикации по соответствующим кодам (AWS D1.1, таблица 8.1/8.2/8.3 или уровень ISO 5817 согласно требованиям договора).
- Задокументируйте результаты: расположение на карте сварных соединений, квалификацию инспектора, примененный метод НК, выявленные индикации, решение о приемке или отклонении и подпись инспектора. ISO 3834 требует, чтобы карта сварных соединений охватывала весь процесс; записи о контроле должны обеспечивать полную прослеживаемость.
- Устраните несоответствия 2: отклоненные сварные соединения необходимо задокументировать для доработки или ремонта, а после доработки или ремонта повторно проверить исходным либо более строгим методом.
Распространенная ошибка, которой следует избегать
Главная проверка эффективности процедуры контроля сварных соединений — это межслойный контроль. Для многопроходной сварки металлоконструкций, особенно тавровых соединений с высокими требованиями к большим угловым швам, необходимо контролировать корневой и заполняющие слои. Визуальный контроль готового шва позволяет оценить, можно ли исправить дефект, — речь идет о сменах, а не о минутах. Узнайте, как прослеживаемость по цифровому двойнику обеспечивает регистрацию 100 % параметров каждого прохода. Дефект корневого прохода можно устранить за одну смену, тогда как тот же дефект, выявленный при RT после завершения всех проходов, потребует доработки в течение нескольких смен или приведет к браковке сварной конструкции.
Как автоматизированная роботизированная сварка снижает число дефектов при контроле сварных швов
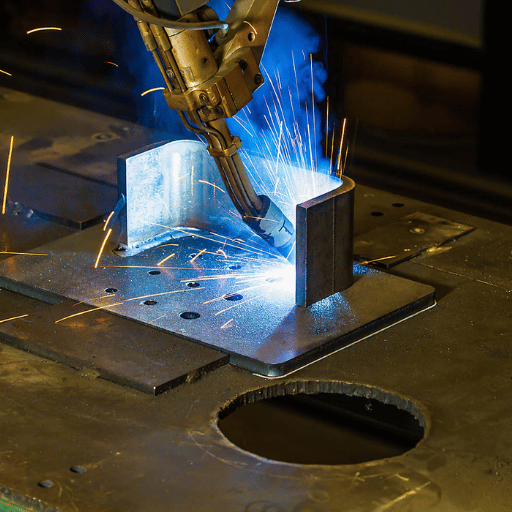 Основная причина неудач при контроле сварных соединений в производстве с ручной сваркой — нестабильность процесса. В течение смены сварщики, работающие по производственному графику, меняют тепловложение, скорость перемещения, угол сварочной горелки и длину дуги. Эта изменчивость создает условия для образования пор, неполного сплавления и подрезов — дефектов, которые затем приходится выявлять методами НК и устранять.
Системы роботизированной сварки устраняют основные источники этой изменчивости: они поддерживают постоянную скорость перемещения, скорость подачи проволоки и параметры дуги при выполнении всех сварных соединений и во все смены, независимо от усталости оператора или различий в квалификации. Влияние на долю соединений, прошедших НК, можно измерить.
82%→97%
Рост доли соединений, прошедших UT после установки роботизированной сварочной системы на предприятии по изготовлению мостовых металлоконструкций в центральном Китае
ДАННЫЕ ПЕРВОГО ИСТОЧНИКА — подтверждено Чжоусян
80–85%
Коэффициент использования дуги в роботизированной сварочной ячейке (для ручной сварки — 25–35 %)
ДАННЫЕ ПЕРВОГО ИСТОЧНИКА — подтверждено Чжоусян
800→1 200 t
Рост ежемесячного объема изготовления металлоконструкций после внедрения 3 роботизированных ячеек на предприятии в провинции Цзянсу
ДАННЫЕ ПЕРВОГО ИСТОЧНИКА — подтверждено Чжоусян
Снизьте долю забракованных сварных соединений
Интеллектуальная система сварки металлоконструкций Zhouxiang объединяет лазерное слежение за сварным швом, коррекцию траектории с помощью 3D машинного зрения и полную прослеживаемость по цифровому двойнику. Подтвержденный результат: доля соединений, прошедших UT, выросла с 82 % до 97 % при сварке металлоконструкций, для которых ранее требовалась значительная доработка после сварки. Посмотреть сварочную систему →Будущее контроля сварных соединений: AI, PAUT и контроль качества с цифровым двойником (2025–2026)
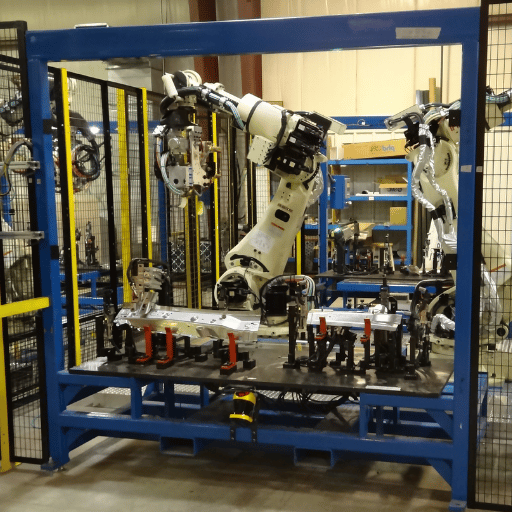 В отрасли активно развиваются 4 технологии, меняющие подход к масштабному контролю сварных соединений. Каждая из них устраняет конкретное ограничение традиционных методов.
1. PAUT заменяет традиционный UT в качестве нового базового метода НК металлоконструкций. Тенденция рынка очевидна: объем поиска по запросу phased array ultrasonic testing составляет 720/month и продолжает расти; интерес к оборудованию для традиционного UT остается практически неизменным. Результаты говорят сами за себя: вероятность обнаружения (POD) для PAUT составляет 100 % против среднего показателя 57,4 % для ручного UT; кроме того, результаты PAUT можно сохранять в цифровом виде, поэтому этот метод явно подходит для контроля с документированием результатов. Сочетание PAUT+TOFD стало обычной практикой на передовых предприятиях при сварке металлоконструкций, критичных к усталостным нагрузкам.
2. Автоматизированный визуальный контроль с применением AI. Системы контроля сварных соединений на месте выполнения сварки, работающие в сочетании с моделями глубокого обучения, выявляют связанные со сварочной дугой явления, например отклонения геометрии валика, поверхностную пористость и нестабильность дуги. По прогнозам, объем рынка систем автоматизированного контроля сварки будет быстро расти: с USD 500 million в 2024 году до USD 1,2 billion в 2033 году (CAGR 10,5 %). Эти системы приходят на смену традиционному выборочному контролю качества.
3. Цифровой двойник и прослеживаемость сварных соединений. Вместо того чтобы просто «документировать каждый готовый шов», нужно вести журналы данных, связывающие напряжение и силу тока дуги, скорость перемещения и распределение тепла с идентификатором каждого сварного соединения (цифровой двойник). Интеграция непрерывных данных о процессе в полном диапазоне позволяет отказаться от однозначных выводов традиционного НК («годно» или «не годно») и перейти к прогнозному обслуживанию; отклонения параметров процесса от заданных значений можно выявлять еще во время сварки, до появления дефектов. Узнайте, как на практике работает регистрация данных сварки с помощью цифрового двойника.
4. Контроль всего процесса, а не только готового сварного соединения. Главное здесь — время проведения контроля: системы мониторинга сварки в реальном времени используют тепловизоры, камеры и датчики параметров дуги, чтобы выявлять отклонения непосредственно во время сварки. По прогнозам, объем рынка систем мониторинга сварки в реальном времени вырастет с USD 1,76 billion в 2025 году до USD 4,14 billion в 2035 году (CAGR 8,6 %). Коррекция в процессе сварки обходится на порядок дешевле последующей доработки. Подробности о производстве см. в руководстве по поддержанию производительности автоматизированной сварочной ячейки.
Вопрос. «Если робот работает точно, контролировать нужно меньше». На практике это часто не так. Автоматизированная сварка обычно позволяет контролировать 100 % объема производства: цифровые записи делают прослеживаемое и надежное обеспечение качества доступным, более экономичным и даже практически осуществимым.
Часто задаваемые вопросы — контроль сварных соединений
Какая квалификация нужна инспектору по сварке?
При изготовлении металлоконструкций по AWS D1.1 в United States сварщик, выполняющий сварку и подписывающий документы о приемке, должен быть аттестован в соответствии с AWS D1.1. Для специалистов по НК обычным подтверждением квалификации является сертификат CWI, выданный American Welding Society и дающий право проводить визуальный контроль. Инспекторы по НК должны иметь квалификацию уровня II по конкретному методу (RT, UT, MT и др.) согласно ASNT SNT-TC-1A. Для международных проектов и сертификации сторонней инспекционной компанией стандартом квалификации специалистов по НК является ISO 9712, уровень NDE Level II. AWS D1.1:2025 устанавливает требования к квалификации сварочного персонала в пункте 8.
Сколько времени занимает контроль одного сварного соединения?
Визуальный контроль готового углового шва занимает 5-15 минут на одно соединение в зависимости от его длины и доступности для осмотра. Традиционный UT стыкового соединения с разделкой кромок занимает 20-45 минут, включая подготовку и оформление документации, для одно- или многопроходного шва толщиной 12-25mm. PAUT позволяет проверить то же соединение примерно вдвое быстрее благодаря меньшему количеству проходов сканирования. Интерпретация пленки после радиографической настройки, экспонирования и проявки занимает не менее 2-4 часов на один шов. Выбор метода контроля может значительно повлиять на сроки изготовления больших объемов продукции.
Чем отличаются разрушающий и неразрушающий контроль сварных соединений?
Неразрушающий контроль (НК) — это метод оценки сварного соединения без его разрушения или изменения; он изначально подходит для применения в производстве. Разрушающие испытания проводят для оценки механических свойств: это испытания на растяжение, изгиб, надрез и макротравление. Испытания на растяжение и изгиб проводят на несваренных образцах, испытания на излом с надрезом и макротравление — на сварных образцах. Испытания на растяжение и изгиб необходимы для документов по аттестации WPS и сварщика (PQR, WPQR), но не для сварных соединений в производстве. Оба вида контроля обязательны в рамках полной программы качества по ISO 3834.
Как часто следует контролировать сварные соединения на проектах по изготовлению металлоконструкций?
AWS D1.1 требует визуального контроля всех производственных сварных соединений. Необходимость НК определяется спецификацией инженера, отвечающего за проект, типом соединения и категорией нагрузки. Соединения, испытывающие циклическую нагрузку (например, на автомобильных мостах и подкрановых путях мостовых кранов), обычно требуют более частого выборочного НК, чем соединения со статической нагрузкой. Некоторые нормы требуют проводить НК 100 % сварных соединений с разделкой кромок с полным проплавлением в основных элементах конструкции. План контроля следует утвердить в плане качества проекта до начала производства, а не уже в цехе.
Какие требования к визуальному контролю сварных соединений устанавливает AWS D1.1:2025?
Согласно пункту 8.9 AWS D1.1, перед любым НК сварное соединение должно пройти визуальный контроль. При визуальном контроле проверяют следующие несплошности и дефекты: трещины (не допускаются), неполное сплавление (не допускается), подрезы (допускаются в установленных пределах), наплывы (не допускаются), следы зажигания дуги за пределами шва (не допускаются), поры, а также соответствие размеров шва и его профиля требованиям WPS. В издании 2025 года (25-е издание, март 2025 года) изменены допустимые пределы пористости для трубопроводов и добавлены разъяснения по линейным и округлым несплошностям.
Может ли роботизированная сварка снизить частоту проведения НК?
Некоторые нормы и области применения допускают снижение частоты выборочного НК, если изготовитель может предоставить историю стабильного получения качественных сварных соединений. Такие данные обычно формируются программой роботизированной сварки в сочетании со статистическим управлением процессами. При большом объеме заказа и сниженной частоте выборочного НК среднее количество отклоненных соединений по применяемому методу уменьшается, что влияет на затраты и сроки. По данным Zhouxiang о сварке мостовых металлоконструкций, после установки роботизированного сварочного поста доля соединений, прошедших UT, выросла с 82 % до 97 % — подтверждающий документ предоставлен предприятием-изготовителем.
Об этом руководстве
Документ подготовлен на основе AWS D1.1/D1.1M:2025 (актуальное издание марта 2025 года), ISO 5817:2023 и данных о результатах контроля из рецензируемых исследований в области НК (ICWNDT 2018, анализ сварных соединений металлоконструкций University of Strathclyde). Приведенные данные о вероятности обнаружения дефектов (POD) при PAUT и ручном UT получены в контролируемых лабораторных экспериментах; фактические значения POD при применении в полевых условиях могут различаться в зависимости от геометрии соединения, доступа к нему и квалификации инспектора.
Показатели улучшения качества сварных соединений Zhouxiang (рост доли соединений, прошедших UT, с 82 % до 97 %) получены из данных первого источника и задокументированы в рамках внедренного решения на промышленном предприятии по изготовлению стальных мостов в Китае. Zhouxiang разрабатывает сварочные системы с 1991 года и имеет более 200 задокументированных патентов в области роботизированной сварки. В документе описаны конкретные параметры контроля, на которые непосредственно влияют автоматизированные сварочные системы Zhouxiang.

