Свяжитесь с Zhouxiang

Настройка кобота для сварки мелких серий с широкой номенклатурой

Содержание
Показать
Руководство по автоматизации сварки в условиях широкой номенклатуры
Настройка кобота для сварки мелких серий с широкой номенклатурой — это метод планирования, основанный на повторяемой переналадке, а не только на возможностях робота. Сначала определите группы деталей, базы сварочной оснастки, ограничения процесса, ответственных за программы и критерии приемки первой детали; затем выберите оборудование ячейки — от робота для сварки до систем поддержки плана.
В этом руководстве: Статья посвящена настройке, сварочной оснастке, повторному использованию программ, переналадке и приемке первой детали. Варианты конфигураций систем и оборудования представлены на странице коллаборативного сварочного робота.
Системы с коботами подходят для автоматизации сварки, когда роботизированный комплекс должен учитывать меняющиеся производственные задачи. Цель не в том, чтобы упростить каждую операцию, а в том, чтобы наладить контролируемый переход между заданиями с сохранением прослеживаемости.
Системы с коботами часто представляют как простое готовое решение проблемы нехватки рабочих рук. Относитесь к этой тенденции как к рабочей гипотезе: применимость решения к деталям, персоналу и процессу нужно подтвердить, а план приемки — определить заранее.
Начните с групп деталей, а не с робота
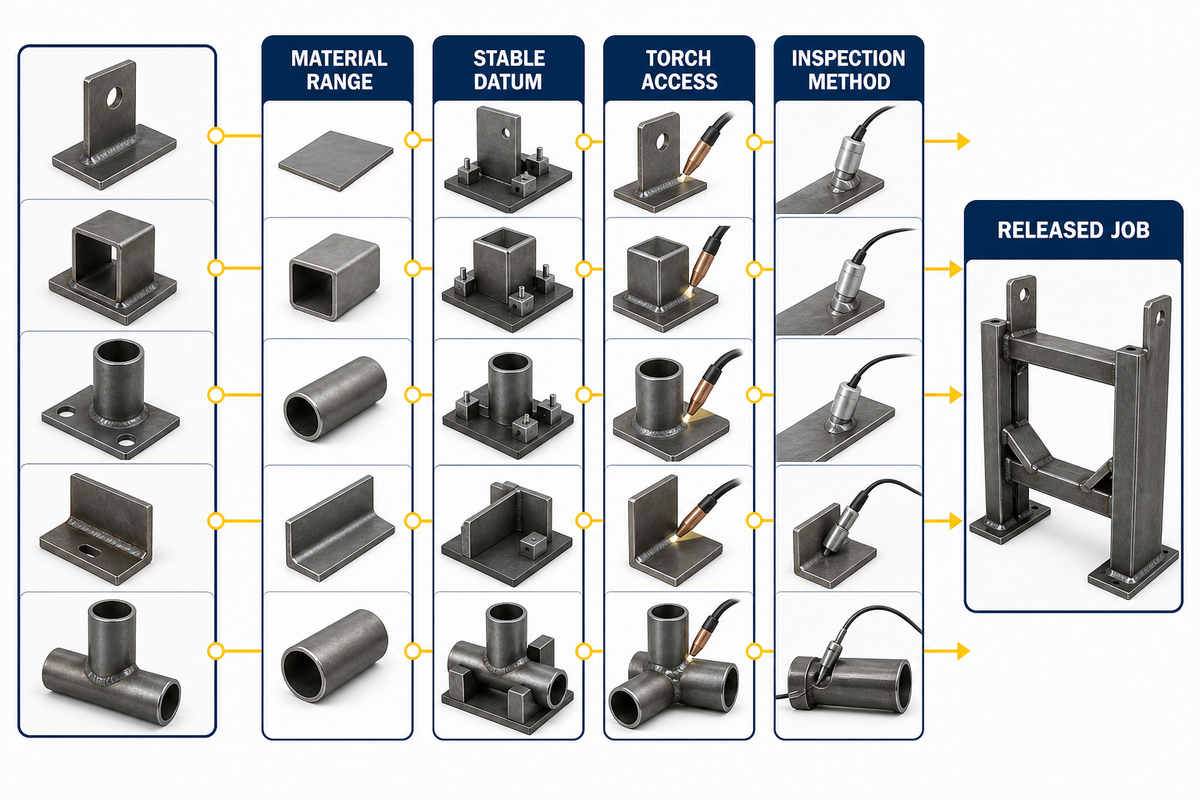
Автоматизация производства с широкой номенклатурой становится практичной, когда вариации можно описать и контролировать. Партию из пяти одинаковых деталей автоматизировать бывает проще, чем партию из пятидесяти сборок, в которых меняются положение сварного соединения, подгонка или доступ к нему.
Объединяйте в группы
- Общие диапазоны материалов и толщин
- Похожие типы сварных соединений и положения сварки
- Стабильные базовые поверхности для установки
- Сопоставимый доступ сварочной горелки
- Общие требования к проволоке, газу и технологии
Отделяйте в отдельные группы или изучайте отдельно
- Неконтролируемые зазоры или деформация
- Детали устанавливают на глаз
- Сварные соединения скрыты за прижимами
- Частая смена расходных материалов или процесса
- Критерии приемки различаются в зависимости от договора
Когда кобот удобен при частой смене траекторий сварки?
Частую смену траекторий можно организовать, если в цехе можно вызвать утвержденное задание, установить новую деталь по известным базам, проверить системы координат инструмента и изделия и принять первую деталь до продолжения работы. Простые средства обучения робота могут помочь, но не исправят нестабильность деталей или неконтролируемое положение оснастки.
NIST рассматривает производство с широкой номенклатурой и малыми объемами как одну из возможных сфер применения коллаборативных роботов, однако применимость зависит от конкретной задачи. Для каждой предлагаемой группы деталей заполняйте карту оценки: редакция чертежа, материал, WPS, перечень соединений, размер и характер партии, способ установки, ожидаемый разброс параметров, метод контроля и сотрудник, уполномоченный разрешить запуск задания.
Учитывайте все производственные операции, связанные с первым сварным соединением, а не только траекторию робота. Подготовка материала, подгонка, контроль и обработка нестандартных ситуаций определяют, увеличит ли ячейка выпуск или лишь переместит узкое место.
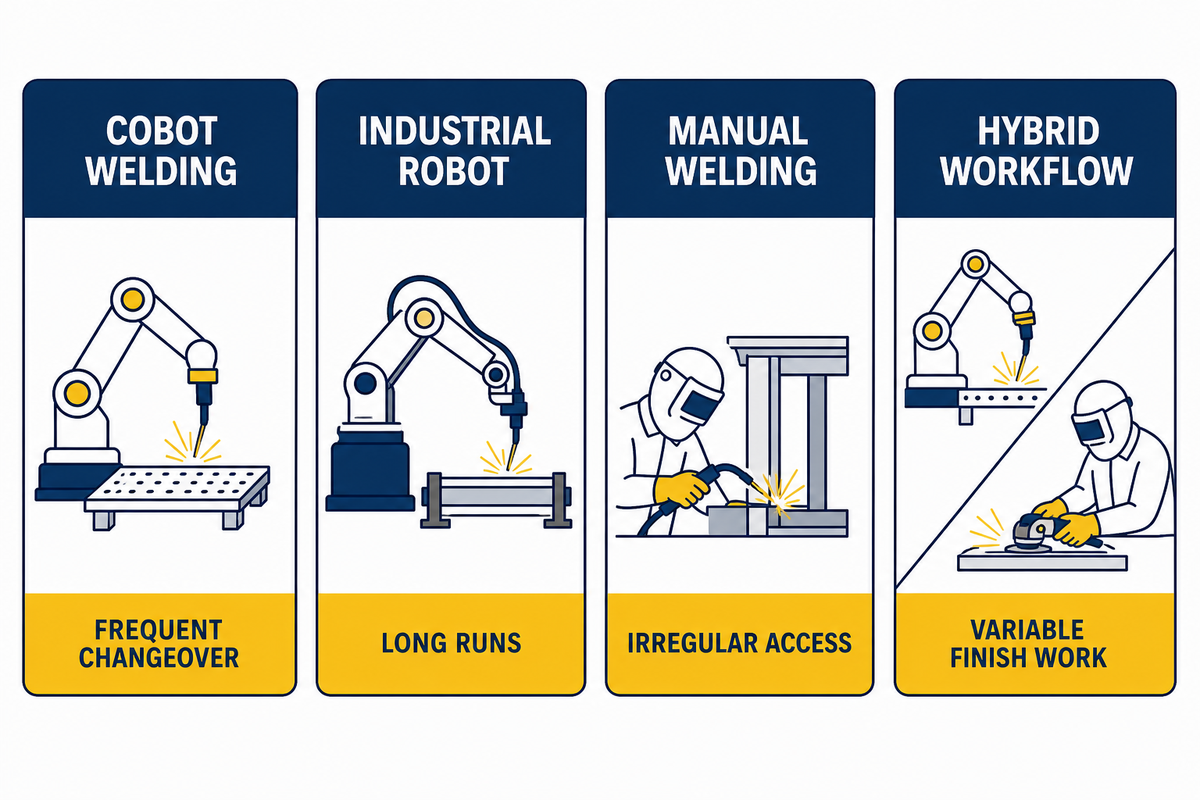
Когда кобот лучше ручной сварки или обычного робота?
| Условия производства | Предпочтительный вариант | Причина |
|---|---|---|
| Много повторяющихся деталей, частая переналадка, умеренные требования к скорости | Сварка коботом | Гибкость программирования и переноса оборудования может оказаться важнее невысокой максимальной скорости. |
| Одно стабильное изделие, длительные серии, максимальная производительность | Обычный промышленный робот | Специализированная ячейка с ограждением может оправдать более высокую скорость и затраты на интеграцию. |
| Очень малые объемы, ограниченный доступ, нестабильная подгонка | Сначала ручная сварка или совершенствование процесса | Автоматизация может превратить производственные отклонения в остановки, исправления и переделки. |
| Повторяемые узлы и переменный объем завершающих операций | Гибридный процесс | Поручите роботу повторяемые сварные швы, а решение нестандартных задач оставьте за человеком. |
Какой вариант автоматизации подойдет цеху с малыми объемами и широкой номенклатурой?
Выбирайте по сочетанию разнообразия деталей, повторяемости, сложности переналадки, доступности и требуемой скорости. Одного условия «малая серия» недостаточно. Кобот оправдан, когда повторяющиеся задания можно превратить в контролируемые рецепты и оснастку, а проверка не занимает больше времени, чем само производство.
Карта выбора по номенклатуре и повторяемости — простой инструмент для принятия решения. Если повторяемость низкая, сначала усовершенствуйте деталь или оснастку. Если важнее скорость, рассмотрите автоматизацию для крупносерийного производства. Оставьте ручную работу для действительно непредсказуемых соединений. Используйте кобот для повторяющихся задач и частых переналадок. Перед выбором ознакомьтесь с основами сварки коботом.
Подготовку, наблюдение, контроль и решение нестандартных задач по-прежнему выполняют операторы. Для крупносерийного производства может подойти традиционная промышленная автоматизация, если высокая скорость и фиксированная компоновка оправдывают дополнительные затраты на интеграцию.
Спроектируйте ячейку с учетом устойчивых баз и доступа сварочной горелки
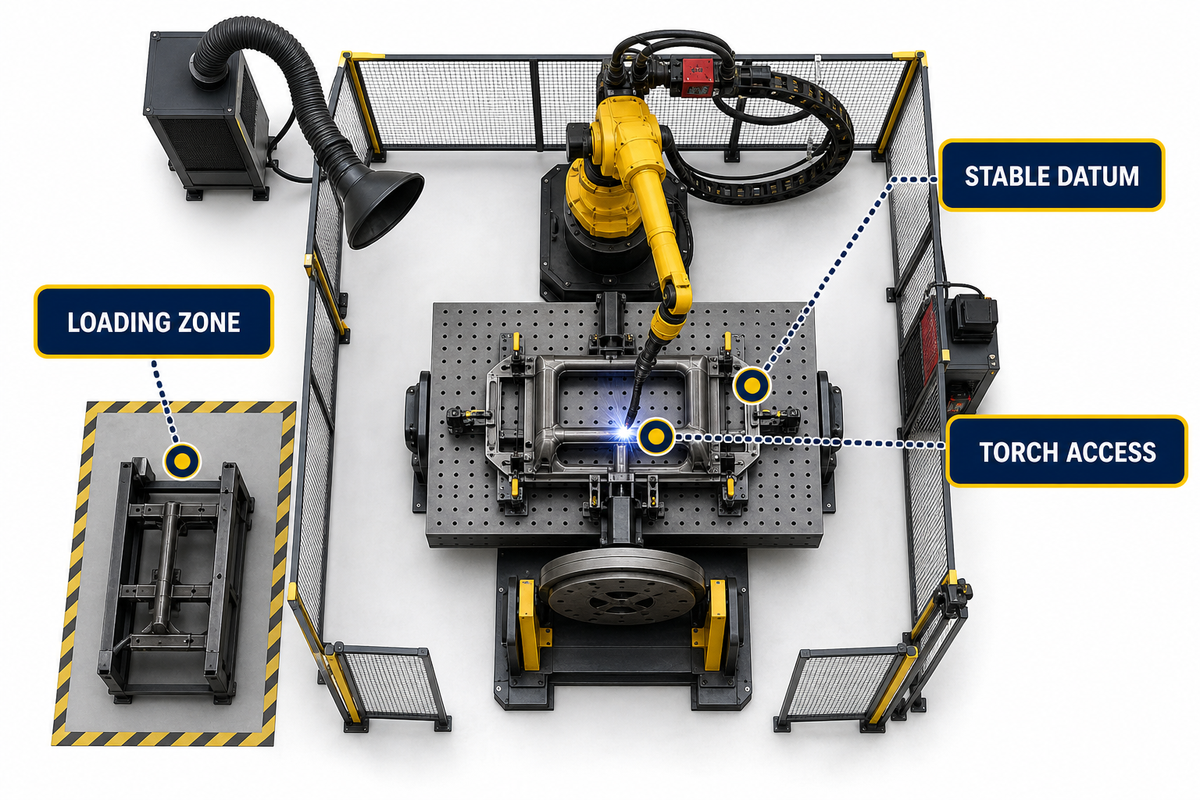
Проектируйте ячейку от сварного соединения. До окончательного выбора места установки основания робота проверьте рабочие и перемещающие углы сварочной горелки, зазор до сопла, подход к детали, движение позиционера, перемещение кабелей, а также доступ для загрузки и контроля. Рекомендации NIST по калибровке и регистрации координат объясняют, почему взаимное положение координатных систем и точность выполнения задачи требуют измерений, а не предположений.
- Отметьте характерные сварные соединения и сложные углы подхода.
- Определите габариты сварочной оснастки и устойчивые базы заготовки.
- Проверьте радиус действия робота и его грузоподъёмность с установленными сварочной горелкой, пакетом кабелей, датчиком и адаптером.
- Оставьте пространство для зажимов, вытяжки, обслуживания и снятия детали.
- Определите требования к подключению питания, газа, проволоки, сети, заземления и системы удаления сварочных аэрозолей.
- Согласуйте предлагаемую компоновку с интегратором и специалистами, отвечающими за безопасность.
Ограничения калибровки: Повторный вызов той же программы не доказывает, что фактическая траектория по-прежнему точна. На результат влияют положение инструментальной точки, системы координат изделия, регистрация координат, столкновения, обслуживание и состояние оборудования. Определите условия проверки и повторной проверки с учетом процесса и документации контроллера.
Контролируйте настройку как единую производственную систему
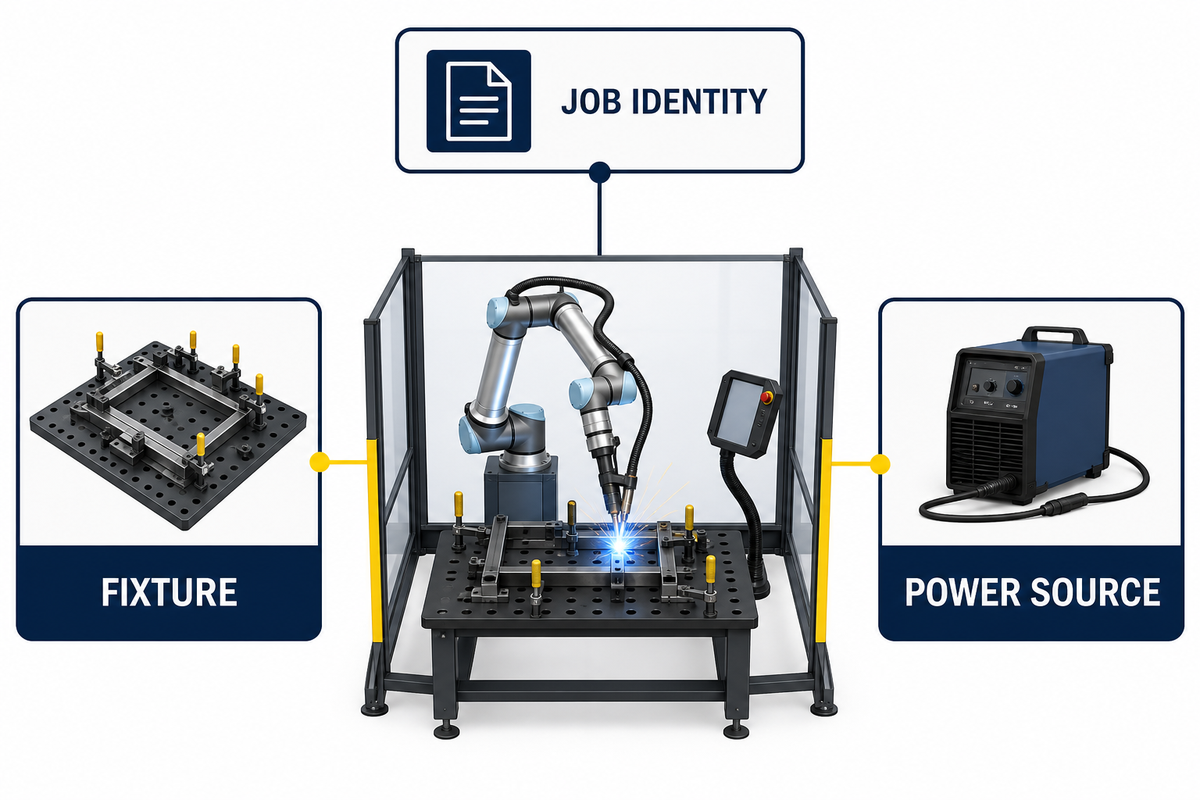
Сварщик или техник не должен восстанавливать настройку по памяти, вводя данные с пульта обучения робота. Рекомендации OSHA по роботизированным системам предлагают рассматривать интеграцию, эксплуатацию, обслуживание и производственные риски как единый жизненный цикл системы. Приведенная ниже матрица объединяет сведения о руке кобота, процессе сварки, оснастке, источнике питания и документах о приемке под единым обозначением задания. Это помогает повысить стабильность сварки, не принимая повторяемость движений за подтверждение качества.
| Узел контроля | Фиксируемые данные настройки | Подтверждение допуска к запуску |
|---|---|---|
| Группа деталей | Чертеж, материал, толщина, перечень сварных швов | Подтверждены актуальная редакция и характерная деталь |
| Сварочная оснастка | Основание, гнездо, база, последовательность зажима | Проверены идентификатор и состояние оснастки, а также ее ориентация |
| Робот и инструмент | Рука кобота, сварочная горелка, TCP, система координат изделия | Регистрация координат и состояние оборудования проверены |
| Программа | Задание, траектория, смещения, точки восстановления | Загружена утвержденная версия, выполнен и проконтролирован пробный прогон |
| Процесс сварки | Режим MIG (сварка плавящимся электродом в инертном газе), проволока, газ, параметры сварки | Параметры соответствуют утвержденной WPS или технологическому рецепту |
| Питание и инженерные коммуникации | Источник питания, заземление, вытяжка, инженерные коммуникации | Проверены подключения и удаление сварочных аэрозолей |
| Компоновка ячейки | Занимаемая площадь, зона загрузки, перемещение кабелей, доступ | Проверены зазоры и средства защиты |
| Первая деталь | План контроля и критерии приемки | Уполномоченный сотрудник зарегистрировал результат |
| Передача в производство | Резервная копия, обучение, обслуживание, нерешенные вопросы | Назначенный ответственный принимает комплект производственной документации |
Эта матрица также показывает, как на самом деле устроено программирование. Программное обеспечение для промышленной автоматизации — лишь один из уровней системы. Производительность и эксплуатационные затраты зависят от повторяемости физических условий, проверенных рецептов, обученных операторов и контролируемой реакции на изменения в коллаборативном роботизированном процессе.
Сварочный кобот может повторять движения, но за повышение качества сварки отвечают квалифицированные операторы и сварочные специалисты. Для улучшения качества необходимо контролировать отклонения и проверять продукцию; покупка оборудования для автоматизации не гарантирует результат.
Спроектируйте оснастку для быстрой и повторяемой переналадки
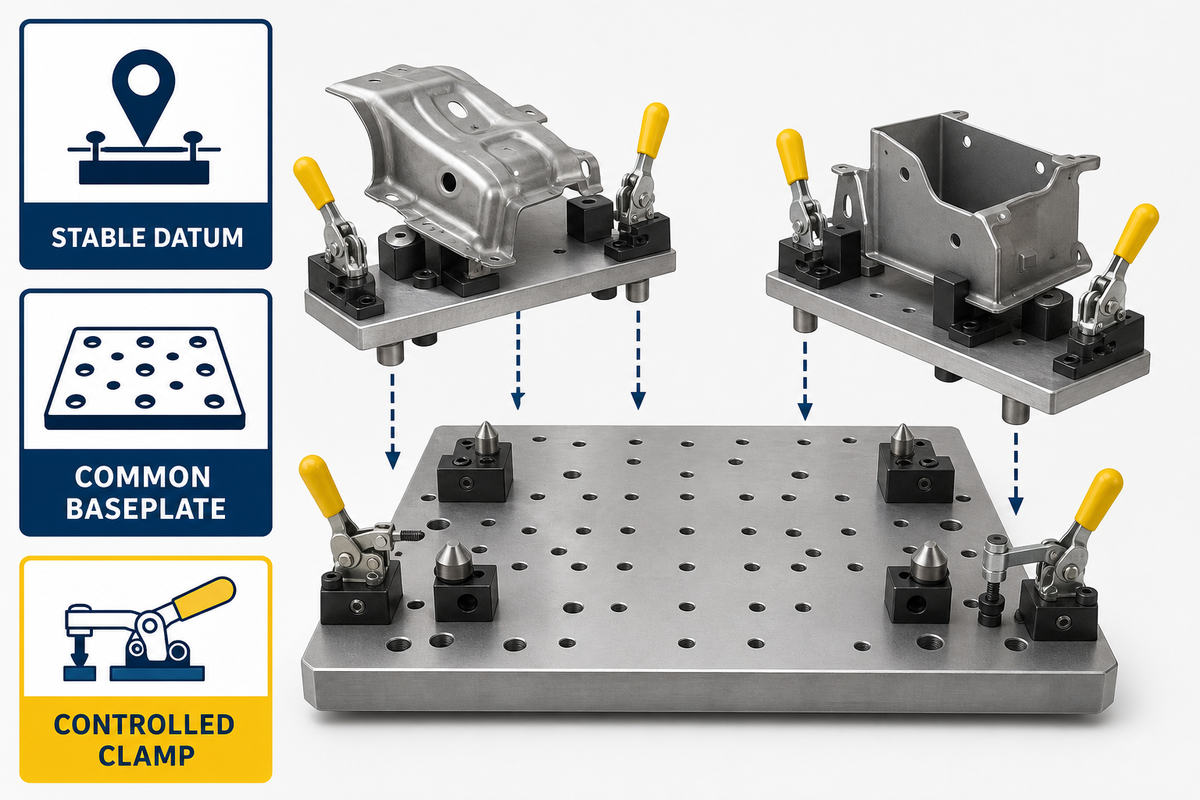
Хорошая оснастка для производства с широкой номенклатурой стандартизирует интерфейс и позволяет менять гнезда. Общее базовое основание, заданные базы, фиксация ориентации, упоры и определенное положение зажимов дают каждой программе устойчивую физическую привязку.
Проверка готовности сварочной оснастки
- Установочные элементы задают положение, а зажимы прижимают к ним деталь.
- Неправильная ориентация детали при загрузке сразу становится очевидной.
- Зажимы и элементы оснастки не попадают в зону сварочной горелки и кабелей.
- Для компенсации нагрева и деформации предусмотрена последовательность закрепления и освобождения детали.
- Идентификатор и редакция оснастки хорошо видны и соответствуют утвержденному заданию.
- Изнашиваемые элементы можно проверять и заменять без изменения схемы базирования.
Как сократить время настройки с помощью оснастки и сохранить повторяемость?
Продуманная модульная сварочная оснастка заменяет установку «на глаз» повторяемым и проверенным интерфейсом. Цель не в том, чтобы создать универсальную оснастку для каждого артикула, а в том, чтобы обеспечить общее основание и способ переналадки, при котором разные гнезда задают одинаковую систему координат ячейки.
В издании The Fabricator описано, как предприятия с широкой номенклатурой изделий используют общую оснастку и последовательности операций для улучшения потока производства; также отмечается, что единообразная оснастка делает настройку более стабильной. Рассматривайте это как производственный принцип, а не как гарантию того, что одна конструкция оснастки подойдет любому цеху.
Экономичная оснастка контролирует необходимые базы и выполняет свою задачу, а не просто имеет низкую закупочную цену. Удобный доступ может сократить время на неудобную загрузку и настройку, однако проверки перед допуском к работе все равно необходимы.
Создайте архитектуру программ с возможностью повторного использования
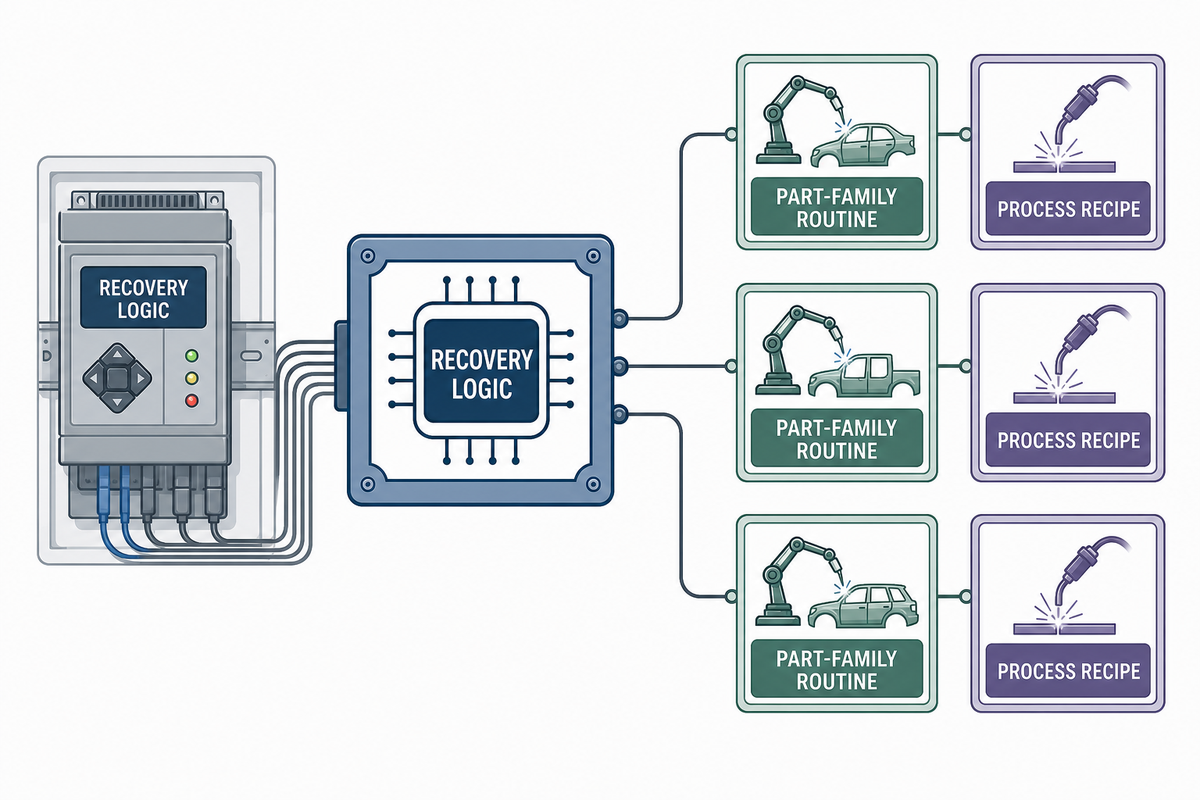
Храните не только траекторию. Исследования NIST по регистрации координат роботов подчеркивают необходимость контролировать вместе с программой и взаимное расположение систем координат. В утвержденном задании должны быть указаны чертеж, сварочная оснастка, WPS или утвержденный технологический рецепт, данные инструмента, система координат изделия, последовательность сварки, варианты сенсорного контроля и план инспекции.
| Уровень | Что контролируется | Условие пересмотра |
|---|---|---|
| Главная программа | Проверка готовности, безопасный запуск, логика восстановления | Изменение контроллера или функции ячейки |
| Программа группы деталей | Последовательность и общие движения | Изменение порядка сварки соединений или доступа к ним |
| Задание на деталь | Точки, смещения, колебания сварочной горелки и вызовы процессов | Изменение чертежа, оснастки или требований к сварке |
| Технологический рецепт | Утвержденные параметры сварки | Изменение материала, толщины, проволоки, газа или технологии |
| Запись о допуске | Проверенная комбинация редакций документов и результат сварки первой детали | Изменение любого контролируемого параметра |
Для регистрации координат и калибровки нужны разные подтверждающие документы. Исследования NIST регистрации роботов и точности непосредственно в процессе показывают, почему аккуратно оформленная запись о редакциях сама по себе не подтверждает точность выполнения задачи во всей рабочей зоне. Используйте проверки с учетом конкретного контроллера и применения вместо универсального интервала калибровки.
Если в интерфейсе обучения робота используются графические подсказки для заданий, они должны соответствовать идентификаторам контролируемых оснастки и рецепта. Не описывайте загрузку задания как простую, если оператору приходится выяснять, откуда взялось неучтенное смещение или изменение оборудования.
Применяйте цикл переналадки из 6 этапов
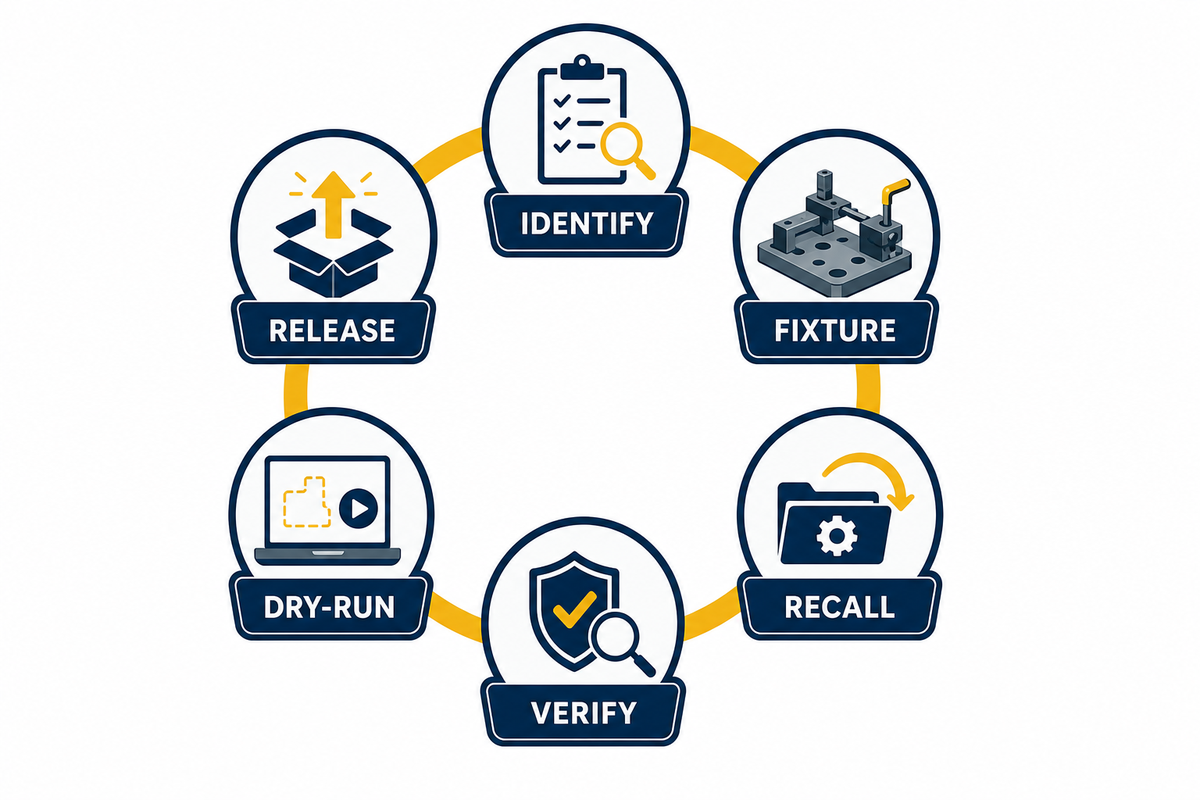
Цикл переналадки из 6 этапов — разработанная для этого руководства схема, которая превращает смену задания в последовательность проверок с документированным результатом допуска. Рекомендации OSHA предполагают оценку рисков на протяжении всего жизненного цикла роботизированного применения, поэтому после определенных изменений нужно повторять проверки.
1. ИдентифицируйтеПроверьте задание, чертеж, WPS, расходные материалы, оснастку, программу и редакции рецептов.
2. Установите оснасткуУстановите нужное гнездо и проверьте базы, упоры, зажимы, ориентацию и состояние.
3. Вызовите программуЗагрузите утвержденную комбинацию задания; не объединяйте старую траекторию с новым чертежом или оснасткой.
4. Проверьте настройкиПроверьте TCP и систему координат изделия, проволоку, газ, инженерные коммуникации, вытяжку, сенсорное оборудование и средства защиты.
5. Выполните пробный прогонВ подходящем безопасном режиме проверьте зазоры, последовательность, подход к детали и восстановление после остановки.
6. Допустите к работеВыполните сварку, проверьте и задокументируйте результат, получите разрешение на первую деталь до продолжения партии.
Определите, какие изменения детали, оснастки, программы, оборудования, компоновки или вытяжки требуют новой оценки риска, проверки калибровки, подтверждения процесса или приемки первой детали.
Во время испытания процесса проверьте поджиг сварочной дуги, начало и завершение сварного валика. Скорость наплавки и длительность непрерывной работы — производственные параметры, но они не служат основанием для пропуска пробного прогона или контрольной точки приемки первой детали.
Примите первую деталь до начала партии
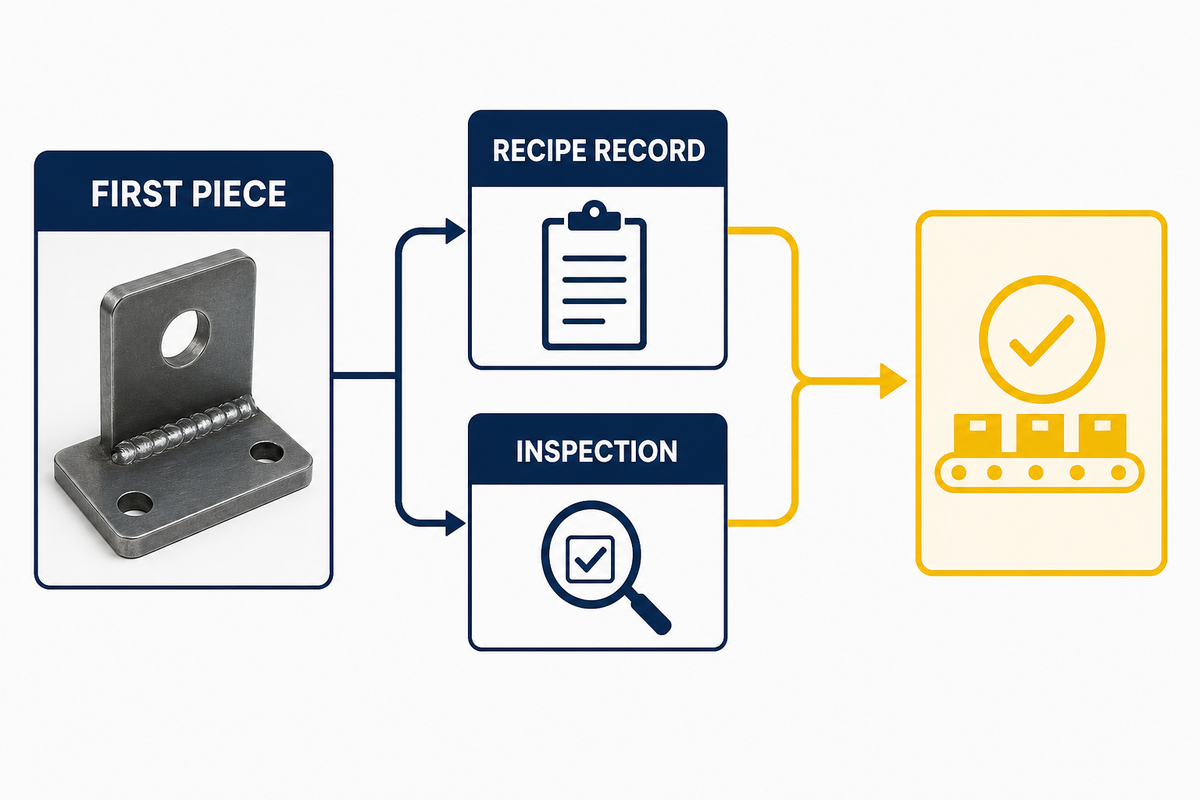
Контрольная точка приемки первой детали связывает настройку с производством. Исследования NIST об ухудшении точности роботов подтверждают, что нужно проверять текущее состояние оборудования, а не полагаться только на предыдущий успешный результат. В документах следует указать точную комбинацию задания и подтвердить, что полученный сварной шов соответствует установленным критериям приемки.
Карта приемки первой детали
- Идентификаторы детали, чертежа, оснастки, программы, рецепта и WPS
- Проверка инструмента и системы координат изделия, а также состояния оборудования по применимости
- Материал, проволока, газ, подгонка и идентификатор сварного соединения
- Необходимый визуальный, размерный, неразрушающий или разрушающий контроль
- Результат, отклонение, решение по нему, утвердивший сотрудник, дата и данные прослеживаемости
Информация в этой статье не определяет критерии приемки. Они должны соответствовать договору, чертежу, аттестованной технологии сварки, применимому нормативному документу и требованиям уполномоченных специалистов. Предыдущая годная деталь не гарантирует, что состояние оборудования не изменилось после столкновения, обслуживания, замены оснастки или другого установленного события.
Разделяйте безопасность совместной работы и сварочного процесса
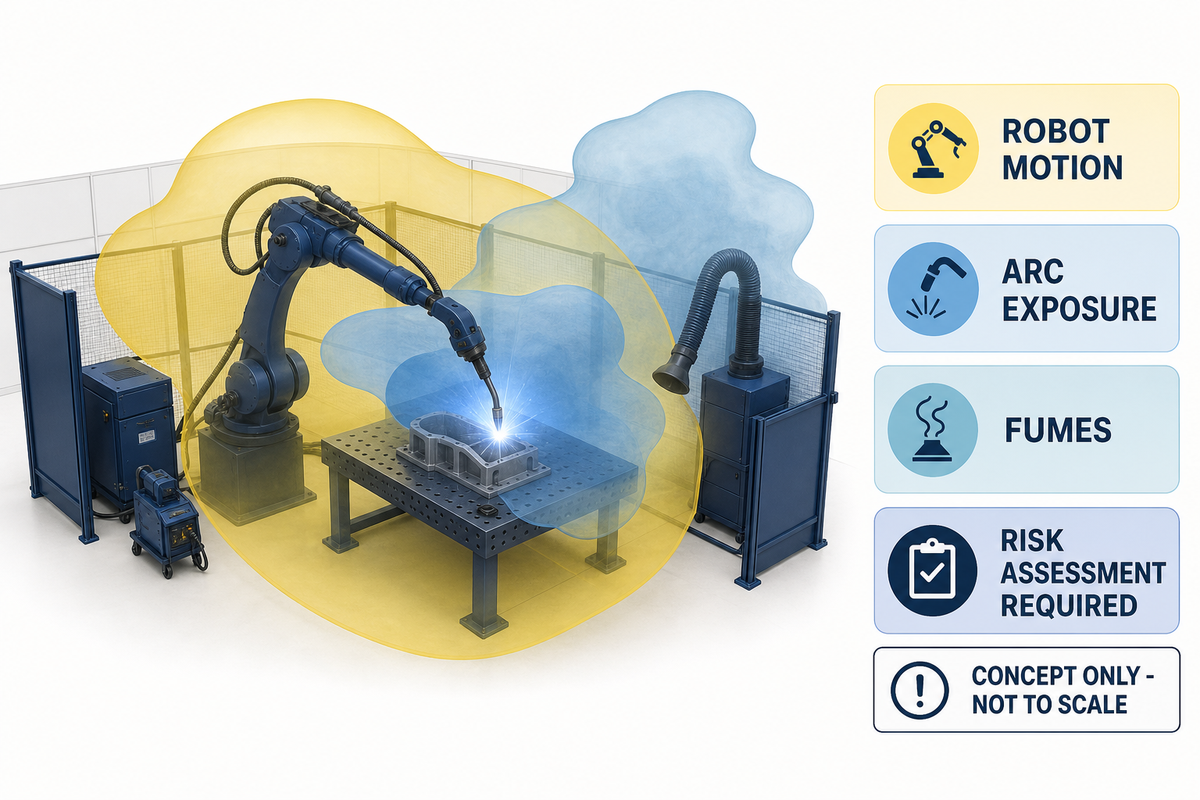
Коллаборативная рука робота не отменяет необходимость ограждений. В рекомендациях OSHA для роботов предусмотрена оценка рисков на протяжении всего срока службы оборудования, включая воздействие сварочных аэрозолей, излучения сварочной дуги, высокой температуры, брызг, огня, горячих деталей и оборудования. Подробнее — в нашем обзоре стандартов безопасности сварочных роботов, однако требуется проверка квалифицированным специалистом на соответствие действующим требованиям.
Какие проверки безопасности нужны, если рука робота работает совместно с человеком?
Оцените систему целиком: движения робота, сварочную горелку и заготовку, зажимы и позиционеры, риск неожиданного перезапуска, воздействие сварочной дуги, аэрозолей, высокой температуры и брызг, электрические опасности, загрузку, обслуживание и присутствие людей поблизости. Также проверьте, подходят ли защитные меры фактической компоновке и режимам работы оборудования.
В рекомендациях ESAB по сварочным коботам отмечается, что оценка риска может потребовать установки ограждений, сканеров или блокировок дверей. К подходящим мерам также могут относиться экраны, вытяжка, блокировки, ограничение доступа, безопасные скорости, процедуры, СИЗ и другие меры, выбранные квалифицированными специалистами с учетом актуальных местных требований. Обзор ANSI по ISO 10218-1:2025 помогает отслеживать изменения стандартов, но не заменяет получение и применение соответствующих стандартов.
Примечание по безопасности: Это руководство содержит информацию для планирования, а не оценку риска ячейки, толкование нормативов или разрешение на эксплуатацию. Уточните актуальные стандарты, обязанности в соответствующей юрисдикции и документацию именно для вашей системы.
Подготовьте запрос коммерческого предложения и критерии приемки, с которыми поставщик сможет работать
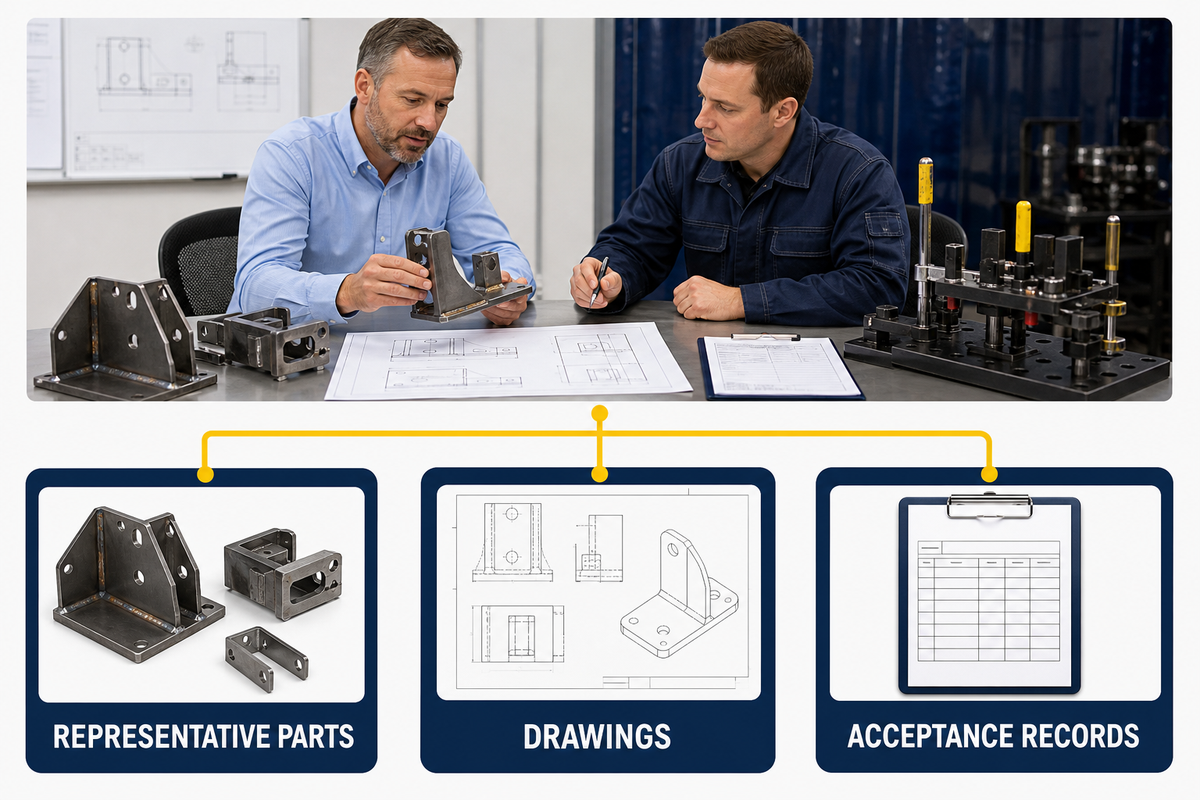
Поставщик сможет предложить более обоснованное решение, если в запросе коммерческого предложения описана задача, а не просто запрошена модель робота. Предоставьте характерные детали и образцы со сложнейшими сварными соединениями, а не только самые простые.
Решение с коботом должно соответствовать заданным производственным потребностям — будь то пробная партия листового металла или конструкционная сталь. Попросите поставщика объяснить совместимость оборудования и программного обеспечения и отделить подтвержденные характеристики от ожидаемых результатов оптимизации.
Проверка запроса коммерческого предложения
- Матрица групп деталей, чертежи, редакции и характерные образцы
- Материалы, толщины, сварные соединения, положения сварки, подгонка и требования WPS
- Ожидаемая номенклатура, характер партий, часы работы и исходные условия для целевых показателей
- Объем поставки оснастки, базы, позиционеры, датчики и ответственность за переналадку
- Доступная площадь, инженерные коммуникации, вытяжка, сеть и условия окружающей среды
- Распределение ответственности за безопасность и необходимая документация
- Объем работ по программированию, резервному копированию, восстановлению, обучению операторов и обслуживающего персонала
- Критерии приемки FAT/SAT и первой детали, требования к документации и нерешенным вопросам
Какие подтверждения должен предоставить поставщик коботов для сварки?
Запросите результаты испытаний на характерных деталях, точные исходные условия для оценок длительности цикла, документально оформленный объем работ по интеграции систем безопасности, готовые программы и резервные копии, материалы обучения, документы о приемке и четкое распределение ответственности. Заказчик должен определить границы ответственности и изучить документы о приемке. Заказчику следует понимать, что было подтверждено испытаниями, а что пока остается целью оптимизации.
На основе этих материалов Zhouxiang сможет обсудить подходящую конфигурацию коллаборативного сварочного робота.
До обсуждения проекта с поставщиками ознакомьтесь с информацией о компании и объеме поддержки на странице компании Zhouxiang.
Часто задаваемые вопросы
Может ли один кобот сваривать много разных деталей?
Да, если детали можно объединить в удобные группы со стабильными базами, доступными сварными соединениями, контролируемой подгонкой и сохраненными рецептами заданий. Ограничение связано не столько с числом артикулов, сколько с тем, какие физические и технологические отклонения способна учесть структура программ, план контроля и оснастка, не превращая каждый повторный заказ в новый проект интеграции.
Сколько должна занимать переналадка сварочного кобота при широкой номенклатуре?
Универсальную норму времени обосновать нельзя. На результат влияют масса оснастки, сложность детали, замена расходных материалов, датчики, контроль и квалификация оператора. Установите измеренное исходное время для каждой группы деталей и, по возможности, перенесите подготовку за пределы периода простоя. Сокращайте лишние перемещения, сохраняя контроль первой детали и пробные прогоны.
Можно ли использовать коллаборативные сварочные роботы без ограждений?
Нет, это не устраняет все риски. Функции совместной работы снижают лишь часть рисков. Воздействие сварочной дуги, аэрозолей, горячего металла и брызг, опасности, связанные с оснасткой, заготовками, позиционерами, местами защемления и подключенным оборудованием, все равно нужно оценивать. Необходимые защитные меры зависят от ячейки, задач, режимов работы и применимых требований.
Нужна ли отдельная программа робота для каждой детали?
Используйте контролируемую архитектуру. Если возможности контроллера это позволяют, процедуры и утвержденные задания или рецепты разрабатывают отдельно для каждой группы деталей, а логику готовности и восстановления используют совместно. Для каждой оснастки, траектории, технологического рецепта и чертежа контролируют редакции, чтобы удобный вызов задания случайно не объединил несовместимые версии.
Что включить в приемочные испытания у поставщика?
Используйте характерные детали и согласованные чертежи, технологии, оснастку, исходные допущения по длительности цикла и контролю, функции безопасности, задачи оператора, сценарии восстановления, обучение и документацию. Запишите наблюдаемые результаты и разделите подтвержденные требования и требования на будущее. Определите, кто отвечает за нерешенные вопросы по деталям, оснастке, процессу и интеграции.
Ссылки и источники
Основные источники: рекомендации OSHA по роботизированным системам, материалы NIST о коботах для производства с широкой номенклатурой и малыми объемами, анализ The Fabricator об ассортиментном производстве, рекомендации ESAB по безопасности сварки коботами и обзор ANSI по стандартам, на которые даны ссылки в соответствующих разделах выше. См. также наше отдельное руководство по требованиям безопасности к сварочным роботам; ни одно из этих внутренних руководств не заменяет оценку конкретного применения.
Цикл переналадки из 6 этапов и карта выбора по номенклатуре и повторяемости — разработанные для этого руководства редакционные схемы. Данные об изучении длительности производственного цикла клиента, качестве сварки или результатах клиентского проекта не предоставлялись, поэтому в статье нет универсальных гарантий повышения производительности, окупаемости инвестиций или качества.

