Contacte a Zhouxiang

Inspeção de soldaduras: métodos END, tipos de defeitos e normas [2026]


Índice
Mostrar
Referência rápida — inspeção de soldaduras
| Norma principal (aço estrutural) | AWS D1.1/D1.1M:2025 (25.ª edição, março de 2025) |
|---|---|
| Norma internacional para soldaduras por fusão | ISO 5817:2023 — níveis de qualidade B (mais elevado), C e D |
| Verificações antes da soldadura | Preparação da junta, ângulo do bisel, abertura da raiz, análise do WPS e verificação dos consumíveis |
| Durante o processo (entre passes) | Cobertura do pré-aquecimento, geometria do cordão, remoção da escória e temperatura entre passes |
| Após a soldadura (inspeção final) | Começar pelo VT e, em seguida, selecionar o método END conforme as condições de carga e os requisitos da norma |
| Qualificação do inspetor | CWI (AWS), END de nível II segundo ASNT SNT-TC-1A ou ISO 9712 (terceira parte) |
| Limite de mordedura de AWS D1.1 (carga estática) | Comprimento acumulado com profundidade >1/16 in ≤ comprimento da soldadura × 0.16 |
O que é a inspeção de soldaduras? Definição, finalidade e âmbito industrial
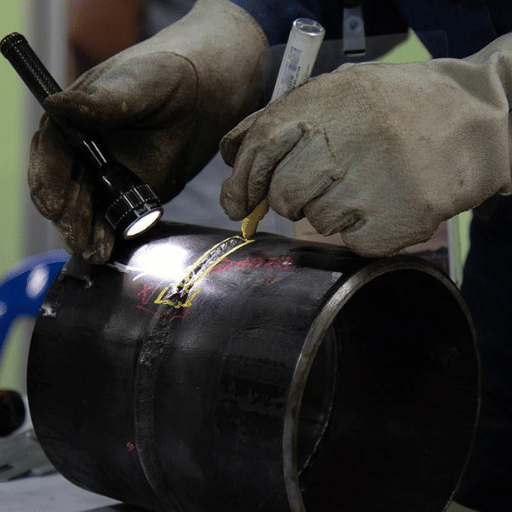 A inspeção de soldaduras consiste em examinar as soldaduras para confirmar que cumprem os critérios dimensionais e mecânicos, bem como os requisitos das normas aplicáveis. Inclui atividades realizadas antes da soldadura, durante as sequências de soldadura e após a conclusão de uma junta. Aplica-se também a qualquer estrutura em que a falha das soldaduras possa ter implicações para a segurança, as autoridades ou a própria estrutura, como colunas de edifícios e vigas de pontes, recipientes sob pressão, juntas de tubagens ou construção naval.
O objetivo final não é detetar falhas depois de ocorrerem, mas prevenir cada uma delas. Quando é realizada corretamente, a inspeção antes da soldadura identifica problemas de preparação da junta que impediriam a obtenção de soldaduras de boa qualidade. As verificações durante o processo detetam defeitos no cordão, quando ainda é possível repará-los sem remover toda a soldadura.
A inspeção após a soldadura compara as soldaduras concluídas e verifica a conformidade de cada uma com as normas de aceitação especificadas no código aplicável — AWS D 1. 1 em projetos de estruturas metálicas nos EUA, ISO 5817 em projetos internacionais ou ASME Section IX e XIII, conforme aplicável ao equipamento.
A inspeção difere bastante da inspeção para qualificação de soldadores num aspeto fundamental: um CWI aplica os critérios da norma, não o juízo de engenharia. Sempre que uma soldadura apresenta uma descontinuidade que ultrapassa o limite definido, é rejeitada, independentemente da avaliação do fabricante sobre o risco real para a estrutura. Esta separação é precisamente o que torna a inspeção por terceiros tão fiável.
Saiba mais sobre como a tecnologia de soldadura robotizada assegura o controlo da qualidade ao nível do processo, antes do início da inspeção.
Nota de engenharia — ensaios destrutivos e não destrutivos
END (ensaios não destrutivos) ou NDE (exame não destrutivo): avaliam a soldadura sem desmontar, cortar, partir ou modificar a junta. Os ensaios destrutivos (DT) incluem provetes de tração, dobragem e macrografia com ataque químico, usados para identificar parâmetros mecânicos em amostras de qualificação. Os ensaios destrutivos consomem a junta.
Na produção, os END são a ferramenta principal; os ensaios destrutivos destinam-se ao WPS e à qualificação de soldadores.
8 defeitos comuns de soldadura e como os inspetores os identificam
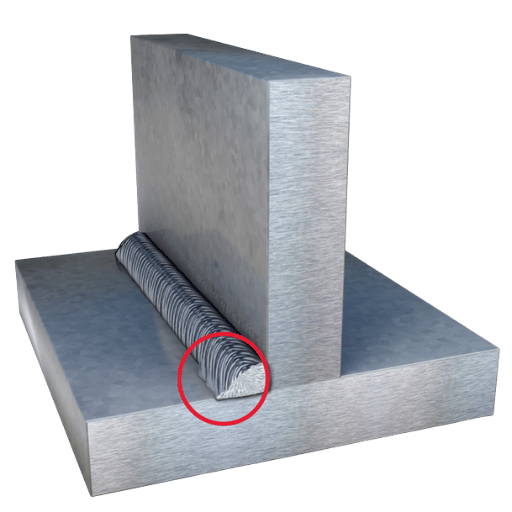 Conhecer os aspetos a inspecionar é o princípio mais básico da inspeção de soldaduras. Estes oito tipos de defeitos representam a maioria das rejeições em trabalhos de estruturas metálicas, recipientes sob pressão e tubagens. A análise de dados sobre a construção naval demonstrou que cavidades — porosidade e poros de sopro — representavam 44-58% de todos os defeitos em trabalhos FCAW; as inclusões sólidas representavam mais 25-37%.
Uma conclusão importante: 90% de TODOS os defeitos de soldadura ocorrem em soldaduras de ângulo, e não em soldaduras topo a topo com chanfro; 75% de todos os defeitos ocorrem nos passes de raiz. Os planos de inspeção que atribuem recursos sobretudo aos passes de raiz das soldaduras de ângulo detetam a maioria dos defeitos de produção antes de chegarem ao controlo de qualidade final.
| Tipo de defeito | Como identificar (VT) | Limite de AWS D1.1 / ISO 5817 | Principal método END |
|---|---|---|---|
| Fissuras | Marcas lineares finas na superfície da soldadura ou na zona termicamente afetada; pode ser necessária ampliação de 10× | Tolerância zero — todas as fissuras são rejeitadas segundo AWS D1.1 e ISO 5817, em todos os níveis de qualidade | VT (superfície), UT ou RT (interior) |
| Porosidade | Pequenas cavidades redondas ou poros de sopro visíveis na superfície do cordão; os poros internos não são visíveis por VT | AWS D1.1: soma dos diâmetros da porosidade alinhada ≤ 3/8 in por polegada linear de soldadura (carga cíclica, Tabela 8.2). ISO 5817 nível B: ≤1% da área da secção transversal | VT (superfície), RT ou UT (interior) |
| Mordedura | Sulco ou entalhe junto ao pé da soldadura; reduz a secção transversal do metal de base | AWS D1.1: profundidade >1/16 in — comprimento acumulado total ≤ comprimento da soldadura × 0.16. ISO 5817 nível B (t >3mm): profundidade ≤ 0,05t, máximo 0,5 mm | VT (com calibre de soldadura) |
| Falta de fusão (LoF) | Não é visível por VT; manifesta-se como falta de ligação na linha de fusão | Não permitida segundo ISO 5817 em todos os níveis (B, C, D); a cláusula 8.9 de AWS D1.1 proíbe qualquer falta de fusão | UT, RT (limitada para defeitos planares) |
| Penetração incompleta | Raiz não preenchida; visível como uma linha escura linear na película RT | Não permitida em soldaduras de chanfro CJP (AWS D1.1); apenas permitida no nível D de ISO 5817: h ≤ 0,2t, máximo 2 mm — não permitida nos níveis C ou B | RT, UT |
| Inclusões de escória | Depósitos não metálicos; manchas ou linhas escuras na película RT | ISO 5817 nível B: h ≤ 0,2s, máximo 2 mm, comprimento ≤ s, máximo 25 mm. Nível D: h ≤ 0,4s, máximo 4 mm, comprimento ≤ s, máximo 75 mm | RT (principal), UT |
| Marcas de arco | Pontos localizados endurecidos ou descolorados fora dos limites da soldadura | Não permitidas — cláusula 8.9.5 de AWS D1.1; ISO 5817: não permitidas nos níveis C ou B (nível D: permitidas apenas se as propriedades do metal de base não forem afetadas) | VT, MT |
| Sobreposição / falta de fusão a frio | O metal de soldadura ultrapassa o pé sem se fundir com o metal de base; comum em GMAW | Não permitida segundo os critérios de aceitação visual de AWS D1.1 | VT |
Nota do inspetor — onde se concentram os defeitos
Em trabalhos progressivos com estruturas metálicas, comece por afetar recursos de inspeção aos passes de raiz das soldaduras de ângulo. A análise comparativa de dados de fabrico offshore e de construção naval obtidos por controlo END demonstra consistentemente que, nos dados publicados, cerca de 75% de todos os tipos de defeitos de soldadura ocorrem nos passes de raiz. Em aplicações com chapas espessas e múltiplos passes GMAW e FCAW, é obrigatório examinar entre passes após cada passe de raiz e primeiro passe de enchimento.
6 métodos END para inspeção de soldaduras — quando utilizar cada um
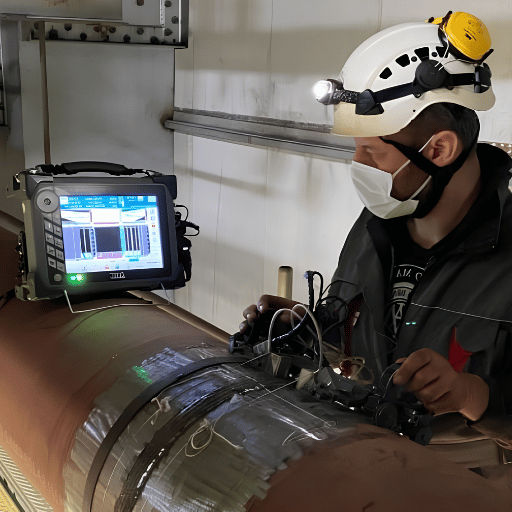 Por vezes, a escolha da técnica END adequada é ignorada durante o planeamento da inspeção. A RT continua a ser a técnica dominante em alguns setores de fabrico — representa 90% dos END em aplicações de estaleiro naval —, apesar das grandes dificuldades na identificação de defeitos planares, como fissuras e falta de fusão. Compreender os limites de capacidade de cada técnica é o ponto de partida para qualquer plano de inspeção fiável.
Exame visual (VT): a primeira verificação e a mais fundamental
A inspeção visual é uma primeira etapa essencial em qualquer avaliação de soldaduras. A cláusula 8.9 de AWS D1.1 determina que todas as soldaduras de produção sejam inicialmente avaliadas por exame visual antes de qualquer outro procedimento de inspeção. O VT não apresenta riscos de exposição pessoal a radiação, líquido de acoplamento elétrico ou fumos tóxicos e exige equipamento mínimo (um conjunto de calibres de soldadura, uma régua e boa iluminação). O VT pode ser eficaz para defeitos acessíveis à superfície (ângulo e profundidade da mordedura, perfil da soldadura, marcas de arco e sobreposição). Para avaliar defeitos subsuperficiais ou volumétricos, são necessários END adicionais. Probabilidade de deteção (POD) de fissuras superficiais por exame visual: 70-80% para macrofissuras de 30-37 mm em posições acessíveis; para atingir 90% de POD, são necessárias paredes com espessura > 160 mm — características submilimétricas e fissuras superficiais com qualidade de difração continuam por detetar. Equipamento: conjunto de calibres para soldaduras de ângulo, calibres de profundidade de mordedura, régua, ampliação mínima de 1.75 conforme AWS D1.1 e iluminação suficiente (500 lux segundo o Anexo J de AWS D1.1).Ensaios ultrassónicos (UT) e phased array (PAUT)
Os ensaios ultrassónicos transmitem ondas mecânicas de alta frequência através da soldadura. As descontinuidades desviam as ondas que, quando recebidas pelo transdutor, permitem calcular o tempo de trânsito para identificar a localização e a profundidade do defeito. O UT é o método mais comum para detetar defeitos internos em soldaduras de estruturas metálicas realizadas em oficina; a falta de fusão, a penetração incompleta e as fissuras são facilmente localizadas em paredes com espessura superior a 8 mm. Uma limitação conhecida dos ensaios ultrassónicos por difração do tempo de voo (TOFD) convencionais é a inconsistência entre operadores. Ensaios realizados em 12 provetes idênticos de soldadura em aço-carbono, por 12 operadores diferentes, produziram valores de POD entre 41,7% e 100% para defeitos semelhantes — uma média de apenas 57,4%. Consequentemente, um operador UT comum não deteta cerca de 4 em cada 10 penetrações. Os ensaios ultrassónicos phased array (PAUT) ultrapassam esta limitação através do direcionamento eletrónico do feixe para vários ângulos numa única passagem sobre a soldadura. Enquanto o UT convencional exige 8 passagens com 2 sondas angulares, o PAUT pode realizar o mesmo número de passagens com uma sonda — com uma classificação de aquisição de dados BAIXA, contra ELEVADA no UT convencional. Em ensaios comparativos diretos de PAUT e UT manual em soldaduras topo a topo de aço-carbono, o PAUT atingiu 100% de POD, face à média de 57,4% do UT manual. Uma limitação importante do PAUT: fissuras transversais (de fadiga) não são detetadas de forma fiável no modo de varrimento padrão de linha única. Em aplicações com elevado potencial de fissuração por fadiga (estruturas de pontes, carris de caminhos de rolamento de gruas), o PAUT deve ser ensaiado em conjunto com a técnica TOFD, que deteta defeitos transversais que o PAUT não deteta. A combinação de PAUT e TOFD é atualmente considerada a melhor prática na inspeção de estruturas metálicas. O sistema de soldadura automatizado da Zhouxiang utiliza o UT como principal método de ensaio após a soldadura. Um fabricante de estruturas metálicas para pontes na China obteve taxas de aprovação elevadas (97%, contra 82%) com células de soldadura robotizada. Este resultado deve-se a um controlo mais rigoroso do aporte térmico e à rastreabilidade completa dos parâmetros de soldadura que a automação permite. Saiba mais na secção Inspeção automatizada abaixo.Ensaios radiográficos (RT): raios X e raios gama
A radiografia, que utiliza raios X ou gama, permite obter imagens do interior da soldadura e revelar defeitos como porosidade, escória e falta de penetração. A RT é adequada para registar imagens 3D de defeitos volumétricos internos e pode guardar essas imagens. É especificada em várias normas para vasos de pressão e condutas (ASME VIII, API 1104) quando se indica a realização de ensaios volumétricos. A RT alcançou uma POD de 93,3% (28 de 30 provetes com defeitos detetados) em rondas de ensaios cegos. A RT produz uma única imagem 2D do interior da soldadura. Não permite detetar com fiabilidade defeitos planares, como falta de fusão ou fissuras orientadas paralelamente ao feixe de inspeção. Usar apenas RT em soldaduras com risco principal de defeitos planares revela uma lacuna de capacidade. Os requisitos relativos à zona de radiação, ao manuseamento das películas e ao processamento aumentam os custos e a complexidade do planeamento, aspetos que os métodos baseados em UT evitam.Ensaios por partículas magnéticas (MT)
A inspeção por partículas magnéticas aplica um campo magnético ao metal de base ferromagnético (como aço ou ligas de titânio). As partículas de ferro aderem à superfície e às descontinuidades próximas da superfície que causam fugas de fluxo magnético. O MT deteta defeitos com apenas 0,1 mm de largura junto à superfície; a deteção a vários mm de profundidade depende da intensidade do fluxo e do tipo de partículas. O MT não pode ser utilizado em aço inoxidável austenítico, alumínio, titânio ou outros metais não ferromagnéticos. Nesses casos, utilizam-se ensaios por líquidos penetrantes (PT) ou correntes induzidas (ET). A cláusula 8.10 de AWS D1.1 permite utilizar MT em várias ligações para as quais a norma exige exame superficial.Ensaios por líquidos penetrantes (PT)
Os ensaios por líquidos penetrantes identificam defeitos abertos à superfície através da ação capilar. Aplica-se penetrante sobre a soldadura previamente limpa, deixa-se penetrar e, em seguida, remove-se; um revelador faz surgir à superfície qualquer indicação remanescente, tornando-a visível. Os ensaios por líquidos penetrantes podem ser utilizados em qualquer material não poroso: aço, alumínio, titânio, cerâmica, vidro, etc. São o método preferencial de exame superficial em materiais não magnéticos, nos quais não se pode aplicar o ensaio magnético. Limitação: o PT só revela defeitos à superfície. Não consegue detetar anomalias subsuperficiais. Na inspeção de soldaduras, complementa o VT, pois fissuras capilares próximas da superfície nem sempre são visíveis a olho nu. É também comum nos setores aeroespacial e de processos químicos, e constitui uma alternativa para estruturas metálicas quando não é possível utilizar MT.Ensaios por correntes induzidas (ET)
Os ensaios por correntes induzidas utilizam uma bobina de sonda para induzir um campo magnético variável no tempo num material condutor. A interação com o material gera correntes parasitas circulares. Qualquer defeito altera o padrão dessas correntes e modifica a impedância da bobina de forma mensurável. O ET permite percorrer rapidamente uma superfície condutora sem líquido de acoplamento e deteta fissuras à superfície ou perto dela, mesmo através de revestimentos. Na inspeção de soldaduras, o ET é utilizado após a soldadura para detetar fissuras superficiais em permutadores de calor, soldaduras de tubos e estruturas aeroespaciais. É menos utilizado na inspeção de soldaduras de estruturas metálicas do que UT ou MT. Contudo, devido à maior velocidade e à operação sem contacto, é mais adequado para o varrimento superficial automatizado de alta velocidade durante a produção.Matriz de seleção de métodos END — juntas de estruturas metálicas
Utilize esta matriz como ponto de partida. Confirme sempre os requisitos da norma aplicável ao seu projeto e às condições de carga.
| Tipo de junta / condição | Principal risco de defeito | Espessura do metal de base | Método END recomendado | Complemento / método suplementar |
|---|---|---|---|---|
| Junta em T (soldadura de ângulo) | Falta de fusão na raiz, porosidade | <12 mm | VT + MT | UT se exigido pela norma |
| Junta topo a topo com chanfro (estrutural) | Penetração incompleta, fissuras | 12–25 mm | UT convencional | RT se não for possível realizar UT |
| Junta topo a topo com chanfro (chapa espessa) | Fissuração a quente, falta de fusão em múltiplos passes | >25 mm | PAUT + VT | TOFD para fissuras transversais |
| Ponte / estrutura sujeita a cargas cíclicas | Fissuração por fadiga, falta de fusão | 20–40 mm | PAUT + TOFD | MT (complemento para a superfície) |
| Soldadura em material não ferromagnético (Al, Ti, aço inoxidável austenítico) | Fissuras superficiais, porosidade | Qualquer | PT + VT | ET para superfícies condutoras |
| Produção de grande volume | Todos os tipos de defeitos, desvios do processo | Qualquer | Visão artificial automatizada / PAUT durante o processo | VT + MT numa amostra estatística |
Normas de inspeção de soldaduras: AWS D1.1, ISO 5817 e ISO 3834
 Há três normas utilizadas na maioria das inspeções de soldaduras estruturais e industriais em todo o mundo. Antes de iniciar qualquer inspeção, é necessário saber que norma se aplica ao projeto e quais são os respetivos requisitos de aceitação. A utilização de uma norma incorreta ou de uma edição desatualizada resulta em trabalho não conforme, mesmo que as soldaduras estejam fisicamente em boas condições.
| Norma | Edição atual | Âmbito | Principais critérios de aceitação | Aplicação típica |
|---|---|---|---|---|
| AWS D1.1/D1.1M:2025 | 25.ª edição, aprovada pela ANSI em 19 de março de 2025 | Aço-carbono e aço de construção de baixa liga; soldadura estrutural em edifícios, pontes e estruturas gerais | Tabela 8.1 (carga estática), 8.2 (tração cíclica), 8.3 (compressão cíclica). Fissuras: tolerância zero. Mordedura: profundidade >1/16 in, comprimento acumulado ≤ comprimento da soldadura × 0.16. Porosidade alinhada: soma dos diâmetros ≤ 3/8 in por polegada linear | Construção de estruturas metálicas nos EUA, fabrico de pontes, códigos de construção (IBC) |
| ISO 5817:2023 | Quarta edição, fevereiro de 2023 | Todas as juntas soldadas por fusão; aço, níquel e titânio; espessura ≥ 0,5 mm; SMAW, GMAW, GTAW, SAW, PAW | Três níveis de qualidade — B (mais elevado), C e D. Mordedura nível B (t >3mm): ≤0,05t, máximo 0,5 mm. Porosidade nível B: ≤1% da secção transversal. Fissuras: não permitidas em nenhum nível. Escória nível B: h ≤0,2s, máximo 2 mm, l ≤s, máximo 25 mm | Projetos internacionais, estruturas metálicas na UE, conformidade com EN 1090, fabrico industrial em geral |
| ISO 3834 | ISO 3834-2:2021 (Parte 2 — requisitos completos) | Requisitos de qualidade para a soldadura por fusão de materiais metálicos; abrange o processo de fabrico, não os critérios de aceitação | Especifica a documentação obrigatória — WPS, PQR, qualificações de soldadores, manutenção do equipamento, rastreabilidade dos materiais e registos END —, mas não define limites dimensionais | Qualificação de fornecedores para fabrico destinado à exportação; requisito estrutural EN 1090; cadeias de fornecimento aeroespaciais e ferroviárias |
Procedimento de inspeção de soldaduras passo a passo: lista de verificação em três fases

Como inspecionar uma soldadura passo a passo?
Uma inspeção adequada de uma soldadura é composta por 3 fases: antes da soldadura, durante o processo (entre passes) e após a soldadura. Cada fase tem um ponto de inspeção próprio. Alguns fabricantes de estruturas metálicas omitem frequentemente a inspeção durante o processo em soldaduras multipasse de chapas espessas, permitindo que defeitos subsuperficiais fiquem aprisionados termicamente entre passes sucessivos, o que aumenta exponencialmente os custos de reparação.Fase 1 — Inspeção antes da soldadura
- Consulte as WPS e PQR nas tabelas ISO — confirme que a especificação do procedimento de soldadura foi aprovada, qualificada segundo a norma aplicável e afixada no posto de trabalho.
- Verifique o ajuste da junta: meça a abertura da raiz (compare-a com a tolerância da WPS), o ângulo do chanfro e o alinhamento da junta; confirme a geometria do chanfro indicada na WPS.
- Verifique a identificação do metal de base e compare os respetivos certificados de ensaio do fabricante com a especificação do material; procure sinais de laminações, inclusões ou danos superficiais na zona da soldadura.
- Verifique os consumíveis — classificação do metal de adição, número de corrida e condições de armazenamento (os elétrodos de baixo hidrogénio exigem armazenamento controlado segundo o Anexo A da AWS D1.1).
- Verifique o cumprimento dos requisitos de pré-aquecimento — meça a temperatura por contacto ou por infravermelhos. A AWS D1.1:2025 exige que a zona de pré-aquecimento abranja, no mínimo, 2 espessuras do metal de base para materiais com menos de 1.5 in.
- Verifique a limpeza: elimine por retificação ou decapagem toda a calamina, tinta, humidade e contaminação da zona da soldadura, bem como de pelo menos 25 mm de cada lado.
Fase 2 — Inspeção durante o processo (entre passes)
- Inspecione primeiro o passe de raiz, antes de prosseguir — confirme que a raiz está fundida e não apresenta falta de penetração nem defeitos de início ou paragem, antes de depositar os passes de enchimento.
- Verifique a temperatura entre passes — meça-a e registe-a antes de cada passe seguinte. Não se deve exceder a temperatura máxima entre passes especificada na WPS. (Controla a ductilidade da zona afetada pelo calor.)
- Verifique a remoção da escória — confirme que foi completamente removida entre passes; a escória residual presa entre cordões provoca inclusões nos passes seguintes.
- Controle a geometria do cordão — respeite os limites de largura e convexidade definidos na WPS; uma convexidade excessiva no passe de acabamento provoca concentração de tensões no pé da soldadura.
- Fissuras entre passes — surgem quando se inspeciona o passe concluído para detetar possíveis fissuras longitudinais ou em estrela antes de depositar o passe seguinte; é consideravelmente mais barato corrigir estas fissuras do que defeitos enterrados.
Fase 3 — Inspeção após a soldadura
- Inspeção visual (VT) — inspeção inicial, antes dos END, conforme a Cláusula 8.9 da AWS D1.1; inspecione todas as superfícies acessíveis das soldaduras para detetar fissuras, mordeduras, sobreposições, marcas de arco, perfil e precisão dimensional;
- Selecione o método de END segundo o tipo de junta, a norma aplicável e as condições de carga (consulte acima a matriz de seleção de END).
- 3.06 Aplique o método de END — cumpra a norma do procedimento (a norma recomendada para a tarefa — pessoal de nível II segundo a ASNT SNT-TC-1A; Anexo K da AWS D1.1 para UT; EN ISO 17640 para projetos europeus).
- Aplique os critérios de aceitação — avalie todas as indicações segundo o(s) código(s) aplicável(eis) (Tabela 8.1/8.2/8.3 da AWS D1.1 ou nível da ISO 5817 conforme os requisitos contratuais).
- Registe os resultados — localização no mapa de soldaduras, qualificação do inspetor, método de END aplicado, indicações, aceitação/rejeição e assinatura do inspetor; a ISO 3834 exige o processo completo do mapa de soldaduras; não pode haver registos de inspeção em falta; é necessária rastreabilidade total.
- Tratamento das não conformidades 2 — as soldaduras rejeitadas devem ser documentadas para retrabalho/reparação e reinspecionadas após o retrabalho/reparação, segundo o método original ou um método mais conservador.
Erro comum a evitar
O teste decisivo de um procedimento de inspeção de soldaduras é a inspeção entre passes. Para ser eficaz, a inspeção de soldaduras multipasse em aço estrutural — especialmente em juntas em T com requisitos exigentes para cordões de ângulo de grande dimensão — tem obrigatoriamente de abranger as camadas de raiz e de enchimento. A inspeção visual da soldadura acabada permite avaliar a possibilidade de reparar o defeito — em turnos, e não em minutos. Veja como a rastreabilidade por gémeo digital permite registar 100% dos parâmetros em cada passe de soldadura. Um defeito no passe de raiz exige uma reparação de um turno, enquanto o mesmo defeito, detetado por RT após o passe final, exige retrabalho durante vários turnos ou leva à rejeição do conjunto soldado.
Como a soldadura robotizada reduz as falhas na inspeção de soldaduras
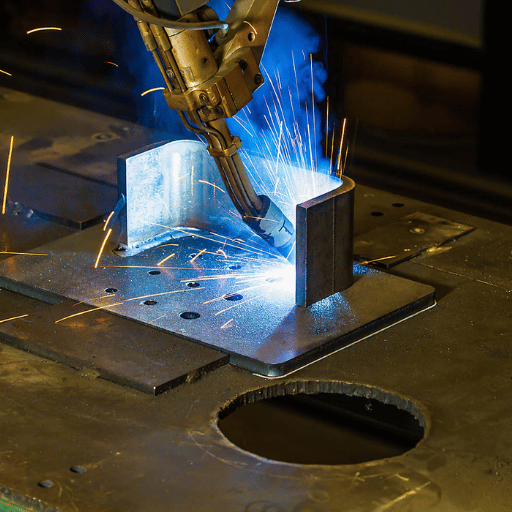 Nas operações de fabrico manual, as falhas na inspeção de soldaduras têm uma causa principal: a variabilidade do processo. Durante um turno, os soldadores variam a energia térmica, a velocidade de deslocação, o ângulo da tocha e o comprimento do arco para cumprir o plano de produção. Essa variabilidade cria condições propícias ao aparecimento de porosidade, falta de fusão e mordeduras — defeitos que exigem deteção por END e reparação.
Os sistemas de soldadura robotizada eliminam as principais fontes desta variabilidade, mantendo constantes a velocidade de deslocação, a velocidade de alimentação do fio e os parâmetros do arco em todas as soldaduras e em todos os turnos, independentemente da fadiga ou das diferenças de aptidão dos operadores. O efeito nas taxas de aprovação nos END pode ser quantificado.
82%→97%
Melhoria da taxa de aprovação em UT após a instalação de soldadura robotizada num fabricante de estruturas metálicas para pontes, na China central
DADOS PRÓPRIOS — Zhouxiang verificado
80–85%
Fator de utilização do arco ligado numa célula de soldadura robotizada (face a 25–35% na soldadura manual)
DADOS PRÓPRIOS — Zhouxiang verificado
800→1 200 t
Aumento mensal da taxa de produção com 3 células robotizadas num fabricante de estruturas metálicas de Jiangsu
DADOS PRÓPRIOS — Zhouxiang verificado
Reduza a taxa de rejeição nas inspeções de soldaduras
O sistema inteligente de soldadura de estruturas metálicas da Zhouxiang combina seguimento da junta por laser, correção da trajetória por visão artificial 3D e rastreabilidade digital completa através de gémeo digital. Resultado documentado: taxas de aprovação em UT de 82% a 97% em sequências de soldadura de aço estrutural que antes exigiam retrabalho extenso após a soldadura. Consulte o sistema de soldadura →O futuro da inspeção de soldaduras: AI, PAUT e controlo de qualidade com gémeo digital (2025–2026)
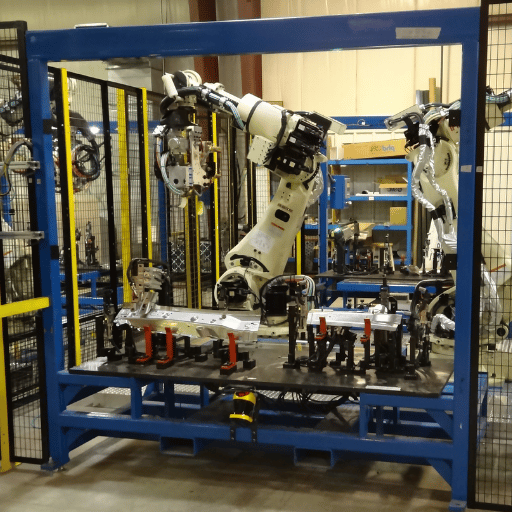 Quatro mudanças tecnológicas estão a transformar a forma como se inspecionam soldaduras em grande escala. Cada uma responde a uma limitação específica das práticas de inspeção convencionais.
1. PAUT substitui os UT convencionais como novo método de referência de END para aço estrutural. A tendência do mercado é clara: a pesquisa por ensaios ultrassónicos por phased array tem um volume de 720/mês e uma tendência ascendente; os dados dos equipamentos de UT convencionais mantêm-se estatisticamente estáveis. Os dados de desempenho sustentam esta opção: 100% de POD para PAUT, face à média de 57,4% para UT manual, além do registo digital, que torna PAUT a escolha evidente para qualquer inspeção que exija resultados documentados. A combinação PAUT+TOFD é agora habitual na soldadura de estruturas metálicas críticas à fadiga em instalações de fabrico avançadas.
2. Inspeção visual automatizada com AI. Os sistemas de inspeção de juntas soldadas no local, associados a modelos de aprendizagem profunda, detetam fenómenos do arco relacionados com a soldadura, como a geometria do cordão, a porosidade superficial e a estabilidade do arco. Face aos controlos de qualidade convencionais baseados em amostragens, prevê-se que o mercado dos sistemas automatizados de inspeção de soldaduras cresça rapidamente, de USD 500 million em 2024 para USD 1,2 billion em 2033 (CAGR 10,5%).
3. Gémeo digital e rastreabilidade das soldaduras. Em vez de «documentar cada soldadura final», passam a manter-se registos de dados que associam a tensão do arco, a intensidade da corrente, a velocidade de deslocação e a distribuição térmica ao ID# de cada soldadura (gémeo digital). A integração destes dados contínuos, que abrangem todo o processo, elimina os veredictos binários dos END convencionais («aprovado» ou «reprovado») e permite a manutenção preditiva; é possível sinalizar condições do processo fora das tolerâncias durante a soldadura, antes da formação prematura de defeitos. Veja como funciona, na prática, o registo de dados de soldadura através de gémeo digital.
4. Inspeção de todo o processo, e não apenas da soldadura final. O momento da inspeção é a principal diferença operacional: os sistemas de monitorização da soldadura em tempo real usam câmaras térmicas, câmaras de processo e sensores dos parâmetros do arco para sinalizar anomalias durante a própria soldadura. Prevê-se que o mercado dos sistemas de monitorização da soldadura em tempo real cresça de USD 1,76 billion em 2025 para USD 4,14 billion em 2035 (CAGR 8,6%). A correção em linha durante a soldadura é uma ordem de grandeza mais económica do que o retrabalho posterior. Consulte o guia sobre manutenção do desempenho da célula de soldadura automatizada para informações operacionais.
P. «Se o robô é preciso, é preciso inspecionar menos.» Na prática, isto é muitas vezes falso. A soldadura robotizada permite geralmente inspecionar 100% do volume de produção, graças a registos digitais que tornam viável uma garantia de qualidade rastreável e fiável, mais económica e até prática.
Perguntas frequentes — inspeção de soldaduras
Que qualificações são necessárias para um inspetor de soldaduras?
Para o fabrico de estruturas metálicas segundo a AWS D1.1 nos Estados Unidos, o soldador qualificado que assina e executa a soldadura tem, naturalmente, de ser certificado segundo a AWS D1.1. A qualificação habitual para inspetores de END é a de CWI, atribuída pela American Welding Society, para realizar inspeções visuais. Os inspetores de END têm de possuir certificação ASNT de nível II no método específico utilizado (RT, UT, MT, etc.), segundo a SNT-TC-1A. Em projetos internacionais e em certificações por empresas de inspeção independentes, a qualificação de referência para END é a certificação ISO 9712 de nível II em END. A AWS D1.1:2025 define estes requisitos de qualificação do pessoal de soldadura na Cláusula 8.
Quanto tempo demora a inspeção de cada junta soldada?
A inspeção visual de um cordão de ângulo concluído demora 5-15 minutos por soldadura, consoante o comprimento da soldadura e o acesso disponível. Os UT convencionais de uma junta topo a topo com chanfro demoram 20-45 minutos, incluindo a preparação e o registo, para uma soldadura de um ou vários passes com 12-25mm de espessura. Os PAUT da mesma soldadura demoram aproximadamente metade do tempo, por exigirem menos passagens de varrimento. A interpretação das películas após a preparação radiográfica, a exposição e o processamento demora, no mínimo, 2-4 horas por soldadura. A seleção do método de inspeção pode afetar significativamente o calendário de fabrico em grande escala.
Qual é a diferença entre ensaios destrutivos e não destrutivos de soldaduras?
Os ensaios não destrutivos (END) são uma técnica de medição que permite avaliar a soldadura sem a destruir nem alterar — trata-se, por natureza, de um processo compatível com a produção. Os ensaios destrutivos avaliam propriedades mecânicas através de ensaios de tração, dobragem, fratura por entalhe ou macrografia. Os ensaios de tração e dobragem são realizados em provetes não soldados; os ensaios de fratura por entalhe e macrografia, em provetes soldados. Os ensaios de tração e dobragem são necessários para os documentos de qualificação da WPS e do soldador (PQR, WPQR), não para as soldaduras em produção. Ambos são obrigatórios num programa de qualidade completo segundo a ISO 3834.
Com que frequência se devem inspecionar as soldaduras em projetos de estruturas metálicas?
A AWS D1.1 especifica a inspeção visual de todas as soldaduras de produção. A necessidade de END é determinada pela especificação do engenheiro responsável pelo projeto, pelo tipo de junta e pela categoria de carga. As ligações sujeitas a cargas cíclicas (pontes rodoviárias, caminhos de rolamento de pontes rolantes) exigem geralmente taxas de amostragem de END superiores às das ligações sujeitas a cargas estáticas. Alguns códigos exigem END a 100% em soldaduras de chanfro CJP de elementos principais. O plano de inspeção deve ser estabelecido no plano da qualidade do projeto antes do início da produção, e não numa oficina de produção.
O que exige a AWS D1.1:2025 para a inspeção visual de soldaduras?
A Cláusula 8.9 da AWS D1.1 determina que uma soldadura tem de ser aprovada na inspeção visual antes de qualquer ensaio de END. A inspeção visual verifica as seguintes descontinuidades da soldadura: fissuras (tolerância zero), falta de fusão (não permitida), mordeduras (limite permitido), sobreposições (não permitidas), marcas de arco (não permitidas fora da soldadura), porosidade e conformidade com as dimensões do tamanho e do perfil da soldadura especificadas na WPS. A edição de 2025 (25.ª edição, março de 2025) alterou os limites de porosidade em tubagens e acrescentou esclarecimentos sobre descontinuidades lineares e arredondadas.
A soldadura robotizada pode reduzir a frequência das minhas inspeções de END?
Alguns códigos e aplicações permitem reduzir a taxa de amostragem de END quando o fabricante consegue apresentar um historial de soldaduras consistentes e de elevada qualidade — registo geralmente produzido por um programa de soldadura robotizada associado ao controlo estatístico do processo. Num trabalho adjudicado de grande volume com uma taxa de amostragem de END inferior, diminuirá a média de rejeições para esse método de END, com efeitos nos custos e no calendário. A experiência da Zhouxiang no fabrico de estruturas metálicas para pontes regista um aumento da taxa de aprovação em UT de 82% para 97% após a instalação de uma estação de soldadura robotizada — dados documentais do fabricante.
Sobre este guia
Este documento foi elaborado com base na AWS D1.1/D1.1M:2025 (edição em vigor de março de 2025), na ISO 5817:2023 e em dados de desempenho de inspeção provenientes de investigação de END revista por pares (ICWNDT 2018, análise de soldaduras estruturais da University of Strathclyde). Os dados de probabilidade de deteção (POD) de PAUT e UT manual aqui referidos provêm de experiências laboratoriais controladas — os valores de POD obtidos em campo podem variar conforme a geometria da junta, o acesso e o inspetor.
Os dados próprios da Zhouxiang sobre a melhoria da qualidade das soldaduras (taxa de aprovação em UT de 82%→97%) foram documentados numa solução implementada num fabricante industrial de estruturas metálicas para pontes na China e são especialmente dignos de nota. A Zhouxiang concebe sistemas de soldadura desde 1991 e detém mais de 200 patentes documentadas em tecnologia de soldadura robotizada. Este documento descreve os parâmetros de inspeção específicos abordados diretamente pelos sistemas de soldadura automatizada da Zhouxiang.

