Contacte a Zhouxiang

Tratamento térmico pós-soldadura (PWHT): conformidade com a Secção VIII da ASME e integração robotizada

Índice
Mostrar
O que é o tratamento térmico pós-soldadura?
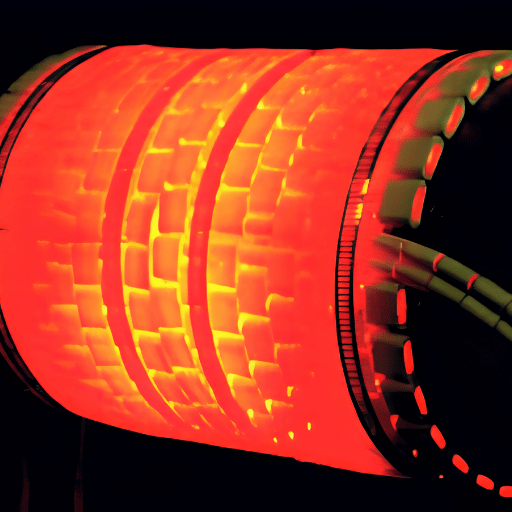 O tratamento térmico pós-soldadura (PWHT) é um processo térmico controlado aplicado a um conjunto soldado após a conclusão da soldadura. O conjunto é aquecido até uma temperatura especificada — sempre abaixo da temperatura crítica inferior de transformação (Ac1, aproximadamente 720-730C para aço carbono) —, mantido a essa temperatura durante um período definido e, em seguida, arrefecido a uma velocidade controlada.
Esta distinção é importante: o PWHT não volta a fundir a soldadura nem altera a sua geometria. O processo decorre inteiramente no estado sólido, permitindo que a rede atómica do aço relaxe, redistribua as tensões residuais e, em alguns materiais, tempere uma microestrutura dura, tornando-a mais tenaz. O processo de soldadura concentra o calor num padrão muito localizado e não uniforme; o tratamento térmico pós-soldadura corrige as consequências metalúrgicas dessa assimetria. É uma operação de precisão de engenharia, não uma simples operação de «aquecer e arrefecer».
Intervalo de temperatura
595 – 770 °C
Tempo de manutenção
1 hr / 25 mm (mín. 30 min)
Velocidade de aquecimento
Máx. 400°F/hr ÷ espessura da parede
Diferença máxima de temperatura
139 °C (250 °F) durante a manutenção
Norma do processo
ASME UCS-56 / B31.1 / B31.3
Porque é que a soldadura cria tensões residuais
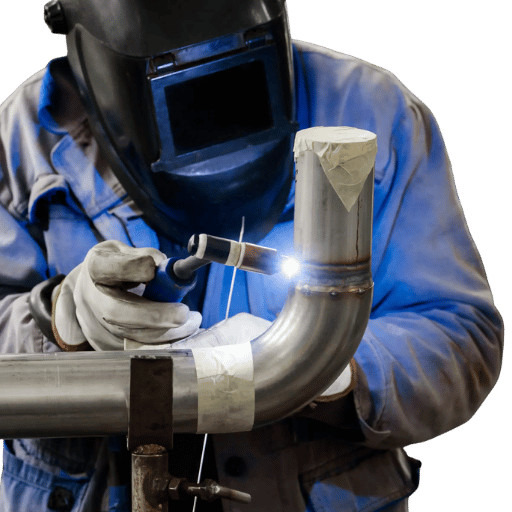 Quando um arco de soldadura aquece o metal até 1,500C ou mais, o material de base circundante permanece relativamente frio. O arrefecimento rápido após a soldadura força então o metal quente da soldadura a contrair-se contra a resistência da estrutura circundante, mais fria. A junta soldada não pode contrair-se livremente: o material à sua volta impede-o. Resultado: o metal da soldadura e a HAZ ficam sujeitos a tensões residuais de tração que podem aproximar-se do limite de elasticidade do material. Num aço carbono macio com um limite de elasticidade de 250MPa, as tensões residuais acumuladas podem atingir 200-250MPa, mesmo numa soldadura executada na perfeição.
Dois mecanismos de falha são diretamente agravados por tensões residuais elevadas:
- Fragilização por hidrogénio: durante a soldadura, forma-se hidrogénio atómico a partir da água (no arco, no revestimento e no metal de base). As elevadas tensões residuais internas de tração provocam a expansão da rede cristalina, abrindo espaços onde o hidrogénio se desloca facilmente e se acumula nos limites de grão. Isto conduz à formação de fissuras por hidrogénio (fissuras a frio ou fissuras induzidas por hidrogénio, HAC), que podem surgir entre horas e dias após a conclusão da soldadura. Daí a importância de manter a temperatura entre passes acima de 200 °C antes de qualquer tratamento térmico pós-soldadura (PWHT).
- (i) Fissuração por corrosão sob tensão (SCC). Em correntes de processo húmidas com H-S, cloretos, cáusticos e CO, a SCC ocorre sob tensões residuais de tração e propaga-se através de fissuras que avançam na HAZ a partir de uma microfissura. A SCC só ocorre quando se verificam simultaneamente três condições: um material suscetível ao ataque, um ambiente corrosivo e uma tensão de tração. Para prevenir a SCC, o último fator deve ser eliminado por PWHT. Num estudo do TWI (2005), o PWHT de soldaduras circunferenciais em aço inoxidável martensítico a 650 °Celsius durante 5 minutos no momento da soldadura resultou num historial sem falhas, ao contrário do que aconteceu com várias juntas em estado soldado.
Requisitos dos códigos para PWHT: o que a ASME e a AWS exigem
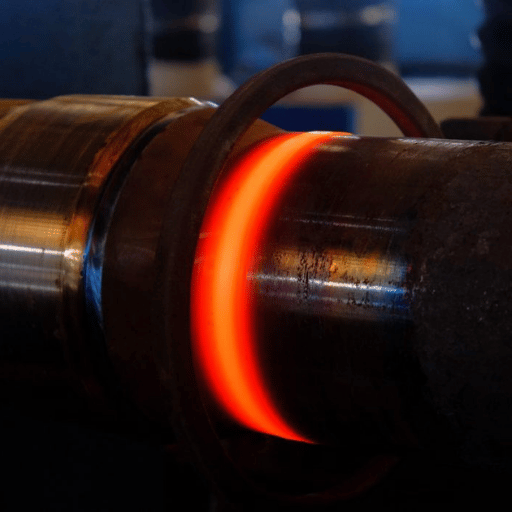 O persistente mito das oficinas de fabrico — «todas as soldaduras em aço carbono com mais de 12mm exigem PWHT» — está inequivocamente errado para qualquer código importante. É necessário seguir os códigos, ter em conta os grupos de materiais e verificar se foi aplicado pré-aquecimento durante o processo de soldadura antes do tratamento térmico pós-soldadura!
A regra dos 38 mm (Secção VIII da ASME)
A Sec. VIII Div.1 da ASME (vasos sob pressão) determina que o PWHT é obrigatório para aço carbono P-No.1 com espessura superior a 32mm (1.25 inches), salvo se for aplicado pré-aquecimento. Este «limiar» passa para 38mm (1.5 inches) se o fabricante aplicar pré-aquecimento com uma temperatura mínima de 93°C (200°F).⚠ A regra dos 38 mm tem condições
Esta isenção para 38mm só é válida para aços carbono P-No. 1 abrangidos pela Secção VIII da ASME. Um código diferente, um material diferente (P91) ou um ambiente de funcionamento diferente (NACE/ISO 15156, serviço com fluidos contendo H₂S) implica critérios diferentes, muitas vezes mais exigentes. Consulte sempre o código aplicável à sua atividade.
Limiares de PWHT por código e grupo de materiais
| Código / norma | Material / P-No. | Limiar obrigatório para PWHT | Notas |
|---|---|---|---|
| ASME Sec. VIII Div. 1 | P-No. 1 (aço carbono) | >32 mm (sem pré-aquecimento); >38 mm (com pré-aquecimento a 93 °C) | Limiar mais comum no fabrico de vasos |
| ASME B31.1 para tubagens de energia | P-No. 1 (aço carbono) | >19 mm (¾ polegada) | Limiar mais baixo devido a ciclos térmicos em serviço; reduzido para 16 mm com pré-aquecimento |
| ASME B31.3 para tubagens de processo (anterior a 2014) | P-No. 1 (aço carbono) | >19 mm (¾ polegada) | Mesmo limiar de base que B31.1 |
| ASME B31.3 para tubagens de processo (2014+) | P-No. 1 (aço carbono) | Possibilidade de isenção total para qualquer espessura | Exige pré-aquecimento a 95 °C (200 °F) para >25 mm; soldaduras multipasse para >5 mm. Não é necessário PWHT se estas condições forem cumpridas. |
| ASME Sec. I / B31.1 | P-No. 5B (classe P91) | Obrigatório — todas as espessuras | Sem isenções. 730–770 °C, mínimo de 2 hr. Uniformidade de temperatura ±30 °C. |
| AWS D1.1 para estruturas | Aços carbono e de baixa liga | Depende do procedimento; não é obrigatório em todos os casos | Definido pelo WPS; o alívio de tensões pode ser exigido pela especificação do projeto |
Tabelas de referência: temperatura e tempo de manutenção do PWHT
 Cada tratamento térmico pós-soldadura tem três parâmetros de controlo: a temperatura do intervalo de manutenção, o tempo mínimo de manutenção nessa temperatura e as velocidades admissíveis de aquecimento e arrefecimento. Se qualquer um destes parâmetros estiver errado, o resultado pode ser muito pior do que não aplicar PWHT.
Parâmetros de PWHT específicos para cada material
| Classe do material (ASME) | Designação da liga | Intervalo de temperatura do PWHT | Tempo mínimo de manutenção | Velocidade máxima de arrefecimento |
|---|---|---|---|---|
| P1 / P2 | Aço carbono / 0.5Mo | 595 – 720 °C | 1 hr por 25 mm (mín. 30 min) | Em forno ou controlado |
| P11 / P12 | 1.25Cr–0.5Mo / 1Cr–0.5Mo | 680 – 730 °C | 1 hr por 25 mm (mín. 30 min) | Em forno ou controlado |
| P22 | 2.25Cr–1Mo | 680 – 730 °C | 1 hr por 25 mm (mín. 30 min) | Em forno ou controlado |
| P5 / P9 | 5Cr–0.5Mo / 9Cr–1Mo | 730 – 760 °C | 1 hr por 25 mm (mín. 30 min) | Em forno ou controlado |
| P91 | 9Cr–1Mo–VNb (CSEF) | 730 – 770 °C | mínimo de 2 hr | Máx. 80 °C/hr acima de 400 °C |
| P92 | 9Cr–0.5Mo–2W (CSEF) | 730 – 770 °C | mínimo de 2 hr | Máx. 80 °C/hr acima de 400 °C |
Que temperatura se utiliza no PWHT do aço carbono?
Os códigos ASME especificam um intervalo de temperatura de manutenção de 595-720C (1 100-1,330F) para aço carbono P-No.1. Na prática industrial, seguindo a ASME UCS-56, a temperatura de manutenção situa-se, na maioria dos casos, perto de 1,150F 50F (621C 28C).⚠ Limite superior de Ac1 — porque uma temperatura mais alta não é melhor
Ultrapassar aproximadamente 720 °C no aço carbono excede a temperatura de transformação Ac1 — o ponto em que o aço começa a transformar-se novamente em austenite. A reaustenitização parcial provoca a reformação e o endurecimento da HAZ durante o arrefecimento rápido, podendo criar uma microestrutura pior do que a anterior ao tratamento. No P91, exceder 790 °C (a temperatura máxima segura de revenido) destrói permanentemente a dispersão fina de carbonetos M23C6 responsável pela resistência à fluência — um dano irreversível sem um ciclo completo de renormalização e revenido. O cumprimento rigoroso da temperatura máxima é tão importante como o cumprimento da temperatura mínima.
Segundo o requisito ASME UCS-56, a velocidade de aquecimento máxima é de 400F/hr (222C/hr), dividida pela maior espessura de parede até 3 inches (50mm); para secções finas, 400F/hr (222C/hr) continua a ser o limite máximo absoluto. Assim, a velocidade de aquecimento deste invólucro de 2 inches (50mm) de espessura não pode exceder 200F/hr (111C/hr). Durante a manutenção, a diferença de temperatura entre os pontos mais quente e mais frio de todo o conjunto não pode exceder 250F (139C).
Comparação entre quatro tipos de tratamento térmico pós-soldadura
 O PWHT não é um único tratamento, mas uma série de tratamentos concebidos para resolver diferentes problemas metalúrgicos. Escolher o tipo errado de PWHT pode ser tão prejudicial como não aplicar qualquer PWHT.
Guia de escolha do tipo de PWHT
| Tipo | Temperatura | Objetivo principal | Mais indicado para |
|---|---|---|---|
| Alívio de tensões | 595–720 °C (aço carbono) | Reduzir tensões residuais através do relaxamento por fluência | Soldaduras em aço carbono e de baixa liga que têm de cumprir os códigos |
| Revenido | Temperatura de revenido específica da liga (680–770 °C para Cr-Mo) | Transformar martensite frágil em martensite revenida tenaz; melhorar o equilíbrio entre resistência à tração e tenacidade | P91, P22, P11 — todas as classes Cr-Mo em estado soldado |
| Normalização | Acima de Ac3 (~900 °C), seguida de arrefecimento ao ar | Refinar a estrutura de grão grosseira | Soldaduras por eletroescória; HAZs gravemente sobreaquecidas |
| Deshidrogenação por aquecimento | 200–300 °C, imediatamente após a soldadura | Eliminar o hidrogénio difusível da HAZ antes da sua concentração | Aços de elevada temperabilidade; secções espessas; serviço com fluidos contendo H₂S |
Matriz de decisão por material: que aços exigem PWHT
 O grupo de materiais definido pelo número P da ASME é o primeiro critério para decidir se é necessário PWHT. A matriz seguinte reúne os requisitos obrigatórios e condicionais para os aços mais comuns em aplicações sob pressão, incluindo as propriedades mecânicas que o PWHT deve alcançar para cada classe. Confirme sempre os requisitos no código aplicável e na especificação do cliente.
| Material | ASME P-No. | PWHT obrigatório? | Intervalo típico de temperatura | Ressalva principal |
|---|---|---|---|---|
| Aço carbono (C ≤ 0,35%) | P-No. 1 | Condicional — depende da espessura e do código | 595 – 720 °C | ASME B31.3 2014+: possibilidade de isenção total com pré-aquecimento |
| Aço carbono-molibdénio | P-No. 3 | Geralmente obrigatório >16 mm | 595 – 720 °C | Verifique o código; risco de fragilização por revenido |
| 1.25Cr–0.5Mo (P11/P12) | P-No. 4 | Obrigatório segundo a maioria dos códigos | 680 – 730 °C | A EPRI recomenda o limite inferior para maior tenacidade ao impacto |
| 2.25Cr–1Mo (P22) | P-No. 4 | Obrigatório segundo a maioria dos códigos | 680 – 730 °C | Nunca deixe arrefecer abaixo de 200 °C antes do PWHT |
| 5Cr–0.5Mo / 9Cr–1Mo (P5/P9) | P-No. 5A | Obrigatório — todas as espessuras | 730 – 760 °C | Serviço em refinarias / HDS; a resistência à sulfidação é fundamental |
| 9Cr–1Mo–VNb (P91) | P-No. 5B | Obrigatório — todas as espessuras, sem isenções | 730 – 770 °C | Uniformidade de temperatura ±30 °C; não pode haver ferrite delta |
| Aço inoxidável austenítico 304/316 | P-No. 8 | Não recomendado | N/A | O PWHT provoca sensibilização (precipitação de carbonetos de Cr → corrosão) |
| Aço inoxidável duplex | P-No. 10H | Apenas solubilização (1 020–1 100 °C) | 1 020 – 1 100 °C | O alívio de tensões por PWHT não é aplicável; existe risco de formação de compostos intermetálicos |
Como se realiza o PWHT: equipamento, termopares e etapas do processo
 Todos os ciclos de PWHT têm de cumprir quatro etapas mínimas: aquecimento controlado até à temperatura, manutenção nessa temperatura, arrefecimento controlado e registo/documentação. As quatro etapas têm limites de velocidade e requisitos de monitorização definidos pelos códigos.
Métodos de aquecimento
Seguem-se 4 métodos de tratamento térmico pós-soldadura que podem ser aplicados tanto na oficina como no local:- Aquecimento em forno: todo o conjunto é aquecido num forno com temperatura cuidadosamente controlada. Vantagens: temperaturas muito uniformes; adequado para peças pequenas e médias. Desvantagens: a peça tem de caber fisicamente no forno e as peças com carga assimétrica estão sujeitas a deformação.
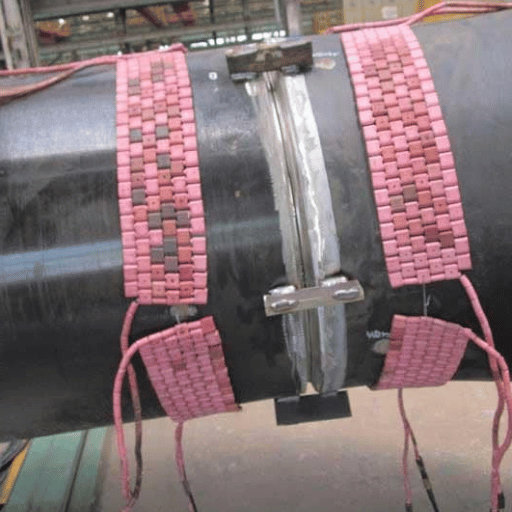
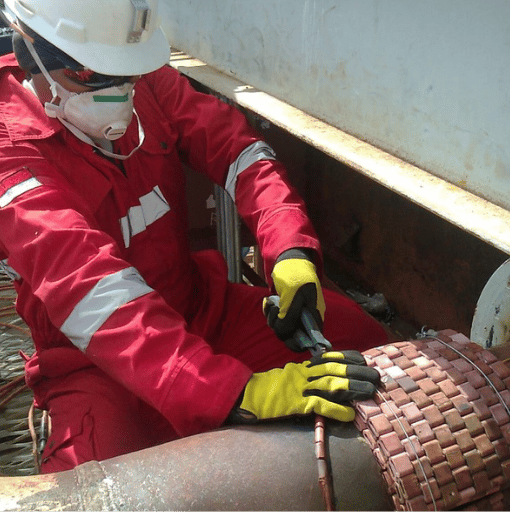
- Aquecimento por resistência elétrica (mantas com painéis cerâmicos): os painéis cerâmicos flexíveis são dispostos em redor da soldadura. Um fio resistivo nos painéis gera calor, que é transferido para a superfície do objeto a soldar. Os termopares são soldados à peça pelo método de descarga de condensador; colocam-se os painéis e cobrem-se com mantas de isolamento térmico. Este é, de longe, o método mais comum no local para tubagens. O tempo de resposta é mais longo, sendo necessário utilizar controlo PID para evitar ultrapassagens da temperatura.
- Uma bobina flexível é enrolada em redor da zona da soldadura e a corrente alternada nas bobinas induz uma corrente no metal, aquecendo-o a partir do interior. A resposta térmica rápida, o custo mais baixo a longo prazo dos consumíveis e a possibilidade de reutilizar as bobinas de indução tornam este método uma opção preferida no fabrico de tubagens em grande volume.
- Queimadores a gás de alta velocidade para tratar áreas maiores do material ou quando se pretende aquecer o interior de um vaso sob pressão (utilizando o próprio invólucro do vaso como forno). O controlo da temperatura é pouco preciso.
Requisitos da banda de manutenção
241562 PWHT — no PWHT local, a largura do material na banda de manutenção (que se encontra dentro de um intervalo de temperatura especificado) não pode ser inferior à largura definida pelo código:- Secção VIII da ASME: banda de manutenção = 2 x espessura da soldadura ou 50,8mm (2”) de material de base a partir do centro da soldadura, consoante o valor mais baixo.
- ASME B31.3: banda de manutenção = largura total da soldadura + 1” (25,4mm) de cada lado.
- BS EN 13445: banda aquecida = 5(Rt), R=raio do vaso, t=espessura da parede=5(diâmetro do vaso dividido por 2 X espessura da parede)
Conjunto de documentos
Cada ciclo de PWHT deve ser acompanhado de um conjunto de documentação dividido em 4 partes para que a peça esteja conforme,- Registo do tratamento térmico (identificações das soldaduras, componente, data, operador)
- Traçado do registador gráfico (curva de tempo-temperatura para cada termopar)
- Certificado de calibração dos termopares e do equipamento de registo (rastreável ao NIST)
- Registo de não conformidade (procedimento de PWHT, qualquer desvio e respetiva resolução)
O que acontece quando se omite o PWHT?
 Omitir o tratamento térmico pós-soldadura (PWHT) quando é obrigatório — ou quando as condições de serviço o exigem — pode ter três tipos de consequências: problemas metalúrgicos imediatos; falhas em serviço que surgem durante o funcionamento, e não antes; e questões potencialmente dispendiosas de conformidade e responsabilidade.
Imediatas — dureza e microestrutura: as soldaduras P91 em estado soldado apresentam uma dureza de 350-420HV na HAZ (limite de 250HB definido pelo código), tornando a zona da soldadura frágil e suscetível a falhas por impacto ou choque térmico antes de entrar em serviço.
Fissuração retardada por hidrogénio — pode ocorrer a qualquer momento entre 24 e 72 horas após a soldadura, quando os soldadores e inspetores já abandonaram o local. O hidrogénio difunde-se para zonas de microestrutura dura na HAZ, criando condições para a nucleação e propagação de fissuras sob tensão residual de tração, a partir de pontos com maior concentração de tensões. Várias falhas de plataformas marítimas de estrutura autoelevatória foram diretamente atribuídas à falta de pré-aquecimento ou de PWHT nas reparações de soldadura.
Em serviço — fissuração do tipo IV no P91: o defeito que mais limita a vida útil das soldaduras P91 em centrais elétricas é a fissuração do tipo IV, iniciada na HAZ de grão fino, na interface entre o metal da soldadura e o material de base, devido à fluência dos elementos soldados na zona de tensões residuais da HAZ. A aplicação adequada de PWHT com controlo preciso da temperatura reduz significativamente estas tensões residuais e atrasa o início da fissuração.
⚠ Risco de SCC sem PWHT em ambientes com fluidos contendo H₂S e cloretos
São necessários três elementos para iniciar e propagar a fissuração por corrosão sob tensão: um material suscetível à fragilização, um ambiente corrosivo e uma tensão de tração aplicada. O tratamento térmico pós-soldadura adequado elimina este terceiro fator essencial. Os ensaios demonstraram que uma soldadura em serviço submetida a PWHT a 650°C falhou por IGSCC; no entanto, este tipo de soldadura em serviço, quando fica no estado soldado, tem numerosos casos de fissuração.
PWHT na produção de energia: caldeiras, vasos e troços de tubagem
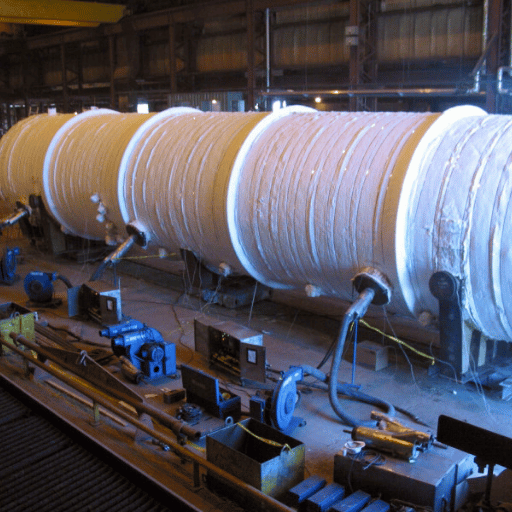 Nenhum setor de fabrico está sujeito a requisitos de serviço mais exigentes do que o setor da produção de energia, devido a fatores como pressões elevadas, cargas cíclicas térmicas, temperaturas de várias centenas de graus e uma vida útil operacional de décadas. A par dos requisitos aplicáveis aos materiais P91/P92 em todas as espessuras de parede, da construção com secções espessas e dos rigorosos calendários de inspeção em serviço, percebe-se por que razão o cumprimento dos requisitos de PWHT define a qualidade dos projetos de produção de energia.
A qualidade inicial da soldadura determina o trabalho que o PWHT terá de fazer. Uma soldadura com temperatura entre passes mal controlada deposita passes sucessivos com elevado teor de hidrogénio e zonas endurecidas na ZAC — o tratamento térmico tem de compensar estes problemas acumulados. A soldadura robotizada com monitorização integrada da temperatura entre passes controla estas variáveis a montante e produz soldaduras que respondem ao tratamento de forma mais previsível.
📊 Caso: coletor de caldeira na província de Henan — sistema de soldadura robotizada Zhouxiang
Para qualificar 280 juntas de soldadura entre tubos e coletor numa central termoelétrica a carvão construída por uma empresa da província de Henan, em conformidade com o código 31.1 (temperatura máxima entre passes de 250C para aço P22), as nossas soluções de soldadura robotizada asseguraram um controlo consistente da temperatura entre passes em cada junta, através de termopares e software preditivo. Redução da taxa de rejeição nos ensaios radiográficos: (9,0%) na soldadura manual contra (1,8%) na robotizada — uma diminuição de 80%. Prazo de retorno do investimento de 18-month graças à redução dos custos de retrabalho de soldadura e de ensaios de PWHT.
📊 Caso: produção de spools de tubagem P22 no Vietname — conformidade com ASME B31.1
No Vietname, um importante empreiteiro EPC utilizou um sistema automatizado de soldadura de tubagens Zhouxiang para fabricar a linha principal de vapor em ASTM A335 P22, segundo o código ASME 31.1: incluindo pré-aquecimento a 200C, controlo automatizado da temperatura entre passes, PWHT e inspeção radiográfica a 100%, com uma produção de 14 spools por dia. Taxa de rejeição da soldadura robotizada (2,1%) contra equivalente (no que respeita aos requisitos do código); o seguimento do PWHT estava incluído.
O controlo da temperatura entre passes, isto é, acima do mínimo exigido pelo código e abaixo de qualquer limite crítico predefinido, é um aspeto fundamental do fabrico de alta qualidade de Cr-Mo: manter essa temperatura reduz a entrada de hidrogénio na soldadura durante o processo, diminuindo assim o risco de fissuração induzida por hidrogénio antes do PWHT. Também ajuda consideravelmente a encurtar o tempo de patamar do PWHT e permite obter uma microestrutura mais uniforme na soldadura, facilitando o alívio completo das tensões e minimizando o retrabalho. Os resultados do PWHT nas etapas seguintes demonstram claramente os benefícios da integração da soldadura robotizada no processo, com um controlo automatizado preciso.
Saiba como Zhouxiang apoia o fabrico para a produção de energia em Soluções de robôs de soldadura para o setor da energia →
Inspeção após PWHT: ensaios de dureza e END
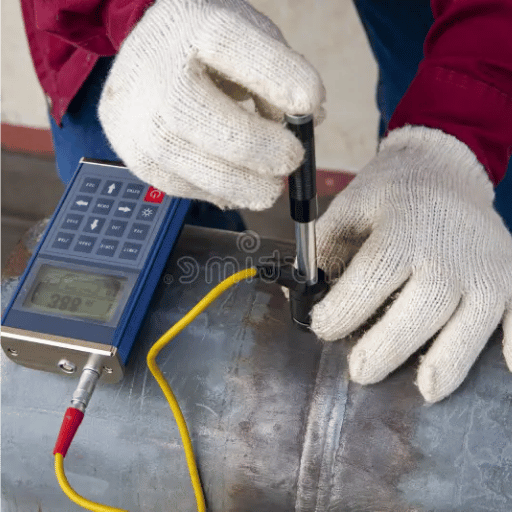 O PWHT completa o ciclo. A segunda etapa consiste em confirmar se foram alcançados os efeitos metalúrgicos pretendidos. Para isso, é necessária uma sequência programada de inspeções que avalie tanto o material (dureza, para verificar o alívio de tensões e o revenido) como a soldadura (END). Os resultados confirmam que o PWHT não comprometeu a integridade da soldadura.
Critérios de aceitação da dureza
| Material / grau | Dureza máxima após PWHT | Método de ensaio | Código / referência |
|---|---|---|---|
| P91 — metal de soldadura e ZAC | ≤ 250 HB / 265 HV / 25 HRC | Brinell ou Vickers | ASME / muitas especificações do proprietário exigem um máximo de 248 HB |
| Aço-carbono P-No. 1 | ≤ 200 HB (norma do setor); ≤ 225 HB (algumas especificações) | Brinell | API 582; NACE para serviço em meio ácido |
| Aço-carbono P-No. 1 (intervalo típico) | 140 – 160 HV na prática | Vickers | B31.3 não exige ensaios para P-1; API 582 exige-os em serviço corrosivo |
| Aços de baixa liga Cr-Mo | ≤ 235 HV / ≤ 22 HRC | Vickers ou Rockwell | NACE / ISO 15156 para ambientes com presença de H₂S |
Sequência de END após PWHT
Ensaios não destrutivos. É mais comum realizar ensaios não destrutivos em reparações de soldaduras executadas segundo o código após o PWHT, e não antes. Isto deve-se ao facto de o PWHT poder introduzir determinadas tensões residuais que reduzem as indicações ultrassónicas e alterar a densidade radiográfica, dificultando a deteção de defeitos menores.- Radiografia. O procedimento normalizado para avaliar indicações volumétricas após PWHT, como escórias e porosidade, em soldaduras topo a topo de tubagens, em conformidade com ASME B31.1 e B31.3.
- Ultrassons. Mais comuns em vasos de pressão com paredes espessas, cuja geometria pode afetar a captura de imagens radiográficas. (A técnica de difração do tempo de voo, TOFD, é cada vez mais utilizada em projetos de tubagens P91).
- Mapeamento de dureza: mapeamento sistemático da dureza na soldadura, na ZAC e no metal de base — normalmente 3–5 pontos por zona — para validar a eficácia do PWHT.
Tendências e perspetivas do PWHT 2025–2026
 3 fatores estão a levar o PWHT para além dos seus limites atuais.
GB/T 30583-2026 — uma nova norma nacional na China. A nova norma chinesa GB/T 30583-2026, “Especificação para tratamento térmico pós-soldadura de equipamentos sob pressão”, foi publicada em março de 2026 pela Administração Estatal de Regulação do Mercado. Pela primeira vez, esta norma apresenta um método objetivo que vai além da avaliação puramente empírica. O método da diferença de energia, apresentado no Anexo G, baseia-se num princípio físico que relaciona os níveis de tensão residual com uma diferença física calculável no trabalho necessário para obter determinadas indentações. Com uma margem de erro de apenas 5MPa, em comparação com 15MPa nos métodos tradicionais, como a difração de raios X, representa um avanço significativo na avaliação dos resultados de PWHT em equipamentos sob pressão de aço-carbono e de baixa liga.
O aumento da procura de infraestruturas de hidrogénio irá impulsionar a utilização de ligas especializadas para PWHT. Com a aceleração do desenvolvimento de infraestruturas de hidrogénio — incluindo instalações de eletrólise, tecnologia de reformadores e condutas de distribuição de alta pressão — aumenta a procura de aços de alta qualidade P91 e P92. Ambos os materiais exigem absolutamente tratamentos térmicos antes e depois da soldadura e toleram pouco ou nenhum desvio em relação às temperaturas especificadas. Por isso, o PWHT destes graus exige sistemas de garantia da qualidade rigorosamente controlados, idealmente automatizados, durante o fabrico.
Monitorização digital do PWHT: os registadores gráficos em papel estão a ser substituídos por registadores digitais de dados ligados em rede e com documentação na nuvem. A visualização remota de dados de temperatura em tempo real, através de painéis de controlo, permite que o pessoal de garantia da qualidade acompanhe à distância os tratamentos térmicos em curso. Os certificados de calibração dos termopares e os registos dos tratamentos térmicos são também cada vez mais integrados diretamente no software de gestão da soldadura. A revista Thermal Processing Magazine identificou esta transição digital — incluindo a manutenção preditiva dos equipamentos de PWHT — como uma tendência marcante de 2024. Esta evolução está diretamente alinhada com os requisitos de rastreabilidade das auditorias ASME, que exigem uma cadeia de custódia clara desde a calibração dos termopares até à aprovação final do arrefecimento.
Perguntas frequentes sobre o tratamento térmico pós-soldadura
O tratamento térmico pós-soldadura é obrigatório para todas as soldaduras em aço-carbono?
Não. ASME B31.3 (2014 e posteriores) não exige PWHT em materiais P-No. 1, qualquer que seja a espessura. No entanto, assim que a espessura da parede ultrapassa 1” (25mm) em P-No. 1, é necessário pré-aquecer a, pelo menos, 200F (95C). Na ASME Section VIII, o PWHT em P-No. 1 só é exigido para espessuras de parede de 1,25-1,50”. Além disso, em serviços com presença de H₂S, poderá continuar a ser necessário PWHT segundo NACE/ISO 15156, com base nos ensaios de dureza, independentemente da espessura do material.
Que temperatura é utilizada no tratamento térmico pós-soldadura?
O tempo de patamar depende dos requisitos de temperatura do material, que, por sua vez, dependem do grupo de materiais. O aço-carbono (P-No.1) é tratado entre 1100-1325F (595-720C), os aços Cr-Mo típicos entre 1250-1350F (680-730C) e o P91 entre 1350-1425F (730-770C), com uma tolerância rigorosa de ±30C na soldadura e na zona envolvente. Uma temperatura demasiado elevada aproxima-se da transformação Ac1 e cria o risco de reaustenitização, seguida de novo endurecimento durante o arrefecimento. Por isso, a ideia de que «mais quente é melhor» pode ser perigosamente errada. Acima de 790C (1450F), o P91 começa a perder resistência à fluência com o tempo, devido à destruição permanente das finas dispersões de precipitados M23C6. Os intervalos corretos para cada material constam das tabelas do Código ASME e das especificações do procedimento de soldadura.
Quanto tempo demora um ciclo de PWHT?
Um ciclo completo de tratamento térmico inclui o aquecimento controlado até à temperatura especificada, a manutenção da peça de trabalho nessa temperatura (o patamar) e o arrefecimento controlado até abaixo de 400C (750F). Para os números P típicos dos aços, o patamar tem uma duração mínima de 1-hour por polegada de espessura de parede; para P91, a duração mínima é de 2-hours, independentemente da espessura. Para uma virola de vaso com 2” de espessura, o patamar mínimo seria de duas horas. Somando o tempo necessário para aquecer a peça uniformemente, respeitando as taxas máximas permitidas pela ASME (por exemplo, 200F/hr para uma parede de 2”), e o tempo de arrefecimento adequado, o ciclo completo pode durar entre 8-16 hours, dependendo da peça e de o tratamento ser realizado no local ou na oficina.
É possível realizar PWHT local sem colocar toda a estrutura num forno?
Sim. O PWHT local é permitido nas aplicações B31.1 e B31.3 para soldaduras de tubagens e bocais, normalmente com mantas de aquecimento por resistência elétrica ou bobinas de indução. As especificações do código ASME exigem ainda larguras específicas de cada lado da soldadura, de modo que a faixa de patamar de cada lado tenha 2 X a espessura da soldadura ou 2” no mínimo, consoante o valor que for menor, em vasos ASME VIII; os códigos B31 utilizam geralmente uma faixa de patamar de 8” para tubagens. A cobertura e a uniformidade da temperatura têm de cumprir os mesmos requisitos aplicáveis ao forno, e a documentação é idêntica (registo gráfico em papel, etc.).
Qual é a diferença entre o pré-aquecimento e o tratamento térmico pós-soldadura?
O pré-aquecimento e o tratamento térmico pós-soldadura (PWHT) resolvem, na realidade, os mesmos dois problemas — tensões residuais e fissuração por hidrogénio — em duas etapas distintas da sequência de soldadura. O pré-aquecimento ocorre antes, durante e imediatamente depois da soldadura. Ao reduzir a velocidade de arrefecimento da soldadura e da ZAC, dá mais tempo para o hidrogénio difusível sair da rede cristalina e minimiza a diferença térmica que provoca tensões residuais.
O PWHT ocorre depois de a soldadura completa ter arrefecido. Este tratamento alivia as tensões residuais retidas na soldadura e, sobretudo no caso dos graus Cr-Mo, transforma a martensite frágil numa estrutura revenida muito mais tenaz. É também mais comum exigir pré-aquecimento mesmo quando se realiza PWHT.
O pré-aquecimento sem PWHT pode cumprir algumas isenções previstas no código; o PWHT sem pré-aquecimento raramente é aceitável em aços de alta liga como P91.
O aço inoxidável exige PWHT depois da soldadura?
Os aços inoxidáveis austeníticos convencionais (como 304 e 316) NÃO devem ser submetidos a PWHT para alívio térmico de tensões. As temperaturas convencionais utilizadas para o aço-carbono (595-720 C) situam a peça precisamente no intervalo de precipitação de carbonetos, que favorece a corrosão; o processo destrói a resistência intrínseca à corrosão. Os aços duplex beneficiam frequentemente de recozimento de solubilização pós-soldadura (1020-1100 C) para restabelecer o equilíbrio microestrutural ideal, mas este tratamento é distinto do PWHT.
Qual é a dureza admissível após o tratamento térmico pós-soldadura?
Os critérios de aceitação variam consoante o material e a aplicação. O metal de soldadura e a ZAC do P91 têm de apresentar uma dureza ≤250 HB (≤265 HV) após PWHT — muitas especificações do proprietário reduzem este limite para um máximo de 248 HB. As soldaduras em aço-carbono P-No. 1 apresentam normalmente uma dureza entre 140–160 HV após PWHT; os limites máximos da norma do setor são 200 HB (API 582) e 225 HB em algumas aplicações sem presença de H₂S. Em ambientes com H₂S, a NACE/ISO 15156 limita a dureza do metal de soldadura e da ZAC a 22 HRC (aproximadamente 237 HB), independentemente do material, porque uma dureza mais elevada aumenta significativamente a suscetibilidade à fissuração sob tensão por sulfureto de hidrogénio.

