Contacte a Zhouxiang

Soldadura por resistência: soldadura por pontos, por costura e por projeção na robótica automóvel

Índice
Mostrar
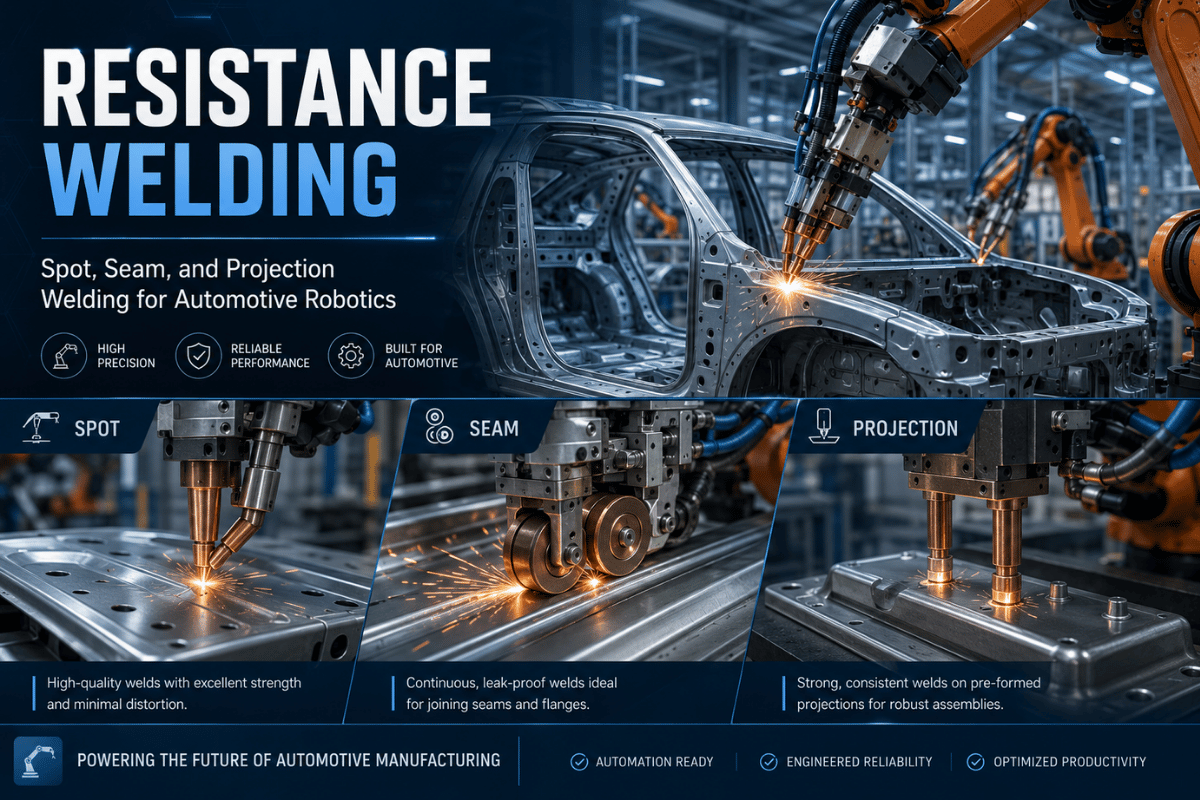
A soldadura por resistência é a forma mais rápida e limpa de unir chapas metálicas em grande escala: sem vareta de adição, sem gás de proteção e sem arco aberto. O aquecimento por efeito Joule — o mesmo princípio que faz funcionar uma máquina de soldadura por pontos numa linha de carroçarias automóveis — também é utilizado na máquina de soldadura por costura das condutas de AVAC e na máquina de soldadura por projeção que une porcas a suportes de chapa metálica. Este guia explica todo o processo de soldadura por resistência: desde os princípios físicos aos 5 tipos de processo, passando pelos parâmetros que influenciam a qualidade da soldadura, pelos materiais que respondem melhor (e pior), pelas capacidades das máquinas robotizadas e manuais e pela evolução da tecnologia até ²0²6.
O que é a soldadura por resistência? A física por detrás do processo
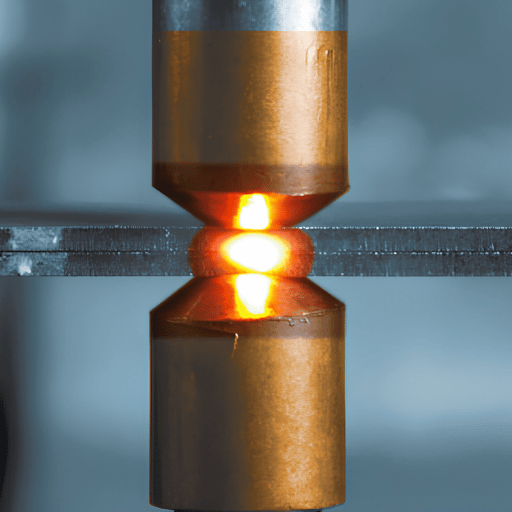
A soldadura por resistência é um processo de soldadura em estado sólido e por fusão que utiliza a resistência elétrica e a força de aperto para unir peças de trabalho metálicas. Os elétrodos fazem passar uma corrente de elevada intensidade e baixa tensão através das peças. Na interface entre as duas chapas metálicas — denominada superfície de contacto — a resistência elétrica é máxima, pelo que a geração de calor se concentra nessa zona. O metal na superfície de contacto atinge o ponto de fusão e funde sob a pressão de forjamento dos elétrodos, formando um núcleo de soldadura sem metal de adição nem gás de proteção.
A TWI Global, um dos principais institutos de investigação em soldadura do mundo, define o processo da seguinte forma: «Os processos de soldadura por resistência são utilizados para unir materiais em chapa e incluem a soldadura por pontos, por costura, por projeção e a soldadura topo a topo por recalque.» A característica distintiva é que não é necessário utilizar elétrodos consumíveis, arame de adição ou fluxo — são os próprios metais de base que formam a junta.
⚡ Soldadura por resistência — especificações rápidas
Corrente de soldadura
1 kA – 100 kA
Força do elétrodo
1 kN – 1²0 kN
Tempo de soldadura
8 ms – 1 000 ms
Espessura do material
0,1 mm – 6 mm (por pontos)
Metal de adição
Não é necessário
Gás de proteção
Não é necessário
⚙ Nota de engenharia — lei de Joule
Q = I² × R × t
Q=I ² Rt, em que Q = energia térmica gerada (joules), I = corrente de soldadura (amperes), R = resistência elétrica na superfície de contacto (ohms) e t = tempo de soldadura (segundos). Como a corrente está elevada ao quadrado, duplicá-la quadruplica o calor, o que faz da corrente de soldadura a variável de controlo mais importante.
Como funciona o processo de soldadura por resistência: 4 etapas
- Aperto: os elétrodos comprimem as duas peças de trabalho com uma força controlada. Estabelece-se a resistência de contacto na superfície de contacto.
- Soldadura (corrente ligada): a corrente circula. O aquecimento por efeito Joule faz com que a superfície de contacto atinja o ponto de fusão. Começa a formar-se um núcleo de soldadura.
- Manutenção da pressão (corrente desligada): a corrente é interrompida. A força dos elétrodos mantém-se para que o núcleo solidifique sob pressão, evitando fissuras provocadas pela contração.
- Libertação: os elétrodos afastam-se. A formação da junta está concluída — não é necessário acabamento da soldadura, rebarbagem nem qualquer outra operação de limpeza.
Fonte: especificação de soldadura por pontos por resistência NASA PRC-0009; descrição geral do processo da TWI Global.
5 tipos de soldadura por resistência — e quando utilizar cada um
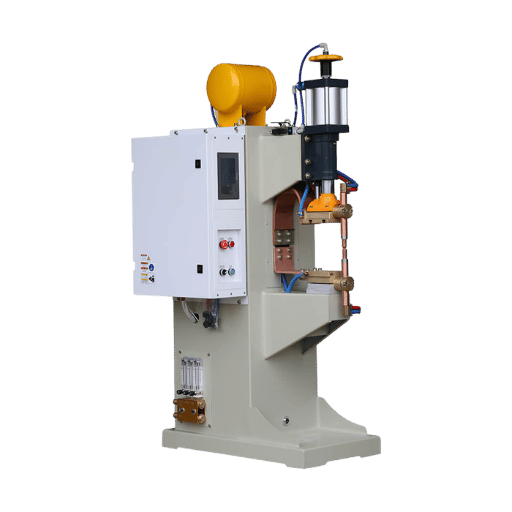
A soldadura elétrica por resistência não é um único processo, mas sim uma família de processos. A AWS classifica 4 tipos principais, sendo a soldadura por centelhamento frequentemente apresentada como um quinto tipo. Cada variante utiliza o mesmo princípio de aquecimento por efeito Joule, mas difere na geometria dos elétrodos, na configuração da junta e na forma da ligação resultante.
❓ Perguntas frequentes
Quais são os 4 tipos básicos de soldadura por resistência?
Os 4 tipos de processo reconhecidos pela American Welding Society (AWS C1.1) são: (1) soldadura por pontos por resistência — 2 pontos comprimem chapas sobrepostas; (2) soldadura por costura por resistência — elétrodos de roda rodam e formam uma junta contínua estanque; (3) soldadura por projeção — a corrente concentra-se em projeções estampadas ou elementos de fixação; e (4) soldadura topo a topo — união pelas extremidades de varetas, tubos ou carris. A soldadura por centelhamento, que começa com um arco antes de a pressão unir as peças, é considerada um quinto tipo de processo.
1. Soldadura por pontos por resistência (RSW)
A soldadura por pontos por resistência utiliza um par de elétrodos de liga de cobre para apertar 2 ou mais chapas metálicas sobrepostas e fazer passar corrente por uma pequena área de contacto. O resultado é um núcleo de soldadura circular, normalmente com 3–12 mm de diâmetro. A soldadura por pontos é o processo de união de precisão com maior volume de produção no fabrico, sendo utilizada em grande escala na montagem de carroçarias automóveis.
Ideal para: painéis de carroçarias automóveis, chapa metálica de eletrodomésticos, caixas elétricas e suportes. Tipo de elétrodo: pontas de liga de cobre cónicas truncadas ou com nariz abaulado. Norma: AWS C1.1:2019 — especificação para a soldadura por resistência de aço de baixo carbono nu e revestido.
2. Soldadura por costura por resistência (RSEW)
A soldadura por costura substitui os elétrodos de contacto pontual por elétrodos de roda de cobre rotativos. À medida que a peça de trabalho avança, os pontos de soldadura sobrepostos fundem-se numa costura contínua e estanque. Na soldadura por costura esmagada, utilizam-se rodas mais estreitas que soldam simultaneamente e reduzem a junta sobreposta a uma espessura próxima da do metal de base.
Ideal para: cubas de combustível, radiadores, condutas de AVAC, latas de aerossol e núcleos de transformadores elétricos — aplicações que exijam uma costura hermética (estanque a gases ou líquidos).
3. Soldadura por projeção (PW)
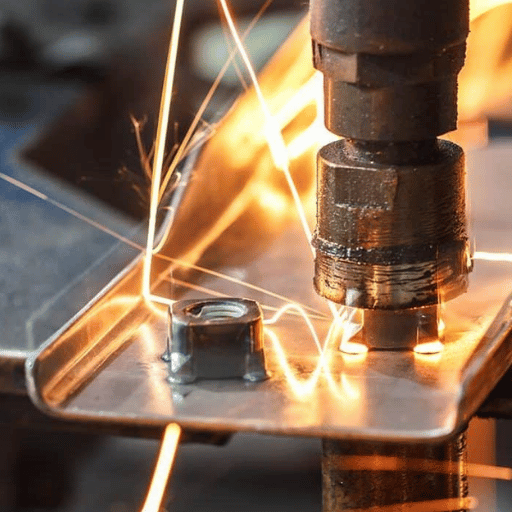
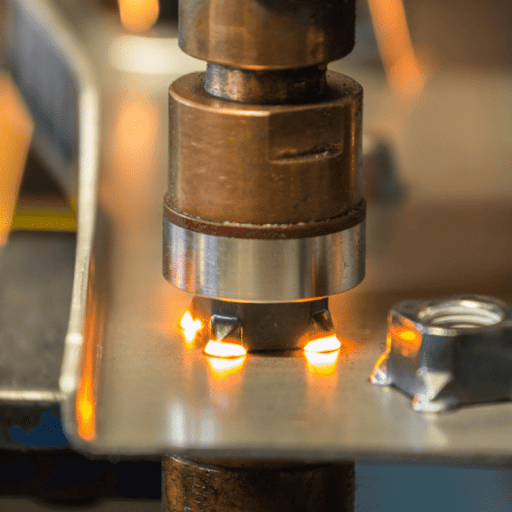
A soldadura por projeção concentra a resistência de contacto em saliências pré-formadas numa das peças de trabalho ou nas projeções integradas de uma porca ou perno de soldadura. À medida que a corrente circula, a projeção colapsa e funde-se com a superfície correspondente. Várias projeções são soldadas em simultâneo, o que torna este processo particularmente eficiente para a fixação de elementos de ligação em grande volume.
Ideal para: fixação de porcas, pernos e parafusos a chapas metálicas; produção de malha de arame; grelhas de fios cruzados. Vantagem: os elétrodos de face plana têm uma longa vida útil, porque a área de contacto não se concentra na ponta do elétrodo.
4. Soldadura topo a topo por resistência (RBW)
A soldadura topo a topo por resistência — também denominada soldadura topo a topo por recalque — une 2 peças metálicas pelas extremidades. Ambas as peças são apertadas em elétrodos com maxilas de cobre, colocadas em contacto e submetidas à passagem de corrente. A resistência na interface gera calor; a pressão de forjamento recalca (comprime) o metal quente. Não há arco elétrico. É comum na soldadura de arames, varetas, elos de corrente e extremidades de tubos.
5. Soldadura por centelhamento (FW)
A soldadura por centelhamento é um processo de união pelas extremidades em que as peças são primeiro colocadas em ligeiro contacto sob tensão, gerando uma série de pequenos arcos («centelhamento») que aquecem rapidamente as faces da junta até à temperatura de forjamento. Em seguida, as peças são forçadas uma contra a outra (recalcadas) e a corrente é interrompida. A principal diferença em relação à soldadura topo a topo é que a fase de centelhamento do arco expulsa os ó×idos e os contaminantes antes do forjamento, produzindo uma ligação excecionalmente limpa. Utiliza-se na união de carris ferroviários, no fabrico de lâminas de serra e em jantes automóveis.
Que tipo de soldadura por resistência é adequado à sua aplicação?
| Processo | Tipo de junta | Característica principal | Aplicação típica |
|---|---|---|---|
| Por pontos (RSW) | Sobreposta | União pontual de alta velocidade | Carroçarias automóveis, eletrodomésticos |
| Por costura (RSEW) | Sobreposta (contínua) | Junta hermética estanque | Cubas de combustível, radiadores |
| Por projeção (PW) | Sobreposta (elemento de fixação) | Vários pontos em simultâneo | Porcas de soldadura, malha de arame |
| Topo a topo (RBW) | Topo a topo (extremidade a extremidade) | Sem metal de adição, secção transversal completa | Arame, vareta, corrente |
| Por centelhamento (FW) | Topo a topo (com arco) | Centelhamento de arco com autolimpeza | Carris, jantes, lâminas de serra |
Modelo de decisão Q=I²Rt: 4 parâmetros que controlam a qualidade da soldadura
Todas as dificuldades da soldadura por resistência podem ser explicadas por um ou vários dos 4 parâmetros: corrente (I), resistência (R), tempo (t) e força de soldadura (F). Como a lei de Joule determina a geração de calor pela fórmula Q=IRt e a força dos elétrodos afeta a resistência de contacto e a pressão de solidificação da soldadura, os 4 fatores do modelo de decisão interagem entre si. Designamos este enquadramento por modelo de decisão Q=IRt para a soldadura por resistência: uma abordagem sistemática para determinar qual dos parâmetros ajustar quando o resultado não é o pretendido.
| Parâmetro | Função em Q=I²Rt | Intervalo típico (aço macio, 1,5 mm) | Se for demasiado baixo | Se for demasiado alto |
|---|---|---|---|---|
| Corrente de soldadura (I) | Predominante (ao quadrado) | 8–12 kA | Soldadura fria / sem núcleo | Expulsão / projeções de soldadura |
| Tempo de soldadura (t) | Energia térmica linear | 10–20 ciclos (60 Hz) | Núcleo de dimensões insuficientes | Aderência do elétrodo / perfuração |
| Resistência de contacto (R) | Concentração de calor | Controlada através da preparação da superfície | O calor migra para os elétrodos | Formação de arco / danos na superfície |
| Força do elétrodo (F) | Define R; controla a solidificação | 2–5 kN | R elevada → projeções de soldadura; núcleo deficiente | R demasiado baixa → soldadura fria |
O modelo de soldadura por resistência com 8 parâmetros da SWANTEC inclui não só as 4 variáveis principais, mas também fatores como a forma do elétrodo, o estado da superfície, a espessura da peça de trabalho, o revestimento e o efeito de derivação das soldaduras adjacentes. Na prática, o ajuste das definições durante a preparação e da utillagem e dos dispositivos de fixação determina todos os fatores, exceto 2.
⚙ Sugestão técnica — tecnologia de inversor MFDC
Os inversores de soldadura MFDC (corrente contínua de média frequência) estão a ser cada vez mais utilizados, sobretudo para aços avançados de alta resistência (AHSS) na indústria automóvel. Ao contrário das máquinas de soldadura de corrente alternada monofásica — que continuam a ser o tipo mais utilizado na indústria —, os controladores MFDC fornecem corrente contínua a 500–4 000 Hz. Uma frequência de comutação mais elevada permite um controlo de resposta mais rápido e formas de onda de corrente mais precisas. Os fabricantes referem uma redução do consumo de energia até 35% face a equipamentos equivalentes de corrente alternada. Se trabalhar com AHSS ou aços de dupla fase, a precisão MFDC justifica o investimento adicional em relação à corrente alternada convencional.
Compatibilidade dos materiais: que materiais podem (e não podem) ser soldados por resistência?
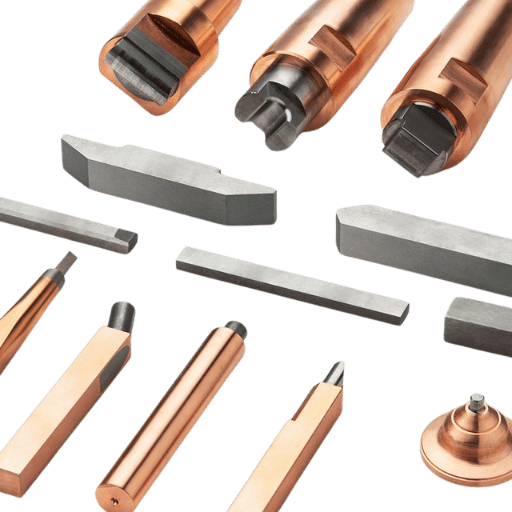
A adequação de um metal à soldadura por resistência depende de 2 propriedades físicas: resistividade elétrica e condutividade térmica. A soldadura por resistência exige uma resistividade moderada (suficientemente elevada para gerar calor por efeito Joule na superfície de contacto, mas suficientemente baixa para a corrente passar sem formar arco) e uma condutividade térmica moderada (não é desejável que uma quantidade significativa de calor flua para os elétrodos). O aço macio apresenta um equilíbrio ideal e é fácil de soldar por resistência; o alumínio e o cobre encontram-se nos extremos mais difíceis do espectro.
| Metal | Resistividade elétrica (µΩ·cm) | Condutividade térmica (W/m·K) | Classificação de soldabilidade | Principal dificuldade |
|---|---|---|---|---|
| Aço macio (baixo teor de carbono) | 12–16 | 45–60 | Excelente ✅ | Nenhuma — referência de excelência |
| Aço inoxidável (304) | 70–78 | 15–17 | Boa ⚠ | Encruamento; exige menos corrente |
| Alumínio (6061) | 3.7–4.0 | 155–160 | Difícil ⚠ | Camada de ó×ido + elevada condutividade |
| Cobre (puro) | 1.7 | 385–400 | Muito difícil ❌ | Condutividade demasiado elevada; o calor não se concentra |
| Aço revestido a zinco (GI) | 14–17 (base de aço) | 45–55 | Boa ✅ | Vapor de zinco → deposição no elétrodo |
⚙ Nota de engenharia — soldadura por pontos de alumínio
A condutividade elétrica do alumínio (cerca de 9 vezes superior à do aço macio) e a sua condutividade térmica (cerca de 3 vezes superior à do aço macio) são suficientemente elevadas para que o fluxo de calor se dissipe pelo metal circundante mais depressa do que a superfície de contacto aquece até à fusão. A camada de ó×ido natural do alumínio (A12O3) tem elevada resistividade e tem de ser removida por meios mecânicos antes da formação da linha de soldadura. Por isso, a melhor forma de soldar chapas de alumínio por resistência elétrica consiste em aplicar uma densidade de corrente 2-3 vezes superior durante 2-3 vezes mais tempo (a remoção da camada de ó×ido demora cerca de 2-3 vezes mais tempo do que no aço), aumentando também a força dos elétrodos para evitar a expulsão e compensar a maior tendência das faces dos elétrodos para se fundirem à peça de trabalho. As peças de trabalho em chapa de alumínio provocam um desgaste mais rápido dos elétrodos e exigem operações de retificação dos elétrodos consideravelmente mais frequentes na produção em grande volume. A soldadura por pontos por resistência de alumínio em aplicações automóveis de grande volume envolve normalmente MFDC e retificação forçada dos elétrodos.
⚠ Aviso — soldadura por resistência de cobre
A condutividade térmica excecionalmente elevada do cobre (385 W/mK) faz com que o calor por efeito Joule produzido no material de base na superfície de contacto se dissipe no dissipador térmico envolvente mais depressa do que a peça de trabalho atinge a temperatura de fusão. Estas características significam que, na prática, não é possível produzir por soldadura por resistência, com fontes de alimentação RF tradicionais, uma estrutura soldada com aberturas de elevada relação de aspeto para arrefecimento. Normalmente, solda-se arame ao cobre por resistência, montam-se juntas de cobre com cobre por brasagem por resistência ou recorre-se à soldadura a laser ou por ultrassons.
Soldadura por resistência ou soldadura por arco: qual é o melhor processo?
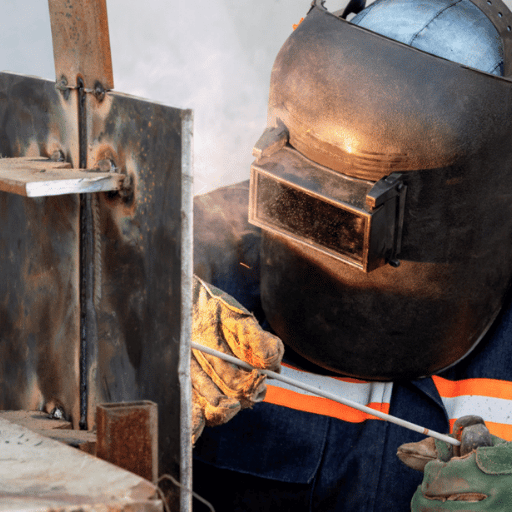
A soldadura por resistência e a soldadura por arco não são concorrentes, embora os seus campos de aplicação se sobreponham em alguns casos. Algumas peças de trabalho são mais adequadas à soldadura por resistência, enquanto outras são mais adequadas à soldadura por arco. A escolha entre soldadura por resistência e soldadura por arco depende da espessura da chapa, da taxa de produção, do acesso à junta, da dimensão do lote e dos requisitos de acabamento após a soldadura. As variantes de soldadura por arco — incluindo MIG, TIG e soldadura por arco submerso — são adequadas a contextos de produção diferentes dos métodos de resistência, e as aplicações de soldadura industrial recorrem frequentemente a ambas as tecnologias na mesma linha de produção.
A soldadura por resistência é melhor do que a soldadura MIG?
Sim. Para produção em massa de chapa metálica de espessura 18, a soldadura por pontos por resistência é a solução mais rápida para juntas sobrepostas. O ciclo de soldadura demora menos de 1 segundo, sem arame de adição, sem necessidade de gás de proteção e sem operações de limpeza após a soldadura. A soldadura MIG da mesma junta demora mais de 5 vezes, exige consumíveis e deixa um perfil de superfície irregular que, muitas vezes, tem de ser rebarbado até ficar plano para poder ser pintado ou revestido. Para elementos estruturais, chapas espessas e produção de estruturas individuais, os processos MIG/TIG são mais produtivos.
| Fator | Soldadura por resistência | Soldadura por arco MIG/TIG | Soldadura a laser |
|---|---|---|---|
| Velocidade (chapa fina) | ⭐⭐⭐⭐⭐ (a mais rápida) | ⭐⭐⭐ | ⭐⭐⭐⭐ |
| Metal de adição necessário | ❌ Nenhum | ✅ Sim (MIG) / opcional (TIG) | ❌ Nenhum |
| Gás de proteção | ❌ Nenhum | ✅ Sim | Opcional |
| Requisito de acesso à junta | Ambos os lados | Um lado | Um lado |
| Intervalo de espessuras do material | 0,1–6 mm (por pontos) | 0,5 mm – ilimitada | 0,05–25 mm |
| Acabamento após a soldadura | Não é necessário | Frequentemente exige rebarbagem/limpeza | Mínimo |
| Mais indicado para | Chapa metálica em grande volume | Estruturas, secções espessas | Precisão, chapas finas, materiais diferentes |
Aplicações da soldadura por resistência na indústria
Embora a soldadura por arco concorra com a soldadura por resistência em termos de espessura das chapas, fica aquém da capacidade desta para a produção em grande volume. A indústria automóvel utiliza anualmente mais soldaduras por pontos por resistência do que todos os outros setores em conjunto, com um número de componentes equivalente a dezenas de biliões de soldaduras por pontos por resistência por ano. Atualmente, existem muito mais instalações de equipamento de soldadura por resistência do que instalações de equipamentos de soldadura por arco em todo o mundo.
📊 Soldadura por resistência — dimensão em números
2,000–5,000
Soldaduras por pontos por carroçaria (investigação da AWS)
90M+
Veículos/ano com RSW na montagem de carroçarias
~300 ms
Tempo de ciclo típico da soldadura por pontos (aço, 1,5 mm)
$0
Custo de metal de adição ou gás de proteção por soldadura
Aplicações da soldadura por resistência por indústria
🚗 Indústria automóvel
Todos os outros equipamentos de união. As carroçarias em branco, as estruturas e os painéis das portas, as armações dos bancos e as estruturas dos compartimentos do motor são unidos por soldadura por pontos ou por costura, utilizando sistemas de automação totalmente programáveis. A AWS D1.1 e as normas específicas dos fabricantes de automóveis são referências aceites para o controlo do processo.
✈ Indústria aeroespacial
Todos os outros equipamentos de união. Os suportes de células de combustível e outros componentes internos são soldados por pontos por resistência, com controlos de processo conformes com a AWS D17.2.
⚡ Eletrónica
Soldadura de terminais de baterias (por descarga de condensadores), terminais elétricos e terminais de componentes de placas de circuito impresso. Os impulsos de duração ultracurta reduzem a energia fornecida e os danos térmicos em componentes sensíveis ao calor.
🏗 Construção
Malha de arame de aço estrutural, grelhas de varões de aço para betão armado, painéis de revestimento metálico e juntas de condutas de AVAC.
🔧 Eletrodomésticos
Tambores de máquinas de lavar roupa, revestimentos interiores de frigoríficos e carcaças de máquinas de secar roupa — chapa fina em grande volume, ideal para a soldadura por pontos automatizada.
🛢 Energia
Cubas de combustível (soldadura por costura), caixas de baterias para veículos elétricos e estruturas de painéis solares. Segmento industrial em rápido crescimento devido à adoção de veículos elétricos.
📋 Cenário de aplicação
Um fornecedor Tier-1 da indústria automóvel que produz 180 000 painéis de portas por ano realiza 14 soldaduras por pontos por porta, o que totaliza 2,52 milhões de soldaduras por ano. Com uma célula de soldadura robotizada de 6 pistolas que executa ciclos de 280 ms, completa a sequência de 14 soldaduras em menos de 4 segundos. A soldadura por pontos por resistência com este nível de automação é, de longe, o processo de união mais económico.
Automatização da soldadura por resistência: sistemas robotizados ou máquinas manuais
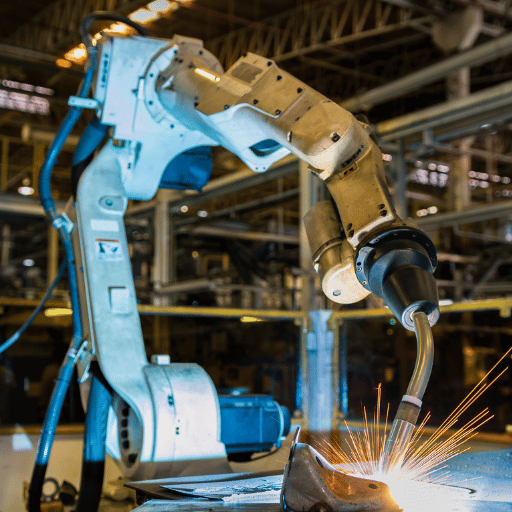
As máquinas de soldadura por pontos de bancada e as máquinas manuais de soldadura por costura têm servido as oficinas de soldadura por resistência durante décadas. No entanto, com materiais cada vez mais exigentes, ciclos mais curtos e uma escassez crescente de mão de obra qualificada, a justificação económica da soldadura por pontos robotizada mudou drasticamente. Hoje, a questão já não é se se deve automatizar, mas que nível de procura justifica o investimento de capital. A International Federation of Robotics (IFR) classifica consistentemente o setor automóvel como o setor com a maior densidade de robôs industriais do mundo — sendo os robôs de soldadura por pontos por resistência uma das aplicações mais utilizadas na produção de carroçarias em branco.
📋 Cenário real de modernização
Um fabricante de chapa metálica que utilizava 2 máquinas de soldadura por pontos de bancada, com 3 operadores em turnos alternados e uma produção diária de 350 caixas, registava uma taxa média de produção de 3.8 soldaduras por minuto por operador e uma taxa de retrabalho superior a 4% devido à pressão irregular dos elétrodos. Após instalar uma estação de soldadura robotizada, o número de soldaduras por peça com a mesma combinação de operador e máquina desceu para 1.8 por minuto, o tempo de ciclo diminuiu de 4.1 minutos para 1.8 minutos e a taxa de retrabalho baixou para menos de 1%. Agora, um operador numa única célula robotizada supervisiona uma operação em 2 turnos, libertando 2 operadores de soldadura manual para outras tarefas. O prazo de retorno do investimento foi inferior a 14 meses.
Soldadura manual por pontos ou célula robotizada — comparação de desempenho
| Indicador | Máquina manual de soldadura por pontos de bancada | Célula de soldadura robotizada |
|---|---|---|
| Taxa de soldadura | 3–5 soldaduras/min | 10–15 soldaduras/min |
| Tempo de arco ligado / tempo ativo | 25–35% | 85–95% |
| Repetibilidade posicional | ±1–3 mm (depende do operador) | ±0,025–0,1 mm |
| Taxa de defeitos de soldadura | 3–8% (varia consoante o operador) | <1% |
| Cobertura de turnos | 1–2 turnos (limite por fadiga) | 3 turnos / operação sem iluminação |
| Prazo típico de retorno do investimento (ROI) | — | 12–24 meses |
Dados: indicadores de desempenho da soldadura robotizada de especialistas em automação industrial; estudo de caso da soldadura RSW robotizada da SML ISUZU (Journal of Advanced Manufacturing Processes, 2021).
Quando é que a automatização da soldadura por pontos robotizada compensa financeiramente?
- Volume de produção >200 conjuntos/dia: volume de produção representativo de pequeno a médio para cálculos de ROI, com prazo de retorno do investimento no ponto de equilíbrio em 24 meses, em regime de dois turnos.
- Consistência da junta: as células de soldadura automatizadas exigem um posicionamento das peças muito repetível e a utilização de dispositivos de fixação ou sistemas de visão artificial.
- Soldaduras críticas com retrabalho: não subestime o impacto de melhorar a integridade da célula de soldadura quando a taxa de retrabalho atual excede 2-3%.
- Escassez de mão de obra: um único robô de soldadura substitui a necessidade de 2-3 operadores de soldadura qualificados por turno.
- Operação sem iluminação: os robôs funcionam 3 turnos por semana.
Ponto de partida ideal para um fabricante que utiliza vários robôs e pretende comparar a discriminação dos custos de robôs de soldadura por pontos para diferentes aplicações ou estruturas de células: uma célula de soldadura com um único robô — um projeto pré-configurado e pronto a funcionar integra um robô de 6 eixos, uma pinça de soldadura por pontos acionada por servomotor, um posicionador e uma vedação de segurança, com o menor prazo de entrega possível. As células personalizadas de maiores dimensões demoram mais tempo e podem não proporcionar um ROI mais rápido em aplicações de volume pequeno a médio.
Automação de soldadura da Zhouxiang
Pronto para automatizar a soldadura por pontos por resistência?
Configuração de célula Zhouxiang de soldadura por pontos com um único robô — concebida para um fabricante de volumes pequenos a médios que procura reduzir os tempos de ciclo e o retrabalho, com ROI no ponto de equilíbrio em 12-24 meses.
Conheça o posto de soldadura robotizada com um único robô →Defeitos comuns na soldadura por resistência e como evitá-los
⚠ Alerta de qualidade
Os engenheiros de soldadura apontam sistematicamente o desgaste dos elétrodos como a principal causa de problemas recorrentes de qualidade na soldadura por resistência — sendo as medições do diâmetro do núcleo de soldadura fora das especificações o exemplo mais comum. O estado dos elétrodos deve ser considerado uma variável de processo de primeira ordem, e não uma preocupação de manutenção posterior.
Causas e prevenção do desgaste dos elétrodos: as anomalias nos processos de soldadura por resistência tendem a seguir padrões previsíveis — cada tipo de defeito está associado a uma causa conhecida da equação Q=IRt.
Depois de identificar o tipo de deformação, o diagnóstico e a solução tornam-se um exercício sistemático. Esta lista de verificação reúne os cinco principais modos de falha a prevenir e as respetivas medidas corretivas, segundo as recomendações dos fabricantes de elétrodos, as normas de inspeção da soldadura por pontos e as orientações de resolução de problemas para engenheiros. Consulte o nosso guia sobre normas de inspeção da soldadura e a nossa análise aprofundada sobre ensaios de soldadura e inspeção da qualidade.1. Expulsão (salpicos de soldadura)
Causa: densidade de corrente demasiado elevada, força dos elétrodos insuficiente ou geometria dos elétrodos degradada. Causa: o metal fundido é expelido da zona de soldadura.
2. Soldadura fria (núcleo de soldadura subdimensionado)
Prevenção: reduza a corrente ou aumente a força; restabeleça o perfil original da ponta; verifique se há contaminação nas peças de trabalho.
3. Degradação dos elétrodos (deformação em cogumelo)
Causa: calor insuficiente devido a uma corrente demasiado baixa, tempo de soldadura demasiado curto ou resistência de contacto demasiado baixa, causada pela presença de elétrodos desgastados com um diâmetro de face grande. Prevenção: compare as definições dos parâmetros com o programa de soldadura. Aumente a corrente ou o tempo de soldadura.
Recondicione os elétrodos até obter o diâmetro de face pretendido.4. Contaminação superficial / camada de óxido
Causa: os ciclos térmicos repetidos alteram a forma da face da ponta do elétrodo — o diâmetro da face aumenta (deformação em «cogumelo»), reduzindo ainda mais a densidade de corrente.
Esta é a causa mais comum da degradação gradual da qualidade da soldadura. Prevenção: implemente um programa automático de recondicionamento dos elétrodos (geralmente a cada 50-200 soldaduras, consoante o material e o revestimento). Registe o número de soldaduras por conjunto de elétrodos.5. Efeito de derivação da corrente
Causa: a resistência de contacto aumenta de forma descontrolada na superfície de união ou na ponta do elétrodo devido à presença de óleo, carepa, elevado teor de óxido ou gotas de zinco que contaminam a face ou as superfícies das peças de trabalho. Resultado: a formação do núcleo de soldadura torna-se alongada e difícil de controlar.
Prevenção: limpe as chapas de metal em bruto com solvente antes de as enviar para a célula de soldadura. Ao soldar aço galvanizado, conte com a deposição de zinco nos elétrodos e programe a limpeza dos elétrodos em conformidade. A remoção de óxido é essencial nas superfícies de alumínio.⚙ Nota de engenharia — protocolo de recondicionamento dos elétrodos
Se executar uma nova soldadura por pontos num local demasiado próximo de uma soldadura existente, a corrente deriva através do núcleo solidificado w-449g27f- em vez de se concentrar na superfície de união, reduzindo o calor fornecido à soldadura e aumentando a taxa de defeitos. A distância mínima entre soldaduras por pontos depende do diâmetro efetivo do núcleo, conforme indicado nas normas de soldadura C1.1 da American Welding Society: o mínimo habitual é de 3-5 vezes o diâmetro do núcleo.
Sugestões práticas para as pontas dos elétrodos: o recondicionador de pontas, aliado a uma programação adequada, é a melhor ferramenta para maximizar a vida útil dos elétrodos. Trata-se de uma pequena ferramenta de corte automática que remove uma fina camada da liga de cobre para restabelecer o diâmetro e a geometria da face de contacto. O recondicionamento excessivo reduz a vida útil; o recondicionamento insuficiente permite que o elétrodo se deforme em cogumelo. Automatize os ciclos do recondicionador de pontas de acordo com a aplicação, o conjunto utilizado na soldadura contínua e a vida útil dos elétrodos indicada pelo fabricante. Mantenha um registo da vida útil das pontas ao longo da aplicação. 2Os diferentes percursos térmicos dos braços da pinça fazem com que os ciclos de vida útil das pontas dos elétrodos esquerdo e direito sejam diferentes!Soldadura por resistência em 2025–2026: tendências de mercado e evolução tecnológica
O mercado de equipamentos de soldadura por resistência parece estar a seguir uma trajetória de crescimento constante e sustentado, impulsionada sobretudo pelo aumento da produção de veículos elétricos, pela adoção de aços de maior resistência e pela evolução contínua da soldadura manual para sistemas de soldadura automatizados. Atualmente, a máquina de soldadura por resistência mais adequada é aquela que acompanha as tendências de materiais e tecnologias de processo previstas para os próximos cinco anos.
📈 Mercado da soldadura por resistência — perspetivas para 2026–2035
3.8%
CAGR do mercado (2026–2035)
$1.22B
Dimensão estimada do mercado em 2026
$1.71B
Dimensão projetada do mercado em 2035
Fonte: BusinessResearchInsights, Resistance Welding Machinery Market Report.
Principais tendências tecnológicas que estão a moldar a soldadura por resistência até 2026
⚡
Adoção de MFDC no processamento de AHSS (2024–2026)
A tecnologia de corrente contínua com inversor de média frequência está a conquistar novas aplicações na indústria automóvel, sobretudo em aços avançados de alta resistência (AHSS), para os quais é essencial um bom controlo da corrente. A investigação académica de 2024 confirma o crescimento constante da tecnologia de corrente contínua de média frequência (MFDC) em aplicações de carroçarias automóveis, embora as máquinas monofásicas de corrente alternada continuem a ser as mais comuns. Os novos projetos de raiz para oficinas de carroçarias automóveis tendem a especificar equipamentos MFDC.
🚗
As caixas de baterias para veículos elétricos e o UHSS impulsionam a nova procura
As plataformas de veículos elétricos utilizam uma proporção maior de aço de ultra-alta resistência (UHSS) do que os veículos tradicionais com motor de combustão interna, além de mais alumínio nas estruturas das baterias. Isto cria a necessidade de equipamentos de soldadura por resistência de maior desempenho, capazes de soldar aços da classe de 1 500 MPa, bem como de sistemas especializados de soldadura de alumínio de baixa resistência, com tempos de impulso mais curtos.
🤖
Indústria 4.0: controlo adaptativo e integração IoT
Os controladores modernos de soldadura por resistência permitem ajustar adaptativamente a corrente por antecipação, controlando sem fios o programa de soldadura com base na monitorização em tempo real das curvas de resistência dinâmica da soldadura. Em conjunto com a monitorização IoT (Internet das Coisas) do número de soldaduras, do recuo e da expulsão dos elétrodos e das operações de recondicionamento, a integração do software com programas de manutenção preditiva acaba por eliminar os programas fixos de recondicionamento dos elétrodos, que desperdiçam vida útil valiosa. O debate tradicional entre robôs de soldadura por pontos e soldadura por arco está a evoluir para a soldadura por resistência robotizada nestes ambientes de fábrica inteligente.
🔋
Soldadura por descarga de condensadores para componentes eletrónicos miniaturizados
O crescimento acelerado do mercado de soldadura por resistência com descarga de condensadores (CD) é impulsionado pela expansão dos setores eletrónico e de fabrico de baterias. Este processo gera impulsos de microssegundos para soldar folhas finas, fios de termopares ou terminais de células de bateria, algo que a temporização de corrente alternada a 50/60 Hz não permite.
Perguntas frequentes — soldadura por resistência
Conclusão
A soldadura por resistência combina velocidade, limpeza e consistência em grandes volumes de produção. Soldaduras por pontos em painéis de carroçaria, costuras estanques em cubas de combustível e porcas soldadas por projeção em suportes estruturais — a relação subjacente Q=I²Rt rege todas as juntas nestas situações. Ajuste corretamente os quatro parâmetros — corrente, tempo, resistência de contacto e força dos elétrodos — e o processo torna-se extraordinariamente fiável.
O mercado de células de soldadura por resistência está a amadurecer: a tecnologia MFDC, adotada inicialmente sobretudo nos setores aeroespacial e automóvel, está a expandir-se para os setores industriais; os sistemas de automatização da soldadura robotizada apresentam um retorno do investimento em oficinas que produzem mais de 200 conjuntos por dia; e o controlo adaptativo da Indústria 4.0 está a substituir tabelas de tempos com parâmetros fixos por programas de soldadura em tempo real. Para os fabricantes que ponderam a soldadura por resistência manual ou a automatização, os dados relativos ao tempo de ciclo, à consistência e à economia da produção favorecem sistematicamente a automatização robotizada, sobretudo em operações repetitivas de soldadura de chapas metálicas com juntas sobrepostas, nas quais a consistência do robô de soldadura por pontos contribui para reduzir a taxa de rejeição.
Para avaliar a adequação de uma célula de soldadura por resistência robotizada às necessidades da sua produção, consulte a estação de soldadura com 1 robô da Zhouxiang — uma solução pronta a utilizar para automatizar a montagem de juntas sobrepostas, dimensionada para fabricantes de pequeno e médio volume.
Referências e fontes
- TWI Global — visão geral da soldadura por resistência (The Welding Institute, Reino Unido)
- American Welding Society — AWS C1.1:2019, AWS D17.2 (normas de soldadura por resistência)
- Wikipedia — soldadura elétrica por resistência (visão geral do processo, gamas de corrente)
- Norma técnica PRC-0009 da NASA — soldadura por resistência por pontos (especificação do diâmetro do núcleo)
- Journal of Advanced Manufacturing Processes (2021) — otimização do tempo de ciclo de RSW robotizada da SML ISUZU
- ResearchGate (2024) — estudo comparativo da soldadura por resistência por pontos em corrente alternada e MFDC para classes AHSS
- BusinessResearchInsights — Resistance Welding Machinery Market Report (CAGR 3,8%, 2026–2035)
Artigos relacionados
Robô de soldadura por pontos ou soldadura por arco: qual é a opção adequada para as suas instalações?
Tecnologia de soldadura robotizada: o que todos os fabricantes devem saber
Custos de um robô de soldadura: que orçamento prever em 2025
Aplicações industriais de soldadura: guia de processos e setores
Soldadura robotizada ou manual: análise do ROI para pequenos fabricantes
Nota editorial: Este guia foi elaborado pela equipa de conteúdos técnicos da Zhouxiang com base em normas de soldadura publicadas (AWS, NASA), bases de dados de investigação do setor e dados de processo dos fabricantes. As fontes são indicadas sempre que são citados dados de terceiros. As afirmações sobre práticas do setor sem suporte na literatura primária são qualificadas com expressões como «os engenheiros de soldadura referem» ou «os profissionais do setor indicam». Os dados de mercado provenientes de relatórios de investigação de terceiros são citados com a respetiva organização de origem; a Zhouxiang não verifica de forma independente as projeções da dimensão do mercado. Para decisões relativas a processos de soldadura em aplicações críticas para a segurança, consulte um engenheiro de soldadura certificado (CWE) ou a equipa de aplicações do fabricante do equipamento.

