Contacte con Zhouxiang

¿Qué es la soldadura con cobot? Guía completa para principiantes sobre soldadura robotizada colaborativa

Contenido
Mostrar
Soldadura con cobot de un vistazo: especificaciones de referencia
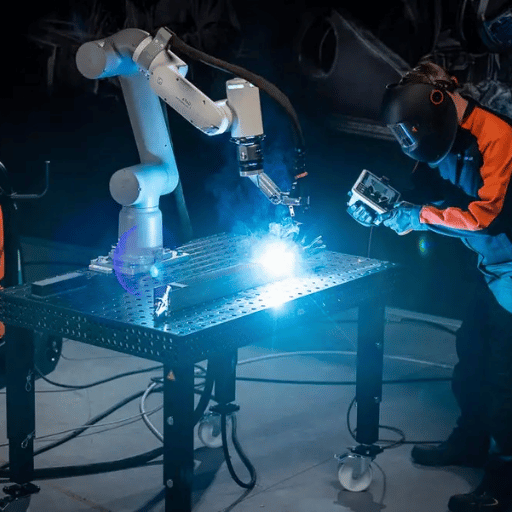 Antes de hablar con un proveedor, estas especificaciones básicas le orientarán sobre lo que puede esperar de un cobot de soldadura en función de sus necesidades. Incluyen:
| Especificación | Cobot de soldadura | Robot industrial de soldadura |
|---|---|---|
| Capacidad de carga | 5–15 kg | 10–350 kg |
| Alcance del cobot | 500–1.300 mm | 800–3.900 mm |
| Repetibilidad | ±0,025–0,1 mm | ±0,02–0,05 mm |
| Tiempo de programación (pieza nueva) | 4–8 horas | 2–5 días |
| ¿Se necesitan vallas de seguridad? | No (PFL + escáner de área) | Sí (protección física o SSM) |
| Intervalo de precios base | $10,000–$50,000 | $50,000–$200,000+ |
| Superficie ocupada reducida | <2 m² (versiones portátiles) | 6–25 m² (célula fija) |
| Tamaño mínimo del lote | 1 pieza | Recomendado: ~50 piezas |
| Procesos | MIG, TIG, plasma, láser, por puntos | MIG, TIG, plasma, láser, por puntos, SAW |
¿Qué es la soldadura con cobot? Componentes y descripción general del sistema de robot colaborativo
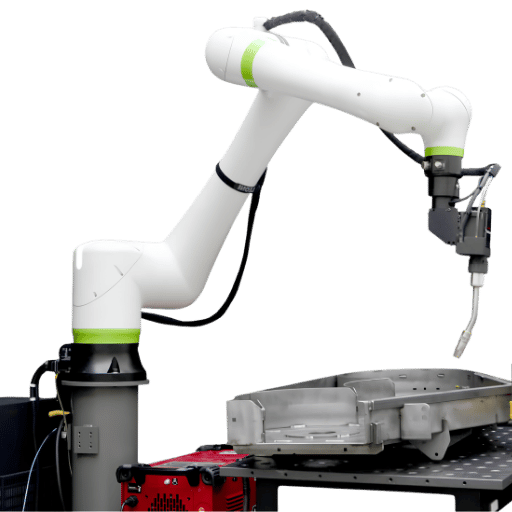
¿Qué es un cobot para soldadura?
Un cobot de soldadura consta de un brazo robótico con limitación de fuerza integrado con una fuente de alimentación de soldadura, una antorcha y un alimentador de hilo, además del suministro de gas de protección para soldadura. La colaboración se refiere a la limitación de potencia y fuerza (PFL): el brazo se detiene o reduce la velocidad cuando detecta el contacto con una persona u objeto, por lo que puede trabajar en talleres en activo sin barreras físicas alrededor de la célula. Esta es la verdadera diferencia entre un cobot y un robot industrial convencional: en una aplicación con robot convencional, el operario trabaja lejos de la célula, mientras el robot funciona al 100 % de velocidad en un entorno protegido con resguardos físicos o cortinas fotoeléctricas. En una aplicación con cobot, el operario trabaja junto a él. Esa diferencia lo determina todo, desde el coste de la célula hasta la formación de los operarios y el cambio de referencia. Estos ocho componentes conforman un sistema completo de soldadura con cobot:- Brazo del cobot: robot de 6 ejes con limitación de fuerza que sostiene la antorcha de soldadura. Su alcance suele ser de 500 a 1.300 mm; puede soportar entre 5 y 15kg (las versiones portátiles pesan entre 12 y 30 kg).
- Fuente de alimentación de soldadura: soldadora inverter para GMAW o multiproceso que recibe las señales de activación y desactivación del arco del controlador del cobot. La corriente máxima que puede manejar la soldadora es de 170 amperios.
- Antorcha de soldadura: antorcha refrigerada por aire, adecuada para fabricación general (~300A dc), o antorcha refrigerada por agua para trabajar continuamente con intensidades altas (>300A). La antorcha es el elemento que más se desgasta; la sustitución de la punta de contacto y de la sirga es el principal factor del gasto anual en consumibles.
- Alimentador de hilo: sistema de empuje o de empuje y tracción que alimenta hilo desde un bidón o una bobina a una velocidad determinada. Los diámetros habituales del hilo son 0,8-1,6 mm para GMAW de acero y 2,0-4,0 mm en aplicaciones de estructuras pesadas.
- Suministro de gases de protección: mezcla 75/25 Ar/CO para la mayoría de las aplicaciones MIG en acero al carbono; argón puro para TIG, y mezclas de Ar/He para soldar acero inoxidable y aluminio. El caudal suele ser de 15-25 CFH y lo controla una electroválvula que responde a la señal de inicio del arco.
- Interfaz de programación mediante consola de programación o guiado manual para el operario: permite definir la trayectoria de soldadura. Los sistemas modernos ofrecen guiado manual en sobremesa (sin software) y también movimiento mediante consola para un control preciso.
- Controlador del cobot: controla los parámetros de seguridad PFL, la definición de las zonas colaborativas, los límites de velocidad y la secuencia de movimientos. En un sistema conforme, el controlador cuenta con certificación de seguridad funcional (PLd, SIL 2).
- Sensor de seguimiento del arco (opcional, de gran utilidad): seguimiento de la junta mediante láser o a través del arco, que detecta la ubicación de la junta y la corrige en tiempo real. Puede compensar desajustes de la junta de 2-4mm sin intervención del operario.
Soldadura con cobot frente a robot industrial: matriz de decisión
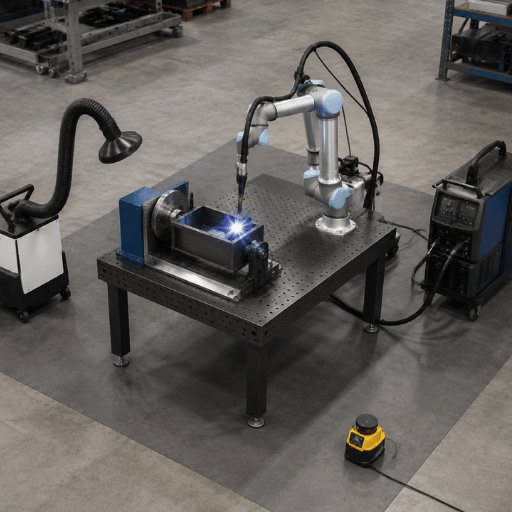
¿Qué diferencia hay entre un robot de soldadura y un cobot?
Un robot industrial de soldadura trabaja dentro de una célula protegida con resguardos físicos o cortinas fotoeléctricas, a velocidades máximas de aproximadamente 1-2m/sec. Por lo general, no se permite que haya operarios en la zona mientras el robot está en funcionamiento. Un cobot de soldadura utiliza la limitación de potencia y fuerza y la detección de área para reducir la velocidad o detenerse cuando alguien entra en su espacio de trabajo. Esta diferencia de funcionamiento repercute en todos los aspectos de la compra: la superficie necesaria, el tiempo de integración, el cambio de referencia, las necesidades de personal y el tamaño de lote óptimo.| Factor | Cobot de soldadura | Robot industrial de soldadura |
|---|---|---|
| Barreras de seguridad | No se necesitan (PFL conforme a ISO 10218:2025) | Se necesitan (protección física o SSM) |
| Coste de construcción de la célula | $5,000–$15,000 | $30,000–$80,000 |
| Tiempo de cambio de referencia de la pieza | 15–60 min (guiado manual) | 4–24 horas (programación offline) |
| Capacidad máxima de producción MIG | 80–120 cm/min | 150–250 cm/min |
| Repetibilidad | ±0,05–0,1 mm | ±0,02–0,05 mm |
| Tamaño de lote ideal | 1–200 piezas/lote | 500+ piezas/lote |
| Producción variada y de bajo volumen | Excelente | Deficiente (hay que reprogramar cada pieza) |
| Nivel de cualificación requerido al operario | Conocimientos básicos de soldadura (formación de 1 turno) | Programador de robots + ingeniero de soldadura |
| Superficie ocupada en planta | 1–3 m² (superficie reducida) | 6–25 m² (célula fija) |
- Si el lote semanal es de <50 piezas y hay >3 tipos de piezas: cobot de soldadura
- Si el lote semanal es de >500 piezas y se trabaja con una o dos piezas similares: robot industrial
- Si el lote es de 50-500 piezas y la variedad es moderada: evalúe la geometría de las piezas y el plazo de recuperación de la inversión previsto
- Si el espacio disponible en planta es de <4m: cobot de soldadura (o versiones portátiles con base magnética)
- Si se necesita una tolerancia de soldadura inferior a 0,03 mm: robot industrial (o cobot con seguimiento de la junta)
Procesos de soldadura con cobot: MIG, TIG, láser y plasma
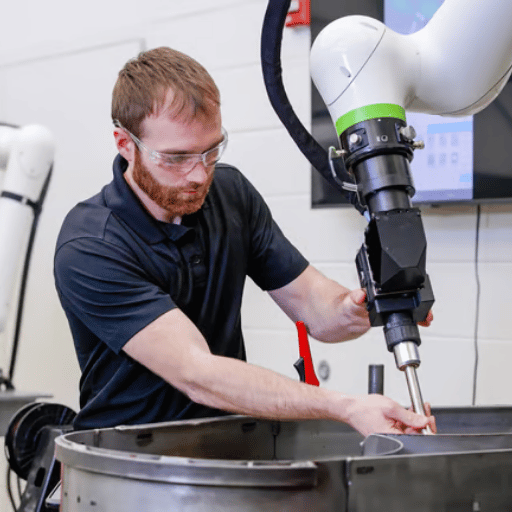 La soldadura por arco metálico con gas (GMAW), conocida principalmente como MIG, representa alrededor del 80 % de las soldaduras realizadas con cobot en producción. La versatilidad para controlar la velocidad de alimentación del hilo, la estabilidad continua del arco y el comportamiento tolerante del baño de fusión en acero al carbono hacen de este proceso una opción de riesgo comparativamente bajo para un taller que ya utiliza soldadura MIG manual. Si su taller utiliza actualmente MIG manual, configurar el cobot en modo GMAW es la forma más directa de automatizar esa operación con las menores alteraciones.
| Proceso | Materiales más adecuados | Intervalo de espesores | Velocidad de desplazamiento del cobot | Idoneidad para cobots |
|---|---|---|---|---|
| MIG / GMAW | Acero al carbono, acero inoxidable, aluminio | 1–25 mm | 45–120 cm/min | ✅ Excelente |
| TIG / GTAW | Acero inoxidable, aluminio, titanio | 0,5–12 mm | 20–60 cm/min | ✅ Buena |
| Soldadura por plasma | Acero al carbono, acero inoxidable | 1–20 mm | 30–90 cm/min | ✅ Buena |
| Soldadura láser | Chapa fina, piezas de precisión | 0,1–8 mm | 100–500+ cm/min | ✅ Excelente |
| Soldadura por puntos | Chapa metálica, automoción | 0,5–5 mm | N/A (tiempo de permanencia) | ✅ Buena |
| Soldadura por arco sumergido (SAW) | Acero al carbono de gran espesor | 8–80 mm | Variable (lenta) | ⚠️ Limitada |
⚙ Nota de ingeniería: cambio de proceso en un cobot de soldadura
Hoy en día, para pasar de MIG a TIG con un cobot solo hay que cambiar la antorcha y ajustar una serie de parámetros. Ya no hace falta reprogramar la trayectoria del robot (en la plataforma de control Bochu de Zhouxiang). Los operarios guardan «recetas» distintas para MIG y TIG y las seleccionan en un menú, mientras el robot sigue los mismos movimientos. El cambio de antorcha (una vez preparado el nuevo proceso) lleva unos 15 minutos a un operario formado.
Aplicaciones clave: dónde ofrece mejores resultados la soldadura con cobot
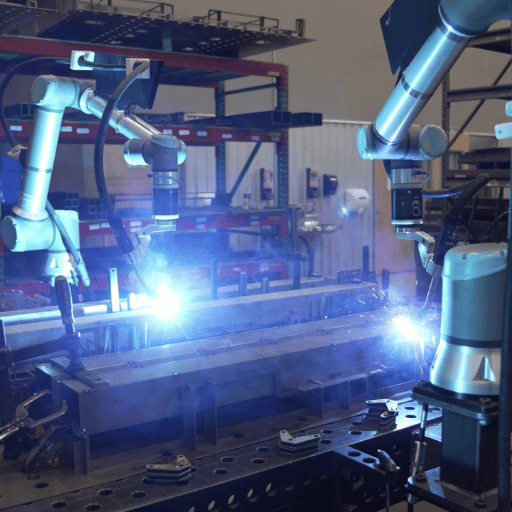 La soldadura con cobot es idónea cuando la complejidad de las piezas es alta, el tamaño del lote es moderado y la rapidez para cambiar su posición es importante. A continuación se indican los cuatro nichos de producción en los que se ha demostrado que la inversión ofrece el mayor retorno.
Gracias a sus bases magnéticas, los cobots pueden fijarse directamente a secciones del casco de acero, paneles de cubierta y conjuntos de mamparos, sin instalar útiles de fijación ni construir una célula. En líneas de paneles con cordones repetidos a lo largo de secciones de 10 a 20 metros, un cobot programado para el seguimiento del arco puede adaptarse a las variaciones de la separación entre juntas (habitualmente 3 mm en el ajuste de piezas de acero naval) y superar a un soldador manual que debe cambiar de preparación para cada nuevo trabajo. Un operario puede supervisar dos cobots que sueldan paneles adyacentes sin fatigarse.
Para obtener más información sobre configuraciones de cobot específicas para la construcción naval, consulte las soluciones de robots de soldadura naval de Zhouxiang.Cuatro robots colaborativos de soldadura sobre bases magnéticas, recolocados por un operario, colocaron todas las placas de base y se desplazaron de una soldadura de panel de mamparo a otra para sellar el panel. Preparar cada nueva ubicación del panel: solo 5min; velocidad de soldadura: 45cm/min, frente a 28cm con soldadura manual. La tolerancia de ajuste de la junta llegó a 3mm; el seguimiento del arco localizó automáticamente la junta durante la soldadura. Formación del operario para trabajar de forma autónoma: 1 turno.
— Director de producción, Jiangsu Coastal Shipyard (instalación de Zhouxiang 2024)
Fabricación de estructuras metálicas
El ensamblaje de estructuras de acero —columnas, conjuntos de vigas con cartelas rigidizadas, rigidizadores, soportes, chapas de transición y chapas de fijación— requiere procesar piezas con una gran variedad de tamaños y posiciones de orificios y otros elementos, pero con un conjunto reducido de geometrías de junta habituales, como soldaduras a tope, en ángulo y en T. La fabricación con cobots resulta adecuada para estas aplicaciones porque la trayectoria de soldadura que se define mediante guiado manual se puede reflejar, desplazar o ajustar según la composición porcentual sin volver a enseñar el programa. Los aumentos de productividad se deben principalmente a una mayor duración fiable del arco activo, no a la velocidad: un cobot puede mantener el arco activo de forma fiable durante unos 45–60 minutos/hora, frente a una media de 18–22 minutos/hora para un soldador manual que cambia constantemente de posición, amola e inspecciona las piezas. Consulte los sistemas de soldadura para estructuras metálicas de Zhouxiang, Wu & Wu o nuestra guía de soldadura estructural basada en AWS D1.1 para conocer las configuraciones de automatización que cumplen las normas AWS.Fabricación variada y talleres de producción bajo pedido
Cuando se fabrican lotes de 5 a 50 piezas de varias familias durante un turno, los robots industriales dejan de ser rentables: el tiempo de programación supera el tiempo de producción del lote. Aunque un cobot necesite 30-45 minutos de «reaprendizaje» para adaptarse a la geometría de una pieza nueva, recupera rápidamente ese tiempo al reducir las paradas. Los fabricantes de gran variedad y bajo volumen suelen obtener con sistemas cobot el mayor ROI neto por hora, aunque no la mayor capacidad de producción.Equipos de generación de energía e industria pesada
Los componentes de calderas, bastidores de generadores, envolventes de transformadores y subconjuntos de recipientes a presión suelen tener geometrías uniformes, pero cordones de distintas longitudes. El seguimiento del arco permite compensar los desplazamientos de posición que se producen en el conjunto durante la dilatación causada por la soldadura; esta es una causa habitual de variaciones en la calidad de la soldadura entre operarios en cordones de más de 1 metro. Por ejemplo, consulte las soluciones de robots de soldadura para el sector energético de Zhouxiang para ver configuraciones con cobot y seguimiento del arco para esta industria. Cuándo no conviene usar soldadura con cobot: en piezas de gran espesor que requieren una corriente continua de 400A+ durante arcos de 30 minutos (una antorcha refrigerada por agua puede resolverlo, pero añade mucho peso y coste); en soldaduras multipasada sobre chapas de más de 30 mm que requieren inspección entre pasadas; y en cualquier trabajo que exija movimientos coordinados simultáneos con un posicionador giratorio (para lo que se necesita un controlador de célula más avanzado que el de la mayoría de cobots de gama baja).Seguridad en la soldadura con cobot: requisitos de ISO 10218:2025 y diseño de células sin vallas
⚠ Actualización crítica de conformidad: 2025
ISO/TS 15066 (especificación específica de seguridad para robots colaborativos) se ha integrado en la versión actualizada de la norma ISO 10218:2025 desde 2016. La combinación de ambas normas (ISO 10218-1/-2 e ISO/TS 15066), utilizada durante una década, ya no es aplicable como conjunto de documentos independientes. Por tanto, cualquier célula con cobot diseñada o evaluada en cuanto a riesgos con el enfoque anterior de dos normas tendrá que volver a validarse conforme a ISO 10218:2025.
- Parada supervisada con seguridad (SMS): el robot se detiene por completo cuando una persona entra en la zona designada. Se reanuda cuando la persona sale de ella.
- Guiado manual: el operario guía el robot a mano a menor velocidad y controla la trayectoria programada.
- Supervisión de velocidad y separación (SSM): el robot reduce la velocidad a medida que se acerca una persona y se detiene de forma segura antes de que pueda alcanzarla.
- Limitación de potencia y fuerza (PFL): el robot sigue funcionando y evita lesiones limitando la fuerza en caso de impacto (150 N para la mayoría de las partes del cuerpo y 65 N en zonas anatómicas sensibles).
Lista de comprobación previa al arranque para células de soldadura con cobot sin vallas y conformes
- Escáner de área con certificación de seguridad (SIL 2 o nivel de prestaciones d según ISO 13849-1)
- Cortinas de soldadura opacas a los rayos UV (protección frente a la radiación del arco independiente de las medidas de seguridad del robot)
- Extracción de humos (OSHA PEL: manganeso 0,2 mg/m TWA, cromo hexavalente 0,005 mg/m)
- Evaluación de riesgos documentada conforme a ISO 12100 y a la metodología de evaluación de riesgos EN 1050
- Registros de certificación PFL: fuerza de contacto ≤150 N y ≤65 N en zonas anatómicas sensibles
- Mandos de parada de emergencia conforme a la cláusula 5.5 de ISO 10218:2025 (parada de categoría 1 según IEC 60204-1)
- Declaración CE que haga referencia a ISO 10218:2025 (no a ISO/TS 15066, que ya no se aplica como norma independiente)
Programación de un cobot de soldadura: tiempo de preparación, métodos de enseñanza y formación de operarios
 El tiempo de programación es el factor del coste total de propiedad menos valorado al comparar la soldadura con cobot y los sistemas con robots industriales. Los robots industriales requieren personal especializado en programación, software CAD offline para generar trayectorias y entre 2 y 5 días de desarrollo de trayectorias antes de fabricar la primera pieza de cualquier pieza nueva. Para trabajar con cobots basta con un soldador con conocimientos básicos de mecánica y unas pocas horas.
| Tarea | Cobot de soldadura | Robot industrial de soldadura |
|---|---|---|
| Programación inicial (pieza nueva) | 4–8 horas | 2–5 días |
| Cambio de referencia (pieza conocida) | 15–60 minutos | 4–24 horas |
| Método de programación | Guiado manual / enseñanza por contacto | Software CAD offline (generación de trayectorias) |
| Nivel de cualificación del operario | Conocimientos básicos de soldadura | Programador de robots certificado |
| Formación hasta alcanzar autonomía | 1 turno (8 horas) | 2–4 semanas |
- Guiado manual: el operario sujeta y desplaza directamente con la mano el brazo robótico por los puntos de la trayectoria de la junta que quiere enseñar. No requiere software ni experiencia; es la opción más adecuada para cordones de soldadura rectos y curvos cortos.
- Enseñanza por contacto con un mando portátil: el operario acciona el joystick del mando para guiar el brazo por los puntos de paso de la soldadura. Lleva más tiempo que el guiado manual, pero permite trabajar con ángulos de inclinación de la antorcha más difíciles en 3D.
- Generación offline del programa: se importa el modelo CAD de la estructura soldada al software de simulación y generación de trayectorias; las trayectorias de soldadura se modelan automáticamente y se descargan en el controlador del cobot. Reduce al mínimo el tiempo de parada en producciones grandes, pero exige comprar el software por adelantado (entre $5.000 y $15.000 en la mayoría de los casos).
Consejo profesional: cree una biblioteca de programas desde el primer día, si todavía no tiene una.
Documente cada programa con una foto de la pieza punteada, el ángulo de la antorcha en las juntas principales, el caudal del gas de protección y la velocidad del hilo. Si otro soldador repite el trabajo 6 meses después, ese archivo puede ahorrarle entre 2 y 3 horas de formación. En los talleres con una gran variedad de trabajos y más de 50 referencias de piezas, el valor de una buena biblioteca de programas se puede cuantificar e incluir en el cálculo del ROI.
Coste de la soldadura con cobot: hardware, integración y presupuesto total del sistema
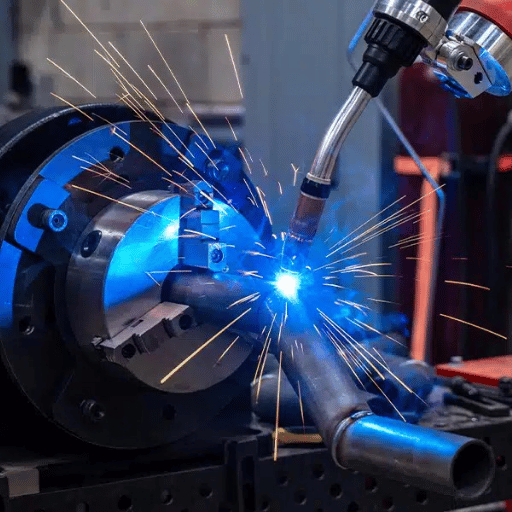
¿Cuánto cuestan los robots de soldadura?
Los sistemas de soldadura con cobot listos para producción —brazo, controlador, conjunto de antorcha, alimentador de hilo, fuente de alimentación de soldadura y escáner de área— cuestan entre $35.000 y $130.000 en las configuraciones completas de marcas occidentales. El robot colaborativo de soldadura de Zhouxiang parte de $10.000–$20.000 para la unidad básica, uno de los precios de entrada más bajos del mercado para un sistema que incluye de serie el seguimiento del arco y una base de fijación magnética. El coste del hardware es solo uno de los componentes del coste total de propiedad (TCO). En el primer año, la integración suele costar entre 1.5 y 3 veces el precio del hardware (una cifra que la mayoría de los compradores subestima):| Nivel | Precio del robot básico | Sistema completo (estimación) | Coste de integración | Coste total realista |
|---|---|---|---|---|
| Entrada — Zhouxiang | $10,000–$20,000 | $25,000–$40,000 | $15,000–$30,000 | $40,000–$70,000 |
| Entrada — marcas occidentales | $35,000–$50,000 | $50,000–$80,000 | $30,000–$60,000 | $80,000–$140,000 |
| Gama media | $50,000–$85,000 | $80,000–$130,000 | $40,000–$80,000 | $120,000–$210,000 |
| Gama alta / llave en mano | $85,000–$200,000 | $130,000–$300,000 | $50,000–$100,000 | $180,000–$400,000 |
ROI y escasez de soldadores: la regla de los 3 turnos para invertir en soldadura con cobot
330.000
soldadores de déficit previsto para 2028 (AWS)
$67K–$93K
coste anual total por soldador (salario + prestaciones + gastos generales)
11 meses
plazo de recuperación — planta siderúrgica de Shandong (implantación de Zhouxiang)
La regla de los 3 turnos
Tres cifras determinan el plazo de recuperación de la inversión en un sistema de soldadura con cobot, ya sea de 12 o de 24 meses. Calculelas antes de firmar cualquier presupuesto:- Tiempo diario de arco encendido. ¿Cuántos minutos por turno está soldando realmente el soldador, sin contar el desbaste, el posicionamiento ni las esperas? La media del sector es de 18-22 minutos de arco encendido por hora de turno. Un cobot en modo dedicado alcanza una media de 42-50 minutos por hora. Si sus soldadores están en una media de 20 minutos por hora de arco encendido, un cobot puede más que duplicar esa producción sin añadir ningún soldador al equipo.
- Coste laboral por hora con cargas incluidas. Salario base + prestaciones + gastos generales + coste de rotación de personal prorrateado. Con un coste total de $45 por hora (un salario habitual en los talleres de fabricación de EE. UU.), un soldador puede costar $90.000 al año si trabaja sin interrupción. Un cobot con un operario que gestiona dos estaciones de soldadura permite ahorrar hasta $45.000 al año en costes laborales directos, con una reducción del 50 % de la plantilla para ese volumen de producción.
- Tasa de retrabajo. Cada reducción del 1 % en el retrabajo sobre una producción anual de material de $500.000 supone un ahorro de $5,000. Pasar de un 8 % de retrabajo en soldadura manual a un 1,5 % con soldadura automatizada ahorra $32.500 al año solo en ese volumen. El resultado: se acorta el plazo hasta alcanzar el punto de equilibrio.
| Perfil del taller | Ahorro anual en costes laborales | Ahorro anual en retrabajo | Ahorro anual total | Plazo de recuperación (sistema de entrada) |
|---|---|---|---|---|
| Taller pequeño (1 puesto de soldador liberado) | $40,000 | $5,000 | $45,000 | 15–18 meses |
| Fabricación de estructuras metálicas (1 cobot, 2 estaciones) | $45,000 | $15,000 | $60,000 | 11–14 meses |
| Línea de paneles de astillero (4 cobots) | $160,000 | $30,000 | $190,000 | 10–13 meses |
Brett Skyvington, de Skyvington Manufacturing, citado en la guía de ESAB sobre soldadura con cobot, anunció un ROI del 140 % durante el primer año, incluida la reducción del retrabajo y el aumento del tiempo de arco encendido, sin incorporar otro soldador ni una nueva estación de trabajo. Utilice la calculadora de ROI de Zhouxiang para introducir el tiempo de arco encendido, la inversión en mano de obra y la tasa de retrabajo de su taller y obtener una previsión de beneficios específica para las instalaciones de su empresa.«Antes de integrar el cobot: 12 conjuntos soldados por turno, una tasa de retrabajo del 8 % y 4 soldadores en el puesto. Después de la integración: 32 conjuntos por turno, una tasa de retrabajo del 1,2 % y 1 operario que gestiona la célula de soldadura robotizada. ROI: 11 meses.»
– Responsable de producción, Shandong Structural Steel (Zhouxiang), 2023
Soldadura con cobot en 2025–2026: crecimiento del mercado, nuevas normas y cambios en el sector
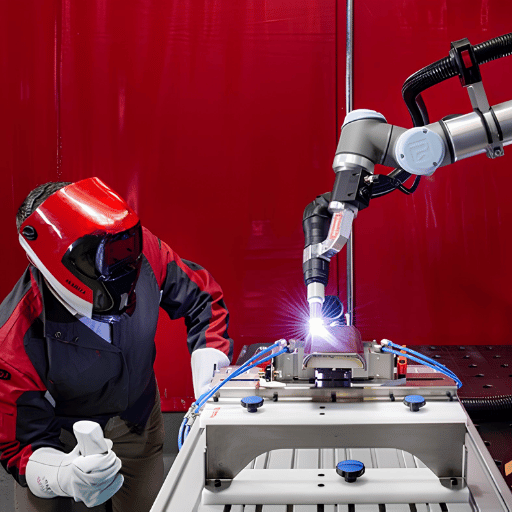 El mercado de la soldadura con cobot alcanzó los $1,05 billion en 2025 y las previsiones apuntan a $2,15 billion para 2034, con una tasa de crecimiento anual compuesta del 7,8 %, muy superior al ritmo del mercado general de equipos de soldadura. La tasa de instalación resulta aún más reveladora: las implantaciones de cobots crecieron más del 30 % anual en 2024, frente al 6 % de los robots industriales en general. Tres novedades explican esa divergencia en 2025–2026.
1. ISO 10218:2025 establece una fecha límite para cumplir la normativa
Toda célula con cobot instalada antes de mediados de 2025 se diseñó conforme al marco de coexistencia de las dos normas ISO 10218:2011 + ISO/TS 15066. ISO 10218:2025 redefine el umbral de cumplimiento al incorporar ISO/TS 15066 como parte integrante de la norma, en lugar de mantenerlo como documento independiente. Es necesario revisar las evaluaciones de riesgos, las declaraciones CE y la documentación de OSHA que haga referencia a ISO/TS 15066 como norma independiente. Para quienes suministran a sectores regulados o trabajan en ellos —como la construcción naval, los recipientes a presión y las estructuras metálicas—, no se trata de un mero trámite. Las células que se utilicen después de 2025 sin adaptarse a este nuevo marco se enfrentarán a más dificultades en auditorías y asuntos legales.En 2024 se llevó a cabo el primer SCA formal entre constructores navales de Corea del Sur y EE. UU., así como el primer proyecto del sector en EE. UU. centrado oficialmente en la soldadura con cobot, como parte de una iniciativa sectorial HPC para automatizar paneles de casco y subconjuntos estructurales. Varios centros pasarían de pruebas piloto individuales en astilleros a contratos de producción a gran escala, con inversiones del sector que dejarían atrás la construcción de buques individuales para centrarse en series de producción en masa. Por la longitud de los cordones de soldadura rectos, los grados de acero estables de los laminadores y la histórica resistencia —aunque con reservas— a la automatización en los astilleros, la construcción naval se ha convertido en uno de los casos más claros de ROI de la soldadura con cobot que se han visto.
3. La bajada de precios de los modelos básicos cambia los cálculos de los talleres pequeños
La entrada de fabricantes chinos en los mercados occidentales con precios de partida de $10.000–$20.000, frente a los $50.000–$80.000 de plataformas occidentales equivalentes, está haciendo bajar los precios en el segmento básico y reduciendo de 24–36 a 12–18 meses el plazo de recuperación para los fabricantes pequeños en aplicaciones equivalentes. El factor determinante es el volumen: los fabricantes que producen más de 20.000 cobots al año consiguen precios de componentes que los fabricantes occidentales con una producción de 2.000 unidades anuales no pueden igualar.📋 Medidas que conviene tomar antes de 2027
- Antes de 2025, vuelva a validar los riesgos de su célula de soldadura colaborativa conforme a ISO 10218:2025, antes del siguiente ciclo de auditoría.
- Antes de iniciar la producción, cualifique las primeras piezas soldadas con cobot. La atención normativa a las soldaduras estructurales automatizadas es cada vez mayor y puede plantear problemas.
- Antes de recibir el robot, planifique la ingeniería de los útiles de fijación: los cobots tienen plazos de entrega de 8-16 semanas y el diseño de los útiles requiere 4-8 semanas, por lo que 6 meses es un plazo razonable para planificar una capacidad instalada eficiente.
- Analice los precios del segmento de entrada antes de confiarlo todo a los proveedores habituales: el coste total de propiedad en este sector se está reduciendo, por lo que es necesario comparar con detalle las distintas opciones.
Preguntas frecuentes sobre la soldadura con cobot
¿Qué es un cobot para soldadura?
Un cobot de soldadura (robot colaborativo) es un brazo robótico con limitación de fuerza, combinado con una fuente de alimentación de soldadura, una antorcha, un alimentador de hilo y gas de protección; la configuración más habitual es MIG (GMAW). A diferencia de un robot industrial convencional, utiliza la limitación de potencia y fuerza (PFL) para detenerse o reducir la velocidad automáticamente cuando detecta el contacto con una persona, por lo que puede funcionar en una zona de producción activa sin una jaula de seguridad.
¿Cuánto cuestan los robots de soldadura?
Un sistema completo de soldadura con cobot —brazo, controlador, antorcha, alimentador de hilo, fuente de alimentación y escáner de seguridad— cuesta entre $40.000 y $130.000 en la mayoría de las configuraciones listas para producción de marcas occidentales. La unidad básica de Zhouxiang parte de $10.000–$20,000. Añada entre 1.5 y 3 veces el coste del hardware para la integración (útiles de fijación, diseño de la célula, instalaciones eléctricas y cualificación de la soldadura). Prevea un presupuesto total de $40.000–$70.000 para un sistema de entrada totalmente integrado y listo para producir las primeras piezas.
¿Cuánto duran los cobots?
La mayoría de los fabricantes de cobots certifican sus plataformas para entre 35.000 y 50.000 horas de funcionamiento antes de que sea necesaria una revisión mecánica general, lo que equivale aproximadamente a 15–25 años con un solo turno. En las aplicaciones de soldadura, el brazo dura mucho más que sus consumibles: las puntas de contacto, las boquillas, las fundas de la antorcha y las lentes del escáner de área deben cambiarse periódicamente, cada mes o cada trimestre, mientras que las articulaciones del robot suelen funcionar entre 8 y 12 años antes de necesitar una reconstrucción. La tarea de mantenimiento no planificada más habitual es la recalibración del TCP (punto central de la herramienta) tras una colisión de la antorcha: un procedimiento de 30 minutos si se dispone de una referencia inicial documentada. Los programas de mantenimiento preventivo que incluyen la lubricación trimestral de las articulaciones, la inspección de los cables y la verificación del escáner prolongan la vida útil del cobot hasta el extremo superior de ese intervalo de 8–12 años.
¿Qué diferencia hay entre un robot de soldadura y un cobot?
Un robot industrial de soldadura puede funcionar al 100 % durante toda la jornada en una célula dedicada, con jaula y puerta con enclavamiento. Un cobot de soldadura trabaja con límites de fuerza y supervisión de área, y puede funcionar sin jaula junto a personas. Entre las diferencias prácticas están la menor capacidad de producción máxima de los cobots, que reduce la capacidad total del sistema; cambios de referencia entre 6 y 7 veces más rápidos (horas frente a días); un coste de construcción de la célula 10 veces menor; y la posibilidad de introducir piezas de una en una, hasta producir lotes de 1 unidad. Los robots industriales son más productivos en series de gran volumen con una sola geometría y lotes de más de unos 500 unidades.
¿Puedo utilizar un cobot de soldadura sin vallas de seguridad?
Sí, conforme a ISO 10218:2025. Una célula de soldadura con cobot sin vallas requiere un escáner de seguridad de área con clasificación SIL 2, cortinas de soldadura opacas a los rayos UV (para prevenir los riesgos del arco, independientemente de la seguridad de la máquina), un sistema de extracción de emisiones que cumpla con OSHA PEL, una evaluación de riesgos según la norma ISO 12100 y limitación de potencia y fuerza (PFL) certificada para una fuerza máxima de contacto de 150 N. Nota: ISO/TS 15066, norma con la que tradicionalmente se alineaban incluso los cobots más avanzados en materia de seguridad, se ha integrado en ISO 10218:2025; el marco de dos normas ya no se aplica a los nuevos diseños de células.
¿Cuál es el mejor cobot para soldadura MIG en un pequeño taller de fabricación?
Para un pequeño taller artístico que realiza trabajos MIG con piezas variadas (lotes de 5-100 unidades, acero al carbono y soldaduras en ángulo y a tope), las especificaciones prioritarias son: una carga útil de 7+ kg (suficiente para soportar tanto la antorcha como el haz de cables), un espacio de trabajo de 900-1.200 mm (que cubre alrededor del 80 % de los tamaños habituales de las piezas), seguimiento del arco integrado (corrección de posición ante variaciones en el ajuste, sin necesidad de un programador especializado) y guiado manual (sin necesidad de un especialista en procesos). El robot colaborativo de soldadura de Zhouxiang cumple los 4 requisitos con un precio base de $10.000-$20.000 y una base magnética portátil que elimina la necesidad de instalar un útil de fijación.
Recursos relacionados
- Soldadura industrial en 2026: soluciones robotizadas de alta resistencia para la fabricación de estructuras
- Soldadura estructural en 2026: código AWS D1.1, procesos y automatización
- Soldadura por arco sumergido (SAW): guía de soldadura robotizada en pórtico para aceros pesados
- Soldadura por resistencia: automatización de la soldadura por puntos, de los cordones y por proyección
- Los 15 principales fabricantes de robots de soldadura en 2026: capacidades y guía de selección
Revisado por Zhouxiang Engineering Team
Desde 1991, Zhouxiang es líder mundial en diseño, desarrollo y fabricación de sistemas de automatización de la soldadura, y ha acumulado más de 200 inventos que protegen sus equipos de soldadura robotizada, incluidos cobots, pórticos y máquinas montadas sobre carril, presentes en más de 30 países. Emplea directamente a unos 700 trabajadores de fabricación. Cuenta con las certificaciones ISO 9001:2015, CE e ISO 3834, y tiene experiencia documentada en la fabricación de carcasas, herramientas y piezas conforme a los códigos AWS D1.1, EN 1090, BV, DNV y CCS.

