Contacte con Zhouxiang

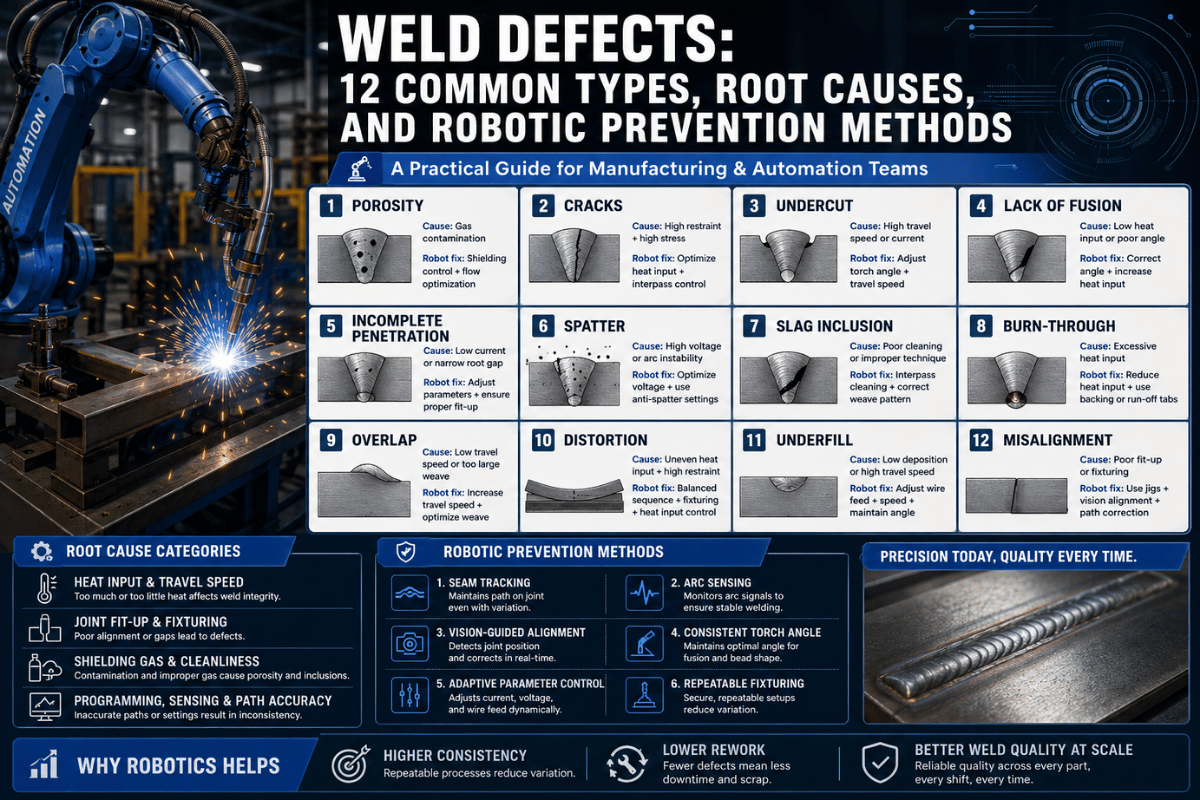
Defectos de soldadura: 12 tipos frecuentes, causas y prevención robotizada

Contenido
Mostrar
⚠ Nota de ingeniería: Todos los criterios de aceptación citados a continuación corresponden a AWS D1.1:2025 para uniones no tubulares sometidas a cargas estáticas, salvo que se indique lo contrario. Las aplicaciones cíclicas, sísmicas y en estructuras tubulares tienen requisitos adicionales. Consulte la norma completa y a un ingeniero de soldadura cualificado para aplicaciones específicas de cada proyecto.
¿Qué es un defecto de soldadura?
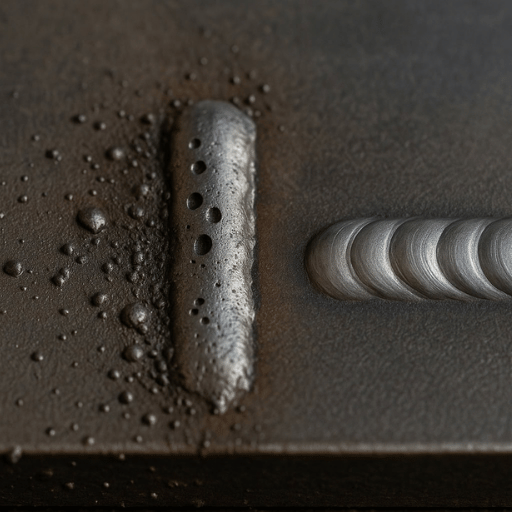 Por tanto, según las normas AWS D1.1, que una soldadura presente un defecto no significa que tenga todas las imperfecciones posibles. D1.1 establece claramente la diferencia entre:
- Discontinuidad: cualquier irregularidad o interrupción de la forma habitual de la soldadura, como un cambio en la geometría, la composición química o las características físicas. En mayor o menor medida, casi todas las soldaduras presentan discontinuidades.
- Defecto: discontinuidad que supera los criterios de aceptación de la norma aplicable a la pieza. Por ejemplo: todo defecto de soldadura es una discontinuidad, pero no toda discontinuidad es un defecto.
Clasificación: defectos externos e internos
Las imperfecciones de soldadura se clasifican en dos tipos generales según la facilidad con la que se detectan: Los defectos externos (superficiales) se pueden ver o medir sin equipos especiales: mordeduras, solapamientos, proyecciones de soldadura, cebados de arco, perforaciones y falta de relleno. La inspección visual a cargo de un inspector de soldadura certificado (CWI) es el primer método de detección y el más rentable. Los defectos internos —el grupo de defectos de soldadura más relevante— requieren métodos de END, como UT o RT, para su detección: porosidad, falta de fusión, falta de penetración, inclusiones de escoria y la mayoría de las grietas de soldadura. Son más peligrosos porque pueden estar presentes en soldaduras de producción que han superado la inspección visual. Cada discontinuidad de soldadura debe evaluarse con respecto a la tabla de aceptación: si está por debajo del límite, la soldadura puede seguir en servicio; si lo supera, debe repararse. AWS D1.1 también clasifica las soldaduras según la categoría de carga de la estructura frente a la fatiga, la rigidez y las cargas cíclicas o aplicadas lentamente. La fabricación de estructuras metálicas para la industria pesada sigue los criterios de inspección visual de la cláusula 8, aunque los planos estructurales del proyecto pueden exigir END adicionales. La siguiente tabla incluye los 12 tipos de defectos tratados aquí, clasificados en una de las dos categorías posibles y ordenados, en general, desde los más evidentes a simple vista hasta los más críticos desde el punto de vista estructural:Porosidad en soldaduras: causas, tipos y prevención
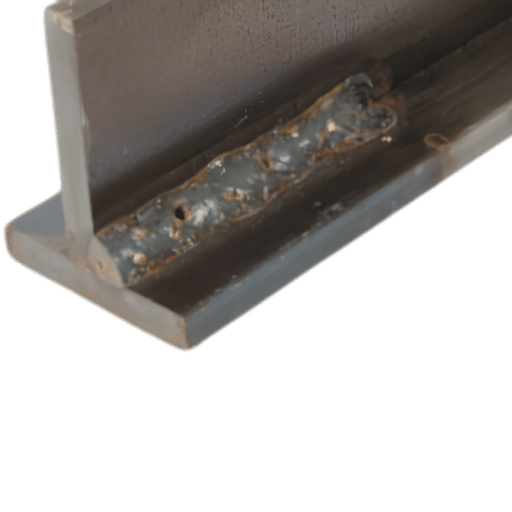 La porosidad es un defecto habitual en la soldadura MIG/GMAW. Se produce cuando quedan gases atrapados al solidificarse el baño de soldadura y deja «agujeros» en el cordón: desde poros microscópicos, invisibles a simple vista, hasta agujeros visibles en la superficie que no superan ni siquiera una inspección visual, pasando por poros alargados en forma de túnel, que solo se detectan mediante inspección RT o UT.
¿Qué causa la porosidad en la soldadura MIG?
La causa siempre es la misma: gases atrapados, que pueden deberse a:- Protección insuficiente del gas: caudal demasiado bajo (objetivo: 22-30 CFH/10-14 L/min), fugas en la manguera del gas, corrientes de aire o una botella contaminada.
- Material base sucio: la cascarilla de laminación, el óxido, la pintura, el aceite y la humedad del metal base introducen hidrógeno y CO en el baño de soldadura; amole o desengrase la zona situada a menos de 2″ de la soldadura.
- Exceso de longitud libre del hilo: si el hilo sobresale más de 1/2″ (12 mm) de la punta de contacto, se reduce la envolvente del gas de protección y el arco se vuelve inestable.
- Ángulo incorrecto de la antorcha: superar en exceso una inclinación de 15 hace que el cono de gas se desvíe del baño de soldadura y permite que el nitrógeno y el oxígeno atmosféricos entren en el metal fundido.
- Electrodos o fundente saturados de humedad: en SMAW y FCAW, los consumibles húmedos se descomponen en el arco y provocan poros diminutos en la soldadura.
Tipos de porosidad
- Porosidad tubular («túneles»): huecos alargados a lo largo del eje de la soldadura, debidos a la liberación continua de gases por la humedad o por materiales extraños en el material base.
- Porosidad superficial: agujeros visibles en la cara de la soldadura; en la mayoría de las estructuras de acero, se trata de un defecto rechazable, salvo que las burbujas puedan medirse cuantitativamente, como en recipientes sometidos a presión de agua u otros componentes regidos por una norma.
- Porosidad distribuida (subsuperficial): huecos esféricos distribuidos uniformemente en el metal depositado; solo se detecta mediante RT o UT.
Límites de aceptación de la porosidad según AWS D1.1:2025
Para la inspección visual in situ de elementos sometidos a cargas estáticas (Tabla 8.1):- Soldaduras de ranura: la porosidad tubular visible total de diámetro 1/32 in. (1 mm) no debe superar 3/8 in. (10 mm) en cada pulgada lineal de soldadura, ni 3/4 in. (20 mm) en ningún tramo de 12 in. (300 mm) de soldadura.
- Soldaduras de ranura CJP perpendiculares a la dirección de la tensión de tracción calculada: no se permite porosidad visible.
- Soldaduras en ángulo: no se permite porosidad tubular visible.
Prevención
Compruebe el caudalímetro del gas al comienzo de cada turno. Revise si se ha acumulado proyección de soldadura en la camisa de la antorcha y en la boquilla; si es abundante, probablemente sea la causa de una porosidad intermitente y de corta duración en un equipo MIG correctamente calibrado. Si las placas de acero tienen mucha cascarilla de laminación, el amolado mecánico hasta dejar el metal limpio y brillante en la zona de soldadura suele ser más fiable que la limpieza química por sí sola.Mordeduras en la soldadura estructural
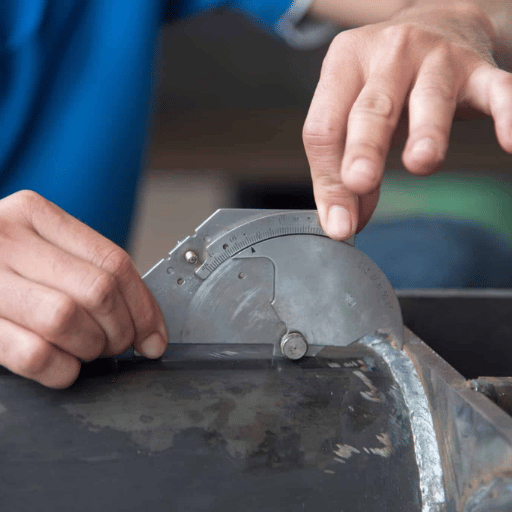 Una mordedura es una ranura o canal fundido en el metal base junto al pie de la soldadura y que no se rellena con metal de aporte. Reduce el área de la sección transversal del elemento en uno de los puntos sometidos a mayor tensión: el pie de la soldadura.
¿Qué profundidad de mordedura se acepta en la soldadura estructural?
AWS D1.1:2025 establece los siguientes criterios de aceptación para las mordeduras…| Categoría de soldadura | Profundidad máxima de la mordedura | Notas |
|---|---|---|
| Elemento primario, transversal a la tensión de tracción aplicada | 1/32 in. (0,8 mm) | Límite más estricto; crítico para la fatiga |
| Todas las demás soldaduras | 1/16 in. (1,6 mm) | Máximo acumulado de 2 in. (50 mm); no se admite ninguna mordedura en la última pulgada de la soldadura. |
Causas de las mordeduras
- Tensión del arco elevada: el exceso de energía funde el metal más deprisa de lo que el material de aporte puede rellenar la ranura.
- Velocidad de avance demasiado rápida: no hay tiempo suficiente para depositar material en el pie de la junta; el arco socava el pie y el hilo no da abasto.
- Ángulo incorrecto del electrodo: en las soldaduras en ángulo, si el ángulo de trabajo es demasiado pronunciado, la energía del arco se dirige al pie de la placa inferior y provoca una mordedura en el pie del cordón superior.
- Oscilación demasiado amplia: los baños de soldadura globulares son más finos en el extremo exterior, por lo que no pueden rellenar la ranura del pie.
Reparación
Para reparar una mordedura, hay que amolar hasta alisar la zona, siempre que la garganta restante siga cumpliendo la dimensión de diseño. Si el amolado redujese la garganta efectiva por debajo del mínimo indicado en el plano aprobado, será necesario depositar un cordón de relleno antes de amolar hasta dejar la superficie enrasada.Grietas de soldadura: el defecto más peligroso
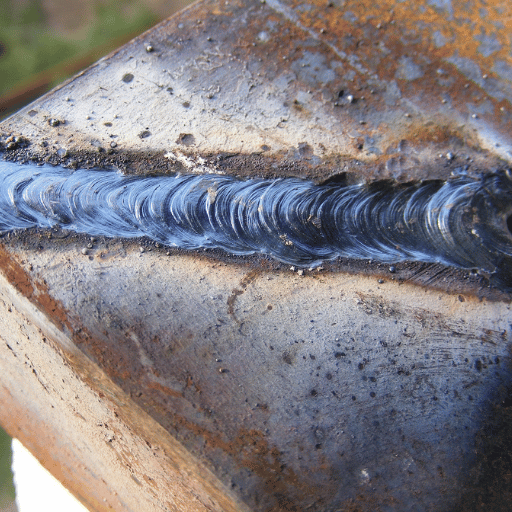 AWS D1.1 no permite grietas de soldadura en ninguna categoría, dirección ni tamaño. Toda grieta debe eliminarse y repararse. AWS D1.1 no afirma que un tipo de grieta sea peor que otro.
Las grietas se dividen en dos modos de fallo fundamentalmente distintos. Una grieta en caliente se forma a alta temperatura en el metal de soldadura, durante la solidificación o poco después; una grieta en frío se forma mucho después de que la soldadura se haya enfriado, hasta varios días más tarde. Cada tipo requiere medidas de prevención diferentes.
Grietas en caliente y grietas en frío
| Propiedad | Grietas en caliente | Grietas en frío (HIC) |
|---|---|---|
| Temperatura de formación | Durante la solidificación o inmediatamente después (por encima de 1.200°C) | Después de enfriarse por debajo de 200°C; a menudo, horas o días después |
| Causa principal | Licuefacción en los límites de grano y tensiones por la contracción durante la solidificación | Hidrógeno, tensiones residuales y microestructura susceptible (agrietamiento retardado) |
| Ubicación | Línea central del metal de soldadura, cráter, zona afectada térmicamente (grietas por licuefacción) | Zona afectada térmicamente (HAZ), bajo el cordón, raíz del metal de soldadura |
| Prevención principal | Controlar el aporte térmico y la composición del metal de aporte (límites de C/S/P), y rellenar los cráteres. | Precalentar a 100–120°C y utilizar electrodos de bajo contenido de hidrógeno (designación H4 o H8). |
Importante: Una grieta en frío causada por agrietamiento inducido por hidrógeno (HIC) es especialmente peligrosa porque las soldaduras pueden superar la inspección inicial y agrietarse días después. Toda grieta en frío causada por HIC retardado debe eliminarse por completo mediante excavación antes de iniciar la reparación de la soldadura. Tras la solidificación, los átomos de hidrógeno se difunden a través del metal de soldadura; cuando se acumulan y se recombinan en microhuecos, la presión localizada puede superar la capacidad de deformación dúctil del material. Las juntas muy restringidas en secciones gruesas de acero estructural presentan el mayor riesgo.
Otros tipos de grietas
- Grieta de cráter: grietas poco profundas que parten del cráter de soldadura en el punto donde se interrumpió el arco. AWS D1.1 rechaza todas las grietas de cráter; rellene el cráter e interrumpa el arco para prevenir este tipo de grieta en caliente.
- Las grietas de recalentamiento se forman en la zona afectada térmicamente durante el tratamiento térmico posterior a la soldadura (PWHT) o durante el servicio a alta temperatura. Son más habituales en aceros de alta aleación y resistentes a la fluencia.
- Desgarro laminar: fractura escalonada en el plano de la superficie de trabajo de la placa, debida a una tensión de tracción en el espesor de una placa laminada de acero de bajo grado Z.
Prevención
Límites de precalentamiento y temperatura entre pasadas para soldar acero estructural según la cláusula 7 (Fabricación) de AWS D1.1. La edición de 2025 flexibilizó los límites para varias formas de juntas y componentes. Como las soldaduras internas en cualquier elemento de menos de 1 in, (25 mm) de espesor requieren precalentamiento a 100–120°C (212–248°F), mantenga esa temperatura durante toda la soldadura para reducir las tensiones residuales y la velocidad de difusión del hidrógeno. Mantenga la temperatura entre pasadas desde el precalentamiento hasta el enfriamiento. Especifique electrodos de bajo contenido de hidrógeno (E7018 (H4R o H8) para SMAW y hilo ER70S-6 para GMAW); utilice botellas secas y guarde el electrodo SMAW en un horno para varillas a 250-300F hasta su uso. Toda grieta indica que el autor incumple los requisitos; deben seguirse las WPS aprobadas y los requisitos de precalentamiento deben ser los mismos que para la soldadura original, incluso en los trabajos de reparación.Falta de fusión y falta de penetración
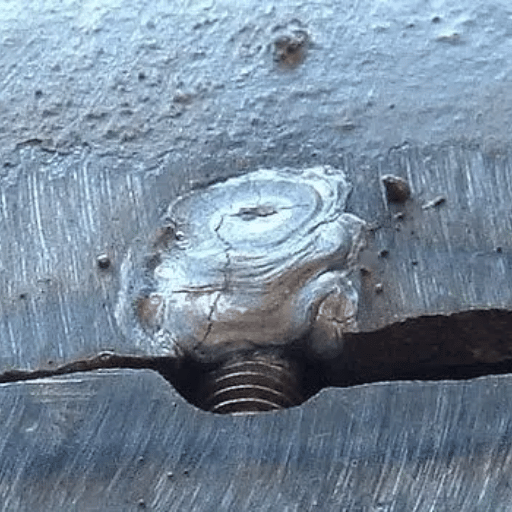 Estos dos tipos de defectos internos están relacionados por una razón: puede ser imposible verlos durante la inspección visual. En ambos casos, el metal de soldadura no se adhiere al metal adyacente y crea una discontinuidad plana estanca a los gases que actúa como concentrador de tensiones en una parte sometida a carga de la estructura soldada.
Falta de fusión
La falta de fusión se produce cuando el metal de soldadura no se fusiona por completo con el metal base ni con el cordón de soldadura anterior. Esto deja una grieta en la línea de unión: un hueco plano cuya abertura es casi nula y que constituye un excelente iniciador de grietas. Causas principales:- Ángulo incorrecto de la antorcha (0-15 respecto a la vertical en soldaduras en ángulo): el arco empuja el baño de soldadura por delante del frente de fusión.
- Velocidad de avance demasiado rápida: el baño avanza antes de que se logre una fusión adecuada en los flancos.
- Aporte térmico insuficiente, que puede deberse a una tensión o una velocidad de alimentación del hilo demasiado bajas para la sección transversal de la junta.
- Preparación de la junta sucia: las capas de óxido actúan como barrera térmica en el límite de fusión.
Falta de penetración
La falta de penetración indica que la soldadura no alcanza la profundidad requerida en la junta. En una soldadura CJP (con penetración completa de la junta), se considera un defecto. En una soldadura PJP, la garganta requerida debe ajustarse a la dimensión de diseño. Causas: abertura de raíz demasiado estrecha, aporte térmico insuficiente para el espesor de la placa, velocidad de avance demasiado alta en las pasadas de raíz o tamaño incorrecto del electrodo o del hilo para la geometría de la junta.Detección
Ambos tipos de falta de penetración se detectan de forma fiable mediante UT o RT. Aunque UT se utiliza habitualmente con acero estructural, puede detectar todos los defectos planos paralelos al haz; RT, en cambio, no detecta las faltas de fusión estrechas porque no producen cambios de densidad en la película. En caso de duda, ambos métodos se complementan. Consulte la comparación completa en nuestra guía de métodos de ensayo de soldaduras.Defectos superficiales: proyecciones, cebados de arco, solapamientos y perforaciones
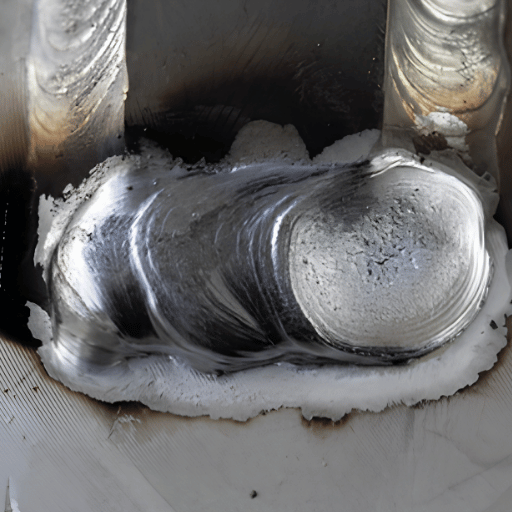 Según la aplicación, los defectos superficiales pueden ser meramente estéticos o tener importancia estructural. En la siguiente tabla se resumen los cuatro defectos superficiales más habituales, su relevancia estructural y los requisitos de reparación de AWS D1.1:
| Defecto | Causa principal | Riesgo estructural | Tratamiento según AWS D1.1 |
|---|---|---|---|
| Proyecciones de soldadura | Gas de protección insuficiente, metal base sucio, tensión elevada, exceso de longitud libre del hilo | Bajo: defecto estético, salvo que oculte un defecto superficial | Eliminarlas cuando sea necesario para los END posteriores o el pintado; en la mayoría de los casos no hay un límite estricto de tamaño. |
| Cebado de arco | Contacto accidental del arco fuera de la zona de soldadura | Alto: crea una zona endurecida localizada en la HAZ que puede iniciar grietas por fatiga. | Requiere reparación en elementos estructurales primarios; amolar hasta alisar y verificar mediante MT o PT. |
| Perforación | Aporte térmico excesivo; metal base fino (<1/8 in. / 3 mm) | Alto: penetración completa del metal base y pérdida de sección. | Reparar con una soldadura por la cara posterior; reducir el aporte térmico en las pasadas posteriores. |
| Falta de relleno | Velocidad de avance demasiado rápida; material depositado insuficiente por pasada | Moderado: reduce la garganta efectiva de la soldadura por debajo de la dimensión de diseño. | Se requiere una pasada adicional para recuperar la garganta mínima o la dimensión de la cara. |
| Solapamiento de soldadura | Velocidad de avance demasiado lenta; el baño de soldadura rebosa por los pies del cordón sin fusionarse. | Moderado: el solapamiento sin fusionar crea una entalla en el pie del cordón cuando se somete a tracción. | Eliminar mediante amolado; volver a soldar el pie si no hay fusión. |
Criterios de aceptación de AWS D1.1:2025: consulta rápida
 A continuación se resumen los criterios de aceptación de la inspección visual para conexiones estructurales no tubulares sometidas a cargas estáticas según AWS D1.1/D1.1M:2025, la edición más reciente del Código de soldadura estructural – Acero, publicada en mayo de 2025.
Esta guía está pensada como referencia de campo para inspectores de soldadura e ingenieros de control de calidad. Consulte siempre la norma oficial para aplicaciones específicas de cada proyecto; las estructuras sometidas a cargas cíclicas, las sísmicas y las tubulares tienen requisitos adicionales.
| Tipo de defecto | Límite según AWS D1.1:2025 (visual) | Aplicación | Nota |
|---|---|---|---|
| Grietas | Tolerancia cero: no se permiten. | Todos los tipos de soldadura | Sin excepciones por tamaño o ubicación |
| Porosidad (soldadura de ranura) | Suma de poros ≥1/32 in.: ≤3/8 in. por pulgada lineal; ≤3/4 in. por cada tramo de 12 in. | Soldaduras de ranura sometidas a carga estática | Según la Tabla 8.1 |
| Porosidad (CJP, transversal a la tracción) | No se permite | Soldaduras de ranura CJP transversales a la tensión de tracción | Categoría estricta |
| Porosidad (soldadura en ángulo) | No se permite porosidad tubular visible | Soldaduras en ángulo | La porosidad subsuperficial dispersa puede aceptarse según los criterios de RT. |
| Mordedura (elemento primario, transversal a la tracción) | ≤1/32 in. (0,8 mm) | Elementos primarios sometidos a tracción | Límite crítico para la fatiga |
| Mordedura (otras ubicaciones) | ≤1/16 in. (1,6 mm) | Elementos secundarios, pies no críticos | Se aplica la longitud acumulada máxima |
| Falta de fusión | No aceptable | Todos los tipos de soldadura | Se requieren UT o RT para detectarla |
| Cebados de arco (metal base) | Requieren reparación | Elementos estructurales primarios | Amolar hasta alisar; verificar mediante MT/PT |
| Proyecciones de soldadura | Retirar cuando sea necesario para acceder a los END | Todas las soldaduras | En aplicaciones estáticas no hay un límite explícito de tamaño |
¿Qué ha cambiado en AWS D1.1:2025?
Aunque varios cambios de la edición de 2025 (23.ª edición) afectan directamente a la práctica de fabricación, estos son especialmente relevantes.- La incorporación formal de la Subcláusula 4.7 (LRFD), Diseño por factores de carga y resistencia, incluye la Tabla 4.3 con valores de resistencia disponibles para juntas soldadas; ahora los ingenieros que trabajan con la metodología LRFD disponen de soporte normativo directo.
- Ampliación de las disposiciones sobre MT y PT: las nuevas cláusulas establecen requisitos de inspección, cualificación del personal y documentación de procedimientos para los ensayos por partículas magnéticas y líquidos penetrantes.
- Requisitos de tenacidad: se añaden cláusulas con criterios de tenacidad Charpy con entalla en V (CVN) para el metal de soldadura y la HAZ.
- Eliminación en toda la norma de las clasificaciones de materiales de aporte AWS A5.36 (sistema de electrodos tubulares con fundente).
- Nuevo Anexo S: aborda la incorporación de nuevos materiales base a AWS D1.1/D1.1M.
Cómo detectar defectos de soldadura: métodos de END
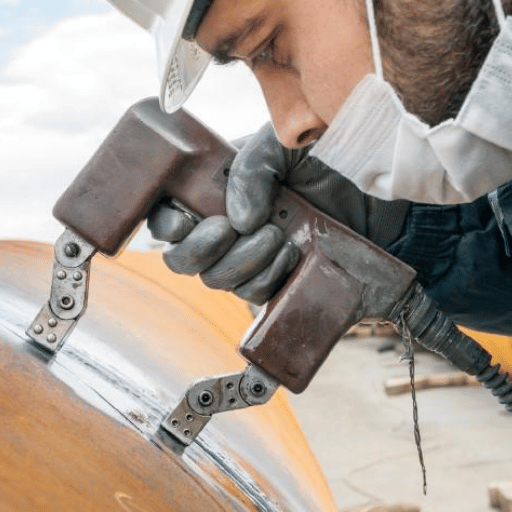 La elección del método de ensayos no destructivos (END) adecuado para cada defecto de soldadura depende del tipo de defecto, la geometría de la soldadura, el material base y la norma de inspección. La matriz siguiente relaciona los defectos de soldadura más habituales con los métodos de END principales y complementarios empleados en la inspección de soldaduras de acero estructural.
| Defecto | Método principal | Método secundario o de confirmación | Notas |
|---|---|---|---|
| Grietas superficiales, mordeduras, solapamientos | VT (inspección visual) | MT o PT para confirmar las grietas | Primer paso de inspección; se requiere la cualificación CWI |
| Grietas superficiales y subsuperficiales en acero ferromagnético | MT (ensayo por partículas magnéticas) | PT para materiales no magnéticos | Nuevas disposiciones de MT en AWS D1.1:2025; detecta grietas de hasta 1/4 in. de profundidad |
| Defectos abiertos a la superficie, impactos de arco (acero no magnético) | PT (ensayo por líquidos penetrantes) | MT si el material es ferromagnético | Nuevas disposiciones de PT en D1.1:2025 |
| Falta de fusión, falta de penetración, grietas internas | UT (ensayo por ultrasonidos) | RT para confirmar defectos volumétricos | El método más adecuado para defectos planares; se prefiere PAUT (Anexo H) para secciones gruesas ≥5/8 in. |
| Porosidad, inclusiones de escoria, defectos de raíz, falta de penetración | RT (ensayo radiográfico) | UT para defectos planares estrechos | Genera un registro permanente en película; RT puede no detectar defectos LoF estrechos perpendiculares al haz |
VT manual frente a visión artificial con AI automatizada
La inspección visual convencional realizada por un inspector de soldadura certificado (CWI) y cualificado detecta aproximadamente el 87 % de los defectos superficiales y subsuperficiales a la velocidad de producción. Los sistemas automatizados de visión con AI, cada vez más integrados en células de soldadura robotizada, alcanzan actualmente tasas de detección del 96–99 % para defectos detectables en la superficie, con una tasa menor de falsos positivos, ya que el algoritmo aplica un único umbral de detección sin los factores de fatiga que pueden impedir que un inspector humano vea defectos menores tras un turno largo. En la actualidad, la tecnología más avanzada para la inspección de soldaduras de producción en acero estructural combina la visión artificial con AI integrada en línea (para detectar porosidad, proyecciones y dimensiones insuficientes) con UT o PAUT después de la soldadura (para detectar defectos internos). Para comparar en detalle las capacidades de los ensayos no destructivos aplicados a soldaduras estructurales, consulte nuestra guía de métodos de ensayo de soldaduras y la guía para seleccionar métodos de END.Prevención de defectos de soldadura: control de parámetros
 La mayoría de los defectos de soldadura no se deben únicamente a la falta de experiencia del operario. La deriva de los parámetros —aumento progresivo de la tensión, fluctuaciones en la velocidad de alimentación del hilo y deterioro del caudal de gas— también provoca defectos en instalaciones de soldadura ya consolidadas. Una lista de comprobación sistemática de los parámetros, antes y durante la soldadura, evita la mayoría de los defectos habituales antes de que se produzcan.
Nota de ingeniería (marco de decisión): Cuando aparezca un defecto de soldadura durante la producción, utilice la matriz de diagnóstico siguiente para identificar la desviación de parámetros más probable. En la fabricación de estructuras metálicas, la forma más rápida de encontrar la causa raíz de un defecto es verificar los parámetros, no sustituir al operario. Si varios soldadores presentan el mismo patrón de defectos con la misma configuración, casi siempre se debe a un problema de parámetros o del equipo.
Matriz de diagnóstico de defectos
| Defecto | Causa raíz más probable | Ajuste de parámetros | Comprobación de verificación |
|---|---|---|---|
| Porosidad | Pérdida o contaminación del gas de protección | Compruebe el caudal: 22–30 CFH; limpie la boquilla; reduzca la extensión del hilo a ≤1/2 in. | Compruebe el gas en la salida de la boquilla con un caudalímetro |
| Mordedura | Tensión de arco demasiado alta; velocidad de avance demasiado rápida | Reduzca la tensión 1–2V; reduzca la velocidad de avance; corrija el ángulo del electrodo | Mida la profundidad de la mordedura con una galga de soldadura |
| Falta de fusión / solapamiento en frío | Aporte de calor insuficiente; ángulo incorrecto de la antorcha | Aumente la tensión o la WFS; mantenga un ángulo de la antorcha de 0–15°; compruebe el WPS | Examen UT de los pases sospechosos |
| Grietas en frío (HIC) | Hidrógeno + restricción + precalentamiento insuficiente | Precaliente a 100–120°C; utilice electrodos de bajo hidrógeno H4/H8; seque las varillas | Espere 48 hr tras la soldadura para realizar la inspección MT y detectar grietas retardadas |
| Perforación | Aporte de calor excesivo en chapa delgada | Reduzca la tensión/WFS; aumente la velocidad de avance; compruebe el ajuste de la junta | Compruebe el espesor de la chapa y el intervalo de aporte de calor del WPS |
| Proyecciones | Metal base sucio; gas insuficiente; tensión alta | Limpie la zona de soldadura; compruebe el caudal de gas; reduzca la tensión o la extensión del hilo | Comprobación visual + sonido del arco (suave = correcto) |
Cómo reduce los defectos de soldadura la soldadura automatizada
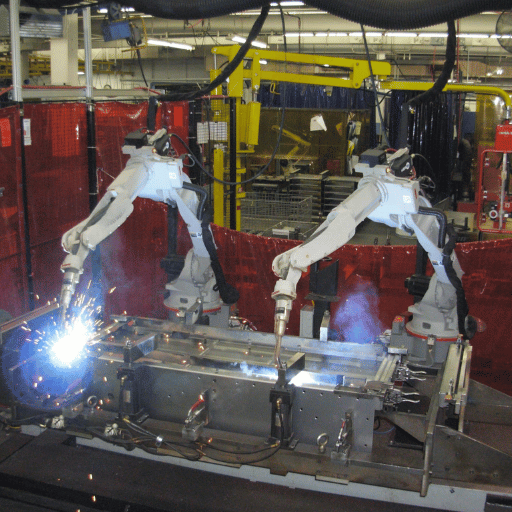 La soldadura robotizada tampoco evita los defectos de soldadura: desplaza el modo de fallo. En las operaciones de soldadura manual es habitual que entre el 5–8 % de las soldaduras de cada lote presenten defectos. En un sistema robotizado de referencia, esta cifra es inferior al 1 %. Esta exposición del 1 % se debe casi por completo a fallos de alineación de los útiles de fijación y a una gestión deficiente de los consumibles, no a una calidad inherente del proceso de soldadura.
En este caso, se controlan de forma constante la tensión de arco, la velocidad de avance, la velocidad de alimentación del hilo y el ángulo de la antorcha, que son los parámetros de proceso más importantes que afectan a la tasa de defectos de la soldadura manual. Un estudio de Boston Consulting Group constató una mejora del 25 % en las tasas de defectos de los fabricantes que integraron sistemas de soldadura robotizada.
Control de calidad automatizado
La visión artificial con AI integrada en células de soldadura robotizada alcanza tasas de detección del 96–99 % para defectos superficiales y subsuperficiales, entre 9-12 puntos porcentuales por encima de la inspección visual manual realizada por personal cualificado a la velocidad de producción. La mejora se debe a la aplicación de criterios de decisión uniformes, sin fatiga: AI aplica los mismos criterios de medición a la primera soldadura y a la diezmilésima. En aplicaciones de acero estructural, el diseño del Sistema inteligente de soldadura de estructuras metálicas de Zhouxiang abarca toda la secuencia de prevención de defectos: control de proceso en bucle cerrado para evitar poros y mordeduras, seguimiento láser de la junta para evitar defectos de falta de fusión en superficies curvas e irregulares e inspección integrada posterior a la soldadura para detectar desviaciones dimensionales antes de la entrega en las instalaciones del cliente. Consulte la comparación completa entre la calidad de la soldadura automatizada y la manual en nuestra guía sobre soldadura robotizada frente a soldadura manual o vea un ejemplo práctico de automatización de la soldadura de estructuras metálicas.Calcula el ROI de reducir los defectos: Utiliza la calculadora de ROI de robots de soldadura de Zhouxiang para estimar el impacto económico de reducir la tasa actual de defectos frente a la inversión en un sistema automatizado. Los datos que debes introducir incluyen las horas de retrabajo, el coste de los ensayos no destructivos por soldadura y la tasa actual de defectos.
Preguntas frecuentes sobre los defectos de soldadura
¿Cuáles son los 10 defectos de soldadura más habituales?
Los 10 defectos de soldadura más habituales al fabricar estructuras metálicas son: (1) porosidad, (2) mordedura, (3) falta de fusión, (4) grietas en frío (agrietamiento por hidrógeno), (5) grietas en caliente (grietas de solidificación), (6) falta de penetración, (7) inclusiones de escoria, (8) proyecciones de soldadura (defecto de enmascaramiento grave), (9) impactos de arco y (10) falta de relleno. La porosidad es la causa principal de los fallos en soldadura MIG / GMAW; la mordedura es el defecto predominante en las soldaduras de ángulo estructurales. Las grietas, aunque menos frecuentes, tienen tolerancia cero según la terminología de AWS D1.1 y son la categoría de defectos más grave.
¿Qué defecto de soldadura es el más grave?
Las grietas de soldadura. AWS D1.1 no admite ninguna grieta: no están permitidas, sean pequeñas, alargadas, grietas en caliente o en frío en el peor de los casos, con los ángulos de apertura más desfavorables o en la posición de carga más desfavorable. Ninguna otra categoría de defectos recibe este rechazo general. Las grietas en frío —grietas por hidrógeno— son la segunda categoría de fallo más grave.
¿Qué diferencia hay entre un defecto de soldadura y una discontinuidad de soldadura?
Todas las soldaduras presentan discontinuidades: ubicaciones o características físicas discontinuas, o valores de propiedades variables que se desvían de las condiciones que se esperan normalmente en una soldadura. Por sí sola, una discontinuidad no es un fallo ni un defecto; solo se considera defecto si supera los límites aceptables especificados en la norma aplicable. Según AWS D1.1:2025, la porosidad de una soldadura de ángulo que se encuentre dentro de los límites de contenido de porosidad aceptable indicados en las tablas es una discontinuidad admisible; ese mismo nivel de porosidad en una junta longitudinal CJP sometida a tensión es un defecto que debe eliminarse y sustituirse. Esta distinción puede afectar directamente a la producción, el retrabajo y los costes posteriores.
¿Se puede soldar encima de un defecto de soldadura?
No, no basta con soldar encima de un defecto de soldadura. Hay que eliminar el metal de soldadura defectuoso mediante amolado, resanado (con arco-aire o plasma) o medios mecánicos hasta llegar a metal sano. A continuación, se vuelve a soldar la zona excavada conforme al WPS aprobado.
Soldar encima de un defecto lo encapsula y deja el defecto original bajo el nuevo depósito. Las grietas, en particular, deben eliminarse por completo mediante amolado. Esto incluye la grieta y cualquier material circundante afectado por el calor.
¿Cómo se corrige la porosidad en la soldadura?
La eliminación de la porosidad consta de dos pasos sencillos: (1) retirar físicamente el metal de soldadura afectado mediante amolado o resanado con arco-aire hasta llegar a metal de buena calidad y volver a soldar; (2) corregir la causa raíz para que el problema no vuelva a producirse. La mayoría de los casos de porosidad en soldadura MIG se deben a problemas en el caudal del gas de protección, por lo que hay que confirmar que esté entre 22-30 CFH. Compruebe también si hay proyecciones que obstruyan la boquilla, fugas en las mangueras y corrientes de aire en la zona de soldadura.
Si se han descartado estas causas, compruebe la limpieza del metal base y la longitud de la extensión del hilo (limitada a ½ inch desde la cara de la boquilla). Si persiste la porosidad subsuperficial, considere la posibilidad de que la bobina de hilo esté contaminada con suciedad o de que el metal base esté húmedo y necesite precalentamiento.

