Contacte a Zhouxiang

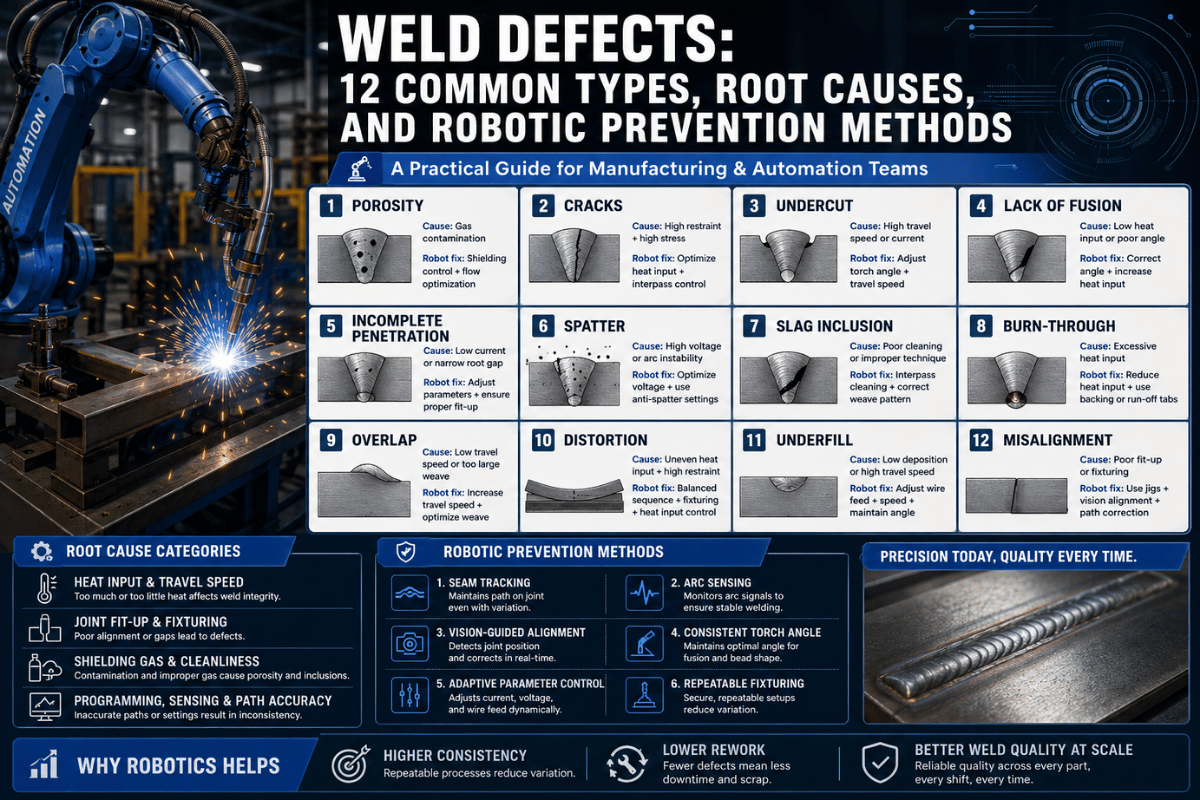
Defeitos de soldadura: 12 tipos comuns, causas e métodos de prevenção robotizada

Índice
Mostrar
⚠ Nota de engenharia: Salvo indicação em contrário, todos os critérios de aceitação citados abaixo são os da AWS D1.1:2025 para ligações não tubulares sujeitas a carga estática. As aplicações cíclicas, sísmicas e em estruturas tubulares estão sujeitas a requisitos adicionais. Consulte a norma completa e um engenheiro de soldadura qualificado para aplicações específicas do projeto.
O que é um defeito de soldadura?
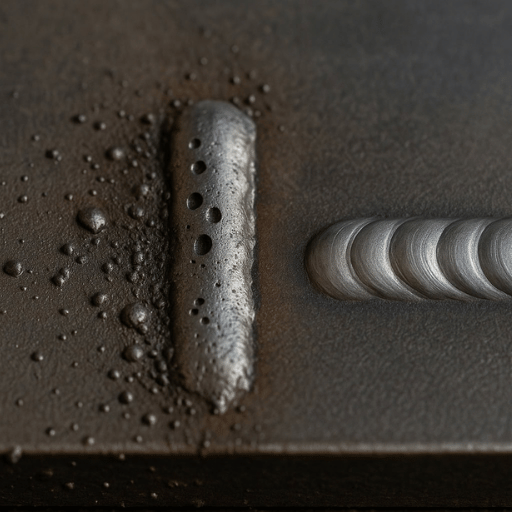 Assim, segundo as normas AWS D1.1, a existência de uma imperfeição numa soldadura não significa que esta apresente todas as imperfeições possíveis. A D1.1 define claramente a diferença entre:
- Descontinuidade: qualquer irregularidade ou interrupção na forma habitual da soldadura — uma alteração da geometria, da composição química ou das características físicas. Em certa medida, encontram-se descontinuidades em quase todas as soldaduras.
- Defeito: descontinuidade que excede os critérios de aceitação da norma aplicável à peça. Exemplo típico: todos os defeitos de soldadura são descontinuidades, mas nem todas as descontinuidades são defeitos.
Classificação: defeitos externos e internos
As imperfeições de soldadura podem ser classificadas em dois tipos gerais, consoante a facilidade com que são detetadas: Os defeitos externos (superficiais) podem ser observados ou medidos sem equipamento especial: mordeduras, sobreposições, salpicos de soldadura, marcas de arco, perfuração e falta de enchimento. A inspeção visual por um inspetor de soldadura certificado (CWI) é o primeiro método de deteção e o mais económico. Os defeitos internos — o grupo de defeitos de soldadura mais significativo — exigem identificação por UT, RT ou outro método de END: porosidade, falta de fusão, penetração incompleta, inclusões de escória e a maioria das fissuras de soldadura. São mais perigosos porque podem estar presentes em soldaduras de produção que passaram na inspeção visual. Cada descontinuidade de soldadura deve ser avaliada face à tabela de aceitação; uma descontinuidade abaixo do limite pode permanecer em serviço, enquanto as que excedem esse valor exigem retrabalho. A AWS D1.1 também classifica as soldaduras segundo a categoria de carga da estrutura sujeita a fadiga, a rigidez e o tipo de carga cíclica ou aplicada lentamente. O fabrico de estruturas metálicas para a indústria pesada segue os critérios de inspeção visual da Cláusula 8, mas os desenhos estruturais de engenharia podem exigir END adicionais. A tabela seguinte apresenta os 12 tipos de defeito abordados, enquadrados numa das duas categorias possíveis e ordenados do mais evidente à vista ao mais crítico para a estrutura:Porosidade na soldadura — causas, tipos e prevenção
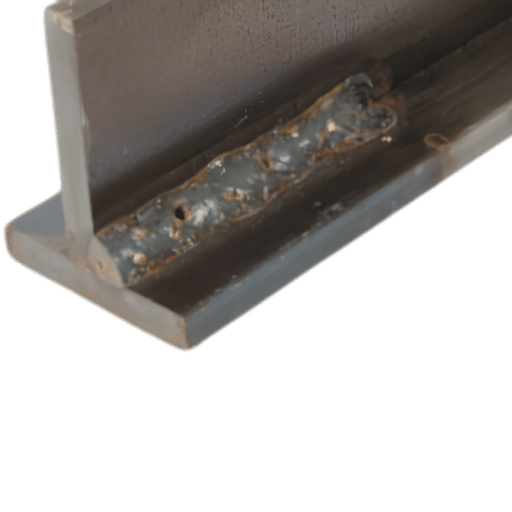 A porosidade é um defeito comum na soldadura MIG/GMAW. Resulta de gases aprisionados durante a solidificação do banho de fusão, que deixam «furos» no cordão de soldadura: desde poros do tamanho de um ponto, invisíveis a olho nu, até furos visíveis à superfície, que reprovam mesmo numa inspeção visual, e poros alongados em forma de verme, detetáveis apenas por inspeção RT ou UT.
O que causa porosidade na soldadura MIG?
A causa é sempre a mesma: gás aprisionado. Pode ser provocada por:- Proteção gasosa insuficiente: caudal demasiado baixo (valor recomendado: 22-30 CFH/10-14 L/min), fugas no tubo de gás, correntes de ar ou uma garrafa contaminada
- Material de base sujo: carepa de laminagem, ferrugem, tinta, óleo e humidade no metal de base introduzem hidrogénio e CO no banho de fusão; esmerile ou desengordure a uma distância de até 2″ da zona de soldadura
- Extensão excessiva do fio: projetar o fio mais de 1/2″ (12 mm) para fora da ponta de contacto reduz a proteção gasosa e causa instabilidade do arco
- Ângulo incorreto da tocha: uma inclinação muito superior a 15 desvia o cone de gás do banho de fusão e permite a entrada de azoto e oxigénio atmosféricos no metal fundido
- Elétrodos ou fluxo saturados de humidade: na SMAW e FCAW, os consumíveis húmidos decompõem-se no arco e provocam poros na soldadura
Tipos de porosidade
- Porosidade tubular («em forma de verme»): vazios alongados ao longo do eixo da soldadura, causados pela libertação contínua de gás devido à humidade ou a matérias estranhas no material de base
- Porosidade superficial: furos visíveis na face da soldadura; na maioria das estruturas de aço, é um defeito rejeitado, salvo quando as bolhas podem ser medidas quantitativamente, como em vasos pressurizados para água ou noutros componentes abrangidos por códigos.
- Porosidade distribuída (subsuperficial): vazios esféricos distribuídos uniformemente no depósito de soldadura; só é detetável por RT ou UT
Limites de aceitação da porosidade segundo AWS D1.1:2025
Para inspeção visual no local de elementos sujeitos a carga estática (Tabela 8.1):- Soldaduras de chanfro: a porosidade tubular visível total, com 1/32 in. (1 mm) de diâmetro, não pode exceder 3/8 in. (10 mm) por cada polegada linear de soldadura nem 3/4 in. (20 mm) em qualquer secção de soldadura com 12 in. (300 mm)
- Soldaduras de chanfro CJP perpendiculares à direção da tensão de tração calculada: não é permitida porosidade visível
- Soldaduras de ângulo: não é permitida porosidade tubular visível.
Prevenção
Verifique o medidor de caudal de gás no início de cada turno. Inspecione o tubo interno da tocha e o bocal para detetar acumulação de salpicos; se for significativa, é a causa mais provável de porosidade intermitente e de curta duração numa instalação MIG devidamente calibrada. Se houver muita carepa de laminagem nas chapas de aço, a esmerilagem mecânica até obter metal limpo e brilhante na zona de soldadura é, em geral, mais fiável do que a limpeza apenas química.Mordeduras na soldadura estrutural
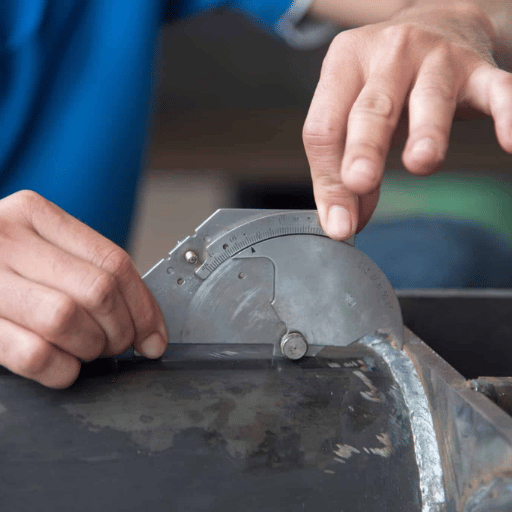 Uma mordedura é uma ranhura ou canal fundido no metal de base, junto ao pé da soldadura, que não é preenchido com metal de adição. Reduz a área da secção transversal num dos pontos de maior concentração de tensão: o pé da soldadura.
Que mordeduras são aceitáveis na soldadura estrutural?
A AWS D1.1:2025 estabelece os seguintes critérios de aceitação para mordeduras…| Categoria da soldadura | Profundidade máxima da mordedura | Observações |
|---|---|---|
| Elemento primário — transversal à tensão de tração aplicada | 1/32 in. (0,8 mm) | Limite mais rigoroso; crítico para a fadiga |
| Todas as outras soldaduras | 1/16 in. (1,6 mm) | Máximo acumulado ao longo de 2 in. (50 mm); não pode haver qualquer mordedura na última polegada da soldadura |
Causas das mordeduras
- Tensão de arco elevada: o excesso de energia funde o metal mais depressa do que o material de adição consegue preencher a ranhura
- Velocidade de deslocação demasiado elevada: tempo insuficiente para depositar material junto ao pé da junta; o arco escava o pé e o fio não consegue acompanhar
- Ângulo incorreto do elétrodo: nas soldaduras de ângulo, um ângulo de trabalho demasiado inclinado dirige a energia do arco para o pé da chapa inferior, provocando uma mordedura no pé da soldadura de ângulo superior
- Oscilação demasiado ampla: os banhos de fusão globulares são mais finos na extremidade superior, pelo que não conseguem preencher a ranhura junto ao pé
Reparação
A reparação de uma mordedura exige esmerilagem até obter uma superfície lisa, desde que a garganta restante continue a cumprir a dimensão de projeto. Se a esmerilagem reduzir a garganta efetiva para menos do mínimo indicado no desenho aprovado, é necessário aplicar um passe de enchimento antes de esmerilar até ficar nivelado.Fissuras de soldadura — o defeito mais perigoso
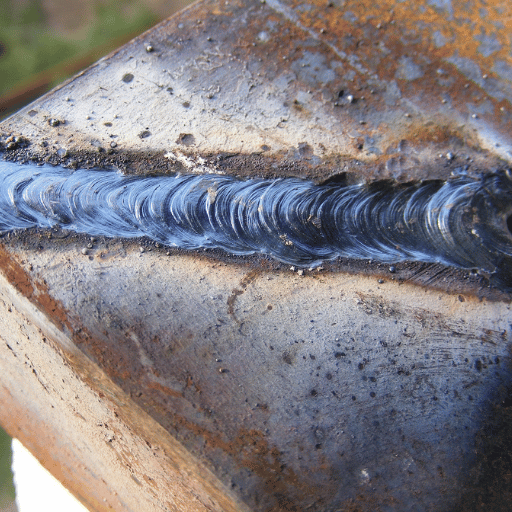 As fissuras não são aceites segundo a AWS D1.1, independentemente da categoria, direção ou dimensão. Não pode existir qualquer fissura de soldadura sem remoção e reparação. A AWS D1.1 não declara que um tipo de fissura seja pior do que outro.
As fissuras dividem-se em dois modos de falha fundamentalmente diferentes. Uma fissura a quente forma-se a temperatura elevada no metal de soldadura, durante ou pouco depois da solidificação; uma fissura a frio forma-se muito depois de a soldadura arrefecer, até vários dias mais tarde. Cada tipo exige medidas de prevenção diferentes.
Fissuras a quente e fissuras a frio
| Propriedade | Fissuras a quente | Fissuras a frio (HIC) |
|---|---|---|
| Temperatura de formação | Durante ou imediatamente após a solidificação (acima de 1 200°C) | Após arrefecimento abaixo de 200°C — muitas vezes horas ou dias depois |
| Causa principal | Liquação nos limites de grão + tensão de retração durante a solidificação | Hidrogénio + tensão residual + microestrutura suscetível (fissuração retardada) |
| Localização | Linha central do metal de soldadura, cratera, zona termicamente afetada (fissuras por liquação) | Zona termicamente afetada (HAZ), sob o cordão, raiz do metal de soldadura |
| Prevenção principal | Controlar o aporte térmico e a composição do metal de adição (limites de C/S/P); preencher as crateras | Pré-aquecer a 100–120°C e usar elétrodos de baixo hidrogénio (designação H4 ou H8) |
Atenção: Uma fissura a frio — causada por fissuração induzida pelo hidrogénio (HIC) — é especialmente perigosa porque as soldaduras podem passar na inspeção inicial e fissurar dias depois. Cada fissura a frio causada por HIC retardada tem de ser totalmente escavada antes de se iniciar a reparação da soldadura. Os átomos de hidrogénio difundem-se pelo metal de soldadura após a solidificação; quando se acumulam e se recombinam em microvazios, a pressão localizada pode exceder a capacidade de deformação dúctil do material. As juntas com elevada restrição em secções estruturais espessas apresentam o risco mais elevado.
Outros tipos de fissuras
- Fissura de cratera: fissuras pouco profundas que se propagam a partir da cratera de soldadura, no ponto em que o arco foi interrompido. A AWS D1.1 rejeita todas as fissuras de cratera. Preencha a cratera e interrompa o arco para prevenir este tipo de fissura a quente.
- As fissuras de reaquecimento formam-se na zona termicamente afetada durante o tratamento térmico após soldadura (PWHT) ou em serviço a temperaturas elevadas. São mais comuns em aços de alta liga e resistentes à fluência.
- Laceração lamelar: fratura em degraus no plano de laminagem da chapa, provocada por tensão de tração na direção da espessura numa chapa laminada de aço com baixo valor Z.
Prevenção
Limites de pré-aquecimento e de temperatura entre passes para soldadura de aço estrutural segundo a Cláusula 7 (Fabrico) da AWS D1.1. A edição de 2025 flexibilizou os limites para vários formatos de juntas e componentes. As soldaduras internas em peças com menos de 1 in, (25 mm) de espessura exigem pré-aquecimento a 100–120°C (212–248°F), mantido durante toda a soldadura, para reduzir a tensão residual e a velocidade de difusão do hidrogénio. A temperatura entre passes deve manter-se desde o pré-aquecimento até ao arrefecimento. Especifique elétrodos de baixo hidrogénio (E7018 (H4R ou H8) para SMAW e fio ER70S-6 para GMAW), use garrafas secas e mantenha o elétrodo SMAW num forno para elétrodos a 250-300F até à utilização. Qualquer fissura revela que o autor não cumpriu os requisitos; a reparação tem de seguir o WPS aprovado e os requisitos de pré-aquecimento têm de corresponder aos da soldadura original, mesmo nos trabalhos de reparação.Falta de fusão e penetração incompleta
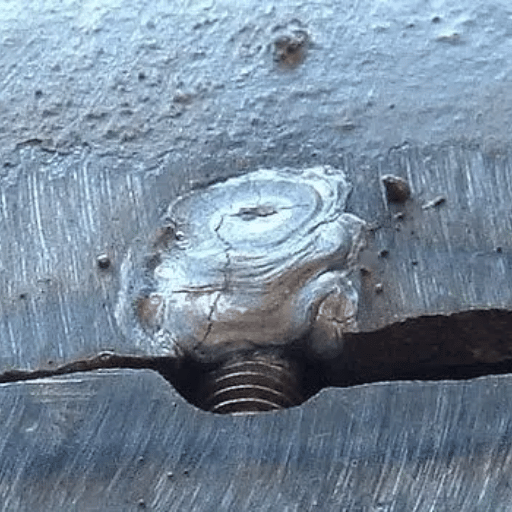 Estes dois tipos de defeitos internos estão relacionados por uma razão: podem ser impossíveis de detetar na inspeção visual. Em ambos, o metal de soldadura não adere ao metal adjacente, criando uma descontinuidade plana e estanque a gases que atua como concentrador de tensões numa zona solicitada da estrutura soldada.
Falta de fusão
A falta de fusão ocorre quando o metal de soldadura não se funde completamente com o metal de base nem com o cordão de soldadura anterior. Forma-se uma fissura na linha de ligação: um vazio plano com uma abertura quase nula, que pode facilmente iniciar uma fissura. Principais causas:- Ângulo incorreto da tocha (0-15 da vertical em soldaduras de ângulo): o arco empurra o banho de fusão para a frente da zona de fusão.
- Velocidade de deslocação demasiado elevada: o banho avança antes de se conseguir uma fusão adequada das paredes laterais
- Aporte térmico insuficiente, que pode dever-se a: tensão ou velocidade de alimentação do fio demasiado baixas para a secção transversal da junta
- Preparação da junta suja: as camadas de óxido atuam como barreira térmica no limite de fusão
Penetração incompleta
A penetração incompleta indica que a soldadura não atinge a profundidade exigida pela junta. Numa soldadura CJP (penetração completa da junta), a penetração incompleta é considerada um defeito. Numa soldadura PJP, a garganta exigida deve corresponder à dimensão de projeto. Causas: abertura da raiz demasiado estreita, aporte térmico insuficiente para a espessura da chapa, velocidade de deslocação excessiva nos passes de raiz ou dimensão incorreta do elétrodo/fio para a geometria da juntaDeteção
Ambos os tipos de defeito são detetáveis de forma fiável por UT ou RT. Embora a UT seja comum em estruturas de aço, deteta todos os defeitos planares paralelos ao feixe; a RT pode não detetar defeitos de falta de fusão estreitos porque não provocam alterações de densidade na película. Em caso de dúvida, os dois métodos complementam-se. Consulte a comparação completa no nosso guia de métodos de ensaio de soldaduras.Defeitos superficiais — salpicos, marcas de arco, sobreposição e perfuração
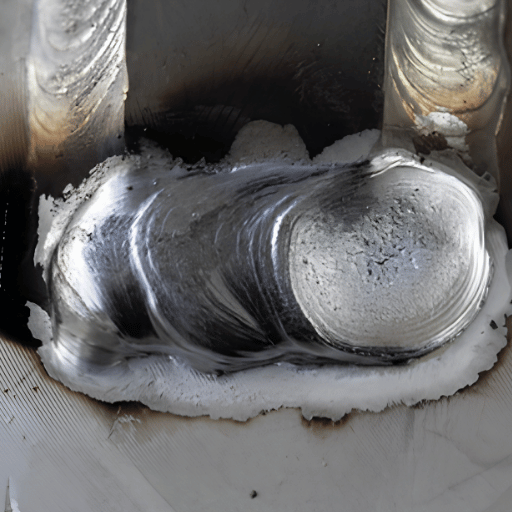 Consoante a aplicação, os defeitos superficiais podem ser meramente estéticos ou afetar a estrutura. A tabela seguinte resume os quatro defeitos superficiais mais comuns, a sua relevância estrutural e os requisitos de reparação segundo a AWS D1.1:
| Defeito | Causa principal | Risco estrutural | Tratamento segundo AWS D1.1 |
|---|---|---|---|
| Salpicos de soldadura | Proteção gasosa insuficiente, metal de base sujo, tensão elevada, extensão excessiva do fio | Baixo — aspeto estético, salvo se ocultar um defeito superficial | Remover quando necessário para END ou pintura posteriores; na maioria das situações não existe um limite dimensional rigoroso |
| Marca de arco | Contacto acidental do arco fora da zona de soldadura | Elevado — cria uma zona endurecida localizada na HAZ, que pode iniciar fissuras por fadiga | Reparação obrigatória em elementos estruturais primários; esmerilar até ficar liso e verificar com MT ou PT |
| Perfuração | Aporte térmico excessivo; metal de base fino (<1/8 in. / 3 mm) | Elevado — penetração completa através do metal de base e perda de secção transversal | Reparar por soldadura pelo lado posterior; reduzir o aporte térmico nos passes seguintes |
| Falta de enchimento | Velocidade de deslocação demasiado elevada; depósito insuficiente por passe | Moderado — reduz a garganta efetiva da soldadura para menos da dimensão de projeto | É necessário um passe de soldadura adicional para repor a garganta mínima ou a dimensão da face |
| Sobreposição da soldadura | Velocidade de deslocação demasiado baixa; o banho de fusão transborda sobre os pés sem se fundir | Moderado — a sobreposição sem fusão cria um entalhe no pé sob carga de tração | Remover por esmerilagem; voltar a soldar o pé se não houver fusão |
Critérios de aceitação AWS D1.1:2025 — consulta rápida
 Abaixo, resumem-se os critérios de aceitação por inspeção visual da AWS D1.1/D1.1M:2025 para ligações estruturais de aço não tubulares sujeitas a carga estática. Esta é a edição mais recente do Código de soldadura estrutural — Aço, publicado em maio de 2025.
Este resumo serve de referência no terreno para inspetores de soldadura e engenheiros de garantia da qualidade. Confirme sempre a aplicação específica do projeto na norma oficial; estruturas sujeitas a cargas cíclicas ou sísmicas e estruturas tubulares estão sujeitas a requisitos adicionais.
| Tipo de defeito | Limite visual AWS D1.1:2025 | Aplicável a | Nota |
|---|---|---|---|
| Fissuras | Tolerância zero — não são permitidas | Todos os tipos de soldadura | Sem exceções em função da dimensão ou localização |
| Porosidade (soldadura de chanfro) | Soma dos poros ≥1/32 in.: ≤3/8 in. por polegada linear; ≤3/4 in. em 12 in. de comprimento | Soldaduras de chanfro, carga estática | Segundo a Tabela 8.1 |
| Porosidade (CJP, tração transversal) | Não é permitida | Soldaduras de chanfro CJP transversais à tensão de tração | Categoria mais rigorosa |
| Porosidade (soldadura de ângulo) | Não é permitida porosidade tubular visível | Soldaduras de ângulo | A porosidade subsuperficial dispersa pode ser aceitável segundo os critérios RT |
| Mordedura (elemento primário, transversal à tração) | ≤1/32 in. (0,8 mm) | Elementos primários sujeitos a tração | Limite crítico para a fadiga |
| Mordedura (outras localizações) | ≤1/16 in. (1,6 mm) | Elementos secundários, pés não críticos | Aplica-se um limite máximo ao comprimento acumulado |
| Falta de fusão | Não aceitável | Todos os tipos de soldadura | É necessário UT ou RT para deteção |
| Marcas de arco (metal de base) | Reparação obrigatória | Elementos estruturais primários | Esmerilar até ficar liso; verificar com MT/PT |
| Salpicos de soldadura | Remover quando necessário para permitir o acesso aos END | Todas as soldaduras | Sem limite dimensional explícito em aplicações estáticas |
O que mudou na AWS D1.1:2025?
Embora várias alterações da edição de 2025 (23.ª edição) tenham impacto direto nas práticas de fabrico, destacam-se as seguintes.- A incorporação formal da Subcláusula 4.7 (LRFD) — dimensionamento pelos fatores de carga e resistência — inclui a Tabela 4.3, com valores de resistência disponíveis para juntas soldadas; os engenheiros que utilizam a metodologia LRFD passam a dispor de apoio direto para demonstrar a conformidade com o código
- Disposições alargadas para MT e PT: novas cláusulas definem requisitos de inspeção, qualificação de pessoal e documentação de procedimentos para ensaios por partículas magnéticas e líquidos penetrantes
- Requisitos de tenacidade: cláusulas adicionais estabelecem critérios de tenacidade Charpy V-notch (CVN) para o metal de soldadura e a HAZ
- Eliminação das classificações de metais de adição AWS A5.36 ao longo de toda a norma (sistema de elétrodo tubular com fluxo)
- Novo Anexo S: aborda a inclusão de novos materiais de base na AWS D1.1/D1.1M
Como detetar defeitos de soldadura — métodos de END
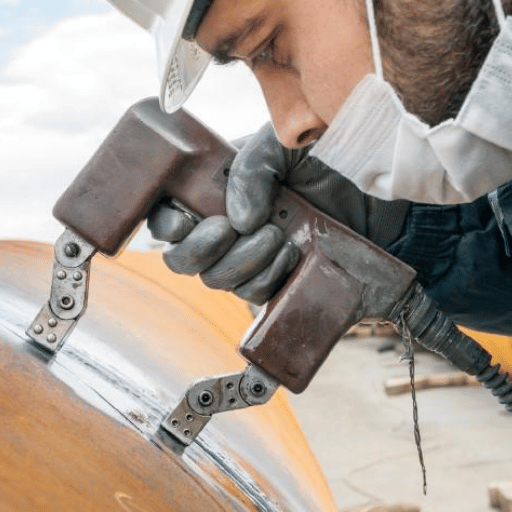 A escolha do método de ensaio não destrutivo (NDT) adequado para cada defeito de soldadura depende do tipo de defeito, da geometria da soldadura, do material de base e da norma de inspeção. A matriz abaixo associa os defeitos de soldadura mais comuns aos métodos NDT principais e secundários usados na inspeção de soldaduras em aço estrutural.
| Defeito | Método principal | Método secundário / confirmatório | Observações |
|---|---|---|---|
| Fissuras superficiais, mordedura, sobreposição | VT (ensaio visual) | MT ou PT para confirmar fissuras | Primeira etapa da inspeção; é necessária qualificação CWI |
| Fissuras superficiais e subsuperficiais em aço ferromagnético | MT (ensaio por partículas magnéticas) | PT para materiais não magnéticos | Novas disposições MT na AWS D1.1:2025; deteta fissuras até 1/4 in. de profundidade |
| Defeitos que afloram à superfície, marcas de arco (aço não magnético) | PT (ensaio por líquidos penetrantes) | MT se o material for ferromagnético | Novas disposições PT na D1.1:2025 |
| Falta de fusão, penetração incompleta, fissuras internas | UT (ensaio ultrassónico) | RT para confirmação volumétrica | Mais indicado para defeitos planares; prefere-se PAUT (Anexo H) em secções espessas ≥5/8 in. |
| Porosidade, inclusão de escória, defeitos na raiz, penetração incompleta | RT (ensaio radiográfico) | UT para defeitos planares estreitos | Produz um registo permanente em película; a RT pode não detetar falta de fusão estreita perpendicular ao feixe |
VT manual vs. visão artificial automatizada com AI
A inspeção visual convencional, realizada por um Inspetor de Soldadura Certificado (CWI) com formação, deteta aproximadamente 87% dos defeitos superficiais e subsuperficiais à cadência de produção. Os sistemas automatizados de visão artificial com AI, cada vez mais integrados em células de soldadura robotizada, detetam atualmente 96–99% dos defeitos detetáveis à superfície e têm uma taxa inferior de falsos positivos, uma vez que o algoritmo aplica um único limiar de deteção, sem os efeitos da fadiga que podem impedir um inspetor humano de detetar pequenos defeitos visíveis após um turno longo. A tecnologia mais avançada atualmente para a inspeção de soldaduras de produção em aço estrutural combina visão artificial com AI automatizada em linha (para detetar porosidade, salpicos e dimensões abaixo do especificado) com UT ou PAUT após a soldadura (para detetar defeitos internos). Para uma comparação completa das capacidades dos ensaios não destrutivos em soldaduras estruturais, consulte o nosso guia de métodos de ensaio de soldaduras e o guia de seleção de métodos NDT.Prevenção de defeitos de soldadura — controlo de parâmetros
 A maioria dos defeitos de soldadura não se deve apenas à falta de experiência do operador. O desvio dos parâmetros — aumento progressivo da tensão, flutuações na velocidade de alimentação do fio e degradação do caudal de gás — também contribui para a ocorrência de defeitos em configurações de soldadura já estabelecidas. Uma lista de verificação sistemática dos parâmetros, antes e durante a soldadura, evita a maioria dos defeitos comuns antes de surgirem.
Nota de engenharia (quadro de decisão): Quando surgir um defeito de soldadura na produção, use a matriz de diagnóstico abaixo para identificar o desvio de parâmetros mais provável. No fabrico de estruturas metálicas, a forma mais rápida de encontrar a causa raiz do defeito é verificar os parâmetros — não substituir o operador. O mesmo padrão de defeito em vários soldadores que usam a mesma configuração aponta quase sempre para um problema de parâmetros ou de equipamento.
Matriz de diagnóstico de defeitos
| Defeito | Causa raiz mais provável | Ajuste dos parâmetros | Verificação |
|---|---|---|---|
| Porosidade | Perda ou contaminação do gás de proteção | Verifique o caudal: 22–30 CFH; limpe o bocal; reduza a extensão livre do fio para ≤1/2 in. | Verifique o gás na face do bocal com um medidor de caudal |
| Mordedura | Tensão do arco demasiado elevada; velocidade de deslocação demasiado rápida | Reduza a tensão em 1–2 V; reduza a velocidade de deslocação; corrija o ângulo do elétrodo | Meça a profundidade da mordedura com um calibre de soldadura |
| Falta de fusão / sobreposição a frio | Calor insuficiente; ângulo incorreto da tocha | Aumente a tensão ou a WFS; mantenha o ângulo da tocha entre 0–15°; verifique a WPS | Ensaio UT dos passes suspeitos |
| Fissuras a frio (HIC) | Hidrogénio + restrição + pré-aquecimento insuficiente | Pré-aqueça a 100–120°C; use elétrodos de baixo hidrogénio H4/H8; seque as varetas em estufa | Adie a inspeção MT por 48 hr após a soldadura para detetar fissuração retardada |
| Perfuração | Energia de soldadura excessiva em chapa fina | Reduza a tensão/WFS; aumente a velocidade de deslocação; verifique o alinhamento da junta | Verifique a espessura da chapa face à gama de energia de soldadura definida na WPS |
| Salpicos | Metal de base sujo; gás insuficiente; tensão elevada | Limpe a zona de soldadura; verifique o caudal de gás; reduza a tensão e a extensão livre do fio | Verificação visual + som do arco (suave = correto) |
Como a soldadura automatizada reduz os defeitos de soldadura
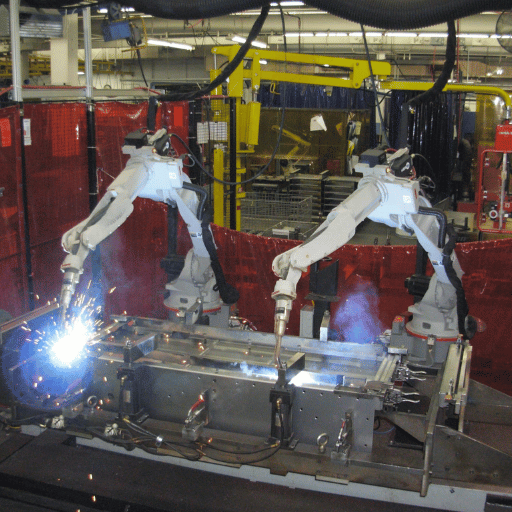 A soldadura robotizada também não elimina os defeitos de soldadura: altera o modo de falha. Nas operações de soldadura manual, é comum haver defeitos em 5–8% das soldaduras por lote. Num sistema robotizado de referência, esta percentagem fica abaixo de 1%. Esta exposição de 1% deve-se quase totalmente a falhas no alinhamento dos dispositivos de fixação e na gestão dos consumíveis, e não a uma característica intrínseca do processo de soldadura.
Neste caso, o controlo mantém constantes a tensão do arco, a velocidade de deslocação, a velocidade de alimentação do fio e o ângulo da tocha, que são os parâmetros do processo com maior impacto nas taxas de defeitos da soldadura manual. Um estudo do Boston Consulting Group identificou uma melhoria de 25% nas taxas de defeitos dos fabricantes que integraram sistemas de soldadura robotizada.
Controlo de qualidade automatizado
A visão artificial com AI integrada em células de soldadura robotizada deteta 96–99% das falhas superficiais e subsuperficiais — mais 9-12 pontos percentuais do que a inspeção visual manual realizada por inspetores com formação, à cadência de produção. Esta melhoria resulta da aplicação consistente dos critérios de decisão, sem fadiga: a AI aplica os mesmos critérios de medição à primeira soldadura e à décima milésima. Nas aplicações de aço estrutural, o projeto do Sistema Inteligente de Soldadura de Estruturas Metálicas da Zhouxiang abrange toda a sequência de prevenção de defeitos: controlo do processo em circuito fechado para evitar poros e mordeduras, seguimento laser da junta para evitar falta de fusão em superfícies curvas e irregulares, e inspeção integrada após a soldadura para detetar desvios dimensionais antes da entrega na obra. Consulte a comparação completa entre a qualidade da soldadura automatizada e manual no nosso guia sobre soldadura robotizada vs. soldadura manual ou veja um exemplo prático de automatização da soldadura de estruturas metálicas.Calcule o ROI da redução de defeitos: Use a Calculadora de ROI de Robôs de Soldadura da Zhouxiang para estimar o impacto nos custos da redução da sua taxa atual de defeitos face ao investimento num sistema automatizado. Os dados de entrada incluem horas de retrabalho, custo de NDT por soldadura e taxa atual de defeitos.
Perguntas frequentes sobre defeitos de soldadura
Quais são os 10 defeitos de soldadura mais comuns?
Os 10 defeitos mais comuns na soldadura de estruturas metálicas são: (1) porosidade, (2) mordedura, (3) falta de fusão, (4) fissuração a frio (fissuração por hidrogénio), (5) fissuração a quente (fissuração de solidificação), (6) penetração incompleta, (7) inclusão de escória, (8) salpicos de soldadura (defeito de ocultação grosseiro), (9) marcas de arco e (10) enchimento insuficiente. A porosidade é a principal causa de falhas na soldadura MIG / GMAW; a mordedura é predominante nas soldaduras de ângulo estruturais. As fissuras, embora menos frequentes, têm tolerância zero segundo a terminologia da AWS D1.1 e constituem a categoria de defeitos mais grave.
Qual é o defeito de soldadura mais grave?
Fissuras na soldadura. A AWS D1.1 não admite fissuras, sejam pequenas, alongadas, fissuras a quente ou a frio no pior cenário, ângulos de abertura no pior cenário ou posições de carga no pior cenário. Nenhuma outra categoria de defeito é rejeitada sem exceções. As fissuras a frio — fissuras por hidrogénio — constituem a segunda categoria de falhas mais grave.
Qual é a diferença entre um defeito de soldadura e uma descontinuidade de soldadura?
Todas as soldaduras apresentam descontinuidades — localizações ou características de descontinuidade física, ou valores de propriedades variáveis, que se desviam da condição normalmente esperada de uma soldadura. Por si só, uma descontinuidade não é uma falha nem um defeito; só é considerada defeito se exceder os limites de aceitação especificados na norma aplicável. Segundo a AWS D1.1:2025, a porosidade numa soldadura de ângulo que esteja dentro dos limites das tabelas de conteúdo de porosidade aceitável é uma descontinuidade que não compromete a utilização; o mesmo nível de porosidade numa junta longitudinal CJP sujeita a tração é um defeito que deve ser removido e substituído. Esta distinção pode afetar diretamente a produção, o retrabalho e os custos subsequentes.
É possível soldar por cima de um defeito de soldadura?
Não, não se pode simplesmente fazer uma soldadura por cima de um defeito. É necessário remover o metal de soldadura defeituoso por esmerilagem, goivagem (arco-ar ou plasma) ou meios mecânicos, até chegar a metal são. A zona escavada é depois soldada novamente de acordo com a WPS aprovada.
Soldar por cima de um defeito encapsula o defeito original, deixando-o sob o novo depósito de soldadura. As fissuras, em particular, têm de ser totalmente removidas por esmerilagem. Isto inclui a fissura e qualquer material afetado pelo calor à sua volta.
Como corrigir a porosidade na soldadura?
A eliminação da porosidade compreende duas etapas simples: (1) remover fisicamente o metal de soldadura afetado por esmerilagem ou goivagem por arco-ar até chegar a metal de boa qualidade e voltar a soldar; (2) corrigir a causa raiz do problema para evitar que se repita. Na maioria dos casos, a porosidade na soldadura MIG deve-se a um problema no caudal do gás de proteção; confirme, por isso, um caudal entre 22-30 CFH. Verifique também se há salpicos a obstruir o bocal, fugas nas mangueiras e correntes de ar na zona de soldadura.
Se estas causas tiverem sido eliminadas, verifique a limpeza do metal de base e o comprimento da extensão livre do fio (limitada a ½ inch a partir da face do bocal). Se a porosidade subsuperficial persistir, considere a possibilidade de a bobina de fio estar contaminada com sujidade ou de o metal de base estar húmido e necessitar de pré-aquecimento.

