
Contacte a Zhouxiang

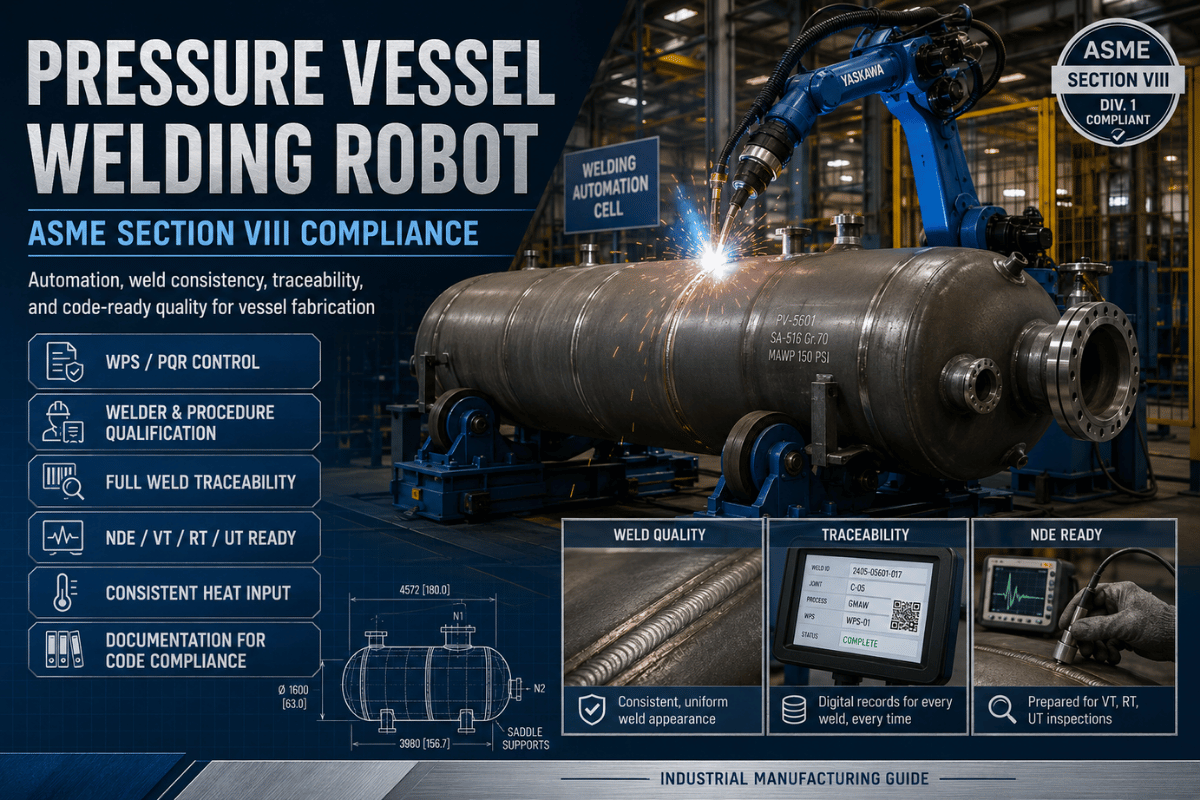
Especificações principais
| Enquadramento normativo principal | ASME BPVC Section VIII para a construção de vasos de pressão; Section IX para a qualificação em soldadura, brasagem e fusão |
| Famílias de soldaduras mais adequadas | Cordões repetíveis na virola e circunferenciais, juntas entre fundos e virolas, soldaduras selecionadas em tubuladuras e conjuntos repetíveis de equipamentos elétricos |
| Componentes principais da célula | Braço robótico, tocha de soldadura, fonte de alimentação para soldadura, posicionadores de soldadura, dispositivo de fixação, sensores de seguimento da junta ou de toque, PLC/HMI, sistema de proteção gasosa ou de fluxo |
| Principal risco para a qualidade | Tratar a repetibilidade do robô como substituto do controlo do procedimento qualificado, do controlo da preparação e montagem, da inspeção e dos registos rastreáveis |
| Motivo de compra | Uma família de soldaduras estável, geometria repetida dos vasos, preparação e montagem controladas e uma equipa de QA preparada para gerir revisões de programas e registos de produção |
Vantagens
- O movimento constante da tocha e a consistência da trajetória contribuem para obter famílias de soldaduras fiáveis.
- Maior alcance proporcionado por um posicionador que faz girar o vaso até uma posição estável para a soldadura.
- Documentação de produção mais completa, através do seguimento de parâmetros, níveis de revisão do código, avaliações da qualidade da soldadura e dados introduzidos pelo operador.
Limitações
- Deslocação da posição da junta causada por inconsistências na preparação e montagem, afastando-a da trajetória definida.
- Os robôs não substituem a WPS, a PQR, a qualificação do pessoal, a NDE nem a avaliação do inspetor exigidas.
- Os trabalhos com poucas repetições podem não gerar benefícios de soldadura suficientes para justificar o investimento associado em programação e preparação.
O que rege a Secção VIII da ASME no fabrico de recipientes sob pressão
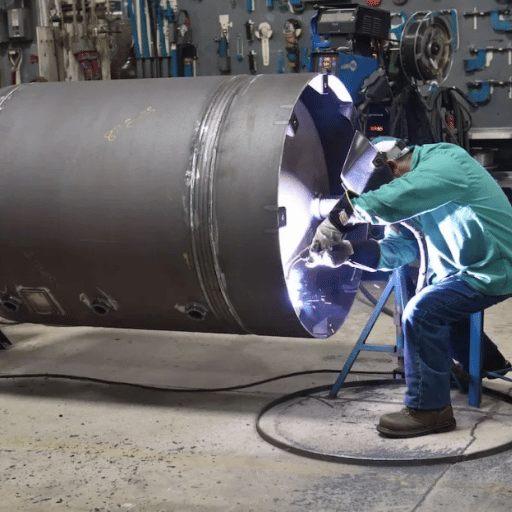 A ASME Section VIII define o enquadramento de construção de um vaso de pressão; não é uma marca de aprovação de robôs. A ASME apresenta o ASME Boiler and Pressure Vessel Code como um código fundamental para a construção de caldeiras e vasos de pressão, com uma edição de 2025 e um ciclo de edição de 2 anos. Em qualquer oficina, a análise do robô deve ocorrer depois de estarem claros a base normativa, o âmbito dos vasos, o controlo dos materiais, as regras de soldadura, o plano de inspeção e o percurso de certificação.
O programa ASME Boiler and Pressure Vessel Certification associa a certificação a um programa da qualidade, aos códigos de construção aplicáveis e aos procedimentos de inspeção. A tecnologia de soldadura robotizada pode contribuir para um fabrico repetível, mas continua integrada nesse programa da qualidade. A responsabilidade pelo projeto, a rastreabilidade dos materiais, os procedimentos qualificados e os registos de inspeção dos vasos de pressão continuam a ser necessários.
Nota de engenhariaO ponto de controlo do projeto deve ser a edição do código em vigor. A ASME publica o BPVC num ciclo de edições de dois anos, pelo que os projetos que envolvam uma célula de soldadura robotizada devem identificar claramente a edição aplicável do código para recipientes, os parâmetros de construção e as responsabilidades do inspetor antes de finalizar a configuração da célula.
Secção VIII vs Secção IX: onde se enquadra realmente o robô de soldadura
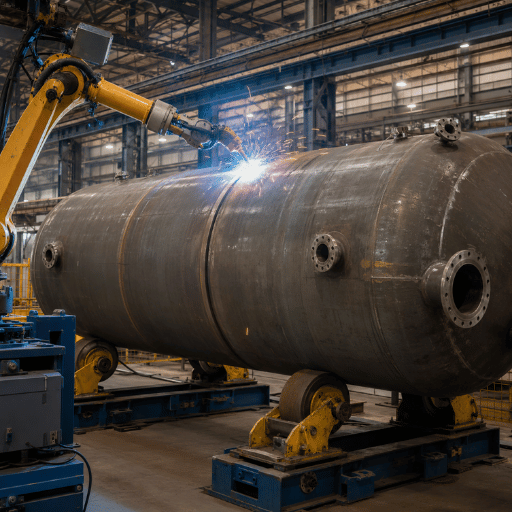 Embora um vaso de pressão seja construído de acordo com a Section VIII, as questões relativas ao processo de soldadura e à certificação do pessoal dizem respeito à Section IX do Code. A ASME descreve a BPVC Section IX como abrangendo a qualificação de procedimentos e pessoal para soldadura, brasagem e fusão. Neste contexto, o robô é um meio para produzir uma soldadura qualificada; não constitui a justificação principal para a sua aceitação.
| Área de controlo | Perspetiva da Section VIII | Perspetiva da Section IX / soldadura | Questão sobre a célula robotizada |
|---|---|---|---|
| Âmbito dos vasos | Que normas se aplicam aos vasos de pressão? | Que variáveis de soldadura são controladas? | A célula consegue repetir essas variáveis? |
| Procedimento | Requisitos de conceção e construção | Base de WPS e PQR | O robô utiliza o processo de soldadura qualificado? |
| Pessoal | Sistema de qualidade e interface de inspeção | Qualificação do soldador ou do operador de soldadura | Quem configura, executa e aprova o programa? |
| Registos | Relatório de dados e evidências de inspeção | Registos de qualificação e de soldaduras de produção | Os registos permitem relacionar o ID da soldadura, o operador, o programa e os parâmetros? |
É possível soldar um vaso de pressão com um robô?
Sim, desde que o processo de soldadura robotizada seja implementado sob os controlos necessários de construção, procedimento, qualificação, inspeção e documentação. O robô deve ser tratado como um método de produção integrado no percurso de qualidade aprovado, e não como um atalho que contorna os requisitos de um processo de soldadura qualificado.Que tipo de soldadura se utiliza em vasos de pressão?
Na soldadura de vasos de pressão podem utilizar-se soldadura por arco submerso, soldadura por arco com gás e metal, soldadura por arco com fio fluxado, soldadura por arco com gás e tungsténio ou uma abordagem com célula mista, consoante o tipo de junta, a espessura, o material, o acesso e os requisitos de qualificação. Uma vez que processos comuns da ASME Section IX, como SMAW, GTAW, GMAW, FCAW, SAW e PAW, estão listados em materiais de formação da ASME Section IX, os processos de soldadura possíveis devem ser analisados antes de solicitar um orçamento para o robô.9-Cadeia de registos de conformidade para soldadura robotizada de vasos
 Comece por fazer uma pergunta de compra mais exigente do que «O robô consegue soldar?». Pergunte antes: «A oficina consegue comprovar que cada soldadura foi produzida em condições controladas?» A engenharia, a garantia da qualidade e as compras dispõem de instrumentos como a cadeia de conformidade de 9 registos para confirmar este compromisso antes da compra da estação de soldadura.
| Registo | Por que razão é importante | A confirmar pelo cliente |
|---|---|---|
| 1. Edição e âmbito do código | Define a base de construção do vaso de pressão. | Engenharia / garantia da qualidade |
| 2. Responsabilidade pelo projeto | Mantém o fabrico robotizado dentro do projeto aprovado do vaso. | Autoridade de projeto |
| 3. Rastreabilidade dos materiais | Relaciona o material da chapa, do tampo, do bocal e dos acessórios com o registo da soldadura. | Materiais / garantia da qualidade |
| 4. WPS | Define o processo de soldadura e as variáveis permitidas. | Engenheiro de soldadura |
| 5. PQR | Serve de base à qualificação do procedimento. | Engenheiro de soldadura / QA |
| 6. Qualificação do soldador ou operador | Indica quem pode executar ou controlar a operação de soldadura. | QA / supervisor de soldadura |
| 7. Controlo da preparação e montagem e dos pontos de soldadura | Protege a junta antes de o robô iniciar o passe de produção. | Supervisor de fabrico |
| 8. Plano de inspeção e END | Define a transferência para a inspeção visual, dimensional e não destrutiva. | QA / inspetor |
| 9. Registo de reparações e não conformidades | Evita que os trabalhos de reparação se desviem do procedimento aprovado. | Qualidade / produção |
O artigo técnico de Michael J. Houle para o National Board considera a soldadura de pontos um componente crítico do fabrico de recipientes sob pressão, e não apenas uma etapa rápida de fixação. Este aspeto é importante quando o robô depende de um ajustamento estável das peças. Série técnica do National Board, orientações sobre soldadura de pontosNum artigo do National Board sobre soldadura de pontos, a soldadura de pontos é considerada um risco de defeito quando não é controlada. No fabrico robotizado de recipientes sob pressão, isso torna a soldadura de pontos um critério de preparação da célula: um robô repetível não consegue corrigir uma junta que já se tenha deslocado, fissurado ou deformado antes de o arco começar.
Matriz de adequação da célula para vasos: cordões longitudinais, cordões circunferenciais, fundos e tubuladuras
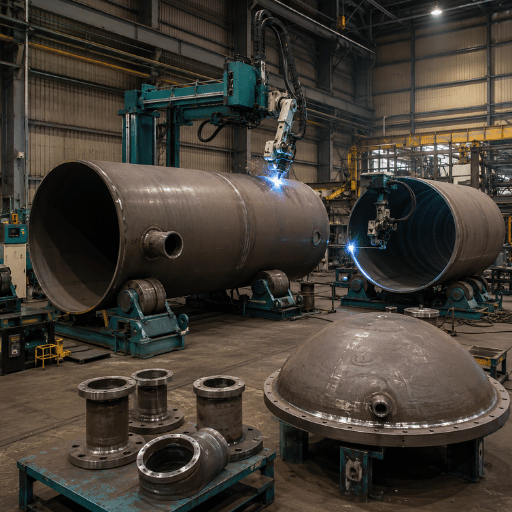 Antes de pedir ao robô que produza soldaduras consistentes, as oficinas de fabrico de vasos têm de considerar a geometria. Os casos mais indicados costumam ser famílias de soldaduras recorrentes, com preparação e montagem repetíveis, acesso controlado às juntas e ângulos de tocha adequados. Uma aplicação inadequada nem sempre indica um problema com o robô; pode dever-se ao manuseamento, aos dispositivos de fixação ou à preparação da junta.
| Família de soldaduras | Adaptação da célula | Necessidade de posicionador / acesso | Ponto de atenção da garantia da qualidade |
|---|---|---|---|
| Cordão longitudinal da virola | Adequado quando a preparação da junta se repete por família de vasos. | Alcance estável do trajeto, do dispositivo de fixação ou do carril. | Controlo da folga da junta e dos prolongamentos de entrada e saída. |
| Cordão circunferencial | Adequado com rotação controlada. | Rolos rotativos ou posicionador com cabeçal e contraponto. | Estabilidade da circularidade e da rotação. |
| Junta entre o tampo e a virola | Adequado quando o acesso e a posição se mantêm repetíveis. | Rotação coordenada e alcance da tocha. | Alteração do perfil junto à transição. |
| Soldadura entre a tubuladura e a virola | Adequação seletiva; depende do ângulo e do acesso. | Alcance multieixos ou dispositivo de fixação local. | Acesso à raiz e risco de falta de fusão. |
| Soldadura de flange ou de boss | Adequado quando a família de peças se repete. | Repetibilidade dos dispositivos de fixação e biblioteca de programas reduzida. | Orientação da peça e aporte térmico. |
| Ligação de conjunto de tubagens | Adequado para trabalhos repetidos com conjuntos de tubagens. | Estação de soldadura com rolos rotativos ou bobina. | Consistência da passagem de raiz e dos pontos de soldadura. |
| Soldadura de fixação interna | Específico do caso. | Estudo do alcance antes da compra. | Acesso para inspeção após a soldadura. |
| Soldadura de reparação | Frequentemente inadequado para uma célula de produção fixa. | Revisão da preparação manual ou especial. | Limites do procedimento de reparação. |
| Junta em chapa espessa | Adequado quando o processo e o manuseamento são estáveis. | Posicionador para cargas pesadas, acesso para grua e célula protegida. | Sequência de passes e controlo da deformação. |
Opções de processos de soldadura: SAW, GMAW, TIG e células robotizadas híbridas
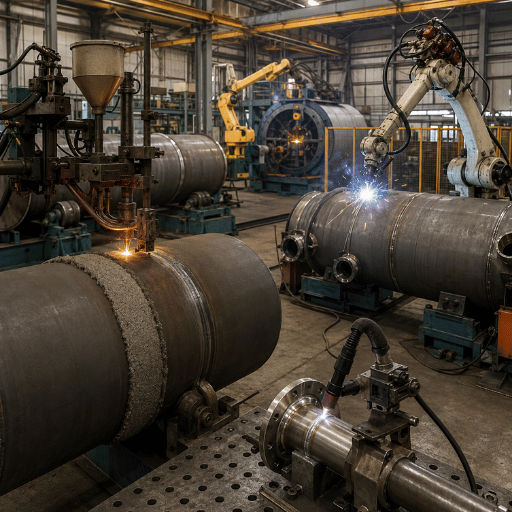 Antes de escolher um robô, é importante analisar o próprio processo de soldadura. Embora um sistema de soldadura robotizada consiga percorrer determinados trajetos, com a tocha na mão, executar um ciclo programado e produzir soldaduras de elevada qualidade, continua a ter de ser adequado às juntas, aos materiais, às espessuras, às posições e às qualificações necessárias para ser prático.
Ponto de verificação para o compradorNuma oficina de fabrico, o âmbito da compra deve distinguir a tecnologia de soldadura do sistema de automação: o robô, os eixos servo, as mesas de transferência, o software de monitorização e os registos de controlo da qualidade afetam a qualidade e a segurança. A programação offline pode pré-programar sequências comuns para virolas, tubos e conjuntos de tubagens, mas a passagem de raiz, o controlo manual da soldadura de pontos e as regras de aporte térmico para o aço-carbono continuam a determinar se a soldadura de recipientes sob pressão decorre de forma estável. Uma solução de soldadura robotizada deve ser avaliada como equipamento de soldadura para um processo de produção, e não como uma promessa de solução chave na mão; o fabricante do equipamento continua a ter de comprovar a acessibilidade ergonómica, a taxa de produção e as condições de trabalho em torno do posicionador. Quando o trabalho inclui operações com um robô de soldadura de tubos ou de soldadura de conjuntos de tubagens, pergunte se as mesmas soluções de soldadura automatizada permitem trabalhar com famílias de bocais, juntas e dispositivos de fixação sem comprometer o percurso de garantia da qualidade dos recipientes sob pressão. Esta análise integral mantém as soluções de automação ligadas à realidade do ajustamento de peças, que exige muita mão de obra, e às aplicações reais de soldadura, em vez de promessas comerciais genéricas.
| Campo de dados do pedido de cotação | Exemplo de entrada para substituir por dados do projeto | Utilização na tomada de decisão |
|---|---|---|
| Diâmetro da virola e espessura da parede | Diâmetro exterior de 1 200 mm / parede de 12 mm | Alcance do braço robótico, ângulo da tocha e planeamento dos passes |
| Comprimento e junta do recipiente | Vaso de 6 m / cordão de soldadura de 4 m | Comprimento do carril, plano de rotação e envelope de deslocação |
| Geometria dos bocais | Diâmetro exterior do bocal de 150 mm / distância de 100 mm | Análise do acesso aos bocais e de possíveis colisões |
| Carga de manuseamento | Recipiente de 3 000 kg / percurso de grua de 5 m | Dimensionamento do posicionador e fluxo da oficina |
| Lote de produção | 12 juntas / 2 bobinas | Esforço de programação face à repetição do trabalho |
| Período de ensaio | Turno de 8 horas / ensaio de amostra de 2 horas | Planeamento da aprovação para produção |
| Requisitos elétricos | Alimentação de 15 kW / regulação de soldadura de 30 V | Verificação da fonte de alimentação e das instalações |
| Preparação do processo | Corrente de 500 A / alimentação de fio de 8 m/min | Análise das variáveis do WPS, não uma definição por defeito |
| Abertura do dispositivo de fixação | Abertura de 600 mm / folga de 120 mm para a tocha | Acessibilidade, proteções e espaço livre para manutenção |
| Espaço livre para inspeção | Acesso de 300 mm / ponto de paragem para inspeção de 1 junta | Planeamento dos limites de END e de reparação |
| Área ocupada pela célula | Largura do piso de 4 m / afastamento da proteção de 1 m | Disposição da oficina e movimentação de materiais |
| Conjunto de ensaios de soldadura | 3 juntas / 4 horas / marca de referência de 5 mm / percurso de acesso de 2 m | Decisão sobre ensaio de produção antes da aprovação da compra |
| Tolerância da preparação e montagem a verificar | Variação da folga de 2 mm / comprimento do ponto de soldadura de 10 mm | Decisão sobre a preparação e montagem antes de a Zhouxiang analisar a disposição da célula |
| Orientação do processo | Onde costuma ser adequado | Questão sobre a célula robotizada |
|---|---|---|
| Soldadura por arco submerso | Cordões longos e repetíveis, com manuseamento do fluxo e trajetória de deslocação estáveis. | É possível integrar corretamente o fluxo de fundente, o fio, a rotação e a recuperação? |
| GMAW / FCAW | Acesso flexível da soldadura robotizada em muitos conjuntos fabricados. | A alimentação do fio, a proteção gasosa, o ângulo da tocha e o controlo de salpicos são estáveis? |
| GTAW / TIG | Casos que exigem qualidade da raiz ou controlo do aporte térmico, quando a produtividade não é o único fator. | A célula justifica o esforço de programação e manuseamento? |
| Célula híbrida | Famílias de vasos que exigem mais do que um processo ou posto de trabalho. | Cada processo pode manter-se dentro do intervalo das variáveis qualificadas? |
Inspeção, rastreabilidade e limites das reparações após a automatização
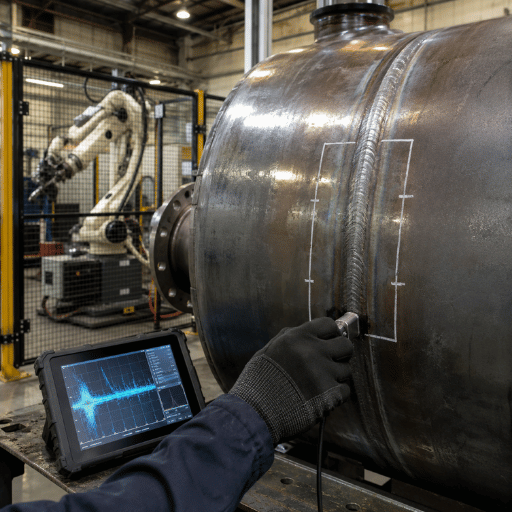 Se o sistema de soldadura estiver configurado para registar informações, a automação pode facilitar a consulta do dossier de qualidade. Os registos úteis podem incluir o ID da soldadura, o número do programa, o ID do operador, as leituras de corrente e tensão, a velocidade do fio, a referência da trajetória, a data, o número do lote do material e a referência de transferência para inspeção. Estes registos complementam o plano de inspeção exigido, mas não o substituem.
- – Esclarecer a correspondência entre a referência do número da soldadura nos desenhos e no documento de acompanhamento do trabalho.
- – Garanta o controlo das revisões do programa desde a primeira autorização para iniciar a produção.
- – Definir quem pode rever o programa e qual é o processo de revisão e aprovação.
- – Mantenha registos de soldadura separados para a produção e para as reparações.
- – Assegure o acesso para inspeção visual e NDE antes de os dispositivos de fixação ocuparem as juntas.
Automação da soldadura, posicionador e taxa de produção: quando faz sentido um robô de soldadura para vasos de pressão
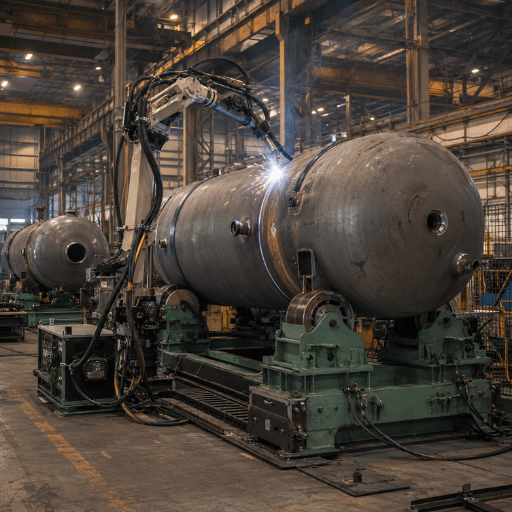 As aplicações de robôs de soldadura são mais vantajosas em contextos de fabrico que já tenham perfis de vasos repetíveis, preparação de juntas estabelecida e volume de produção suficiente para manter o robô ocupado. Do ponto de vista de uma solução de soldadura, o investimento pode justificar-se menos quando se trata de vasos de peça única, ciclos de ajustamento variáveis e novos sistemas de garantia da qualidade que ainda dependem sobretudo de métodos manuais.
| Fator de compra | Condição para aprovação | Condição para parar e rever |
|---|---|---|
| Repetibilidade da família de soldaduras | O mesmo tipo de cordão repete-se por família de produtos. | Cada trabalho exige uma nova estratégia para as juntas. |
| Disciplina na preparação e montagem | Os dispositivos de fixação e os controlos dos pontos de soldadura mantêm a junta na posição prevista pelo programa. | Os operadores ajustam as folgas com base na sua avaliação em cada vaso. |
| Maturidade da QA | Os registos de WPS, PQR, qualificação, inspeção e reparação já são geridos. | Espera-se que o fornecedor defina todo o percurso da qualidade. |
| Espaço para movimentação | O vaso pode rodar ou ser indexado sem bloquear o acesso para inspeção nem a circulação da ponte rolante. | A disposição da célula oculta a soldadura ou dificulta a movimentação dos materiais. |
| Pressão sobre a mão de obra | Os soldadores qualificados podem passar a dedicar-se à preparação, à monitorização e a tarefas que exigem maior capacidade de avaliação. | O plano parte do princípio de que o robô elimina todo o conhecimento de soldadura da oficina. |
Roteiro de implementação: da soldadura de amostra à primeira aprovação de produção
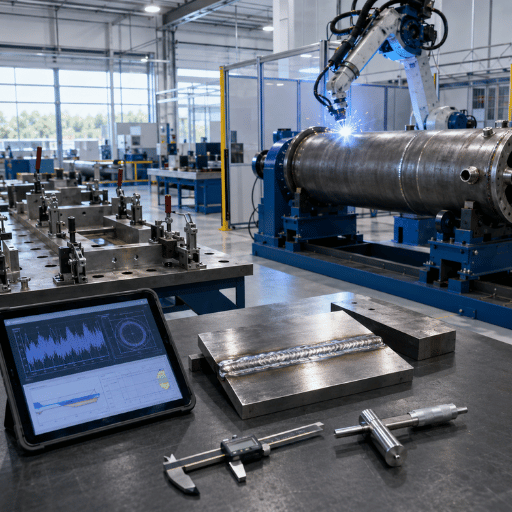 Tal como acontece com muitos projetos de automação da soldadura robotizada, este tipo de investimento deve ser introduzido por etapas. O objetivo não é comprar o robô maior, mas encontrar um processo de soldadura, um dispositivo de fixação, um posicionador e um programa capazes de responder às exigências da produção real, juntamente com o plano e os registos de inspeção.
Percurso de aprovação em 8 etapas
A programação é muitas vezes o aspeto cuja dimensão os compradores subestimam. Os robôs conseguem repetir uma trajetória de soldadura, mas continuam a precisar de uma definição correta das juntas, disciplina na fixação, acesso para a tocha e controlo de revisões. Para aprofundar o planeamento relacionado, consulte os guias internos sobre programação de robôs de soldadura, tratamento térmico após a soldadura e sistemas de soldadura automatizados.
- Defina a família de vasos, o mapa de soldaduras, as capacidades dos materiais e a transferência dos dados de inspeção.
- Confirme a edição do código, o âmbito da construção e a autoridade de engenharia responsável.
- Selecione o alcance do braço robótico, o tipo de posicionador, o conceito dos dispositivos de fixação e a amplitude de acesso.
- Programe soldaduras representativas, possivelmente com a geometria real da peça ou com uma peça de material comparável.
- Coordene a WPS, a PQR, as qualificações dos soldadores e dos operadores de soldadura, bem como o processo de gestão dos ficheiros de programa.
- Valide o ajustamento das peças, a soldadura por pontos e os controlos de limpeza das juntas.
- Realize os controlos visuais, volumétricos, NDE e dimensionais previstos no plano estabelecido.
- Defina as políticas para aprovações de produção, revisões de programas, alterações de operadores e reparações.
Perspetivas do setor: porque estão as oficinas de fabrico de vasos a avaliar a soldadura robotizada agora
 A escolha do momento certo não depende apenas dos robôs. Depende também da disponibilidade dos trabalhadores, do conhecimento dos ciclos de aplicação das normas e da pressão dos compradores para uma produção rastreável. O relatório IFR World Robotics 2025 indica que foram instalados 542 000 robôs industriais em todo o mundo em 2024, pelo quarto ano consecutivo acima dos 500,000. Isso não prova que uma célula de soldadura para recipientes sob pressão seja a compra certa, mas mostra que a adoção de robôs industriais deixou de ser uma opção marginal.
A mão de obra faz parte do mesmo cenário. O perfil O*NET OnLine para soldadores, cortadores, soldadores de metais macios e brasadores enumera tarefas de produção como inspecionar peças de trabalho, preparar equipamento de soldadura, monitorizar processos e posicionar materiais. Um melhor planeamento da automação não elimina a competência em soldadura da oficina; orienta os profissionais qualificados para a preparação, o controlo dos procedimentos, o apoio à inspeção e o trabalho que não deve ser reduzido ao seguimento de trajetórias.
A deteção visual também está a evoluir. Uma revisão de 2024 sobre tecnologias de deteção visual na soldadura robotizada agrupa os trabalhos recentes em seguimento da junta, deteção de defeitos no cordão, medição da geometria do banho de fusão e planeamento de trajetórias. Considere isto um contexto tecnológico útil, não um substituto da qualificação dos procedimentos ou da inspeção de recipientes sob pressão.
Perguntas frequentes
P: Um robô pode soldar um recipiente sob pressão?
Ver resposta
Sim, desde que a soldadura siga o procedimento prescrito e respeite os requisitos de qualificação, inspeção e registo. O robô é apenas um método de produção.
P: A ASME Section VIII aprova robôs de soldadura?
Ver resposta
Não. A Secção VIII rege o enquadramento de construção dos recipientes sob pressão. Independentemente do método, a utilização de robôs é regida pelo projeto do recipiente, pelo programa da qualidade, pelo procedimento de soldadura qualificado, pelas qualificações do pessoal ou do operador, pelo plano de inspeção e pelos registos do projeto. Se um fornecedor afirmar que um robô tem «aprovação ASME», pergunte que certificado, procedimento, qualificação do operador e registos de inspeção se aplicam à família de recipientes em causa.
P: A Secção IX é mais importante do que a Secção VIII para a soldadura robotizada?
Ver resposta
Explicam diferentes partes do processo. A Section VIII diz respeito à construção de vasos de pressão, enquanto a Section IX define a qualificação dos procedimentos e do pessoal para soldadura. A maioria dos projetos de soldadura robotizada exige a análise de ambas.
P: Que tipo de soldadura se utiliza em vasos de pressão?
Ver resposta
As famílias de processos mais comuns incluem soldadura por arco submerso (SAW), soldadura por arco com gás e elétrodo metálico (GMAW/MIG), soldadura por arco com fio tubular (FCAW) e soldadura por arco com gás e elétrodo de tungsténio (GTAW/TIG). A seleção depende da geometria da junta, do material, da espessura, da posição, do acesso e da base de qualificação. Para cordões longos e repetitivos, pode começar-se por avaliar a SAW; para trabalhos que exigem controlo da raiz, poderá ser necessário outro processo. Escolha o processo antes de definir a célula robotizada.
P: Quanto custa um robô de soldadura para recipientes sob pressão?
Ver resposta
O preço depende de fatores como o alcance do robô, a dimensão da fonte de alimentação para soldadura, as dimensões do posicionador, os dispositivos de fixação, o conjunto de sensores, as proteções de segurança, as tarefas de programação e a colocação em serviço da célula. Os preços indicativos disponíveis online devem servir apenas como estimativa inicial. Peça um orçamento baseado nos desenhos efetivos da família de recipientes, no mapa de soldaduras e em todos os requisitos de inspeção.
P: Que registos devo pedir ao fornecedor antes da compra?
Ver resposta
Pergunte como é que a célula foi concebida para dar suporte às WPSs, ao PQR, às qualificações dos operadores, ao controlo da preparação das juntas e dos pontos de soldadura, ao registo da identificação das soldaduras, à gestão de alterações dos programas, à rastreabilidade dos materiais e à articulação com as operações de ensaio não destrutivo (NDE) e reparação. Confirme que a resposta se aplica especificamente à família de recipientes que produz, em vez de se basear em materiais promocionais genéricos sobre robôs.
P: Uma única célula robotizada pode soldar recipientes, tubos e equipamentos para a indústria energética?
Ver resposta
Em alguns casos, mas apenas se os volumes de trabalho, o posicionador, os dispositivos de fixação, o acesso da tocha e os processos de soldadura qualificados forem compatíveis com os seus produtos. Um robô concebido para estruturas de equipamentos de energia não será automaticamente adequado para bocais de recipientes sob pressão ou cordões em paredes muito espessas; por isso, analise primeiro a família de soldaduras.
Sobre esta análise
Este artigo enquadra a seleção de um robô de soldadura para recipientes sob pressão no contexto de construção da ASME BPVC Section VIII, da qualificação segundo a Section IX, do programa da qualidade e dos registos de inspeção. Como não foram fornecidos dados de produção na fábrica para este documento, as afirmações sobre mão de obra, adoção de robôs e apoio à aplicação das normas baseiam-se em fontes públicas documentadas.
Próximo passo
Leve para a reunião com o fornecedor um desenho de um recipiente, um mapa de soldaduras e a base normativa aplicável. É suficiente para avaliar o alcance do robô, a escolha do posicionador, o controlo da preparação das juntas e o planeamento da qualificação antes da aprovação do orçamento. Para componentes maquinados adquiridos separadamente, a maquinagem de componentes sujeitos à pressão da Zhenling disponibiliza um contacto para análise de desenhos; isto não comprova a certificação segundo o código de recipientes nem substitui as obrigações de qualificação e inspeção do fabricante. Consulte opções de robôs de soldadura para a indústria energéticaArtigos relacionados
- Guia de automatização da soldadura de vigas H – útil para comparar a lógica de automatização de cordões longos.
- Automatização da soldadura em estaleiros navais – o manuseamento de peças de grandes dimensões apresenta semelhanças com o fabrico de recipientes.
- Sistema inteligente de soldadura de estruturas metálicas – referência para células de soldadura industrial multieixos.
- Robô colaborativo de soldadura ou robô industrial – útil para comparar a carga útil, o alcance e as proteções.
- Principais fabricantes de robôs de soldadura – contexto sobre o panorama de fornecedores antes da preparação de um pedido de cotação.
Referências e fontes
- Normas do código ASME para caldeiras e recipientes sob pressão – ASME
- Certificação de caldeiras e recipientes sob pressão – ASME
- BPVC Section IX: qualificações em soldadura, brasagem e fusão – ASME
- Visão geral do curso de formação ASME Section IX – ASME
- Visão geral da National Board – National Board of Boiler and Pressure Vessel Inspectors
- Soldadura por pontos de recipientes sob pressão e caldeiras – National Board Technical Series
- Bocais: o elo fraco dos equipamentos sob pressão – National Board
- Códigos e normas – American Welding Society
- Soldadores, cortadores, soldadores de metais macios e brasadores – O*NET OnLine
- A procura mundial de robôs nas fábricas duplicou em 10 anos – International Federation of Robotics
- Tecnologias de deteção visual na soldadura robotizada – artigo de revisão do arXiv

