
Свяжитесь с Zhouxiang

Краткие характеристики
| Ширина портала для сварки | до 5 000 мм |
| Допуск на сборку | ~1,5 mm при движении по запрограммированной траектории; +/-3 mm при адаптивном слежении лазера за сварным швом. |
| Базовый вариант: ручная сварка прямых швов бака | 57 часов на изделие; роботизированный цикл сокращает это время примерно вдвое |
| Типичный срок окупаемости | 10-20 месяцев для сопоставимых ячеек изготовления энергетического оборудования |
| Применяемый код сварки | AWS D1.1/D1.1M:2025, а также стандарт герметичности бака для соответствующего класса (см. ниже) |
Автоматизация сварки баков трансформаторов предполагает использование роботизированных сварочных ячеек с роботами на рельсовой направляющей, портальными или консольными роботами для полностью автоматической сварки корпуса бака, гофрированных охлаждающих ребер и швов крышки масляного бака силового или распределительного трансформатора. Ячейки оснащают системами слежения за сварным швом с помощью лазера и AGV. Провести робота точно вдоль прямого шва несложно; настоящая задача — сохранить точность размеров крупной, сравнительно гибкой металлоконструкции при сварке шва длиной в несколько метров, не допуская деформации, которая нарушит герметичность бака или посадку магнитопровода и обмоток внутри него. Если проект также требует отдельного оборудования для перемещения свариваемых изделий, сопоставьте сварочные позиционеры и манипуляторы Aubrik с геометрией бака и компоновкой ячейки; уточните состав поставки каждой машины, прежде чем считать ее совместимой с линией.
В производственной роботизированной сварочной ячейке для баков трансформаторов могут использоваться портальный робот или робот на рельсовой направляющей, система слежения за сварным швом с помощью лазера, последовательность сварки с контролем деформации и перемещение изделий между станциями на базе AGV. Ручная сварка прямого шва на баке может занимать около 57 часов, тогда как роботизированная система может справиться за половину этого времени. А доля брака, которая при ручном изготовлении бака может составлять от 5 до 10 %, может снизиться до уровня менее 2 %. Однако на практике результат — «вдвое меньше» или «менее 2 %» — зависит ещё от трёх параметров, и ниже я разберу каждый из них.
Что включает автоматизация сварки баков трансформаторов и чем эта задача отличается от сварки металлоконструкций
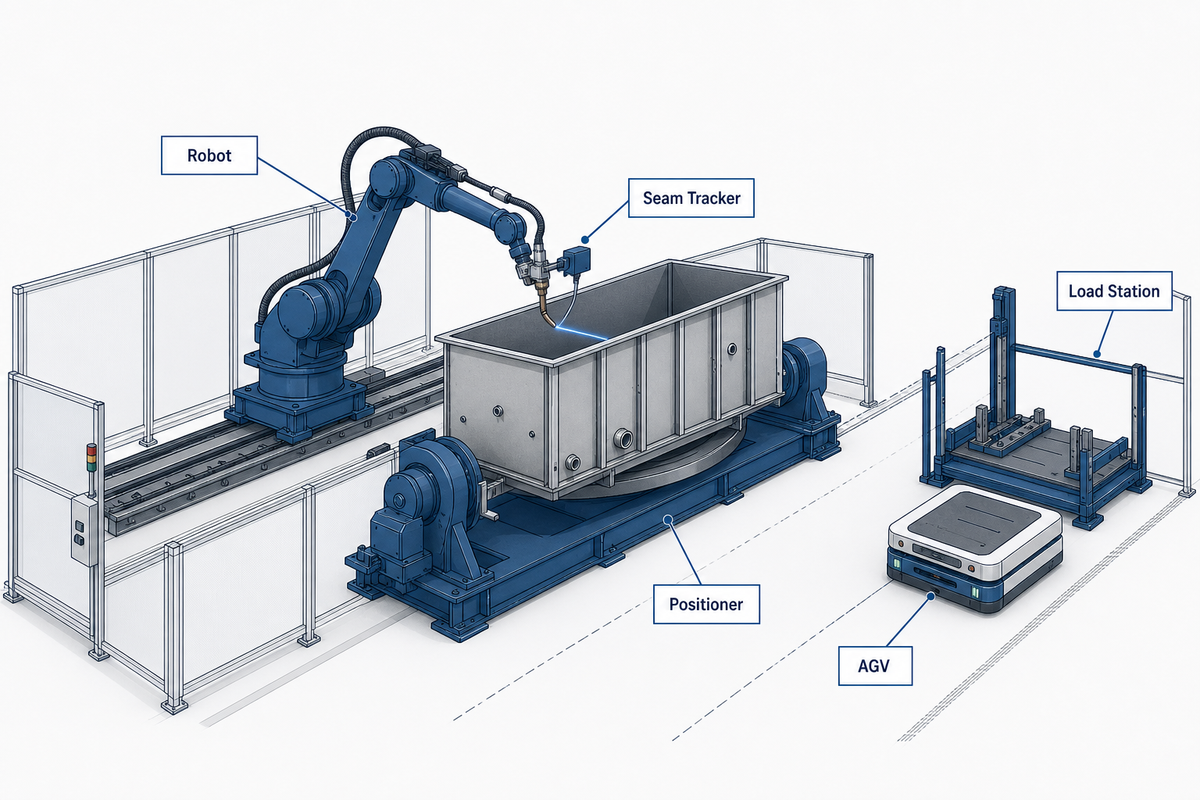
Полная линия для сварки баков трансформаторов — это сложная система из пяти подвижных компонентов. Первый — манипулятор робота с сервоприводом, перемещающийся по рельсовому пути или порталу либо установленный на консоли; второй — вращающаяся перевёрнутая подвеска или позиционер для выполнения плоских горизонтальных швов; третий — датчик слежения за сварным швом с лазерным или 3D-зрением, который корректирует положение сварочной горелки в реальном времени. Оставшиеся два компонента — AGV или кран для перемещения бака между постами и контроллер с модулем импорта CAD-данных для программирования без обучения на роботе либо с программами повторного воспроизведения офлайн-траекторий.
Это описание совпадает с тем, что показывает Google AI Overview по этой теме, но не объясняет, почему сварка бака трансформатора сложнее, чем сварка стандартной стальной рамы. Все эти 5 компонентов — от робота до контроллера — необходимо интегрировать с соблюдением требований к оценке безопасности, изложенных в ISO 10218-2:2025, прежде чем будет выполнена хотя бы одна сварка. Технология слежения за сварным швом должна обеспечивать высокую точность по всей рабочей зоне сварки, а не только в момент установки, иначе описанные ниже преимущества автоматизации исчезнут.
На странице решений для энергетического оборудования Zhouxiang требование сформулировано просто: баки, корпуса распределительных устройств и рамы генераторов должны соответствовать «точным допускам на размеры» и иметь «равномерные сварные швы с минимальной деформацией». Это требования на порядок строже, чем повторяемость угловых швов, которая обычно обеспечивает ROI автоматизации сварки металлоконструкций. Деформация баков создает три дополнительные сложности: сварные швы должны быть надежно герметичными для масла (если из заполненного маслом трансформатора сочится масло, это повод для гарантийного обращения, а не косметический дефект); корпуса баков обычно большие и относительно тонкие по сравнению с длиной, поэтому склонны к короблению; кроме того, между корпусом и находящимися внутри сердечником и обмотками предусмотрен определенный зазор, который может уменьшиться из-за деформации стенок.
Последовательность сварки для контроля деформаций длинных прямых швов
В опубликованных академических исследованиях отдельно не рассматривается контроль деформации швов баков; обсуждение ниже основано на общих исследованиях деформаций при изготовлении металлоконструкций (судовых панелей, сосудов под давлением, горнодобывающих конструкций). Специальных исследований баков трансформаторов нет, поскольку в основе лежит та же задача: сварка длинных швов на толстой стали при закреплении деталей. Здесь эта тема изложена прямо, без попытки представить её как исследование именно баков трансформаторов.
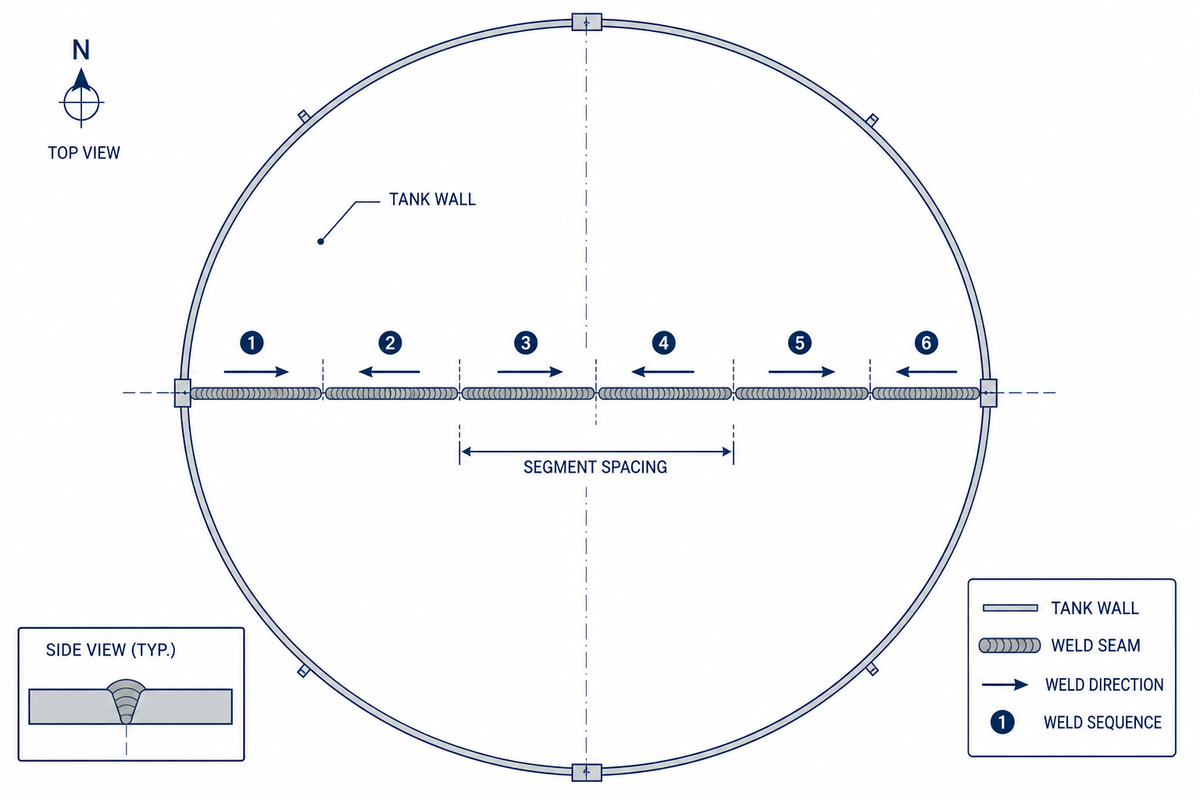
Обратноступенчатая сварка и сварка вразброс — два стандартных способа последовательности выполнения длинного шва, каждый со своим конкретным значением: при обратноступенчатой сварке короткие участки накладывают в направлении, противоположном общему направлению сварки, а при сварке вразброс выполняют короткие равномерно разнесённые участки, примерно равные по длине естественному участку сварки одного электрода, согласно рекомендациям TWI по контролю деформаций при изготовлении. Конкретный пример приводят инженеры по сварке Lincoln Electric: при сварке соединения обратноступенчатым способом длина участков составляет около 1 inch (2,5 cm); сначала выполняют прихватки на концах, затем ведут обратноступенчатую сварку от одного конца в направлении прихватки. Этот способ позволяет компенсировать именно угловую деформацию (раскрытие или закрытие соединения) и не устраняет другие виды деформаций, поэтому его применение при другой проблеме приведёт лишь к лишней работе.
2,5 cmстандартная длина участка при обратноступенчатой сварке
60,71 %снижение деформации только за счет крепления изделия в рецензируемом исследовании 2026 года
150-350 mmдлина участка пропуска сварки в патенте 2025 года на роботизированную сварку баков
Перед программированием автоматизированной ячейки с заданной последовательностью сварки стоит учесть один неожиданный вывод: выбор схемы сварки в цехе гораздо менее важен, чем принято считать. В исследовании, представленном на конференции ASME Pressure Vessels & Piping Conference в 2009 году, проверили пять последовательностей сварки на конструкции боковой стенки длиной 6 м с усилением; разброс деформации составил всего 7,65-10,2 mm — умеренный диапазон, обусловленный геометрией, а не различие на порядок. Ещё показательнее статья 2026 года в рецензируемом журнале Marine Structures: авторы подтвердили термоупругопластическую конечно-элементную модель экспериментом с механизированной сваркой и сообщили, что простая последовательность без обратноступенчатой сварки в сочетании с шаблонным зажимным приспособлением уменьшила максимальное смещение точки на 60,71 % (с 42 mm до 16,5 mm), одновременно превзойдя схемы сварки от центра к краям и обратноступенчатую сварку по длительности цикла и величине деформации. Практический вывод для автоматизированной линии баков: соблюдение требований к закреплению деталей не менее важно, чем конкретная последовательность, заданная роботу. Это подтверждает заявка 2025 года на китайский патент для сварочного робота (CN121733075A): в ней предусмотрена однонаправленная прерывистая сварка с пропуском участков длиной 150-350 mm и расстоянием между соседними участками не менее 500 mm для распределения тепловложения, а также предварительный выгиб и внешняя жёсткая рама для удержания плоскостности стенки в пределах 3/1000 и вертикальности после сборки в пределах 3 mm.
✔ Преимущества подхода с последовательностью сварки и оснасткой
- Повторяемый порядок сварки исключает различия в работе операторов
- В сочетании с жесткой фиксацией изделия контроль деформации снижает ее значительно сильнее, чем один лишь выбор последовательности сварки
- Интервалы между участками сварки (500 mm и более) можно задать в программе и обеспечить их соблюдение, в отличие от ручного регулирования темпа
⚠ Ограничения
- Обратноступенчатая сварка корректирует только угловую деформацию; она не устраняет прогиб или угловую деформацию, вызванные другими причинами
- Эффект от последовательности сварки зависит от геометрии; одна и та же последовательность может дать худший результат при другой компоновке бака
- Недостаточно жесткое крепление свариваемых изделий сводит на нет большую часть преимуществ выбранной последовательности сварки
Предприятия, которые адаптируют последовательность сварки к геометрии конкретного бака, а не копируют типовое решение другого производителя, быстрее всего переходят на выпуск новой модели бака.
«Из-за накопления допусков и деформации, возникающей при предварительном нагреве и наложении многопроходных швов, положение сварных соединений в наших сборочных приспособлениях может отклоняться на величину до 0.5 in. … Разработка процедуры точного позиционирования сварных соединений в пространстве — единственный способ наладить процесс».
Выбор между обучением робота, офлайн-программированием и ручным программированием при разнообразии баков
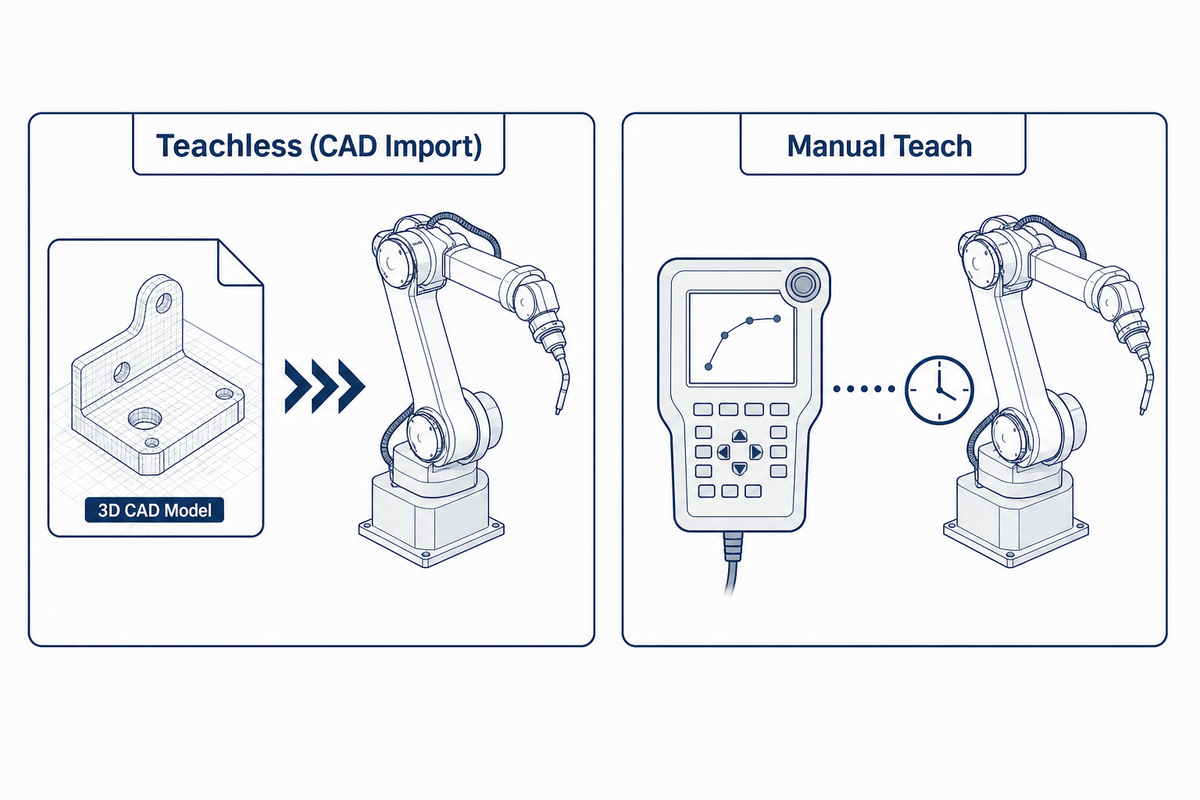
Выбор программирования без обучения на роботе, офлайн-программирования или ручного программирования для линии производства баков трансформаторов зависит от количества разных моделей баков, обрабатываемых на линии: при большом разнообразии моделей предпочтительно программирование без обучения на роботе с импортом CAD-данных, для серийной модели с неизменной конструкцией подойдут повторно используемые траектории, созданные офлайн, а для действительно единичного изделия может потребоваться ручное обучение с лазерной поддержкой в качестве резервного варианта.
В рецензируемой научной статье 2011 года, подготовленной в лаборатории роботизированной сварки University of Wollongong, сообщалось, что автоматизированное офлайн-программирование сократило время программирования системы с 6 роботами и 13 степенями свободы (осями) с более чем 6 месяцев до менее 5 минут на сварной шов после первоначальных вложений в течение 4 недель в разработку модели процесса; такие затраты экономически оправданы, только если разнообразие моделей достаточно велико.
Эта проблема вполне конкретна, а не теоретична: на форуме интеграторов Universal Robots инженер, работавший над задачей с 210 точечными сварными соединениями, вручную измерял и вводил координаты каждого шва по данным CAD, поскольку прямой перенос траектории из CAD в робота был недоступен. Именно такую ситуацию и призвано устранить программирование без обучения робота. По данным интервью с поставщиками, экономия времени может составлять около 70 %: например, один производитель с широкой номенклатурой оценил разницу между программированием с нуля непосредственно в цехе и офлайн-программированием крупной программы на несколько тысяч строк как 4 дня против 2 недель. Используйте такие данные конкретных поставщиков только как ориентир.
📐 Инженерное примечание
Для каждой установки сварочного робота требуется оценка безопасности по ISO 10218-2:2025 (действующей версии стандарта безопасности роботизированных систем, заменившей отозванную версию 2011 года). Программирование без обучения на роботе меняет скорость перепрограммирования ячейки, но не отменяет необходимость повторно проверять её безопасную зону при каждом изменении траектории сварки или сварочных приспособлений.
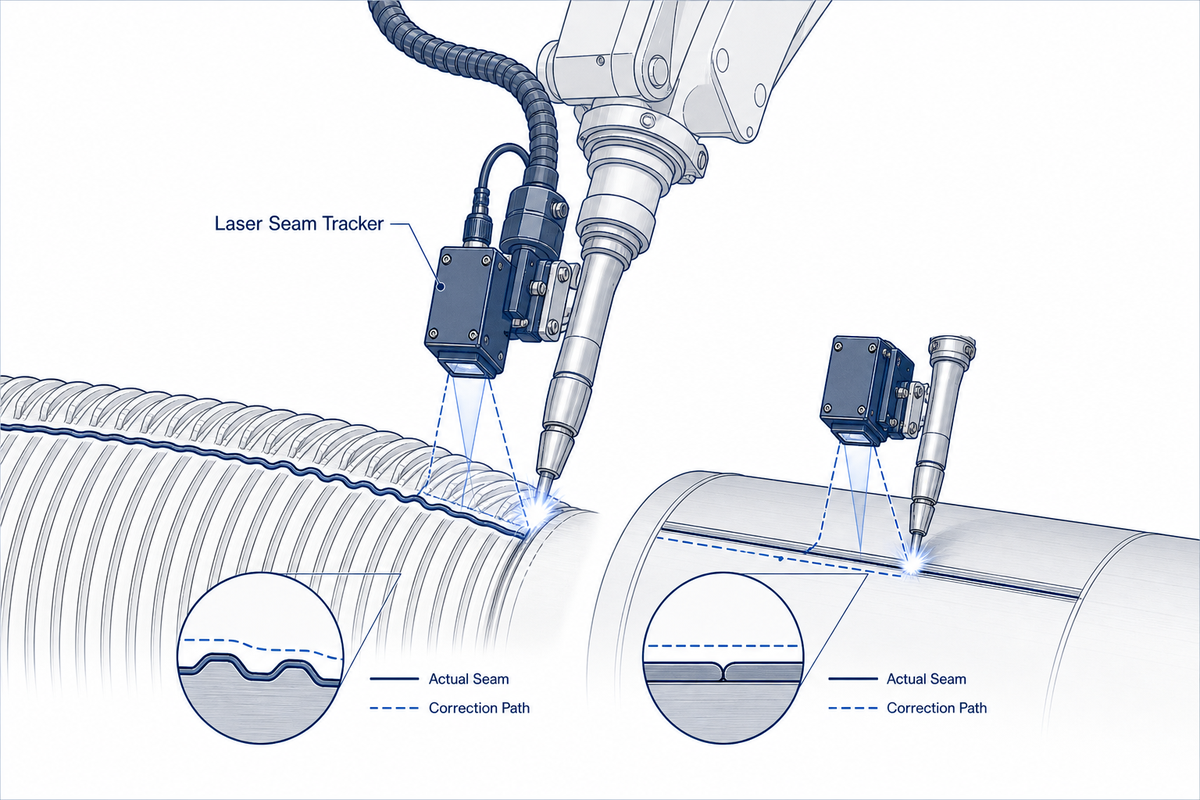
Выбор датчика для слежения за сварным швом на той же линии важен по связанной, но иной причине: дело не в однократном обнаружении шва, а в сохранении точности на протяжении месяцев производства. Лазерные датчики и системы технического зрения 3D корректируют траекторию сварочной горелки в реальном времени как для длинных прямых швов корпуса бака, так и для коротких соединений гофрированных рёбер. Однако точность датчика зависит от его калибровки: помехи от отражающих поверхностей, брызги сварки на линзе и дрейф между циклами повторной калибровки снижают точность сварки, обещанную в техническом описании в первый день. Поэтому график обслуживания окна датчика следует обсуждать вместе с выбором метода программирования, а не отдельно.
Сварка гофрированных охлаждающих ребер и радиаторов по сравнению со сваркой швов корпуса бака
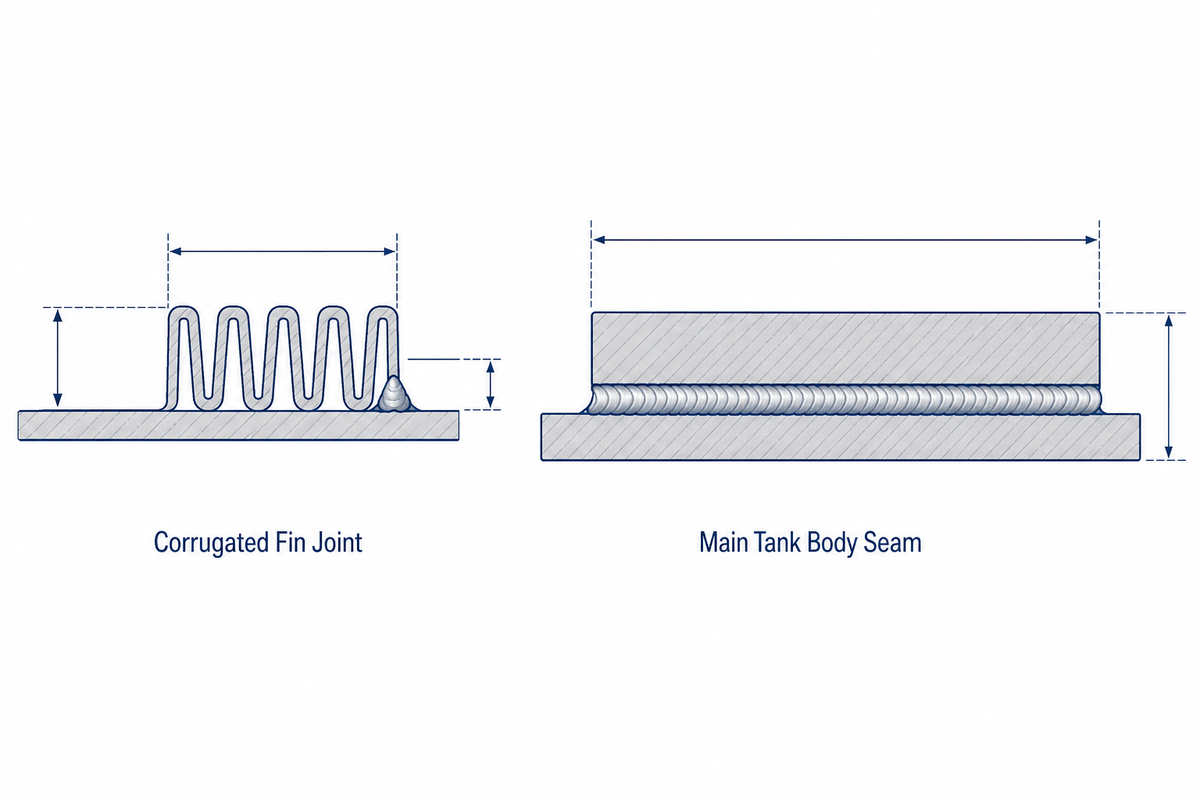
Сварку гофрированных ребер обычно выполняют как отдельный специализированный процесс, а не как второстепенную операцию на роботизированной ячейке для корпуса бака. Специализированное оборудование для этой задачи (установки для сварки ребер по технологии CMT или TIG) относится к отдельному классу машин, поскольку способ сварки и геометрия соединения существенно отличаются: вместо нескольких длинных проходов по толстому листу выполняют много коротких швов на тонком металле.
В отраслевых спецификациях оборудования часто указывают скорость приварки рёбер в диапазоне 3-4 ребра в минуту при работе с углеродистой сталью толщиной 1-1,5mm и зазоре между рёбрами 6-8mm до сварки. Это совсем другой ритм работы, чем при сварке одного шва корпуса бака длиной в несколько метров.
Из документации по оборудованию для сварки линий охлаждающих ребер можно извлечь полезный для любой автоматизированной ячейки урок. Раньше ребра соединяли с маслосборной трубой внутренним швом, из-за чего внутри канала оставались сварочные остатки и металлическая стружка — этот дефект был задокументирован. После замены соединения на наружный шов в среде CO2 проблема с остатками полностью исчезла, а качество сварки по всей линии ребер стало стабильным. Результат проверили по отраслевому стандарту для трансформаторов с помощью сторонних испытаний на герметичность и промывки горячим маслом. Это небольшой нюанс процесса, но именно такие точечные решения отличают действительно спроектированную линию для приварки рёбер от обычной роботизированной сварочной ячейки, приспособленной для этой задачи. Швы на рёбрах тоже являются несущими и подпадают под те же критерии приёмки AWS D1.1/D1.1M:2025, что и основные швы корпуса бака, хотя геометрия соединений и длительность цикла совершенно иные.
Перемещение изделий между станциями загрузки, наружной и внутренней сварки
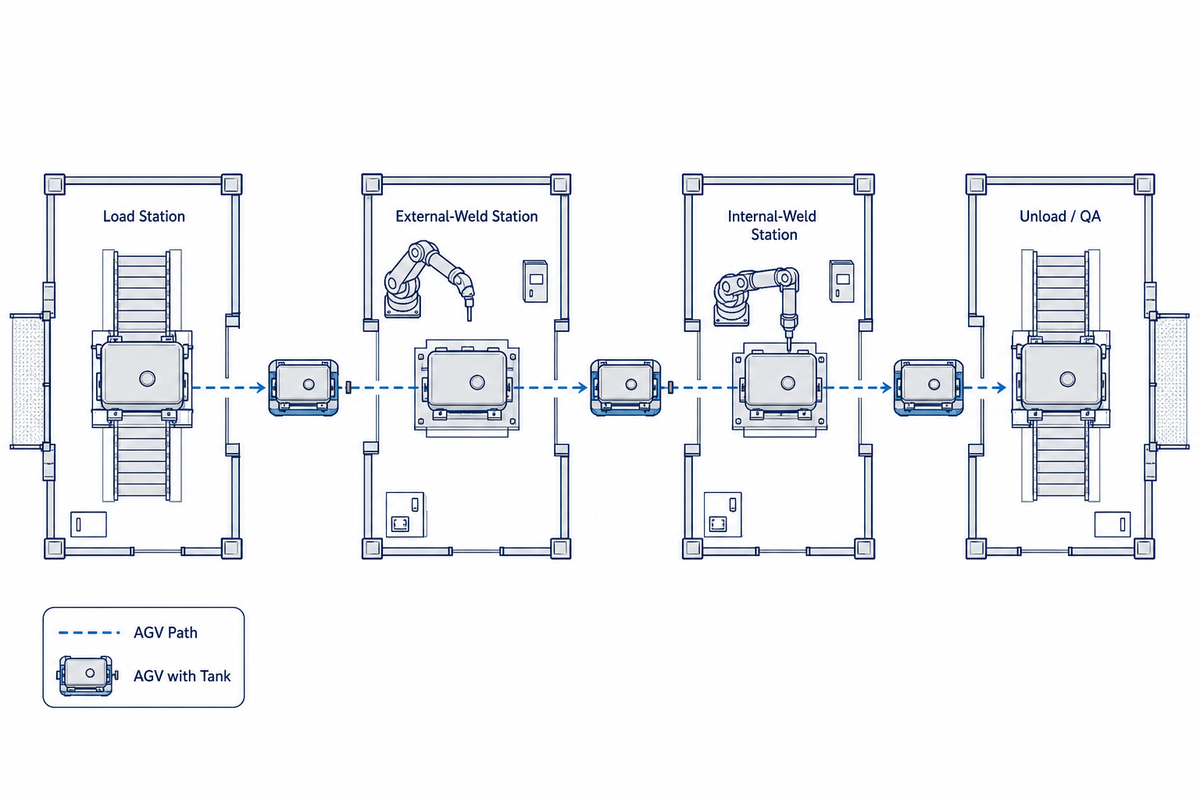
- Станция загрузки; изготовленный корпус бака и крышку устанавливают и закрепляют в оснастке перед началом сварки.
- Пост наружной сварки; робот выполняет наружные швы (корпуса, фланца крышки и точек крепления гофрированных рёбер), пока бак закреплён на позиционере или вращающейся подвеске.
- Станция для внутренних швов; отдельный проход позволяет сваривать внутренние рёбра жёсткости и перегородки, недоступные после установки крышки.
- Передача на разгрузку и контроль качества; готовый бак направляют на проверку герметичности (см. ниже) перед окончательной сборкой.
Перемещение материалов должно успевать за работой роботизированных ячеек, иначе эти четыре поста не смогут работать как автоматизированное производство. Чтобы перемещать многотонный корпус бака между постами без использования крана в каждом цикле, применяют AGV. По данным NIST со ссылкой на данные OSHA, в США смертельный несчастный случай с участием вилочного погрузчика происходит примерно раз в три дня, а около 80 % из примерно 110 000 ежегодных аварий с погрузчиками связаны с пешеходами. Поэтому аргументы в пользу автоматизированного перемещения материалов основаны на реальных рисках.
Действующий международный стандарт ISO 3691-4:2023 устанавливает, что системы обнаружения препятствий и бамперы беспилотных промышленных транспортных средств должны обеспечивать при остановке усилие на человека или препятствие не более 135 N. Это гораздо более объективный критерий, чем просто «безопасная остановка». Для тяжёлых AGV, перевозящих грузы значительно тяжелее бака трансформатора, доступны модели грузоподъёмностью примерно до 800-ton, поэтому обычно ограничивающим фактором становится не нагрузка, а интеграция AGV с собственной безопасной зоной роботизированной сварочной ячейки в соответствии с ISO 10218-2:2025.
Подбор архитектуры системы под размер и объём производства баков
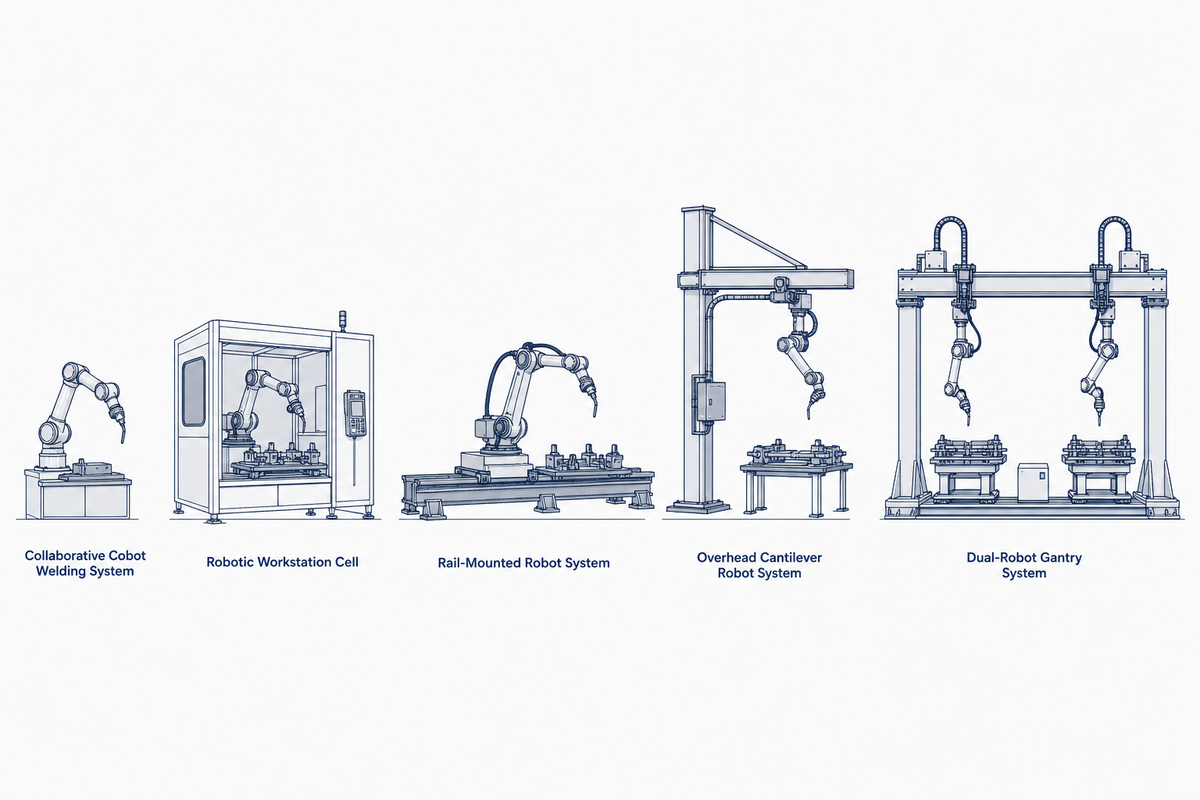
Приведённый ниже порог выбора из 5 архитектур для линии баков помогает подобрать одну из 5 архитектур системы с учётом объёма производства и размера бака. При этом используются опубликованные Zhouxiang диапазоны стоимости и пределы производительности для серий с роботами на рельсовой направляющей, портальными роботами, консольными роботами, коллаборативными роботами и роботизированными сварочными постами.
Это производственное решение легко принять неверно в обе стороны: и недостаточная, и избыточная комплектация системы ведут к неэффективным капитальным затратам — ячейка с роботом на рельсовой направляющей перемещает его по фиксированному рельсу, обеспечивая высокую скорость сварки прямых швов в ущерб гибкости, тогда как портальная или консольная ячейка охватывает большую рабочую зону в обмен на часть этой скорости. При этом любая выбранная архитектура должна соответствовать тем же требованиям безопасности интеграции ячейки, установленным в ISO 10218-2:2025 и рассмотренным выше.
| Уровень / профиль производства | Рекомендуемая архитектура | Ориентировочный ценовой диапазон (USD) | Ограничения / Для чего не подходит |
|---|---|---|---|
| Небольшой объём производства, широкий диапазон размеров баков, разнообразная номенклатура заказов | Коллаборативный сварочный робот (кобот) | $10,000-20,000 | Не рассчитана на непрерывное производство в 3 смены; цикл медленнее, чем у систем с фиксированными рельсами. |
| Средний объём производства, стандартные партии рёбер и панелей | Интеллектуальный сварочный пост | $22,500-30,000 | Фиксированная площадь ячейки; не подходит для баков, превышающих грузоподъёмность позиционера станции |
| Длинные прямые швы, один робот, средний объём производства. | Сварочный робот на рельсовой направляющей | $38,500-65,000 | Длина рельсового пути фиксируется при монтаже; без переналадки он не подходит для баков с сильно различающейся длиной. |
| Для крупносерийного выпуска требуется загрузка мостовым краном | Консольный сварочный робот | $46,000-50,000 | Для конструкции с верхней балкой нужна достаточная высота потолка; для узких цехов она менее эффективно использует площадь пола, чем рельсовые системы |
| Баки с широкими листами, два робота, максимальный объем выпуска | Портальный сварочный робот с возможностью установки двух роботов | $77,000-80,000 | Наибольшие капитальные затраты; недостаточная загрузка при небольших или редких заказах на баки |
| Допуск на сборку для всех уровней | Около 1,5mm при программируемой траектории; +/-3mm при адаптивном лазерном слежении за сварным швом | ||
| В базовую цену входят | Манипулятор робота, контроллер, источник сварочного тока, стандартные сварочные приспособления, кабели, шеф-монтаж, обучение операторов. | ||
| Предлагается за дополнительную плату | Слежение за сварным швом, 3D-зрение, ПО для офлайн-программирования, сварочные приспособления по заказу. | ||
Проверка качества сварки и герметичности
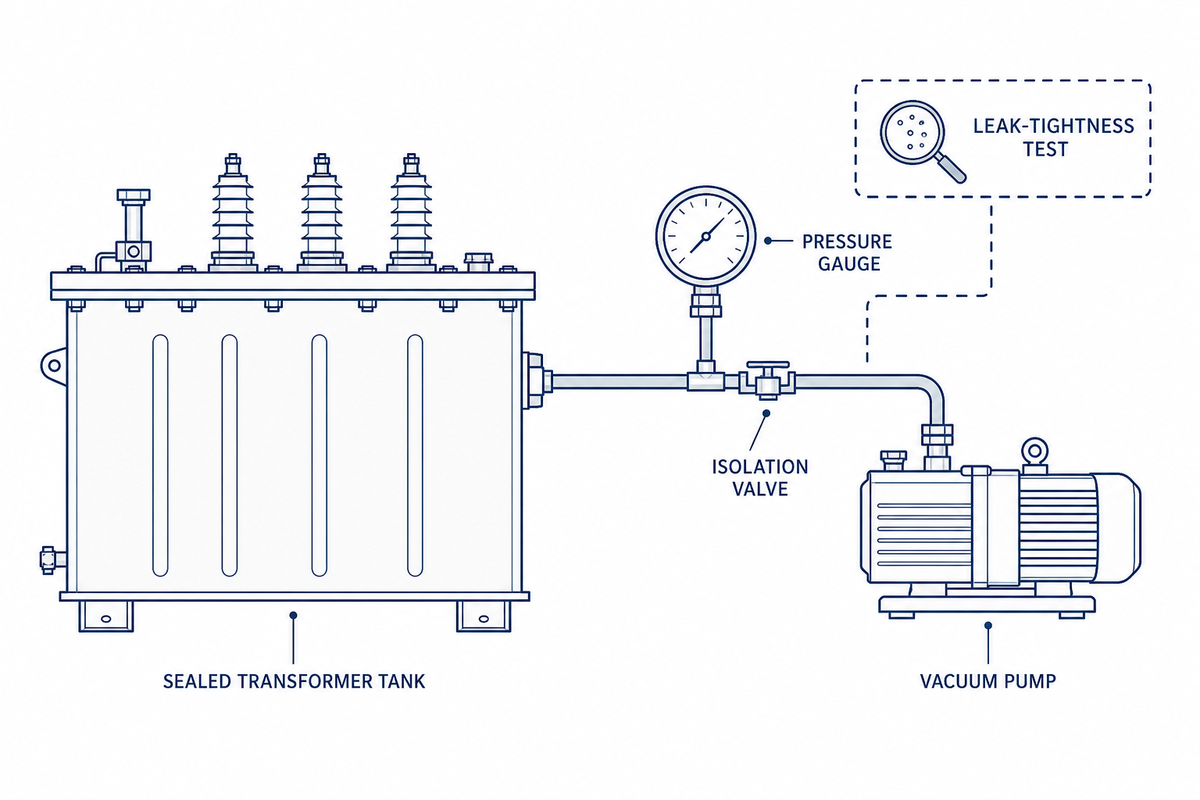
Качество сварки самого соединения определяется действующим стандартом AWS D1.1/D1.1M:2025 «Кодекс сварки металлоконструкций — сталь». Однако этот стандарт сам по себе не подтверждает герметичность готового бака трансформатора — для этого требуется отдельное испытание, учитывающее особенности бака.
В редакцию AWS D1.1 за 2025 год добавлены предварительно аттестованные таблицы способов сварки, охватывающие процессы без короткого замыкания и импульсно-дуговую сварку. На них приходится большая часть роботизированной сварки швов баков трансформаторов. Также пересмотрены требования к термообработке и численные критерии допустимой пористости.
Здесь важно точно разобраться в нюансе, а не обходить его: IEEE C57.12.00 устанавливает только общий верхний предел давления в герметичном баке — 2 atm абсолютного давления, — а конкретные значения испытаний на герметичность и вакуумных испытаний, согласно самому стандарту, определяются применимым профильным стандартом. Такой профильный стандарт, устанавливающий требования к конструкции бака и сбросу давления, — IEEE C57.12.39. Он распространяется исключительно на маслонаполненные распределительные трансформаторы и, согласно его собственному тексту, не охватывает силовые трансформаторы и крупные классы трансформаторных баков. Для бака распределительного трансформатора испытание на герметичность, как правило, включает выдержку под вакуумом или под давлением. Например, согласно практике закупок в нефтегазовой отрасли: «бак должен выдерживать полный вакуум при внешнем давлении, равном 1 atm по манометру. Критерии испытаний крупных баков обычно устанавливают в соответствии с общими требованиями IEEE C57.12.00 и Нормами ASME для котлов и сосудов под давлением». Сопоставимого профильного стандарта для других классов нет. Стоит потратить пять дополнительных минут и выяснить, подходят ли общие требования C57.12.00 вместе с Нормами ASME для котлов и сосудов под давлением для определения требований к испытаниям именно вашего класса баков, исходя из этого общего предельного значения. Если считать, что C57.12.39 применим ко всем классам, это может привести к ошибке в определении области действия требований, которая обнаружится при аудите.
Затраты и окупаемость линии сварки баков трансформаторов
На производстве это оборудование могут называть сварочным роботом, роботизированным сварочным аппаратом или просто системой для сварки трансформаторных баков — экономика высокой эффективности остаётся той же. Автоматизированное решение повышает производительность за смену благодаря более точному и стабильному процессу по сравнению с ручной сваркой, как бы ни называлась ячейка.
По данным менеджера по автоматизации продукции Kemppi, опубликованным в журнале ASSEMBLY Magazine, в общей промышленной дуговой сварке роботизированная ячейка обеспечивает примерно 6 000-12 000 кг наплавленного металла в год на одного робота, тогда как один сварщик вручную — 1 500-2 000 кг. Разрыв в производительности составляет 3-6x ещё до учёта простоев и различий в объёме доработки.
Этот разрыв в производительности — ключевой фактор повышения эффективности за счёт автоматизации. Его усугубляет ещё один недостаточно учитываемый фактор затрат: по прогнозу American Welding Society, к 2028 году не будет хватать 330 000 сварщиков. Ежегодный рост затрат на квалифицированный труд на 7-15 % снижает выгоду от отсрочки автоматизации, а не только увеличивает цену её внедрения.
В части доработки в заявке на патент 2025 года на планирование траектории сварки баков роботом утверждается, что предложенный метод контроля деформации сводит к минимуму трудозатраты на исправление деформации пламенем — традиционно на это уходит до 70 % общих трудозатрат при ручной сварке бака. Эти скрытые затраты не учитываются при простом расчёте сэкономленных часов.
Совокупная стоимость владения за 5 лет — роботизированная ячейка на рельсовой направляющей и продолжение ручной сварки (примерный расчёт при объёме одна ёмкость в день):
| Статья затрат | Роботизированная ячейка на рельсовой направляющей | Ручная сварка (2 сварщика) |
|---|---|---|
| Цена покупки | $38,500-65,000 | $0 (существующие трудозатраты) |
| Монтаж и пусконаладочные работы | Включено в базовую цену | не применимо |
| Затраты на труд (за 5 лет) | 1 оператор обслуживает ячейку | 2 сварщика, рост заработной платы на 7-15 % в год |
| Проволока и газ (за 5 лет) | На 10-25 % меньше расход на каждую сваренную единицу | Базовый уровень |
| Риск доработок и простоев (5 лет) | Доля брака менее 2 % | Доля брака 5-10 % |
Пример расчета окупаемости: при полной ставке оплаты труда $30/hour и замене двух сварщиков одним оператором и ячейкой на рельсовом пути стоимостью $50 000, одна только годовая экономия на оплате труда составит $80 000-150 000 — такой диапазон приводится в отраслевых данных для замены ручной сварки автоматизацией на одной ячейке; при установленной стоимости $50 000-65 000 этого достаточно, чтобы уложиться в часто указываемый срок окупаемости 10-20 месяцев, еще до учета экономии на проволоке, газе и доработке. Прежде чем выбирать конкретную конфигурацию, рассчитайте показатели для своего случая с помощью калькулятора ROI сварочного робота.
Дефицит трансформаторов меняет приоритеты инвестиций в автоматизацию
По состоянию на июль 2026 года ситуация с поставками трансформаторов не сводится к единому кризису: она чётко различается в зависимости от класса трансформаторов. Это напрямую влияет на то, какие сегменты уже сейчас получают выгоду от увеличения мощностей благодаря автоматизации.
Силовые трансформаторы и трансформаторы связи с генераторами (GSU) по-прежнему испытывают серьёзный дефицит предложения, который длится уже несколько лет: спрос в США на силовые трансформаторы с 2019 года вырос на 116 %, а на распределительные — на 41 %. По оценкам, в 2025 году дефицит предложения составит 30 % для силовых и 10 % для распределительных трансформаторов. Эти данные взяты из собственного пресс-релиза Wood Mackenzie за август 2025 года и проверены напрямую, а не получены из вторичных источников.
В других публикациях отраслевой прессы, посвящённых тому же исследованию, говорится, что спрос на GSU вырос на целых 274 %. В собственном пресс-релизе Wood Mackenzie этой цифры нет, поэтому к ней стоит относиться с некоторым скепсисом. В докладе Национального консультативного совета по инфраструктуре за июнь 2024 года, представленном президенту, отдельно отмечен резкий рост сроков ожидания: с нескольких месяцев в 2020 году до 2–4 лет в 2024 году. Средний срок поставки крупных силовых трансформаторов и GSU составляет 120-144 недели.
Производители вкладывают около $2 billion в создание новых или расширение существующих мощностей в стране. Среди них — Hitachi Energy, Siemens Energy, Eaton, Prolec GE, Virginia Transformer и ещё около шести компаний. Эта гонка за мощностями среди производителей и поставщиков силовых трансформаторов превратила производительность сварки из обычной статьи расходов в фактор конкурентоспособности.
Силовые трансформаторы / GSU / трансформаторы подстанций
- Спрос вырос на 116 % с 2019 года (Wood Mackenzie); отраслевые издания сообщают о росте до 274 % конкретно для GSU
- Сроки поставки: 120-144 недели
- Расчетный дефицит предложения в 2025 году — 30 %
- Дефицит предложения сохранялся по данным за 2025 год
Распределительные трансформаторы
- Спрос с 2019 года вырос на +41 % (Wood Mackenzie); дефицит в 2025 году оценивался в 10 %
- Сроки поставки «нормализовались» согласно DOE, март 2026 года
- Узкие места на уровне компонентов сохраняются (разрядники, вторичные выключатели)
- Улучшения есть, но проблема не решена полностью
Это различие было отмечено на вебинаре Министерства энергетики США по распределительным трансформаторам в марте 2026 года, где Prolec GE сообщил участникам дискуссии, что «сроки поставки распределительных трансформаторов… за последние несколько месяцев вернулись к более обычному уровню», хотя и признал, что поставки некоторых специальных компонентов по-прежнему задерживаются. На рынке нет единого мнения о масштабах дефицита: один брокер по трансформаторам, опрошенный для статьи Wood Mackenzie, утверждает, что поставщики преувеличивают проблему дефицита, чтобы повысить цены. По его словам, обычный силовой трансформатор для подстанции по-прежнему можно заказать в течение 12 to 14 месяцев после утверждения проектной документации, а главная задержка связана с закупочными процедурами коммунальных предприятий и EPC-подрядчиков, а не с ограничениями производства. Какое бы объяснение ни оказалось ближе к истине, для производственного предприятия, работающего в любом сегменте рынка трансформаторов, последствия одинаковы: производительность сварки стала для OEM-производителей конкурентным фактором, влияющим на сроки поставки наряду с затратами. Если вы не можете быстро увеличить объём сварки баков, вы теряете возможности в самом быстрорастущем сегменте рынка — силовых трансформаторах и GSU.
Главный вывод
Сроки поставки силовых трансформаторов по-прежнему составляют 120+ недель, а спрос с 2019 года вырос на 116 % (Wood Mackenzie). При этом, согласно обновлению DOE за март 2026 года, сроки поставки распределительных трансформаторов нормализовались. Поэтому для OEM-производителей, конкурирующих в сегменте силовых трансформаторов и GSU, ключевое значение теперь имеет производительность сварки баков.
Часто задаваемые вопросы
Вопрос: можно ли выполнять роботизированную сварку баков трансформаторов нестандартной конструкции или по индивидуальному заказу?
Да — программирование без обучения робота позволяет напрямую импортировать 3D-модель CAD и автоматически определять сварные швы без заранее заданной траектории. Если для единичного бака нет файла CAD, сканирование машинным зрением в 3D позволяет построить ту же траекторию сварки по физическому изделию.
Сегодня для изготовления трансформаторных баков нестандартной конструкции используют управление сваркой без предварительного обучения робота: система импортирует 3D CAD-файл, например из SolidWorks, Tekla или UG, определяет расположение швов и рассчитывает траекторию сварки. Заранее вручную обучать робота маршруту не требуется. Если бак изготавливается в единственном экземпляре и CAD-модели нет, системы 3D-зрения могут отсканировать физическое свариваемое изделие, построить облако точек и напрямую сформировать по нему траекторию сварки.
В: Какое техническое обслуживание требуется роботам для сварки баков трансформаторов?
При плановом техническом обслуживании основное внимание уделяют сварочным расходным материалам и оптике датчиков слежения за сварным швом, а не манипулятору робота. По графику заменяют каналы сварочной горелки, контактные наконечники, сопла и подающие ролики. Окна датчиков периодически очищают, чтобы показания оставались точными.
Сменные направляющие канала сварочной горелки, контактные наконечники, сопла и подающие ролики необходимо заменять с установленной периодичностью. Окошки датчиков слежения за сварным швом следует регулярно очищать, чтобы обеспечить точность показаний системы машинного или лазерного зрения. У надёжных поставщиков систем обычно есть достаточный запас этих основных расходных материалов для отгрузки в течение 48 часов, а на механические и электрические компоненты, как правило, распространяется гарантия сроком от одного до двух лет.
В: Каков срок окупаемости линии для сварки баков трансформаторов?
Срок окупаемости специализированной ячейки для автоматизации производства энергетического оборудования сопоставимого масштаба обычно составляет 10-20 месяцев. Этого удаётся достичь благодаря тому, что производительность на одного сварщика выше в 3-6 раз, а после запуска линии снижаются затраты на доработку и расходные материалы.
Один оператор может обслуживать одну или две роботизированные ячейки в производственном цехе, заменяя несколько постов ручной сварки. Расход проволоки и защитного газа сокращается на 10-25 %, а доля доработок падает с 5-10 % для изделий после ручной сварки до менее 2 % для изделий после роботизированной сварки. Годовая производительность одного робота также в три-шесть раз выше, чем у сварщика, работающего вручную. Это преимущество учитывается при расчёте окупаемости наряду с экономией на доработке и расходных материалах. Фактический срок окупаемости может сильно различаться в зависимости от почасовой ставки труда, числа смен, доли брака при ручной сварке и количества моделей баков, для которых будет использоваться одна роботизированная ячейка без полного перепрограммирования.
Вопрос: какой стандарт применяется к качеству сварки или герметичности швов бака трансформатора?
AWS D1.1/D1.1M:2025 регулирует требования к самому сварному соединению; IEEE C57.12.39 устанавливает требования к герметичности баков распределительных трансформаторов. Для баков силовых и крупных трансформаторов применяются IEEE C57.12.00 и Кодекс ASME по котлам и сосудам под давлением.
Качество сварки обычно проверяют на соответствие требованиям AWS D1.1/D1.1M:2025 к профилю сварного шва и дефектам сварки. IEEE C57.12.39, дополняющий IEEE C57.12.00, устанавливает требования к герметичности баков распределительных трансформаторов. Для силовых трансформаторов и трансформаторов больших размеров отдельный дополнительный стандарт не устанавливает требований к герметичности: их определяют стандарт IEEE C57.12.00 и, что важнее, Кодекс ASME по котлам и сосудам под давлением.
Вопрос: может ли одна роботизированная ячейка работать с баками трансформаторов разных размеров без перепрограммирования?
Да, в пределах длины рельсового пути или радиуса действия ячейки: для каждой модели загружается сохранённая программа, поэтому при переходе на другую модель достаточно загрузить её программу и перенастроить сварочное приспособление, а перепрограммировать робота не нужно.
При переходе на другую модель бака оператор загружает сохранённую программу для этой модели и заново устанавливает изделие в сварочное приспособление; перепрограммировать самого робота не требуется.
Зачем мы подготовили эту статью
Zhouxiang разрабатывает системы автоматизации сварки с 1991 года, в том числе роботизированные ячейки на рельсовой направляющей и портального типа, описанные в этом руководстве по изготовлению баков трансформаторов. Рекомендации по области применения стандартов и контролю деформации основаны на литературе по инженерии сварки и опубликованных стандартах и проверены по результатам нашего сравнения с ручной сваркой прямых швов на баках, занявшего 57 часов. Здесь приведены проверенные сведения, необходимые инженерам производства, а не рекламные заявления. Материал проверен технической командой Zhouxiang.
Источники и литература
- Деформация: предотвращение с помощью технологий изготовленияTWI (The Welding Institute)
- 18 принципов минимизации деформации, часть IICanadian Fabricating & Welding / FMA
- Влияние последовательности сварки и крепления на деформацию панелей с рёбрами жёсткостиMarine Structures (Elsevier, 2026)
- CN121733075A, способ роботизированной сварки баков трансформаторов с планированием траектории и контролем деформацииGoogle Patents
- Автоматизированное офлайн-программирование систем роботизированной сварки с большим числом степеней свободыSpringer, Lecture Notes in Electrical Engineering
- ISO 10218-2:2025, робототехника, требования безопасностиInternational Organization for Standardization
- ISO 3691-4:2023. Безопасность безрельсовых промышленных тележекInternational Organization for Standardization
- Безопасность автоматизированных транспортных средствNational Institute of Standards and Technology
- D1.1/D1.1M:2025, нормы сварки металлоконструкций из сталиAmerican Welding Society
- Что нового в AWS D1.1:2025FABTECH / AWS D1 Committee
- IEEE C57.12.39, координация давления в баках распределительных трансформаторовIEEE Standards Association
- Расчёт ROI для оборудования автоматизированной сваркиASSEMBLY Magazine
- В 2025 году ожидается дефицит предложения силовых и распределительных трансформаторов на 30 % и 10 %Wood Mackenzie
- Трансформаторы в 2026 году: дефицит, ажиотажный спрос или кризис, созданный собственными руками?POWER Magazine
- Решение проблемы острой нехватки силовых трансформаторовNational Infrastructure Advisory Council
- Вебинар о распределительных трансформаторахU.S. Department of Energy, Office of Electricity
Статьи по теме
- Автоматизация сварки труб для применения в энергетике
- Робот для сварки сосудов под давлением: соответствие разделу VIII ASME
- Как система слежения за сварным швом с помощью лазера корректирует коробление при роботизированной сварке
- Сколько на самом деле стоит сварочный робот в 2026 году
- Стоимость роботизированной сварочной ячейки: сколько вы заплатите на самом деле

