
Свяжитесь с Zhouxiang


Краткие характеристики портального сварочного робота с 7 осями
| Общее число осей | 7 (6 шарнирных + 1 линейная направляющая) |
| Ширина сварки (пролет) | До 5 m |
| Стандартная длина рельсового пути | 12 m (возможна индивидуальная длина до 24 m+) |
| Повторяемость позиционирования | ±0,05 mm |
| Типовая скорость сварки | 0,3–0,5 m/min на робот |
| Поддерживаемые способы сварки | MIG, MAG, TIG, аргонодуговая сварка, сварка порошковой проволокой, лазерная сварка |
| Диапазон грузоподъемности робота | 8–25 kg (зависит от модели) |
| Система машинного зрения | Стереокамера с 3D-сканированием, до 400 fps |
Что представляет собой портальный сварочный робот с 7 осями?
 Портальный сварочный робот с 7 осями — это промышленная сварочная установка, в которой манипулятор робота с 6 шарнирными осями сочетается с 7-й линейной осью, установленной на портальной раме. Благодаря этому головка перемещается вдоль крупного свариваемого изделия без перестановки крана. Манипулятор с 6 осями отвечает за положение и наклон сварочной горелки, а 7-я ось — сервоприводная линейная направляющая — перемещает весь манипулятор по горизонтали на расстояние 5 метров и более.
Это важно, поскольку радиус действия стационарного робота с 6 осями быстро становится ограничением. Так как горизонтальный радиус действия типового робота с 6 осями составляет менее 1 000 mm, его увеличение до 2 000 mm требует установки основания шириной около 700 mm, а также достаточной площади и прочности пола для его поддержки. Для сварки 12-метровой двутавровой балки или судовой панели такая конфигурация попросту не подходит. Линейная 7-я ось увеличивает эффективную рабочую зону оборудования, не требуя замены самого робота. По данным International Federation of Robotics, в 2024 году во всем мире было установлено 542 000 промышленных роботов, причем конструкции с большим радиусом действия, такие как портальные системы, относятся к самым быстрорастущим сегментам промышленной робототехники.
Как 7-я ось меняет портальный сварочный робот
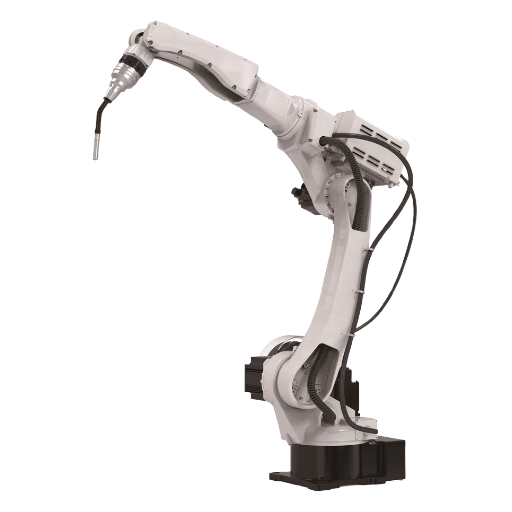 Под порталом расположена седьмая ось — устройство перемещения робота (Robot Transfer Unit, RTU): высокоточный линейный привод, к которому крепится робот и которым управляет та же система, что приводит в движение шесть шарнирных сочленений. В портальном сварочном роботе RTU перемещается по поперечной балке портала, позволяя манипулятору достигать любой точки на пролете длиной 12 m или более и при этом сохранять любую требуемую ориентацию сварочной горелки по 6 осям. Подробнее об этом читайте в нашем руководстве о том, как работает портальный сварочный робот.
В промышленных RTU применяются четыре типа приводов: ременной, винтовой, реечно-зубчатый и линейный электродвигатель. Однако при сварке с длинным перемещением чаще используют реечно-зубчатые и линейные электроприводы, поскольку они сохраняют точность позиционирования на расстояниях от 6 метров. Реечно-зубчатый привод также позволяет нескольким независимым роботам работать с одной RTU. Это основа портальных систем с двумя роботами, в которых манипуляторы сваривают противоположные стороны одной судовой панели.
Седьмая ось — это не просто механизм перемещения: контроллер включает линейный ход в планирование траектории. В отличие от более простого оборудования, сварочный робот с 7 осями не просто перемещает манипулятор в заданное положение и затем начинает сварку. Во время самого сварочного прохода контроллер ЧПУ согласует линейное перемещение с движениями манипулятора, предотвращает блокировки в сингулярных точках на длинных непрерывных швах и поддерживает оптимальную ориентацию горелки вдоль всего свариваемого изделия. Такая координация движений позволяет портальному сварочному роботу работать как полноценный станок с ЧПУ, а не как шарнирный манипулятор, установленный на линейных салазках.
📐 Инженерная заметка — характеристики рельсовой системыПромышленные рельсовые системы для 7-осевых роботов рассчитаны на 6-осевой манипулятор (обычно 210–313 кг) с полезной нагрузкой. Стандартная длина рельсов составляет 12 м, а в заказном исполнении может достигать 24 м для секций корпусов судов и мостовых балок. При ходе свыше 6 м применяются реечные приводы с автоматической смазкой и линейными направляющими с обеих сторон балки, которые выдерживают динамические нагрузки при быстром перемещении сварочной горелки. Нарушение выверки рельсов — самая частая причина простоев на техническое обслуживание: напольные конструкции требуют периодической проверки регулировочных прокладок, а интегрированные портальные рамы полностью решают эту проблему.
Ключевые особенности портального сварочного робота с 7 осями
 Пять возможностей отличают портальную систему с 7 осями производственного класса от заменяемых ею систем с меньшим числом осей. Каждую из них можно измерить и проверить по отраслевым показателям роботизированной сварки — это не абстрактные рекламные обещания. Обзор базовых технологий автоматизации представлен в нашем материале о технологиях роботизированной сварки.
Увеличенный вылет рельсового пути — более 12 m
Линейная седьмая ось перемещает манипулятор робота по стандартному рельсовому пути длиной 12 m; для судостроительных верфей и производства мостовых плит доступны индивидуальные исполнения длиной более 24 m. Один робот может выполнить сварку 12-метровой двутавровой балки за один запрограммированный проход, избегая компромиссов при соединении участков, характерных для более коротких установок с 6 осями. Под стандартной портальной рамой помещаются свариваемые изделия шириной до 5 m, без дополнительного подъема краном.3D-программирование без обучения робота
Современные портальные системы с 7 осями напрямую принимают 3D-модели из Tekla, SOLIDWORKS или UG, после чего контроллер автоматически формирует траекторию сварки — без трудоемкого программирования с помощью пульта обучения. Если чертежей нет, стереокамера с линейным сканированием реконструирует облако точек физической детали и сразу рассчитывает траектории сварки, позволяя операторам сваривать детали, которые никогда не моделировались в CAD.Интеллектуальное слежение за сварным швом и контроль деформации
Система машинного зрения 3D работает со скоростью до 400 fps и точностью облака точек 0,1 mm, в реальном времени определяет фактическое положение шва и компенсирует тепловую деформацию во время сварки. Замкнутый контур управления на основе машинного зрения с адаптивной настройкой параметров описан в исследовании по роботизированной сварке в интеллектуальном производстве, опубликованном в Nature Scientific Reports в 2024 году. Авторы изучали, как мониторинг в реальном времени позволяет уменьшить деформацию при сварке и повысить стабильность длинных швов — именно с такими проблемами сложно справиться при ручной сварке толстых листов.Сварочная головка для нескольких способов сварки
Один портальный робот с 7 осями может переключаться между MIG, MAG, TIG, аргонодуговой, порошковой и лазерной сваркой путем замены горелки и источника сварочного тока. Такая гибкость важна для предприятий, где на одной производственной линии обрабатывают изделия из углеродистой и нержавеющей стали, а также алюминия: вместо отдельного сварочного робота для каждого способа сварки достаточно одной системы.Синхронная работа двух роботов
Портальная конструкция позволяет установить на одном рельсовом пути два манипулятора с 6 осями и управлять ими согласованно через систему ЧПУ с планированием траекторий без столкновений. При изготовлении плоских судовых панелей и секций мостовых плит роботизированный сварочный пост с двумя роботами обеспечивает примерно в 1,8×–2× большую производительность, чем система с одним манипулятором, поскольку оба робота одновременно сваривают противоположные стороны изделия.💡 Совет специалиста
Не на каждом производстве стоит платить за все функции. Если основная длина свариваемых изделий не превышает 3 м, 6-осевой консольный робот на коротком рельсовом пути может оказаться выгоднее 7-осевого портального робота как по капитальным затратам, так и по времени программирования. ROI от 7-осевого портального робота становится выше, если длина изделия превышает 5 м или требуется синхронная работа двух манипуляторов.
Преимущества портального сварочного робота с 7 осями
 История автоматизации начинается с производительности и заканчивается контролем дефектов. Преимущества подтверждают независимые отраслевые данные, а не рекламные материалы поставщиков:
25–30%
Рост производительности (металлоконструкции)
320,500
Дефицит сварщиков в США к 2029 году (AWS)
12–24 mo
Типовой срок окупаемости
542,000
Промышленные роботы, установленные в 2024 году (IFR)
✔ Преимущества
- Обрабатывает изделия, слишком крупные для стационарных роботов с 6 осями
- Замкнутый контур управления тепловложением уменьшает деформацию длинных листовых швов
- 3D-программирование без обучения робота сокращает время настройки с нескольких дней до нескольких минут
- Портальная система с двумя роботами почти вдвое увеличивает производительность без расширения занимаемой площади
- Стабильный угол горелки и скорость сварки обеспечивают качество сварки: более 98 % швов принимаются с первого прохода
⚠️ Ограничения
- Уровень капитальных затрат: $100k–$500k+ за полностью интегрированный сварочный пост
- Площадь, занимаемая портальной системой, всегда больше, чем самим манипулятором робота.
- Выравнивание рельсового пути и калибровку машинного зрения необходимо регулярно обслуживать (ежеквартально)
- Требуется освоить программирование с импортом CAD-моделей и настройкой параметров процесса
- Предприятия с высокой номенклатурой и малыми объемами могут не получить ROI менее чем за 24 месяца
Перед тем как выбрать полноценный портальный сварочный пост
Прежде чем запрашивать официальное коммерческое предложение, оцените затраты для вашего ассортимента изделий с помощью инструментов «Подбор сварочного поста» или «Оценка эффективности» — вход в систему не требуется.
Применение портальных сварочных роботов с 7 осями в тяжелой промышленности
 Рыночный спрос сосредоточен в четырех сегментах тяжелого производства. Только мировой рынок робототехники для судостроения, по прогнозам, вырастет с $2.63B в 2025 году до $5.44B к 2032 году (среднегодовой темп роста — 10,9 %). Сходная динамика в производстве металлоконструкций, мостов и энергетического оборудования объясняет, почему именно в этих четырех сегментах портальные сварочные роботы в первую очередь заменяют ручной труд. Предприятиям, которым нужна компактная система для небольших и средних изделий, подойдет наше руководство по консольному посту с 8 осями, рассчитанному на более узкий круг задач.
Изготовление металлоконструкций
Двутавровые балки с постоянным и переменным сечением, коробчатые колонны, подкрановые балки, стальные фермы и ребристые плиты составляют основную часть работ по роботизированной сварке на предприятиях по производству металлоконструкций. Сочетание длинных непрерывных швов и повторяющейся геометрии изделий идеально подходит для 3D-программирования без обучения робота и перемещения по протяженному рельсовому пути. Автоматизированные сварочные посты обеспечивают стабильное качество с первого прохода от партии к партии. На одном предприятии Zhouxiang внедрила два портальных робота для производства двутавровых балок: производительность выросла на 300 % по сравнению с ручной сваркой при непрерывной работе 24/7.Судостроение
На судостроительных верфях сваривают секции корпуса длиной до 20 m, палубные листы, усиленные панелями с U-образными ребрами, а также трубы с фланцами. Исследование DTIC по роботизации и экономике судостроения показало, что сейчас на многих верфях роботами сваривают 25 % или более корпуса каждого судна, а в будущем планируют довести этот показатель до более 80 %. Портальная конфигурация с 7 осями позволяет реализовать такие планы. В одном из проектов Zhouxiang по сборке судовых панелей роботизированная сварочная ячейка с системой машинного зрения снизила затраты на сварку на 45 % и обеспечила выход годной продукции с первого прохода на уровне 99,8 %.Секции мостовых плит
Ортотропные панели мостового настила сочетают длинные непрерывные швы со сложной трехмерной геометрией и создают особенно сложные условия для ручной сварки, при которой накапливается тепловая деформация. Планирование 3D-траектории с согласованным движением по седьмой оси ограничивает тепловложение на каждом проходе и уменьшает деформацию на участках, которые раньше приходилось править после сварки.Производство энергетического оборудования
Для баков трансформаторов, шкафов распределительных устройств, секций башен ветрогенераторов и элементов опор ЛЭП требуется строгий контроль размеров (в этом случае повторяемость робота ±0,05 mm — базовое требование, а не преимущество). Именно стабильность работы портального робота с 7 осями позволяет использовать эти изделия в энергосистеме и объясняет, почему энергетическое машиностроение стало одним из первых направлений, внедривших автоматизированную сварку.Портальный робот с 7 осями, напольные рельсы или консоль: что подойдет вашему предприятию?
 Для сварочных роботов с большим радиусом действия подходят три конфигурации, рассчитанные на разные изделия, несмотря на частичное совпадение областей применения. Выбор зависит от основного размера свариваемого изделия — ширины, длины или доступности, — а также от свободного пространства на полу. Сравнение портальной системы, напольных рельсов и консоли приведено в нашем обзоре трех вариантов.
| Характеристика | Портал с 7 осями | Напольные рельсы | Консоль | Стационарная система с 6 осями |
|---|---|---|---|---|
| Максимальная ширина сварки | До 5 m | 1,5–2 m | 3–4 m | Радиус действия менее 2 m |
| Максимальная длина перемещения | 12–24 m (рельсовый путь) | 6–10 m (рельсовый путь) | Фиксированная зона перемещения манипулятора | Стационарное основание |
| Площадь на полу | Наибольшая (портал охватывает рабочую зону) | Вытянутая, узкая (располагается вдоль стены) | Компактная | Наименьшая |
| Типичное свариваемое изделие | Двутавровые балки, секции корпуса судна, мостовые плиты | Длинные балки, швы с одной стороны | Рамы малого и среднего размера | Мелкие детали, узлы |
| Уровень капитальных затрат | Самый высокий ($200k–$500k+) | Выше среднего ($100k–$250k) | Средний ($80k–$180k) | Самый низкий ($40k–$100k) |
| Общее число осей | 7 (увеличивается до 8/9 с позиционером) | 7 (рельсовый путь + манипулятор с 6 осями) | 7/8/9 (консоль + позиционер) | 6 |
Как выбрать портальный сварочный робот с 7 осями для производства
 Выбор системы зависит от пяти факторов, а не от простого подбора по каталогу. Последовательно оцените их, прежде чем формулировать требования к системе: первые три решения определяют все последующие.
- Максимальная длина свариваемого изделия. Возьмите самое длинное изделие и измерьте его по основному направлению. Ориентируйтесь на этот размер при выборе длины рельсового пути: 6 m для стальных узлов, изготавливаемых в цехе, 12 m для двутавровых балок, свариваемых на месте, и 18–24 m для секций корпуса судна и мостовых конструкций.
- Полезная нагрузка и радиус действия сварочной горелки. Манипуляторы роботов грузоподъемностью 8 kg подходят для сварки тонкостенных металлоконструкций; 12 kg — наиболее распространенный вариант среднего ценового сегмента для толстых листов; 25 kg достаточно для сварки двумя горелками и работы с тяжелой оснасткой. При выборе радиуса действия робота учитывайте самую глубокую точку поперечного сечения, к которой нужно подвести горелку, а не только длину изделия.
- Набор способов сварки. На предприятиях, использующих только один способ сварки (например, только MIG), можно установить более простую комплектацию горелки. Для сварки разными способами — MIG, MAG, TIG, аргонодуговой и лазерной — необходимы система быстрой смены горелки и источник сварочного тока с несколькими выходами, например цифровые инверторы Aotai или Megmeet, которые часто устанавливают на портальные сварочные посты.
- Рабочий процесс программирования. Если инженерная команда уже моделирует детали в Tekla, SOLIDWORKS или UG, выбирайте контроллер, который напрямую импортирует эти форматы. Если вы изготавливаете изделия по чертежам заказчика, выбирайте опцию со стереокамерой и облаком точек: она позволит сканировать и выполнять сварку без предварительного моделирования.
- Объем интеграции. Автономный сварочный пост можно ввести в эксплуатацию за несколько недель. Его интеграция в существующую линию не вызывает сложностей, если контроллер поддерживает обмен данными с вашей MES. Для интеграции в производственную линию, связанную с MES и предусматривающую планирование заданий, мониторинг цифрового двойника, а также автоматическую загрузку и разгрузку конвейером, требуется заранее спланировать архитектуру системы. На такую интеграцию закладывайте два-три месяца. Более широкие критерии выбора приведены в нашем руководстве по выбору сварочного робота.
📐 Примечание для инженеров — два примера расчетаЦех металлоконструкций, средний объем производства: рельсовый путь длиной 12 m, один манипулятор грузоподъемностью 12 kg (например, MR12-2010), горелка MIG для сварки порошковой проволокой, импорт модели Tekla, напольное крепление — типовые капитальные затраты $180k–$260k, срок окупаемости 14–18 месяцев при выпуске более 1 500 двутавровых балок в год.
Пост для сборки плоских панелей на судоверфи: рельсовый путь длиной 24 m, два манипулятора грузоподъемностью 12 kg на отдельных тележках, MIG и аргонодуговая сварка, работа с облаком точек без чертежей, интегрированная портальная рама — капитальные затраты $400k–$600k+, срок окупаемости 18–24 месяца на линии производства секций корпуса судна.
Запросить у Zhouxiang предложение на портальный роботизированный сварочный пост →
Часто задаваемые вопросы

В: Окупится ли портальный сварочный робот с 7 осями в производственном цехе среднего размера?
Посмотреть ответ
Это зависит от ассортимента изделий и объема производства. Предприятия, которые выполняют длинные непрерывные швы на крупных изделиях — двутавровых балках, коробчатых колоннах, плоских панелях шириной более 4 m, — окупают оборудование менее чем за 18 месяцев, поскольку портал за один проход сваривает участки, физически недоступные для стационарного робота с 6 осями. На мелкосерийных производствах с большим разнообразием деталей окупаемость наступает позже, и более подходящим решением может стать консольный сварочный робот.
В: Как работает портальный сварочный робот с 7 осями, шаг за шагом?
Посмотреть ответ
Оператор устанавливает изделие на сварочное приспособление и импортирует 3D-модель (Tekla / SOLIDWORKS / UG) или выполняет сканирование стереокамерой. После загрузки данных интеллектуальный контроллер сварки определяет положение швов, подбирает параметры процесса (ток, напряжение, скорость подачи проволоки, угол горелки) из своей базы данных и планирует 3D-траекторию без столкновений, согласуя движения шести шарнирных сочленений с седьмой линейной осью. Запуск одним нажатием выполняет всю сварку; система машинного зрения корректирует траекторию в реальном времени, а между проходами автоматически очищается горелка.
В: Что такое 7-я ось и чем она отличается от робота с 6 осями?
Посмотреть ответ
Все 6 осей шарнирного робота — это вращательные сочленения, которые задают ориентацию горелки. Седьмая ось — линейный рельсовый путь, или устройство перемещения робота, — перемещает весь манипулятор по горизонтали. Ее считают осью, а не просто механизмом перемещения, поскольку во время сварки контроллер координирует ее движение с движениями остальных шести осей. Это позволяет выполнять длинные непрерывные швы, сохраняя постоянный угол горелки.
В: Сколько стоит портальный сварочный робот с 7 осями?
Посмотреть ответ
Полностью укомплектованные сварочные посты обычно стоят $150k–$500k+. Основные факторы стоимости — длина рельсового пути (за метр), количество манипуляторов (один или два), характеристики системы машинного зрения и объем интеграции с MES. Запросите смету с разбивкой по позициям, а не ориентировочную цену: цены на отдельные компоненты различаются сильнее, чем стоимость системы в целом.
В: Может ли портальный сварочный робот с 7 осями работать и с длинными трубами, и с плоскими панелями?
Посмотреть ответ
Да, если подобрать подходящее сварочное приспособление. В модульной портальной ячейке можно установить как плоский стол для панелей, так и позиционер с осью вращения для цилиндрических изделий. Для сварки труб на судоверфи обычно выбирают такой позиционер в качестве 8-й оси. Переход от траектории для трубы к траектории для плоского листа выполняется выбором соответствующих настроек приспособления в контроллере.
В: Какое ежегодное техническое обслуживание требуется портальному сварочному роботу?
Посмотреть ответ
К основным регулярным работам относятся ежеквартальная проверка выравнивания рельсов, смазка линейных направляющих и калибровка датчика машинного зрения. Сварочные расходные материалы — контактные наконечники и каналы сварочной горелки — требуют профилактического обслуживания чаще всего и чаще всего становятся причиной приваривания проволоки к контактному наконечнику на роботизированной горелке. Поэтому автоматическая очистка горелки и плановая замена наконечников важнее любого отдельного параметра ЧПУ. Прошивку контроллера обновляют ежегодно. В большинстве сервисных контрактов OEM эти работы включены в ежегодный бюджет на техническое обслуживание в размере 2–5 % от капитальных затрат.
Похожие статьи
- Портальный и шарнирный сварочные роботы — компромиссы при выборе конфигурации
- Из чего складывается стоимость роботизированной сварочной ячейки — статьи капитальных и операционных затрат
- График технического обслуживания сварочного робота — что и когда проверять
- Роботизированная и ручная сварка — сравнение производительности, качества и затрат
Ссылки и источники
- Отчёт World Robotics 2025 — мировой спрос на промышленных роботов за 10 лет удвоился — International Federation of Robotics
- Где сварщики? — октябрьский выпуск Welding Digest за 2025 год — American Welding Society
- Портал данных о занятости в сварочной отрасли — American Welding Society
- Что такое 7-я ось (также известная как RTU) и где она применяется? — Linear Motion Tips
- Интеллектуальный подход к планированию роботизированного сварочного процесса — Nature Scientific Reports, 2024
- Робототехника и экономика судостроения — Defense Technical Information Center (DTIC)
- Обзор рынка робототехники в судостроении за 2025–2032 годы — Fortune Business Insights
Об этом анализе
В статье рассматриваются конфигурации 7-осевых портальных сварочных роботов для заказчиков, сравнивающих их с консольными роботами и системами на напольных рельсах при производстве металлоконструкций, строительстве судов и мостовых плит. Данные о спросе на сварщиков и внедрении промышленных роботов взяты из октябрьского выпуска AWS Welding Digest за 2025 год и отчёта IFR World Robotics 2025; показатели производительности основаны на опубликованных материалах о применении сварки в производстве металлоконструкций и судостроении. Рекомендации по подбору оборудования для конкретных отраслей учитывают 34-летний опыт Zhouxiang во внедрении автоматизации сварки, однако вся приведённая выше статистика взята из независимых источников, а не из материалов поставщиков.

