
Свяжитесь с Zhouxiang


Краткие характеристики: лазерное слежение за сварным швом
| Принцип измерения | Лазерная триангуляция (профиль структурированного света) |
| Типичная точность слежения | ≈ ±0,1–0,3 mm (зависит от настройки) |
| Скорость слежения | До ~85 мм/с (≈200 дюймов/мин), часто выше скорости сварки |
| Контактный | Бесконтактный (оптический) |
| Расстояние упреждения | Датчик опережает дугу на ~10–40 мм |
| Подходящие типы стыков | Стыковое соединение, угловой шов, нахлёсточное соединение, V-образная разделка |
| Основные ограничения | Отражающие поверхности и алюминий, брызги на оптике, необходимость прямой видимости |
Это типичные для отрасли диапазоны, которые зависят от датчика, контроллера и типа стыка. Сверьте значения с данными поставщика для ваших изделий.
Что такое лазерное слежение за сварным швом? (И чем оно отличается от поиска шва)
 Лазерное слежение за сварным швом — это метод контроля в реальном времени, который удерживает сварочную горелку робота по центру шва во время горения дуги. Лазер проецирует линию на стык, камера считывает, как эта линия меняется в зависимости от геометрии стыка, а система непрерывно передаёт роботу поправки положения. Благодаря этому траектория сварки соответствует реальному изделию перед роботом, а не тому, которое было запрограммировано на прошлой неделе.
Его часто путают с поиском сварного шва, но эти понятия не взаимозаменяемы. Если использовать с интегратором неправильный термин, можно получить неподходящее коммерческое предложение. Этот метод также называют слежением за сварным швом; он подходит для угловых, стыковых и шовных соединений.
Чем поиск сварного шва отличается от слежения за ним?
Поиск сварного шва — это однократное определение положения перед зажиганием дуги: робот касается изделия или сканирует его, чтобы определить начало стыка, а затем выполняет сварку по скорректированной, но неизменной траектории. Слежение за сварным швом — это непрерывная коррекция во время сварки. Робот корректирует положение горелки, когда стык смещается из-за тепловой деформации, отклонений при сборке или смещения от прихваток. Проще говоря, поиск отвечает на вопрос «где начинается этот стык?», а слежение — «где стык находится прямо сейчас, в процессе сварки?». На многих производственных участках применяются оба метода: поиск задаёт начальное положение, а слежение помогает удерживать траекторию. Слежение за сварным швом — один из нескольких методов контроля в роботизированной сварке. К основным типам относятся контактное сканирование, дуговое слежение за швом, 2D- и 3D-машинное зрение с лазером. В этом руководстве основное внимание уделено лазерному зрению — направлению, в котором развивается большинство решений для высокоточной автоматизации. При этом в сравнении ниже каждый метод рассматривается объективно.💡 Главное
Поиск сварного шва определяет его положение в начале, а слежение корректирует траекторию непрерывно во время сварки. Если стыки смещаются из-за нагрева, одного поиска недостаточно, чтобы обеспечить качественный шов.
Как работает лазерное слежение за сварным швом: триангуляция и контур коррекции
 Система лазерного слежения за сварным швом представляет собой контур управления, состоящий из четырёх этапов, которые повторяются много раз в секунду. Понимание этой последовательности помогает быстро определить, в каких условиях система будет работать успешно, а в каких могут возникнуть трудности.
Цикл «обнаружение → измерение → смещение → коррекция»
Здесь важна геометрия. Поскольку камера расположена впереди дуги на расстоянии упреждения (обычно 10–40 мм), система измеряет стык непосредственно перед сваркой, оставляя контроллеру время на реакцию. Если расстояние упреждения слишком мало, коррекции запаздывают; если слишком велико, датчик считывает положение стыка, которое ещё может измениться до прихода горелки. Поэтому лазерный датчик машинного зрения настраивают для конкретного диапазона рабочего расстояния, а не устанавливают произвольно; положение сканера относительно сварочной ванны также настраивают во время пусконаладочных работ.
Почему используют лазерную триангуляцию, а не более простые методы? Потому что это бесконтактный, быстрый и высокоточный метод — именно эти три свойства научные публикации неизменно называют ключевыми для слежения за швом в роботизированной сварке в реальном времени, согласно рецензируемому исследованию по слежению за швом с помощью лазерного зрения, опубликованному в National Library of Medicine. Бесконтактный метод не требует щупа, который может изнашиваться или сталкиваться с деталями; высокая скорость позволяет датчику не отставать от сварки; точность обеспечивает надёжность данных о смещении. Что это даёт? Это единственный широко распространённый метод, который измеряет всю форму стыка, а не только определяет его наличие, что и делает возможной последующую адаптивную сварку.
- Проецирование: лазерная линия (или несколько линий) проецируется на стык перед дугой.
- Измерение: камера, установленная под фиксированным углом, видит, как линия изгибается над профилем стыка; триангуляция преобразует этот изгиб в 3D-измерение положения и формы стыка.
- На этапе извлечения: программное обеспечение находит характерный элемент стыка — корень V-образной разделки или угол углового шва — и вычисляет смещение между положением сварочной горелки и фактическим положением стыка.
- Коррекция: смещение передаётся контроллеру робота, который в реальном времени корректирует положение сварочной горелки. Цикл непрерывно повторяется по всей длине шва.
Лазерное слежение, слежение по дуге или контактное измерение: как выбрать метод
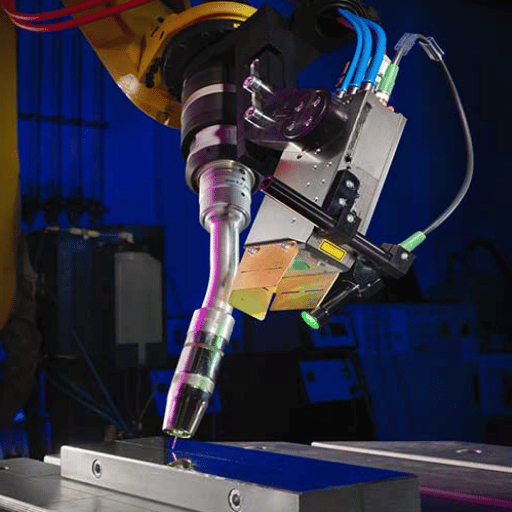 Сразу развеем одно распространённое заблуждение: лазерное слежение не всегда является лучшим решением. Дуговое слежение и контактное сканирование тоже подходят для определённых задач. Хороший интегратор выбирает метод с учётом стыка, материала и бюджета, а не рекламного буклета. Ниже — объективное сравнение с конкретными различиями.
| Метод | Как выполняется измерение | Коррекция во время сварки? | Оптимальное применение | Основное ограничение |
|---|---|---|---|---|
| Контактное сканирование | Проволока или сварочная горелка физически касается изделия, чтобы определить положение стыка | Нет — только предварительное определение положения | Тяжёлые жёсткие изделия; простые стыки | Добавляет ~3–5 s на каждый поиск; определяет только начало шва, не адаптируется в процессе сварки |
| Дуговое слежение (TAST) | Считывает сварочный ток, пока сварочная горелка колеблется вдоль стыка | Да | Толстые детали, угловые швы или швы с разделкой, многослойная сварка | Требует колебаний горелки и более толстого материала; не передаёт данные о зазоре и форме |
| Лазерная линия 2D | Одна лазерная линия и триангуляция с помощью камеры | Да | Общие стыковые и угловые швы при умеренных требованиях к точности | Ограниченные данные о профиле; чувствительность к брызгам и отражающим поверхностям |
| 3D-машинное зрение с лазером | Профиль структурированного света, отображающий форму стыка и зазор | Да | Точная сварка лазером/MIG, разные стыки, измерение зазора | Более высокая стоимость; проблемы с отражающими поверхностями, алюминием и брызгами; требуется прямая видимость |
✔ Преимущества лазерного слежения за сварным швом
- Непрерывная коррекция в реальном времени, точность менее миллиметра
- Измеряет форму стыка и зазор, а не только положение
- Бесконтактный метод; нечему изнашиваться или сталкиваться с изделием
- Достаточно быстрое, чтобы опережать типичную скорость сварки
- Работает с тонким материалом, где TAST не справляется
⚠ Ограничения, которые нужно учитывать
- Отражающие поверхности и алюминий рассеивают лазерный луч
- Брызги и дым могут загрязнить оптику
- Требуется прямая видимость участка перед дугой
- Более высокие затраты на оборудование и интеграцию
- Требует калибровки и стабильного диапазона расстояния до изделия
Как быстро выбрать метод с учётом типа стыка и материала
- Тонкий лист, разные стыки, точная сварка MIG и лазером → 3D-машинное зрение с лазером
- Толстые многослойные угловые швы или швы с разделкой, много брызг → слежение по дуге (TAST)
- Массивные жёсткие детали, повторяемая сборка, требуется только определить начальную точку → поиск касанием
- Предприятие с широкой номенклатурой, хорошей оснасткой и высокой повторяемостью → возможно, не требуется (см. раздел об ROI)
Точность и бюджет погрешностей: что на самом деле даёт «слежение в реальном времени»
 Поставщики любят говорить о «высокой точности». Покупателям нужны конкретные цифры и условия, при которых они достигаются. При контролируемых условиях лазерное слежение за сварным швом обычно удерживает сварочную горелку на расстоянии примерно ±0,1–0,3 mm от стыка. Но эта цифра — результат расчёта суммарной погрешности, а не фиксированная характеристика. Если считать её гарантированным параметром, можно дорого за это заплатить.
Насколько точно работает лазерное слежение за сварным швом?
Точность зависит от всей цепочки: разрешения датчика, качества калибровки, стабильности рабочего расстояния, поверхности детали, повторяемости робота и помех в зоне дуги. В исследованиях по выделению сварного шва в реальном времени прямо указано, что свет дуги и брызги — критические источники помех для лазерных датчиков машинного зрения, работающих рядом с действующей дугой; см. исследование выделения сварного шва в реальном времени с помощью лазерного машинного зрения. Новые подходы позволяют снизить погрешность: в исследовании 2026 года адаптивный алгоритм уточнения сочетался с лазерной триангуляцией с фиксированной геометрией, чтобы повысить точность датчика слежения за сварным швом. Честный ответ таков: точность менее миллиметра достижима, но фактический результат определяется самым слабым звеном вашей системы.
📐 Примечание для инженеров — правило одной трети
Задавайте точность слежения датчика не хуже примерно одной трети допустимого отклонения сварного шва. Если для стыкового соединения допустимо смещение валика на ±0,6 mm, точность слежения должна составлять ≈±0,2 mm: тогда датчик израсходует лишь треть допуска, оставив запас на повторяемость робота и тепловой дрейф. Сложите погрешности: погрешность слежения + повторяемость робота + люфт оснастки должны укладываться в допуск сварного шва. Если их сумма превышает допуск, повышение точности датчика не спасёт сварное соединение — сначала нужно изменить оснастку или конструкцию соединения.
«При сварке длинных изделий на напольных рельсовых путях мы рассматриваем точность слежения как один из факторов в общем бюджете погрешностей, но не как единственный. Наибольший эффект обычно дают стабилизация расстояния до изделия и надёжная оснастка, а не погоня за более точными характеристиками датчика в спецификации».
Интеграция лазерного слежения за сварным швом со сварочными роботами
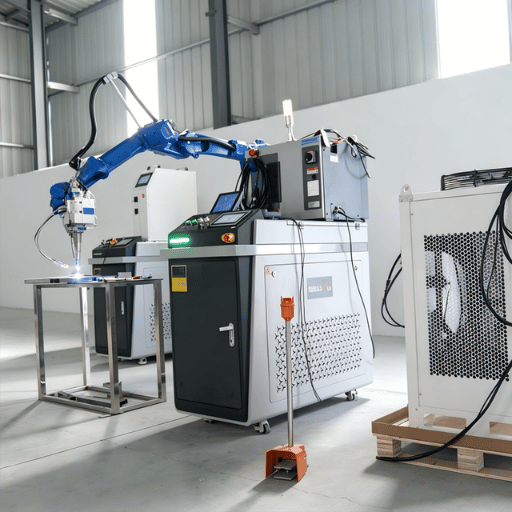 Датчик слежения за сварным швом — это не отдельное устройство, а узел системы. Головка датчика измеряет стык, контроллер преобразует измерения в поправки, а контроллер робота вносит их в траекторию сварки. Слежение за швом поддерживают многие крупные экосистемы: FANUC, Yaskawa Motoman, ABB, Lincoln Electric, Fronius, а также специализированные производители датчиков, такие как Servo-Robot, Scansonic и Meta Vision, предлагают решения, интегрируемые с роботами или источниками сварочного тока. Ключевое значение имеет интерфейсная совместимость: насколько корректно головка датчика взаимодействует с контроллером и как данные о смещении преобразуются в параметры сварки.
Слежение также дополняет программирование. Если вы уже используете офлайн-программирование сварочных роботов, слежение за швом компенсирует расхождение между смоделированной траекторией и реальным изделием: программа задаёт приблизительную траекторию, а система слежения учитывает отклонение. Эти методы дополняют друг друга, а не дублируют: офлайн-программирование задаёт траекторию, слежение корректирует её с учётом реальных условий.
Расположение датчика зависит от конструкции оборудования. При выполнении длинного шва на роботизированном сварочном посту с напольной рельсовой системой робот перемещается вдоль изделия, поэтому датчик должен сохранять рабочее расстояние на протяжении нескольких метров хода. Роботизированный сварочный комплекс портального типа или консольный сварочный робот перемещаются иначе, что влияет на прямую видимость и достижимое расстояние упреждения. Интеграция, калибровка, настройка интерфейса контроллера и движения — именно на этих этапах применяются стандарты роботизированной дуговой сварки, например стандарты, поддерживаемые American Welding Society (AWS), а также стандарты ISO для роботизированной сварки, регулирующие безопасность и технологические процессы.
Когда лазерное слежение за сварным швом окупается, а когда нет
 Слежение за сварным швом оправдывает себя, когда стык смещается, а остановить это смещение без серьёзных затрат невозможно. Для такой технологии есть чёткий круг задач: крупные узлы для сварки металлоконструкций, судостроение, сосуды под давлением и любые длинные швы, где тепловая деформация уводит стык с заданной траектории. Чем крупнее и горячее изделие, тем сильнее смещается стык, а значит, тем выше окупаемость и точность позиционирования при использовании системы слежения. Для таких задач автоматизация сварки металлоконструкций со слежением за сварным швом помогает выполнять швы с меньшим риском брака стабильно и повторяемо, а адаптивное управление позволяет поддерживать качество на длинном шве с разделкой.
Рассмотрим коробчатую балку длиной 12 метров, прихваченную при комнатной температуре. По мере наложения первого длинного углового шва неравномерный нагрев изгибает балку на несколько миллиметров по длине, и стык на дальнем конце оказывается уже не там, где его задала программа. Без слежения сварочная горелка уходит с угла, и валик не доходит до корня шва. При лазерном слежении датчик считывает смещение стыка, а горелка следует за изгибом, удерживая шов в углу от начала до конца. Именно в таких случаях слежение за швом окупается.
Есть и нюанс, о котором конкуренты говорят редко: иногда правильное решение — вообще не покупать систему слежения за швом. На производствах с широкой номенклатурой и малыми партиями затраты связаны не только с оборудованием, но и со временем на программирование и оплатой труда квалифицированных специалистов. Один интегратор сварочных систем открыто утверждает, что слежение за швом может свести на нет преимущества простой автоматизации, а хорошо спроектированное сварочное приспособление с повторяемой оснасткой зачастую лучше, чем дополнительная сложность. В этом есть смысл. Если сборка деталей повторяема, а сами детали небольшие, затраты времени на цикл и инженерные работы могут превысить отдачу от системы датчиков — учтите, что только поиск стыка перед сваркой может занимать несколько секунд на каждую деталь.
Оправдано ли лазерное слежение за сварным швом? Разбор сценария
Прежде чем принимать решение, рассчитайте показатели для собственного набора изделий. Быстрый калькулятор ROI сварочного робота поможет определить, окупится ли слежение быстрее, чем улучшение оснастки.
| Ваша ситуация | Рекомендация |
| Крупные детали, длинные швы, заметная тепловая деформация | Слежение — быстро окупается |
| Нестабильная сборка, которую нельзя исправить на предыдущем этапе | Слежение — помогает поддерживать качество сварки |
| Большие объёмы производства, высокая повторяемость, надёжная фиксация изделий | Часто можно обойтись без него — сначала вложитесь в оснастку |
| Широкая номенклатура, небольшие партии, простые мелкие детали | Обычно нецелесообразно — затраты на программирование превышают выгоду |
Почему слежение за сварным швом не работает: распространённые проблемы
 Если лазерное слежение за сварным швом не оправдывает ожиданий, дело редко бывает в алгоритме — обычно причина в физических условиях производства. Зная типичные причины сбоев, можно устранить их заранее, пока они не привели к потере рабочей смены.
- ⚠Отражающие поверхности и алюминий рассеивают лазерную линию, из-за чего камера теряет признаки стыка. На матовых изделиях слежение работает стабильно; для блестящих требуется настроить угол, поляризацию или выбрать другую длину волны.
- ⚠Брызги и дым оседают на оптике, а свет дуги засвечивает камеру; в исследованиях лазерного машинного зрения это названо главным источником помех. Помогают воздушные ножи, защитные экраны и достаточное расстояние упреждения.
- ⚠Прихватки и ранее наложенные швы могут затруднить распознавание признаков, из-за чего система ошибочно определит положение стыка. Качественное программное обеспечение отфильтровывает их, недорогие системы — нет.
- ⚠Потеря прямой видимости при сложной геометрии ослепляет датчик: сварочная горелка может достичь участка, который лазер не видит.
Подходит ли слежение за сварным швом с помощью лазера для алюминия и отражающих поверхностей?
Можно, но это самый сложный случай. Отполированный алюминий и нержавеющая сталь зеркально отражают лазер, вместо того чтобы рассеивать его обратно к камере, поэтому сигнал от стыка пропадает. Интеграторы решают эту проблему, меняя угол датчика, применяя узкополосную фильтрацию, а иногда используя многолинейные датчики, которые дают алгоритму больше признаков для распознавания. Заложите дополнительное время на пусконаладочные работы при работе с отражающими материалами и проверяйте систему на реальных изделиях, а не на идеально ровном образце.⚠️ Главное заблуждение: слежение не исправляет проблемы сборки
Слежение за швом позволяет следовать стыку, но не увеличивает объём присадочного материала. Если зазор превышает предел, который ваш способ сварки позволяет перекрыть, система будет точно вести горелку над зазором, который невозможно заполнить, и всё равно возникнут несплавление или прожог. Слежение корректирует положение, но не исправляет плохую сборку. Если зазор выходит за допустимый диапазон перекрытия, нужны адаптивное управление параметрами или более качественная подготовка, а не просто более совершенный датчик. Раннее выявление таких ошибок — ещё одна причина, по которой контроль сварных соединений остаётся необходимым даже при слежении за швом; понимание типичных дефектов сварки также помогает определить, что система слежения может и чего не может предотвратить.
Перспективы отрасли: адаптивная сварка с AI и без сварочных приспособлений (2025–2026)
 Слежение за сварным швом становится частью более широкого перехода к адаптивной сварке на базе AI. Начнём с ситуации на рынке: он растёт. В 2025 году объём более широкого рынка роботизированной сварки оценивался примерно в USD 6,54 миллиарда, а к 2030 году, согласно Maximize Market Research, должен достичь примерно USD 12 миллиардов при среднегодовом темпе роста около 9 %. Внутри этого рынка спрос на системы слежения сосредоточен в тяжёлых отраслях. Объём рынка лазерных систем слежения за сварным швом для автоматизации судостроения в 2025 году оценивался в USD 214,6 миллиона; в течение десятилетия ожидается его резкий рост.
Сейчас для покупателей важны два технологических изменения. Во-первых, слежение по 2D-линии уступает место полноценному 3D-измерению зазора и объёма: патентная активность в 2025 году, включая заявки, связанные с Path Robotics, указывает на применение триангуляции со структурированным светом, которая измеряет зазор вдоль всего шва, а не только его центральную линию. Эти данные используются для адаптивного управления параметрами: система меняет напряжение, скорость или амплитуду поперечных колебаний горелки в зависимости от видимого зазора. Во-вторых, появляется сварка без приспособлений: передовые системы слежения и сенсоры уменьшают зависимость от массивной оснастки. Эта идея работает только в том случае, если система слежения достаточно надёжна, чтобы заменить фиксацию изделия зажимами.
Если вы выбираете систему в 2026 году, задайте один конкретный вопрос: она выполняет только слежение по 2D-линии или обеспечивает полноценное измерение зазора с помощью 3D-машинного зрения и передаёт данные в систему адаптивного управления? От ответа зависит, приобретаете ли вы устаревшую систему слежения за траекторией или платформу, которую можно развивать для адаптивного производства с частичным отказом от оснастки. Данные Международной федерации робототехники о распространении роботов в мире говорят о том, что внедрение автоматизации не замедляется.
Часто задаваемые вопросы
В: Окупается ли лазерное слежение за швом при малых объёмах производства или единичных заказах?
Показать ответ
Чаще всего нет. Для небольших единичных деталей с повторяемой сборкой сварочная оснастка обычно выгоднее затрат времени на программирование.
В: Можно ли использовать лазерное слежение за сварным швом при сварке нержавеющей стали и тонколистового металла?
Показать ответ
Да, для тонкого листа лазерное зрение особенно полезно, поскольку слежение по дуге плохо работает при толщине ниже определённого значения. Полированная нержавеющая сталь может отражать лазер, поэтому требуется настроить угол или фильтр; на матовых и шлифованных поверхностях слежение работает хорошо.
Вопрос: с какой скоростью робот может выполнять сварку при активном лазерном слежении за швом?
Показать ответ
Здесь датчик редко становится узким местом. Лазерные системы машинного зрения способны отслеживать шов на скорости до примерно 85 mm/s (≈200 in/min), что зачастую быстрее самого процесса сварки. На практике скорость перемещения ограничена металлургическими факторами — тепловложением, контролем сварочной ванны и скоростью наплавки, которую позволяют обеспечить выбранные параметры сварки, — а не скоростью считывания стыка сканером. Если повышать скорость, качество сварного шва ухудшится раньше, чем перестанет справляться система слежения, поэтому сначала настройте процесс, а система слежения будет ему соответствовать.
Вопрос: нужно ли офлайн-программирование, если используется слежение за сварным швом?
Показать ответ
Эти решения предназначены для разных задач. Офлайн-программирование помогает быстро задать требуемую траекторию, а слежение за сварным швом корректирует расхождения между ней и реальной деталью. При работе с разнообразными или крупногабаритными сборками их совместное применение обеспечивает и быструю настройку, и точность в реальном времени.
В: Какое обслуживание требуется датчику лазерного слежения за сварным швом?
Показать ответ
В основном нужно очищать оптику и периодически выполнять калибровку. Загрязнение линзы — самая частая причина ухудшения слежения.
В: Можно ли одновременно использовать слежение за сварным швом и слежение по дуге?
Показать ответ
Да, некоторые ячейки работают именно так. Лазерное слежение определяет положение стыка и общую траекторию, а обратная связь по дуге корректирует положение сварочной горелки внутри стыка при многопроходной сварке. Так вы получаете данные о форме стыка благодаря лазерному техническому зрению и обратную связь по дуге, устойчивую к брызгам. Это полезно при сварке толстых деталей с разделкой кромок: в глубине многопроходного шва лазер может потерять стык, и тогда обратная связь по дуге восполнит этот пробел.
Планируете линию роботизированной сварки со слежением за швом?
Будь то длинные швы на металлоконструкциях или сборки с высоким уровнем деформации, качество сварки и окупаемость зависят от правильного сочетания систем измерения, оснастки и платформы перемещения. Zhouxiang проектирует и интегрирует такие системы под ключ.
Узнайте больше о роботизированном сварочном посте с напольной рельсовой системой →Наш подход к интеграции сварочных роботов
Zhouxiang проектирует и производит системы роботизированной сварки, включая посты с напольными рельсами и портальные комплексы для лазерного слежения на длинных швах металлоконструкций. В этом руководстве показано, как мы на реальных проектах оцениваем сочетание слежения, оснастки и конструкции соединения. Поэтому здесь уделено не меньше внимания случаям, когда слежение не нужно, чем самой технологии.
Источники и материалы
- Новый метод слежения за сварным швом с помощью лазерного технического зренияНациональная медицинская библиотека США (NIH)
- Извлечение сварного шва в реальном времени с помощью лазерного технического зренияНациональная медицинская библиотека США (NIH)
- Повышение точности датчиков слежения за сварным швом с помощью адаптивной коррекции и лазерной триангуляции (2026)Международный журнал передовых производственных технологий (Springer)
- Стандарты сварки (роботизированная дуговая сварка)Американское общество сварки
- Данные о мировой робототехнике и внедрении роботовМеждународная федерация робототехники
- Рынок роботизированной сварки: глобальный отраслевой прогнозMaximize Market Research
- Рынок систем лазерного слежения за сварным швом для автоматизации судостроенияFact.MR
Похожие статьи
- Руководство по автоматизации сварки двутавровых балок: слежение за длинными швами металлоконструкций
- Сварка коллаборативным роботом: когда коллаборативные роботы подходят вашему производству
- Неразрушающий контроль сварных соединений: проверка швов, выполненных с помощью слежения
- Технологическая инструкция по сварке, в которой описан процесс
- Мобильный сварочный робот: измерение на ходу

