Свяжитесь с Zhouxiang

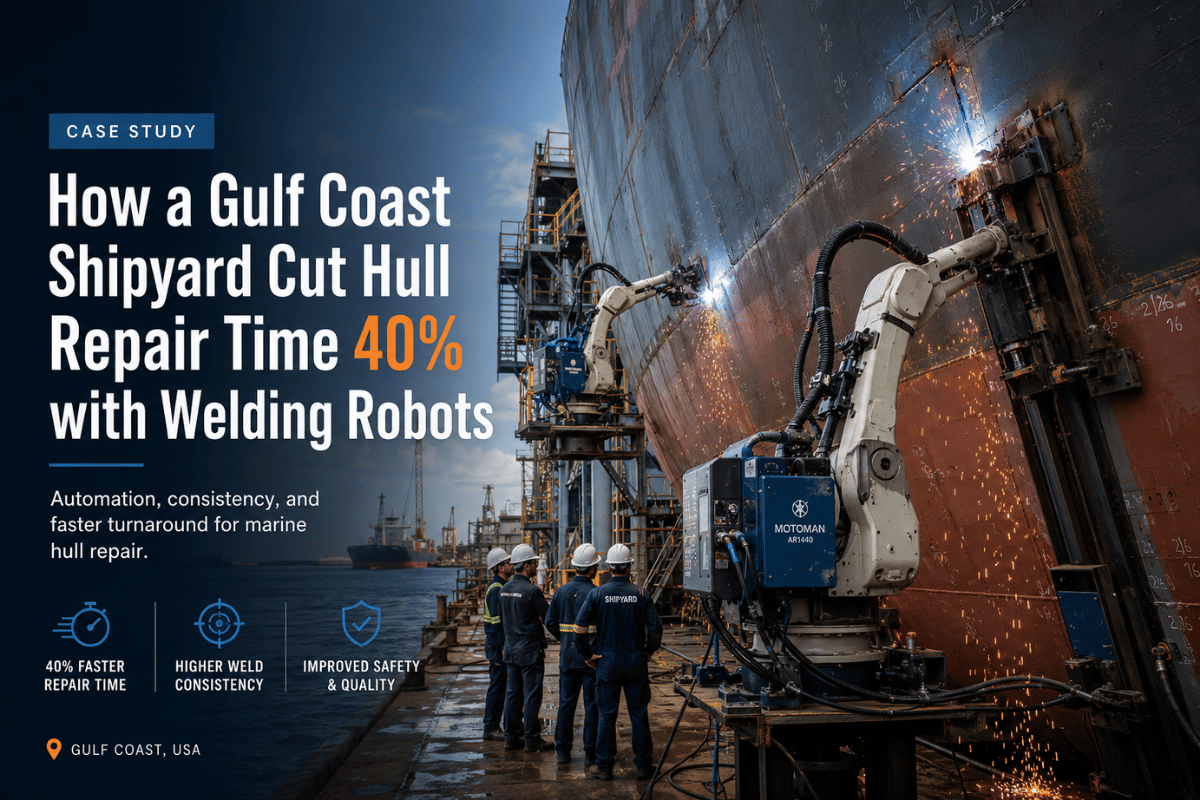
Как верфь на побережье Мексиканского залива сократила время ремонта корпуса на 40 % с помощью сварочных роботов

Содержание
Показать
В один из июньских дней 2017 года на производственной площадке Bollinger Shipyards в Локпорте, штат Луизиана, происходило нечто необычное. Портальная система Wolf Robotics прокладывала траекторию сварочной горелки по секциям корпуса, тогда как раньше эту задачу могли освоить лишь три опытных сварщика, потратив два дня на ручное программирование робота. Система настроила ту же траекторию менее чем за четыре часа. Этого удалось достичь в рамках совместного проекта стоимостью $5,9 million, финансируемого ВМС США и их отраслевыми партнёрами. После установки системы время программирования роботов сократилось на 90 %. На сварку приходится значительная доля трудозатрат в судостроении — 25-28 %, — а в стране уже сейчас не хватает, по оценкам, 330 000 квалифицированных сварщиков; ожидается, что к 2028 году дефицит сохранится. Поэтому каждому руководителю закупок на побережье Мексиканского залива рано или поздно придётся ответить на тот же вопрос, что и Bollinger: когда пора автоматизировать сварку и какая робототехническая система подойдёт для вашего производства?
О ЧЁМ ЭТО РУКОВОДСТВО
- Почему верфям побережья Мексиканского залива вскоре потребуется автоматизация сварки: 2025-2026
- Три технические сложности, из-за которых сварка роботами особенно трудна в судостроении
- Проект CAR-W стоимостью $5.9M на верфи Bollinger Shipyards: подробный разбор результатов и извлечённых уроков
- Как выбрать подходящую робототехническую систему для судостроения: портальная, консольная или на базе AGV
- Контрольный список для проверки соответствия AWS D3.5, ABS и MIL-STD-2035 при закупке роботизированной системы сварки
- Как получить одобрение капитальных затрат: проверка ROI на трёх судах (4 шага)
Бум судостроения на побережье Мексиканского залива — и кризис нехватки сварщиков
СЦЕНАРИЙ
Маркус отвечает за закупки на среднем по размеру предприятии по изготовлению металлоконструкций на побережье Мексиканского залива. Недавно компания получила подряд по двум контрактам подряд в рамках новой федеральной программы судостроения. У него всего 18 месяцев, чтобы добавить три новые линии изготовления корпусов, но средний возраст опытных сварщиков — 54 года, а трое уже планируют выйти на пенсию. Доля незакрытых вакансий квалифицированных сварщиков на местном рынке труда на 20 % выше средней, а поиск подходящих специалистов займёт не менее двух лет. Его задача — нарастить выпуск продукции без увеличения штата. Решение? Роботизированная сварка — если предложение о капитальных затратах пройдёт комитет.
330,000
прогнозируемый дефицит сварщиков в США к 2028 году
$47.4B
бюджет ВМС США на судостроение в FY2026 (по сравнению с $39B в FY2025)
55 лет
средний возраст сварщика в США в 2025 году; 30 % приближаются к пенсионному возрасту
Почему роботизированная сварка в судостроении сложнее, чем в любой другой отрасли
 Каждый сварочный робот в автомобильной промышленности за смену возвращается к одному и тому же соединению 100 или более раз. За много лет на верфи могут построить всего от 4 до 10 корпусов эсминцев, а коммерческих паромов — лишь от 2 до 3. В типичных для судостроения условиях реального производства с широкой номенклатурой и малым объёмом выпуска автоматизировать этот трудоёмкий процесс традиционно было сложно.
Почему роботизированная сварка сложна в судостроении?
Основные различия между сварочными работами в судостроении и роботизированной сваркой в обычном производстве сводятся к трём ключевым проблемам:● ПРЕПЯТСТВИЕ 1: Отклонения в геометрии сварных соединений
Расположение соединений и расхождение фактической геометрии с проектной. В отличие от массового производства, где геометрия соединений не меняется, в судостроении действует принцип «строить по факту». Любая часть листа обшивки корпуса может отклоняться от проектного положения на 0 to 2 inches из-за погрешностей изготовления, кривизны или деформаций от предыдущих сварочных операций. При традиционном обучении и программировании робота каждую новую деталь приходится осваивать заново.
● ПРЕПЯТСТВИЕ 2: Предотвращение столкновений в стеснённых пространствах
Доступность и стеснённые пространства. Детали внутри секций корпуса, балластных баков, топливных отсеков или за силовым набором могут ограничивать рабочую зону настолько, что роботизированная система с фиксированной траекторией не сможет перемещаться по стандартным заданным путям сварных соединений. Траектории робота необходимо планировать офлайн с учётом возможных помех, которые могут различаться даже у деталей, изготовленных по одним и тем же проектным спецификациям. В отчёте NSRP за 1992 год это уже называлось одним из ключевых ограничений.
● ПРЕПЯТСТВИЕ 3: Высокие первоначальные затраты при неясном ROI
Опрос NDIA Emerging Technologies Institute, проведённый в декабре 2025 года среди 58 организаций, показал, что главным препятствием для внедрения роботизированной сварки в судостроении США назвали высокие первоначальные капитальные затраты и неясную отдачу от инвестиций. Этот барьер оказался серьёзнее сложности программирования.
● РАСПРОСТРАНЁННОЕ ЗАБЛУЖДЕНИЕ: «Роботы подходят только для прямых швов»
В проекте CAR-W, организованном NSRP, была продемонстрирована автоматическая генерация траекторий для сложных сварных узлов с меняющейся конфигурацией соединений: горизонтальных, вертикальных и наклонных швов на изогнутых секциях корпуса. Современное программное обеспечение преобразует CAD-модели в траектории и обрабатывает сложную геометрию. Ограничение связано с отклонениями фактически изготовленных деталей от проекта, а не с типом соединения.
Кейс — как верфь на побережье Мексиканского залива сократила время программирования роботов на 90 %
КРАТКИЕ ХАРАКТЕРИСТИКИ ПРОЕКТА
Название проекта:
NSRP CAR-W (2015-473)
Ведущая верфь:
Bollinger Shipyards, Локпорт, штат Луизиана
Сроки:
Июнь 2015 – июнь 2017
Инвестиции:
$5.9M всего ($3.3M NSRP + $2.6M отраслевые партнёры)
Ключевой результат:
Сокращение времени программирования роботов на 90 %
Технологические партнёры:
Wolf Robotics, ShipConstructor Software, Edison Welding Institute
СЦЕНАРИЙ
Инженер по интеграции из Wolf Robotics участвует в планёрке на верфи Bollinger в Локпорте. На повестке — задача с чертежами конструкций корпуса: в них указаны тысячи отдельных траекторий сварки. Ручное программирование каждой позиции робота с помощью пульта обучения потребовало бы более 18 месяцев работы программистов, прежде чем был бы выполнен первый производственный сварной шов. Решение CAR-W считывает CAD-файлы ShipConstructor и автоматически строит траектории движения робота без столкновений, выявляя препятствия при моделировании — ещё до того, как манипулятор робота начнёт двигаться. Задача, на которую раньше уходило три дня, теперь занимает четыре часа. Производственная линия запускается раньше срока.
«Обычно компании нужно окупить инвестиции в течение трёх судов, чтобы решиться на них»
В рамках последующей программы Phase 2 добавили 3D-лазерное сканирование: робот мог визуально проверять фактическую геометрию каждой секции судна и корректировать траектории сварки. Также была продемонстрирована работа нескольких роботов. Мы также помогаем судостроительной отрасли внедрять решения для преобразования CAD-моделей в траектории и предотвращения столкновений, используя технологии, подобные разработанным для роботизированных сварочных решений Zhouxiang на других судах.«Сокращение времени программирования роботов составляет около 90 %»
Сколько стоит интеграция роботизированной сварки на верфи?
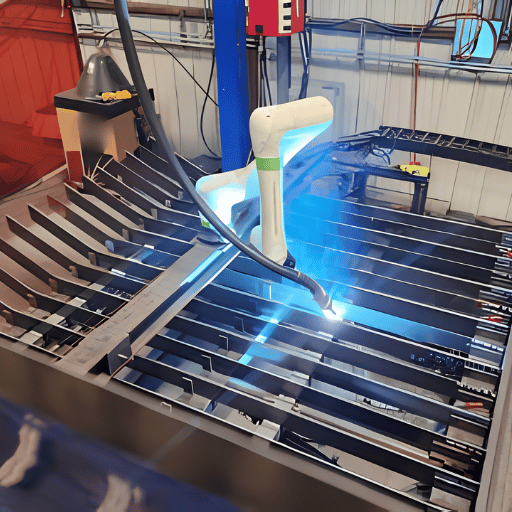
Стоимость систем сильно различается. Примеры:- Одноплечевой роботизированный пост (небольшие детали оснащения): $130 000–$250 000
- Заказная портальная или консольная система (сварка металлоконструкций): $250 000–$800 000+
- Полноценное производство корпусов с несколькими роботами: отраслевые источники указывают стоимость $1,2 million-$3,5 million
- Интеграция, обучение и пусконаладочные работы могут увеличить стоимость оборудования на 40-60 %, согласно отчёту AMD Machines по более чем 2 500 внедрениям автоматизации
Типы конфигураций роботизированных сварочных систем для судостроительного производства
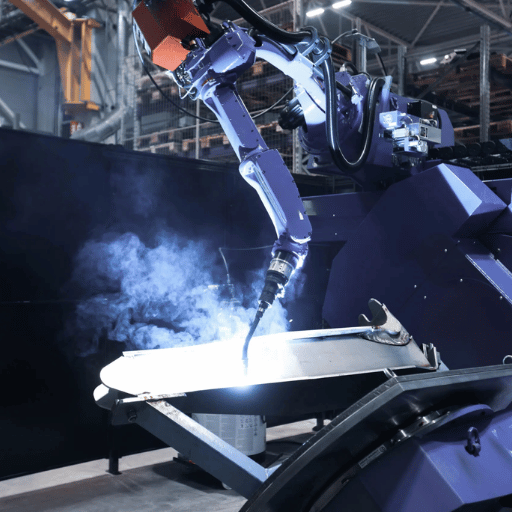 Чтобы подобрать оптимальное решение для роботизированной сварки на вашем производстве, нужно соотнести конфигурацию системы с типом задачи. Портальная система, предназначенная для сварки плоских панелей корпуса, не даст таких же результатов при сборке металлоконструкций. Операторы играют важную роль при контроле сложной сборки деталей, а робот выполняет стандартные сварные соединения. Это обеспечивает стабильную работу на повторяющихся операциях и помогает сократить общий цикл сварки. Подберите подходящую категорию оборудования до отправки запроса на коммерческое предложение.
| Конфигурация | Типичный радиус действия | Оптимальная область применения | Минимальный объём производства |
|---|---|---|---|
| Портальная система | Перемещение по осям X-Y: до 40m × 7m | Плоские панели корпуса, длинные стыковые и угловые швы, секции палубы из металлоконструкций | Средний–высокий; оптимально для повторяющихся программ строительства корпусов |
| Консольная система (7–9 осей) | Регулируемый манипулятор, обычно 3–5m | Сборка металлоконструкций, тавровые соединения, кронштейны, изогнутые детали | Низкий–средний; гибкое решение для широкого ассортимента изделий |
| Мобильная система на базе AGV | Самостоятельная навигация; перемещение по всей площади цеха | Монтажные соединения на собранном корпусе, сварка палубы на месте, сборка блоков | Низкий; исключает затраты на перемещение корпуса |
| Отдельный пост / коллаборативный робот | Фиксированный радиус действия манипулятора 1–2m | Небольшие детали оснащения, кронштейны, фитинги: <50 шт./день | Низкий; небольшие первоначальные затраты и самая быстрая переналадка |
Решения для роботизированной сварки в судостроении: подбор системы под задачу
РУКОВОДСТВО ПО ВЫБОРУ СИСТЕМЫ
| Плоские панели корпуса, стыковые и угловые швы, пролёт >5m | → Портальная система | Увеличенный ход по осям X-Y обеспечивает стабильную скорость дуги на длинных швах |
| Сборка металлоконструкций, тавровые соединения, кронштейны | → Консольная система с 7–9 осями | Многоосевой радиус действия позволяет выполнять сложные соединения без перемещения корпуса |
| Монтажные соединения на собранных секциях корпуса | → Мобильный робот на базе AGV | Работа на месте исключает перемещение краном и простои при смене положения |
| Небольшие детали оснащения: <50 шт./день | → Отдельный роботизированный пост | Более доступный вариант для начала автоматизации; быстрая переналадка при выпуске разных компонентов |
Стандарты сварки, квалификация процессов и решения для соответствия требованиям судостроения ВМС США
 Перед отправкой любого запроса на коммерческое предложение по роботизированной сварочной системе для верфи отдел закупок должен свериться с контрольным списком квалификации поставщика, составленным с учётом стандартов конкретного контракта. Требования могут различаться для контрактов с Береговой охраной США, на боевые корабли ВМС или на коммерческие суда.
КОНТРОЛЬНЫЙ СПИСОК ДЛЯ КВАЛИФИКАЦИИ ПОСТАВЩИКА
- AWS D3.5:1993(R2000) — квалификация WPS для сварки стальных корпусов с учётом требований GUIDE FOR STEEL HULL WELDING для всех доступных конфигураций соединений.
- Документация по правилам ABS для стальных судов (обязательна для судов, классифицированных ABS).
- Документы о соответствии подглаве Title 46 USCG (для коммерческих контрактов).
- Соответствие системе классификации NDE по MIL-STD-2035 для контрактов ВМС
- Документированный план повторной квалификации при изменении существенных переменных (тепловложения, основного металла или конфигурации соединения).
- Сертификаты на присадочные материалы по серии AWS A5 для всех расходных материалов, поставляемых для автоматизированной системы.
- Записи о температурах предварительного подогрева и между проходами (особенно для высокопрочных судостроительных сталей).
- Прослеживаемые производственные записи о сварке (соответствующие требованиям DCMA/DCAA).
📒 ИНЖЕНЕРНАЯ ЗАМЕТКА: квалификация WPS по AWS D3.5 для роботизированной сварки
Стандарт AWS D3.5 был опубликован в 1993 году и подтверждён в 2000 году — ещё до появления современных технологий планирования траекторий роботов в судостроении. Требования стандарта к квалификации WPS разрабатывались для ручной и полуавтоматической сварки. Роботизированные системы должны подтвердить, что их автоматизированная процедура обеспечивает квалифицированные сварные соединения в рамках той же системы существенных переменных: группы основного металла, охват конфигураций соединений и квалификация положений сварки (1G–4G/1F–4F, если применимо). Любое изменение параметров дуги, скорости сварки или подачи проволоки, которое по D3.5 считается «существенной переменной», требует повторной квалификации WPS. Включите в объём пусконаладочных работ требование к поставщику предоставить документированный план повторной квалификации.
Расчёт ROI для роботизированной сварки на верфи — проверка на трёх судах
«Большинству компаний нужно увидеть ROI в пределах трёх судов, иначе они не решатся на инвестиции».Опыт Fanguy сформировал практический ориентир: три корпуса должны обеспечить положительную отдачу от инвестиций, иначе система вряд ли выдержит проверку инвестиционного комитета большинства верфей побережья Мексиканского залива. Обычно для демонстрации ROI сварочного робота на верфи используют следующий подход.
$35–45/hr
полная ставка оплаты труда опытного сварщика на верфи США с учётом накладных расходов
35–55%
экономия на трудозатратах для типовых применимых производственных операций
65–85%
время горения дуги (роботизированная сварка) по сравнению с 25–35 % при ручной сварке
🛠 ПРОВЕРКА ROI НА ТРЁХ СУДАХ
Четырёхэтапная схема одобрения капитальных затрат для руководителей закупок на верфях.
Шаг 1 — Общие трудозатраты на сварку
Сначала оцените общее количество часов сварки для судна (обычно это 25 % to 28 % всех трудозатрат на строительство).
Шаг 2 — Экономия от автоматизации
Затем заложите долю автоматизации около 40 процентов как разумную консервативную оценку (лучше использовать фактические данные поставщика). Этот показатель значительно вырастет по мере того, как сложные соединения будут становиться всё более пригодными для автоматизации, например сложный скос при сварке в нижнем положении.
Шаг 3 — Годовая экономия на оплате труда
Умножьте эти значения на расчётную стоимость труда сварщика на вашей верфи (см. выше), чтобы получить экономию на одном судне. [Часы сварки на судно] x [Полная ставка оплаты труда сварщика] x [Доля экономии от автоматизации] = [Экономия на судно]
Шаг 4 — Проверка на трёх судах
Разделите капитальные затраты на экономию на одно судно — получите срок окупаемости в судах. Если срок окупаемости ≤ 3 суда, переходите к подаче заявки на капитальные затраты.
СЦЕНАРИЙ: ПРОВЕРКА ROI НА ТРЁХ СУДАХ НА ПРАКТИКЕ
Вице-президент по производству коммерческой верфи на побережье Мексиканского залива в Техасе, где работает четыреста сотрудников, получает заявку на капитальные затраты в размере $380 000 на портальную сварочную систему с роботом.
Чтобы удовлетворить требования финансового комитета, она должна показать окупаемость менее чем за два с половиной года. Для этого она проводит проверку ROI на трёх судах: двенадцать тысяч часов сварки на типовое судно умножаются на сорок долларов в час — стоимость труда с накладными расходами, — затем на сорок процентов повышения эффективности. Получается экономия в размере $192 000 на судно! Экономия на судно от $380 000 равна капитальным затратам Экономия на судно = $380 000, что даёт окупаемость за два судна! При среднем цикле строительства корпуса девять месяцев инвестиции окупятся за один год и три месяца. Для лица, принимающего финансовое решение, это значительно более короткий срок окупаемости. Заявку на капитальные затраты одобряют.Судостроение в США в 2025–2026 годах — технологические достижения стимулируют спрос на автоматизацию
 Федеральные инвестиции такого масштаба — не временная мера в рамках бюджетного цикла. Они отражают системный разрыв между текущими возможностями американских верфей и заявленными требованиями ВМС США к корабельному составу и привлекают частный капитал, который направляется далеко за пределы строительства кораблей для ВМС.
Это красноречиво говорит о разрыве между текущими возможностями американских верфей и потребностями ВМС США.
$68.5B
Федеральные инвестиции в судостроение на FY2027 (рост на 57 % по сравнению с FY2026) предусматривают строительство 34 кораблей, все контракты на которые уже размещены.
2 000 рабочих мест
На предприятии Austal USA в Мобиле (на побережье Техаса) уже строят два новых завода.
$1.187B
Компания Birdon получила контракт USCG на сварочные работы (это сварочная компания на побережье Мексиканского залива), а в графике строительства на 2025 предусмотрено расширение применения робототехники на этом предприятии.
💡 СОВЕТ: когда вкладывать средства
Верфи побережья Мексиканского залива, которые сегодня подбирают решения для роботизированной сварки в судостроении, сообщают, что установка крупных портальных систем занимает 12–18 месяцев. Начните оценку заранее, до того, как давление из-за сроков заключения контракта заставит принимать поспешные решения о закупке. Корабли, заказанные в этом году, поступят на службу в 2027 — в самом конкурентном цикле строительства за целое поколение.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ — роботизированная сварка в судостроении на побережье Мексиканского залива
Подходит ли роботизированная сварка для изогнутых поверхностей корпуса и неровных сварных стыков?
Да — при использовании 3D-сканирования и слежения за сварным швом с помощью машинного зрения. Обычные роботы с обучением через пульт не справляются с отклонениями фактической сборки, а системы со сканерами определяют реальное положение стыка и автоматически корректируют траекторию сварки. В рамках CAR-W Phase 2 программы NSRP это было продемонстрировано при сборке корпуса на верфи Bollinger.
Каков типичный период ROI сварочного робота на верфи?
По данным специалистов отрасли, капитальные затраты на роботизированные сварочные ячейки среднего масштаба на верфях ($1.2M-$2.5M) составляют $0.6M-$1.2M в расчёте на амортизированную окупаемость в течение 3–5 программ строительства корпусов при крупносерийном судостроении. Для более компактных портальных или консольных систем с капитальными затратами $250K-$600K часто проходит проверку ROI для окупаемости за 2–3 программы строительства корпусов. На большинстве верфей побережья Мексиканского залива практический порог одобрения капитальных затрат — окупаемость по стандарту Bollinger в течение 3 судостроительных программ. Методика из раздела 6 поможет рассчитать оценку для конкретной площадки на основе ваших данных. Поручите руководителю по капитальным затратам подготовить сравнительное исследование ROI.
Какой способ сварки чаще всего используют в судостроении на побережье Мексиканского залива — MIG, FCAW или SAW?
Доступны все три способа; выбор зависит от положения стыка и толщины листа. GMAW-MIG лучше всего подходит для сварки корпусных металлоконструкций благодаря скорости наплавки и стоимости. FCAW, сварка порошковой проволокой, подходит для сварки в трудных пространственных положениях — вертикальных и потолочных швов корпуса, где подача проволоки при GMAW теряет стабильность. SAW, сварка под флюсом, позволяет выполнять высокопроизводительную автоматизированную сварку плоских панелей с высокой скоростью наплавки. Если на производстве нужно сваривать во всех трех положениях, выбирайте роботизированную систему, поддерживающую все три способа.
Какие сертификаты следует требовать от поставщика роботизированной сварки для работ по военно-морским контрактам?
Минимальные требования отраслевой сертификации: протокол квалификации AWS D3.5, подтверждающий утверждение технологии сварки для всех предусмотренных типов соединений; если судно классифицировано ABS — одобрение классификационного общества ABS; соответствие требованиям NDE стандарта STD-2035 для контрактов ВМС; а для коммерческих судов — документация по Title 46 U.S. Coast Guard. Система должна измерять температуру предварительного подогрева и межслойную температуру, передавать обратную связь и вести производственные записи сварщика, соответствующие требованиям AMC. Полный список требований приведен в разделе 5 этого руководства. Подробнее см. в нашем руководстве по требованиям к инспекции сварных швов.
Сколько времени занимает внедрение сварочной роботизированной системы на верфи?
Для крупной портальной системы или системы с несколькими роботами закладывайте 12-18 месяцев с момента одобрения капитальных затрат до выхода на полную производительность. Это примерно четыре-шесть месяцев на проектирование системы, инженерную проработку и изготовление; еще два-три месяца на задержку судна из-за установки и пусконаладочных работ на вашем производстве; затем три-шесть месяцев на наращивание производительности. Небольшие консольные посты или посты для коллаборативных роботов можно установить за шесть-девять месяцев. Есть две важные детали, о которых редко говорят и которые большинство интеграторов не включает в бюджет. Во-первых, закрепите этот график в договоре поставки: пусконаладочные работы часто занимают гораздо больше времени, и проект может превратиться в предотвратимую финансовую яму. Во-вторых, синхронизируйте интеграцию CAD/CAM с поставкой оборудования, если вы не можете создавать программы сварки для поста в ShipConstructor или аналогичной CAD-среде до прибытия роботов на площадку. Именно это подтвердил опыт внедрения CAR-W программы NSRP: программное обеспечение CAD/CAM стало ключевым фактором, а не манипулятор робота.
СВЯЗАННЫЕ СТАТЬИ
- Консольный сварочный робот для судостроения: руководство по конфигурации
- Мобильный сварочный робот на базе AGV для судостроения
- Пошаговый расчет ROI сварочного робота для производителей
- Стоимость сварочного робота: бюджет на комплексную интеграцию
- Неразрушающий контроль роботизированных сварных соединений в судостроении
Готовы провести тест ROI на 3 кораблях?
Запросите у нашей инженерной команды таблицу расчета ROI для судостроения на побережье Мексиканского залива или руководство по конфигурации судостроительного производства.
Запросить руководство по конфигурации для судостроенияКоманда инженеров Zhouxiang: «Более 35 лет интегрируем робототехнику и системы автоматизации для отраслей металлоконструкций, судостроения и строительства мостов; получили более 200 патентов. Нажмите здесь, чтобы ознакомиться с нашими решениями для судостроения»
Об этом анализе: в отчете использованы данные проектов National Shipbuilding Research Program (NSRP), отчета NDIA Emerging Technologies Institute за декабрь 2025, отчетов Congressional Research Service о судостроении, отчета American Welding Society о рабочей силе, а также материалов USNI News и WorkBoat Magazine. Для всех использованных данных в исходном HTML-документе указаны источники.
Ценовые диапазоны, основанные на источниках, не относящихся к проектам NSRP, следует обозначать как «оценки отраслевых специалистов; для подтверждения потребуется запросить коммерческое предложение у поставщика». Zhouxiang предлагает решения для роботизированной сварки, занимается интеграцией робототехнических систем и получает выгоду от растущего внедрения автоматизации роботизированной сварки в судостроении.
