
Свяжитесь с Zhouxiang

Проверять целесообразность применения сварочного робота для сварки трубной доски котла следует только в том случае, если конкретное соединение трубы с коллектором можно локализовать, сварить, обеспечить к нему доступ, проконтролировать и изготовить в установленных пределах. Успешное прохождение этих пяти критериев реализуемости необходимо, но не заменяет соблюдение применимого котельного кодекса, уполномоченный инспекционный контроль или комплексную оценку безопасности роботизированной ячейки.
Кратко о решении
- Выбирайте роботизированную сварку GMAW для испытаний, если можно продемонстрировать повторяемое семейство деталей, аттестованный диапазон параметров процесса, работоспособную траекторию сварочной горелки, план контроля каждого соединения и преимущества по длительности полного цикла.
- Выбирайте ручную сварку, если преобладают ремонтные работы, доступ меняется от одного соединения к другому или сварщику приходится постоянно оценивать условия, которые невозможно заранее определить.
- Выбирайте гибридную ячейку, если робот может контролировать повторяемую траекторию, но человеку всё ещё необходимо загружать и позиционировать деталь, выполнять прихватки, проводить проверку или обрабатывать исключения.
Трубная доска или соединение трубы с коллектором? Сначала определите тип соединения
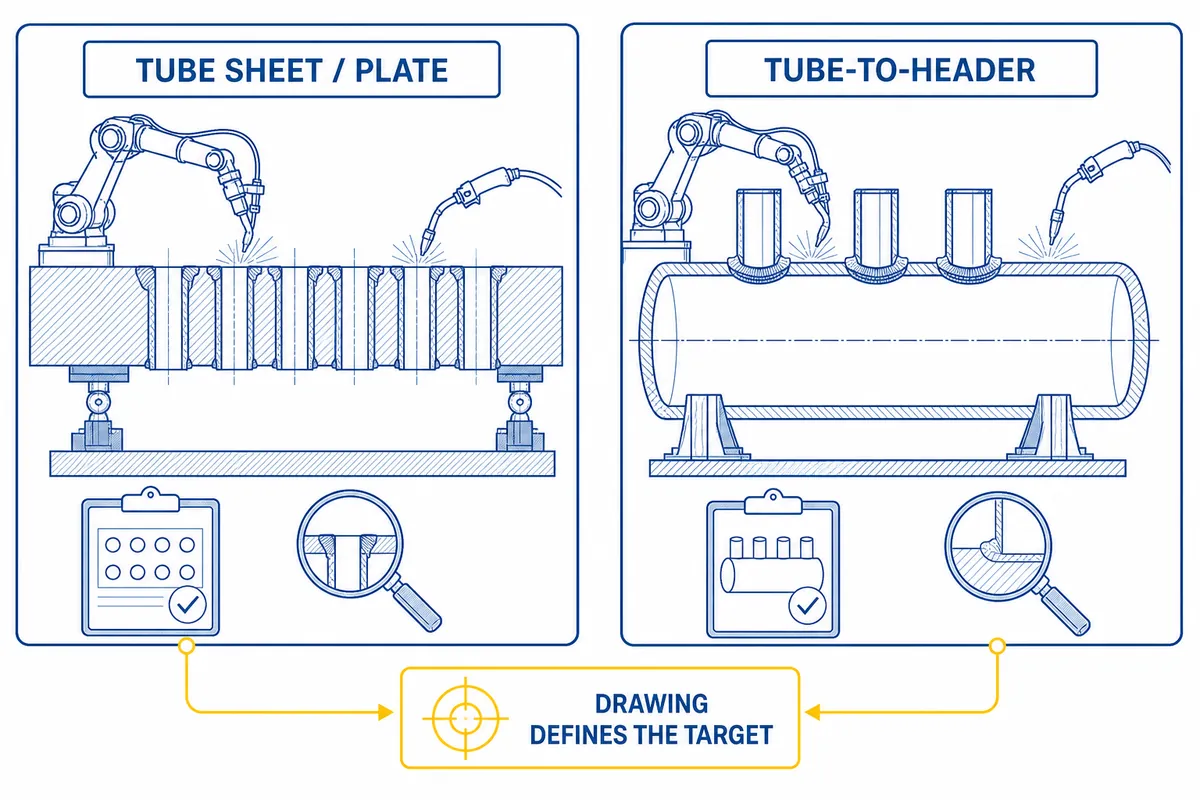
Выражение «трубная решётка» часто используют в поисковых запросах, но оно может обозначать плоскую плиту с отверстиями для труб, а не трубы, присоединённые к цилиндрическому коллектору котла. От этого различия зависят траектория сварки, доступ, способ позиционирования и вероятный способ сварки, поэтому цель автоматизации следует определять по чертежам, а не по поисковому запросу.
| Используемый термин | Параметры геометрии для проверки | Как это влияет на концепцию ячейки |
|---|---|---|
| Трубная решётка | Плоская или изогнутая плита с множеством отверстий для труб | Часто применяется для орбитальной сварки труб с трубной доской; ориентация соединения и компоновка сварочной горелки отличаются от соединения с коллектором |
| Соединение трубы с коллектором | Труба или патрубок, присоединённые к цилиндрическому коллектору, работающему под давлением | Ряды труб, кривизна, соседние трубы и доступ изнутри могут ограничивать перемещение робота и позиционера |
| Соединение трубы с трубопроводом или ответвлением | Ответвление, патрубок или другое соединение, указанное на чертеже | Подготовка соединения, последовательность сварки и порядок приёмки могут отличаться от описанных выше вариантов |
В патентной записи о коллекторе котла показаны патрубки, соединённые с цилиндрическими коллекторами, и описаны ограничения доступа. Это подтверждает особенности геометрии, но не коммерческую эффективность. Начните запрос коммерческого предложения с чертежа с пометками, описания соединения, диапазона диаметров коллектора и выступания труб, а также поверхностей, с которых можно подойти к соединению.
В результатах поиска также могут встречаться орбитальная сварка, TIG-сварка, лазерная сварка труб с трубной решёткой и другие способы. Рассматривайте их как отдельные варианты, пока чертёж и применимый способ сварки не подтвердят, что они подходят для данной геометрии сварного соединения и принятой системы управления.
Условие остановки по терминологии: если поставщик и покупатель не могут указать на один и тот же сварной шов на одном и том же чертеже, сравнивать робота с ручной сваркой для утверждения решения ещё рано.
Смежные поисковые запросы, которые не определяют тип этого соединения
| Смежные поисковые запросы | Границы применимости, подлежащие проверке |
|---|---|
| трубная плита, сварка трубной решётки, сварка трубной плиты | Уточните, показано ли на чертеже соединение с пластиной или соединение с цилиндрическим коллектором. |
| автоматическая сварка труб, орбитальная сварочная установка, установка для TIG-сварки, эффективная TIG-сварка | Уточните, идёт ли речь об орбитальной сварке GTAW, а не о роботизированной сварке GMAW. |
| оборудование для котлов, автоматическая сварочная установка, импульсная установка для аргонодуговой сварки, сварочная установка MIG | Замените общие обозначения оборудования конкретными данными о способе сварки, соединении, положении и рабочей зоне системы управления. |
| трубный робот, работа с трубами без участия оператора, автоматизированная сварка, автоматизация сварки, интеллектуальная сварка | Рассматривайте заявления об автоматизации как функции, которые нужно испытать, а не как доказательство возможности автоматически принимать результат. |
| сварочная мощность, электропитание, MIG, MAG | Укажите аттестованный способ сварки и параметры источника сварочного тока, а не ограничивайтесь аббревиатурой. |
| система машинного зрения, сбор данных, реальное время, технология управления | Определите, что измеряется, допустимый предел отклонения, ответственного за записи и условие остановки. |
| 3D, точность, высокая точность, точный, автономный | Замените рекламные эпитеты измеримыми критериями траектории, базирования, измерений и восстановления после сбоя. |
| трубопровод, стальная труба, стыковое соединение | Не переносите допущения, относящиеся к трубным узлам, на соединение трубы с коллектором без подтверждённых данных по этому типу соединения. |
| котельная промышленность, атомная энергетика, изготовление | Укажите основание для изготовления или ремонта, юрисдикцию и орган инспекционного контроля для конкретного оборудования. |
| повысить производительность, снизить трудоёмкость | Перед тем как заявлять о преимуществах, сравните производительность полного цикла и снижение вредного воздействия при одинаковых условиях. |
Роботизированная сварка GMAW и ручная сварка: краткое сравнение
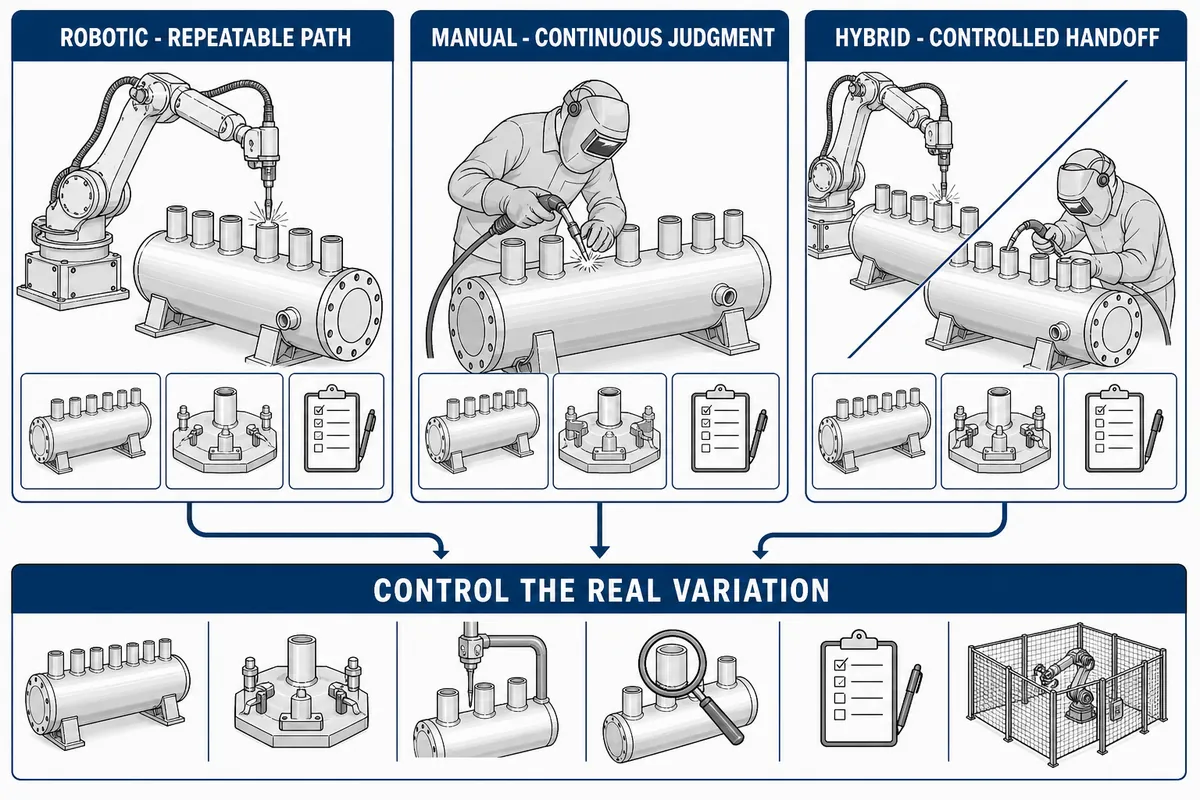
При роботизированной сварке GMAW используются заданная траектория и повторяемая последовательность параметров; при ручной сварке оператор непрерывно оценивает условия и адаптируется к ним. Ни один из способов не является безусловно лучшим для всех работ по сварке труб с коллектором. Предпочтителен тот, который позволяет контролировать фактические отклонения и получать необходимые подтверждения качества сварного соединения.
| Фактор выбора | Роботизированная сварка GMAW | Ручная сварка GMAW | Какие данные запросить |
|---|---|---|---|
| Выполнение траектории | Повторяет проверенную программу и взаимное расположение координат | Сварщик непрерывно корректирует скорость перемещения | Испытание типовой траектории на реальном семействе сварных соединений |
| Реакция на отклонения при сборке под сварку | Требуется измерить диапазон работы системы поиска и коррекции | Визуальная и тактильная оценка в рамках аттестованной технологии | Исследование зазора, смещения, выступания, овальности и расположения |
| Переналадка | Требуются сварочные приспособления, программы, проверка баз и отработанная логика перезапуска | Изменения вносятся с помощью инструкций, инструментов и наладки сварщика | Хронометраж переналадки с приёмкой первого изделия |
| Доступ | Ограничения задают манипулятор, сварочная горелка, кабель, сварочное приспособление и соседние элементы | Ограничения связаны с радиусом действия сварщика, обзором, рабочей позой и тепловым воздействием | Проверка радиуса действия без столкновений для каждого положения соединения |
| Производственные записи | Позволяет связать программу и данные о процессе с идентификатором сварного соединения | В большей степени зависит от контролируемого документооборота и записей инспекционного контроля | Структура записей, соответствующая плану инспекционного контроля |
| Наиболее подходящие виды работ | Повторяющиеся типы изделий со стабильной предварительной подготовкой | Работы с переменной геометрией, ограниченным доступом, низкой повторяемостью или частыми ремонтами | Ассортимент семейств изделий и журнал исключений |
| Основной риск отказа | Повторение нераспознанного дефектного состояния | Различия в работе сварщиков и усталость | Испытание на типичные отказы, а не демонстрационный образец |
В одном университетском исследовании для конкретной детали при малом объёме производства ручная сварка оказалась быстрее и дешевле. Этот результат не позволяет установить универсальный порог размера партии, но опровергает предположение, что экономическую целесообразность определяет только время горения дуги робота. Даже такие обозначения, как «интеллектуальная автоматическая сварка», требуют подтверждающих данных.
Предварительные условия внедрения перед пятью критериями реализуемости
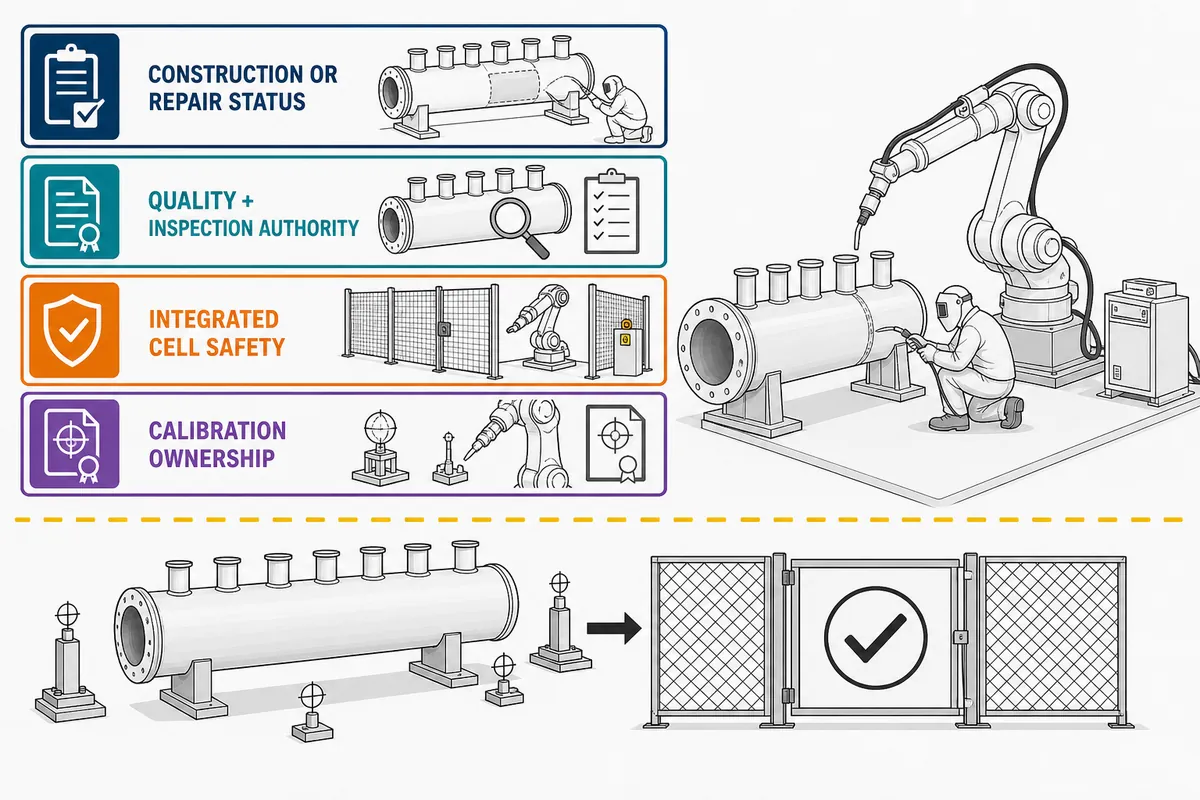
Прежде чем оценивать реализуемость сварки, классифицируйте работы, определите цепочку полномочий, оцените безопасность интегрированной ячейки и назначьте ответственных за калибровку. Эти четыре предварительных условия не входят в модель из пяти критериев: реализуемость программы сварки не даёт права выбирать метод ремонта, утверждать результаты собственной проверки или считать небезопасную ячейку приемлемой.
| Предварительное условие | Ответственный за принятие решения | Документы и данные, необходимые до производственного испытания |
|---|---|---|
| Новое изготовление или ремонт либо изменение оборудования, находящегося в эксплуатации | В зависимости от ситуации: владелец сертификата, владелец/пользователь, инспектор и уполномоченный орган | Статус оборудования, исходный код строительства, классификация ремонта, разрешённый способ и маршрут термообработки |
| Орган, отвечающий за качество и проведение инспекции | Держатель сертификата и уполномоченные инспекционные организации | Применимая редакция норм, чертёж, статус WPS/PQR, план инспекции, порядок приёмки и контрольные точки |
| Безопасность интегрированной роботизированной ячейки | Работодатель, интегратор, специалисты по безопасности и поставщики оборудования — каждый в пределах своей ответственности | Оценка рисков, охватывающая интеграцию, настройку и обучение, эксплуатацию, техническое обслуживание, предсказуемое неправильное использование, дым, тепловое воздействие, излучение, искры и доступ |
| Ответственность за калибровку и техническое обслуживание | Инженерная служба предприятия, служба технического обслуживания, отдел качества и интегратор | Метод проверки базовых координат, проверки центра инструмента, проверки систем измерения, пороговые значения срабатывания, записи о восстановлении и ответственность за повторную валидацию |
AWS D16.1 охватывает требования безопасности при проектировании, изготовлении, техническом обслуживании, эксплуатации, интеграции и настройке систем роботизированной дуговой сварки. Рекомендации OSHA по роботам также указывают на опасности на протяжении всего жизненного цикла, а также на связанные со сваркой дым, горячие поверхности, излучение, искры и шум. Толкование NBIC 17-06 показывает, что предложенный метод может быть запрещён для определённого случая ремонта соединения трубы с коллектором.
Границы применимости: это руководство представляет собой основу для инженерной оценки и закупок, а не толкование требований норм или оценку безопасности. Решения владельца сертификата, инспектора, уполномоченного органа, работодателя и квалифицированных специалистов определяют, что применимо к конкретному котлу и месту его установки.
Проверка возможности автоматизации сварки труб с коллектором по 5 критериям
После определения предварительных условий внедрения проверьте пять отдельных критериев: качество сварных соединений, перенос технологии, доступ, подтверждение качества и производственный цикл. Провал проверки технологии или подтверждающих документов блокирует выпуск; проблемы с подготовкой стыка, доступом или производством, которые можно устранить, могут потребовать изменений на предыдущем этапе или перехода на контролируемую гибридную схему.
Концепция сварки не готова к внедрению только на основании того, что пройдены все пять критериев реализуемости. Безопасность, требования уполномоченного органа, уполномоченный инспекционный контроль и калибровка на протяжении всего жизненного цикла остаются самостоятельными обязательными условиями.
— Правило принятия редакционного решения, используемое в этом руководстве
Сборка и расположение сварного шва — критерий реализуемости 1
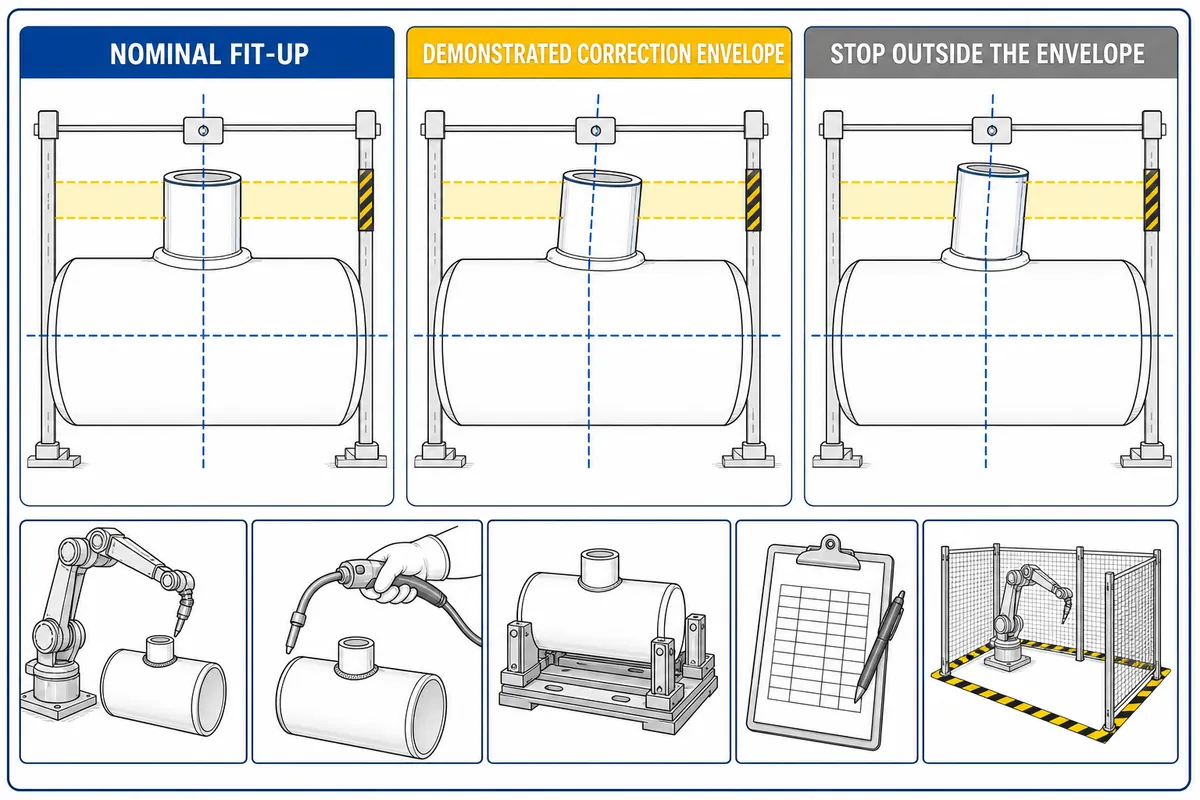
Реализуемость сборки подтверждена, только если в реальном семействе деталей сварной шов находится в измеренном диапазоне, с которым справятся предлагаемые датчики, оснастка и программа. Фразы «предусмотрено слежение за сварным швом» недостаточно: заказчику нужны исследование возможностей системы и чёткое правило остановки при выходе за проверенный диапазон.
Параметры исследования сборки
- Зазор и смещение в заданных угловых положениях
- Выступание трубы, угол, овальность и состояние поверхности коллектора
- Расположение сварного соединения относительно баз сварочного приспособления и соседних труб
- Размер и расположение прихваток, а также необходимость перемещать робота через них и выполнять плавное сопряжение.
- Уровень достоверности показаний датчика, внесённая коррекция, вмешательство оператора и условия отбраковки
В исследовании адаптивной роботизированной сварки GMAW 2023 года вариации сборки рассматриваются как риск отказа и демонстрируется ответ системы управления на измеренные условия конкретной установки. Исследование не устанавливает универсальные допуски для коллекторов котлов, поэтому параметры коррекции датчиков и диапазон приемлемости нужно определять исходя из соединения, технологии, испытаний и требований к качеству конкретного проекта.
Условие остановки для критерия 1: если ячейка не может надёжно обнаружить отклонение, скорректировать его или отклонить деталь при выявленном отклонении, устраните причину на предшествующем этапе процесса либо сохраните участие человека для оценки таких случаев.
Аттестация переноса металла при GMAW — критерий реализуемости 2
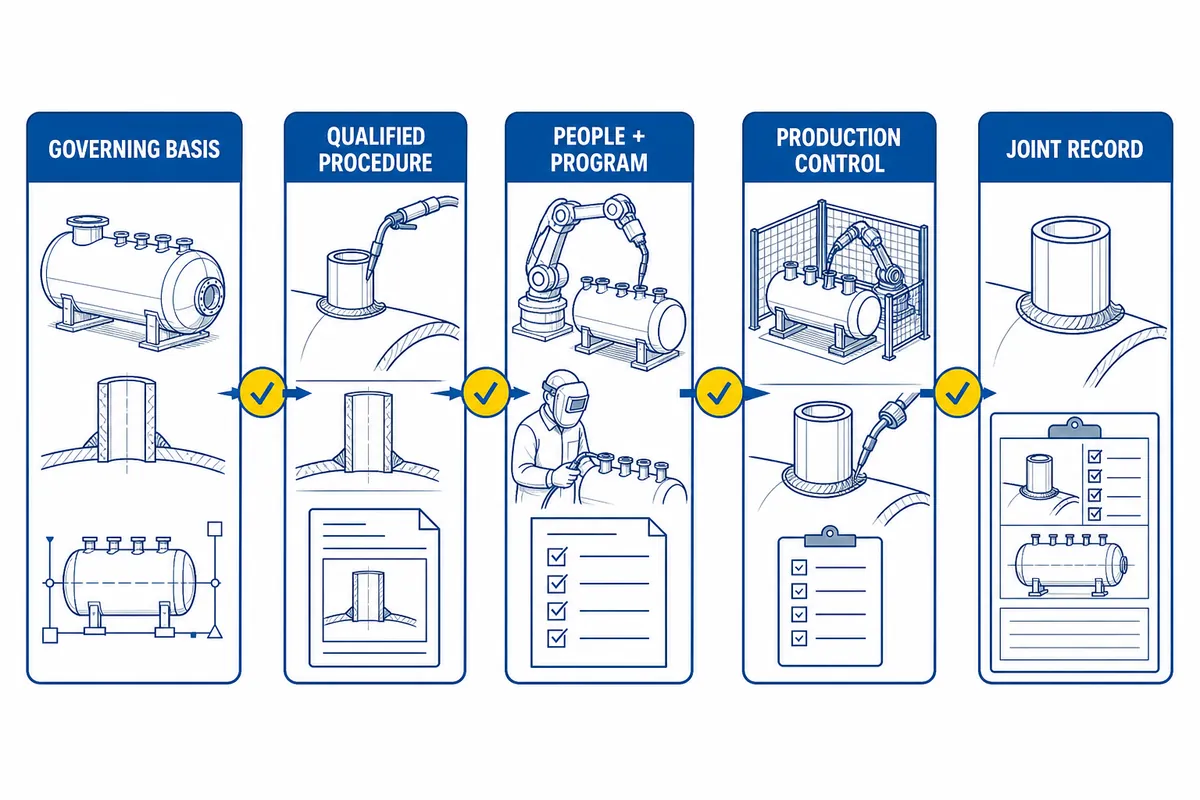
Наличие аттестованной ручной технологии не подтверждает автоматически приемлемость роботизированной производственной системы. Для прохождения критерия 2 ответственная организация должна согласовать применимые требования к изготовлению, аттестованную технологию сварки, обязанности персонала при роботизированной сварке, контролируемую программу и производственную документацию, не утверждая, что сама покупка робота обеспечивает аттестацию.
Четырёхуровневая система аттестации
- Основание для изготовления или ремонта: укажите применимый раздел, редакцию, правила юрисдикции и статус оборудования.
- Основа технологии: убедитесь, что спецификация технологии сварки и подтверждающие аттестационные документы охватывают фактический способ сварки, проволоку, управление длиной дуги и применимые переменные.
- Персонал и программа: распределите обязанности по квалифицированной сварке, роботизированным процессам, программированию, надзору и контролю.
- Контроль производства: зафиксируйте утверждённые программы и расходные материалы, определите порядок регистрации изменений и установите требования к проверке первого изделия и последующему контролю.
В область действия каталога BPVC Section IX 2025 входит аттестация технологий сварки и операторов сварочного оборудования. AWS D16.4M/D16.4:2025 отдельно устанавливает классификации и требования к аттестации персонала для роботизированной дуговой сварки, поэтому один сертификат или одна должностная роль не должны описываться как охватывающие все эти уровни.
Условие остановки для критерия 2: применимость требований, не подтверждённая документами, незадокументированные изменения программы или отсутствие квалифицированного уровня ответственности необходимо устранить до разрешения производства.
Доступ сварочной горелки и траектория движения — критерий выполнимости 3
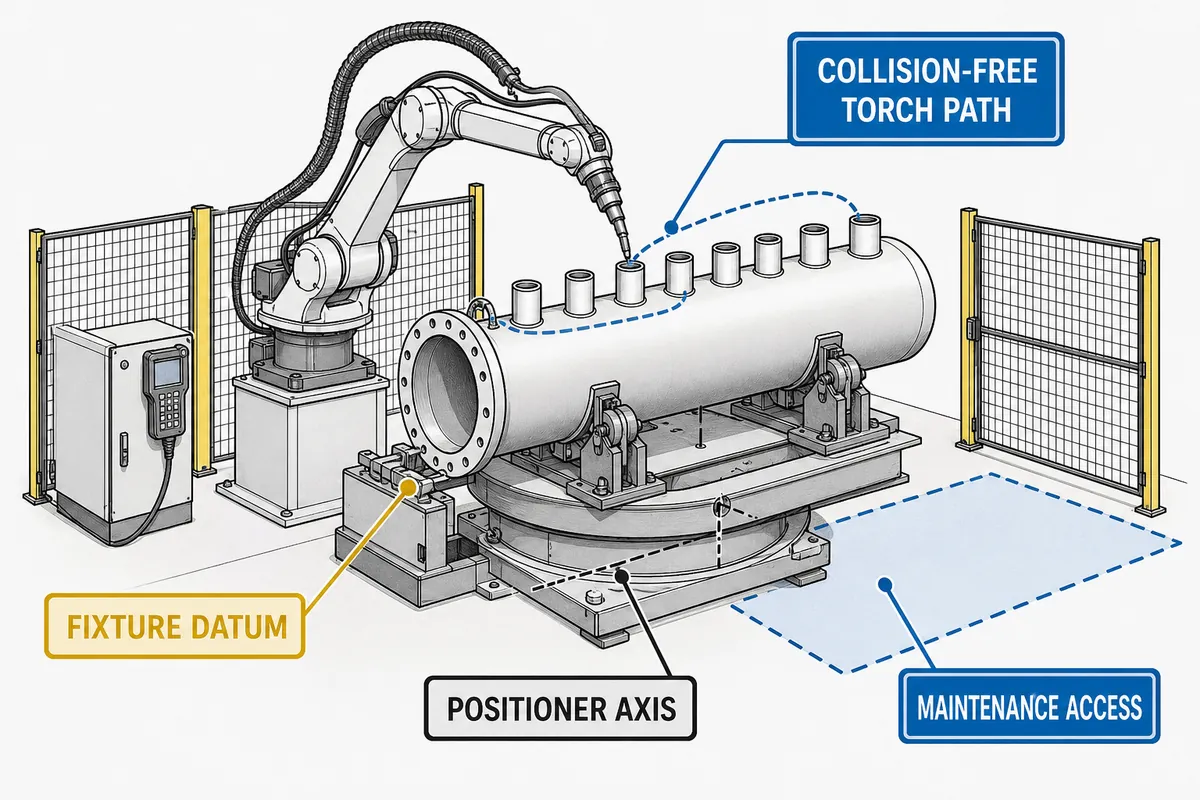
Реализуемость доступа сварочной горелки подтверждена, если для каждого требуемого положения соединения есть траектория без столкновений, пригодная для обслуживания и сохраняющая аттестованное положение сварки и взаимное расположение баз. Указанного в каталоге радиуса действия робота недостаточно: рабочую зону определяют шейка горелки, кабель, сварочное приспособление, соседние трубы, кривизна коллектора и доступ для обслуживания.
| Концепция перемещения | Используйте этот вариант, если | Результаты испытаний |
|---|---|---|
| Робот вокруг неподвижного коллектора | Сварочное приспособление обеспечивает доступ к группе однотипных соединений без нестабильных положений манипулятора | Проверены все угловые положения, поведение кабеля, замена наконечника и порядок восстановления |
| Коллектор на сварочном позиционере | Вращение позволяет вывести изделие в контролируемое положение для сварки, не теряя базу и не создавая риска для опор | Проверены повторяемость зажима, биение, заземление, согласованное движение и безопасность загрузки |
| Робот с согласованной внешней осью | Для этого семейства соединений требуется больше рабочего пространства или контроля ориентации, чем может обеспечить каждое из устройств по отдельности | Согласованная траектория, запас до сингулярности, зоны столкновения и восстановление после сбоя продемонстрированы |
В патенте на сварку коллектора котла описывается единая концепция перемещения, включающая опору, вращение коллектора, позиционирование робота и доступ к нескольким рядам. Используйте это только как контекст для проектирования; выбирайте любой сварочный позиционер с учётом проверенных требований к свариваемому изделию, сварочному приспособлению, способу сварки и безопасности.
Условие остановки для критерия 3: смоделированная траектория не проходит проверку доступа, если её нельзя обслуживать, восстановить после сбоя или повторить с производственной оснасткой.
Подтверждение качества каждого сварного соединения — критерий выполнимости 4
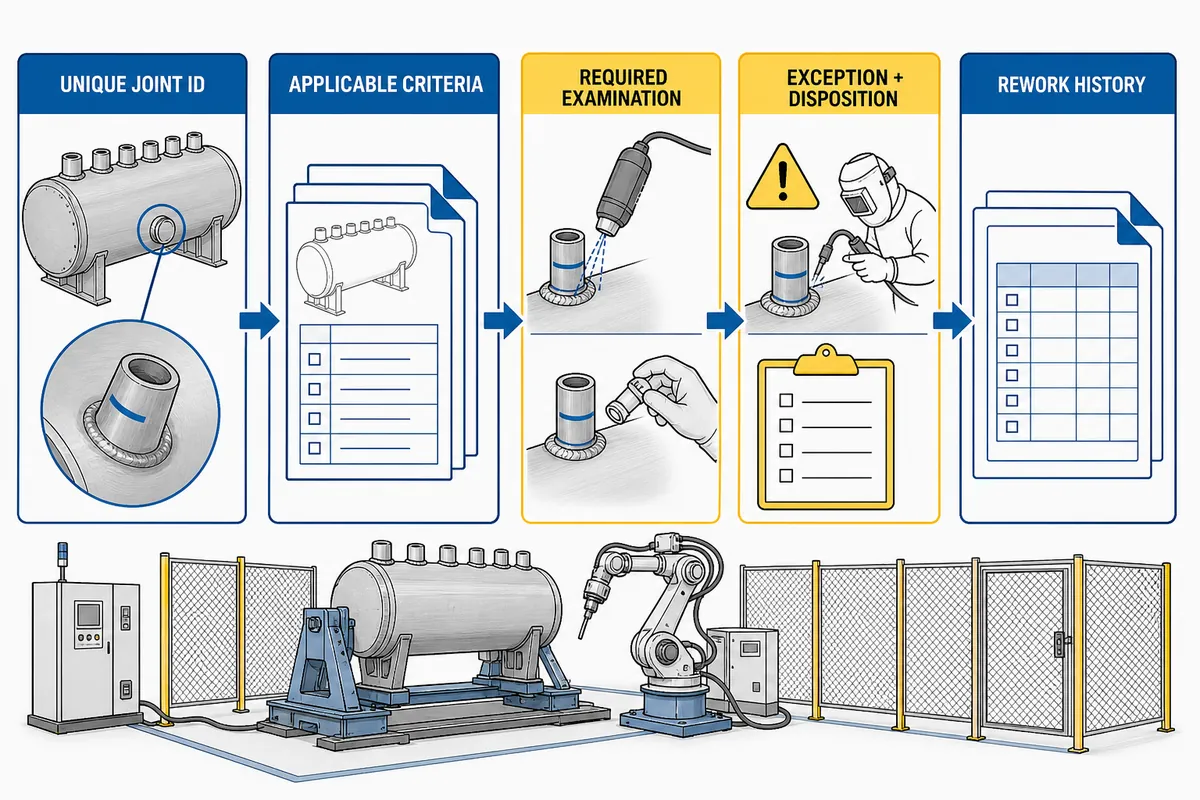
Повторяемость движений робота не означает, что сварное соединение границы давления принято. Критерий реализуемости подтверждения качества пройден, если идентификатор каждого соединения связан с применимыми критериями, маршрутом инспекционного контроля, записями о процессе и программе, решением по отклонениям и историей доработок в рамках отвечающей за качество и инспекционный контроль системы.
Минимальная структура записей о соединениях
Идентификация
Деталь, коллектор, труба, соединение, редакция чертежа и заказ на выполнение работ
Деталь, коллектор, труба, соединение, редакция чертежа и заказ на выполнение работ
Выполнение
Утверждённая WPS, редакция программы, партия расходного материала, оператор и временная метка
Утверждённая WPS, редакция программы, партия расходного материала, оператор и временная метка
Исключения
Потеря слежения, аварийные сигналы, вмешательство оператора, остановка и перезапуск, согласование отклонений
Потеря слежения, аварийные сигналы, вмешательство оператора, остановка и перезапуск, согласование отклонений
Приёмка
Требуемый контроль, результат, подпись инспектора/уполномоченного органа и связь с доработкой
Требуемый контроль, результат, подпись инспектора/уполномоченного органа и связь с доработкой
ISO 17635:2025 устанавливает, что методы и методики неразрушающего контроля сварных соединений, а также уровни приёмки выбирают с учётом требований к качеству, материала, толщины, способа сварки и объёма контроля. ISO 5817:2023 устанавливает уровни качества для дефектов, охватываемых стандартом и возникающих при сварке плавлением, однако применимый уровень и его связь с действующими правилами строительства необходимо определять для каждого проекта отдельно.
Границы подтверждений: журналы ячейки показывают, что делало оборудование, но не назначают орган, уполномоченный принимать результат. Ведите записи в соответствии с утверждёнными методами контроля сварных соединений и используйте долю сварных соединений, принятых с первого предъявления только при фиксированном знаменателе, наборе критериев и правиле отнесения результата.
Полный производственный цикл — критерий реализуемости 5
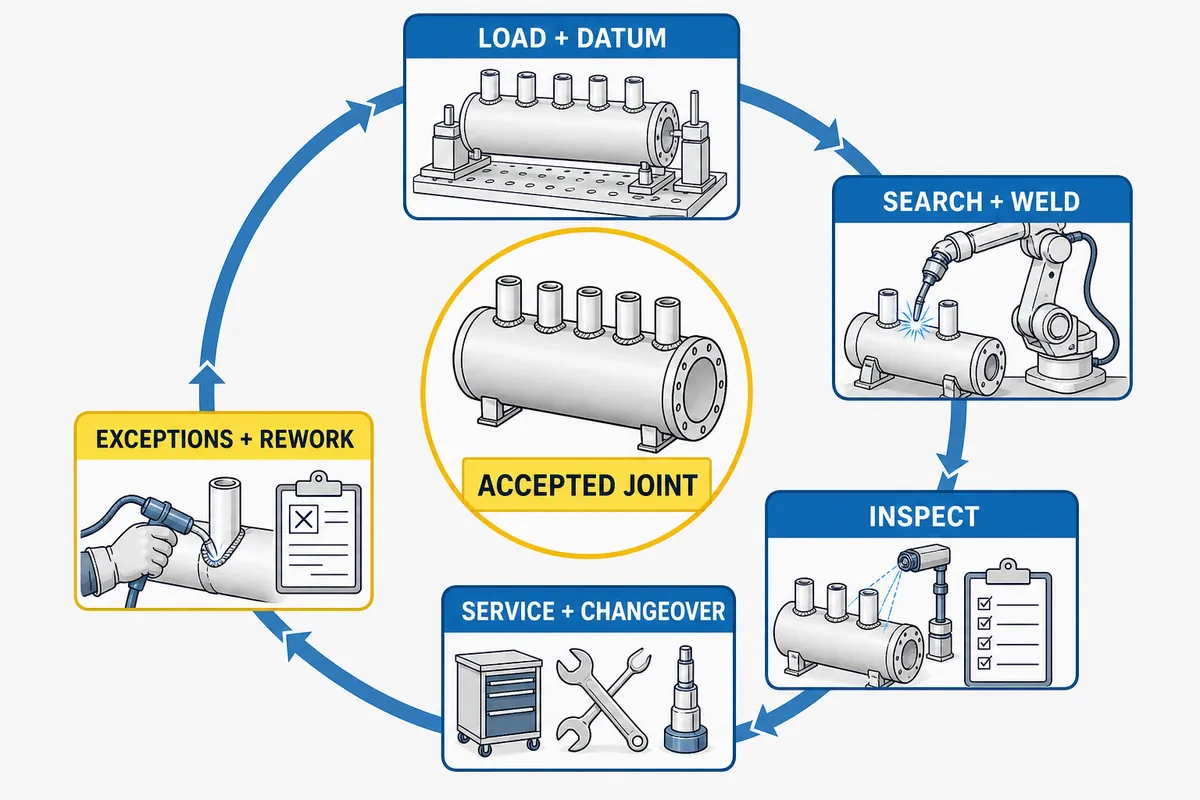
При оценке полного цикла сравнивают весь повторяемый производственный цикл, а не время горения дуги у робота с полной сменой сварщика. Для обоих способов одинаково учитывайте загрузку, подтверждение базовых точек, поиск или подгонку, сварку, ограничения по охлаждению, контроль, обслуживание наконечника, переналадку, обработку исключений и доработку.
Модель полного цикла
T_цикл = T_нагрузка + T_базовая_точка + T_поиск + T_сварка + T_ограничения + T_контроль + T_обслуживание + T_переналадка + T_доработка
Гипотетический пример — не используйте его как обещание производственных показателей: предположим, что в одном роботизированном цикле на загрузку отводится 50 секунд, на подтверждение базовых точек — 20, на поиск — 15, на сварку — 90, отдельная выдержка на охлаждение не предусмотрена — 0, на контроль — 45, на обслуживание наконечника — 10, на переналадку — 20, на доработку — 30. По расчётной модели на одно принятое сварное соединение требуется 280 секунд.
| Ориентировочная категория времени | Базовый вариант | После изменения предшествующего процесса | Что изменилось |
|---|---|---|---|
| Загрузка | 50 с | 35 с | Подача изделия в сварочное приспособление улучшена |
| Подтверждение базовых координат | 20 с | 20 с | Не предполагается, что проверка будет быстрее |
| Поиск | 15 с | 15 с | Та же последовательность измерений |
| Сварка | 90 с | 90 с | Аттестованная технология без изменений |
| Инспекция | 45 с | 45 с | Маршрут приёмки без изменений |
| Время на обслуживание наконечника | 10 с | 10 с | Те же правила обслуживания |
| Распределение работ по переналадке | 20 с | 20 с | Тот же ассортимент изделий |
| Распределение работ по доработке | 30 с | 10 с | Иллюстрация сокращения времени после контроля сборки под сварку |
| Полный производственный цикл получения принятого соединения | 280 с | 245 с | Рост эффективности обеспечили загрузка и сокращение доработок, а не ускорение сварки |
Исследование NIST группирует показатели производства по производительности, готовности, производительности труда, качеству и техническому обслуживанию и отмечает взаимозависимость этих показателей. Соберите сопоставимые данные для роботизированного, ручного и гибридного способов, затем сравните количество принятых соединений на один отработанный час персонала и на один запланированный час, учитывая доработки и переналадку, а не отдельный удачный замер секундомером.
Условие остановки для критерия 5: если результат меняется при учёте наладки, инспекции, обслуживания или доработки, экономическое обоснование ещё недостаточно проработано, чтобы обещать окупаемость.
Когда ручная или гибридная сварка труб с коллектором предпочтительнее
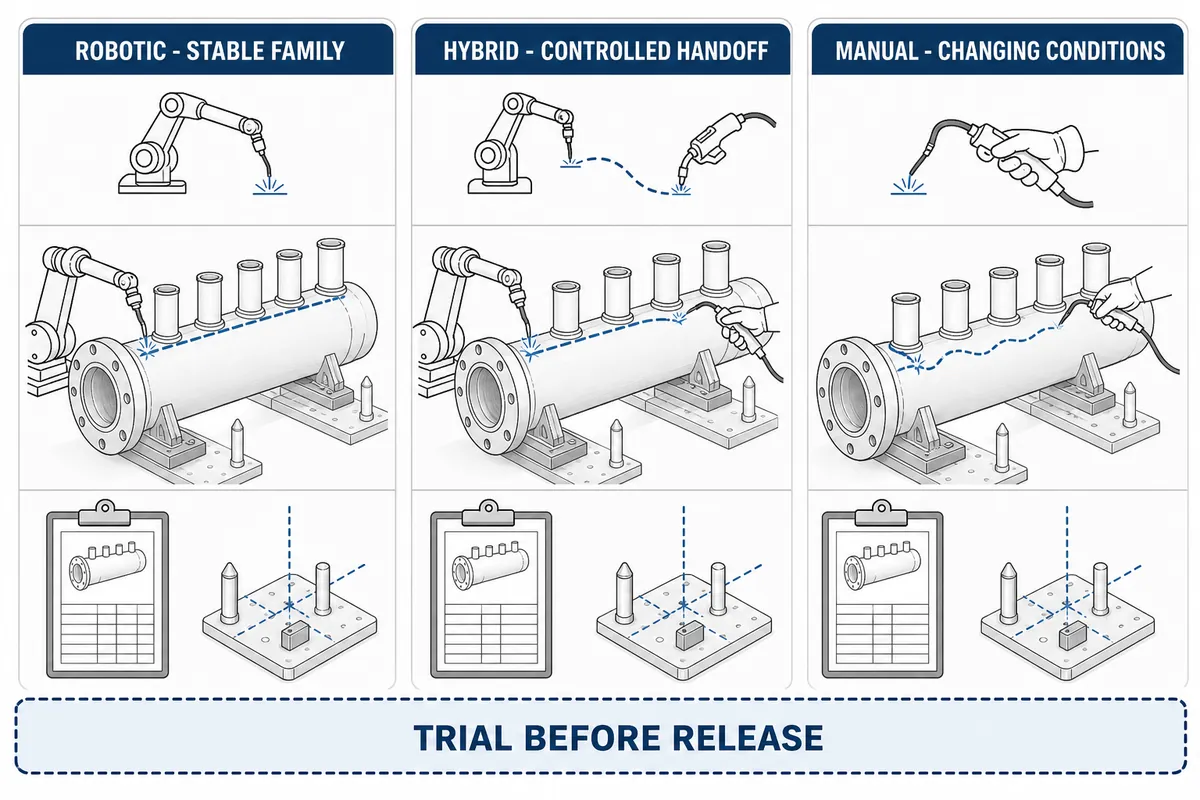
Ручная сварка — это стратегия управления процессом, а не просто отсутствие автоматизации. Сохраняйте её, когда квалифицированные сварщики должны оценивать меняющиеся условия доступа или ремонта; выбирайте гибридную схему, если робот может повторять стабильную часть процесса, а оператор отвечает за позиционирование, подготовку, контроль или исключения.
| Наблюдаемые условия производства | В первую очередь испытать | Почему | Не выбирайте этот вариант, если |
|---|---|---|---|
| Стабильное семейство изделий, повторяемые базовые координаты, проверенный доступ | Роботизированная сварка | Основной источник вариации можно ограничить и контролировать при повторении | Не решены вопросы ответственности за приёмку или предварительные требования безопасности |
| Стабильная траектория сварки, переменные условия загрузки или расположения детали | Гибридный вариант | Работник позиционирует изделие, робот выполняет повторяемую траекторию | Невозможно исключить ошибки или проверить правильность передачи детали |
| Много ремонтных работ и меняющиеся условия | Ручная сварка | Интерпретация и способность адаптироваться важнее повторяемости программы | Невозможно контролировать эргономические риски или вредное воздействие |
| Соединения с препятствиями, среди которых есть повторяющаяся группа с доступом | Гибридный вариант | Автоматизируйте только проверенную часть работ | Можно перепутать идентификаторы сварных соединений и их маршрутизацию |
| Частая смена семейства изделий и длительное восстановление после проверки первой детали | Сначала изучите ручную сварку, затем гибридный вариант | Переналадка может занимать основную часть цикла | При достаточном объёме и стабильности производства можно обосновать создание специализированной ячейки для семейства изделий |
| Воздействие на сварщика из-за нагрева, дыма, неудобной позы или ограниченного доступа | Исследование автоматизации по индивидуальному проекту | Снижение рисков может быть важным и без очевидной окупаемости за счёт экономии труда | Ячейка лишь переносит опасность на этап настройки или технического обслуживания |
Эта матрица помогает выбрать маршрут, но не является разрешением на работу. Репрезентативное испытание должно включать соединения с номинальными параметрами, ожидаемые крайние условия, намеренное прерывание слежения за сварным швом, переналадку, проверку первой детали и восстановительные действия, которые операторы и специалисты по техническому обслуживанию будут выполнять в реальных условиях.
Что изменилось в 2025 году: безопасность ячейки и аттестация — отдельные направления работ
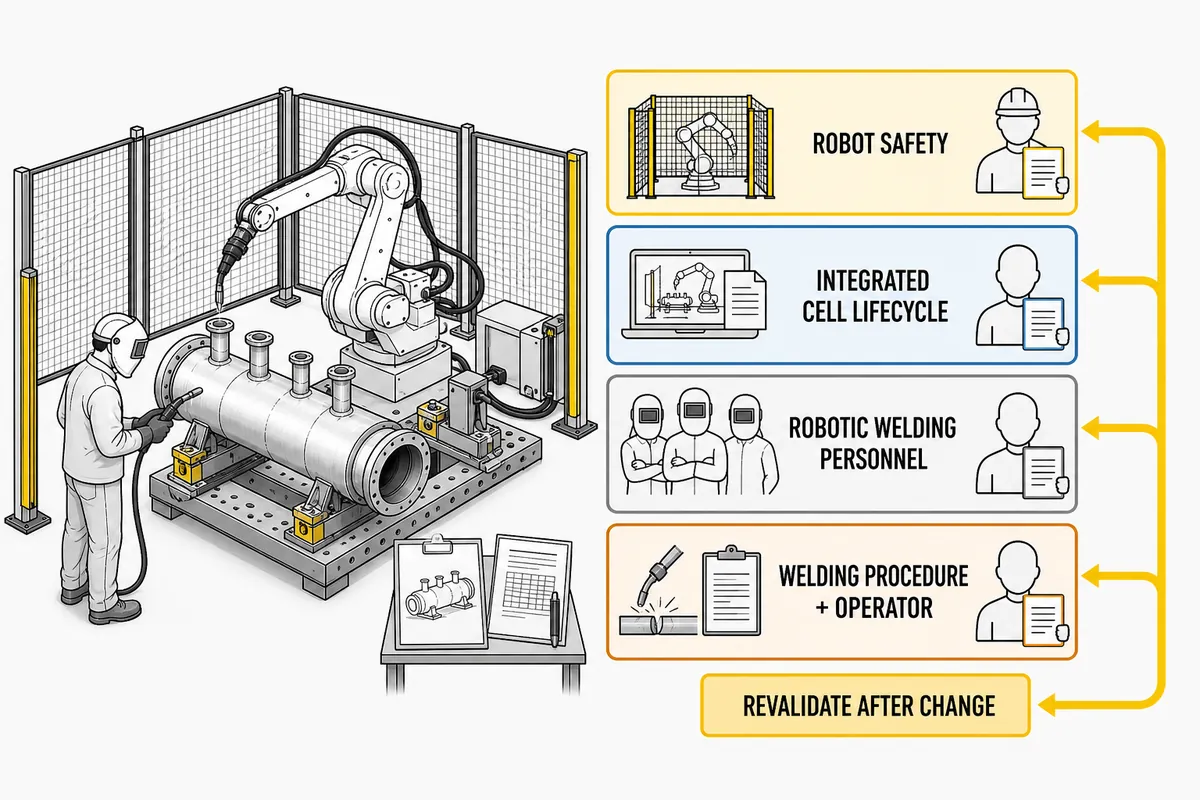
Полезное изменение 2025 года — не общий прогноз развития рынка роботов. Актуальные документы помогают покупателю разграничить ответственность за робот, интегрированное применение, персонал для роботизированной сварки и технологию сварки. Это должно повлиять на перечень подтверждающих документов, запрашиваемых при подготовке спецификации и приёмке.
Распределение ответственности при закупках в 2026 году
- ISO 10218-1:2025: требования безопасности к промышленному роботу как частично комплектному оборудованию.
- ISO 10218-2:2025: проектирование, интеграция, пусконаладочные работы, эксплуатация, техническое обслуживание, вывод из эксплуатации и утилизация роботизированных приложений и ячеек.
- AWS D16.1:2018: требования безопасности к системам роботизированной дуговой сварки, включая риски при интеграции и наладке.
- AWS D16.4:2025: требования к аттестации персонала по классификациям для роботизированной дуговой сварки.
- ASME BPVC Section IX 2025: область требований к аттестации технологии сварки и сварочного персонала/операторов в рамках применимых правил строительства.
При закупке назначьте ответственного и определите документ, подтверждающий приёмку каждого уровня, вместо общей формулировки «поставщик должен соблюдать все стандарты». Также установите порядок повторной проверки после изменений программы, сварочного приспособления, сварочной горелки, датчика, базовых точек или технического обслуживания, если они могут повлиять на подтверждённые условия.
Данные о техническом обслуживании имеют значение: Исследование NIST указывает на важность контроля снижения точности роботов при сварке и отличает погрешность измерительного прибора от фактической ошибки робота. Поэтому результат пусконаладочных работ служит исходной точкой, а не гарантией на весь срок эксплуатации.
Данные для запроса предложения на роботизированную ячейку для сварки труб с коллектором котла
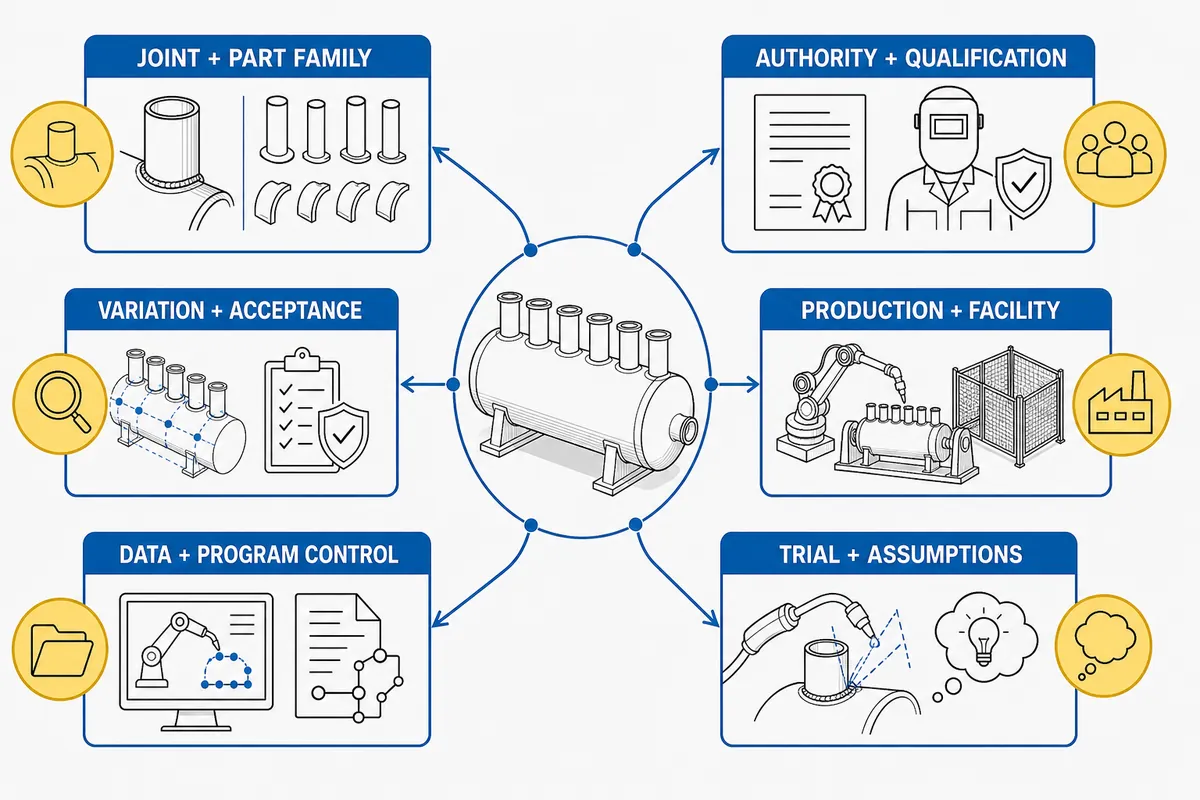
Полноценный запрос котировок предоставляет интегратору достаточно данных, чтобы отклонить неподходящую концепцию ещё до расчёта стоимости. Укажите семейство соединений, способ сварки и статус аттестации, результаты исследования отклонений, порядок приёмки, ассортимент продукции, ограничения площадки и план приёмочных испытаний со свидетелями; затем попросите поставщика перечислить все допущения.
Контрольный список для запроса котировок на роботизированную сварку труб с коллектором котла
- ✔ Чертежи деталей и соединений, контроль редакций, марки углеродистой или нержавеющей стали, если применимо, диапазон толщины, вылет трубы, диаметр коллектора и ориентация изделия при производстве
- ✔ Статус работ: новое строительство, ремонт или изменение; исходные требования к конструкции, юрисдикция, роль держателя сертификата и орган инспекции
- ✔ Статус WPS/PQR, границы применения способа сварки, расходные материалы, требования к предварительному подогреву и температуре между проходами или термообработке, если применимо
- ✔ Измеренные данные по зазору, смещению, овальности, положению, прихваткам и состоянию поверхности на типовых производственных изделиях
- ✔ Обязательные проверки, порядок приёмки, контрольные точки, требования к первому изделию, обработка исключений и отслеживание доработок
- ✔ Объёмы и ассортимент деталей в семействе, способ загрузки, частота переналадки, границы ответственности персонала и определение времени полного производственного цикла
- ✔ Планировка, допустимая нагрузка на пол, инженерные коммуникации, удаление сварочного дыма, интерфейсы ограждений, поток материалов, доступ для обслуживания и пространство для восстановления после отказа
- ✔ Обязательные производственные записи, принадлежность данных, управление программами, резервное копирование, права доступа и срок хранения
- ✔ Матрица испытаний типовых сварных соединений, участники-свидетели, сценарии отказов, проверки калибровки и документы для приёмки
- ✔ Допущения и исключения поставщика, оборудование со стороны заказчика, объём обучения, запасные части и поддержка после приёмки
Используйте страницу Zhouxiang о системах роботизированной сварки для энергетической отрасли, чтобы понять коммерческое решение, а пять критериев этой статьи — для технической оценки. На этапе рассмотрения концепции следует зафиксировать открытые допущения и результаты испытаний, а не ограничиваться визуализацией компоновки сварочной ячейки.
Запросите пробную сварку на типовых изделиях
Для содержательного испытания нужны типовые производственные изделия и предусмотренные для производства приспособления, сварочная горелка, средства контроля, расходные материалы, средства управления программами, порядок контроля и назначенные свидетели. Зафиксируйте штатные прогоны, крайние условия, переналадку, восстановление после отказа, доступ для обслуживания и отклонённые условия, прежде чем обсуждать допуск к производству.
Часто задаваемые вопросы
Эти ответы охватывают вопросы об определении соединения, способе сварки, сборке, подтверждающих данных и маршруте работ, которые остаются после оценки по пяти критериям. В доступных поисковых данных по точному запросу не найден блок People Also Ask, поэтому эти вопросы служат редакционными подсказками для принятия решений, а не выдаются за вопросы поисковой системы.
Трубная доска котла — это то же самое, что соединение трубы с коллектором?
Нет: трубная решётка обычно представляет собой плиту с отверстиями для труб, а соединение трубы или патрубка с коллектором котла относится к рассматриваемому в этой статье типу соединений.
В результатах поиска часто смешивают сварку труб с трубной доской теплообменника и изготовление котельных коллекторов с приваркой труб. Прежде чем выбирать GMAW, орбитальную GTAW, робота или позиционер, проверьте чертёж, конструкцию соединения, его функцию в границе давления, траекторию сварки и доступ. Похожие формулировки не означают, что геометрия или порядок аттестации взаимозаменяемы; поставщик не должен рассчитывать стоимость ячейки, пока обе стороны не укажут одно и то же сварное соединение на одном и том же контролируемом чертеже.
Может ли сварочный робот заменить ручную сварку соединений труб с коллекторами?
Робот может выполнять только повторяемую часть работ после прохождения критериев по соединению, способу сварки, доступу, подтверждающим данным и полному производственному циклу, при условии контроля оставшихся операций.
Персонал может по-прежнему загружать и позиционировать изделия, выполнять прихватки и контроль, обслуживать оборудование, устранять отклонения или сваривать соединения за пределами подтверждённого диапазона. При большом объёме ремонтных работ или затруднённом доступе ручная сварка может оставаться более управляемым вариантом. В смешанных условиях гибридный маршрут часто сохраняет гибкость без отказа от повторяемого выполнения траектории. Поэтому замену ручного труда следует определять для каждой задачи отдельно, устанавливая чёткие условия остановки и ответственность за все ситуации, которые ячейка не может классифицировать.
Подходит ли GMAW для сварки труб с коллекторами котла?
GMAW может подходить, если применимые требования к строительству или ремонту, аттестованная процедура, положение соединения, материалы, контроль тепловых параметров и порядок контроля допускают его применение для конкретного элемента границы давления.
Пригодность нельзя определить только по названию способа сварки. Ответственные за сертификат лица и специалисты по контролю должны подтвердить применимые требования, а производственные испытания — показать, что роботизированная установка работает в пределах аттестованных параметров и обеспечивает приемлемые результаты на реальных типах соединений. При принятии решения учитывают материал, положение сварки, подготовку соединения, контроль тепловложения, сварочные материалы и метод контроля, а не ограничиваются общим сравнением способов сварки.
Какой разброс параметров сборки может компенсировать сварочный робот?
Универсального значения для сборочного зазора нет: допустимый диапазон определяется измеренными пределами, в которых конкретное приспособление, датчик, программа, способ сварки и план приемки подтвердили совместную работоспособность.
Измерьте производственные изделия, проверьте ожидаемые крайние условия и определите, когда ячейка должна остановиться или передать соединение на ручную проверку.
Распространяется ли WPS для ручной сварки автоматически на роботизированную сварку?
Нет. Ответственная организация должна подтвердить, как аттестованная процедура применима к роботизированному способу сварки, переменным, управлению оборудованием, ролям операторов и персонала, а также производственным записям для фактического объёма строительства или ремонта.
WPS для ручной сварки служит подтверждением, но автоматически не распространяется на роботизированную сварку. Проверьте применимую редакцию норм и требования, установленные для строительства или ремонта, затем сопоставьте конфигурацию роботизированной системы с аттестованными переменными и подтверждающей документацией. Определите, кто вправе утверждать программы и изменения, как контролируются расходные материалы и тепловые параметры, как принимается первое изделие и что требует повторной аттестации или проверки. Покупка ячейки, марка робота или демонстрация интегратора не заменяют этих решений.
Какие записи контроля должна формировать роботизированная ячейка?
Записи ячейки должны связывать уникальный сварной шов с утверждённой программой, условиями способа сварки, отклонениями, необходимыми проверками, решением по результатам контроля и историей доработок в рамках применяемой системы качества.
Точный перечень полей зависит от применяемой системы качества и плана контроля. Данные оборудования помогают обеспечить прослеживаемость, но решение о приёмке сварного соединения принимается в соответствии с установленной процедурой.
В каких случаях гибридная роботизированная сварочная ячейка предпочтительнее полной автоматизации?
Гибридная ячейка предпочтительнее, когда траектория сварки повторяется, но на отдельных этапах производства загрузка, позиционирование, подготовка, контроль или обработка отклонений всё ещё требуют участия человека.
Определите порядок передачи работ, идентификацию соединения, условия остановки и ответственность при каждом отклонении, чтобы гибридный маршрут не создавал незаметного разрыва между ручным и автоматизированным контролем.
Объём анализа и источники
В этом руководстве инженерные решения для конкретного соединения рассматриваются отдельно от общих преимуществ роботов перед ручной сваркой, описанных в других материалах на сайте Zhouxiang. Сведения о компании и её истории взяты из профиля компании Zhouxiang; данные компании не используются как доказательство качества сварных соединений «труба — коллектор».
Ссылки и источники
- AWS D16.1M/D16.1:2018 — Требования безопасности при роботизированной дуговой сварке
- ISO 10218-1:2025 — Требования безопасности к промышленным роботам
- ISO 10218-2:2025 — Робототехнические приложения и роботизированные ячейки
- Техническое руководство OSHA — Промышленные роботизированные системы и их применение
- Национальный совет — толкование NBIC 17-06
- ASME — Программа сертификации оборудования для котлов и сосудов под давлением
- AWS D16.4M/D16.4:2025 — Предварительный просмотр требований к персоналу для роботизированной дуговой сварки
- ISO 17635:2025 — Общие правила неразрушающего контроля сварных соединений
- ISO 5817:2023 — Уровни качества при несовершенствах сварных соединений
- NIST — Мониторинг ухудшения точности промышленных роботов и экспресс-оценка их состояния
- NIST — Иерархическая структура ключевых показателей эффективности производства
- Адаптивное управление роботизированной сваркой при отклонениях сборки для GMAW — доклад конференции
- Диссертация Университета штата Миннесота — ограниченное исследование ручной и роботизированной сварки

