
Свяжитесь с Zhouxiang


Краткая справка по WPS
| Тип документа | Официальный письменный стандарт сварки (инструкция) |
| Регулирующие организации | Раздел IX ASME, AWS D1.1:2025, ISO 15614-1, API 1104 |
| 8 обязательных разделов | Соединение, основной металл, присадочный материал, предварительный подогрев, электрические параметры, положение, PWHT, испытания |
| Поддерживаемые процессы | SMAW, GMAW, FCAW, GTAW, SAW, PAW и их гибридные сочетания |
| Порядок аттестации | pWPS → контрольный образец → PQR → аттестованная WPS |
| Срок действия | Действует, пока основная переменная не изменится за пределы аттестованного диапазона |
Что такое спецификация процедуры сварки (WPS)?
 Спецификация процедуры сварки устанавливает параметры, обеспечивающие повторяемость процесса и качество каждого сварного соединения. Если представить её как рецепт, то WPS задаёт рецепт изготовления соединения: подробно описывает допустимый способ сварки, основные и присадочные металлы, настройки оборудования, положения выполнения шва и необходимые последующие испытания, подтверждающие отсутствие дефектов.
Стандарт American Welding Society AWS B2.1/B2.1M:2021 определяет WPS как «письменный документ, содержащий инструкции сварщику или оператору сварочного оборудования по выполнению производственных сварных соединений в соответствии с требованиями нормативного документа». Обратите внимание на оговорку «в соответствии с требованиями нормативного документа»: WPS — не рекомендация. По ASME Boiler and Pressure Vessel Code, AWS D1.1 Structural Welding Code и международному стандарту ISO 15614 WPS является обязательным условием для аттестованной производственной сварки.
Почему эта документация так важна в крупносерийном производстве? Welding Institute (TWI) провёл отраслевое исследование частоты ремонта сварных соединений в разных секторах. Средняя доля ремонтов в нефтегазовой и энергетической отраслях составляет от 1 до 3 %, в отдельных случаях достигает 25 %, а в самых неблагоприятных ситуациях зафиксировано значение 55 %. К основным причинам относятся разный уровень квалификации сварщиков, сложный доступ к месту сварки и плохая сборка стыка перед сваркой. Грамотно составленная WPS, которой следуют на производстве, помогает снизить влияние различий в квалификации сварщиков: она исключает необходимость принимать решения наугад и задаёт стабильный минимальный уровень качества сварных соединений.
💡 Всегда ли нужно составлять собственную WPS?
Не всегда. American Welding Society публикует стандартные спецификации процедур сварки (SWPS) — предварительно аттестованные процедуры для распространённых задач с углеродистой и нержавеющей сталью, а также алюминием. В их основе лежат опубликованные данные PQR. Это позволяет предприятию применять SWPS без проведения испытаний, если задача входит в определённую область её применения. Так можно существенно сэкономить время и средства — об этом многие небольшие производители даже не знают.
WPS, PQR и WPQR: разбираемся в цепочке документов
 На производстве термины WPS, PQR и WPQR часто используют как взаимозаменяемые, хотя это разные документы, выполняющие разные функции в процессе аттестации сварки. Путаница между ними — один из самых быстрых способов провалить аудит качества.
| Документ | Что это | Кто использует |
|---|---|---|
| WPS Спецификация процедуры сварки | Инструкция. Точно указывает сварщику, как выполнять соединение: способ сварки, материалы, параметры, положение, предварительный подогрев. | Сварщик, руководитель, инспектор — используется как ежедневный справочный документ на производстве |
| PQR Отчёт об аттестации процедуры сварки | Протокол испытаний. Содержит фактические параметры, применённые при аттестационной сварке, а также результаты разрушающих испытаний и НК, подтверждающие качество полученных сварных соединений. | Инженер по сварке, аудитор, сторонний инспектор — подтверждение аттестации |
| WPQR Отчёт об аттестации процедуры сварки | Европейский эквивалент PQR по ISO 15614-1. Применяется в проектах, соответствующих нормам EN (европейских, UKCA и международных). | Европейские инспекторы, уполномоченные органы, проекты по нормам EN |
Аттестация WPS в 4 этапа
Аттестация WPS по ASME Section IX и AWS D1.1 проходит в 4 этапа. Перед составлением первой WPS важно разобраться в этом порядке:- Составьте проект pWPS (предварительную WPS). После планирования сварки заранее подготовьте процедуру сварки, указав все основные и неосновные переменные, соответствующие планируемым производственным значениям.
- Выполните сварку контрольного образца — соблюдая условия pWPS, сварите контрольную пластину или образец трубы из фактических производственных материалов с участием допущенного оператора сварки.
- Проведите испытания и оформите PQR — выполните разрушающие испытания (на растяжение, изгиб, ударную вязкость) и неразрушающий контроль (радиографический, ультразвуковой, визуальный) контрольного образца. Запишите фактические параметры и результаты испытаний в отчёте об аттестации процедуры сварки.
- Оформите аттестованную WPS — если результаты PQR отвечают требованиям нормативного документа, составьте на его основе производственную WPS. Она станет договорным документом, регламентирующим производство.
Что входит в WPS? 8 обязательных разделов
 В соответствующей требованиям спецификации процедуры сварки должны быть задокументированы все переменные, влияющие на механические свойства и целостность готового сварного соединения. Руководство по процедурам сварки Canadian Welding Bureau (CWB) — один из самых подробных открытых справочников по документации WPS — делит обязательные сведения на 8 разделов. Для каждого из них есть типичные ошибки, которые аудиторы часто обнаруживают на производстве.
- 1.
Конструкция соединения — тип (стыковое, угловое, с разделкой кромок), угол разделки, зазор в корне шва, подкладочный материал и допуски сборки. Распространённая ошибка: допуски не указаны, поэтому сварщики могут собирать соединение за пределами аттестованного диапазона.
- 2.
Основной металл — спецификация материала, группа P-Number, диапазон толщин и диапазон диаметров (для труб). Распространённая ошибка: не указан P-Number, из-за чего WPS нельзя классифицировать по ASME IX.
- 3.
Присадочный металл — классификация AWS, F-Number, A-Number, торговое наименование и обозначение флюса (SAW). Распространённая ошибка: указано только торговое наименование без классификации AWS или A-Number — для аудита этого недостаточно.
- 4.
Предварительный подогрев и межслойная температура — минимальная температура предварительного подогрева, максимальная межслойная температура и способ измерения. Распространённая ошибка: поле предварительного подогрева оставлено пустым или указана «температура окружающей среды». Это приводит к нарушению норм и создаёт риск ответственности.
- 5.
Электрические параметры — тип тока (AC/DC), полярность, диапазоны силы тока и напряжения, скорость подачи проволоки (GMAW), диаметр электрода или проволоки. Распространённая ошибка: слишком широкий диапазон (например, 90–430 ампер, 18–32 вольта). В итоге документ формально соответствует требованиям, но практически бесполезен.
- 6.
Положение сварки — аттестованные положения (1G/2G/3G/4G/5G/6G для стыковых швов; 1F–4F для угловых), направление сварки вертикальных швов (снизу вверх или сверху вниз). Распространённая ошибка: поле положения оставлено пустым. Сварщик считает, что WPS охватывает все положения, хотя аттестация распространяется только на испытанные.
- 7.
Послесварочная термическая обработка (PWHT) — диапазон температур, время выдержки, скорость нагрева и охлаждения. Требуется для сварных соединений сосудов под давлением из материалов, склонных к водородному охрупчиванию. Распространённая ошибка: раздел PWHT оставлен пустым, хотя обработка обязательна. Для материалов P4/P5 это нарушение ASME Code.
- 8.
Неразрушающий контроль (NDE) и испытания — требования и критерии приемки для визуального, радиографического, ультразвукового, капиллярного или магнитопорошкового контроля. Распространённая ошибка: указан вид контроля без стандарта приемки (например, «RT» без ссылки на критерии приемки ASME V или API 1104).
⚠️ Что происходит на практике
Однако специалисты отрасли, с которыми я общался, рассказывают, что встречали WPS, составленные для прохождения аудита конкретного заказчика или местного ведомства по торговле, а затем убранные в офисный архив. Если сварщик ни разу не читал WPS, это документ для соблюдения требований, а не инструмент контроля качества. В программах WPS с лучшей практикой сварщик письменно подтверждает, что ознакомился с процедурой до начала производства.
Основные и неосновные переменные: когда нужна повторная аттестация
 Все нормы сварки различают основные переменные — изменения, существенно влияющие на механические свойства сварного соединения, — и неосновные переменные, которые влияют на процедуру, но не на целостность соединения. По ASME BPVC Section IX изменение любой основной переменной за пределы аттестованного диапазона требует нового отчёта об аттестации процедуры сварки (PQR), то есть нового контрольного образца, новых разрушающих испытаний и новой WPS. При изменении неосновной переменной достаточно пересмотреть WPS — повторные испытания не нужны.
Система P/F/A-Number по ASME Section IX
В ASME IX важные переменные систематизированы по трём схемам. Они позволяют избежать дублирования испытаний и сократить их число, сохранив при этом металлургические свойства:| Переменная | Что группирует | Таблица ASME | Основание для повторной аттестации |
|---|---|---|---|
| P-Number | Основные металлы по свариваемости и химическому составу P1 = углеродистая сталь; P8 = аустенитная нержавеющая сталь | QW-422 | Любой переход от одного P-Number к другому требует нового PQR |
| F-Number | Присадочные материалы по технологическим характеристикам F4 = с низким содержанием водорода (E7018); F6 = нержавеющая сталь | QW-432 | Переход на более высокий номер (F3→F4) требует нового PQR; аттестация сварщика на F4 охватывает F1–F3 |
| A-Number | Наплавленный металл по химическому составу A1 = обычная углеродистая сталь; A8 = аустенитная нержавеющая сталь | QW-442 | Изменение содержания Cr, Mo или Ni, приводящее к смене A-Number, требует нового PQR |
📐 Примечание для инженеров: ловушка A-Number
Опытные инженеры по сварке часто сталкиваются с тем, что младшие коллеги считают A-Number характеристикой торгового наименования присадочного материала или его классификации AWS. Это не так. A-Number отражает химический состав наплавленного металла — его определяют по сертификату соответствия производителя присадочного материала или, что надёжнее, по результатам химического анализа фактического контрольного образца PQR согласно таблице QW-442 ASME. При существенном изменении состава защитного газа (например, при переходе с 75/25 Ar/CO₂ на чистый CO₂) выгорание легирующих элементов может настолько изменить состав наплавленного металла, что сменится A-Number. Это может привести к признанию WPS недействительной во время аудита сторонней организацией.
Алгоритм повторной аттестации
Требует ли изменение процесса нового PQR?
Практический пример с производства: подрядчик по монтажу трубопроводов планировал отдельно аттестовать сварку SA-106 Grade B (углеродистая сталь) и SA-333 Grade 6 (низкотемпературная углеродистая сталь). Инженер, проверив таблицу QW-422 ASME Section IX, установил, что оба материала относятся к P-Number 1. Для обоих основных металлов подходил один PQR с тем же электродом E7018 (F-Number 4, A-Number 1). Это позволило сэкономить около 10 дней на испытаниях и примерно $4 500 USD на лабораторных расходах.
Последние изменения, внесённые в редакцию ASME BPVC Section IX 2025, включают расширение области аттестации для вертикального положения (V) и обновление требований к основным переменным для дуплексной нержавеющей стали. Если ваша работа связана с этими материалами, проверьте действующую редакцию.
- Изменение влияет на P-Number? (другая группа основного металла) → ДА → требуется новый PQR
- Изменение влияет на F-Number или A-Number? (другой химический состав присадочного материала или класс технологических характеристик) → ДА → требуется новый PQR
- Изменение связано с добавлением или отменой PWHT? (например, добавлением снятия напряжений для материала P4) → ДА → требуется новый PQR
- Изменение выходит за пределы аттестованного диапазона толщин? (за пределы аттестованных ограничений 1T/2T) → ДА → требуется новый PQR
- Изменение ограничено скоростью перемещения, последовательностью проходов или диаметром электрода при сохранении того же F/A-Number? → Достаточно пересмотреть WPS — новый PQR не нужен
Сравнение WPS по стандартам: ASME IX, AWS D1.1, ISO 15614 и API 1104
 Выбор неверного нормативного документа для WPS — ошибка на уровне проекта: он может сделать недействительными испытания, проведённые по неправильному стандарту, и вынудить повторно оплачивать аттестацию. Четыре основных международных стандарта сварки предназначены для разных областей применения, и границы их действия порой трудно определить:
| Стандарт | Область действия | Основная область применения | Ключевое требование к WPS |
|---|---|---|---|
| Раздел IX ASME BPVC | США, международные проекты (с маркировкой ASME) | Котлы, сосуды под давлением, энергетические трубопроводы — везде, где требуется маркировка соответствия ASME Code | Обязательный PQR; система P/F/A-Number; обязательная документация PWHT для соответствующих материалов |
| AWS D1.1:2025 | Изготовление металлоконструкций в США | Металлоконструкции — здания, мосты, промышленные платформы, краны, горнодобывающие сооружения | Можно использовать предварительно аттестованную WPS (PQR не требуется при соблюдении всех условий); в редакции 2025 года в перечень предварительно аттестованных основных металлов добавлена A913 Grade 80, а также методология LRFD |
| ISO 15614-1 | Европа, международные проекты (по нормам EN) | Все металлические конструкции, изготовленные сваркой плавлением. За пределами Северной Америки функционально эквивалентен ASME IX; вместо PQR используется формат WPQR. | WPQR обязателен; для группировки применяются группы материалов по ISO/TR 15608, а не P-Number ASME |
| API 1104 | США, международные проекты (трубопроводы) | Нефтегазовые трубопроводы — магистральные трубопроводы на суше и на море | Аттестация WPS проводится отдельно от ASME IX; PQR должен быть разработан специально для трубопроводов; различие между целлюлозными электродами и электродами с низким содержанием водорода относится к основным переменным; критерии приемки радиографического контроля определяются по приложению A API 1104 |
Таблица выбора стандарта: какие нормы применимы к моему проекту?
Если ваша задача —
Практическое замечание об обновлении норм 2025 года: в AWS D1.1:2025 (25-я редакция) в перечень предварительно аттестованных основных металлов добавлена A913 Grade 80 — материал с самым высоким пределом текучести из всех, одобренных для предварительной аттестации по D1.1: минимум 80 ksi. Если в вашем проекте используются высокопрочные стали и раньше приходилось проводить полную аттестацию PQR, редакция 2025 года может теперь позволить применить предварительно аттестованную процедуру. Перед запуском любой новой программы аттестации проверьте действующую редакцию: применение устаревшего стандарта может привести к отклонению сварных соединений по контракту, в котором указана актуальная норма.
- Котёл или сосуд под давлением для энергетики — ASME BPVC Section IX (обязательно при наличии маркировки ASME Code)
- Стальное здание, мост или промышленный объект — AWS D1.1:2025; предварительно аттестованная WPS позволяет избежать испытаний PQR
- Европейский или международный проект разрабатывается по стандартам EN — ISO 15614-1; вместо PQR оформляется WPQR
- Нефтегазовый трубопровод — API 1104. Учтите: аттестация по ASME IX не переносится на этот стандарт, поэтому потребуется пройти повторную аттестацию.
- Проект подпадает под несколько норм — выберите применимое положение с наиболее строгими требованиями. До начала программы аттестации обратитесь к CWI или инженеру по сварке.
Параметры WPS для GMAW, GTAW и SAW: справочник по процессам
Какие параметры необходимо указать в WPS для сварки MIG (GMAW)?
Для каждого способа сварки предусмотрены требования к параметрам, которые необходимо указать в должным образом аттестованной WPS. В таблице приведены общие рекомендации по параметрам трёх наиболее распространённых промышленных способов сварки при изготовлении металлоконструкций и сосудов под давлением: GMAW/MIG, GTAW/TIG и SAW. Значения обобщены по отраслевым справочникам, включая руководство по процедурам сварки CWB. Для конкретного применения оптимальные значения будут зависеть от марки и толщины материала, положения сварки и оборудования. Всегда консультируйтесь с инженером по сварке.| Параметр | GMAW (MIG) | GTAW (TIG) | SAW |
|---|---|---|---|
| Тип тока | DCEP (DC+) | DCEN (DC−) или AC (алюминий) | DCEP или AC (многопроволочная сварка) |
| Типичный диапазон силы тока (углеродистая сталь) | 100–350 A | 60–200 A | 300–700 A |
| Типичный диапазон напряжения | 17–28 V | 10–15 V (длина дугового промежутка) | 28–42 V |
| Защитный газ / флюс | 75/25 Ar/CO₂ или 100 % CO₂ Расход: 25–45 CFH (CWB) | 100 % аргон (сталь/титан); 75/25 Ar/He (толстый алюминий) Расход: 15–20 CFH (CWB) | Гранулированный флюс (без защитного газа); классификация флюса по AWS A5.17 |
| Диаметр проволоки / электрода | 0.035″–0.062″ (0,9–1,6 мм) | Вольфрамовый электрод 1/16″–3/32″; присадочная проволока 1/16″–3/32″ | Проволока 5/64″–1/4″; для металлоконструкций обычно используют 3/32″ |
| Скорость подачи проволоки (WFS) | 200–600 in/min (5–15 m/min) | Ручная подача проволоки (скорость меняется) | 50–150 in/min в зависимости от диаметра проволоки |
| Режим переноса металла (GMAW) | Струйный (>26V), крупнокапельный, короткая дуга, импульсный | Не применяется | Не применяется (сварка под флюсом) |
| Наиболее подходит для | Металлоконструкции, автоматизация, производство с высокой скоростью наплавки; предварительно аттестованный способ по AWS D1.1 (только струйный перенос) | Корневые проходы, точные соединения, нержавеющая сталь, титан, тонколистовой материал | Стыковые и угловые швы на толстостенных деталях; барабаны котлов, сосуды под давлением, корпуса судов |
📐 Примечание для инженеров: расчёт погонной энергии
Погонная энергия — также важная основная переменная по ASME Section IX. Она определяет ширину зоны термического влияния (HAZ) и скорость охлаждения, которые влияют на механические свойства и вязкость сварного соединения. Формула расчёта:
H = (V × A × 60) / (1000 × T)
Здесь H = погонная энергия (кДж/мм), V = напряжение дуги (вольты), A = сварочный ток (амперы), T = скорость перемещения дуги (мм/мин). Пример: сварка котельной пластины из углеродистой стали толщиной 12 мм при напряжении 24 V, токе 220 A и скорости перемещения 250 мм/мин → H = (24 × 220 × 60) / (1000 × 250) = 1.27 кДж/мм. Превышение аттестованного максимума погонной энергии является нарушением требований к основной переменной и требует новых испытаний PQR.
⚠️ Важно: ограничение для короткой дуги GMAW
Короткодуговой перенос GMAW не разрешён для предварительно аттестованных WPS по таблицам 3/4 AWS D1.1. При сварке толстых листов короткая дуга может привести к несплавлению в швах с разделкой кромок. Применение GMAW для стыковых швов металлоконструкций с разделкой кромок должно быть подтверждено испытаниями; короткодуговой режим нельзя использовать в предварительно аттестованной WPS.
WPS при автоматизированной и роботизированной сварке: почему документация становится ещё важнее
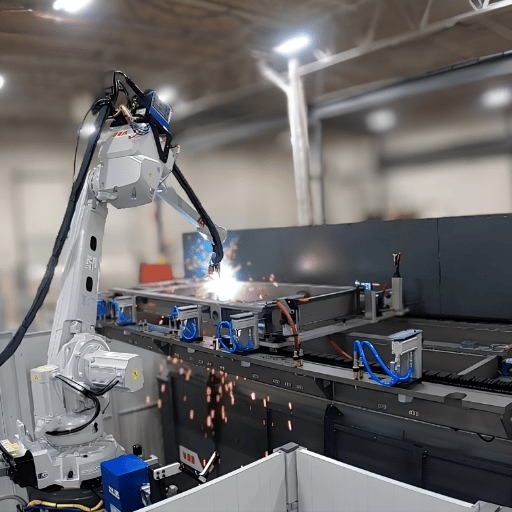
Нужна ли WPS для систем роботизированной сварки?
Распространённое заблуждение при внедрении автоматизации состоит в том, что роботизированная сварка снижает требования к соблюдению WPS. Всё наоборот. Робот выполняет сварку по одной и той же WPS тысячи раз в больших объёмах: любое отклонение от аттестованных параметров повторяется на каждом соединении, в каждую смену, каждую неделю производства. Ошибка в WPS, которую опытный сварщик при ручной сварке мог бы интуитивно компенсировать, в роботизированной ячейке становится системным дефектом.«До установки роботизированных ячеек доля брака при радиографическом контроле сварных швов сосудов под давлением составляла около 9 %. После аттестации и интеграции оборудования, когда робот работал в строго заданных пределах WPS с допуском на параметры ±5 %, нам удалось снизить этот показатель до 1,8 %. Значение WPS не уменьшилось. Робот просто соблюдал её требования в каждом цикле без отклонений». — Руководитель производства, предприятие Henan Boiler (установка роботизированной сварки Zhouxiang для энергетической отрасли)Показатель брака при радиографическом контроле (RT) на предприятии Henan Boiler — 1,8 % — следует сопоставить с отраслевыми данными. Согласно отраслевому исследованию TWI (The Welding Institute), средняя доля ремонта сосудов под давлением составляет от 1,1 % до 2,8 % в зависимости от марки материала; среднее значение по всем изделиям — 2,0 %. Автоматизированная ячейка, работавшая по аттестованной WPS с мониторингом параметров в реальном времени, позволила предприятию выйти ниже среднемирового показателя для этой категории изделий. Вот техническая архитектура, которая делает это возможным:
- Роботизированные ячейки Zhouxiang обеспечивают повторяемость позиционирования ±0.05 мм (согласно ISO 9283:1998), поддерживая стабильное положение сварочной горелки относительно стыка, чего невозможно добиться при ручной сварке из смены в смену
- При отклонении силы тока или напряжения от заданных в WPS значений более чем на ±5 % система автоматически приостанавливает работу, не позволяя завершить сварку соединения с недопустимыми параметрами
- После каждого цикла сварки формируется цифровой журнал параметров с датой, временем, идентификатором соединения, фактическими значениями силы тока, напряжения, скорости перемещения и погонной энергии. Он обеспечивает отслеживание в реальном времени, аналогичное PQR, для соответствия требованиям ASME
9% → 1.8%
Доля брака при радиографическом контроле (Henan Boiler)
±0.05 мм
Повторяемость позиционирования (ISO 9283:1998)
±5%
Порог отклонения параметров → автоматическая приостановка
Цифровая прослеживаемость и будущее WPS (2025–2026)
 Соблюдение требований WPS вступает в эпоху цифровых решений. Пять тенденций, описанных в статье Pemamek «Тенденции, формирующие автоматизацию сварки в 2026 году» (опубликована 13 февраля 2026 года), отражают переход отрасли от бумажной документации WPS к цифровым системам контроля соответствия в реальном времени.
- AI и адаптивная сварка — системы управления с обратной связью используют датчики и машинное обучение, чтобы корректировать параметры сварки в реальном времени. Вместо того чтобы реагировать на отклонения и корректировать процесс на глаз, сварщик получает от системы корректировки длины дуги и скорости перемещения, когда она замечает нестабильность дуги. В пределах диапазона допусков, подтверждённого WPS, процесс продолжается, а система действует как довольно жёсткий контролёр соблюдения WPS.
- Цифровые двойники и виртуальные пусконаладочные работы — траектории робота, логика PLC и настройки управления сваркой проверяются в цифровой среде до доставки новой сварочной ячейки на производство. Изменения, для проверки которых раньше требовались дорогостоящие и длительные физические испытания, теперь можно оценить виртуально. Удалённые заводские приёмочные испытания (FAT) становятся всё более доступными для крупных международных проектов.
- Расширение применения лазерной и гибридной сварки — переход от высокоточных лазерных операций к тяжёлому производству (узлы ветроэнергетических установок, судостроение, основные стальные конструкции) добавляет новые критически важные параметры процесса: мощность луча, положение фокуса и вылет. Для аттестации WPS на лазерную гибридную сварку потребуется новая система требований. Проектным командам, планирующим установить ячейку для лазерной сварки в период с 2026 по 2027 год, следует предусмотреть аттестацию WPS для лазерной или гибридной лазерной сварки в общих требованиях к закупке оборудования.
- Сервисные модели на основе данных — поставщики оборудования предлагают гарантированные результаты (время безотказной работы, темп производства, качество сварки) вместо капитальных затрат. Подключённые к IoT ячейки непрерывно передают диагностические данные, включая отклонения производственных параметров, что позволяет заранее получать оповещения на панели управления о превышении допустимых значений. Иначе такие отклонения привели бы к системным дефектам в последующих производственных циклах. Это помогает снизить расходы на хранение запасов и потери времени на внеплановый контроль после производства.
- Перестройка рабочей силы — нехватка квалифицированных сварщиков во всём мире ускоряет развитие автоматизации: вместо работы со сварочной горелкой специалисты всё чаще контролируют автоматизированную сварку и поддерживают WPS. Специалист по металлоконструкциям, умеющий составлять и аттестовывать WPS, а также внедрять её в роботизированную ячейку, может рассчитывать на более высокую оплату, чем специалист, чьи навыки ограничиваются ручной сваркой.
Рекомендации — если вы планируете автоматизацию на 2026–2027 годы
Если ваша компания планирует капитальные закупки для промышленной автоматизации в период с 2026 по 2027 год, включите в требования к закупке цифровую регистрацию параметров с привязкой к WPS. Запросите у поставщика роботизированной сварочной системы: (1) регистрацию параметров в реальном времени в формате csv или xml, совместимом с ASME; (2) настраиваемые наборы действий при отклонениях для каждой WPS; (3) автоматическое формирование журнала аудита для каждого сварного соединения. Система, связанная с WPS, позволит вашей программе независимого контроля сосредоточиться на системных проблемах качества, а не на проверке документов третьей стороной, и станет основой цифровых подтверждений соответствия при аудитах ASME, AWS и ISO.
Часто задаваемые вопросы
Какие 5 основных процедур необходимы при сварке?
Посмотреть ответ
Хотя KAD 5 essential procedures — это не найденная ссылка на нормативный документ, здесь перечислены 5 основных составляющих качества WPS для работы в соответствии с требованиями кодов: (1) WPS — инструкция о том, как выполнять сварку; (2) PQR — документ с результатами испытаний; (3) WPQ/WPT — аттестация сварщика; (4) MTR — подтверждение соответствия основного металла спецификации; (5) отчёт NDE — результаты визуального, радиографического или ультразвукового контроля. Эти 5 этапов контроля качества необходимы для соответствия каждого официального сварного соединения требованиям аудита ASME, AWS и ISO.
Как составить спецификацию процедуры сварки (WPS)?
Посмотреть ответ
Составление WPS включает следующие этапы: (1) выбор применимого норматива (ASME Section IX, AWS D1.1, ISO 15614, API 1104); (2) подготовка предварительной WPS (pWPS) с указанием всех существенных и несущественных переменных до начала производства; (3) подтверждение соответствия разрушающими испытаниями и методами NDE; (4) внедрение аттестованной WPS со ссылкой на подтверждающие испытания в PQR; (5) утверждение инженерной службой. Для распространённых сочетаний материалов и способов сварки, охваченных стандартной спецификацией процедуры сварки AWS (SWPS), может быть допустимо не проводить разрушающие испытания.
Кто отвечает за составление и утверждение WPS?
Посмотреть ответ
WPS составляет и утверждает изготовитель (судоверфь или сварочная компания). Обычно WPS разрабатывает сертифицированный инспектор по сварке (CWI), сертифицированный инженер по сварке (CWEng) или старший инженер по сварке, знакомый с соответствующими нормативами. В документе должно быть отражено инженерное утверждение, то есть подтверждение, что WPS аттестована в соответствии с применимым нормативом.
Утверждённая WPS без подписи об утверждении не является полным документом для аудита. Утверждённые независимые инспекционные организации (уполномоченные инспекционные органы согласно ASME) проверяют документы WPS и PQR, однако составление WPS по-прежнему входит в обязанности изготовителя.
Чем предварительно аттестованная WPS отличается от аттестованной?
Посмотреть ответ
Предварительно аттестованная WPS (предусмотренная AWS D1.1 для сварки металлоконструкций) соответствует всем указанным в нормативе требованиям предварительной аттестации. В ней применяются предписанные основные и присадочные металлы, геометрия соединений и параметры процесса, поэтому контрольный образец и PQR не требуются. Считается, что такая WPS обеспечивает качественные сварные соединения, поскольку проверено сочетание материала и способа сварки, а не конкретное применение. Аттестованная WPS (требование ASME Section IX, API 1104, а также случаев, когда применение не соответствует предписанным условиям предварительной аттестации D1.1) требует сварки и испытания контрольного образца до начала работы по WPS.
Предварительно аттестованная WPS позволяет сократить расходы на испытания каждого сварного соединения, но только при соблюдении требований норматива. Среди встречавшихся нарушений — короткозамкнутый перенос металла при GMAW, неверно выбранные группы материалов и чрезмерный размер однопроходного шва.
Как долго действует WPS?
Посмотреть ответ
Согласно ASME Section IX и AWS D1.1, срок действия аттестованной WPS не ограничен: она остаётся аттестованной бессрочно, если существенные переменные не выходят за пределы аттестованного диапазона. Срок действия WPS определяется стабильностью существенных переменных, а не временным ограничением. Повторная аттестация WPS с оформлением нового PQR требуется, если: превышены пределы базового P-Number; превышены пределы для F-Number или A-Number присадочного материала; введена или отменена PWHT; превышен аттестованный диапазон толщины; изменён способ сварки.
На практике компаниям, регулярно проверяющим WPS, следует раз в год проводить ревизию библиотеки WPS, чтобы убедиться, что производственные процессы по-прежнему укладываются в допустимые диапазоны переменных, особенно после смены поставщиков материалов, производителей электродов или состава защитного газа.
Выполняйте WPS в больших объёмах с полной цифровой прослеживаемостью
Роботизированные сварочные ячейки Zhouxiang для энергетической отрасли создаются с учётом вашей аттестованной WPS. Они обеспечивают точность позиционирования ±0.05 мм, регистрацию параметров в реальном времени и автоматическую приостановку при отклонениях. Узнайте, как наши системы обеспечивают промышленную сварку в соответствии с требованиями ASME в больших объёмах.
Посмотреть примеры применения сварочных роботов в энергетической отрасли →Об этом руководстве
Компания Zhouxiang более 30 лет проектирует и производит системы роботизированной сварки для энергетики и производства сосудов под давлением. Данные о производительности, приведённые в этом руководстве, включая снижение доли брака при радиографическом контроле на предприятии Henan Boiler с 9 % до 1,8 %, получены на задокументированных объектах заказчиков, где используются WPS, аттестованные по ASME BPVC. Наши системы сертифицированы по CE, ISO 9001:2015, ISO 3834-2 и ISO 10218-1. Таблицы сравнения стандартов и справочные данные по параметрам составлены на основе общедоступных источников, включая ASME, AWS, CWB и TWI. Рекомендуем сверять все параметры с действующей редакцией применимого норматива для конкретной задачи.
Ссылки и источники
- AWS B2.1/B2.1M:2021. Аттестация процедуры сварки и квалификация сварщиков — American Welding Society
- Стандартные спецификации процедур сварки (SWPS) — American Welding Society
- ASME BPVC Section IX. Аттестация процедур сварки, пайки и сварки плавлением — American Society of Mechanical Engineers
- Типичные показатели ремонта сварных изделий — TWI (The Welding Institute)
- Руководство по процедурам сварки — Canadian Welding Bureau (CWB Group)
- AWS D1.1:2025. Норматив по сварке металлоконструкций из стали — основные изменения — ANSI
- Тенденции, формирующие автоматизацию сварки в 2026 году — Pemamek (февраль 2026 года)
Похожие статьи
- Сварочный робот — системы промышленной роботизированной сварки для тяжёлого производства
- Автоматизированные сварочные системы — что нужно знать каждому покупателю для производства
- Консольный роботизированный сварочный пост с 8 осями — руководство по настройке для сложных сварных конструкций
- Лазерная резка или плазменная резка стальной балки — выбор способа для изготовления металлоконструкций
- Технология роботизированной сварки — как современные системы обеспечивают соблюдение WPS в больших объёмах

