Свяжитесь с Zhouxiang

Сварка трением с перемешиванием (FSW): применение в аэрокосмической отрасли и при производстве лотков для аккумуляторов электромобилей

Содержание
Показать
Краткие характеристики: сварка трением с перемешиванием (FSW)
| Тип процесса | Соединение в твёрдом состоянии — основной материал не плавится |
| Рабочая температура | 80–90 % от температуры плавления основного материала |
| Изобретён | 1991, TWI Ltd, Кембридж, Великобритания (Уэйн Томас) |
| Основной материал | Алюминиевые сплавы — все марки от 1xxx до 7xxx |
| Также свариваются | Сталь, титан, медь, никель, разнородные металлы |
| Диапазон толщины (Al) | 0,3 mm – 75 mm, за один проход |
| Основные стандарты | AWS D17.3/D17.3M:2021 (аэрокосмическая отрасль) · ISO 25239 (общее применение) |
| 4 параметра управления | Усилие прижима · частота вращения · скорость перемещения · угол наклона |
| Расходные материалы (Al) | Не требуются — нет присадочной проволоки, защитного газа или флюса |
| Выходное отверстие | Есть — при проектировании необходимо предусмотреть решение для завершения сварного шва |
Что такое сварка трением с перемешиванием?
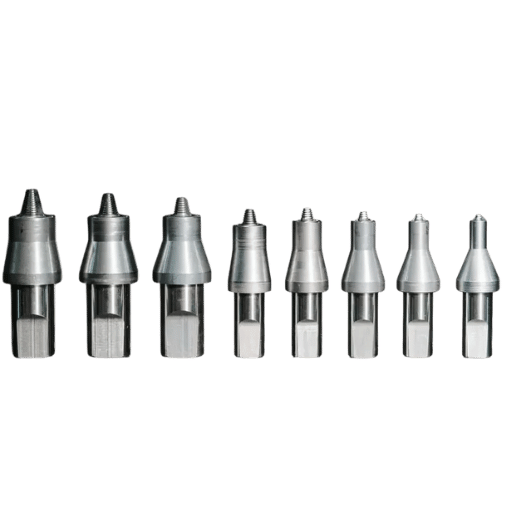
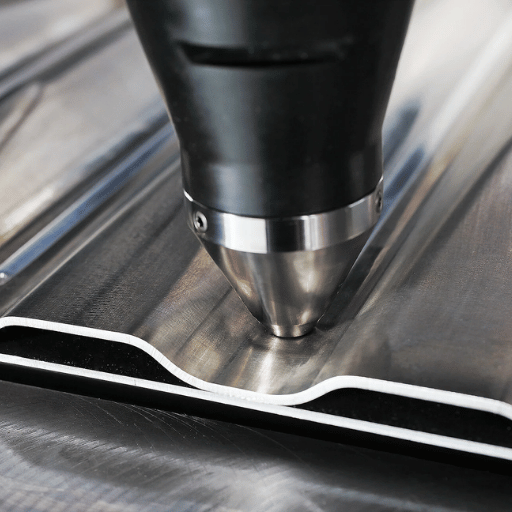 Сварка трением с перемешиванием — это сварка в твёрдом состоянии: основной материал не достигает температуры плавления. Невыгорающий инструмент, состоящий из заплечика и штыревого наконечника, быстро вращается и погружается в стык между двумя свариваемыми изделиями. Тепло трения нагревает материал до 80–90 % от температуры плавления, размягчая металл до пластичного состояния, но не расплавляя его. Затем вращающийся инструмент перемещается вдоль линии стыка, механически перемешивая размягчённый материал и формируя позади себя соединение в твёрдом состоянии.
Поперечное сечение сварного шва состоит из трёх зон. В ядре шва, непосредственно под заплечиком инструмента, происходит динамическая рекристаллизация, благодаря которой образуются мелкие равноосные зёрна с лучшими механическими свойствами, чем у литого металла сварного шва после сварки плавлением. Вокруг ядра расположена термомеханически затронутая зона (TMAZ): материал в ней подвергся механической деформации, но не рекристаллизовался. Внешняя зона термического влияния (HAZ) претерпевает тепловые изменения без механической деформации. Она похожа на зону термического влияния при дуговой сварке, но значительно уже.
Уэйн Томас из TWI Ltd в Кембридже, Великобритания, изобрёл FSW в 1991 году. По описанию TWI, процесс прошёл «один из самых коротких путей от изобретения до широкого промышленного применения»: аэрокосмическое производство начало использовать FSW всего через четыре года после подачи патентной заявки. Отсутствие жидкой фазы — главное металлургическое преимущество этого процесса: поскольку материал не плавится, физически не могут возникнуть дефекты затвердевания — пористость, горячие трещины, ликвационная неоднородность и шлаковые включения. Поэтому FSW стала ключевой технологией соединения алюминиевых сплавов серии 2xxx и серии 7xxx — высокопрочных сплавов, которые считают «несвариваемыми обычными дуговыми способами» из-за склонности к образованию трещин при затвердевании.
См. также: Обзор промышленных способов сварки
Как работает процесс FSW: 4 ключевых параметра
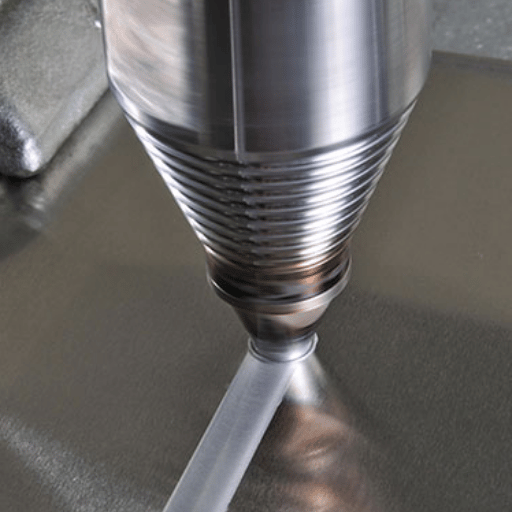 Каждый проход FSW состоит из трёх последовательных этапов: погружение (вращающийся инструмент опускается, пока заплечик не коснётся поверхности свариваемого изделия), выдержка (кратковременное вращение обеспечивает тепловое равновесие в стыке) и перемещение (инструмент движется вдоль стыка с заданной скоростью, поддерживая усилие прижима). Сварной шов формируется сразу за движущимся заплечиком.
Результат FSW определяется четырьмя параметрами:
-
- Усилие прижима (kN): Вертикальное усилие, с которым заплечик вдавливает материал. Это самый важный и чаще всего недооценённый параметр: недостаточное усилие прижима приводит к образованию туннельного дефекта типа «червоточины», а чрезмерное — к гратообразованию и утонению свариваемого изделия.
- Частота вращения (RPM): Определяет тепловложение. При повышении частоты вращения температура материала растёт. Для алюминия 6061-T6 толщиной 5mm типичный начальный диапазон составляет 400–1 000 RPM.
- Скорость перемещения (mm/min): Определяет распределение тепла на единицу длины сварного шва. В рецензируемом сравнительном исследовании алюминия AA5083-H111 максимальная прочность на разрыв была достигнута при скорости перемещения 400 mm/min — это баланс между чрезмерным отжигом (при слишком низкой скорости) и образованием туннельных дефектов (при слишком высокой скорости).
- Угол наклона (градусы): Инструмент наклонён на 1–3° в сторону перемещения. Это направляет пластичный материал вниз и назад, в зону сварки, и обеспечивает полное уплотнение шва.
Инженерная справка — типичные диапазоны параметров FSW для разных материалов
| Параметр | Al 5mm (6061-T6) | Al 20mm | Сталь (инструмент PCBN) |
|---|---|---|---|
| Частота вращения | 400–1 000 RPM | 200–500 RPM | 200–500 RPM |
| Скорость перемещения | 100–400 mm/min | 50–150 mm/min | 50–200 mm/min |
| Усилие прижима | 5–15 kN | 20–40 kN | 30–80 kN |
| Угол наклона | 1–3° | 1–3° | 1–2° |
Диапазоны приведены по опубликованным источникам. Перед производственной квалификацией проверьте параметры для конкретной партии материала, геометрии инструмента и конфигурации установки.
⚠ Распространённая ошибка — недооценка усилия прижима
Инженер-технолог, настраивающий FSW для панелей из 6061-T6, из которых изготавливают лоток для аккумулятора электромобиля, обычно не представляет, что при сварке листа алюминия толщиной 5 mm FSW создаёт вертикальную нагрузку свыше 5 000 lb (22+ kN). Инженеры, привыкшие к дуговой сварке, проектируют сварочные приспособления с усилием зажима, достаточным для дуговых процессов, — намного меньшим, чем требуется для FSW. В результате свариваемое изделие смещается во время сварки, параметры выходят за пределы допуска, а шов не проходит радиографический контроль. Проектирование сварочного приспособления должно стать первым решением при разработке FSW, а не запоздалой мыслью.
Какие материалы можно сваривать трением с перемешиванием?
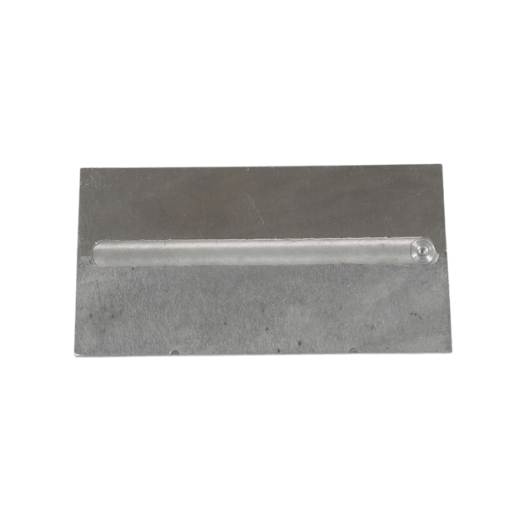 Список материалов, которые можно соединять методом FSW, шире, чем ожидают многие инженеры, впервые знакомясь с процессом на примере алюминия. Алюминиевые сплавы всех коммерческих марок — основная область применения, но этот процесс подходит и для более широкого ряда материалов, в том числе тех, которые плохо поддаются сварке плавлением или вообще ей не поддаются.
| Материал | Марка / тип | Свариваемость | Основные примечания |
|---|---|---|---|
| Алюминий (конструкционный) | 1xxx, 3xxx, 5xxx, 6xxx | Отличная | Без присадки и газа; качество соединения выше, чем при дуговой сварке |
| Алюминий (аэрокосмический) | серия 2xxx, серия 7xxx | Отличная | Не свариваются плавлением — FSW является единственным подходящим способом |
| Сталь | Мягкая, HSLA, трубопроводная X65/X80/X100, AHSS | Хорошая (<8mm) | Требуется оснастка PCBN или MP159; при толщине более 12mm износ инструмента резко возрастает |
| Титан | Марки 1–4, Ti-6Al-4V | Хорошая | Требуется оснастка PCBN; применяется в аэрокосмических конструкциях |
| Медь | Технически чистая, медные сплавы | Хорошая | Теплоотводы, электрические проводники, клеммы аккумуляторов |
| Никелевые сплавы | Марки 200, 600, 625, 718 | Умеренная | Подтверждена для специализированных применений (MegaStir) |
| Разнородные металлы | Al с Cu, Al со сталью | Возможно | Позволяет избежать образования хрупких интерметаллидов при сварке плавлением; конструкция стыка имеет решающее значение |
| Металломатричные композиты | Al-MMC, армированные SiC | Возможно | Процесс в твёрдом состоянии сохраняет распределение армирующего материала |
Можно ли сваривать сталь трением с перемешиванием?
Да. Методом FSW сваривают углеродистую сталь, трубопроводные стали HSLA (X65, X80, X100), автомобильные стали AHSS и аустенитную нержавеющую сталь при условии правильного выбора оснастки. Возможность сварки определяется материалом инструмента: для алюминия применяют недорогую инструментальную сталь H13, а для стали требуются инструменты из PCBN (поликристаллического кубического нитрида бора) или суперсплава кобальта и никеля MP159 стоимостью $2 000–$5 000 за комплект наконечников. По данным TWI, при FSW стальных деталей толщиной более 12mm и сварных швов длиной в несколько метров сохраняются проблемы износа и разрушения инструмента. Для стали толщиной менее 8mm — автомобильных дверных панелей, элементов металлоконструкций и тонкостенных стыков трубопроводов — FSW уже применяется в промышленности и доказала коммерческую состоятельность. Самое распространённое заблуждение при выборе процесса — считать, что FSW подходит только для алюминия. Соединение разнородных материалов — Al с Cu для клемм аккумуляторов, Al со сталью для несущих конструкций и титана для аэрокосмических кронштейнов — относится к тем областям применения FSW, где сварка плавлением даёт неприемлемый результат: хрупкие интерметаллиды, пористость или испарение легирующих элементов. Практичной альтернативой становится FSW.FSW и дуговая сварка: преимущества, ограничения и выбор процесса
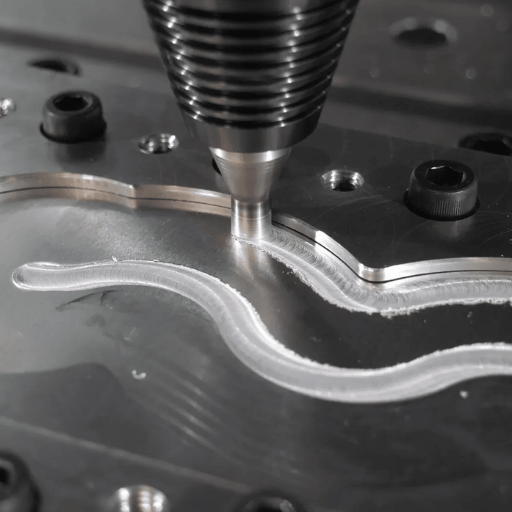 Преимущества FSW перед дуговой сваркой объясняются качественным скачком в металлургических свойствах: процесс в твёрдом состоянии исключает дефекты затвердевания, которые приводят к расходам на обеспечение качества при сварке MIG, TIG и SAW. Причина — физика процесса, а не более точная настройка параметров.
В рецензируемом сравнительном исследовании алюминия AA5083-H111 толщиной 5mm, опубликованном в 2023 году, установлено: твёрдость соединений FSW была на 46–50 % выше, чем у основного материала, тогда как у соединений TIG она была выше на 31–35 %, а MIG — на 24–29 %. Радиографический контроль не выявил внутренних дефектов в образцах FSW; в нескольких образцах TIG и MIG обнаружили несплавление (LOF), непровар (LOP) и пористость.
Преимущества FSW перед дуговой сваркой:
- Не требуются присадочная проволока, защитный газ и флюс — прямые расходы на материалы исключены
- Зона термического влияния значительно уже, чем при дуговой сварке, — металл рядом со швом размягчается меньше
- Деформация сварных соединений на 30-50 % меньше — после сварки требуется меньше правки
- Нет ультрафиолетового излучения, пыли образуется мало — условия труда безопаснее
- Алюминий толщиной до 75mm можно сваривать за один проход — многопроходная сварка не требуется
- Нет пористости, горячих трещин и дефектов затвердевания — надёжность конструкции подтверждается механическими испытаниями
- В конце шва остаётся выходное отверстие — необходимо предусмотреть выводную планку или соответствующее конструктивное решение
- Капитальные затраты на оборудование FSW значительно выше (~$110 000 USD): производительные установки стоят $50 000-$200 000+, тогда как оборудование для дуговой сварки — $2 000-$10 000+
- Требуется значительно большее усилие зажима — проектирование сварочного приспособления обходится неожиданно дорого
- Из-за ограниченного доступа существенно ограничены варианты геометрии стыка — крупногабаритные изделия, которые нужно сваривать в разных положениях, сваривать этим способом нельзя
Матрица выбора процесса — FSW или дуговая сварка
| Характеристики вашего производства | Рекомендуемый процесс |
|---|---|
| Алюминий + большой объём производства + критичность деформации + отсутствие необходимости в присадке | FSW — наиболее обоснованный выбор для бизнеса |
| Алюминий 2xxx или 7xxx, который «нельзя сваривать дуговым способом» (образуются трещины при затвердевании) | FSW — единственный подходящий вариант |
| Сложная 3D-геометрия + доступ для сварки в разных положениях + небольшой объём производства | Дуговая сварка — затраты на оснастку для FSW не оправданы |
| Разнородный стык Al со сталью, где важен малый вес конструкции | FSW с оснасткой PCBN |
| Сталь + отработанная технологическая инструкция дуговой сварки (WPS) + небольшой бюджет капитальных затрат | Перед переходом оцените совокупную стоимость владения FSW |
Распространённая ошибка — ожидать, что для недоступных стыков FSW понадобится защитный газ, как при дуговой сварке
Инженеры, проектирующие конструкции для FSW с допусками на деформацию, рассчитанными для MIG или TIG, систематически усложняют конструкцию сварочных приспособлений и последующие операции. Для алюминиевых стыков аналогичной геометрии деформация при FSW на 30–50 % меньше, чем при дуговой сварке. Использование допусков, рассчитанных для дуговой сварки, в проектах FSW ведёт к неоправданному расходу материала, увеличению затрат и удлинению производства.
Оборудование и оснастка для FSW: типы установок и характеристики
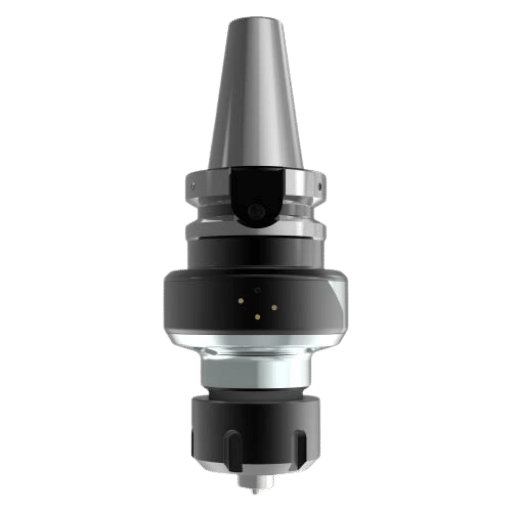
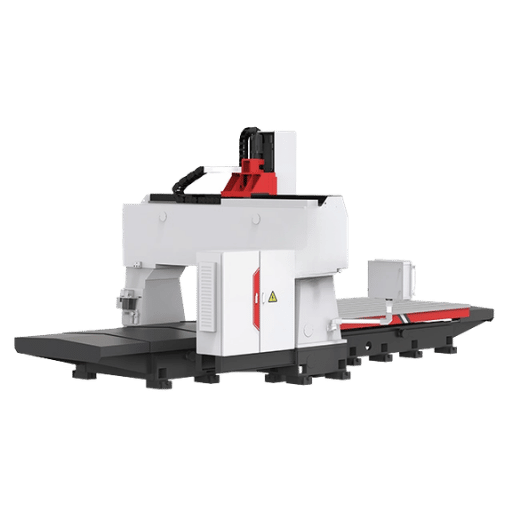 Выбор установки FSW зависит от четырёх факторов: требуемых размеров рабочей зоны, необходимого усилия прижима для данного стыка, необходимости управления по усилию или по положению для конкретного материала, а также объёма производства, который определяет требуемый уровень капитальных затрат.
| Тип установки | Типичное применение | Допустимое усилие | Оптимальное применение |
|---|---|---|---|
| Головка FSW, интегрируемая в ЧПУ | Модернизация существующего обрабатывающего центра с ЧПУ | 10–30 kN | Низкие начальные капитальные затраты; гибкое производство изделий из алюминия |
| Отдельная портальная установка FSW | Серийное производство плоских и изогнутых панелей | 20–100 kN | Панели для аэрокосмической отрасли, рельсового транспорта и судостроения |
| Роботизированная FSW (6 осей) | Изогнутые поверхности, интеграция в сборочную линию | 5–20 kN | Автомобилестроение, производство лотков для аккумуляторов электромобилей |
| Специализированная производственная установка FSW | Крупносерийные стационарные производственные линии | 50–200 kN | Несущие панели для аэрокосмической отрасли; крупные алюминиевые плиты |
Сколько стоит установка для сварки трением с перемешиванием?
Стоимость установки FSW зависит от её типа и характеристик. Дешевле всего обойдётся головка FSW, интегрированная в существующий обрабатывающий центр с ЧПУ: менее €100 000 (~$110 000 USD). Цена автономных систем FSW базовой комплектации начинается от $50 000–$200 000; производительные портальные установки FSW с управлением по усилию и интеграцией робота стоят от $200 000 до более чем $1 million. На стоимость влияют размер рабочей зоны, усилие шпинделя (5–100 kN), автоматическая смена инструмента и управление по усилию или положению. Оснастка: примерная дополнительная стоимость комплекта инструментов H13 для проектов FSW по алюминию — $500-$2 000; дополнительная стоимость оснастки для сварки стали или титана методом FSW (наконечники PCBN): $$2 000 за комплект — $2 000 за полную установку FSW. Объём мирового рынка оборудования FSW составлял $262MM в 2024 году и, как ожидается, достигнет $460MM в 2034 году (среднегодовой темп роста ~ 6 %); единственные чётко определённые драйверы рынка — применение в производстве лотков для аккумуляторов электромобилей и аэрокосмических конструкций.Ознакомьтесь с интеллектуальными сварочными системами Zhouxiang
Портальные роботизированные платформы Zhouxiang, рассчитанные на управление по усилию, построены на той же базовой архитектуре, что и установки FSW интегрированного типа для испытаний. Обсудите потребности вашего производства с инженерной командой Zhouxiang.
Интеллектуальные сварочные системы →Где FSW приносит пользу: применение в разных отраслях
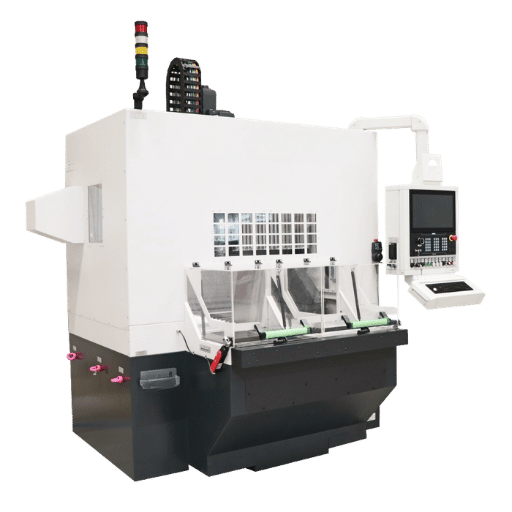
| Отрасль | Применение | Материал | Основное преимущество |
|---|---|---|---|
| Аэрокосмическая отрасль | Топливные баки, панели фюзеляжа | Al 2xxx, 7xxx | Единственный подходящий способ соединения несвариваемых сплавов; баки для компонентов ракетного топлива SpaceX Falcon 9 |
| Автомобилестроение | Кузовные детали до окраски, лотки для аккумуляторов электромобилей | Al 6xxx, AHSS | Снижение веса; исключение термообработки после сварки; отсутствие расходных присадочных материалов |
| Судостроение | Палубные панели, конструкции корпуса судна | Al 5xxx (AA5083) | Нет внутренних дефектов, характерных для MIG/TIG, — несплавления и пористости; малая деформация длинных швов |
| Железнодорожный транспорт | Экструдированные профили пассажирских вагонов | Al 6xxx | Эффективная сварка длинных швов; минимальная деформация экструдированных профилей |
| Аккумуляторы электромобилей | Корпуса и лотки для аккумуляторов | Al 6061-T6 | Исключение термообработки после сварки; герметичные соединения; сохранение теплоотвода |
| Электроника | Жидкостные охлаждающие пластины, теплоотводы | Al, Cu | Герметичные соединения; отсутствие загрязнения флюсом; сохранение теплопроводности |
Качество сварных соединений FSW: прочность, дефекты и стандарты контроля
Насколько прочен сварной шов, выполненный методом FSW?
Прочность на разрыв соединений FSW из алюминиевых сплавов достигает 80–95 % прочности основного металла (UTS) без термообработки после сварки. Это значительно выше, чем у TIG и MIG на тех же высокопрочных сплавах: коэффициент прочности соединения обычно составляет 50–70 %. Для разнородных соединений 7075-T6 и 6061-T6 эффективность соединения FSW без обработки достигает 67 % (207 MPa); после обработки растворным отжигом и старением показатель увеличивается до 94 % (290 MPa). Механические свойства сварных соединений FSW из стали отличаются от свойств основного материала не более чем на 5–10 %.Применимые стандарты контроля:«Мелкозернистая микроструктура FSW в твёрдом состоянии — зёрна в ядре шва, образовавшиеся в результате динамической рекристаллизации, — стабильно превосходит крупнозернистую литую структуру металла после сварки плавлением, особенно по усталостной прочности и вязкости разрушения. Для высокопрочных алюминиевых сплавов это не небольшое улучшение, а фундаментальное металлургическое преимущество, которого невозможно добиться одной лишь оптимизацией параметров дуговой сварки».
— Гленн Грант, материаловед, Pacific Northwest National Laboratory (PNNL)
| Стандарт | Область применения | Редакция |
|---|---|---|
| AWS D17.3/D17.3M | Сварка трением с перемешиванием алюминиевых сплавов для аэрокосмической отрасли | 2021 (3-я редакция) |
| ISO 25239 | Сварка трением с перемешиванием — алюминий (общее промышленное применение) | 2020 |
- Туннельный дефект («червоточина»): Самый распространённый дефект FSW. Причина — недостаточное тепловложение: слишком высокая скорость перемещения, слишком низкая частота вращения или слишком малое усилие прижима. Материал не растекается полностью, чтобы заполнить зону сварки. С поверхности дефект не виден; его выявляют ультразвуковым (UT) или радиографическим контролем.
- Непровар по плоскости контакта: Из-за недостаточного погружения инструмента остаётся плоскость соединения, которая проходит визуальный контроль, но раскрывается при циклической нагрузке. Это самый опасный тип дефекта FSW: его не выявить ни визуальным контролем, ни стандартным радиографическим контролем (RT). Для надёжного обнаружения необходим ультразвуковой контроль с фазированной решёткой (PAUT).
- Грат: Избыток материала, выдавленный на поверхность сварного шва. Причина — чрезмерное усилие прижима или слишком высокая частота вращения. Дефект выявляют визуально. Обычно он не влияет существенно на прочность конструкции, но указывает на отклонение параметров, которое необходимо устранить.
Анализ затрат на FSW: инвестиции, ROI и критерии принятия решения
 Обосновать инвестиции в FSW нельзя простым сравнением цен на установки. Нужно рассчитать совокупную стоимость владения (TCO) по трём статьям: исключённые расходные материалы, прирост производительности и предотвращённые затраты на качество.
Прямая экономия при сварке алюминия методом FSW по сравнению с дуговой сваркой:
- Исключение присадочной проволоки: $0,50–$2,00 на метр шва (материал и накладные расходы на оборудование)
- Исключение защитного газа: $0,10–$0,30 на метр
- Исключение термообработки после сварки (серии 6xxx/7xxx): $50–$500 на производственную партию
- Объём правки после сварки сокращается на 30–50 % — экономия на оснастке и отделочных работах
- Срок службы инструмента: 800–1 500 метров на комплект H13 для алюминия — предсказуемые затраты на оснастку, которые можно включить в график
Критерии принятия решения: купить установку FSW, отдать сварку на сторону или оставить дуговую сварку
| Вариант | Оптимальное применение | Критерий выбора |
|---|---|---|
| Купить установку FSW | Годовой объём сварки алюминия >50 000m; выделенная производственная линия | При текущем объёме производства экономия на расходных материалах позволяет окупить затраты <18 месяцев |
| Отдать FSW на сторону | <50,000m/year; разные материалы; нерегулярный спрос | Стоимость услуги за метр < совокупной стоимости владения собственной установки |
| Оставить дуговую сварку | Сложная 3D-геометрия; сварка в разных положениях; отработанная технологическая инструкция дуговой сварки (WPS) | Экономия за 3 года при переходе на FSW < затрат на переоснащение |
⚠ Скрытые расходы TCO, которые инженеры часто недооценивают
- Износ оснастки PCBN при сварке стали методом FSW: $2 000–$5 000 за наконечник; скорость износа необходимо рассчитывать по результатам испытаний конкретного материала, а не принимать по аналогии с алюминием
- Капитальные затраты на сварочное приспособление (традиционная FSW): $50 000-$200 000 для каждой конфигурации стыка; недавние роботизированные системы с самофиксацией значительно их снижают (см. H2-9)
- Квалификация параметров: 20-80 часов для каждой новой геометрии стыка, включая разрушающие испытания контрольных образцов перед утверждением производственной технологической инструкции сварки (WPS)
Роботизированная FSW в 2025 году: прорыв в автоматизации
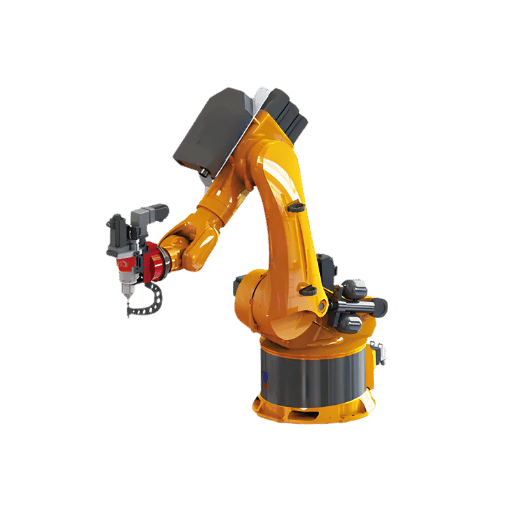 Главным препятствием для внедрения СТП на сборочных линиях всегда была оснастка. Традиционные установки для СТП создают вертикальное усилие до 5 000 lb (22 kN), поэтому для каждой конфигурации соединения требуются специальные зажимные приспособления. Изготовление оснастки для одной геометрии соединения обходится в $50 000–$200,000. Поэтому СТП экономически оправдана только при серийном выпуске специализированной продукции на закреплённых производственных линиях, но не при гибкой сборке автомобилей с разными типами соединений.
17 сентября 2025 Pacific Northwest National Laboratory опубликовала результаты, которые меняют этот расчёт. Инженеры PNNL Mitch Blocher и Piyush Upadhyay, работавшие в рамках программы Vehicle Technologies Office Министерства энергетики США, продемонстрировали роботизированную систему СТП с самофиксацией: вращающийся инструмент для СТП и миниатюрная опорная пластина устанавливаются на одном манипуляторе робота, образуя замкнутый контур сил. Манипулятор самостоятельно воспринимает реактивную нагрузку — внешнее приспособление не требуется. Проблема фиксации детали решена.
Для производства это означает следующее:
- Гибкие сборочные линии могут работать с разными типами соединений без затрат на переналадку оснастки.
- Роботизированная СТП теперь применима на криволинейных поверхностях — например, на рейлингах крыши, фланцах корпусов аккумуляторных батарей электромобилей и конструкционных профилях — без специальной оснастки.
- Стоимость оснастки для новых типов соединений снижается с $50 000–$200 000 почти до нуля.
- Роботизированные комплексы СТП с 4 манипуляторами становятся экономически целесообразными для крупносерийного производства кузовов автомобилей до окраски.
Часто задаваемые вопросы о сварке трением с перемешиванием
Насколько прочен шов, выполненный сваркой трением с перемешиванием?
Прочность соединений, выполненных СТП в алюминиевых сплавах, составляет 80–95 % от временного сопротивления разрыву основного металла — это значительно выше результатов TIG- и MIG-сварки тех же высокопрочных сплавов. Для алюминиевых сплавов серий 2xxx и 7xxx СТП часто остаётся единственным подходящим способом сварки: при сварке плавлением в этих сплавах возникают кристаллизационные трещины, поэтому сравнивать прочность бессмысленно. Если дуговая сварка вообще не позволяет получить качественное соединение, эффективность СТП не является главным критерием — важна сама возможность выполнить сварку.Дорого ли обходится сварка трением с перемешиванием?
Капитальные затраты на оборудование выше, чем на оборудование для дуговой сварки ($50 000–$200 000+ против $2 000–$10 000). Однако при сварке алюминия СТП исключает расход присадочной проволоки и защитного газа, а также последующую термообработку. При годовом объёме сварки алюминия свыше 20 000–50 000 метров экономия на расходных материалах обычно обеспечивает окупаемость СТП за 6–24 месяцев — ещё до учёта улучшения качества и сокращения доработок.Можно ли применять СТП для сварки стали?
Да. СТП применяют для сварки углеродистой стали, трубных сталей класса HSLA марок X65/X80/X100 и аустенитной нержавеющей стали, используя инструмент из PCBN или MP159. Применение для деталей толщиной менее 8mm подтверждено в промышленности. При толщине свыше 12mm износ инструмента резко возрастает. При расчёте совокупной стоимости владения для любого проекта СТП стали необходимо учитывать стоимость наконечника PCBN ($2 000–$5 000 за штуку).Чем сварка трением отличается от сварки трением с перемешиванием?
При обычной сварке трением с инерционным или непрерывным приводом одну заготовку вращают относительно другой, одновременно прикладывая осевое сжимающее усилие. Перемещаемый инструмент не используется, а сам процесс подходит только для цилиндрических соединений и соединений с осевой симметрией. При СТП вращающийся инструмент перемещается вдоль прямого или криволинейного стыка на листах, плитах или профилях. Этот способ позволяет выполнять стыковые, нахлёсточные, тавровые и угловые соединения, недоступные для обычной сварки трением.В каких отраслях чаще всего применяют сварку трением с перемешиванием?
Наибольших успехов в масштабах применения СТП достигла авиационно-космическая отрасль. С середины 1990-х годов её используют, например, для изготовления топливных баков и панелей фюзеляжа из алюминиевых сплавов, которые нельзя сваривать другими способами. Быстрее всего растёт применение в автомобилестроении, в частности при изготовлении лотков для аккумуляторных батарей электромобилей и в программах снижения массы кузова до окраски. В судостроении СТП используют для сборки алюминиевых корпусов и палубных панелей. В железнодорожной отрасли СТП применяют при изготовлении профилей для пассажирских вагонов. Наконец, в электронной промышленности этот способ используют для изготовления герметичных охлаждаемых плит из меди и алюминия.Какие дефекты СТП встречаются чаще всего и на что обращать внимание?
Чаще всего встречается туннельный дефект (червоточина). Он возникает из-за недостаточного тепловложения, когда скорость перемещения слишком высока, частота вращения слишком низкая или усилие прижима недостаточно. Наибольшую опасность для прочности представляет несплавление по границе соединения: на поверхности оно незаметно, но раскрывается при циклической нагрузке. Для надёжного выявления требуется ультразвуковой контроль методом фазированных решёток (PAUT). Грат на поверхности шва указывает на чрезмерное усилие прижима или слишком высокую частоту вращения. Это требует корректировки параметров, но само по себе не означает потери прочности конструкции.Можно ли полностью автоматизировать сварку трением с перемешиванием?
Да. В сентябре 2025 PNNL представила разработку: роботизированная система СТП с 4 манипуляторами и самофиксацией, которой не нужна внешняя оснастка. Это устраняет ключевое препятствие для внедрения технологии на гибких сборочных линиях. Системы роботизированной СТП с управлением по усилию уже доступны для автомобильного и авиационно-космического производства. Рост числа поисковых запросов о станках для СТП на 56 % год к году подтверждает ускорение закупок.Похожие статьи
- Технологическая инструкция по сварке (WPS): полное руководство
- Методы контроля сварных соединений: разрушающие и неразрушающие испытания
- Технологии роботизированной сварки: что ускоряет их внедрение в 2025 году
- Автоматизированные сварочные системы: что нужно знать каждому специалисту по закупкам для производства
О руководстве
Это техническое руководство основано на опубликованных исследованиях TWI Ltd (компании, изобретшей СТП) и Pacific Northwest National Laboratory, рецензируемых работах на платформах PMC и ScienceDirect, а также технических характеристиках оборудования Mazak MegaStir и STIRWELD. Материалы дополнены опытом Zhouxiang в интеграции автоматизированных сварочных систем для металлоконструкций и передовых производственных процессов. Данные о стоимости отражают рыночные диапазоны по состоянию на Q1 2025. Чтобы обсудить требования к системе для вашего проекта, свяжитесь с нашей инженерной командой.
Проверено инженерной командой Zhouxiang — более 15 лет опыта интеграции систем роботизированной сварки для изготовления металлоконструкций, точного производства и соединения современных материалов.
Основные источники
- TWI Ltd – «Что такое сварка трением с перемешиванием?» и часто задаваемые вопросы об уровнях квалификации СТП (twi-global.com)
- Pacific Northwest National Laboratory — «Прорыв может вывести сварку трением с перемешиванием на сборочные линии» (pnnl.gov, 17 сентября 2025)
- PNNL — исследовательская программа по сварке трением с перемешиванием (pnnl.gov/friction-stir)
- AWS D17.3/ D17.3M:2021 — Требования к сварке трением с перемешиванием алюминиевых сплавов для авиационно-космической отрасли, третье издание (pubs.aws.org)
- ISO 25239:2020 — Сварка трением с перемешиванием — алюминий (общие положения)
- Habba et al. (2023) — Сравнительное исследование сварки AA5083-H111 методами СТП, MIG и TIG: оценка сварных соединений и экономической эффективности — PMC10385343 (pmc.ncbi.nlm.nih.gov)
- ScienceDirect — Влияние трёх различных видов послесварочной термообработки на микроструктуру и механические свойства соединения 7075/6061, выполненного СТП (2025 doi: 10.1016/j.jmapro.2025…)

