
Contacte con Zhouxiang

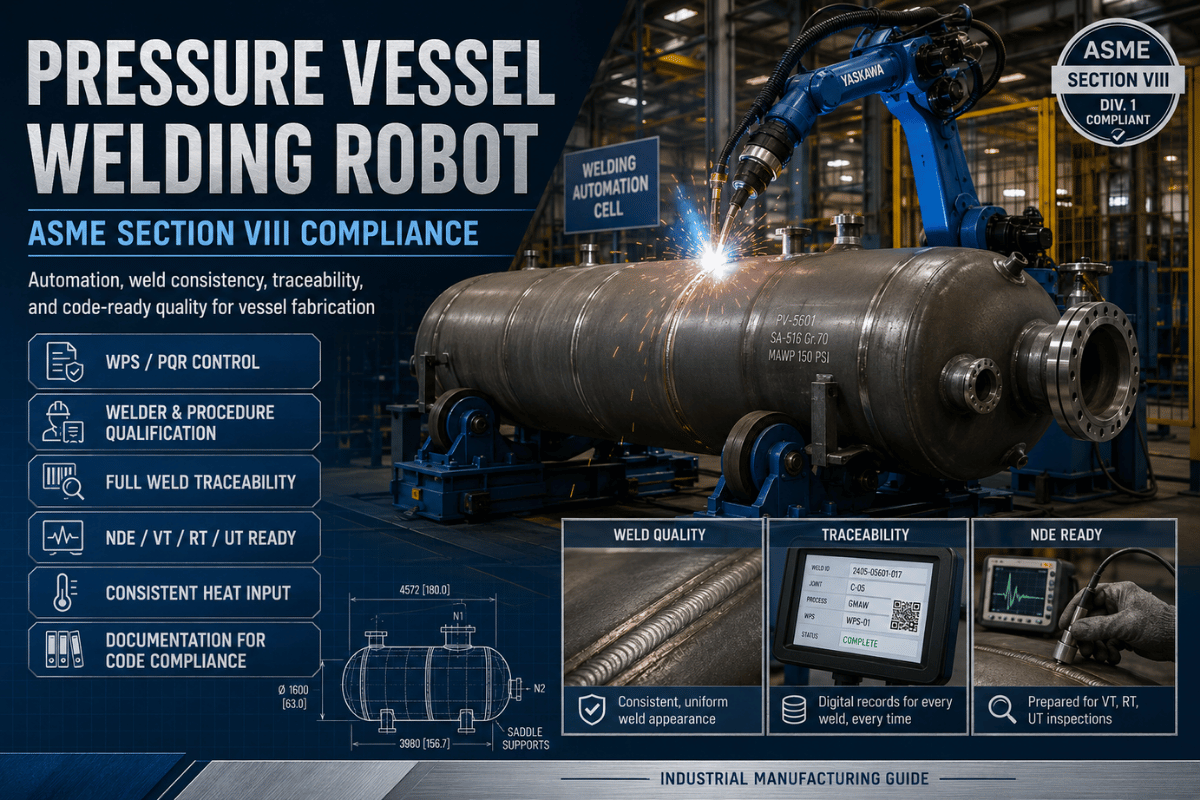
Especificaciones rápidas
| Marco normativo principal | ASME BPVC Section VIII para la construcción de recipientes a presión; Section IX para la cualificación en soldadura, brasado y fusión |
| Familias de soldaduras más adecuadas | Cordones repetibles en la envolvente y en la unión circunferencial, juntas entre fondos y envolvente, determinadas soldaduras de toberas y conjuntos repetibles de equipos eléctricos. |
| Componentes clave de la célula | Brazo robótico, antorcha de soldadura, fuente de alimentación de soldadura, posicionadores de soldadura, útil de fijación, sensores de seguimiento de la junta o de contacto, PLC/HMI, sistema de protección o de fundente |
| Principal riesgo para la calidad | Considerar que la repetibilidad del robot sustituye al control de procedimientos cualificados, el control de la preparación de las juntas, la inspección y los registros trazables |
| Motivo de compra | Una familia de soldaduras estable, geometrías de recipiente repetidas, una preparación disciplinada de las juntas y un equipo de QA preparado para controlar las revisiones de programas y los registros de producción |
Ventajas
- Un movimiento constante de la antorcha y la uniformidad de las trayectorias contribuyen a obtener resultados fiables en cada tipo de soldadura.
- El posicionador mejora el alcance al girar el recipiente hasta una posición estable para la soldadura.
- Documentación de producción más clara mediante el seguimiento de parámetros, niveles de revisión del código, evaluaciones de la calidad de la soldadura y aportaciones del operador.
Limitaciones
- El desplazamiento de la posición de la junta debido a diferencias en su preparación la aparta de la trayectoria establecida.
- Los robots no sustituyen los WPS, PQR, la cualificación del personal, los ensayos no destructivos ni la evaluación del inspector que sean obligatorios.
- En trabajos con pocas repeticiones, las mejoras en la soldadura pueden no ser suficientes para justificar la inversión en programación y preparación.
Qué regula la Sección VIII de ASME en la fabricación de recipientes a presión
 ASME Section VIII establece el marco de construcción de un recipiente a presión; no es un sello de aprobación del robot. ASME presenta el ASME Boiler and Pressure Vessel Code como una fuente normativa fundamental para la construcción de calderas y recipientes a presión, con una edición de 2025 y un ciclo de edición de 2 años. En cualquier taller, la evaluación del robot debe venir después de aclarar la base normativa, el alcance del recipiente, el control de materiales, las reglas de soldadura, el plan de inspección y el proceso de certificación.
El programa ASME Boiler and Pressure Vessel Certification vincula la certificación a un programa de calidad, los códigos de construcción aplicables y los procedimientos de inspección. La tecnología de soldadura robotizada puede facilitar una fabricación repetible, pero sigue formando parte de ese programa de calidad. Siguen siendo necesarios la responsabilidad del diseño, la trazabilidad de los materiales, los procedimientos cualificados y los registros de inspección de los recipientes a presión.
Nota de ingenieríaEl punto de control del proyecto debe ser la edición del código vigente. ASME publica el BPVC en ciclos de dos años, por lo que los proyectos que incluyan una célula de soldadura robotizada deben especificar claramente la edición aplicable del código para recipientes, los parámetros de construcción y las responsabilidades del inspector antes de definir la configuración final de la célula.
Sección VIII frente a Sección IX: dónde encaja realmente el robot de soldadura
 Aunque un recipiente a presión se construya conforme a Section VIII, las cuestiones sobre el proceso de soldadura y la certificación del personal corresponden a Section IX del Código. ASME describe BPVC Section IX como la sección que abarca la cualificación de procedimientos y personal para soldadura, brasado y fusión. En este marco, el robot es un medio para producir una soldadura cualificada; no es la justificación principal de su aceptación.
| Área de control | Enfoque de Section VIII | Enfoque de Section IX y soldadura | Pregunta sobre la célula robotizada |
|---|---|---|---|
| Alcance de los recipientes | ¿Qué normas sobre recipientes a presión se aplican? | ¿Qué variables de soldadura están controladas? | ¿Puede la célula repetir esas variables? |
| Procedimiento | Requisitos de diseño y construcción | Base de WPS y PQR | ¿El robot utiliza el proceso de soldadura cualificado? |
| Personal | Sistema de calidad e interfaz de inspección | Cualificación del soldador o del operador de soldadura | ¿Quién configura y ejecuta el programa y quién lo aprueba? |
| Registros | Informe de datos y pruebas de inspección | Registros de cualificación y de soldaduras de producción | ¿Se pueden vincular en los registros el ID de soldadura, el operador, el programa y los parámetros? |
¿Se puede soldar un recipiente a presión con un robot?
Sí, siempre que el proceso de soldadura robotizada se implante con los controles necesarios de construcción, procedimiento, cualificación, inspección y documentación. El robot debe considerarse un método de producción integrado en el proceso de calidad aprobado, no un atajo para eludir los requisitos de un proceso de soldadura cualificado.¿Qué tipo de soldadura se utiliza en los recipientes a presión?
En los trabajos con recipientes a presión pueden emplearse soldadura por arco sumergido, soldadura por arco metálico con gas, soldadura por arco con hilo tubular, soldadura por arco de tungsteno con gas o una combinación de procesos en una misma célula, según el tipo de junta, el espesor, el material, la accesibilidad y los requisitos de cualificación. Como el material de formación de ASME Section IX enumera procesos habituales, como SMAW, GTAW, GMAW, FCAW, SAW y PAW, conviene revisar los posibles procesos de soldadura antes de solicitar un presupuesto para el robot.Cadena de cumplimiento de 9 registros para la soldadura robotizada de recipientes
 Empiece con una pregunta de compra más exigente que «¿Puede soldar el robot?». Pregunte, en cambio: «¿Puede el taller demostrar que cada soldadura se realizó en condiciones controladas?». Ingeniería, control de calidad y Compras disponen de herramientas como la cadena de cumplimiento de 9 registros para confirmar esta garantía antes de comprar la estación de soldadura.
| Registro | Por qué es importante | Pendiente de confirmación por el responsable |
|---|---|---|
| 1. Edición y ámbito del código | Establece la base de diseño para el recipiente a presión. | Ingeniería / control de calidad |
| 2. Responsabilidad del diseño | Mantiene la fabricación robotizada dentro del diseño aprobado del recipiente. | Autoridad de diseño |
| 3. Trazabilidad del material | Relaciona el material de la chapa, el fondo, la boquilla y los accesorios con el registro de soldadura. | Materiales / control de calidad |
| 4. WPS | Define el proceso de soldadura y las variables permitidas. | Ingeniero de soldadura |
| 5. PQR | Contribuye a establecer la base para la cualificación del procedimiento. | Ingeniero de soldadura / QA |
| 6. Cualificación del soldador o del operador | Indica quién puede ejecutar o controlar la operación de soldadura. | QA / supervisor de soldadura |
| 7. Control de la preparación de las juntas y de los puntos de soldadura | Protege la junta antes de que el robot inicie la pasada de producción. | Supervisor de fabricación |
| 8. Plan de inspección y END | Define la transferencia de responsabilidad para los controles visuales y dimensionales y los ensayos no destructivos. | QA / inspector |
| 9. Registro de reparaciones e incumplimientos | Evita que las reparaciones se salgan del procedimiento aprobado. | Control de calidad / producción |
El artículo técnico de Michael J. Houle para National Board presenta la soldadura de punteo como un elemento crítico en la fabricación de recipientes a presión, no como un simple paso rápido de sujeción. Esto es relevante cuando el robot depende de un ajuste estable. Serie técnica de National Board, directrices sobre soldadura de punteoEn un artículo de National Board sobre la soldadura de punteo, esta se considera un riesgo de defectos cuando no está controlada. En la fabricación robotizada de recipientes a presión, esto convierte la soldadura de punteo en un aspecto que debe estar listo antes de poner en marcha la célula: un robot repetible no puede corregir una junta que ya se haya desplazado, agrietado o deformado antes de iniciar el arco.
Matriz de adecuación de la célula para recipientes: cordones longitudinales, cordones circunferenciales, fondos y toberas
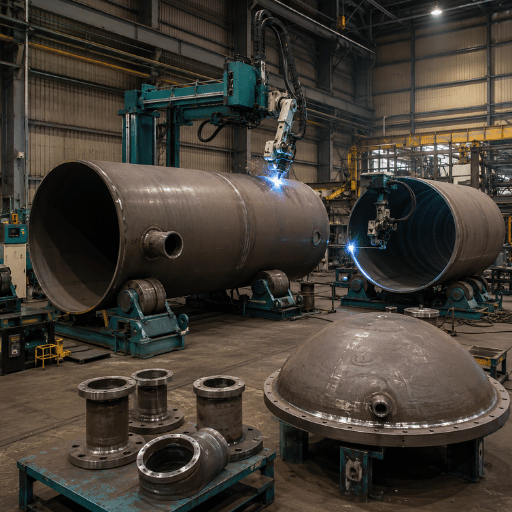 Los talleres de recipientes deben tener en cuenta la geometría antes de pedir al robot que produzca soldaduras uniformes. Los mejores candidatos suelen ser familias de soldaduras recurrentes con una preparación repetible de las juntas, acceso controlado y ángulos prácticos para la antorcha. Si una aplicación no encaja bien, no siempre es un problema del robot; puede deberse a la manipulación, al útil de fijación o a la preparación de la junta.
| Tipo de soldadura | Adecuación de la célula | Necesidad de posicionador / acceso | Punto de control de calidad |
|---|---|---|---|
| Cordón longitudinal de la envolvente | Adecuado cuando la preparación de las juntas se repite en cada familia de recipientes. | Recorrido estable sobre orugas, útil de fijación o carril. | Control de la separación de la junta y de las placas de inicio y salida. |
| Cordón circunferencial | Adecuado con rotación controlada. | Rodillos de giro o posicionador de cabezal y contrapunto. | Redondez y estabilidad de giro. |
| Cordón de soldadura entre el fondo y la envolvente | Funciona cuando el acceso y el desplazamiento se mantienen constantes. | Rotación coordinada y alcance de la antorcha. | Cambio de perfil cerca de la transición. |
| Soldadura entre la tobera y la envolvente | Adecuación selectiva; depende del ángulo y del acceso. | Alcance multieje o útil de fijación local. | Acceso a la raíz y riesgo de falta de fusión. |
| Soldadura de brida o resalte | Adecuado cuando se repite una familia de piezas. | Repetibilidad del útil de fijación y biblioteca de programas reducida. | Orientación de la pieza y aporte térmico. |
| Conexión de carrete de tubería | Adecuado para trabajos repetitivos con conjuntos de tuberías. | Estación de soldadura con posicionador giratorio o carrete. | Consistencia en las pasadas de raíz y los puntos de soldadura. |
| Soldadura de fijación interna | Depende del caso. | Estudio del alcance antes de la compra. | Acceso para la inspección después de la soldadura. |
| Soldadura de reparación | A menudo, poco adecuado para una célula de producción fija. | Revisión de la preparación manual o especial. | Límite del procedimiento de reparación. |
| Cordón de soldadura en chapa gruesa | Adecuado cuando el proceso y la manipulación son estables. | Posicionador de alta capacidad, acceso para grúa y célula protegida. | Secuencia de pasadas y control de deformaciones. |
Opciones de proceso de soldadura: SAW, GMAW, TIG y células robotizadas híbridas
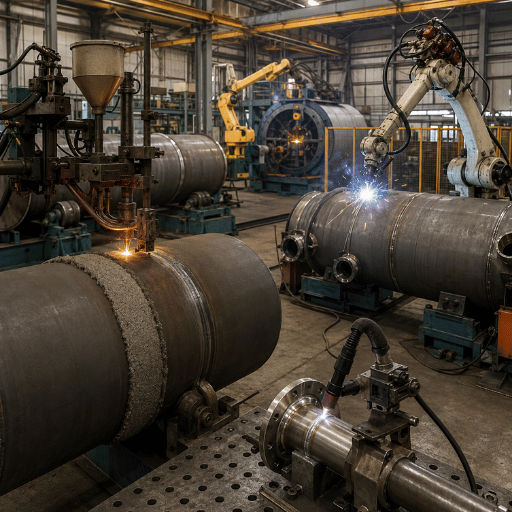 Antes de elegir un robot, conviene tener en cuenta el proceso de soldadura. Aunque un sistema de soldadura robotizada puede seguir una trayectoria, con la antorcha en la mano, ejecutar un ciclo programado y ofrecer soldaduras de alta calidad, para que resulte práctico también debe adaptarse a las juntas, los materiales, los espesores y las posiciones adecuados, y contar con las cualificaciones necesarias.
Punto de control para el compradorEn un taller de fabricación, el alcance de la compra debe distinguir la tecnología de soldadura del sistema de automatización: el robot, los ejes servo, las mesas de transferencia, el software de supervisión y los registros de control de calidad influyen en la calidad y la seguridad. La programación offline permite preprogramar secuencias habituales para virolas, tuberías y carretes, pero la pasada de raíz, el control manual de los puntos de soldadura y las reglas sobre el aporte térmico al acero al carbono siguen determinando si la soldadura de recipientes a presión se mantiene estable. Una solución de soldadura robotizada debe evaluarse como equipo de soldadura para un proceso de producción, no como una promesa llave en mano; el fabricante del equipo todavía debe demostrar que ofrece acceso ergonómico, capacidad de producción y condiciones de trabajo adecuadas alrededor del posicionador. Si el trabajo incluye tareas de robot de soldadura de tuberías o de robot de soldadura de carretes, pregunte si las mismas soluciones de soldadura automatizada admiten familias de boquillas, cordones y útiles de fijación sin debilitar la trazabilidad del control de calidad de los recipientes a presión. Esta revisión integral vincula las soluciones de automatización con las realidades de un ajuste que requiere mucha mano de obra y con aplicaciones de soldadura reales, en lugar de con afirmaciones comerciales generales.
| Campo de datos de la solicitud de oferta | Ejemplo de entrada para sustituir por datos del proyecto | Uso para la toma de decisiones |
|---|---|---|
| Diámetro y espesor de pared de la envolvente | Diámetro exterior de 1.200 mm / pared de 12 mm | Alcance del robot, ángulo de la antorcha y planificación de pasadas |
| Longitud del recipiente y cordón de soldadura | Recipiente de 6 m / cordón de soldadura de 4 m | Longitud del carril, plan de rotación y envolvente de desplazamiento |
| Geometría de la boquilla | Diámetro exterior de la boquilla de 150 mm / distancia de 100 mm | Revisión del acceso a las boquillas y de posibles colisiones |
| Carga de manipulación | Recipiente de 3.000 kg / recorrido de grúa de 5 m | Dimensionamiento del posicionador y flujo de trabajo en el taller |
| Lote de producción | 12 juntas / 2 carretes | Esfuerzo de programación frente a trabajo repetitivo |
| Periodo de prueba | Turno de 8 horas / prueba de 2 horas | Planificación de la aprobación del diseño para fabricación antes de la aprobación de producción |
| Requisitos eléctricos | Alimentación de 15 kW / ajuste de soldadura de 30 V | Comprobación de la fuente de alimentación y de las instalaciones |
| Configuración del proceso | Corriente de 500 A / alimentación de hilo de 8 m/min | Revisión de las variables del WPS, no un ajuste predeterminado |
| Abertura del útil de fijación | Abertura de 600 mm / espacio libre para la antorcha de 120 mm | Acceso, resguardos y espacio libre para el mantenimiento |
| Espacio libre para la inspección | Acceso de 300 mm / punto de inspección de 1 junta | Planificación de los límites para END y reparaciones |
| Superficie ocupada por la célula | Anchura del suelo de 4 m / separación del resguardo de 1 m | Distribución del taller y movimiento de materiales |
| Paquete de soldaduras de prueba | 3 juntas / 4 horas / marca de referencia de 5 mm / vía de acceso de 2 m | Decisión sobre la prueba de producción antes de aprobar la compra |
| Tolerancia de preparación de las juntas que se debe verificar | Variación de la separación: 2 mm / longitud del punto de punteo: 10 mm | Decisión sobre la preparación de las juntas antes de que Zhouxiang revise la distribución de la célula |
| Enfoque del proceso | Dónde suele encajar | Pregunta sobre la célula robotizada |
|---|---|---|
| Soldadura por arco sumergido | Cordones largos y repetibles, con una manipulación del fundente y una trayectoria de avance estables. | ¿Se pueden integrar correctamente el fundente, el hilo, la rotación y la recuperación? |
| GMAW / FCAW | Acceso flexible para soldadura robotizada en numerosos conjuntos de fabricación. | ¿Son estables la alimentación del hilo, la protección, el ángulo de la antorcha y el control de las proyecciones? |
| GTAW / TIG | Casos en los que la calidad de la raíz o el control del aporte térmico son prioritarios, aunque la productividad no sea el único factor. | ¿La célula justifica el esfuerzo de programación y manipulación? |
| Célula híbrida | Familias de recipientes que necesitan más de un proceso o estación. | ¿Puede mantenerse cada proceso dentro de su intervalo de variables cualificadas? |
Inspección, trazabilidad y límites de las reparaciones tras la automatización
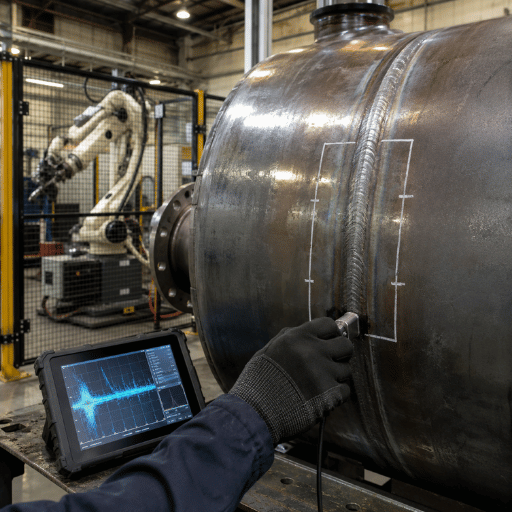 Si el sistema de soldadura está configurado para recopilar información de los registros, la automatización puede facilitar el seguimiento del expediente de calidad. Entre los registros útiles podrían figurar el ID de soldadura, el número de programa, el ID del operador, las lecturas de corriente y tensión, la velocidad del hilo, la referencia de la trayectoria, la fecha, el número de lote del material y la referencia de entrega para la inspección. Estos registros sirven de apoyo, pero no sustituyen el plan de inspección obligatorio.
- – Aclare la referencia del número de soldadura en los planos y en el documento de seguimiento de fabricación.
- – Asegure el control de revisiones del programa desde la primera autorización para iniciar la producción.
- – Designe quién puede revisar el programa y cuál es el proceso de revisión y aprobación.
- – Mantenga registros de soldadura separados para la fabricación y las reparaciones.
- – Deje acceso para la inspección visual y los ensayos no destructivos de ambas juntas antes de que los útiles de fijación las ocupen.
Automatización de la soldadura, posicionador y capacidad de producción: cuándo conviene un robot de soldadura para recipientes a presión
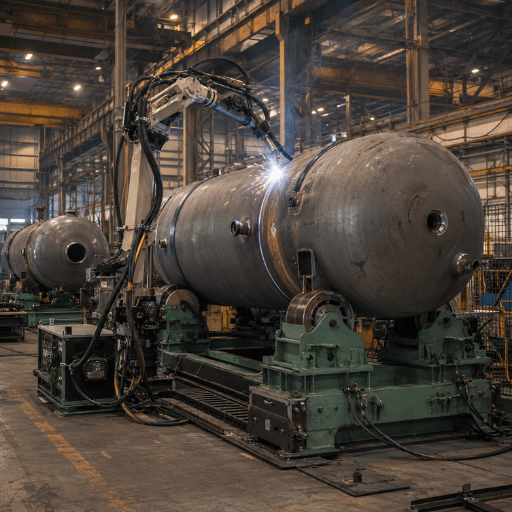 Las aplicaciones de robots de soldadura ofrecen más valor en entornos de fabricación donde ya existen perfiles de recipientes repetibles, una preparación de juntas establecida y un volumen de producción suficiente para mantener el robot ocupado. Desde el punto de vista de una solución de soldadura, la inversión puede ser menos conveniente para recipientes fabricados en unidades únicas, ciclos de preparación variables y sistemas de control de calidad nuevos que aún dependen principalmente de métodos manuales.
| Factor de compra | Condición para dar luz verde | Condición para detenerse y revisar |
|---|---|---|
| Repetibilidad de los tipos de soldadura | El mismo tipo de cordón se repite en cada familia de productos. | Cada trabajo requiere una nueva estrategia para las juntas. |
| Disciplina en la preparación de las juntas | Los útiles de fijación y los controles de los puntos de soldadura mantienen la junta donde la espera el programa. | Los operadores ajustan las holguras según su criterio en cada recipiente. |
| Madurez del sistema de QA | Los registros de WPS, PQR, cualificaciones, inspecciones y reparaciones ya están gestionados. | Se espera que el proveedor defina todo el proceso de calidad. |
| Espacio de manipulación | El recipiente puede girar o indexarse sin bloquear el acceso para la inspección ni el paso de las grúas. | La distribución de la célula oculta la soldadura o entorpece el movimiento de materiales. |
| Presión sobre la mano de obra | Los soldadores cualificados pueden pasar a tareas de preparación, supervisión y otras que requieren un alto nivel de criterio. | El plan presupone que el robot elimina todos los conocimientos de soldadura del taller. |
Hoja de ruta de implementación: de la soldadura de muestra a la primera aprobación de fabricación
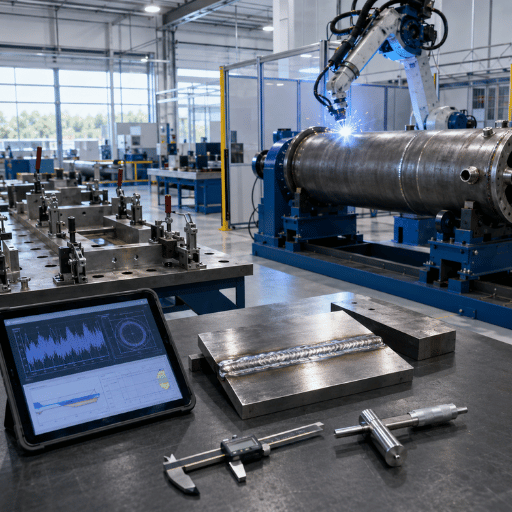 Como ocurre con muchos proyectos de automatización de la soldadura robotizada, esta inversión debe implantarse por fases. El objetivo no es adquirir el robot más grande, sino encontrar un proceso de soldadura, un útil de fijación, un posicionador y un programa que respondan a las exigencias de la producción real, junto con el plan y los registros de inspección.
Proceso de aprobación en ocho pasos
La programación suele ser uno de los cambios que los compradores subestiman. Los robots pueden repetir una trayectoria de soldadura, pero siguen necesitando una definición precisa de las juntas, disciplina en la fijación de las piezas, acceso para la antorcha y control de revisiones. Para profundizar en la planificación, consulte las guías internas sobre programación de robots de soldadura, tratamiento térmico posterior a la soldadura y sistemas de soldadura automatizada.
- Defina la familia de recipientes, el mapa de soldaduras, las capacidades de los materiales y la transferencia de la inspección.
- Confirme la edición del Código, el alcance de la construcción y la autoridad de ingeniería responsable.
- Seleccione el alcance del brazo robótico, el tipo de posicionador, el concepto del útil de fijación y el rango de acceso.
- Programe soldaduras representativas, posiblemente sobre la geometría real de la pieza o sobre una pieza de material comparable.
- Coordine el WPS, el PQR, las cualificaciones de soldadores y operadores de soldadura, y el proceso de gestión de los archivos de programas.
- Valide los controles de preparación de juntas, soldadura por puntos y limpieza de las juntas.
- Realice las comprobaciones visuales, volumétricas, de ensayos no destructivos y dimensionales previstas en el plan establecido.
- Defina las políticas para las aprobaciones de fabricación, las revisiones del programa, los cambios de operador y las reparaciones.
Perspectivas del sector: por qué los talleres de recipientes están revisando ahora la soldadura robotizada
 La programación no depende solo de los robots. También influyen la disponibilidad de los trabajadores, el conocimiento de los ciclos normativos y la exigencia de los compradores de una producción trazable. El informe World Robotics 2025 de IFR recoge que en 2024 se instalaron 542.000 robots industriales en todo el mundo, el cuarto año consecutivo por encima de 500,000. Esto no demuestra que una célula de soldadura para recipientes a presión sea la compra adecuada, pero sí muestra que la adopción de robots industriales ya no es una opción marginal.
La mano de obra forma parte del mismo panorama. El perfil de O*NET OnLine para soldadores, cortadores, estañadores y brasadores enumera tareas de producción como inspeccionar piezas, preparar equipos de soldadura, supervisar procesos y colocar materiales. Una mejor planificación de la automatización no elimina la necesidad de conocimientos de soldadura en el taller; permite que el personal cualificado se centre en la preparación, el control de procedimientos, el apoyo a la inspección y las tareas que no deberían reducirse a seguir una trayectoria.
La percepción visual también está avanzando. Una revisión de 2024 sobre la percepción visual en la soldadura robotizada inteligente agrupa los trabajos recientes en seguimiento de la junta, detección de defectos en el cordón, medición de la geometría del baño de fusión y planificación de trayectorias. Considérelo información útil sobre la tecnología, no un sustituto de la cualificación de procedimientos ni de la inspección de recipientes a presión.
Preguntas frecuentes
P: ¿Puede un robot soldar un recipiente a presión?
Ver respuesta
Sí, siempre que la soldadura se realice según el procedimiento prescrito y se controlen la cualificación, la inspección y los registros. El robot es simplemente un método de producción.
P: ¿ASME Section VIII aprueba los robots de soldadura?
Ver respuesta
No. La Sección VIII regula el marco de construcción de los recipientes a presión. Con independencia del método, el uso de robots se rige por el diseño del recipiente, el programa de calidad, el procedimiento de soldadura cualificado, las cualificaciones del personal o del operador, el plan de inspección y los registros del proyecto. Si un proveedor afirma que un robot está «aprobado por ASME», pregunte qué certificado, procedimiento, cualificación del operador y registros de inspección se aplican a su familia de recipientes.
P: ¿Es más importante la Sección IX que la Sección VIII para la soldadura robotizada?
Ver respuesta
Describen partes distintas del proceso. Section VIII se refiere a la construcción de recipientes a presión, mientras que Section IX explica la cualificación de procedimientos y personal para la soldadura. La mayoría de los proyectos de soldadura robotizada requieren revisar ambas secciones.
P: ¿Qué tipo de soldadura se utiliza en los recipientes a presión?
Ver respuesta
Entre las familias de procesos más habituales se encuentran la soldadura por arco sumergido (SAW), la soldadura por arco metálico con gas (GMAW/MIG), la soldadura por arco con hilo tubular (FCAW) y la soldadura por arco con gas tungsteno (GTAW/TIG). La elección depende de la geometría de la junta, el material, el espesor, la posición, la accesibilidad y la base de cualificación. Para cordones largos y repetitivos, puede evaluarse primero la SAW; para trabajos que exigen controlar la raíz, quizá se necesite otra solución. Elija el proceso antes de definir la célula de soldadura robotizada.
P: ¿Cuánto cuesta un robot de soldadura para recipientes a presión?
Ver respuesta
El precio depende de factores como el alcance del robot, el tamaño de la fuente de alimentación, las dimensiones del posicionador, los útiles de fijación, el conjunto de sensores, las protecciones de seguridad, las tareas de programación y la puesta en marcha de la célula. Los precios orientativos publicados en Internet solo deberían servir como primera aproximación. Solicite un presupuesto basado en los planos reales de su familia de recipientes, el mapa de soldaduras y todos los requisitos de inspección.
P: ¿Qué registros debería pedir a un proveedor antes de comprar?
Ver respuesta
Pregunte cómo está diseñada la célula para dar soporte a los WPS, al PQR, a las cualificaciones de los operarios, al control del ajuste y del punteo, al registro de identificación de las soldaduras, a la gestión de cambios en los programas, a la trazabilidad de los materiales y a la entrega para las operaciones de ensayos no destructivos (NDE) y reparación. Asegúrese de que la respuesta se refiera específicamente a la familia de recipientes que fabrica y no a materiales de marketing genéricos sobre robots.
P: ¿Puede una sola célula robotizada soldar recipientes, tuberías y equipos eléctricos?
Ver respuesta
En algunos casos, pero solo si los volúmenes de trabajo, el posicionador, los útiles de fijación, el acceso de la antorcha y los procesos de soldadura cualificados se ajustan a sus productos. Un robot diseñado para bastidores de equipos eléctricos no será necesariamente adecuado para las boquillas de recipientes a presión ni para cordones en paredes muy gruesas; por eso, analice primero la familia de soldaduras.
Sobre este análisis
Este artículo vincula la selección de un robot de soldadura para recipientes a presión con el contexto de fabricación de la Sección VIII del ASME BPVC, la cualificación de la Sección IX, el programa de calidad y los registros de inspección. Como no se han facilitado datos de producción de planta para este documento, las afirmaciones sobre mano de obra, adopción de robots y apoyo normativo se basan en fuentes públicas documentadas.
Siguiente paso
Lleve a la reunión con el proveedor un plano de un recipiente, un mapa de soldaduras y la base normativa aplicable. Con eso basta para evaluar el alcance del robot, la elección del posicionador, el control del ajuste y la planificación de la cualificación antes de aprobar el presupuesto. Para componentes mecanizados adquiridos por separado, el mecanizado de componentes de contención de presión de Zhenling ofrece un contacto para revisar planos; esto no acredita la certificación conforme al código aplicable a recipientes ni sustituye las obligaciones de cualificación e inspección del fabricante. Consulte las opciones de robots de soldadura para la industria eléctricaArtículos relacionados
- Guía de automatización de la soldadura de vigas en H: útil para comparar la lógica de automatización de cordones largos.
- Automatización de la soldadura en astilleros: la manipulación de piezas grandes presenta similitudes con la fabricación de recipientes.
- Sistema inteligente de soldadura de estructuras metálicas – referencia para células de soldadura industrial multieje.
- Cobot de soldadura frente a robot industrial: útil para comparar carga útil, alcance y protecciones.
- Principales fabricantes de robots de soldadura: contexto del panorama de proveedores antes de preparar una solicitud de oferta.
Referencias y fuentes
- Normas del código ASME para calderas y recipientes a presión – ASME
- Certificación de calderas y recipientes a presión – ASME
- BPVC Sección IX: cualificaciones para soldadura, soldeo fuerte y fusión – ASME
- Resumen del curso de formación sobre la Sección IX de ASME – ASME
- Resumen de National Board – National Board of Boiler and Pressure Vessel Inspectors
- Soldadura por puntos de punteo en recipientes a presión y calderas – National Board Technical Series
- Boquillas: el punto débil de los equipos a presión – National Board
- Códigos y normas – American Welding Society
- Soldadores, cortadores, estañadores y brasadores – O*NET OnLine
- La demanda mundial de robots en las fábricas se duplica en 10 años – International Federation of Robotics
- Tecnologías de percepción visual en la soldadura robotizada – artículo de revisión de arXiv

