
Contacte con Zhouxiang

Datos clave: soldadura robotizada en astilleros de un vistazo
| Tasa de deposición (FCAW robotizada, chapa del casco) | 5–9 kg/h frente a 1,5–3 kg/h con SMAW manual |
| Célula robotizada industrial de 6-a×is (sistema) | $150.000–$400.000 (habitual, USD de 2024–2026) |
| Célula de soldadura con cobot (una estación) | $80.000–$200.000 (habitual, USD de 2024–2026) |
| Plazo de recuperación con utilización plena | 12–22 meses en un turno / 8–14 meses en dos turnos |
| Tasa de defectos: robotizada frente a manual | <1% en soldadura robotizada (calibrada) frente a 5–8% en manual |
| Previsión de escasez de soldadores en EE. UU. | Se necesitarán 320.500 nuevos profesionales para 2029 (AWS); 80.000 vacantes anuales |
| Normas aplicables | AWS D3.6M-2017 para trabajos submarinos; D3.6M-202× en revisión pública de ANSI; reglas de ABS para la construcción y clasificación de buques de acero |
1. Qué significa «soldadura en astilleros» en 2026: del oficio de soldador de tuberías a las células robotizadas
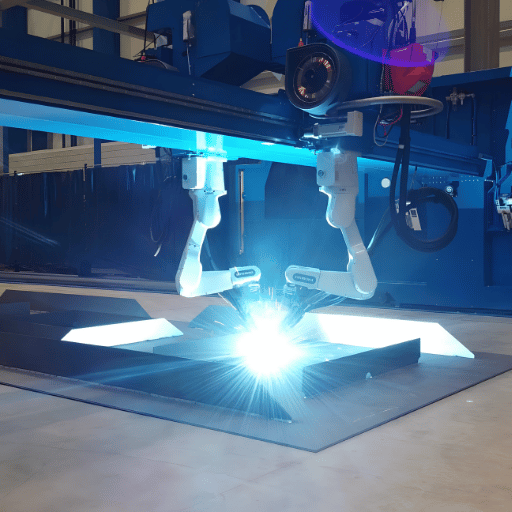 Si ha buscado «soldadura en astilleros» en Google, probablemente lo primero que ha encontrado es una oferta de empleo para soldadores. Esto se debe a que el sector estadounidense sigue necesitando decenas de miles de soldadores certificados en astilleros navales y comerciales, respectivamente.
Los datos BLS OEWS NAICS 336600 sobre la construcción de buques y embarcaciones son de los pocos en los que el grupo ocupacional más numeroso corresponde a soldadores, cortadores y brasadores. También sitúan el salario mediano de los soldadores en EE. UU. en torno a los $51.000 en mayo de 2024, según los datos ocupacionales de BLS.
Lo que ha evolucionado en los últimos cinco años es el desarrollo paralelo de la capacidad de soldadura robotizada. Una estimación de AWS sobre la fuerza laboral de soldadura indica que para 2029 se necesitarán 320.500 nuevos soldadores en EE. UU., lo que exige cubrir aproximadamente 80.000 puestos de trabajo al año entre 2025 y 2029.
Como la mayoría de los soldadores certificados tienen más de 55 años y cerca de 153.000 profesionales cualificados se acercan a la jubilación, los astilleros que siguen dependiendo de aumentar la plantilla y captar personal sin experiencia se topan de lleno con un muro. El camino para convertirse en soldador de astillero sigue pareciéndose mucho al aprendizaje en tuberías: empieza con los fundamentos de soldadura certificados por AWS, ofrece buenos salarios en la construcción naval en un mercado laboral cada vez más competitivo y presenta las mismas condiciones tanto en un portaaviones como en un buque mercante. Los robots aportan una solución para cubrir la demanda en las juntas que se pueden automatizar, mientras que las personas siguen siendo necesarias para entrar con seguridad en los espacios donde las máquinas no pueden trabajar. Convertirse en soldador de astillero sigue siendo una vía de aprendizaje viable, que comienza con técnicas de soldadura certificadas por AWS, una certificación específica de AWS o del sector naval y los programas de captación de los astilleros y de la marina.
Este artículo se centra en ese segundo mundo: qué pueden hacer los robots en la construcción naval y qué no, y cómo deciden los fabricantes cuáles comprar y cómo implantarlos.
2. Por qué los astilleros compran ahora robots de soldadura: 5 señales que impulsan la robotización
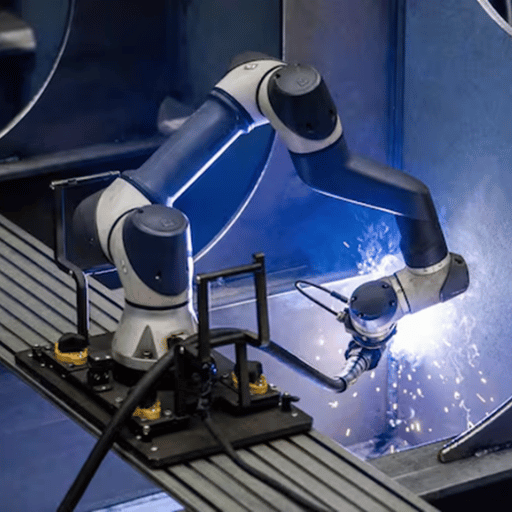 Los astilleros no compran robots de soldadura por el mero efecto sorpresa. Solo los compran cuando se supera cierto umbral en alguna de estas cinco situaciones.
Si en su astillero se dan dos o más de estas situaciones, probablemente ya se está debatiendo en alguna mesa qué tipo de robots comprar, dónde instalarlos y cuánto pagar.
Las 5 señales que impulsan la robotización
Corea ofrece el ejemplo más claro del indicio de un precipicio laboral. La prensa especializada, a partir de datos del mercado laboral de la Korean Welding Association, apunta a un desequilibrio aproximado de 2 a 1 entre la demanda y la oferta de técnicos y supervisores de soldadura automatizada en 2024, con una demanda muy superior a la oferta de candidatos cualificados. Esa brecha es lo que impulsa la rápida robotización en las filiales de HD Hyundai, donde HD Hyundai Samho ha afirmado que un «astillero autónomo inteligente» operativo en 2030 podría aumentar la productividad y reducir el tiempo de producción un 30 por ciento.
- Señal de escasez de mano de obra. Los canales de contratación de soldadores certificados llevan una docena de meses sin dar resultados y el capataz intenta cubrir tareas atrasadas rotando al personal. AWS e×pects prevé que se deberán cubrir aproximadamente 80.000 puestos al año entre ahora y 2029 (datos sobre la fuerza laboral de AWS).
- Señal de aumento de defectos. Las horas de reparación y desbaste por tonelada de todo el trabajo de las instalaciones han aumentado durante dos trimestres fiscales consecutivos. La FCAW robotizada (soldadura por arco con hilo tubular) ha conseguido tasas de defectos de calidad muy inferiores al 1 % en sistemas cuyos parámetros se han ajustado correctamente, frente al 5-8 % (síntesis del sector de eureka.patsnap, 2024).
- Señal de capacidad de producción concentrada en un formato. Una sección del buque —normalmente los longitudinales de la línea de paneles o las soldaduras en ángulo entre refuerzos y chapa— se fabrica todas las semanas y consume más horas de arco que cualquier otra familia de juntas. La repetibilidad favorece el uso de un robot.
- Señal de desplazamiento entre estaciones. Un soldador pasa una parte considerable del turno caminando, colocando piezas en los útiles o esperando. Una plataforma con cobot que se desplaza entre estaciones permite recuperar ese tiempo improductivo sin tener que reformar las instalaciones.
- Señal de incentivos normativos. Su jurisdicción ha aprobado incentivos a la inversión en construcción naval o una sociedad de clasificación ha impuesto una norma más estricta de uniformidad. En EE. UU., la SHIPS for America Act (S.1541) incluye un crédito fiscal a la inversión del 25 % para inversiones de capital en astilleros, lo que mejora directamente el cálculo del plazo de recuperación de la automatización.
3. Las tres zonas robotizadas: comparación entre casco, mamparo y línea de paneles
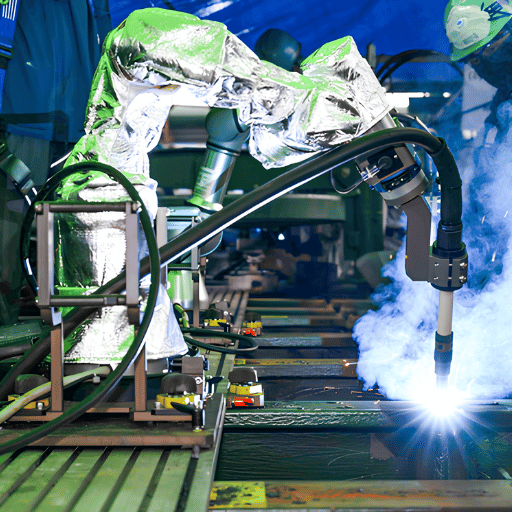 En la mayoría de las presentaciones de compras se trata la «soldadura robotizada en astilleros» como si fuera una sola cosa. En realidad, son tres ámbitos distintos, y cada uno impone requisitos diferentes a la arquitectura del robot. La comparación que sigue se denomina Matriz de zonas robotizadas: casco, mamparo y línea de paneles: una tabla de decisión de 9 filas que abarca geometría de las juntas, espesor de la chapa, longitud del cordón, movilidad de la pieza, arquitectura del robot, proceso de soldadura, grado de madurez de la automatización, modo de defecto predominante y código aplicable de la sociedad de clasificación.
| Dimensión de la zona | Cordón de chapa del casco | Refuerzo del mamparo | Longitudinal de la línea de paneles |
|---|---|---|---|
| Tipo de junta predominante | A tope (V simple, V doble) | Soldadura en ángulo de junta en T | Soldadura en ángulo larga y junta recta a tope |
| Intervalo de espesor de la chapa | 10–30 mm (DH36/EH36) | Alma de 6–20 mm sobre chapa de 10–25 mm | Paneles de 8–18 mm |
| Longitud continua de soldadura por sección | Alta (12–18 m en línea recta) | Media, con geometría repetitiva | Muy alta (20–30 m por panel) |
| Movilidad de la pieza | Baja: el conjunto permanece en su sitio | Media: los subconjuntos se pueden mover | Alta: los paneles avanzan por una línea |
| Arquitectura práctica del robot | Cobot móvil o robot de pórtico sobre carril | Cobot para varias estaciones o célula fija | Pórtico fijo + varios láseres/MIG |
| Proceso habitual | FCAW robotizada; SAW para cordones largos y rectos | GMAW robotizada | Láser-MAG híbrido; SAW; GMAW |
| Madurez de la robotización | Emergente (cobots móviles desde 2023) | Consolidada (cobots desde 2020) | Madura (láser híbrido de Meyer Werft desde 2000) |
| Modo de defecto predominante | Deformación de la chapa + porosidad | Falta de fusión en el pie del alma | Perforación + deformación en cordones largos |
| Código aplicable de la sociedad de clasificación | ABS Parte 2 / AWS D3.5 | ABS Parte 2 + IACS UR W7 | ABS Parte 2 + procedimiento de soldadura de LR |
4. Procesos de soldadura robotizada para buques: MIG/MAG, FCAW, TIG y láser híbrido
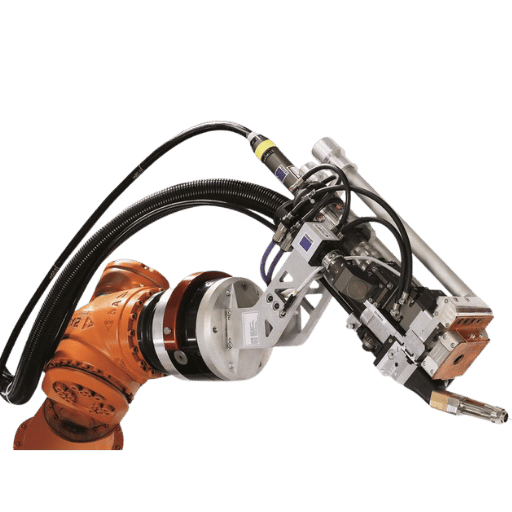 En la construcción naval importan cuatro procesos y técnicas de soldadura robotizada, y no son intercambiables. Cada uno se ajusta a una combinación distinta de espesor de chapa, geometría de junta y límite de aporte térmico impuesto por la sociedad de clasificación. La especificación del procedimiento de soldadura (WPS) fija la combinación adecuada para cada aplicación de soldadura estructural, y el inspector de soldadura la utiliza para contrastar el plano conforme a obra con los parámetros cualificados.
| Proceso | Tasa de deposición habitual | Aplicación más adecuada | Observaciones de la sociedad de clasificación |
|---|---|---|---|
| GMAW robotizada (MIG/MAG) | 3–6 kg/h | Soldaduras en ángulo de refuerzos de 6–15 mm y bastidores ligeros | Aporte térmico controlado según la Parte 2, Capítulo 4 de ABS |
| FCAW robotizada | 5–9 kg/h | Cordones en chapa del casco de 10–30 mm en DH36/EH36 | Hilo conforme a AWS A5.20/A5.29; aceptación de calidad para casco según ASTM A131 |
| GTAW robotizada (TIG) | 0,5–1,5 kg/h | Tanques de acero inoxidable, tuberías pequeñas y pasadas de raíz | AWS D3.6M para cualquier trabajo submarino en seco o en húmedo |
| Láser-MAG híbrido | 2–4× la velocidad de un proceso único | Soldaduras en ángulo largas y juntas a tope de líneas de paneles, cascos de cruceros | Meyer Werft es pionero en producción de paneles desde 2000 |
📐 Nota de ingeniería
En cuanto a normas, el Comité AWS D3 de soldadura en construcción naval sigue siendo el organismo de referencia en EE. UU. La soldadura submarina se rige por AWS D3.6M:2017, que sigue vigente; sin embargo, la versión revisada D3.6M-202x está en revisión pública de ANSI y el plazo de revisión termina en octubre de 2025, por lo que podría publicarse una nueva edición revisada en breve. Entre las normas relacionadas que consultan los organismos reguladores está NIH PMC4824921 (ventilación de espacios confinados para soldadores de astillero), que sirve de referencia para la excepción de trabajo manual descrita en la sección 8. Las reparaciones y los trabajos de montaje de bloques que se realicen por debajo de la línea de flotación deben soldarse hoy conforme a D3.6M, tanto con procesos robotizados como manuales.
El precalentamiento mínimo de la chapa del casco de más de 30mm en AH36 / DH36 / EH36 para cascos según ABS estará entre 120 – 150 ° C. Para chapas de 30 mm, si la temperatura del taller es inferior a 5°C, el precalentamiento deberá ser de 75°C; si es inferior a 0°C, deberá ser de 75- 100° C. Para ASTM A 131, Grupo 1 o 2 (según el espesor y el tratamiento térmico), las especificaciones deberán indicar los detalles de los ensayos de aceptación y las condiciones de suministro de las propiedades mecánicas de estos grados; todos deberán tener un límite elástico mínimo garantizado de 355MPa y control de tenacidad a baja temperatura.
Durante la cualificación del procedimiento de soldadura, las condiciones de FCAW robotizada deben ajustarse a estas temperaturas de precalentamiento y a los límites de temperatura entre pasadas, sin recurrir a estimaciones.5. Robots industriales y cobots: cuándo conviene cada uno en un astillero
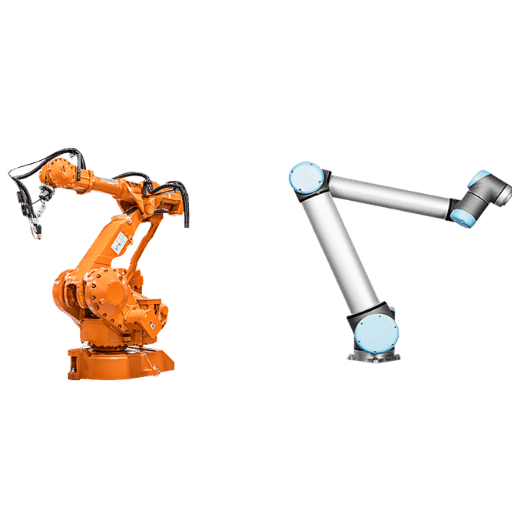
¿Tienen los cobots potencia suficiente para soldar cascos de buques?
En resumen: sí, para soldaduras en ángulo y la mayoría de los refuerzos con chapas de hasta unos 20 mm, y con «base magnética y programación multipasada» para chapas más gruesas del casco. En detalle: los cobots no sustituyen a los robots de 6 ejes, ni estos sustituyen a los cobots en el control de calidad de las operaciones en astilleros.✔ Ventajas de los robots industriales de 6 ejes
- Admiten ciclos de trabajo amplios, con tiempos de arco activo del 60 al 100 % durante todo el turno
- Funcionan mejor con paneles estáticos, geometrías repetitivas y series grandes y uniformes.
- Mayor capacidad de deposición: admite el proceso híbrido láser-MAG
- Menor coste por metro con una utilización elevada
⚠ Limitaciones de los robots industriales de 6 ejes
- Necesitan un espacio fijo, un cerramiento de seguridad y un programa de fijación de piezas
- Quedan inactivos cuando el siguiente trabajo está al otro lado del astillero
- La geometría variable alarga el tiempo de reprogramación
- Mayor inversión inicial ($150K–$400K habitualmente, más en el caso de un pórtico)
✔ Ventajas de las células de soldadura con cobot
- Se adaptan a los útiles de fijación de refuerzos, los conjuntos de mamparos y los talleres de fabricación de bastidores
- Las antorchas ligeras con base magnética permiten realizar varias pasadas en chapas más gruesas sin reformar el taller
- Menor inversión inicial: las células de una estación cuestan $80K–$200K
- La programación guiada a mano reduce el tiempo de cambio de referencia
⚠ Limitaciones de las células de soldadura con cobot
- Ciclo de trabajo con arco activo más corto que el de un robot industrial reforzado
- Limitaciones de carga: hay que tener en cuenta la masa de la antorcha y del alimentador de hilo
- Para cordones de más de ~3 m, resulta más práctico el desplazamiento sencillo de un pórtico que el mayor esfuerzo que exige el alcance del cobot.
- La soldadura en espacios confinados exige la entrada de una persona, conforme a OSHA 29 CFR 1915 Subpart B.
6. Panorama de proveedores: comparación entre Fanuc, ABB, Yaskawa, Kawasaki y fabricantes chinos
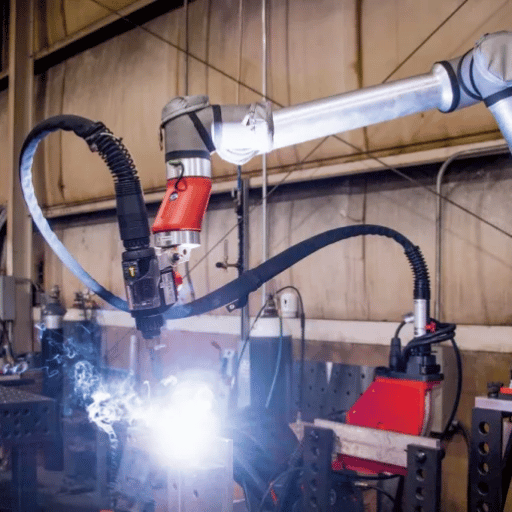 Los proveedores de robots de soldadura se dividen en cuatro categorías prácticas. Ninguna es «la mejor» en abstracto: cada una ofrece una combinación distinta de plazos de entrega de piezas y coste total puesto en destino. Si su astillero prepara un plan de inversión para 2026, elija la categoría que mejor encaje con sus sistemas de control y sus recursos de mantenimiento, y negocie dentro de ella.
| Categoría: | Proveedores representativos | Trayectoria | Ámbitos en los que suelen destacar en un astillero |
|---|---|---|---|
| Los cuatro grandes japoneses | Fanuc, Yaskawa, Kawasaki, OTC (Daihen) | Más de 40 años de experiencia en controles para soldadura por arco; la mayor base instalada | Células industriales para líneas de paneles; FCAW de ciclo intensivo; contratos de mantenimiento de larga duración |
| Europeos | ABB, Kuka, IGM (Austria) | Planificación de trayectorias avanzada e integración con el control de procesos de la sociedad de clasificación | Astilleros europeos de cruceros; soldaduras estructurales en ángulo; láser-MAG híbrido con socios especializados en láser |
| Integradores estadounidenses y plataformas de cobots | Lincoln Electric, Miller, Path Robotics, Hirebotics, Novarc, células basadas en Universal Robots | Experiencia en fuentes de alimentación de soldadura y seguimiento de juntas con AI | Cobots móviles; seguimiento de juntas de tuberías; programas de HII y la Marina (HII × Path Robotics 2026) |
| Fabricantes chinos | Varios integradores de sistemas en Jiangsu, Zhejiang y Guangdong (incluidas soluciones de robots de soldadura para construcción naval de fabricantes con sede en China) | Menor trayectoria en soldadura por arco; coste competitivo puesto en destino | Soldaduras en ángulo de acero estructural a $/m por debajo del nivel tier-1; bastidores de pórtico; integración según el alcance del proyecto |
7. Coste y ROI: modelo de recuperación de la inversión en células robotizadas con 3 factores
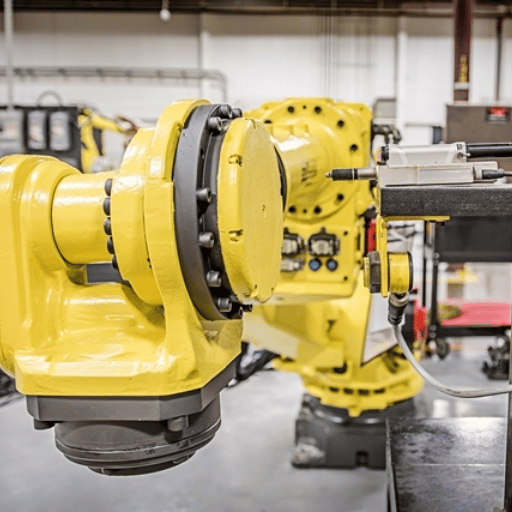
¿Cuánto tarda normalmente en recuperarse la inversión en una célula de soldadura robotizada?
Los datos del sector sitúan el plazo de recuperación entre 12-22 meses con un solo turno y entre 8-14 meses con dos turnos en células de soldadura robotizada instaladas en instalaciones de fabricación pesada. La regla general de 18-36 meses, heredada de la soldadura de automoción, sobrestima el plazo de los sistemas actuales, que incorporan seguimiento de juntas y fuentes de alimentación integradas. Las diferencias entre astilleros se explican por tres factores, ninguno de los cuales es el robot en sí. Calcule sus propias cifras a partir de estas tres variables.Modelo de recuperación de la inversión en células robotizadas con 3 factores
- Factor 1: aumento de la deposición. La FCAW robotizada deposita entre 5-9 kg/h en chapa del casco, frente a 1,5-3 kg/h con SMAW manual cualificada. Por sí solo, esto multiplica por 2-3 la capacidad de producción en las familias de juntas en las que el robot puede mantener el arco activo.
- Factor 2: sustitución de mano de obra. Una célula robotizada suele sustituir a 2-3 soldadores manuales por turno. En EE. UU., el salario mediano de un soldador certificado en 2025 se sitúa entre $48.000-$58.000; el coste laboral total asciende a entre $67.000 y $93.000 por soldador y año, según la región y las prestaciones.
- Palanca 3 – Diferencia en la tasa de defectos. La soldadura robotizada calibrada con seguimiento de la junta reduce la tasa de defectos por debajo del 1 %, frente al 5-8 % habitual en la soldadura manual. Un fabricante de estructuras metálicas recuperó el 17 % del tiempo semanal de sus técnicos que antes dedicaban a corregir soldaduras. En la construcción naval, los defectos de soldadura implican amolado, humos, ruido y retrabajo: todos ellos son costes que la diferencia de la palanca 3 reduce (Inrotech, 2024).
📐 Ejemplo práctico
Una célula de soldadura con cobot industrial de $225.000, en un solo turno y en sustitución de dos soldadores con un coste laboral total anual de $75.000 cada uno, logra un plazo de recuperación de aproximadamente 17 meses y un ROI a cinco años cercano al 248 % si se consideran únicamente los costes de mano de obra y retrabajo, suponiendo una mejora del 3 % en la tasa de defectos y un presupuesto habitual de retrabajo. La cifra sube o baja en función del uso en un segundo turno: con dos turnos, el plazo de recuperación se reduce a 8-10 meses sin cambiar la inversión inicial.
8. Soldadura robotizada frente a soldador: umbral de decisión para 5 tipos de junta
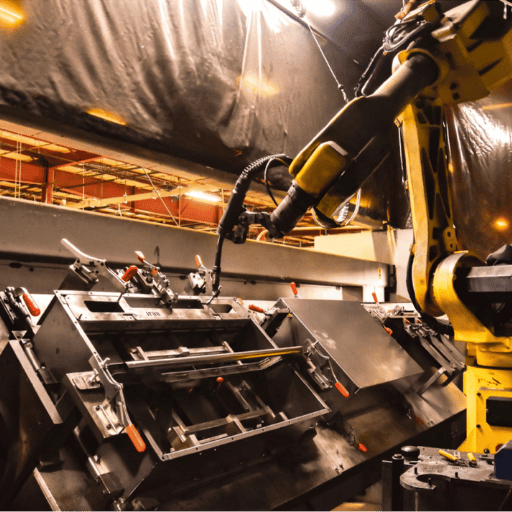 La pregunta adecuada no es «¿qué juntas suelda mejor un robot?», sino «¿qué juntas dejan de tener sentido económico si las sigue soldando una persona?». Llamamos a la prueba de cinco puntos que aparece a continuación umbral de decisión entre robot y soldador (regla de las 5 juntas). Aplíquela a cada junta, no al proyecto en su conjunto.
- Prueba de repetibilidad: la misma geometría de junta se repite más de 100 veces al mes con el mismo útil de fijación. Si es así, es una candidata a la robotización.
- Prueba de longitud continua: la soldadura ininterrumpida mide más de 1,5 m o 3 m en una línea de paneles. A partir de ahí, el aumento de la tasa de deposición es determinante.
- Prueba de accesibilidad: un robot o cobot puede acceder a la junta con una antorcha estándar, sin entrar en el espacio confinado. Si para acceder fuera necesario aplicar un procedimiento de rescate de una persona que entra, conforme a OSHA 29 CFR 1915 Subpart B, esa junta debe seguir en manos de un soldador.
- Prueba de deposición: la junta requiere una tasa de deposición de metal de soldadura de 4 kg/h o más. Por debajo de esa cifra, la soldadura manual SMAW o la GMAW guiada a mano siguen siendo competitivas para lotes pequeños.
- Prueba de clasificación normativa: la junta tiene una clasificación normativa (ABS o AWS D3.6M) que la designa como soldadura de producción rutinaria, en lugar de una soldadura de reparación crítica para el casco de categoría tier-1. Las soldaduras de categoría tier-1, especialmente las submarinas, son harina de otro costal y es mejor dejarlas en manos de técnicos.
«La soldadura es uno de los procesos más difíciles de automatizar en cualquier sector, y la construcción naval no es una excepción. La fabricación de buques no se desarrolla en condiciones limpias ni es perfectamente repetible». — Ingeniero de automatización industrial, al resumir el patrón de compra de cobots móviles en 2026 en astilleros de Estados Unidos y Corea
9. Perspectivas del sector en 2026: adopción en astilleros de Corea, China y Japón, y relocalización en Estados Unidos
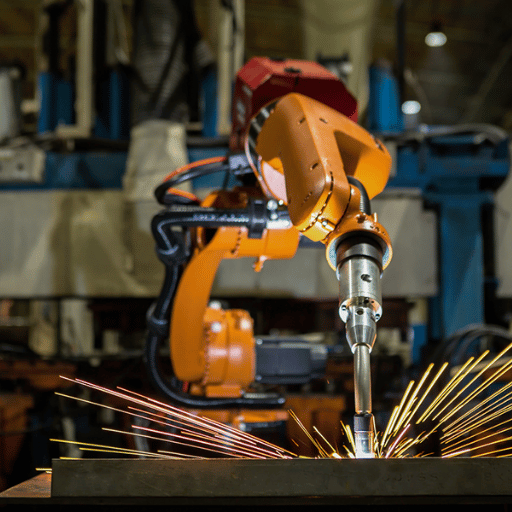 Tres dinámicas regionales marcarán, a ritmos notablemente distintos, los próximos 24 meses de automatización de la soldadura en astilleros.
| Región | Señales de cara a 2026 | Implicaciones prácticas |
|---|---|---|
| Corea | HD Hyundai Samho: objetivo de productividad/tiempo un 30 % superior para 2030; Hanwha Ocean: ~80 cobots en Geoje; Samsung Heavy: duplicar la automatización del diseño para 2030 | Las entregas de bloques de casco de categoría tier-1 en Corea siguen acelerándose. Comprar ahora una célula robotizada para competir en tiempo de ciclo es una decisión defensiva, no ofensiva. |
| China y Japón | Expansión de la capacidad para buques mercantes; los fabricantes japoneses siguen dominando las exportaciones de controles para soldadura por arco. | El coste total de adquisición favorece a las células de fabricantes de equipos originales chinos con controles de proceso de categoría tier-1 incorporados. Antes de comprar, compruebe la vía de cualificación del proceso ante la sociedad de clasificación. |
| Estados Unidos y la UE | SHIPS for America Act (S.1541) — crédito fiscal a la inversión del 25 %, programa Maritime Prosperity Zone; colaboración de HII × Path Robotics en AI física, febrero de 2026; soldadura láser con gemelo digital DIGIMAR de Meyer Werft | Los planes de inversión de Estados Unidos con fecha posterior al Q3 de 2026 deberían incluir el ITC del 25 % en el cálculo del plazo de recuperación de la inversión. Los astilleros de la UE siguen liderando la tecnología láser híbrida; cabe esperar que esta tecnología se transfiera a los programas de cruceros de Estados Unidos. |
Preguntas frecuentes
P: ¿Qué es la soldadura en astilleros?
Ver respuesta
La soldadura en astilleros comprende las soldaduras estructurales y de equipamiento que se realizan durante la construcción, reparación y transformación de buques y embarcaciones. Puede incluir la fabricación de cordones en chapas del casco, rigidizadores de mamparos, longitudinales para la construcción en líneas de paneles, así como tuberías y tanques. En 2026, el sector se dividirá cada vez más entre la soldadura manual, realizada por soldadores cualificados de tuberías y estructuras, y la soldadura robotizada de paneles, rigidizadores y juntas del casco con seguimiento.
P: ¿Se puede automatizar por completo la soldadura del casco de un buque en 2026?
Ver respuesta
No. El trabajo en líneas de paneles está ampliamente automatizado en HD Hyundai, Meyer Werft y otros astilleros de primer nivel, con casi 450 km de soldadura láser híbrida en enormes cruceros. Sin embargo, los cordones de las chapas del casco en bloques ya existentes se están abordando con cobots móviles con seguimiento de la junta mediante AI. La soldadura en penetraciones complejas de soportes de tuberías, tanques de doble fondo y aplicaciones submarinas de categoría tier-1 sigue siendo terreno de los soldadores manuales conforme a las normas OSHA / AWS D3.6M.
P: ¿Cuánto suele tardar en recuperarse la inversión en una célula de soldadura robotizada en un astillero?
Ver respuesta
Según los datos del sector, el plazo de recuperación de la inversión suele situarse entre 12-22 meses con un turno y entre 8-14 meses con dos turnos. Una célula de soldadura robotizada de $225.000 para dos soldadores, con un coste total de $75.000 y un plazo de recuperación de la inversión de 17 meses, además de un ROI a 5 años superior al 248 %, representa simplemente sustituir dos puestos equivalentes a tiempo completo en tareas de mano de obra y retrabajo, al tiempo que mejora las tasas de defectos de soldadura en un 3 %, incluso antes de considerar las ventajas de la SHIPS Act, que pueden compensar hasta el 25 % de la base amortizable.
P: ¿Cuánto cobran los soldadores de astilleros en 2026?
Ver respuesta
En mayo de 2024, la BLS situaba el salario mediano en Estados Unidos en $51,000. Sin embargo, el plus salarial por soldadura certificada de tuberías o cascos, junto con las condiciones de confinamiento y el pago de horas extraordinarias, puede aumentar considerablemente la remuneración.
Ver respuesta
La soldadura es la base de cualquier estructura de casco, cimentación de maquinaria, instalación de tuberías y tanques, y montaje de equipamiento. Hoy en día, el sector utiliza a gran escala las tecnologías más habituales de las familias de procesos de soldadura, entre ellas la soldadura por arco metálico con gas (GMAW/MIG/MAG), la soldadura por arco con núcleo de fundente (FCAW), la soldadura por arco con electrodo revestido (SMAW), la soldadura por arco de tungsteno con gas (GTAW), la soldadura por arco sumergido (SAW) y, cada vez más, los procesos híbridos láser-MAG en líneas de paneles. Las principales sociedades de clasificación marítima del mundo —ABS, ClassNK, LR, DNV y BV— establecen los requisitos para cualificar los procedimientos de soldadura. En el entorno marino se aplica AWS D3, mientras que D3.6M detalla la soldadura submarina. Según los datos de BLS OEWS NAICS 336600 de 2024, los soldadores figuran entre las categorías profesionales cualificadas más numerosas de los astilleros actuales, pero los robots están transformando el sector al asumir una proporción cada vez mayor de la deposición de metal que resulta económicamente viable.
P: ¿Puede un cobot soldar chapas de casco o se necesita un robot industrial de 6 ejes?
Ver respuesta
Un sistema colaborativo o «cobot» es ideal para soldaduras en ángulo entre rigidizadores y chapas, así como para muchas soldaduras de varias pasadas de hasta unos 20 mm; además, puede imantarse y fijarse en muchos lugares, como sobre una cubierta. En cambio, para cordones largos e ininterrumpidos en chapas o paneles de más de 3m, así como para la productividad plena de una línea de paneles, se necesita un enfoque más robusto: normalmente sistemas de robots industriales de 6 ejes o sistemas de pórtico que mantengan un ciclo de trabajo elevado y una mayor capacidad de deposición. Muchos astilleros están implantando ambos sistemas: utilizan el cobot en trabajos con geometrías variables, como los rigidizadores, y los robots en los cordones de los paneles.
Si desea conocer en detalle alguno de los sistemas robotizados específicos que mencionamos a lo largo de este artículo —incluida la plataforma en la que se basa nuestro sistema para soldar cascos de buques, mamparos y líneas completas de paneles—, le invitamos a visitar nuestra página de soluciones de robots para construcción naval y solicitar una demostración B2B para empresas.
Referencias y fuentes
- Soldadores, cortadores, estañadores y brasadores: Manual de perspectivas laborales — U.S. Bureau of Labor Statistics
- Empleo nacional por sector según OEWS, mayo de 2024: construcción de buques y embarcaciones, NAICS 336600 — U.S. Bureau of Labor Statistics
- Panel de datos sobre la fuerza laboral de soldadura de AWS — American Welding Society
- Comité D3 de soldadura en la construcción naval — American Welding Society
- AWS D3.6M:2017 Código de soldadura submarina (con revisión pública ANSI de D3.6M-202x) — American Welding Society
- 29 CFR 1915 Subpart B: espacios confinados o cerrados en el trabajo en astilleros — U.S. Occupational Safety and Health Administration
- Ventilación en espacios confinados para soldadores de astilleros — NIH/NCBI PMC
- Robot de seguimiento e inspección de cordones de soldadura basado en un modelo YOLOv8s-Seg mejorado — NIH/NCBI PMC, 2024
- US12304013B2: sistemas y métodos para el seguimiento de juntas en la soldadura de tuberías — Google Patents / Novarc Technologies, mayo de 2025
- S.1541: SHIPS for America Act de 2025 — Congreso 119.º
- La nueva legislación SHIPS Act pretende renovar el sector de la construcción naval de Estados Unidos — U.S. Naval Institute News, diciembre de 2024
- Innovación en construcción naval mediante soldadura láser híbrida en vertical descendente — Laser Focus World
- HII colabora con Path Robotics para integrar la AI física en la construcción naval tripulada y no tripulada — Sala de prensa de HII, febrero de 2026
- Las mejoras de «Shipyard of the Future» de Ingalls impulsan la automatización de la soldadura — WorkBoat
- HD Hyundai compra pequeños robots de soldadura para tareas de construcción naval de difícil acceso — The Maritime Executive
- Perspectivas, tendencias y remuneración de la fuerza laboral de soldadura según los datos de AWS — The Fabricator
Acerca de este análisis
Esta guía de 2026 para soldadores de construcción naval se basa en la recopilación de aproximadamente 16 fuentes públicas de datos de distinta índole. Este análisis reúne las proyecciones profesionales de BLS, las previsiones de AWS sobre la fuerza laboral, normas como AWS D3.6M para la soldadura submarina y OSHA 29 CFR 1915 para la seguridad e higiene en astilleros, además de recomendaciones autorizadas del sector, como las directrices de ABS sobre precalentamiento del acero y la cobertura de medios especializados en construcción naval sobre Meyer Werft, HD Hyundai, Hanwha Ocean, Ingalls Shipbuilding y HII Path Robotics, junto con una revisión de la SHIPS for America Act de Estados Unidos. Las cifras de costes, plazos de recuperación de la inversión y deposición corresponden a valores comunicados por el sector entre principios de 2024 y mediados de 2026; se indica ese periodo cuando procede. Cualquier cifra o estadística citada con más de seis meses de antigüedad está marcada claramente con un asterisco. El marco de análisis —formado por un modelo de recuperación de la inversión de 3 palancas y un umbral de decisión de 5 juntas— es una elaboración propia basada en estos datos y debe entenderse únicamente como fundamento o punto de partida para desarrollar un análisis de adopción tecnológica específico para cada astillero.

