Contacte con Zhouxiang

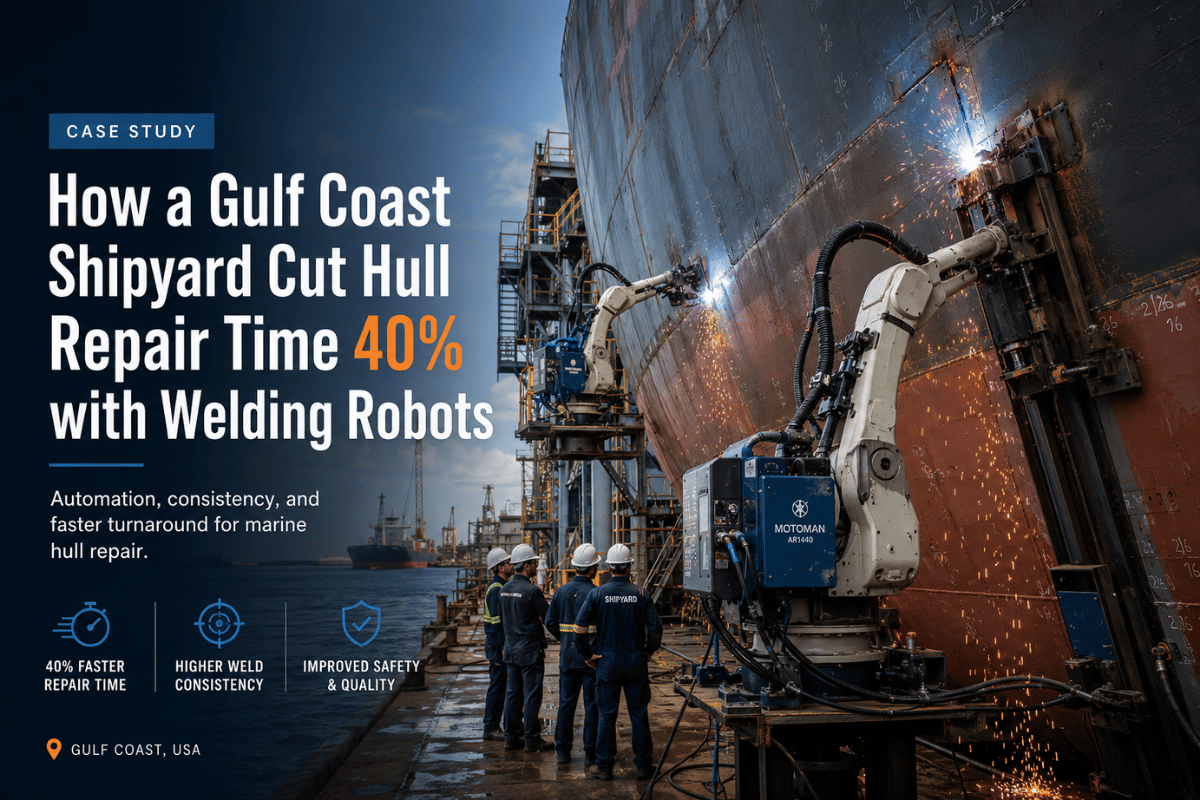
Cómo un astillero de la costa del Golfo redujo un 40 % el tiempo de reparación de cascos con robots de soldadura

Contenido
Mostrar
Una tarde de junio de 2017, en Bollinger Shipyards, en Lockport, Luisiana, algo había cambiado en la planta de producción. Un sistema de pórtico de Wolf Robotics guiaba su antorcha de soldadura por secciones de ensamblaje del casco que, hasta entonces, solo podían dominar tres soldadores sénior tras dedicar dos días a la programación manual del robot. El sistema había preparado la misma trayectoria en menos de cuatro horas, un logro conseguido en el marco de un proyecto colaborativo de $5,9 millones financiado por la Marina de los Estados Unidos y sus socios industriales. Desde su instalación, esta inversión redujo un 90 % el tiempo de programación de los robots. La soldadura representa una parte considerable de las horas de trabajo en la construcción naval: el 25-28 %. Además, se calcula que faltarán 330.000 soldadores cualificados en todo el país para 2028. Por eso, todos los responsables de compras de la costa del Golfo acabarán teniendo que responder a la misma pregunta que Bollinger: ¿cuándo compensa automatizar la soldadura y qué sistema robótico se adapta a su planta de producción?
QUÉ ABARCA ESTA GUÍA
- Por qué los astilleros de la costa del Golfo pronto tendrán que automatizar la soldadura, 2025-2026
- Los tres retos técnicos que hacen especialmente difícil la soldadura robotizada en buques
- El proyecto CAR-W de $5.9M en Bollinger Shipyards: estudio de caso completo, resultados y lecciones aprendidas
- Guía para elegir el sistema de robótica adecuado para la construcción naval: pórtico, voladizo o AGV
- Lista de comprobación para las compras de sistemas de soldadura robotizada: cumplimiento de AWS D3.5, ABS y MIL-STD-2035
- Cómo obtener la aprobación de una inversión de capital con la prueba del ROI de los tres buques (4 pasos)
CASO PRÁCTICO
Marcus es responsable de compras en una planta de fabricación de tamaño medio de la costa del Golfo que acaba de conseguir contratos consecutivos en el marco de un nuevo programa federal de construcción naval. Solo dispone de 18 meses para añadir tres nuevas líneas de fabricación de cascos, pero sus soldadores sénior tienen una edad media de 54 años y tres ya tienen prevista la jubilación. En su mercado laboral, la tasa de vacantes para soldadores cualificados supera en un 20 % la media; encontrar sustitutos cualificados llevará al menos dos años. Su objetivo es aumentar la producción sin ampliar la plantilla. ¿Su herramienta? La soldadura robotizada, si la propuesta de inversión de capital consigue la aprobación del comité.
330,000
Déficit previsto de soldadores en Estados Unidos para 2028
$47.4B
Presupuesto de construcción naval de la Marina de los Estados Unidos para FY2026 (frente a $39B en FY2025)
55 años
Edad media de los soldadores de Estados Unidos en 2025; el 30 % se acerca a la jubilación
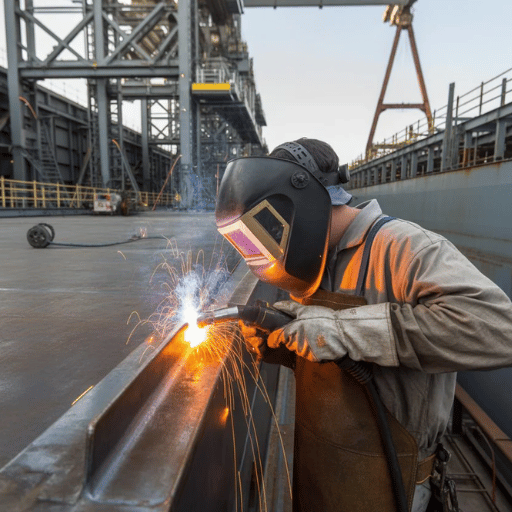 Cada robot de soldadura de la industria automovilística vuelve a la misma junta 100 o más veces en cada turno. Un destructor puede construir solo de 4 a 10 cascos en muchos años, y un transbordador comercial, apenas de 2 a 3 buques. En las condiciones reales de alta variedad y bajo volumen propias de la construcción naval, automatizar este laborioso proceso ha sido tradicionalmente difícil.
La principal diferencia entre las aplicaciones de soldadura naval y las aplicaciones de soldadura robotizada en la fabricación general se reduce a tres grandes problemas:
● OBSTÁCULO 1: variación de las juntas de soldadura
Ubicación de la junta y geometría real frente a la prevista. A diferencia de los productos fabricados en serie, cuyas juntas no varían, los buques se construyen según lo realmente ejecutado. Cualquier zona de una pieza de chapa del casco puede estar desplazada entre 0 y 2 inches debido a imprecisiones de fabricación, curvatura o deformaciones causadas por procesos de soldadura anteriores. Los procesos tradicionales de enseñanza y programación de robots obligan a volver a enseñar cada pieza nueva.
● OBSTÁCULO 2: evitar colisiones en espacios reducidos
Accesibilidad y espacios reducidos. Las piezas dentro de las secciones del casco, las cubas de lastre, los espacios de combustible o las zonas detrás del armazón estructural pueden dejar un espacio de trabajo muy limitado, que impide a los sistemas robotizados de trayectoria fija desplazarse siguiendo las órdenes habituales de trayectoria de junta. Las trayectorias de los robots deben planificarse offline, teniendo en cuenta posibles interferencias que pueden variar entre piezas fabricadas con especificaciones de diseño nominalmente iguales. Un informe NSRP de 1992 ya señalaba este problema como una limitación importante.
● OBSTÁCULO 3: elevado coste inicial y ROI incierto
Una encuesta de diciembre de 2025 del NDIA Emerging Technologies Institute, realizada a 58 organizaciones, identificó el elevado coste de capital inicial y la incertidumbre sobre el retorno de la inversión como el principal obstáculo para adoptar la soldadura robotizada en la construcción naval de Estados Unidos, por delante de la complejidad de programación.
● ERROR FRECUENTE: «Los robots solo sirven para cordones rectos»
El proyecto CAR-W de NSRP demostró específicamente la generación automatizada de trayectorias para conjuntos soldados de gran complejidad y con configuraciones de junta variables: soldaduras horizontales, verticales e inclinadas en secciones curvas del casco. El software actual convierte CAD en trayectorias y gestiona geometrías complejas; la limitación está en las variaciones entre lo previsto y lo realmente ejecutado, no en el tipo de junta.
Estudio de caso: cómo un astillero de la costa del Golfo redujo un 90 % el tiempo de programación de robots
DATOS CLAVE DEL PROYECTO
Nombre del proyecto:
NSRP CAR-W (2015-473)
Astillero principal:
Bollinger Shipyards, Lockport, Louisiana
Plazo:
junio de 2015 – junio de 2017
Inversión:
$5.9M en total ($3.3M NSRP + $2.6M industria)
Resultado clave:
Reducción del 90 % en el tiempo de programación de robots
Socios tecnológicos:
Wolf Robotics, ShipConstructor Software, Edison Welding Institute
CASO PRÁCTICO
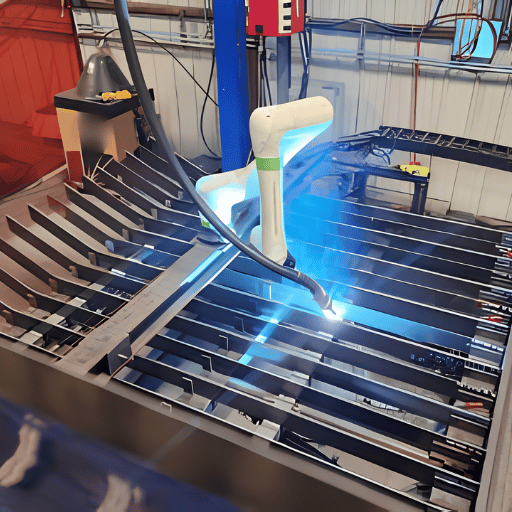
Un ingeniero de integración de Wolf Robotics participa en una sesión de planificación en las instalaciones de Bollinger en Lockport. El reto sobre la mesa: los planos estructurales del casco contienen miles de trayectorias de soldadura individuales. Programar manualmente cada posición del robot con un mando de enseñanza exigiría más de 18 meses de trabajo antes de realizar una sola soldadura de producción. La solución CAR-W lee los archivos CAD de ShipConstructor y genera automáticamente trayectorias para el movimiento del robot sin colisiones, detectando en la simulación la geometría de los obstáculos antes de que se mueva el brazo robótico. Una tarea que llevaba tres días ahora se realiza en cuatro horas. La línea de producción empieza antes de lo previsto.
«Normalmente, una empresa necesita recuperar la inversión en tres buques para poder acometerla»
Un programa posterior de fase 2 incorporó el escaneado láser 3D, que permite al robot inspeccionar visualmente la fabricación real de cada sección del buque y ajustar las trayectorias de soldadura, además de demostrar el funcionamiento de varios robots. También apoyamos al sector de la construcción naval con soluciones de conversión de CAD a trayectorias y prevención de colisiones que utilizan tecnologías similares desarrolladas para las soluciones de soldadura robotizada de Zhouxiang en otros buques.«La reducción del tiempo de programación de robots ronda el 90 %»
¿Cuánto cuesta integrar un sistema de soldadura robotizada en un astillero?
Los costes de los sistemas varían mucho. Algunos ejemplos:- Puesto de trabajo con un solo brazo (componentes pequeños de equipamiento): $130.000–$250.000
- Sistema personalizado de pórtico o voladizo (soldadura estructural): $250.000–$800.000+
- Instalación completa de producción de cascos con varios robots: las fuentes del sector indican $1,2 million-$3,5 million
- La integración, la formación y la puesta en marcha pueden añadir un 40-60 % al coste del equipo, según un informe de AMD Machines sobre más de 2.500 instalaciones de automatización
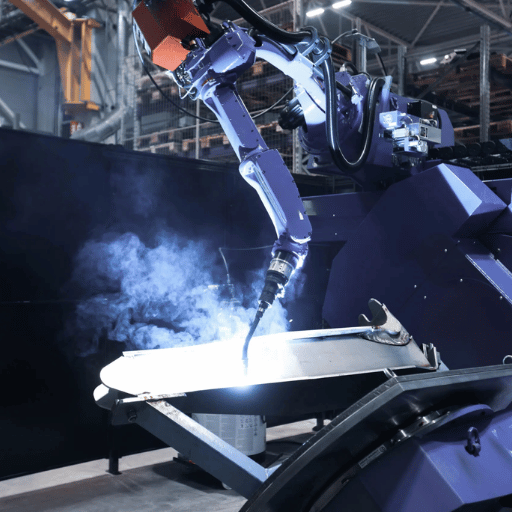 Para encontrar el producto de soldadura robotizada más adecuado para su planta, debe elegir la configuración del sistema según el tipo de aplicación. Un sistema de pórtico diseñado para soldar paneles planos del casco no dará el mismo resultado en trabajos de ensamblaje estructural. Los operarios humanos supervisan tareas de ajuste complejas, mientras el robot se encarga de las juntas de soldadura estandarizadas. Así se mantiene un rendimiento constante en secuencias estandarizadas y se ayuda a reducir el ciclo total de soldadura. Antes de emitir su RFQ, adapte la aplicación a la categoría de producto adecuada.
| Configuración | Alcance típico | Aplicación más adecuada | Volumen mínimo de producción |
|---|---|---|---|
| Pórtico | Recorrido X-Y de hasta 40m × 7m | Paneles planos de casco, cordones largos de soldadura a tope o en ángulo, secciones estructurales de cubierta | Volumen medio-alto; ideal para programas de construcción repetitiva de cascos |
| Voladizo (7–9 ejes) | Brazo ajustable, 3–5m habituales | Ensamblajes estructurales, juntas en T, soportes, componentes curvos | Volumen bajo-medio; flexible para trabajos de alta variedad |
| AGV móvil | Navegación autónoma; cobertura ilimitada de la planta | Juntas de montaje en cascos ensamblados, soldadura de cubiertas in situ, ensamblaje de bloques | Volumen bajo; elimina los costes de reposicionamiento del casco |
| Puesto de trabajo individual / cobot | Alcance del brazo fijo de 1–2m | Piezas pequeñas de equipamiento, soportes y herrajes: <50 pcs/day | Volumen bajo; menor inversión de capital y cambio de referencia más rápido |
GUÍA PARA DECIDIR QUÉ SISTEMA ELEGIR
| Panel plano de casco, soldadura a tope o en ángulo, tramo >5m | → Pórtico | El amplio recorrido X-Y mantiene una velocidad de arco constante en cordones largos |
| Ensamblajes estructurales, juntas en T, soportes | → Voladizo de 7–9 ejes | El alcance multieje permite acceder a geometrías de junta complejas sin reposicionar el casco |
| Juntas de montaje en secciones de casco ensambladas | → Robot móvil AGV | El funcionamiento in situ elimina los desplazamientos con grúa y los tiempos de inactividad por reposicionamiento |
| Piezas pequeñas de equipamiento, <50 pcs/day | → Puesto de trabajo individual | Menor inversión inicial; cambio de referencia más rápido para lotes de componentes variados |
 Antes de emitir cualquier RFQ para un sistema de soldadura robotizada de astillero, los equipos de compras deben consultar una lista de cualificación de proveedores adaptada a las normas específicas de sus contratos. Estas pueden variar según se trate de un contrato de USCG, de un buque de combate de la Marina o de un buque comercial.
LISTA DE COMPROBACIÓN PARA LA CUALIFICACIÓN DE PROVEEDORES
- AWS D3.5:1993(R2000): cualificación de WPS para la soldadura de cascos de acero, teniendo en cuenta la GUIDE FOR STEEL HULL WELDING para todas las configuraciones de junta disponibles.
- Documentación de las ABS Rules for Steel Vessels (obligatoria para los buques clasificados por ABS).
- Registros de cumplimiento del subcapítulo del Title 46 de USCG (para contratos comerciales).
- Cumplimiento del sistema de clasificación NDE de MIL-STD-2035 para contratos de la Marina
- Plan de recualificación documentado para cuando cambien variables esenciales (aporte térmico, metal base o configuración de junta).
- Certificados de los metales de aportación según la serie AWS A5 para todos los consumibles suministrados al sistema automatizado.
- Registro de las temperaturas de precalentamiento y entre pasadas (especialmente para aceros navales de alta resistencia).
- Registros trazables de las soldaduras de producción (conformes con DCMA/DCAA).
📒 NOTA TÉCNICA: cualificación de WPS según AWS D3.5 para soldadura robotizada
AWS D3.5 se publicó en 1993 y se confirmó de nuevo en 2000, antes de que existiera la tecnología moderna de planificación de trayectorias robóticas en la construcción naval. Los requisitos de cualificación de WPS de la norma se redactaron para procesos manuales y semiautomáticos. Los sistemas robotizados deben demostrar que su procedimiento automatizado produce soldaduras cualificadas conforme al mismo marco de variables esenciales: agrupación del metal base, cobertura de las configuraciones de junta y cualificación de posiciones (1G–4G/1F–4F, según corresponda). Cualquier cambio en los parámetros del arco, la velocidad de avance o la alimentación del hilo que constituya una «variable esencial» según D3.5 exige recualificar el WPS. Exija a los proveedores un plan de recualificación documentado como parte del alcance de la puesta en marcha.
Marco de ROI para la soldadura robotizada en astilleros: la prueba de los tres buques
«La mayoría de las empresas necesitan ver un ROI en tres buques; de lo contrario, no invertirán».La experiencia de Fanguy ha fijado el criterio práctico: la inversión debe generar un ROI positivo en tres cascos; de lo contrario, es difícil que el sistema supere el escrutinio del comité de inversiones de la mayoría de los astilleros de la costa del Golfo. El proceso para demostrar el ROI de un robot de soldadura en un astillero suele seguir estos pasos.
$35–45/hr
Coste laboral total por hora de un soldador con experiencia en astilleros de Estados Unidos
35–55%
Ahorro en costes laborales en secuencias de producción habituales en las que se puede aplicar
65–85%
Tiempo de arco activo (robotizado) frente al 25–35 % manual
🛠 LA PRUEBA DEL ROI DE LOS TRES BUQUES
Marco de aprobación de inversiones de capital en cuatro pasos para responsables de compras de astilleros.
Paso 1 — Total de horas de soldadura
En primer lugar, calcule el total de horas de soldadura del buque (a menudo, entre el 25 % y el 28 % del total de horas de mano de obra de construcción).
Paso 2 — Tasa de ahorro por automatización
En segundo lugar, aplique un porcentaje de automatización en torno al 40 percent como estimación razonable y prudente (lo mejor es utilizar aquí los datos reales del proveedor). Esta cifra aumentará considerablemente a medida que puedan automatizarse juntas más complejas, como un bisel complejo en posición plana.
Paso 3 — Ahorro anual en mano de obra
Multiplique estas cifras por el coste estimado de un soldador en su astillero (véase arriba) para calcular el ahorro por buque. [Horas de soldadura por buque] x [Coste laboral total por hora del soldador] x [Porcentaje de ahorro por automatización] = [Ahorro por buque]
Paso 4 — Prueba de los tres buques
Divida la inversión de capital entre el ahorro por buque = plazo de recuperación en buques. Si el plazo de recuperación es ≤ 3 buques → presente la solicitud de inversión de capital
CASO PRÁCTICO: LA PRUEBA DEL ROI DE LOS TRES BUQUES
La vicepresidenta de operaciones de un astillero comercial de Texas, en la costa del Golfo, con cuatrocientos empleados recibe una solicitud de inversión de capital para un sistema de robot de soldadura sobre pórtico de $380.000.
Para cumplir los requisitos del comité financiero, necesita un plazo de recuperación inferior a dos años y medio. Por eso utiliza la prueba del ROI de los tres buques: doce mil horas de soldadura para un buque típico, multiplicadas por cuarenta dólares por hora de coste laboral total y por una mejora de eficiencia del cuarenta por ciento, dan un ahorro de $192.000 por buque. El ahorro por buque de $380.000 equivale al coste de capital de $380.000, lo que da un plazo de recuperación de dos buques. Con una producción media de cascos de nueve meses por unidad, la inversión se amortiza en un año y tres meses. Un plazo de recuperación mucho más corto, adecuado para esta responsable de tomar decisiones financieras. La solicitud de inversión de capital recibe la aprobación. Una inversión federal de esta magnitud no responde a un ciclo presupuestario temporal. Refleja una brecha estructural entre la capacidad actual de los astilleros estadounidenses y los requisitos de plataformas declarados por la Marina, y está atrayendo capital privado que va mucho más allá de los buques de la Marina.
Dice mucho de la capacidad actual de los astilleros estadounidenses frente a las necesidades de la Marina.
68,5B$
La inversión federal en construcción naval para FY2027 (un aumento del 57 % respecto a FY2026) contempla 34 buques en construcción, todos bajo mando.
2 000 empleos
Las instalaciones de Austal USA en Mobile (que opera en la costa de Texas) ya están construyendo dos nuevas plantas.
1.187B$
Birdon, contratista de la USCG (una empresa de soldadura situada en la costa del Golfo), ha conseguido contratos de servicios de soldadura, y el programa de construcción de 2025 incluye un mayor uso de robótica en estas instalaciones.
💡 CONSEJO: cuándo invertir
Los astilleros de la costa del Golfo que buscan actualmente soluciones de soldadura robotizada para la construcción naval señalan plazos de entrega de 12–18 meses para instalar sistemas de pórtico de gran tamaño. Empiece a evaluar las opciones antes de que la presión por adjudicarse un contrato le obligue a tomar una decisión de compra precipitada. Los buques encargados este año entrarán en servicio en 2027, dentro del ciclo de construcción más competitivo de toda una generación.
¿Puede la soldadura robotizada trabajar en superficies curvas de casco y juntas de soldadura irregulares?
Sí, con escaneado 3D y seguimiento de la junta guiado por visión artificial. Los robots estándar programados con consola de programación no pueden adaptarse a las variaciones reales de fabricación, pero los sistemas equipados con escáner detectan la posición real de la junta y ajustan automáticamente la trayectoria de soldadura. La fase 2 de CAR-W de NSRP lo demostró en el ensamblaje de cascos de Bollinger.
¿Cuál es el plazo de recuperación de la inversión (ROI) habitual de un robot de soldadura en un astillero?
Los profesionales del sector indican que las células de soldadura robotizada para astilleros de tamaño medio (con un coste de inversión de 1,2M$-2,5M$) alcanzan un plazo de recuperación de la inversión amortizado de 0,6M$-1,2M$ en un plazo de tres a cinco programas de cascos, en programas de construcción naval de gran volumen. Los componentes más pequeños en pórtico o voladizo, con un coste de inversión de 250K$-600K$, suelen poder superar la prueba de ROI de tres buques y alcanzar un plazo de recuperación de la inversión amortizado en dos o tres programas de cascos. El ROI estándar de Bollinger dentro de tres buques sigue siendo el umbral práctico para aprobar inversiones en la mayoría de los astilleros de la costa del Golfo. El marco de la sección 6 puede aplicarse a sus datos para obtener una estimación específica para sus instalaciones. Consulte a su responsable de inversiones y realice un estudio comparativo del ROI.
¿Qué proceso de soldadura es más habitual en la construcción naval de la costa del Golfo: MIG, FCAW o SAW?
Se utilizan los tres; la elección depende de la posición de la junta y del espesor de la chapa. GMAW-MIG es la mejor opción para aplicaciones en cascos de acero estructural por su tasa de deposición y su coste. FCAW, con hilo tubular, es la mejor opción cuando se suelda en posiciones distintas de la plana, como en juntas verticales y sobre cabeza del casco, donde se deteriora la regularidad de la alimentación del hilo GMAW. SAW, soldadura por arco sumergido, puede facilitar operaciones de mecanizado de paneles planos en posición plana con soldadura automatizada de mayor deposición. Si en su planta de producción se van a utilizar las tres posiciones, programe la adquisición de un sistema de robótica capaz de admitir los tres procesos.
¿Qué certificaciones debo exigir a un proveedor de soldadura robotizada para trabajos navales?
Requisitos mínimos de certificación del sector: el registro de cualificación AWS D3.5 que aprueba el procedimiento de soldadura para todos los tipos de junta incluidos en el alcance; calibración específica para presión o temperatura, cuando corresponda; aprobación de la sociedad de clasificación ABS si el buque está clasificado por ABS; cumplimiento de la norma STD-2035 sobre END para contratos de la Marina; y documentación del título 46 de la Guardia Costera de EE. UU. para buques comerciales. El sistema debe poder medir y registrar la temperatura de precalentamiento y entre pasadas, y proporcionar información de retorno mediante una herramienta de registro de soldadores de producción conforme con la revisión de AMC. Consulte la lista completa de requisitos en la sección 5 de esta guía. Para más información, consulte nuestra guía de requisitos de inspección de soldaduras.
¿Cuánto se tarda en implantar un sistema de soldadura robotizada en un astillero?
Prevea entre 12 y 18 meses desde la aprobación de la inversión para implantar un único sistema de pórtico grande o un sistema con varios robots. Esto incluye unos cuatro a seis meses para el diseño, la ingeniería y la fabricación del sistema; otros dos a tres meses de retraso en la construcción naval para la instalación y puesta en marcha en sus instalaciones de producción; y después entre tres y seis meses para alcanzar la plena productividad. Las estaciones más pequeñas en voladizo o preparadas para cobots pueden instalarse en seis a nueve meses. Hay dos detalles que apenas se mencionan y que la mayoría de los integradores no incluye en el presupuesto: primero, incorpore este calendario al contrato de entrega, ya que los sistemas suelen tardar mucho más en ponerse en marcha y pueden convertirse en una inversión fallida evitable; segundo, coordine la integración CAD/CAM con el despliegue del hardware si no puede generar programas de soldadura para la estación en ShipConstructor o en un entorno CAD equivalente antes de que los robots estén en las instalaciones. Eso es lo que confirmó la experiencia de despliegue de CAR-W de NSRP: el software CAD/CAM fue el elemento facilitador, no el brazo robótico.
ARTÍCULOS RELACIONADOS
- Robot de soldadura en voladizo para construcción naval: guía de configuración
- Robot móvil de soldadura con AGV para aplicaciones de construcción naval
- Cálculo paso a paso del ROI de un robot de soldadura para fabricantes
- Coste de un robot de soldadura: presupuesto para una integración completa
- Ensayos no destructivos de soldaduras robotizadas en la fabricación naval
¿Listo para realizar la prueba de ROI de tres buques?
Solicite a nuestro equipo de ingeniería una hoja de cálculo del ROI para la construcción naval en la costa del Golfo o una guía de configuración para construcción naval.
Solicitar guía de configuración para construcción navalPor Zhouxiang Engineering Team: «Más de 35 años integrando sistemas de robótica y automatización para los sectores de las estructuras metálicas, la construcción naval y la construcción de puentes, con más de 200 patentes concedidas. Haga clic aquí para conocer nuestras soluciones para la construcción naval»
Acerca de este análisis: este informe utiliza información de proyectos del National Shipbuilding Research Program (NSRP), el informe de diciembre de 2025 del Emerging Technologies Institute de NDIA, informes sobre construcción naval del Congressional Research Service, el informe sobre la mano de obra de American Welding Society, USNI News y WorkBoat Magazine. Todos los datos utilizados llevan etiquetas de fuente asociadas a su ubicación en el documento HTML original.
Los intervalos de precios asociados a fuentes de datos que no figuran como proyectos de NSRP deben identificarse como «estimaciones de profesionales del sector; será necesario verificarlas mediante un presupuesto de un proveedor». Zhouxiang ofrece soluciones de soldadura robotizada, es una empresa de integración de sistemas de robótica y se beneficia de la creciente adopción de la automatización de la soldadura robotizada en la construcción naval.
