Contacte con Zhouxiang

Soldadura por resistencia: por puntos, por costura y por proyección en la robótica de automoción

Contenido
Mostrar
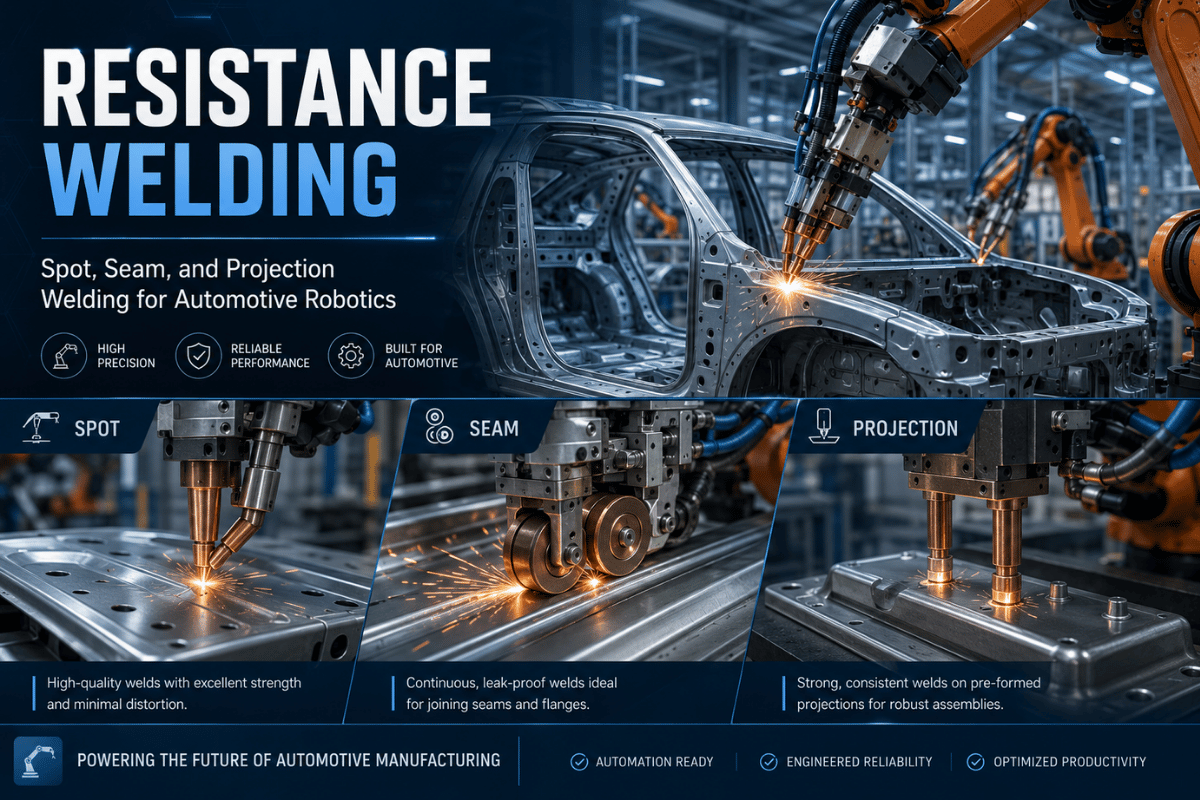
La soldadura por resistencia es la forma más rápida y limpia de unir chapas metálicas a gran escala: sin material de aportación, sin gas de protección y sin arco abierto. El calentamiento por efecto Joule —el mismo principio que emplea una soldadora por puntos en una línea de carrocerías de automóviles— también se aplica en la soldadora por costura de un conducto de climatización y en la soldadora por proyección que fija tuercas a soportes de chapa. Esta introducción explica todo el proceso de soldadura por resistencia: desde sus fundamentos físicos hasta los cinco tipos de proceso, los parámetros que influyen en la calidad de la soldadura, los materiales que mejor y peor responden, las capacidades de las máquinas robotizadas frente a las manuales y la evolución de esta tecnología hasta ²0²6.
¿Qué es la soldadura por resistencia? Fundamentos físicos del proceso
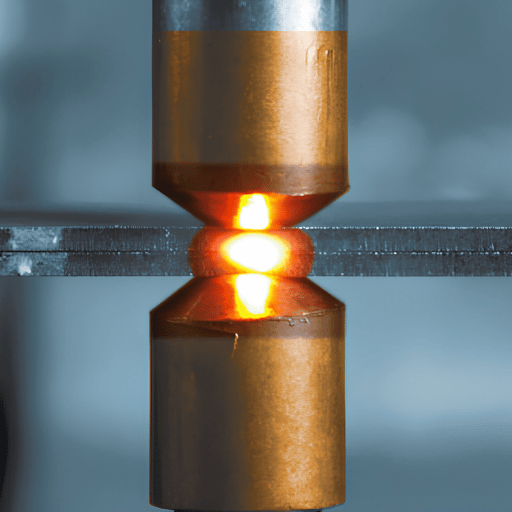
La soldadura por resistencia es un proceso de soldadura en estado sólido y por fusión que utiliza la resistencia eléctrica y la fuerza de apriete para unir piezas metálicas. Los electrodos hacen pasar por las piezas una corriente de gran intensidad y baja tensión. La resistencia eléctrica es máxima en la interfaz entre las dos chapas metálicas, denominada superficie de contacto, por lo que el calor generado se concentra allí. El metal de esa superficie alcanza el punto de fusión y se une bajo la presión de forja de los electrodos, formando un núcleo de soldadura sin material de aportación ni gas de protección.
TWI Global, uno de los principales institutos de investigación sobre soldadura del mundo, define el proceso así: «Los procesos de soldadura por resistencia se utilizan para unir materiales en forma de chapa e incluyen la soldadura por puntos, por costura, por proyección y a tope por resistencia». Su característica distintiva es que no se necesitan electrodos consumibles, hilo de aportación ni fundente: los propios metales base forman la unión.
⚡ Soldadura por resistencia: datos básicos
Corriente de soldadura
1 kA – 100 kA
Fuerza del electrodo
1 kN – 1²0 kN
Tiempo de soldadura
8 ms – 1.000 ms
Espesor del material
0,1 mm – 6 mm (por puntos)
Material de aportación
No se necesita
Gas de protección
No se necesita
⚙ Nota técnica: ley de Joule
Q = I² × R × t
Q=I ² Rt, donde Q = energía térmica generada (julios), I = corriente de soldadura (amperios), R = resistencia eléctrica en la superficie de contacto (ohmios) y t = tiempo de soldadura (segundos). Como la corriente está elevada al cuadrado, al duplicarla se cuadruplica el calor. Por eso, la corriente de soldadura es la variable más importante que se debe controlar.
Cómo funciona el proceso de soldadura por resistencia: 4 etapas
- Apriete: los electrodos comprimen las dos piezas con una fuerza controlada. Se establece la resistencia de contacto en la superficie de contacto.
- Soldadura (corriente conectada): circula la corriente. El calentamiento por efecto Joule hace que la superficie de contacto alcance el punto de fusión. Empieza a formarse un núcleo de soldadura.
- Mantenimiento (corriente desconectada): se interrumpe la corriente. Se mantiene la fuerza de los electrodos para que el núcleo solidifique bajo presión y evitar las grietas por contracción.
- Retirada: los electrodos se apartan. La unión queda terminada; no requiere acabado, rectificado ni ninguna otra operación de limpieza.
Fuente: especificación de soldadura por puntos por resistencia NASA PRC-0009; descripción general del proceso de TWI Global.
5 tipos de soldadura por resistencia y cuándo utilizar cada uno
La soldadura eléctrica por resistencia no es un único proceso, sino una familia de procesos. AWS clasifica cuatro tipos principales; a menudo, la soldadura por chisporroteo se incluye como un quinto tipo. Todas las variantes aplican el mismo principio de calentamiento por efecto Joule, pero difieren en la geometría de los electrodos, la configuración de la unión y la forma del enlace resultante.
❓ Otras preguntas frecuentes
¿Cuáles son los cuatro tipos básicos de soldadura por resistencia?
Los cuatro tipos de proceso que reconoce la American Welding Society (AWS C1.1) son: (1) soldadura por puntos por resistencia, en la que dos electrodos presionan chapas superpuestas; (2) soldadura por costura por resistencia, en la que unos electrodos de rueda forman de manera continua una unión estanca; (3) soldadura por proyección, que concentra la corriente en resaltes o elementos de fijación; y (4) soldadura a tope, que une de extremo a extremo barras, tubos o carriles. La soldadura por chisporroteo, que comienza con un arco antes de que la presión una las piezas, se considera un quinto tipo de proceso.
1. Soldadura por puntos por resistencia (RSW)
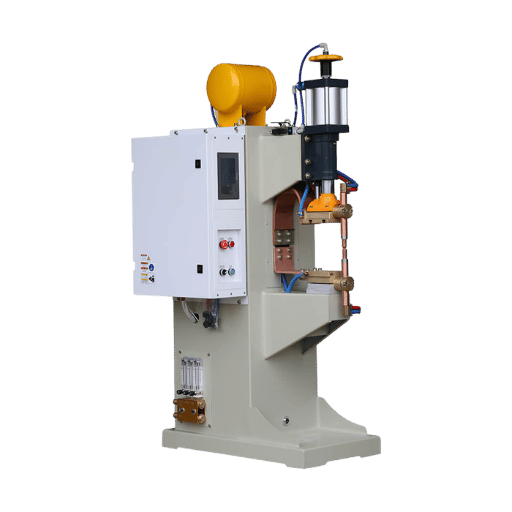
La soldadura por puntos por resistencia utiliza un par de electrodos de aleación de cobre para sujetar dos o más chapas metálicas superpuestas y hacer pasar corriente por una pequeña zona de contacto. El resultado es un núcleo de soldadura circular, normalmente de 3–12 mm de diámetro. La soldadura por puntos es el proceso de unión de precisión de mayor volumen en la fabricación; la industria de automoción la emplea a gran escala para ensamblar carrocerías.
Ideal para: paneles de carrocería, chapa para electrodomésticos, envolventes eléctricas y soportes. Tipo de electrodo: puntas cónicas truncadas o de aleación de cobre con extremo abombado. Norma: AWS C1.1:2019 — Especificación para la soldadura por resistencia de acero de bajo contenido en carbono, sin revestir y revestido.
2. Soldadura por costura por resistencia (RSEW)
La soldadura por costura sustituye los electrodos de contacto puntual por electrodos de rueda giratorios de cobre. A medida que avanza la pieza, los puntos de soldadura superpuestos se unen para formar una costura continua y estanca. En la soldadura por costura aplastada se utilizan ruedas más estrechas que sueldan y reducen simultáneamente la junta solapada hasta dejarla casi al mismo espesor que el metal base.
Ideal para: cubas de combustible, radiadores, conductos de climatización, aerosoles y núcleos de transformadores eléctricos; cualquier aplicación que requiera una costura hermética (estanca a gases o líquidos).
3. Soldadura por proyección (PW)
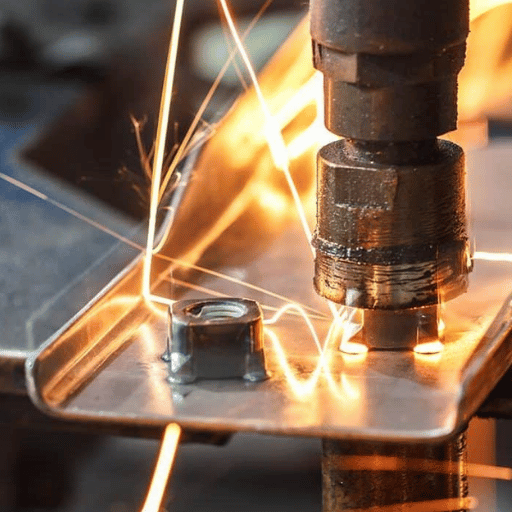
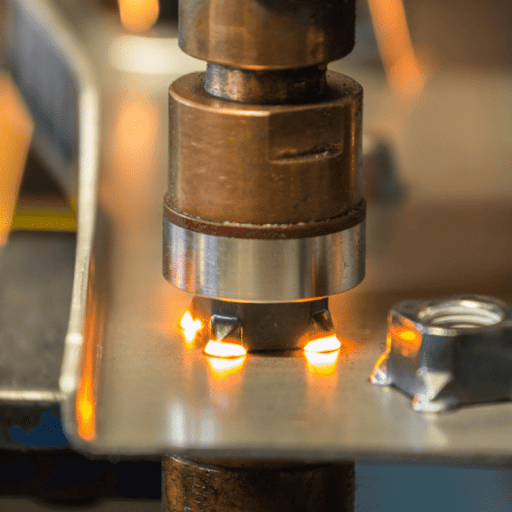
La soldadura por proyección concentra la resistencia de contacto en resaltes previamente formados en una de las piezas o en las proyecciones integradas de una tuerca o un espárrago de soldadura. Al circular la corriente, el resalte se aplasta y se une a la superficie de contacto. Se pueden soldar varias proyecciones a la vez, lo que hace que este proceso sea especialmente eficiente para fijar elementos de sujeción en grandes volúmenes.
Ideal para: fijar tuercas y espárragos de soldadura y pernos a chapas metálicas; fabricar mallas metálicas y rejillas de alambres cruzados. Ventaja: los electrodos de cara plana duran más porque la zona de contacto no se concentra en la punta del electrodo.
4. Soldadura a tope por resistencia (RBW)
La soldadura a tope por resistencia, también llamada soldadura a tope por recalcado, une dos piezas metálicas de extremo a extremo. Ambas piezas se sujetan con electrodos de mordaza de cobre, se ponen en contacto y se aplica corriente. La resistencia de la interfaz genera calor; la presión de forja recalca (comprime) el metal caliente para unirlo. No interviene ningún arco. Se utiliza habitualmente para soldar alambres, barras, eslabones de cadena y extremos de tubos.
5. Soldadura por chisporroteo (FW)
La soldadura por chisporroteo es un proceso de unión de extremo a extremo en el que primero se ponen las piezas en contacto ligero bajo tensión, lo que genera una serie de pequeños arcos («chisporroteo») que calientan rápidamente las caras de la junta hasta la temperatura de forja. Después, las piezas se fuerzan una contra otra (se recalcan) y se interrumpe la corriente. La diferencia clave respecto a la soldadura a tope es que la fase de chisporroteo del arco expulsa óxidos y contaminantes antes de la forja y produce una unión excepcionalmente limpia. Se emplea para unir carriles ferroviarios y fabricar hojas de sierra y llantas de automóvil.
¿Qué tipo de soldadura por resistencia es adecuado para su aplicación?
| Proceso | Tipo de unión | Característica principal | Aplicación habitual |
|---|---|---|---|
| Por puntos (RSW) | Solapada | Unión puntual de alta velocidad | Carrocerías de automóviles, electrodomésticos |
| Por costura (RSEW) | Solapada (continua) | Unión hermética | Cubas de combustible, radiadores |
| Por proyección (PW) | Solapada (elemento de fijación) | Varios puntos simultáneos | Tuercas de soldadura, malla metálica |
| A tope (RBW) | A tope (de extremo a extremo) | Sin material de aportación; sección completa | Alambre, barras, cadena |
| Por chisporroteo (FW) | A tope (con arco) | Chisporroteo de arco autolimpiante | Carriles, llantas, hojas de sierra |
El modelo de decisión Q=I²Rt: 4 parámetros que controlan la calidad de la soldadura
Cualquier dificultad en la soldadura por resistencia puede explicarse por uno o varios de estos cuatro parámetros: corriente (I), resistencia (R), tiempo (t) y fuerza de soldadura (F). La ley de Joule establece que el calor generado viene determinado por Q=IRt, y la fuerza del electrodo afecta tanto a la resistencia de contacto como a la presión de solidificación de la soldadura. Por ello, las cuatro variables del modelo de decisión interactúan. Denominamos a este marco el modelo de decisión Q=IRt para la soldadura por resistencia: un enfoque sistemático para determinar qué parámetro modificar cuando el resultado no es el esperado.
| Parámetro | Función en Q=I²Rt | Intervalo habitual (acero dulce, 1,5 mm) | Si es demasiado bajo | Si es demasiado alto |
|---|---|---|---|---|
| Corriente de soldadura (I) | Predominante (al cuadrado) | 8–12 kA | Soldadura fría / sin núcleo | Expulsión / salpicaduras |
| Tiempo de soldadura (t) | Aporte lineal de calor | 10–20 ciclos (60 Hz) | Núcleo demasiado pequeño | Adherencia del electrodo / perforación |
| Resistencia de contacto (R) | Concentración del calor | Se controla mediante la preparación de la superficie | El calor se desplaza hacia los electrodos | Formación de arco / daños en la superficie |
| Fuerza del electrodo (F) | Determina R; controla la solidificación | 2–5 kN | R alta → salpicaduras; núcleo deficiente | R demasiado baja → soldadura fría |
El modelo de SWANTEC de ocho parámetros para la soldadura por resistencia no solo incluye las cuatro variables principales, sino también factores como la forma del electrodo, el estado de la superficie, el espesor de la pieza, el revestimiento y el efecto de derivación de las soldaduras cercanas. En la práctica, los ajustes de configuración y el utillaje determinan todos los parámetros salvo dos.
⚙ Consejo técnico: tecnología de inversor MFDC
Los equipos de soldadura con inversor MFDC (corriente continua de media frecuencia) se utilizan cada vez más, sobre todo para aceros avanzados de alta resistencia (AHSS) en aplicaciones de automoción. A diferencia de las máquinas de soldadura de corriente alterna monofásica —que siguen siendo el tipo más utilizado actualmente en la industria—, los controladores MFDC suministran corriente continua a 500–4.000 Hz. Una frecuencia de conmutación más alta permite controlar la respuesta con mayor rapidez y obtener formas de onda de corriente más precisas. Los fabricantes informan de una reducción energética de hasta el 35 % frente a equipos de corriente alterna equivalentes. Si trabaja con AHSS o aceros de doble fase, la precisión de MFDC justifica el sobrecoste de inversión frente a la corriente alterna convencional.
Compatibilidad de materiales: ¿qué se puede soldar por resistencia y qué no?
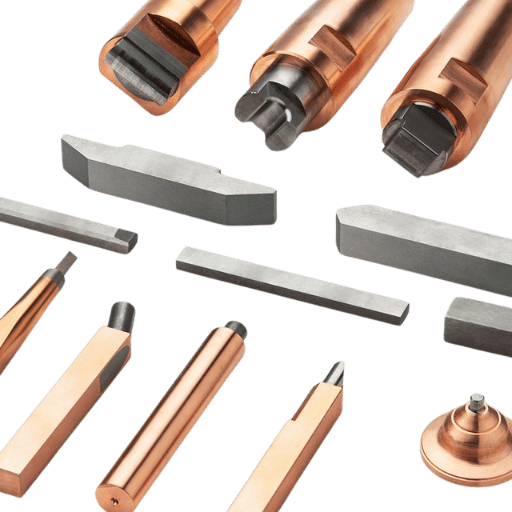
Dos propiedades físicas determinan la idoneidad de un metal para la soldadura por resistencia: la resistividad eléctrica y la conductividad térmica. El proceso requiere una resistividad moderada (lo bastante alta para generar suficiente calor por efecto Joule en la superficie de contacto, pero lo bastante baja para que la corriente circule sin producir arcos) y una conductividad térmica moderada (no conviene que una cantidad importante de calor fluya hacia los electrodos). El acero dulce ofrece un equilibrio ideal y se suelda fácilmente por resistencia; el aluminio y el cobre se encuentran en los extremos más difíciles del espectro.
| Metal | Resistividad eléctrica (µΩ·cm) | Conductividad térmica (W/m·K) | Soldabilidad | Dificultad principal |
|---|---|---|---|---|
| Acero dulce (bajo contenido en C) | 12–16 | 45–60 | Excelente ✅ | Ninguna: es el patrón de referencia |
| Acero inoxidable (304) | 70–78 | 15–17 | Buena ⚠ | Endurecimiento por deformación; requiere menos corriente |
| Aluminio (6061) | 3.7–4.0 | 155–160 | Difícil ⚠ | Capa de óxido y alta conductividad |
| Cobre (puro) | 1.7 | 385–400 | Muy difícil ❌ | Conductividad demasiado alta; el calor no se concentra |
| Acero galvanizado (GI) | 14–17 (base de acero) | 45–55 | Buena ✅ | El vapor de zinc se adhiere al electrodo |
⚙ Nota técnica: soldadura por puntos de aluminio
La conductividad eléctrica del aluminio (aproximadamente 9 veces superior a la del acero dulce) y su conductividad térmica (aproximadamente 3 veces superior a la del acero dulce) hacen que el calor se disipe hacia el metal circundante antes de que se funda la superficie de contacto. La capa de óxido natural del aluminio (A12O3) presenta una resistividad elevada y debe eliminarse por medios mecánicos antes de formar la línea de soldadura. Por tanto, para soldar eléctricamente chapa de aluminio, se aplica una densidad de corriente 2-3 veces mayor durante un tiempo 2-3 veces más largo (se tarda aproximadamente 2-3 veces más en atravesar la capa de óxido) que en el caso del acero. También se aumenta la fuerza del electrodo para evitar expulsiones y reducir la tendencia adicional de las caras del electrodo a fundirse con la pieza. Las piezas de chapa de aluminio desgastan los electrodos más rápido y requieren un rectificado de estos mucho más frecuente en la fabricación de grandes volúmenes. La soldadura por puntos por resistencia de aluminio en aplicaciones de automoción de gran volumen suele recurrir a MFDC y al rectificado forzado de los electrodos.
⚠ Advertencia: soldadura por resistencia de cobre
La conductividad térmica excepcionalmente alta del cobre (385 W/mK) hace que el calor por efecto Joule generado en el material de la pieza en la superficie de contacto se disipe hacia el entorno, que actúa como sumidero térmico, antes de que la pieza alcance la temperatura de fusión. Estas características implican que no es viable producir mediante fuentes de alimentación RF tradicionales una estructura soldada por resistencia con aberturas de refrigeración de gran relación de aspecto. Habitualmente se suelda alambre al cobre por resistencia, se ensamblan uniones de cobre con cobre mediante soldadura fuerte por resistencia o se recurre a la soldadura láser o ultrasónica.
Soldadura por resistencia frente a soldadura por arco: ¿qué proceso conviene más?
La soldadura por resistencia y la soldadura por arco no compiten entre sí, aunque sus ámbitos tecnológicos se solapan en parte. Algunas piezas se unen mejor mediante soldadura por resistencia y otras mediante un proceso por arco. La elección depende del espesor de la chapa, el ritmo de producción, el acceso a la junta, el tamaño del lote y los requisitos de acabado posteriores a la soldadura. Las variantes de soldadura por arco —como MIG, TIG y soldadura por arco sumergido— se adaptan a contextos de producción distintos de los métodos por resistencia, y las aplicaciones de soldadura industrial suelen emplear ambas tecnologías en una misma línea de producción.
¿Es mejor la soldadura por resistencia que la soldadura MIG?
Sí. Para producir en serie chapas de calibre 18 con juntas solapadas, la soldadura por puntos por resistencia es la solución más rápida. Su ciclo de soldadura dura menos de 1 segundo y no requiere hilo de aportación, gas de protección ni limpieza posterior. La soldadura MIG tarda más de 5 veces en realizar una junta equivalente, requiere consumibles y deja un perfil superficial irregular que a menudo hay que rectificar hasta dejarlo plano para pintarlo o revestirlo. Para elementos estructurales, espesores grandes y producción de estructuras individuales, los procesos MIG/TIG son más productivos.
| Factor | Soldadura por resistencia | Soldadura por arco MIG/TIG | Soldadura láser |
|---|---|---|---|
| Velocidad (chapa fina) | ⭐⭐⭐⭐⭐ (la más rápida) | ⭐⭐⭐ | ⭐⭐⭐⭐ |
| ¿Requiere material de aportación? | ❌ No | ✅ Sí (MIG) / Opcional (TIG) | ❌ No |
| Gas de protección | ❌ No | ✅ Sí | Opcional |
| Acceso necesario a la junta | Ambos lados | Un lado | Un lado |
| Intervalo de espesores del material | 0,1–6 mm (por puntos) | 0,5 mm – ilimitado | 0,05–25 mm |
| Acabado posterior a la soldadura | No se necesita | A menudo requiere rectificado o limpieza | Mínimo |
| Ideal para | Chapa metálica de gran volumen | Estructuras y secciones gruesas | Piezas de precisión, finas y de materiales distintos |
Aplicaciones de la soldadura por resistencia en la industria
Aunque la soldadura por arco compite con la soldadura por resistencia en cuanto al espesor de chapa, no alcanza su capacidad de producción en grandes volúmenes. La industria de automoción realiza más soldaduras por puntos por resistencia al año que todos los demás sectores juntos, con un volumen de piezas que suma el equivalente a varias decenas de billones de soldaduras por puntos por resistencia anuales. Actualmente, en todo el mundo hay muchas más instalaciones de equipos de soldadura por resistencia que de soldadura por arco.
📊 Soldadura por resistencia: cifras de producción
2,000–5,000
Soldaduras por puntos por carrocería (estudio de AWS)
90M+
Vehículos/año que utilizan RSW en el ensamblaje de carrocerías
~300 ms
Duración habitual del ciclo de soldadura por puntos (acero, 1,5 mm)
$0
Coste de material de aportación o gas de protección por soldadura
Aplicaciones de la soldadura por resistencia por sector
🚗 Automoción
Todos los demás equipos de unión. Las carrocerías en blanco, las estructuras y paneles de puertas, los bastidores de asientos y las estructuras del compartimento del motor se sueldan por puntos o por costura con sistemas de automatización totalmente programables. AWS D1.1 y las normas específicas de cada fabricante de equipos originales son los referentes aceptados para el control del proceso.
✈ Industria aeroespacial
Todos los demás equipos de unión. Los soportes para pilas de combustible y otros componentes internos se sueldan por puntos por resistencia con controles de proceso conformes con AWS D17.2.
⚡ Electrónica
Soldadura de pestañas de batería (descarga de condensadores), terminales y patillas de componentes de PCB. Los tiempos de pulso ultracortos reducen el aporte de energía y los daños por calor en componentes sensibles a la temperatura.
🏗 Construcción
Mallas de acero estructural, parrillas de barras de refuerzo, paneles de revestimiento metálico y juntas de conductos de climatización.
🔧 Electrodomésticos
Tambores de lavadora, revestimientos interiores de frigoríficos y carcasas de secadora: chapa fina en grandes volúmenes, ideal para la soldadura por puntos automatizada.
🛢 Energía
Cubas de combustible (soldadura por costura), envolventes de baterías de vehículos eléctricos y marcos de paneles solares. Es un segmento industrial en rápido crecimiento debido a la adopción de vehículos eléctricos.
📋 Ejemplo de aplicación
Un proveedor Tier-1 del sector de la automoción que fabrica 180.000 paneles de puertas de coche al año realiza 14 puntos de soldadura por puerta: en total, 2,52 millones de soldaduras al año. Con una célula de soldadura robotizada con 6 pistolas que trabaja con un ciclo de 280 ms, completa la secuencia de 14 soldaduras en menos de 4 segundos. La soldadura por puntos por resistencia con este nivel de automatización es, con diferencia, el proceso de unión más económico.
Automatización de la soldadura por resistencia: sistemas robotizados frente a máquinas manuales
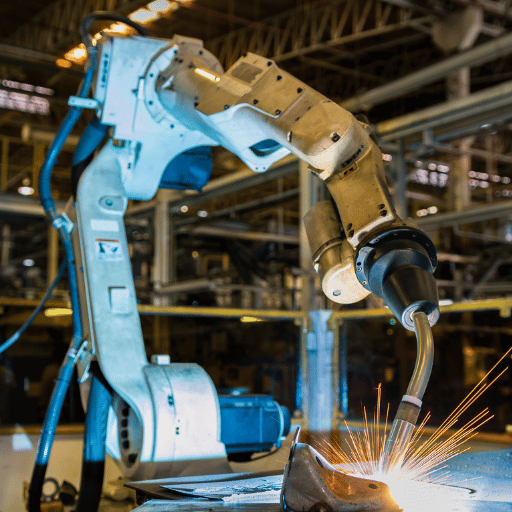
Las soldadoras por puntos de pedestal y las soldadoras manuales por costura se han utilizado en talleres de soldadura por resistencia durante décadas. Sin embargo, el aumento de las exigencias sobre los materiales, los ciclos más cortos y la reducción de la mano de obra cualificada han cambiado radicalmente la rentabilidad de la soldadura por puntos robotizada. La pregunta ya no es si automatizar, sino qué nivel de demanda justifica la inversión de capital. La International Federation of Robotics (IFR) sitúa de forma constante al sector de automoción entre los usuarios de robots industriales con mayor densidad del mundo; los robots de soldadura por puntos por resistencia son una de las aplicaciones más extendidas en la producción de carrocerías en blanco.
📋 Ejemplo de mejora en una planta
Un fabricante de chapa que utilizaba dos soldadoras por puntos de pedestal con tres operarios por turno y producía 350 envolventes al día alcanzaba una media de 3.8 soldaduras/minuto/operario y una tasa de retrabajo superior al 4 % debido a la presión irregular de los electrodos. Tras instalar una única estación de soldadura robotizada, el número de soldaduras por pieza con la misma combinación de operario y máquina bajó a 1.8/minuto; el tiempo de ciclo pasó de 4.1 minutos a 1.8 minutos, y la tasa de retrabajo cayó por debajo del 1 %. Ahora, un operario supervisa una célula robotizada durante dos turnos, y dos soldadores manuales pueden dedicarse a otras tareas. La inversión se recuperó en menos de 14 meses.
Comparación del rendimiento: soldadura manual por puntos frente a célula robotizada
| Indicador | Soldadora manual de pedestal | Célula de soldadura robotizada |
|---|---|---|
| Ritmo de soldadura | 3–5 soldaduras/min | 10–15 soldaduras/min |
| Tiempo de arco encendido / tiempo activo | 25–35% | 85–95% |
| Repetibilidad posicional | ±1–3 mm (depende del operario) | ±0,025–0,1 mm |
| Tasa de defectos de soldadura | 3–8 % (varía según el operario) | <1% |
| Cobertura de turnos | 1–2 turnos (límite por fatiga) | 3 turnos / funcionamiento sin iluminación |
| Plazo habitual de recuperación del ROI | — | 12–24 meses |
Datos: referencias de rendimiento de soldadura robotizada de especialistas en automatización industrial; estudio de caso de soldadura RSW robotizada de SML ISUZU (Journal of Advanced Manufacturing Processes, 2021).
¿Cuándo resulta rentable automatizar la soldadura por puntos robotizada?
- Volumen de producción >200 conjuntos/día: volumen representativo de producción pequeña o mediana para cálculos de ROI que sitúan el plazo de recuperación de la inversión en 24 meses con dos turnos.
- Consistencia de las juntas: las células de soldadura automatizadas requieren un posicionamiento muy repetible de las piezas; utilice útiles de fijación o sistemas de visión artificial.
- Retrabajo de soldaduras críticas: no subestime el efecto de mejorar la integridad de la célula de soldadura cuando la tasa actual de retrabajo supera el 2-3 %.
- Falta de mano de obra: un solo robot de soldadura sustituye la necesidad de contar con 2-3 soldadores u operarios cualificados por turno.
- Funcionamiento sin iluminación: los robots trabajan tres turnos a la semana, incluidos los fines de semana.
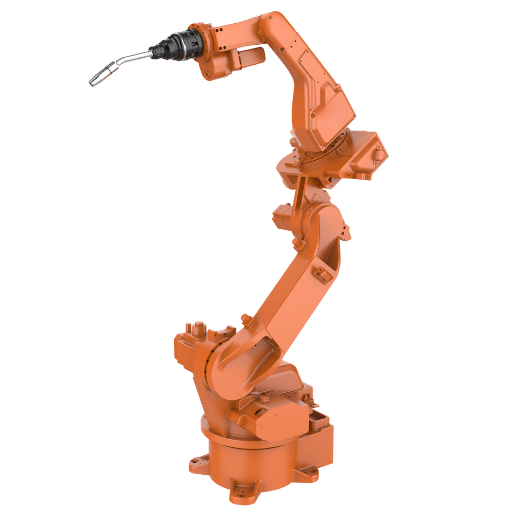
Punto de partida ideal para fabricantes que incorporan varios robots y desean comparar el desglose del coste de los robots de soldadura por puntos en distintas aplicaciones o configuraciones de células: una célula de soldadura robotizada con un solo robot, de diseño compacto y lista para funcionar, integra un robot de 6 ejes, una antorcha de soldadura por puntos accionada por servomotor, un posicionador y un cerramiento de seguridad, con el plazo de entrega más corto posible. Las células personalizadas de mayor tamaño requieren más tiempo y quizá no ofrezcan un ROI más rápido en aplicaciones de volúmenes pequeños y medianos.
Automatización de soldadura Zhouxiang
¿Está listo para automatizar la soldadura por puntos por resistencia?
Configuración de célula de soldadura por puntos robotizada con un solo robot Zhouxiang, diseñada para fabricantes de volúmenes pequeños y medianos que buscan reducir los tiempos de ciclo y el retrabajo, y alcanzar el punto de equilibrio del ROI en 12-24 meses.
Descubra el puesto de soldadura robotizada de un solo robot →Defectos habituales en la soldadura por resistencia y cómo prevenirlos
⚠ Aviso de calidad
Los ingenieros de soldadura señalan sistemáticamente el desgaste de los electrodos como la principal causa de los problemas recurrentes de calidad en la soldadura por resistencia; las mediciones del diámetro del núcleo de soldadura fuera de especificación son el ejemplo más destacado. El estado de los electrodos debe tratarse como una variable principal del proceso, no como una cuestión de mantenimiento posterior.
Causas y prevención del desgaste de los electrodos: las anomalías del proceso de soldadura por resistencia suelen seguir patrones previsibles; cada tipo de defecto se asocia a una causa raíz conocida de la ecuación Q=IRt.
Una vez identificado el tipo de deformación, el diagnóstico y la solución se convierten en un proceso sistemático. Esta lista de comprobación recoge los cinco modos de fallo principales que conviene prevenir y las medidas correctivas asociadas, según las recomendaciones de los fabricantes de electrodos, las normas de inspección de soldadura por puntos y las indicaciones de los ingenieros para la resolución de problemas. Consulte nuestra guía sobre normas de inspección de soldadura y nuestro análisis en profundidad de los ensayos de soldadura y la inspección de calidad.1. Expulsión (proyecciones de soldadura)
Causa: densidad de corriente demasiado alta, fuerza del electrodo insuficiente o geometría del electrodo deteriorada. Causa: el metal fundido sale despedido de la zona de soldadura.
2. Soldadura fría (núcleo de soldadura demasiado pequeño)
Prevención: reduzca la corriente o aumente la fuerza; restablezca el perfil original de la punta y compruebe si hay contaminación en las piezas.
3. Deterioro del electrodo (formación de cabeza de hongo)
Causa: calor insuficiente por una corriente demasiado baja, un tiempo de soldadura demasiado corto y, por tanto, una resistencia de contacto demasiado baja debido a electrodos desgastados con un diámetro de cara grande. Prevención: compruebe los ajustes de los parámetros respecto al programa de soldadura. Aumente la corriente o el tiempo de soldadura.
Rectifique los electrodos hasta alcanzar el diámetro de cara deseado.4. Contaminación superficial / capa de óxido
Los ciclos térmicos repetidos deforman la forma de la cara de la punta del electrodo: aumenta el diámetro de la cara («formación de cabeza de hongo»), lo que reduce aún más la densidad de corriente.
Esta es la causa raíz más habitual de la pérdida gradual de calidad de la soldadura. Prevención: establezca un programa automático de rectificado de electrodos (por lo general, cada 50-200 soldaduras, según el material y el recubrimiento). Lleve un recuento de las soldaduras realizadas con cada juego de electrodos.5. Efecto de derivación de corriente
Causa: la resistencia de contacto aumenta de forma incontrolada en la superficie de contacto o en la punta del electrodo debido a la presencia de aceite, cascarilla, un alto contenido de óxido o gotas de zinc que contaminan la cara o las superficies de las piezas. Resultado: la formación del núcleo de soldadura se vuelve alargada y difícil de controlar.
Prevención: limpie las chapas metálicas en bruto con disolvente antes de introducirlas en la célula de soldadura. Prevea depósitos de zinc en los electrodos al soldar material galvanizado y programe su limpieza en consecuencia. Es esencial eliminar el óxido de las superficies de aluminio.⚙ Nota de ingeniería — Protocolo de rectificado de electrodos
Si realiza un nuevo punto de soldadura en una posición demasiado próxima a una soldadura existente, la corriente se deriva a través del núcleo de soldadura solidificado w-449g27f- en lugar de concentrarse en la superficie de contacto. Esto reduce el calor aportado a la soldadura y aumenta la tasa de defectos. La separación mínima entre puntos de soldadura depende del diámetro efectivo del núcleo, según se indica en las normas de soldadura American Welding Society C1.1: el mínimo habitual es de 3-5 veces el diámetro del núcleo.
Consejos generales sobre las puntas de los electrodos: el rectificador de puntas, combinado con una aplicación bien programada, es la mejor herramienta para minimizar la vida útil de los electrodos. Un rectificador de puntas es una pequeña herramienta de corte automatizada que elimina una fina capa de aleación de cobre para recuperar el diámetro y la geometría de la cara de contacto. Un rectificado excesivo acorta la vida útil; uno insuficiente permite que el electrodo adquiera forma de hongo. Automatice los ciclos del rectificador de puntas de los electrodos en función de la configuración de aplicación para soldadura continua de un extremo a otro y de la vida útil de los electrodos recomendada por el fabricante. Lleve un registro de la vida útil de las puntas durante toda la aplicación. 2Las distintas trayectorias térmicas de los brazos de la pinza hacen que los ciclos de vida útil de las puntas de los electrodos izquierdo y derecho sean diferentes.Soldadura por resistencia en 2025–2026: tendencias del mercado y evolución tecnológica
Todo apunta a que el mercado de equipos de soldadura por resistencia seguirá una trayectoria de crecimiento sostenido, impulsado principalmente por el aumento de la producción de vehículos eléctricos, la adopción de nuevos aceros de alta resistencia y la evolución constante de la soldadura manual hacia los sistemas de soldadura automatizados. Hoy, la máquina de soldadura por resistencia adecuada es la que se ajusta a las tendencias en materiales y tecnologías de proceso previstas para los próximos cinco años.
📈 Mercado de la soldadura por resistencia: perspectivas para 2026–2035
3.8%
CAGR del mercado (2026–2035)
$1.22B
Tamaño estimado del mercado en 2026
$1.71B
Tamaño del mercado previsto para 2035
Fuente: BusinessResearchInsights, informe sobre el mercado de maquinaria de soldadura por resistencia.
Principales tendencias tecnológicas que marcarán la soldadura por resistencia hasta 2026
⚡
Adopción de MFDC en el procesamiento de AHSS (2024–2026)
La tecnología inverter de corriente continua de media frecuencia está ganando terreno en nuevas aplicaciones automovilísticas, especialmente en calidades de acero avanzado de alta resistencia (AHSS), donde es imprescindible un buen control de la corriente. La investigación académica de 2024 confirma el aumento sostenido de la tecnología de corriente continua de media frecuencia (MFDC) en aplicaciones de carrocerías de automóviles, aunque las máquinas monofásicas de CA siguen siendo las más comunes. Los nuevos proyectos de plantas de carrocerías suelen especificar equipos MFDC.
🚗
Las carcasas de baterías de vehículos eléctricos y el UHSS impulsan la nueva demanda
Las plataformas de vehículos eléctricos utilizan una proporción mayor de acero de ultraalta resistencia (UHSS) que los vehículos tradicionales con motor de combustión interna, además de más aluminio en los alojamientos de las baterías. Esto genera la necesidad de equipos de soldadura por resistencia de mayor rendimiento, capaces de soldar aceros de clase 1.500 MPa, y de sistemas especializados de soldadura de aluminio de baja resistencia con tiempos de pulso más cortos.
🤖
Industria 4.0: control adaptativo e integración del IoT
Los controladores modernos de soldadura por resistencia ofrecen control adaptativo anticipativo de la corriente: ajustan inalámbricamente el programa de soldadura a partir de la supervisión en tiempo real de las curvas de resistencia dinámica de la soldadura. Combinada con la supervisión mediante el Internet de las cosas (IoT) del recuento de soldaduras, el retroceso y la explosión del electrodo y las operaciones de rectificado, la integración habilitada por software con programas de mantenimiento predictivo acaba sustituyendo los programas fijos de rectificado de electrodos, que desperdician vida útil valiosa. En estas fábricas inteligentes, el debate tradicional entre el robot de soldadura por puntos y la soldadura por arco se está inclinando hacia la soldadura por resistencia robotizada.
🔋
Soldadura por descarga de condensadores para electrónica miniaturizada
El auge del mercado de soldadura por resistencia por descarga de condensadores (CD) está impulsado por el crecimiento de la electrónica y la fabricación de baterías, ya que genera impulsos de microsegundos para soldar láminas finas, cables de termopar o lengüetas de celdas de batería de una forma que la temporización de CA de 50/60 Hz no permite.
Preguntas frecuentes — Soldadura por resistencia
Conclusión
La soldadura por resistencia destaca por combinar rapidez, limpieza y uniformidad en grandes volúmenes de producción. Puntos de soldadura en paneles de carrocería, costuras selladas en cubas de combustible, tuercas soldadas por proyección en soportes estructurales: la relación fundamental Q=I²Rt rige todas las juntas en cada uno de estos casos. Ajuste correctamente los cuatro parámetros —corriente, tiempo, resistencia de contacto y fuerza del electrodo— y el proceso será extraordinariamente fiable.
El mercado de células de soldadura por resistencia está madurando: la tecnología MFDC, adoptada primero en el sector aeroespacial y la industria automovilística, se está extendiendo a los sectores industriales; los sistemas de automatización de soldadura robotizada están demostrando un retorno de la inversión en talleres que producen más de 200 conjuntos al día; y el control adaptativo de Industria 4.0 está sustituyendo las tablas de tiempos con parámetros fijos por programas de soldadura en tiempo real. Para los fabricantes que sopesan la soldadura por resistencia manual frente a la automatización, los datos sobre el tiempo de ciclo, la uniformidad y la economía de producción respaldan sistemáticamente la automatización robotizada, sobre todo en entornos de producción de chapa con juntas solapadas repetitivas, donde la uniformidad del robot de soldadura por puntos influye en la reducción de la tasa de rechazos.
Para valorar cómo podría responder una célula de soldadura por resistencia robotizada a sus necesidades de producción, consulte la estación de soldadura de 1 robot de Zhouxiang: una solución lista para usar de automatización de ensamblajes con juntas solapadas, dimensionada para fabricantes de volumen pequeño y mediano.
Referencias y fuentes
- TWI Global — Introducción a la soldadura por resistencia (The Welding Institute, Reino Unido)
- American Welding Society — AWS C1.1:2019, AWS D17.2 (Normas de soldadura por resistencia)
- Wikipedia — Soldadura eléctrica por resistencia (descripción general del proceso y rangos de corriente)
- Norma técnica NASA PRC-0009 — Soldadura por resistencia por puntos (especificación del diámetro del núcleo)
- Journal of Advanced Manufacturing Processes (2021) — Optimización del tiempo de ciclo de la soldadura robotizada por resistencia por puntos de SML ISUZU
- ResearchGate (2024) — Estudio comparativo de la soldadura por resistencia por puntos con CA y MFDC para calidades AHSS
- BusinessResearchInsights — Informe sobre el mercado de maquinaria de soldadura por resistencia (CAGR 3,8 %, 2026–2035)
Artículos relacionados
Robot de soldadura por puntos frente a soldadura por arco: ¿qué opción es adecuada para sus instalaciones?
Tecnología de soldadura robotizada: lo que todo fabricante debe saber
Desglose del coste de un robot de soldadura: qué presupuestar en 2025
Aplicaciones industriales de soldadura: guía de procesos y sectores
Soldadura robotizada frente a manual: análisis del ROI para pequeños fabricantes
Nota editorial: Esta guía ha sido elaborada por el equipo de contenidos técnicos de Zhouxiang a partir de normas de soldadura publicadas (AWS, NASA), bases de datos de investigación del sector y datos de proceso de fabricantes. Se citan las fuentes de los datos de terceros. Las afirmaciones sobre prácticas del sector que no cuentan con respaldo de literatura primaria se matizan con expresiones como «los ingenieros de soldadura señalan» o «los profesionales del sector indican». Los datos de mercado procedentes de informes de investigación de terceros se citan junto con la organización de origen; Zhouxiang no verifica de forma independiente las proyecciones sobre el tamaño del mercado. Para tomar decisiones sobre procesos de soldadura en aplicaciones críticas para la seguridad, consulte a un ingeniero de soldadura certificado (CWE) o al equipo de aplicaciones de su fabricante de equipos.

