Contacte con Zhouxiang

Soldadura por fricción-agitación (FSW): aplicaciones aeroespaciales y en bandejas de baterías de vehículos eléctricos

Contenido
Mostrar
Datos rápidos: soldadura por fricción-agitación (FSW)
| Tipo de proceso | Unión en estado sólido: el material base nunca se funde |
| Temperatura de funcionamiento | 80–90 % del punto de fusión del material base |
| Invento | 1991, TWI Ltd, Cambridge, Reino Unido (Wayne Thomas) |
| Material principal | Aleaciones de aluminio: todos los grados de 1xxx a 7xxx |
| También permite soldar | Acero, titanio, cobre, níquel y metales distintos |
| Rango de espesores (Al) | 0,3 mm – 75 mm, en una sola pasada |
| Normas principales | AWS D17.3/D17.3M:2021 (aeroespacial) · ISO 25239 (general) |
| 4 parámetros de control | Fuerza axial · velocidad de rotación · velocidad de avance · ángulo de inclinación |
| Consumibles (Al) | Ninguno: no se necesitan hilo de aportación, gas de protección ni fundente |
| Orificio de salida | Sí: es necesario prever el final de la soldadura en el diseño |
¿Qué es la soldadura por fricción-agitación?
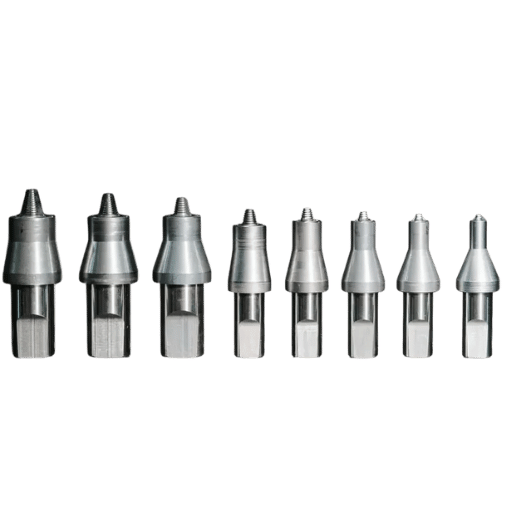
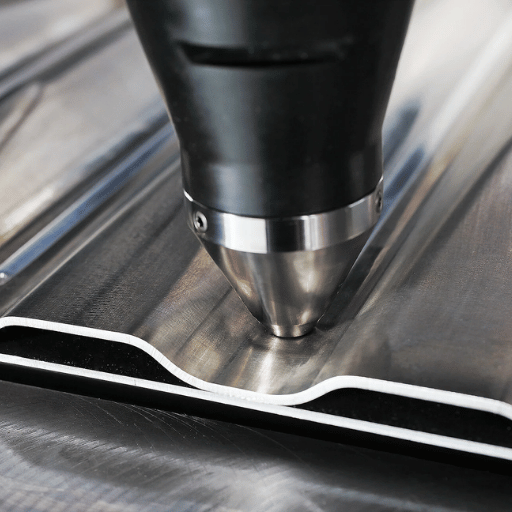 La soldadura por fricción-agitación es un proceso de soldadura en estado sólido: el material base nunca alcanza su punto de fusión. Una herramienta no consumible, formada por un hombro y una sonda, gira a gran velocidad y se introduce en la junta entre dos piezas. El calor por fricción eleva la temperatura del material hasta el 80–90 % de su punto de fusión y hace que el metal se plastifique sin llegar a licuarse. A continuación, la herramienta giratoria avanza a lo largo de la línea de la junta, agita mecánicamente el material ablandado y forja detrás de ella una unión en estado sólido.
La sección transversal de la soldadura se caracteriza por tres zonas. El nugget de soldadura, justo debajo del hombro de la herramienta, experimenta recristalización dinámica, que produce granos finos y equiaxiales con mejores propiedades mecánicas que el metal de aportación fundido de una soldadura por fusión. La zona afectada termomecánicamente (TMAZ) rodea el nugget: sufre deformación mecánica, pero no recristaliza. La zona exterior, afectada por el calor (HAZ), se altera térmicamente sin deformación mecánica. Es similar a la HAZ de la soldadura por arco, aunque considerablemente más estrecha.
Wayne Thomas, de TWI Ltd en Cambridge, Reino Unido, inventó la FSW en 1991. TWI la describe como un proceso que ha logrado «uno de los intervalos más cortos entre su invención y su uso industrial generalizado»: la industria aeroespacial comercial empezó a utilizar la FSW en producción menos de cuatro años después de presentarse la patente. La ausencia de una fase líquida es la principal ventaja metalúrgica del proceso: como el material nunca se funde, no pueden producirse defectos de solidificación (porosidad, agrietamiento en caliente, segregación de solidificación ni inclusiones de escoria). Por eso, la FSW es la tecnología de unión que hace posible trabajar con las aleaciones de aluminio de las series 2xxx y 7xxx, de alta resistencia y consideradas «no soldables con procesos convencionales de soldadura por arco» por su tendencia al agrietamiento durante la solidificación.
Ver también: Panorama de los procesos de soldadura industrial
Cómo funciona la FSW: 4 parámetros clave
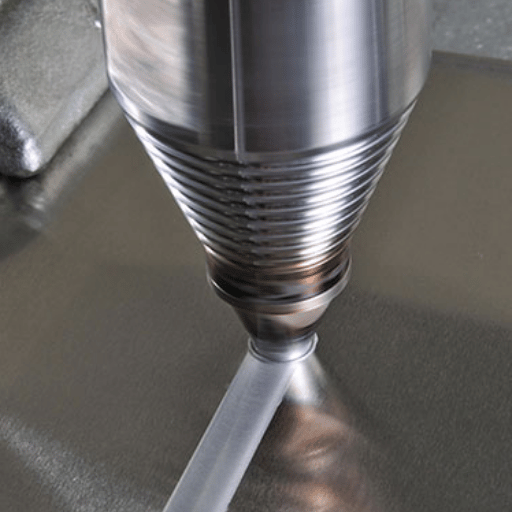 Cada pasada de FSW consta de tres fases consecutivas: penetración (la herramienta giratoria desciende hasta que el hombro toca la superficie de la pieza), permanencia (una breve rotación establece el equilibrio térmico en la junta) y avance (la herramienta recorre la junta a una velocidad de avance controlada mientras mantiene la fuerza axial). La soldadura se consolida justo detrás del hombro, que avanza.
Cuatro variables determinan el resultado de cada operación de FSW:
-
- Fuerza axial (kN): Fuerza vertical que presiona el hombro contra el material. Es el parámetro más crítico y más subestimado: una fuerza axial insuficiente produce un defecto de túnel tipo «agujero de gusano»; un exceso provoca rebabas y adelgazamiento de la pieza.
- Velocidad de rotación (RPM): Controla el aporte de calor. A más RPM, mayor temperatura del material. Para aluminio 6061-T6 de 5mm de espesor, los rangos iniciales habituales son de 400–1.000 RPM.
- Velocidad de avance (mm/min): Controla cómo se distribuye el calor por unidad de longitud de soldadura. Un estudio comparativo revisado por pares sobre aluminio AA5083-H111 observó la máxima resistencia a la tracción en 400 mm/min: el punto de equilibrio entre un recocido excesivo (avance demasiado lento) y la formación de defectos de túnel (demasiado rápido).
- Ángulo de inclinación (grados): La herramienta se inclina 1–3° en la dirección de avance para dirigir el material plastificado hacia abajo y hacia atrás, hacia el recorrido de la soldadura, y asegurar su consolidación completa.
Nota de ingeniería: rangos típicos de parámetros de FSW por material
| Parámetro | Al 5mm (6061-T6) | Al 20mm | Acero (herramienta de PCBN) |
|---|---|---|---|
| Velocidad de rotación | 400–1.000 RPM | 200–500 RPM | 200–500 RPM |
| Velocidad de avance | 100–400 mm/min | 50–150 mm/min | 50–200 mm/min |
| Fuerza axial | 5–15 kN | 20–40 kN | 30–80 kN |
| Ángulo de inclinación | 1–3° | 1–3° | 1–2° |
Rangos obtenidos de la bibliografía publicada. Valide los valores con el lote de material, la geometría de la herramienta y la configuración de la máquina específicos antes de cualificar el proceso para producción.
⚠ Error habitual: subestimar la fuerza axial
Un ingeniero de fabricación que prepara la FSW de paneles 6061-T6 para una bandeja de batería de un vehículo eléctrico normalmente no tiene referencias para la carga vertical de 5.000+ lb (22+ kN) que la FSW aplica sobre una chapa de aluminio de 5 mm. Los ingenieros con experiencia en soldadura por arco configuran los útiles para las cargas de sujeción compatibles con esta, muy inferiores a las que exige la FSW. El resultado: la pieza se mueve a mitad de la soldadura, los parámetros se salen de las especificaciones y la soldadura no supera la inspección radiográfica. El diseño del útil de fijación debe ser la primera decisión de diseño para FSW, no algo que se deja para el final.
¿Qué materiales se pueden soldar por fricción-agitación?
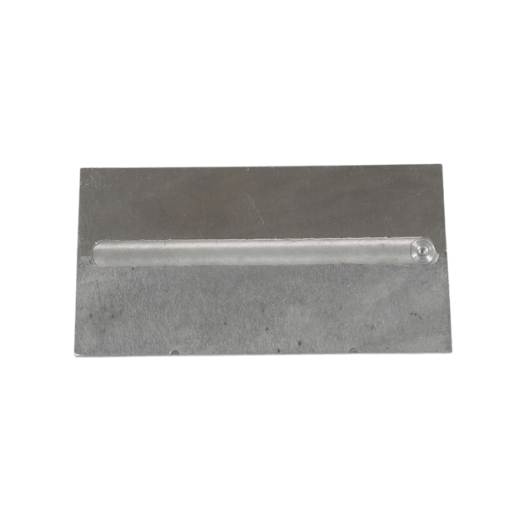 La variedad de materiales que permite unir la FSW es mayor de lo que muchos ingenieros esperan cuando conocen el proceso a través de sus aplicaciones en aluminio. Las aleaciones de aluminio de todos los grados comerciales son su principal aplicación, pero el proceso admite una gama más amplia de materiales, incluidos aquellos con los que la soldadura por fusión ofrece malos resultados o no es viable.
| Material | Grado / tipo | Soldabilidad | Notas principales |
|---|---|---|---|
| Aluminio (estructural) | 1xxx, 3xxx, 5xxx, 6xxx | Excelente | Sin material de aportación ni gas; calidad de la junta superior a la obtenida con soldadura por arco |
| Aluminio (aeroespacial) | Serie 2xxx, serie 7xxx | Excelente | No soldable por fusión: la FSW es el único proceso viable |
| Acero | Acero dulce, HSLA, tubería X65/X80/X100, AHSS | Buena (<8mm) | Requiere útiles de PCBN o MP159; el desgaste de la herramienta aumenta rápidamente por encima de 12mm |
| Titanio | Grado 1–4, Ti-6Al-4V | Buena | Requiere útiles de PCBN; aplicaciones aeroespaciales estructurales |
| Cobre | Cobre comercialmente puro, aleaciones de Cu | Buena | Disipadores térmicos, conductores eléctricos, terminales de batería |
| Aleaciones de níquel | Grados 200, 600, 625, 718 | Moderada | Validada para aplicaciones especializadas (MegaStir) |
| Metales distintos | Aluminio-cobre, aluminio-acero | Viable | Evita la formación de intermetálicos frágiles que se produce en la soldadura por fusión; el diseño de la junta es fundamental |
| Materiales compuestos de matriz metálica | Al-MMC, reforzado con SiC | Viable | El proceso en estado sólido conserva la distribución del refuerzo |
¿Se puede usar la soldadura por fricción-agitación con acero?
Sí. La FSW permite soldar acero al carbono, grados de tubería HSLA (X65, X80, X100), acero AHSS para automoción y acero inoxidable austenítico, siempre que se elija el utillaje adecuado. La viabilidad depende del material de la herramienta: la FSW de aluminio utiliza acero para herramientas H13, relativamente económico; para la FSW de acero se requiere utillaje de PCBN (nitruro de boro cúbico policristalino) o de superaleación de cobalto-níquel MP159, con un coste de $2.000–$5.000 por juego de puntas. TWI señala que la FSW de secciones de acero de más de 12mm de espesor y de cordones de varios metros sigue planteando problemas de desgaste y fallo de la herramienta. La FSW de acero de menos de 8mm —en paneles de puertas de automóviles, elementos estructurales y juntas de tuberías de pared delgada— ya se utiliza en la industria y está probada comercialmente. La idea de que la FSW solo sirve para aluminio es la concepción errónea más persistente al elegir el proceso. Las juntas de materiales distintos —aluminio-cobre para terminales de batería, aluminio-acero para conexiones estructurales y soportes aeroespaciales de titanio— son aplicaciones de FSW en las que la soldadura por fusión produce resultados inaceptables —intermetálicos frágiles, porosidad o volatilización de la aleación— y la FSW es la alternativa práctica.FSW frente a soldadura por arco: ventajas, limitaciones y cuándo elegirla
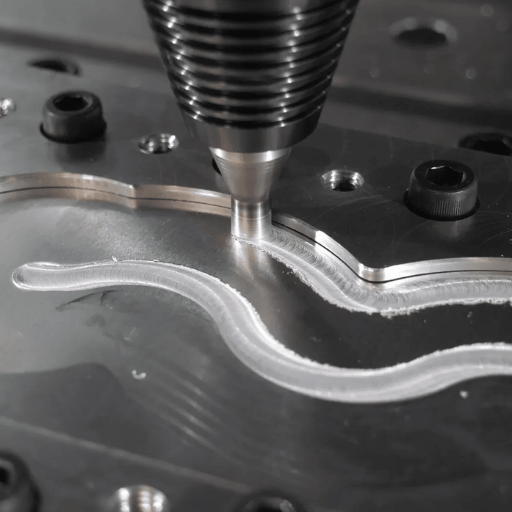 La justificación del gran salto que supone la FSW respecto a la soldadura por arco reside en sus ventajas metalúrgicas: el proceso en estado sólido evita todos los defectos de solidificación que generan costes de calidad en las soldaduras MIG, TIG y SAW. No lo consigue mediante controles más estrictos, sino gracias a la propia física del proceso.
Un estudio comparativo de 2023, revisado por pares y realizado con aluminio AA5083-H111 de 5mm de espesor, observó que las juntas de FSW alcanzaban una dureza un 46–50 % superior a la del material base, frente al 31–35 % de las juntas TIG y el 24–29 % de las MIG. En la inspección radiográfica no se detectó ningún defecto interno en las probetas de FSW; en varias probetas TIG y MIG se observaron falta de fusión (LOF), falta de penetración (LOP) y porosidad.
Ventajas de la FSW frente a la soldadura por arco:
- Elimina el coste directo de consumibles: no se necesita hilo de aportación, gas de protección ni fundente
- La HAZ es considerablemente más estrecha que en la soldadura por arco, por lo que se ablanda menos el material adyacente a la línea de soldadura
- 30-50 % menos de deformación de la soldadura: se necesita menos enderezado después de soldar
- Sin radiación UV y con muy poco polvo: mejora la seguridad de los trabajadores
- Permite realizar una sola pasada hasta 75mm en aluminio: no se necesitan procedimientos de soldadura multipasada
- Sin porosidad, agrietamiento en caliente ni defectos de solidificación: garantía estructural basada en la mecánica
- Deja un orificio de salida al final de la soldadura; hay que prever una pestaña de salida o adaptar el diseño
- Coste de los equipos de FSW significativamente superior (~$110.000 USD) frente a equipos de soldadura por arco ($50.000-$200.000+ output frente a $2.000-$10.000+ output)
- La fuerza de sujeción necesaria es mucho mayor; el diseño de los útiles resulta sorprendentemente caro
- La geometría de la junta está muy limitada por problemas de accesibilidad; no es posible soldar libremente en múltiples posiciones en un taller grande
Matriz de selección del proceso: FSW frente a soldadura por arco
| Perfil de la aplicación | Proceso recomendado |
|---|---|
| Aluminio + gran volumen de producción + deformación crítica + sin necesidad de material de aportación | FSW: mejor justificación empresarial |
| Aluminio 2xxx o 7xxx que «no se puede soldar por arco» (agrietamiento durante la solidificación) | FSW: única opción viable |
| Geometría 3D compleja + acceso desde varias posiciones + bajo volumen de producción | Soldadura por arco: el coste de los útiles para FSW no se justifica |
| Junta de aluminio y acero distintos con requisitos estructurales de peso crítico | FSW con utillaje de PCBN |
| Acero + WPS de soldadura por arco consolidado + presupuesto de CAPEX bajo | Evalúe el coste total de propiedad de la FSW antes de cambiar de proceso |
Error habitual: aplicar a juntas de FSW de difícil acceso supuestos sobre incompatibilidad con el gas de protección de la soldadura por arco
Los ingenieros que diseñan conjuntos de FSW con tolerancias de deformación basadas en la soldadura MIG o TIG tienden a sobredimensionar sistemáticamente los útiles y las operaciones de acabado. La deformación de las soldaduras FSW es un 30–50 % menor que la de la soldadura por arco en geometrías de juntas de aluminio equivalentes. Aplicar a los programas de FSW tolerancias ajustadas para la soldadura por arco añade material, costes y tiempo de fabricación innecesarios.
Equipos y utillaje para FSW: tipos de máquinas y especificaciones
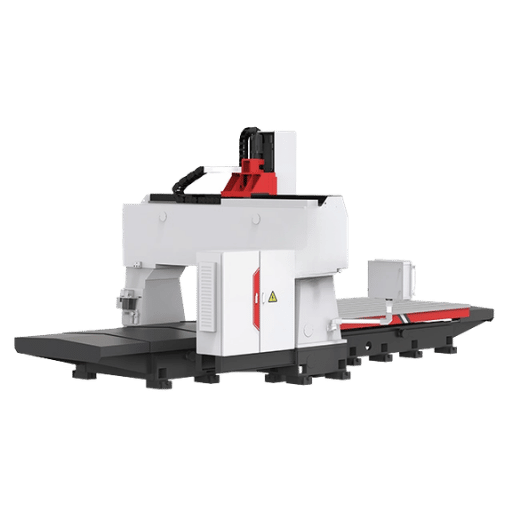 La elección de una máquina de FSW depende de cuatro factores: las dimensiones del espacio de trabajo necesario, la fuerza axial que exige la junta, si el material requiere control de fuerza o de posición y la escala de producción adecuada para justificar la inversión en equipos.
| Tipo de máquina | Aplicación habitual | Capacidad de fuerza | Aplicación idónea |
|---|---|---|---|
| Cabezal de FSW integrado en CNC | Actualización de un centro de mecanizado CNC existente | 10–30 kN | Entrada con baja inversión; producción flexible de aluminio |
| Máquina FSW independiente con pórtico | Producción por lotes de paneles planos y curvos | 20–100 kN | Paneles aeroespaciales, ferroviarios y navales |
| FSW robotizada (6 ejes) | Superficies curvas e integración en líneas de montaje | 5–20 kN | Automoción y producción de bandejas para baterías de vehículos eléctricos |
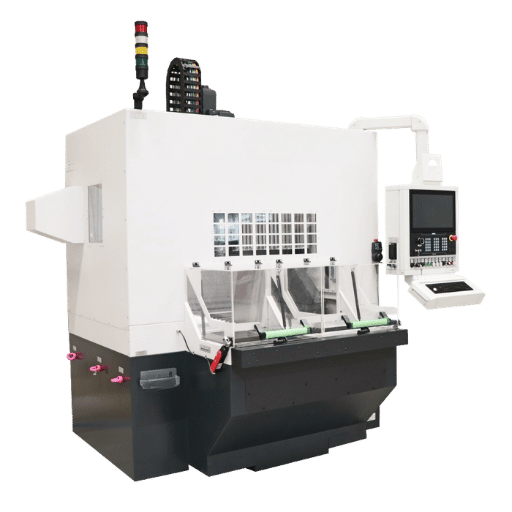
| Máquina FSW específica para producción | Líneas de producción fijas de gran volumen | 50–200 kN | Paneles estructurales aeroespaciales; grandes placas de aluminio |
¿Cuánto cuesta una máquina de soldadura por fricción-agitación?
El coste de una máquina de FSW varía según su tipo y especificaciones. La opción con menor inversión inicial es integrar un cabezal de FSW en un centro de mecanizado CNC existente, por menos de €100.000 (~$110.000 USD). Los sistemas de FSW independientes básicos cuestan entre $50.000–$200.000; los sistemas de producción a gran escala con pórtico, control de fuerza e integración robótica cuestan entre $200.000 y más de $1 million. Los principales factores de coste son el tamaño del espacio de trabajo, la capacidad de fuerza del husillo (5–100 kN), la automatización del cambio de herramienta y el funcionamiento con control de fuerza o de posición. Utillaje: coste adicional estimado de un juego de herramientas H13 para proyectos de FSW en aluminio: $500-$2.000; coste adicional para soldadura FSW de acero o titanio (puntas de PCBN): $$2.000 por juego – $2.000 por un equipo completo de FSW. El tamaño del mercado mundial de equipos de FSW fue de $262MM en 2024 y crecerá hasta $460MM en 2034 (CAGR ~ 6 %). Los únicos factores de impulso claramente identificados en el mercado son las aplicaciones en bandejas de baterías para vehículos eléctricos y estructuras aeroespaciales.Descubra los sistemas de soldadura inteligentes de Zhouxiang
La propuesta de Zhouxiang para plataformas robotizadas con pórtico, diseñadas para aplicaciones con control de fuerza, aprovecha la misma arquitectura de configuración básica que se utiliza en los ensayos de FSW integrada. Comente las necesidades de su aplicación con el equipo de ingeniería de Zhouxiang.
Ver sistemas de soldadura inteligentes →Dónde aporta valor la FSW: aplicaciones por sector
| Sector | Aplicación | Material | Ventaja principal |
|---|---|---|---|
| Aeroespacial | Depósitos de combustible y paneles de fuselaje | Aluminio 2xxx, 7xxx | Único proceso de unión viable para aleaciones no soldables; depósitos de propergol del Falcon 9 de SpaceX |
| Automoción | Estructura de la carrocería y bandejas para baterías de vehículos eléctricos | Aluminio 6xxx, AHSS | Reduce el peso; elimina el tratamiento térmico posterior a la soldadura; no requiere consumibles de aportación |
| Construcción naval | Paneles de cubierta y estructuras del casco | Aluminio 5xxx (AA5083) | Sin defectos internos, frente a falta de fusión y porosidad en MIG/TIG; poca deformación en cordones largos |
| Ferrocarril | Perfiles extruidos para coches de pasajeros | Aluminio 6xxx | Eficiencia en cordones largos; deformación mínima en perfiles extruidos |
| Baterías para vehículos eléctricos | Bandejas para carcasas de baterías | Aluminio 6061-T6 | Elimina el tratamiento térmico posterior a la soldadura; sellado estanco; conserva la gestión térmica |
| Electrónica | Placas de refrigeración líquida y disipadores térmicos | Al, Cu | Juntas estancas; sin contaminación por fundente; conserva la conductividad térmica |
Calidad de la soldadura FSW: resistencia de la junta, defectos y normas de inspección
¿Qué resistencia tiene una soldadura por fricción-agitación?
Las juntas de FSW en aleaciones de aluminio alcanzan el 80–95 % de la resistencia máxima a la tracción del metal base (UTS) sin tratamiento térmico posterior a la soldadura. Superan ampliamente a TIG y MIG en las mismas aleaciones de alta resistencia, que suelen alcanzar una eficiencia de junta del 50–70 %. En juntas de materiales distintos de 7075-T6 y 6061-T6, la eficiencia de las juntas FSW sin tratamiento alcanza el 67 % (207 MPa); tras un tratamiento posterior de puesta en solución y envejecimiento, llega al 94 % (290 MPa). En las juntas FSW de acero, las propiedades mecánicas se mantienen dentro de un 5–10 % de las del material base.Normas de inspección aplicables:«La microestructura en estado sólido de la FSW —con granos finos recristalizados dinámicamente en el nugget de soldadura— supera sistemáticamente a la estructura gruesa de colada del metal de aportación fundido, sobre todo en resistencia a la fatiga y tenacidad a la fractura. En las aleaciones de aluminio de alta resistencia, no se trata de una mejora marginal, sino de una ventaja metalúrgica fundamental que no se puede reproducir optimizando los parámetros de soldadura por arco.»
— Glenn Grant, científico de materiales, Pacific Northwest National Laboratory (PNNL)
| Norma | Ámbito | Edición |
|---|---|---|
| AWS D17.3/D17.3M | Soldadura por fricción-agitación de aleaciones de aluminio para aplicaciones aeroespaciales | 2021 (3.ª edición) |
| ISO 25239 | Soldadura por fricción-agitación: aluminio (uso industrial general) | 2020 |
- Defecto de túnel (agujero de gusano): Es el defecto más habitual de FSW. Causa principal: aporte de calor insuficiente; la velocidad de avance es demasiado alta, las RPM demasiado bajas o la fuerza axial demasiado débil. El material no fluye lo suficiente para rellenar el recorrido de la soldadura. No es visible desde la superficie; se detecta mediante ultrasonidos (UT) o radiografía.
- Unión fría («kissing bond»): Una penetración insuficiente de la herramienta deja un plano de unión que supera la inspección visual, pero se abre bajo cargas cíclicas. Es el tipo de defecto de FSW más peligroso: no se detecta mediante inspección visual ni RT estándar. Para detectarlo de forma fiable se requiere un ensayo UT con arreglo en fase (PAUT).
- Rebaba: Material sobrante expulsado por la superficie de la soldadura. Causa principal: fuerza axial o velocidad de rotación excesivas. Se identifica visualmente. Por lo general, no afecta a la integridad estructural, pero indica que los parámetros se han desviado y deben corregirse.
Análisis de costes de la FSW: inversión, ROI y criterios de decisión
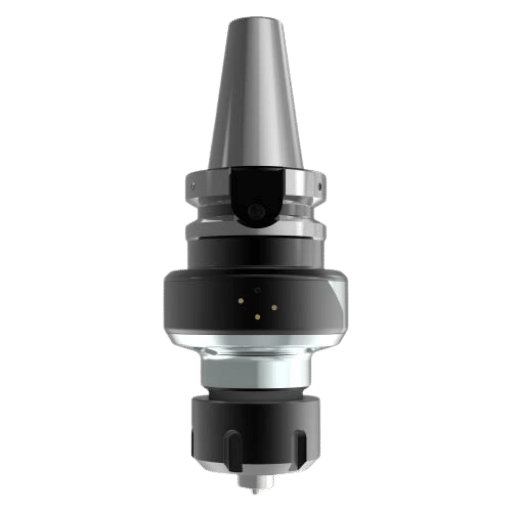 La decisión de invertir en FSW no se basa en comparar precios de máquinas. Se calcula el coste total de propiedad (TCO) en tres partidas: consumibles eliminados, aumento de la capacidad de producción y costes de calidad evitados.
Ahorro directo en operaciones: FSW de aluminio frente a soldadura por arco:
- Elimina el hilo de aportación: $0,50–$2,00 por metro de soldadura (material y costes indirectos de la máquina)
- Elimina el gas de protección: $0,10–$0,30 por metro
- Elimina el ciclo de tratamiento térmico posterior a la soldadura (series 6xxx/7xxx): $50–$500 por lote de producción
- Reduce un 30–50 % el enderezado posterior a la soldadura: ahorro en mano de obra de utillaje y acabado
- Vida útil de la herramienta: 800–1.500 metros por juego H13 para aluminio; coste de utillaje predecible y planificable
Criterios de decisión: comprar una máquina de FSW, subcontratar la FSW o mantener la soldadura por arco
| Opción | Más adecuada para | Criterio para decidir |
|---|---|---|
| Comprar una máquina de FSW | Más de 50.000m anuales de soldadura de Al; línea de producto específica | El ahorro en consumibles permite recuperar la inversión en <18 meses con el volumen actual |
| Subcontratar la FSW | <50,000m/año; materiales variados; demanda irregular | El coste del servicio por metro es inferior al TCO interno |
| Mantener la soldadura por arco | Geometría 3D compleja; varias posiciones; WPS de soldadura por arco consolidado | El ahorro de la FSW en 3-year es inferior al coste de adaptar el equipo |
⚠ Partidas del TCO que los ingenieros suelen infravalorar
- Desgaste del utillaje de PCBN (FSW de acero): $2.000–$5.000 por punta; la tasa de desgaste debe calcularse a partir de datos de ensayo específicos del material, no suponerse según los valores del aluminio
- Inversión en útiles (FSW convencional): $50.000-$200.000 por configuración de junta; los sistemas robotizados recientes con fijación automática la reducen considerablemente (véase H2-9)
- Tiempo de cualificación de parámetros: 20-80 horas por cada nueva geometría de junta, incluidos ensayos destructivos de probetas antes de aprobar el WPS de producción
FSW robotizada en 2025: el avance decisivo en automatización
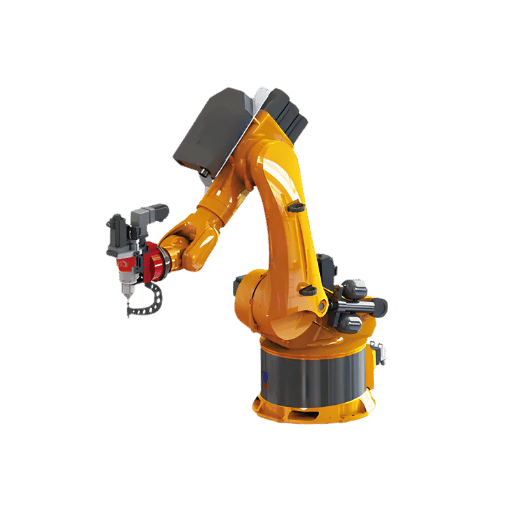 El principal obstáculo para implantar la soldadura por fricción-agitación (FSW) en las líneas de montaje siempre ha sido la fijación de las piezas. Las máquinas FSW tradicionales ejercen una fuerza vertical descendente de hasta 5.000 lb (22 kN), lo que exige útiles de fijación diseñados específicamente para cada configuración de junta. Los útiles a medida para una sola geometría de junta cuestan entre $50.000 y $200,000, por lo que la FSW solo resulta económica para producciones por lotes dedicadas en líneas de producto fijas, no en el entorno de montaje automovilístico flexible, donde se combinan distintos tipos de juntas.
El 17 de septiembre de 2025, Pacific Northwest National Laboratory publicó un resultado que cambia este cálculo. Los ingenieros de PNNL Mitch Blocher y Piyush Upadhyay, que trabajaban bajo la supervisión de la Vehicle Technologies Office del U.S. Department of Energy, demostraron un sistema robótico de FSW con fijación propia: la herramienta giratoria de FSW y una pequeña placa de respaldo se montan en el mismo brazo robótico, dentro de un circuito cerrado de fuerzas. El brazo absorbe internamente su propia carga de reacción, sin necesidad de un útil externo. El problema de la fijación propia está resuelto.
Las implicaciones para la producción son directas:
- Las líneas de montaje flexibles pueden trabajar con varios tipos de juntas sin incurrir en costes de cambio de referencia de los útiles.
- Las superficies curvas —como los largueros de techo, las bridas de las carcasas de baterías para vehículos eléctricos y los perfiles estructurales— ya están al alcance de la FSW robotizada sin necesidad de utillaje a medida.
- El coste de los útiles para nuevos tipos de juntas pasa de $50.000–$200.000 a casi cero.
- Las configuraciones de FSW robotizada con 4 brazos pasan a ser viables económicamente para la producción de grandes volúmenes de carrocerías en blanco.
Preguntas frecuentes sobre la soldadura por fricción-agitación
¿Qué resistencia tiene una unión realizada por fricción-agitación?
Las juntas FSW en aleaciones de aluminio alcanzan entre el 80 y el 95 % de la resistencia máxima a la tracción del metal base, muy por encima de lo que se consigue con TIG o MIG en las mismas aleaciones de alta resistencia. Para las aleaciones de aluminio de las series 2xxx y 7xxx, la FSW suele ser el único proceso viable: la soldadura por fusión provoca grietas de solidificación en estas aleaciones, por lo que comparar la resistencia deja de tener sentido. Cuando la soldadura por arco no puede producir una junta sana, la eficiencia de la junta FSW no es el indicador relevante: lo es la posibilidad de realizarla.¿Es cara la soldadura por fricción-agitación?
La inversión inicial en la máquina es superior a la de los equipos de soldadura por arco ($50.000–$200.000+ frente a $2.000–$10.000). Sin embargo, en aplicaciones con aluminio, la FSW elimina el hilo de aportación, el gas de protección y el tratamiento térmico posterior a la soldadura. Con volúmenes de producción superiores a 20.000–50.000 metros de soldadura de aluminio al año, el ahorro en consumibles por sí solo suele permitir recuperar la inversión en un plazo de 6–24 meses, sin contar las mejoras de calidad ni la eliminación del retrabajo.¿Se puede utilizar la FSW con acero?
Sí. La FSW permite soldar acero al carbono, aceros de alta resistencia y baja aleación para tuberías de grados X65/X80/X100 y acero inoxidable austenítico mediante herramientas de PCBN o MP159. Su uso está demostrado industrialmente en secciones de menos de 8mm. El desgaste de la herramienta aumenta de forma pronunciada por encima de 12mm de espesor, y el coste de la punta de PCBN ($2.000–$5.000 cada una) debe incluirse en los cálculos del coste total de propiedad de cualquier proyecto de FSW en acero.¿En qué se diferencian la soldadura por fricción y la soldadura por fricción-agitación?
La soldadura por fricción convencional, ya sea por inercia o de accionamiento continuo, hace girar una pieza contra la otra mientras aplica una fuerza axial de compresión; no utiliza una herramienta que avance y se limita a geometrías de junta cilíndricas y axisimétricas. La FSW utiliza una herramienta giratoria que avanza a lo largo de cualquier línea de junta recta o curva en chapas, placas o perfiles extruidos, y permite realizar juntas a tope, solapadas, en T y en esquina, inaccesibles para la soldadura por fricción convencional.¿Qué sectores utilizan más la soldadura por fricción-agitación?
El sector aeroespacial ha avanzado más en cuanto a la amplitud de sus aplicaciones —por ejemplo, depósitos de combustible y paneles de fuselaje fabricados con aleaciones de aluminio no soldables— desde mediados de la década de 1990. El sector de la automoción es el segmento que más rápido crece, en particular por los programas destinados a fabricar bandejas para baterías de vehículos eléctricos y reducir el peso de las carrocerías en blanco. La construcción naval ha aprovechado la FSW para ensamblar cascos de aluminio y paneles de cubierta. El sector ferroviario ha adoptado la FSW para fabricar perfiles extruidos de coches de pasajeros. Por último, la industria electrónica ha utilizado la FSW para producir placas frías de cobre y aluminio estancas.¿Cuáles son los defectos más comunes de la FSW que conviene vigilar?
El defecto de túnel (o gusano) es el más común; se debe a un aporte de calor insuficiente, causado por una velocidad de avance demasiado alta, unas RPM demasiado bajas o una fuerza descendente demasiado ligera. La unión fría es el defecto más peligroso desde el punto de vista estructural: no se aprecia en la superficie, pero se abre bajo cargas de fatiga; para detectarla de forma fiable se requiere una inspección ultrasónica por arreglo en fase (PAUT). La rebaba en la superficie de soldadura indica una fuerza descendente o una velocidad de rotación excesivas y requiere ajustar los parámetros; no es un modo de fallo estructural.¿Se puede automatizar por completo la soldadura por fricción-agitación?
Sí. El avance de PNNL de septiembre de 2025 logró una configuración de FSW robotizada con 4 brazos y fijación propia, sin fijación externa, lo que elimina el principal obstáculo para implantarla en líneas de montaje flexibles. Ya hay soluciones comerciales de sistemas de FSW robotizada con control de fuerza para la fabricación de automóviles y productos aeroespaciales. El aumento interanual del 56 % en las búsquedas de máquinas FSW confirma que las decisiones de compra se están acelerando.Artículos relacionados
- Especificación del procedimiento de soldadura (WPS): guía completa
- Métodos de ensayo de soldaduras: técnicas destructivas y no destructivas
- Tecnología de soldadura robotizada: qué impulsa la curva de adopción en 2025
- Sistemas de soldadura automatizados: lo que todo responsable de compras industriales debe saber
Sobre esta guía
Esta guía técnica se basa en investigaciones publicadas por TWI Ltd (inventores de la FSW), Pacific Northwest National Laboratory, estudios revisados por pares de PMC y ScienceDirect, y especificaciones de equipos de Mazak MegaStir y STIRWELD. También recoge la experiencia de Zhouxiang en la integración de sistemas de soldadura automatizados para estructuras metálicas y aplicaciones de fabricación avanzada. Los datos de costes reflejan los rangos de mercado de Q1 de 2025. Para conocer los requisitos de un sistema para su proyecto, póngase en contacto con nuestro equipo de ingeniería.
Revisado por el Zhouxiang Engineering Team — más de 15 años de experiencia en integración de sistemas de soldadura robotizada en la fabricación de estructuras metálicas, la fabricación de precisión y las aplicaciones de unión de materiales avanzados.
Fuentes principales
- TWI Ltd – «¿Qué es la soldadura por fricción-agitación?» y preguntas frecuentes sobre los niveles de cualificación de FSW (twi-global.com)
- Pacific Northwest National Laboratory — «Un avance podría llevar la soldadura por fricción-agitación a las líneas de montaje» (pnnl.gov, 17 de septiembre de 2025)
- PNNL — Programa de investigación sobre fricción-agitación (pnnl.gov/friction-stir)
- AWS D17.3/ D17.3M:2021 – Especificación para la soldadura por fricción-agitación de aleaciones de aluminio en aplicaciones aeroespaciales, tercera edición (pubs.aws.org)
- ISO 25239:2020 — Soldadura por fricción-agitación — Aluminio (general)
- Habba et al. (2023)- Estudio comparativo de la soldadura FSW, MIG y TIG de AA5083-H111 según la evaluación de las juntas soldadas y los aspectos económicos – PMC10385343 (pmc.ncbi.nlm.nih.gov)
- ScienceDirect—Efectos de tres tratamientos térmicos posteriores a la soldadura en la microestructura y las propiedades mecánicas de una junta FSW de 7075/6061 (2025 doi: 10.1016/j.jmapro.2025…)

