Contacte a Zhouxiang

Soldadura por fricção linear (FSW): aplicações na indústria aeroespacial e em tabuleiros de baterias para veículos elétricos

Índice
Mostrar
Especificações rápidas: soldadura por fricção linear (FSW)
| Tipo de processo | União no estado sólido — o material de base nunca funde |
| Temperatura de funcionamento | 80–90% do ponto de fusão do material de base |
| Invenção | 1991, TWI Ltd, Cambridge, Reino Unido (Wayne Thomas) |
| Material principal | Ligas de alumínio — todos os graus de 1xxx a 7xxx |
| Também solda | Aço, titânio, cobre, níquel e metais diferentes |
| Intervalo de espessura (Al) | 0,3 mm – 75 mm, numa só passagem |
| Normas principais | AWS D17.3/D17.3M:2021 (aeroespacial) · ISO 25239 (geral) |
| 4 parâmetros de controlo | Força descendente · velocidade de rotação · velocidade de deslocação · ângulo de inclinação |
| Consumíveis (Al) | Nenhum — sem arame de adição, gás de proteção ou fluxo |
| Orifício de saída | Sim — é necessário prever uma solução de projeto para o fim da soldadura |
O que é a soldadura por fricção linear?
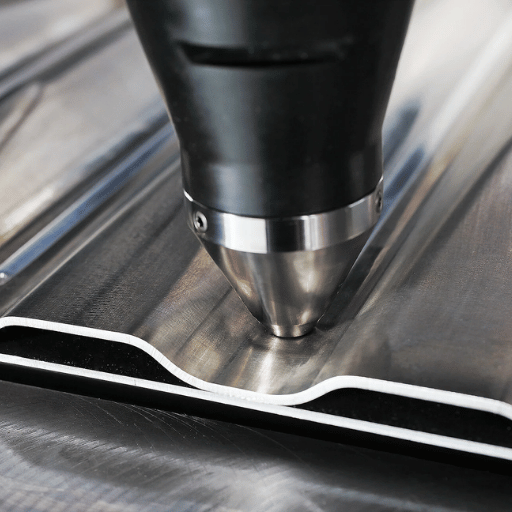 A soldadura por fricção linear é um processo de soldadura no estado sólido — o material de base nunca atinge o ponto de fusão. Uma ferramenta não consumível, constituída por um ombro e um pino de sondagem, roda a alta velocidade e penetra na junta entre duas peças de trabalho. O calor de fricção eleva a temperatura do material até 80–90% do ponto de fusão, tornando o metal plástico sem o liquefazer. A ferramenta rotativa desloca-se então ao longo da linha da junta, agitando mecanicamente o material amolecido e formando, atrás de si, uma ligação por união no estado sólido.
A secção transversal da soldadura apresenta 3 zonas. O núcleo da soldadura, diretamente sob o ombro da ferramenta, sofre recristalização dinâmica,] produzindo grãos finos e equiaxiais, com propriedades mecânicas superiores às do metal fundido numa soldadura por fusão. A zona termomecanicamente afetada (TMAZ) envolve o núcleo — é deformada mecanicamente, mas não recristalizada. A zona exterior afetada pelo calor (HAZ) sofre alterações térmicas sem deformação mecânica, à semelhança da HAZ da soldadura por arco, mas é consideravelmente mais estreita.
Wayne Thomas, da TWI Ltd, em Cambridge, Reino Unido, inventou a FSW em 1991. A TWI descreve-a como tendo «um dos intervalos mais curtos entre a invenção e a utilização industrial generalizada» — a indústria aeroespacial adotou a FSW na produção comercial apenas 4 anos após o depósito da patente. A ausência de uma fase líquida é a principal vantagem metalúrgica do processo: como o material nunca funde, não se podem formar defeitos de solidificação (porosidade, fissuração a quente, segregação durante a solidificação ou inclusões de escória). Por isso, a FSW viabiliza a união das ligas das séries 2xxx e 7xxx de alumínio — ligas de alta resistência classificadas como «não soldáveis pelos processos convencionais por arco» devido à suscetibilidade à fissuração durante a solidificação.
Veja também: Visão geral dos processos de soldadura industrial
Como funciona o processo FSW: os 4 parâmetros principais
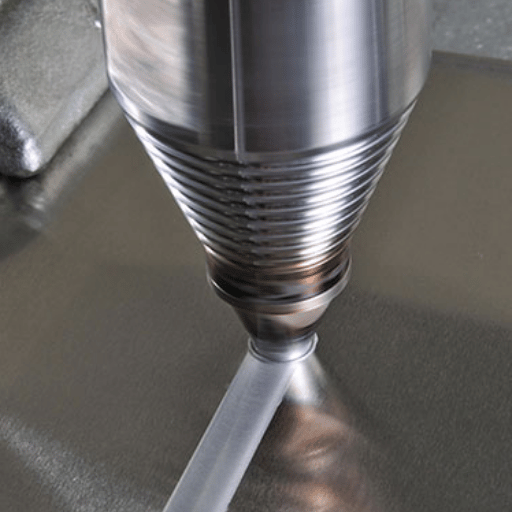 Cada passagem de FSW decorre em 3 fases sequenciais: penetração (a ferramenta rotativa desce até o ombro tocar na superfície da peça de trabalho), permanência (uma breve rotação cria equilíbrio térmico na junta) e deslocação (a ferramenta avança ao longo da junta a uma velocidade de deslocação controlada, mantendo a força descendente). A soldadura consolida-se imediatamente atrás do ombro em avanço.
Quatro variáveis controlam cada resultado da FSW:
-
- Força descendente (kN): força vertical que pressiona o ombro contra o material. É o parâmetro mais crítico e mais subestimado: uma força descendente insuficiente provoca um defeito em túnel (tipo «buraco de verme»); uma força excessiva causa rebarba e reduz a espessura da peça de trabalho.
- Velocidade de rotação (RPM): controla a energia térmica introduzida. Uma velocidade de rotação mais elevada aumenta a temperatura do material. Para alumínio 6061-T6 com 5mm de espessura, os intervalos iniciais habituais são 400–1 000 RPM.
- Velocidade de deslocação (mm/min): controla a distribuição do calor por unidade de comprimento da soldadura. Um estudo comparativo revisto por pares, sobre alumínio AA5083-H111, identificou a resistência máxima à tração na rotura com uma velocidade de deslocação de 400 mm/min — o ponto de equilíbrio entre o recozimento excessivo (demasiado lenta) e a formação de defeitos em túnel (demasiado rápida).
- Ângulo de inclinação (graus): a ferramenta inclina-se 1–3° na direção de deslocação, conduzindo o material plastificado para baixo e para trás, para o trajeto da soldadura, de modo a garantir a consolidação completa.
Nota de engenharia – intervalos típicos de parâmetros FSW por material
| Parâmetro | Al 5mm (6061-T6) | Al 20mm | Aço (ferramenta PCBN) |
|---|---|---|---|
| Velocidade de rotação | 400–1 000 RPM | 200–500 RPM | 200–500 RPM |
| Velocidade de deslocação | 100–400 mm/min | 50–150 mm/min | 50–200 mm/min |
| Força descendente | 5–15 kN | 20–40 kN | 30–80 kN |
| Ângulo de inclinação | 1–3° | 1–3° | 1–2° |
Intervalos baseados em bibliografia publicada. Antes da qualificação para produção, valide-os para o lote de material, a geometria da ferramenta e a configuração da máquina em questão.
⚠ Erro comum — subestimar a força descendente
Ao preparar a FSW de painéis 6061-T6 para um tabuleiro de bateria de um veículo elétrico, um engenheiro de produção normalmente não dispõe de referências para a carga vertical de mais de 5 000 lb (22+ kN) aplicada pela FSW a uma chapa de alumínio com 5 mm. Engenheiros com experiência em soldadura por arco dimensionam os dispositivos para forças de aperto compatíveis com esse processo — muito inferiores às exigidas pela FSW. O resultado: deslocação da peça a meio da soldadura, desvio dos parâmetros para fora das especificações e uma soldadura que reprova na inspeção radiográfica. O projeto do dispositivo de fixação deve ser a primeira decisão de conceção para a FSW, não uma consideração tardia.
Que materiais podem ser soldados por fricção linear?
 A gama de materiais que a FSW consegue unir é mais ampla do que a maioria dos engenheiros espera quando conhece o processo através das aplicações em alumínio. As ligas de alumínio de todos os graus comerciais são a aplicação principal, mas o processo abrange outros materiais, incluindo aqueles que a soldadura por fusão processa mal ou não consegue processar.
| Material | Grau / tipo | Soldabilidade | Notas principais |
|---|---|---|---|
| Alumínio (estrutural) | 1xxx, 3xxx, 5xxx, 6xxx | Excelente | Sem material de adição nem gás; qualidade da junta superior à da soldadura por arco |
| Alumínio (aeroespacial) | Série 2xxx, série 7xxx | Excelente | Não soldável por fusão — a FSW é o único processo viável |
| Aço | Aço macio, HSLA, classes X65/X80/X100 para condutas, AHSS | Boa (<8mm) | Requer utillagem de PCBN ou MP159; o desgaste da ferramenta aumenta rapidamente acima de 12mm |
| Titânio | Grau 1–4, Ti-6Al-4V | Boa | Requer utillagem de PCBN; aplicações estruturais aeroespaciais |
| Cobre | Cobre comercialmente puro, ligas de Cu | Boa | Dissipadores de calor, condutores elétricos, terminais de bateria |
| Ligas de níquel | Graus 200, 600, 625, 718 | Moderada | Validada para aplicações especializadas (MegaStir) |
| Metais diferentes | Alumínio-cobre, alumínio-aço | Viável | Evita a formação de compostos intermetálicos frágeis própria da soldadura por fusão; o projeto da junta é fundamental |
| Compósitos de matriz metálica | Al-MMC, reforçado com SiC | Viável | O processo no estado sólido preserva a distribuição do reforço |
É possível soldar aço por fricção linear?
Sim. Com a utillagem adequada, a FSW permite soldar aço-carbono, classes HSLA para condutas (X65, X80, X100), AHSS automóvel e aço inoxidável austenítico. A viabilidade depende do material da ferramenta: para FSW de alumínio utiliza-se aço para ferramentas H13, relativamente barato; a FSW de aço exige utillagem de PCBN (nitreto cúbico de boro policristalino) ou superliga de cobalto-níquel MP159, a $2 000–$5 000 por conjunto de pontas. A TWI salienta que a FSW de secções de aço com mais de 12mm de espessura e soldaduras com vários metros continua a apresentar desafios relacionados com o desgaste e a falha das ferramentas. A FSW de aço com menos de 8mm — em painéis de portas automóveis, elementos estruturais e juntas de condutas de parede fina — já é utilizada industrialmente e está comprovada comercialmente. A ideia de que a FSW só se aplica ao alumínio é o equívoco mais persistente na seleção do processo. As juntas entre materiais diferentes — alumínio-cobre para terminais de bateria, alumínio-aço em ligações estruturais e suportes aeroespaciais de titânio — são aplicações em que a soldadura por fusão produz resultados inaceitáveis — compostos intermetálicos frágeis, porosidade ou volatilização da liga — e a FSW é a alternativa prática.FSW vs. soldadura por arco: vantagens, limitações e critérios de seleção
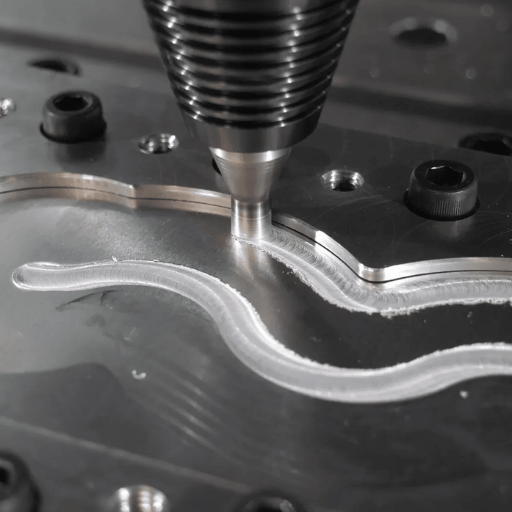 As razões que justificam o enorme avanço da FSW em relação à soldadura por arco assentam nas vantagens metalúrgicas: o processo no estado sólido é imune aos defeitos de solidificação que originam custos de qualidade nas soldaduras MIG, TIG e SAW — não por impor controlos mais rigorosos, mas pela própria física do processo.
Um estudo comparativo revisto por pares, publicado em 2023 e realizado em placas de alumínio AA5083-H111 com 5mm de espessura, concluiu que as juntas FSW apresentaram uma dureza 46–50% superior à do material de base — face a 31–35% nas juntas TIG e 24–29% nas juntas MIG. A inspeção radiográfica não detetou defeitos internos nas amostras FSW; várias amostras TIG e MIG apresentaram falta de fusão (LOF), falta de penetração (LOP) e porosidade.
Vantagens da FSW face à soldadura por arco:
- Elimina os custos diretos de consumíveis: não utiliza arame de adição, gás de proteção nem fluxo
- HAZ consideravelmente mais estreita do que na soldadura por arco — menos amolecimento junto à linha de soldadura
- 30-50% menos deformação da soldadura — menos necessidade de endireitamento após soldar
- Sem radiação UV e com o mínimo de poeiras — maior segurança para os trabalhadores
- Permite uma só passagem até 75mm em alumínio — dispensa procedimentos de soldadura multipasse
- Sem porosidade, fissuração a quente ou defeitos de solidificação — integridade estrutural comprovável por ensaio mecânico
- Deixa um orifício no fim da soldadura — é necessário usar uma placa de saída ou prever uma solução no projeto
- Equipamento FSW com investimento de capital muito superior (~$110 000 USD) (produção entre $50 000-$200 000+), face ao equipamento de soldadura por arco ($2 000-$10 000+ de produção)
- Exige forças de aperto muito superiores — os dispositivos de fixação podem ser surpreendentemente caros
- A geometria das juntas é bastante limitada pelas restrições de acesso — não permite soldadura livre em várias posições em grandes oficinas
Matriz de seleção do processo — FSW vs. soldadura por arco
| Perfil da aplicação | Processo recomendado |
|---|---|
| Alumínio + grande volume de produção + deformação crítica + sem necessidade de material de adição | FSW — caso de negócio mais forte |
| Alumínio 2xxx ou 7xxx «não soldável por arco» (fissuração durante a solidificação) | FSW — única opção viável |
| Geometria 3D complexa + acesso a várias posições + baixo volume de produção | Soldadura por arco — o custo de fixação da FSW não se justifica |
| Junta estrutural dissimilar de alumínio-aço, em que o peso é crítico | FSW com utillagem de PCBN |
| Aço + WPS de soldadura por arco estabelecida + orçamento de CAPEX reduzido | Avalie o custo total de propriedade da FSW antes de mudar de processo |
Erro comum – aplicar pressupostos de incompatibilidade com o gás de proteção da soldadura por arco a juntas FSW de difícil acesso
Os engenheiros que projetam conjuntos FSW com tolerâncias de deformação definidas para soldadura MIG ou TIG sobredimensionam sistematicamente os dispositivos de fixação e as operações de acabamento. Em geometrias equivalentes de juntas de alumínio, a deformação da soldadura FSW é 30–50% inferior à da soldadura por arco. Aplicar à FSW tolerâncias definidas para soldadura por arco acrescenta material, custos e tempo de fabrico desnecessários.
Equipamento e utillagem para FSW: tipos de máquina e especificações
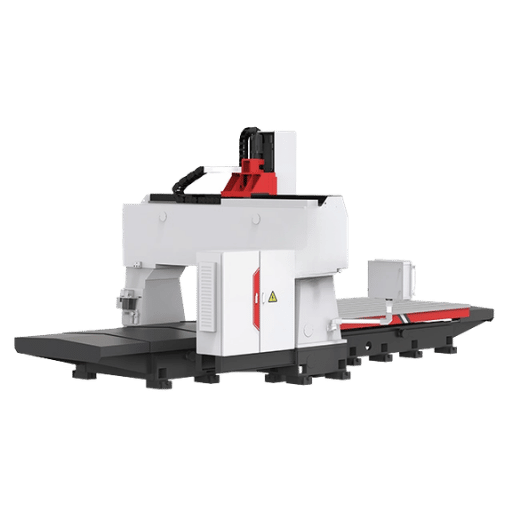 A escolha da máquina FSW depende de quatro fatores: as dimensões do espaço de trabalho necessário, a capacidade de força descendente exigida pela junta, a necessidade de controlar a força ou a posição para o material em questão e a escala de produção adequada ao investimento em equipamento.
| Tipo de máquina | Aplicação típica | Capacidade de força | Mais indicada para |
|---|---|---|---|
| Cabeça FSW integrada em CNC | Modernização de um centro de maquinação CNC existente | 10–30 kN | Investimento inicial reduzido; produção flexível de alumínio |
| Máquina FSW autónoma de pórtico | Produção por lotes, painéis planos e curvos | 20–100 kN | Painéis aeroespaciais, ferroviários e navais |
| FSW robotizada (6 eixos) | Superfícies curvas, integração em linhas de montagem | 5–20 kN | Automóvel, produção de tabuleiros para baterias de veículos elétricos |
| Máquina FSW dedicada à produção | Linhas de produção fixas de grande volume | 50–200 kN | Painéis estruturais aeroespaciais; grandes placas de alumínio |
Quanto custa uma máquina de soldadura por fricção linear?
O custo de uma máquina FSW varia consoante o tipo e as especificações. A opção com menor investimento inicial é integrar uma cabeça FSW num centro de maquinação CNC existente, por menos de €100 000 (~$110 000 USD). Os sistemas FSW autónomos básicos custam $50 000–$200 000; uma máquina FSW de pórtico para produção, com controlo de força e integração robotizada, pode custar de $200 000 a mais de $1 milhão. Os principais fatores de custo são as dimensões do espaço de trabalho, a capacidade de força do fuso (5–100 kN), a automatização da mudança de ferramentas e o controlo da força ou da posição. Utillagem: custo adicional (estimativa aproximada) de um conjunto H13 para projetos de FSW em alumínio: $500-$2 000; custo adicional para soldadura FSW de aço ou titânio (pontas PCBN): $$2 000 por conjunto – $2 000 por um conjunto completo de equipamento FSW. O mercado mundial de equipamento FSW valia $262MM em 2024 e deverá crescer para $460MM em 2034 (CAGR ~ 6%), impulsionado sobretudo pelas aplicações em tabuleiros de baterias para veículos elétricos e estruturas aeroespaciais.Conheça os sistemas de soldadura inteligentes da Zhouxiang
As plataformas robotizadas de pórtico da Zhouxiang, concebidas para aplicações com controlo de força, utilizam a mesma arquitetura de configuração básica adotada nos ensaios de FSW integrada. Converse com a equipa de engenharia da Zhouxiang sobre as necessidades da sua aplicação.
Ver sistemas de soldadura inteligentes →Onde a FSW cria valor: aplicações industriais por setor
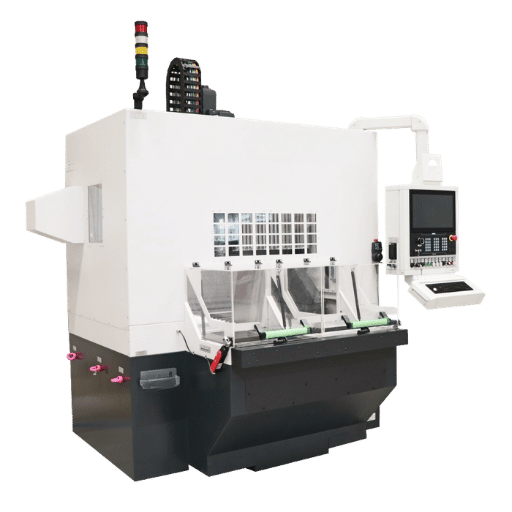
| Setor | Aplicação | Material | Principal vantagem |
|---|---|---|---|
| Indústria aeroespacial | Depósitos de combustível, painéis de fuselagem | Alumínio 2xxx, 7xxx | Único processo viável para unir ligas não soldáveis; depósitos de propelente do Falcon 9 da SpaceX |
| Indústria automóvel | Estruturas de carroçaria em branco, tabuleiros de baterias para veículos elétricos | Alumínio 6xxx, AHSS | Redução do peso; elimina o tratamento térmico após soldadura; sem consumíveis de adição |
| Construção naval | Painéis de convés, estruturas de casco | Alumínio 5xxx (AA5083) | Sem defeitos internos, face a LOF/porosidade em MIG/TIG; pouca deformação em juntas longas |
| Ferrovia | Perfis extrudidos para carruagens de passageiros | Alumínio 6xxx | Eficiência em juntas longas; deformação mínima em perfis extrudidos |
| Baterias para veículos elétricos | Tabuleiros para caixas de baterias | Alumínio 6061-T6 | Elimina o tratamento térmico após soldadura; vedação sem fugas; preserva a gestão térmica |
| Eletrónica | Placas de arrefecimento por líquido, dissipadores de calor | Al, Cu | Juntas sem fugas; sem contaminação por fluxo; preserva a condutividade térmica |
Qualidade da soldadura FSW: resistência das juntas, defeitos e normas de inspeção
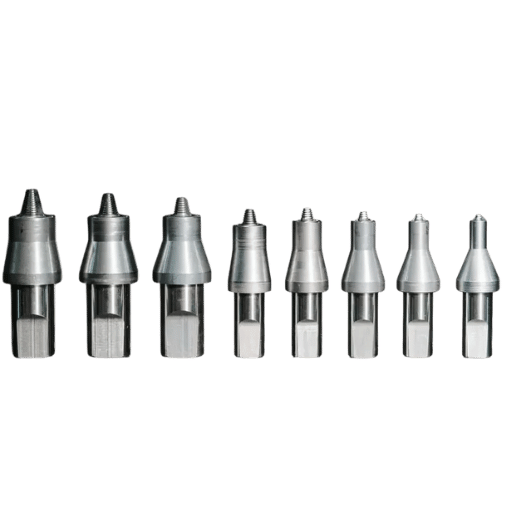
Qual é a resistência de uma soldadura por fricção linear?
As juntas FSW em ligas de alumínio atingem 80–95% da resistência máxima à tração do metal de base (UTS) sem tratamento térmico após soldadura — um resultado muito superior ao da soldadura TIG e MIG nas mesmas ligas de alta resistência, que normalmente alcança uma eficiência de junta de 50–70%. Em juntas dissimilares de 7075-T6 e 6061-T6, a eficiência de junta FSW sem tratamento atinge 67% (207 MPa); o tratamento posterior por solubilização e envelhecimento eleva-a para 94% (290 MPa). Nas juntas FSW de aço, as propriedades mecânicas ficam a 5–10% das do material de base.Normas de inspeção aplicáveis:«A microestrutura da FSW no estado sólido — grãos finos recristalizados dinamicamente no núcleo da soldadura — supera sistematicamente a estrutura grosseira do metal fundido em soldaduras por fusão, sobretudo em termos de resistência à fadiga e tenacidade à fratura. Nas ligas de alumínio de alta resistência, não se trata de uma melhoria marginal. É uma vantagem metalúrgica fundamental que nenhuma otimização dos parâmetros de soldadura por arco consegue reproduzir.»
— Glenn Grant, cientista de materiais, Pacific Northwest National Laboratory (PNNL)
| Norma | Âmbito | Edição |
|---|---|---|
| AWS D17.3/D17.3M | Soldadura por fricção linear de ligas de alumínio para aplicações aeroespaciais | 2021 (3.ª edição) |
| ISO 25239 | Soldadura por fricção linear — alumínio (utilização industrial geral) | 2020 |
- Defeito em túnel (buraco de verme): defeito mais comum na FSW. Causa: energia térmica insuficiente — velocidade de deslocação demasiado alta, velocidade de rotação demasiado baixa ou força descendente insuficiente. O material não flui o suficiente para preencher o trajeto da soldadura. Não é visível à superfície; deteta-se por ensaio ultrassónico (UT) ou radiografia.
- Ligação não aderida (kissing bond): a penetração insuficiente da ferramenta deixa um plano de ligação que passa na inspeção visual, mas abre sob carga cíclica. É o tipo mais perigoso de defeito FSW — não é detetável por inspeção visual nem por radiografia convencional (RT). Para uma deteção fiável, é necessário recorrer a ensaio ultrassónico por phased array (PAUT), método de ensaio não destrutivo.
- Rebarba: material em excesso extrudido na superfície da soldadura. Causa: força descendente ou velocidade de rotação excessiva. Deteta-se visualmente. Geralmente não afeta de forma significativa a integridade estrutural, mas indica que os parâmetros saíram do intervalo previsto e têm de ser corrigidos.
Análise de custos da FSW: investimento, ROI e critérios de decisão
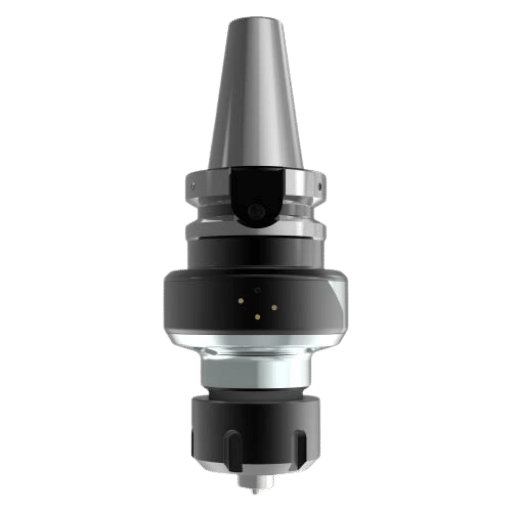 O caso de negócio da FSW não se resume a comparar o preço das máquinas. Consiste em calcular o custo total de propriedade (TCO) em três áreas: consumíveis eliminados, aumento da taxa de produção e custos de qualidade evitados.
Poupanças operacionais diretas — FSW de alumínio vs. soldadura por arco:
- Eliminação do arame de adição: $0.50–$2.00/metro de soldadura (material e custos indiretos da máquina)
- Eliminação do gás de proteção: $0.10–$0.30/metro
- Eliminação do ciclo de tratamento térmico após soldadura (séries 6xxx/7xxx): $50–$500 por lote de produção
- Redução de 30–50% no endireitamento após soldadura — poupança em dispositivos de fixação e mão de obra de acabamento
- Vida útil da ferramenta: 800–1 500 metros por conjunto de ferramentas H13 para alumínio — custos de utillagem previsíveis e programáveis
Critérios de decisão: comprar / subcontratar FSW / manter a soldadura por arco
| Opção | Mais indicada para | Critério de decisão |
|---|---|---|
| Comprar máquina FSW | Mais de 50 000m de soldadura de alumínio por ano; linha de produção dedicada | O retorno do investimento nos consumíveis ocorre em menos de 18 meses ao volume atual |
| Subcontratar FSW | Menos de 50,000m/ano; materiais variados; procura irregular | Custo do serviço por metro inferior ao TCO interno |
| Manter a soldadura por arco | Geometria 3D complexa; várias posições; WPS de soldadura por arco estabelecida | Poupanças de FSW em 3 anos inferiores ao custo de reequipamento |
⚠ Custos do TCO que os engenheiros frequentemente subestimam
- Desgaste da utillagem PCBN (FSW de aço): $2 000–$5 000 por ponta; a taxa de desgaste deve ser calculada com dados de ensaios específicos para o material, não estimada com base em referências para alumínio
- Investimento nos dispositivos de fixação (FSW convencional): $50 000-$200 000 por configuração de junta — reduzido significativamente pelos recentes sistemas robotizados com fixação automática (ver H2-9)
- Tempo de qualificação dos parâmetros: 20-80 horas por nova geometria de junta, incluindo ensaios destrutivos de provetes antes da aprovação da WPS de produção
FSW robotizada em 2025: a inovação na automatização
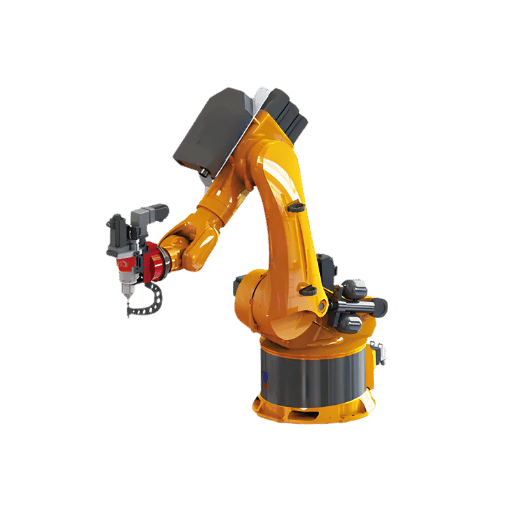 O principal obstáculo à implementação da soldadura por fricção e mistura (FSW) nas linhas de montagem sempre foi a fixação das peças. As máquinas tradicionais de FSW exercem uma força vertical descendente de até 5 000 lb (22 kN), o que exige dispositivos de fixação concebidos especificamente para cada configuração de junta. Os dispositivos personalizados para uma única geometria de junta custam $50 000–$200,000, tornando a FSW económica apenas para produção por lotes dedicada em linhas de produtos fixas, e não para o ambiente flexível de montagem automóvel, onde se combinam diferentes tipos de juntas.
Em 17 de setembro de 2025, o Pacific Northwest National Laboratory publicou um resultado que altera esta equação. Os engenheiros do PNNL Mitch Blocher e Piyush Upadhyay, no âmbito do Vehicle Technologies Office do Departamento de Energia dos Estados Unidos, demonstraram um sistema robótico de FSW com fixação autónoma: a ferramenta rotativa de FSW e uma pequena placa de apoio são montadas no mesmo braço robótico, formando um circuito fechado de forças. O braço absorve internamente a própria força de reação, sem necessidade de dispositivos de fixação externos. O problema da fixação autónoma está resolvido.
As implicações para a produção são diretas:
- As linhas de montagem flexíveis podem processar vários tipos de juntas sem custos de mudança de série dos dispositivos de fixação.
- As superfícies curvas — barras do tejadilho, flanges de caixas de baterias para veículos elétricos e perfis estruturais extrudidos — podem agora ser processadas por FSW robotizada sem utillagem e dispositivos de fixação personalizados.
- O custo dos dispositivos de fixação para novos tipos de junta desce de $50 000–$200 000 para um valor quase nulo.
- As configurações de FSW robotizada com 4 braços tornam-se economicamente viáveis para a produção de carroçarias em branco em grandes volumes.
Perguntas frequentes sobre soldadura por fricção e mistura
Qual é a resistência de uma junta soldada por fricção e mistura?
As juntas de FSW em ligas de alumínio atingem 80–95% da resistência máxima à tração do metal de base — muito acima do que se consegue com TIG ou MIG nas mesmas ligas de alta resistência. Nas séries de alumínio 2xxx e 7xxx, a FSW é frequentemente o único processo viável: a soldadura por fusão provoca fissuras de solidificação nestas ligas, pelo que a comparação da resistência deixa de fazer sentido. Quando a soldadura por arco não consegue produzir uma junta sã, a eficiência da junta de FSW não é o indicador relevante — a possibilidade de a produzir é.A soldadura por fricção e mistura é dispendiosa?
O investimento inicial numa máquina é superior ao de equipamento de soldadura por arco ($50 000–$200 000+ face a $2 000–$10 000). No entanto, para aplicações em alumínio, a FSW elimina o arame de adição, o gás de proteção e o tratamento térmico após a soldadura. Com volumes de produção superiores a 20 000–50 000 metros de soldadura de alumínio por ano, a FSW permite normalmente recuperar o investimento em 6–24 meses apenas com a poupança em consumíveis, sem contabilizar as melhorias da qualidade e a eliminação do retrabalho.É possível utilizar FSW em aço?
Sim. A FSW permite soldar aço-carbono, aços para condutas HSLA dos graus X65/X80/X100 e aço inoxidável austenítico, utilizando utillagem de PCBN ou MP159. A aplicação em secções com menos de 8mm está comprovada industrialmente. O desgaste da ferramenta aumenta acentuadamente acima de 12mm de espessura, e o custo das pontas de PCBN ($2 000–$5 000 cada) deve ser incluído nos cálculos do custo total de propriedade de qualquer projeto de FSW em aço.Qual é a diferença entre soldadura por fricção e soldadura por fricção e mistura?
Na soldadura por fricção convencional (por inércia ou acionamento contínuo), uma peça de trabalho roda contra outra enquanto é aplicada uma força axial de compressão. Não há ferramenta em deslocação, e o processo limita-se a geometrias de junta cilíndricas e axissimétricas. A FSW utiliza uma ferramenta rotativa que se desloca ao longo de juntas lineares ou curvas em chapa, placa ou perfis extrudidos. Permite executar juntas topo a topo, sobrepostas, em T e de canto, inacessíveis à soldadura por fricção convencional.Que setores utilizam mais a soldadura por fricção e mistura?
A indústria aeroespacial registou os maiores avanços em termos de amplitude de aplicação, por exemplo, em cubas de combustível e painéis de fuselagem fabricados com ligas de alumínio não soldáveis, desde meados da década de 1990. O setor automóvel é o segmento em maior crescimento, sobretudo graças às iniciativas de redução de peso nas bandejas de baterias para veículos elétricos e nos programas de carroçaria em branco. A construção naval aproveitou a FSW para montar cascos de alumínio e painéis de convés. O setor ferroviário adotou a FSW no fabrico de secções extrudidas para carruagens de passageiros. Por fim, o fabrico de componentes eletrónicos utiliza FSW para produzir placas frias estanques de cobre e alumínio.Quais são os defeitos mais comuns de FSW a ter em conta?
O defeito de túnel (ou tipo verme) é o mais comum — causado por uma entrada de calor insuficiente devido a uma velocidade de deslocação excessiva, RPM demasiado baixas ou força descendente insuficiente. A ligação incompleta é o defeito mais perigoso do ponto de vista estrutural: é invisível à superfície, mas abre sob cargas de fadiga. Para a detetar de forma fiável, é necessário recorrer a ensaios ultrassónicos por phased array (PAUT). A rebarba na superfície da soldadura indica força descendente ou velocidade de rotação excessivas e exige ajustar os parâmetros; não é um modo de falha estrutural.É possível automatizar totalmente a soldadura por fricção e mistura?
Sim. A inovação do PNNL de setembro de 2025 demonstrou FSW robotizada com 4 braços e fixação autónoma, sem dispositivos externos, eliminando o principal obstáculo à implementação em linhas de montagem flexíveis. Já existem no mercado soluções de sistemas robóticos de FSW com controlo de força para o fabrico automóvel e aeroespacial. O aumento anual de 56% nas pesquisas por máquinas de FSW confirma que as decisões de compra estão a acelerar.Artigos relacionados
- Especificação do procedimento de soldadura (WPS): guia completo
- Métodos de ensaio de soldaduras: técnicas destrutivas e não destrutivas
- Tecnologia de soldadura robotizada: o que está a impulsionar a adoção em 2025
- Sistemas de soldadura automatizados: o que todos os compradores industriais precisam de saber
Sobre este guia
Este guia técnico baseia-se em investigação publicada pela TWI Ltd (os inventores da FSW) e pelo Pacific Northwest National Laboratory, em estudos sujeitos a revisão por pares publicados pela PMC e ScienceDirect, e nas especificações de equipamento da Mazak MegaStir e STIRWELD. Inclui ainda a experiência da Zhouxiang na integração de sistemas de soldadura automatizados para aplicações em aço estrutural e fabrico avançado. Os dados de custos refletem os valores de mercado do 1.º trimestre de 2025. Para requisitos de sistema específicos do seu projeto, contacte a nossa equipa de engenharia.
Revisto pela Zhouxiang Engineering Team — mais de 15 anos de experiência na integração de sistemas robóticos de soldadura em aplicações de fabrico de estruturas metálicas, fabrico de precisão e união de materiais avançados.
Fontes primárias
- TWI Ltd – «O que é a soldadura por fricção e mistura?» e perguntas frequentes sobre os níveis de qualificação de FSW (twi-global.com)
- Pacific Northwest National Laboratory — «Inovação poderá levar a soldadura por fricção e mistura às linhas de montagem» (pnnl.gov, 17 de setembro de 2025)
- PNNL — Programa de investigação em soldadura por fricção e mistura (pnnl.gov/friction-stir)
- AWS D17.3/ D17.3M:2021 – Especificação para soldadura por fricção e mistura de ligas de alumínio em aplicações aeroespaciais, terceira edição (pubs.aws.org)
- ISO 25239:2020 — Soldadura por fricção e mistura — Alumínio (geral)
- Habba et al. (2023)- Estudo comparativo da soldadura por fricção e mistura, MIG e TIG da AA5083-H111 com base na avaliação das juntas soldadas e dos aspetos económicos – PMC10385343 (pmc.ncbi.nlm.nih.gov)
- ScienceDirect—Efeitos de três tratamentos térmicos diferentes após a soldadura na microestrutura e nas propriedades mecânicas de uma junta de FSW 7075/6061 (2025 doi: 10.1016/j.jmapro.2025…)

