
Contacte a Zhouxiang

Especificações rápidas: robô de soldadura em consola para construção naval
Os construtores navais enfrentam uma combinação difícil: a procura acelera e a mão de obra qualificada diminui. O IFR World Robotics 2025 Report registou 542 000 instalações de robôs industriais só em 2024 — o dobro de há uma década. Na construção naval, onde os painéis de casco têm mais de 10 metros de comprimento e as juntas de soldadura se estendem por centenas de metros lineares em cada navio, o robô de soldadura em consola tornou-se a configuração padrão para automatizar tarefas de soldadura de grande escala.
Este relatório apresenta os princípios de engenharia dos robôs de soldadura em consola, compara as configurações de 7, 8 e 9 eixos e aborda as especificações, os parâmetros de instalação e o retorno do investimento que os responsáveis de estaleiro e os engenheiros de soldadura devem esperar. Todas as afirmações são sustentadas por dados rastreáveis e, quando os dados são limitados, essa limitação é reconhecida.
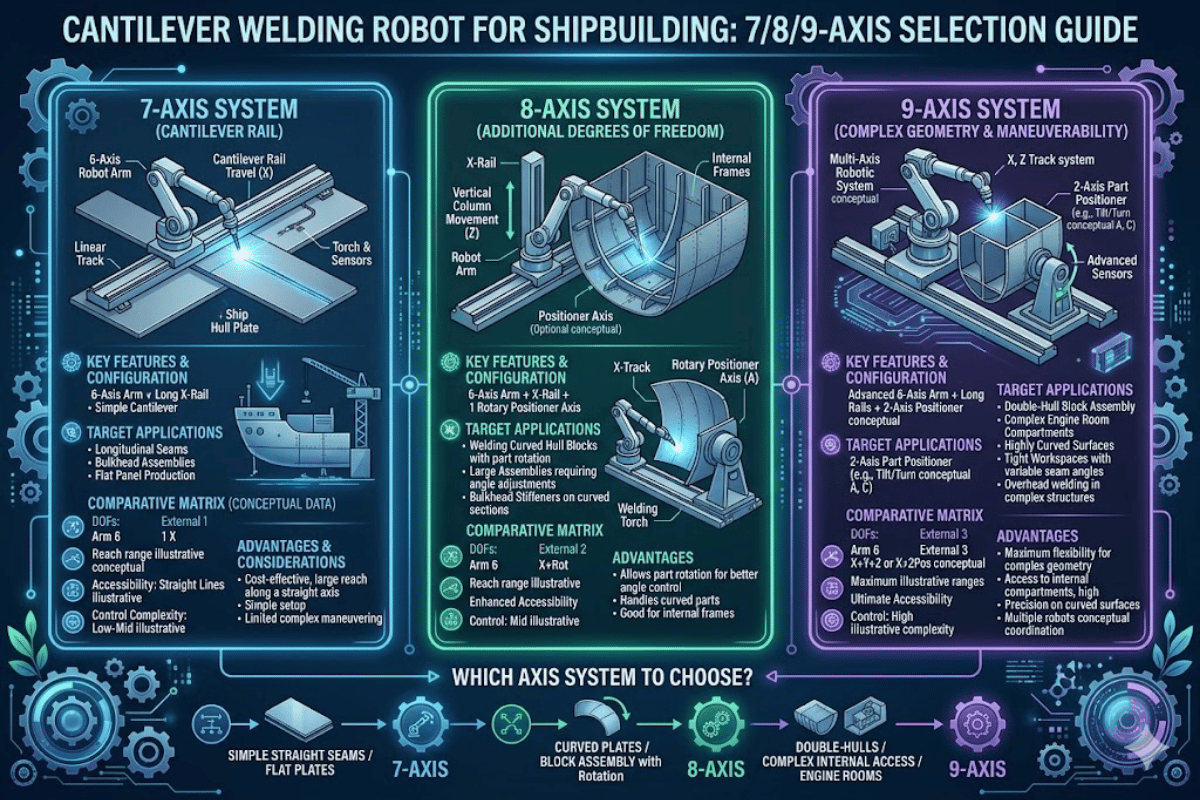
- Configurações de eixos: 7 eixos (6+carril), 8 eixos (6+carril+Y), 9 eixos (6+carril+Y+posicionador)
- Comprimento do carril de translação no solo: 6 m a 30+ m (comprimentos personalizados)
- Precisão de soldadura: ±0,1 mm com seguimento da junta por laser (valor indicado pelo fabricante)
- Processos suportados: MIG/MAG, soldadura por arco, TIG, laser-arco híbrido
- 7 eixos – programação por demonstração com modelo 3D ou sem demonstração, através da importação (Tekla, SOLIDWORKS, UG) ou da engenharia inversa com nuvem de pontos
- Aplicações: painéis de casco, anteparas, peças de convés, estruturas metálicas, vigas H
 A mão de obra de soldadura na construção naval está a envelhecer precisamente na pior altura. Segundo a American Welding Society, as projeções indicam que, até 2028, só os Estados Unidos precisarão de mais de 330 000 novos profissionais de soldadura — cerca de 82 500 por ano. A idade média atual de um soldador é 55 anos e, por cada cinco soldadores que se reformam, entram dois novos profissionais na área.
A construção naval sente o impacto desta tendência mais do que outros setores. Os estaleiros comerciais e navais competem com as empresas de construção, energia e indústria automóvel pela mesma mão de obra cada vez mais escassa; os atrasos na produção por falta de pessoal são limitações reais, confirmadas em programas de aquisição ativos da Marinha.
330,000+
Profissionais de soldadura necessários até 2028 (AWS)
542,000
Robôs industriais instalados em todo o mundo em 2024 (IFR)
55 anos
Idade média dos soldadores ativos nos Estados Unidos.
Como funciona um robô de soldadura em consola: arquitetura e sistema de movimento
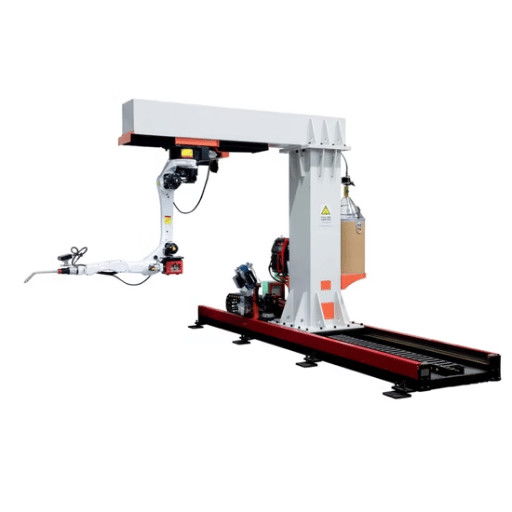
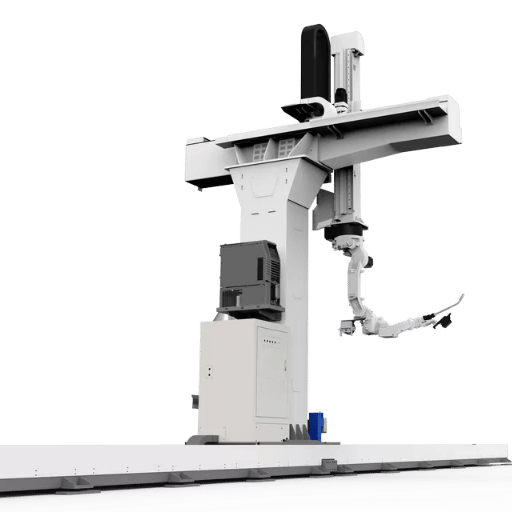
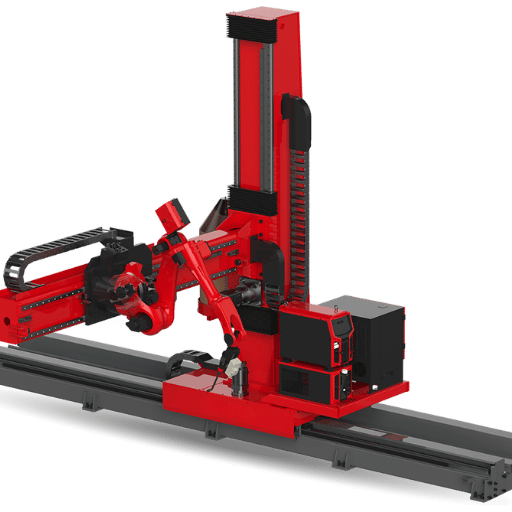
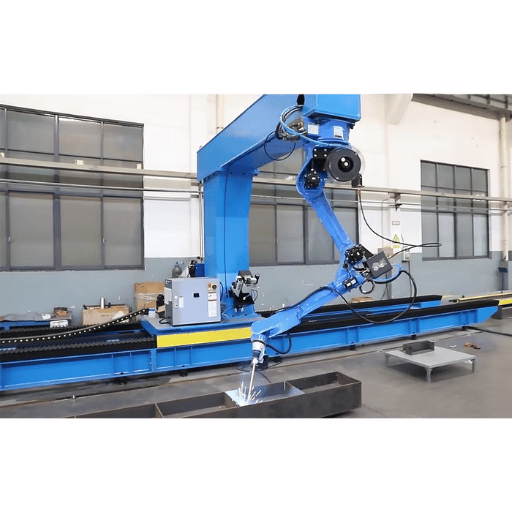
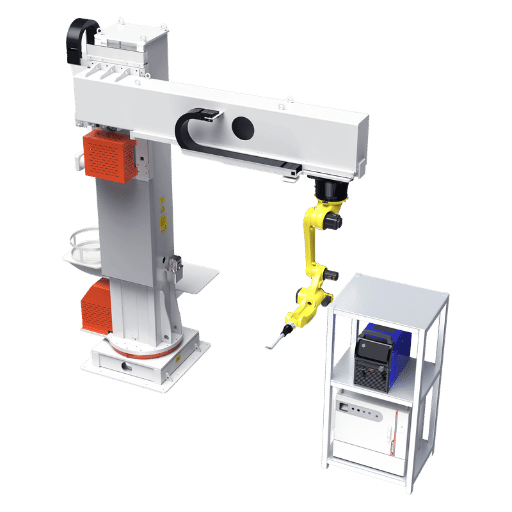 Um robô de soldadura em consola é composto por um braço articulado padrão de 6 eixos, instalado sobre uma estrutura elevada em consola que se desloca num conjunto de carris de translação no solo. A estrutura em consola amplia o envelope de trabalho nos eixos Y e Z sem ser necessário manusear a peça de trabalho.
Componentes principais
Vários subsistemas do posto de soldadura em consola incluem:- Carril de translação no solo (eixo X) — conjunto de carris em aço com até 30+ metros de comprimento, que transporta toda a estrutura em consola. Velocidade de deslocação na ordem dos 8 metros/minuto.
- Viga em consola (eixos Y / Z) — estrutura elevada do braço que posiciona o robô por cima da peça de trabalho e no seu interior. O curso típico no eixo Y é de cerca de 2 metros.
- Braço robótico de 6 eixos — robô industrial padrão para soldadura por arco (Fanuc, ABB, KUKA ou Yaskawa são escolhas populares), instalado na extremidade da consola.
- Fonte de alimentação para soldadura — inversor digital com capacidade de soldadura pulsada, concebido para corresponder ao processo de soldadura (MIG/MAG, TIG ou híbrido).
- Visão artificial 3D e seguimento da junta por laser — câmara de grande angular para digitalizar a peça de trabalho e sensor laser para corrigir, em tempo real, os desvios da junta.
- Sistema de controlo PLC — gere o movimento em todos os eixos, controla os parâmetros de soldadura e coordena a integração e a interface com o sistema de programação sem demonstração.
Nota de engenharia: a flexão da viga em consola (em torno do eixo Y) é proporcional ao cubo do seu comprimento. Com uma carga útil nominal aproximada, conte com uma flexão estática de 0.05 0,15 mm na ponta da ferramenta (antes da correção do seguimento da junta). O sistema de seguimento da junta por laser corrige dinamicamente os erros geométricos, mas a velocidade do servomotor do sensor de seguimento laser (50 100 Hz, valor típico) torna-se frequentemente o fator limitador da velocidade de soldadura em juntas curvas complexas. Ao comprar sistemas em consola, especifique a velocidade do servomotor de seguimento laser e não apenas a precisão nominal.
7 eixos vs. 8 eixos vs. 9 eixos: que configuração se adequa ao seu estaleiro?
O número de eixos de um robô de soldadura em consola corresponde à soma de (a) 6 eixos do braço robótico e (b) dos eixos externos acrescentados pela consola, pelo carril e pelo sistema de posicionamento. Cada eixo adicional amplia as capacidades do sistema, permitindo trabalhar com maior complexidade espacial e abrangendo mais aplicações, mas também aumenta ligeiramente os custos e o espaço necessário.| Especificação | 7 eixos | 8 eixos | 9 eixos |
|---|---|---|---|
| Eixos externos | 6 do robô + 1 carril de translação no solo (X) | 6 do robô + carril de translação no solo (X) + eixo Y | 6 do robô + carril de translação no solo (X) + eixo Y + rotação do posicionador |
| Envelope de trabalho | Comprimento personalizado × 3,0 m × 0,5 m | Comprimento personalizado × 3,5 m × 0,5 m | Comprimento personalizado × 3,5 m × 0,5 m + rotação |
| Posições de soldadura | Ao baixo (1G), horizontal (2G) | Ao baixo (1G), horizontal (2G) | Todas as posições: 1G, 2G, 3G (vertical), 4G (sobrecabeça) |
| Comprimento do carril de translação no solo | 6–30+ m | 6–30+ m | 6–30+ m |
| Processos de soldadura | MIG/MAG, arco | MIG/MAG, arco | MIG/MAG, arco, TIG, híbrido |
| Aplicação mais adequada no estaleiro | Montagem de painéis planos, soldadura de ângulo em vigas H | Secções de painel com reforços, componentes estruturais mais largos | Estruturas complexas do casco, soldadura de anteparas em várias posições, estruturas curvas |
| Capacidade de carga (típica) | Até 2 000 kg | Até 2 000 kg | Até 2 000 kg + capacidade do posicionador |
- Oficinas de painéis pequenas e médias que soldam painéis planos e reforços de vigas H: a configuração de 7 eixos executa, com o melhor custo, soldaduras nas posições 1G e 2G.
- Os estaleiros de dimensão média que soldam componentes estruturais mais largos e chapas divisórias beneficiam de uma configuração de 8 eixos. A coluna Y permite ao robô alcançar o interior de conjuntos largos e assimétricos sem reposicionar a peça de trabalho, poupando horas de utilização da grua.
- Os grandes estaleiros que trabalham em estruturas do casco, anteparas complexas e formas curvas beneficiam de 9 eixos. O posicionador permite soldar em todas as posições, incluindo na vertical e por cima da cabeça, bem como soldar estruturas que não podem ser rodadas para uma posição plana.
Programação sem demonstração e visão artificial 3D: eliminar a configuração manual da trajetória
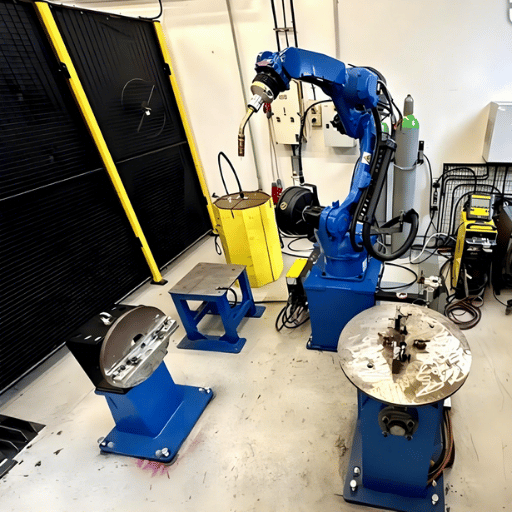 Na soldadura robotizada convencional, o operador usa comandos de pedal e joystick para «conduzir» manualmente o robô ao longo de cada trajetória de soldadura. Este método é chamado programação com consola de programação. Na construção naval, em que cada secção do casco tem uma geometria única e o volume anual de produção de cada projeto é relativamente baixo, o tempo de programação face ao tempo efetivo de soldadura tem impedido, tradicionalmente, que a soldadura robotizada seja economicamente viável no fabrico de navios em aço. Um estudo publicado na ScienceDirect sobre programação de robôs para construção naval concluiu que os comandos de programação paramétrica podem reduzir o tempo de preparação em cerca de 80% face aos métodos tradicionais.
Os sistemas de soldadura sem demonstração dispensam por completo a consola de programação e recorrem a duas abordagens:
Abordagem 1: importação de modelos 3D
Quando existem ficheiros CAD, os modelos são importados diretamente do Tekla Structures, SOLIDWORKS ou UG (NX). O software reconhece todas as juntas de soldadura no conjunto 3D e gera automaticamente a trajetória completa com base no tipo de junta (em T, de canto, etc.) e na espessura da chapa. Carrega automaticamente o conjunto de parâmetros de soldadura adequado para cada junta e cria toda a trajetória mais depressa do que um operador conseguiria programá-la. Esta é frequentemente considerada a abordagem mais rápida: os relatórios de engenharia indicam que o «tempo de engenharia» é da ordem de minutos ou horas, em vez de dias.Abordagem 2: modelação inversa com nuvem de pontos
Sem dados CAD — o que é comum no fabrico naval baseado em projetos antigos ou alterações feitas no local — o sistema usa uma câmara 3D de longo alcance para percorrer a peça de trabalho e criar um gémeo digital sob a forma de nuvem de pontos. O seu motor de AI analisa os dados digitalizados para identificar as juntas de soldadura com base na geometria real, em vez da geometria projetada, e gera automaticamente a trajetória de soldadura sem desenhos. Para trabalhos de modernização e reparação em estaleiros, a soldadura sem desenhos tem um enorme potencial. Ambas as abordagens alimentam o sistema de seguimento da junta por laser, que corrige automaticamente e em tempo real a trajetória da junta, compensando folgas de preparação, pontos de soldadura e deformações térmicas acumuladas durante a soldadura multipasse.Nota de engenharia: o sistema de visão artificial 3D utiliza um sensor de luz estruturada com um campo de visão capaz de registar toda a secção transversal da peça de trabalho numa só operação. A resolução da nuvem de pontos afeta proporcionalmente a precisão da trajetória: quanto maior o número de pontos por metro, maior a precisão com que a trajetória identifica todas as juntas, mas mais lento o ciclo entre digitalização e soldadura. Uma resolução da malha na gama de 1-2 mm por ponto equilibra estes fatores. O sistema de seguimento da junta por laser atualiza continuamente a trajetória de trabalho em tempo real, com uma frequência de atualização de 50-100 Hz. Corrige a posição final da junta para compensar variações de preparação e deformações («encurvadura, deformação») que não foram detetadas na digitalização inicial.
 Na avaliação de uma solução com robô de soldadura em consola para aplicações em estaleiros, as especificações de engenharia devem, desde o início, corresponder aos tipos de aço mais usados na frota — (AH32, AH36, DH36, EH36, de acordo com as regras das sociedades de classificação) —, às dimensões das chapas estruturais, ao número de soldaduras por dia e aos procedimentos de soldadura multipasse.
As especificações abaixo foram compiladas a partir de vários fabricantes. Embora os parâmetros variem entre fabricantes de robôs, a melhor abordagem consiste em pedir especificações detalhadas para cada parâmetro da aplicação em causa: marca, modelo e configuração.
| Parâmetro | Gama típica | Relevância para o estaleiro |
|---|---|---|
| Precisão de soldadura | ±0,1 mm (com seguimento da junta por laser) | Precisão suficiente para cumprir os requisitos de qualidade de soldadura das sociedades de classificação |
| Velocidade de deslocação no carril | Até 8 m/min | Reduz o tempo de deslocação sem soldadura em painéis compridos |
| Processos de soldadura | MIG/MAG (principal), arco, TIG, laser-arco híbrido | MIG/MAG para estruturas de aço; TIG para componentes de aço inoxidável |
| Capacidade de carga da peça de trabalho | Até 2 000 kg | Suporta conjuntos de chapas navais pesadas |
| Temperatura de funcionamento | -10°C a 45°C | Adequada para a maioria dos ambientes de estaleiro; confirme a adequação para estaleiros ao ar livre |
| Tolerância à humidade | 20–80% (sem condensação) | Estaleiros costeiros podem necessitar de um invólucro de proteção ambiental |
| Sistema da tocha | Arrefecimento por água com limpeza automática do bocal | Reduz a acumulação de salpicos e prolonga a vida útil da tocha em operações contínuas com maquinaria pesada |
| Sistema antissalpicos | Estação automática de limpeza da tocha de soldadura com escareador | Essencial para operações de estaleiro com ciclos de trabalho intensivos |
| Alimentação do fio | Sistema push-pull com gestão de cabos | Evita problemas de alimentação em extensões compridas da consola |
Vantagens e limitações da implementação em estaleiros
 Os sistemas de automatização não são soluções universais para o fabrico naval. Os robôs de soldadura em consola têm vantagens e limitações específicas nos estaleiros, diferentes das de qualquer outro sistema de automatização. Compreender tanto os fatores favoráveis como os obstáculos ajuda a evitar uma incompatibilidade dispendiosa entre o sistema e as necessidades do estaleiro.
✔ Vantagens
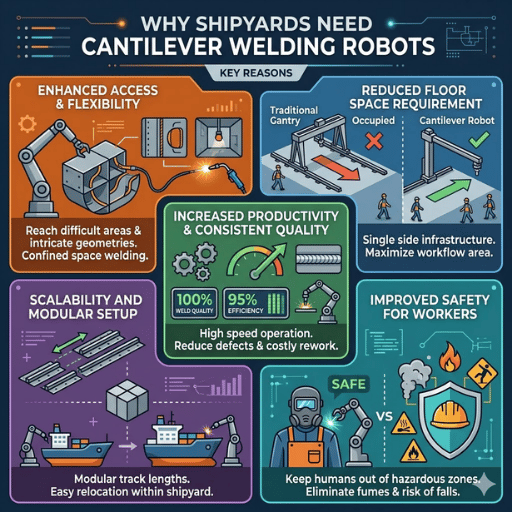
- Acesso por um só lado — alcança o interior de colunas em caixa profundas e compartimentos do casco que, de outra forma, exigiriam espaço livre para um pórtico superior
- A grua de pórtico transporta várias peças de trabalho para a zona de soldadura de uma só vez, permitindo carregar lotes e reduzir o tempo de manuseamento por peça nas operações em série
- Comprimento modular dos carris: o carril de translação no solo pode ser prolongado até 30+ m e ajustado ao comprimento dos painéis do casco, sem necessidade de reengenharia nem de planeamento extenso
- A geração de trajetórias sem demonstração elimina problemas relacionados com a proporção entre o tempo de programação e o tempo de soldadura — algo essencial na produção naval de baixo volume
- Um operador para vários robôs: um único soldador qualificado pode supervisionar 2-4 sistemas de soldadura em consola a trabalhar em simultâneo
- Qualidade de soldadura uniforme entre turnos — elimina inconsistências de soldadura relacionadas com as competências individuais que originam retrabalho durante as inspeções das sociedades de classificação
⚠ Limitações
- Flexão da consola: a carga aplicada na extremidade livre sem apoio provoca flexão. O seguimento eficaz da junta para compensar esta deformação é essencial para a precisão e não constitui um problema de especificação da máquina RCP
- Para componentes cuja largura, peso ou complexidade exceda as capacidades da consola, só uma célula com pórtico proporciona o alcance de todo o envelope necessário.
- Custo dos dispositivos de fixação: apresentar apenas o custo do sistema robotizado ignora os custos reais dos dispositivos de fixação e das mesas de desempeno, conduzindo a uma subestimativa significativa.
- Repetibilidade dos materiais: o desempenho do robô depende da preparação das peças na oficina; pontos de soldadura inconsistentes, folgas nas chapas e nas peças do casco e deformações das chapas limitam os benefícios potenciais.
- Restrições ambientais: com uma humidade máxima de 20-80%, os estaleiros ao ar livre ou em zonas costeiras necessitam de invólucros de proteção ambiental.
- Não consegue soldar na horizontal nem em chapas curvas do casco sem um sistema de 9 eixos e eixos de inclinação piloto. As configurações de 7-8 eixos limitam-se a posições planas, horizontais e de acesso por um só lado. As chapas curvas do casco exigem 9 eixos com posicionador ou outra solução de automatização.
ROI e dados de produtividade: o que podem esperar os estaleiros
 A automatização da soldadura apresenta argumentos convincentes, mas importa analisar com atenção os números apresentados nos materiais promocionais. Seguem-se alguns exemplos que surgem em fichas técnicas e materiais semelhantes, cada um acompanhado da respetiva fonte:
| Indicador | Valor divulgado | Fonte | Fiabilidade |
|---|---|---|---|
| Taxa de automatização alcançada | 68% (Samsung Heavy Industries) | Relatório setorial da Dassault Systèmes | Nível 3 — imprensa do setor |
| Redução dos custos de mão de obra | 22% (Yangzijiang Shipbuilding) | Investigação da PMR | Nível 3 — citação secundária |
| Redução dos defeitos de soldadura | 30% (Mitsubishi Shipbuilding) | Investigação da PMR | Nível 3 — citação secundária |
| Prazo de retorno do investimento | 12–24 meses | Estimativas do fabricante | Estimativa do fabricante — varia consoante a utilização |
| Tempo de programação poupado | 80% (programação paramétrica) | ScienceDirect (Procedia CIRP) | Nível 2 — publicação com revisão por pares |
- Só os dispositivos de fixação podem custar tanto como o sistema robotizado ou mais (segundo relatos de profissionais em fóruns do setor, até 2)
- Os carris de translação no solo exigem uma laje de betão plana e reforçada . Uma superfície irregular reduz a precisão dos carris e implica correções dispendiosas.
- Formação dos operadores: mesmo nos sistemas sem demonstração, os operadores têm de receber formação para monitorizar o sistema, verificar a qualidade, resolver problemas, etc.
- As pontas de contacto, os tubos-guia, os bocais e o fio têm um custo unitário reduzido, mas a despesa acumula-se rapidamente durante o funcionamento contínuo
- Contratos de manutenção — assistência anual, calibração e atualizações de software
Perguntas frequentes
Qual é o comprimento máximo do carril para um robô de soldadura em consola na construção naval?
As configurações normalizadas vão de 6 m a 24 m. As configurações personalizadas ultrapassam 30 m. As secções do carril foram concebidas para serem aparafusadas no local de instalação, pelo que o único limite real é a dimensão da oficina e das peças de trabalho.
Um robô de soldadura em consola consegue trabalhar em painéis curvos do casco e em cordões de soldadura irregulares?
Sim, se estiver corretamente configurado. A digitalização integrada por visão artificial 3D, combinada com o seguimento da junta por laser em tempo real, permite à célula de soldadura robotizada alterar a trajetória de soldadura em resposta a irregularidades geométricas, como uma chapa do casco dobrada ou torcida, uma largura de folga inconsistente ou um padrão irregular de pontos de soldadura. Os sistemas de 7 e 8 eixos são adequados apenas para juntas planas ou horizontais. Uma chapa do casco dobrada na vertical ou por cima da cabeça requer 9 eixos com um posicionador de peças de trabalho, ou outra forma de automação, como um pórtico ou um robô colaborativo móvel:
Que processos de soldadura suporta um robô em consola?
MIG (ou MAG) é o processo mais utilizado para aço estrutural e chapas navais (ou MAG). Também é amplamente utilizado na soldadura por arco ou TIG, consoante a fonte de alimentação para soldadura e a configuração da tocha. Além disso, alguns sistemas de 9 eixos integram um processo híbrido de soldadura por arco e laser, para obter uma penetração profunda com um aporte térmico mínimo.
Como funciona a programação sem ensino quando não existem modelos CAD 3D?
Além dos ficheiros CAD, o sistema utiliza uma câmara 3D de grande angular para digitalizar a peça de trabalho real e gerar uma representação da geometria da peça sob a forma de nuvem de pontos. Um software inteligente baseado em AI identifica as posições corretas das juntas a soldar, determina os tipos de junta (de ângulo, topo a topo, sobreposta) e gera automaticamente a trajetória e os parâmetros de soldadura. Esta tecnologia de modelação inversa demora mais do que a importação de ficheiros CAD, mas não requer desenhos nem ficheiros de programação existentes.
É indispensável para reparar e modificar navios antigos cujos desenhos de projeto originais se perderam.Que manutenção é necessária para um posto de soldadura robotizada em consola?
As verificações diárias do sistema incluem as pontas de contacto, a limpeza do bocal, o percurso de alimentação do arame e o caudal do gás de proteção. As tarefas de manutenção semanal incluem a lubrificação dos rolamentos do carril, a inspeção dos cabos e o teste da paragem de emergência. O TCP deve ser calibrado e as lentes da câmara limpas mensalmente. O sistema completo deve ser calibrado anualmente pelo fabricante ou por um integrador qualificado, com atualizações de software e substituição de peças de desgaste, como rolos de arrasto, guias e conjunto de cabos, conforme necessário. Reserve, no mínimo, 2-4 horas por semana para a manutenção de rotina – menos se trabalhar num único turno e mais se trabalhar 24/7.
Como se compara um robô de soldadura em consola com um robô de soldadura montado em pórtico na construção naval?
Os robôs em consola são montados ao lado da peça de trabalho, com um braço em consola à sua frente. Os sistemas em consola são mais adequados para subconjuntos de painéis, soldadura de reforços e trabalhos em que o robô tem de alcançar zonas profundas ou fechadas. Os robôs montados em pórtico deslocam-se sobre estruturas em ponte por cima da peça de trabalho, cobrindo todo o espaço e permitindo sistemas de cabeça dupla para soldadura simultânea dos dois lados soldadura – ideais para grandes blocos e chapas espessas, quando é necessário minimizar a deformação. Os sistemas em consola são menos dispendiosos e ocupam menos espaço no chão; os pórticos podem trabalhar com peças mais largas, pesadas e complexas. Muitos estaleiros navais utilizam ambos: máquinas em consola nas linhas de painéis e pórticos na montagem final dos blocos.
Pronto para automatizar a soldadura no seu estaleiro naval?
Os engenheiros da Zhouxiang podem especificar um sistema de robô de soldadura em consola para painéis de casco, adaptado às dimensões da sua rede de furos, ao tipo de junta a soldar e à taxa de produção. Mais de 30 anos de experiência em soldadura automatizada, em mais de 50 países.
Solicite uma proposta gratuitaSobre este artigo: esta introdução foi compilada a partir de fontes de dados públicas, incluindo a IFR, a AWS, a ISO e normas técnicas de sociedades de classificação, bem como dados de fabricantes de vários fornecedores de sistemas de soldadura robotizada. Os dados de produtividade e prazo de retorno do investimento provêm de estudos do setor e de exemplos de casos fornecidos por fabricantes – indicámos o nível de confiança relativo de cada conjunto de dados. A Zhouxiang é fabricante de sistemas de robôs de soldadura em consola e tem um interesse comercial nesta categoria de produtos. Antes de fazer encomendas de grande dimensão, os clientes devem solicitar ensaios independentes para validar o desempenho do equipamento com as peças de trabalho e os materiais que utilizam.
Referências e fontes
- Relatório World Robotics 2025 – IFR
- Dados e projeções sobre a mão de obra na soldadura – AWS
- AWS D16.4 – Qualificação de profissionais de soldadura robotizada por arco – AWS
- Programação de robôs de soldadura na construção naval – ScienceDirect/Procedia CIRP
- Soganak – Norma para a qualidade das soldaduras por fusão – ISO
- Normas de classificação naval – Lloyd’s Register
- Marine Structures Universe 2024 – University of Strathclyde / Marine Structures Journal
Artigos relacionados
- Robô de soldadura sobre carril no solo, em consola ou em pórtico: qual é o mais adequado para a oficina do seu estaleiro naval?
- Fabricante de robôs de soldadura mais popular de 2026
- Automatização da soldadura de aço estrutural e vigas – artigo da MarineWorldwide
- Sistema robotizado de soldadura em consola: estação de soldadura inteligente de 7/8/9 eixos

