
Свяжитесь с Zhouxiang

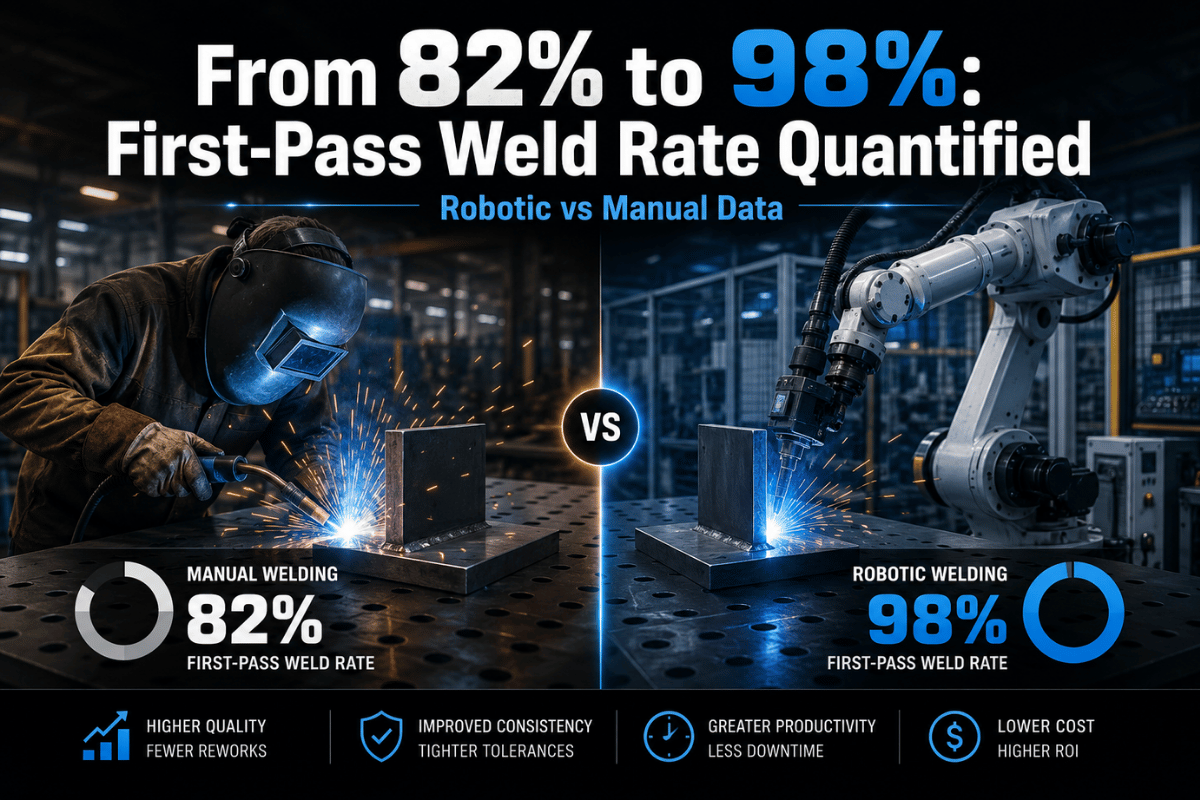
Краткие характеристики
Показатель:
Принятые при первой проверке сварные соединения / все проверенные сварные соединения
Не путайте:
Приемку с первого раза и окончательную приемку после ремонта
Где применимо:
Балки из металлоконструкций, коробчатые колонны, фермы, элементы мостов, тяжелые рамы
Необходимые данные:
WPS, протоколы контроля, коды дефектов, погонная энергия, сведения о сварочных приспособлениях, журналы повторных испытаний
Что показывает доля сварных соединений, принятых с первого раза
 Доля сварных соединений, принятых с первого раза, — это процент соединений, которые прошли первую проверку на соответствие критериям проекта. Любое соединение, не прошедшее визуальный, ультразвуковой, радиографический, магнитопорошковый или иной обязательный контроль, не засчитывается, даже если после ремонта оно будет принято.
Формула: доля сварных соединений, принятых с первого раза = соединения, принятые при первой проверке / все проверенные соединения x 100.
Роботизированная и ручная сварка: матрица из 9 факторов приемки
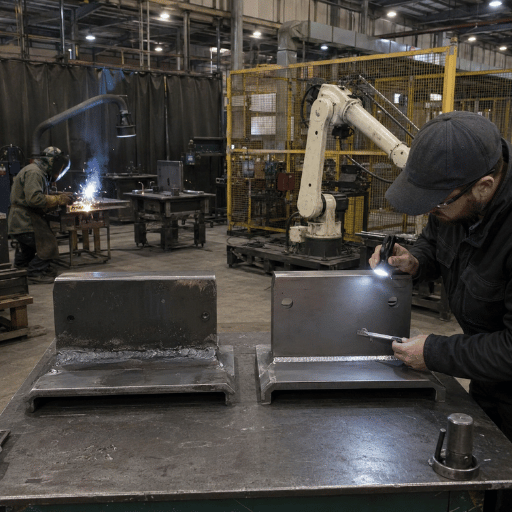 Роботизированная сварочная система может повысить долю приемки с первого раза, если разброс параметров контролируется до начала сварки. При ручной сварке также можно получать отличные соединения, особенно если квалифицированный сварщик выполняет небольшие объемы неповторяющихся работ. С помощью таблицы ниже сравните факторы, которые влияют на стабильность приемки при каждом способе.
| Фактор приемки | Риск при ручной сварке | Средство контроля при роботизированной сварке | Какие данные запросить |
|---|---|---|---|
| Допуск на сборку | Сварщик корректирует положение на глаз | База сварочного приспособления и слежение за сварным швом | Карта зазоров для каждого типа соединения |
| Угол сварочной горелки | Угол меняется из-за смены и усталости | Запрограммированная траектория манипулятора робота | Контрольный лист проверки TCP |
| Погонная энергия | Скорость сварки может меняться | Зафиксированные параметры сварки | Запись WPS и журнал выполнения |
| Контроль сварочной ванны | Отлично подходит для ремонта и труднодоступных мест | Повторяемое движение при сварке типовых соединений | Макрошлиф или запись о контроле первого изделия |
| Защитный газ | Ошибки расхода газа могут остаться незамеченными | Система может проверять расход газа | Журнал расхода газа |
| Расходные материалы | Износ наконечника меняет вылет проволоки | Регламент очистки разверткой и замены наконечника | Интервал технического обслуживания |
| Деформация | Порядок проходов зависит от привычек | Запрограммированная последовательность сварки | План последовательности и указания по закреплению |
| Прослеживаемость контроля | Бумажные записи могут быть неполными | Журнал робота связывает сварной шов с программой | Идентификатор сварного шва и экспорт параметров |
| Повторяемость партии | Навык применяется отдельно к каждому сварному соединению | Одинаковая траектория повторяется на разных деталях | Контроль первой и десятой детали |
Почему при ручной сварке металлоконструкций соединения не проходят приемку с первого раза
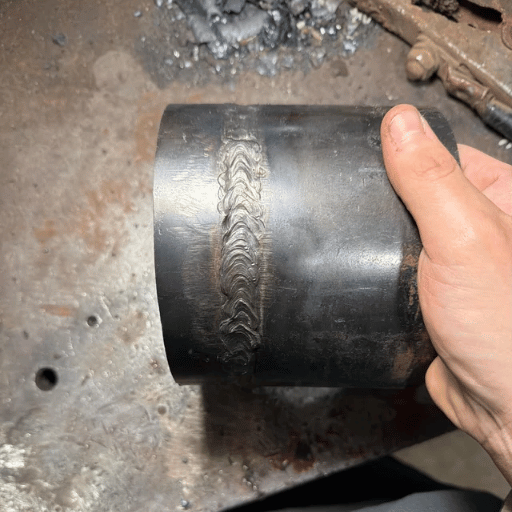 При ручной сварке соединения не проходят приемку с первого раза по многим причинам, которые не говорят о низкой квалификации сварщика. Крупные металлоконструкции смещаются. Толщина кромок листа различается. Вырезы, подкладки, корневой зазор, окалина, качество прихваток и доступ к месту сварки влияют на сварочную ванну. Квалифицированные сварщики могут компенсировать эти отклонения, но способы компенсации различаются у разных людей и от смены к смене.
К распространенным причинам брака относятся недостаточный размер шва, подрезы, несплавление, пористость, шлаковые включения, прожоги дугой, чрезмерная выпуклость и деформация, из-за которой элемент выходит за допуск. Подробную классификацию дефектов см. в руководствах Zhouxiang по дефектам сварных соединений, контролю сварных соединений и испытаниям сварных соединений.
- Отклонения при сборке: Изменение корневого зазора и несовпадение деталей могут вывести комплект технологических инструкций для квалифицированной сварки за пределы практического диапазона.
- Изменение погонной энергии: При ручной сварке колебания скорости перемещения меняют профиль валика, глубину проплавления и деформацию.
- Ограниченный доступ: При сварке тяжелых балок и коробчатых колонн приходится держать сварочную горелку под неудобным углом, что повышает риск дефектов.
- Разброс расходных материалов: Износ контактного наконечника, сопротивление канала подачи и проблемы с подачей проволоки меняют стабильность дуги.
- Задержка обратной связи по результатам контроля: Если дефекты обнаруживают через несколько часов, та же ошибка уже может повториться на многих сварных соединениях.
Как роботизированные сварочные системы повышают повторяемость
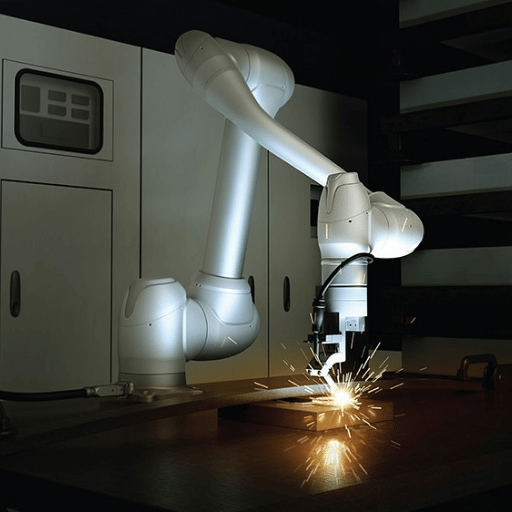 Сварочный робот для металлоконструкций повышает долю приемки благодаря тому, что неявные ручные корректировки заменяются контролируемыми параметрами. Хорошие результаты начинаются еще до движения манипулятора робота: типы соединений группируют, сварочные приспособления фиксируют свариваемое изделие, диапазоны WPS устанавливают, а обратную связь по результатам контроля используют для корректировки программ.
В процессе роботизированной сварки металлоконструкций Zhouxiang применяет подход без обучения робота вручную, основанный на 3D-машинном зрении, для балок, коробчатых колонн, ферм и элементов мостов. Такие изделия, как интеллектуальная система сварки металлоконструкций и роботизированный сварочный пост с напольной рельсовой системой, предназначены для крупных повторяющихся стальных элементов, а не для небольших деталей на верстаке.
| Функция робота | Влияние на долю приемки | Вопрос покупателя |
|---|---|---|
| Лазерное слежение за сварным швом | Обнаруживает изменение положения стыка до или во время роботизированной сварки | Какой диапазон зазоров в стыке система может корректировать? |
| 3D-сканирование | Сокращает необходимость ручного обучения для стальных элементов с отклонениями | Может ли система распознавать мои типы балок и колонн? |
| Фиксация параметров | Поддерживает силу тока, напряжение, скорость сварки и подачу проволоки в заданном диапазоне | Как утверждаются изменения WPS? |
| Регламент обслуживания сварочной горелки | Помогает поддерживать TCP, защиту газом и стабильность дуги | Как часто нужно проверять контактный наконечник и сопло? |
| Прослеживаемость программ | Связывает каждый сварной шов с программой, оператором и историей параметров | Можно ли экспортировать записи по идентификатору сварного шва? |
Примечание о точности: виды роботизированной сварки для пилотных проектов по приемке
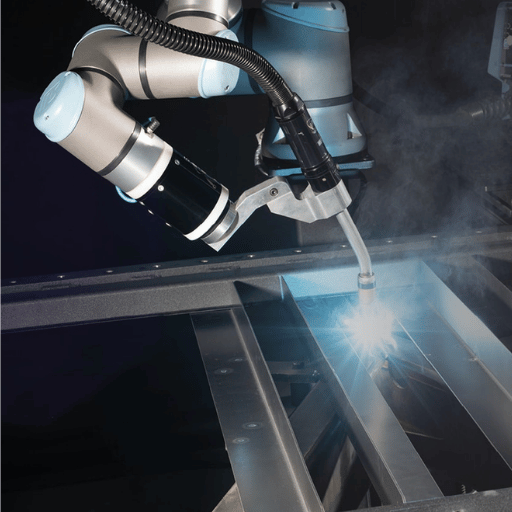 Для пилотной проверки приемки подходит не любой сварочный робот. Для металлоконструкций обычно начинают с роботизированной дуговой сварки в защищенной роботизированной сварочной ячейке: робот может контролировать скорость сварки, длину дуги, подачу проволоки и положение сварочной горелки при выполнении повторяющихся соединений. Роботизированная сварка использует программируемые движения; ее преимущество заключается в том, что каждое сварное соединение выполняется так же, как предыдущее.
Другие виды роботизированной сварки тоже могут быть актуальны. На этапе планирования процесса предприятие может сравнить сварку MIG, TIG, лазерную, плазменную, точечную и контактную точечную сварку. Детали из нержавеющей стали, элементы из углеродистой стали и легированная оснастка по-разному реагируют на нагрев, защитный газ и закрепление. Поэтому тепловую деформацию, выбор присадочного металла и проверку целостности сварных соединений необходимо увязать с производственными требованиями до покупки роботизированной системы.
| Вариант процесса | Область применения | Ограничение при оценке приемки |
|---|---|---|
| Роботизированная дуговая сварка | Повторяющиеся угловые и стыковые швы на элементах металлоконструкций | Перед началом многопроходной сварки необходимо обеспечить контроль положения в приспособлении |
| Роботизированная сварка TIG или сварка TIG роботом | Точные работы, при которых тщательно контролируют погонную энергию и профиль валика | При низкой скорости могут быть незаметны потери на обработке и перемещении деталей |
| Коллаборативные роботы и сварка коллаборативным роботом | Небольшие ячейки, малый радиус действия и простая подготовка к сварке | Отклонения при ручной загрузке деталей все еще могут приводить к дефектам |
| Роботы для точечной сварки | Листы, кронштейны и повторяющиеся сборочные узлы | Правила приемки отличаются от правил контроля металлоконструкций |
| Лазерная или плазменная сварка | Специальная геометрия, тонкие детали или производство металлоизделий с высокими требованиями к контролю | Требуется отдельная квалификация процесса и проверка датчиков |
Инженерное примечание
Не следует представлять робота как замену квалификационной работе. Запросите согласование с WPS, испытания сварных соединений первого изделия, план удаления сварочного дыма, проверку сварочного приспособления, проверку TCP сварочной горелки и письменный план действий при обнаружении дефектов в ходе пилотного проекта.
Что проверяют инспекторы по AWS D1.1 и процедурам неразрушающего контроля
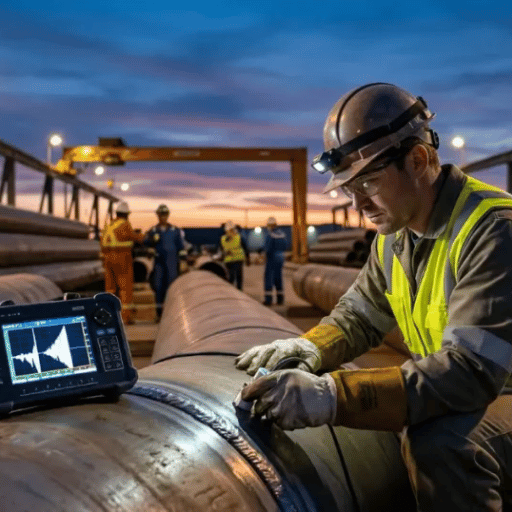 Инспекторы принимают сварное соединение не потому, что оно выполнено роботом. Оно проходит приемку, если соответствует требованиям к размерам, профилю, расположению и допустимым несплошностям, установленным проектным кодексом и планом контроля. Поэтому записи о приемке с первого раза должны храниться вместе с WPS, идентификатором сварщика или оператора, данными о плавке материала, если они требуются, и отчетом НК.
Что считается приемкой с первого раза при контроле сварных соединений?
Засчитываются только сварные соединения, которые прошли установленные проверки до ремонта. ASNT перечисляет распространенные методы неразрушающего контроля, включая визуальный, радиографический, ультразвуковой, магнитопорошковый, капиллярный контроль и вихретоковый контроль. На странице ASNT о визуальном контроле отмечается, что VT проверяет поверхность; для выявления внутренних дефектов применяются такие методы, как UT или RT. При сварке металлоконструкций визуальный контроль часто служит первым этапом проверки. Он выявляет отклонения по размеру и контуру шва, подрезы, кратеры, прожоги дугой, наплывы и очевидные поверхностные несплошности. В зависимости от типа соединения и требований проекта для более глубокой проверки целостности шва может потребоваться UT или RT.- Идентификатор сварного шва и расположение элемента
- Применимый кодекс или спецификация проекта
- Номер и редакция WPS
- Программа робота или идентификатор сварщика
- Метод контроля и критерии приемки
- Код дефекта при браке
- Ремонтные действия и результат повторного контроля
Расчет доработок: как перевести долю приемки в стоимость на тонну
 Доля сварных соединений, принятых с первого раза, становится убедительным показателем, когда ее переводят в затраченное время. Доработка включает не только время ремонтной сварки. В нее также входят анализ дефекта, шлифовка или строжка, ремонтная сварка, охлаждение, планирование контроля, повторное испытание, оформление документов и возможные задержки покраски или сборки.
Сэкономленные часы на доработках: количество сварных соединений x снижение доли брака x среднее время ремонта одного забракованного соединения.
| Входные данные пилотного проекта | Исходный показатель ручной сварки | Целевой показатель робота |
|---|---|---|
| Сварных соединений проверяется в месяц | 1,000 | 1,000 |
| Приемка с первого раза | 82% | 98.5% |
| Забракованные сварные соединения | 180 | 15 |
| Часы на ремонт — по 0.75 часа на соединение | 135 | 11.25 |
| Часов в месяц сэкономлено | – | 123.75 |
В каких случаях ручная сварка остается частью процесса
 Решения об автоматизации не оправдывают себя, когда покупатель считает ручную сварку проблемой, от которой нужно избавиться, вместо того чтобы правильно определить ее место в производстве. Квалифицированные сварщики замечают проблемы с доступом, приспосабливаются к нестандартным зазорам, устраняют небольшие дефекты и работают на площадке там, где роботизированная сварочная ячейка нецелесообразна.
Роботизированная сварка подходит лучше всего, когда…
- Типы соединений повторяются на балках, колоннах, фермах или рамах.
- Сварочные приспособления могут удерживать свариваемые изделия в заданной системе баз.
- В протоколах контроля повторяются дефекты определенных типов соединений.
- Продолжительность цикла и время доработок влияют на сроки поставки.
- Журналы робота помогут службе качества отследить каждое сварное соединение.
Ручная сварка остается важной, когда…
- Детали редко повторяются или меняются каждую смену.
- Доступ к месту сварки на площадке исключает использование стационарной сварочной системы.
- Сварка TIG или небольшие ремонтные работы требуют внимательной оценки специалиста.
- Отклонения при сборке слишком велики с учетом бюджета на сварочное приспособление.
- Безопасная загрузка свариваемого изделия в ячейку нецелесообразна.
Как провести объективный пилотный проект по измерению доли приемки с первого раза
 Объективный пилотный проект начинается с исходных данных. Если поставщик получает только чертежи, его предложение может быть сосредоточено на радиусе действия, грузоподъемности, длине рельсов и цене, не учитывая причину проекта — повышение доли приемки. Вместе с чертежами передайте данные контроля и дефектов, чтобы в ходе пилотного проекта можно было устранить источник реальных затрат.
Какие данные изготовителю нужно отправить перед запросом цены на робота?
| Данные для пилотного проекта | Зачем это нужно |
|---|---|
| 1. Семейство деталей и годовой объем | Показывает потенциал повторения. |
| 2. Марка стали и диапазон толщины | Определяет WPS и ограничения по погонной энергии. |
| 3. Типы соединений с указанием длины шва | Позволяет отделить сварные соединения большого объема от единичных случаев. |
| 4. Текущая доля приемки с первого раза | Задает исходный уровень. |
| 5. Распределение дефектов по типам соединений | Показывает интегратору робота, какие проблемы устранять в первую очередь. |
| 6. Время ремонта для каждого типа дефекта | Позволяет перевести качество в затраты. |
| 7. Метод контроля и кодекс | Помогает избежать расплывчатых заявлений о приемке. |
| 8. Фотографии сварочных приспособлений и сведения о базах | Показывает, можно ли обеспечить повторяемость деталей. |
| 9. Примеры допусков на сборку | Помогает определить требования к лазерному слежению за сварным швом. |
| 10. Текущая продолжительность циклов | Позволяет отделить время сварки от времени на обработку и перемещение деталей. |
| 11. План цеха и доступ к крану | Влияет на расположение ячейки и перемещение материалов. |
| 12. Целевой показатель приемки и критерий окупаемости | Помогает связать результаты пилотного проекта с бизнес-ценностью. |
Диапазоны измерений при пилотной оценке приемки сварки металлоконструкций
 Для объективного пилотного проекта необходимо установить диапазоны измерений до выбора ручной сварки, роботизированной сварки или смешанного процесса. Это не универсальные пределы приемки. Это целевые диапазоны регистрации данных, которые помогают инженеру по сварке определить, что следует изменить в первую очередь: робота, сварочное приспособление, WPS, план контроля или подготовку деталей.
Используйте таблицу ниже как вспомогательный инструмент для принятия решений в ходе пилотного проекта по приемке длительностью 2-week или 4-week. Если предприятие не может собрать данные по какому-либо пункту, не закрывайте пилотный проект и устраните пробелы в измерениях до утверждения производственных требований. Такой подход не позволяет высокой доле приемки скрыть нестабильность процесса.
| Показатель пилотного проекта | Диапазон регистрации данных | Правило принятия решения |
|---|---|---|
| Разброс зазоров в стыках | Образцы с зазорами 0 mm, 1 mm, 2 mm, 3 mm и 5 mm | Если большая часть брака связана с зазорами более 3 mm, сначала исправьте сварочное приспособление и только потом оптимизируйте скорость робота. |
| Образец катета углового шва | Номинальный размер шва: 6 mm, 8 mm, 10 mm и 12 mm | При большом разбросе размеров задайте более узкий диапазон WPS и подготовьте контрольный лист оператора. |
| Отклонение TCP сварочной горелки | Контрольные точки: 0,5 mm, 1 mm и 2 mm | Если после обслуживания отклонение превышает 1 mm, сократите интервал проверки сварочной горелки. |
| Повторяемость положения детали | Повторные измерения положения в приспособлении: 1 mm, 2 mm и 4 mm | Если свариваемое изделие смещается более чем на 2 mm, сначала измените базы, а затем программу. |
| Контроль первой детали | 100 % VT для первых 10 деталей | Если дефект повторяется на детали 2 или детали 3, остановите пилотный проект и устраните причину. |
| Изменение объема выборки при НК | Партии с контролем 10 %, 25 %, 50 % или 100 % | Если результаты UT или RT показывают скопление дефектов в определенном типе соединений, выберите его для анализа доработок. |
| Порог доли ремонтов | Диапазоны брака: 2 %, 5 %, 8 % и 10 % | Если доля брака в ячейке остается выше 5 %, сначала проведите анализ первопричин, а затем заявляйте о производительности. |
| Запись о предварительном подогреве | Контрольные точки: 50°C, 100°C и 150°C, если по WPS требуется контроль теплового режима | Если требования к тепловому режиму не соблюдаются, сначала наладьте дисциплину выполнения процедуры, а затем настраивайте траекторию. |
| Оценка деформации | Измерения после сварки: 2 mm, 5 mm, 8 mm и 10 mm | Если деформация превышает 5 mm, сначала измените последовательность сварки и только потом добавляйте проходы. |
| Целевой показатель приемки | Диапазоны приемки с первого раза: 90 %, 95 %, 97 % и 99 % | Если целевой показатель составляет 97 % или выше, установите прослеживаемый порядок утверждения каждого изменения программы. |
Прогноз на 2026 год: приемка сварных соединений становится показателем прослеживаемости
 Спрос на промышленных роботов продолжает расти. По данным IFR, в 2024 году было установлено 542 000 роботов, а на 2025 год прогнозировалась установка 575 000 роботов. Этот рост не означает, что каждому предприятию по производству металлоконструкций нужна одинаковая роботизированная сварочная ячейка. Но всё больше заказчиков будут ожидать цифрового подтверждения качества сварки, а не просто наличия установленного робота.
В ближайшее время главный вопрос изменится с «Может ли робот сварить это соединение?» на «Может ли система автоматизации сварки подтвердить, что сварное соединение выполнено в заданном диапазоне параметров?» Для металлоконструкций такое подтверждение может включать версию программы, параметры сварки, действия оператора, результат контроля, статус доработки и результат повторного контроля для каждого сварного соединения с указанием его ID.
- Составьте коды дефектов в соответствии с отчетами о контроле.
- Учитывайте приемку после ручной и роботизированной сварки отдельно.
- Анализируйте журналы робота совместно со службой качества, а не только с производством.
- Обеспечьте прослеживаемость изменений WPS до утвержденных редакций документа.
- Используйте данные пилотного проекта, чтобы выбрать следующее семейство свариваемых изделий.
Часто задаваемые вопросы
Какой показатель приемки сварных соединений с первого предъявления считается хорошим?
Хороший показатель зависит от норм, типа соединения, метода контроля и толщины материала. При пилотном внедрении робота сравнивайте результат с собственным исходным показателем, а не с усредненным ориентиром. Например, рост с 82 % до 98,5 % имеет значение, если для обоих показателей применяются одинаковые правила контроля и учитывается одна и та же совокупность сварных соединений.
Роботизированная сварка всегда обеспечивает более высокий показатель приемки, чем ручная?
Нет. Роботизированная сварка эффективна, когда изделия изготавливаются сериями, приспособления надежно фиксируют их, а параметры контролируются. Ручная сварка может быть предпочтительнее при ремонте на объекте, единичных работах и сварке соединений с ограниченным доступом.
Из-за чего сварные соединения не проходят контроль с первого предъявления?
К распространенным причинам относятся подрезы, несплавления, пористость, шлаковые включения, неверный размер шва, неудовлетворительный профиль шва, ожоги дугой, чрезмерная деформация и несоблюдение требований WPS.
Как слежение за сварным швом влияет на приемку сварных соединений?
Лазерное слежение за сварным швом помогает роботу находить стык при отклонениях в сборке. Оно не компенсирует недостатки сварочных приспособлений, слишком большие зазоры или отсутствие аттестации технологии сварки.
Допускает ли AWS D1.1 роботизированную сварку?
В AWS D1.1 изложены требования к сварке металлоконструкций. При этом необходима аттестация: применяемый способ сварки должен соответствовать установленным для конкретной работы требованиям к технологии, контролю и приемке.
Что нужно измерить перед покупкой промышленного сварочного робота для металлоконструкций?
В первую очередь измерьте долю сварных соединений, принятых с первого предъявления, типы дефектов, затраты времени на доработку, длину швов по семействам соединений, допуски на сборку, метод контроля, состояние сварочных приспособлений и текущую продолжительность производственного цикла.
Следующий шаг: сравните исходные показатели сварки с роботизированной ячейкой для металлоконструкций
Если на вашем предприятии уже учитывают приемку сварных соединений с первого предъявления, Zhouxiang может сопоставить репрезентативные чертежи, коды дефектов, записи контроля и фотографии сварочных приспособлений со своим рабочим процессом роботизированной сварки металлоконструкций.
Ознакомьтесь с решением для роботизированной сварки металлоконструкций
Источники
- AWS D1.1/D1.1M:2025. Нормы сварки металлоконструкций
- ISO 3834-1:2021. Требования к качеству сварки плавлением
- Методы неразрушающего контроля ASNT
- Обзор визуального контроля ASNT
- Пресс-релиз IFR World Robotics 2025
- Bernard and Tregaskiss: распространенные дефекты роботизированной сварки
- Руководство Zhouxiang по спецификации технологии сварки

