Свяжитесь с Zhouxiang

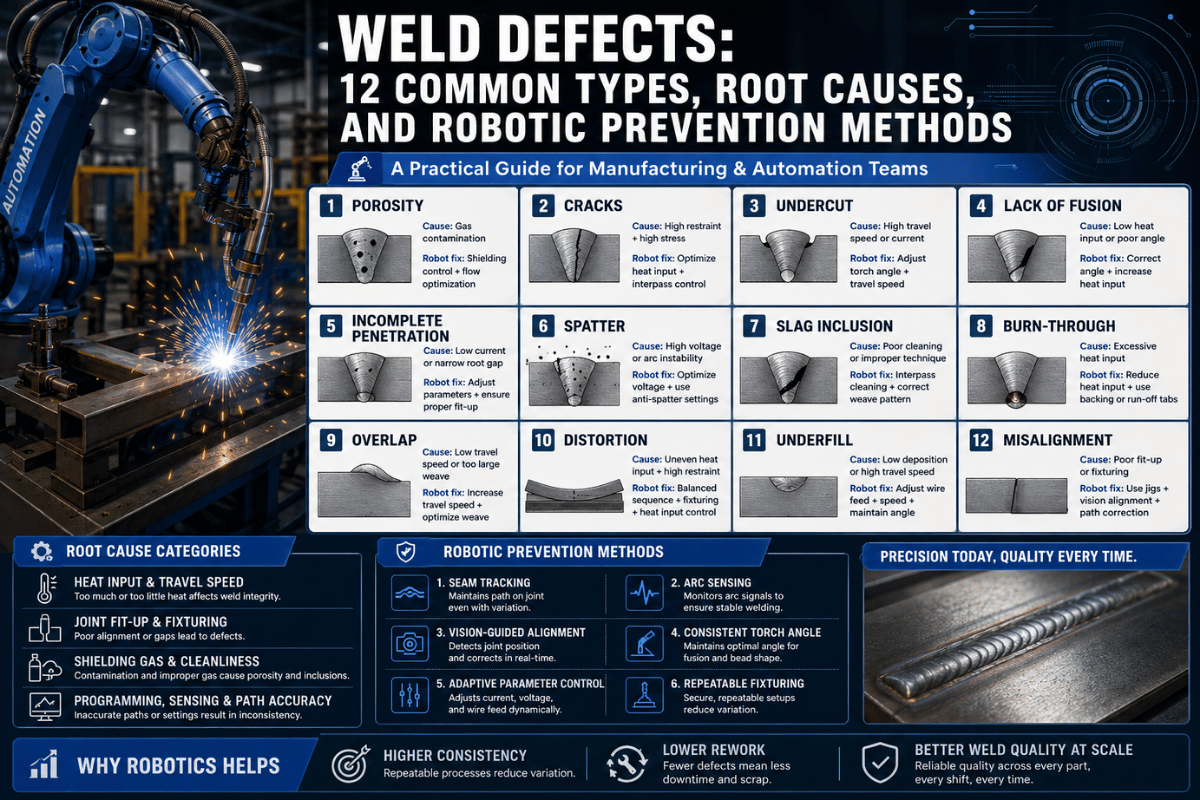
Дефекты сварных соединений: 12 распространённых видов, причины и методы предотвращения с помощью роботов

Содержание
Показать
⚠ Инженерное примечание: Все приведённые ниже критерии приемки относятся к AWS D1.1:2025 для нетрубных соединений, работающих под статической нагрузкой, если не указано иное. Для циклических и сейсмических нагрузок, а также трубчатых конструкций действуют дополнительные требования. Для конкретных проектов сверяйтесь с полным текстом стандарта и консультируйтесь с квалифицированным инженером по сварке.
Что такое дефект сварного соединения?
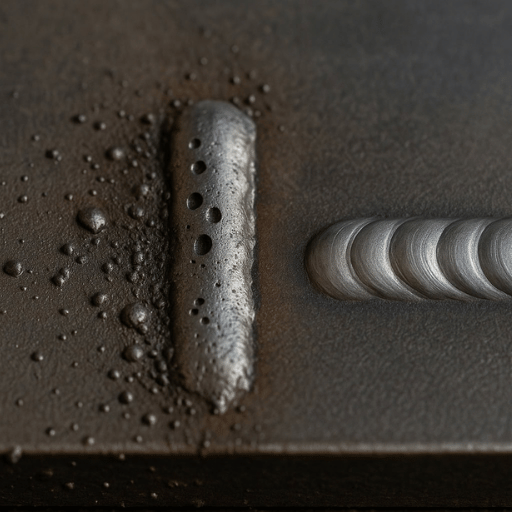 Таким образом, согласно AWS D1.1, наличие дефекта не означает, что сварное соединение содержит все возможные несовершенства. В D1.1 чётко разграничиваются понятия:
- Несплошность: любое отклонение или разрыв обычной формы сварного соединения — изменение геометрии, химического состава или физических характеристик. В той или иной степени несплошности встречаются почти во всех сварных соединениях.
- Дефект: несплошность, превышающая критерии приемки стандарта, которому должна соответствовать деталь. Например, каждый дефект сварного соединения является несплошностью, но обратное неверно.
Классификация: наружные и внутренние дефекты
Дефекты сварных соединений обычно делятся на два типа в зависимости от того, насколько легко их обнаружить: Наружные (поверхностные) дефекты можно увидеть или измерить без специального оборудования: подрезы, наплывы, брызги металла, следы от дуги, прожоги и неполное заполнение шва. Первым и наиболее экономичным методом выявления служит визуальный контроль, который проводит сертифицированный инспектор по сварке (CWI). Внутренние дефекты — наиболее значимая группа дефектов сварки — требуют выявления с помощью UT, RT или других методов НК: пористость, неполное сплавление, неполное проплавление, шлаковые включения и большинство трещин. Эти дефекты опаснее, поскольку могут присутствовать в производственных сварных соединениях, прошедших визуальный контроль. Каждую несплошность сварного соединения необходимо оценить по таблице критериев приемки: несплошность, не превышающая предельное значение, допускается; при превышении предела требуется доработка. AWS D1.1 также разделяет сварные соединения по категориям нагрузки для конструкций, подверженных усталости, циклической или медленно приложенной нагрузке. При изготовлении металлоконструкций для тяжёлой промышленности применяются критерии визуального контроля раздела 8, однако в проектной документации могут быть предусмотрены дополнительные требования к НК. В таблице ниже представлены все 12 рассматриваемых дефектов. Каждый отнесён к одной из двух категорий; дефекты расположены от наиболее заметных при визуальном контроле до наиболее критичных для конструкции:Пористость сварного шва: причины, виды и профилактика
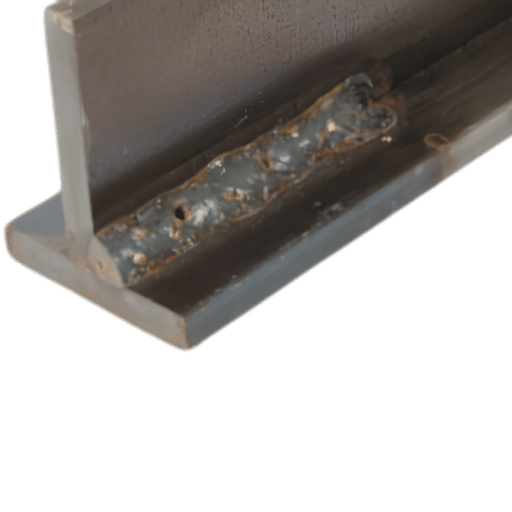 Пористость сварного шва — распространённый дефект при сварке MIG/GMAW. Он возникает, когда газы остаются в сварочной ванне и запираются при её затвердевании, образуя «поры» в валике шва: от точечных пор, незаметных невооружённым глазом, до видимых на поверхности отверстий, которые не проходят даже визуальный контроль, и вытянутых червоточин, обнаруживаемых только при проверке методом RT или UT.
Почему при сварке MIG возникает пористость?
Причина всегда одна — захваченный газ, но к его появлению могут привести:- Недостаточная защита газом: слишком низкий расход газа (целевое значение: 22-30 CFH/10-14 L/min), утечки в газовом шланге, сквозняки или загрязнение баллона.
- Загрязнённый основной металл: окалина, ржавчина, краска, масло и влага на основном металле приводят к попаданию водорода и CO в сварочную ванну; зачистите или обезжирьте участок в пределах 2″ от зоны сварки.
- Слишком большой вылет проволоки: вылет проволоки более чем на 1/2″ (12 mm) за пределы контактного наконечника ослабляет газовую защиту и делает дугу нестабильной.
- Неправильный угол горелки: чрезмерное отклонение от угла 15 приводит к смещению газового конуса относительно сварочной ванны, из-за чего в расплавленный металл попадают атмосферные азот и кислород.
- Электроды или флюс, насыщенные влагой: при SMAW и FCAW влажные сварочные материалы разлагаются в дуге и образуют точечные поры в шве.
Виды пористости
- Канальная пористость («червоточины»): вытянутые полости вдоль оси шва, возникающие из-за непрерывного выделения газа из влаги или посторонних примесей в основном металле.
- Поверхностная пористость: видимые отверстия на поверхности шва; в большинстве металлоконструкций это дефект, который подлежит отклонению, если только пузыри нельзя количественно измерить, например, в сосудах под давлением воды или других компонентах, на которые распространяются требования соответствующего нормативного документа.
- Распределённая (подповерхностная) пористость: равномерно распределённые сферические полости внутри наплавленного металла; обнаруживается только методами RT или UT.
Предельные значения пористости по AWS D1.1:2025
Для оперативного визуального контроля элементов, работающих под статической нагрузкой (таблица 8.1):- Стыковые швы: суммарная видимая канальная пористость с диаметром пор 1/32 in. (1 mm) не должна превышать 3/8 in. (10 mm) на любом линейном дюйме шва; на участке шва длиной 12 in. (300 mm) не допускаются поры размером более 3/4 in. (20 mm).
- Стыковые швы с полным проплавлением (CJP), перпендикулярные направлению расчётного растягивающего напряжения: видимая пористость не допускается.
- Угловые швы: видимая канальная пористость не допускается.
Профилактика
Проверяйте расходомер газа в начале каждой смены. Осматривайте канал и сопло горелки на предмет скопления брызг; если их много, это наиболее вероятная причина кратковременной и периодической пористости при правильно откалиброванной настройке MIG. При наличии на стальных листах толстого слоя окалины механическая зачистка до чистого металла в зоне сварки обычно надёжнее одной лишь химической очистки.Подрезы при сварке металлоконструкций
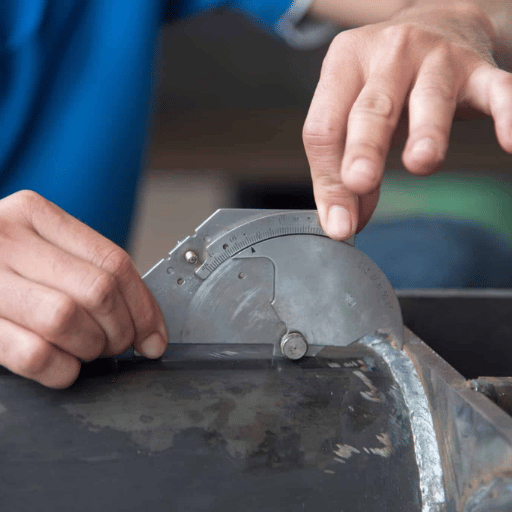 Подрез — это канавка, расплавленная в основном металле у края шва и не заполненная наплавленным металлом. Он уменьшает площадь поперечного сечения элемента в одной из зон с наибольшим напряжением — у края шва.
Какой подрез допустим при сварке металлоконструкций?
AWS D1.1:2025 устанавливает следующие критерии приемки подрезов…| Категория сварного соединения | Максимальная глубина подреза | Примечания |
|---|---|---|
| Основной элемент — поперёк приложенного растягивающего напряжения | 1/32 in. (0,8 mm) | Наиболее строгий предел; критично для усталостной прочности |
| Все остальные сварные соединения | 1/16 in. (1,6 mm) | Максимум для суммарной длины 2 in. (50 mm); на последнем дюйме шва подрезы не допускаются. |
Причины подрезов
- Высокое напряжение дуги: избыточная энергия расплавляет металл быстрее, чем присадочный материал успевает заполнить канавку.
- Слишком высокая скорость сварки: наплавленный металл не успевает заполнить участок у края шва; дуга выжигает кромку, а проволока не успевает за ней.
- Неправильный угол электрода: при сварке углового шва слишком крутой рабочий угол направляет энергию дуги на кромку нижней пластины, вызывая подрез у кромки верхнего элемента.
- Слишком широкие колебания горелки: сварочная ванна с глобулярным переносом металла становится тоньше у крайней точки колебания и не может заполнить канавку у края шва.
Исправление
Для исправления подреза шов необходимо зачистить до гладкой поверхности, если оставшаяся толщина горла шва соответствует проектному размеру. Если после шлифовки эффективная толщина горла станет меньше минимального значения, указанного в утверждённом чертеже, канавку нужно заполнить дополнительным проходом, а затем зачистить заподлицо.Трещины в сварных соединениях — самый опасный дефект
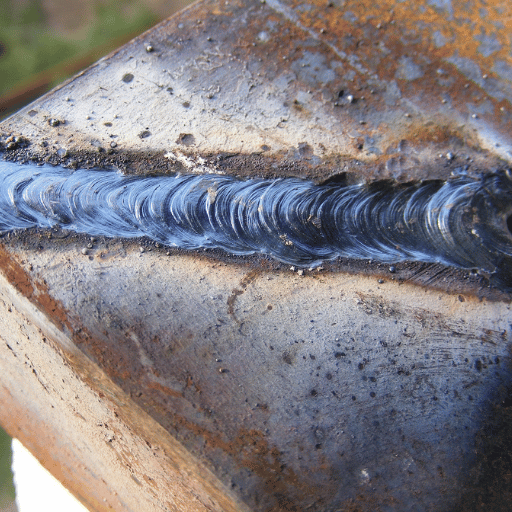 Для трещин по AWS D1.1 нет допустимых значений: ни для одной категории, ни в одном направлении и ни при каком размере. Любая трещина в сварном соединении должна быть удалена, после чего соединение нужно исправить. AWS D1.1 не утверждает, что одна трещина опаснее другой.
Трещины делятся на два принципиально разных типа по механизму возникновения. Горячая трещина образуется при высокой температуре в наплавленном металле во время или вскоре после затвердевания. Холодная трещина появляется после остывания сварного соединения, иногда спустя несколько дней. Для профилактики каждого типа нужны разные методы.
Горячие и холодные трещины
| Характеристика | Горячие трещины | Холодные трещины (HIC) |
|---|---|---|
| Температура образования | Во время или сразу после затвердевания (выше 1 200°C) | После охлаждения ниже 200°C — часто через несколько часов или дней |
| Основная причина | Разжижение по границам зёрен и напряжения из-за усадки при затвердевании | Водород, остаточные напряжения и восприимчивая к растрескиванию микроструктура (замедленное растрескивание) |
| Место образования | Центральная линия наплавленного металла, кратер, зона термического влияния (трещины разжижения) | зона термического влияния (HAZ), под валиком, корень шва |
| Основные меры профилактики | Контролировать погонную энергию, состав присадочного металла (содержание C/S/P), заполнять кратеры. | Предварительный нагрев до 100–120°C, электроды с низким содержанием водорода (обозначение H4 или H8). |
Важно: Холодная трещина, возникающая из-за водородного растрескивания (HIC), особенно опасна: сварные соединения могут пройти первичный контроль, а трещина появится через несколько дней. Холодную трещину, возникшую из-за замедленного HIC, необходимо полностью удалить до начала ремонта сварного соединения. После затвердевания атомы водорода диффундируют через наплавленный металл. Накапливаясь и соединяясь в микрополостях, они создают локальное давление, которое может превысить пластичность материала. Наибольшему риску подвержены жёстко закреплённые соединения толстых металлоконструкций.
Другие виды трещин
- Кратерные трещины — неглубокие трещины, расходящиеся от сварочного кратера в точке прекращения дуги. По AWS D1.1 все кратерные трещины подлежат отклонению. Чтобы предотвратить такие горячие трещины, заполняйте кратер и отводите дугу.
- Повторные трещины образуются в зоне термического влияния при PWHT или эксплуатации при высокой температуре. Чаще всего они возникают в высоколегированных и жаропрочных сталях.
- Ламеллярный разрыв — ступенчатое разрушение в плоскости рабочей поверхности листа, вызванное растягивающими напряжениями по толщине прокатанного листа из стали с низким значением Z.
Профилактика
Ограничения по предварительному нагреву и межслойной температуре при сварке металлоконструкций согласно разделу 7 AWS D1.1 (изготовление). В редакции 2025 года ограничения для ряда форм соединений и компонентов были смягчены. Для внутренних сварных соединений толщиной менее 1 in, (25 mm) требуется предварительный нагрев до 100–120°C (212–248°F), который поддерживают на протяжении всей сварки, чтобы снизить остаточные напряжения и скорость диффузии водорода. Межслойную температуру следует поддерживать в пределах от температуры предварительного нагрева до температуры охлаждения. Используйте электроды с низким содержанием водорода (E7018 (H4R или H8) для SMAW и проволоку ER70S-6 для GMAW), сухие газовые баллоны; до использования храните электроды SMAW в печи для электродов при температуре 250-300F. Любая трещина свидетельствует о несоблюдении требований автором; необходимо следовать утверждённой WPS, а требования к предварительному нагреву должны соответствовать требованиям для исходного шва, в том числе при ремонтных работах.Неполное сплавление и неполное проплавление
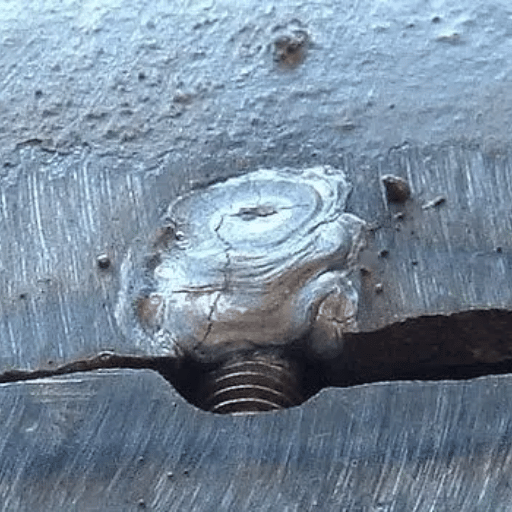 Эти два внутренних дефекта связаны тем, что их бывает невозможно обнаружить при визуальном контроле. В обоих случаях наплавленный металл не соединяется с прилегающим металлом, образуя плоскую несплошность с практически нулевым раскрытием, которая становится концентратором напряжений в нагруженной части сварной конструкции.
Неполное сплавление
Неполное сплавление возникает, когда наплавленный металл не полностью соединяется с основным металлом или предыдущим валиком шва. В результате образуется плоская несплошность по линии сплавления с почти нулевым раскрытием, которая легко становится очагом трещины. Основные причины:- Неправильный угол горелки (0-15 от вертикали при сварке угловых швов): дуга направляет сварочную ванну перед фронтом сплавления.
- Слишком высокая скорость сварки: сварочная ванна движется вперёд, пока не достигнуто достаточное сплавление с боковыми стенками.
- Недостаточная погонная энергия может быть вызвана слишком низким напряжением или слишком низкой скоростью подачи проволоки для сечения соединения.
- Неподготовленная поверхность соединения: оксидные слои служат тепловым барьером на границе сплавления.
Неполное проплавление
Неполное проплавление означает, что шов не достигает требуемой глубины в соединении. В шве с полным проплавлением (CJP) неполное проплавление считается дефектом. Для шва с частичным проплавлением (PJP) требуемая толщина горла должна соответствовать проектному размеру. Причины: слишком узкий зазор в корне, недостаточная погонная энергия с учётом толщины листа, слишком высокая скорость сварки при выполнении корневых проходов или неподходящий размер электрода/проволоки для геометрии соединения.Выявление
Оба типа непроваров надёжно выявляются методами UT или RT. Метод UT часто используют при контроле металлоконструкций; он позволяет обнаружить все плоские дефекты, параллельные лучу, тогда как при RT тесные дефекты неполного сплавления могут остаться незамеченными, поскольку не создают изменений плотности на плёнке. При сомнениях методы дополняют друг друга. Сравнение приведено в нашем руководстве по методам контроля сварки.Поверхностные дефекты: брызги, следы дуги, наплывы и прожоги
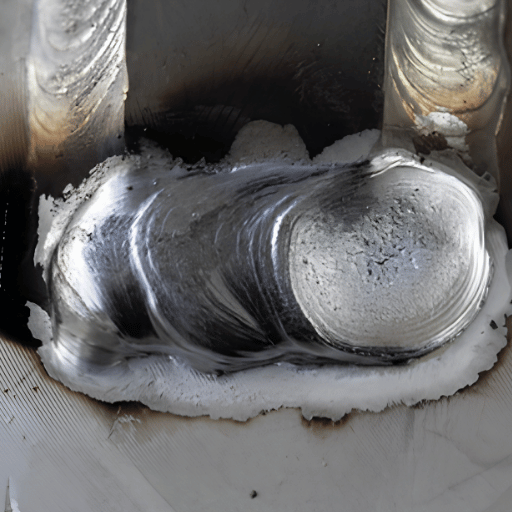 В зависимости от применения поверхностные дефекты могут быть лишь косметическими или влиять на прочность конструкции. В таблице ниже представлены четыре наиболее распространённых поверхностных дефекта, их структурная значимость и требования к исправлению по AWS D1.1:
| Дефект | Основная причина | Риск для конструкции | Требования AWS D1.1 |
|---|---|---|---|
| Брызги металла | Недостаточная газовая защита, загрязнённый основной металл, высокое напряжение, чрезмерный вылет проволоки. | Низкий — косметический дефект, если только он не скрывает другой поверхностный дефект. | Удаляйте, если брызги мешают последующему НК или окраске; в большинстве случаев жёсткого ограничения по размеру нет. |
| След от дуги | Случайный контакт дуги за пределами зоны сварки. | Высокий — в зоне термического влияния (HAZ) образуется локально упрочнённый участок, который может стать очагом усталостной трещины. | Для основных несущих элементов требуется исправление: зачистите поверхность и проверьте методом MT или PT. |
| Прожог | Чрезмерная погонная энергия; тонкий основной металл (<1/8 in. / 3 mm). | Высокий — полное проплавление основного металла и потеря части сечения. | Выполните обратную сварку с обратной стороны; при следующих проходах уменьшите погонную энергию. |
| Неполное заполнение шва | Слишком высокая скорость сварки; недостаточный объём наплавленного металла за проход. | Средний — эффективная толщина горла шва становится меньше проектного размера. | Чтобы восстановить минимальную толщину горла или размер лицевой поверхности, требуется дополнительный проход. |
| Наплыв металла | Слишком низкая скорость сварки; сварочная ванна наплывает на края шва без сплавления. | Средний — несплавленный наплыв образует у края шва надрез, подвергающийся растягивающей нагрузке. | Удалите наплыв шлифовкой; если сплавления нет, переварите край шва. |
Краткая справка: критерии приемки по AWS D1.1:2025
 Ниже приведены критерии приемки при визуальном контроле нетрубных соединений металлоконструкций, работающих под статической нагрузкой, согласно AWS D1.1/D1.1M:2025 — последней редакции Structural Welding Code – Steel, опубликованной в мае 2025 года.
Справка предназначена для инспекторов по сварке и инженеров по контролю качества на производстве. Для конкретного проекта всегда сверяйтесь с официальным стандартом: для циклических и сейсмических нагрузок, а также трубчатых конструкций действуют дополнительные требования.
| Тип дефекта | Предельное значение по AWS D1.1:2025 (визуальный контроль) | Область применения | Примечание |
|---|---|---|---|
| Трещины | Не допускаются | Все типы сварных соединений | Нет исключений по размеру или расположению. |
| Пористость (стыковой шов) | Суммарный размер пор ≥1/32 in.: ≤3/8 in. на линейный дюйм; ≤3/4 in. на участке длиной 12 in. | Стыковые швы, статическая нагрузка | Согласно таблице 8.1 |
| Пористость (CJP, поперечное растяжение) | Не допускается | Стыковые швы с полным проплавлением (CJP), перпендикулярные растягивающему напряжению | Строгая категория |
| Пористость (угловой шов) | Видимая канальная пористость не допускается | Угловые швы | Разрозненная подповерхностная пористость может быть допустима согласно критериям RT. |
| Подрез (основной элемент, поперёк растяжения) | ≤1/32 in. (0,8 mm) | Основные элементы, работающие на растяжение | Предел для конструкций, критичных к усталости |
| Подрез (прочие участки) | ≤1/16 in. (1,6 mm) | Второстепенные элементы, некритичные края швов | Применяется ограничение по суммарной длине. |
| Неполное сплавление | Не допускается | Все типы сварных соединений | Для выявления требуется UT или RT. |
| Следы дуги (основной металл) | Требуется исправление | Основные несущие элементы | Зачистить поверхность; проверить методом MT/PT. |
| Брызги металла | Удалять, если требуется обеспечить доступ для НК. | Все сварные соединения | При статических нагрузках явное ограничение по размеру отсутствует. |
Что изменилось в AWS D1.1:2025?
Несколько изменений в 23 rd редакции 2025 года напрямую влияют на практику изготовления. Особенно стоит отметить следующие.- Официально добавленный подраздел 4.7 (LRFD) — проектирование по предельным состояниям с учётом коэффициентов нагрузки и сопротивления — содержит таблицу 4.3 с доступными значениями прочности сварных соединений; инженеры, использующие методологию LRFD, теперь могут напрямую подтвердить соответствие требованиям кодекса.
- Расширенные положения по MT и PT: новые пункты содержат требования к контролю, квалификации персонала и документации процедур магнитопорошкового и капиллярного контроля.
- Требования к вязкости: дополнительные пункты устанавливают критерии ударной вязкости по Шарпи с V-образным надрезом (CVN) для наплавленного металла и зоны термического влияния (HAZ).
- Из стандарта исключены классификации присадочных материалов AWS A5.36 (система порошковой проволоки).
- Новое приложение S посвящено добавлению новых основных материалов в AWS D1.1/D1.1M.
Как обнаружить дефекты сварных соединений: методы НК
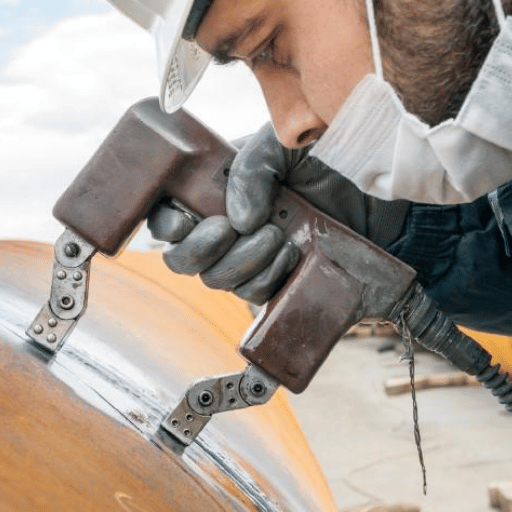 Выбор подходящего метода неразрушающего контроля (NDT) для каждого дефекта сварки зависит от типа дефекта, геометрии сварного соединения, основного материала и стандарта контроля. В таблице ниже для наиболее распространённых дефектов сварных соединений указаны основные и дополнительные методы NDT, применяемые при контроле сварных соединений в металлоконструкциях контроль сварных соединений.
| Дефект | Основной метод | Дополнительный / подтверждающий метод | Примечания |
|---|---|---|---|
| Поверхностные трещины, подрезы, наплывы | VT (визуальный контроль) | MT или PT для подтверждения наличия трещин | Первый этап контроля; требуется квалификация CWI |
| Поверхностные и приповерхностные трещины в ферромагнитной стали | MT (магнитопорошковый контроль) | PT для немагнитных материалов | Новые положения по MT в AWS D1.1:2025; выявляет трещины глубиной до 1/4 in. |
| Дефекты, выходящие на поверхность, следы поджога дугой (немагнитная сталь) | PT (капиллярный контроль) | MT, если материал ферромагнитный | Новые положения по PT в D1.1:2025 |
| Несплавления, непровары, внутренние трещины | UT (ультразвуковой контроль) | RT для подтверждения объёмных дефектов | Наиболее эффективен для плоскостных дефектов; для толстых сечений ≥5/8 in. предпочтителен PAUT (Приложение H). |
| Поры, шлаковые включения, дефекты корня шва, непровары | RT (радиографический контроль) | UT для выявления плотных плоскостных дефектов | Позволяет получить постоянную запись на плёнке; RT может не выявить плотные несплавления, расположенные перпендикулярно направлению луча |
Ручной VT и автоматизированное машинное зрение с AI
При традиционном визуальном контроле, который проводит квалифицированный сертифицированный инспектор по сварке (CWI), выявляется около 87 % поверхностных и приповерхностных дефектов при производственной скорости. Системы автоматизированного машинного зрения с AI, которые всё чаще интегрируют в роботизированные сварочные ячейки, сегодня обнаруживают 96–99 % выявляемых на поверхности дефектов. У них ниже доля ложных срабатываний: алгоритм применяет единый порог обнаружения, а человеческий инспектор может из-за усталости перестать замечать небольшие видимые дефекты после долгой смены. Современный передовой подход к контролю сварных соединений в металлоконструкциях сочетает автоматизированное поточное машинное зрение с AI (для выявления пор, брызг металла и недостаточного размера шва) с последующим UT или PAUT (для выявления внутренних дефектов). Полное сравнение возможностей методов неразрушающего контроля сварных соединений в металлоконструкциях представлено в нашем руководстве по методам контроля сварных соединений и руководстве по выбору метода NDT.Предотвращение дефектов сварки — контроль параметров
 Большинство дефектов сварки возникает не только из-за недостатка опыта у оператора. Не меньшее значение имеет отклонение параметров: повышение напряжения, колебания скорости подачи проволоки, ухудшение подачи защитного газа. Систематическая проверка параметров до и во время сварки позволяет предотвратить большинство распространённых дефектов ещё до их появления.
Примечание для инженеров (алгоритм принятия решений): Если в ходе производства появился дефект сварки, воспользуйтесь диагностической матрицей ниже, чтобы определить наиболее вероятное отклонение параметров. При изготовлении металлоконструкций самый быстрый способ найти первопричину дефекта — проверить параметры, а не заменять оператора. Если у нескольких сварщиков на одной и той же установке повторяется один и тот же дефект, почти всегда причина связана с параметрами или оборудованием.
Диагностическая матрица дефектов
| Дефект | Наиболее вероятная первопричина | Корректировка параметров | Проверка результата |
|---|---|---|---|
| Пористость | Потеря защитного газа или его загрязнение | Проверьте расход 22–30 CFH; очистите сопло; уменьшите вылет проволоки до ≤1/2 in. | Измерьте расход газа у среза сопла расходомером |
| Подрез | Слишком высокое напряжение дуги; слишком высокая скорость сварки | Снизьте напряжение на 1–2V; уменьшите скорость сварки; скорректируйте угол наклона электрода | Измерьте глубину подреза шаблоном для сварных швов |
| Несплавление / холодный нахлёст | Недостаточное тепловложение; неверный угол наклона горелки | Увеличьте напряжение или WFS; выдерживайте угол наклона горелки 0–15°; проверьте WPS | Проведите UT контроль подозрительных проходов |
| Холодные трещины (HIC) | Водород + жёсткое закрепление + недостаточный предварительный нагрев | Предварительно нагрейте до 100–120°C; используйте электроды с низким содержанием водорода H4/H8; прокалите электроды | Отложите MT контроль на 48 hr после сварки, чтобы выявить замедленное растрескивание |
| Прожог | Чрезмерное тепловложение при сварке тонкого листа | Снизьте напряжение/WFS; увеличьте скорость сварки; проверьте сборку соединения | Сопоставьте толщину листа с диапазоном тепловложения по WPS |
| Брызги металла | Загрязнённый основной металл; недостаточная подача газа; высокое напряжение | Очистите зону сварки; проверьте расход газа; уменьшите напряжение/вылет проволоки | Визуальная проверка + звук дуги (ровный звук означает, что параметры выбраны правильно) |
Как автоматизация сварки снижает количество дефектов
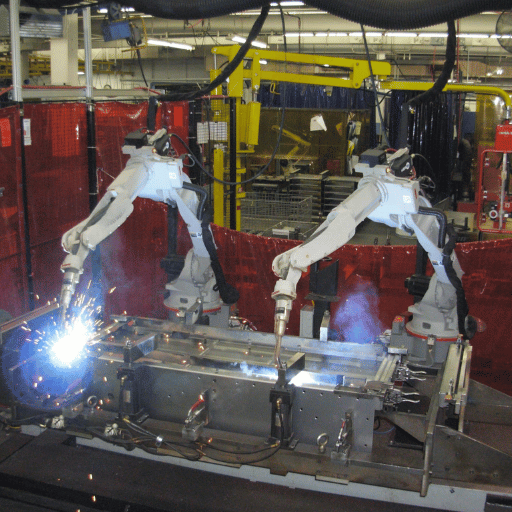 Даже роботизированная сварка не исключает дефекты — она меняет характер отказов. При ручной сварке доля дефектных швов в партии обычно составляет 5–8 %. В типовой роботизированной системе этот показатель ниже 1 %. Почти все оставшиеся 1 % дефектов связаны с нарушением выравнивания сварочных приспособлений и ненадлежащим контролем расходных материалов, а не с присущими самому процессу сварки ограничениями качества.
В этом случае параметры контролируются постоянно: напряжение дуги, скорость перемещения, скорость подачи проволоки и угол наклона сварочной горелки — это наиболее значимые параметры процесса, влияющие на частоту дефектов при ручной сварке. Исследование Boston Consulting Group показало, что у производителей, внедривших системы роботизированной сварки, частота дефектов снизилась на 25 %.
Автоматизированный контроль качества
Машинное зрение с AI, интегрированное в роботизированные сварочные ячейки, выявляет 96–99 % поверхностных и приповерхностных дефектов — на 9-12 процентных пунктов больше, чем обученный инспектор при визуальном контроле на производственной скорости. Улучшение достигается благодаря единым порогам принятия решений: AI одинаково применяет критерии измерения к первому сварному соединению и к десятитысячному, не уставая. При изготовлении металлоконструкций проектирование Интеллектуальной системы сварки металлоконструкций компании Zhouxiang охватывает всю цепочку предотвращения дефектов: управление процессом с обратной связью для предотвращения пор и подрезов, лазерное слежение за сварным швом для предотвращения несплавления на криволинейных и неровных поверхностях, а также встроенный контроль после сварки для выявления отклонений размеров до отправки на объект. Полное сравнение качества сварки при автоматизированном и ручном способах приведено в нашем руководстве по сравнению роботизированной и ручной сварки. Также посмотрите пример автоматизации сварки металлоконструкций в работе.Рассчитайте ROI от снижения количества дефектов: Используйте калькулятор ROI сварочного робота Zhouxiang, чтобы оценить, как снижение текущей доли дефектов повлияет на затраты с учётом инвестиций в автоматизированную систему. В числе исходных данных — часы на доработку, стоимость NDT за одно сварное соединение и текущая доля дефектов.
Часто задаваемые вопросы о дефектах сварки
Каковы 10 наиболее распространённых дефектов сварки?
10 наиболее распространённых дефектов сварных соединений при изготовлении металлоконструкций: (1) пористость, (2) подрез, (3) несплавление, (4) холодные трещины (водородные трещины), (5) горячие трещины (трещины кристаллизации), (6) непровар, (7) шлаковые включения, (8) брызги металла (грубый дефект, маскирующий поверхность), (9) следы поджога дугой и (10) недостаточное заполнение шва. Пористость — основная причина дефектов при сварке MIG / GMAW; подрезы чаще всего встречаются в угловых сварных соединениях металлоконструкций. Трещины, хотя и встречаются реже, по терминологии AWS D1.1 не допускаются ни в каком количестве и относятся к наиболее опасной категории дефектов.
Какой дефект сварки самый серьёзный?
Трещины в сварных соединениях. AWS D1.1 не допускает трещины — независимо от того, малы они или вытянуты, являются горячими или холодными, имеют тот или иной угол раскрытия или находятся под той или иной нагрузкой. Ни для одной другой категории дефектов не действует такой безусловный запрет. Холодные трещины — водородные хрупкие трещины — относятся ко второй по серьёзности категории отказов.
Чем дефект сварного соединения отличается от несплошности?
В каждом сварном соединении есть несплошности — участки или особенности физической несплошности либо отклонения свойств материала от ожидаемого состояния сварного соединения. Сама по себе несплошность не является отказом или дефектом; дефектом она считается только в том случае, если превышает пределы, установленные применимым стандартом. Согласно AWS D1.1:2025, пористость углового сварного соединения в пределах допустимых значений, указанных в таблицах, является допустимой несплошностью; тот же уровень пористости в продольном соединении с полным проплавлением под растягивающей нагрузкой является дефектом, который следует удалить и устранить повторной сваркой. Это различие может напрямую влиять на производство, доработку и последующие затраты.
Можно ли накладывать сварной шов поверх дефекта?
Нет, просто накладывать сварной шов поверх дефекта нельзя. Дефектный металл шва необходимо удалить шлифованием, строжкой (воздушно-дуговой или плазменной) либо механическим способом до здорового металла. Затем подготовленный участок сваривают повторно в соответствии с утверждённой WPS.
Сварка поверх дефекта скрывает исходное несовершенство под новым наплавленным металлом. Трещины необходимо полностью вышлифовать. Это означает, что нужно удалить саму трещину и весь окружающий её металл в зоне термического влияния.
Как устранить пористость при сварке?
Устранение пористости состоит из 2 простых шагов: (1) физически удалите дефектный металл шва шлифованием или воздушно-дуговой строжкой до здорового металла и выполните повторную сварку; (2) устраните первопричину, чтобы проблема не повторилась. В большинстве случаев пористость при сварке MIG связана с проблемами подачи защитного газа, поэтому проверьте расход в диапазоне 22-30 CFH. Также проверьте, не забито ли сопло брызгами металла, нет ли утечек в шлангах и сквозняков в зоне сварки.
Если эти причины исключены, проверьте чистоту основного металла и вылет проволоки (не более ½ дюйма от среза сопла). Если подповерхностная пористость не исчезает, проверьте, не загрязнена ли катушка проволоки и не отсырел ли основной металл — в последнем случае потребуется предварительный нагрев.

