
Свяжитесь с Zhouxiang

Краткие характеристики: сравнение методов сварки труб
| Ручная SMAW/GMAW/TIG | 25–50 см/мин · ремонт на месте · аттестация 6G · допуск по сборке ±5 мм |
| Орбитальная сварка труб и трубопроводов | 8–25 см/мин TIG · типичный наружный диаметр 4–168 мм · санитарные нормы ASME BPE + AWS D18.1 · допуск по сборке ±0.5 мм |
| Роботизированная сварка GMAW с 6-осевым роботом | 80–120 см/мин · котлы / сосуды / трубные узлы · повторяемость ±0.05 мм · допуск по сборке ±1.5 мм и необходимость слежения за сварным швом |
| Применимые нормы | ASME B31.1 / B31.3 / BPE · AWS D10.14 / D10.18 / D10.22 · санитарный стандарт D18.1 · трубопроводы API 1104 |
Что такое сварка труб: определение, применение и отличия от сварки листового металла
 Сварка труб — это соединение двух отрезков трубопровода или трубы с фланцем, фитингом либо днищем сосуда под давлением методом дуговой сварки плавлением. В отличие от сварки плоского листового металла, стык трубы всегда кольцевой: сварщику или горелке необходимо перемещаться вокруг свариваемого изделия в одной или нескольких точках, а внутреннюю поверхность стыка почти никогда нельзя легко зачистить или обработать другим способом. Некоторые авторы различают сварку труб (изготовление в цеху технологических трубных узлов, котлов и сосудов под давлением) и сварку магистральных трубопроводов (межрегиональных линий с применением ручной дуговой сварки электродом или сварки сверху вниз по API 1104). Примеры исходных материалов можно посмотреть в каталоге стальных труб и фитингов Synbase Steel; перед аттестацией сварного соединения запросите проектные данные о марке материала, толщине стенки и подготовке кромок.
В этом сравнении мы рассматриваем оба вида работ вместе, поскольку при них широко применяются одни и те же способы сварки.
Сварщики труб работают в производственных цехах, на нефтеперерабатывающих заводах, атомных электростанциях, верфях, предприятиях пищевой промышленности, заводах микроэлектроники и строительных площадках. Они сваривают трубы для систем водо- и газоснабжения, трубки санитарных технологических систем и толстостенные коллекторы паровых установок. Все эти задачи объединяет одно: каждый сварной шов трубы является границей давления, объектом контроля и результатом, который должен соответствовать заданным требованиям. Для сварки труб в цеху стоит оценить трубные позиционеры и роликовые опоры Aubrik с учётом массы и геометрии свариваемого изделия, а также утверждённой технологии сварки.
Способы ручной сварки труб: сравнение SMAW, GMAW, GTAW, FCAW и SAW
 При ручной сварке труб обычно применяют один из пяти способов дуговой сварки, которые можно объединить в категорию «способы сварки углеродистых и легированных труб». ASME B31.1 и AWS D10 определяют область аттестации и критерии приёмки, но не публикуют единую «официальную» таблицу режимов по толщине стенки. Поэтому параметры в разделах ниже собраны по технологическим инструкциям по сварке (WPS), применяемым в промышленном производстве, и подтверждены более чем 1 200 поставками труб собственного изготовления по ASME B31.1. Для каждого способа нужен свой тип электродного материала: при ручной дуговой сварке покрытым электродом используется стержневой электрод, при GMAW подаётся сплошная проволока, при GTAW применяется неплавящийся вольфрамовый электрод, а при FCAW — самозащитная или газозащитная порошковая проволока.
| Способ сварки | Скорость сварки | Типичное применение | Допустимые положения |
|---|---|---|---|
| SMAW (ручная дуговая сварка покрытым электродом) | 15–30 см/мин | Полевые трубопроводы, металлоконструкции из труб, ремонт | Все (1G–6G) |
| GMAW (сварка MIG) | 40–55 см/мин при сварке котельной стали толщиной 12 мм | Заполнение и облицовочные проходы при сварке углеродистой стали в цеху | Преимущественно 1G–2G |
| GTAW (сварка TIG) | 8–12 см/мин при сварке корневого слоя легированной трубы Sch 80 | Корневые проходы на ответственных трубопроводах, трубах из нержавеющей и легированной стали | Все, включая 6G |
| FCAW (дуговая сварка порошковой проволокой) | 35–60 см/мин | Наружные трубопроводы, массивные металлоконструкции | Все |
| SAW (дуговая сварка под флюсом) | 60–100 см/мин | Заводы по производству труб с продольным швом, сварка труб большого диаметра в цеху | Только 1G при вращении трубы |
📐 Примечание для инженеров — дефекты зависят от подготовки стыка, а не от мастерства сварщикаВ промышленной практике подготовку стыка — угол скоса кромок, притупление и чистоту — всегда относят к основным причинам таких дефектов, как неполное проплавление или несплавление. Причина не в технике сварщика и не в настройках оборудования. Геометрию скоса определяют применимый стандарт и требования к сварному соединению: ASME B16.25 задаёт требования к заводской подготовке торцов фитингов под стыковую сварку, а для труб с механически обработанными на месте кромками в цехах обычно выбирают угол как можно ближе к середине диапазона 37-45 V-образного скоса. Угол скоса, ширину притупления и величину зазора необходимо документировать в аттестованной технологической инструкции по сварке для применяемого способа и условий эксплуатации, а не задавать как стандартную настройку цеха.
Когда GMAW предпочтительнее SMAW при сварке труб?
Оба способа дуговой сварки позволяют получать соединения на энергетических трубопроводах, соответствующие требованиям радиографического контроля. GMAW даёт преимущество при длинных заполняющих проходах на толстостенных трубах в положениях 1G или 2G: автоматическая подача проволоки и непрерывное нанесение металла повышают производительность сварщика примерно в 2–3 раза по сравнению с ручной дуговой сваркой электродом. SMAW сохраняет преимущество при полевых работах, сварке во всех положениях 6G, ремонте и работе в условиях, когда защитный газ при сварке проволокой может быть снесён — из-за положения трубы, ограниченного доступа или условий в цеху. Выбор зависит от диаметра и толщины стенки трубы, положения при сварке и требований к вентиляции в цеху.Положения при сварке: аттестационные стандарты 1G, 2G, 5G и 6G
 Аттестация сварщиков для сварки труб в различных положениях регулируется разделом IX ASME BPVC или спецификациями AWS D10 в зависимости от области применения. Для каждого положения указывается, остаётся ли труба неподвижной или вращается, а также под каким углом она расположена.
| Положение | Положение трубы | Сложность | Охватываемые положения |
|---|---|---|---|
| 1G | Горизонтально, с вращением | Самое простое | Только 1G |
| 2G | Вертикальная ось, с вращением | Средняя | 1G + 2G |
| 5G | Горизонтально, неподвижно (перемещается сварщик) | Высокая | 1G + 5G |
| 6G | Под углом 45°, неподвижно (перемещается сварщик) | Самая высокая | Все положения |
Что означает аттестация для сварки труб в положении 6G?
При аттестации 6G трубу устанавливают под углом 45° и неподвижно закрепляют. Сварщик перемещается вокруг стыка, переходя за один проход из нижнего положения в вертикальное, потолочное и положение под углом 45°. Поскольку при перемещении сварочной горелки по стыку меняются расположение прихваток, зазор, формирование облицовочного прохода и требования к очистке между проходами, испытание 6G проверяет наиболее широкий набор навыков сварщика. Сварщик, аттестованный для положения 6G, может выполнять сварку труб в положениях 1G, 2G и 5G.Орбитальная сварка труб: системы с закрытой и открытой головкой
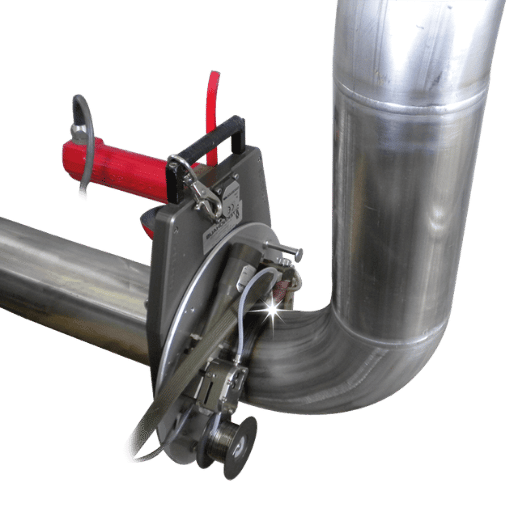 Орбитальная сварка — это механизированный процесс GTAW, при котором сварочная горелка движется по заданной траектории вокруг неподвижной трубы или трубки. Современные орбитальные системы TIG, разработанные NASA для аэрокосмических трубопроводов с жидкостями, теперь широко применяются для сварки труб малого диаметра высокой чистоты в фармацевтической, биотехнологической и микроэлектронной промышленности, где каждое соединение должно быть воспроизводимым в соответствии с утверждённой технологией.
Орбитальная система с закрытой головкой
- Диапазон наружного диаметра: 4–168 мм (1/8″ – 6″)
- Только сварка плавлением в среде инертного газа — без присадочного материала
- Фармацевтика, биотехнологии, трубопроводы высокой чистоты в микроэлектронике
- Санитарные требования ASME BPE + AWS D18.1
Орбитальная система с открытой головкой / кареткой
- Диапазон наружного диаметра: от 32 мм (1.25″) — на рельсах
- Подача проволоки для заполняющих проходов на толстостенных трубах
- Технологические трубопроводы (B31.3), атомная промышленность, трубные системы судостроения
- Многопроходная сварка с программируемыми колебаниями и импульсным режимом
| Применение | Применимые нормы | Типичный способ |
|---|---|---|
| Санитарные трубопроводы для фармацевтики и биотехнологий | AWS D18.1, AWS D18.2, ASME BPE | Орбитальная система с закрытой головкой |
| Паропроводы (котлы, коллекторы) | ASME B31.1, разделы BPVC I + IX | Роботизированная сварка GMAW + ручная корневая сварка TIG |
| Технологические и химические трубопроводы | ASME B31.3, AWS D10.10 | Орбитальная система с открытой головкой или роботизированная ячейка |
| Магистральные трубопроводы между регионами | API 1104, ASME B31.4 / B31.8 | Ручная сварка SMAW / FCAW (сверху вниз) |
| Трубные металлоконструкции (перила, опоры) | AWS D1.1 | Ручная сварка SMAW / GMAW |
Роботизированная сварка труб GMAW 6-осевым роботом: как работают 6-осевые манипуляторы
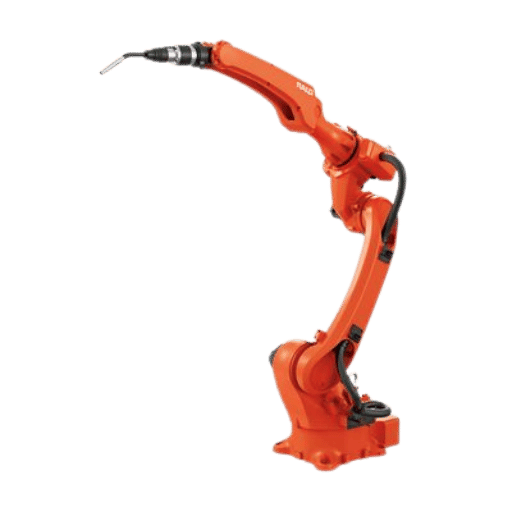 Роботизированная сварочная ячейка с 6-осевым роботом: манипулятор огибает кольцевые стыки труб. В отличие от орбитальных систем, перемещающихся по направляющей, робот располагается снаружи трубы и вращает изделие с помощью позиционера либо перемещается вокруг неподвижной трубы по порталу или рельсовому пути. Это обеспечивает стабильный профиль шва при сварке толстостенных энергетических трубопроводов, трубных решёток котлов и швов крупных баков трансформаторов, до которых не могут добраться орбитальные системы.
📐 Примечание для инженеров — параметры робота, важные для сварки трубТочность повторного позиционирования — 0.05 мм по ISO 9283:1998. Источник сварочного тока с непрерывной нагрузкой 350-500 A для многопроходного заполнения швов на стенках толщиной 25-80 мм. Манипулятор с полым запястьем и внутренней прокладкой кабелей не даёт кабелям мешать при работе в тесном пространстве внутри сосудов. Слежение за швом по дуге корректирует положение сварочной горелки с точностью до 0.3 мм; система слежения на основе лазерного зрения компенсирует зазоры сборки до 2-3 мм без повторного обучения робота вручную.
Предпосылки для ROI роботизированной сварки труб
Рецензируемое независимое академическое исследование роботизированной сварки GMAW (Journal of Materials Processing Technology, 2017) прямо указывает: многие производственные роботы работают в режиме обучения с последующим воспроизведением и не могут самостоятельно компенсировать деформацию, колебания зазора или смещение кромок, если внешний датчик не обеспечивает обратную связь. В рекламных показателях производительности поставщики редко указывают эти условия. На практике капитальные вложения в роботизированную сварку труб окупаются только при соблюдении следующих условий:- Точность резки и сборки на предыдущих операциях выдерживается в пределах 1.5 мм: при большем допуске робот может пройти мимо стыка или прожечь материал.
- Установлена и откалибрована система слежения за сварным швом по дуге или с помощью лазерного зрения.
- Объём производства оправдывает время на программирование первого изделия (генерация программы на основе CAD-модели в офлайн-режиме сокращает этот срок с дней до часов).
- Операторы обучены управлять ячейкой, а не только работать со сварочной горелкой.
«Робот выполняет повторяющиеся соединения, а наши опытные специалисты сосредоточены на сложных переходах и итоговом контроле. Раньше мы браковали почти каждый десятый коллектор, а теперь отмечаем дефекты менее чем в двух случаях из ста. Квалифицированные сварщики не потеряли работу — они перешли на контроль сборки».
Роботизированная, орбитальная и ручная сварка: матрица выбора метода для вашего производства
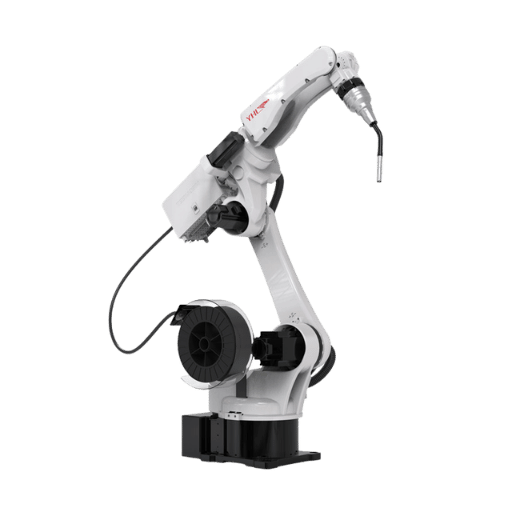 В большинстве опубликованных сравнений сварка труб сводится к выбору между «роботом и человеком», а орбитальный способ остаётся за рамками рассмотрения. В матрице ниже все три метода сопоставлены по шести параметрам, которые влияют на решение о закупке, при условии соблюдения описанных выше требований. Показатели относятся к сварке стальных труб с толщиной стенки от 6 мм до 80 мм в цеху; ремонтные работы на месте рассматриваются отдельно.
| Параметр | Ручная SMAW/GMAW/TIG | Орбитальная сварка (с закрытой или открытой головкой) | Роботизированная сварка GMAW с 6-осевым роботом |
|---|---|---|---|
| Производительность при сварке длинного шва | 25–50 см/мин (зависит от оператора) | 8–25 см/мин на трубах; очень высокая доля времени горения дуги | 80–120 см/мин при сварке котельной стали толщиной 12 мм |
| Приёмка по результатам радиографического контроля с первого прохода | 90–95 % при работе квалифицированного сварщика | 98 %+ при аттестованных технологиях | 98 %+ со слежением за сварным швом, доработка менее 2 % |
| Капитальные вложения | $5k–$15k — источник сварочного тока и расходные материалы | $35k–$110k — готовая система с закрытой головкой | $85k–$320k — от однопостовой системы до готовой ячейки |
| Требуемая квалификация | Аттестованный сварщик по BPVC IX или AWS D10 | Оператор и специалист по программированию | Оператор ячейки и специалист по офлайн-программированию |
| Допустимое отклонение при сборке | При наличии навыков допустимо отклонение ±5 мм | ±0.5 мм — санитарные требования не допускают отклонений | ±1.5 мм со слежением за швом; без него допуск меньше |
| Наиболее подходящие задачи | Ремонт на месте, работы в положении 6G, мелкосерийное производство с широкой номенклатурой | Санитарные трубки для фармацевтики, трубопроводы сверхвысокой чистоты в микроэлектронике, трубы малого диаметра | Энергетические трубопроводы, трубные решётки котлов, металлоконструкции из труб |
Краткая памятка по выбору метода: четыре типичных сценария
- Трубные решётки котлов, более 200 одинаковых соединений, стенка 12-25mm — роботизированная сварка GMAW со слежением за швом
- Трубопровод фармацевтической жидкости, санитарные трубы 1/2″-3″ — орбитальная система с закрытой головкой и документацией по продувке
- Ремонт трубопроводов, смешанные работы, доступного электропитания нет. Ручная сварка GSAW (механизированная)
- Для изготовления секционных узлов технологических трубопроводов обычно используют следующие типы труб: 4″-12″ Sch 80. Орбитальная система с открытой головкой или роботизированная ячейка — в зависимости от объёма производства.
Нормы и соответствие требованиям при сварке труб: ASME, AWS D10 и стандарты для конкретных областей применения
 Новые производственные цеха чаще всего спрашивают, какие нормы применяются к сварному шву. Обычно это не один стандарт: набор требований к сварке труб включает несколько пересекающихся документов, которые определяются областью применения, а не способом сварки. ASME B31.1 устанавливает требования к аттестации для энергетических трубопроводов; AWS D10 охватывает большинство стандартов по сварке труб и трубок (D10.14 — углеродистые стальные трубы, D10.18 — нержавеющие стали, D10.22 — армирование).
AWS D1.1, который часто ошибочно называют стандартом «для труб», относится к металлоконструкциям, а не к системам под давлением.
| Норма / стандарт | Область действия | Применение |
|---|---|---|
| ASME B31.1 | Аттестация и контроль сварки энергетических трубопроводов | Паровые системы, питательная вода, тепловые и атомные электростанции |
| ASME B31.3 | Технологические трубопроводы | Нефтеперерабатывающие, химические и нефтехимические предприятия |
| Раздел IX ASME BPVC | Аттестация сварщика и технологии сварки | Все работы с оборудованием под давлением по ASME |
| AWS D10.14 | Трубы и трубки из углеродистой стали | Технологические трубопроводы общего назначения (кроме орбитальной сварки) |
| AWS D10.18 | Трубы и трубки из нержавеющей стали | Технологические и конструкционные трубопроводы из нержавеющей стали |
| AWS D18.1 / D18.2 | Изготовление санитарных трубопроводов | Фармацевтическая и биотехнологическая промышленность, производство продуктов питания и напитков |
| ASME BPE | Оборудование для биопроцессов | Требования к чистоте поверхности и отсутствию зазоров в биотехнологическом оборудовании |
| API 1104 | Сварка магистральных трубопроводов | Магистральные нефтегазопроводы |
| AWS D1.1 | Сварка металлоконструкций | Трубные металлоконструкции, опоры, перила (не трубопроводы под давлением) |
Безопасность работников и соответствие требованиям на объекте
На любые работы по сварке труб распространяется OSHA 29 CFR 1910.252, устанавливающий требования к сварке, резке и пайке. Они охватывают работу в замкнутом пространстве, разрешения на огневые работы, вентиляцию и воздействие сварочных аэрозолей. Рекомендации NIOSH по контролю сварочных аэрозолей особенно важны при работе в замкнутых трубных системах (котлах, сосудах, баках), где местную вытяжку может быть сложно организовать. Шов, соответствующий нормам, не спасёт от штрафа, если рабочая зона не соответствует требованиям.Промышленное применение: энергетика, нефтегазовая отрасль, фармацевтика, атомная промышленность и судостроение
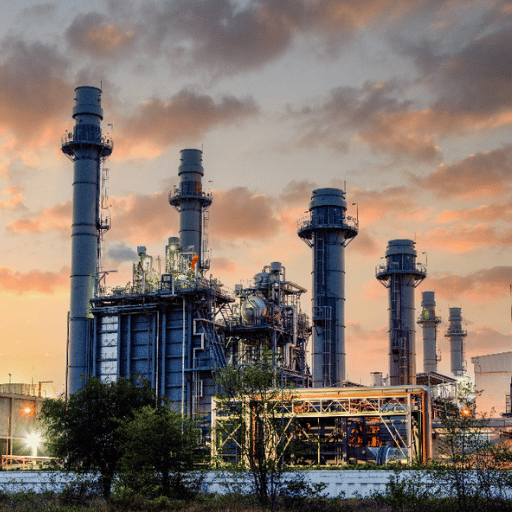 Сварка труб необходима везде, где важны давление, поток рабочей среды или контроль загрязнения. Выбор способа сварки определяется прежде всего областью применения.
| Отрасль | Типичные соединения | Применяемые способы |
|---|---|---|
| Энергетика (паровые системы, газовые турбины) | Коллекторы котлов, трубные решётки, баки трансформаторов | Роботизированная сварка GMAW + ручная корневая сварка TIG |
| Нефтегазовая отрасль (переработка) | Секционные узлы технологических трубопроводов, линии реакторов | Орбитальная сварка с открытой головкой и ручная сварка |
| Фармацевтика и биотехнологии | Санитарные трубы, трубопроводы для жидкостей | Только орбитальная сварка с закрытой головкой |
| Атомная промышленность | Трубы первого контура, сосуды под давлением | Ручная корневая сварка TIG + заполнение методом GMAW, радиографический контроль 100 % |
| Судостроение | Трубопроводы в корпусе судна, балластные и топливные системы | Ручная сварка SMAW + коллаборативный робот для работы в замкнутом пространстве |
Стоимость и ROI: когда автоматизация сварки труб окупается?
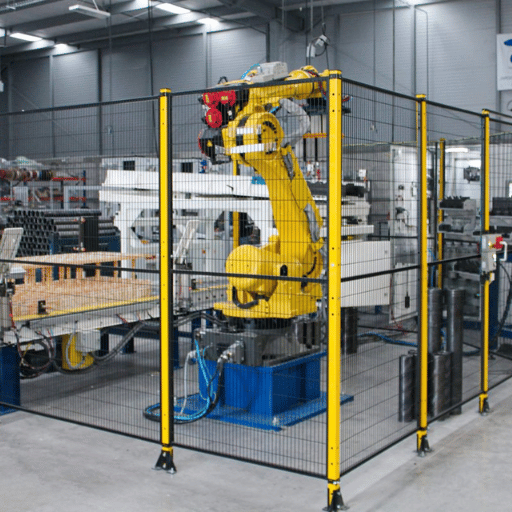 В независимых исследованиях ROI автоматизации сварки редко указывается однозначный порог окупаемости, поскольку расчет зависит от множества переменных. Экономия на производстве складывается из затрат на труд, доли повторяющихся операций, предварительной сборки, защитного газа, доработки и сменного графика. Ниже эти факторы рассматриваются на основе данных, доступных реальным производственным предприятиям:
Порог ROI: модель расчета точки окупаемости
Автоматизация сварки труб окупает капитальные затраты, когда экономия на труде, доработке и расходных материалах превышает инвестиции в оборудование, обучение и время на программирование. Типичные пороговые значения окупаемости:
В технических материалах поставщиков сварочного оборудования и системных интеграторов сообщается о многократном повышении производительности при роботизированной GMAW-сварке длинных повторяющихся угловых швов по сравнению с ручной сваркой. Эти данные основаны на опубликованных поставщиками «историях успеха», а не на рецензируемых исследованиях конкретных случаев, но они согласуются с данными, полученными нашей командой при внедрении решений на проектах по сварке трубопроводов электростанций. Согласно опубликованным исследованиям, расход защитного газа и присадочной проволоки заметно сокращается: робот может работать быстрее и поддерживать более стабильную скорость перемещения. В роботизированных ячейках с контролем по технологической процедуре доля доработок снижается с типичных для трубных цехов при ручной сварке 5-10 % до нескольких процентов.
На проверенных нами ячейках срок окупаемости проекта составляет 12-18 месяцев для трубопроводов электростанций и 14-24 месяцев для судостроительных и мостовых трубопроводов с меньшей долей повторяющихся операций. Ячейка для котельного оборудования в Henan окупилась за 18 месяцев; ячейка для сварки баков трансформаторов в Jiangsu — с 8hr цикла ручной сварки против 3hr подачи — окупилась менее чем за 15 месяцев после вывода из эксплуатации поста правки после изготовления.
- Доля повторяющихся операций: 100+ одинаковых сборочных узлов в месяц — при меньшем объёме автоматизация не окупится, если некому программировать робота
- Затраты на оплату труда: $25/hr или выше с учётом всех расходов — при $18/hr или ниже ручная сварка всё ещё обходится дешевле
- Преобладающее положение сварки: 1G/2G — частичная автоматизация не оправдана для работ в положениях 5G/6G
- Контроль подготовки стыков на предыдущих этапах: допуск по сварочным валикам 1,5 mm — при неточной сборке и подгонке срок окупаемости проекта превышает 2 года
Перспективы отрасли — нехватка сварщиков, внедрение AI и тенденции 2026–2030 годов
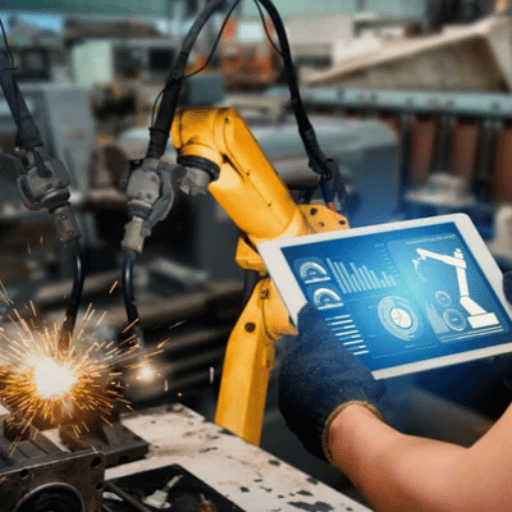 На развитие сварки труб влияют два фактора, которые меняют отрасль быстрее, чем даже пересмотр нормативов: нехватка работников металлообрабатывающих профессий и автоматизация. Прогнозы Бюро статистики труда США (US BLS Occupational Outlook), дополненные данными AWS о кадровом обеспечении отрасли, указывают на хроническую нехватку квалифицированных сварщиков: многие опытные специалисты старшего поколения выходят на пенсию, а подготовка новых кадров не успевает за спросом — особенно в области квалификации 6G и сварки технологических трубопроводов, где на освоение мастерства уходят годы.
Второй фактор — автоматизация. В докладе World Robotics Report за 2024 год Международная федерация робототехники отмечает продолжающийся рост мирового парка промышленных роботов, причем большинство новых установок ежегодно приходится на азиатские предприятия. За последние пять лет подход конечных пользователей изменился: адаптивное слежение за сварным швом и офлайн-программирование роботов на основе CAD стали общепринятой практикой. Параллельно снизилась стоимость готовых сварочных ячеек: 3D-датчики и лазерные трекеры из специальных интеграций производителей оригинального оборудования превратились в серийные модули.
Если вы руководите предприятием и планируете капитальные вложения на 2026-2028 годы, не рассчитывайте на избыток сварщиков. Автоматизируйте повторяющиеся операции — сварку трубных досок котлов, баков трансформаторов и санитарных труб — и оставьте квалифицированным сварщикам уникальные задачи. Программы, в которых офлайн-программирование и слежение за сварным швом интегрированы с самого начала, быстрее достигают ROI, чем решения, в которые эти функции добавляют позднее. Моя команда наблюдала эту тенденцию более чем на 30 экспортных рынках.
Часто задаваемые вопросы о сварке труб
В: Сложно ли сваривать трубы?
Показать ответ
Сваривать трубы сложнее, чем листовой металл: стык проходит по окружности, при сварке в положениях 5G и 6G положение меняется в пределах одного прохода, а доступ к внутренней стороне для доработки почти никогда невозможен. Квалификация 6G требует сварки неподвижно закреплённой трубы с разделкой кромок под углом 45; это наиболее универсальная квалификация одного специалиста, которая также подтверждает допуск к работам в положениях 1G, 2G и 5G. Автоматизация задаёт минимальный уровень навыков, необходимый для выполнения повторяющихся соединений, но не заменяет умение оценивать подготовку стыка и опыт, необходимый для сварки разных типов соединений.
В: Чем орбитальная сварка труб отличается от роботизированной?
Показать ответ
При орбитальной сварке кольцо с вращающимися зубьями перемещает горелку вокруг неподвижной трубы с разделкой кромок сверху или снизу, закреплённой в зажиме; механические направляющие и система выравнивания позволяют точно следовать стыку. При роботизированной сварке 6-осевой шарнирный манипулятор подходит к трубе снаружи, а система технического зрения или слежения за сварным швом помогает ему следовать стыку. Орбитальная сварка лучше подходит для небольших труб из материалов высокой чистоты в фармацевтической и полупроводниковой промышленности, где особенно важны требования ASME BPE и AWS D18.1. Роботизированная сварка предпочтительнее для труб большого диаметра, при более свободных допусках и когда важны грузоподъёмность и радиус действия манипулятора.
В: Какой способ сварки труб лучше — MIG, TIG или сварка покрытым электродом?
Показать ответ
Это зависит от толщины стенки, положения сварки и доступности стыка. SMAW остаётся предпочтительным способом для ремонтных работ и сварки трубопроводов на месте: он позволяет работать на ветру и по поверхности с копотью, а в электрододержатель можно установить, например, электрод 6010 или 7018. В цехе GMAW применяют для заполнения толстостенных соединений и наложения облицовочных проходов: автоматическая подача проволоки повышает скорость выполнения прохода примерно на 100 %. GTAW используют для корневых проходов на ответственных трубах из легированных сплавов и на стыках, где требуется чистый шов. В большинстве протоколов аттестации технологии сварки сочетаются корневой проход GTAW и заполнение GMAW; многие цеха также используют FCAW для наружных работ с металлоконструкциями, где ветер мешает защитной газовой завесе MIG. Каждый способ лучше подходит для определённых положений, толщины стенки и требований к контролю, поэтому обычно выбирают комбинацию под требования действующей спецификации технологии сварки, а не один универсальный способ.
В: Может ли роботизированная сварочная ячейка работать с трубами на месте монтажа?
Показать ответ
Большинство 6-осевых ячеек слишком крупные и сильно зависят от оснастки, поэтому на месте монтажа их использовать сложно. Для таких работ сейчас применяют лёгкие мини-роботы и ячейки с магнитным основанием, которые можно перемещать волоком и обучать вручную. Они подходят для работы в тесных пространствах и без защитного ограждения, например при ремонте сосудов, а также для магистральных трубопроводов — аналогично ручной SMAW и FCAW-сварке сверху вниз, описанной в API 1104.
В: Какой код ASME применяется к технологическим трубопроводам электростанций?
Показать ответ
9. ASME B 31.1 применяется к трубопроводам электростанций, включая атомные и тепловые электростанции, а также паровые, питательные и вспомогательные системы высокого давления. ASME B 31.3 применяется к технологическим трубопроводам нефтехимических, нефтеперерабатывающих и химических предприятий. Квалификация сварщиков для трубопроводов электростанций регулируется разделом IX ASME BPVC. Практика сварки трубопроводов также опирается на квалификационные коды AWS D10.14 (углеродистая сталь) и D10.18 (нержавеющая сталь).
В: Сколько времени требуется, чтобы окупить автоматизацию сварки труб?
Показать ответ
Большинство производителей ожидают окупаемости за 12-18 месяцев при замене двух постов ручной сварки одним роботизированным постом для сварки трубопроводов электростанций или котлов. Для трубопроводов на судостроительных и мостовых объектах с гораздо меньшей долей повторяющихся операций срок составляет 14-24 месяца. Если в месяц изготавливают менее 100 одинаковых сборочных узлов, время на планирование обычно сводит экономию к нулю, и ручная сварка остаётся конкурентоспособной.
Ячейка с циклом 25-manhr для сварки трубной доски котла в Henan окупилась за 18 месяцев; ячейка для бака трансформатора в Jiangsu — менее чем за 15.
В: Заменит ли роботизированная сварка ручных сварщиков труб?
Показать ответ
[Не может] применяться при ремонте на месте монтажа, единичных заказах и квалификационных работах 6G. Роботизированные и орбитальные ячейки для небольших партий справляются с повторяющимися соединениями, но сварщики перемещаются на предыдущие этапы: проверяют подготовку стыков, устраняют проблемы с оснасткой и контролируют качество сварки, чего [роботы] пока не делают.
По данным AWS о численности работников, нам не хватает шести специалистов даже с учётом того, что часть работ можно автоматизировать.
Поэтому на практике автоматизация дополняет людей. [Не заменяет их.]
Сравниваете варианты автоматизации линии сварки труб?
Запросить расчёт стоимости сварочной системы для труб →Об этом сравнении
В документе приведены результаты производства более 1200 трубных катушек из ASTM A335 P22, сваренных по ASME B31.1 в рамках проекта VIP Global Energy во Вьетнаме, автоматизации сварки 280 стыков трубных досок котлов в Henan, China и сварки баков трансформаторов на 110/220 kV в Jiangsu. Эти данные не основаны на отраслевых оценках OEM-производителей. Приведённые данные о производительности, доле брака и ROI относятся к установкам роботизированных сварочных ячеек 2024-2026 годов. Ниже приведены материалы ASME, AWS и IFR, использованные для независимого анализа нормативов, кадровой ситуации и робототехники.
Ссылки и источники
- ASME B31.1 Power Piping—5 ) — общепринятый справочник, изданный American Society of Mechanical Engineers.
- Комитет AWS D10 по трубопроводам и трубам — American Welding Society
- Соответствие ASME BPVC Section IX (подтверждение квалификации сварщика) в США обеспечивается AWS (American Welding Society) через свод кодов. Эти требования также содержатся в разделе IX Boiler and pressure vessel code.
- Где сварщики? (В октябре 2025 года материал появится на страницах Welding Digest) Архив American Welding Society
- Портал данных о численности сварщиков в США — одобрен American Welding Society
- В 2024 году число роботов на заводах по всему миру достигло 4 миллионов — International Federation of Robotics
- Что такое сварка труб (технические знания) — TWI Industrial Membership Organization
Проверено инженерной командой Zhouxiang — более 200 патентов в области сварочной робототехники с 1991 года; производитель, сертифицированный по ISO 9001:2015 / ISO 3834-2 / AWS D1.1 / EN 1090, с поставками более чем на 30 экспортных рынков.
Похожие статьи
- Технология роботизированной сварки: принцип работы, типы и применение
- Как выбрать сварочный робот: руководство по выбору
- Мобильный сварочный робот: руководство по характеристикам, типам и ROI на 2026 год
- Роботизированный сварочный пост с напольной рельсовой системой: принцип работы и руководство по выбору
- Ведущие производители сварочных роботов в 2026 году

