
Contacte a Zhouxiang

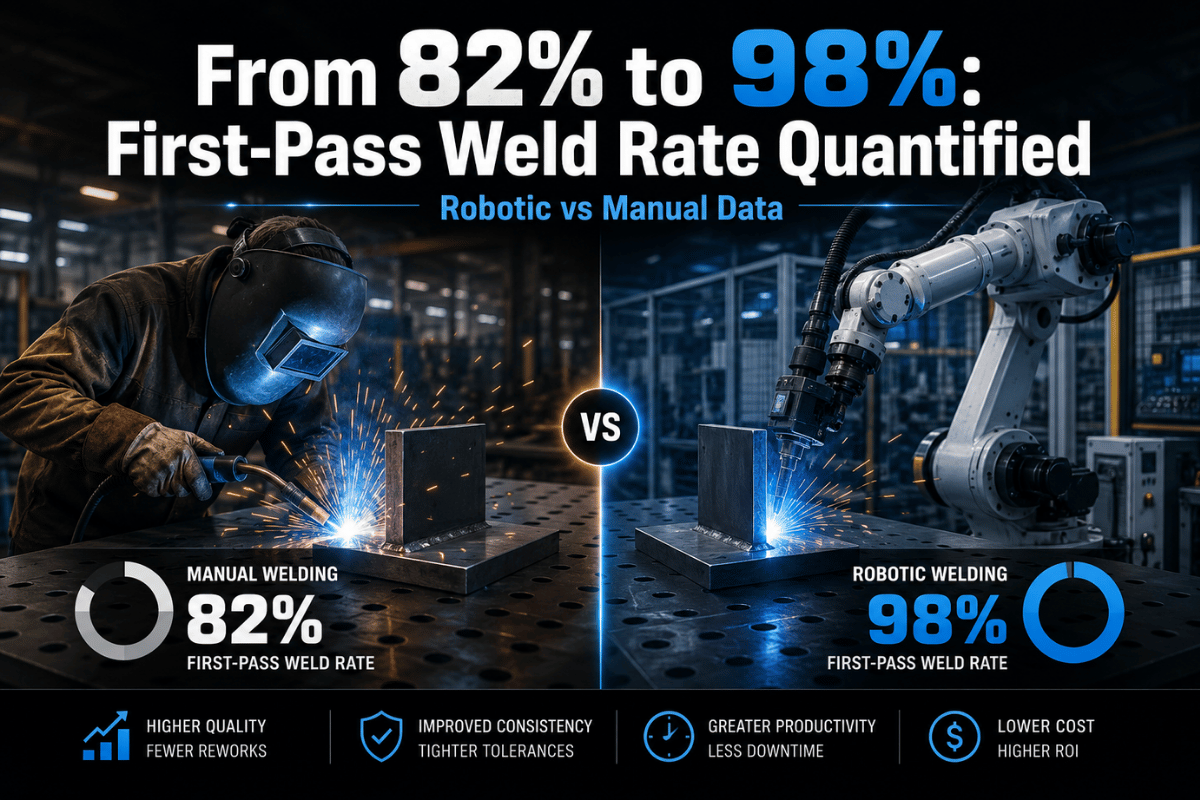
Especificações rápidas
Métrica:
Soldaduras aprovadas na primeira inspeção / total de soldaduras inspecionadas
Não confundir:
Aprovação à primeira com aprovação final após reparações
Aplicação ideal:
Vigas de aço estrutural, pilares-caixão, treliças, componentes de pontes, estruturas pesadas
Elementos de prova necessários:
WPS, registos de inspeção, códigos de defeito, aporte térmico, notas sobre dispositivos de fixação, registos de reinspeção
O que mede a taxa de aprovação das soldaduras à primeira
 A taxa de aprovação das soldaduras à primeira corresponde à proporção de soldaduras aceites na primeira inspeção, de acordo com os critérios do projeto. Qualquer soldadura que não passe nos ensaios visuais, ultrassónicos, radiográficos, por partículas magnéticas ou noutras verificações exigidas não conta, mesmo que seja aprovada após reparação.
Fórmula: taxa de aprovação das soldaduras à primeira = soldaduras aprovadas na primeira inspeção / total de soldaduras inspecionadas x 100.
Taxa de aprovação na soldadura robotizada vs. manual: matriz de 9 linhas
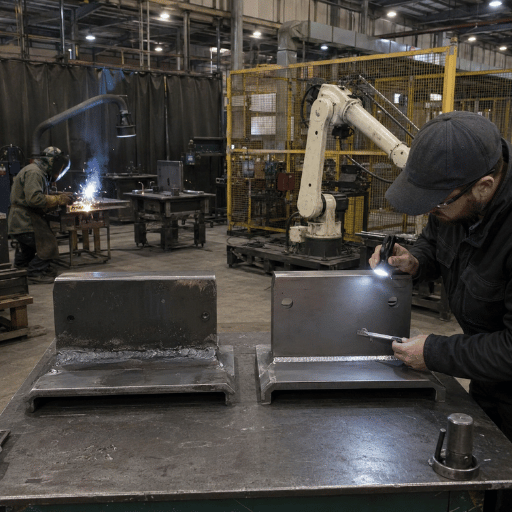 Um sistema de soldadura robotizada pode aumentar a taxa de aprovação à primeira quando a variação é controlada antes do início do arco. A soldadura manual também pode produzir excelentes soldaduras, sobretudo quando é executada por um soldador experiente em trabalhos pouco repetitivos. Consulte a matriz abaixo para perceber em que aspetos cada método tende a melhorar ou a reduzir a consistência da aprovação.
| Fator de aprovação | Risco da soldadura manual | Controlo da soldadura robotizada | Elementos de prova a solicitar |
|---|---|---|---|
| Tolerância de preparação | O soldador ajusta por intuição | Referência do dispositivo de fixação e seguimento da junta | Mapa das folgas por família de juntas |
| Ângulo da tocha de soldadura | As mudanças de turno e a fadiga afetam o ângulo | Trajetória programada do braço robótico | Folha de verificação do TCP |
| Aporte térmico | A velocidade de deslocação pode variar | Parâmetros de soldadura bloqueados | Registo WPS e registo de execução |
| Controlo do banho de fusão | Excelente para reparações e acessos difíceis | Movimento repetível em juntas conhecidas | Ensaio macroscópico ou registo da primeira peça |
| Gás de proteção | Os erros de caudal podem passar despercebidos | As verificações da célula podem validar o caudal | Registo do caudal de gás |
| Consumíveis | O desgaste do bico de contacto altera a extensão do fio | Rotina de limpeza do bico e substituição da ponta de contacto | Intervalo de manutenção |
| Deformação | A ordem dos passes depende do hábito | Sequência de soldadura programada | Plano de sequência e nota sobre a restrição |
| Rastreabilidade da inspeção | Os registos em papel podem estar incompletos | O registo do robô associa a soldadura ao programa | Identificação da soldadura e exportação dos parâmetros |
| Repetição por lote | A competência é aplicada soldadura a soldadura | A mesma trajetória repete-se em várias peças | Inspeção da primeira e da décima peça |
Porque falham as soldaduras estruturais manuais na aprovação à primeira
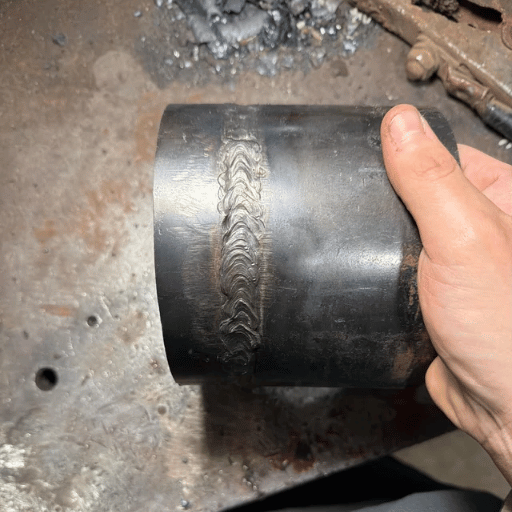 Há vários motivos para a soldadura manual falhar a aprovação à primeira, e nenhum significa necessariamente que o soldador seja fraco. As peças estruturais de grandes dimensões movem-se. As extremidades das chapas variam. Aberturas de alívio, cobre-juntas, folga na raiz, carepa de laminação, qualidade dos pontos de fixação e acessibilidade afetam o banho de fusão. Os soldadores experientes conseguem compensar estas variações, mas a compensação muda de pessoa para pessoa e de turno para turno.
Entre as causas habituais de rejeição contam-se soldaduras subdimensionadas, mordeduras, falta de fusão, porosidade, inclusões de escória, marcas de arco, convexidade excessiva e deformação que desvia um elemento da tolerância. Para uma classificação mais detalhada dos defeitos, consulte os guias da Zhouxiang sobre defeitos de soldadura, inspeção de soldaduras e ensaios de soldaduras.
- Variação na preparação: a abertura da raiz e o desalinhamento das peças podem levar um conjunto de procedimentos de soldadura qualificados para fora da respetiva janela prática.
- Variação do aporte térmico: mudanças na velocidade de deslocação manual alteram o perfil do cordão, a penetração e a deformação.
- Limitações de acesso: vigas pesadas e pilares-caixão obrigam a usar ângulos incómodos para a tocha de soldadura, aumentando o risco de defeitos.
- Variação dos consumíveis: o desgaste da ponta de contacto, a resistência no conduíte e problemas na alimentação do fio alteram a estabilidade do arco.
- Atraso no retorno da inspeção: se os defeitos só forem detetados horas depois, o mesmo erro pode já ter sido repetido em muitas soldaduras.
Como os sistemas de soldadura robotizada aumentam a repetibilidade
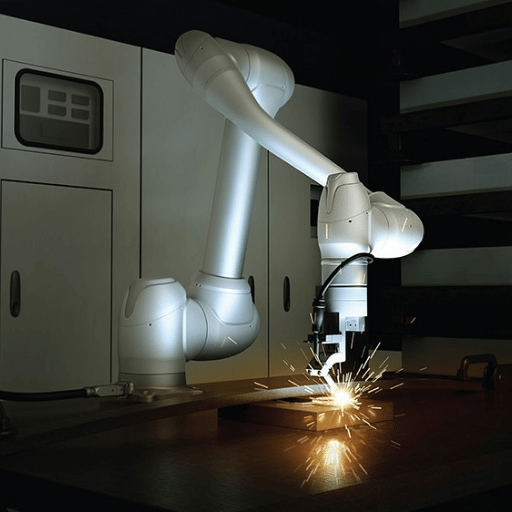 Um robô para aço estrutural melhora a taxa de aprovação ao transformar ajustes manuais invisíveis em dados controlados. Os bons exemplos começam antes de o braço robótico se mover: agrupam-se as famílias de juntas, os dispositivos de fixação posicionam as peças de trabalho, os intervalos WPS são bloqueados e o retorno da inspeção é associado às alterações do programa.
O processo da Zhouxiang para soldadura robotizada de aço estrutural utiliza uma abordagem com visão 3D e sem ensino manual para vigas, pilares-caixão, treliças e componentes de pontes. Produtos relacionados, como o sistema inteligente de soldadura de estruturas metálicas e a estação de soldadura robotizada com carril no solo, destinam-se a elementos de aço de grandes dimensões e produção repetitiva, e não a pequenas peças de bancada.
| Funcionalidade do robô | Efeito na taxa de aprovação | Pergunta do comprador |
|---|---|---|
| Seguimento da junta por laser | Deteta alterações na posição da junta antes ou durante a soldadura robotizada | Que intervalo de folga da junta consegue corrigir? |
| Digitalização 3D | Reduz o ensino manual em elementos de aço com variações | Consegue identificar as minhas famílias de vigas e pilares? |
| Bloqueio dos parâmetros | Mantém a corrente elétrica, a tensão, a velocidade de deslocação e a alimentação do fio dentro de um intervalo definido | Como é aprovada uma alteração do WPS? |
| Rotina de manutenção da tocha | Protege o TCP, a cobertura de gás e a estabilidade do arco | Qual é o intervalo de verificação da ponta de contacto e do bocal? |
| Rastreabilidade do programa | Associa cada soldadura a um programa, operador e histórico de parâmetros | É possível exportar os registos por identificação da soldadura? |
Notas sobre precisão: tipos de soldadura robotizada para ensaios-piloto de aprovação
 Nem todos os robôs de soldadura são adequados para o mesmo ensaio-piloto de aprovação à primeira. Para o aço estrutural, o ponto de partida habitual é a soldadura por arco robotizada numa célula de soldadura robotizada com proteção, uma vez que o robô consegue controlar a velocidade de deslocação, o comprimento do arco, a alimentação do fio e a tocha de soldadura em juntas repetidas. A soldadura robotizada utiliza movimentos programáveis; o seu valor está em fazer com que uma junta soldada se comporte como a seguinte.
Outros tipos de soldadura robotizada também podem ser relevantes. Durante o planeamento inicial do processo, uma oficina pode comparar a soldadura MIG, TIG, laser, plasma, por pontos e por pontos por resistência. As peças de aço inoxidável, os elementos de aço ao carbono e os dispositivos de fixação em ligas não reagem da mesma forma ao calor, ao gás de proteção e à restrição. Por isso, a deformação térmica, a escolha do metal de adição e as verificações da integridade das soldaduras devem corresponder aos requisitos de produção antes da compra de um sistema robotizado.
| Opção de processo | Aplicação adequada | Aspeto a considerar sobre a taxa de aprovação |
|---|---|---|
| Soldadura por arco robotizada | Soldaduras de ângulo e de chanfro repetidas em elementos estruturais | É necessário controlar os dispositivos de fixação antes de iniciar a soldadura multipasse |
| Soldadura TIG robotizada ou soldadura robotizada TIG | Trabalhos de precisão com análise rigorosa do aporte térmico e do perfil do cordão | A velocidade mais baixa pode ocultar perdas no manuseamento |
| Robôs colaborativos e soldadura com robô colaborativo | Células mais pequenas, menor alcance e configurações de soldadura mais simples | A variação no carregamento manual ainda pode causar defeitos |
| Robôs de soldadura por pontos | Chapas, suportes e conjuntos repetitivos | A lógica de aprovação difere da inspeção de soldaduras estruturais |
| Soldadura por laser ou plasma | Geometrias especializadas, secções finas ou fabrico de metais com elevado controlo | Exige qualificação separada e análise dos sensores |
Nota de engenharia
Um robô não deve ser apresentado como substituto do trabalho de qualificação. Solicite a compatibilização com o WPS, ensaios de soldadura da primeira peça, planeamento da extração de fumos, análise dos dispositivos de fixação, verificações do TCP da tocha e um plano escrito para os defeitos detetados durante o ensaio-piloto.
O que verificam os inspetores segundo a AWS D1.1 e os processos de END
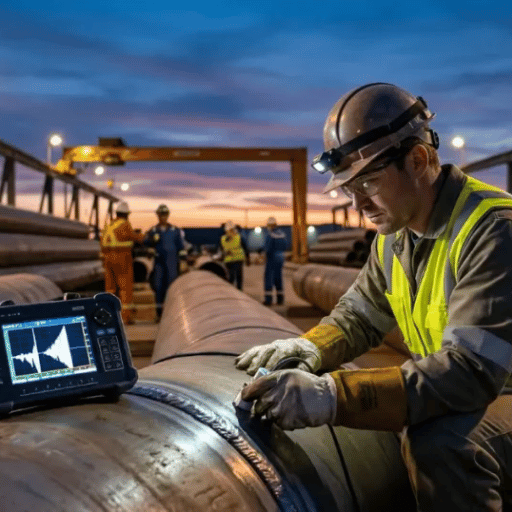 Os inspetores não aprovam uma soldadura por ter sido feita por um robô. Aprovam-na por cumprir os requisitos de dimensões, perfil, localização e limites de descontinuidades definidos pelo código do projeto e pelo plano de inspeção. Por isso, os registos de aprovação à primeira devem estar junto do WPS, da identificação do soldador ou operador, dos dados do lote do material quando exigidos e do relatório de END.
O que conta como aprovação à primeira na inspeção de soldaduras?
Só contam as soldaduras que passam nas verificações especificadas antes de qualquer reparação. A ASNT apresenta métodos comuns de ensaios não destrutivos, incluindo ensaios visuais, radiográficos, ultrassónicos, por partículas magnéticas, por líquidos penetrantes e por correntes induzidas. A página sobre ensaios visuais indica que o VT se centra na superfície; os problemas internos exigem métodos como UT ou RT. No aço estrutural, a inspeção visual é frequentemente o primeiro filtro. Permite detetar problemas evidentes relacionados com dimensões, contorno, mordeduras, crateras, marcas de arco, sobreposições e descontinuidades superficiais. Poderá ser necessário recorrer a UT ou RT para verificações mais aprofundadas da integridade das soldaduras, em função do tipo de junta e das regras do projeto.- Identificação da soldadura e localização no elemento
- Código aplicável ou especificação do projeto
- Número e revisão do WPS
- Programa do robô ou identificação do soldador
- Método de inspeção e critérios de aprovação
- Código do defeito em caso de rejeição
- Ação de reparação e resultado da reinspeção
Cálculo do retrabalho: converter a taxa de aprovação em custo por tonelada
 A taxa de aprovação das soldaduras à primeira é convincente quando convertida em horas. O retrabalho inclui mais do que o tempo de reparação com arco. Inclui também a análise do defeito, esmerilagem ou goivagem, soldadura de reparação, tempo de arrefecimento, agendamento da inspeção, reinspeção, documentação e possíveis atrasos na pintura ou montagem.
Horas de retrabalho evitadas: número de soldaduras x redução da taxa de rejeição x média de horas de reparação por soldadura rejeitada.
| Dados do ensaio-piloto | Referência manual | Objetivo do robô |
|---|---|---|
| Soldaduras inspecionadas por mês | 1,000 | 1,000 |
| Taxa de aprovação à primeira | 82% | 98.5% |
| Soldaduras rejeitadas | 180 | 15 |
| Horas de reparação a 0.75 hora cada | 135 | 11.25 |
| Horas mensais evitadas | – | 123.75 |
Quando a soldadura manual continua a fazer parte do processo
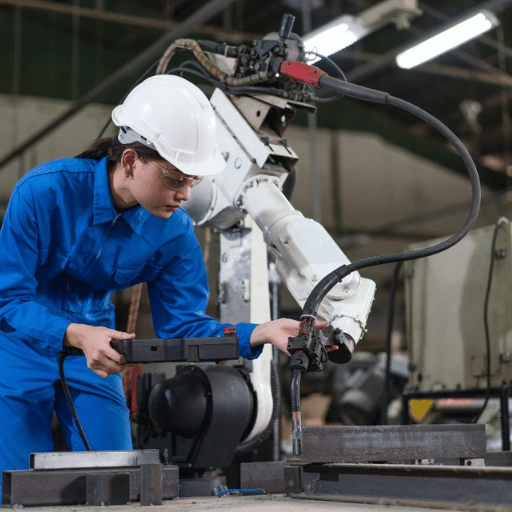 As decisões de automatização falham quando o comprador trata a soldadura manual como um problema a eliminar, em vez de uma competência a aplicar corretamente. Os soldadores qualificados conseguem identificar problemas de acesso, compensar folgas irregulares, reparar pequenos defeitos e trabalhar no local quando uma célula de soldadura não é prática.
A soldadura robotizada é mais adequada quando…
- As famílias de juntas se repetem em vigas, pilares, treliças ou estruturas.
- Os dispositivos de fixação conseguem posicionar as peças de trabalho segundo um sistema de referências conhecido.
- Os registos de inspeção revelam defeitos recorrentes por tipo de junta.
- Os tempos de ciclo e as horas de retrabalho afetam os prazos de entrega.
- Os registos do robô ajudam as equipas de qualidade a rastrear cada soldadura.
A soldadura manual continua a ser valiosa quando…
- As peças se repetem pouco ou mudam a cada turno.
- O acesso no local impede a utilização de um sistema de soldadura fixo.
- A soldadura TIG ou pequenas reparações exigem uma avaliação humana atenta.
- A variação na preparação é demasiado elevada para o orçamento dos dispositivos de fixação.
- Não é viável carregar a peça de trabalho em segurança na célula.
Como realizar um ensaio-piloto justo da taxa de aprovação à primeira
 Um ensaio-piloto justo começa pelos registos de referência. Se um fornecedor receber apenas desenhos, a proposta poderá centrar-se no alcance, na carga útil, no comprimento do carril e no preço, ignorando o motivo do projeto relacionado com a taxa de aprovação. Envie os dados de inspeção e defeitos juntamente com os desenhos para que o ensaio-piloto se concentre no custo real.
Que dados deve um fabricante enviar antes de pedir um orçamento para um robô?
| Campo do ensaio-piloto | Importância |
|---|---|
| 1. Família de peças e quantidade anual | Indica o potencial de repetição. |
| 2. Grau do aço e intervalo de espessuras | Define o WPS e os limites de aporte térmico. |
| 3. Tipos de junta por comprimento de soldadura | Distingue as soldaduras de grande volume dos casos excecionais. |
| 4. Taxa atual de aprovação à primeira | Estabelece a referência. |
| 5. Análise de Pareto dos defeitos por família de juntas | Indica ao integrador do robô o que corrigir primeiro. |
| 6. Horas de reparação por tipo de defeito | Converte a qualidade em custo. |
| 7. Método e código de inspeção | Evita afirmações vagas sobre a aprovação. |
| 8. Fotografias dos dispositivos de fixação e notas sobre as referências | Mostra se a peça pode ser posicionada repetidamente. |
| 9. Amostras das tolerâncias de preparação | Permite avaliar os requisitos de seguimento da junta por laser. |
| 10. Tempos de ciclo atuais | Distingue o tempo de soldadura do tempo de manuseamento. |
| 11. Planta da oficina e acesso para gruas | Afeta a disposição da célula e o fluxo de materiais. |
| 12. Objetivo de aprovação e regra de retorno do investimento | Mantém o ensaio-piloto associado ao valor para a empresa. |
Intervalos de medição do ensaio-piloto de aprovação para aço estrutural
 Um ensaio-piloto justo precisa de intervalos de medição antes de alguém escolher a soldadura manual, a soldadura robotizada ou uma abordagem mista. Estes intervalos não são limites universais de aprovação. São objetivos de registo que ajudam o engenheiro de soldadura a decidir se deve começar por alterar o robô, o dispositivo de fixação, o WPS, o plano de inspeção ou a preparação das peças.
Utilize a tabela abaixo como apoio à decisão durante um ensaio-piloto de aprovação de 2-week ou 4-week. Se a oficina não conseguir recolher um dado, mantenha o ensaio-piloto aberto e corrija essa lacuna de medição antes de aprovar os requisitos de produção. Esta disciplina impede que uma taxa de aprovação aparentemente elevada oculte uma janela de processo deficiente.
| Medição do ensaio-piloto | Intervalo de registo | Regra de decisão |
|---|---|---|
| Variação da folga da junta | Amostras de 0 mm, 1 mm, 2 mm, 3 mm e 5 mm | Se a maioria das rejeições ocorrer acima de 3 mm, comece por corrigir os dispositivos de fixação antes de otimizar a velocidade do robô. |
| Amostra da perna da soldadura de ângulo | Soldaduras nominais de 6 mm, 8 mm, 10 mm e 12 mm | Se a variação das dimensões for elevada, opte por um intervalo WPS mais restrito e uma folha de verificação do operador. |
| Desvio do TCP da tocha | Pontos de verificação de 0,5 mm, 1 mm e 2 mm | Se o desvio exceder 1 mm após a manutenção, reduza o intervalo entre verificações da tocha. |
| Repetibilidade do posicionamento da peça | Leituras de repetibilidade do dispositivo de fixação de 1 mm, 2 mm e 4 mm | Se a peça de trabalho se deslocar mais de 2 mm, altere primeiro as referências e só depois o programa. |
| Inspeção da primeira peça | VT a 100% nas primeiras 10 peças | Se os defeitos se repetirem na peça 2 ou na peça 3, interrompa o ensaio-piloto e corrija a causa. |
| Alteração da amostragem de END | Lotes de inspeção de 10%, 25%, 50% ou 100% | Se as rejeições UT ou RT se concentrarem numa família de juntas, escolha essa família para a análise do retrabalho. |
| Limite de acionamento da taxa de reparação | Intervalos de rejeição de 2%, 5%, 8% e 10% | Se uma célula se mantiver acima de 5%, faça uma análise da causa principal antes de apresentar alegações sobre a capacidade. |
| Registo do pré-aquecimento | Pontos de controlo de 50°C, 100°C e 150°C quando o WPS exige controlo térmico | Se o controlo térmico não for cumprido, privilegie a disciplina do procedimento em vez da afinação dos movimentos. |
| Análise da deformação | Leituras após a soldadura de 2 mm, 5 mm, 8 mm e 10 mm | Se a deformação ultrapassar 5 mm, altere a sequência antes de adicionar mais passes de soldadura. |
| Objetivo de aprovação | Intervalos de aprovação à primeira de 90%, 95%, 97% e 99% | Se o objetivo for 97% ou superior, escolha um processo de aprovação rastreável para cada alteração do programa. |
Perspetivas para 2026: a aprovação das soldaduras torna-se uma métrica de rastreabilidade
 A procura de robôs industriais continua a crescer. A IFR reportou 542 000 instalações de robôs em 2024 e prevê 575 000 instalações em 2025. Esse crescimento não significa que todas as oficinas de estruturas metálicas precisem da mesma célula. Significa, sim, que mais compradores vão exigir provas digitais da qualidade da soldadura, e não apenas a instalação de um robô.
A curto prazo, a questão passa de «Consegue um robô soldar esta junta?» para «Consegue o sistema de automatização da soldadura provar que esta soldadura cumpriu os parâmetros exigidos?». No caso das estruturas metálicas, essa prova pode incluir a revisão do programa, os parâmetros de soldadura, a intervenção do operador, o resultado da inspeção, o estado da reparação e o resultado do novo ensaio, associados ao ID da soldadura.
- Defina códigos de defeito que correspondam aos relatórios de inspeção.
- Registe separadamente a aceitação da soldadura manual e da soldadura robotizada.
- Analise os registos do robô com a equipa da qualidade, e não apenas com a equipa de produção.
- Mantenha as alterações às WPS rastreáveis até às revisões aprovadas.
- Use os dados do projeto-piloto para escolher a próxima família de peças de trabalho.
Perguntas frequentes
Qual é uma boa taxa de aceitação da soldadura à primeira inspeção?
Uma boa taxa depende do código, do tipo de junta, do método de inspeção e da espessura do material. Num projeto-piloto com robô, compare os resultados com a sua própria referência, em vez de recorrer a um valor genérico. Por exemplo, passar de 82% para 98,5% é significativo quando ambos os valores se baseiam na mesma regra de inspeção e na mesma população de soldaduras.
A soldadura robotizada garante sempre uma taxa de aceitação superior à da soldadura manual?
Não. A soldadura robotizada é vantajosa quando se repetem famílias de peças, os dispositivos de fixação mantêm as peças na posição e os parâmetros são controlados. A soldadura manual pode ser mais adequada para reparações no local, trabalhos com pouca repetição e juntas de acesso limitado.
O que leva as soldaduras a falhar na primeira inspeção?
Entre as causas comuns estão mordeduras, falta de fusão, porosidade, inclusões de escória, dimensão incorreta da soldadura, perfil deficiente, golpes de arco, distorção excessiva e controlos WPS não cumpridos.
Como afeta o seguimento da junta a aceitação da soldadura?
O seguimento da junta por laser pode ajudar o robô a localizar a junta quando o ajuste das peças varia. Não resolve problemas de dispositivos de fixação deficientes, folgas excessivas ou falta de qualificação do processo.
A norma AWS D1.1 permite a soldadura robotizada?
A norma AWS D1.1 estabelece os requisitos aplicáveis à soldadura de estruturas metálicas. A qualificação continua a ser essencial: o processo tem de cumprir o procedimento, os requisitos de inspeção e os critérios de aceitação aplicáveis ao trabalho.
Que dados devo medir antes de comprar um robô de soldadura para estruturas metálicas?
Comece por medir a taxa de aceitação à primeira inspeção, os tipos de defeito, as horas de reparação, o comprimento das soldaduras por família de juntas, a tolerância de ajuste, o método de inspeção, o estado dos dispositivos de fixação e os tempos de ciclo atuais.
Próximo passo: compare os resultados de referência das suas soldaduras com uma célula robotizada para estruturas metálicas
Se a sua oficina já regista a taxa de aceitação à primeira inspeção, a Zhouxiang pode analisar desenhos representativos, códigos de defeito, registos de inspeção e fotografias dos dispositivos de fixação, tendo em conta o seu processo de soldadura robotizada de estruturas metálicas.
Consulte a solução de soldadura robotizada para estruturas metálicas
Referências
- Código de soldadura estrutural em aço AWS D1.1/D1.1M:2025
- Requisitos de qualidade para a soldadura por fusão ISO 3834-1:2021
- Métodos de ensaios não destrutivos da ASNT
- Panorama dos ensaios visuais da ASNT
- Lançamento do World Robotics 2025 da IFR
- Bernard e Tregaskiss: falhas comuns na soldadura robotizada
- Guia da Zhouxiang sobre a especificação do procedimento de soldadura

