
Contacte a Zhouxiang

Atualizado em agosto de 2026 · Guia de planeamento operacional para equipas de automação da soldadura
Um prazo de colocação em serviço de robôs de soldadura é um plano sujeito a etapas de validação com evidências, que atribui um responsável e uma decisão de autorização a cada estado da colocação em serviço. Este plano de seis semanas começa após a preparação do local — não quando chega o camião — e pode ser interrompido, decorrer em paralelo ou voltar a uma etapa anterior quando a validação revela um problema.
Especificações rápidas
- Cadência de planeamento: seis semanas após a etapa de entrada; não representa uma média do setor nem uma promessa contratual.
- Sequência principal: estado instalado seguro → interfaces → processo de soldadura → SAT → competências → aumento controlado da produção.
- Critério de autorização: avançar com base em evidências aceites, não no calendário.
- Áreas de controlo: segurança do robô, perigos do processo de soldadura, energias perigosas, qualidade, configuração e responsabilidades.
- Resultado final: dossier de evidências de autorização da produção assinado e lista controlada de questões em aberto.
Resposta direta: planeie seis semanas apenas quando a preparação estiver validada. Trate cada semana como uma etapa de validação de estado: se a segurança, as interfaces, as evidências de soldadura, as competências ou a recuperação não estiverem comprovadas, suspenda ou recue em vez de avançar por causa da data.
Em resumo
- Inicie a contagem após a validação formal da preparação, não na data de entrega.
- Mantenha a proteção do robô separada dos controlos relativos a fumos de soldadura, radiação, trabalhos a quente e incêndio.
- Conte com operações recorrentes de isolamento, ensaio, energização temporária e novo isolamento.
- Utilize peças representativas e critérios de inspeção acordados antes do SAT.
- Autorize a produção apenas depois de o pessoal local demonstrar a operação normal e a recuperação segura.
Quanto tempo demora a colocação em serviço de um robô de soldadura?
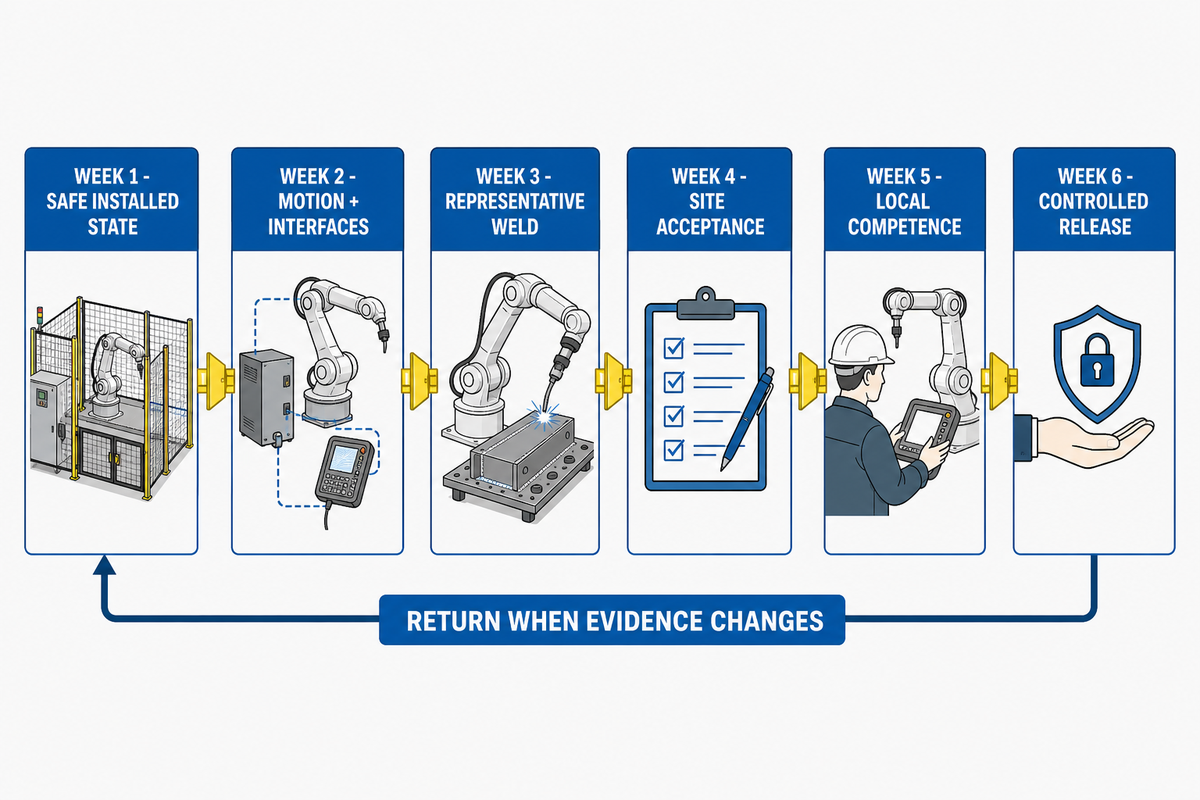
O planeamento de uma célula de soldadura preparada pode seguir uma cadência de colocação em serviço de seis semanas, mas nenhuma fonte oficial estabelece seis semanas como duração universal. A complexidade da célula, a variedade de peças, a preparação do local, a cobertura dos turnos, o âmbito da aceitação e as alterações por resolver determinam o prazo efetivo; prevalece o plano de projeto assinado.
Muitos prazos publicados não são comparáveis porque começam em momentos diferentes. Um pode incluir a conceção do conceito, o fabrico, os ensaios de aceitação em fábrica, o transporte e a instalação; outro pode contabilizar apenas os dias de arranque no local do integrador. Este plano começa quando a célula instalada e os dados necessários para a colocação em serviço estão prontos. Não substitui o planeamento mais abrangente, desde a seleção até à produção, contemplado no guia de seleção de robôs de soldadura existente.
Mapa de controlo da colocação em serviço em 6 semanas
| Semana de planeamento | Estado a comprovar | Evidências necessárias antes da autorização |
|---|---|---|
| 1 | Estado instalado seguro | Controlos de risco, dispositivos de proteção, serviços, método de controlo de energia e controlos dos perigos do processo |
| 2 | Movimentos e interfaces | TCP/referenciais, E/S, utillagem e dispositivos de fixação, trajetórias a seco, recuperação e cópia de segurança da configuração |
| 3 | Processo de soldadura representativo | WPS aplicável, registos de ensaios, resultados de inspeção e correções aprovadas |
| 4 | Aceitação no local | Ensaios acordados, registo de aprovação/reprovação, lista de pendências controlada e aprovações |
| 5 | Competências locais | Demonstrações por função, exercícios de recuperação e mapa de escalonamento |
| 6 | Autorização controlada da produção | Funcionamento, qualidade, taxa de produção, tempo de paragem, exceções, cópias de segurança e aprovação do responsável |
Uma semana é um período de planeamento, não uma autorização para avançar. Se uma correção do dispositivo de fixação alterar o referencial da peça na Semana 3, a equipa poderá ter de regressar à etapa de validação das interfaces da Semana 2 e repetir as verificações de segurança afetadas. Esse regresso demonstra controlo, não uma falha de planeamento.
O que tem de estar pronto antes da Semana 1?
A Semana 1 só começa quando o sistema instalado, os serviços, as peças representativas, a documentação atualizada, as pessoas responsáveis, os controlos de risco e as regras de aceitação estiverem disponíveis. Um robô entregue junto de um dispositivo de fixação inacabado não constitui uma célula de soldadura pronta para a colocação em serviço, mesmo que seja possível ligar o controlador.
Trate o plano, o calendário e o plano de segurança da colocação em serviço como um conjunto de controlo interligado. Se tiverem datas de início ou pressupostos sobre os responsáveis diferentes, não se deve assinar a etapa de entrada.
Todas as pessoas que trabalhem na célula ou com ela durante a colocação em serviço precisam de instruções adequadas à sua função, autorização e competências demonstradas antes de iniciarem essa tarefa. A Semana 5 alarga e documenta a transferência para a produção; não é a primeira ocasião em que o pessoal recebe formação crítica para a segurança.
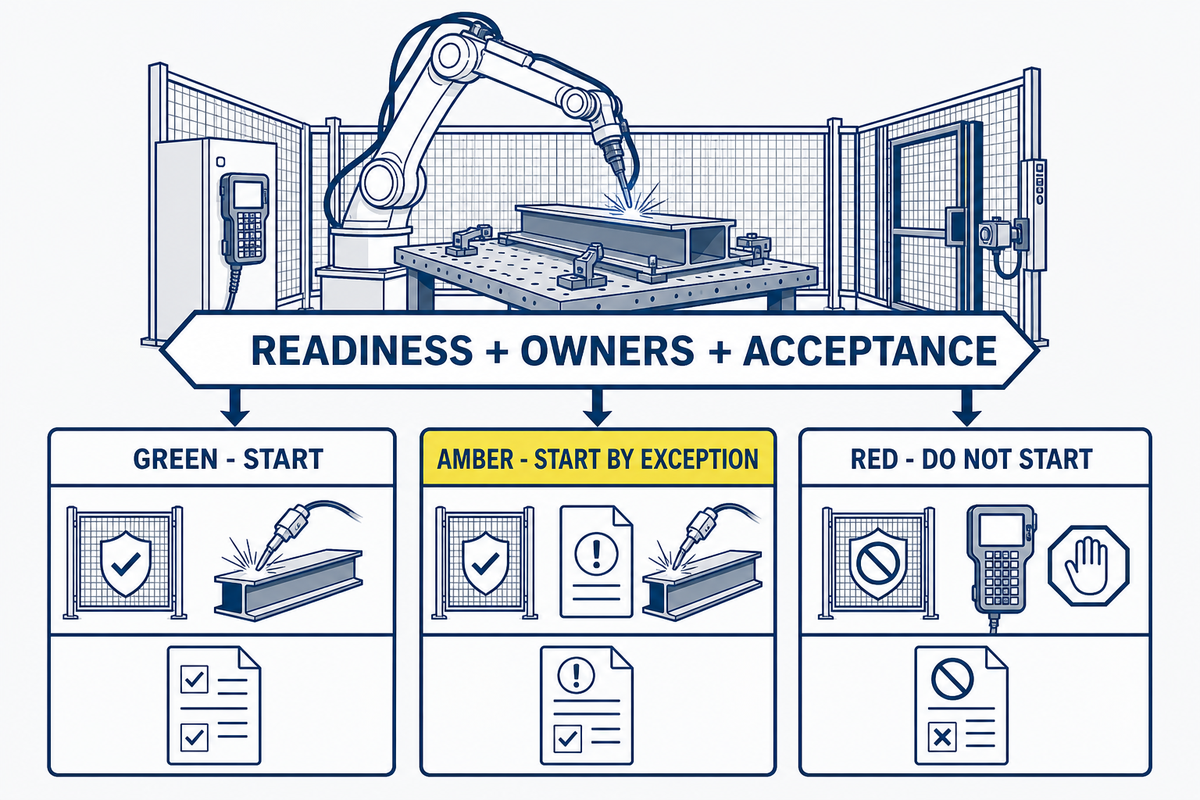
Etapa de entrada: verde, âmbar ou vermelho
Verde: iniciar
Os desenhos correspondem à célula instalada; os serviços estão estáveis; as peças representativas e os dispositivos de fixação estão disponíveis; a avaliação de riscos, os procedimentos, o plano de inspeção, o pessoal e os critérios de aceitação estão aprovados.
Âmbar: iniciar com exceções
Uma questão delimitada tem medidas de contenção, um responsável, um prazo e um acordo escrito que impede o trabalho planeado de ultrapassar o limite de autorização afetado.
Vermelho: não iniciar
Faltam dispositivos de proteção, controlo de energias perigosas, ventilação da soldadura ou controlos de incêndio, serviços essenciais, peças representativas, procedimentos aprovados ou autoridade de aceitação.
A análise de entrada exige duas áreas de segurança. Os controlos do robô abrangem a aplicação integrada e a célula; a ISO 10218-2:2025 aborda a integração e a colocação em serviço, mas exclui os perigos criados pelo processamento de materiais, como o metal. Em separado, a área de soldadura trata dos fumos, gases, radiação do arco, queimaduras, trabalhos a quente, materiais combustíveis, resposta a incêndios e exposição específica aos materiais, nos termos da legislação aplicável e dos procedimentos do local.
Semana 1: estabelecer um estado instalado seguro
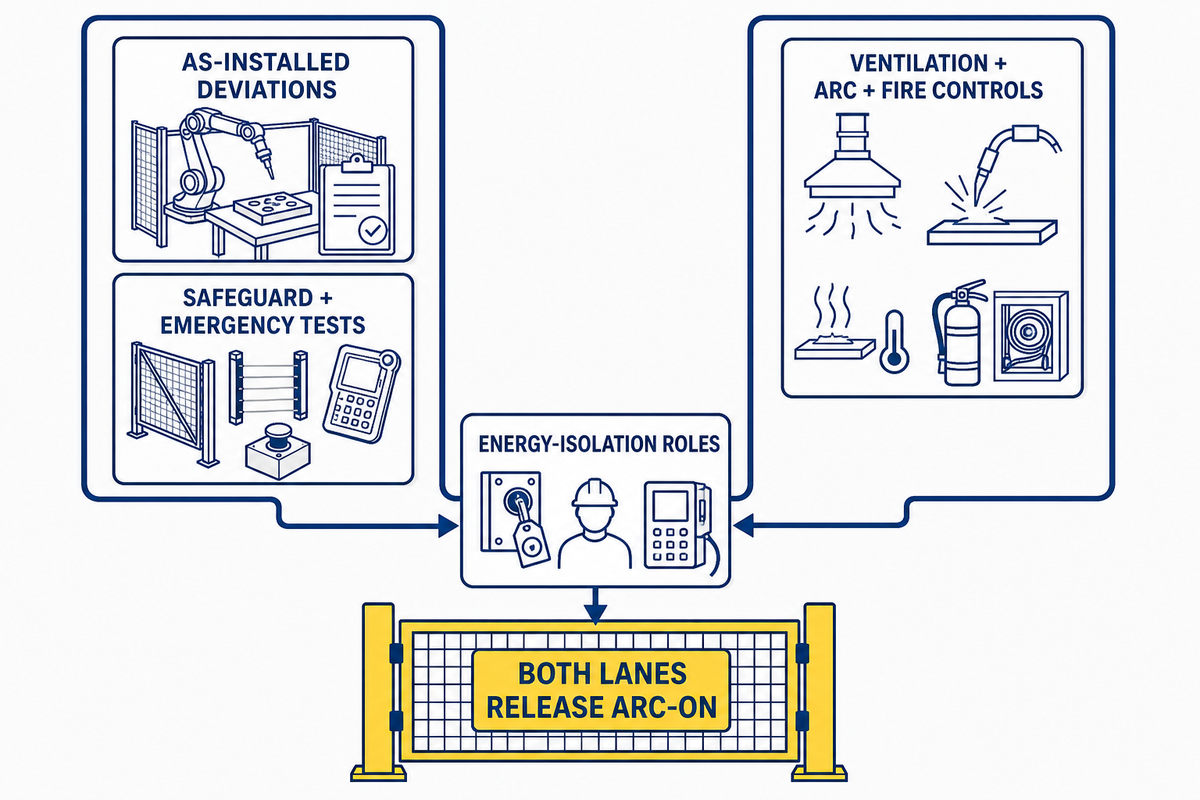
A Semana 1 comprova que a célula instalada corresponde ao projeto aprovado e que as medidas de segurança funcionam no local de trabalho real. O registo de autorização abrange o acesso, os dispositivos de proteção, as funções de emergência, os serviços, a energia armazenada, os perigos do processo, os controlos temporários de colocação em serviço e as pessoas autorizadas a alterar estados.
O pessoal responsável pela colocação em serviço deve comparar a disposição instalada, as proteções, as portas, os scanners, as paragens de emergência, os dispositivos de habilitação, a seleção de modos, as funções de programação manual, os dispositivos de fixação, os posicionadores, os pontos de manutenção da tocha, a ligação à terra, a extração e o acesso para manutenção com a documentação. Os procedimentos do local do empregador e o método de ensaio do integrador têm de estar alinhados antes de alguém entrar numa zona de perigo ou desativar temporariamente um estado normal de produção.
Quando as orientações da OSHA forem aplicáveis, a validação da segurança e a aceitação no local têm de preceder o arranque inicial. A Semana 4 deste plano corresponde ao SAT contratual de desempenho acordado; não autoriza a energização inicial de uma célula que ainda não tenha sido aceite.
As orientações da OSHA para a colocação em serviço centram-se numa avaliação de riscos documentada e baseada nas tarefas e na verificação de que os dispositivos de proteção e as medidas de redução de riscos funcionam conforme previsto.
Guardar
- Lista de desvios da instalação e decisões aprovadas para os resolver
- Registos de ensaio dos dispositivos de proteção e das funções de emergência
- Pontos de isolamento de energia e funções das pessoas autorizadas
- Evidências de ventilação da soldadura, controlo da radiação, trabalhos a quente e controlo de incêndios
Não aceitar
- «Funcionou no FAT» como validação no local
- Uma paragem do circuito de controlo como dispositivo de isolamento de energia
- Desvios temporários sem autorização e registos de reposição
- A proteção do robô como prova de que os perigos da soldadura estão eliminados
Ensaio de validação Northline Gate, cenário 1 (ilustrativo): Uma célula passa nos ensaios das portas da vedação e das paragens de emergência, mas ainda não foi confirmada a capacidade da extração local para o consumível e o ciclo de trabalho efetivos. As evidências da segurança do robô podem estar a verde enquanto a área do processo de soldadura continua a vermelho. Os ensaios com o arco ligado aguardam; o projeto não esconde essa diferença numa caixa genérica de «segurança concluída».
Semana 2: comprovar os movimentos, os referenciais, a utillagem e as interfaces
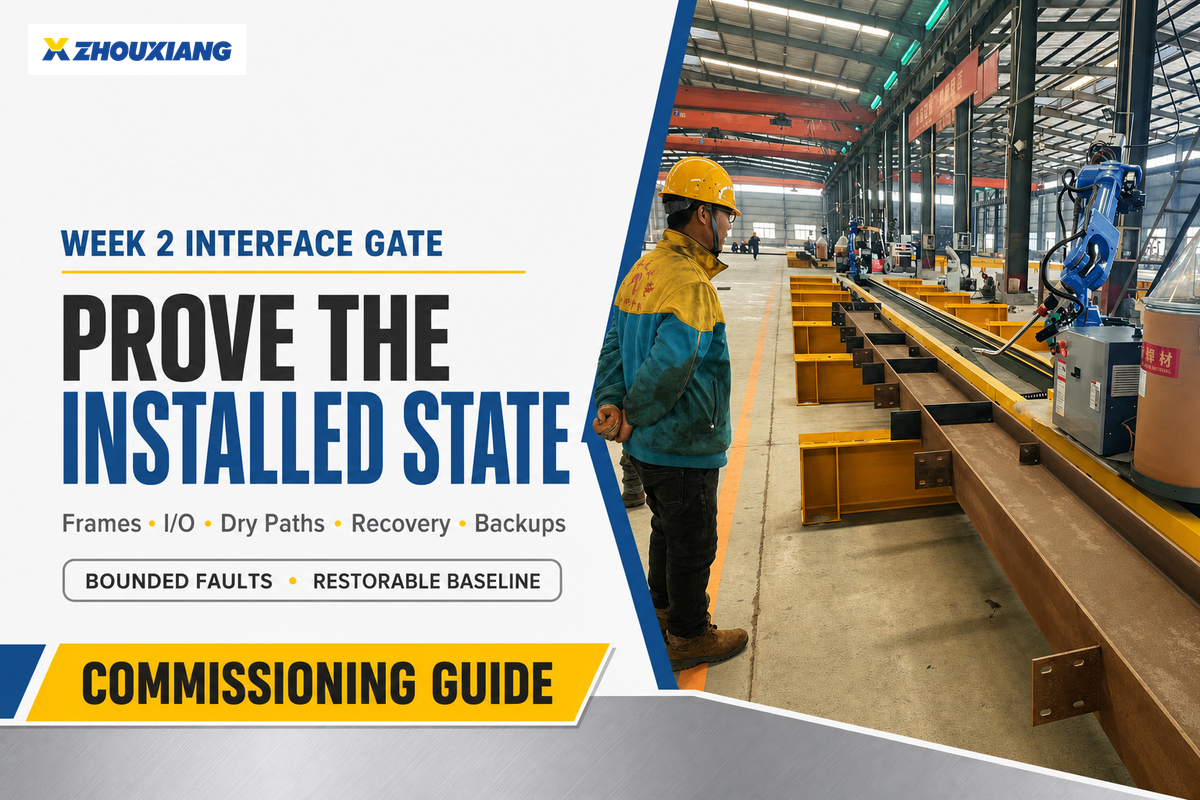
A Semana 2 comprova que o robô, a utillagem e os dispositivos de fixação, os posicionadores, os sensores, o PLC, o conjunto de soldadura e os equipamentos circundantes partilham o mesmo estado físico e lógico. O movimento manual bem-sucedido não é suficiente; a equipa tem de demonstrar sequências automáticas a seco, encravamentos, comportamento perante falhas, recuperação, cópias de segurança e configuração controlada.
- Verifique os referenciais — registe os referenciais TCP, da base, do utilizador, do dispositivo de fixação, da junta e do posicionador com base nas verificações aprovadas.
- Teste as interfaces — ensaie as E/S de campo e de segurança, os sinais de prontidão, os estados dos dispositivos de aperto, os estados dos posicionadores, as permissões da fonte de soldadura e os alarmes.
- Execute trajetórias a seco — ensaie os movimentos normais, a aproximação, o afastamento, o comportamento dos cabos, as margens de colisão e todas as variantes de produção abrangidas.
- Simule falhas delimitadas — confirme a paragem, a interrupção, o reinício, o regresso à posição inicial, a remoção da peça e o procedimento de escalonamento segundo o método de ensaio aprovado.
- Registe uma configuração de referência recuperável — guarde as configurações do controlador, PLC, HMI, visão artificial, fonte de soldadura e receitas; registe as versões e ensaie o método de restauro acordado.
O controlo das energias perigosas não termina na Semana 1 para depois ser esquecido. Quando os ensaios ou o posicionamento exigirem uma energização temporária durante a manutenção, a OSHA 1910.147(f)(1) descreve uma sequência controlada: desimpedir a área, retirar os trabalhadores, remover os dispositivos de controlo da energia conforme o procedimento, energizar para o ensaio e, em seguida, desenergizar e voltar a aplicar os controlos antes de retomar os trabalhos. A coordenação de empreiteiros, o controlo coletivo e as passagens entre turnos também precisam de responsáveis designados.
Este guia não abrange um programa completo de cibersegurança para uma célula ligada em rede. Ainda assim, as evidências da colocação em serviço têm de incluir a cópia de segurança aprovada, a verificação do restauro, o responsável pelo acesso, o estado do acesso remoto, o registo de alterações e as dependências que possam impedir uma operação segura. Os conceitos gerais de programação manual são tratados no guia de programação de robôs existente; esta secção abrange a verificação no limite da célula instalada.
A terminologia varia consoante as aplicações de soldadura. Um fabricante de estruturas metálicas ou soldador pode chamar à mesma instalação célula de soldadura robotizada ou sistema de soldadura robotizada, enquanto os registos da linha de produção separam o braço robótico, o conjunto de soldadura MIG, o seguimento da junta, a programação offline e os controlos circundantes em ativos distintos. Quer o controlador seja FANUC ou de outra plataforma, a colocação em serviço continua a exigir controlo de versões, ensaios representativos e formação de operadores adequada ao estado instalado.
Converta o vocabulário do projeto em evidências de colocação em serviço
Os documentos de projeto misturam frequentemente termos relativos ao processo, equipamento, mão de obra, calendário e investimento. A equipa responsável pela colocação em serviço deve converter cada termo numa entrega verificável, mantendo fora do âmbito deste plano a seleção de equipamento, o plano de negócio e o calendário mais abrangente da implementação.
| Grupo de termos | Termos que a equipa de projeto pode utilizar | Evidências necessárias para a colocação em serviço |
|---|---|---|
| Âmbito do processo | Soldadura MIG, soldadura TIG, soldadura a laser, soldadura automatizada | Identifique o processo efetivo e o procedimento aplicável; este plano não trata processos diferentes como se fossem intermutáveis. |
| Formato da célula | robô colaborativo, soldadura com robô colaborativo, robô básico, robôs de soldadura modernos, sistemas robotizados | Registe a aplicação integrada, os modos de funcionamento, os controlos de acesso e as medidas de redução de riscos para a configuração instalada. |
| Cadeia de equipamentos | fonte de alimentação para soldadura, corrente de soldadura, equipamento de soldadura, tochas de soldadura, controlador do robô | Verifique as permissões das interfaces, os alarmes, as versões, o percurso dos consumíveis, o estado da calibração e uma configuração de referência recuperável. |
| Movimento e programação | movimento do robô, trajetórias do robô, programação do robô, programação de soldadura robotizada, tempo de programação | Comprove os referenciais, as trajetórias a seco, os encravamentos, as variantes, a recuperação de falhas e a revisão controlada dos programas, em vez de estimar o esforço pelo número de linhas. |
| Sistema de peças | peça de trabalho, conceção do dispositivo de fixação, famílias de peças, mudança de série, repetível | Utilize níveis de dificuldade representativos, estados controlados dos dispositivos de fixação e verificações documentadas de mudança de série para definir quais as peças abrangidas pelas evidências. |
| Variáveis de soldadura | parâmetro de soldadura, velocidade de deslocação, gás de proteção, soldadura multipasse, deformação térmica | Associe as variáveis permitidas e os efeitos da sequência ao procedimento aplicável, ao registo do ensaio, ao resultado da inspeção e à correção aprovada. |
| Operações | soldadura manual, soldadores qualificados, operações de soldadura, aplicações de soldadura robotizada, taxa de produção | Defina as funções de operação, soldadura, manutenção e qualidade; autorize a taxa de produção apenas depois de o trabalho seguro e a aceitação das soldaduras estarem estabilizados. |
| Calendário e viabilidade económica | instalação e colocação em serviço, duração da colocação em serviço, «quanto tempo demora», ROI, custo da automação robotizada | Separe a data de entrada na colocação em serviço, assinada, e as etapas de validação da aprovação do investimento, da seleção do sistema, da entrega e dos pressupostos relativos ao prazo de retorno do investimento. |
| Responsabilidades e registos | sistemas de gestão, problemas de qualidade da soldadura, compreensão da soldadura, células robotizadas personalizadas, robôs de soldadura MIG | Atribua cada constatação a um responsável competente e registe no projeto a decisão, a configuração, as evidências e o limite de autorização. |
Semana 3: validar o processo de soldadura em peças representativas
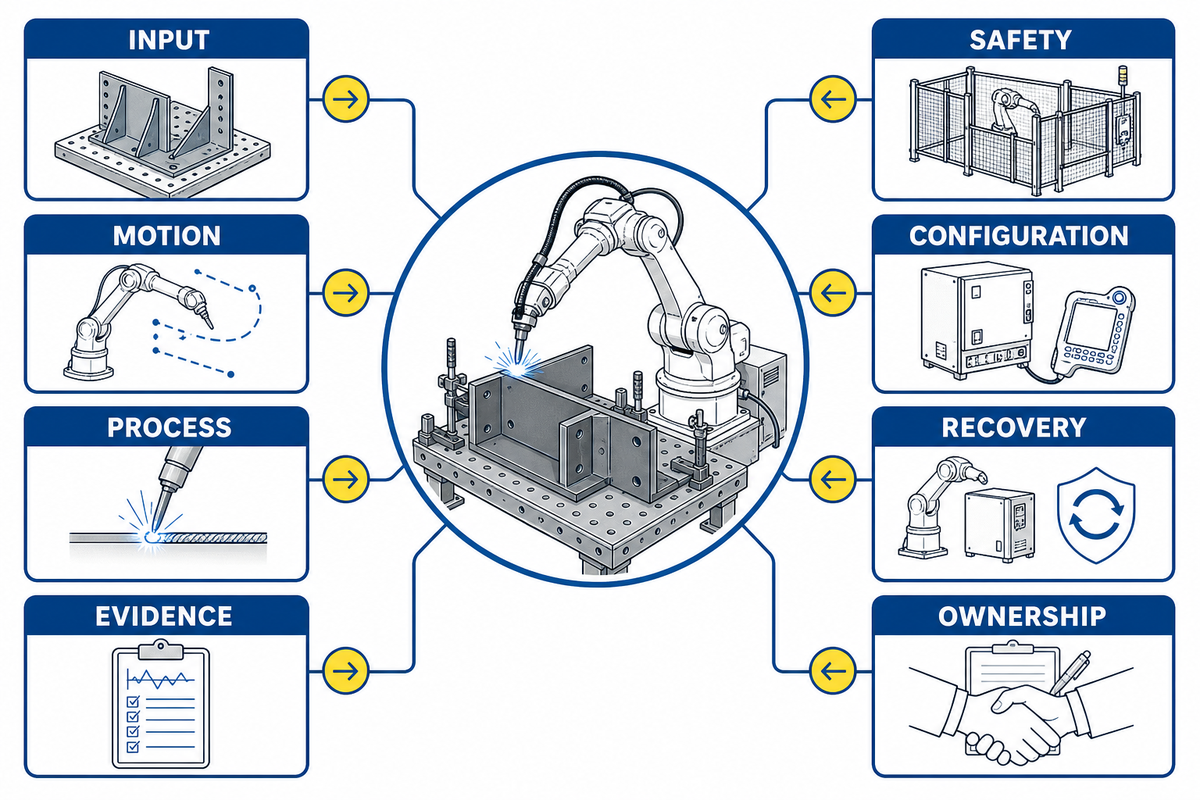
A Semana 3 comprova que a célula instalada consegue executar o procedimento de soldadura aplicável em peças que representem as dificuldades reais de produção. A repetibilidade do robô não substitui a WPS, a qualificação de suporte, os requisitos para os operadores de soldadura, o controlo da preparação das juntas, o controlo dos consumíveis, o plano de inspeção nem os critérios de aceitação do projeto.
Escolha ensaios representativos com base no risco, não na conveniência. Inclua a peça, a junta, a posição, o alcance, a sequência térmica, o estado dos pontos de soldadura, a gama de preparação da junta, a fixação, o acesso e as condições de deteção com maior probabilidade de expor os limites da célula. Um provete plano pode ajudar a regular o arco inicial, mas não valida uma família de peças se o cordão mais exigente de produção estiver perto do limite de alcance ou se deslocar com o aporte térmico.
| Camada de validação | Registo | Condição para regressar a uma etapa anterior |
|---|---|---|
| Entrada | Material, junta, preparação, consumível, gás, preparação da superfície, estado do dispositivo de fixação | Entrada fora da gama aprovada |
| Movimento | Referenciais, ângulo da tocha, extensão livre do elétrodo, trajetória, velocidade, oscilação e comportamento do toque/sensores | Alteração do referencial ou do acesso |
| Processo | Variáveis do procedimento aprovado e revisão da receita | Variável fora da gama permitida |
| Evidências | Resultados do exame visual e dos exames exigidos, associados à peça e ao programa | Rejeição, variação sem explicação ou falha de rastreabilidade |
| Segurança | Evidências atualizadas dos dispositivos de proteção e dos perigos do processo de soldadura | Alteração do estado dos dispositivos de proteção ou dos controlos do processo |
| Configuração | Cópias de segurança versionadas do controlador, PLC, fonte de soldadura e receitas | Alteração não controlada do código, dos parâmetros ou da receita |
| Recuperação | Ensaios de falhas delimitadas e resultado documentado do restauro | Recuperação indisponível, insegura ou não autorizada |
| Responsabilidades | Testemunhas designadas, autoridades técnicas e responsável pela decisão | Autoridade de aceitação ou via de escalonamento pouco clara |
O código aplicável e o projeto determinam o que constitui uma soldadura aceitável. Consulte o guia de WPS e PQR do local para informações sobre procedimentos e o guia de inspeção de soldaduras para informações sobre métodos de inspeção. A colocação em serviço associa esses documentos ao programa do robô e à peça representativa; não reformula nenhum dos temas.
Ensaio de validação Northline Gate, cenário 2 (ilustrativo): Três provetes passam na inspeção visual, mas a montagem de produção tem um cordão mais comprido sem suporte e uma fixação térmica diferente. O pessoal responsável pela colocação em serviço não converte o resultado dos provetes em aceitação da família de peças. Regressa à revisão do dispositivo de fixação, da trajetória e do procedimento; em seguida, regista um ensaio representativo associado à revisão do programa de produção.
Semana 4: realizar os ensaios de aceitação no local
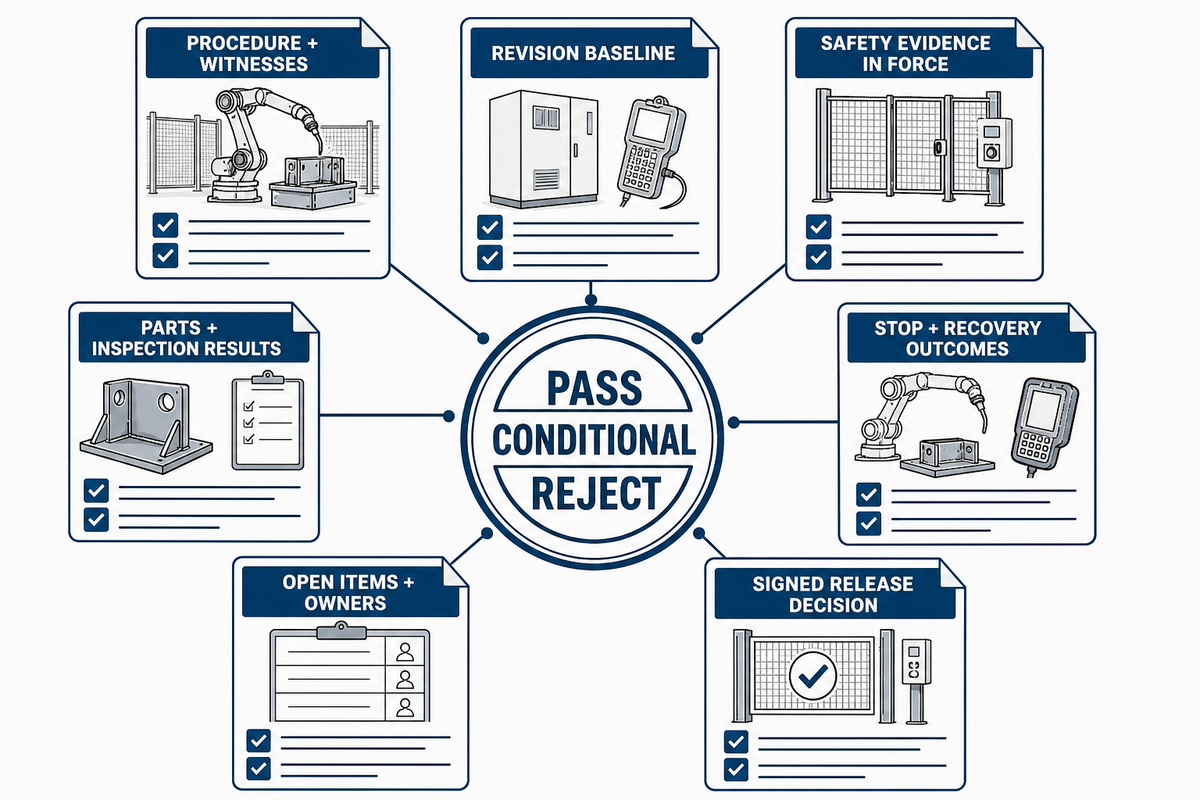
Na Semana 4, realiza-se o ensaio de aceitação no local acordado, em condições definidas, e produz-se um registo de aprovação/reprovação. Antes do início dos ensaios, o SAT deve especificar a peça ou demonstração, o modo de funcionamento, a inspeção, a duração ou o método de amostragem, a autoridade de aceitação, a documentação e a forma de tratar a lista de pendências.
As especificações públicas para aquisição de robôs mostram por que razão o SAT tem de ser específico do projeto: as demonstrações, os ensaios dos encravamentos de segurança, os ensaios, os relatórios de qualificação, a formação e os registos finais variam consoante a aplicação. Copiar as dimensões ou o número de amostras de outro projeto cria uma falsa precisão. Adote o modelo de evidências e associe-o ao contrato, à especificação aprovada, à avaliação de riscos e à família de peças efetiva.
Dossier de evidências do SAT
- Procedimento de ensaio aprovado, pré-requisitos, testemunhas e instrumentos
- Configuração de referência e revisão do hardware/software instalado
- Evidências das funções de segurança e dos controlos do processo de soldadura ainda válidas
- Peças representativas ou demonstrações e resultados de inspeção rastreáveis
- Resultados do ciclo normal, paragem anormal, reinício, recuperação e escalonamento
- Questões em aberto por autorização, contenção, responsável e prazo
- Decisão assinada de aceitação, aceitação condicional ou rejeição
Uma autorização condicional não é uma falha escondida. Uma etiqueta estética sem implicações de segurança pode ficar pendente, com um responsável e um prazo; um encravamento não verificado, a ausência de um método de recuperação, um resultado de soldadura não aprovado ou uma configuração desconhecida não podem ser tratados como a mesma categoria de pendências.
Semana 5: formar por função e transferir a responsabilidade pela recuperação
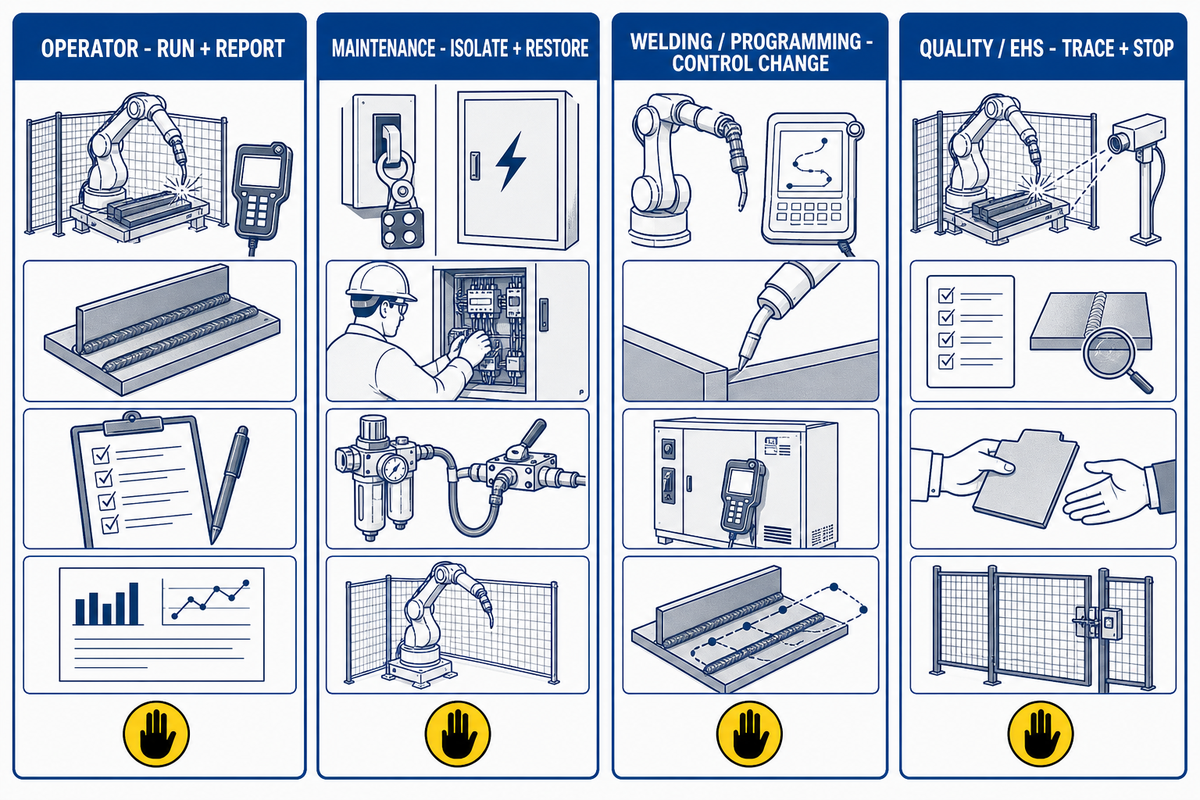
Na Semana 5, transferem-se competências demonstráveis, não certificados de presença. Os operadores, técnicos de manutenção, programadores de robôs, pessoal de soldadura, equipa de qualidade, EHS e supervisores precisam de tarefas, permissões, limites de recuperação e vias de escalonamento diferentes para que a transferência de responsabilidades locais seja credível.
| Função | O que tem de demonstrar | Quando tem de saber parar |
|---|---|---|
| Operador | Verificações antes do arranque, receita e peça corretas, ciclo normal, reinício permitido, comunicação de defeitos e alarmes | Falha de um dispositivo de proteção, peça errada, desvio do processo ou alarme repetido |
| Manutenção | Controlo de energia, diagnóstico, posição de manutenção, cópia de segurança/restauro e regresso controlado ao funcionamento | Energia desconhecida, proteção desativada ou configuração incompatível |
| Soldadura/programação | Ajuste autorizado, limites das variáveis, controlo de revisões e revalidação representativa | Alteração que afete a qualificação, a aceitação, o acesso ou a segurança |
| Qualidade/EHS | Rastrear evidências de inspeção, auditar o estado dos controlos e classificar questões em aberto | Falta de rastreabilidade, risco não aceite ou exposição sem controlo |
A formação deve incluir um evento anormal delimitado, e não apenas um ciclo de produção bem-sucedido. Peça à pessoa responsável pela função que identifique o estado, execute a recuperação permitida, preserve as evidências e proceda ao escalonamento quando atingir o limite. As áreas de certificação da AWS para soldadura por arco robotizada abrangem a preparação, o processo, a inspeção, a segurança, a programação/lógica, os procedimentos e os componentes da célula; essa abrangência é útil para orientar as competências, mas não significa que todos os operadores precisem da mesma certificação.
Semana 6: aumentar a produção segundo regras de autorização controlada
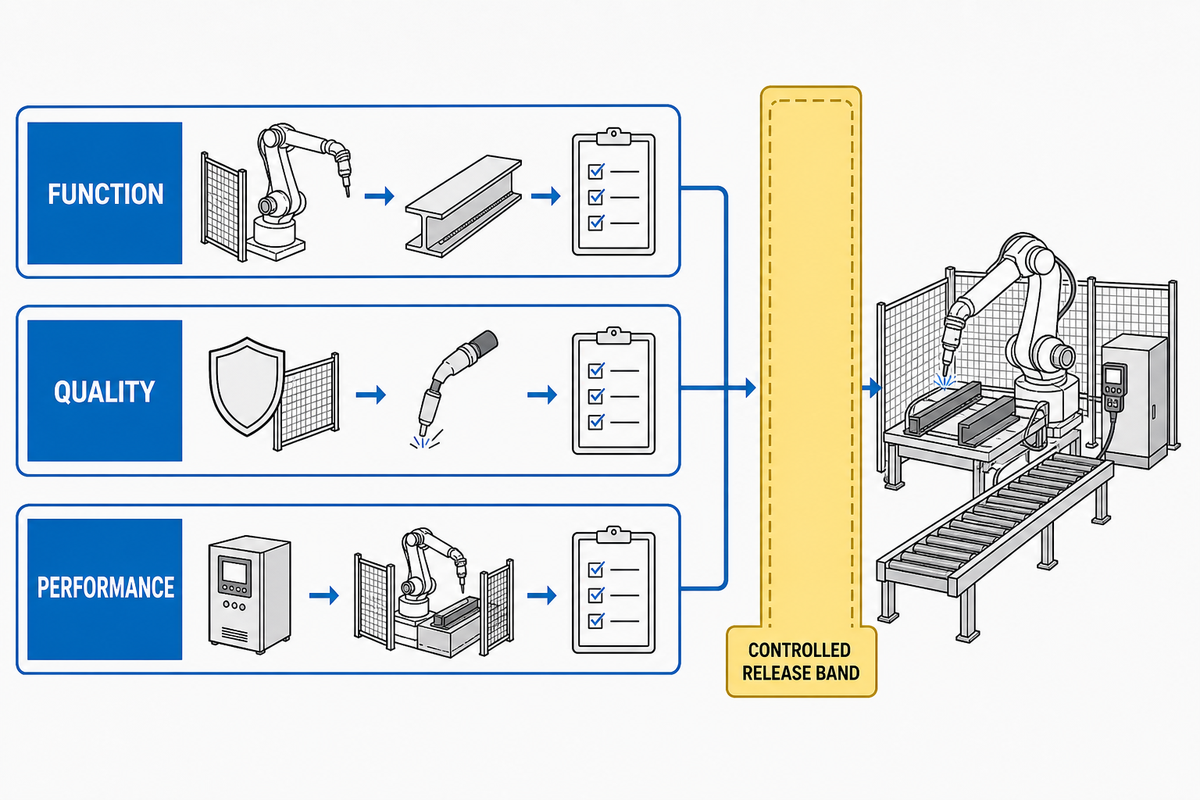
Na Semana 6, aumenta-se a exposição à produção enquanto se acompanham o funcionamento, a qualidade e o desempenho como dimensões distintas da autorização. Um ciclo automático bem-sucedido ou uma soldadura aceitável comprova apenas esse evento; não comprova a repetibilidade entre peças, turnos, recuperações, exceções ou durante o período de produção previsto.
Dossier de evidências para autorização da produção
Funcionamento
Os modos, as variantes, os encravamentos, os alarmes, as vias de recuperação, os serviços e as interfaces necessários funcionam dentro da configuração de referência aprovada.
Qualidade
Os resultados da inspeção mantêm-se dentro dos critérios de aceitação do projeto e são rastreáveis à peça, ao programa, à receita e às entradas do processo relevantes.
Desempenho
O ciclo observado, as interrupções, o retrabalho, os motivos de paragem, o pessoal e o tempo de recuperação são comparados com a gama de autorização acordada.
Aumente a produção por etapas controladas, como família de peças, turno, grupo de operadores ou quantidade de produção aprovada, aplicando regras de autorização definidas pelo projeto. Não invente metas universais de OEE, defeitos, duração do ciclo ou amostragem. Uma primeira métrica útil separa frequentemente o tempo de funcionamento normal da espera, das intervenções planeadas, da recuperação de falhas, da retenção por motivos de qualidade e das perdas desconhecidas, sem alterar os registos posteriormente.
Registo ilustrativo do aumento de produção
Ensaio de validação Northline Gate, cenário 3 (ilustrativo): Este exemplo trabalhado mostra a estrutura de cálculo, não uma meta de aceitação. Suponha que um período de autorização abrange 2 turnos/dia de 8 horas/turno, com 24 peças/turno. Os registos indicam 48 peças/dia, uma pausa planeada de 20 min por turno, 35 min de preparação aprovada, duas paragens de 12 min e 18 min, uma recuperação mediana de 9 min, 46 peças aceites e 2 peças retidas. O cálculo ilustrativo indica 95,8% de peças aceites nesse período, 30 min de tempo de paragem não planeada e 19.17 min/peça durante o período programado de 15 hr 20 min, depois de descontadas as pausas. Nenhum destes valores se torna um limite de autorização antes de ser aprovado pela autoridade do projeto.
O mesmo registo de exemplo também pode incluir dados de engenharia sem os transformar em tolerâncias genéricas. Uma verificação de receita poderia registar 3 mm de preparação da junta, 8 m/min de velocidade de alimentação do arame, 45 cm/min de velocidade de deslocação, 230 A, 24 V, 18 litre/min de caudal de gás, 9 min/event de recuperação, 3 peças/hr e 4,2% de peças retidas. Uma segunda verificação poderia registar 2 mm, 6 m/min, 38 cm/min, 210 A, 23 V, 16 litre/min, 11 min/event, 2 peças/hr e 6,3%. São exemplos de registos, não recomendações de soldadura. Cada valor tem de remeter para o procedimento, o instrumento, a revisão da receita, a peça e a marca temporal.
Continuação do ensaio de validação Northline Gate, cenário 3:Os resultados do turno diurno cumprem as expectativas de qualidade e duração do ciclo, mas o pessoal do turno noturno não consegue recuperar de uma falha na alimentação do arame sem contactar o integrador. A autorização da produção continua condicionada nesse turno. A ação corretiva trata das competências e da responsabilidade pela recuperação, não de mais uma demonstração favorável no turno diurno.
O que prolonga o prazo e como recuperar?
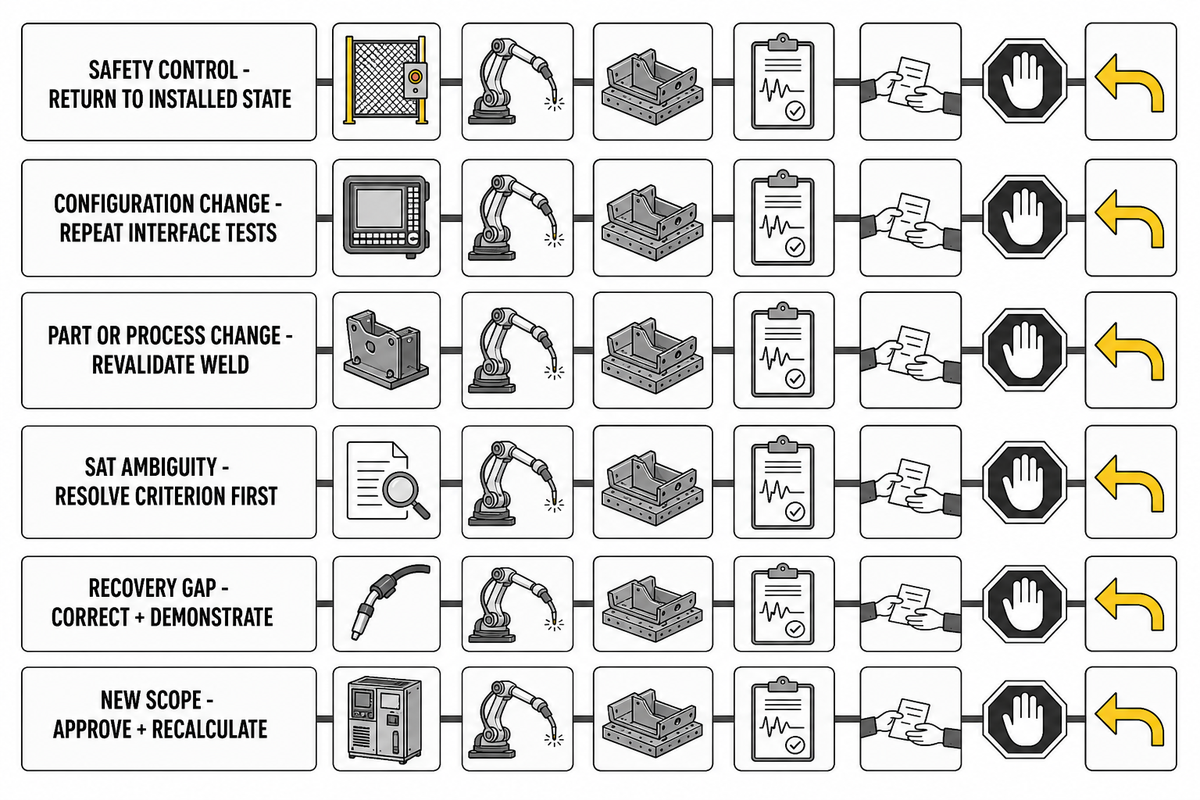
Um plano de colocação em serviço atrasado deve classificar o bloqueio antes de acrescentar dias. Atribua cada problema à segurança, ao local, à interface, à peça, ao processo, às competências ou ao âmbito; identifique o último estado com evidências válidas; contenha o risco; designe um único responsável pela decisão; e reveja o plano apenas para o percurso de regresso afetado.
Uma programação, interface, tarefa de operação ou tarefa de manutenção nova ou alterada exige que se reveja a avaliação de riscos pertinente, baseada nas tarefas, antes de prosseguir com o trabalho alterado. Uma data revista nunca substitui essa revalidação.
Árvore de decisão para recuperar atrasos
- Um controlo de segurança ou de risco do processo ainda não foi comprovado? Suspenda os trabalhos afetados e retome a partir das evidências do estado instalado em segurança.
- Houve alterações no equipamento, dispositivo de fixação, estrutura, lógica, estado da rede ou configuração? Repita os ensaios das interfaces afetadas e recolha novamente as evidências das etapas seguintes.
- Houve alterações na peça, junta, preparação da junta, variável do WPS ou critério de inspeção? Retome a validação de soldaduras representativas.
- O SAT revelou uma ambiguidade nos critérios de aceitação? Defina o critério e a autoridade responsável antes de repetir o ensaio; não negoceie os critérios de aprovação depois de conhecer o resultado.
- A recuperação local falhou? Corrija as lacunas no procedimento, nas autorizações ou nas competências e demonstre a correção no turno responsável.
- O pedido corresponde a um novo âmbito? Separe-o da correção de defeitos, aprove a alteração e recalcule o calendário, em vez de a ocultar na lista de pendências.
A redefinição da linha de base preserva o compromisso original, a condição identificada, a decisão sobre a alteração e as novas evidências de saída. Este registo evita a discussão recorrente de que «a programação demorou demasiado», quando a causa real foi a indisponibilidade de peças, uma alteração tardia do dispositivo de fixação, um critério de aceitação indefinido ou a ausência de um responsável com autoridade para decidir.
Quem é responsável por cada etapa da colocação em serviço?
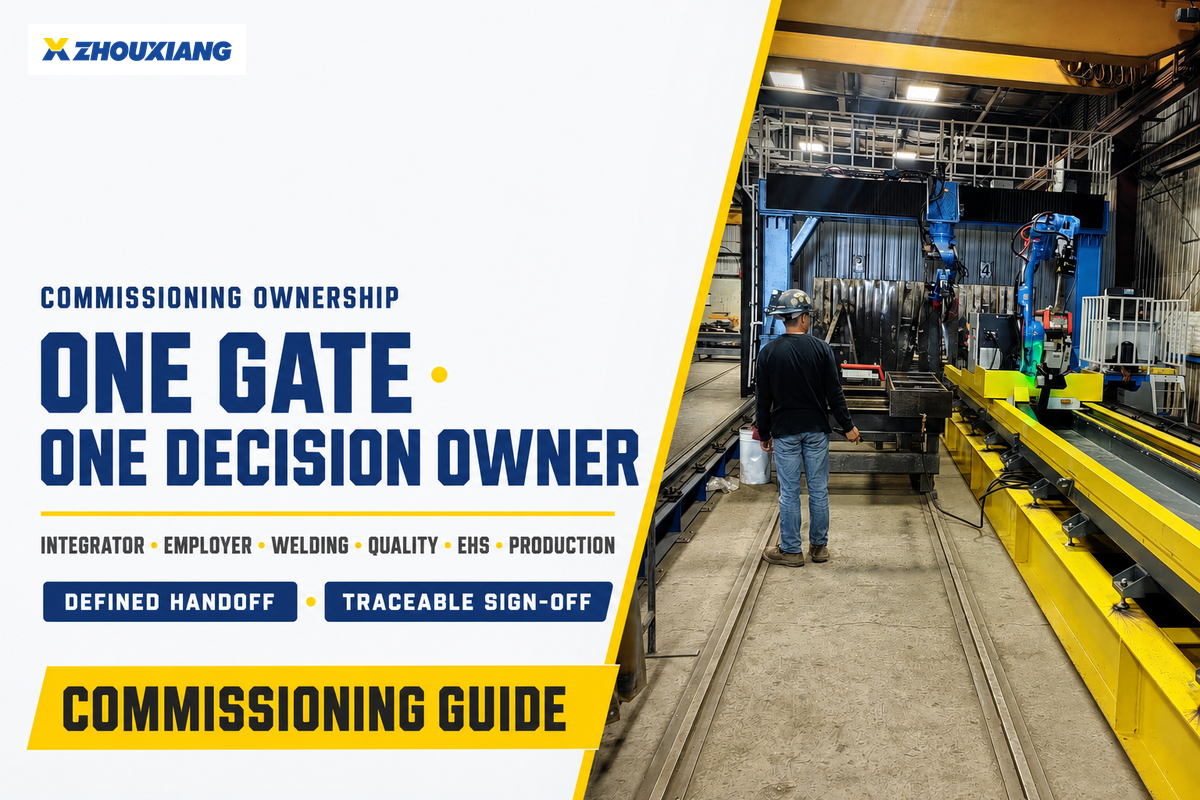
Nenhuma entidade é responsável por todas as decisões de colocação em serviço. Os integradores fornecem e validam o âmbito acordado do sistema; o empregador controla o local de trabalho e os programas locais; as autoridades responsáveis pela soldadura e pela qualidade aprovam o processo; a EHS é responsável pelos controlos de risco no local; e as equipas de produção e manutenção aceitam o modelo de operação e recuperação.
| Categoria da etapa de controlo | Principais responsáveis pelas decisões | Transferência necessária |
|---|---|---|
| Preparação para o início | Gestor de projeto, empregador, integrador, EHS, autoridade responsável pela soldadura/qualidade | Registo verde/âmbar/vermelho assinado |
| Segurança e energia | Empregador e EHS, com evidências do integrador | Controlos validados e procedimentos autorizados |
| Interfaces/configuração | Integrador, responsáveis pelos controlos, manutenção, responsável pelo acesso ao local | Relatório de ensaio, versão de referência, estado das cópias de segurança/restauro |
| Processo de soldadura | Autoridades responsáveis pela soldadura e pela qualidade | Evidências de ensaios aprovados e inspeção |
| SAT | Autoridades contratuais de aceitação designadas | Registo de aprovação, aprovação condicional ou rejeição |
| Libertação para produção | Produção, qualidade, manutenção, EHS, patrocinador do projeto | Âmbito da libertação, itens em aberto, escalonamento, limites do apoio |
| Controlo documental | Responsável pela documentação do projeto e cada autoridade técnica | Manuais, desenhos, procedimentos e registos de ensaio aprovados, bem como índice de revisões |
| Alteração do âmbito | Patrocinador do projeto, responsável comercial, responsáveis técnicos | Alteração definida, avaliação de impacto, aprovação, etapas de controlo e calendário revistos |
Para uma aplicação inteligente de estruturas metálicas, a página comercial do produto deve responder a questões sobre configuração e capacidades. Consulte o sistema inteligente de soldadura de estruturas metálicas para conhecer esse produto específico. Para informações sobre a empresa e o contexto dos serviços, visite Sobre a ZX Welding Robot. Este guia de colocação em serviço não duplica especificações, preços, comparações de fornecedores nem informações destinadas a solicitar uma proposta.
Perguntas frequentes
É possível colocar um robô de soldadura em serviço em menos de seis semanas?
Resposta
Sim. Uma célula simples e bem preparada pode cumprir as etapas de controlo necessárias mais depressa, mas a data, por si só, não comprova que está pronta. Compare o âmbito, a etapa de início, os turnos, as variantes das peças, a validação da segurança, as evidências de soldaduras representativas, o SAT, a formação e a autorização para iniciar a produção. As seis semanas indicadas neste guia correspondem a um ritmo de planeamento após a confirmação da preparação; não são um prazo mínimo ou máximo, uma média do setor nem uma promessa contratual.
Qual é a diferença entre FAT e SAT para um robô de soldadura?
Resposta
O ensaio de aceitação em fábrica verifica o sistema acordado nas instalações do fornecedor ou integrador antes do envio; o ensaio de aceitação no local verifica-o depois da instalação no local de trabalho real. Por isso, o SAT deve abranger os serviços locais, as fundações, as interfaces, as proteções, a ventilação, as peças, o pessoal, a configuração e as condições de operação. As evidências do FAT são úteis, mas não substituem a validação da célula instalada.
Quando está um robô de soldadura pronto para produção?
Resposta
Uma célula está pronta quando as autoridades designadas aceitam as evidências necessárias de segurança, processo, interfaces, qualidade, competências, recuperação, configuração e desempenho para um âmbito de libertação definido. Uma única soldadura aceitável não é suficiente. Os registos de libertação devem também identificar os itens em aberto sob controlo, os limites do apoio, as vias de escalonamento, as cópias de segurança e as condições que exigem o regresso a uma etapa de controlo anterior. A aprovação pode limitar-se a uma família de peças, um turno, um grupo de operadores ou uma quantidade de produção. Uma alteração posterior dos dispositivos de fixação, código, procedimento, material, acesso ou pressupostos de operação pode invalidar as evidências afetadas e reabrir uma etapa anterior. Assim, a prontidão continua a ser um estado controlado, não um rótulo permanente atribuído após um ensaio bem-sucedido.
Quem aprova a segurança do robô durante a colocação em serviço?
Resposta
O contrato e a jurisdição determinam quem dá a aprovação formal, mas o empregador não pode transferir toda a responsabilidade pelo local de trabalho para o integrador. Designe responsáveis pelas evidências de integração, pela avaliação de riscos do local, pelos procedimentos locais de controlo de energia, pelos riscos de soldadura, pela formação, pela manutenção e pela libertação para produção. Registe quem presenciou cada ensaio, quem o aceitou e que condições por resolver continuam sob a responsabilidade do empregador.
Os itens em aberto da lista de pendências devem impedir a produção?
Resposta
Alguns itens de âmbito limitado podem permanecer em aberto com uma autorização condicional documentada, mas riscos de segurança, qualidade de soldadura sem controlo, configuração desconhecida, ausência de um plano de recuperação ou riscos operacionais não aceites não devem ser reclassificados como trabalhos menores. Cada item em aberto precisa de uma classificação, medidas de contenção, um responsável, uma data-limite e um critério para a libertação. Reavalie a autorização condicional sempre que o item, o estado envolvente ou o âmbito operacional se altere. Indique também que peças, modos, turnos ou atividades continuam proibidos, quem pode levantar a restrição, que evidências são necessárias e o que acontece se o prazo não for cumprido. Assim, a lista de pendências torna-se um registo de decisão controlado, em vez de uma promessa vaga de conclusão futura.
Defina o calendário com base em evidências, não em expectativas
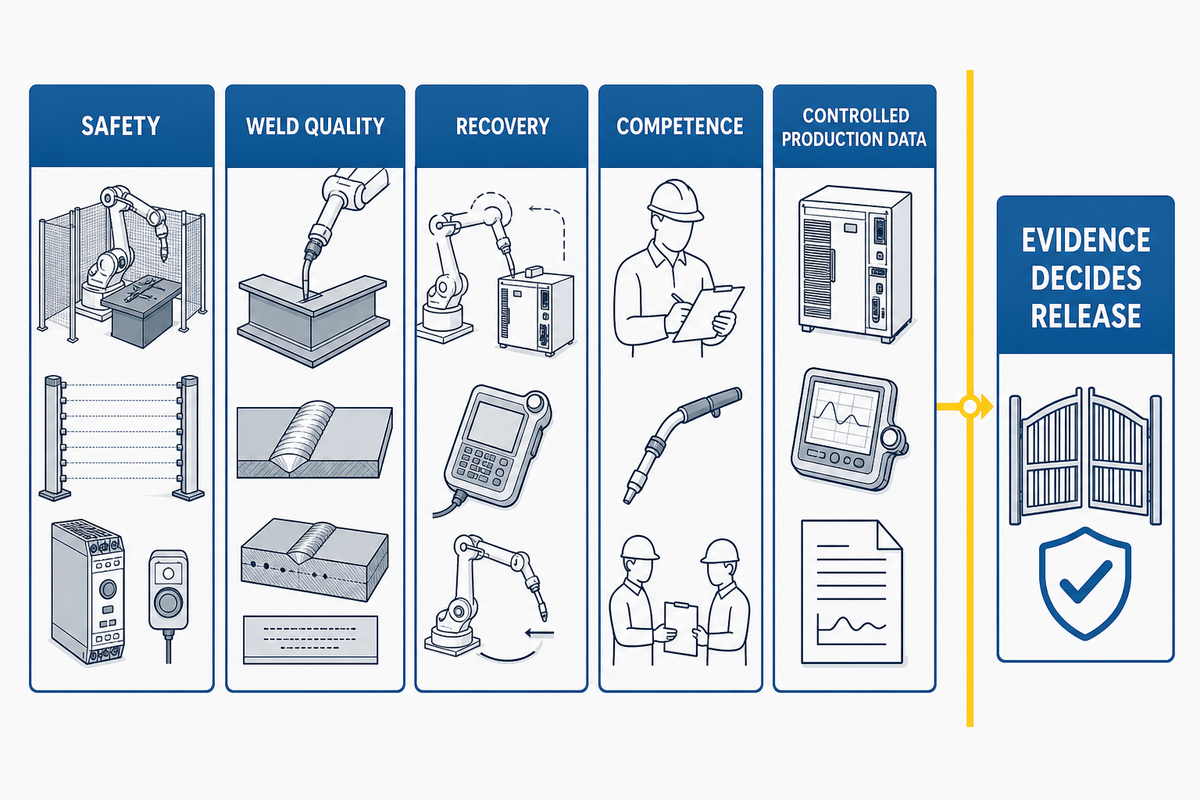
Um calendário eficaz para a colocação em serviço de um robô de soldadura funciona como um sistema de controlo operacional. Define quando começa a contagem do prazo, o que cada estado tem de comprovar, quem aceita as evidências e em que etapa o projeto deve retomar quando algo se altera. Use seis semanas como referência visível para os relatórios e deixe que a segurança, a qualidade da soldadura, a recuperação, as competências e os dados de produção controlados determinem a data de libertação.
Prepare o âmbito correto da colocação em serviço antes de solicitar uma proposta de sistema
Consulte a solução da ZX para estruturas metálicas para conhecer o produto e, em seguida, apresente a família de peças, os critérios de aceitação, as limitações de preparação e a matriz de responsáveis na conversa técnica.
Consulte o sistema de soldadura de estruturas metálicasÂmbito de segurança e normas: Este guia é um quadro de planeamento, não uma avaliação de riscos do local, um parecer jurídico, um procedimento de soldadura, um código de aceitação ou um substituto das normas adquiridas. A legislação aplicável, o contrato do projeto, as instruções da máquina, a avaliação de riscos atual, o programa de controlo de energia, os controlos de soldadura e trabalhos a quente, o WPS/PQR, o plano de inspeção e as autoridades competentes regem o projeto em concreto.
Referências e fontes
- ISO 10218-2:2025, Aplicações de robôs industriais e células robotizadas Organização Internacional de Normalização
- Segurança de sistemas robóticos Administração de Segurança e Saúde no Trabalho dos Estados Unidos
- 29 CFR 1910.147, Controlo de energia perigosa Administração de Segurança e Saúde no Trabalho dos Estados Unidos
- Soldadura, corte e brasagem Administração de Segurança e Saúde no Trabalho dos Estados Unidos
- Anúncio da revisão ANSI/A3 R15.06-2025 Associação para o Avanço da Automação
- Comissão D16 para Soldadura Robótica e Automática American Welding Society
- Registo de catálogo AWS B2.1/B2.1M:2026 American Welding Society
- Áreas da Soldadura por Arco Robótica Certificada American Welding Society
- Um quadro para medir o desempenho durante a fase de aumento da produção European Journal of Operational Research

