
Contacte con Zhouxiang

Actualizado en agosto de 2026 · Guía de planificación operativa para equipos de automatización de la soldadura
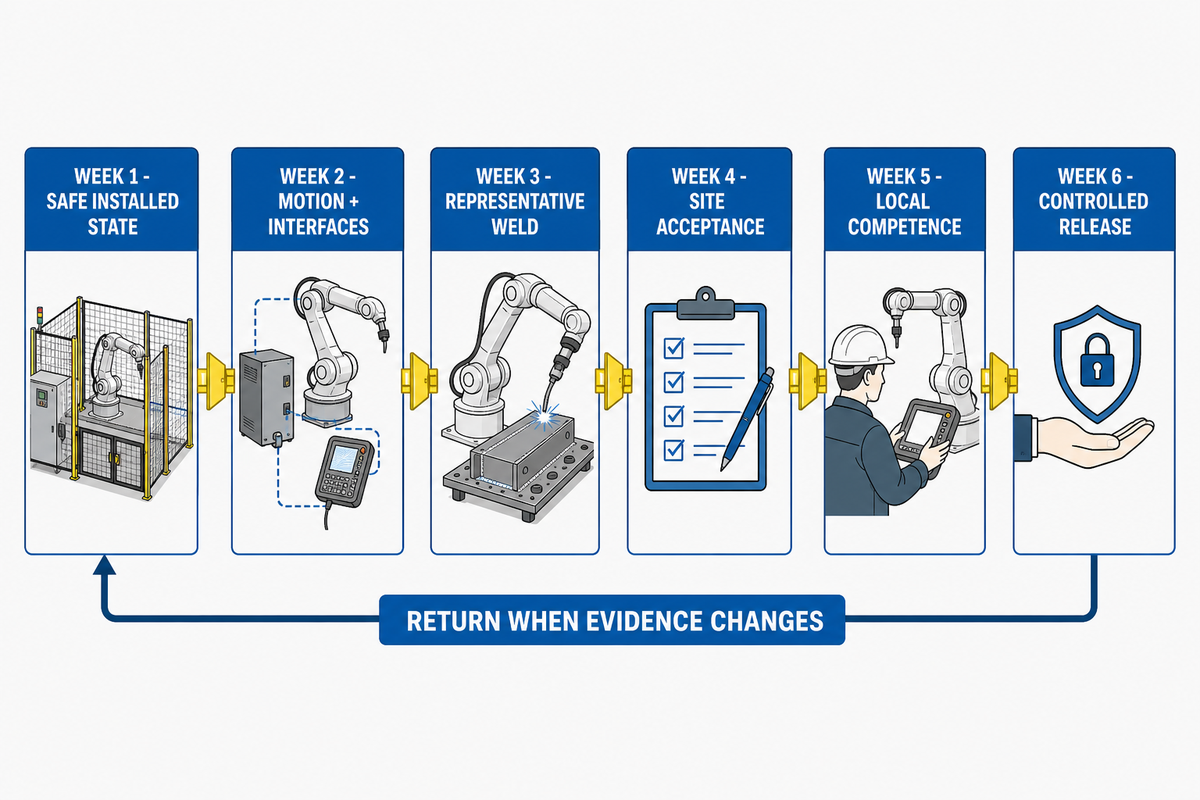
Un calendario para la puesta en marcha de un robot de soldadura es un plan sujeto a puntos de control basados en pruebas, que asigna un responsable y una decisión de aprobación a cada estado de la puesta en marcha. Esta hoja de ruta de 6 semanas comienza cuando las instalaciones del cliente están listas, no cuando llega el camión, y puede detenerse, solaparse o volver a un punto de control anterior si la validación detecta un problema.
Datos clave
- Plazo de planificación: 6 semanas desde el punto de entrada; no es una media del sector ni una promesa contractual.
- Secuencia principal: estado seguro de la instalación → interfaces → proceso de soldadura → SAT → competencia → arranque controlado.
- Criterio de aprobación: avanzar cuando las pruebas estén aceptadas, no según el calendario.
- Ámbitos de control: seguridad del robot, riesgos del proceso de soldadura, energías peligrosas, calidad, configuración y responsabilidades.
- Resultado final: expediente de pruebas firmado para aprobar la producción y lista controlada de asuntos pendientes.
Respuesta directa: Planifique 6 semanas solo cuando el punto de entrada esté en verde. Considere cada semana un punto de control de estado: si la seguridad, las interfaces, las pruebas de soldadura, la competencia o la recuperación no están demostradas, detenga el avance o vuelva a un punto anterior en vez de avanzar por fecha.
En resumen
- Empiece a contar a partir de un punto de control de preparación firmado, no de la entrega.
- Mantenga separados los resguardos del robot y los controles de humos de soldadura, radiación, trabajos en caliente e incendios.
- Prevea que el aislamiento, las pruebas, la energización temporal y el nuevo aislamiento se repetirán.
- Antes de la SAT, utilice piezas representativas y criterios de inspección acordados.
- Apruebe la producción solo cuando el personal local demuestre que puede realizar el funcionamiento normal y recuperarse de forma segura.
¿Cuánto se tarda en poner en marcha un robot de soldadura?
La planificación de una célula de soldadura preparada puede basarse en un plazo de puesta en marcha de 6 semanas, pero ninguna fuente autorizada establece las 6 semanas como duración universal. La complejidad de la célula, la variedad de piezas, la preparación de las instalaciones del cliente, la cobertura de turnos, el alcance de la aceptación y los cambios pendientes determinan el calendario real; prevalece el plan del proyecto firmado.
Muchos calendarios publicados no se pueden comparar porque parten de momentos distintos. Algunos incluyen el diseño conceptual, la fabricación, las pruebas de aceptación en fábrica, el envío y la instalación; otros cuentan solo los días de puesta en marcha del integrador en las instalaciones del cliente. Esta hoja de ruta empieza cuando la célula instalada y los datos necesarios para la puesta en marcha están listos. No sustituye la planificación más amplia, desde la selección hasta la producción, que recoge la guía existente para elegir un robot de soldadura.
Mapa de control de la puesta en marcha en 6 semanas
| Semana de planificación | Estado que hay que demostrar | Pruebas necesarias antes de la aprobación |
|---|---|---|
| 1 | Estado seguro de la instalación | Controles de riesgos, resguardos, servicios, método de control de energías y controles de riesgos del proceso |
| 2 | Movimiento e interfaces | TCP/marcos, E/S, utillaje, trayectorias en seco, recuperación y copia de seguridad de la configuración |
| 3 | Proceso de soldadura representativo | WPS aplicable, registros de pruebas, resultados de inspección y correcciones aprobadas |
| 4 | Aceptación en las instalaciones del cliente | Pruebas acordadas, registro de aprobado/suspenso, lista controlada de asuntos pendientes y aprobaciones |
| 5 | Competencia del personal local | Demostraciones según el puesto, ejercicios de recuperación y vías de escalado |
| 6 | Aprobación controlada de la producción | Funcionamiento, calidad, ritmo, tiempo de inactividad, excepciones, copias de seguridad y aprobación del responsable |
Una semana es un periodo de planificación, no una autorización para avanzar. Si una corrección del útil de fijación modifica el marco de trabajo en la semana 3, quizá el equipo deba volver al punto de control de interfaces de la semana 2 y repetir las comprobaciones de seguridad afectadas. Volver a un punto anterior demuestra que hay control; no es un incumplimiento del calendario.
¿Qué debe estar listo antes de la semana 1?
La semana 1 solo comienza cuando están disponibles el sistema instalado, los servicios, las piezas representativas, la documentación vigente, las personas responsables, los controles de riesgos y las reglas de aceptación. Un robot entregado junto a un útil de fijación sin terminar no constituye una célula de soldadura lista para la puesta en marcha, aunque se pueda encender el controlador.
Considere el plan, el calendario y el plan de seguridad de la puesta en marcha como un conjunto de control vinculado. Si usan fechas de inicio o supuestos sobre los responsables distintos, no se debe firmar el punto de entrada.
Toda persona que trabaje con la célula o en ella durante la puesta en marcha necesita recibir instrucciones adecuadas a su función, contar con autorización y demostrar su competencia antes de empezar esa tarea. En la semana 5 se amplía y documenta el traspaso a producción; no es el momento en que el personal de puesta en marcha recibe por primera vez formación esencial para la seguridad.
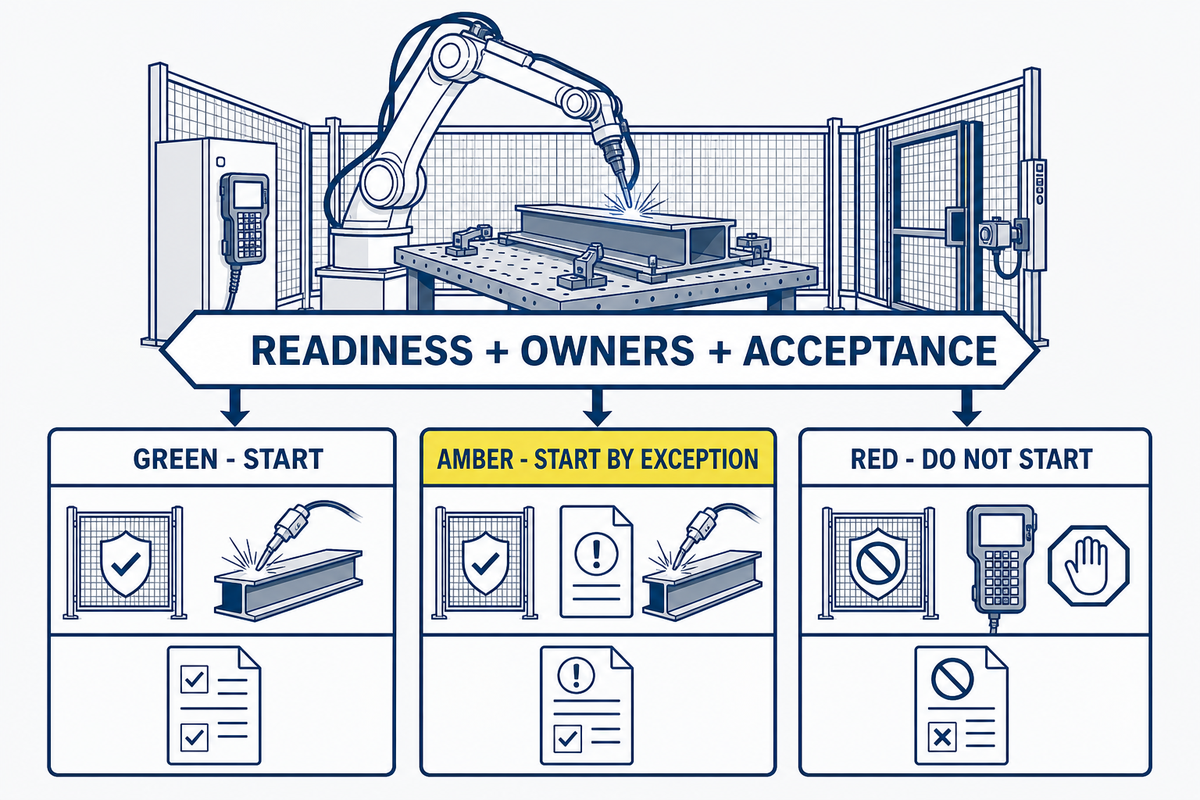
Punto de entrada: verde, ámbar o rojo
Verde: empezar
Los planos coinciden con la célula instalada; los servicios son estables; están disponibles las piezas representativas y los útiles de fijación; se han aprobado la evaluación de riesgos, los procedimientos, el plan de inspección, el personal y los criterios de aceptación.
Ámbar: empezar con excepciones
El asunto pendiente tiene un alcance limitado, medidas de contención, un responsable y una fecha límite, y existe un acuerdo por escrito de que el trabajo previsto no traspasará el límite de aprobación afectado.
Rojo: no empezar
Faltan resguardos, control de energías peligrosas, ventilación para la soldadura o controles de incendios, servicios esenciales, piezas representativas, procedimientos aprobados o una autoridad de aceptación.
La revisión de entrada requiere dos ámbitos de seguridad. Los controles del robot abarcan la aplicación integrada y la célula; ISO 10218-2:2025 trata la integración y la puesta en marcha, pero excluye los riesgos que genera el procesamiento de materiales, como el metal. Por separado, el ámbito de soldadura aborda los humos, los gases, la radiación del arco, las quemaduras, los trabajos en caliente, los materiales combustibles, la respuesta ante incendios y la exposición a materiales específicos, conforme a la legislación aplicable y los procedimientos de las instalaciones.
Semana 1: establecer un estado seguro de la instalación
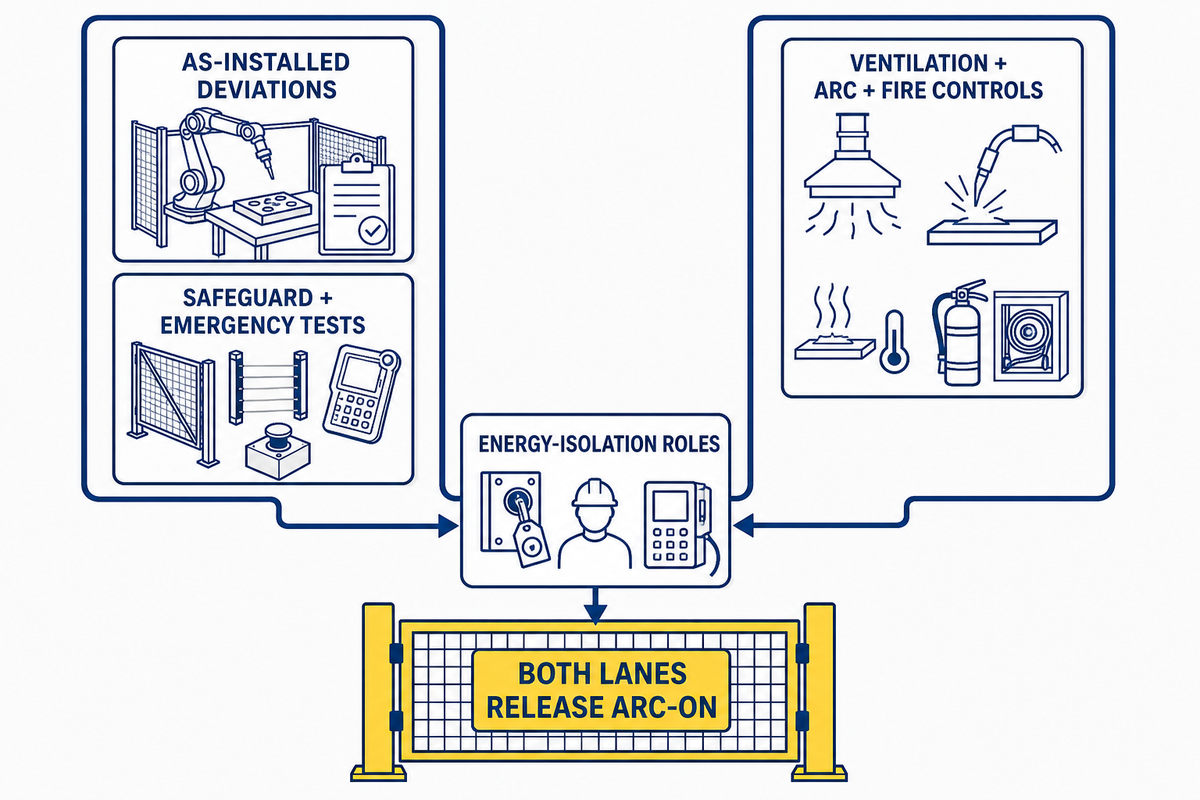
La semana 1 demuestra que la célula instalada coincide con el diseño aprobado y que sus medidas de seguridad funcionan en el entorno de trabajo real. El registro de aprobación recoge el acceso, los resguardos, las funciones de emergencia, los servicios, la energía almacenada, los riesgos del proceso, los controles temporales de puesta en marcha y las personas autorizadas para cambiar de estado.
El personal de puesta en marcha debe conciliar la distribución instalada, los resguardos, las puertas, los escáneres, las paradas de emergencia, los dispositivos de habilitación, la selección de modos, las funciones de enseñanza, los útiles de fijación, los posicionadores, los puntos de servicio de la antorcha de soldadura, la puesta a tierra, la extracción y el acceso para mantenimiento. Los procedimientos del cliente y el método de prueba del integrador deben coincidir antes de que alguien entre en una zona peligrosa o anule temporalmente un estado normal de producción.
Cuando se apliquen las directrices de OSHA, la validación de seguridad y la aceptación en las instalaciones del cliente deben preceder a la puesta en marcha inicial. En esta hoja de ruta, la semana 4 corresponde a la SAT contractual de rendimiento acordada; no autoriza a energizar por primera vez una célula que aún no ha sido aceptada.
Las directrices de puesta en marcha de OSHA se centran en documentar una evaluación de riesgos basada en las tareas y verificar que los resguardos y las medidas de reducción de riesgos funcionan según lo previsto.
Conservar
- Lista de desviaciones respecto a la instalación y disposiciones aprobadas
- Registros de pruebas de los resguardos y las funciones de emergencia
- Puntos de aislamiento de energías y funciones del personal autorizado
- Pruebas de ventilación para la soldadura, radiación, trabajos en caliente y controles de incendios
No aceptar
- «Funcionó en la FAT» como validación en las instalaciones del cliente
- Una parada del circuito de control como dispositivo de aislamiento de energía
- Derivaciones temporales sin autorización ni registros de restablecimiento
- Los resguardos del robot como prueba de que se han controlado los riesgos de soldadura
Prueba del punto de control de Northline, escenario 1 (ilustrativo): La célula supera las pruebas de la puerta de la valla y de la parada de emergencia, pero no se ha confirmado el caudal de extracción local para el consumible y el ciclo de trabajo reales. Las pruebas de seguridad del robot pueden estar en verde mientras el ámbito del proceso de soldadura sigue en rojo. Se espera para hacer pruebas con el arco encendido; el proyecto no oculta esta diferencia tras una casilla genérica de «seguridad completada».
Semana 2: comprobar el movimiento, los marcos, el utillaje y las interfaces
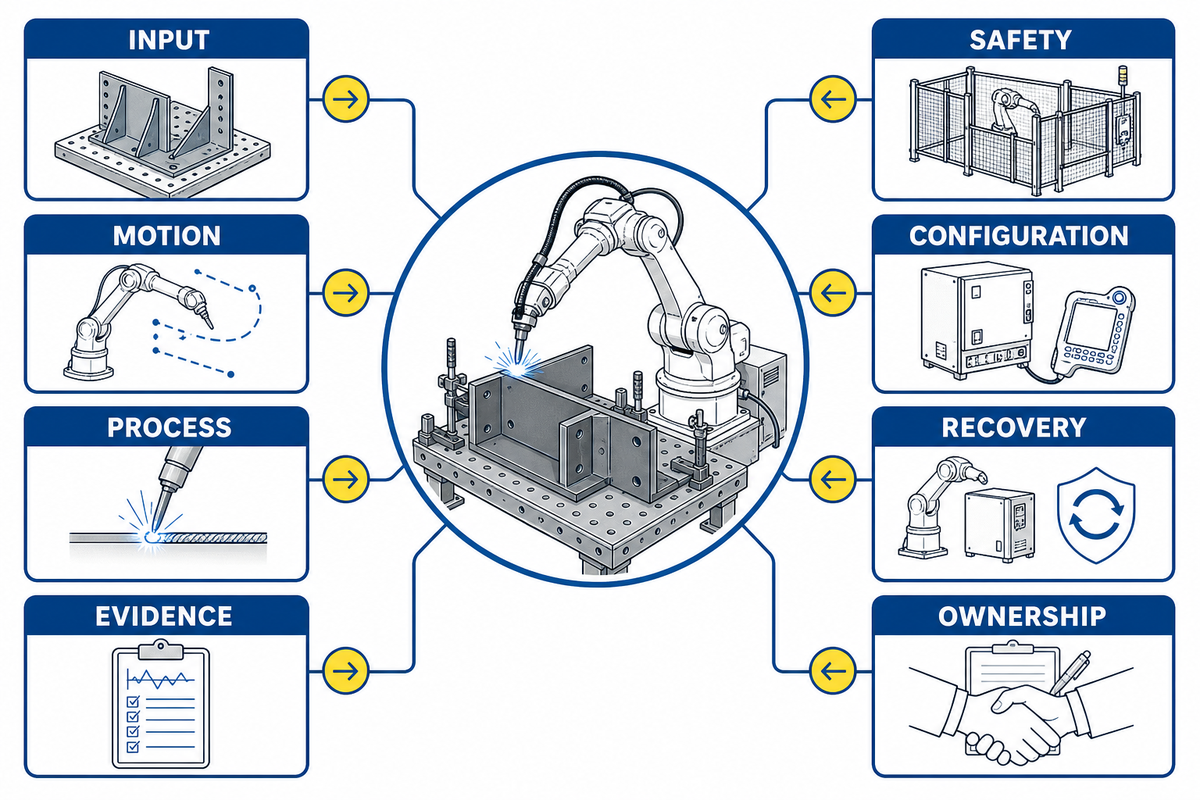
La semana 2 demuestra que el robot, el utillaje, los posicionadores, los sensores, el PLC, el conjunto de soldadura y los equipos cercanos comparten el mismo estado físico y lógico. El movimiento manual correcto no es suficiente; el equipo debe demostrar secuencias automáticas en seco, enclavamientos, respuesta a fallos, recuperación, copias de seguridad y una configuración controlada.
- Verificar los puntos de referencia: registrar el TCP y los marcos de base, usuario, útil de fijación, junta y posicionador, y contrastarlos con las comprobaciones aprobadas.
- Probar las interfaces: comprobar las E/S de campo y de seguridad, las señales de disponibilidad, los estados de las mordazas, los estados de los posicionadores, las condiciones habilitantes de la fuente de soldadura y las alarmas.
- Ejecutar trayectorias en seco: probar los desplazamientos normales, las aproximaciones, las retracciones, el comportamiento de los cables, los márgenes de colisión y todas las variantes de producción incluidas en el alcance.
- Provocar fallos controlados: confirmar la parada, la interrupción, el reinicio, la búsqueda del origen, la retirada de piezas y la respuesta de escalado según el método de prueba aprobado.
- Fijar una configuración de referencia recuperable: guardar las configuraciones del controlador, el PLC, la HMI, la visión artificial, la fuente de soldadura y las recetas; registrar las versiones y probar el método de restauración acordado.
El control de energías peligrosas no se completa en la semana 1 para luego olvidarse. Si las pruebas o el posicionamiento requieren energizar temporalmente el equipo durante el mantenimiento, OSHA 1910.147(f)(1) describe una secuencia controlada: despejar la zona, retirar a los empleados, retirar los dispositivos de control de energías conforme al procedimiento, energizar para hacer la prueba y, a continuación, desenergizar y volver a aplicar los controles antes de reanudar el trabajo. También hay que designar responsables para la coordinación con contratistas, el control de grupo y los cambios de turno.
Esta guía no abarca un programa completo de ciberseguridad para una célula conectada a la red. Aun así, las pruebas de puesta en marcha deben incluir la copia de seguridad aprobada, la comprobación de restauración, el responsable de los accesos, el estado del acceso remoto, el registro de cambios y las dependencias que podrían impedir un funcionamiento seguro. Los conceptos generales de enseñanza se tratan en la guía existente de programación de robots; esta sección se centra en las comprobaciones en los límites de la célula instalada.
La terminología varía según la aplicación de soldadura. Un fabricante o soldador puede llamar a la misma instalación célula de soldadura robotizada o sistema de soldadura robotizada, mientras que los registros de la línea de producción desglosan el brazo robótico, el conjunto de soldadura MIG, el seguimiento de la junta, la programación offline y los controles próximos como equipos independientes. Tanto si el controlador es FANUC como si es de otra plataforma, la puesta en marcha sigue necesitando control de versiones, pruebas representativas y formación de operarios adaptada a la instalación real.
Traducir la terminología del proyecto a pruebas de puesta en marcha
Los documentos del proyecto suelen mezclar términos sobre procesos, equipos, mano de obra, planificación e inversión. El equipo de puesta en marcha debe traducir cada término en una entrega que pueda comprobarse, y dejar fuera del alcance de esta hoja de ruta la selección de equipos, el caso de negocio y el calendario general de implantación.
| Grupo de términos | Términos que puede usar el equipo del proyecto | Pruebas necesarias para la puesta en marcha |
|---|---|---|
| Alcance del proceso | Soldadura MIG, soldadura TIG, soldadura por láser, soldadura automatizada | Identificar el proceso concreto y el procedimiento aplicable; esta hoja de ruta no considera intercambiables procesos distintos. |
| Formato de célula | cobot, soldadura colaborativa, robot básico, robots de soldadura modernos, sistemas robotizados | Registrar la aplicación integrada, los modos de funcionamiento, los controles de acceso y las medidas de reducción de riesgos correspondientes a la configuración instalada. |
| Cadena de equipos | fuente de alimentación de soldadura, corriente de soldadura, equipo de soldadura, antorchas de soldadura, controlador del robot | Comprobar los permisos de las interfaces, las alarmas, las versiones, el recorrido de los consumibles, el estado de calibración y una configuración de referencia que se pueda restaurar. |
| Movimiento y código | movimiento del robot, trayectorias del robot, programación del robot, programación de soldadura robotizada, tiempo de programación | Comprobar los marcos, las trayectorias en seco, los enclavamientos, las variantes, la recuperación ante fallos y el control de las revisiones del programa en vez de calcular el esfuerzo a partir del número de líneas. |
| Sistema de piezas | pieza, diseño del útil de fijación, familias de piezas, cambio de referencia, repetibilidad | Definir qué piezas abarcan las pruebas con casos de dificultad representativos, estados controlados de los útiles de fijación y comprobaciones documentadas de los cambios de referencia. |
| Variables de soldadura | parámetro de soldadura, velocidad de avance, gas de protección, soldadura multipasada, deformación térmica | Vincular las variables permitidas y los efectos de la secuencia con el procedimiento aplicable, el registro de pruebas, el resultado de inspección y la corrección aprobada. |
| Operaciones | soldadura manual, soldadores cualificados, operaciones de soldadura, aplicaciones de soldadura robotizada, capacidad de producción | Definir las funciones de operario, soldadura, mantenimiento y calidad; aprobar el ritmo de producción solo cuando el trabajo seguro y la aceptación de las soldaduras sean estables. |
| Calendario y economía | instalación y puesta en marcha, tiempo de puesta en marcha, «cuánto se tarda», ROI, coste de la automatización robotizada | Separar la fecha firmada de entrada en la puesta en marcha y los puntos de control de pruebas de la aprobación de la inversión, la selección del sistema, la entrega y las hipótesis sobre el plazo de recuperación de la inversión. |
| Responsabilidades y registros | sistemas de gestión, problemas de calidad de las soldaduras, conocimientos de soldadura, células robotizadas a medida, robots de soldadura MIG | Asignar cada hallazgo a un responsable competente y conservar en el registro del proyecto la decisión, la configuración, las pruebas y el límite de aprobación. |
Semana 3: validar el proceso de soldadura con piezas representativas
La semana 3 demuestra que la célula instalada puede ejecutar el procedimiento de soldadura aplicable con piezas que representen las dificultades reales de producción. La repetibilidad del robot no sustituye el WPS, la cualificación de apoyo, los requisitos para los operarios de soldadura, el control del ajuste, el control de consumibles, el plan de inspección ni los criterios de aceptación del proyecto.
Seleccione las pruebas representativas en función del riesgo, no de la comodidad. Incluya la pieza, la junta, la posición, el alcance, la secuencia térmica, el estado de los puntos de punteo, el rango de ajuste, la sujeción, el acceso y las condiciones de detección que más probablemente pongan de manifiesto los límites de la célula. Una probeta plana puede servir para ajustar el arco inicial, pero no basta para aprobar una familia de piezas si el cordón de soldadura más exigente de producción está cerca del límite de alcance o se desplaza por el aporte térmico.
| Capa de validación | Registro | Motivo para volver a un punto anterior |
|---|---|---|
| Entrada | Material, junta, ajuste, consumible, gas, preparación y estado del útil de fijación | Entrada fuera del rango aprobado |
| Movimiento | Marcos, ángulo de la antorcha de soldadura, extensión del electrodo, trayectoria, velocidad, oscilación y comportamiento del contacto o del sistema de detección | Cambio de marco o de acceso |
| Proceso | Variables del procedimiento aprobado y revisión de la receta | Variable fuera del rango permitido |
| Pruebas | Resultados del examen visual y de las inspecciones requeridas, vinculados a la pieza y al programa | Rechazo, variación sin explicación o falta de trazabilidad |
| Seguridad | Pruebas vigentes de los resguardos y de los controles de riesgos del proceso de soldadura | Cambio en el estado de los resguardos o de los controles del proceso |
| Configuración | Copias de seguridad versionadas del controlador, el PLC, la fuente de soldadura y las recetas | Cambio no controlado de código, parámetro o receta |
| Recuperación | Ejercicios controlados ante fallos y resultado documentado de la restauración | La recuperación no está disponible, es insegura o carece de autorización |
| Responsabilidades | Testigos designados, responsables técnicos y persona responsable de la decisión | No está clara la autoridad de aceptación o la vía de escalado |
La norma aplicable y el proyecto determinan qué se considera una soldadura aceptable. Consulte la guía WPS y PQR del sitio para conocer el contexto del procedimiento y la guía de inspección de soldaduras para conocer los métodos de inspección. La puesta en marcha vincula esos documentos con el programa del robot y la pieza representativa; no modifica ninguno de esos temas.
Prueba del punto de control de Northline, escenario 2 (ilustrativo): 3 probetas superan la inspección visual, pero el conjunto de producción incluye un cordón de soldadura más largo y sin apoyo, con una restricción térmica distinta. El personal de puesta en marcha no extrapola el resultado de las probetas para aprobar la familia de piezas. Vuelve a revisar el útil de fijación, la trayectoria y el procedimiento, y después registra una prueba representativa vinculada a la revisión del programa de producción.
Semana 4: realizar las pruebas de aceptación en las instalaciones del cliente
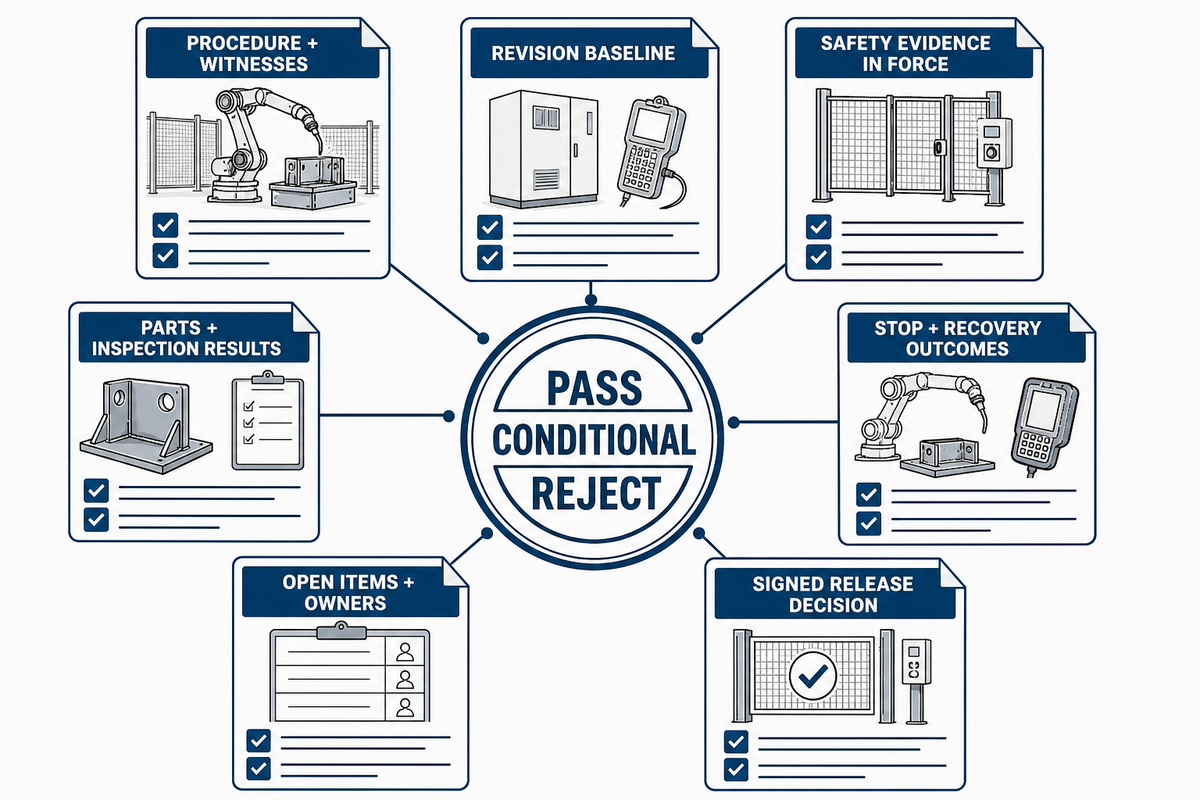
En la semana 4 se realiza la prueba de aceptación en las instalaciones del cliente según las condiciones acordadas y se registra si se ha aprobado o suspendido. Antes de empezar, la SAT debe especificar la pieza o demostración, el modo de funcionamiento, la inspección, la duración o la lógica de muestreo, la autoridad de aceptación, la documentación y el tratamiento de la lista de asuntos pendientes.
Las especificaciones públicas de adquisición de robots muestran por qué la SAT debe adaptarse a cada proyecto: las demostraciones, las pruebas de enclavamientos de seguridad, las pruebas, los informes de cualificación, la formación y los registros finales varían según la aplicación. Copiar las dimensiones o cantidades de muestras de otro proyecto crea una falsa precisión. Tome como referencia el tipo de pruebas y ajústelas al contrato, la especificación aprobada, la evaluación de riesgos y la familia de piezas real.
Expediente de pruebas de la SAT
- Procedimiento de prueba aprobado, requisitos previos, testigos e instrumentos
- Configuración de referencia de las revisiones del hardware, el software y la configuración instalados
- Pruebas vigentes de las funciones de seguridad y de los controles del proceso de soldadura
- Piezas representativas o demostraciones y resultados de inspección trazables
- Resultados del ciclo normal, la parada anómala, el reinicio, la recuperación y el escalado
- Asuntos pendientes por aprobación, contención, responsable y fecha límite
- Decisión firmada de aceptación, aceptación condicional o rechazo
La aprobación condicional no oculta un fallo. Se puede dejar pendiente una etiqueta estética sin relevancia para la seguridad, siempre que tenga un responsable y una fecha límite; un enclavamiento sin verificar, la falta de un método de recuperación, un resultado de soldadura sin aprobar o una configuración desconocida no se pueden incluir como si fueran asuntos pendientes de la misma categoría.
Semana 5: formar al personal según su función y transferir la responsabilidad de recuperación
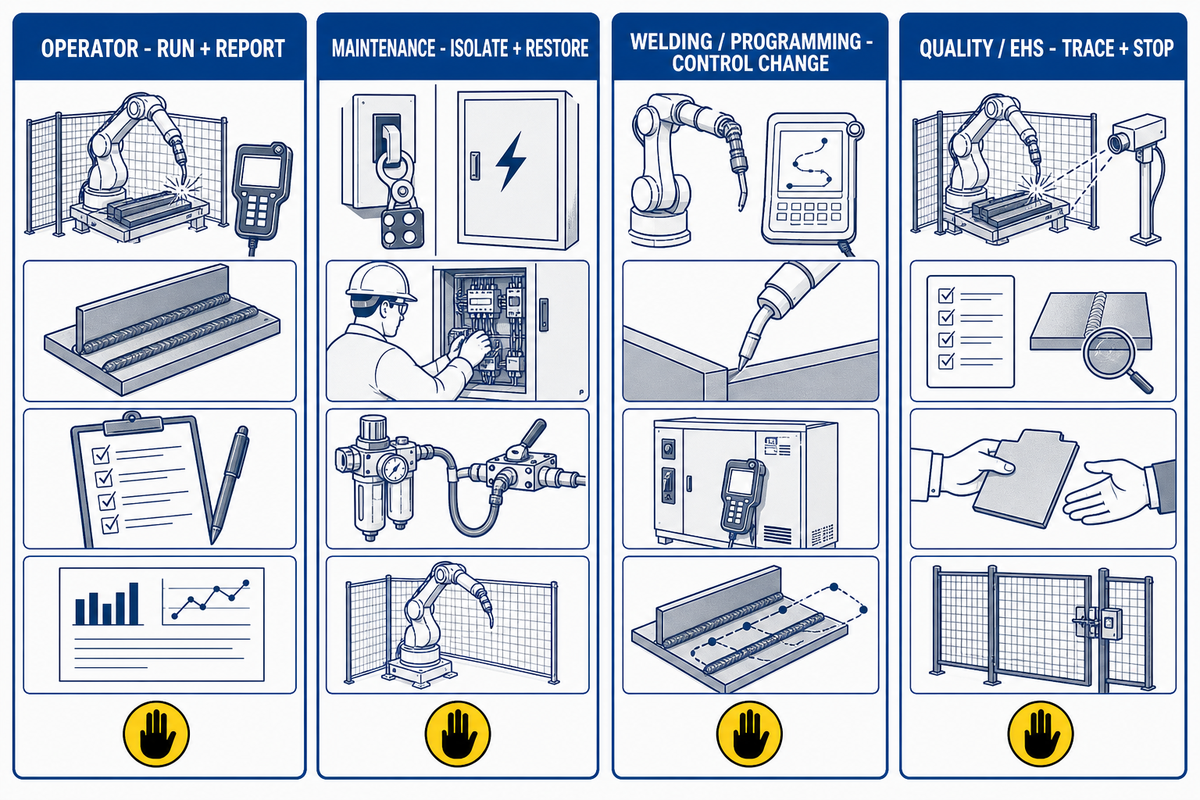
En la semana 5 se transfiere competencia demostrable, no certificados de asistencia. Los operarios, técnicos de mantenimiento, programadores de robots, personal de soldadura, calidad, EHS y supervisión necesitan tareas, permisos, límites de recuperación y vías de escalado distintos para que la responsabilidad local sea efectiva.
| Función | Debe demostrar | Debe saber cuándo detenerse |
|---|---|---|
| Operario | Comprobaciones previas al arranque, receta y pieza correctas, ciclo normal, reinicio permitido, notificación de defectos y alarmas | Fallo de un resguardo, pieza incorrecta, desviación del proceso, alarma repetida |
| Mantenimiento | Control de energías, diagnóstico, posición de servicio, copia de seguridad y restauración, retorno controlado | Energía desconocida, protección anulada, configuración incoherente |
| Soldadura y programación | Ajuste autorizado, límites de variables, control de revisiones, nueva validación representativa | El cambio afecta a la cualificación, la aceptación, el acceso o la seguridad |
| Calidad y EHS | Seguimiento de las pruebas de inspección, auditoría del estado de los controles y clasificación de asuntos pendientes | Falta de trazabilidad, riesgo no aceptado o exposición no controlada |
La formación debe incluir un incidente anómalo controlado, no solo un ciclo de producción correcto. Pida a la persona responsable que identifique el estado, aplique la recuperación permitida, conserve las pruebas y escale el problema cuando llegue al límite. Las áreas de certificación de AWS para soldadura por arco robotizada abarcan la preparación, el proceso, la inspección, la seguridad, la programación y la lógica, los procedimientos y los componentes de la célula. Esa amplitud sirve para orientar la evaluación de competencias, pero no significa que todos los operarios necesiten la misma certificación.
Semana 6: aumentar la producción con reglas de aprobación controlada
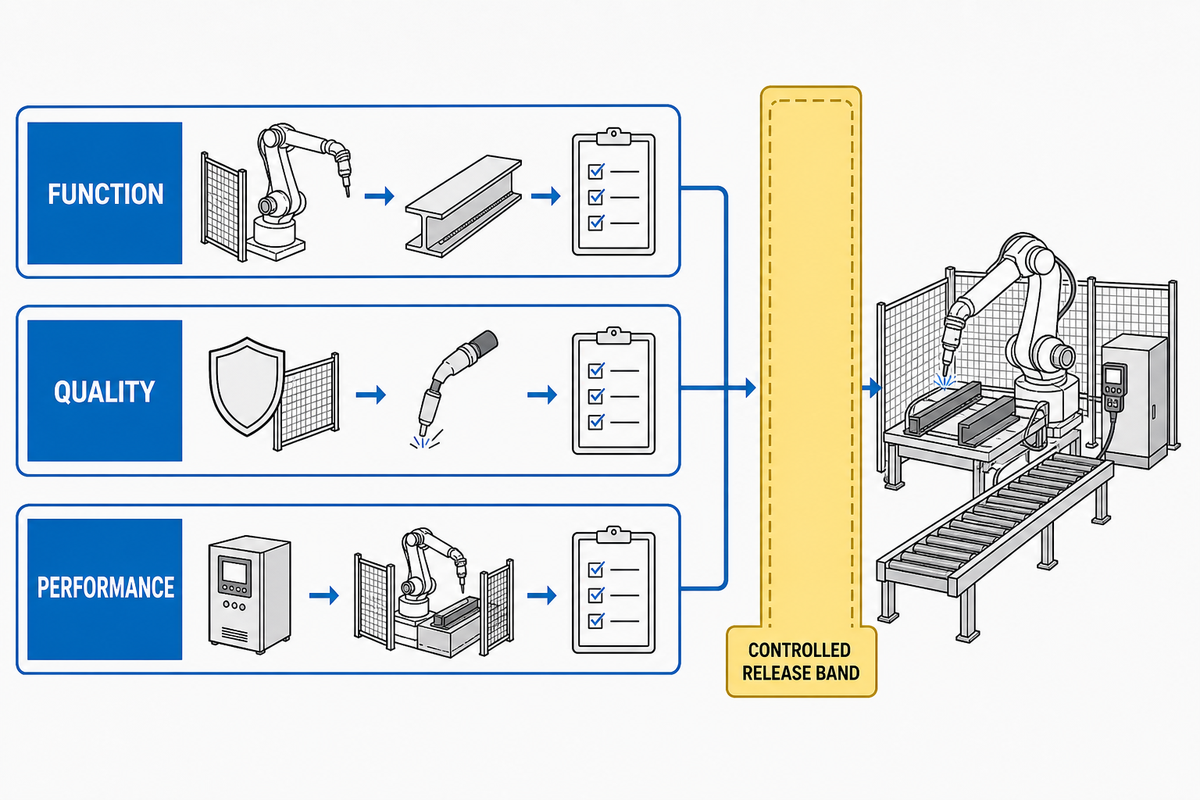
En la semana 6 se amplía la actividad de producción y se supervisan por separado el funcionamiento, la calidad y el rendimiento como dimensiones de aprobación. Un ciclo automático correcto o una soldadura aceptable solo demuestra que ese evento se ha completado; no demuestra la repetibilidad con distintas piezas y turnos, durante recuperaciones y excepciones ni a lo largo del periodo de producción previsto.
Expediente de pruebas para aprobar la producción
Funcionamiento
Los modos, las variantes, los enclavamientos, las alarmas, las vías de recuperación, los servicios y las interfaces necesarios funcionan dentro de la configuración de referencia aprobada.
Calidad
Los resultados de inspección cumplen las reglas de aceptación del proyecto y se pueden vincular a la pieza, el programa, la receta y los datos pertinentes del proceso.
Rendimiento
El ciclo observado, las interrupciones, el retrabajo, los motivos del tiempo de inactividad, la dotación de personal y el tiempo de recuperación se comparan con el rango acordado para la aprobación.
Aumente la producción en tramos controlados, por ejemplo, por familia de piezas, turno, grupo de operarios o cantidad de producción aprobada, utilizando reglas de aprobación definidas por el proyecto. No invente un objetivo universal de OEE, defectos, tiempo de ciclo o muestreo. Una primera métrica útil suele separar el tiempo de funcionamiento normal de las esperas, las intervenciones planificadas, la recuperación ante fallos, las retenciones por calidad y las pérdidas sin identificar, sin modificar el registro posteriormente.
Registro ilustrativo del aumento de producción
Prueba del punto de control de Northline, escenario 3 (ilustrativo): Este ejemplo muestra cómo estructurar un cálculo; no es un objetivo de aceptación. Supongamos que un periodo de aprobación abarca 2 turnos/día de 8 horas/turno, con 24 piezas/turno. Los registros muestran 48 piezas/día, una pausa planificada de 20 min por turno, 35 min de preparación aprobada, 2 paradas de 12 min y 18 min, una recuperación mediana de 9 min, 46 piezas aceptadas y 2 piezas retenidas. El cálculo ilustrativo indica que se aceptó el 95,8 % de las piezas en ese periodo, que hubo 30 min de paradas no planificadas y que se emplearon 19.17 min/pieza a lo largo del periodo programado de 15 hr 20 min, tras descontar las pausas. Ninguna de estas cifras se convierte en límite de aprobación hasta que la autoridad del proyecto la apruebe.
El mismo registro de ejemplo también puede incluir datos de ingeniería sin convertirlos en tolerancias genéricas. Una comprobación de receta podría registrar un ajuste de 3 mm, una velocidad de hilo de 8 m/min, una velocidad de avance de 45 cm/min, 230 A, 24 V, un caudal de gas de 18 litre/min, una recuperación de 9 min/event, 3 piezas/hr y 4,2 % de piezas retenidas. Una segunda comprobación podría registrar 2 mm, 6 m/min, 38 cm/min, 210 A, 23 V, 16 litre/min, 11 min/event, 2 piezas/hr y 6,3 %. Son ejemplos de apuntes en un registro, no recomendaciones de soldadura. Cada valor debe vincularse con el procedimiento, el instrumento, la revisión de la receta, la pieza y la fecha y hora.
Continuación de la prueba del punto de control de Northline, escenario 3: Los resultados del turno de día cumplen las expectativas de calidad y ciclo, pero el personal del turno de noche no puede recuperarse de un fallo en la alimentación de hilo sin llamar al integrador. La aprobación de la producción sigue siendo condicional para ese turno. La acción correctiva aborda la competencia y la responsabilidad de recuperación, no otra demostración favorable en el turno de día.
¿Qué alarga el plazo y cómo se recupera?
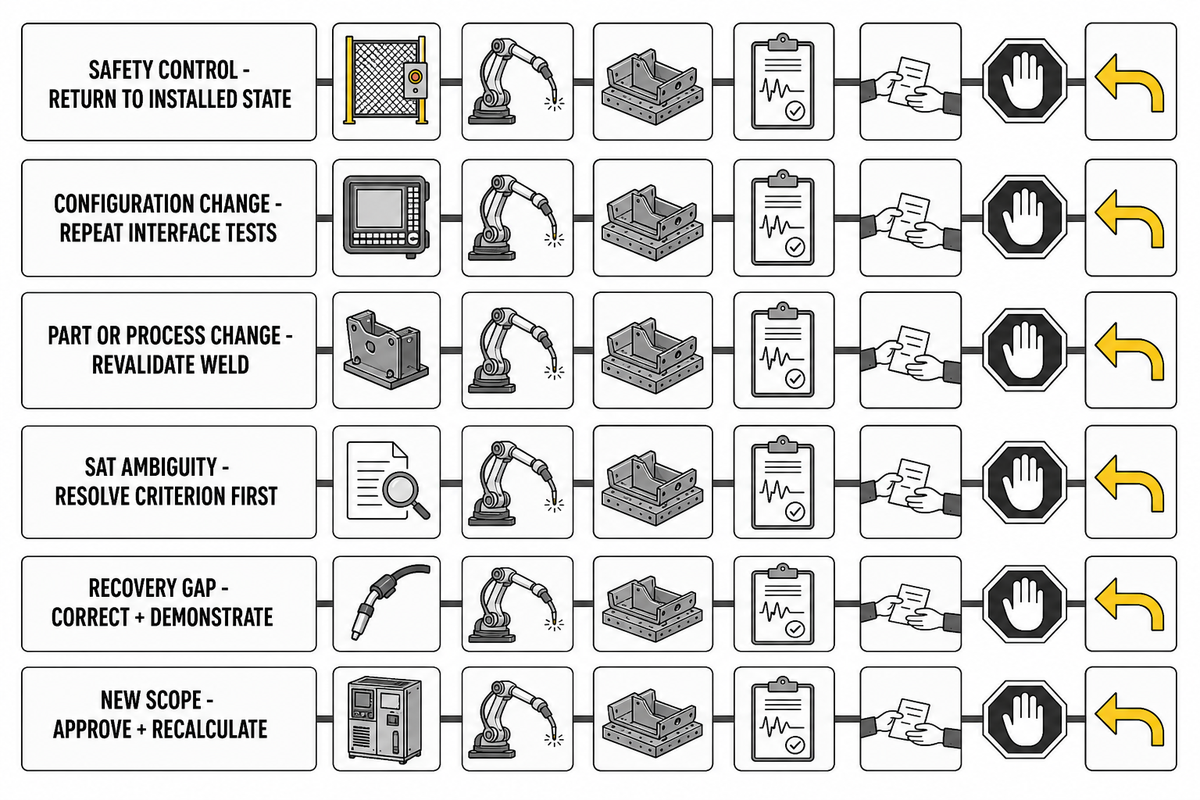
Antes de añadir días a un plan de puesta en marcha retrasado, clasifique el bloqueo. Asigne cada asunto a seguridad, instalaciones del cliente, interfaces, pieza, proceso, competencia o alcance; identifique el último estado de las pruebas que siga siendo válido; contenga el riesgo; designe a una persona responsable de la decisión y vuelva a fijar el calendario únicamente para la vía de retorno afectada.
Los cambios en la programación, las interfaces, las tareas operativas o las tareas de mantenimiento reabren la evaluación de riesgos correspondiente a esas tareas antes de que se reanude el trabajo modificado. Cambiar la fecha no sustituye esa nueva validación.
Árbol de decisiones para recuperarse de retrasos
- ¿No se ha demostrado el control de un riesgo de seguridad o del proceso? Detenga los trabajos afectados y vuelva a las evidencias del estado seguro instalado.
- ¿Han cambiado el hardware, el útil de fijación, la estructura, la lógica, el estado de la red o la configuración? Repita las pruebas de las interfaces afectadas y las comprobaciones posteriores.
- ¿Han cambiado la pieza, la junta, la preparación del montaje, una variable de la WPS o los criterios de inspección? Vuelva a validar la soldadura en condiciones representativas.
- ¿Ha revelado el SAT alguna ambigüedad en los criterios de aceptación? Aclare el criterio y quién tiene autoridad para decidir antes de repetir la prueba; no negocie el criterio de aprobación después de ver el resultado.
- ¿Ha fallado la recuperación local? Corrija las deficiencias del procedimiento, las autorizaciones o la competencia, y demuestre que se han subsanado durante el turno responsable.
- ¿Se trata de una nueva solicitud fuera del alcance? Sepárela de la corrección de defectos, apruebe el cambio y vuelva a calcular el calendario, en lugar de incluirlo sin más en la lista de pendientes.
La replanificación conserva el compromiso original, la condición detectada, la decisión sobre el cambio y las nuevas evidencias de cierre. Este registro evita el argumento habitual de que «la programación llevó demasiado tiempo» cuando la causa real fueron piezas no disponibles, un cambio tardío del útil de fijación, unos criterios de aceptación sin definir o la ausencia de la persona responsable para tomar una decisión.
¿Quién es responsable de cada hito de puesta en marcha?
Ninguna de las partes es responsable de todas las decisiones de puesta en marcha. Los integradores suministran y validan el alcance acordado del sistema; el empleador controla el lugar de trabajo y los programas locales; las autoridades de soldadura y calidad son responsables de la aceptación del proceso; el área de EHS, de los controles de riesgos en las instalaciones del cliente; y producción y mantenimiento aceptan el modelo de operación y recuperación.
| Categoría del hito | Responsables principales de la decisión | Traspaso requerido |
|---|---|---|
| Preparación para el inicio | Jefe de proyecto, empleador, integrador, EHS y autoridad de soldadura y calidad | Registro verde/ámbar/rojo firmado |
| Seguridad y energía | Empleador y EHS, con evidencias del integrador | Controles validados y procedimientos autorizados |
| Interfaces y configuración | Integrador, área de control, mantenimiento y responsable del acceso a las instalaciones del cliente | Informe de pruebas, versión de referencia y estado de las copias de seguridad y la restauración |
| Proceso de soldadura | Autoridades responsables de soldadura y calidad | Prueba aprobada y evidencias de inspección |
| SAT | Responsables designados de la aceptación contractual | Registro de aprobación, aprobación condicionada o rechazo |
| Autorización de producción | Producción, calidad, mantenimiento, EHS y promotor del proyecto | Nivel de autorización, puntos pendientes, escalado y límites de asistencia |
| Control documental | Responsable de la documentación del proyecto y cada autoridad técnica | Manuales, planos, procedimientos y registros de pruebas aprobados, e índice de revisiones |
| Cambio de alcance | Promotor del proyecto, responsable comercial y responsables técnicos | Cambio definido, evaluación del impacto, aprobación, hitos y calendario revisados |
En una aplicación inteligente para estructuras de acero, la página comercial del producto debe responder a las preguntas sobre configuración y capacidad. Consulte el sistema inteligente de soldadura de estructuras de acero para ver esa línea de producto. Para conocer la empresa y sus servicios, visite About ZX Welding Robot. Esta guía de puesta en marcha no duplica especificaciones, precios, comparativas de proveedores ni información para solicitar un presupuesto.
Preguntas frecuentes
¿Se puede poner en marcha un robot de soldadura en menos de seis semanas?
Respuesta
Sí. Una célula sencilla y bien preparada puede superar los hitos necesarios en menos tiempo, pero la fecha por sí sola no demuestra que esté lista. Compare el alcance, el hito de inicio, los turnos, las variantes de pieza, la validación de seguridad, las evidencias de soldadura representativa, el SAT, la formación y la autorización para el aumento progresivo de la producción. En esta guía, las seis semanas son una cadencia de planificación una vez alcanzado el estado de preparación; no son un plazo mínimo o máximo, una media del sector ni un compromiso contractual.
¿Qué diferencia hay entre FAT y SAT para un robot de soldadura?
Respuesta
Las pruebas de aceptación en fábrica comprueban el sistema acordado en las instalaciones del proveedor o del integrador antes del envío; las pruebas de aceptación en las instalaciones del cliente lo comprueban tras la instalación en el lugar de trabajo real. Por tanto, el SAT debe abarcar los servicios locales, los cimientos, las interfaces, las protecciones, la ventilación, las piezas, el personal, la configuración y las condiciones de funcionamiento. Las evidencias del FAT son una aportación valiosa, pero no sustituyen la validación de la célula instalada.
¿Cuándo está listo un robot de soldadura para entrar en producción?
Respuesta
Una célula está lista cuando las personas responsables designadas aceptan las evidencias requeridas de seguridad, proceso, interfaces, calidad, competencia, recuperación, configuración y rendimiento para un nivel de autorización definido. Una soldadura aceptable no es suficiente. Los registros de autorización también deben identificar los puntos pendientes bajo control, los límites de asistencia, las vías de escalado, las copias de seguridad y las condiciones que obligan a volver a un hito anterior. La aprobación puede limitarse a una familia de piezas, un turno, un grupo de operarios o una cantidad de producción. Un cambio posterior en los útiles de fijación, el código, el procedimiento, el material, el acceso o las condiciones de funcionamiento puede invalidar las evidencias afectadas y reabrir un hito anterior. Por tanto, la preparación sigue siendo un estado controlado, no una etiqueta permanente que se asigna tras una única prueba satisfactoria.
¿Quién autoriza la seguridad del robot durante la puesta en marcha?
Respuesta
El contrato y la jurisdicción determinan quién debe dar la aprobación formal, pero el empleador no puede transferir toda la responsabilidad sobre el lugar de trabajo al integrador. Designe responsables para las evidencias de integración, la evaluación de riesgos de las instalaciones del cliente, los procedimientos locales de control de energías, los riesgos de soldadura, la formación, el mantenimiento y la autorización de producción. Registre quién presenció cada prueba, quién la aceptó y qué condiciones pendientes siguen bajo el control del empleador.
¿Deben bloquear la producción los puntos pendientes de la lista de remates?
Respuesta
Algunos puntos acotados pueden quedar pendientes bajo una autorización condicionada documentada, pero los problemas de seguridad, la calidad de soldadura fuera de control, una configuración desconocida, la falta de recuperación o los riesgos operativos no aceptados no deben etiquetarse como trabajos menores. Cada punto pendiente debe clasificarse y contar con medidas de contención, una persona responsable, una fecha límite y una regla de autorización. Revise la autorización condicionada cada vez que cambien el punto, las condiciones asociadas o el alcance operativo. Indique también qué piezas, modos, turnos o actividades siguen prohibidos, quién puede levantar la restricción, qué evidencias se requieren y qué ocurre si se incumple la fecha límite. Así, la lista de remates se convierte en un registro de decisiones controlado, en lugar de una promesa vaga de terminar más adelante.
Gestione el calendario con evidencias, no con esperanzas
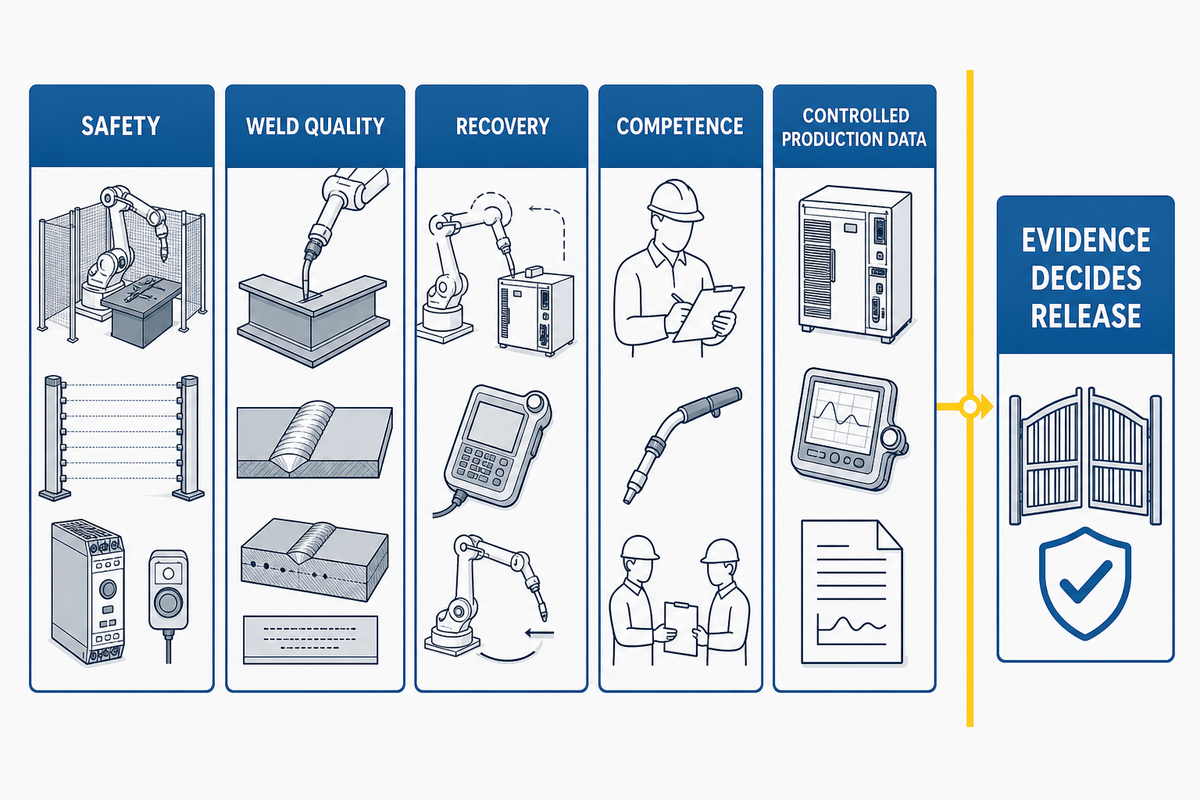
Un calendario útil para la puesta en marcha de un robot de soldadura funciona como un sistema de control operativo. Define cuándo empieza a contar el plazo, qué debe demostrar cada estado, quién acepta las evidencias y a qué punto debe volver el proyecto cuando algo cambia. Use las seis semanas como cadencia visible para informar del progreso y deje que la seguridad, la calidad de la soldadura, la recuperación, la competencia y los datos de producción controlados determinen la fecha de autorización.
Prepare el alcance adecuado para la puesta en marcha antes de solicitar una propuesta de sistema
Consulte la solución ZX para estructuras de acero a fin de conocer el producto y, después, aporte a la conversación técnica la familia de piezas, los criterios de aceptación, las limitaciones de preparación y la matriz de responsables.
Ver el sistema de soldadura de estructuras de aceroAlcance de seguridad y normas: Esta guía es un marco de planificación, no una evaluación de riesgos de las instalaciones del cliente, un dictamen jurídico, un procedimiento de soldadura, un código de aceptación ni un sustituto de las normas adquiridas. El proyecto real se rige por la legislación aplicable, el contrato del proyecto, las instrucciones de la máquina, la evaluación de riesgos vigente, el programa de control de energías, los controles de soldadura y trabajos en caliente, la WPS/PQR, el plan de inspección y las autoridades competentes.
Referencias y fuentes
- ISO 10218-2:2025, aplicaciones de robots industriales y células robotizadas International Organization for Standardization
- Seguridad de los sistemas robotizados U.S. Occupational Safety and Health Administration
- 29 CFR 1910.147, control de energías peligrosas U.S. Occupational Safety and Health Administration
- Soldadura, corte y soldadura fuerte U.S. Occupational Safety and Health Administration
- Anuncio de la revisión de ANSI/A3 R15.06-2025 Association for Advancing Automation
- Comité D16 de soldadura robótica y automática American Welding Society
- Ficha de catálogo de AWS B2.1/B2.1M:2026 American Welding Society
- Ámbitos de soldadura por arco robotizada certificada American Welding Society
- Un marco para medir el rendimiento durante el aumento progresivo de la producción European Journal of Operational Research

