Свяжитесь с Zhouxiang

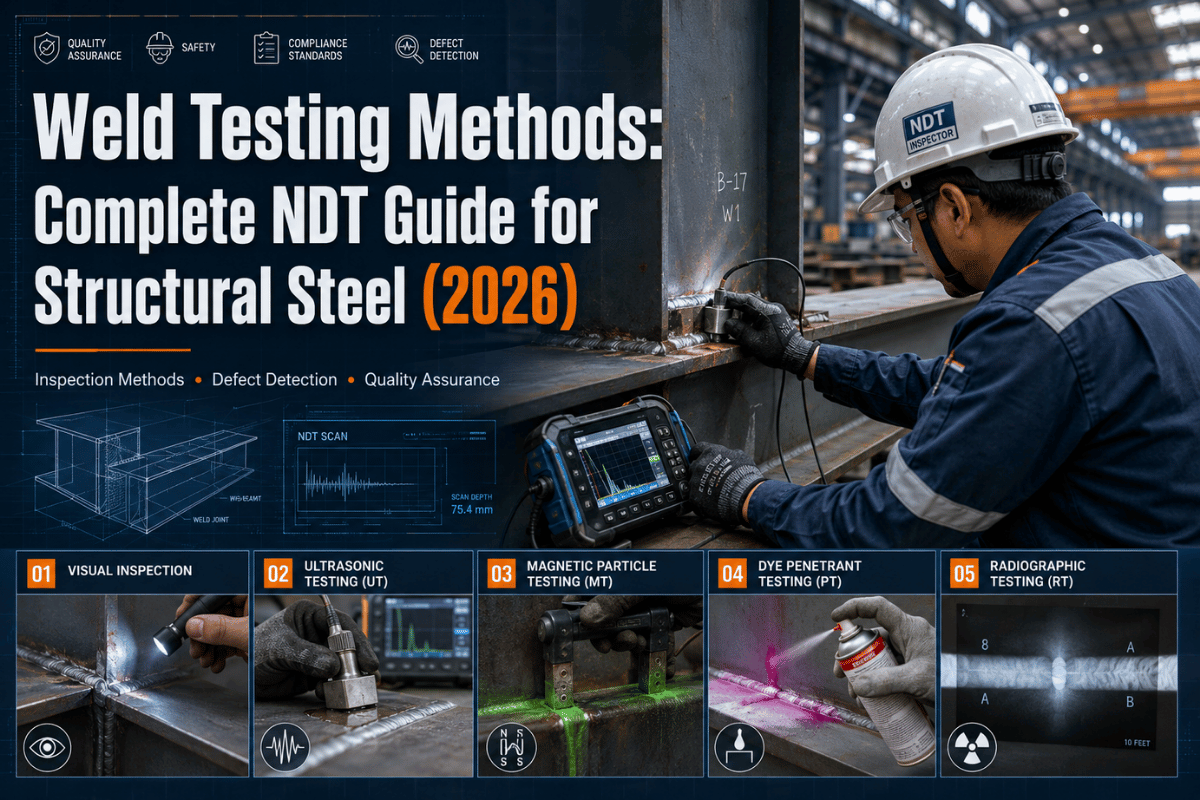
Методы контроля сварных швов: полное руководство по НК металлоконструкций (2026)

Содержание
Показать
Что такое контроль сварных швов и что происходит при их разрушении
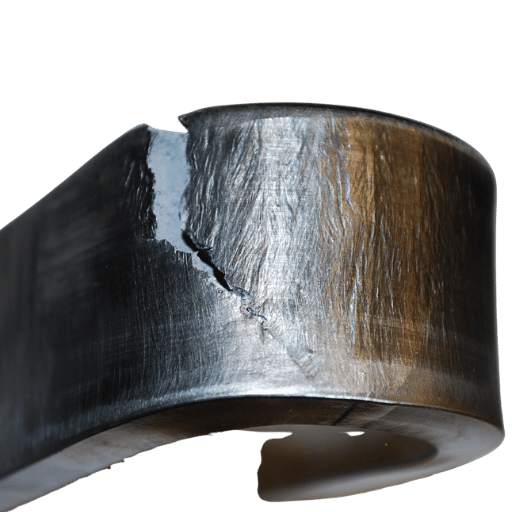
Контроль сварных швов — это проверка готовых сварных соединений на соответствие нормам по требуемой прочности конструкции и размерам компонентов до того, как соединения подвергнутся реальным эксплуатационным нагрузкам. Контроль сварных швов делится на два направления: неразрушающий контроль (НК), который подразделяется на три группы методов, и разрушающий контроль, при котором сварное соединение разрушают и/или исчерпывают, чтобы физически измерить его механические свойства.
Краткие сведения: контроль сварных швов
| Две основные категории | Неразрушающий контроль (НК); разрушающий контроль (РК) |
| Основные методы НК | Визуальный (VT), ультразвуковой (UT/PAUT), радиографический (RT), капиллярный (PT), магнитопорошковый (MT) |
| Основные методы РК | Испытание на изгиб, испытание на растяжение, макрошлиф, испытание на излом надрезанного образца |
| Применимый нормативный документ (металлоконструкции, США) | AWS D1.1/D1.1M:2020 — Нормы по сварке металлоконструкций |
| Обязательный минимум | Визуальный контроль 100 % сварных швов (пункт 6.9 D1.1) |
| Объем рынка НК (2025) | 14.99 млрд $, рост на 8,3 % в год до 2030 года |
Пропущенный дефект сварного шва обходится дорого. В отчете The Welding Institute (TWI) средняя стоимость ремонта в секторах нефтегазового и энергетического производства металлоконструкций оценивается в 1-3 %, а на стыках с ограниченным доступом достигает 25 % (в отдельных случаях — около 50 %). В металлоконструкциях 80-90 % эксплуатационных отказов вызваны усталостным разрушением (Research Gate, 2021), и большинство таких отказов связано с дефектами, которые можно было выявить на этапе контроля.
Однако на производстве картина яснее. Участники отраслевого форума AWS считают приемлемым уровень брака 1-2 %; большинство производителей применяет такую норму: когда доля брака достигает 5 %, для всех сварных соединений с полным проплавлением (CJP) переходят от выборочного ультразвукового контроля к контролю 100 % швов, пока доля брака снова не снизится до приемлемого уровня. На одном предприятии уровень брака держался на отметке 15 % в течение пятнадцати лет, пока там не устранили первопричину — проблему с квалификацией сварщика. Любая доработка требует затрат на труд, газ и расходные материалы, приводит к задержкам графика и истощает бюджет.
Как проверить сварной шов?
Начните со 100 % визуального контроля — это минимальное требование всех норм для металлоконструкций, и при правильном проведении он ничего не стоит. Для стыковых швов с полным проплавлением AWS D1.1 требует объемного контроля: UT, RT или в некоторых случаях MT. VT позволяет оценить состояние поверхности и проверить форму и геометрию шва. UT и RT выявляют внутренние дефекты: скопления пор, шлаковые включения и несплавления, которые невозможно увидеть невооруженным глазом. Разрушающие испытания (на изгиб и растяжение) допускаются при квалификационных испытаниях WPS, но не для производственных сварных швов.
8 дефектов сварных швов, которые выявляют методы контроля
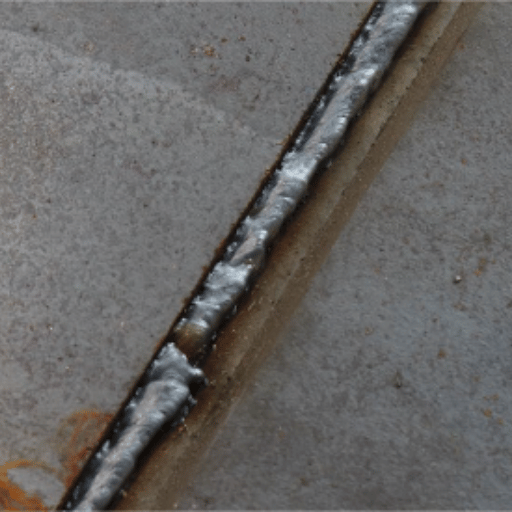
Методы НК не взаимозаменяемы: каждый предназначен для выявления определенных дефектов в конкретных зонах. Прежде чем выбрать подходящий метод контроля, изготовитель должен понимать, какие типы несплошностей возможны при данном способе сварки, для данного материала и формы соединения и т. д.! В таблице ниже перечислены восемь типов дефектов, с которыми чаще всего сталкиваются инспекторы металлоконструкций.
| Дефект | Первопричина | Степень опасности | Оптимальный метод выявления | Допуск AWS D1.1 |
|---|---|---|---|---|
| Трещины | Водород, усадка, стеснение деформаций | Критическая | UT, PAUT, MT, PT | Не допускаются — всегда подлежат браковке |
| Несплавление (LOF) | Недостаточное тепловложение, высокая скорость сварки | Высокая | UT, PAUT, RT | Не допускается |
| Неполное проплавление (IP) | Неправильные параметры, слишком узкий зазор в корне шва | Высокая | RT, UT | Не допускается в соединениях CJP; ограниченно допускается в PJP |
| Пористость | Влага, загрязнение, потеря защитного газа | Умеренная | RT (лучший метод), UT, VT (для поверхности) | Максимум 6 мм скоплений на 300 мм шва (при статической нагрузке) |
| Подрез | Слишком большой ток, неправильный угол электрода | Умеренная | VT, шаблон сварщика | Максимум 1 мм (при статической нагрузке); максимум 0.25 мм (при циклической нагрузке) |
| Шлаковое включение | Недостаточная очистка между проходами (SMAW/FCAW) | Умеренная | RT, UT | Размер отдельных включений ограничен таблицей 9.1 |
| Натек / холодный нахлест | Низкое тепловложение, высокая скорость сварки, неправильный угол | Умеренная–высокая | VT, PT | Не допускается |
| Прожог | Избыточное тепловложение, тонкий материал | Умеренная | VT | Не допускается |
Примечание для инженеров — несплошность и дефект Несплошность — это нарушение однородности металла шва, например пористость, включение, подрез и т. д. Дефект — это несплошность, не отвечающая критериям приемки нормативного документа; ее необходимо устранить или изделие забраковать. Не всякая несплошность является дефектом. Если инспектор сообщает о «выявленных индикациях», дефект можно подтвердить только после сравнения индикации с таблицей 9.1 (VT) или критериями приемки AWS D1.1 для UT. Для металлоконструкций степень опасности убывает в таком порядке: трещины > несплавление > неполное проплавление > пористость > подрез (в пределах допусков).
Сравнение 6 методов НК сварных швов (VT, UT, PAUT, RT, PT, MT)
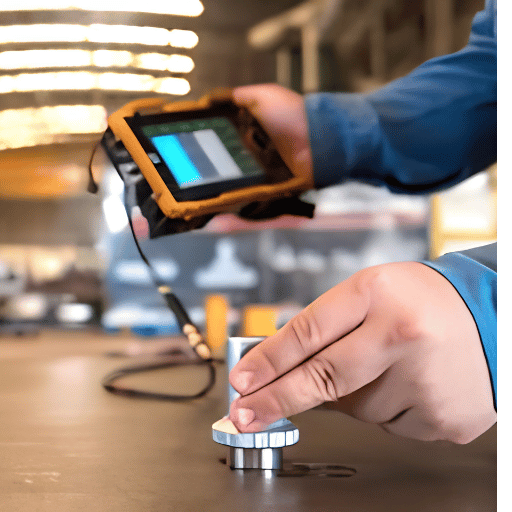
В разных методах НК используются разные физические принципы, которые определяют возможности выявления дефектов, глубину контроля и эксплуатационные расходы. Ниже сравниваются все шесть методов, применяемых при изготовлении металлоконструкций.
| Метод | Выявляемые дефекты | Глубина контроля | Относительная стоимость | Применение для металлоконструкций |
|---|---|---|---|---|
| VT (визуальный) | Только поверхностные | Поверхность | Самая низкая | Обязателен для 100 % швов; все типы соединений |
| UT (ультразвуковой) | Трещины, LOF, пористость, включения | На всю толщину | Умеренная | Стыковые швы CJP; листы толщиной >5/16″ |
| PAUT (ультразвуковой контроль с фазированной решеткой) | Трещины, LOF, плоскостные дефекты; более точное определение размеров дефектов | На всю толщину; боковое разрешение 1–2 мм | Умеренная–высокая | Швы CJP толщиной 3/16″–8″ по приложению H D1.1:2020 |
| RT (радиографический контроль / рентген) | Пористость, включения; хорошее изображение объема шва | Все сечение; постоянная запись на пленке | Высокая | Стыковые швы; тонкие и средней толщины листы; трубы |
| PT (капиллярный контроль) | Выходящие на поверхность трещины, пористость | Только поверхностные | Низкая | Все материалы, включая немагнитные (SS, Al) |
| MT (магнитопорошковый контроль) | Поверхностные и подповерхностные трещины | Поверхность и примерно 3 мм под поверхностью | Низкая–умеренная | Только ферромагнитные углеродистые и низколегированные стали |
Достаточно ли визуального контроля сварных швов для металлоконструкций?
Для угловых швов по AWS D1.1 (в конструкциях со статической нагрузкой) достаточно визуального контроля, если каждый шов соответствует ограничениям по размерам и профилю из таблицы 9.1. Однако для стыковых швов с полным проплавлением (CJP) D1.1 требует объемного контроля — UT, RT или MT в особых случаях. Почему? Из-за геометрии. Плоскостное несплавление или узкая трещина, идущая параллельно линии шва, остаются вне поля зрения, но легко выявляются методом UT. Инспектор на форуме AWS резюмировал: «При визуальном контроле 100 % фактически проверяется только 80 %, потому что некоторые дефекты можно пропустить». VT — золотой стандарт, но не панацея, особенно для любых швов CJP в металлоконструкциях.
Ультразвуковой контроль (UT) — стандарт для толстых металлоконструкций
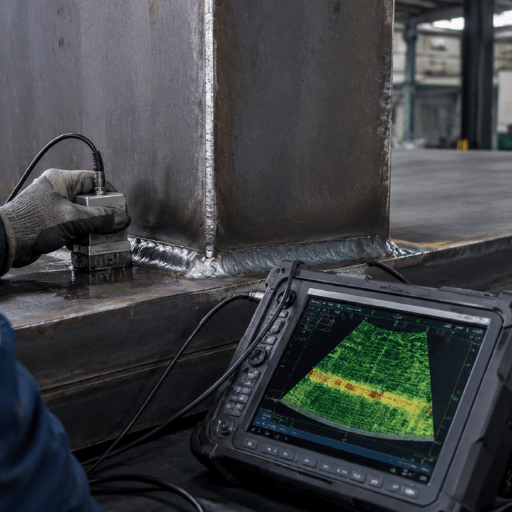
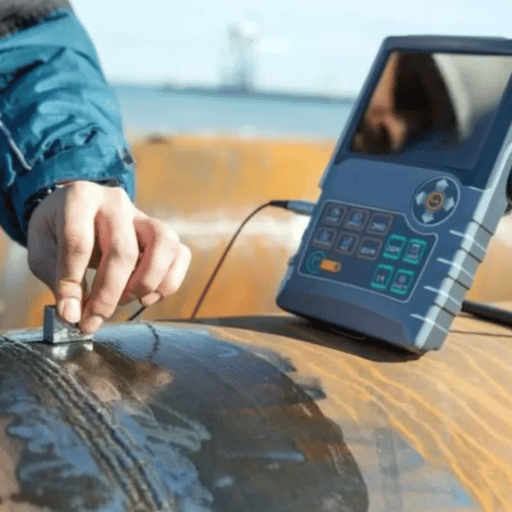
При обычном UT высокочастотные звуковые импульсы (а именно 2-5 МГц) направляются в шов от наклонного преобразователя на поверхности листа; внутренние дефекты создают отраженный сигнал. Фаза и амплитуда отраженного сигнала показывают размер и глубину дефекта. Часть F AWS D1.1 устанавливает требования к UT стыковых швов CJP в металле толщиной от 5/16 (8mm) до 8 (200mm) дюймов; метод позволяет выявлять дефекты шириной от 0,5mm. Поскольку радиационная безопасность не требуется, UT предпочтителен для толстого листового металла. Однако качество контроля сильно зависит от навыков оператора: результат определяется тем, насколько правильно он выбирает углы ультразвукового луча и интерпретирует данные на A-scan.
Ультразвуковой контроль с фазированной решеткой (PAUT) — более высокое разрешение и постоянная запись результатов
В PAUT используется многоэлементная решётка (не менее 16 элементов согласно приложению H AWS D1.1), которая электронно сканирует ультразвуковой луч одновременно под разными углами — без необходимости вручную перемещать датчик при традиционном UT. Процедура формирует 3D-изображение поперечного сечения сварного шва и постоянную закодированную запись, подобную рентгеновскому снимку; разрешение сканирования составляет всего 1-2 мм (по сравнению с 5-10 мм при традиционном UT). AWS D1.1 добавил одобрение PAUT в редакцию 2015 D1.5 Bridge Welding Code, а в редакции 2020 D1.1 Structural Welding Code — приложение H — предусмотрено применение для материала толщиной от 3/16 до 8 дюймов.
«Фазированная решетка широко применяется в отраслевых стандартах, включая AWS D1.1 и AWS D1.5, которые устанавливают правила контроля сварных швов металлоконструкций», — сказал Haworth. Методы фокусировки FMC (Full Matrix Capture) и TFM (Total Focusing Method) теперь также применяются с PAUT, когда обычное секторное сканирование не выявляет сложные дефекты или дефекты в нетипичных местах. Однако FMC/TFM пока не включены в критерии приемки D1.1.
Радиографический контроль (RT / рентген) — видимость всего поперечного сечения
При радиографическом контроле RT через сварной шов пропускают пучок ионизирующего излучения (рентгеновское, гамма-излучение и т. д.) и фиксируют теневое изображение на пленке или цифровом детекторе. Метод хорошо показывает объемные сведения о дефектах — пористости, шлаке и неполном проплавлении. Индикация на радиограмме выглядит как более темный участок. RT обеспечивает постоянную запись, которую можно использовать в качестве доказательства в суде; результаты легко интерпретировать специалистам, не владеющим UT. К ограничивающим факторам относятся низкая чувствительность RT к узким плоскостным дефектам (трещинам, расположенным в плоскости луча), необходимость соблюдать правила радиационной безопасности (зона отчуждения, лицензия) и более длительная подготовка по сравнению с UT. Для сравнения: исследование US DOT включало радиографический и ультразвуковой контроль одних и тех же сварных соединений металлоконструкций. Оно показало, что UT экономичнее выявляет плоскостные дефекты, а изображения RT часто лучше помогают повысить качество сварных соединений по объемным показателям.
Капиллярный контроль (PT) — поверхностные трещины на материалах любого типа
При капиллярном контроле PT на поверхность шва наносят пенетрант, а затем выявляют индикации в несколько этапов, включая нанесение специального проявителя. Этот метод позволяет выявлять поверхностные трещины независимо от основного материала. Он широко применяется для обнаружения острых надрезов и трещин в нержавеющей стали, алюминии и других немагнитных сплавах; для аустенитных сварных швов, которые невозможно проверить магнитным методом, PT фактически стал стандартом. Для углеродистых стальных металлоконструкций его чувствительность к выходящим на поверхность трещинам была примерно такой же, как у MT, а на ферромагнитных материалах он выполняется быстрее. Подповерхностные дефекты, не выходящие на поверхность, дают неубедительные индикации — это жесткое ограничение метода. PT можно использовать дополнительно, если поверхность шва плохо видна или профиль шва затрудняет интерпретацию результатов VT.
Магнитопорошковый контроль (MT) — выявление подповерхностных дефектов в углеродистой стали
При MT зону сварки намагничивают, а затем наносят сухой или влажный порошок железа. Несплошности вблизи поверхности нарушают магнитный поток, частицы накапливаются в этих местах и формируют видимую индикацию. MT надежно выявляет подповерхностные трещины в слое материала глубиной около 3 мм и эффективнее и быстрее PT обнаруживает близко расположенные к поверхности трещины. Для применения метода материал должен быть ферромагнитным, а индикации должны располагаться на глубине не менее 3 мм от поверхности. В отличие от PT, метод подходит только для ферромагнитных сплавов — углеродистых и низколегированных сталей для металлоконструкций. MT применяют для контроля угловых швов и швов в местах с настолько ограниченным доступом, что выполнить сканирование UT невозможно.
Какой метод контроля сварных швов используется чаще всего?
Наиболее популярные объемные методы НК для сварных швов металлоконструкций — это традиционный ультразвуковой контроль и ультразвуковой контроль с фазированной решеткой, особенно для стыковых швов в листах толщиной более 10mm. Чаще всего выполняют визуальный контроль — этого требует AWS D1.1, но он позволяет полноценно оценить только поверхность шва. Для соединений с полным проплавлением используют объемный метод UT. RT также часто применяют для трубопроводов и швов в тонком материале, если требуется сохранить постоянную запись результатов.
Примечание для инженеров — характеристики выявления дефектов UT: Выявляет плоскостные трещины размером ≥ 0.5 мм; калибруется по боковым отверстиям диаметром .060 дюйма согласно процедуре AWS D1.1. RT: Наиболее чувствителен к пористости с объемной долей пустот ≥ 0,5 %; менее эффективен для узких плоскостных трещин, расположенных параллельно пучку излучения. PAUT и обычный UT: Боковое разрешение — 1–2 мм для PAUT и 5–10 мм для обычного UT. Датчик PAUT с 64 элементами регистрирует 4 096 A-сканов за один проход и формирует изображение всего поперечного сечения вместо точечных показаний. MT: Выявляет дефекты на глубине примерно до 3 мм от поверхности; ниже этого порога чувствительность резко снижается.
Разрушающий контроль сварных швов: когда он нужен и что подтверждает
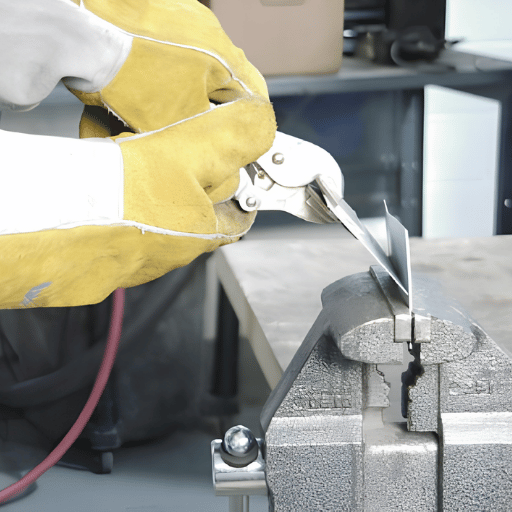
При разрушающем контроле сварные швы разрушают (сминают или разрезают), чтобы измерить их физические свойства: прочность на растяжение, сопротивление изгибу, сплавление и т. д. Такой контроль ограничивается квалификацией WPS (технологии сварки). После определения технологии с помощью РК все сварные швы, выполненные по этой WPS, можно проверять неразрушающими методами.
Разрушающий контроль — когда применять
- Квалификация WPS (испытания образцов PQR)
- Квалификация сварщика по результатам испытаний
- Повторная квалификация при изменении технологии
- Выборочный контроль повторяющихся соединений в крупносерийном производстве (по условиям договора)
Разрушающий контроль — ограничения
- Контроль разрушает сварное соединение — его нельзя использовать в производстве
- Проверяются только образцы — проконтролировать 100 % соединений невозможно
- Показывает свойства только в месте проведения испытания
- Не заменяет НК: он лишь подтверждает технологию, по которой затем будет проводиться НК
| Метод РК | Что измеряется | Когда требуется | Применимый нормативный документ |
|---|---|---|---|
| Испытание на изгиб | Пластичность; сплавление в корне и облицовочном слое шва | Все квалификационные испытания WPS | AWS D1.1, ASME IX |
| Испытание на растяжение | Предел прочности при растяжении относительно основного металла | Квалификационные испытания WPS для стыковых швов | AWS D1.1, ASME IX |
| Испытание на излом надрезанного образца | Внутренняя целостность; качество сплавления | Квалификация угловых швов и сварных пробок | AWS D1.1 |
| Испытание макрошлифа | Профиль шва, сплавление, геометрия проходов | WPS угловых швов; квалификация сварщика | AWS D1.1, ISO 17639 |
Результатом успешной серии испытаний РК является протокол квалификации технологии (PQR), подтверждающий, что заданный набор параметров сварки позволяет получать сварные швы, соответствующие механическим требованиям нормативного документа. Для каждой производственной WPS необходим действующий PQR, на который можно ссылаться. Без квалифицированной WPS и документального подтверждения нельзя гарантировать воспроизводимость результатов НК относительно исходных показателей.
Стандарты контроля сварных швов и критерии приемки (AWS D1.1, ASME IX, ISO 3834)
Применимый нормативный документ по контролю сварных швов нельзя выбирать произвольно: он зависит от типа конструкции, условий договора и юрисдикции. Если использовать неправильный документ или неверно применять подходящий, результаты контроля не будут иметь достаточного обоснования в суде. Ниже сравниваются четыре документа, наиболее актуальных для производства металлоконструкций.
| Стандарт | Отрасль / область применения | Основное требование к НК | Периодичность |
|---|---|---|---|
| AWS D1.1/D1.1M:2020 | Здания из металлоконструкций, мосты, общее производство (США) | 100 % VT; UT или RT для стыковых швов CJP; допускается PAUT (приложение H) | VT: 100 % швов; объемный контроль: по договору или исходный уровень 25 % |
| Нормы AWS D1.5 по сварке мостов | Автомобильные мосты (США) | Строже, чем D1.1; UT 100 % швов CJP, работающих на растяжение; PAUT разрешен с 2015 года | Объемный контроль 100 % элементов, работающих на растяжение |
| Раздел IX ASME | Сосуды под давлением, котлы, трубопроводы (по всему миру) | Устанавливает требования к квалификации WPS/PQR; требования к НК приведены в Section V (RT, UT, MT, PT) | Согласно требованиям к конструкции Section VIII или B31.3 |
| ISO 3834 | Система качества производства для сварки плавлением (международная) | Система управления качеством; обязательная регистрация контроля до, во время и после сварки; подтверждение WPS | Контроль на всех трех этапах; документирование каждой контрольной точки |
Примечание для инженеров — пределы приемки по визуальному контролю AWS D1.1 (таблица 9.1) Подрез: Максимальная глубина 1 мм для конструкций со статической нагрузкой; максимум 0.25 мм для конструкций с циклической нагрузкой (мосты, подкрановые балки). Усиление стыкового шва (высота облицовочного слоя): Максимум 3 мм над поверхностью основного металла для большинства типов соединений. Трещины: Не допускаются: любая трещина в любом месте автоматически считается браком и подлежит устранению по D1.1, ASME VIII и другим применимым нормам. Поверхностная пористость: Максимальное скопление — 6 мм на каждые 300 мм длины шва (при статической нагрузке); для конструкций с циклической нагрузкой не допускается. Эти критерии применяются к VT. Критерии приемки для UT (на основе амплитуды) приведены в пункте 8 и таблицах 8,1-8.2 D1.1.
Совет специалиста — уточните применимый нормативный документ до начала проектирования В договорной документации применимый нормативный документ должен быть указан до начала производства, а не определяться постфактум на этапе контроля. Выбор документа влияет на конструкцию соединений, параметры предварительного подогрева, объем квалификации WPS и периодичность НК. Производителю, квалифицировавшему WPS по AWS D1.1 и позднее узнавшему, что заказчик требует ASME Section IX, возможно, придется проводить повторную квалификацию технологий. Зафиксируйте этот вопрос в подтверждении по электронной почте на этапе подачи предложения.
Как выбрать метод контроля сварных швов: матрица выбора по 5 факторам
Не существует единственного метода НК, подходящего для всех типов металлоконструкций. Выбор зависит от пяти факторов: типа соединения, толщины листа, доступности зоны контроля, требований нормативного документа и бюджета. Ниже показано, как эти факторы влияют на выбор метода. В следующих трех примерах рассматривается применение этой логики на практике.
| Фактор | Вариант A | Вариант B | Вариант C |
|---|---|---|---|
| Тип соединения | Угловой шов | Стыковой шов (PJP) | Стыковой шов (CJP) |
| Толщина листа | < 10 мм | 10–40 мм | > 40 мм |
| Ограничения доступа | Доступ с обеих сторон | Доступ с одной стороны | Ограниченный доступ — замкнутое пространство |
| Применимый нормативный документ | НК не предусмотрен | AWS D1.1 (стандарт) | AWS D1.5 или ASME IX (высокая критичность) |
| Приоритет бюджета | Самая низкая стоимость | Умеренная стоимость | Приоритет — точность выявления дефектов |
| → Рекомендуемый метод | VT + MT | UT (обычный) | PAUT или RT |
Сценарий 1 — угловые швы двутавровой балки, статическая нагрузка, требования AWS D1.1: если параметры — угловой шов + лист толщиной <20 мм + статическая нагрузка + нормы D1.1 + ограниченный бюджет, используйте VT + MT. Визуальный контроль позволяет полностью осмотреть поверхность сварного соединения в двух измерениях, а MT дополнительно выявляет близкие к поверхности дефекты у корня шва — места, где часто начинается усталостное разрушение угловых швов. Для угловых швов в этом сценарии нормативный документ не требует объемного контроля.
Сценарий 2 — стыковой шов CJP, лист толщиной 40 мм, AWS D1.1: если параметры — стыковой шов CJP + лист толщиной 40mm + нормы D1.1 + умеренный бюджет, используйте UT. При толщине листа 40 мм стандартный UT обеспечивает контроль на всю толщину и выполняется быстрее радиографического контроля (не требуется зона ограничения доступа из-за излучения), а также соответствует критериям приемки D1.1 для стыковых швов. PAUT целесообразно использовать дополнительно, если договор требует записи результатов сканирования.
Сценарий 3 — коробчатая колонна, CJP, применение в мостостроении, высокая циклическая нагрузка: если X = коробчатая колонна CJP + пластина толщиной >40 мм + код D1.5 + мост (циклическая нагрузка) + требование постоянной записи, используйте PAUT. D1.5 из-за сварных швов, работающих на растяжение, требует более тщательного контроля; PAUT обеспечивает 3D-покрытие записи, боковое разрешение 1-2 мм и более высокую скорость выполнения контроля по сравнению с традиционным UT и специально одобрен в приложении H D1.5.
Создание системы контроля качества сварки для производителей металлоконструкций
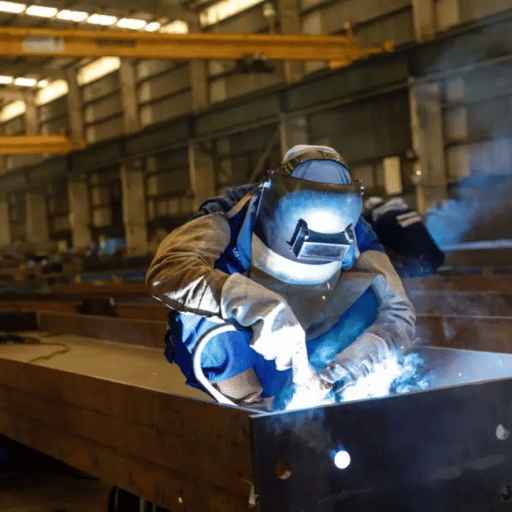
Контроль сварных соединений начинается не после завершения сварки. Эффективные системы контроля качества выявляют дефекты до того, как первая дуга коснётся сварного стыка. Исследования за последние сорок лет показывают: единственный разумный способ исключить отбраковку по результатам НК при сложном изготовлении — встроить контроль качества в производственный процесс. Одна только проверка сборки перед сваркой позволяет снизить долю брака по результатам НК на 30-50 %. Ниже представлена схема контроля в три этапа с указанием проверок и сроков их проведения.
① ДО СВАРКИ
- Актуальная редакция WPS на рабочем месте
- Сертификат WPQ сварщика действителен и применим к работе
- Материал основы прослежен по номеру плавки в MTR
- Классификация присадочного металла соответствует WPS
- Подготовка стыка: измерены угол скоса, притупление кромки и зазор в корне
- Смещение кромок ≤ 3 мм (максимум по D1.1)
- Поверхности стыка очищены в пределах 25 мм от носка шва
- Температура предварительного подогрева подтверждена (калиброванный термометр)
- Установлены контрольные точки ITP; журнал проверок открыт
② ВО ВРЕМЯ СВАРКИ
- Сила тока, напряжение и скорость сварки соответствуют диапазону WPS
- Тип и расход защитного газа подтверждены
- Каждый проход проверяют визуально до выполнения следующего
- Шлак и окалина между проходами полностью удалены
- Температура между проходами измерена и записана
- Последовательность проходов соответствует WPS или описанию процедуры
- Поверхность после выборки корня осмотрена до сварки с обратной стороны
- Возбуждение дуги за пределами зоны сварки: немедленно остановить работу
③ ПОСЛЕ СВАРКИ
- Сначала обязательно проводят VT (освещённость не менее 500 люкс)
- Подрез, высоту усиления и профиль измеряют сварочным шаблоном
- Точность размеров проверяют по допускам чертежа
- НК по ITP: UT/PAUT, RT, MT или PT в соответствии с требованиями
- Отчёты по НК подписаны специалистом II или III уровня
- График времени и температуры PWHT помещён в архив (если требуется)
- Карта сварки заполнена; каждая графа подписана
- Несоответствия задокументированы и устранены до передачи изделия
Совет — цифровая прослеживаемость сварных соединений Бумажные маршрутные карты сварки хорошо себя зарекомендовали — пока одна из них не потеряется, не испачкается в грязной тачке или не будет неверно прочитана при аудите. Цифровые журналы сварки (приложения для контроля качества на планшетах или встроенные модули инспекции в ERP) решают эту проблему: поле нельзя заполнить, пока не внесены данные в предыдущее поле. В спецификациях проектов мостов и металлоконструкций для районов с высокой сейсмической активностью всё чаще требуют цифровые записи, связывающие каждый сварной стык с WPS, идентификатором сварщика, результатом НК и номером сертификата инспектора. Прослеживаемость на весь срок службы.
Как роботизированные сварочные системы влияют на результаты НК
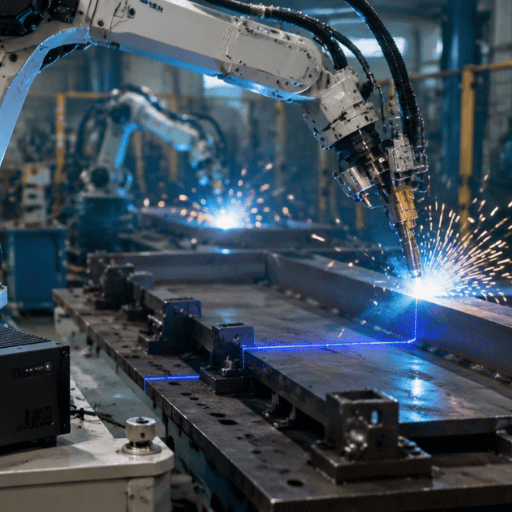
Связь между стабильностью сварных соединений и долей положительных результатов НК прямая. При ручной сварке меняется продолжительность горения дуги. За смену у квалифицированного сварщика дуга горит в среднем 25-35 % времени — с учётом простоев при горении дуги без сварки, смены положения, замены оснастки, перерывов и корректировки сборки. Скорость сварки колеблется, контроль температуры между проходами зависит от личного опыта, а усталость сварщика сказывается на качестве проходов в конце смены. Каждый из этих факторов может привести к дефектам, которые выявляют при проверках UT и RT на производстве.
Роботизированная сварка устраняет эти факторы. Автоматизированные роботизированные системы воспроизводят одинаковые напряжение, силу тока, скорость сварки и наклон горелки с прохода 1 по проход 12,040. Такой контроль наглядно подтверждается данными НК. На предприятии по изготовлению мостовых конструкций, где применяется интеллектуальная система Zhouxiang для сварки металлоконструкций, доля положительных результатов НК при сварке разделочных швов, разработанная собственными силами, выросла с 82 % до 97 %. Коэффициент рабочего времени с горящей дугой вырос более чем вдвое, как и эквивалентное количество часов продуктивной сварки за смену.
Ключевые показатели — роботизированная и ручная сварка
82% → 97%
Доля положительных результатов UT (пример предприятия Zhouxiang по изготовлению мостовых конструкций)
85%
Коэффициент рабочего времени с горящей дугой (роботизированная сварка) против 25–35 % при ручной сварке
0.5–3%
Доля дефектов при роботизированной сварке против 5–10 % при ручной сварке (отраслевые данные)
±0.05 мм
Точность позиционирования (спецификация системы Zhouxiang)
Совет специалиста — цифровой двойник и 100 % прослеживаемость сварных соединений Оцифрованные роботизированные сварочные системы с модулями цифрового двойника в реальном времени отслеживают каждый параметр каждого сварочного прохода: напряжение дуги, скорость подачи проволоки, скорость сварки и угол горелки — в привязке к идентификатору стыка. Эти данные обеспечивают прослеживаемость 100 %, требуемую проектными спецификациями. При обнаружении индикации НК инспекторы B1 могут немедленно запросить цифровую запись по этому стыку и проверить параметры сварки, вместо того чтобы искать нужную запись в бумажной маршрутной карте. Эта практическая связь между робототехникой и эффективностью контроля определяет возможности системы.
Для производителей металлоконструкций, оценивающих сложности НК при крупносерийном производстве балок, H-балок, коробчатых балок и портальных рам, вопрос ROI заключается не только в скорости. Важны затраты на доработку. При доле брака по результатам НК 1-2 % большинство предприятий остаются прибыльными. При 10 % затраты на доработку полностью сводят на нет экономию труда при ручной сварке. Роботизированная система для сварки металлоконструкций обеспечивает стабильность, которую оценивают с помощью НК.
Материалы Zhouxiang по теме: решения для сварки металлоконструкций сварочными роботами | сравнение качества роботизированной и ручной сварки | как работает технология роботизированной сварки | роботизированный сварочный комплекс портального типа | как работает портальный сварочный робот | консольный сварочный робот для изготовления металлоконструкций
Тенденции в контроле сварных соединений: что изменится к 2030 году
Ожидается, что рынок НК и контроля будет расти на 8,3 % в год: с $14,99 billion в 2025 году до прогнозируемых $22,34 billion к 2030 году (MarketsandMarkets). Рост рынка США будет проявляться в пяти тенденциях, влияющих на контроль сварных соединений в металлоконструкциях.
- PAUT заменяет традиционный UT при контроле толстых листов. Внедрение PAUT было обусловлено его включением в AWS D1.1:2020 (приложение H) [a]. Постоянная закодированная запись сканирования, более быстрое покрытие и 3D-визуализация дефектов постепенно делают применение традиционного UT всё труднее обосновать для стыковых сварных швов с полным проплавлением толщиной более 20 мм.
- Цифровая радиография (DR) заменяет плёночный RT. Плёночный RT — медленный метод, при котором образуются вредные химические и металлические отходы; его можно заменить цифровыми детекторами, которые в реальном времени формируют такое же объёмное изображение. При этом не нужно оплачивать архивирование плёнки, а записи можно сразу передать проектной группе в электронном виде.
- Обнаружение дефектов с помощью AI. Модели машинного обучения, обученные на архивах сканирований RT и PAUT, применяются для разметки вероятных индикаций, которые затем проверяет специалист. Это снижает риск ошибочной интерпретации с ложноотрицательным результатом при программах массового контроля. Первые результаты показывают, что для обычных типов дефектов точность обнаружения сопоставима с результатами опытных инспекторов II уровня.
- Требования к прослеживаемости 100 % расширяются. Всё более строгие нормы для мостов и спецификации для металлоконструкций в сейсмических зонах требуют вести цифровые записи по сварным соединениям, связывая каждый стык с результатом контроля, идентификатором инспектора и параметрами сварки. Без ручного ввода данных такую функцию могут обеспечить только роботизированные системы со встроенной регистрацией данных.
- FMC/TFM как усовершенствования PAUT. Метод полного матричного сбора данных и метод полной фокусировки позволяют специалисту детально характеризовать дефекты и обнаруживать то, что не выявляют стандартные секторные сканирования PAUT. Хотя эти методы пока не разрешены AWS D1.1, их применяют для сварных соединений сложной геометрии, когда секторное сканирование не выявляет дефекты, расположенные вне оси или поперёк неё.
Для производителей, которые сегодня внедряют новое оборудование и методики НК, вывод очевиден: PAUT и цифровая радиография перспективны для металлоконструкций. Плёночный RT и традиционный UT по-прежнему соответствуют нормам, но эффективность, качество записей и соответствие будущим спецификациям будут всё сильнее различаться с каждым циклом обновления норм. Обзор см. в материалах: техническое обслуживание сварочного робота и анализ ROI роботизированной сварки в рамках более масштабных инвестиций в автоматизацию.
Часто задаваемые вопросы о контроле сварных соединений от производителей металлоконструкций
Как проверить сварной шов?
Показать ответ
Сначала проведите VT [b], обязательный по всем нормам для металлоконструкций. Затем для полного контроля JIG используйте UT или RT, чтобы выявить скрытые внутренние дефекты. [c] Для подтверждения квалификации сварщика до начала производства проведите разрушающие испытания образцов.
Какой метод контроля сварных швов используется чаще всего?
Показать ответ
Визуальный контроль (VT) проводят на 100 % сварных соединений во всех работах с металлоконструкциями, поэтому по фактическому охвату это самый распространённый метод. Ультразвуковой контроль (UT) — наиболее часто предписываемый метод объёмного контроля стыковых швов с полным проплавлением при изготовлении металлоконструкций в Северной Америке. PAUT постепенно заменяет традиционный UT во многих цехах после включения метода в AWS D1.1:2020.
Какие пять стандартных методов НК применяют для сварных соединений?
Показать ответ
Пять основных методов НК при контроле сварных соединений в металлоконструкциях: 1) визуальный контроль (VT), 2) ультразвуковой контроль (UT), включая ультразвуковой контроль с фазированной решёткой (PAUT), 3) радиографический контроль (RT), 4) магнитопорошковый контроль (MT) и 5) капиллярный контроль (PT). Также иногда применяют метод дифракции времени пролёта (TOFD) и вихретоковый контроль (ET), но в целом при изготовлении металлоконструкций они распространены меньше.
Чем отличаются разрушающий и неразрушающий контроль сварных соединений?
Показать ответ
Неразрушающий контроль (НК) — это проверка сварного соединения без расплавления или разрезания; после проверки соединение остаётся в эксплуатации. К таким методам относятся VT, UT, RT, MT и PT. При разрушающем контроле сварное соединение физически разрушают или разрезают, чтобы определить такие свойства, как предел прочности при растяжении и пластичность. Разрушающие испытания проводят исключительно для обоснования технологической инструкции по сварке (WPS) на контрольных образцах — их не проводят на производственных сварных соединениях.
Какие нормы регулируют контроль сварных соединений металлоконструкций в США?
Показать ответ
AWS D1.1/D1.1M:2020, «Нормы сварки металлоконструкций — сталь», — основной документ, регулирующий контроль сварных соединений в зданиях из металлоконструкций и изготовленных элементов в США. Требования AWS D1.5 к строительству автомобильных мостов строже. ASME Section IX применяют для подтверждения WPS/PQR при изготовлении сосудов под давлением и трубопроводов. Требуемые нормы следует указать в объёме работ по договору до начала изготовления.
Можно ли принять сварные соединения в проектах металлоконструкций только по результатам визуального контроля?
Показать ответ
Для угловых швов, выполненных по AWS D1.1 при статической нагрузке, традиционный VT может быть достаточным минимальным контролем, если шов соответствует всем критериям приёмки таблицы 9.1. Стыковые швы с полным проплавлением всё равно необходимо подвергать объёмному контролю по требованиям AWS — UT, RT или, в некоторых случаях, MT. VT не выявляет внутренние дефекты, например несплавление или внутреннюю пористость. Для швов CJP он является минимальным требованием, а не всей программой контроля; применяются требования статьи 9 AWS D1.1. См. также: рекомендации по безопасности при работе со сварочными роботами.
Как роботизированная сварка влияет на требования к контролю сварных соединений?
Показать ответ
Использование роботизированной сварочной системы не отменяет контроль сварных соединений, обязательный по нормам, и не меняет требуемую частоту проверок. Меняются результаты НК. Автоматические сварочные системы, как правило, точно поддерживают заданные параметры (длину дуги, напряжение, угол горелки, скорость сварки и управление мощностью). Это обеспечивает стабильные параметры сварки и стабильно низкий уровень дефектов, сокращая объём ремонта после НК. Один заказчик, внедривший роботизированную сварку при изготовлении мостов, сообщил о росте доли положительных результатов UT с 82 % до 97 %. Сокращение объёма ремонта также уменьшает время, затрачиваемое на полевые проверки НК. См. также: правила безопасности при работе со сварочными роботами.
Что такое технологическая инструкция по сварке (WPS) и почему она важна?
Показать ответ
Технологическая инструкция по сварке (WPS) — это документированный набор указаний, регулирующих сварку: материал основы, присадочный металл, геометрия сборки, предварительный подогрев, сила тока, скорость сварки и другие параметры. Каждый сварщик на производстве работает по WPS. До применения WPS для производственных сварных соединений её необходимо подтвердить разрушающими испытаниями, составив отчёт о квалификации технологии сварки (PQR). AWS D1.1 устанавливает, что сварка по неподтверждённой WPS (действующей или неприменимой) делает результаты НК недействительными — каждое сварное соединение нужно проверять повторно.
Наш взгляд Автор этой статьи — Zhouxiang, производитель роботизированных сварочных систем для предприятий, выпускающих металлоконструкции. С коммерческой точки зрения автоматизация сварки выгодна нам: мы считаем, что роботизированные системы обеспечивают более высокое качество сварных соединений и снижают долю брака, а наши данные1 подтверждают это мнение. Описания процедур НК, ссылки на нормы и критерии приёмки в этой статье взяты из общедоступных стандартов и источников специалистов и не призваны подтверждать эту позицию. Сверяйте ссылки на нормы с применимой редакцией соответствующего стандарта для вашего проекта и местоположения.

