
Свяжитесь с Zhouxiang

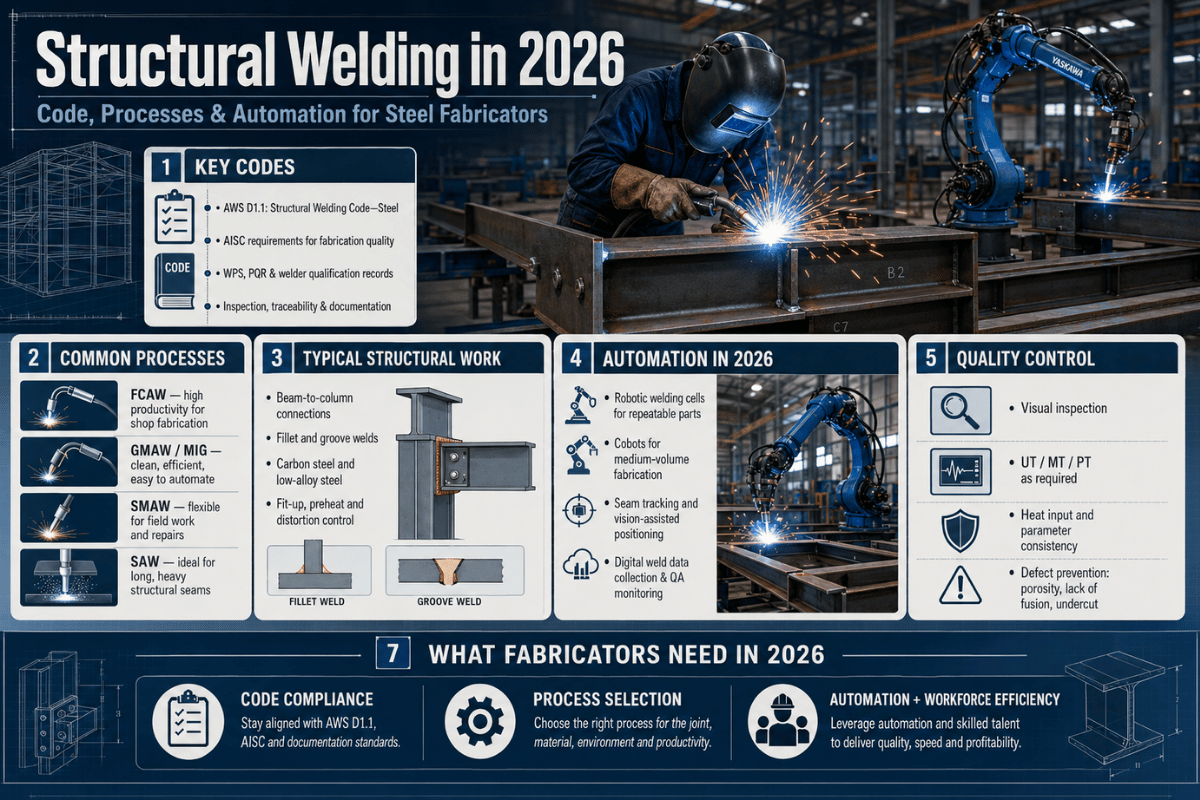
Краткие характеристики сварки металлоконструкций — обзор на 2026 год
| Применимый стандарт (США) | AWS D1.1/D1.1M:2025 — стандарт AWS по сварке стали (2³-е издание, цикл пересмотра — 5 лет) |
| Основные основные металлы | ASTM A³6, A572 Gr. 50, A992; A913 Gr. 80 добавлена в 2025 году (группа V) |
| Распространённые процессы на строительной площадке | SMAW (сварка штучными электродами) и FCAW-S (самозащитная порошковая проволока) |
| Распространённые процессы в цехе | FCAW-G, GMAW (сплошная и порошковая проволока с металлическим сердечником), SAW |
| Контроль (раздел 8 D1.1) | VT обязателен; MT, PT, UT, PAUT — согласно договорной документации |
| Аттестация сварщика | Раздел 6 AWS D1.1 — по пространственному положению (стыковые швы 1G–4G, угловые швы 1F–4F) |
| Внедрение роботизированной сварки | Объём мирового рынка роботизированной сварки: $10.44B (2025) → $11.49B (2026), среднегодовой темп роста 9,94 % |
Что такое сварка металлоконструкций?
 Сварка несущих элементов металлоконструкций — колонн, балок, ферм, листовых балок, элементов мостов и соединительных деталей — в соответствии с нормами, регулирующими проектирование, аттестацию, изготовление и контроль, называется сваркой металлоконструкций. В США таким нормативным документом служит AWS D1.1/D1.1M «Structural Welding Code – Steel», опубликованный American Welding Society. Для других материалов предусмотрены нормы: ASTM AWS D1.2 для алюминия, D1.3 для листовой стали, D1.4 для арматурной стали, AASHTO/AWS D1.5 для мостов, D1.6 для нержавеющей стали и D1.7 для листового алюминия.
Это различие важно, потому что не всякая сварная сталь относится к металлоконструкциям, для которых установлены нормы. Кронштейн для перил и узел балка-колонна, воспринимающий изгибающий момент, — оба сварные стальные изделия, но только на второй случай требования D1.1 распространяются полностью: на технологию сварки, сварщика, конструкцию соединения, присадочный металл, контроль и документацию.
Масштаб отрасли объясним. Значительная доля из 1 884 миллиона тонн сырой стали, которые World Steel Association зафиксировала в 2024 году как мировой объём производства в 2024 году, в итоге должна была стать сварными несущими элементами зданий, мостов, нефтеперерабатывающих заводов и электростанций: именно из таких элементов состоят изделия, полученные благодаря каждому из этих сварных швов.
Для типичного американского производителя металлоконструкций цепочка требований обычно выглядит так: в контрактной документации указан строительный кодекс (например, IBC); он, в свою очередь, требует соблюдать AISC 360 при проектировании стальных конструкций; AISC 360 ссылается на AWS D1.1 в части сварных соединений; D1.1 отсылает к спецификациям серии AWS A5 для присадочных материалов и к ASTM для основных материалов. Нарушение любого из этих требований делает соединение несоответствующим, даже если сварочная ванна выглядела аккуратно.
AWS D1.1:2025 — изменения стандарта, которые важно знать производителям металлоконструкций
 AWS D1.1 пересматривается раз в пять лет, а AWS D1.1/D1.1M:2025, 23-е издание, заменяет AWS D1.1:2020. Изменения 2025 года не сводятся к косметическим правкам. Они затрагивают расчёт прочности при проектировании, требования к предварительно аттестованным WPS, расстояние предварительного подогрева, критерии приёмки при контроле и приварку шпилек.
Ниже — краткое практическое изложение того, что нужно знать большинству производственных цехов.
Что изменилось в AWS D1.1:2025 по сравнению с 2020 годом?
| Область | AWS D1.1:2020 | AWS D1.1:2025 |
|---|---|---|
| Расчётная прочность (раздел 4.7) | Только метод допускаемых напряжений (ASD) | Добавлен метод ASD и расчёт по предельным состояниям (LRFD); в таблице 4.3 указаны доступные значения прочности |
| Классификация присадочных материалов | Повсеместные ссылки на AWS A5.36 | Все ссылки на A5.36 удалены (стандарт отозван); электроды по-прежнему классифицируются по A5.18, A5.20, A5.28, A5.29 |
| Защитный газ (раздел 5.6.4) | Неясно, какие газы подходят для предварительно аттестованных WPS | Определён эквивалент кислорода (OE = %O₂ + 0,5 × %CO₂); используемый в производстве газ должен соответствовать ограничению OE, установленному производителем электрода |
| Расстояние предварительного подогрева (раздел 7.6.2) | Распространяется на максимальную толщину основного металла во всех направлениях, но не менее 3″ | При t<1.5″: не менее 2× толщины. При t≥1.5″: не менее толщины, но не менее 3″ |
| Геометрия несплошностей (раздел 8.10.1) | Определения линейных и округлых несплошностей не были чёткими | Линейная — длина > 3× ширины; округлая — длина ≤ 3× ширины или неправильная форма |
| Сертификация персонала неразрушающего контроля (раздел 8.14.6) | Общая ссылка на практику работодателя | Два явно указанных варианта: сертификация работодателем согласно ASNT SNT-TC-1A или ANSI/ASNT CP-189; независимая сертификация согласно ANSI/ASNT CP-9712, CAN/CGSB-48.9712 или ISO 9712 |
| Приварка шпилек (раздел 9) | Типы A, B, C | Добавлен тип D — деформированная проволока или стержень по ASTM A706/A706M Grade 60; испытание на растяжение при 125 % от минимального заданного предела текучести |
| Новый основной металл | A913 Gr. 70 в нижней группе | A913 Gr. 80 добавлена в новую группу V таблицы 5.6 |
Включение в стандарт метода LRFD — нововведение. Основные допущения о соотношении постоянной и временной нагрузки и надёжности конструкции не отличаются или почти не отличаются от принятых в ANSI/AISC 360 в последние несколько десятилетий. Для достижения заданного уровня надёжности может потребоваться скорректировать коэффициенты снижения прочности LRFD из AISC 360. — Трэвис Грин, Том Шлафли, Майк Гейз, подкомитет AWS D1Q по стальным конструкциям, журнал AWS Welding JournalНекоторые практические последствия для цехов в 2026 году: 1. Если в WPS указан AWS A5.36, его нужно своевременно пересмотреть и заменить ссылкой на один из действующих стандартов серии A5, чтобы избежать повторной аттестации из-за изменения других существенных переменных. 2. Цеха, выполняющие сварку тонкостенных конструкций толщиной менее 1.5 дюйма, смогут нагревать меньший периметр согласно новому требованию к расстоянию предварительного подогрева. Это сократит время работы горелкой и затраты на топливо, а также ускорит нагрев сварных конструкций, поскольку предварительный подогрев больше не будет ограничивать производство.
Распространённые процессы сварки металлоконструкций
 На долю пяти процессов сварки приходится большая часть тоннажа изготовляемых металлоконструкций. Каждый из них имеет обоснованную сферу применения с учётом условий работы, геометрии соединений, толщины материала и структуры затрат на труд. Правильный ответ — не просто «используйте тот же способ, что и всегда».
| Процесс | Класс AWS | Скорость наплавки | Положение сварки | Оптимальное применение |
|---|---|---|---|---|
| SMAW (штучными электродами) | A5.1, A5.5 | ~3 фунт/ч | Все | Ремонт на объекте, короткие швы, мобильность |
| FCAW-S (самозащитная) | A5.20, A5.29 | 5–8 фунт/ч | Все | Сварка на открытом воздухе или на ветру |
| FCAW-G (с газовой защитой) | A5.20, A5.29 | 8–12 фунт/ч | Все | Цеховая сварка по прокатной окалине, сварщики с разным уровнем подготовки |
| GMAW (сплошная проволока и проволока с металлическим сердечником) | A5.18, A5.28 | 6–14 фунт/ч | Все (сплошная проволока: ограниченные возможности для сварки в неудобных положениях) | Чистые швы в цехе, без шлака, роботизированные сварочные ячейки |
| SAW | A5.17, A5.23 | 15–60+ фунт/ч | В основном 1F, 1G | Длинные непрерывные многопроходные швы (двутавровые балки, составные балки) |
📐 Примечание для инженеров
Таблица 5.1 для подачи предварительно аттестованных WPS (спецификаций технологии сварки) по AWS D1.1:2025 теперь разделена на группы процессов (SMAW, SAW, GMAW/FCAW). Также она разграничивает режимы работы (без короткого замыкания, импульсный перенос металла). Кроме того, добавлено ограничение максимального профиля сварного шва.
Перед тем как автоматически переносить процедуры из редакции 2020 года, проверьте действующие предварительно аттестованные процедуры на соответствие новой таблице.На объекте или в цехе: как условия применения определяют выбор способа сварки
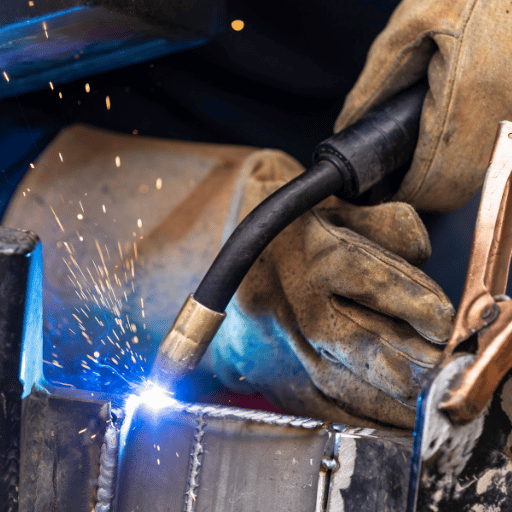 Основная статья затрат при любой сварочной операции — труд. Каждая минута, когда сварщик не наплавляет металл (меняет электроды, меняет положение, выполняет шлифовку, ждёт предварительного подогрева и т. д.), обходится компании по полной ставке с учётом всех расходов на сотрудника. Поэтому при сварке металлоконструкций выбор процесса в первую очередь зависит от производительности.
Эта матрица с учётом области применения показывает два фактора, определяющих стоимость: место выполнения работ (на объекте или в цехе) и условия работы (производительность или мобильность).
| На объекте | В цехе | |
|---|---|---|
| Преимущественно производственные работы (длинные швы, неподвижный сварщик) | FCAW-S — высокая скорость наплавки, устойчивость к ветру, нет риска потери защитного газа | SAW или FCAW-G — максимальная скорость наплавки, шлак удаляется на стационарном посту |
| Преимущественно мобильные работы (короткие швы, перемещение, доступ к разным участкам) | SMAW — переносное оборудование, простая и знакомая большинству сварщиков технология | GMAW с проволокой с металлическим сердечником — нет шлака, быстрый повторный запуск, устойчивость к прокатной окалине |
✔ Когда выигрывает сварка штучными электродами
- Сварщику нужно перемещаться между большинством швов
- Скорость ветра не позволяет использовать процессы с защитным газом
- Требуется низководородный класс H4 (максимальный класс для FCAW-S — H8)
- При разном уровне опыта сварщиков SMAW служит базовым вариантом
- Ремонт действующих конструкций на объекте в условиях ограниченного доступа
⚠ Когда сварка штучными электродами проигрывает
- Сварщик неподвижно выполняет длинные угловые или стыковые швы
- Продолжительность цикла определяет график проекта
- Многопроходные швы, где частая замена электродов увеличивает потери времени
- Работа в цехе с надёжной подачей защитного газа
- Доступна роботизированная сварка или механизированная сварочная каретка
Роботизированная сварка металлоконструкций: где автоматизация даёт результат, а где нет
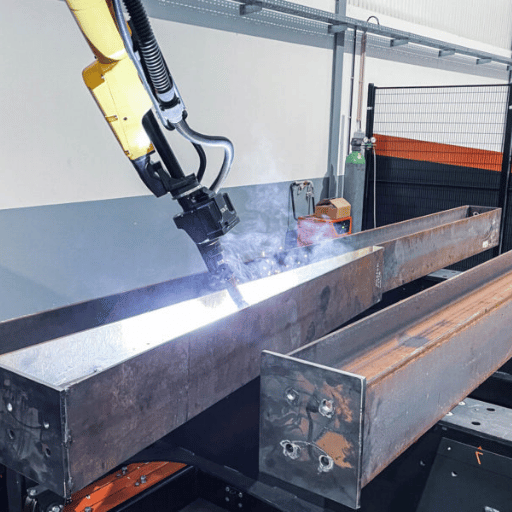 В 2025 году мировой рынок роботизированной сварки составил 10.44 млрд долларов США, а в 2026 году вырастет до 11.49 млрд долларов США (темп роста 10,05 %). По прогнозам Precedence Research на ближайшие 10 лет, рынок может достичь 26.94 млрд долларов США к 2035 году (среднегодовой темп роста 9,94 %). Изготовление металлоконструкций станет одним из крупных сегментов применения, стимулирующих этот рост. Однако из-за ограничений роботизация подходит не каждому производственному цеху. Если их не учитывать, дорогостоящее оборудование стоимостью в миллионы может простаивать в недозагруженных зонах.
Роботизированный сварочный пост для изготовления металлоконструкций может иметь одну из четырёх конструкций: шестиосевой робот на неподвижном основании для коротких деталей; робот на роботизированном сварочном посту с напольной рельсовой системой для длинных балок; верхний роботизированный сварочный комплекс портального типа для составных балок и крупных сварных конструкций; либо консольный сварочный робот на колонне для цехов со средним разнообразием изделий. У каждой конструкции свои ограничения по радиусу действия, грузоподъёмности и доступности, а также своя экономика программирования и производительности. Для сравнения роботизированных ячеек можно использовать сварочные системы Aubrik как ориентир для оценки сварочной системы в целом. Для специализированного производства балок сравнивайте линии для сварки H-балок от ZHOUXIANG отдельно от универсальных роботизированных ячеек.
| Параметр | Ручная сварка металлоконструкций | Роботизированная сварка металлоконструкций |
|---|---|---|
| Производительность (доля времени горения дуги, %) | 15–30% | 60–80 % после настройки первой детали |
| Стабильность формирования шва | Зависит от сварщика; CV меняется от задачи к задаче | Малый разброс CV; повторяемые результаты в разные смены |
| Время программирования и настройки | Не применимо — сварщик работает по чертежу | От нескольких минут (без обучения / импорт из Tekla) до нескольких часов (обучение вручную) на семейство деталей |
| Наиболее подходящие типы швов | Все типы — особенно короткие швы, разнообразные изделия и ремонт | Длинные угловые швы, повторяющиеся балки, швы на составных балках, швы между рёбрами жёсткости и стенкой балки |
| Путь к соответствию стандарту | Аттестация сварщика по разделу 6 AWS D1.1 | Аттестация оператора сварочного оборудования по разделу 6.17 AWS D1.1 — те же существенные переменные и процедура испытаний |
| В каких случаях ручная сварка предпочтительнее | Монтаж конструкций на объекте, ремонт, очень низкое разнообразие изделий, ограниченный доступ | — |
Соответствует ли роботизированная сварка требованиям AWS D1.1?
Да. AWS D1.1 предъявляет к системам роботизированной сварки те же требования разделов 4 и 5 к проектированию и предварительной квалификации, что и к ручной сварке. Операторы сварочного оборудования квалифицируются по разделу 6.17, а не по требованиям раздела 6 к квалификации сварщиков. WPS для роботизированной сварки должна пройти те же испытания по существенным переменным либо соответствовать требованиям предварительной квалификации. При этом существенные переменные контролируются иначе: набор параметров робота сохраняется в контроллере, что повышает прослеживаемость. Кроме того, гибко программируемые установки для роботизированной сварки металлоконструкций 21-го века записывают сотни параметров для каждого прохода. Это упрощает ведение инспекционной документации по разделу 8 и обеспечивает цифровую прослеживаемость, требуемую стандартами качества Industry 4.0. Автоматизация не окупается при малых объемах и большом разнообразии изделий. Изготовление в цехе 80 % уникальных архитектурных соединений не позволит компенсировать затраты времени на программирование ячейки. Окупаются ячейки для серий среднего объема, где 30-50 % времени сварки приходится на несколько повторяющихся семейств деталей. Для таких цехов сравнение затрат на ручную и роботизированную сварку обычно показывает, что одна только экономия на оплате труда обеспечивает окупаемость за 18-30 месяцев, без учета сокращения доработок и правки деформаций. Данные с производств также ставят под сомнение шаблонное утверждение, что «роботы заменят сварщиков». В выпуске AWS Welding Digest за март 2026 года описан переход к задачам программирования, контроля качества и надзора за системами, а не общее сокращение числа рабочих мест. Для роботизированной ячейки по-прежнему нужны оператор сварочного оборудования, CWI и специалист по обслуживанию. Меняется то, на что эти сотрудники тратят свое время.Спецификации технологии сварки (WPS) и предварительно аттестованные соединения
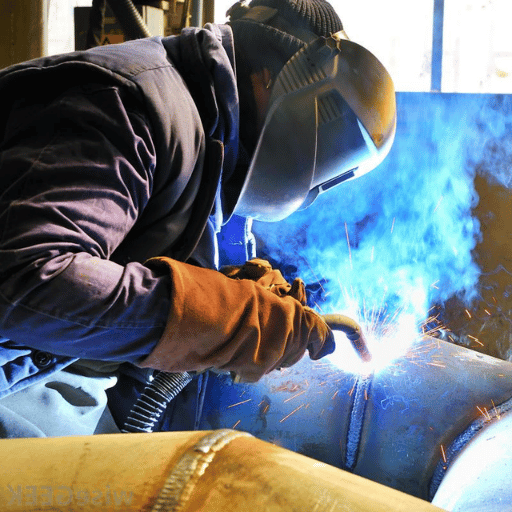 Согласно AWS D1.1, на каждый сварной шов должна быть оформлена письменная спецификация технологии сварки. В WPS перечислены существенные переменные — процесс, основной металл, присадочный материал, положение сварки, предварительный подогрев, температура между проходами, электрические параметры и конструкция соединения, — которым должен следовать сварщик или оператор сварочного оборудования. Каждая WPS либо предварительно аттестована (раздел 5), либо аттестована испытаниями с оформлением протокола аттестации технологии сварки (PQR) (раздел 6).
Предварительная аттестация позволяет повысить производительность. Если конструкция соединения указана на рисунке 5.1 или 5.2, основной металл входит в таблицу 5.6, присадочный материал — в таблицу 5.7, а предварительный подогрев соответствует таблице 5.11, и при этом соблюдены ограничения по существенным переменным, WPS можно оформить без испытаний для аттестации технологии. Это позволяет избежать затрат и задержек, связанных с пробной сваркой, механическими испытаниями и ведением PQR, которые потребовались бы при аттестации технологии сварки.
Следует учитывать два практических обновления 2025 года. Во-первых, перечень предварительно аттестованных WPS (5.1) теперь разделён по типам процессов для удобства чтения — проверьте свои процедуры по списку для соответствующего процесса. Во-вторых, раздел 7.6.2 сокращает требуемое расстояние предварительного подогрева для основных металлов толщиной менее 1.5 дюйма до двойной толщины вместо прежнего требования «максимальный размер основного металла во всех направлениях, но не менее 3 дюймов». Для полки толщиной полдюйма это сокращает нагреваемую зону с 3 дюймов до 1 дюйма, что позволяет измеримо снизить расход топлива для горелки и время ожидания сварщика при каждом проходе.
«AWS D1.1 часто принимают за стандарт по сварке, хотя на самом деле это стандарт, устанавливающий дисциплину и требования к правильному выполнению работ. Большинство разрушений конструкций вызвано не плохими сварными соединениями, а несоблюдением переменных WPS». — Говинд Тивари, PhD, CQP FCQI, специалист по обеспечению качества при сварке металлоконструкцийДля цехов, которым нужно аттестовать технологию испытаниями, проверка присадочного материала по разделу 6.15 перенесена из раздела аттестации угловых швов, поскольку она применима и к другим типам швов, в которых присадочный материал не классифицируется по разделу 5 или WPS не была аттестована согласно 6.11 или 6.12. Назначение и порядок испытания не изменились — изменилось только его место в стандарте.
Контроль сварки металлоконструкций: VT, MT, PT, UT и PAUT
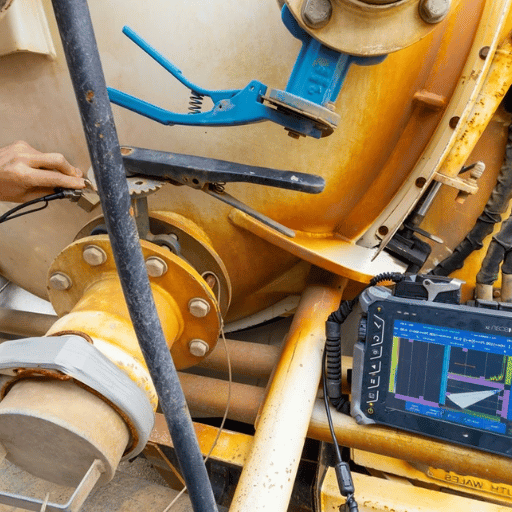 Инспекция по AWS D1.1-8. Обязательный визуальный контроль (VT) всех сварных соединений. Другие методы контроля — магнитопорошковый (MT), капиллярный (PT), ультразвуковой (UT) и PAUT — применяются в соответствии с контрактной документацией. Обычно сочетают несколько методов: например, MT или PT для выявления поверхностных дефектов угловых швов, UT или RT для стыковых швов с полным проплавлением, а PAUT всё чаще используют для элементов, испытывающих циклические нагрузки, или критичных к разрушению.
| Метод | Выявляемые дефекты | Применение |
|---|---|---|
| VT (визуальный контроль) | Поверхностные дефекты, форма шва, подрезы, пористость | Каждое сварное соединение (обязательно) |
| MT (магнитопорошковый контроль) | Поверхностные и подповерхностные трещины в ферромагнитной стали | Угловые швы, отремонтированные швы, сварные конструкции после шлифовки |
| PT (капиллярный контроль) | Дефекты, выходящие на поверхность (только открытые) | Немагнитные материалы; иногда — наплавки из нержавеющей стали |
| UT (ультразвуковой контроль) | Внутренние дефекты — несплавления, шлаковые включения, пористость | Швы с полным проплавлением в соединениях, воспринимающих изгибающий момент, стыковые швы |
| PAUT (ультразвуковой контроль методом фазированных решёток) | Внутренние дефекты с визуализацией и определением глубины залегания | Сварные швы в элементах, испытывающих циклические нагрузки / критичных к разрушению (мосты) |
📐 Примечание для инженеров
Ещё один вопрос по пункту 8, который редко встречается в своде правил, но касается каждой сварочной операции, — безопасность при работе со сварочными аэрозолями. В исследовании, профинансированном CDC NIOSH, отмечено, что в 25 % проб, взятых в зоне дыхания строительных сварщиков, концентрация шестивалентного хрома (CrVI) превышала допустимый предел воздействия OSHA — 5 g/m 2; наибольшая медианная экспозиция была зафиксирована при ручной дуговой сварке нержавеющей стали покрытым электродом (5,0 g/m 2 при PEL). В контролируемых испытаниях применение местной вытяжной вентиляции снизило медианную экспозицию CrVI на 68 %.
Для предприятий, выполняющих наплавку нержавеющей стали на металлоконструкции, это вопрос по пункту 8, который касается прежде всего оператора, а не сварного шва.
Пористость, по-видимому, чаще всего становится причиной браковки по пункту 8 при контроле качества металлоконструкций. На втором и третьем местах — недостаточный размер углового шва и несплавление. Основные причины: загрязнение основного металла (окалина, масло, краска); влага во флюсе для сварки под флюсом, оставленном в неотапливаемой сушильной печи; сдувание защитного газа ветром или из-за слишком низкого расхода.
Нередко анализ общей причины, указанный на контейнере для проволоки, показывает, что причина не в проволоке, а в подготовке соединения.Аттестация сварщиков и проверка квалификации по AWS D1.1
 Испытания для квалификации сварщика (WPQ) по разделу 6 AWS D1.1 проверяют его способность выполнять качественные сварные швы в заданном положении и конфигурации. WPQ оформляется отдельно для каждого положения (1G, 2G, 3G, 4G для стыковых швов), способа сварки, группы основных металлов и классификации присадочного металла. Квалификация сварщика для FCAW в положении 3G на пластине A36 не означает, что он допущен к сварке шва SMAW в положении 4G на A572.
Переменные и испытания различаются.
Контрольные образцы испытывают на изгиб и подвергают визуальному контролю. Вместо испытаний на изгиб подрядчик может провести радиографический или ультразвуковой контроль стыкового шва с полным проплавлением (CJP); критерии приемки приведены в разделе 6. Добавленные в 2025 году шпильки типа D должны проходить испытание на растяжение при нагрузке 125 % минимального предела текучести, установленного для ASTM A706 Grade 60.
Для сохранения квалификации сварщик должен выполнять сварку любым квалифицированным для него способом не реже одного раза в шесть месяцев, если система качества подрядчика не предусматривает иное. Многие предприятия ежегодно проводят внутреннюю проверочную сварку в качестве дополнительной меры, даже если сварщик квалифицирован по нескольким способам сварки.
Для сравнения затрат: в 2026 году одна квалификационная проверка сварщика D1.1 (WPQ) во внешней испытательной лаборатории стоит от 300 до 700 долларов в зависимости от положения, толщины пластины и того, заменяют ли испытание на изгиб радиографическим (RT) или ультразвуковым (UT) контролем. Предприятия с собственной испытательной инфраструктурой распределяют расходы на оборудование и инспекторов между многими сварщиками, снижая стоимость одного испытания, но увеличивая затраты на систему качества. Калькулятор расчета ROI сварочного робота на нашем сайте позволяет сравнить оба способа сертификации и затраты на оплату труда.
Материалы — A36, A572 Gr. 50, A992 и требования D1.1 к каждому из них
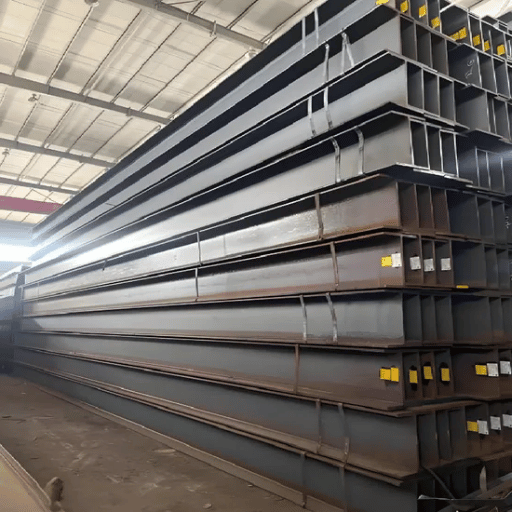 Если рассматривать весь мир, то на рынке производства металлоконструкций США по-прежнему доминируют три марки стали: ASTM A36 (углеродистая сталь общего назначения для металлоконструкций, предел текучести 36 ksi), A572 Grade 50 (низколегированная высокопрочная сталь, предел текучести 50 ksi) и A992 (двутавровые профили для зданий, стандарт AISC для широкополочных балок). Все три марки включены в таблицу 5.6 AWS D1.1:2025 (допущенные основные металлы для предварительно аттестованных WPS) с соответствующими требованиями к присадочному металлу и предварительному подогреву.
| Спецификация | Минимальный предел текучести | Предел прочности при растяжении | Типичное применение | Группа по D1.1 |
|---|---|---|---|---|
| ASTM A36 | 36 ksi | 58–80 ksi | Листы и прутки для металлоконструкций общего назначения | I |
| ASTM A572 Gr. 50 | 50 ksi | минимум 65 ksi | Листы, прутки и фасонный прокат из низколегированной высокопрочной стали | II |
| ASTM A992 | 50–65 ksi | минимум 65 ksi | Широкополочные профили для зданий | II |
| ASTM A913 Gr. 80 (новая) | 80 ksi | минимум 90 ksi | Высокопрочные профили QST (для сейсмостойкого строительства) | V (новая в 2025 году) |
Перспективы отрасли в 2026 году — рост рынка, автоматизация и кадры
 На развитие сварки металлоконструкций до 2027 года повлияют три фактора: расширение инвестиций в роботизированную сварочную инфраструктуру, применение AWS D1.1:2025 в качестве действующего кодекса и нехватка кадров, смягчить которую поможет только автоматизация.
$11.49B
Прогноз объёма мирового рынка роботизированной сварки на 2026 год
+10.05%
Рост год к году в 2025 → 2026 годах (Precedence Research)
9.94%
Прогнозируемый среднегодовой темп роста (CAGR) с 2026 по 2035 год
Часто задаваемые вопросы
В: Кто такой сварщик металлоконструкций?
Посмотреть ответ
Сварщик металлоконструкций — это специалист, который изготавливает или монтирует несущие стальные конструкции, например здания, мосты, листовые балки и платформы, работающие под давлением, в соответствии с кодексом по сварке металлоконструкций. В США таким кодексом служит AWS D1.1. Эта работа требует подтверждения квалификации для каждого положения сварки по пункту 6, знания применяемой WPS и соблюдения соответствующих критериев контроля и приемки по пункту 8.
В: Чем отличаются AWS D1.1 и AWS D1.2?
Посмотреть ответ
AWS D1.1 — это кодекс по сварке стали для металлоконструкций. AWS D1.2 — кодекс по сварке алюминия для металлоконструкций. Эти документы охватывают схожие аспекты проектирования, квалификации, изготовления и контроля конструкций, но предназначены для разных основных металлов. Более низкая температура плавления, более высокая теплопроводность и особенности оксидного слоя алюминия обусловливают другие критерии квалификации и проектирования соединений. Поэтому для алюминия, отделив его от уже существующего D1.1, предусмотрен отдельный кодекс.
В: Что изменилось в AWS D1.1:2025?
Посмотреть ответ
В редакции 2025 года в пункт 4.7 добавлены методы проектирования по коэффициентам нагрузки и сопротивления, а также по допускаемым напряжениям; удалены все упоминания спецификации присадочных металлов AWS A5.36, которая теперь отозвана; уменьшено минимальное расстояние предварительного подогрева для тонких сечений в пункте 7.6.2; уточнена геометрия линейных и округлых несплошностей в пункте 8.10.1; в пункте 8.14.6 прямо указаны два способа сертификации персонала неразрушающего контроля; в разделе 9 появились шпильки типа D; в таблицу 5.6 добавлена ASTM A913 Grade 80 как новый основной металл группы V. При проверке ранее утверждённых WPS по таблице 5.1 для конкретных способов сварки могут действовать ограничения на сохранение ссылок.
В: Какие способы сварки предварительно аттестованы по AWS D1.1?
Посмотреть ответ
AWS D1.1 предусматривает предварительную аттестацию четырёх способов сварки стали для металлоконструкций: ручной дуговой сварки покрытым металлическим электродом (SMAW), дуговой сварки под флюсом (SAW), самозащитной порошковой сварки (FCAW-S) и порошковой сварки с защитой газа и плавящимся электродом (FCAW-G). Для всех четырёх способов геометрия соединения должна соответствовать требованиям к присадочным металлам классов A5 (см. таблицу 5.7, рисунок 5.1 и рисунок 5.2). Дуговая сварка вольфрамовым электродом в среде инертного газа, электрошлаковая и электrogазовая сварка требуют аттестации по результатам испытаний согласно пункту 6.
В: Соответствует ли роботизированная сварка требованиям AWS D1.1?
Посмотреть ответ
Да. Автоматизированная ячейка может выполнять сварные швы, соответствующие AWS D1.1, если работает по утверждённой WPS — предварительно аттестованной процедуре по пункту 5 или процедуре, аттестованной испытаниями по пункту 6. Оператор автоматизированной ячейки подтверждает выполнение работ по пункту 6.17; при ручной сварке это делает сварщик в рамках квалификационных требований пункта 6. Требования к соединению, электроду, материалу подложки и контролю остаются точно такими же. По мнению ряда предприятий, автоматизация всех параметров процесса повышает повторяемость и помогает решать другие проблемы качества сварки. Они полагают, что прослеживаемость работ улучшится, поскольку контроллер автоматически регистрирует все основные параметры каждого шва.
В: Сколько стоит аттестация сварщика по AWS D1.1?
Посмотреть ответ
В 2026 году стандартная аттестация сварщика по D1.1 с испытанием партии в независимой сторонней лаборатории обычно стоит от $300 до $700 в зависимости от положения сварки (1G-4G или 1F-4F), толщины материала и того, заменяют ли испытание на изгиб радиографическим или ультразвуковым контролем. Повторная подача заявки после перерыва в сварке на протяжении шести месяцев, а также аттестация для новых положений или способов сварки увеличивают расходы. Модели окупаемости автоматизации для предприятий с внутренними программами аттестации распределяют стоимость оборудования между многими сварщиками. Для инженеров по приобретению капитального оборудования, оценивающих переход на автоматизацию, калькулятор стоимости сварочного робота сравнивает динамику затрат на труд в расчёте на сварной шов.
В: Какие методы контроля AWS D1.1 требует для стыковых швов?
Посмотреть ответ
Визуальный контроль по требованиям пункта 8 обязателен для каждого сварного соединения, в том числе стыкового. Для стыковых швов с полным проплавлением контракт также предусматривает радиографический или ультразвуковой контроль, а для объектов, критичных к разрушению, часто оба метода. Для контроля поверхности готовых швов могут назначаться магнитопорошковый или капиллярный контроль. Для элементов автодорожных мостов, испытывающих циклические нагрузки, всё более распространён объёмный ультразвуковой контроль методом фазированных решёток: он позволяет определить глубину залегания дефектов и сохранить их изображение. Критерии приемки приведены в таблице 8.1, а редакция 2025 года уточняет форму несплошностей.
Планируете инвестиции в производство?
Если сравнение требований кодексов показывает, что для выполнения заказов в 2026-27 годах потребуется роботизированная ячейка, обсуждать стоит конкретный проект с учётом номенклатуры деталей, планировки цеха и действующего перечня WPS. Проведите детальный анализ по каждой детали, начав с модели подбора оборудования и оценки соответствия кодексу для швов, которые планируется перенести с ручной сварки на автоматизированную.Посмотрите системы сварки металлоконструкций с роботами →
Об этом анализе
Об этом анализе
Эту информацию об автоматизации сварки стали подготовила техническая редакционная группа Zhouxiang, опираясь на 33 года опыта проектирования сварочного оборудования — с 1991 года — для рынка металлоконструкций. Сводки требований основаны на опубликованной редакции AWS D1.1/D1.1M:2025, указанной в ежемесячном опубликованном бюллетене сварочных журналов AWS подкомитета D1Q; рыночные данные взяты из Precedence Research и AWS Welding Digest за March 2026. Если нам не удалось найти первичные данные для конкретного показателя, мы ссылались на отраслевые исследования, а не придумывали статистику.
Ссылки и источники
- AWS D1.1/D1.1M:2025 — кодекс по сварке стали для металлоконструкций — American Welding Society (на платформе ANSI Webstore)
- Что нового в AWS D1.1:2025 — кодексе по сварке стали для металлоконструкций — Travis Green, Tom Schlafly, Mike Gase, AWS Welding Journal (перепечатка)
- AWS D1.1:2025 — изменения в кодексе по сварке стали для металлоконструкций — Brad Kelechava, ANSI Blog (2025-05-19)
- Будущее сварки: тенденции и инновации — American Welding Society, Welding Digest (March 2026)
- Объём рынка роботизированной сварки достигнет USD 26,94 Billion к 2035 году — Precedence Research
- Воздействие шестивалентного хрома и меры контроля при сварочных работах — Meeker, Susi, Flynn, Journal of Occupational and Environmental Hygiene, размещено в CDC Stacks (NIOSH)
- Ежегодные данные о производстве сырой стали — World Steel Association
Связанные статьи
- Роботизированная и ручная сварка: сравнение затрат, качества и производительности
- Расчет ROI роботизированной сварки: формула, реальные цифры и анализ окупаемости
- Как работает портальный сварочный робот: механическая архитектура и управление
- Консольный или портальный сварочный робот: критерии выбора для производства металлоконструкций
- Изготовление металлоконструкций: выбор способа сварки, контроль качества и интеграция оборудования

