
Свяжитесь с Zhouxiang

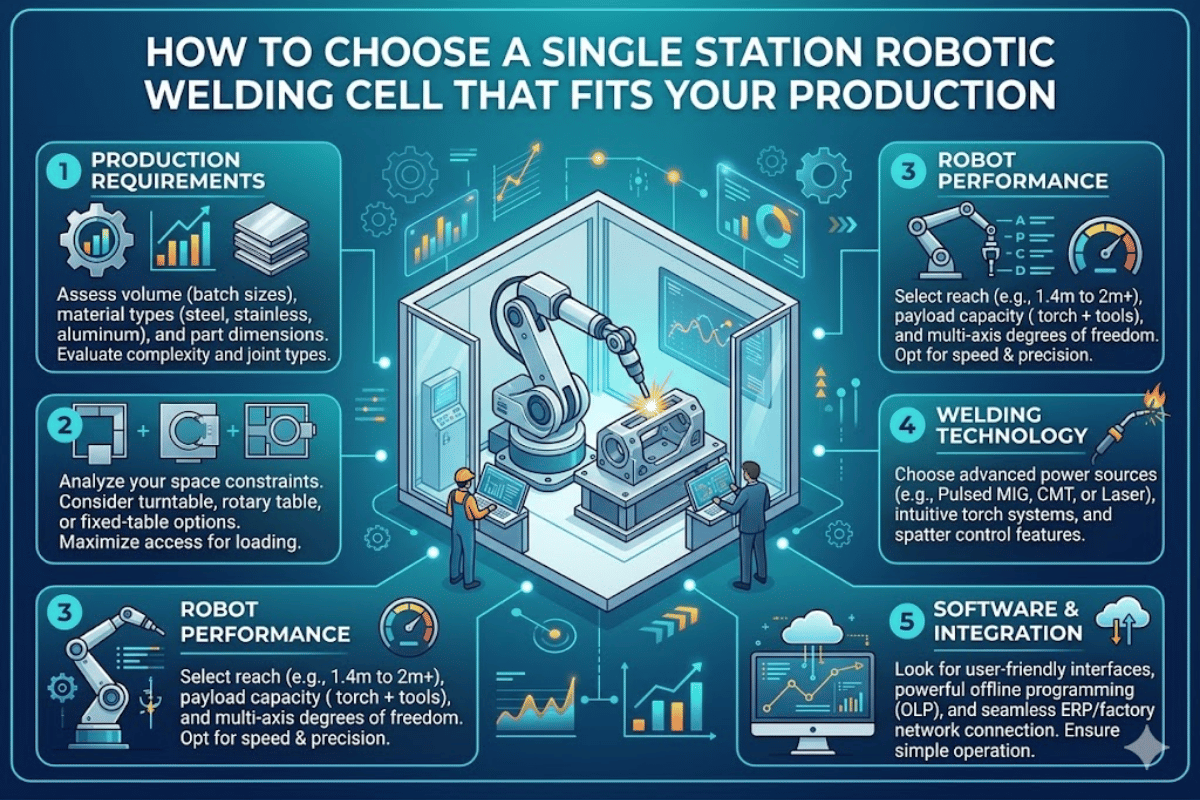
Как выбрать однопостовую роботизированную сварочную ячейку для вашего производства
Крупные сварочные цеха, выпускающие от 50 до 500 одинаковых повторяющихся деталей в день, сталкиваются с одним и тем же вопросом: достаточно ли однопостовой роботизированной сварочной ячейки или лучше сразу отказаться от этого варианта и выбрать двухпостовую компоновку? В основном это зависит от размера деталей, длительности цикла сварки и того, насколько быстро оператор может загрузить следующее свариваемое изделие. В этом обзоре представлены узлы, конфигурации, цены и проектные решения на основе данных о более чем 1 000 установках роботизированных сварочных ячеек в цехах по изготовлению металлоконструкций, судостроению и тяжёлому машиностроению.Что такое однопостовая роботизированная сварочная ячейка?
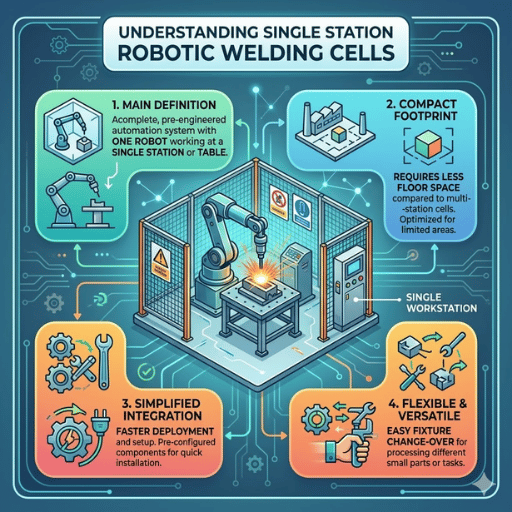 Однопостовая роботизированная сварочная ячейка — это автономная автоматизированная сварочная система, в которой один робот и один сварочный позиционер работают в фиксированной зоне. Оператор загружает свариваемое изделие, выходит за пределы защитного ограждения, а робот выполняет заранее запрограммированный процесс сварки — MIG/MAG, TIG или лазерную сварку.
В отличие от целой производственной линии с несколькими роботизированными постами, для которой часто требуется целый цех, однопостовая ячейка занимает около 3 m × 4 m (примерно 130 sq ft) площади пола. Благодаря компактности это наиболее экономичный способ автоматизации для цехов, переходящих от ручной сварки к автоматизации.
542,000
Промышленные роботы, установленные по всему миру в 2024 году
21%
Применяются для сварки и пайки
$10.38B
Объём мирового рынка роботизированной сварки (2025)
Источник: Доклад IFR World Robotics 2025 — Международная федерация робототехники
Спрос на автоматизацию сварки продолжает расти из-за нехватки квалифицированных специалистов в этой области. Раньше цеха полагались на трёх или четырёх опытных сварщиков, а теперь не могут найти даже одного. Однопостовая роботизированная сварочная ячейка позволяет операторам с базовой подготовкой выполнять производственные задачи, пока сварщик занимается программированием и контролем качества.Основные компоненты роботизированной сварочной ячейки
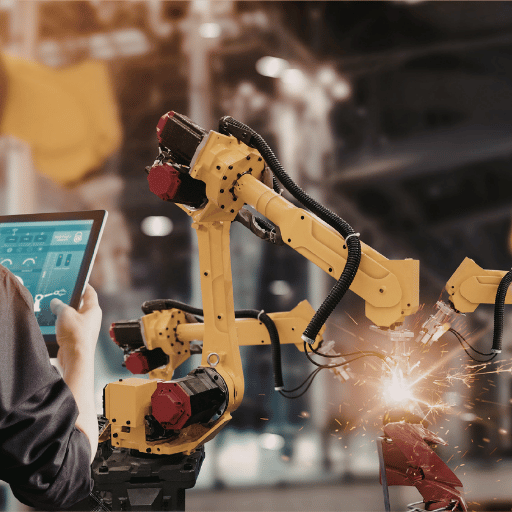 В каждой роботизированной сварочной ячейке — как в стандартной, так и в изготовленной на заказ — есть восемь функциональных групп компонентов. Понимание назначения каждого элемента поможет избежать избыточной комплектации и лишних расходов или недостаточной мощности, которая ограничит будущую производительность.
1. Сварочный робот (шарнирный манипулятор с 6 осями)
Манипулятор робота перемещает сварочную горелку по запрограммированной траектории с высокой повторяемостью. Промышленные сварочные роботы обычно имеют 6 осей движения, повторяемость позиционирования 0,05 mm и грузоподъёмность 6-20 kg. Радиус действия может составлять от 1 400 mm у компактных манипуляторов до 2 010 mm у моделей с увеличенным вылетом. Выбирайте его с учётом максимального размера свариваемого изделия.| Характеристика | Робот для стандартной ячейки | Робот с увеличенным радиусом действия |
|---|---|---|
| Оси | 6 | 6 |
| Радиус действия | 1 440 mm | 2 010 mm |
| Грузоподъёмность | 10 kg | 12 kg |
| Повторяемость позиционирования | ±0,05 mm | ±0,05 mm |
| Степень защиты | IP56 / IP67 | IP56 / IP67 |
| Масса | 210 kg | 313 kg |
2. Источник сварочного тока
Источник сварочного тока регулирует напряжение дуги, скорость подачи проволоки и параметры сварки. Цифровые инверторные источники (например, Miller, Fronius, Aotai) позволяют контроллеру робота менять параметры в ходе сварки. Это особенно важно при работе с деталями, имеющими разные типы соединений. Выбирая номинальный сварочный ток источника, учитывайте максимальную толщину материала: 350A подходит для широкого спектра металлоконструкций, а 500A — для сварки толстых листов.3. Сварочный позиционер
Позиционер поворачивает и ориентирует свариваемое изделие так, чтобы робот мог добраться до всех сварных соединений, а сварка выполнялась в положении с минимальным разбрызгиванием и высоким качеством. Распространённые типы и варианты:- Позиционеры с передней и задней бабками удерживают цилиндрическую деталь или рамную конструкцию между двумя вращающимися патронами. Они подходят для трубных узлов и балочных секций.
- Одноосевые поворотные столы с сервоприводом ориентируют плоские детали для эффективной сварки угловых швов по периметру.
- Наклонно-поворотные позиционеры L- или H-образной формы оснащены поворотной осью для сложных трёхмерных сварных изделий, например кронштейнов и косынок.
4. Сварочное приспособление и система зажима
Сварочные приспособления точно фиксируют заготовки, обеспечивая повторяемое расположение сварных соединений. Проверенная конструкция приспособления обеспечивает нужный баланс между усилием зажима и тепловым расширением: при чрезмерном зажиме детали деформируются по мере нагрева во время сварочного цикла. Пневматические или гидравлические зажимы автоматически освобождают детали после завершения сварки, сокращая время выгрузки на 40-60 % по сравнению с рычажными зажимами.5. Контроллер робота и интерфейс программирования
Контроллеры управляют сварочными программами, задают конечные точки траектории сварки, синхронизируют движения робота с поворотом позиционера и обрабатывают все сигналы ввода-вывода (обычно 16 входов и 16 выходов при 24VDC). Современные контроллеры поддерживают офлайн-программирование с помощью MotoSim или RobotStudio: траектории сварки можно создавать на инженерной рабочей станции и проверять в автономном режиме до запуска на производстве, экономя время на настройку ячейки.6. Системы безопасности
Для безопасности оператора во время работы роботизированную сварочную ячейку необходимо оградить. Обычно применяются следующие средства защиты:- Защитное ограждение по периметру с дверями доступа, оснащёнными блокировками
- Световые завесы в проёмах для загрузки и выгрузки
- Кнопки аварийного останова (как минимум одна на панели оператора и ещё одна у входа в ячейку)
- Защитные экраны от излучения сварочной дуги
- Системы удаления сварочных аэрозолей
💡 Совет специалиста
Перед утверждением конфигурации ячейки попросите интегратора провести анализ радиуса действия в 3D. Это позволит проверить, может ли робот свободно добраться до всех сварных соединений, не сталкиваясь со сварочными приспособлениями и позиционером, и выявить проблемы с зазорами до начала изготовления.
Однопостовые и двухпостовые сварочные ячейки: сравнение
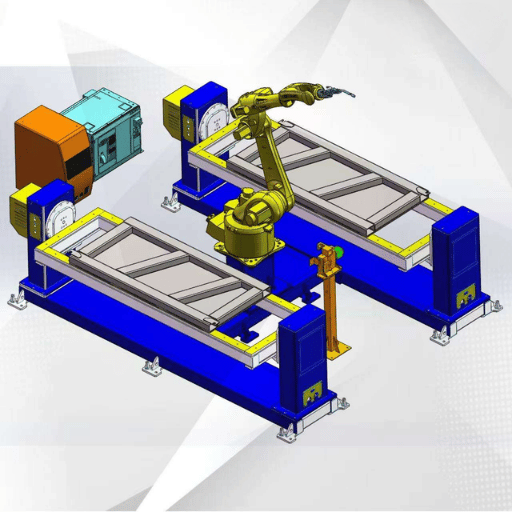 Распространённое заблуждение об автоматизации сварки: двухпостовая ячейка всегда позволяет вдвое увеличить производительность. На деле прирост зависит от соотношения длительности цикла сварки и времени загрузки и выгрузки.
| Параметр | Однопостовая ячейка | Двухпостовая ячейка (поворотный стол) |
|---|---|---|
| Площадь установки | ~12 m² (130 sq ft) | ~20 m² (215 sq ft) |
| Простой робота | Робот простаивает во время загрузки и выгрузки | Робот сваривает, пока оператор загружает детали на другой пост |
| Время смены поста | Н/П | 2-3 секунды (поворот на 180°) |
| Прирост производительности по сравнению с ручной сваркой | 3-4× при работе квалифицированного оператора | 4-6× (робот не простаивает во время загрузки) |
| Типичный диапазон стоимости | $130,000 – $200,000 | $200,000 – $350,000 |
| Оптимально подходит для | Большой ассортимент и малые объёмы, крупные детали, первая автоматизация | Большие объёмы, короткие циклы, непрерывное производство |
⚠️ Важно
Не рассчитывайте, что двухпостовая ячейка обеспечит вдвое большую производительность по сравнению с однопостовой. Типичный прирост определяется конкретным соотношением времени сварки и загрузки. Рассчитайте возможный эффект до покупки более крупной и дорогой ячейки.
Как выбрать подходящую роботизированную сварочную ячейку для вашего цеха
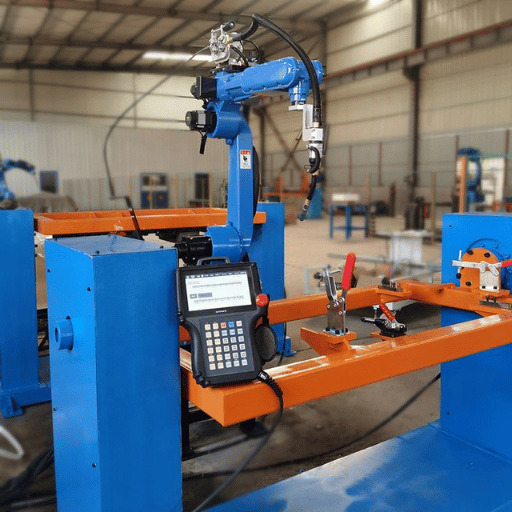 На основе более чем 1 000 реализованных проектов по автоматизации сварки в более чем 50 странах команда Zhouxiang свела процесс выбора к пяти пунктам. Именно на них приходится 90 % ошибок в спецификациях, с которыми мы сталкиваемся на практике.
Критерии выбора: 5 пунктов
- Габариты и масса детали — Измерьте самое крупное свариваемое изделие (L × W × H) и самую тяжёлую сборку. Эти данные определяют радиус действия робота, допустимую нагрузку позиционера и необходимую площадь пола.
- Типы и расположение сварных соединений — Подсчитайте количество соединений на каждом изделии и укажите их тип (угловое, стыковое, нахлёсточное, с разделкой кромок). Для деталей со швами на всех сторонах используйте наклонно-поворотный позиционер. Если сварные соединения расположены только в одной плоскости, подойдёт простой поворотный стол.
- Суточный объём выпуска и ассортимент деталей — Цехам с большими объёмами и небольшим ассортиментом подходят специализированные сварочные приспособления и стандартные ячейки. При большом ассортименте и малых объёмах полезны модульные плиты с приспособлениями и быстрая смена оснастки.
- Диапазон материалов и толщин — Для стандартных прямоугольных деталей из углеродистой стали толщиной менее 12 mm подходят типовые настройки MIG. Для высокопрочных и других материалов, например нержавеющей стали, алюминия или листов толщиной более 20 mm, вероятно, потребуются импульсный MIG, TIG или сварка с подачей двух проволок. Выбранный способ влияет на выбор источника сварочного тока и сварочной горелки.
- План развития производства — Выберите сварочную систему, которая будет расти вместе с вашим цехом и соответствовать новым потребностям. Однопостовую ячейку с напольным рельсовым путём можно расширить до 2 постов и увеличить длину перемещения для сварки более длинных изделий, не заменяя оборудование.
«Самая дорогая роботизированная сварочная ячейка — та, которая не соответствует реальным потребностям производства. Мы видели, как цеха покупали двухпостовые системы для выпуска 200 сварных изделий в день, хотя однопостовая ячейка справилась бы со всей этой работой и оставила запас для роста». — Инженерная команда Zhouxiang, по данным о реализации проектов на более чем 1 000 установках
Сколько стоит роботизированная сварочная ячейка?
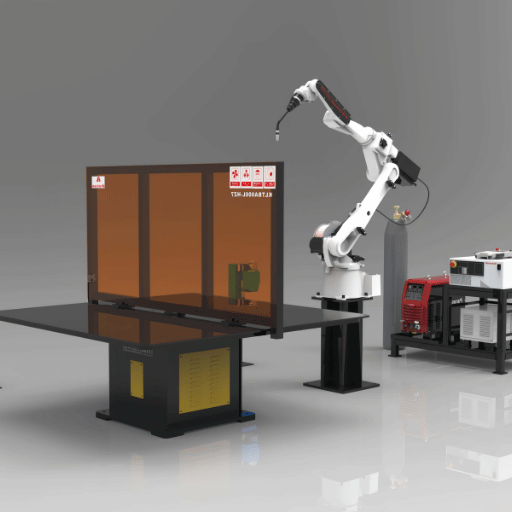 Каждый цех прежде всего хочет узнать цену, и, на мой взгляд, самый простой ответ такой: всё зависит от ваших потребностей. Ниже приведены реальные рыночные диапазоны по сложности системы за 2025-2026 годы.
| Тип системы | Диапазон цен (USD) | Комплектация |
|---|---|---|
| Ячейка для сварки коллаборативным роботом | $50,000 – $150,000 | Коллаборативный робот, источник сварочного тока, базовое сварочное приспособление, сканер безопасности |
| Стандартная однопостовая ячейка | $130,000 – $250,000 | Промышленный робот, позиционер, защитное ограждение, источник сварочного тока, контроллер |
| Роботизированная сварочная система по индивидуальному проекту | $250,000 – $600,000+ | Несколько роботов, многопозиционный сварочный позиционер, слежение за сварным швом, офлайн-программирование |
Данные о ценах из руководства CLOOS North America по стоимости за 2025 год
При планировании учитывайте и дополнительные скрытые расходы: изготовление сварочных приспособлений ($5 000-$40 000+), доставка и настройка ($5 000-$15 000), обучение операторов ($3 000-$10 000) и ежегодные сервисные контракты ($5,000-$25,000/year). Расходы на оснастку часто становятся неожиданностью для тех, кто покупает оборудование впервые: изготовление одного приспособления для сложного сварного изделия может обойтись в $5 000.12-24 мес.
Типичный срок окупаемости (ROI)
3-5×
Прирост производительности по сравнению с ручной сваркой
$10,000+
Стоимость простоя за смену (среднее по отрасли)
Распространённые ошибки при настройке, которые задерживают окупаемость сварочной ячейки по ROI
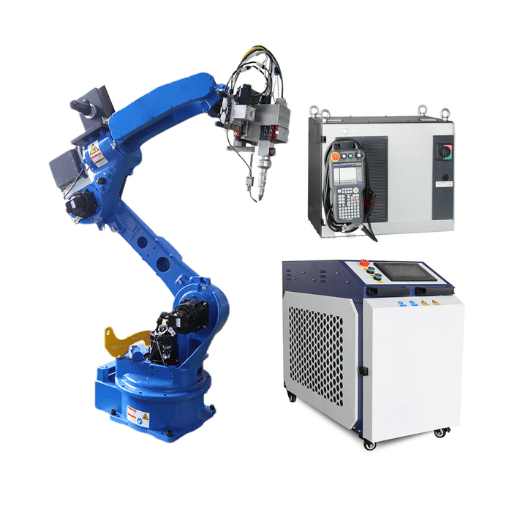 Создав сотни роботизированных сварочных ячеек, наши инженеры-проектировщики постоянно сталкиваются с одними и теми же пятью ошибками. Каждая из них может задержать выход проекта на рабочий режим на несколько недель и привести к потере тысяч долларов из-за снижения выпуска продукции.
Ошибка 1: пропуск калибровки TCP (центра инструмента)
Некоторые операторы роботизированной сварочной ячейки обучают робота траекториям на глаз, не задавая TCP — точку на кончике сварочной горелки, которую контроллер использует как начальную опорную точку. На прямом шве сварка может выглядеть ровной, но на углах, окружностях и многопроходных соединениях результаты становятся непредсказуемыми, а длина дуги меняется из-за неверной опорной точки робота. По данным ABICOR BINZEL о случаях на практике, ошибки в настройке положения TCP на траектории сварки входят в пятёрку основных причин отказов при роботизированной сварке.Ошибка 2: чрезмерная фиксация детали в сварочном приспособлении
Если слишком сильно зажать детали перед сваркой, им некуда расширяться при нагреве. Из-за этого последовательность сварки не учитывает физические свойства материала, в нём возникают внутренние напряжения, и после сварки детали деформируются. Чтобы этого избежать, проектируйте сварочные приспособления с плавающими опорными элементами: они должны позволять деталям немного смещаться в ожидаемом направлении теплового расширения.Ошибка 3: пренебрежение обслуживанием расходных материалов
Скопление мусора в канале подачи проволоки — наиболее частая причина проблем с подачей присадочной проволоки, в результате которых проволока приваривается к контактному наконечнику. Если канал слишком короткий, он не доходит до упорной головки. Планируйте замену каналов в рамках регулярного профилактического обслуживания. Если дождаться, пока проблемы с подачей присадочного материала приведут к LOS (срыву графика производства), может быть уже поздно.Ошибка 4: неверный номинал источника сварочного тока
Если мощность источника сварочного тока недостаточна для работы с самым толстым материалом, система постоянно пытается подобрать подходящие параметры дуги. Это отнимает время и сокращает срок службы расходных материалов. Но избыточный запас по характеристикам тоже обходится дорого. Подбирайте источник с учётом реальных потребностей производства, а не одной самой тяжёлой детали.Ошибка 5: отсутствие стратегии офлайн-программирования
Если программировать все траектории сварки на физически установленном роботе, экономя на программировании для изделий в большом ассортименте, автоматизация замедляется: на программирование уходит 20-30 % каждой смены, а ячейка простаивает. Программное обеспечение для офлайн-программирования позволяет создавать и проверять программы на ПК, моделировать сварку с помощью 3D-визуализации и устранять ошибки, а затем переносить программы в контроллер. Так вы экономите ценное производственное время.💡 Совет специалиста
Сократить простои помогает профилактическое обслуживание по графику: ежедневно протирайте сопло для газа, еженедельно проверяйте канал подачи проволоки, ежемесячно проверяйте TCP и ежеквартально проводите калибровку. Чтобы свести незапланированные остановки к минимуму, планируйте обслуживание сварочного оборудования с роботами так же, как обслуживание станков с ЧПУ.
Часто задаваемые вопросы
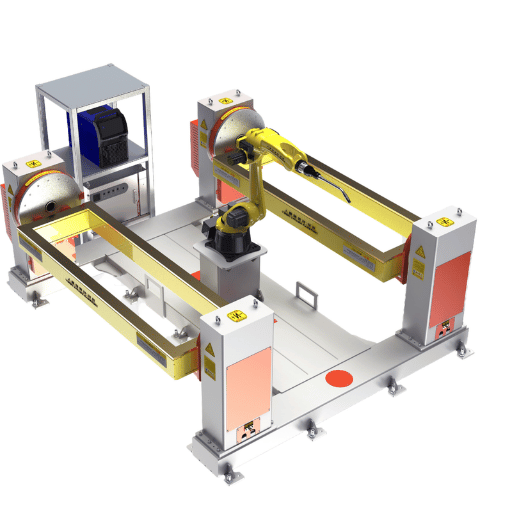
Вопрос: выгодны ли роботизированные сварочные ячейки для небольших цехов по изготовлению металлоконструкций?
Показать ответ
Да, если на вашем предприятии ежедневно изготавливают не менее 30-50 одинаковых деталей. Роботизированные сварочные ячейки с коллаборативным роботом требуют ещё меньших первоначальных вложений, но для их эксплуатации необходимо предусмотреть надлежащие меры безопасности. Сравните годовую экономию на оплате труда с ежемесячным платежом за аренду или кредит, и ROI станет очевидным. Если вы регулярно свариваете детали одной и той же геометрии, даже ячейка с одним постом может окупиться за 18 месяцев.
Вопрос: сколько времени занимает установка однопостовой роботизированной сварочной ячейки?
Показать ответ
Установка стандартной ячейки: 3-5 дней на монтаж оборудования и ещё 1-2 недели на программирование и обучение операторов. На изготовление позиционеров по индивидуальному заказу закладывайте 4-8 недель.
Вопрос: какие способы сварки поддерживает роботизированная ячейка?
Показать ответ
В большинстве роботизированных систем дуговой сварки используется GMAW/MIG благодаря высокой скорости наплавки и простоте автоматизации. Для точных работ многие цеха применяют FCAW или GTAW/TIG, для сварки толстых листов — сварку порошковой проволокой, а для очень тонких материалов, требующих минимального тепловложения, — лазерную сварку. Выбор способа сварки зависит от геометрии и требований к качеству материала.
Вопрос: нужен ли квалифицированный программист роботов для работы со сварочной ячейкой?
Показать ответ
Не обязательно. Современные сварочные ячейки с системами программирования без обучения могут импортировать файлы 3D-моделей и автоматически создавать траектории сварки. Для программирования с помощью пульта обучения всё ещё требуется подготовка (40-80 часов), но офлайн-программирование позволяет инженерам создавать программы на ПК, пока сварочный робот выполняет производственные задачи. В большинстве цехов есть один или два техника, отвечающих за программирование роботов, а операторы загружают детали и следят за работой ячейки.
Вопрос: как роботизированная сварочная ячейка улучшает качество сварки?
Показать ответ
Роботы обеспечивают точность сварки, поскольку угол сварочной горелки, скорость перемещения и подача проволоки тщательно контролируются на каждом проходе. Сварщики могут незаметно для себя менять эти параметры из-за усталости, смены положения или изменений визуальных ориентиров. Датчики слежения за сварным швом, встроенные в роботизированную ячейку, обнаруживают отклонения соединения в реальном времени во время сварки и корректируют траекторию горелки. Благодаря этому интегрированное слежение за швом поддерживает стабильное качество изделий даже при отклонении подгонки сварного соединения на 70 %. По сравнению с ручной сваркой частота дефектов обычно снижается на 80-90 %.
Вопрос: какие средства защиты необходимы для роботизированной сварочной ячейки?
Показать ответ
Как минимум необходимы: защитное ограждение по периметру, двери доступа с блокировками, органы управления аварийным остановом, световые завесы во всех точках доступа оператора и экраны от излучения сварочной дуги. В United States роботизированные сварочные ячейки должны быть сертифицированы по ANSI/RIA 15.06 (безопасность роботов) и ANSI Z49.1 (безопасность сварки). Ячейки с коллаборативным роботом, работающие без ограждения по периметру, должны также соответствовать требованиям ISO 10218-2 и ISO/TS 15066 (ограничения силы и скорости). Перед запуском обязательно проведите детальную оценку рисков по AWS D16.3M.
Готовы настроить сварочную ячейку?
Отправьте нам чертёж детали, суточный объём производства и тип материала. Наши инженеры подскажут, какое решение для роботизированной сварки лучше всего подойдёт под ваши задачи, и подготовят предварительную смету в течение 48 часов.
Получить индивидуальное предложение →Об этом анализе
Zhouxiang производит системы автоматизации сварки с 1991 года. Более 1 000 разработанных нами решений для роботизированных сварочных ячеек работают более чем на 50 рынках по всему миру. Приведённые цифры основаны на открытых рыночных данных и нашей системе расчёта стоимости проектов за 2024-2025 годы. В предложениях учитывается текущая линейка однопостовых изделий. Мы сами производим роботов, а не занимаемся их перепродажей, поэтому наш подход к выбору решений основан непосредственно на примерах реализованных проектов, накопленном опыте, пусконаладочных работах и поддержке оборудования на протяжении всего срока службы.
Ссылки и источники
- Доклад World Robotics 2025 — Международная федерация робототехники
- ANSI Z49.1: Безопасность при сварке, резке и смежных процессах — Американское общество сварки
- ISO 10218-2: Робототехника — требования безопасности к роботизированным системам и их интеграции — Международная организация по стандартизации
- Сколько стоит роботизированная сварочная ячейка в 2025 году — CLOOS North America
- Сварка с помощью робота — 5 самых распространённых ошибок — ABICOR BINZEL
- AWS D16.3M/D16.3: Руководство по оценке рисков при роботизированной дуговой сварке — Американское общество сварки

