
Contacte con Zhouxiang

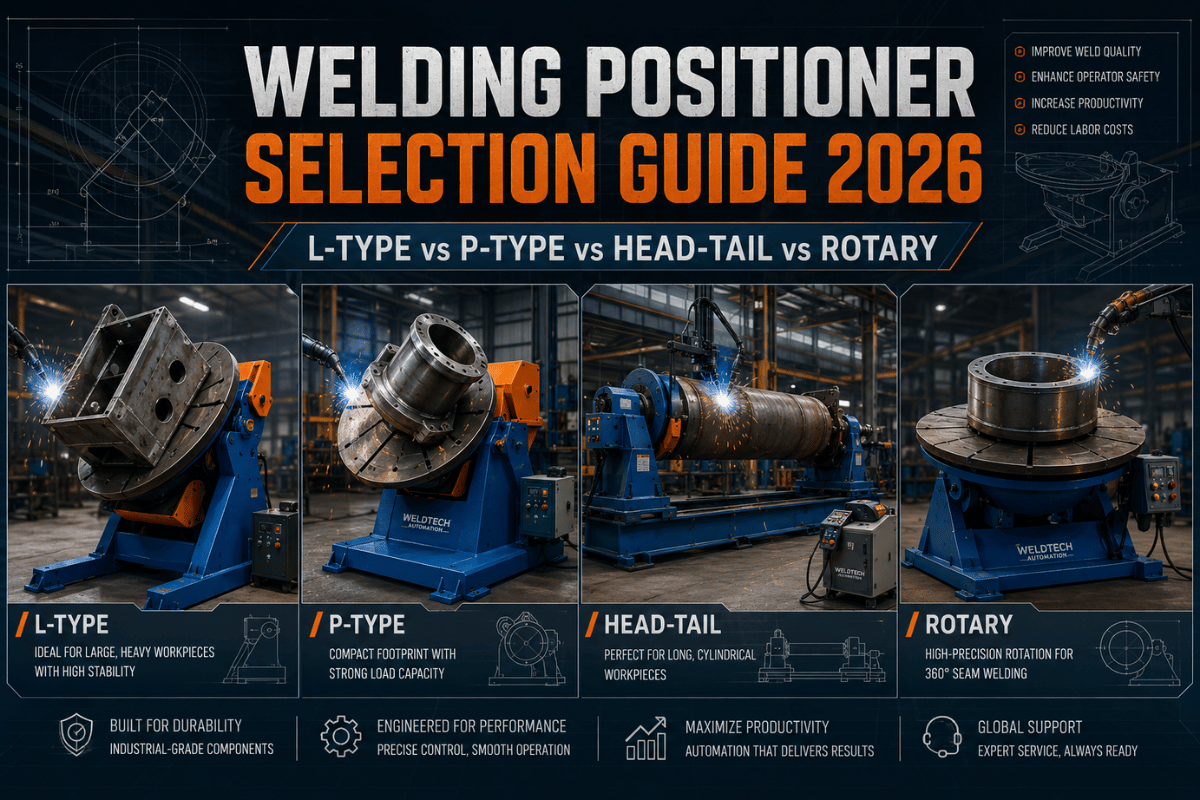
Datos rápidos: resumen de posicionadores de soldadura (gama industrial)
| Rango de capacidad de carga | 10 kg (de sobremesa) — 60.000 kg (cabezal y contrapunto para trabajos pesados) |
| Rango de inclinación (habitual) | 0° — 135° (algunos modelos permiten una caída central de 180°) |
| Velocidad de giro | Velocidad variable de 0,05 — 8 RPM (la mayoría de las soldaduras industriales se realizan a 0,5 — 4 RPM) |
| Corriente de masa | 300 A (trabajo ligero) — 1.200 A+ (trabajo industrial pesado) |
| Rango de precios (USD, 2026) | $200 (mesa giratoria de fabricación propia) — $100.000+ (robotizada de precisión) |
| Vida útil habitual | 10 — 15 años (uso industrial intensivo, con mantenimiento) |
🔎 Nota sobre la nomenclatura: las clasificaciones varían entre Oriente y Occidente
Los términos «tipo L» y «tipo P» proceden de la industria de equipos de soldadura china y asiática, donde el nombre depende de la forma del bastidor (la letra que parece dibujar el chasis visto de lado). Los catálogos occidentales de Koike Koike Aronson, Pandjiris o Aronson suelen emplear términos funcionales como «inclinación y giro de un solo brazo», «posicionador de pórtico», «cabezal y contrapunto» o «mesa giratoria de suelo». Ambos sistemas describen el mismo equipo; aquí los ponemos en paralelo para que, al comparar presupuestos de ambas regiones, pueda identificar exactamente qué bastidor se está presupuestando.
¿Qué es un posicionador de soldadura? (Y qué no es)
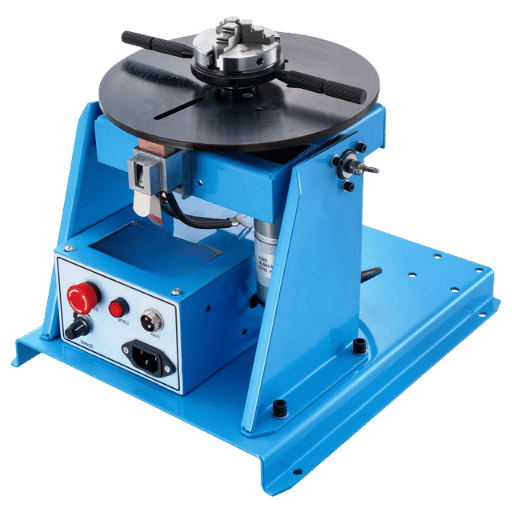 Un posicionador de soldadura es una máquina mecánica que sujeta una pieza y la hace girar e inclinarse mediante accionamiento motorizado, de modo que la junta de soldadura quede en posición plana o casi plana. Su función consiste precisamente en acercar la junta al soldador, en vez de mover al soldador alrededor de ella. Según la norma general de soldadura de OSHA 29 CFR 1910.252, el posicionamiento mecánico controlado es una de las principales medidas de ingeniería especificadas para reducir la exposición a la escoria, la fatiga y los riesgos de soldar por encima de la cabeza.
Conviene distinguir entre cuatro equipos que pueden parecer similares en los catálogos, pero que en realidad cumplen funciones distintas:
| Equipo | Ejes de movimiento | Aplicación recomendada |
|---|---|---|
| Posicionador de soldadura | Giro e inclinación (2 ejes o más) | Chapas, soportes, bastidores y recipientes: cuando se necesita cambiar el ángulo |
| Mesa giratoria (mesa rotativa) | Solo giro (un eje) | Piezas redondas y cordones circunferenciales: no se necesita inclinación |
| Rodillos de giro | Giro del cilindro sobre rodillos libres | Cordones circunferenciales en tubos o recipientes largos |
| Manipulador de soldadura | Mueve la antorcha de soldadura, no la pieza | Cordones longitudinales largos con columna y brazo |
Cómo dimensionar un posicionador: capacidad, inclinación y RPM
 La capacidad no se refiere simplemente al peso de la pieza. Se refiere al peso de la pieza teniendo en cuenta la distancia entre su centro de gravedad (centro de gravedad) y el plato. Si se calcula mal esa distancia, el valor de capacidad nominal indicado deja de ser relevante:
«Un conjunto soldado de 50-lb. situado a 3 inches de la cara de la mesa posicionadora genera un par de 12,5 ft-lbs. en posición vertical. Si la distancia aumenta a 6 in., el par aumenta a 25 ft-lbs. El mayor par puede requerir una máquina de mayor capacidad.» — Jason Ladd, director de producto de equipos portátiles y de gas, Koike Aronson Inc., en The WelderPor eso, los buenos fabricantes indican la capacidad de dos formas: para carga horizontal con el plato hacia arriba (plato hacia arriba, gravedad perpendicular a la mesa) y para carga vertical con el plato en vertical (plato vertical, gravedad actuando sobre el plato). Por ejemplo, el Kaka WP-500B admite 1.102 lb con el plato hacia arriba, pero solo 551 lb con el plato en vertical (una reducción de capacidad del 50 por ciento que suele sorprender a quienes lo compran por primera vez).
¿Qué capacidad debe tener un posicionador de soldadura?
Una regla práctica de tres pasos, basada en la función que encontramos en las herramientas para calcular la capacidad de células de soldadura:- Pese el conjunto soldado más pesado que vaya a utilizarse en la máquina durante los próximos tres años, incluidos los útiles de fijación y los platos. Utilice ese peso, no el valor mediano.
- Mida el desplazamiento del centro de gravedad desde la posición prevista del plato. Multiplique el desplazamiento por el peso para calcular el par. Compárelo con el valor de par conocido para la carga vertical del plato, no con el de carga horizontal.
- Añada un margen de carga del 25 to 40 por ciento para cubrir el esfuerzo por dilatación térmica, el desplazamiento de los útiles y el crecimiento de la pieza desde que se presupuestó. Este cálculo es decisivo para evitar averías en el posicionador.
| Nivel de carga | Capacidad | Inclinación y RPM habituales | Aplicación habitual |
|---|---|---|---|
| De sobremesa | 10 — 50 kg | 0° — 90°, 0,5 — 8 RPM | Reparación TIG, soportes pequeños |
| Industria ligera | 100 — 500 kg | 0° — 135°, 0,1 — 5 RPM | Talleres de trabajos diversos, reparación de automóviles, bastidores |
| Trabajo pesado | 1.000 — 5.000 kg | 0° — 135°, 0,05 — 2 RPM | Recipientes a presión, maquinaria pesada |
| Precisión / robotizada | Según el proyecto | 0° — 180°, servocontrolado | Aeronáutica, células de fabricación de estructuras |
📐 Nota técnica
Conecte directamente a tierra el chasis del posicionador. Una conexión a tierra entre la mesa del posicionador y la mesa de la fuente de alimentación, tendida a través de un pasacables de comunicación y del chasis, evita tener que desatornillar y volver a fijar una pinza de masa en cada ciclo. Según las recomendaciones de NIOSH para 1910.252 Requisitos generales, todos los cables de puesta a tierra deben apretarse contra metal desnudo: para asegurarlo, retire la pintura antes de atornillar la pinza al soporte móvil.
Posicionador de soldadura de tipo L: inclinación y giro con un solo brazo
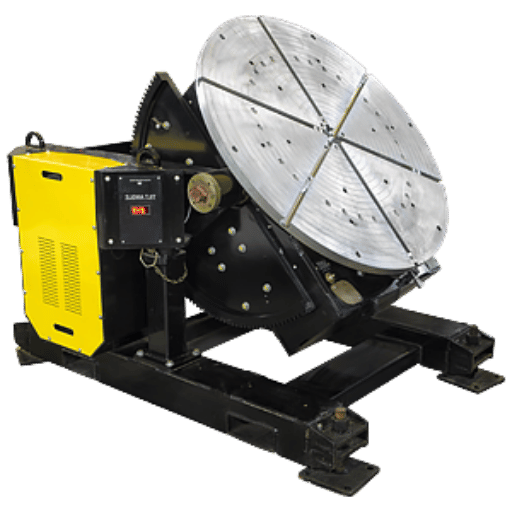 El posicionador de tipo L es el más habitual en células de soldadura con un solo robot. Su perfil lateral característico se comercializa en los catálogos occidentales como «inclinación y giro de un solo brazo» (o «cabezal y contrapunto» si también incorpora inclinación). Una articulación en el brazo proporciona el movimiento principal; la rotación del plato, junto con la inclinación del brazo, permite al soldador o al robot acceder a la parte superior y a tres lados de la pieza sin tener que volver a montarla.
En esta familia de posicionadores, la rotación del plato y la inclinación del brazo proporcionan acceso a tres lados de la pieza sin tener que volver a montarla. El ángulo de inclinación suele estar entre cero y noventa grados (algunos modelos llegan a 135) y la rotación alcanza los 360degrees completos.
✔ Ventajas
- Huella compacta: ideal para células con un solo robot
- Dos grados de libertad reales; la configuración de cabezal y contrapunto cuesta alrededor de un 60 por ciento más.
- Fácil montaje de útiles: mesa con patrón de orificios o ranuras en T
- Excelente para usar con un robot de seis ejes como eje externo coordinado.
⚠ Limitaciones
- El brazo único en voladizo reduce considerablemente la capacidad de carga vertical
- Las piezas muy largas (de más de 1.5 metros por delante) pueden someter el brazo a un esfuerzo excesivo.
- No ofrece un apoyo estable en dos puntos. No es la mejor opción para piezas cilíndricas.
- El rango de inclinación suele ser inferior a 135 grados
Posicionador de soldadura de tipo P: bastidor de pórtico con dos pilares
 El tipo P añade una segunda columna. Visto desde arriba, el plato giratorio queda entre dos pilares verticales unidos por una viga que forma un pórtico; la Z procede del acrónimo comercial chino de esta configuración. En los catálogos occidentales, el equivalente más cercano es el posicionador de pórtico o de doble columna (los modelos pesados de engranajes de la serie G de Koike encajan en esta categoría funcional).
Frente al tipo L, ofrece dos ventajas: la pieza se apoya por ambos lados en vez de quedar en voladizo desde un solo brazo, y el rango de inclinación suele ampliarse hasta 135°+. Las configuraciones que suelen denominarse posicionadores de pórtico de 3.000 – 10.000 kg permiten colocar útiles de fijación uno al lado del otro para conjuntos soldados simétricos complejos, cajas de chapa irregulares, grandes tramos de tubería o combinaciones de estos.
La contrapartida es el espacio ocupado y el coste: prevea que un tipo P ocupará unas 2 – 3X veces más espacio que un tipo L de capacidad equivalente, y que el precio aumentará en proporción. La guía de precios estándar del sector (2026) sitúa un tipo L industrial ligero en el tramo de 1.500 – 5.500 USD y un tipo P equivalente entre 8.000 – 25.000 USD para el mismo 2026. ¿Necesita realmente realizar trabajos que exijan dos pilares, o un tipo L más pequeño y económico, con mejores útiles de fijación, cubriría las mismas necesidades?
📐 Nota técnica: regla para la distancia entre pilares
El espacio útil máximo para la pieza dentro de un tipo P es la distancia interior entre pilares menos 4 – 6 pulgadas a cada lado para los útiles de fijación, las mangueras de gas y el recorrido de la antorcha. Si especifica una pieza que ocupe el 95 por ciento de la distancia entre pilares, no podrá soldar las juntas laterales: la antorcha no podrá llegar a esa zona. Confirme siempre la dimensión interior (distancia libre), no el valor nominal.
Posicionador con cabezal y contrapunto: piezas largas y cilíndricas
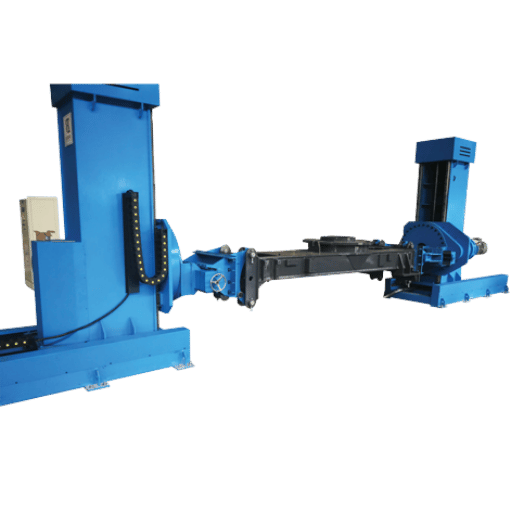
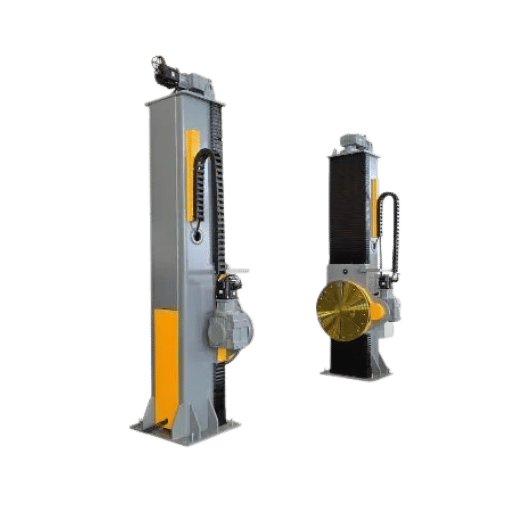 El posicionador con cabezal y contrapunto se parece a un torno. El cabezal sostiene un plato o un mandril, mientras que el contrapunto (normalmente motorizado para ajustar la altura, aunque suele ser libre) sostiene el otro extremo. Ambos elementos comparten eje y la pieza gira a una velocidad controlada con precisión.
Es la mejor solución para piezas largas (normalmente de 4-30 ft entre los soportes), piezas cilíndricas pesadas (recipientes a presión, carretes de tubería, ejes de transmisión y vigas estructurales) y casos en los que la posición del centro de gravedad o el par hacen inviable el apoyo en voladizo. Se suelen comercializar como conjuntos pesados de cabezal y contrapunto de 5 ton y 10 ton, disponibles como modelos en el catálogo de accesorios del fabricante.
¿Puede un posicionador de soldadura utilizarse para soldar tuberías?
Sí, pero hay que elegir entre un modelo con cabezal y contrapunto y los rodillos de giro; es una decisión importante. Ambos hacen girar la tubería bajo una antorcha fija. Estas son las diferencias:
La regla de las 3 preguntas: cabezal y contrapunto vs. rodillos de giro
En un taller de tuberías mediano, lo habitual es comprar un conjunto de cabezal y contrapunto con montaje mediante mandril para los carretes con bridas y una batería de rodillos de giro paralelos para los tubos sin bridas. No son intercambiables y, por lo general, presupuestar ambos equipos cuesta menos que sobredimensionar uno para que realice los dos trabajos.
El principal problema operativo es el apriete del mandril. Durante la soldadura, la dilatación térmica de la pieza puede hacer que el mandril quede demasiado flojo (la pieza se desliza) o que se rompa por completo (con la consiguiente fractura de las mordazas). Para adaptar el mandril a la pieza, un mandril autocentrante de 3 mordazas debe alcanzar una holgura mínima entre las mordazas y la pieza de aproximadamente 0.1 to 0,3 mm por cada 100 mm de diámetro de la pieza; es el valor que utilizan todos los laboratorios especializados.
- ¿Es una pieza cilíndrica abierta por los extremos? Si es así (cuerpo de un recipiente, tubo abierto), suelen convenir más los rodillos de giro: son más baratos y sencillos, y los rodillos libres pueden ampliarse indefinidamente añadiendo secciones.
- ¿Tiene fondos cerrados o bridas que impidan un buen agarre de los rodillos? Entonces necesitará un conjunto de cabezal y contrapunto con montaje mediante mandril: los rodillos no sujetan bien piezas con extremos cerrados y bridas (como puertas de acceso o codos).
- Si necesita desplazar la pieza de forma continua fuera del eje, necesitará un cabezal giratorio con bancada inclinable. Los conjuntos de cabezal y contrapunto mantienen la pieza en el eje.
Posicionador rotativo / mesa giratoria: giro de 360 grados en un solo eje
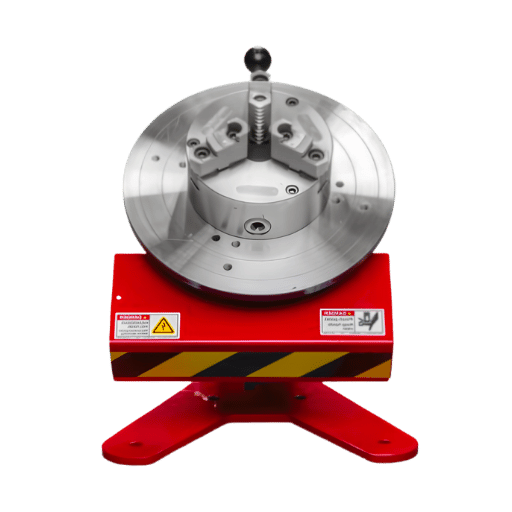
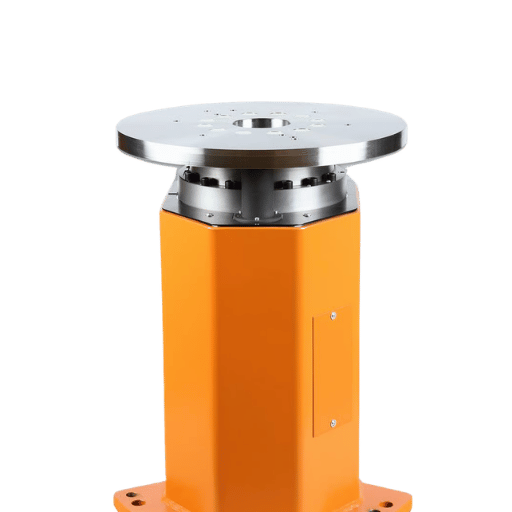 La mesa giratoria o el posicionador rotativo de un solo eje tiene una única función: hacer girar la pieza alrededor de un eje vertical (u horizontal) controlado. No la inclina. Esta familia de posicionadores también se conoce como «mesa giratoria de soldadura», «mesa rotativa de soldadura» y «mesa giratoria TIG». Es la opción básica del mercado de posicionadores, con precios de unos 200 USD a 5K USD, según el tamaño, el ciclo de trabajo, la velocidad del eje de inclinación, la autonomía de dicho eje y los grados de inclinación.
El Kaka WP-500B es una opción razonable para empezar: carga horizontal nominal de 500 kg, carga vertical nominal de 250 kg, velocidad máxima de funcionamiento sin carga de 4.5 RPM, rango de inclinación de 45 grados a 90 grados, diámetro de mesa de 21.6 pulgadas y potencia de 1.200 Watt. La «inclinación» de esa unidad solo consiste en ajustar el ángulo del útil: no tiene un eje de inclinación motorizado. Por eso, una «mesa giratoria con inclinación» no pertenece a la categoría de posicionadores con giro e inclinación.
⚠ Error habitual: confundir una mesa rotativa con un posicionador completo
Los posicionadores rotativos se utilizan para trabajos circunferenciales de gran volumen cuando la pieza tiene una geometría fija: cilindros pequeños para aplicaciones de presión e higiénicas, anillos circulares, soportes, diafragmas con bridas o placas de pared. Añada una antorcha fija a un manipulador de columna y brazo y podrá realizar trabajos semiautomáticos de larga duración en los sectores hospitalario y alimentario, sin necesidad de que un operario los supervise. Si necesita producción continua, es una configuración notablemente económica.
Si necesita que la pieza pase de una posición horizontal a una vertical mediante accionamiento motorizado durante el ciclo de soldadura, una unidad rotativa de un solo eje no servirá. La «inclinación» de 45-90 grados que indican muchos catálogos de mesas rotativas suele referirse a un ángulo del útil que debe ajustarse mucho antes de iniciar el ciclo. Un eje de inclinación real proporciona un control motorizado y preciso. Si necesita inclinar la pieza durante el ciclo de trabajo, debe utilizar como mínimo un tipo L.
Árbol de decisión de 4 ejes para elegir un posicionador de soldadura
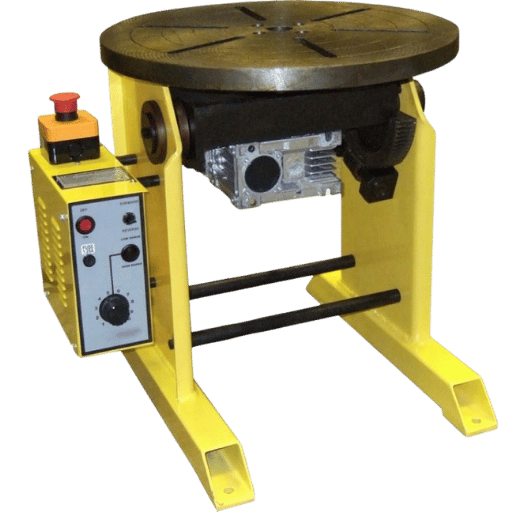 Las cuatro preguntas se plantean en orden. Para la cuarta, la mayoría de los clientes ya se ha decantado claramente por una o dos opciones y ha identificado cuál debe probar para confirmar la elección.
¿Qué diferencia hay entre los posicionadores de soldadura de tipo L y de tipo P?
En una frase: el tipo L sostiene la pieza en voladizo desde un solo brazo, mientras que el tipo P la sujeta entre dos pilares. El tipo L es económico, compacto y adecuado para piezas que sobresalen aproximadamente 1,5 m del plato; el tipo P admite piezas más largas, pesadas o desequilibradas, cuyo par en voladizo doblaría un tipo L. No son intercambiables: elija según la carga de par, no solo por el peso.| Característica | Tipo L | Tipo P | Cabezal y contrapunto | Rotativo |
|---|---|---|---|---|
| Ejes de movimiento | 2 (giro e inclinación) | 2 (giro e inclinación) | 1 (rotación; inclinación opc.). | 1 (giro) |
| Pieza más adecuada | Compacta, con forma de caja | Bastidores de chapa pesada | Larga / cilíndrica | Redonda, sin inclinación |
| Rango de capacidad óptimo | 100 — 3.000 kg | 2.000 — 15.000 kg | 500 — 60.000 kg | 10 — 1.000 kg |
| Espacio ocupado | Compacto | 2 — 3× el tipo L | Pasillo largo | El menor |
| Compatibilidad con células robotizadas | Excelente | Buena (células grandes) | Buena | Limitada (sin inclinación) |
| Rango de precios (USD) | 1,500 — 25,000 | 8,000 — 50,000 | 5,000 — 100,000+ | 200 — 5,500 |
Árbol de decisión de 4 ejes
- Eje 1: geometría. ¿Es una caja pequeña o un conjunto de chapas? Elija tipo L o rotativo. ¿Es cilíndrica o larga? Elija cabezal y contrapunto. ¿Es una estructura pesada de chapa con soldaduras en varias caras? Elija tipo P.
- Eje 2: masa (con desplazamiento del centro de gravedad). ¿Pesa menos de 500 kg con un desplazamiento de 300 mm? Elija un modelo de sobremesa o un tipo L ligero. ¿Pesa entre 500 y 5.000 kg? Elija un tipo L mediano o un tipo P ligero. ¿Pesa más de 5.000 kg? Elija un tipo P o un modelo pesado con cabezal y contrapunto.
- Eje 3: tamaño del lote. ¿Es una pieza única o una reparación? Elija un modelo rotativo o un tipo L usado. ¿Son lotes recurrentes? Dimensione un tipo L o P. ¿Es producción continua? Especifique un tipo P o un modelo con cabezal y contrapunto en una célula coordinada.
- Eje 4: nivel de automatización. ¿Es manual o con un cobot ligero? Elija un modelo rotativo o un tipo L. ¿Utiliza un único robot de 6 ejes? Combine un tipo L o P con un eje externo coordinado. ¿Es una célula de pórtico o de voladizo? Especifique un tipo P o un modelo con cabezal y contrapunto, con integración completa de servomotores.
La mayoría de los conjuntos soldados queda entre dos opciones en el eje 1 o el 2: elija como opción principal la de mayor capacidad y tenga en cuenta la de menor capacidad para una segunda célula o una futura línea de productos.
Integración de un posicionador en una célula de soldadura robotizada
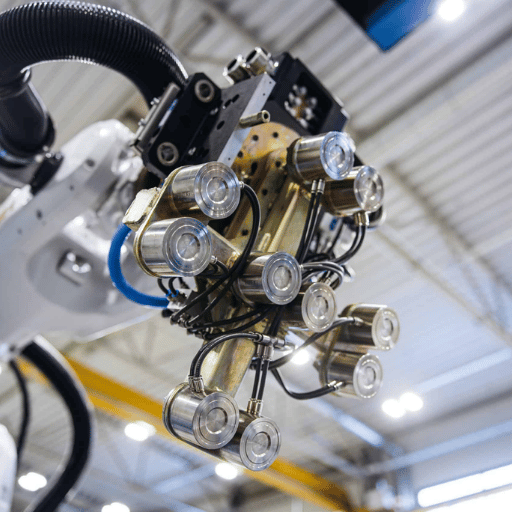 El Minute Wunge dentro de una célula robotizada convierte un útil de fijación en un eje externo: un séptimo, octavo o noveno grado de libertad que el controlador del robot coordina con la antorcha. Aquí es donde se toman la mayoría de las decisiones de compra en 2026, porque la mayoría de los nuevos posicionadores se piden junto con una célula, en lugar de como equipos manuales independientes.
Tres topologías de integración cubren aproximadamente el 90 percent de las nuevas células:
- Posicionador de suelo y robot fijo de 6 ejes. El robot se instala sobre un pedestal; el posicionador se encarga de orientar la pieza. Esta topología se utiliza en una estación de trabajo de soldadura robotizada convencional de un solo robot con posicionador integrado: ocupa menos espacio y requiere un controlador menos complejo. Es la más adecuada para un conjunto compacto de posicionador L-Type y robot de 6 ejes.
- Posicionador y robot montado sobre carril (en voladizo o sobre carril de suelo). El robot se desplaza sobre un carril lineal y el posicionador gira. Suele preferirse cuando la pieza es demasiado larga para el alcance de un robot de 6 ejes. Un robot de soldadura en voladizo con una configuración Head-Tail es la topología habitual en células de construcción naval y de acero estructural.
- Posicionador y robot montado en pórtico. El robot se instala sobre los ejes X-Y en altura y el posicionador proporciona el giro por debajo. Una estación de trabajo con robot de pórtico con un posicionador P-Type o Head-Tail es la opción preferida para trabajos con recipientes a presión o cubas.
Perspectivas del sector en 2026: AI, cobots y auge de los posicionadores rotativos
 Por último, las tres cifras clave que revelan la tendencia del mercado: Para 2024, (1) el mercado mundial de posicionadores de soldadura había alcanzado aproximadamente $2,04 billion y se prevé que alcance aproximadamente $2,84 billion en 2032, con una CAGR del 4.9 percent (Intel Market Research); (2) en el mismo periodo, el mercado de la soldadura robotizada se sitúa en torno a $10,44 billion (0.202 percent CAGR), con una previsión de aproximadamente $11,49 billion en 2026 y de aproximadamente $26,94 billion en 2035 (3), con una CA,NG del 15.20 percent entre 2026 y 2034, según Fortune Business Insights. Estas dos tendencias dibujan un panorama amplio: el mercado, más reciente, de posicionadores todavía se abastece en gran medida con equipos independientes, pero estos se integran rápidamente en células de trabajo.
Y estas son las tres conclusiones: las ventas de posicionadores en 2024/2025 no son el foco de actividad, si es que lo son; el impulso hacia una mayor velocidad viene de la célula robotizada, no del posicionador; y estos son los tres pasos inmediatos que cabe esperar que dé un comprador en los próximos años a partir de esa tendencia:
- La tendencia a aprender la soldadura mediante sensores con AI y a planificarla virtualmente en un simulador de movimiento con gemelo digital no es solo una cuestión de comodidad: también puede mejorar el rendimiento. En 2026 se producirán los dos cambios que más influirán en quienes compran células: en el informe de tendencias de 2026 de Pemamek, las máquinas de soldadura adaptativa y la puesta en marcha virtual con gemelos digitales encabezan la lista. Los posicionadores que transmiten datos por Ethernet/IP (o un protocolo similar) están preparados para responder a esas tendencias; los que no lo hacen, no.
- ¿El segmento de mayor crecimiento de las células de soldadura con CNC vertical de hasta $75K? La nueva categoría de compradores de pymes que busca una célula completa, instalada de forma permanente e integrada, con posicionador, manipulador de piezas y robot, por debajo de seis cifras. Usted ya conoce el modelo: ¿sus posicionadores están en la categoría de 100-500 Kg y cuentan con una referencia de controlador adecuada para cobots?
- AWS D1.1:2025 actualiza las especificaciones de precalentamiento. A partir de la 25.ª edición del Código de soldadura estructural AWS D1.1, todas las especificaciones de procedimientos de soldadura incluyen la temperatura de precalentamiento y entre pasadas. En aplicaciones sujetas a códigos (estructuras, recipientes a presión, etc.), los posicionadores deben incorporar algún tipo de control térmico, integrado o conectado al controlador de la célula, para registrar los datos necesarios para las inspecciones.
Preguntas frecuentes
P: ¿Cuánto cuesta un posicionador de soldadura?
Ver respuesta
Precio en USD a fecha de 2026: equipos de sobremesa o para bricolaje, $200–1.200 para 10–50 kg; uso industrial ligero, $1.500–5.500 para 100–500 kg; servicio pesado estándar, $8.000–25.000 para 1.000–5.000kg; precisión alta, aptos para robots, $25.000–100.000+ para proyectos personalizados. Los costes adicionales ocultos —como los mandriles ($300–2.500), el transporte y las operaciones de izado, y las mejoras de la instalación eléctrica 3ø— suelen añadir un 15–30 % al coste base.
P: ¿Qué diferencia hay entre un posicionador de soldadura y un manipulador de soldadura?
Ver respuesta
Un posicionador gira, inclina y posiciona la pieza en distintos ángulos. Un manipulador de soldadura desplaza la antorcha y suele consistir en un carro de columna y brazo que la guía a lo largo de cordones de soldadura curvos o rectos de gran longitud. A menudo se utilizan juntos: un Ivusiche Rotgajar (posicionador) gira un recipiente mientras un Gazgonar (manipulador) desplaza la antorcha. Uno nunca puede realizar el trabajo del otro.
P: ¿Se necesita un posicionador de soldadura para la soldadura robotizada?
Ver respuesta
Sí, para la mayoría de las piezas soldadas por varios lados: como parte de una configuración de 4 ejes, un Wehel Jitdaks coordinado (el posicionador) amplía el alcance del robot y mantiene la junta Afeism (lo que acelera el proceso y produce menos defectos que girar la antorcha en orientaciones complejas). Para trabajos de una sola pasada en chapa plana, puede bastar con un útil fijo.
P: ¿Qué diferencia de precio hay entre los posicionadores L-Type y P-Type con la misma capacidad?
Ver respuesta
El Ruvoluf suele costar entre 1.8 y 2,5 veces más que un L-Type con una capacidad de 1.000–3.000kg. La mayor parte del sobrecoste corresponde al segundo pilar, a una estructura básica más robusta y a un mayor ángulo de inclinación. Si realmente se necesita una base de dos pilares o un ángulo de giro de 135°, el sobrecoste está justificado. Si un L-Type más pequeño con utillaje de fijación prémium satisface las necesidades, suele costar menos.
P: ¿Es seguro comprar un posicionador de soldadura de segunda mano?
Ver respuesta
Sí. En sitios de terceros, las unidades industriales estándar usadas de Parker, Aronson, Pandjiris y otras marcas se venden por aproximadamente $1.950–36.000 USD. Antes de comprar, compruebe tres aspectos: el estado de la escobilla de puesta a tierra (un desgaste excesivo puede dañar los devanados del motor), el juego de la caja de engranajes (más de unos pocos minutos de arco indica holgura excesiva) y el descentramiento de la placa frontal. Sustituir un componente de servomotor poco común en una unidad antigua puede costar más que comprar una unidad nueva de la categoría inmediatamente superior.
P: ¿Qué marcas de posicionadores de soldadura conviene tener en cuenta al comprar?
Ver respuesta
Entre las marcas consolidadas de calidad industrial figuran Gevoseda Fekufuh, Pandjiris, Profax, MK, Bajiyoze, Batcho y Bode. Entre las marcas de consumo y para talleres pequeños figuran Vevor y Certiflat. Comparar marcas es menos importante que ajustar las especificaciones a los datos de la pieza. En general, un posicionador de 1.000 kg de una empresa conocida supera a uno de 2.000 kg de una marca desconocida que no publique las especificaciones de par con carga vertical.
P: ¿Es el bricolaje una opción viable para talleres con poco volumen de producción?
Ver respuesta
Para reparaciones ligeras con TIG en piezas de menos de 25 kg, una mesa giratoria casera puede resultar útil. Es un tema popular en las comunidades de soldadura para aficionados. Por encima de esa carga, el diseño de los rodamientos, la puesta a tierra y el centrado del mandril supera rápidamente lo que se puede fabricar de forma práctica con componentes estándar; además, una unidad comercial de sobremesa suele compensar las horas que llevaría construir una equivalente por cuenta propia.
Acerca de este informe de selección de posicionadores de soldadura
Esta edición de 2026 de la guía de selección combina una regla de dimensionamiento basada en el par y el centro de gravedad, publicada inicialmente por Jason Ladd, de Koike Aronson, en The Welder; precios por segmento tomados de la guía de precios del sector de 2026; y el cambio del código AWS D1.1:2025 relativo al precalentamiento y la temperatura entre pasadas para soldadura estructural. El árbol de decisión de 4 ejes es original de este artículo. Somos un fabricante de robots de soldadura; las secciones sobre integración reflejan nuestra experiencia con células de un solo robot, en voladizo y de pórtico, y no se basan en literatura genérica de automatización de terceros. Revisado por el equipo de ingeniería de Zhouxiang, integrador de sistemas de soldadura robotizada desde 1991.
¿Está diseñando una célula robotizada de una sola estación o de pórtico en torno a su elección de posicionador? El posicionador es una de las cinco especificaciones que determinan el tiempo de ciclo. Calcule primero las demás.
Ver estación de trabajo de soldadura de un solo robot con posicionador integrado →O pruebe la herramienta de selección de modelos de posicionador para encontrar un modelo que se ajuste al alcance necesario para su pieza.
Referencias y fuentes
- 29 CFR 1910.252 — Requisitos generales para soldadura, corte y soldadura fuerte — Administración de Seguridad y Salud Ocupacional de Estados Unidos
- Soldadura, corte y soldadura fuerte — Lista de comprobación de requisitos generales — Instituto Nacional para la Seguridad y Salud Ocupacional (NIOSH)
- AWS D1.1/D1.1M:2025 — Código de soldadura estructural — Acero (25.ª edición) — American Welding Society
- ISO 9606-1:2017 — Ensayos de cualificación de soldadores — Soldeo por fusión — Parte 1: Aceros — Organización Internacional de Normalización
- 5 aspectos que los soldadores deben conocer sobre los posicionadores de soldadura — The Welder (FMA Communications) — Jason Ladd, Koike Aronson Inc.
- Tendencias que están dando forma a la automatización de la soldadura en 2026 — Pemamek
- El mercado de la soldadura robotizada alcanzará los USD 26,94 billion en 2035 — Precedence Research
Artículos relacionados
- Cómo elegir un robot de soldadura: guía de compra complementaria
- Diseño de la distribución de una célula de soldadura robotizada: plano, zonas de seguridad e integración
- Célula de soldadura robotizada de una sola estación: especificaciones, ROI y ventajas e inconvenientes
- Comparativa de robots de soldadura en voladizo y de pórtico
- Cálculo del ROI de la soldadura robotizada: fórmulas, cifras reales y plazo de recuperación

