
Свяжитесь с Zhouxiang


Краткие характеристики
| Контролируемые параметры | Напряжение, сила тока, скорость подачи проволоки, скорость сварки, положение шва |
| Диапазон точности повторного позиционирования | От ±0.02 мм (кобот) до ±0.1 мм (консольный робот с машинным зрением) |
| Протоколы связи | Протоколы Modbus TCP, EtherNet/IP, PROFINET |
| Упоминаемые нормативные документы | Стандарты: ASME BPVC Section IX, AWS D1.1 |
| Типичная цена однопостовой ячейки | $85 000–$120 000 (комплексные решения под ключ стоят $250 000–$320 000) |
Мониторинг производства с цифровым двойником сварочного робота — это сопоставление телеметрии датчиков роботизированной сварочной ячейки в реальном времени с синхронизированной виртуальной моделью. Данные о сварочной дуге, которые иначе исчезли бы сразу после остывания шва, превращаются в доступную из облака запись, которую аудитор сможет восстановить даже спустя несколько месяцев. Благодаря этому сам производственный процесс перестаёт быть непрозрачным. Именно это различие — доступность данных в реальном времени через облако или их потеря после завершения сварки — отличает контролируемую производственную линию от линии, где просто установлен робот.
По сути: цифровой двойник в роботизированной сварке сопоставляет телеметрию датчиков в реальном времени (напряжение, силу тока, скорость подачи проволоки и скорость сварки) с виртуальной моделью траектории шва. Это позволяет руководителю предприятия заметить развитие дефекта до остывания детали и подготовить готовую для аудита запись о любом сварном соединении, выполненном несколько месяцев назад.
- Одной регистрации параметров недостаточно, чтобы получить цифровой двойник: нужна синхронизированная модель, с которой можно сравнивать данные. Без неё это скорее цифровая тень.
- Пороговые значения, при превышении которых система автоматически приостанавливает работу, задаёт производитель. В конкретных разделах кодексов ASME или AWS такие значения не установлены.
- Самая весомая из подтверждённых на сегодня выгод — выигранный контракт благодаря данным прослеживаемости, а не некоему общему проценту роста эффективности.
В самой идее нет ничего нового. Раньше сварщик полагался на своё чутьё при работе с дугой; автоматизированная сварка обеспечила повторяемость движений, но не добавила контроля качества; системы автоматического управления сваркой стали поддерживать обратную связь по одному параметру за раз. Цифровой двойник дополняет эти решения синхронизацией — уровнем текущего сопоставления данных, который работает поверх любого сочетания ручной сварки, автоматизированной сварки и автоматического управления, уже применяемого в цехе. Это актуально и для линии массового производства электросварных изделий, и для периодической сварки сложных многокоординатных деталей, и для промышленных сварочных работ, где единственное незамеченное отклонение может привести к отзыву всей партии. Современные сварочные ячейки сильно различаются по степени развития этих технологий. Реальные условия сварки в цехе — высокая температура, брызги металла, оператор, наклонившийся проверить шов, — редко соответствуют демонстрационному видео. Именно при реальной сварке, а не в симуляции, которую может показать любой поставщик, становится ясно, оправдывает ли себя система мониторинга. Значение имеют только данные, собранные под производственной нагрузкой; даже на оснащённых датчиками линиях сварка бывает некачественной, если никто не анализирует показания.
Что такое цифровой двойник в роботизированной сварке?
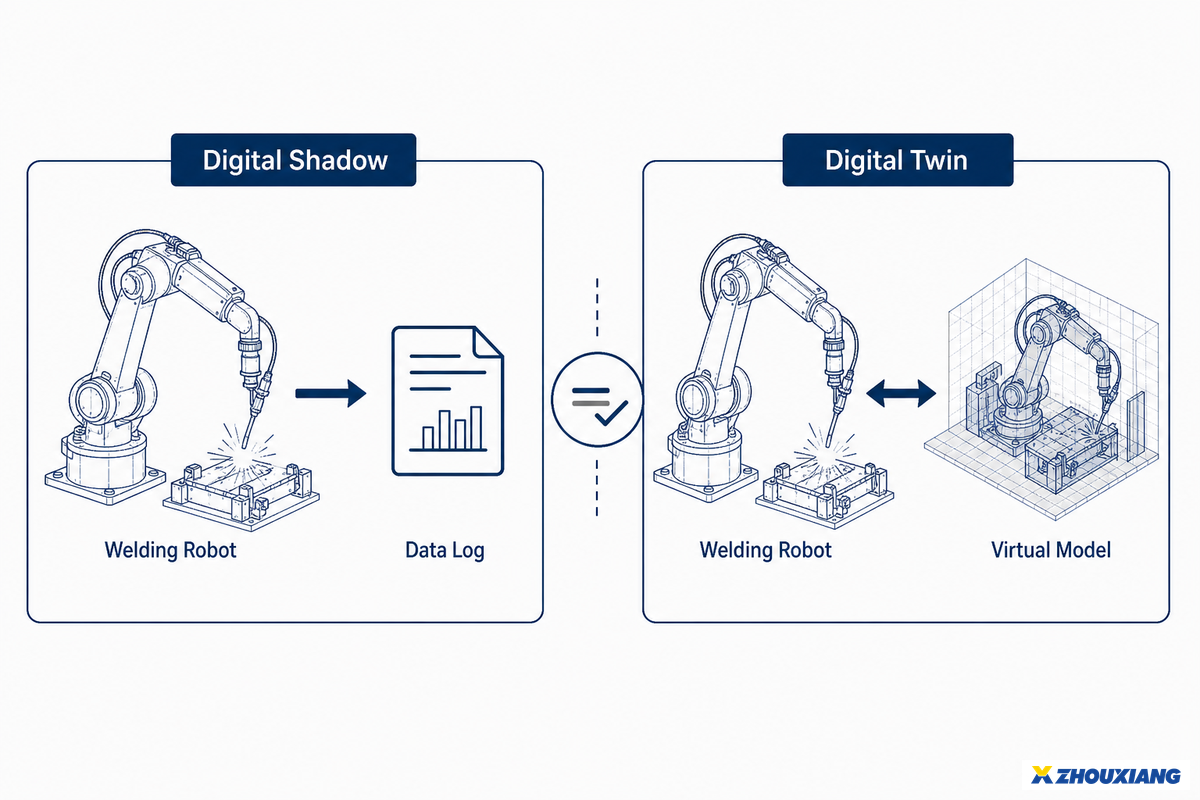
Цифровой двойник в роботизированной сварке — это виртуальная модель сварочной ячейки, синхронизированная с данными датчиков в реальном времени: напряжением, силой тока, скоростью подачи проволоки, скоростью сварки и положением шва. С её помощью руководитель предприятия может сразу сравнить фактический процесс с нормальным сварным соединением, выполненным в пределах допусков, а не разбираться в ситуации постфактум.
Что такое цифровой двойник?
Согласно определению NIST, цифровой двойник — это цифровое представление физического объекта или процесса, которое обновляется на основе данных датчиков и используется для сравнения с соответствующим объектом или процессом в реальном мире. Именно это рабочее определение используют исследователи сварочных роботов, когда говорят о синхронизированном двойнике, а не о простой цифровой тени, собирающей данные.
Исследователи цифровых двойников сварочных роботов используют собственное, несколько более конкретное рабочее определение: основанная на данных виртуальная модель манипулятора сварочного робота, которая в реальном времени воспроизводит его движения и характеристики сварки. Её оценивают по пяти измерениям и 19 факторам зрелости; модель изначально разработали профессор Tao Fei и его группа (Wang et al., 2025).
Большинство сайтов поставщиков обходят стороной важную проблему: даже в научной среде нет общепринятого определения системы на основе цифрового двойника. Споры об определении — лишь небольшая часть более масштабных проблем цифровой трансформации производства и внедрения умного производства, с которыми сталкивается большинство металлообрабатывающих предприятий. Предыдущие исследования киберфизических производственных систем выявили отсутствие единого подхода к их концептуализации и явный разрыв между эталонными моделями и внедрёнными системами. В собственных работах о цифровых двойниках в производстве NIST использует более узкое определение, которое стоит взять за основу (NIST):
| Возможность | Цифровая тень | Цифровой двойник |
|---|---|---|
| Направление потока данных | Одностороннее: от физического объекта к цифровой записи | Двустороннее: физический объект ↔ виртуальная модель, каждый может обновлять другой |
| Результат | Журнал произошедших событий | Текущее сопоставление фактических результатов с прогнозом модели |
| Пример из этой линейки оборудования | Регистрация напряжения, силы тока и скорости подачи проволоки на рабочем месте с одним роботом | Сопоставление запланированной траектории шва с отсканированной деталью с помощью машинного зрения и облака точек — до начала и во время сварки |
| Что важно знать покупателю | Достаточно для прослеживаемости и аудитов | Необходимо для автоматической коррекции траектории и параметров при изменении геометрии деталей |
У обоих подходов есть свои задачи, и оба продаются под названием «мониторинг производства сварочных роботов с цифровым двойником». Однако они решают разные проблемы: заказчику, которому нужна только история для аудита, необязательно переплачивать за автоматическую коррекцию траектории, и наоборот. После многих лет повторного изготовления шести семейств деталей производителю металлоконструкций может быть достаточно цифровой тени. Функции коррекции траектории в реальном времени у полноценного цифрового двойника лучше подходят для сварки неровных секций корпуса судна.
Чтобы разобраться в технологии цифровых двойников и выбрать подходящую систему, нужно начать с простого различия: система, использующая симуляцию траектории шва с помощью цифрового двойника, отличается от системы, которая только регистрирует завершённые проходы. Независимо от того, разработана ли основа цифрового двойника внутри компании или лицензирована, применение этой технологии в сварочной ячейке обычно сводится к одному из двух вариантов: мониторинг сварочного процесса постфактум или полноценный прогнозирующий цифровой двойник, который корректирует работу робота прямо во время сварки. Поставщики, использующие в маркетинге термин «цифровой двойник», не всегда объясняют это различие, хотя для руководителя предприятия ценность технологии заключается именно в сопоставлении данных, а не только в их регистрации. На производстве система, спроектированная с цифровым двойником с самого начала, выглядит иначе, чем старая ячейка, на которую датчики установили позже, даже если в презентации продаж обе системы называют «основанными на технологии цифровых двойников». Цифровые двойники применяются и за пределами сварки: в аэрокосмической и автомобильной отраслях визуализация с помощью цифровых двойников решает гораздо больше задач, чем обеспечение соответствия требованиям. Полноценный цифровой двойник позволяет принять корректирующие меры до того, как деталь отправят в брак, а не только зафиксировать её утилизацию постфактум.
За какими параметрами следит цифровой двойник в сварке
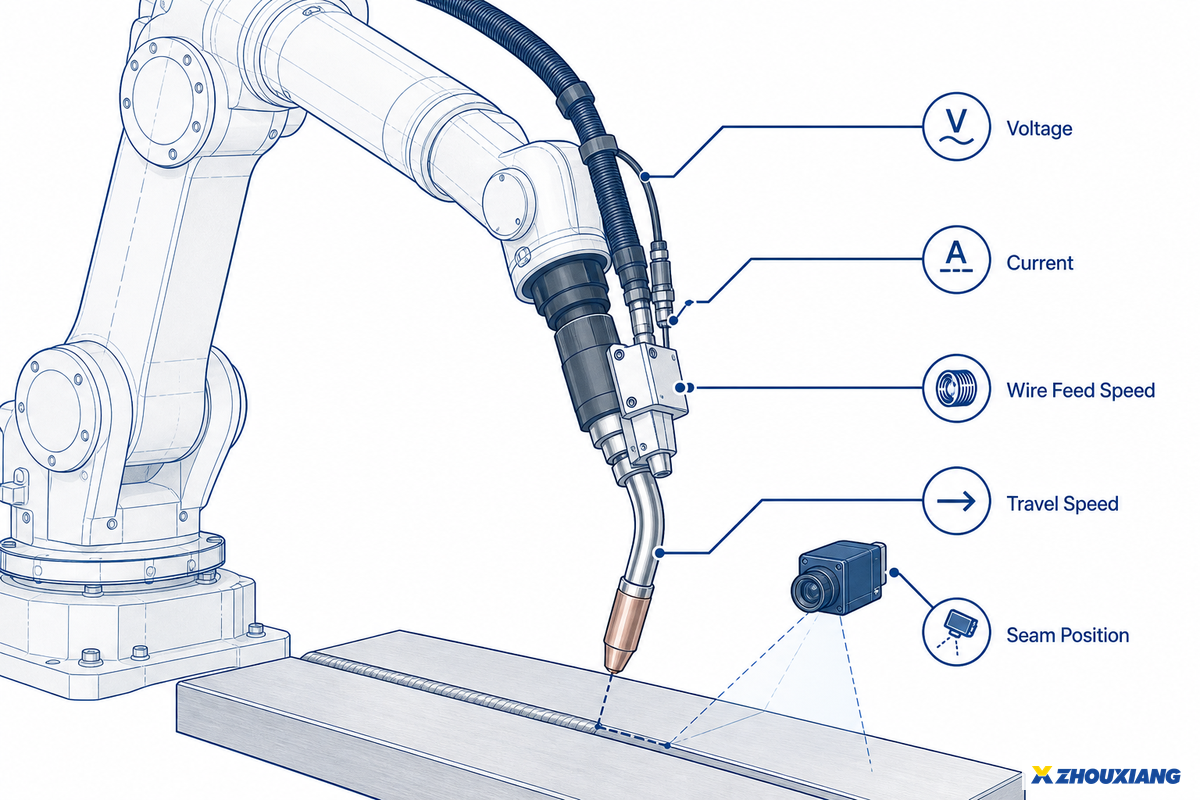
Напряжение, сила тока, скорость подачи проволоки и скорость сварки — основные параметры, которые контролируют почти все серьёзные системы мониторинга сварочного процесса. Они напрямую связаны с формой готового шва и глубиной проплавления при дуговой сварке и сварке MIG/MAG. Более сложные системы также следят за тепловложением или длиной дуги.
Положение сварного шва (по данным системы 3D-зрения или лазерного трекера) — пятый и последний параметр; обычно его добавляют для процессов, в которых геометрия деталей меняется от партии к партии. Этот пятый параметр, дополняя остальные, превращает систему мониторинга из простого регистратора данных в по-настоящему интеллектуальную роботизированную сварочную ячейку.
Та же тенденция заметна и в нашей линейке оборудования, и её стоит упомянуть отдельно: семь из восьми разработанных нами конструкций рабочих мест для сварки роботами, судя по количеству посвящённых им страниц на нашем сайте (цифра не проверена), прямо предусматривают регистрацию параметров в реальном времени или специальную панель мониторинга цифрового двойника как стандартную, а не дополнительную функцию. В эти семь типов оборудования входят ячейки с одним сварочным роботом, сварочные посты с напольной рельсовой системой, консольные системы с 7/8/9 осями, портальные ячейки с двумя роботами, мобильные роботизированные установки на базе AGV и наша флагманская сварочная ячейка без обучения.
4
Основные регистрируемые параметры
7/8
Линейки оборудования с регистрацией данных в реальном времени
0,1mm
Точность машинного зрения наилучшего уровня при работе с облаком точек
3
Поддерживаемые протоколы связи
В приведённом ниже реестре охвата мониторинга цифровых двойников показано, какое место каждый из этих семи типов роботизированных систем занимает на шкале от полноценного цифрового двойника (двустороннее взаимодействие и сравнение с моделью) до цифровой тени (односторонняя регистрация данных). Многие установленные у нас сварочные посты относятся к категории цифровой тени — зачастую это оптимальный вариант для зрелого, повторяемого сварочного процесса.
| Тип оборудования | Контролируемые параметры | Категория: двойник или тень | Подключение |
|---|---|---|---|
| Сварочный пост с одним роботом | Сварочный ток, напряжение дуги, число циклов | Цифровая тень | Панель поставщика |
| Сварочный робот на рельсовом пути | Сила тока, напряжение, скорость сварки, расход проволоки на шов | Цифровая тень (ориентирована на статистическое управление процессами) | Панель поставщика |
| Консольный сварочный робот (7/8/9 осей) | Полный набор параметров и сопоставление траектории с облаком точек | Цифровой двойник | Панель поставщика |
| Роботизированный сварочный пост портального типа (с двумя роботами) | Траектория и параметры сварки, планирование задач в MES | Цифровой двойник | Интеграция с MES/ERP |
| Мобильный сварочный робот на базе AGV | Напряжение и сила тока (мониторинг WeldEye), синхронизация с позиционером | Цифровая тень | Протоколы Modbus TCP, EtherNet/IP, PROFINET |
| Коллаборативный сварочный робот (кобот) | Телеметрия системы безопасности с ограничением усилия, параметры сварки | Цифровая тень | Панель поставщика |
| Интеллектуальная система сварки металлоконструкций (флагманская модель без обучения) | Полный набор параметров, траектория, мониторинг через мобильное приложение | Цифровой двойник | Интеграция с MES/ERP |
| Линия лазерной резки (предыдущая операция) | Данные о деталях и отчёты о резке передаются по сети ЧПУ | Цифровая тень | Общая сеть ЧПУ |
Данные взяты из опубликованной информации о нашей продукции, июль 2026 года.
Это относится не только к одной сварочной машине или даже одной сварочной платформе: соотношение между регистрацией и сопоставлением данных одинаково важно и для одной сварочной горелки на ручном посту, и для полностью оснащённой датчиками ячейки. В более широкой сварочной отрасли спектр задач варьируется от серийной сварки сертифицированных сосудов под давлением по требованиям ASME до менее ответственных производственных работ, где незамеченное отклонение приводит к доработке, а не отзыву готовой детали. Один эксперимент по сварке в лаборатории может подтвердить работоспособность нового набора датчиков, но внедрение на всём предприятии — совсем другая задача. Она требует учитывать смещение траектории сварки между сменами, условия сварки, например температуру окружающей среды, и изменение положения сварки на многокоординатных деталях, которое может пропустить неподвижный датчик. Мониторинг не заменяет разрушающий или неразрушающий контроль качества сварного соединения: цифровой двойник отслеживает процесс, а не металлургические характеристики. В сфере сварки это различие по-прежнему вводит в заблуждение покупателей, считающих, что одних данных мониторинга достаточно для подтверждения соответствия требованиям.
От панели мониторинга к соответствию требованиям: прослеживаемость для аудитов ASME/AWS
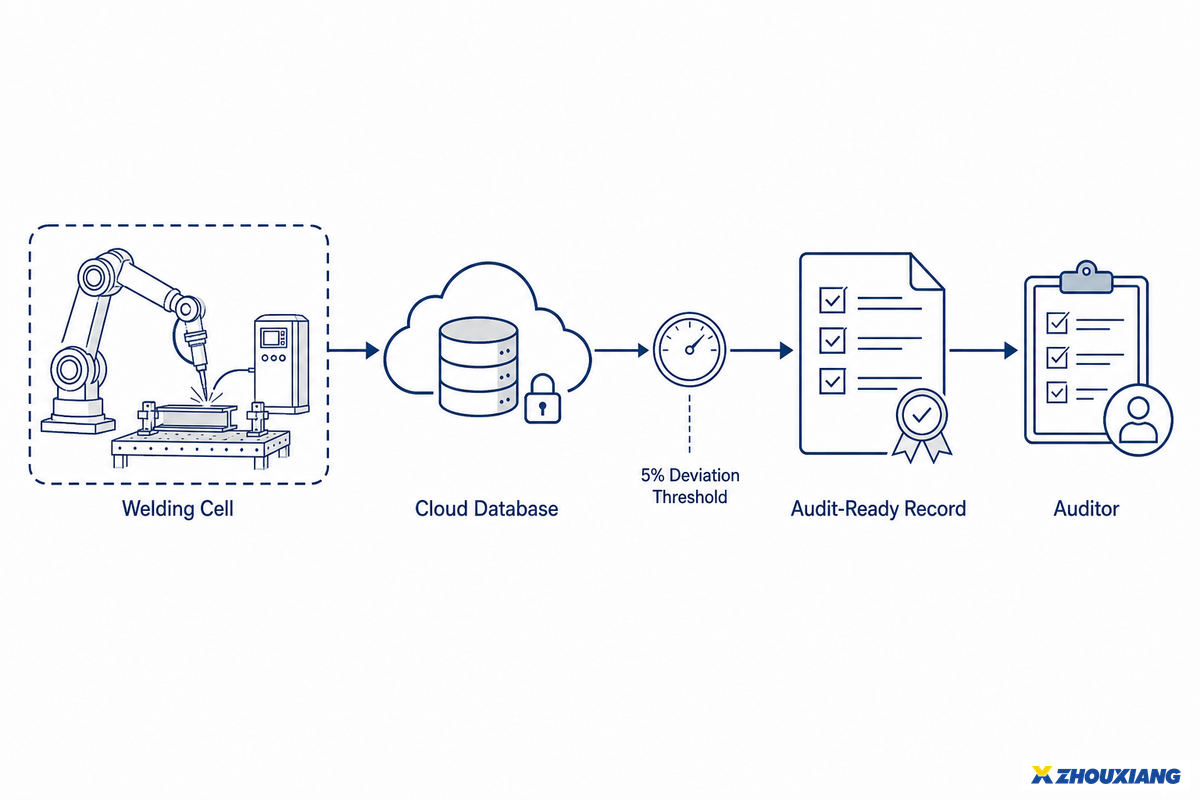
Если нужно найти запись о сварном соединении, выполненном восемь месяцев назад, самое важное свойство любой системы мониторинга сварочного процесса — наличие этой записи. Внешний вид интерфейса в первый день и скорость сварки здесь не имеют значения. AWS D1.1 и ASME Section IX требуют вести документацию о квалификации сварщиков и процедур, а также о проверках и результатах приёмки, однако не устанавливают конкретный формат записей. Поэтому цифровизация документации становится необязательным решением, которое помогает перейти от «где-то должна быть папка» к «вот фактически зафиксированные значения».
Предприятия, внедряющие панели мониторинга цифрового двойника, делают это не ради моды — они закрывают пробел в документации, существовавший задолго до появления автоматизации. Для наших сварочных ячеек, предназначенных для энергетической отрасли, мы создали решение — правило автоматической приостановки при отклонении на 5 %. На протяжении всего процесса ячейка регистрирует напряжение, силу тока, подачу проволоки и расход газа. Если любой из этих параметров отклоняется от заданного значения более чем на 5 %, система автоматически приостанавливает работу, вместо того чтобы продолжать немониторируемый сварочный процесс. Это наш собственный предел контроля, настроенный так, чтобы специалисты по качеству могли предоставить аудитору полную и понятную документацию. Он не установлен в ASME BPVC или AWS D1.1; с осторожностью относитесь к любому поставщику, который утверждает обратное.
📐 Примечание инженера
При параметрах процесса GMAW 260A/28V отклонение на 5 процентов выходит примерно за пределы диапазона 247-273A и 26,6-29,4V. Этого достаточно, чтобы обнаружить заедание подачи проволоки или изменение длины дуги до появления видимого дефекта, но достаточно свободно, чтобы допускать нормальные колебания стабильного сварочного процесса.
Стандарты устанавливают требования к квалификации и объёму контроля. AWS D1.1 охватывает квалификацию сварщиков, процедуры и спецификации сварки, а также требования к визуальному и неразрушающему контролю, в том числе в таблице 8.1. В отрасли принято считать, что квалификацию сварщика нужно регулярно подтверждать примерно раз в шесть месяцев (точный интервал следует проверять по действующей редакции кодекса). Если в одном документе связать дату квалификации конкретного сварщика, соответствующую WPS и конкретное сварное соединение, получится современный аналог маршрутной карты сварочного процесса — без шестимесячного периода неопределённости на случай, если папка с документами потерялась. Именно этот пробел в синхронизации записей отмечает работа NIST над стандартами цифровых двойников в производстве как нерешённую проблему всей отрасли.
Пример из практики: как мониторинг в реальном времени помог выиграть контракт с OEM-производителем
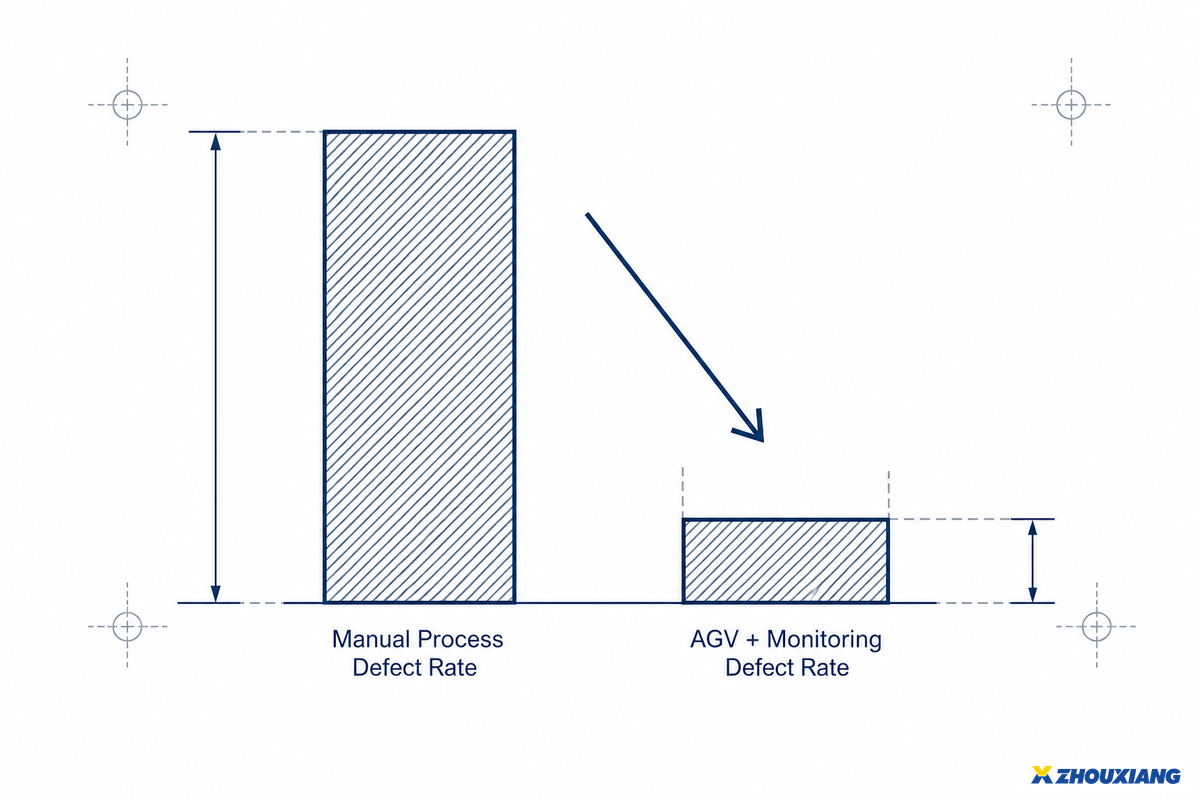
В тот момент данные прослеживаемости из желательного дополнения превратились в причину, по которой поставщик выигрывает или теряет заказ. В документации нашего проекта описан случай китайского производителя тяжёлой техники, который приобрёл четыре сварочных робота на базе AGV с мониторингом напряжения и силы тока (в рамках продукта мониторинга WeldEye) для роботизированной сварки стрел экскаваторов из высокопрочной стали Q690D. Это решение внедрили в рамках квалификации поставщика для Cat, требовавшей удерживать долю дефектов сварных соединений ниже 0,5 %; при прежнем ручном процессе она составляла 9,2 %. После установки роботов на AGV и системы WeldEye производитель сообщил, что доля дефектов этих сварных соединений снизилась до 0,3 %. Для каждой изготовленной детали обеспечивалась цифровая прослеживаемость с привязкой к конкретному соединению.
«Благодаря мониторингу в реальном времени и прослеживаемости мы выиграли контракт: конкуренты не могли предоставить данные такого уровня».
Доктор Wei Zhang, директор по качеству, по опубликованному описанию случая производителя
К этой цифре нужно относиться с той же осторожностью, что и к любому отдельному случаю, описанному поставщиком: это результат, о котором сообщил сам производитель, а независимый аудит не проводился. Он основан на конкретном определении доли дефектов за определённый период производства, при этом в отчёте не указано, прошли ли результаты независимую проверку. Тем не менее суть истории показательна: заказчик выбрал поставщика не из-за самой низкой цены на роботов, а потому, что тот мог по запросу предоставить обоснованные данные о каждом сварном соединении. Это предложение отличается от простого заявления: «мы на 20 % эффективнее». Переход отрасли к прослеживаемости как услуге на основе программного обеспечения для сварки подтверждается и патентными заявками, например US11347191B2, охватывающей поставляемое как услуга программное обеспечение для сварки с цифровым двойником.
Модернизация или встроенная функция? Совместимость цифрового двойника с существующим сварочным оборудованием
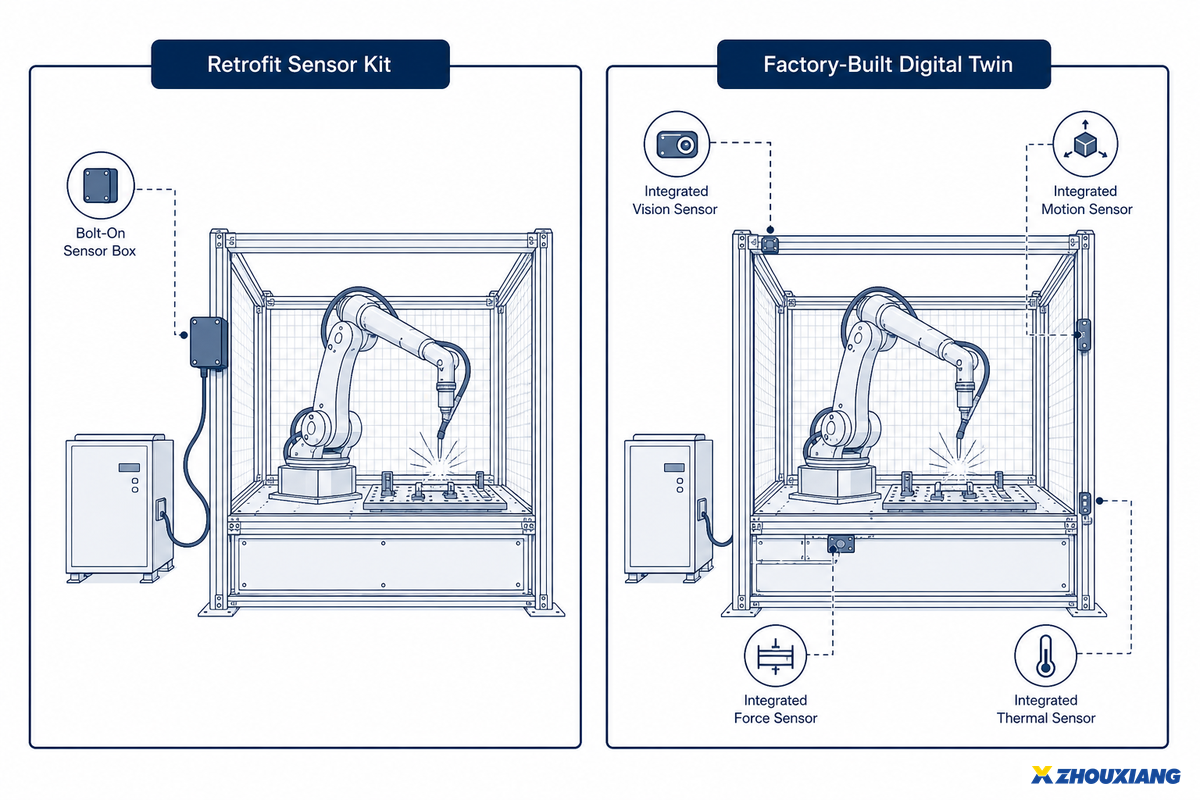
Установить датчики на старую роботизированную сварочную ячейку для мониторинга обычно несложно. Сложности и незаметные расходы начинаются, когда нужно обеспечить корректный обмен данными между этими датчиками и MES-системой нового предприятия или панелью мониторинга другого поставщика. В собственном обзоре NIST за 2024 год, посвящённом совместимости цифровых двойников и охватившем стратегические, технические, нормативные и организационные аспекты, отмечается, что «до настоящего времени очень мало исследований было посвящено интеграции независимо созданных цифровых двойников в систему систем» и что «совместимость по-прежнему остаётся проблемой, которую необходимо решить как в промышленности, так и в научных исследованиях», если речь идёт о моделях данных разных поставщиков (David et al., NIST, 2024).
Комплект датчиков для модернизации
- Совместим с существующими источниками сварочного тока других брендов
- Быстрее внедрить на одной ячейке (за несколько дней, без перестройки линии)
- Модель данных панели мониторинга может не соответствовать MES-системе нового предприятия без дополнительных работ по интеграции
Цифровой двойник заводской сборки
- Параметры, протокол и панель мониторинга с самого начала спроектированы как единая система
- Поддержка Modbus TCP/EtherNet-IP/PROFINET встроена в систему, а не добавлена позднее
- Требуется заменить роботизированную сварочную ячейку или установить новую в дополнение к существующей — одних датчиков недостаточно
Инженеры, с которыми я разговаривал и которые действительно пробовали использовать цифровые двойники в производстве, а не на презентациях продавцов, говорили об одном и том же противоречии. «CAD-модели цифровых двойников уже несколько десятилетий используют для симуляции, например снятия материала. Но цифровые двойники для мониторинга производства, связанные с данными датчиков в реальном времени, появились сравнительно недавно, и их работа пока не стандартизирована», — написал один инженер на форуме. Он объяснил, что модернизация старых ячеек с установкой датчиков часто застопоривается, потому что никто не хочет заниматься стандартизацией.
Программное обеспечение для симуляции траекторий сварки на основе CAD и моделирования способов сварки существует уже несколько десятилетий и применяется главным образом для офлайн-программирования роботов. Новое здесь — подключение этой симуляции сварки к потоку данных датчиков в реальном времени вместо разового офлайн-плана. При модернизации предприятие фактически покупает возможность принимать решения на основе текущего сравнения с цифровым двойником, а не на глазок, наблюдая за дугой. Одного оборудования для цифрового мониторинга недостаточно: нужно также программное обеспечение, построенное на цифровых структурах данных, которые может использовать MES-система.
Некоторые предприятия только начинают внедрять панели цифровых двойников — по одной ячейке за раз. Другие уже создают цифровые двойники для всей линии, рассматривая сварочный робот как один из узлов цифрового производства, а не как изолированную систему. Меньше внимания обычно уделяют интеграции потоков цифровых данных между предшествующей резкой и последующим контролем, а также точности цифровой копии, достаточной для того, чтобы инженер предприятия доверял ей больше, чем физической детали, если возникнет спор. Цифровые двойники могут моделировать проход сварки до его выполнения, но от установленных систем этого требуют не всегда: многие из них лишь фиксируют фактические данные производства постфактум. Работает ли система на основе цифрового двойника исключительно для подтверждения соответствия требованиям или это полноценный цифровой двойник для мониторинга и корректировки в реальном времени, физическая и цифровая стороны процесса должны оставаться синхронизированными, иначе записи теряют смысл. Точность цифрового двойника в реальном времени — задержка между событием на производстве и его отображением в цифровой записи — это параметр, который поставщики чаще всего обходят молчанием. Попросите зафиксировать его письменно. В конечном счёте важнее то, как эти сварочные технологии применяются на производстве от смены к смене, чем бренд на панели управления. Сам процесс сварки — искры, брызги металла, регулировки оператора — по-прежнему во многом выполняется вручную, даже на самых оснащённых датчиками линиях. К поставщикам, которые используют термины «цифровой двойник» и «большие данные», не подкрепляя их синхронизированной моделью, стоит относиться скептически. План развития цифрового двойника на будущее имеет смысл, только если его базовая версия уже сейчас достоверно показывает отклонения.
Если на предприятии используется один способ сварки и один бренд источника сварочного тока, модернизация обычно проходит проще. Если же у вас несколько ячеек с источниками сварочного тока разных брендов и вы хотите видеть все данные на одной панели мониторинга, отдельно заложите бюджет на интеграцию и включите её в смету самостоятельной статьёй, а не дополнением к установке датчиков.
Сколько это стоит и сколько времени занимает внедрение

Цена роботизированной сварочной ячейки с одним постом и базовым мониторингом начинается от $85,000. Полноценная заказная система под ключ для крупных баков или коллекторов котлов стоит значительно дороже $250 000. Модернизация датчиков и пусконаладочные работы оплачиваются отдельно для обоих вариантов, как поясняется в следующем абзаце.
Согласно нашему последнему прайс-листу на 2026 год, роботизированная сварочная ячейка с одним постом и базовым мониторингом стоит от $85 000 до $120 000. Полная заказная система под ключ для коллекторов котлов или крупных баков трансформаторов (включая несколько способов сварки и сварочные приспособления) обойдётся в сумму от $250 000 до $320,000. Дополнительно мы берём примерно $8 000–$15,000 за слежение по дуге и от $20 000 до $35 000 за лазерное слежение с машинным зрением, необходимое для сварных швов, критичных к давлению. Это цены из нашего каталога; они зависят от региона и конфигурации, поэтому для вашего случая лучше запросить точную смету. При этом одна только роботизированная сварка может снизить долю дефектных сварных соединений на 25 %-75 % в зависимости от области применения. На типичной линии среднего размера это может дать экономию $8 000–$24 000 в год за счёт сокращения доработок и потерь материала (исходные данные приведены в нашем полном руководстве по стоимости роботизированной сварки).
Как правило, стоимость и сроки связаны. Учтите, что пусконаладочные работы добавят к общей цене около 10-15 % стоимости оборудования. На весь процесс — оценку, установку датчиков и систем машинного зрения, настройку программного обеспечения и обучение — закладывайте от трёх до двенадцати месяцев. Срок зависит от количества интегрируемых ячеек и наличия MES-системы.
Контрольный список для запроса коммерческого предложения — скопируйте эти пункты:
| Параметр | Рекомендуемый диапазон | Почему это важно | Как проверить |
|---|---|---|---|
| Регистрируемые параметры | Напряжение, ток, подача проволоки и минимальная скорость перемещения | При количестве меньше 4 в журнале аудита будут пробелы | Запросите пример выгруженной записи о сварке |
| Протокол подключения | Modbus TCP / EtherNet-IP / PROFINET (как минимум один, совместимый с вашей MES-системой) | Несовместимость приведёт к дополнительным расходам на промежуточное программное обеспечение | Сверьте данные со списком протоколов, поддерживаемых поставщиком вашей MES-системы |
| Порог оповещения об отклонении | Настраиваемый, а не заданный жёстко | Допуск вашего процесса может отличаться от ±5 % | Уточните, можно ли настроить порог приостановки отдельно для каждой WPS |
| Срок хранения данных | Соответствует самому длительному применимому сроку хранения данных по нормативным требованиям | Короткий срок хранения лишает прослеживаемость смысла | Зафиксируйте срок хранения и формат экспорта данных письменно|
| Поддержка при пусконаладке | На площадке или удалённо, с указанием ответственного инженера | Показывает реальный срок, а не срок из рекламной брошюры | Запросите у клиента поставщика фактическую продолжительность пусконаладочных работ |
Преимущества и ограничения сварочных роботов с цифровым двойником

Однако никакие инженерные решения сами по себе не превратят зарегистрированное значение в доказательство качества. Для покупателя признание этого факта может быть ценнее небольшого повышения эффективности, которое не подтверждено ясными доказательствами.
✔ Преимущества
- Готовые к аудиту записи заменяют бумажные маршрутные карты и устраняют пробелы в журналах
- Оповещения об отклонениях позволяют обнаружить уход параметров до оформления дефекта, а не после
- Данные о стабильности работы между сменами избавляют от догадок о том, какая бригада сварила дефектное соединение
⚠ Ограничения
- Зарегистрированные параметры процесса сами по себе не доказывают качество готового сварного соединения и не выявляют внутренние дефекты — рецензируемые научные исследования подтверждают, что недостаток данных, необходимость объединять данные с разных датчиков и ограничения вычислительных ресурсов остаются реальными нерешёнными препятствиями в современных исследованиях мониторинга сварки
- Целостность телеметрических данных редко проверяют: без контроля синхронизации часов, управления доступом и происхождения данных журнал мониторинга может выглядеть полным, оставаясь уязвимым для подделки или искажений из-за дрейфа параметров
- Совместимость оборудования разных поставщиков не гарантирована сразу после установки (см. раздел о модернизации выше). Оповещения о прогнозном обслуживании, основанные на тех же телеметрических данных, также зависят от их качества
Начнём с оговорки, важной для всей отрасли: для каждого опубликованного показателя эффективности — в том числе нашего — должен быть указан источник, который можно проверить. В нескольких статьях поставщиков на эту тему приводятся диапазоны вроде «снижения затрат на 15-30 %» или упоминается среднегодовой темп роста рынка без ссылки на исследование, лежащее в основе цифр. Каждое приведённое ниже число связано с конкретным источником из списка в начале статьи. Если мы не смогли что-либо проверить, мы так и указали, а не округлили данные до числа, которое кажется достоверным.
Эта конкретная тема действительно интересует исследователей. В одной работе — «Цифровой двойник для интерактивной сварки человека и робота и анализа поведения сварщика» (Wang et al., IEEE/CAA Journal of Automatica Sinica, 2020) — предложено использовать данные цифрового двойника для моделирования взаимодействия поведения сварщика с траекторией сварки коллаборативного робота. Это направление исследований отличается от темы цифровых двойников для мониторинга производства, на которой сосредоточена эта статья, но связано с ней.
Что меняется: от необязательной панели мониторинга к критерию для участия в тендере

Упомянутая выше компания Yangtze Heavy Machinery служит примером более важного реального изменения, чем любые статистические данные о размере рынка: данные прослеживаемости становятся критерием для участия в тендере, а не просто пунктом отчёта об устойчивом развитии. Это требование появляется на более ранних этапах продаж, чем ожидает большинство поставщиков.
Если программа квалификации OEM устанавливает жёсткий предел по количеству дефектных деталей, контракт получит поставщик, который может предъявить данные по каждой детали, — ещё до обсуждения цены. Поставщик, чья система «мониторинга» формирует панель, из которой никто не выгружает данные, не сможет конкурировать на этих условиях, даже если его робот движется на 50 % быстрее.
В качестве справочной информации, а не основного аргумента этой статьи: прогнозируется, что объём только рынка мониторинга сварки (в отличие от раздутого сегмента «цифровых двойников») вырастет с предполагаемых $1,76 billion в 2025 до $4,14 billion в 2035. Это показатель направления развития, а не предпосылка, от которой зависит аргументация статьи. Он согласуется с тенденциями в области совместимости и стандартизации, которые комиссия NIST в 2024 году охарактеризовала как ещё формирующиеся.
Для покупателя в 2026 году — например, если вы работаете с заказчиками Tier 1 в автомобильной промышленности, тяжёлом машиностроении или энергетике, — это означает, что требования к данным прослеживаемости могут появиться в квалификационных аудитах уже в ходе следующего цикла переговоров по контракту, а не упоминаться отдельно только в отчётности об устойчивом развитии. На практике это означает, что следует отдавать приоритет роботизированным сварочным ячейкам, которые подключаются к вашей MES через Modbus TCP, EtherNet/IP или PROFINET, а не просто оптимизировать скорость робота.
Как выбрать сварочный робот, готовый к работе с цифровым двойником: вопросы поставщикам

Готовность к работе с цифровым двойником — это не модные слова и не вопрос о том, лицензии на какое программное обеспечение для цифровых двойников продаёт поставщик. Речь о пяти конкретных вопросах, на которые инженер по продажам должен сразу ответить без уклончивых формулировок и рекламных фраз:
Оценка готовности к работе с цифровым двойником
- Какие параметры система действительно регистрирует и можно ли до покупки посмотреть пример записи данных?
- Это полноценный цифровой двойник с корректировкой траектории на основе модели или цифровой след (односторонняя регистрация данных)? И действительно ли для конкретной производственной задачи нужен цифровой двойник?
- Какие промышленные сетевые протоколы поддерживаются изначально и совместимы ли они с моей MES-системой?
- Можно ли настроить порог приостановки при отклонении отдельно для каждого способа сварки или его задаёт поставщик?
- Каков срок хранения данных и соответствует ли он требованиям стандартов, соблюдение которых проверяют у наших клиентов?
Поставщики, которые уверенно отвечают на все пять вопросов, а не повторяют «наша AI справится», предлагают решения для мониторинга, чьи обещания подтверждаются на практике, когда аудитор приходит на производство. На вопрос 2 особенно важно настаивать на чётком ответе: патентные заявки в этой области показывают, что поставщики реализуют «цифровой двойник» по-разному.
Главный вывод
Мониторинг производства с помощью цифрового двойника сварочного робота действительно полезен, если он обеспечивает синхронизированные записи, готовые к аудиту, и использует реальные стандарты подключения. Но его возможности преувеличены, когда поставщик называет простой сбор параметров «цифровым двойником», не реализуя вторую важную часть определения — сравнение с моделью. Спрашивайте, что именно система сравнивает, а не только какие данные регистрирует.
Часто задаваемые вопросы
В: Можно ли использовать технологию цифрового двойника с существующим сварочным оборудованием?
Да, в большинстве случаев. Технически установить датчики на существующий источник сварочного тока несложно, но обеспечить корректную передачу данных с датчиков в новую MES-систему или на панель мониторинга другого поставщика сложнее, чем часто предполагают.
Да, в большинстве случаев. Технически установить датчики на существующий источник сварочного тока несложно. При наличии подходящих датчиков и интерфейсного комплекта даже старые сварочные системы можно подключить к среде мониторинга. Согласно обзору NIST по совместимости за 2024 год, сложнее обеспечить корректный обмен данными между моделью данных такой модернизированной системы и MES-системой нового предприятия или панелью мониторинга другого поставщика без индивидуальной интеграции. Согласование моделей данных разных поставщиков остаётся нерешённой исследовательской задачей. Заложите расходы на интеграцию в отдельную статью бюджета, а не рассчитывайте, что датчики сами решат проблему. До подписания договора попросите поставщика предоставить контакт клиента, который модернизировал источник сварочного тока другого бренда.
В: Сколько стоит внедрение цифрового двойника для сварочных линий?
Роботизированные сварочные ячейки с одним постом и базовым мониторингом стоят от $85 000 до $120,000. Полноценные системы под ключ для коллекторов котлов или крупных баков стоят от $250 000 до $320,000, без учёта модернизации датчиков и пусконаладочных работ.
Роботизированные сварочные ячейки с одним постом и базовым мониторингом стоят $85 000–$120 000. Полноценные системы под ключ для коллекторов котлов или крупных баков, с заказными сварочными приспособлениями и возможностью применять несколько способов сварки, стоят $250 000–$320,000. Модернизация датчиков оплачивается отдельно: слежение по дуге стоит примерно $8 000–$15,000, а лазерное слежение с машинным зрением, достаточно точное для сварных соединений, критичных к давлению, — $20 000–$35,000. Пусконаладочные работы обычно добавляют ещё 10–15 % к стоимости оборудования.
В: Чем цифровой двойник отличается от традиционных систем мониторинга производства?
Традиционная система мониторинга регистрирует то, что произошло. Полноценный цифровой двойник, пока сварка ещё идёт, сравнивает происходящее в реальном времени с синхронизированной виртуальной моделью и передаёт данные в обоих направлениях.
Традиционная система мониторинга фиксирует прошедшие события. Полноценный цифровой двойник сравнивает текущие результаты с синхронизированной виртуальной моделью непосредственно во время сварки и передаёт данные в обоих направлениях. Если система просто регистрирует параметры — напряжение, ток, подачу проволоки — без сравнения с моделью, её правильнее называть цифровым следом. Оба подхода полезны, но автоматически скорректировать траекторию сварки на основе только что полученных измерений системы машинного зрения может лишь второй.
Операторам достаточно базовой цифровой грамотности; более глубокие навыки зависят от должности.
Операторам достаточно базовой цифровой грамотности. Обычно это освоение панели мониторинга за один-два дня. Сотрудники технического обслуживания учатся интерпретировать оповещения об отклонениях. Больше всего пользы получают специалисты по качеству и инженеры: вложения окупаются, когда они извлекают записи прослеживаемости для аудитов.
В: Что происходит, когда система обнаруживает отклонение во время сварки?
В системах с функцией автоматической приостановки сварка прекращается сразу, как только контролируемый параметр выходит за заданный допуск. Для последующего анализа система регистрирует точное значение, временную метку и параметр, вызвавший остановку.
В системах с функцией автоматической приостановки сварка останавливается, когда контролируемый параметр выходит за заданный допуск (часто около ±5 %, хотя этот порог должен настраиваться для каждого способа сварки, а не задаваться раз и навсегда). Для последующего анализа система регистрирует точное значение и временную метку. Это контрольный предел, заданный производителем, а не величина, установленная нормами ASME или AWS. Прежде чем считать его подходящим для вашего процесса, уточните у поставщика, можно ли изменить порог.
В: Требуется ли мониторинг с помощью цифрового двойника для соответствия требованиям ASME/AWS или это необязательно?
Он необязателен. Нормы AWS D1.1 и раздел IX ASME требуют прослеживаемых записей о сварщике, способе сварки и контроле, но не устанавливают конкретный цифровой формат их хранения. Оцифровывать записи или нет, предприятие решает самостоятельно.
Необязательно. AWS D1.1 и раздел IX ASME требуют документально подтверждать квалификацию сварщика и применяемого способа сварки, а также вести записи о контроле и приёмке, но ни один из этих документов не предписывает конкретный цифровой формат хранения. Изготовитель решает сам, оцифровывать ли записи, чтобы устранить практическую проблему: бумажная маршрутная карта может потеряться, а запись с возможностью поиска — нет.
Почему мы пишем об этом
Все упомянутые здесь конфигурации основаны на внутренней технической документации по всем типам роботизированных сварочных ячеек: с одним роботом, с напольными рельсами, консольным, портальным роботом, AGV и коллаборативными роботами. Мы также изучили рецензируемые научные публикации о цифровых двойниках и отчёт NIST о совместимости цифровых двойников. Если мы не могли независимо проверить показатель — по данным нашего проекта или из цитируемой статистики, — мы указывали это. Материал проверен технической командой Zhouxiang.
Ссылки и источники
- Исследование системы цифрового двойника сварочных роботов на основе данныхWang et al., 2025, PMC (Национальные институты здравоохранения США)
- Визуализация данных сварочных роботов в реальном времени и подготовка к созданию системы цифрового двойникаMagyar, 2024, Scientific Reports (Nature)
- Стандарты цифровых двойников в производствеНациональный институт стандартов и технологий США
- Совместимость цифровых двойников: проблемы, факторы успеха и направления дальнейших исследованийDavid, Shao, Tilbury, Gomes & Zarkhout, 2024, NIST/ISoLA
- Как цифровые двойники выводят обработку металла на новый уровень интеллектуального производстваTim Heston, The Fabricator
- US11347191B2, система и способ предоставления программного обеспечения для сварки как услугиUSPTO
- Что ждёт мониторинг сварки дальше (2026 год и последующие годы)Xiris
- Цифровой двойник для интерактивной сварки человека и робота и анализа поведения сварщикаWang et al., 2020, IEEE/CAA Journal of Automatica Sinica
Связанные статьи
- Автоматизация сварки баков трансформаторов: длинные швы без деформации в больших объёмахещё один пример мониторинга в энергетической отрасли
- Автоматизация сварки труб: сравнение роботизированного, орбитального и ручного способоввыбор способа сварки для того же кластера продукции
- Лазерное слежение за сварным швом для сварочных роботов: как оно корректирует короблениесистема машинного зрения, обеспечивающая коррекцию траектории цифровым двойником
- Сколько на самом деле стоит сварочный робот в 2026 году?подробная разбивка затрат, указанных выше
- Калькулятор ROI сварочного роботаРассчитайте срок окупаемости для своего проекта

