
Свяжитесь с Zhouxiang

Краткие характеристики — роботизированная сварка на верфях
| Скорость наплавки (роботизированная FCAW, обшивка корпуса) | 5–9 kg/h против 1,5–3 kg/h при ручной SMAW |
| Промышленная 6-осевая роботизированная ячейка (система) | $150 000–$400 000 (типичный диапазон, 2024–2026 USD) |
| Сварочная ячейка с коботом (однопостовая) | $80 000–$200 000 (типичный диапазон, 2024–2026 USD) |
| Окупаемость при полной загрузке | 12–22 месяца при одной смене / 8–14 месяцев при двух сменах |
| Доля дефектов: роботизированная и ручная сварка | <1% при роботизированной сварке (после калибровки) против 5–8% при ручной |
| Прогноз дефицита сварщиков в США | К 2029 потребуется 320 500 новых специалистов (AWS); ежегодно открывается 80 000 вакансий |
| Применимые нормы | AWS D3.6M-2017 — подводная сварка; D3.6M-202× проходит публичное рассмотрение ANSI; правила ABS по строительству и классификации стальных судов |
1. Что означает «сварка на верфях» в 2026 — от труда трубных сварщиков до роботизированных ячеек
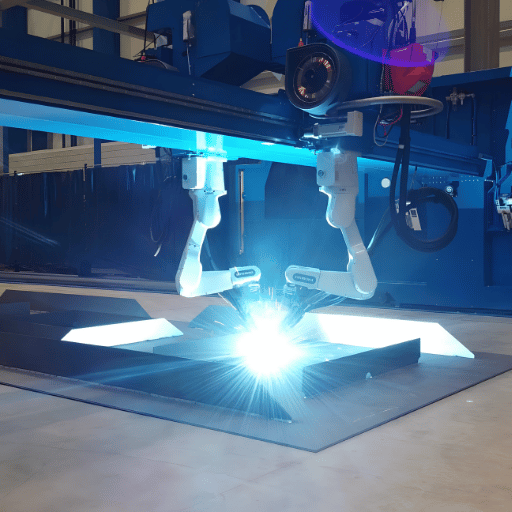 Если вы искали в Google «сварку на верфях», то, скорее всего, сначала увидели страницу с вакансией сварщика. Это объясняется тем, что в судостроительной отрасли США по-прежнему нужны десятки тысяч аттестованных сварщиков на военно-морских и коммерческих верфях.
В данных BLS OEWS NAICS 336600 о строительстве судов и лодок сварщики, резчики и паяльщики входят в одну из крупнейших профессиональных групп. По данным BLS о профессиях, медианная зарплата сварщика в США в мае 2024 составляла около $51 000.
За последние пять лет параллельно развивались мощности роботизированной сварки. Согласно оценке AWS Welding Workforce Data, к 2029 в США потребуется 320 500 новых сварщиков — примерно 80 000 вакансий в год в период с 2025 по 2029.
Большинство аттестованных сварщиков старше 55 лет, а около 153 000 квалифицированных специалистов приближаются к выходу на пенсию. Поэтому верфи, которые рассчитывают на постоянное увеличение штата и приток новичков, упираются в кадровый дефицит. Путь к профессии сварщика на верфи по-прежнему начинается с изучения основ сварки, сертифицированных AWS, а затем включает достойную зарплату в судостроении, рынок труда с растущей конкуренцией и одинаковые условия работы на авианосце и торговом судне. Роботы помогают справляться с объёмом работ на подходящих соединениях, а человек по-прежнему входит в опасную зону, чтобы выполнять операции, которые машинам не под силу. Профессия сварщика на верфи остаётся доступной через ученичество: оно начинается с изучения методов сварки, сертифицированных AWS, получения сертификата AWS или отраслевого морского сертификата и прохождения программ набора кадров, организованных верфями и военно-морскими организациями.
В этой статье мы сосредоточимся на втором мире: разберём, что роботы могут и чего не могут делать в судостроении, а также как производители металлоконструкций принимают решение о покупке и внедрении роботов.
2. Почему верфи покупают сварочных роботов — 5 признаков, что пора автоматизировать сварку
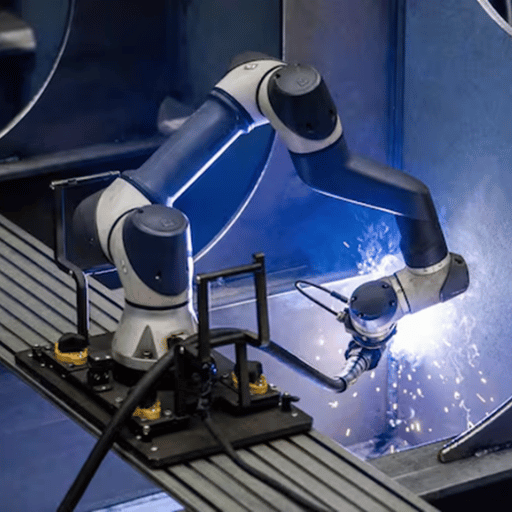 Верфи покупают сварочных роботов не ради эффекта новизны. Они решаются на покупку, только когда превышен порог хотя бы по одному из пяти факторов.
Если к вашей верфи относятся два или более из этих факторов, обсуждение того, каких роботов купить, где их разместить и сколько за них заплатить, уже, скорее всего, идёт за каким-то столом.
5 признаков, что пора автоматизировать сварку
Корея — самый наглядный пример сигнала о резком дефиците рабочей силы. Согласно сообщениям отраслевой прессы, данные Корейской ассоциации сварщиков о рынке труда указывают на дисбаланс спроса и предложения примерно 2 к 1 для специалистов и руководителей в области автоматизированной сварки в 2024 году: спрос, по сообщениям, значительно превышает предложение квалифицированных кандидатов. Этот разрыв и стимулирует быструю роботизацию в дочерних компаниях HD Hyundai, где HD Hyundai Samho заявила, что «интеллектуальная автономная верфь», созданная к 2030 году, может повысить производительность и сократить время производства на 30 процентов.
- Признак кадрового обрыва. Вакансии для аттестованных сварщиков остаются незаполненными уже двенадцать месяцев, а мастер пытается перебросить персонал на отстающие работы. По оценке AWS, в период до 2029 ежегодно нужно будет закрывать примерно 80 000 вакансий (AWS Workforce Data).
- Признак роста доли дефектов. За два финансовых квартала подряд на вашем предприятии увеличивается число часов на ремонт и зачистку в расчёте на тонну работ. Роботизированная FCAW (дуговая сварка порошковой проволокой) позволяет удерживать долю дефектов контроля качества значительно ниже 1 % в системах, где параметры правильно настроены, тогда как при ручной сварке она составляет 5-8 % (синтез отраслевых данных eureka.patsnap, 2024).
- Признак однотипной производительности. Каждую неделю повторяется одна секция судна — обычно продольные элементы панельной линии или угловые швы между рёбрами жёсткости и листом — и на неё уходит больше времени горения дуги, чем на любую другую группу соединений. Повторяемость делает эту задачу подходящей для робота.
- Признак необходимости перемещения между постами. Сварщик тратит заметную часть смены на переходы, установку сварочных приспособлений или ожидание. Платформа с коботом, которую можно перемещать между постами, сокращает простой без перестройки предприятия.
- Признак благоприятной госполитики. В вашей юрисдикции приняли стимулы для инвестиций в судостроение или классификационное общество ужесточило требования к стабильности качества. В США закон SHIPS for America Act (S.1541) предусматривает налоговый кредит в размере 25 % на капитальные инвестиции верфей, что напрямую повышает расчётную окупаемость автоматизации.
3. Три зоны роботизации — сравнение корпуса, переборок и панельной линии
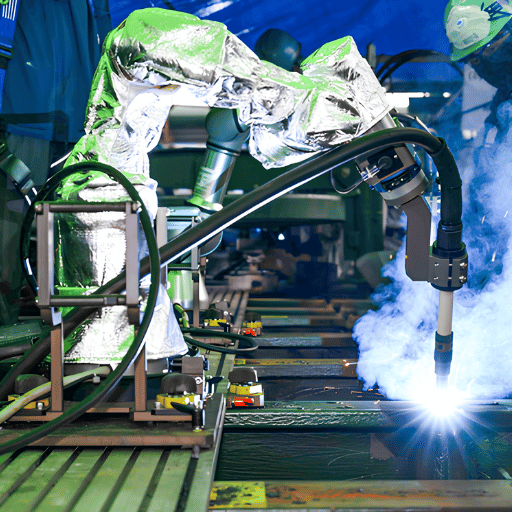 В большинстве презентаций для закупок «роботизированная сварка на верфи» рассматривается как единый процесс. На деле это три разных направления, предъявляющих разные требования к архитектуре робота. Представленное ниже сравнение мы называем матрицей роботизированных зон: корпус / переборка / панельная линия. Это таблица решений из 9 строк, охватывающая геометрию соединений, толщину листа, длину шва, подвижность свариваемого изделия, архитектуру робота, выбор способа сварки, зрелость автоматизации, преобладающий тип дефектов и применимые правила классификационного общества.
| Параметр зоны | Шов обшивки корпуса | Ребро жёсткости переборки | Продольный элемент панельной линии |
|---|---|---|---|
| Преобладающий тип соединения | Стыковое (с V-образной разделкой с одной или двух сторон) | Т-образное соединение с угловым швом | Длинный угловой шов и прямой стыковой шов |
| Диапазон толщины листа | 10–30 mm (DH36/EH36) | Стенка 6–20 mm на листе толщиной 10–25 mm | Панели толщиной 8–18 mm |
| Длина непрерывного шва на секцию | Большая (12–18 m по прямой) | Средняя, повторяющаяся геометрия | Очень большая (20–30 m на панель) |
| Подвижность свариваемого изделия | Низкая — сборка остаётся на месте | Средняя — узлы можно перемещать | Высокая — панели движутся по линии |
| Практичная архитектура робота | Мобильный кобот или портал на рельсовой направляющей | Кобот для нескольких постов или стационарная ячейка | Стационарный портал + несколько лазерных головок/MIG |
| Типичный способ сварки | Роботизированная FCAW; SAW для длинных плоских деталей | Роботизированная GMAW | Гибридная лазерная сварка-MAG; SAW; GMAW |
| Зрелость роботизации | Развивается (мобильные коботы применяются с 2023) | Сложившаяся практика (коботы применяются с 2020) | Зрелая технология (гибридная лазерная сварка на Meyer Werft с 2000) |
| Преобладающий тип дефектов | Деформация листа и пористость | Несплавление у носка стенки | Прожог и коробление длинных швов |
| Применимые правила классификационного общества | ABS Part 2 / AWS D3.5 | ABS, часть 2 + IACS UR W7 | ABS Part 2 + процедура сварки LR |
4. Способы роботизированной сварки судов — MIG/MAG, FCAW, TIG и гибридная лазерная сварка
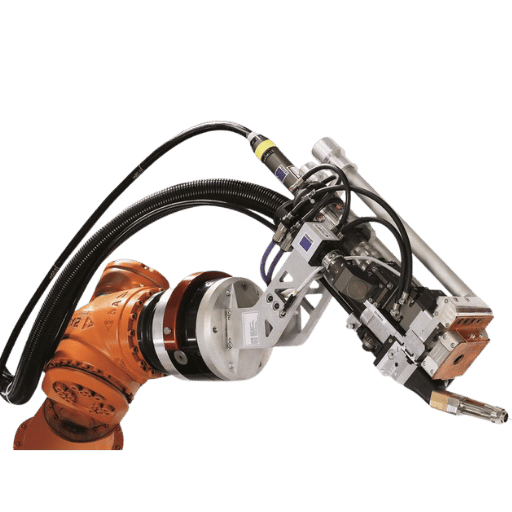 Для судостроения важны четыре способа и технологии роботизированной сварки, и они не взаимозаменяемы. Каждый подходит для своего сочетания толщины листа, геометрии соединения и ограничений по тепловложению, установленных классификационным обществом. WPS (технологическая карта сварки) фиксирует подходящее сочетание параметров для конкретного вида сварки металлоконструкций, а инспектор по сварке использует её, чтобы сопоставить фактическую конструкцию с аттестованными параметрами.
| Способ сварки | Типичная скорость наплавки | Оптимальная область применения | Требования классификационных обществ |
|---|---|---|---|
| Роботизированная GMAW (MIG/MAG) | 3–6 kg/h | Угловые швы рёбер жёсткости толщиной 6–15 mm, лёгкие каркасы | Тепловложение контролируется согласно ABS Part 2 Chapter 4 |
| Роботизированная FCAW | 5–9 kg/h | Швы обшивки корпуса толщиной 10–30 mm из DH36/EH36 | Проволока по AWS A5.20/A5.29; соответствие требованиям к стали обшивки корпуса по ASTM A131 |
| Роботизированная GTAW (TIG) | 0,5–1,5 kg/h | Ёмкости из нержавеющей стали, небольшие трубопроводы, корневые проходы | AWS D3.6M применяется для любых мокрых или сухих подводных работ |
| Гибридная лазерная сварка-MAG | В 2–4× раза быстрее, чем однотипный процесс | Длинные угловые и стыковые швы на панельной линии, корпуса круизных судов | Компания Meyer Werft первой внедрила технологию для производства панелей в 2000 |
📐 Примечание по технологии
В США основным профильным органом остаётся комитет AWS D3 по сварке в морском строительстве. Подводная сварка регулируется AWS D3.6M:2017, который по-прежнему действует; пересмотренный стандарт D3.6M-202x проходит публичное рассмотрение ANSI, срок которого истекает в October 2025, поэтому обновлённое издание может выйти в ближайшее время. К нормативным документам, учитывающим требования регуляторов, относится также NIH PMC4824921 (вентиляция замкнутых пространств, где работают сварщики на верфях) — этот источник помогает обосновать требования к присутствию сварщика, рассматриваемые в разделе 8. Ремонтные работы и сборку блоков ниже ватерлинии сегодня следует выполнять в соответствии с D3.6M как при роботизированной, так и при ручной сварке.
Минимальная температура предварительного подогрева листа корпуса толщиной более 30mm из стали AH36 / DH36 / EH36 для корпуса, соответствующего требованиям ABS, составляет 120 – 150 ° C. При сварке листа толщиной 30 mm, если температура в цехе ниже 5°C, подогрев должен составлять 75°C; если температура в цехе ниже 0°C — 75- 100° C. Для стали ASTM A 131 Group 1 или 2 (в зависимости от толщины и термообработки) в спецификации должны быть указаны требования, подробности приёмочных испытаний и условия поставки по механическим свойствам; для всех этих марок гарантируется минимальный предел текучести 355MPa и контролируется ударная вязкость при низких температурах.
При квалификации технологии сварки параметры роботизированной FCAW следует настроить с учётом этих температур предварительного подогрева и предельных межслойных температур, а не брать приблизительные значения.5. Промышленные роботы и коботы — когда каждый вариант подходит для верфи
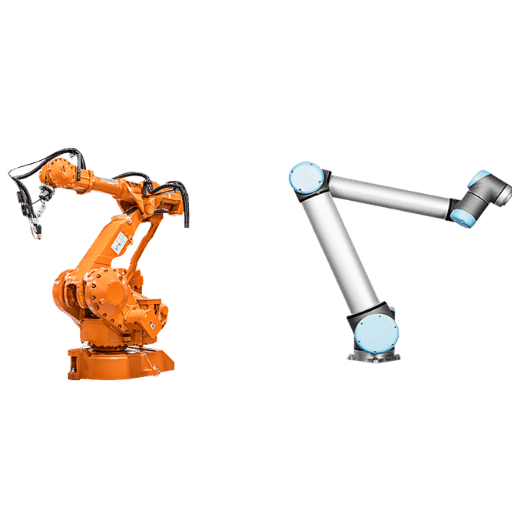
Достаточно ли мощные коботы для сварки корпуса судна?
Краткий ответ: да — для угловых швов и большинства рёбер жёсткости на листах толщиной примерно до 20 mm; для более толстых листов корпуса потребуется «магнитное основание и программирование многопроходной сварки». Подробный ответ: коботы не заменяют 6-осевые роботы, а роботы не заменяют коботы для контроля качества в условиях верфи.✔ Промышленный 6-осевой робот — преимущества
- Большая продолжительность горения дуги — 60 to 100 % в течение всей смены
- Лучше всего подходит для стационарных панелей, повторяющихся форм и больших серий однотипных изделий.
- Более высокая скорость наплавки — поддерживает гибридную лазерную сварку-MAG
- Ниже затраты на метр шва при высокой загрузке
⚠ Промышленный 6-осевой робот — ограничения
- Требуются стационарное место, защитное ограждение и программа сварочных приспособлений
- Простаивает, если следующая задача находится на другом конце верфи
- Перепрограммирование при изменении геометрии требует дополнительного времени
- Высокие первоначальные вложения ($150K–$400K, типичный диапазон; для портала — больше)
✔ Сварочная ячейка с коботом — преимущества
- Можно перемещать между постами для сварки рёбер жёсткости, сборки переборок и изготовления каркасов
- Лёгкие сварочные горелки с магнитным основанием позволяют выполнять несколько проходов на более толстых листах без перестройки цеха
- Ниже первоначальные вложения — однопостовые ячейки стоят $80K–$200K
- Программирование вручную с ведением робота сокращает время переналадки
⚠ Сварочная ячейка с коботом — ограничения
- Дуга горит меньше времени, чем у мощного промышленного робота
- Ограничения по полезной нагрузке — нужно учитывать массу горелки и механизма подачи проволоки
- Для швов длиннее ~3 m проще использовать перемещение портала, чем добираться до шва коботом, что требует больше труда!
- Согласно OSHA 29 CFR 1915 Subpart B, при сварке в замкнутом пространстве внутрь должен входить человек.
6. Поставщики — сравнение Fanuc, ABB, Yaskawa, Kawasaki и китайских производителей
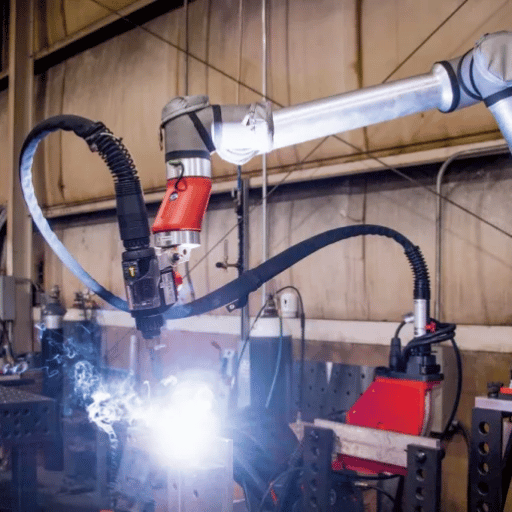 Поставщики сварочных роботов делятся на четыре практические группы. Ни одну нельзя назвать лучшей вообще: каждая предлагает свой баланс сроков поставки запчастей и полной стоимости с доставкой и вводом в эксплуатацию. Верфи, планирующей капитальные расходы на 2026, следует выбрать группу, которая соответствует имеющейся системе управления и возможностям технического обслуживания, а затем вести переговоры внутри неё.
| Группа | Основные поставщики | Опыт и история | В чём обычно сильны на верфях |
|---|---|---|---|
| Четыре крупнейших японских производителя | Фанук, Яскава, Кавасаки, OTC (Дайхен) | Более 40 лет опыта в управлении дуговой сваркой; самая большая установленная база | Промышленные ячейки для панельных линий; высокопроизводительная FCAW; долгосрочные договоры на обслуживание |
| Европейские производители | ABB, Kuka, IGM (Австрия) | Эффективное планирование траектории, интеграция с управлением процессами классификационных обществ | Верфи ЕС по строительству круизных судов; угловые швы металлоконструкций; гибридная лазерная сварка-MAG с партнёрами по лазерным технологиям |
| Американские интеграторы и платформы коботов | Lincoln Electric, Miller, Path Robotics, Hirebotics, Novarc, ячейки на базе Universal Robots | Опыт работы с источниками сварочного тока + слежение за сварным швом с помощью AI | Мобильные коботы; слежение за швом трубы; программы HII/Navy (HII × Path Robotics 2026) |
| Китайские производители | Множество системных интеграторов в провинциях Цзянсу, Чжэцзян и Гуандун (в том числе решения для роботизированной сварки в судостроении от китайских производителей оборудования) | Меньше опыта в дуговой сварке; конкурентная полная стоимость с доставкой и вводом в эксплуатацию | Сварные соединения в виде угловых швов по цене $/м ниже уровня tier-1; портальные рамы; интеграция в рамках проекта |
7. Стоимость и ROI — модель окупаемости роботизированной ячейки с тремя факторами
Каков типичный срок окупаемости роботизированной сварочной ячейки?
По отраслевым данным, для роботизированных сварочных ячеек, установленных на предприятиях тяжёлого машиностроения, срок окупаемости составляет 12-22 месяца при работе в одну смену и 8-14 месяцев при работе в две смены. Традиционное правило «18-36 месяцев», заимствованное из автомобильной промышленности, завышает срок для современных систем со слежением за сварным швом и встроенными источниками сварочного тока. Разницу между верфями объясняют три фактора, и ни один из них не связан с самим роботом. Рассчитайте эти три показателя для своего предприятия.Модель окупаемости роботизированной ячейки с тремя факторами
- Фактор 1 — увеличение скорости наплавки. Роботизированная FCAW наплавляет 5-9 kg/h на обшивке корпуса против 1,5-3 kg/h при квалифицированной ручной SMAW. На тех группах соединений, где робот может непрерывно вести сварку, этого достаточно для повышения производительности в 2-3 раза.
- Фактор 2 — сокращение затрат на персонал. Одна роботизированная ячейка обычно заменяет 2-3 сварщиков при работе в одну смену. В 2025 медианная зарплата аттестованного сварщика в США составляет $48 000-$58 000; полные затраты на одного работника с учётом налогов, льгот и других расходов составляют от $67 000 до $93 000 в год в зависимости от региона и пакета льгот.
- Рычаг 3 — разница в уровне дефектности. При откалиброванной роботизированной сварке со слежением за сварным швом доля дефектов составляет менее 1 % против типичных 5-8 % при ручной сварке. Один производитель металлоконструкций вернул 17 % еженедельного времени технических специалистов, которое раньше уходило на исправление дефектов сварки. В судостроении дефекты сварных соединений означают шлифование, дым, шум и доработку — всё это статьи расходов, которые помогают сократить благодаря рычагу 3 (Inrotech, 2024).
📐 Пример расчёта
Стоимость сварочной ячейки с промышленным коботом — $225 000. Она работает в одну смену и заменяет двух сварщиков, полные годовые затраты на каждого из которых составляют $75 000. При снижении доли дефектов на 3 % относительно типичного бюджета на доработку срок окупаемости составит примерно 17 месяцев, а пятилетний ROI — около 248 % только за счёт сокращения затрат на персонал и исправление дефектов. Показатель изменится в зависимости от коэффициента загрузки при переходе на вторую смену: при работе в две смены срок окупаемости сокращается до 8-10 месяцев без изменения капитальных затрат.
8. Роботизированная сварка и сварщик — критерий выбора по 5 типам соединений
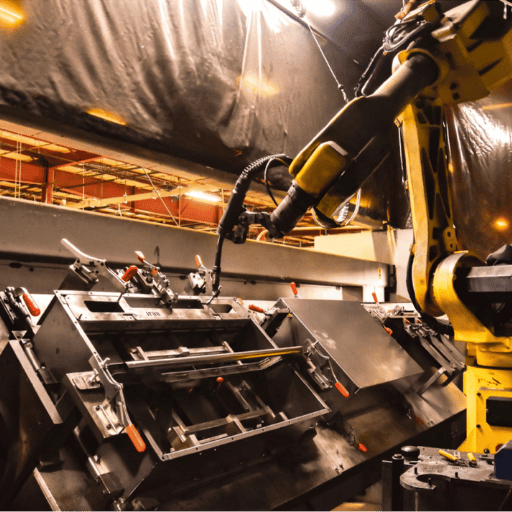 Честный вопрос звучит не так: «Какие соединения робот сваривает лучше?» Он звучит так: «Какие соединения уже невыгодно доверять человеку?» Приведённую ниже проверку по пяти критериям мы называем порогом принятия решения между роботом и сварщиком (правило 5 соединений). Применяйте её к отдельным соединениям, а не ко всему проекту.
- Проверка повторяемости: одна и та же геометрия соединения повторяется на одном и том же приспособлении более 100 раз в месяц. Если да, это кандидат для роботизации.
- Проверка длины непрерывного шва: длина одного непрерывного шва превышает 1.5 м или 3 м на линии сборки панелей. При такой длине преимущество в скорости наплавки становится решающим.
- Проверка доступности: робот или коллаборативный робот может получить доступ к соединению со стандартной сварочной горелкой, не входя в замкнутое пространство. Если для входа потребуется процедура спасения работника, предусмотренная OSHA 29 CFR 1915 Subpart B, это соединение должен сваривать человек.
- Проверка скорости наплавки: для соединения требуется наплавлять не менее 4 kg/h металла шва. При меньшем значении ручная SMAW или сварка GMAW с ручным ведением горелки остаются конкурентоспособными при небольших партиях.
- Проверка класса по нормативам: соединению присвоен класс (ABS или AWS D3.6M), определяющий его как типовой производственный шов, а не как критичный для корпуса шов уровня 1, требующий доработки. Швы уровня 1, особенно подводные, — совсем другое дело; их лучше доверить специалистам-сварщикам.
«Сварку сложнее всего автоматизировать практически в любой отрасли, и судостроение не исключение. Производство судов не отличается чистотой и идеальной повторяемостью». — Инженер по промышленной автоматизации, обобщающий тенденции закупки мобильных коллаборативных роботов на верфях США и Кореи в 2026
9. Перспективы отрасли в 2026: внедрение технологий верфями Кореи, Китая, Японии и возврат судостроения в США
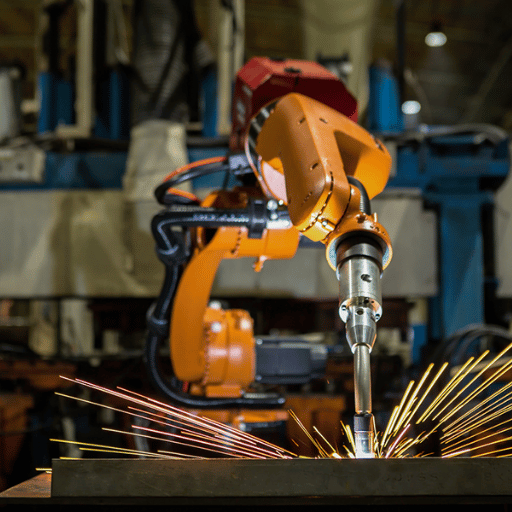 В ближайшие 24 месяца на автоматизацию сварки на верфях будут влиять три региональные тенденции, причём темпы их развития заметно различаются.
| Регион | Прогноз развития на 2026 | Практические выводы |
|---|---|---|
| Корея | Цель HD Hyundai Samho — повысить производительность на 30 % к 2030; Hanwha Ocean использует около 80 коллаборативных роботов на верфи в Кодже; Samsung Heavy планирует удвоить объём проектной автоматизации к 2030. | Поставки секций корпуса от корейских предприятий уровня tier-1 продолжают ускоряться. Покупка роботизированной ячейки сейчас, чтобы конкурировать по времени цикла, — это защитный, а не наступательный шаг. |
| Китай и Япония | Расширение мощностей в сегменте коммерческого судостроения; японские производители по-прежнему лидируют в экспорте систем управления дуговой сваркой. | При выборе поставщика по совокупным затратам на поставку выигрывают ячейки китайских производителей с системами управления процессом уровня 1. До покупки проверьте, как будет проходить квалификация процесса классификационным обществом. |
| США и ЕС | Закон SHIPS for America Act (S.1541) — инвестиционная налоговая льгота 25 %, программа Maritime Prosperity Zone; партнёрство HII × Path Robotics в области физического AI, февраль 2026; лазерная сварка с цифровым двойником DIGIMAR от Meyer Werft | При планировании капитальных затрат в США после Q3 2026 учитывайте налоговый кредит ITC в размере 25 % при расчёте окупаемости. Верфи ЕС продолжают лидировать в гибридной лазерной сварке; ожидается передача этой технологии американским программам строительства круизных судов. |
Часто задаваемые вопросы
В: Что такое сварка на судостроительной верфи?
Посмотреть ответ
Сварка на верфи охватывает сварку металлоконструкций и оборудования судов и лодок при строительстве, ремонте и переоборудовании. Она может включать изготовление сварных швов на листах обшивки корпуса, рёбер жёсткости переборок, продольных связей для сборки панелей, а также труб и баков. В 2026 году отрасль будет всё заметнее разделяться на ручную сварку, которую выполняют квалифицированные сварщики труб и металлоконструкций, и роботизированную сварку панелей, рёбер жёсткости и стыков корпуса со слежением за сварным швом.
В: Можно ли полностью автоматизировать сварку корпуса судна в 2026?
Посмотреть ответ
Нет. На верфях HD Hyundai, Meyer Werft и других ведущих предприятиях сборка панелей широко автоматизирована: при изготовлении огромных круизных лайнеров используется почти 450 км гибридной лазерной сварки. При этом сварка швов на листах обшивки существующих секций уже переходит к мобильным коллаборативным роботам со слежением за сварным швом с помощью AI. Сварка в сложных проходах труб через опоры, в танках двойного дна и при выполнении работ уровня tier-1 под водой остаётся сферой ручных сварщиков и регулируется правилами OSHA / AWS D3.6M.
В: За какой срок обычно окупается роботизированная сварочная ячейка на судостроительной верфи?
Посмотреть ответ
Согласно отраслевым данным, при одной смене срок окупаемости обычно составляет 12-22 месяца, при двух сменах — 8-14 месяцев. Полная стоимость $75 000 и окупаемость за 17 месяцев, а также ROI за 5 лет свыше 248 % для одной роботизированной ячейки стоимостью $225 000, обслуживаемой двумя сварщиками, основаны лишь на замене двух штатных сотрудников за счёт снижения затрат на труд и доработку. При этом также сокращается доля дефектов сварки на 3 % — ещё до учёта льгот по закону SHIPS Act, которые могут компенсировать до 25 % амортизируемой стоимости.
В: Сколько зарабатывают сварщики на судостроительных верфях в 2026?
Посмотреть ответ
По данным BLS за май 2024, медианная зарплата в США составляет $51,000, однако надбавка за квалификацию для сертифицированных сварщиков труб и корпуса, а также доплаты за работу в замкнутых пространствах и сверхурочные могут значительно увеличить заработок.
В: Какова роль сварки в судостроительной отрасли?
Посмотреть ответ
Сварка — основа корпуса судна, фундаментов оборудования, трубопроводов, танков и монтажа судового оборудования. Сегодня в отрасли широко применяются распространённые процессы сварки: дуговая сварка металлическим электродом в газовой среде (GMAW/MIG/MAG), сварка порошковой проволокой (FCAW), ручная дуговая сварка покрытым электродом (SMAW), дуговая сварка вольфрамовым электродом в газовой среде (GTAW), сварка под флюсом (SAW), а также всё чаще — гибридная лазерная сварка MAG на линиях сборки панелей. Ведущие классификационные общества в морской отрасли — ABS, ClassNK, LR, DNV и BV — устанавливают требования к квалификации технологии сварки. Для морских условий применяются требования AWS D3, а в D3.6M подробно описана подводная сварка. Согласно данным BLS OEWS NAICS 336600 за 2024, сварщики относятся к самым многочисленным категориям квалифицированных рабочих на судостроительных верфях, однако роботы меняют ситуацию, выполняя всё большую долю экономически целесообразной наплавки.
В: Может ли коллаборативный робот сваривать обшивку корпуса или нужен промышленный 6-осевой робот?
Посмотреть ответ
Коллаборативный робот особенно хорошо подходит для угловых швов между рёбрами жёсткости и листом, а также для многих многопроходных швов толщиной до 20 мм. Его можно оснастить магнитным креплением и устанавливать в разных местах, например над палубой. Однако для длинных непрерывных швов на листах и панелях длиной более 3m, а также для обеспечения высокой производительности всей линии сборки панелей требуется более мощное решение — обычно промышленная система с 6-осевым роботом или портал, способные работать с высокой продолжительностью включения и обеспечивать более высокую скорость наплавки. Сейчас многие верфи внедряют оба типа систем: коллаборативные роботы для работ с изменяющейся геометрией, например со рёбрами жёсткости, а промышленные роботы — для швов на панелях.
По теме — решение для роботизированной сварки в судостроении
Если вы хотите подробнее узнать о конкретных роботизированных системах, упомянутых в этой статье, включая платформу, на которой построена наша система для сварки корпусов судов, переборок и панелей на полной линии, предлагаем посетить страницу с нашими роботизированными решениями для судостроения и ознакомиться с демонстрацией для корпоративных заказчиков.Ссылки и источники
- Сварщики, резчики, паяльщики и специалисты по пайке твёрдым припоем — справочник Occupational Outlook Handbook — Бюро статистики труда США
- Национальная статистика занятости по отраслям за май 2024, NAICS 336600: строительство судов и лодок — Бюро статистики труда США
- Панель данных о кадрах в сфере сварки AWS — Американское общество сварщиков
- Комитет D3 по сварке в морском строительстве — Американское общество сварщиков
- AWS D3.6M:2017: нормы подводной сварки (с проектом D3.6M-202x для публичного рассмотрения ANSI) — Американское общество сварщиков
- 29 CFR 1915 Subpart B — замкнутые или закрытые пространства — работа на судостроительных верфях — Управление по охране труда США
- Вентиляция замкнутых пространств при сварке на судостроительных верфях — NIH/NCBI PMC
- Слежение за сварным швом и инспекционный робот на основе усовершенствованной модели YOLOv8s-Seg — NIH/NCBI PMC, 2024
- US12304013B2 — системы и способы слежения за швом при сварке труб — Google Patents / Novarc Technologies, май 2025
- S.1541 — закон SHIPS for America Act of 2025 — 119-й Конгресс
- Новый закон SHIPS Act призван преобразовать судостроительную отрасль США — новости U.S. Naval Institute, декабрь 2024
- Инновации в судостроении: гибридная лазерная сварка сверху вниз — Laser Focus World
- HII объединяется с Path Robotics для интеграции физического AI в судостроение с участием людей и без них — редакция новостей HII, февраль 2026
- Модернизация автоматизации сварки в рамках проекта Ingalls «Верфь будущего» — WorkBoat
- HD Hyundai закупает компактных сварочных роботов для труднодоступных участков судов — The Maritime Executive
- Перспективы, тенденции и оплата труда сварщиков по данным AWS — The Fabricator
Об этом анализе
Это руководство для сварщиков в судостроении на 2026 год основано на обобщении примерно 16 различных общедоступных источников данных. В анализе собраны прогнозы занятости BLS, прогноз кадровой потребности AWS, нормы, включая AWS D3.6M для подводной сварки и требования OSHA 29 CFR 1915 по охране труда и гигиене на судостроительных верфях, а также авторитетные отраслевые рекомендации, включая указания ABS по предварительному подогреву стали, и публикации судостроительной прессы о Meyer Werft, HD Hyundai, Hanwha Ocean, Ingalls Shipbuilding, HII Path Robotics и обзоре закона США SHIPS for America Act. Приведённые показатели стоимости, окупаемости и наплавки отражают опубликованные отраслевые данные за период с начала 2024 до середины 2026; это отдельно отмечено там, где такие сведения приводятся. Любое цитируемое число или статистический показатель старше шести месяцев помечен звёздочкой. Аналитическая схема, состоящая из модели окупаемости на основе 3 факторов и порога принятия решения по 5 соединениям, разработана нами на основе этих данных и служит лишь основой или отправной точкой для анализа внедрения технологий на конкретной судостроительной верфи.

