
Свяжитесь с Zhouxiang

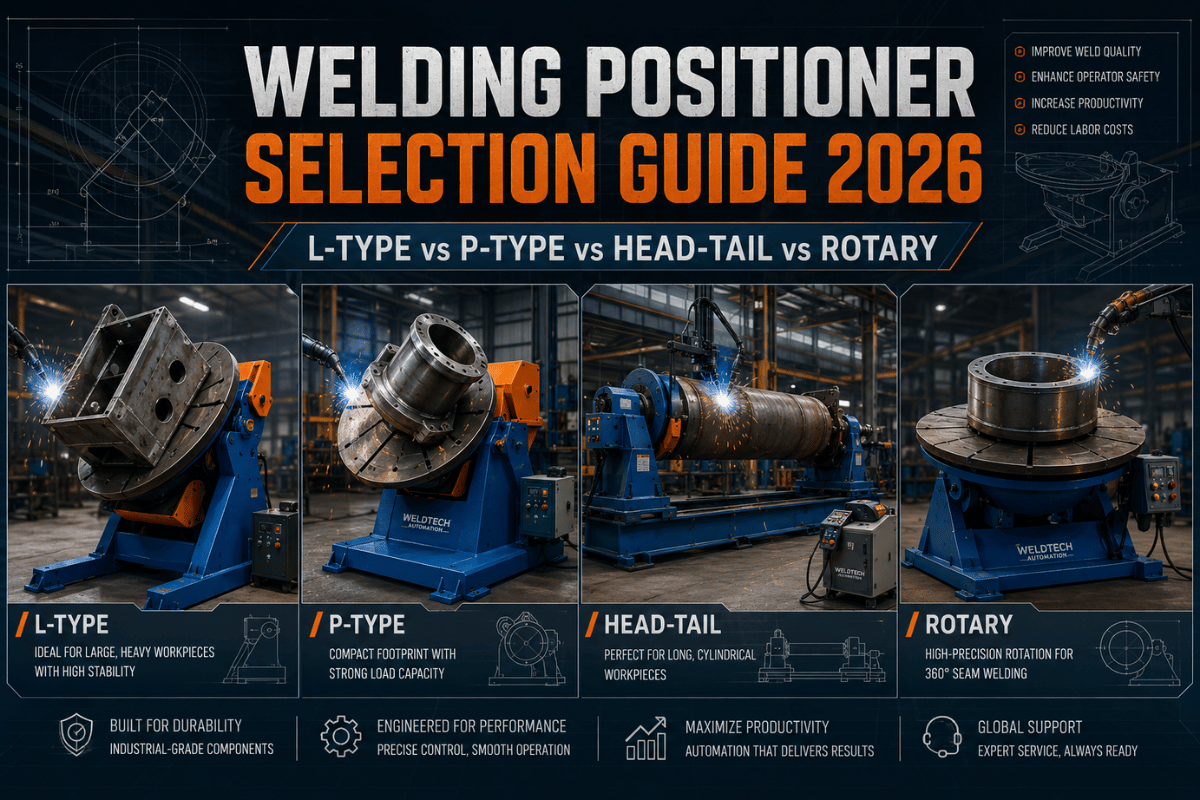
Краткие характеристики сварочных позиционеров промышленного класса
| Диапазон грузоподъёмности | 10 kg (настольные модели) — 60 000 kg (тяжёлые позиционеры с передней и задней бабками) |
| Типичный диапазон наклона | 0° — 135° (у некоторых моделей с опущенным центром — 180°) |
| Скорость вращения | Регулируемая, 0,05 — 8 RPM (при большинстве промышленных сварочных работ используют 0,5 — 4 RPM) |
| Сварочный ток через заземление | 300 A (для лёгких работ) — 1 200 A+ (для тяжёлой промышленности) |
| Диапазон цен (USD, 2026) | $200 (самодельный поворотный стол) — $100 000+ (прецизионный роботизированный) |
| Типичный срок службы | 10 — 15 лет (при тяжёлой промышленной эксплуатации и обслуживании) |
🔎 Примечание о названиях — в Азии и на Западе используют разные классификации
Термины «L-Type» и «P-Type» пришли из китайской и более широкой азиатской индустрии сварочного оборудования, где название определяет форма рамы — буква, которую напоминает шасси при взгляде сбоку. В западных каталогах Koike Koike Aronson, Pandjiris или Aronson используют функциональные названия: «наклонно-поворотный позиционер с одной опорой», «портальный позиционер», «позиционер с передней и задней бабками» или «напольный поворотный стол». Обе системы описывают одно и то же оборудование. Здесь мы сопоставляем их, чтобы покупатели, сравнивающие предложения из обоих регионов, могли точно определить, какую конструкцию им предлагают.
Что такое сварочный позиционер и чем он не является
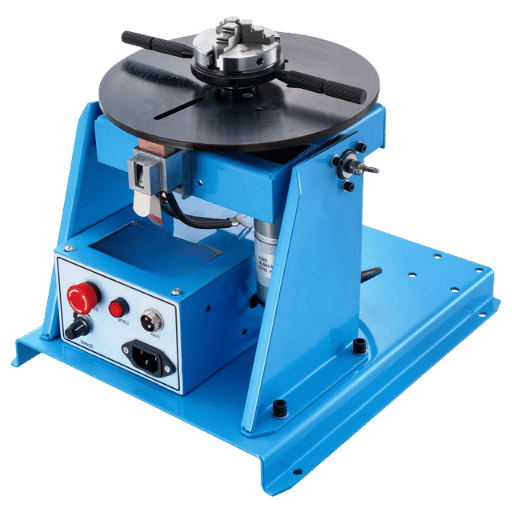 Сварочный позиционер — это механическое устройство, которое удерживает свариваемое изделие и с помощью привода поворачивает и наклоняет его, чтобы сварной шов находился в нижнем или близком к нижнему положении. Смысл в том, чтобы подать сварной шов к сварщику, а не перемещать сварщика вокруг шва. Согласно общему стандарту OSHA по сварке 29 CFR 1910.252, контролируемое механическое позиционирование относится к основным инженерным мерам защиты, помогающим снизить воздействие шлака, утомляемость и опасность сварки в потолочном положении.
Важно различать 4 вида оборудования, которые в каталогах могут выглядеть похоже, но выполняют разные функции:
| Устройство | Оси движения | Оптимальное применение |
|---|---|---|
| Сварочный позиционер | Вращение + наклон (2 оси или больше) | Листы, кронштейны, рамы, ёмкости — когда требуется менять угол |
| Поворотный стол | Только вращение (1 ось) | Круглые изделия, кольцевые швы — без необходимости наклона |
| Роликовые вращатели | Вращают цилиндр на опорных роликах | Кольцевые швы на длинных трубах и ёмкостях |
| Сварочный манипулятор | Перемещает сварочную горелку, а не изделие | Сварка колонной и стрелой, длинные продольные швы |
Как подобрать позиционер по грузоподъёмности, наклону и скорости вращения
 Грузоподъёмность — это не просто «сколько весит деталь». Она зависит от веса изделия и расстояния от его центра тяжести (Center of Gravity) до планшайбы. Если не учесть это расстояние, указанное в спецификации значение грузоподъёмности теряет смысл:
«Сварная конструкция массой 50-lb., центр тяжести которой находится на расстоянии 3 inches от поверхности поворотного стола, создаёт крутящий момент 12,5 ft-lbs. в вертикальном положении. Если увеличить расстояние до 6 in., крутящий момент возрастёт до 25 ft-lbs. Из-за увеличения момента может понадобиться машина большей грузоподъёмности». — Jason Ladd, менеджер по продукции для переносного и газового оборудования, Koike Aronson Inc., статья в журнале The WelderПоэтому добросовестные производители указывают грузоподъёмность для двух положений. Первое — горизонтальная нагрузка при горизонтальной планшайбе (планшайба направлена вверх, сила тяжести перпендикулярна столу), второе — вертикальная нагрузка при вертикальной планшайбе (планшайба стоит вертикально, и патрон удерживает изделие под действием силы тяжести). Например, для Kaka WP-500B указана нагрузка 1 102 lb при горизонтальной планшайбе и только 551 lb при вертикальной — снижение на 50 percent, которое часто становится неприятным сюрпризом для тех, кто впервые покупает позиционер.
Какой грузоподъёмности сварочный позиционер мне нужен?
Практическое правило из 3 шагов, основанное на методе оценки грузоподъёмности сварочной ячейки:- Взвесьте самую тяжёлую сварную конструкцию, которую планируете обрабатывать на машине в ближайшие 3 года, вместе со сварочными приспособлениями и патронами. Ориентируйтесь на это значение, а не на среднее.
- Измерьте смещение центра тяжести (CoG) относительно планируемого положения планшайбы. Умножьте смещение в фунтах на фут, чтобы получить крутящий момент. Сравнивайте его с допустимым крутящим моментом при вертикальной нагрузке на планшайбу, а не с показателем для горизонтальной нагрузки.
- Заложите запас грузоподъёмности 25 to 40 percent на термические напряжения из-за расширения, деформацию приспособления и увеличение размеров свариваемого изделия после расчёта стоимости. Именно этот параметр чаще всего выводит позиционеры из строя.
| Класс нагрузки | Грузоподъёмность | Типичный наклон и скорость вращения | Типичное применение |
|---|---|---|---|
| Настольный | 10 — 50 kg | 0° — 90°, 0,5 — 8 RPM | Ремонт TIG-сваркой, небольшие кронштейны |
| Для лёгкой промышленной эксплуатации | 100 — 500 kg | 0° — 135°, 0,1 — 5 RPM | Мастерские, ремонт автомобилей, рамы |
| Для тяжёлых условий эксплуатации | 1 000 — 5 000 kg | 0° — 135°, 0,05 — 2 RPM | Сосуды под давлением, тяжёлое оборудование |
| Прецизионный / роботизированный | По требованиям проекта | 0° — 180°, сервоприводное управление | Аэрокосмическая отрасль, ячейки для производства металлоконструкций |
📐 Примечание по проектированию
Подключайте шасси позиционера непосредственно к заземлению. Позиционер со сквозным подключением кабеля связи и заземлением между столом и источником питания позволяет заземлять стол через соединение со шасси — тогда не нужно каждый цикл откручивать и снова крепить зажим заземления. Согласно рекомендациям NIOSH для 1910.252 General Requirements, все кабели заземления должны быть надёжно закреплены на оголённом металле. Для этого перед креплением зажима к каретке удалите краску.
Сварочный позиционер L-Type: наклон и вращение с одной опорой
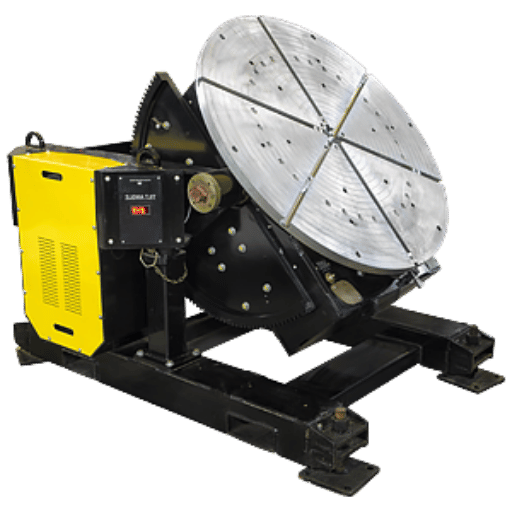 L-Type — самый распространённый позиционер для одной роботизированной сварочной ячейки. В западных каталогах его узнаваемый профиль при взгляде сбоку называют «наклонно-поворотным позиционером с одной опорой»; вариант с наклоном также называют «позиционером с передней и задней бабками». Шарнир на опоре обеспечивает основное движение — вращение планшайбы. Вместе с наклонной опорой оно позволяет сварщику или роботу обрабатывать верхнюю и 3 боковые стороны изделия без повторного перевешивания.
У позиционеров этой категории вращение планшайбы сочетается с наклоном опоры, обеспечивая доступ к 3 сторонам изделия без повторного перевешивания. Обычно угол наклона составляет от 0° до 90° (некоторые модели наклоняются на 135), а вращение — на полный круг, 360degrees.
✔ Преимущества
- Компактные размеры — идеально для ячеек с одним роботом
- Две полноценные оси движения; позиционер с передней и задней бабками стоит примерно на 60 percent дороже.
- Удобное крепление оснастки — стол с отверстиями под болты или Т-образными пазами
- Отлично подходит для работы с шестикоординатным роботом в качестве внешней согласованной оси.
⚠ Ограничения
- Консольная конструкция с одной опорой значительно снижает грузоподъёмность при вертикальной нагрузке
- Очень длинные изделия (более 1.5 meters в передней части) могут перегрузить опору.
- Нет устойчивой двухточечной опоры. Не лучший выбор для цилиндрических изделий.
- Диапазон наклона обычно меньше 135 градусов
Сварочный позиционер P-Type: портальная рама с двумя стойками
 В конструкции P-Type есть вторая колонна. Если смотреть сверху, вращающаяся планшайба расположена между двумя вертикальными стойками, соединёнными балкой в портальную конструкцию. Обозначение Z происходит от китайского торгового сокращения для этой компоновки. В западных каталогах её ближайший аналог — портальный позиционер или позиционер с двумя колоннами (тяжёлые редукторные модели серии G от Koike относятся к этой категории по назначению).
По сравнению с L-Type у P-Type есть два преимущества: изделие опирается на стойки с обеих сторон, а не висит на одной консоли, а диапазон наклона обычно достигает 135°+. В портальные позиционеры, обычно рассчитанные на 3 000 – 10 000 kg, можно устанавливать оснастку рядом друг с другом для сварки сложных симметричных конструкций, коробчатых изделий из листового металла неправильной формы, крупных сегментов труб или их комбинаций.
Компромисс — занимаемая площадь и стоимость: P-Type занимает примерно в 2 – 3X раза больше места, чем L-Type аналогичной грузоподъёмности, и стоит сопоставимо дороже. В отраслевом прайс-листе за 2026 год лёгкие промышленные L-Type стоимостью 1 500 – 5 500 USD сравниваются с P-Type той же грузоподъёмности за 8 000 – 25 000 USD, также за 2026 год. Действительно ли вам нужна работа с двумя стойками или ту же задачу решит более компактный и недорогой L-Type с подходящей оснасткой?
📐 Примечание по проектированию — правило пролёта между стойками
Максимальный габарит изделия для P-Type равен расстоянию между внутренними поверхностями стоек минус 4 – 6 inches с каждой стороны, которые требуются для оснастки, газовых шлангов и перемещения сварочной горелки. Если изделие занимает 95 percent пролёта между стойками, сварить боковые швы не удастся — сварочная горелка не сможет добраться до этой зоны. Всегда проверяйте внутренний размер (полезный пролёт), а не номинальное значение.
Позиционер с передней и задней бабками: длинные и цилиндрические изделия
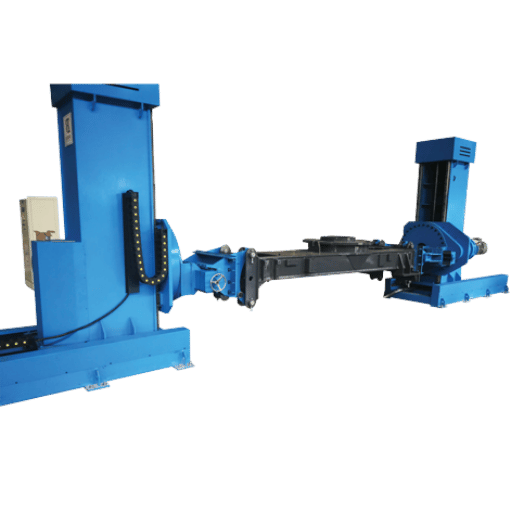
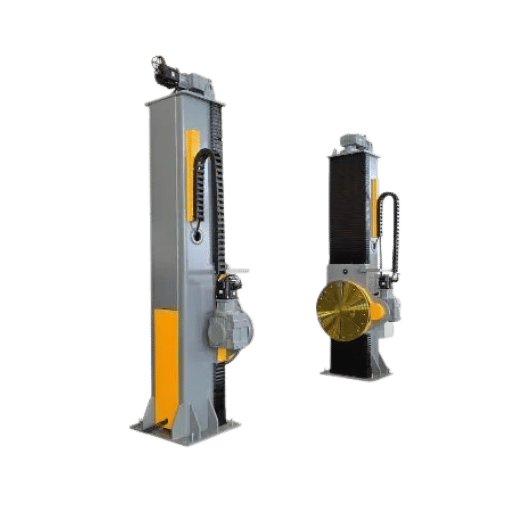 Позиционер с передней и задней бабками похож на токарный станок. Передняя бабка оснащена патроном или планшайбой, а задняя бабка (обычно с приводом для перемещения по высоте, чаще без привода) поддерживает другой конец изделия. Бабки соосны, изделие вращается в обоих направлениях с точно регулируемой скоростью.
Это оптимальное решение для длинных изделий (обычно 4-30 ft между бабками), тяжёлых цилиндрических деталей (сосудов под давлением, трубных секций, валов, балок металлоконструкций) и задач, где соотношение высоты центра тяжести и крутящего момента исключает использование консольных позиционеров. Часто такие модели выпускаются парами для тяжёлых условий грузоподъёмностью 5 ton и 10 ton и доступны в виде бывших в употреблении изделий из каталогов специализированных магазинов.
Подходит ли сварочный позиционер для сварки труб?
Да, но выбор между позиционером с передней и задней бабками и роликовыми вращателями зависит от задачи. Оба типа вращают трубу под неподвижной сварочной горелкой, но отличаются по следующим параметрам:
Правило 3 вопросов: позиционер с бабками или роликовые вращатели
На типичном трубном производстве среднего размера устанавливают позиционер с патронным креплением и передней и задней бабками для фланцевых секций, а также параллельный ряд роликовых вращателей для обычных труб. Эти устройства не взаимозаменяемы, и обычно выгоднее заложить в бюджет оба типа, чем выбирать один с избыточной грузоподъёмностью для обеих задач.
Частая проблема на производстве — недостаточно надёжная фиксация патрона. Во время сварки тепловое расширение изделия может привести к чрезмерно слабому зажиму и проскальзыванию изделия либо к поломке плохо зажатого патрона (часто ломаются губки). Для надёжного крепления изделия самоустанавливающийся 3-кулачковый патрон подбирают так, чтобы зазор между губками и изделием составлял примерно 0.1 to 0,3 mm на каждые 100 mm диаметра изделия; так поступают во всех профильных лабораториях.
- Изделие цилиндрическое и открыто с обоих концов? Если да (корпус бака, открытая труба), обычно лучше подойдут роликовые вращатели: они дешевле, а простую конструкцию с опорными роликами легко масштабировать, добавляя секции.
- Есть закрытые днища или фланцы, из-за которых ролики не смогут надёжно удерживать изделие? Тогда потребуется позиционер с патронным креплением и передней и задней бабками: ролики не удерживают изделия с закрытыми концами и фланцами (например, двустворчатыми дверями или коленами).
- Если нужно постоянно смещать изделие относительно оси вращения, выбирайте вращающуюся переднюю бабку с наклонной станиной. Позиционеры с передней и задней бабками предназначены для работы на одной оси.
Поворотный позиционер: вращение на 360 градусов по одной оси
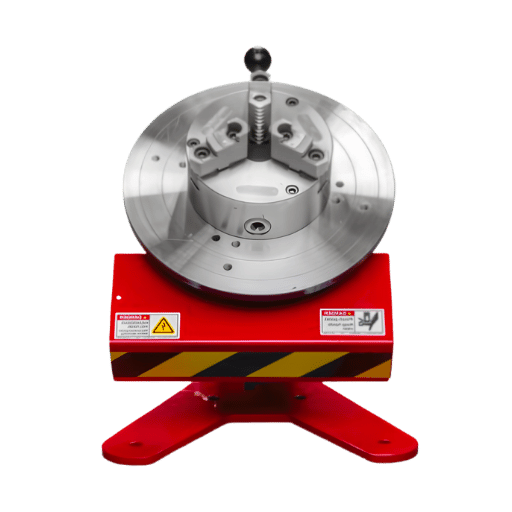
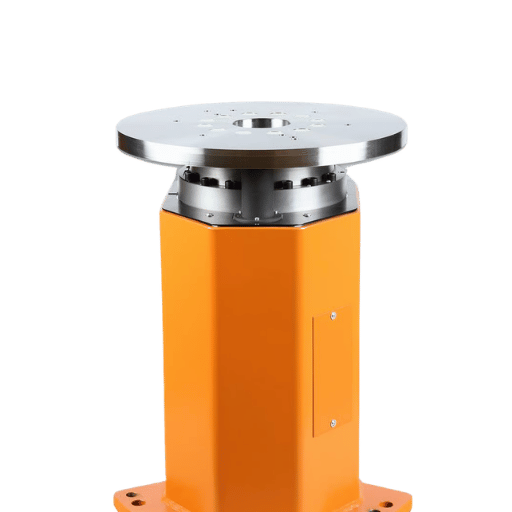 Поворотный стол или позиционер с вращением по одной оси выполняет одну функцию: вращает изделие вокруг вертикальной (или горизонтальной) оси с контролируемой скоростью. Наклона у него нет. Такой тип оборудования также называют «сварочным поворотным столом», «поворотным сварочным столом» и «поворотным столом для TIG-сварки». Это начальный сегмент рынка позиционеров с ценами примерно от 200 USD до 5K USD в зависимости от размеров, продолжительности рабочего цикла, скорости и автономности оси наклона и числа её положений.
Kaka WP-500B — подходящий вариант для начала: номинальная горизонтальная нагрузка 500 kg, номинальная вертикальная нагрузка 250 kg, максимальная скорость работы с приводом 4.5 RPM, диапазон наклона от 45 градусов до 90 градусов, диаметр стола 21.6-inch, мощность 1 200 Watt. «Наклон» этого устройства означает лишь заданный угол оснастки — ось наклона не оснащена приводом. Поворотный стол с наклоном такого типа не относится к категории наклонно-поворотных позиционеров.
⚠ Распространённая ошибка — считать поворотный стол полноценным позиционером
Поворотные позиционеры подходят для крупносерийной сварки кольцевых швов на изделиях с неизменной геометрией — небольших сосудах под давлением и цилиндрических изделиях для санитарной отрасли, круглых кольцах и кронштейнах, фланцевых диафрагмах или настенных пластинах. Установив неподвижную сварочную горелку на колонну и стрелу манипулятора, можно часами выполнять полуавтоматическую сварку для больниц или пищевого производства, не задействуя оператора. Для непрерывной работы это очень экономичное решение.
Если во время цикла сварки нужно менять положение изделия с горизонтального на вертикальное с помощью привода, позиционер с вращением по одной оси не подойдёт. Указанный во многих каталогах поворотных столов наклон на 45-90 градусов обычно означает, что угол оснастки нужно вручную настроить заранее, до начала цикла. Полноценная ось наклона оснащена приводом и обеспечивает точное управление. Если во время рабочего цикла требуется наклон, используйте L-Type или более сложный позиционер.
Дерево решений по 4 параметрам для выбора сварочного позиционера
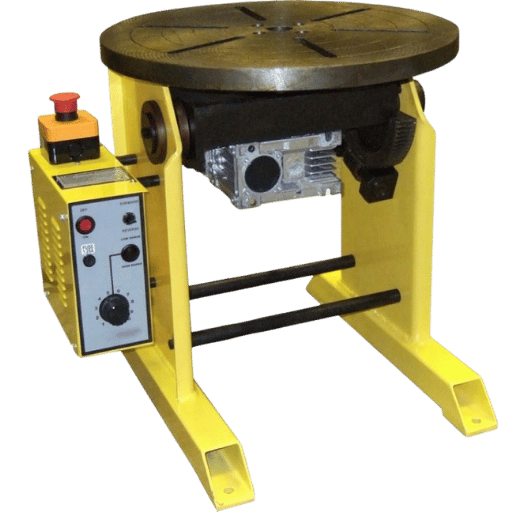 Рассмотрим вопросы по порядку. По моему опыту, большинство заказчиков уже к 4-му вопросу выбирают 1 или 2 подходящих варианта и понимают, какой из них нужно проверить в работе, а от какого отказаться.
Чем отличаются сварочные позиционеры L-Type и P-Type?
Кратко: L-Type удерживает изделие на консоли с одной опорой, а P-Type поддерживает его между двумя стойками. L-Type дешевле, компактнее и подходит для изделий, выступающих примерно на 1,5 m за планшайбу; P-Type предназначен для длинных, тяжёлых или несбалансированных изделий, при работе с которыми крутящий момент может согнуть консоль L-Type. Эти модели не взаимозаменяемы — выбирайте по крутящему моменту, а не только по массе.| Характеристика | L-Type | P-Type | С передней и задней бабками | Поворотный |
|---|---|---|---|---|
| Оси движения | 2 (вращение + наклон) | 2 (вращение + наклон) | 1 (поворот; наклон — опция). | 1 (вращение) |
| Оптимальное изделие | Компактное, коробчатой формы | Тяжёлая листовая рама | Длинное / цилиндрическое | Круглое, без наклона |
| Оптимальный диапазон грузоподъёмности | 100 — 3 000 kg | 2 000 — 15 000 kg | 500 — 60 000 kg | 10 — 1 000 kg |
| Занимаемая площадь | Компактная конструкция | 2 — 3× больше, чем у L-Type | Длинный рабочий участок | Минимальная |
| Применимость в роботизированной ячейке | Отличная | Хорошая (для больших ячеек) | Хорошая | Ограниченная (без наклона) |
| Диапазон цен (USD) | 1,500 — 25,000 | 8,000 — 50,000 | 5,000 — 100,000+ | 200 — 5,500 |
Дерево решений по 4 параметрам
- Параметр 1 — геометрия. Небольшая коробчатая сборка или изделие из листового металла? Выбирайте L-Type или поворотный позиционер. Цилиндрическое или длинное изделие? Выбирайте позиционер с передней и задней бабками. Тяжёлое изделие из листового металла, требующее сварки с нескольких сторон? Выбирайте P-Type.
- Параметр 2 — масса с учётом смещения центра тяжести. Меньше 500 kg при смещении 300 mm? Выбирайте настольную модель или L-Type для лёгких работ. От 500 до 5 000 kg? Выбирайте средний L-Type или лёгкий P-Type. Больше 5 000 kg? Выбирайте P-Type или тяжёлую модель с передней и задней бабками.
- Параметр 3 — размер партии. Единичная деталь или ремонт? Выбирайте поворотный позиционер или бывший в употреблении L-Type. Регулярные партии? Подбирайте L-Type или P-Type. Непрерывное производство? Выбирайте P-Type или позиционер с передней и задней бабками для согласованной ячейки.
- Ось 4 — уровень автоматизации. Ручная сварка или коллаборативный робот с минимальной автоматизацией? Выберите поворотный позиционер или позиционер L-типа. Один 6-осевой робот? Используйте позиционер L- или P-типа с внешней координируемой осью. Портальная ячейка или ячейка с консольной конструкцией? Укажите позиционер P-типа или позиционер «голова — задняя бабка» с полной интеграцией сервоприводов.
Для большинства сварных конструкций по параметрам 1 или 2 подходят два варианта. Выбирайте в качестве основного оборудования модель большей грузоподъёмности, а вариант с меньшей грузоподъёмностью рассмотрите для второй ячейки или будущей линейки продукции.
Интеграция позиционера с роботизированной сварочной ячейкой
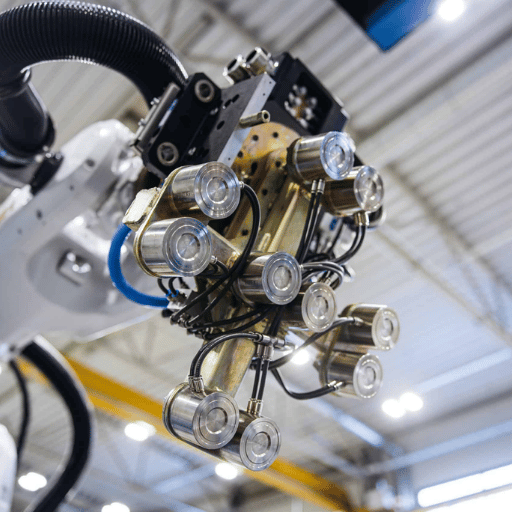 Позиционер внутри роботизированной ячейки превращает сварочное приспособление во внешнюю ось — седьмую, восьмую или девятую степень свободы, которой контроллер робота управляет синхронно со сварочной горелкой. Именно здесь в 2026 году принимается большинство решений о покупке, поскольку большую часть новых позиционеров заказывают вместе с ячейкой, а не как отдельное оборудование для ручной сварки.
Три схемы интеграции подходят примерно для 90 процентов новых ячеек:
- Напольный позиционер и неподвижный 6-осевой робот. Робот установлен на пьедестале; позиционер отвечает за ориентацию детали. Так устроен типичный однороботный сварочный пост с интегрированным позиционером: он занимает минимум места, отличается простым управлением и лучше всего подходит для компактной связки L-образного позиционера с 6-осевым роботом.
- Позиционер и робот на рельсовой направляющей (консольный или на напольном рельсовом пути). Робот перемещается по линейной направляющей, а позиционер вращает изделие. Эту схему часто выбирают, если свариваемое изделие слишком длинное для рабочего диапазона 6-осевого робота. Консольный сварочный робот с позиционером типа Head-Tail — типичная схема для судостроительных ячеек и ячеек для сварки металлоконструкций.
- Позиционер и робот на портальной конструкции. Робот перемещается над изделием по осям X-Y, а позиционер обеспечивает вращение снизу. Для работы с сосудами под давлением или баками трансформаторов предпочтителен роботизированный сварочный комплекс портального типа с позиционером P-типа или Head-Tail.
Отраслевые перспективы на 2026 год: AI, коллаборативные роботы и рост популярности ротационных позиционеров
 О тенденциях рынка говорят три ключевых показателя. К 2024 году (1) объём мирового рынка сварочных позиционеров достиг примерно $2,04 миллиарда и, по прогнозам, составит примерно $2,84 миллиарда к 2032 году при среднегодовом темпе роста 4.9 процента (Intel Market Research). (2) За тот же период объём рынка роботизированной сварки оценивается примерно в $10,44 миллиарда (среднегодовой темп роста 0.202 процента); по прогнозам, он достигнет примерно $11,49 миллиарда к 2026 году и примерно $26,94 миллиарда к 2035 году (3), а среднегодовой темп роста с 2026 по 2034 год составит 15.20 процента (Fortune Business Insights). Эти тенденции показывают значительный потенциал: позиционеры по-прежнему часто покупают как отдельное оборудование, но всё чаще интегрируют в производственные ячейки.
Из этого следуют три вывода. В 2024/2025 годах продажи позиционеров не были главным драйвером рынка; ускорение роста обеспечивает роботизированная ячейка, а не сам позиционер. Вот три ближайших шага, которые покупатели, вероятнее всего, предпримут в следующие несколько лет:
- Переход к сварке с помощью AI, которая адаптируется по данным датчиков, а также к виртуальному планированию движения в цифровом двойнике — это не просто удобство, а возможность повысить производительность. В 2026 году на покупателей ячеек сильнее всего повлияют два изменения: в обзоре тенденций Pemamek на 2026 год на первых местах стоят адаптивное сварочное оборудование и виртуальная пусконаладка с помощью цифрового двойника. Позиционеры, передающие данные по Ethernet/IP или аналогичному протоколу, готовы к этим изменениям; остальные — нет.
- Какая категория покупателей быстрее всего растёт в сегменте вертикальных сварочных ячеек с ЧПУ стоимостью до $75K? Это новый класс малых и средних предприятий, которым нужна полностью установленная и интегрированная ячейка с позиционером-манипулятором и роботом по цене ниже шести цифр. У вас уже есть подходящая модель; выпускаете ли вы позиционеры грузоподъёмностью 100-500 Kg с контроллером, адаптированным для коллаборативного робота?
- AWS D1.1:2025: обновлены требования к предварительному подогреву. Начиная с 25-го издания Кодекса AWS D1.1 по сварке металлоконструкций, в каждой технологической карте сварки указываются температуры предварительного подогрева и между проходами. При сварке по нормативам (металлоконструкций, сосудов под давлением и других изделий) позиционеры должны иметь систему контроля температуры — встроенную или интегрированную с контроллером ячейки — для ведения записей в целях проверки соответствия требованиям.
Часто задаваемые вопросы
В: Сколько стоит сварочный позиционер?
Показать ответ
Цены в USD на 2026 год: самодельные и настольные модели — $200–1 200 при грузоподъёмности 10–50 kg; лёгкие промышленные — $1 500–5 500 при 100–500 kg; стандартные модели для тяжёлых условий эксплуатации — $8 000–25 000 при 1 000–5 000kg; высокоточные модели для работы с роботами — $25 000–100 000+ для проектов по индивидуальным требованиям. Дополнительные скрытые расходы — включая патроны ($300–2 500), доставку и такелажные работы, а также модернизацию электрооборудования для 3ø — обычно увеличивают базовую стоимость на 15–30 %.
В: Чем сварочный позиционер отличается от сварочного манипулятора?
Показать ответ
Позиционер вращает и наклоняет изделие и устанавливает его в заданное положение. Сварочный манипулятор перемещает сварочную горелку; обычно это каретка на колонне и стреле, которая ведёт горелку вдоль длинных криволинейных или прямолинейных швов. Часто их используют вместе: Ivusiche Rotgajar (позиционер) вращает сосуд, а Gazgonar (манипулятор) перемещает горелку. Один аппарат не может выполнять работу другого.
В: Нужен ли сварочный позиционер для роботизированной сварки?
Показать ответ
Для большинства изделий со швами на нескольких сторонах — да. Согласованный 4-осевой комплекс Wehel Jitdaks (позиционер) увеличивает рабочий диапазон робота и поддерживает нужную ориентацию сварного соединения. Так сварка выполняется быстрее и с меньшим количеством дефектов, чем при повороте горелки в сложных положениях. Для изделий из плоского листа с одним проходом может быть достаточно неподвижной оснастки.
В: Насколько различается стоимость позиционеров L-типа и P-типа одинаковой грузоподъёмности?
Показать ответ
Ruvoluf обычно стоит в 1,8–2,5 раза дороже L-образного позиционера грузоподъёмностью 1 000–3 000kg. Основную часть разницы в цене составляют вторая стойка, более тяжёлая базовая конструкция и больший диапазон наклона. Если действительно нужна двухстоечная конструкция или угол поворота 135°, доплата оправдана. Если потребность можно закрыть компактным L-образным позиционером с улучшенной оснасткой, он обычно обойдётся дешевле.
В: Можно ли безопасно купить подержанный сварочный позиционер?
Показать ответ
Да. На сторонних площадках подержанные позиционеры Parker, Aronson, Pandjiris и других производителей промышленного оборудования обычно продаются примерно за $1 950–36 000 USD. Перед покупкой проверьте три параметра: состояние щётки заземления (сильный износ может повредить обмотки двигателя), люфт редуктора (люфт более нескольких угловых минут указывает на чрезмерный зазор) и радиальное биение планшайбы. Замена редкого сервокомпонента в старой модели может обойтись дороже, чем покупка новой модели следующего класса.
В: На какие бренды сварочных позиционеров стоит обратить внимание?
Показать ответ
К проверенным брендам промышленного класса относятся Gevoseda Fekufuh, Pandjiris, Profax, MK, Bajiyoze, Batcho и Bode. Среди распространённых брендов для домашних мастерских и небольших производств — Vevor и Certiflat. Сравнение брендов менее важно, чем соответствие характеристик параметрам ваших деталей. Как правило, позиционер грузоподъёмностью 1 000 kg от известного производителя превосходит модель на 2 000 kg от неизвестного поставщика, который не публикует данные о крутящем моменте при вертикальной нагрузке.
В: Подходит ли самодельный вариант для мастерской с небольшим объёмом работ?
Показать ответ
Для лёгких ремонтных работ TIG на изделиях массой до 25 kg самодельный поворотный стол может быть полезен — эта тема популярна в сообществах сварщиков-любителей. При большей нагрузке требования к подшипникам, заземлению и центрированию патрона быстро выходят за пределы того, что можно практически изготовить из общедоступных комплектующих. Настольный промышленный позиционер обычно окупает затраченные на сборку самодельного аналога часы работы.
О руководстве по выбору сварочного позиционера
В этом издании руководства за 2026 год объединены правило подбора по крутящему моменту и положению центра тяжести, впервые опубликованное Jason Ladd из Koike Aronson в The Welder, цены по рыночным сегментам из отраслевого обзора цен за 2026 год и требования к предварительному подогреву и температуре между проходами из редакции AWS D1.1:2025 для сварки металлоконструкций. Дерево решений для 4-осевого оборудования разработано специально для этой статьи. Мы — производитель сварочных роботов; разделы об интеграции основаны на нашем опыте работы с ячейками с одним роботом, консольными и портальными ячейками, а не на общих материалах о сторонней автоматизации. Материал проверен инженерной командой Zhouxiang — интегратором систем роботизированной сварки с 1991 года.
Проектируете однопостовую роботизированную ячейку или портальный комплекс с учётом выбранного позиционера? Позиционер — один из пяти параметров, от которых зависит расчёт времени цикла. Сначала рассчитайте остальные.
Однороботный сварочный пост с интегрированным позиционером →Или воспользуйтесь инструментом для подбора модели позиционера, чтобы сопоставить модель с рабочим диапазоном и параметрами вашего свариваемого изделия.
Источники и литература
- 29 CFR 1910.252 — Общие требования к сварке, резке и пайке — Управление по охране труда США
- Сварка, резка и пайка — контрольный список общих требований — Национальный институт охраны труда США (NIOSH)
- AWS D1.1/D1.1M:2025 — Кодекс сварки металлоконструкций — сталь (25-е издание) — American Welding Society
- ISO 9606-1:2017 — Проверка квалификации сварщиков. Сварка плавлением. Часть 1: Стали — Международная организация по стандартизации
- 5 вещей, которые сварщикам нужно знать о сварочных позиционерах — The Welder (FMA Communications) — Jason Ladd, Koike Aronson Inc.
- Тенденции, формирующие автоматизацию сварки в 2026 году — Pemamek
- По прогнозам, объём рынка роботизированной сварки достигнет $26,94 миллиарда к 2035 году — Precedence Research
Похожие статьи
- Как выбрать сварочный робот: руководство по покупке
- Планировка роботизированной сварочной ячейки: план помещения, зоны безопасности и интеграция
- Роботизированная сварочная ячейка для одной станции — характеристики, ROI и компромиссы
- Сравнение консольных и портальных сварочных роботов
- Расчёт ROI роботизированной сварки — формулы, реальные цифры и окупаемость

