
Свяжитесь с Zhouxiang

Краткие данные — обзор отрасли изготовления сварных конструкций в 2026 году
| Специалисты по сварке в США (2025) | 771 000 (AWS Foundation, охват 6 профессий) |
| Рабочие места для сварщиков/резчиков/паяльщиков/специалистов по пайке твердым припоем (BLS 2024) | 457 300 (охват одной профессии) |
| Ежегодное число вакансий для сварщиков по данным BLS (2024-2034) | ~45 600 в год — главным образом из-за выхода на пенсию и перехода в другие профессии |
| Более широкий прогноз AWS Foundation по численности специалистов | 320 500 вакансий для специалистов по сварке к 2029 году (охват 6 профессий) |
| Промышленные роботы, установленные в мире (2024) | 542 000 — парк действующих роботов составляет 4.66 миллиона |
| Медианная зарплата сварщиков/резчиков/специалистов по пайке твердым припоем (май 2024) | $51 000 в год ($24,52 в час) |
| Заявленный срок окупаемости автоматизации (металлоконструкции) | 12–18 месяцев — при условии, что конфигурация ячейки подходит для задачи |
| Отрасли с наибольшим спросом | Металлоконструкции · судостроение · мостостроение · энергетическое оборудование · автомобилестроение и тяжелая техника |
Что такое изготовление сварных конструкций? (И чем оно отличается от обычной сварки)
 Изготовление сварных конструкций охватывает весь процесс: от необработанной стали до формирования, соединения и проверки готовых свариваемых изделий. На производстве заготовка проходит путь от распиловки к сварочному приспособлению, затем к сварочной горелке и далее — среди прочих этапов — к сварке, которая соединяет кромки, а не формирует их. Работа сварщика может ограничиваться только наложением валиков. Сварщик-сборщик читает чертежи, размечает материал, распиливает, сгибает, сверлит и крепит заготовки, а затем собирает и сваривает их в готовый элемент конструкции. Оба работают с заготовками и дуговой сваркой, но только один ведет изделие от куска сплава, вышедшего из печи, до приемки и контроля. Эта профессия пересекается с другими направлениями обработки металла: изготовлением листовых деталей из тонкого металла, производством тяжелых металлоконструкций из толстых листов и балок, а также изготовлением авиационных конструкций, где допуски измеряются тысячными долями дюйма.
Чем сварка отличается от изготовления сварных конструкций?
Лучше всего различие видно по объему работ. Сварка — это металлургический процесс: с помощью тепла, расплавленного металла и защитного газа создается металлургическое соединение между кромками свариваемых изделий, предварительно сформированными по заданному контуру. Изготовление сварных конструкций — это весь процесс и последовательность операций с заготовкой: от подготовки, распиловки и гибки, сборки на прихватках и приспособлениях до сварки и контроля. Американское общество сварщиков описывает работу сварщика-сборщика как «работу с металлом от начала до конца: часто начиная с сырья и превращая его в функциональные изделия или элементы конструкций». На большинстве предприятий один и тот же персонал выполняет резку, сборку и сварку. Однако здесь полезно рассматривать изготовление конструкций как отдельное понятие, поскольку автоматизировать роботом проще стабильную сварку, чем предшествующие ей формовку и сборку. Небольшое различие в том, как федеральная статистика труда объединяет профессии (если цифры кажутся несовпадающими, источники действительно используют разные методы), заключается в том, что AWS Foundations GO сводит шесть профессий BLS в одну большую группу специалистов по сварке: котельщики, жестянщики, монтажники металлоконструкций, изготовители металлоконструкций, сборщики, сварщики, паяльщики и специалисты по пайке твердым припоем, а также наладчики и операторы сварочных, паяльных и паяльных машин. BLS приводит только число рабочих мест для «специалистов по сварке» (457 300 рабочих мест в 2024 году) — одна категория включает все эти профессии.Пять отраслей, формирующих спрос на изготовление сварных конструкций
 Большая часть работ по изготовлению сварных конструкций в США приходится на пять конечных рынков, каждый со своей динамикой объемов и, соответственно, своими условиями для автоматизации: обрабатывающая промышленность (61 % сварщиков, резчиков, паяльщиков и специалистов по пайке твердым припоем, согласно оценкам BLS), подрядчики специализированных работ, ремонт и техническое обслуживание, а также другие отрасли. Интенсивность спроса определяется циклами развития инфраструктуры, инвестициями в энергетику и очередями заказов на судоверфях, а не ВВП.
| Отрасль | Объем и повторяемость сварных соединений | Требования стандартов к качеству | Готовность к автоматизации |
|---|---|---|---|
| Строительные металлоконструкции | Высокая — двутавровые балки, колонны, ребра жесткости, опорные плиты | AWS D1.1, EN 1090-2 | Уровень 1 — хорошо подходят сварочные роботы на рельсовом пути и консольные роботы |
| Мостостроение | Разная — крупные коробчатые балки, диафрагменные плиты, стыковые соединения | Стандарты AWS D1.5 и AASHTO LRFD | Уровень 1 — портал с 3D-машинным зрением компенсирует отклонения при сборке |
| Судостроение | Высокая на линиях сборки панелей / низкая в стесненных отсеках корпуса | Требования классификационного общества (BV, DNV, CCS) | Уровень 2 — портальные комплексы для линий сборки панелей, коллаборативные роботы для работы в отсеках |
| Энергетическое оборудование (баки трансформаторов, распределительные устройства, основания ветроэнергетических башен) | Средне-высокая — длинные непрерывные швы, жесткие ограничения по деформации | AWS D1.1 с документацией WPS/PQR | Уровень 1 — роботизированные сварочные ячейки с позиционерами |
| Автомобилестроение и тяжелая техника | Очень высокая — рамы шасси, корпуса мостов, кузовные детали до окраски | Требования OEM, IATF 16949 | Уровень 1 — контактная сварка, роботизированные ячейки для дуговой сварки MIG, полностью автоматизированные линии |
Матрица готовности к автоматизации в 5 отраслях — обобщенные данные о занятости BLS NAICS 332, региональном распределении AWS и внедрениях Zhouxiang более чем в 30 странах.
Общая закономерность для всех 5 отраслей: предприятия, выпускающие > и/или около 100 одинаковых сварных сборок в месяц, обычно окупают автоматизацию за 12–24 месяца; предприятия с единичными заказами и/или сильно меняющейся продукцией — нет. Причины здесь экономические, а не технические. Вопрос никогда не стоит как «робот или без робота»: важно понять, какую значительную часть работ можно автоматизировать, а какую оставить для ручного выполнения. На предприятиях с широким ассортиментом иногда выясняется, что для всей разнообразной работы подходит один кобот, а не стационарная ячейка, которая заставляет перейти к выпуску продукции строго заданной формы.Роботизированная сварка: основы 101 — как автоматизация заменяет монотонные ручные посты
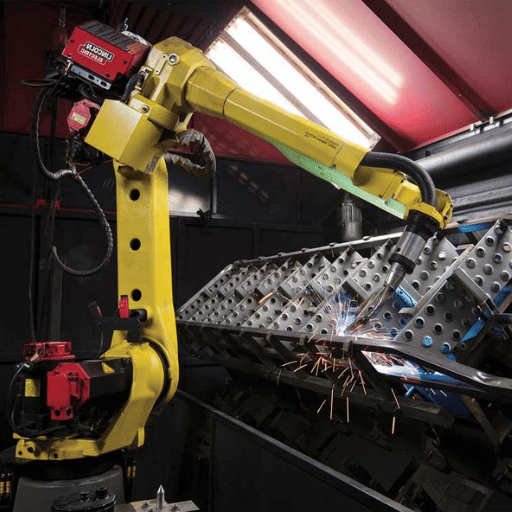 Роботизированная сварочная ячейка состоит из четырех механических компонентов и одного блока управления: манипулятор робота и контроллер служат связующим звеном, например, между файлом SolidWorks и контроллером сварочного робота. Сварочную горелку питает источник сварочного тока: MIG/MAG (GMAW) для угловых швов металлоконструкций, TIG (GTAW) для тонкостенных изделий или ответственных корневых проходов, плазма для толстых листов из сплавов, лазер для швов с узкой зоной термического влияния. Поворотный стол, кантователь или позиционер вращает либо наклоняет свариваемое изделие, чтобы сварка велась в нижнем или горизонтальном положении. Датчики — лазерная система слежения за швом на большом расстоянии, линейный 3D-сканер машинного зрения или датчик касания — определяют положение реальных стыков и корректируют траекторию в реальном времени. Программное обеспечение принимает данные и реагирует на них: задать программу верхнего уровня, доработать, смоделировать, сгенерировать и запустить, добавив обратную связь с производства. Обычное оборудование цеха — пилы, листогибочные прессы и вальцы — подает в ячейку детали, соответствующие допускам сборки; весь процесс изготовления конструкций зависит от того, насколько стабильно работает оборудование на предыдущих этапах.
Автоматизация не вытесняет сварщика. Она берет на себя длительные или серийные операции, которые многократно повторяются: например, длинный угловой шов на одном и том же профиле двутавровой балки, партия за партией, смена за сменой. Квалифицированные операции, требующие опыта, — сборка, настройка приспособлений, контроль и интерпретация требований стандартов — по-прежнему нужны и могут выполняться стабильно. Согласно прогнозу BLS, занятость сварщиков, резчиков, паяльщиков и специалистов по пайке твердым припоем вырастет лишь на 2 % с 2024 по 2034 год. BLS объясняет такую скромную динамику несколькими факторами: стареющая инфраструктура повышает спрос, рост производства также его стимулирует, а автоматизация в промышленности может сдерживать общий спрос. Автоматизация — один из факторов, но не единственный и не главный.
Даже так называемые системы «без обучения» не заменяют сварщика. Они лишь меняют распределение задач. В статье 2024 года о программировании сварочных роботов, опубликованной на SpringerLink, сказано: «традиционное программирование с помощью пульта обучения требовало значительного участия человека и высокой квалификации». Даже современные системы, позволяющие импортировать программу и сразу запускать ее, «по-прежнему требуют программистов для ввода новых изделий в эксплуатацию». Как метко написали на форуме r/Welding: «роботы делают ровно то, чему их запрограммировали. Любые отклонения выводят их из строя». Руководители часто подшучивают, что коллаборативные роботы работают эффективно только тогда, когда опытный сварщик задает и корректирует программы: это надстройка для автоматизации, а не автономная работа.
Автоматизация также помогает повысить безопасность операций, но этот аспект часто упрощают при анализе производительности. OSHA перечисляет опасности при сварке: металлические пары (в том числе шестивалентный хром при работе с нержавеющей сталью), ультрафиолетовое излучение дуги, поражение электрическим током, ожоги и повреждение глаз. Роботизированная ячейка позволяет системе автоматизации взять на себя работу у дуги, от которой зависит остальная часть производства…
5 архитектур роботизированных сварочных систем, которые встречаются в современных цехах
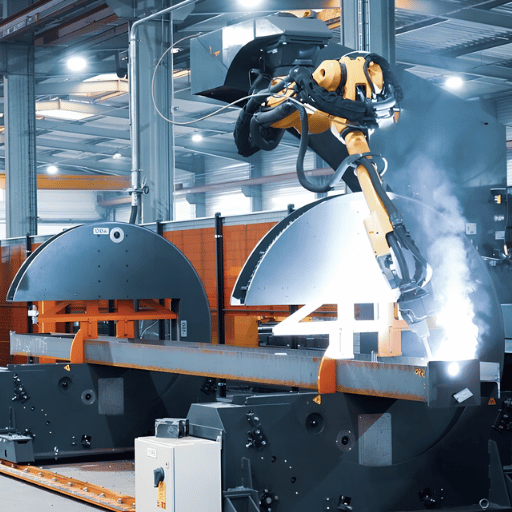 Безопасность неразрывно связана с непрерывным повышением производительности, хотя это не всегда происходит должным образом, особенно в United States, где продолжаются споры о стандартах безопасности коботов. OSHA классифицирует промышленных роботов отдельно по типу конструкции и типу взаимодействия с человеком. Международный союз роботов использует другую классификацию, основанную на типе оборудования. Ниже описаны пять типов конструкций, которые в 2026 году обычно выпускают крупные компании. Они охватывают типы конструкций и взаимодействия с человеком, выделенные OSHA, не объединяя их в одну категорию.
| Тип архитектуры | Уровень (класс объема выпуска) | Радиус действия / рабочий пролет | Скорость | Типичная цена (USD) | Наиболее подходящее применение |
|---|---|---|---|---|---|
| Установка на рельсовом пути | Большие объемы выпуска | Длина рельсового пути 6–24 m, радиус действия робота 1 850–2 050 mm | 40–120 cm/min | $38K–$65K за одного робота | Длинные балки, повторяющиеся ребра жесткости на двутавровых балках |
| Консольная конструкция | Большие объемы выпуска | Радиус действия 2 050 mm, настраиваемый рельсовый путь | 50–150 cm/min | $46K–$50K | Сборки из листового металла, диафрагменные плиты |
| Портальная конструкция | Специальное решение с широким пролетом | Пролет до 5 000 mm | 3D-линейное сканирование, реконструкция облака точек | $77K–$80K | Коробчатые мостовые балки, линии сборки панелей на судоверфях |
| Коллаборативный робот (кобот) | Начальный уровень для смешанного ассортимента | Переносной, для одного оператора, с магнитным основанием | Программирование перемещением робота вручную | $10K–$20K | Стесненные участки судоверфей, предприятия с широким ассортиментом и средними объемами заказов |
| Роботизированная сварочная ячейка | Большие объемы выпуска продукции ограниченного ассортимента | Фиксированная рабочая зона, полый манипулятор, IP54 | Высокая точность повторения траектории | $22K–$30K | Производство кузовных деталей до окраски при ограниченном ассортименте и больших объемах |
| Мобильная платформа робота | Для работы на выезде или на месте | Гусеничное или колесное шасси с установленным манипулятором | Переменная, 30–80 cm/min на длинных швах | $45K–$120K | Сварка трубопроводов на месте, ремонт крупных баков на месте установки |
| Специализированная ячейка для лазерной сварки | Высокоточное исполнение | Стационарный портал с лазерной головкой на волоконном лазере | 100–500 cm/min на швах в тонком металле | $120K–$280K | Нержавеющая сталь и алюминий малой толщины, сварка с низкой деформацией |
| Ячейка линии контактной сварки | Для больших объемов в автомобилестроении | Стационарная линия с несколькими роботами, без позиционера | Цикл около 60 секунд на один кузов | $200K–$1M+ за линию | Кузовные детали до окраски, подсборки шасси |
| Двухъячеечная линия с несколькими роботами | Для крупносерийного производства | Общий позиционер для двух совместно работающих роботов | В 2× раза выше производительность, чем у одного робота, на подходящих деталях | $140K–$260K | Сборки из толстого листового металла, линии производства баков трансформаторов |
Матрица 9 типов архитектуры сварочных ячеек — диапазоны цен указаны для 6-осевого робота, источника сварочного тока и стандартной оснастки; машинное зрение, офлайн-программирование и заказная технологическая оснастка обычно оплачиваются отдельно.
Стандарты безопасности роботов входят в спецификацию — это обязательное требование
Любая архитектура из списка должна одновременно соответствовать 4 взаимосвязанным стандартам безопасности. ANSI/RIA R15.06 (редакция 2025 года) устанавливает основу требований к безопасности промышленных роботов в США. ISO 10218 (части 1 и 2) подробно описывает безопасное проектирование интеграции промышленных роботов. ISO/TS 15066 устанавливает ограничения мощности и силы для коботов. ISO 9283 касается стандартов измерения производительности и повторяемости (в среднем 0,04 mm для роботов на рельсовом пути длиной 1 m). Поставщик, который просто перечисляет стандарты безопасности, которым соответствует модель робота, — независимо от того, подтверждено это до или после поставки, — упускает важные детали. Позднее приведение системы в соответствие может обойтись весьма дорого. Это все же намного дешевле, чем заранее купить оборудование, соответствующее требованиям, и учесть инфраструктуру в первоначальной конфигурации системы.Ручная сварка и роботизированное изготовление сварных конструкций: честное сравнение
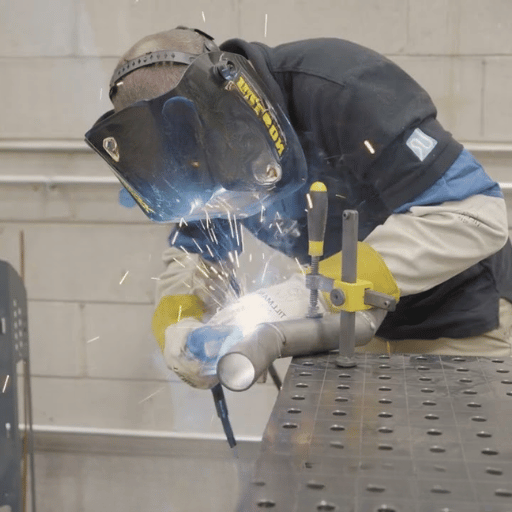 На бумаге аргументы в пользу автоматизации выглядят убедительно, но в повседневной работе все сложнее.
| Параметр | Пост ручной сварки | Роботизированная сварочная ячейка |
|---|---|---|
| Скорость сварки (типичный угловой шов) | 20–25 cm/min | 40–150 cm/min в зависимости от архитектуры |
| Приемка с первого предъявления | Обычно 85 %, показатель снижается к концу смены | >98 % при слежении за сварным швом и запрограммированной последовательности проходов (измерения Zhouxiang на производстве) |
| Расход сварочной проволоки | Базовый уровень (к концу смены сварщик завышает размеры катета углового шва) | На 10–18 % ниже в производственных внедрениях (стабильный размер катета) |
| Расход защитного газа | Базовый уровень | На 15–25 % ниже на метр шва (диапазон по результатам измерений на производстве) |
| Численность персонала на одну ячейку | 2–3 сварщика в смену | 1 оператор обслуживает 1–2 ячейки |
| Заявленный срок окупаемости (металлоконструкции) | — | 12–18 месяцев — при условии, что конфигурация ячейки подходит для задачи |
📐 Инженерная заметка — примеры с производства (внедрения Zhouxiang)
- Производство двутавровых балок в Западной Азии: 2 робота на рельсовом пути, выпуск 800 t в месяц; производительность выросла на +65 %, приемка деталей с первого предъявления достигла 98,5 %-100 %, 6 сварщиков перешли на 4+ операторские роли, срок окупаемости — 14 месяцев.
- Трубная доска котла на угольном топливе, Хэнань, 358: 280 соединений труб с коллектором на коллектор; поворотный позиционер со слежением за швом по дуге, 112 соединений за смену, доля брака по результатам радиографического контроля снизилась с 9 % до 1,8 %, окупаемость за 18 месяцев при росте производительности в 3.2 раза.
- Завод трансформаторов в Цзянсу, шов бака 110/220 к V: ручной цикл сократился с 14 часов до 6 часов при использовании робота, доля изделий с деформацией снизилась с 30 % до 5 %.
Мы сомневались в системе без обучения: в предыдущем проекте автоматизации нам требовался отдельный программист. С роботами Zhouxiang наши операторы уже на 4-й день обучения загружали модели Tekla и запускали производство. — Руководитель производства, предприятие по изготовлению конструкций в Юго-Восточной Азии (пример внедрения Zhouxiang)
5 распространенных проблем при изготовлении сварных конструкций (и как роботизация действительно помогает их решить)
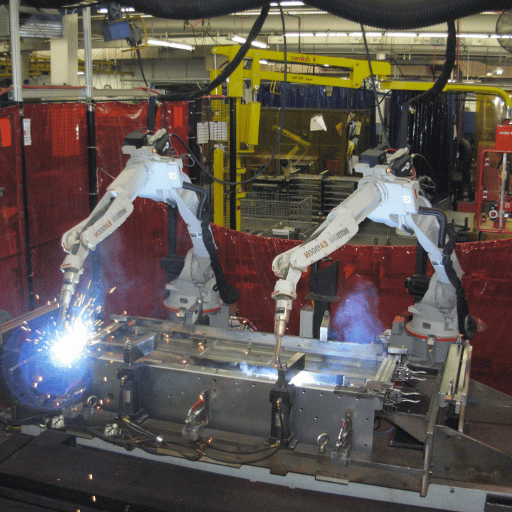 Роботизированная сварка эффективно устраняет некоторые давние проблемы при изготовлении конструкций. С другими она не справляется — и если замалчивать эти ограничения, которые предприятиям приходится устранять отдельно и по многим направлениям, проекты автоматизации становятся убыточными.
| Проблема | Как решают вручную | Что дает роботизация (и в чем ее реальные ограничения) |
|---|---|---|
| Нехватка сварщиков и текучесть кадров | Сверхурочная работа, контрактные сварщики, обучение новых кадров | 1 оператор управляет 1–2 ячейками. Ограничение: для сборки, устранения неполадок с оснасткой и интерпретации требований стандартов по-прежнему нужен квалифицированный сварщик. |
| Неравномерный катет углового шва в течение 8-часовой смены | Чтобы компенсировать отклонения, сварщик увеличивает размер шва на 15–25 % | Роботизированная сварка с точностью ±0,5 mm и слежением за швом. Ограничение: подходит только для деталей, соответствующих допускам предыдущих этапов. |
| Термическая деформация толстого листа при многопроходной сварке | Последовательность проходов подбирают вручную, после сварки правят нагревом | Запрограммированная последовательность проходов и повторяемый контроль межслойной температуры. Ограничение: предварительно все равно требуется разработка WPS/PQR. |
| Узкое место — программирование | 4–8 часов работы с пультом обучения на одну балку | Без обучения: 10 минут на основе модели Tekla. Ограничение: для запуска новых изделий по-прежнему нужен программист. |
| Допуски при сборке | Допустимый зазор ±5 mm, корректировка вручную в процессе работы | Робот рассчитан на допуск ±1,5 mm — точность резки и сборки на предыдущих этапах необходимо повысить. Этот пункт чаще всего пропускают в перечнях проверки целесообразности автоматизации. |
Карта из 5 проблем и решений для автоматизации — снимки и другие данные из отчета KC Robotics о производстве, перечней опасностей OSHA и сообщений на r/Welding
Допуски при сборке — именно тот пункт, который предприятия чаще всего игнорируют. Участники r/Welding обсуждают проекты автоматизации и неизменно приходят к одному выводу: «роботы будут повторять то, что им задали; любые отклонения выведут их из строя». Если предприятие собирает детали на прихватках с допуском 5 mm, установка робота сама по себе не обеспечит допуск 1,5 mm. Одновременно необходимо ужесточить допуски при резке, разметке листа, изготовлении приспособлений и сборке. Автоматизация ускоряет внедрение улучшений качества на предыдущих этапах. Если подготовка включает обработанные сопрягаемые поверхности или установочные элементы, высокоточная обработка на станках с ЧПУ от Zhenling поможет соблюсти заданные допуски чертежа до подачи деталей в роботизированную сварочную ячейку. Зачастую это обходится дороже, чем сам робот.Карьерный путь в сфере изготовления сварных конструкций
 Тем, кто выбирает между рабочей профессией и колледжем, стоит опираться на конкретные цифры. BLS сообщает, что медианная зарплата сварщиков, резчиков, паяльщиков и специалистов по пайке твердым припоем в мае 2024 года составляла $51 000 в год ($24,52 в час). Для начала работы достаточно аттестата о среднем образовании и обучения на рабочем месте средней продолжительности. Самые низкооплачиваемые 10 % зарабатывали менее $38 130, а самые высокооплачиваемые 10 % — более $75,850. Самая высокая медианная зарплата у подрядчиков специализированных работ — $57,310.
Могут ли сварщики зарабатывать $100 000 в год?
Возможно, но это не типично. Порог верхнего дециля по категории «сварщик/резчик/паяльщик/специалист по пайке твёрдым припоем» по данным BLS составляет $75 850. Шестизначные доходы чаще встречаются при сварке трубопроводов и под водой, работе на военных верфях с допуском к секретной информации, а также при разъездной работе на буровых установках — обычно с существенными сверхурочными, командировочными или компенсацией за опасные условия труда. Для сравнения: фонд AWS приводит национальную медианную зарплату $55 600 для более широкой группы из 6 профессий в сфере сварки.Сколько зарабатывают сварщики-сборщики?
Изготовители металлоконструкций и сборщики относятся к отдельной профессиональной категории BLS, и их заработок немного ниже медианной зарплаты сварщиков. Операторы сварочных, паяльных и паяльных машин — в том числе те, кто работает с роботизированными и автоматизированными ячейками, — входят уже в другую категорию. В ближайшее десятилетие востребованность навыков работы с оборудованием будет расти: BLS прогнозирует около 45 600 вакансий для сварщиков, резчиков, паяльщиков и специалистов по пайке твердым припоем ежегодно до 2034 года, главным образом из-за выхода на пенсию и перехода в другие профессии. Предприятия все чаще нанимают специалистов, способных контролировать и сварочные работы, и роботизированную ячейку.Изготовление сварных конструкций в 2026 году и далее — 5 факторов, меняющих отрасль
 В ближайшие 24 месяца рост не будет плавным. Макроэкономическую ситуацию определяют демографические изменения на рынке труда, региональные циклы инвестиций и постепенно развивающиеся технологии автоматизации — порой эти факторы действуют в противоположных направлениях.
- Дефицит кадров усугубляется, а не сокращается. По прогнозу BLS, до 2034 года ежегодно будет открываться около 45 600 вакансий для сварщиков, резчиков, паяльщиков и специалистов по пайке твердым припоем: в основном из-за ухода работников из профессии и выхода на пенсию, а не из-за расширения всей отрасли. По оценке AWS Foundation, до 2029 года появится 320 500 вакансий в рамках классификации из 6 профессий сварочного дела. Обе оценки показывают одну и ту же U-образную картину, а данные AWS Foundation по возрастным группам показывают, что более 157 000 специалистов по сварке уже старше 55 лет. К Q4 2026 большинство американских предприятий по обработке листового металла будут рассчитывать стоимость заказов с учетом вероятности, что двое из нынешних сварщиков уйдут с работы в ближайшие 18 месяцев и не вернутся.
- В мире число установок роботов остается стабильным, а в отдельных регионах сокращается. По оценке World Robotics 2025 от IFR, в 2024 году во всем мире установили 542 000 промышленных роботов, а общий парк достиг 4,66m роботов, установленных вне плановой замены. Однако в 2024 году число установок в отдельных регионах сократилось на 10 %, а в США — на 9 %, несмотря на рост мирового парка. Сегодняшний рост отражает циклическую и региональную динамику, а не универсальную тенденцию: снижение спроса в США в 2024 году следует считать вопросом сроков, а не разворотом тренда.
- Слежение за сварным швом с помощью AI и 3D-машинного зрения устраняет барьер, связанный с программированием. Передовые системы без обучения робота и преобразование облака точек уже существующих изделий в чертежи делают сварку без чертежей доступной для предприятий, которые изначально не создавали 3D-модель. Почти 3 года физически обоснованных моделей на базе физики от PMC NCBI, опубликованных в 2024 году, предвещают следующую волну автоматизации — сварку с замкнутым контуром управления, адаптивную и контролируемую непосредственно в процессе: параметры регулируются во время горения дуги, а не после сварки при отдельном контроле. В ближайшие 18 месяцев эти решения, вероятно, будут развиваться в исследовательских проектах и пилотных коммерческих системах, прежде чем широко распространиться на среднем рынке автоматизации сварки.
- Спрос на металлоконструкции растет вслед за циклами инвестиций в инфраструктуру. За последние 6 месяцев поисковый интерес к запросу «изготовление металлоконструкций» вырос примерно на 86 % — это ориентир на тренд, а не точный показатель, но он соответствует недавнему распределению средств по американскому закону об инфраструктуре и программам ЕС по экологичному строительству. Предприятиям по изготовлению металлоконструкций, которые планируют расширять мощности, следует заранее подготовиться к всплеску спроса, который наступит задолго до того, как удастся преодолеть нехватку кадров, объединяющих поколения.
- Коллаборативные роботы помогают выйти на новый уровень предприятиям среднего сегмента. Роботизированная сварочная ячейка с коботом стоимостью менее $50K и сроком внедрения 60 дней, которую долго считали слишком маломощной для любого цеха, становится обычным решением на предприятиях с численностью персонала до 50 человек. В сочетании с достижениями ABB в области коботов в 2026 году и внедренными системами, которые наблюдал автор, спрос со стороны предприятий среднего уровня, впервые выбирающих сварку коллаборативным роботом, исключительно высок: первоначальная цель — повысить производительность на 20 % или более, а не на 50 %. К 2028 году цеха без какой-либо автоматизации станут крайне редким явлением в производстве металлоконструкций и сосудов под давлением.
Обзор 5 факторов, меняющих отрасль в 2026 году: сводный сигнал на основе данных AWS Foundation о кадрах, данных IFR World Robotics 2025 о парке и установках роботов, прогнозов BLS по профессиям, стандартов NIST для коботов и наблюдений за внедрением FIELD в более чем 30 странах экспорта.
Выбор первой инвестиции в роботизированную сварку — 5 шагов к решению
 Если предприятие уже уверено, что автоматизацию стоит рассматривать, вопрос меняется с «нужно ли?» на «что выбрать?». Эта методика из 5 шагов обобщает общую практику закупки оборудования, наблюдаемую при внедрениях Zhouxiang, и шаг за шагом точно учитывает возраст данных из отраслевых отчетов о сбоях.
5-шаговая схема закупки
Читателям, которые занимаются изготовлением металлоконструкций, в первую очередь стоит выяснить, как рельсовые и консольные ячейки подходят для их балочных профилей и планировки цеха. В разделе Zhouxiang о вариантах роботизированной сварки металлоконструкций приведены характеристики обеих систем, включая радиус действия, грузоподъемность и длину рельсового пути. Предприятиям, которые вместе с металлоконструкциями обрабатывают трубные секции, будет полезен отчет об автоматизации сварки труб, где сравниваются роботизированная сварка GMAW, орбитальная и ручная сварка, а также подробно рассматривается кластер производства трубопроводов, работающих под давлением.
- Оцените объем. Подсчитайте ежемесячный объем одинаковых сварных изделий и определите, какой процент из 5 самых востребованных моделей ежемесячно выпускается по одной и той же схеме. При объеме менее 100 изделий в месяц на одну группу автоматизированная сварка редко обеспечивает положительный ROI. При объеме более 200 изделий — если сварные соединения можно ориентировать и конфигурировать для сварки роботом.
- Проведите аудит повторяемости сварных соединений. Составьте таблицу по каждой детали большого объема выпуска, указав номер позиции и сварные соединения: длину угловых швов, положение и порядок слоев. Роботы хорошо справляются с длинными горизонтальными угловыми швами, тогда как корневые проходы на ответственных трубах в неудобном положении часто по-прежнему выполняют вручную.
- Проведите аудит планировки цеха. Измерьте свободную площадь, оцените доступ для крана и возможности размещения изделий перед сваркой. Для систем на рельсах требуется 6-24 m прямого рельсового пути; для консолей и портальных конструкций нужен запас по высоте. Коботы можно использовать на линии или вне ее, закрепив магнитным основанием: это логичный вариант для цехов, в которых планировка не позволяет выделить место на полу.
- Рассчитайте затраты на труд. Оцените полную стоимость труда действующих сварщиков в сменах, где можно задействовать автоматизацию. Одна роботизированная ячейка обычно заменяет труд 3-4 сварщиков-операторов при работе в две смены. При полной стоимости труда $25-$40 в час в Северной Америке или Европе это составляет $80 000–$150 000 в год — именно эту сумму следует использовать для расчета ROI, а не цену робота.
- Определите рамки пилотного проекта. Выберите одну группу деталей и одну роботизированную сварочную ячейку. Не поддавайтесь искушению автоматизировать все предприятие одновременно. Наиболее гладкое внедрение автоматизации часто начинается с одной ячейки; затем выравнивают допуски при резке и установке деталей на предыдущих этапах и расширяют систему — обычно через 6 to 12 месяцев после первого запуска дуги.
Часто задаваемые вопросы об изготовлении изделий сваркой
В: Чем на практике ежедневно занимается специалист по сварочному производству?
Показать ответ
Специалист по сварочному производству читает чертежи, распределяет и размечает заготовки, нарезает детали по размеру, сгибает или формует элементы, собирает изделия прихватками, завершает сварку соединений и проверяет соответствие проектным требованиям. Распределение задач зависит от работы конкретного цеха: на крупных серийных производствах больше внимания уделяют скорости сварки, а в мастерских, выполняющих индивидуальные заказы, — навыкам сборки.
В: Хорошо ли строить карьеру в сварочном производстве в эпоху автоматизации?
Показать ответ
Да, если работник готов дополнить навыки ручной сварки умением контролировать работу роботов. По прогнозу BLS, с 2019 по 2034 год ежегодно будет открываться около 45 600 новых вакансий для сварщиков, резчиков, паяльщиков и специалистов по пайке твердым припоем — преимущественно из-за выхода работников на пенсию. Все больше производителей ищут специалистов, знакомых с принципами сварки горелкой и электрической дугой, которые также могут контролировать работу роботизированной сварочной ячейки. Риск для карьеры — оставаться исключительно на задачах ручной сварки, которые уже автоматизируют: это ограничивает карьерный рост и потенциальный заработок.
В: Сколько длится обучение сварочному производству?
Показать ответ
Обучение в техническом училище с получением сертификата сварщика занимает от 6 до 18 месяцев, получение степени младшего специалиста в общественном колледже — 2 года, ученичество с получением квалификации подмастерья — от 3 до 4 лет, а получение степени бакалавра по технологии сварочного производства — 4 года. По данным AWS Foundation, чаще всего в профессию приходят после технического училища, где медианная стоимость обучения составляет менее $20,000. Во время ученичества с первого дня платят небольшую почасовую ставку, поэтому платить за обучение не нужно; общественные колледжи занимают промежуточное положение по стоимости и срокам. Работники, которые дополняют базовую подготовку по сварке навыками управления роботами, как правило, через три-пять лет работы в цехе зарабатывают на 15 to 25 процентов больше медианного заработка по данным BLS.
В: Полностью ли роботы заменят сварщиков?
Показать ответ
Судя по текущим данным, нет. BLS прогнозирует рост числа вакансий для сварщиков, резчиков, паяльщиков и специалистов по пайке твердым припоем на 2 % до 2034 года — умеренный, но положительный тренд, учитывая высокую долю увольнений из-за выхода на пенсию, благодаря которым ежегодно появляется около 45 600 новых рабочих мест. Роботы берут на себя монотонную сварку; люди по-прежнему выполняют сборку, устраняют проблемы со сварочной оснасткой, проверяют соблюдение норм, оценивают качество сварных соединений и решают сложные задачи, которые слишком непредсказуемы для экономически целесообразного программирования.
В: Какие способы сварки на производстве автоматизируют чаще всего?
Показать ответ
GMAW (MIG/MAG) чаще всего применяют для угловых сварных швов; GTAW (TIG) — для ответственных корневых проходов; контактная точечная сварка преобладает при изготовлении кузовов автомобилей.
В: Как небольшим предприятиям внедрить роботизированную сварку без крупных капиталовложений?
Показать ответ
Сварка коботами — наиболее практичный способ начать: системы стоимостью менее $50K с магнитными креплениями и управлением перемещением горелки для обучения робота позволяют предприятию с 20 работниками проверить автоматизацию на одном из выбранных объемов выпуска. OSHA предупреждает, что ROI зависит от соответствия решения задаче. Согласно рекомендациям, перед масштабированием следует создать выделенную ячейку для одной группы деталей и наладить эффективную подготовку и подгонку деталей на предыдущих этапах.
Почему мы отслеживаем эти показатели
Этот обзор за 2026 год основан на опыте автоматизации Zhouxiang на предприятиях по изготовлению металлоконструкций, строительству мостов и судов, а также производству оборудования для электростанций в более чем 30 экспортных рынках, включая обсуждаемые здесь завод по производству стали в Юго-Восточной Азии, предприятие с сертифицированным производством котельных труб и поставщиков трансформаторного оборудования. Диапазоны затрат и прирост эффективности основаны на фактических тендерах и данных после установки, а не на каталогах.
Ссылки и источники
- Данные AWS Welding Workforce Data о кадрах в сварочной отрасли — American Welding Society Foundation, 2025
- Справочник BLS Occupational Outlook Handbook: сварщики, резчики, паяльщики и специалисты по пайке твердым припоем — U.S. Bureau of Labor Statistics
- BLS NAICS 332 — производство металлических изделий — U.S. Bureau of Labor Statistics
- World Robotics 2025 — Международная федерация робототехники
- OSHA: сварка, резка и пайка твердым припоем — темы по охране труда и технике безопасности — U.S. Occupational Safety and Health Administration
- NIST — коллаборативные роботы для производства с большим ассортиментом и малыми объемами выпуска — National Institute of Standards and Technology
- ANSI/RIA R15.06 (редакция 2025 года) — требования безопасности к промышленным роботам и роботизированным системам
- ISO 10218-1/2 — требования безопасности к роботам и роботизированным устройствам; ISO/TS 15066 — коллаборативные роботы
- ISO 9283:1998 — критерии производительности промышленных манипуляционных роботов; ISO 9001:2015 — менеджмент качества; ISO 3834 — требования к качеству сварки
- AWS D1.1 — нормы сварки металлоконструкций из стали; EN 1090-2 — выполнение стальных конструкций
Связанные статьи
- Роботизированная сварка металлоконструкций — автоматизация сварки балок — обзор рельсовых и консольных систем для изготовления металлоконструкций
- Автоматизация сварки труб: роботизированная GMAW, орбитальная или ручная сварка — сравнение трех способов сварки трубных секций с данными по внедрениям
- Роботизированный сварочный пост с напольной рельсовой системой — характеристики — технические характеристики системы на рельсах
- Консольный сварочный робот — характеристики — консольная конструкция для серийных работ и производства с широким ассортиментом
- Коллаборативный сварочный робот (кобот) — мобильный кобот для сварки непосредственно на верфи и в ограниченном пространстве
- Сварочный робот для судостроения — решения для секций корпуса, переборок и палубных узлов

