Contacte con Zhouxiang

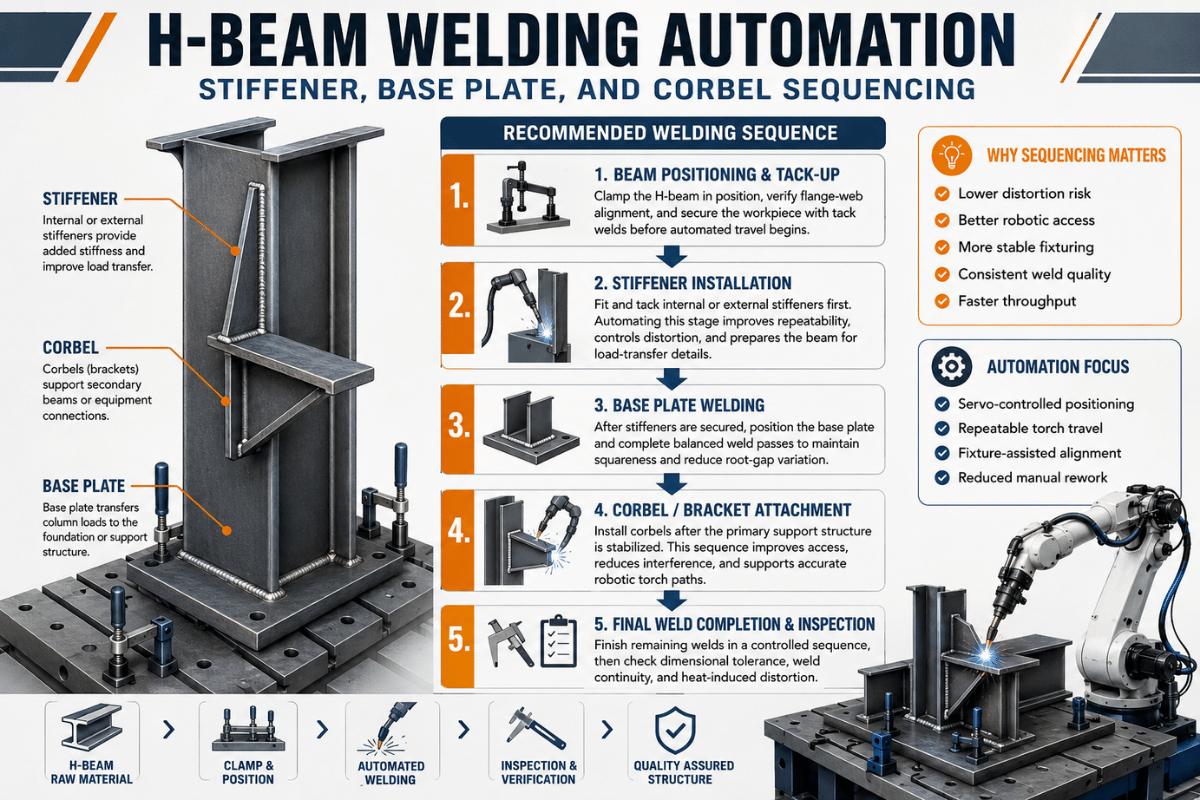
Automatización de la soldadura de vigas H: secuencia de rigidizadores, placas base y ménsulas

Contenido
Mostrar
Los fabricantes de estructuras metálicas que automatizan sus líneas de vigas H suelen observar lo mismo: en su primer turno completo automatizado producen más piezas que durante toda la semana anterior de soldadura manual. Este aumento de productividad se debe a eliminar tiempos perdidos que pasan desapercibidos: retrabajos de ajuste, distintos niveles de fatiga entre soldadores manuales y retirada de fundente, no a que las máquinas funcionen más rápido. En cualquier tipo de producción, si necesita realizar soldaduras de filete repetibles en la misma junta, con los mismos materiales y sobre el mismo perfil —ya sean las cuatro soldaduras entre alma y ala de cada viga H o puntos de soldadura idénticos en las puertas delanteras de los coches—, se trata de una de las oportunidades de mayor ROI en la automatización de la fabricación. Esta guía explora la automatización de la soldadura de vigas H desde las perspectivas más relevantes: cómo se configura una línea de fabricación de vigas H; qué nivel de automatización se adapta a su variedad de piezas; cómo se ajustan los parámetros SAW para soldar juntas repetidas; y cuál es el ROI real de estos sistemas en 2025.
¿Qué es la automatización de la soldadura de vigas H?
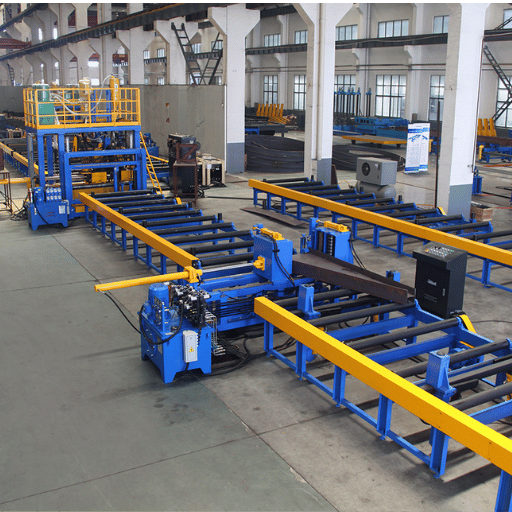 Automatizar la soldadura de vigas H consiste en incorporar tecnología de soldadura mecanizada o robotizada para unir el alma de acero estructural con las dos alas y obtener un perfil acabado en I o en H, reduciendo la dependencia de la soldadura por arco manual o complementándola. Esta automatización puede ir desde antorchas automáticas de paso continuo que aún requieren que un operario coloque cada pieza (nivel 1) hasta células totalmente automatizadas que posicionan la pieza para el proceso sin intervención humana entre una pieza y otra (nivel 4). Para los materiales del proyecto, compare las chapas de acero y los perfiles estructurales de Baling Steel y especifique el grado, el espesor de chapa y las tolerancias dimensionales antes de definir el procedimiento de soldadura.
La automatización responde a una clara necesidad estructural, que parte de una propiedad geométrica clave de cualquier viga H o viga I: el alma y las alas están conectadas siempre mediante solo cuatro soldaduras de filete. Este perfil idéntico es precisamente lo que la soldadura automatizada produce con eficacia: los fabricantes de estructuras metálicas constatan que sus líneas automatizadas de producción de vigas H alcanzan entre 3 y cinco veces más producción por hora o incluso por turno que las aplicaciones equivalentes de soldadura manual, gracias a un tiempo de arco mucho mayor (los sistemas automatizados mantienen el arco encendido entre el 60- y el 80-percent del tiempo, frente al promedio del 15- y el 25-percent en la soldadura manual, donde el operario tiene que hacer pausas, preparar el equipo o verificar el trabajo). Esta mejora drástica de la eficiencia de producción explica por qué la automatización de vigas H suele amortizarse en 8–22 meses incluso con volúmenes de producción moderados.
Datos rápidos: rango estándar de soldadura de vigas H
| Parámetro | Rango estándar | Rango de alta resistencia |
|---|---|---|
| Altura del alma | 200–1.000 mm | 1.000–2.000 mm |
| Anchura del ala | 100–400 mm | 400–800 mm |
| Espesor del alma/ala | 6–18 mm | 18–40 mm |
| Longitud de la viga | 5–12 m | 12–18 m |
| Capacidad de producción automatizada | 18–30 vigas/turno | 8–18 vigas/turno |
¿Qué es una máquina para fabricar vigas H?
Una máquina de soldadura de vigas H —también llamada línea de fabricación de vigas o sistema automatizado de soldadura de vigas I— integra tres estaciones coordinadas que se utilizan en los talleres de fabricación de acero: una estación de ensamblaje y soldadura, donde se colocan dos alas y un alma y se sueldan por puntos para formar un perfil H; una máquina SAW de paso continuo, que completa automáticamente las cuatro soldaduras de filete entre el alma y las alas; y una unidad de enderezado de vigas, que corrige la deformación angular causada por el calor de la soldadura. Estos sistemas admiten alturas de alma de 200 mm a 2.000 mm (8 a 80”), anchuras de ala de 100 a 600 mm (4 a 24”) y longitudes de viga de 5 a 18 metros (15 a 60 pies). Una línea automatizada de vigas sustituye, de media, a entre 3 y 5 operarios, según el tamaño de las vigas y el volumen de producción.Dentro de la línea de producción de vigas H de 3 estaciones: ensamblaje, soldadura y enderezado
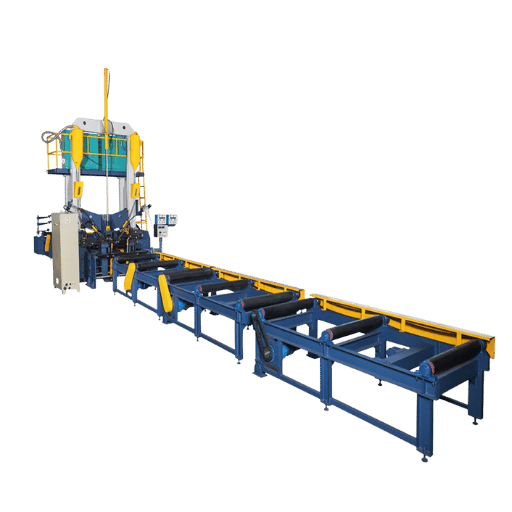 Las líneas automatizadas de soldadura de vigas H conectan tres estaciones secuenciales mediante transportadores de rodillos motorizados, que trasladan el producto sin interrupciones de una fase a la siguiente. Constan de una estación de ensamblaje, donde se colocan las chapas y se sueldan por puntos; una máquina SAW para vigas, que realiza las soldaduras de filete longitudinales; y una máquina enderezadora, que mantiene la geometría dimensional general tras la soldadura. Separar físicamente estos tres procesos en estaciones independientes permite optimizar cada uno por separado: es el concepto más importante que suelen pasar por alto quienes compran sistemas de automatización. Muchos se centran únicamente en la máquina SAW y acaban con una soldadora bien construida a la que no pueden suministrar producto de forma continua. Descubra cómo pueden beneficiar a su negocio nuestras diversas configuraciones automatizadas para soldar estructuras metálicas, adaptadas a distintos volúmenes de vigas.
| Estación | Función | Parámetro clave | Resultado |
|---|---|---|---|
| 1 — Máquina de ensamblaje | Las abrazaderas hidráulicas colocan el alma en vertical entre dos alas horizontales; la soldadura por puntos automática fija la junta en T a intervalos definidos | Paso entre puntos: 300–500 mm; holgura de ajuste ≤1 mm | Perfil H soldado por puntos, listo para SAW |
| 2 — Máquina de soldadura SAW | La soldadora de paso continuo hace avanzar la viga a través de dos antorchas SAW, que completan automáticamente las cuatro soldaduras de filete longitudinales; el fundente se deposita y se recupera de forma continua | Velocidad de avance: 400–2.000 mm/min; corriente: 500–1.250 A | Viga H completamente soldada (puede presentar deformación angular) |
| 3 — Máquina enderezadora | El enderezador hidráulico de rodillos aplica una presión controlada para corregir la deformación angular causada por la soldadura (torsión del ala) dentro de la tolerancia | Tolerancia de corrección: ≤L/1,000 (normalmente ≤3 mm/m) | Viga H acabada conforme a las especificaciones dimensionales |
Nota técnica
La tolerancia de ajuste entre el alma y el ala en una unión en T es una separación de 1mm para proporcionar una penetración uniforme en una operación de soldadura por arco sumergido (SAW). Si la separación supera 1,5mm, se produce caída del fundente, defectos de relleno e inestabilidad del arco, que es la principal causa de retrabajo en una línea de vigas con sección en H. Este reto de ajuste está contemplado en el requisito de AWS D1.1, Clause 5.22, que establece los requisitos de ajuste para este tipo de unión.
Cuatro niveles de programación de robots de soldadura para fabricar vigas H
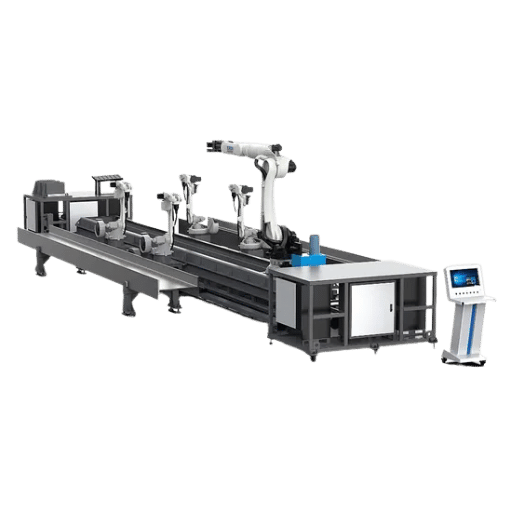 En el sector de la soldadura, a menudo se presenta la automatización como una disyuntiva: «manual» o «robotizada». Sin embargo, existe un sistema de cuatro niveles para la programación de la soldadura robotizada, y la mayoría de los fabricantes de estructuras metálicas se encuentran en el nivel 1 o el nivel 2. Cada nivel corresponde a un proceso de soldadura distinto: desde el control manual con consola de programación hasta sistemas totalmente autónomos, en los que un controlador específico dirige el robot sin que el operario tenga que intervenir entre piezas. Elegir un nivel inadecuado —«automatización insuficiente» (cuellos de botella en el proceso) o «automatización excesiva» (inversión de capital en capacidades que no se utilizan)— es el error más costoso en cualquier proyecto de automatización de la soldadura.
| Nivel | Método de programación | Tiempo de preparación por viga | Intervención del operario | Vigas curvadas | Indicado para |
|---|---|---|---|---|---|
| Nivel 1 | Programación manual con consola: el operario guía el brazo robótico hasta cada punto de soldadura | 30–90 min | Alta: operario a tiempo completo | No | Volúmenes bajos y piezas muy variadas |
| Nivel 2 | Programación asistida: plantillas paramétricas; el operario selecciona el tamaño de la viga y el tipo de soldadura en un menú | 5–15 min | Moderada: supervisa y ajusta | No | Volúmenes medios y tamaños estándar de vigas H |
| Nivel 3 | Programación offline (OLP): las trayectorias de soldadura se generan a partir del modelo CAD en un PC; solo hacen falta pequeños retoques en la máquina | 1–5 min de retoques | Baja: solo verificación | Limitada | Volúmenes altos y catálogo de vigas uniforme |
| Nivel 4 | Autónomo: la visión 3D escanea la geometría real de la viga; el robot se programa y suelda por sí solo, sin intervención humana entre piezas | Cero | Mínima: gestión de excepciones | Sí, mediante escaneo adaptativo 3D | Tamaños variados, geometrías curvas y muy diversas |
Hoy en día hay sistemas de soldadura robotizada para vigas H en los cuatro niveles de automatización. La mayoría de los fabricantes de estructuras metálicas trabajan actualmente con sistemas de nivel 1 o 2 de este espectro de cuatro niveles. Sin embargo, la tecnología de nivel 4, que debutó hace varios años en aplicaciones de los primeros usuarios, empieza a estar disponible de forma generalizada en 2025-2026.«El robot “observa” la pieza que tiene delante y suelda sin intervención humana alguna».
¿En qué se diferencian la programación offline y la soldadura autónoma de vigas estructurales?
La programación offline (nivel 3) requiere software CAD para generar las trayectorias de soldadura antes de colocar la viga en el puesto de soldadura robotizada. Aunque la programación CAD ofrece precisión, presupone que la pieza física es una réplica perfecta del dibujo: cualquier desviación de ajuste requiere retoques manuales en la máquina. La soldadura autónoma de nivel 4 elimina esta premisa: un escáner de luz estructurada 3D detecta en tiempo real el contorno real de la viga y el robot corrige dinámicamente su trayectoria mientras suelda. Así se elimina el tiempo de programación previo entre vigas y es posible soldar automáticamente perfiles de viga variables o curvos sin modificar los útiles de fijación.Soldadura por arco sumergido (SAW): tecnología clave en las líneas de producción de vigas H
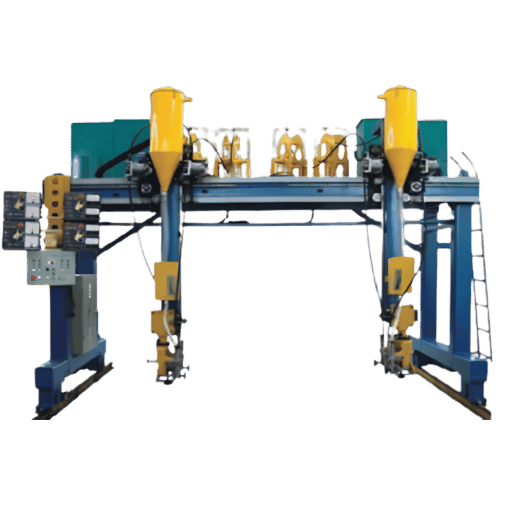 La soldadura por arco sumergido predomina en la fabricación de vigas H por tres motivos que ningún otro proceso iguala a gran escala: tasas de deposición de hasta 45 kg (casi 100 lbs.) por hora (frente a 1–5 kg/hr con MIG/MAG), una capa de escoria que protege a los operarios de las salpicaduras y la luz UV, y velocidades de avance de 400 a 2.000mm (16 – 80 pulgadas) por minuto en una junta estándar entre el alma y el ala. Como el arco de soldadura queda sumergido bajo el fundente granular —de ahí el nombre de soldadura por arco sumergido—, el fundente no utilizado se recupera y recicla automáticamente, lo que reduce el coste de los consumibles. Consulte el análisis técnico completo en nuestra guía específica sobre soldadura por arco sumergido.
| Diámetro del hilo | Rango de corriente | Tensión | Aplicación habitual |
|---|---|---|---|
| 2,4 mm (3/32″) | 250–700 A | 22–37 V | Alas finas, soldaduras de sellado por puntos (6–12 mm) |
| 3,2 mm (1/8″) — el más habitual | 300–900 A | 23–37 V | Soldadura de filete estándar entre el alma y el ala de vigas H (10–25 mm) |
| 4,0 mm (5/32″) | 400–900 A | 24–40 V | Placas de alma de espesor medio a alto (12–25 mm) |
| 6,4 mm (1/4″) | 700–1.600 A | 30–38 V | Alas anchas y placas de alma gruesas (25–40 mm) |
Nota técnica — selección del electrodo (AWS A5.17)
EM12K (bajo en manganeso y alto en silicio) es el electrodo estándar para la soldadura SAW de estructuras de vigas H. Produce un cordón bajo con excelente tenacidad a -30 °C en toda la gama de espesores del alma, las alas y las vigas. Para aplicaciones estructurales o de recipientes a presión (categoría de puentes) que requieren metales de aporte con mayor límite elástico, la opción estándar es EM13K. La clasificación del fundente neutro conforme a AWS A5.17 (designación EM12K con prefijo F7A2) ofrece una calidad uniforme en la soldadura con múltiples aportaciones, con poco riesgo de acumulación de manganeso.
Consejo: ajuste ceñido y preciso para placas de alma de hasta 18mm de espesor; elimina la necesidad de biselar durante el proceso y ahorra 15-20 minutos de mecanizado por viga.
Soldadura robotizada frente a soldadura manual de vigas H: qué muestran los datos
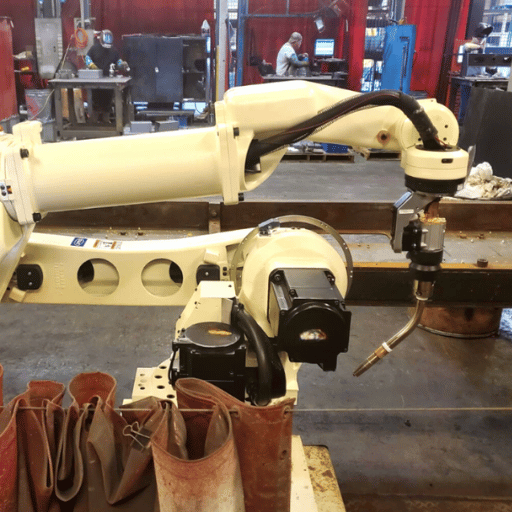 La comparación entre la soldadura robotizada y la manual suele plantearse como una cuestión de calidad. En realidad, es una cuestión de eficiencia y uniformidad. Un soldador manual cualificado no produce soldaduras de menor calidad; lo que perjudica la producción es la variabilidad: la fatiga del operario a lo largo del turno, las paradas para cambiar la posición y las inconsistencias en las tolerancias de ajuste hacen que la capacidad de producción de vigas H con soldadura manual sea impredecible.
Ventajas de la soldadura robotizada
- Tiempo de arco elevado: 60–80 % del turno (frente a 15–25 % en la soldadura manual)
- Fiabilidad: tasa de defectos del 2–3 % frente al 8–12 % en la soldadura manual
- Uniformidad del tiempo de ciclo: ±1 % frente a una variación de ±15–20 % en la soldadura manual
- 1 operario supervisa 18–30 vigas/turno
- Capacidad para trabajar sin supervisión 24/7 (nivel 3+)
Limitaciones
- Elevada inversión de capital inicial (>$75K+)
- Requiere una precisión de ajuste con una holgura ≤1 mm
- Nivel 1–2: no se adapta a las variaciones entre vigas
- Curva de aprendizaje para configurar el software (2–8 semanas)
- Se necesita un técnico cualificado para el mantenimiento
Idea equivocada habitual
«Los sistemas de soldadura robotizada no pueden trabajar con tamaños de viga variados». Esto es cierto para los sistemas de nivel 1–2, que requieren reprogramación para cada nuevo tamaño de viga. Los sistemas autónomos de nivel 4 con visión 3D refutan directamente esta limitación: el robot escanea la geometría real de cada viga y se ajusta por sí mismo, por lo que puede trabajar con tamaños variados e incluso con perfiles curvos sin modificar la programación entre piezas.
ROI de la automatización de la soldadura de vigas H: referencias de costes y análisis del plazo de recuperación
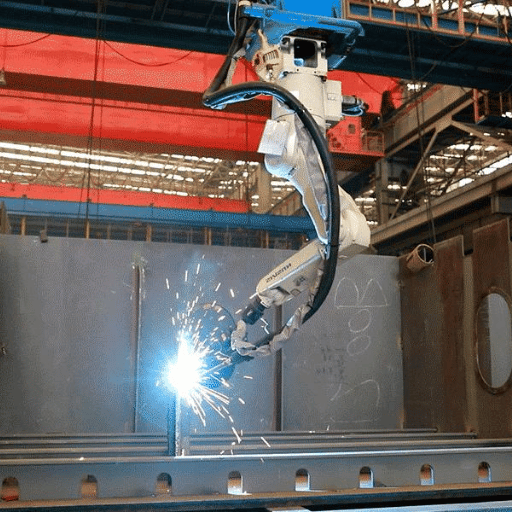 El ROI de la automatización de líneas de vigas H procede de dos fuentes: la reducción de los costes de mano de obra y el aumento de la capacidad de producción. La fórmula del plazo de recuperación es sencilla: coste total del sistema dividido entre el beneficio neto anual. Lo que varía según el taller es el coste laboral total y el multiplicador de producción que aporta cada nivel de automatización. Una ventaja clave de la maquinaria moderna para automatizar vigas H es su escalabilidad: la mayoría de los fabricantes ofrece configuraciones modulares que permiten empezar con una estación SAW semiautomática y ampliarla a una línea completa de 3 estaciones cuando aumente el volumen de producción. Este enfoque gradual reduce el riesgo de la inversión de capital inicial y permite alcanzar el aumento de producción que exige el mercado sin sustituir los equipos principales. Consulte nuestra guía completa sobre el cálculo del ROI de la soldadura robotizada para ver un ejemplo práctico.
Fórmula del plazo de recuperación
Plazo de recuperación (meses) = coste total del sistema ÷ (ahorro mensual en mano de obra + aumento mensual de la producción)
Ejemplo: Una línea SAW semiautomática de $200.000 que sustituye a 2 soldadores con un coste laboral total de $75,000/año cada uno = $150,000/año de ahorro. Se añaden $50,000/año por capacidad de producción adicional. Beneficio anual total: $200.000. Plazo de recuperación: 12 meses.
8–22
meses para recuperar la inversión (línea habitual de estructuras metálicas)
3–5×
aumento de la capacidad de producción frente a la soldadura manual
$75K–$1M+
rango de costes del sistema (desde un cobot hasta una línea completa de pórtico)
Fórmula del plazo de recuperación
Ejemplo: una línea SAW semiautomática de $200.000 que sustituye a dos soldadores manuales cuesta $150,000/año (coste laboral total). El sistema aumenta la capacidad de producción desde los $75,000/año que generan los soldadores manuales y ahorra esa diferencia, además de aportar $50,000/año de capacidad adicional (aumento del 7 %). El beneficio anual para la organización es de $200.000.
Según el coste total del sistema indicado arriba, el plazo de recuperación es de 12 meses.Los costes de 2024-2025 reflejan rangos de datos de mercado.
Los costes reales varían mucho según la configuración, el nivel de automatización deseado y los requisitos de instalación. Solicite un presupuesto para su configuración específica.| Tipo de sistema | Nivel de automatización | Coste aprox. (USD) | Plazo de recuperación habitual |
|---|---|---|---|
| Paquete de soldadura con cobot | Nivel 1–2 | $40,000–$75,000 | 6–12 meses |
| Línea estándar de vigas H de 3 estaciones (semiautomática) | Nivel 2 | $150,000–$400,000 | 12–22 meses |
| Línea CNC totalmente automatizada para vigas H | Nivel 3 | $400,000–$700,000 | 18–30 meses |
| Célula robotizada con pórtico y visión 3D | Nivel 4 | $700,000–$1,200,000+ | 24–36 meses |
Variables que debe conocer al elegir la configuración de una línea de soldadura de vigas H. La elección de la línea depende principalmente de dos factores: el volumen de producción que necesita y la variedad de tamaños de viga que debe manejar. Una línea por debajo de las especificaciones necesarias se quedará pequeña y sin capacidad suficiente en 18 meses. Una línea sobredimensionada exige una inversión de capital que nunca llegará a rentabilizar.
Cómo configurar su línea de soldadura de vigas H: guía de selección para fabricantes de estructuras metálicas
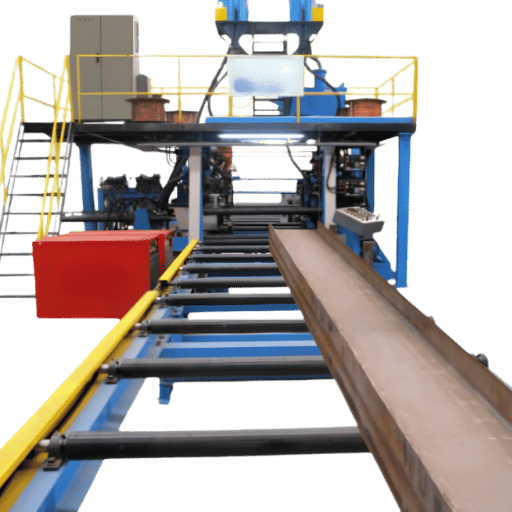 Para elegir la línea de soldadura de vigas H adecuada, deben ajustarse tres variables a las necesidades reales de producción: el volumen de salida, la variación en el tamaño de las vigas y el espacio disponible en planta. Una célula compacta de soldadura con cobot es adecuada para talleres flexibles de lotes pequeños que producen menos de 10 vigas al día; una línea SAW totalmente automatizada y con varias estaciones es adecuada para entornos de fabricación pesada que producen más de 30 vigas por turno. Utilice el siguiente marco para elegir el tipo de sistema que mejor se adapta a su operación:
| Volumen diario | Variación en el tamaño de las vigas | Configuración recomendada | Nivel |
|---|---|---|---|
| <10 vigas/día | Tamaños estándar, poca variación | Línea SAW semiautomática + ensamblaje manual | Nivel 2 |
| 10–30 vigas/día | Tamaños variados, variación moderada | Línea CNC completa de 3 estaciones para vigas H, con programación offline | Nivel 3 |
| >30 vigas/día | Tamaños estándar del catálogo | Línea SAW de alta velocidad totalmente automatizada con transportador automático | Nivel 3+ |
| Cualquier volumen | Gran variación O vigas curvas | Estación de trabajo con robot de pórtico y escáner de visión 3D | Nivel 4 |
Lista de comprobación previa al presupuesto: tenga preparados estos datos
- Anchura máxima necesaria para las alas (también determina el tamaño de la máquina con la que fabricará las vigas)
- Espesor máximo de las placas del alma y las alas (determina la capacidad mínima de corriente SAW; elegir una corriente insuficiente es una causa habitual de retrabajo)
- Viga más larga del catálogo (determina la longitud de la línea y el espacio total que ocupa)
- Objetivo de vigas por día/semana (permite justificar el nivel de automatización)
- ¿Qué porcentaje de su mezcla de vigas corresponde a perfiles no estándar o curvos (esto puede indicar la necesidad de un robot de soldadura de nivel 4).
- Alimentación eléctrica disponible: 3 fases (las líneas estándar requieren 380V/50Hz, aproximadamente 125 kW por línea)
Advertencia sobre la configuración
Uno de los errores de especificación más críticos, que puede causar frustración con su línea de vigas y, finalmente, retrabajo, es elegir una soldadora SAW con menos corriente de la necesaria para la placa más gruesa que vaya a soldar. Si necesita 1.000 amperios y compra una soldadora de 800 amperios, tendrá que realizar varias pasadas para completar la soldadura, lo que anula en la práctica muchas de las eficiencias que ofrece la automatización. Zegbrk_0013.
Tendencias en la automatización de la soldadura de vigas H: visión AI, cobots e hilo digital (2025–2026)
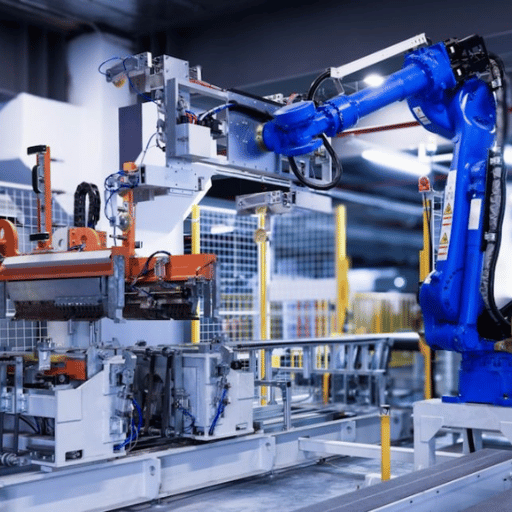 Panorama del mercado El mercado de robots de soldadura de acero estructural se valoró en $3,11 billion en 2024 y se prevé que alcance los $7,13 billion en 2032, con una tasa de crecimiento anual compuesto del 13 %, el ritmo más rápido entre todas las categorías de robots de fabricación.
El informe World Robotics 2025 de la IFR también indica que en 2024 se instalaron 542.000 robots industriales y que el total de instalaciones en todos los sectores alcanzó los 4.664.000 equipos en todo el mundo. Cuatro grandes cambios están transformando las posibilidades de la soldadura de vigas H:
- La programación offline autónoma llega al gran público (2025-2026): Los sistemas de soldadura de nivel 4 disponibles de proveedores como AGT Robotics y Path Robotics leen directamente los datos de los modelos del software de diseño y sueldan sin programación mediante enseñanza humana, lo que «libera» la programación para que se convierta en la solución al «cuello de botella» y permita a los talleres más pequeños alcanzar fácilmente niveles 3+.
- La fabricación de estructuras metálicas adopta los robots colaborativos: en 2023, los cobots representaron el 10,5 % de todas las nuevas instalaciones de robots industriales. Si su taller produce menos de 10 vigas al día, una célula de soldadura robotizada con cobots ($40K-$75K) es la vía más rápida para obtener un ROI de la automatización de la soldadura.
- La visión 3D elimina la necesidad de útiles de fijación y programación mediante enseñanza: la luz proyectada a una frecuencia de entre 100Hz y 500Hz por cámaras de luz estructurada, junto con la medición de la junta de soldadura en las dimensiones x/y con una precisión lateral de entre .1 y .3mm, permite adaptar la trayectoria de la herramienta con robots, independientemente de las variaciones de la viga y del ajuste (factor clave para alcanzar el nivel 4 en la fabricación de estructuras metálicas).
- El hilo digital conecta el software de diseño con la célula de soldadura: los programas CAD de diseño, como Tekla Structures y Revit, se integran con las células de soldadura automatizadas y transfieren directamente los datos de las juntas desde el modelo, sin necesidad de volver a introducirlos. Así se reducen los errores de transcripción y se abre el camino a un flujo de una sola pieza.
- El preprocesado con láser de fibra alimenta directamente las líneas de vigas: el corte de las chapas del alma y de las alas se está trasladando a células integradas de corte por láser de fibra, situadas antes de la estación de montaje de vigas H. Esto elimina la manipulación de materiales entre procesos y permite una producción continua de estructuras metálicas —desde la chapa plana, pasando por el corte, la soldadura de montaje, la SAW y el enderezado— en un único flujo de trabajo ininterrumpido.
Consejo práctico para 2025
Si su taller trabaja en el nivel 1-2, la mejora piloto con mayor retorno de la inversión consiste en pasar a la soldadura robotizada con plantillas paramétricas (nivel 2 3), en lugar de invertir en equipos de visión. Resolver únicamente ese cuello de botella suele aumentar la capacidad de producción entre un 15 y un 25 %, con un CapEx considerablemente menor.
¿Sustituirán los robots a los soldadores en la fabricación de estructuras metálicas?
¿Los robots sustituirán a los soldadores? No. Incluso en la soldadura autónoma de nivel 4, se necesitarán ingenieros de soldadura para supervisar las aplicaciones robotizadas y verificar los procedimientos de soldadura (WPS) y los resultados de los ensayos no destructivos (NDT). En lugar de quedar obsoletos, pasan a supervisar el control de calidad, una función que exige competencias cada vez más demandadas en una línea automatizada de soldadura de vigas, en vez de limitarse a depositar cordones como se muestra aquí en esta publicación de YouTube sobre soldadura automatizada de vigas de 75’ con visión artificial AI: «El robot no lo hace todo… Hay AL menos un ingeniero de soldadura dedicado a una línea así». En los talleres de fabricación que adoptan una automatización de nivel 3 o superior, el patrón de plantilla es constante: normalmente se pasa de cinco soldadores manuales a dos supervisores de robots por turno, pero esos puestos están mejor remunerados y exigen cada vez más la acreditación AWS Certified Welding Inspector (CWI). El código AWS D1.1 Structural Welding Code exige la aprobación de un inspector certificado, independientemente del nivel de automatización: un robot no puede certificar por sí mismo una junta soldada. Los talleres que realizan una transición satisfactoria suelen empezar a formar a los mejores soldadores manuales entre tres y seis meses antes de la instalación y los emparejan con el equipo de puesta en marcha del proveedor. Los operarios deben aprender a leer las especificaciones de los procedimientos de soldadura (WPS), evaluar las tolerancias de ajuste y reconocer cuándo el seguimiento de la junta se desvía de ella. Estas competencias no desaparecen: son el control de calidad que mantiene la fabricación automatizada de estructuras metálicas segura y conforme al código.Preguntas frecuentes
¿Qué diferencias hay entre los requisitos de automatización de la soldadura de vigas H y vigas I?
Las alas de las vigas H son bastante más anchas que las de las vigas I (perfiles europeos IPE), lo que afecta a dos parámetros de automatización: la anchura de contención del fundente y el ángulo de posicionamiento de la antorcha de soldadura. Las vigas H requieren un soporte más ancho para la capa de fundente y una mayor inclinación de la antorcha para evitar que el fundente se desborde por los extremos de las alas. Además, generan más calor por unidad de longitud, por lo que la unidad de enderezado es aún más esencial en una línea de vigas H; una línea para vigas I podría incluso funcionar sin ella.
¿Pueden las máquinas automatizadas de soldadura de vigas H trabajar con vigas curvas?
Las máquinas de soldadura de vigas H de nivel 1-3 suelen trabajar con vigas rectas. Para fabricar automáticamente vigas H curvas o con contraflecha, como las que se utilizan en cubiertas de grandes luces y puentes, se necesitan células de trabajo robotizadas autónomas de nivel 4. El escaneado adaptativo 3D sigue la geometría real de la curva y ajusta en tiempo real la trayectoria del movimiento de la antorcha de soldadura, en lugar de seguir ciegamente una trayectoria idealizada.
Este ajuste dinámico resuelve los problemas de uniformidad de la soldadura causados por los cambios en las juntas de una viga curva y puede hacer que, al trabajar con curvas, se opte por soluciones de robots de pórtico de nivel 4.¿Qué proceso de soldadura es más habitual en las líneas de producción de vigas H: SAW o MIG/MAG?
La soldadura por arco sumergido (SAW) se utiliza ampliamente en la mayoría de las soldaduras de ángulo principales entre el alma y las alas de las líneas de producción de vigas H, gracias a su combinación inigualable de tasas de deposición (más de 45 kg/hr) y ausencia de proyecciones, que la convierte en la solución más rentable para las largas soldaduras continuas que requiere la producción longitudinal de vigas H. La MIG/MAG (GMAW) suele utilizarse únicamente para fijaciones provisionales durante la fabricación o el montaje, o para añadir soldaduras de acabado o chapas de conexión después de la línea de producción principal. Algunos sistemas más pequeños basados en cobots emplean una solución íntegramente GMAW y aceptan la menor rentabilidad de este proceso en soldaduras largas a cambio de un equipo más económico y una mayor flexibilidad de gama de trabajos para productores de bajo volumen y amplia variedad.
¿Cuánto se tarda en poner en marcha una nueva línea de soldadura de vigas H?
La instalación de las líneas semiautomáticas básicas de 3 estaciones para vigas H suele tardar entre 8-16 semanas desde la confirmación del pedido hasta la finalización de los trabajos en la planta. El plazo incluye las pruebas de aceptación en fábrica (FAT), el transporte, la preparación de los cimientos, la instalación eléctrica y la formación de los operarios. Las células robotizadas totalmente automáticas con visión 3D y útiles de fijación a medida suelen tener plazos de entrega de 16-24 semanas. El factor principal que condiciona el plazo es la disponibilidad de espacio para la máquina en las instalaciones del cliente (cimientos y servicios), junto con el plazo de fabricación de los útiles especiales y la complejidad de la interfaz con los sistemas de control de terceros. Un sistema de nivel 3+ suele requerir entre 2-4 semanas de formación para operarios y personal de mantenimiento antes de alcanzar la capacidad de producción plena.
¿Qué es una máquina de fabricación de vigas H?
Máquina de fabricación de vigas H. Una línea de fabricación de vigas H es una línea de producción para fabricar y ensamblar piezas de acero con sección en H, compuestas por un alma (vertical) y dos alas (horizontales). Una línea de producción típica de perfiles H incluye una máquina de ensamblaje de perfiles H (para ensamblar y soldar por puntos 3 piezas de pletina hasta formar una H), una máquina de soldadura por arco sumergido (para soldar automáticamente los 4 lados de las dos alas y la pieza vertical) y una máquina de enderezado (para corregir la deformación angular después de la soldadura). La gama de producción estándar de la línea incluye perfiles H con almas de 200-2000mm, alas de 100-600mm y longitudes de viga H de 5-18m; la producción puede ser de 8-30 piezas/shift en líneas totalmente automáticas o semiautomáticas.
Revisado por Zhouxiang Engineering Team | Más de 15 años de experiencia en diseño e implementación de sistemas de automatización de la soldadura de acero estructural para instalaciones de fabricación de Asia, Europa y Norteamérica.
Fuentes: informe IFR World Robotics 2025; The Fabricator, marzo de 2024; conocimientos técnicos sobre consumibles para SAW de TWI Global; estudio de parámetros SAW 2024 de IJRASET (DOI: 10.22214/ijraset.2024.64851); guía técnica SAW de Miller Electric; estudio de mercado 2024 sobre robots de soldadura de estructuras metálicas de Intel Market Research.
Aviso legal: esta guía ha sido elaborada por Zhouxiang, fabricante de sistemas de automatización para empresas de fabricación de estructuras metálicas.
Para presentar datos de mercado, nos remitimos a publicaciones independientes de terceros. Los intervalos de precios corresponden a los datos de mercado de 2024-2025 y varían según el fabricante y las opciones.Lecturas relacionadas
- → Soldadura por arco sumergido: guía del proceso
- → Soldadura robotizada frente a soldadura manual: comparación completa
- → Guía para calcular el ROI de la soldadura robotizada
- → Soldadura estructural: métodos y normas
- → Métodos de programación de robots de soldadura
- → Soldadura industrial 2026: soluciones robotizadas de alta resistencia

