
Contacte con Zhouxiang

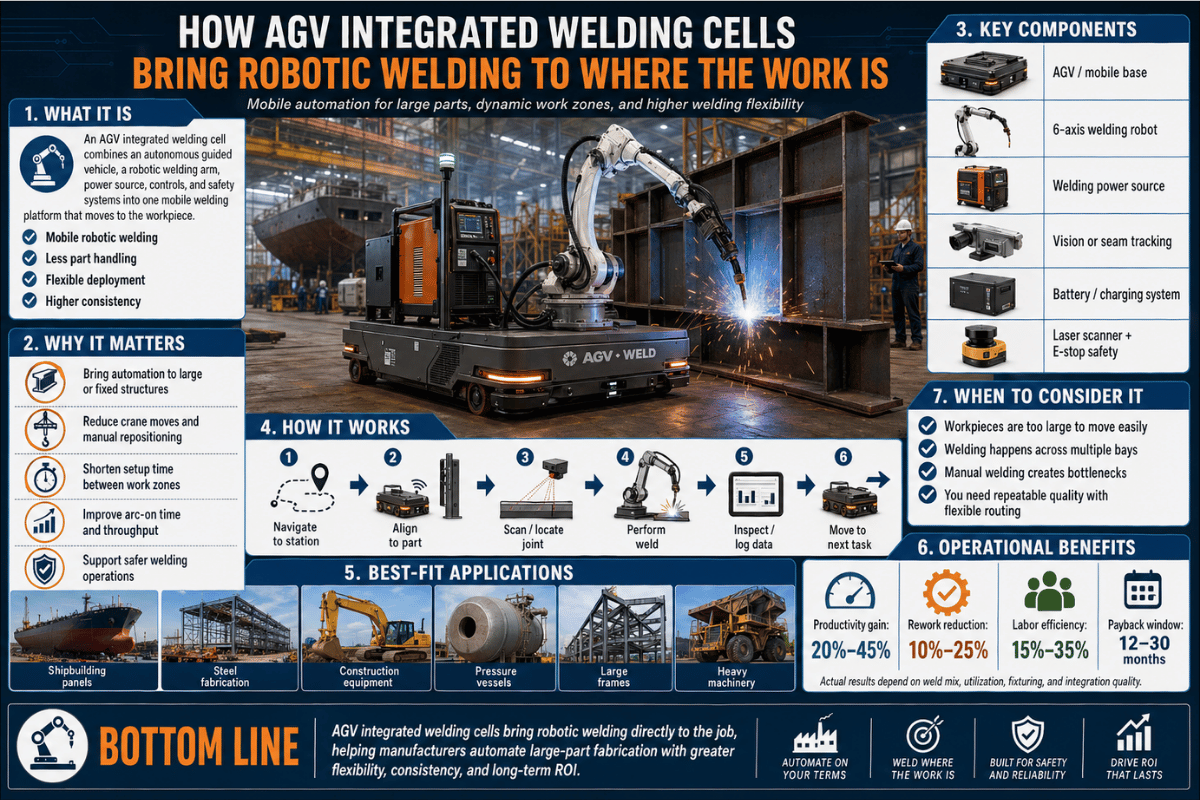
Cómo las células de soldadura integradas en AGV llevan la soldadura robotizada hasta la pieza
Una célula de soldadura integrada en un AGV es un sistema completo de soldadura robotizada montado sobre un vehículo de guiado automático, de modo que el robot se desplaza hasta la pieza en lugar de esperar a que una carretilla elevadora la lleve a una cabina fija. Esta guía explica en qué consiste, cómo funciona, en qué casos destaca y en cuáles no, cuánto cuesta y cómo instalarla en fábrica, a partir de datos de ingeniería de implantaciones de 2025-2026 y fuentes sectoriales validadas.Datos técnicos rápidos: célula de soldadura con AGV típica
| Tipo de tracción | Sobre ruedas (suelos de hormigón) / sobre orugas (superficies irregulares) |
| Velocidad de desplazamiento | 1,0–3,0 km/h con carga |
| Peso del sistema (configuración completa) | 2.000–3.000 kg |
| Brazo robótico | 6 ejes, repetibilidad de ±0,05 mm |
| Precisión de la visión artificial con cámara | 0,1 mm (laboratorio) / 0,2–0,3 mm (producción con arco eléctrico) |
| Alimentación eléctrica | ~50 KVA, 380V/50Hz, 3 fases |
| Procesos de soldadura | MIG/MAG (el más habitual), TIG, SAW, híbrido con láser de fibra |
| Intervalo de inversión inicial | $80K–$250K+, según la carga útil y el sistema de visión |
| Plazo habitual de recuperación de la inversión | 12–24 meses (capacidad de producción 3–5× superior a la soldadura manual) |
¿Qué es una célula de soldadura integrada en un AGV?
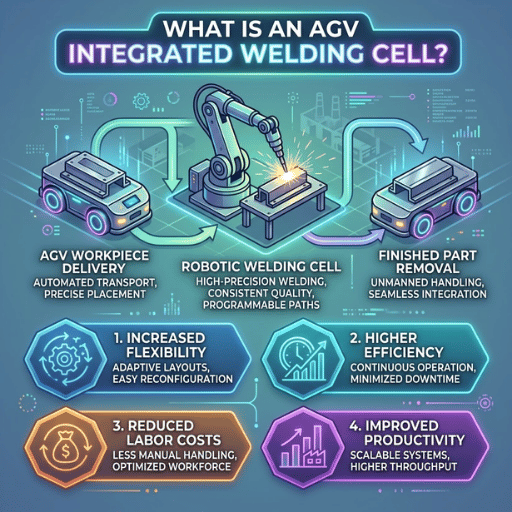 Una célula de soldadura integrada con AGV es una célula de soldadura robotizada cuya base es un vehículo de guiado automático (AGV): una plataforma móvil autónoma que transporta el robot, la fuente de alimentación de soldadura, el alimentador de hilo y el sistema de visión hasta la pieza, donde suelda. Las células de soldadura automatizadas convencionales fijan el robot dentro de una jaula y obligan a elevar la pieza, colocarla en un útil y trasladarla hasta la jaula. Las células con AGV invierten esa lógica: la célula se desplaza hasta la pieza.
El AGV sigue una ruta predefinida mediante cinta magnética, marcadores QR, triangulación láser o un sistema de guiado híbrido, con control de seguridad conforme a ISO 3691-4 (vehículos industriales sin conductor). En la parte de soldadura, la célula suele incorporar un brazo articulado de 6 ejes, una fuente de alimentación MIG/MAG de 350-500 A y una cámara estéreo 3D o un láser lineal que localiza la junta cuando la plataforma se detiene. La seguridad del sistema robótico se rige por la recién publicada ISO 10218-1:2025, mientras que la seguridad de la integración se contempla en ISO 10218-2.
Las células con AGV forman parte de la industria más amplia de células de soldadura robotizada, cuyo valor Research and Markets estimó en $4,22 billion in 2026 and forecast to climb to $6,08 billion by 2030 con una tasa de crecimiento anual del 9,5 %. Las células con AGV son el segmento de mayor crecimiento porque eliminan la limitación más habitual de las células fijas: la movilidad de la pieza.
Esta tecnología pertenece a la misma familia que los AGV de manutención utilizados en líneas de montaje de automóviles y en el transporte dentro de almacenes, pero la variante de soldadura incorpora un robot, una fuente de alimentación y un sensor de seguimiento de la junta. Mientras que los sistemas convencionales de manutención trasladan palés entre estaciones, el AGV configurado para soldadura lleva la célula de producción hasta la pieza. Es una solución práctica cuando la pieza es demasiado grande o pesada para una carretilla elevadora o una línea de transporte, y resulta útil para aumentar la producción sin ampliar la superficie del taller. Las rutas definidas por software también reducen al mínimo el coste de reconfiguración cuando cambia la distribución del taller.
¿Qué es la integración de AGV?
La integración del AGV consiste en conectar la parte móvil de una célula de soldadura con el resto del entorno de producción: la fuente de alimentación de soldadura, el posicionador o rotador, los escáneres de seguridad, la infraestructura de guiado a nivel del suelo y el PLC o MES de la planta. Si se hace bien, el operario carga un trabajo, el AGV se desplaza hasta la siguiente pieza, el robot suelda, la plataforma se recarga automáticamente entre ciclos y un supervisor ve toda la flota en un único panel. Si se hace mal, el robot suelda a la perfección sobre una plataforma que se queda atascada en una junta de dilatación de hormigón y no puede avisar a la línea.¿Cómo funciona una célula de soldadura con AGV? Componentes del sistema
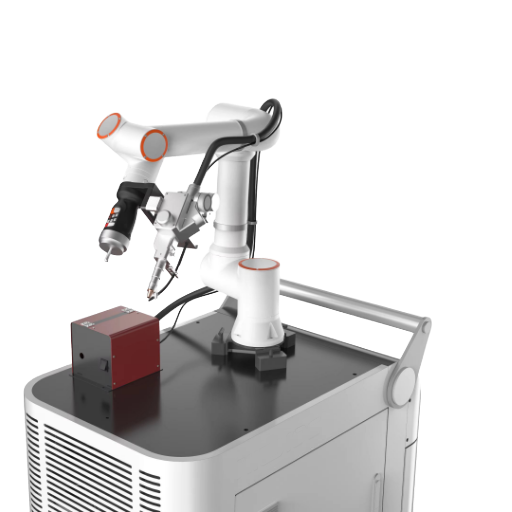 Una célula de soldadura con AGV gestiona 5 subsistemas. Los elementos mecánicos son sencillos; la mayoría de los retrasos de integración se producen en el flujo de información entre los componentes.
1. Base del AGV
Capa de movilidad. Se desplaza sobre ruedas o cadenas, e incorpora sensores de dirección, escáner de seguridad, baterías e interfaz de carga. La velocidad es de 1,0-3,0 km/hr, según el tipo de tracción.
2. Brazo robótico de 6 ejes
Manipulador articulado que sostiene la antorcha de soldadura. Destaca por su repetibilidad (aproximadamente 0,05 mm) y su alcance (entre 1,4 m y 2,0 m desde la base). Cuando la plataforma móvil se detiene, el brazo de 6 ejes ejecuta la trayectoria de soldadura real.
3. Fuente de alimentación de soldadura
Para el acero estructural suele utilizarse un inversor MIG/MAG de 350-500 A, con cabezales intercambiables modulares «plug and play» para TIG, arco sumergido e híbrido con láser de fibra. La potencia máxima demandada es de 30-50 KVA.
4. Visión artificial y seguimiento de la junta
Un láser de línea o una cámara 3D escanea la junta, identifica la posición real del cordón de soldadura y genera las correcciones necesarias en la trayectoria de la célula robotizada. Es importante porque rara vez la pieza está colocada a menos de 0,05 mm de la posición programada.
5. Capa de seguridad y comunicaciones
Escáneres láser de 360° y circuitos de parada de emergencia, además de una conexión por bus de campo (Modbus TCP, EtherNet/IP o PROFINET) con el PLC de la planta. Obligatoria según ISO 10218-2.
- Asignación de posición: el operario carga o selecciona un programa de soldadura; el sistema localiza la pieza en el mapa de distribución.
- Navegación: el AGV se desplaza hasta el objetivo con los escáneres de detección de obstáculos activos durante todo el trayecto.
- Alineación: una vez detenido, el sensor de visión localiza la junta y corrige las tolerancias de posicionamiento de la pieza; el posicionador, si está instalado, inclina la pieza.
- Soldadura y reposicionamiento: el brazo de 6 ejes sigue la junta, la plataforma avanza lentamente para los cordones largos y la batería se recarga automáticamente durante el tiempo de inactividad.
📐 Nota de ingeniería: la diferencia real respecto a 0,1 mm
Como ejemplo de cómo suelen integrarse estos subsistemas en una solución de producción, consulte la gama de robots de soldadura móviles con AGV de Zhouxiang, que se suministra con el brazo de 6 ejes CRP2010A, una fuente MIG/MAG Aotal NBC500RP Plus de 500 A, visión TracerStudio y un conjunto integrado de escáneres de seguridad.
En condiciones de laboratorio, con una iluminación perfecta y controlada, los sistemas de visión alcanzan una precisión de 0,1 mm a una distancia de ~500 mm. En un taller en funcionamiento, con el arco eléctrico, los humos de soldadura y la niebla de refrigerante alrededor de la lente, la precisión efectiva en producción se acerca más a 0,2-0,3 mm. Sigue siendo más que suficiente para una pasada MIG en acero estructural (tolerancia de ranura de 3 mm), pero no para TIG multipasada en acero inoxidable de 0,8–1,5 mm de espesor ni para cordones aeroespaciales, sin limpieza adicional de la lente y filtrado de imagen.
Ajuste las dimensiones de soldadura con los valores reales del taller, no con los del laboratorio.AGV frente a célula fija, cobot y pórtico: criterios para elegir
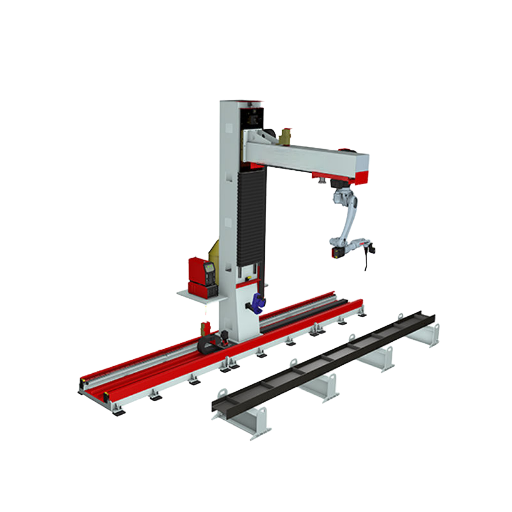
El error de compra más habitual es elegir un formato inadecuado. Las células con AGV no son mejores que las células fijas; son la opción adecuada para un tipo concreto de problema. A continuación se presenta una comparativa directa en forma de matriz de puntuación que puede aplicar en su taller.| Criterio | Célula con AGV | Célula fija | Cobot | Pórtico/voladizo |
|---|---|---|---|---|
| ¿Se puede mover la pieza? | No (se mueve la célula) | Sí (se eleva hasta la cabina) | Sí (piezas pequeñas) | Piezas largas bajo el carril del pórtico |
| Flexibilidad de la distribución | Alta: se cambia la ruta desde el software | Baja: cabina fija | Media: se reubica con carretilla elevadora | Baja: luz fija del carril |
| Tiempo de ciclo habitual | Más lento (desplazamiento y soldadura) | El más rápido (solo soldadura) | Lento (límites de velocidad por seguridad) | Rápido en cordones largos |
| Inversión inicial habitual | $80K–$250K+ | $120K–$300K+ | $40K–$120K | $200K–$800K+ |
| Más adecuado para | Piezas grandes e inmóviles; talleres con varias estaciones | Piezas pequeñas o medianas, gran volumen, una única referencia | Talleres de fabricación, bajo volumen y piezas variadas | Vigas largas, pilares y cordones de cascos |
Puntuación de adecuación para AGV (rúbrica de 6 criterios)
Puntúe cada criterio de 0 a 2 según su operación. La puntuación total estará entre 0 y 12.- ① Movilidad de la pieza (0–2): 2: no se puede mover de forma rentable (paneles de casco de 12 m, vigas estructurales de 18 m). 1: se puede mover, pero lentamente. 0: se puede colocar fácilmente en una cabina.
- ② Variabilidad de la distribución (0–2): 2: la combinación de productos y la distribución de la planta cambian cada trimestre. 1: cambian una vez al año. 0: proceso estable en una única línea.
- ③ Cobertura de varias estaciones (0–2): 2: las estaciones de soldadura están repartidas en más de >500 m². 1: 100–500 m². 0: un único banco.
- ④ Adecuación de la superficie del suelo (0–2): 2: hormigón vertido con juntas de dilatación lisas. 1: superficies variadas. 0: suelo irregular o exterior (favorece la variante sobre orugas o una célula fija).
- ⑤ Disponibilidad de operarios cualificados (0–2): 2: no hay soldadores disponibles para contratar. 1: mercado laboral ajustado. 0: equipo completo de soldadores cualificados.
- ⑥ Objetivo de capacidad de producción (0–2): 2: necesita multiplicar la producción actual por 3–5× sin ampliar la superficie. 1: necesita multiplicarla por 1,5–2×. 0: la capacidad de producción actual es suficiente.
Interpretación de la puntuación
Si quiere obtener rápidamente una estimación para su taller, encontrará una versión simplificada de esta puntuación con 4 preguntas en el selector de robots de soldadura móviles con AGV.
- 8–12 → el AGV es el formato adecuado. Las ventajas de movilidad y flexibilidad de distribución compensarán el ciclo algo más lento de desplazamiento y soldadura.
- 5–7 → valore una solución híbrida. Combine una célula con AGV para las piezas inmóviles con una célula fija o una célula de soldadura robotizada de una sola estación para el resto.
- 0-4 → opte por un formato fijo. Un pórtico, un voladizo o un cobot de soldadura en lugar de una célula industrial completa ofrecerán un tiempo de ciclo más breve y una menor inversión inicial.
Cuándo convienen las células de soldadura con AGV y cuándo no
 La realidad es que las células con AGV se adaptan a un conjunto reducido de situaciones y no encajan bien en otro conjunto, también reducido. Ambos casos son importantes a la hora de comprar.
✔ Cuándo convienen las células con AGV
-
- Paneles de casco y cubierta para construcción naval. Las implantaciones documentadas de Zhouxiang en astilleros registran una media de ~14 paneles por turno en paneles de doble fondo de 12 m con equipos de alcance ampliado, frente a 6 con soldadura manual.
- Vigas y pilares de acero estructural. Los fabricantes de talleres que gestionan más de 80 configuraciones de vigas diferentes por semana consiguen cambios de referencia inferiores a 3 minutos gracias a los cambios de distribución desde el software.
- Soldaduras circunferenciales de tubería en campo. Las unidades de clase IP65 con gestión térmica activa realizan cordones circunferenciales en exteriores a altas temperaturas, donde los ciclos de trabajo de los soldadores manuales se desploman. La mejora de productividad frente a la soldadura manual depende de la temperatura ambiente y la geometría de la junta, pero la diferencia entre el trabajo manual y el automatizado aumenta con el calor.
- Fabricación pesada para contratos con OEM. Los contratos con OEM de nivel 1 exigen cada vez más telemetría por soldadura y trazabilidad durante todo el ciclo de vida. Las implantaciones documentadas de Zhouxiang en conjuntos estructurales de acero de alta resistencia Q690D (incluida la producción de brazos de excavadora Yangtze) registran tasas de defectos cercanas al 0,3 %, muy por debajo de los valores de referencia habituales para la soldadura manual.
⚠ Cuándo no convienen las células con AGV
- Piezas pequeñas y repetitivas en una única línea. Si la instalación puede hacerse con una sola elevación y montarse en conjunto, una célula fija ofrece un tiempo de ciclo más corto con piezas pequeñas. Consulte la soldadura robotizada de piezas pequeñas de gran volumen para conocer ese perfil de carga.
- Fabricación en salas limpias sensibles a las condiciones ambientales o para el sector aeroespacial. Los requisitos de limpieza, control de FOD y eliminación de partículas del suelo propios de la clase ISO 14644 son incompatibles con el tránsito de vehículos de carga sin guiado. Un pórtico o una célula fija son la opción adecuada.
- En talleres existentes con poca flexibilidad en los pasillos. Los radios de giro de los AGV son una limitación real: en talleres donde los pasillos de las carretillas elevadoras ya son zonas de paso para los montadores, la plataforma móvil sencillamente no puede girar. La demolición adicional del suelo para volver a pintar las líneas de los pasillos suele costar más que la propia célula.
Coste y ROI: ¿cuánto cuesta realmente una célula de soldadura con AGV?
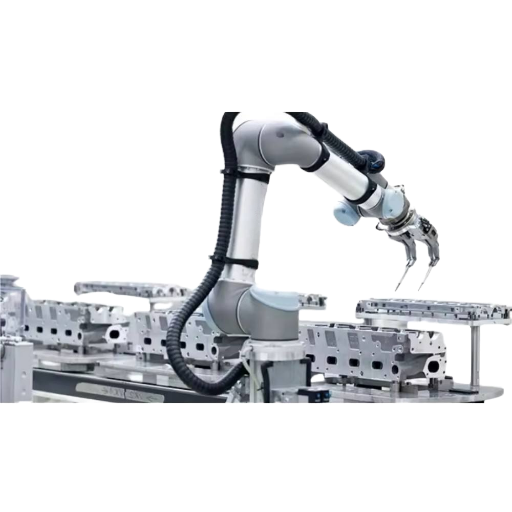 La inversión inicial depende de la carga útil, la sofisticación del sistema de visión y el alcance de la integración. Tres niveles cubren la mayoría de los casos de compra.
| Nivel | Intervalo | Adecuado para | Plazo habitual de recuperación |
|---|---|---|---|
| $ Estándar | $80K–$150K | Talleres interiores con suelo de hormigón; solo MIG/MAG; guiado magnético | 12–18 meses |
| $$ Alta carga útil / láser | $150K–$250K | Plataforma reforzada, híbrido con láser de fibra, guiado láser/SLAM | 18–24 meses |
| $$$ OEM a medida | $250K+ | Geometría totalmente personalizada, varios procesos, software de gestión de flotas | 24–36 meses (depende del volumen) |
📐 Nota de ingeniería: fórmula práctica del ROI
Ahorro anual ≈ (soldadores sustituidos × salario total × multiplicador de capacidad de producción) − (1 operario × salario total + amortización de la célula + mantenimiento + diferencia en consumibles)
Dónde: el salario total incluye un factor de ~30 % por prestaciones y gastos generales sobre el salario base; se cita un multiplicador de capacidad de producción de 3-5 para trabajos cíclicos con MIG/MAG; la diferencia en consumibles es pequeña, pero no debe pasarse por alto en aplicaciones de gran volumen. La mayoría de los compradores B2B de células con AGV recuperan la inversión en un plazo de dos años y alcanzan el ROI.
12–24 meses
Intervalo de recuperación documentado
3–5×
Capacidad de producción frente a la soldadura manual
~90%
Reducción de la tasa de defectos
Solicite un presupuesto personalizado para una célula con AGV →
Plan de integración: cómo añadir una célula con AGV a su línea de producción
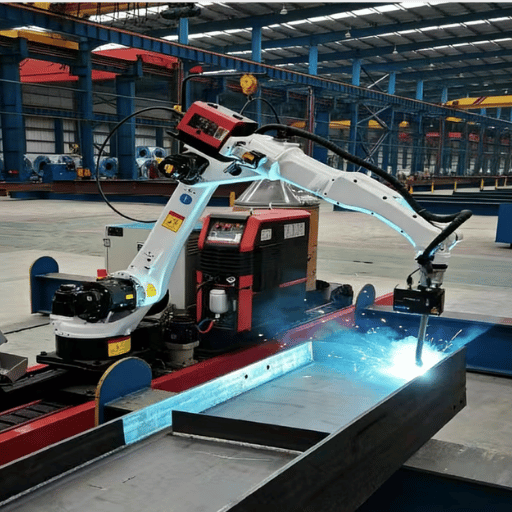 La parte del AGV rara vez da problemas. El punto crítico son las averías durante la integración en la planta. Los informes de lecciones aprendidas del sector y las revisiones posteriores a instalaciones fallidas de AGV señalan el mismo plan de cinco pasos y los mismos tres riesgos ocultos.
Lista de comprobación de integración en 5 pasos
- ✔ Inspección de las instalaciones y escaneo del suelo. Cartografíe cada junta de dilatación del hormigón, canal de drenaje, pasillo de montaje, ruta de carretillas elevadoras y bandeja de cables. Subestimar este paso es el motivo más habitual de los retrasos en la implantación de AGV.
- ✔ Asignación de señales de la interfaz PLC. Decida qué bus de campo gestionará las comunicaciones entre la célula y la línea —Modbus TCP, EtherNet/IP o PROFINET— y documente cada señal: solicitud de trabajo, posición alcanzada, soldadura completada, fallo y parada de emergencia.
- ✔ Sincronización del útil de fijación y el posicionador. Si la pieza está sobre un posicionador motorizado o un rotador, la célula con AGV debe coordinar los tiempos de movimiento. El robot no empieza a soldar hasta que el posicionador indica «dentro de tolerancia».
- ✔ Planificación de las zonas de seguridad. Defina la distancia de separación de seguridad tanto para el AGV en movimiento como para el arco de soldadura. Cumpla ISO 10218-2 en materia de seguridad de integración y OSHA Subpart Q (Welding, Cutting, and Brazing) para los riesgos específicos de la soldadura.
- ✔ Formación de operarios y pruebas en modo sombra. Ponga la célula en modo sombra (programada, pero sin carga de producción) durante al menos un turno antes de la entrega definitiva. Registre todos los fallos, incidentes que estuvieron a punto de ocurrir y ciclos abortados.
⚠️ Importante: los 3 riesgos ocultos que pasan por alto muchos compradores
- Precisión de la inspección del suelo. Una diferencia de altura de 5 mm en una junta de dilatación no se aprecia en un plano y bloquea el paso de un AGV sobre ruedas. Los informes de puesta en servicio de AGV suelen señalar que una inspección incompleta del suelo es la causa más citada de los problemas que requieren diagnóstico tras la instalación.
- Desajuste ante la complejidad del proceso. La distribución cambia. Aparecen nuevos útiles de fijación. Los fabricantes subestiman la complejidad de implantar un AGV y solo descubren la diferencia cuando la plataforma no puede adaptarse a un cambio trimestral en la distribución.
- Protocolo de baterías y carga. Muchas reparaciones de AGV se deben a niveles de agua de la batería descuidados y al desgaste gradual de las ruedas, que reduce la precisión de la navegación automática. Establezca desde el primer día un protocolo de mantenimiento e inclúyalo en las listas de comprobación de los cambios de turno del equipo.
Previsiones del sector para 2026: hacia dónde se dirigen las células de soldadura con AGV
Tres señales marcarán los próximos 24 meses del segmento de células de soldadura con AGV. Todas se basan en publicaciones formales, no en proveedores.
Tamaño del mercado: la categoría general
Señal 1: la soldadura adaptativa con AI pasa de la fase de pruebas a la práctica habitual. La supervisión continua de la calidad de las soldaduras y el ajuste de los parámetros del proceso a partir de muestras, con ayuda de la telemetría de monitorización de soldadura, serán el factor diferencial en el desarrollo de productos en 2026: la célula percibe, decide e inicia ajustes durante la misma pasada de soldadura.
Señal 2: las flotas conectadas sustituyen a las células aisladas. Las unidades de compra pasan de «comprar una célula» a «comprar una flota y gestionarla desde un único panel». Las flotas coordinadas a nivel de célula (quién carga y cuándo, gestión del flujo de tráfico y asignación de trabajos) empiezan a ofrecer una ventaja competitiva. Pasar de una unidad a una flota reduce el riesgo de un único punto de fallo que ralentiza la implantación de unidades individuales. Para compradores e integradores, la oportunidad más rentable es un paquete de software de gestión de flotas junto con el hardware.
Señal 3: los gemelos digitales se exigen antes de la implantación. Modelar la célula antes de instalarla en el taller —el recorrido del AGV, el alcance del robot y las zonas de seguridad que se solapan con los pasillos peatonales— reduce el mayor riesgo de integración, difícil de corregir. Para finales de 2026, se prevé que sea la opción por defecto en los pedidos de compra superiores a $200 K.
Research and Markets sitúa el mercado de células de soldadura automatizadas en $3,84 B (2025) → $4,22 B (2026) → $6,08 B (2030), con una tasa de crecimiento anual compuesto del 9,5 %, impulsada por la inversión en fábricas inteligentes, la adopción de la soldadura basada en AI y la escasez de mano de obra. La previsión IFR World Robotics 2025 confirma la evolución del entorno: en 2024 se instalaron 542.000 robots industriales en todo el mundo, el segundo año con mayor número de instalaciones registrado.
«El verdadero cambio de 2026 es pasar de grupos de células robotizadas aisladas a sistemas inteligentes y conectados. Los fabricantes que conciban su zona de soldadura como una flota —en lugar de como un conjunto de robots dispersos— dispondrán de los datos de los que depende la soldadura con AI». — Opinión sintetizada de analistas del sector, basada en el informe de Pemamek Tendencias que marcarán la automatización de la soldadura en 2026 y en las previsiones de Xiris sobre supervisión de soldadura para 2026Una norma que conviene seguir: ISO 10218-1:2025 sustituye a la edición de 2011, vigente durante décadas. Los integradores que tengan documentación y evaluaciones de riesgos basadas en la redacción de 2011 deberán actualizarlas. Antes de formalizar un pedido con puesta en marcha prevista para 2026, solicite a su proveedor el paquete de conformidad con 10218-1:2025.
Hable con el equipo de ingeniería sobre su proyecto →
Preguntas frecuentes
P: ¿Cuánto cuestan los robots AGV?
Ver respuesta
El precio de una célula AGV para soldadura suele situarse en tres tramos: $80K–$150K para una célula MIG/MAG estándar con ruedas, $150K–$250K para una configuración híbrida de alta carga útil o con láser y $250K o más para proyectos OEM totalmente personalizados con gestión de flotas. La inversión inicial es solo la mitad de la historia: gran parte del plazo de recuperación de la inversión se explica por el ahorro en costes salariales totales al prescindir de soldadores y por la reducción del retrabajo.
P: ¿Qué diferencia hay entre AGV, AMR y AGC?
Ver respuesta
Un AGV (vehículo de guiado automático) sigue una ruta definida, mediante cinta magnética, códigos QR o triangulación láser. Un AMR (robot móvil autónomo) navega de forma dinámica mediante SLAM y cámaras 3D, y cambia de ruta en tiempo real para esquivar a las personas y los obstáculos. Un AGC (carro de guiado automático) es una variante más sencilla y económica del AGV, normalmente sin inteligencia embarcada más allá del seguimiento de líneas. En las células de soldadura, el AGV es, con diferencia, la opción más habitual, porque la soldadura admite rutas predecibles y se beneficia de la repetibilidad del proceso.
P: ¿Cuánto cuesta una célula de soldadura en general?
Ver respuesta
El precio de las células de soldadura oscila entre unos $40K para una pequeña configuración con cobot y $800K o más para un gran sistema de pórtico con varios robots. Las células industriales fijas suelen costar entre $120K y $300K. Las células AGV se sitúan en un tramo intermedio ($80K–$250K). El precio depende de la carga útil, la complejidad del proceso de soldadura, las prestaciones de visión artificial y el alcance de la integración.
P: ¿Puede una célula AGV de soldadura trabajar con piezas de gran tamaño?
Ver respuesta
Sí, ese es precisamente su uso principal. La célula AGV se desplaza hasta la pieza, por lo que sus dimensiones están limitadas por el espacio disponible en el suelo y el área de trabajo de soldadura, no por el tamaño de una jaula con útiles de fijación. Entre las instalaciones documentadas se incluyen paneles de doble fondo de 12 m en astilleros y vigas estructurales de 18 m en talleres de fabricación. Para piezas que superan el alcance del robot, se pueden coordinar dos células o utilizar un brazo móvil para ampliar la cobertura.
P: ¿Qué procesos de soldadura admiten las células AGV?
Ver respuesta
Los procesos MIG y MAG son los más habituales, ya que el ciclo de trabajo, la tasa de deposición y el suministro de consumibles se adaptan bien al funcionamiento con AGV. También se utiliza TIG, sobre todo para acero inoxidable de pared delgada o cordones de precisión en el sector aeroespacial, aunque su capacidad de producción es menor. La soldadura por arco sumergido (SAW) se emplea en trabajos de fabricación pesada. También existen configuraciones híbridas con láser de fibra para aplicaciones de chapa fina y alta velocidad. La selección depende del espesor del metal, la tasa de deposición y la clase de inspección final de la soldadura.
P: ¿Los AGV están sustituyendo a los soldadores?
Ver respuesta
No de la forma que da a entender el titular. Las células AGV orientan el trabajo de soldadura hacia funciones de operación, programación y control de calidad, en lugar de eliminar puestos relacionados con la soldadura. Las previsiones de la American Welding Society indican que Estados Unidos necesitará 320.500 nuevos profesionales de la soldadura antes de 2029, incluso con una rápida adopción de la automatización. La demanda se centra en operadores cualificados capaces de manejar células, interpretar datos de calidad e intervenir en casos excepcionales. Las células se encargan de los grandes volúmenes de trabajo repetitivo; las personas, de la variedad, el retrabajo y la cualificación.
Revisado por la División de I+D de Zhouxiang
Revisado por la División de I+D de Zhouxiang robot de soldadura, con 33 años de experiencia en automatización de la soldadura industrial, una cartera de más de 200 patentes (incluidas más de 50 patentes de invención) y células de soldadura instaladas en más de 60 países. Escrito por Li Wei, ingeniero sénior de automatización (CWI / miembro de AWS), con 18 años de experiencia en sistemas de automatización de la soldadura.
Sobre este análisis
Los intervalos de costes y los plazos de recuperación de la inversión de esta guía sobre células de soldadura integradas con AGV se basan en implantaciones documentadas de Zhouxiang en astilleros, estructuras metálicas, tuberías y fabricación pesada. Se han contrastado con la previsión para 2026 de Research and Markets sobre células de soldadura automatizadas (CAGR del 9,5 %), las cifras de instalaciones de IFR World Robotics 2025 y las previsiones de mano de obra de soldadura de Estados Unidos respaldadas por AWS. La puntuación AGV-Fit es propia de este artículo y refleja cómo los integradores de Zhouxiang evalúan las ventajas e inconvenientes de los AGV frente a las células fijas en procesos de compra reales, incluido el ROI.
Referencias y fuentes
- ISO 10218-1:2025 — Robótica: requisitos de seguridad (Parte 1: robots industriales) — International Organization for Standardization
- ISO 10218-2 — Requisitos de seguridad para robots industriales: integración — International Organization for Standardization
- OSHA 29 CFR 1910, Subparte Q — Soldadura, corte y brasado — U.S. Occupational Safety and Health Administration
- Previsiones sobre la mano de obra del sector de la soldadura en Estados Unidos — Se necesitan 320.500 nuevos profesionales antes de 2029 — Con el respaldo de American Welding Society (AWS); datos de Lightcast Knowledge Base
- Informe World Robotics 2025 — 542.000 robots industriales instalados en 2024 — International Federation of Robotics
- Informe del mercado de células de soldadura automatizadas 2026 — $4.22B → $6.08B, 9,5 % CAGR — Research and Markets
- Tendencias que marcarán la automatización de la soldadura en 2026 — Análisis del sector de Pemamek
Artículos relacionados
- Cómo elegir un robot de soldadura: guía de selección
- Soldadura robotizada frente a soldadura manual: coste, calidad y velocidad
- Cálculo del ROI de la soldadura robotizada: fórmula y cifras reales
- Estación de soldadura robotizada sobre carril de suelo: funcionamiento y selección
- Los 15 principales fabricantes de robots de soldadura: resumen del sector de 2026
- Cobot de soldadura frente a robot industrial: cómo elegir la configuración adecuada

