
Contacte con Zhouxiang


Especificaciones rápidas: robot de soldadura sobre pórtico de 7 ejes
| Número total de ejes | 7 (6 articulados + 1 carril lineal) |
| Anchura de soldadura (luz) | Hasta 5 m |
| Longitud estándar del carril | 12 m (personalizable hasta 24 m+) |
| Repetibilidad de posicionamiento | ±0,05 mm |
| Velocidad de soldadura habitual | 0,3–0,5 m/min por robot |
| Procesos de soldadura compatibles | MIG, MAG, TIG, soldadura por arco de argón, hilo tubular, soldadura láser |
| Capacidad de carga del robot | 8–25 kg (según el modelo) |
| Sistema de visión | Estéreo con escaneo 3D de líneas, hasta 400 fps |
¿Qué es un robot de soldadura sobre pórtico de 7 ejes?
 Un robot de soldadura sobre pórtico de 7 ejes es una máquina de soldadura industrial que combina un brazo robótico articulado de 6 ejes con un séptimo eje lineal montado en una estructura de pórtico, lo que permite que el cabezal recorra una pieza de gran tamaño sin tener que recolocar una grúa. El brazo de 6 ejes se encarga de posicionar e inclinar la antorcha; el séptimo eje —un carril lineal accionado por servomotor— desplaza horizontalmente todo el brazo a lo largo de 5 metros o más.
Esto es importante porque un robot fijo de 6 ejes alcanza rápidamente sus límites de alcance. Como el alcance horizontal habitual de un robot de 6 ejes es inferior a 1.000 mm, ampliarlo hasta 2.000 mm requiere un pedestal de unos 700 mm de ancho, además del espacio estructural en el suelo necesario para soportarlo. Para tareas como soldar una viga en H de 12 metros o un panel de buque, esa proporción sencillamente no resulta viable. Añadir un séptimo eje lineal permite a los fabricantes de maquinaria ampliar el área de trabajo efectiva sin aumentar el tamaño del robot existente. Según la Federación Internacional de Robótica, en 2024 se instalaron 542.000 robots industriales en todo el mundo, y los diseños de largo alcance, como los sistemas de pórtico, se encuentran entre los subsegmentos industriales de mayor crecimiento.
Cómo transforma el séptimo eje un robot de soldadura sobre pórtico
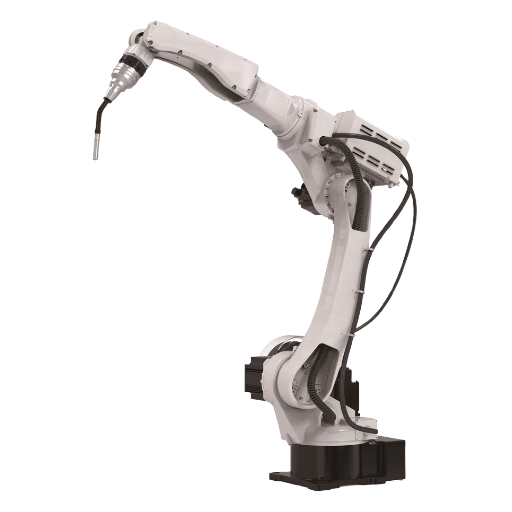 Bajo el pórtico, el séptimo eje es una unidad de traslación del robot (RTU): un actuador lineal de gran precisión al que se fija el robot y que controla el mismo sistema que acciona las seis articulaciones. En un robot de soldadura sobre pórtico, esta unidad se desplaza por la viga transversal del pórtico, de modo que el brazo puede alcanzar cualquier punto a lo largo de una luz de 12 m —o más— y mantener al mismo tiempo la orientación de la antorcha en los seis ejes. Encontrará información más técnica en nuestra guía sobre cómo funciona un robot de soldadura sobre pórtico.
En cuanto a actuadores, las RTU industriales utilizan cuatro tipos de accionamiento: por correa, por husillo, de piñón y cremallera y por motor lineal. Sin embargo, para aplicaciones de soldadura de largo recorrido predominan los accionamientos de piñón y cremallera y por motor lineal, ya que mantienen la precisión de posicionamiento en distancias de 6 metros o más. Además, los accionamientos de piñón y cremallera permiten que varios robots independientes compartan la misma RTU. Este es el fundamento de las configuraciones de pórtico con dos robots, en las que dos brazos trabajan en lados opuestos del mismo panel de buque.
Lo que convierte este séptimo eje en algo más que un simple mecanismo de transporte es que el controlador integra el movimiento lineal en la planificación de la trayectoria. A diferencia de las máquinas más sencillas, un robot de soldadura de 7 ejes no coloca primero el brazo en una posición y después empieza a soldar: el controlador CNC coordina el desplazamiento lineal con el movimiento del brazo durante la propia soldadura, evita bloqueos en puntos singulares en cordones largos y continuos, y mantiene una orientación constante y optimizada de la antorcha a lo largo de toda la pieza. Esta coordinación de movimientos permite que un robot de soldadura sobre pórtico funcione como una auténtica máquina CNC, en lugar de como un brazo articulado montado sobre una guía lineal.
📐 Nota de ingeniería: especificaciones del carrilLos carriles de 7 ejes para producción soportan un brazo de 6 ejes (normalmente de 210–313 kg), además de su carga útil. La longitud estándar es de 12 m, con construcciones personalizadas de hasta 24 m para secciones de casco y vigas de puente. Para recorridos superiores a 6 m se utilizan accionamientos de piñón y cremallera, con lubricación automática y guías lineales a ambos lados de la viga que resisten las cargas dinámicas al reposicionar rápidamente la antorcha. La alineación del carril es la causa más habitual de paradas de mantenimiento: los diseños montados en el suelo requieren comprobaciones periódicas de las galgas de ajuste; las estructuras de pórtico integradas eliminan por completo este problema.
Características clave de un robot de soldadura sobre pórtico de 7 ejes
 Cinco capacidades distinguen un sistema de pórtico de 7 ejes preparado para producción de los sistemas con menos ejes a los que sustituye. Todas se pueden medir y contrastar con los parámetros de referencia de la tecnología de soldadura robotizada: no son una abstracción de marketing. Para conocer mejor la base de automatización, consulte nuestra introducción a la tecnología de soldadura robotizada.
Alcance ampliado del carril: más de 12 m
El séptimo eje lineal desplaza el brazo robótico por un carril estándar de 12 m, con longitudes personalizadas superiores a 24 m para aplicaciones en astilleros y placas de puente. Un solo robot puede soldar una viga en H de 12 m en una única pasada programada, sin recurrir a las uniones por tramos que limitan las instalaciones más cortas de 6 ejes. Las piezas de hasta 5 m de ancho caben bajo un pórtico estándar sin necesidad de elevarlas con una grúa adicional.Programación 3D sin enseñanza
Los sistemas modernos de pórtico de 7 ejes admiten directamente modelos 3D (Tekla, SOLIDWORKS o UG) y generan automáticamente la trayectoria de soldadura, sin necesidad de dedicar tiempo a recorrerla con una botonera de enseñanza. Cuando no hay planos, una cámara estéreo con escaneo de líneas reconstruye una nube de puntos de la pieza física y calcula al momento las trayectorias de soldadura, para que los operarios puedan soldar piezas que nunca se modelaron en CAD.Seguimiento inteligente de juntas y control de deformaciones
Con una velocidad de hasta 400 fps y una precisión de 0,1 mm en la nube de puntos, el sistema de visión 3D detecta en tiempo real la posición real de la junta y corrige la distorsión térmica durante la propia soldadura. Un estudio de 2024 publicado en Nature Scientific Reports sobre soldadura robotizada en fabricación inteligente documenta la visión de bucle cerrado con control adaptativo de parámetros y analiza cómo la detección en tiempo real puede reducir las deformaciones por soldadura y mejorar la uniformidad de los cordones largos, justo el tipo de fallo que resulta difícil de evitar con soldadura manual en chapas gruesas.Cabezal de soldadura multiproceso
Un mismo pórtico de 7 ejes puede alternar entre MIG, MAG, TIG, soldadura por arco de argón, hilo tubular y soldadura láser cambiando la antorcha y su fuente de alimentación de soldadura. Esta flexibilidad es importante para los talleres que trabajan con piezas de acero al carbono, acero inoxidable y aluminio en una misma línea de producción, en lugar de comprar un equipo de soldadura robotizada dedicado a cada proceso.Funcionamiento sincronizado con dos robots
La configuración de pórtico permite instalar dos brazos de 6 ejes en el mismo carril y controlarlos de forma coordinada mediante CNC, con planificación de trayectorias sin colisiones. En la fabricación de paneles planos para astilleros y módulos de placas para puentes, una estación de trabajo con dos robots alcanza una capacidad de producción de aproximadamente 1,8× a 2× la de una célula con un solo brazo, ya que ambos robots sueldan simultáneamente lados opuestos de la pieza.💡 Consejo profesional
No todas las prestaciones merecen la pena en todos los talleres. Si la pieza que se fabrica habitualmente mide menos de 3 m, un robot de soldadura en voladizo de 6 ejes sobre un carril corto puede resultar más ventajoso que un pórtico completo de 7 ejes, tanto por la inversión inicial como por el tiempo de programación. El ROI de un pórtico de 7 ejes aumenta a medida que la pieza supera los 5 m o cuando se necesitan dos brazos sincronizados.
Ventajas de un robot de soldadura sobre pórtico de 7 ejes
 La automatización empieza con la capacidad de producción y termina con el control de defectos. Los datos independientes del sector, no el marketing de los proveedores, respaldan las ventajas:
25–30%
Aumento de la productividad (acero estructural)
320,500
Déficit de soldadores en Estados Unidos para 2029 (AWS)
12–24 mo
Plazo de recuperación habitual
542,000
Robots industriales instalados en 2024 (IFR)
✔ Ventajas
- Permite trabajar con piezas demasiado grandes para robots fijos de 6 ejes
- El control de bucle cerrado del aporte térmico limita las deformaciones por soldadura en cordones largos sobre chapa
- La programación 3D sin enseñanza reduce el tiempo de preparación de días a minutos
- La opción de pórtico con dos robots casi duplica la capacidad de producción sin ampliar el espacio en el suelo
- La estabilidad del ángulo de la antorcha y de la velocidad de avance eleva la calidad de la soldadura por encima del 98 % a la primera
⚠️ Limitaciones
- Inversión inicial de $100k–$500k+ para una estación de trabajo completamente integrada
- La superficie ocupada por el pórtico siempre será mayor que la del propio brazo.
- La alineación del carril y la calibración del sistema de visión requieren mantenimiento programado (trimestral)
- Curva de aprendizaje para los flujos de trabajo de importación CAD y los parámetros del proceso
- Es posible que los talleres con una gran variedad de productos y un volumen de producción bajo no alcancen el ROI en menos de 24 meses.
Antes de decidirse por una estación de trabajo completa con pórtico
Calcule aproximadamente los costes según la variedad de piezas con el Selector de estaciones de trabajo o el Estimador de eficiencia antes de solicitar un presupuesto formal; no hace falta iniciar sesión.
Aplicaciones de los robots de soldadura sobre pórtico de 7 ejes en la industria pesada
 La demanda del mercado se concentra en cuatro segmentos de fabricación pesada. Se prevé que el mercado mundial de robótica para la construcción naval crezca de $2.63B en 2025 a $5.44B en 2032 (CAGR del 10,9 %). El crecimiento similar en la fabricación de acero estructural, puentes y equipos eléctricos explica por qué los robots de soldadura sobre pórtico están sustituyendo primero a la soldadura manual en estos cuatro segmentos. Los talleres que necesiten una alternativa compacta, optimizada para piezas pequeñas y medianas, pueden consultar nuestra guía sobre la estación de trabajo con brazo en voladizo de 8 ejes, que aborda ese caso de uso más específico.
Fabricación de estructuras metálicas
Las vigas en H (de sección constante o variable), las columnas cajón, las vigas carrileras para grúas, las cerchas metálicas y las placas con nervaduras constituyen la mayor parte del trabajo de soldadura robotizada en los talleres de acero estructural. La combinación de cordones largos y continuos con geometrías repetitivas es precisamente donde destacan la programación 3D sin enseñanza y los carriles de largo recorrido, y donde las estaciones de soldadura automatizadas ofrecen una calidad uniforme a la primera en cada ciclo. En una instalación Zhouxiang con dos pórticos para la producción de vigas en H, la capacidad de producción aumentó un 300 % frente a la soldadura manual, con funcionamiento continuo 24/7.El trabajo de los astilleros incluye secciones de casco de hasta 20 m de largo, chapas de cubierta, paneles reforzados con nervaduras en U y soldaduras entre tubos y bridas. Un estudio de DTIC sobre robótica y economía en la construcción naval constató que muchos astilleros ya sueldan con robots el 25 % o más de cada buque, con objetivos superiores al 80 %, una tendencia a la que responde directamente la configuración de pórtico de 7 ejes. En un caso de montaje de paneles en un astillero Zhouxiang, una célula de soldadura robotizada guiada por visión redujo los costes de soldadura un 45 % y mantuvo el rendimiento a la primera en el 99,8 %.
Módulos de placas para puentes
Los paneles ortótropos de tablero de puente combinan cordones largos y continuos con geometrías tridimensionales complejas: son el peor escenario para la deformación térmica acumulada de la soldadura manual. La planificación de trayectorias 3D con el movimiento coordinado del séptimo eje limita el aporte térmico en cada pasada y reduce las deformaciones por soldadura en tramos que antes requerían enderezado posterior.Fabricación de equipos eléctricos
Las cubas de transformadores, los armarios de aparamenta, las secciones de torre eólica y los componentes de torres de transmisión requieren un control dimensional estricto (en este caso, la repetibilidad de ±0,05 mm del robot es un requisito básico, no un argumento de venta). La uniformidad que ofrece un pórtico de 7 ejes permite que estas piezas se utilicen en la red eléctrica y explica por qué la fabricación para el sector energético fue una de las primeras en adoptar la soldadura automatizada.Pórtico de 7 ejes, carril de suelo o voladizo: ¿qué opción encaja en su taller?
 Tres configuraciones de robots de soldadura de largo alcance cubren piezas con características parecidas, pero distintas. La elección depende de la dimensión principal de la pieza que vaya a soldar —anchura, longitud o accesibilidad— y del espacio en el suelo que pueda destinar al sistema. En nuestra comparativa de carril de suelo, voladizo y pórtico encontrará una comparación detallada de las tres opciones.
| Característica | Pórtico de 7 ejes | Carril de suelo | Voladizo | Estacionario de 6 ejes |
|---|---|---|---|---|
| Anchura máxima de soldadura | Hasta 5 m | 1,5–2 m | 3–4 m | Alcance inferior a 2 m |
| Longitud máxima de desplazamiento | 12–24 m (carril) | 6–10 m (carril) | Giro fijo del brazo | Pedestal fijo |
| Superficie ocupada en el suelo | La mayor (el pórtico cubre el espacio de trabajo) | Alargada y estrecha (se instala junto a una pared) | Compacta | La menor |
| Pieza habitual | Vigas en H, paneles de casco y placas de puente | Vigas largas y soldaduras por un solo lado | Bastidores pequeños y medianos | Piezas pequeñas y subconjuntos |
| Nivel de inversión inicial | El más alto ($200k–$500k+) | Medio-alto ($100k–$250k) | Medio ($80k–$180k) | El más bajo ($40k–$100k) |
| Número total de ejes | 7 (ampliable a 8/9 con posicionador) | 7 (carril + brazo de 6 ejes) | 7/8/9 (voladizo + posicionador) | 6 |
Cómo elegir un robot de soldadura sobre pórtico de 7 ejes para su producción
 La selección del sistema depende de cinco factores, no de elegir simplemente una opción del catálogo. Valore cada uno por orden antes de definir los requisitos del sistema, ya que las tres primeras decisiones determinan las demás.
- Longitud máxima del conjunto soldado. Mida la pieza más larga en su dimensión principal. Utilice esa medida para determinar la longitud del carril: 6 m para subconjuntos de acero en el taller, 12 m para vigas en H en proceso de fabricación y 18–24 m para secciones de casco y módulos de puente.
- Carga útil del robot y alcance de la antorcha. Los brazos robóticos de 8 kg son adecuados para soldaduras estructurales en perfiles de pared delgada; 12 kg es la opción más extendida en el mercado medio para chapas gruesas; 25 kg permite soldar con antorchas en tándem y trabajar con utillajes de fijación pesados. Ajuste el radio de movimiento del robot al punto más profundo que necesite alcanzar en una sección transversal, no solo a la dimensión más larga.
- Variedad de procesos de soldadura. Los talleres que utilizan un solo proceso (solo MIG) pueden funcionar con un conjunto de antorcha más sencillo; para la fabricación multiproceso (MIG, MAG, TIG, soldadura por arco de argón y láser) se necesita una antorcha de cambio rápido y una fuente de alimentación de soldadura con varias salidas, como los inversores digitales de Aotai o Megmeet que suelen especificarse para las estaciones de trabajo con pórtico.
- Flujo de trabajo de programación. Si su equipo de ingeniería ya modela las piezas en Tekla, SOLIDWORKS o UG, elija un controlador que importe directamente esos formatos. Si fabrica a partir de planos del cliente, elija la opción de cámara estéreo y nube de puntos para escanear y soldar sin tener que modelar primero.
- Alcance de la integración. Una estación de soldadura independiente se puede poner en marcha en unas semanas; integrarla en una línea existente resulta sencillo si el controlador puede comunicarse con su MES. Una línea de producción conectada al MES, con planificación de tareas, supervisión mediante gemelo digital y sistemas automáticos de transporte para carga y descarga, requiere planificar la integración desde el principio. Prevea dos o tres meses para esta última opción. Para consultar un marco de decisión más amplio, vea nuestra guía para elegir un robot de soldadura.
📐 Nota de ingeniería: dos ejemplos prácticosTaller de acero estructural, volumen medio: 12 m de carril, un brazo de 12 kg (p. ej., MR12-2010), antorcha MIG + hilo tubular, importación de modelos Tekla y montaje en el suelo: inversión inicial habitual de $180k–$260k, con un plazo de recuperación de 14–18 meses en una línea que procesa más de 1.500 vigas en H/año.
Célula de paneles planos para astillero: 24 m de carril, dos brazos de 12 kg en carros dobles, MIG + soldadura por arco de argón, flujo de trabajo con nube de puntos sin planos y estructura de pórtico integrada: inversión inicial de $400k–$600k+, con un plazo de recuperación de 18–24 meses en una línea de producción de secciones de casco.
Solicite un presupuesto para una estación de soldadura robotizada sobre pórtico Zhouxiang →
Preguntas frecuentes

P: ¿Merece la pena un robot de soldadura sobre pórtico de 7 ejes para un taller de fabricación de tamaño medio?
Ver respuesta
Depende de la variedad y el volumen de las piezas. Los talleres que sueldan cordones largos y continuos en piezas sobredimensionadas —vigas en H, columnas cajón y paneles planos de más de 4 m— recuperan la inversión en menos de 18 meses, porque el pórtico realiza en una pasada lo que un robot estacionario de 6 ejes no puede alcanzar físicamente. Los talleres de trabajos a medida, con poco volumen y gran variedad de piezas, tardan más en recuperar la inversión y quizá obtengan mejores resultados con un voladizo.
P: ¿Cómo funciona paso a paso un robot de soldadura sobre pórtico de 7 ejes?
Ver respuesta
El operario coloca la pieza en el útil de fijación e importa un modelo 3D (Tekla / SOLIDWORKS / UG) o realiza un recorrido de escaneo con la cámara estéreo. Una vez cargado el modelo o completado el escaneo, el controlador inteligente de soldadura detecta las posiciones de las juntas, selecciona de su base de datos los parámetros del proceso (corriente, tensión, velocidad del hilo y ángulo de la antorcha) y planifica una trayectoria 3D sin colisiones que coordina las seis articulaciones con el séptimo eje lineal. La ejecución se inicia con un solo clic; el seguimiento de juntas mediante visión corrige la trayectoria en tiempo real y, entre pasadas, se activa un ciclo automático de limpieza de la antorcha.
P: ¿Qué es el séptimo eje y en qué se diferencia de un robot de 6 ejes?
Ver respuesta
Los seis ejes de un robot articulado son articulaciones giratorias que orientan la antorcha. El séptimo eje es un carril lineal —la unidad de traslación del robot— que desplaza horizontalmente todo el brazo. Se considera un eje, y no un mecanismo de transporte, porque el controlador coordina su movimiento con los otros seis durante la soldadura, lo que permite realizar cordones largos y continuos manteniendo un ángulo constante de la antorcha.
P: ¿Cuánto cuesta un robot de soldadura sobre pórtico de 7 ejes?
Ver respuesta
El precio de las estaciones de trabajo completas suele situarse entre $150k–$500k+. Los principales factores que determinan el coste son la longitud del carril (por metro), el número de brazos robóticos (uno o dos), las especificaciones del sistema de visión y el alcance de la integración MES. Solicite un presupuesto desglosado en lugar de una estimación aproximada: los precios varían más entre componentes que entre sistemas completos.
P: ¿Puede un robot de soldadura sobre pórtico de 7 ejes trabajar tanto con tubos largos como con paneles planos?
Ver respuesta
Sí, con el útil de fijación adecuado. Las células de soldadura modulares con pórtico admiten tanto una mesa plana de sujeción para paneles como un posicionador con eje de rotación para piezas cilíndricas. En los trabajos de astillero con muchos tubos, ese posicionador suele ofrecerse como opción de octavo eje. La programación cambia entre trayectorias para tubos y para chapas planas mediante preajustes del útil en el controlador.
P: ¿Qué mantenimiento anual necesita un robot de soldadura sobre pórtico?
Ver respuesta
La comprobación trimestral de la alineación del carril, la lubricación de las guías lineales y la calibración del sensor de visión son las tres tareas recurrentes. Los consumibles de soldadura —las puntas de contacto y las camisas de la antorcha— requieren intervenciones preventivas con mayor frecuencia y son la principal causa del retroceso del arco en una antorcha robotizada; por eso, la limpieza automática de la antorcha y la sustitución programada de las puntas son más importantes que cualquier parámetro CNC. El firmware del controlador se actualiza anualmente. La mayoría de los contratos de mantenimiento de los fabricantes incluyen estas tareas en un presupuesto anual equivalente al 2–5 % del capex.
Artículos relacionados
- Robot de pórtico frente a robot articulado para soldadura — diferencias entre configuraciones
- Desglose del coste de una célula de soldadura robotizada — partidas de inversión y gastos operativos
- Calendario de mantenimiento de robots de soldadura — qué comprobar y cuándo
- Soldadura robotizada frente a soldadura manual — comparación de productividad, calidad y costes
Referencias y fuentes
- Informe World Robotics 2025: la demanda mundial de robots en las fábricas se duplica en 10 años — International Federation of Robotics
- ¿Dónde están los soldadores? — Welding Digest de octubre de 2025 — American Welding Society
- Portal de datos sobre la mano de obra en soldadura — American Welding Society
- ¿Qué es un séptimo eje (también conocido como RTU) y cuándo se utiliza? — Linear Motion Tips
- Un enfoque de fabricación inteligente para la planificación de procesos de soldadura robotizada — Nature Scientific Reports, 2024
- Robótica y economía en la construcción naval — Defense Technical Information Center (DTIC)
- Informe del mercado de la robótica en la construcción naval 2025–2032 — Fortune Business Insights
Sobre este análisis
Este artículo está dirigido a los compradores de equipos de fabricación que comparan configuraciones de robots de soldadura sobre pórtico de 7 ejes con alternativas en voladizo y sobre carril de suelo para la producción de estructuras metálicas, la construcción naval y la fabricación de chapas para puentes. Los datos de referencia sobre la demanda de soldadores y la implantación de robots industriales proceden de Welding Digest de AWS, octubre de 2025, y del informe World Robotics 2025 de IFR; los valores de referencia de productividad se basan en estudios de casos publicados sobre acero estructural y astilleros. Los 34 años de experiencia de Zhouxiang en la implantación de sistemas de automatización de la soldadura sirven de base para las recomendaciones de dimensionamiento específicas de cada sector, pero todas las estadísticas citadas anteriormente proceden de organismos independientes, no de publicaciones de proveedores.

