Contacte a Zhouxiang

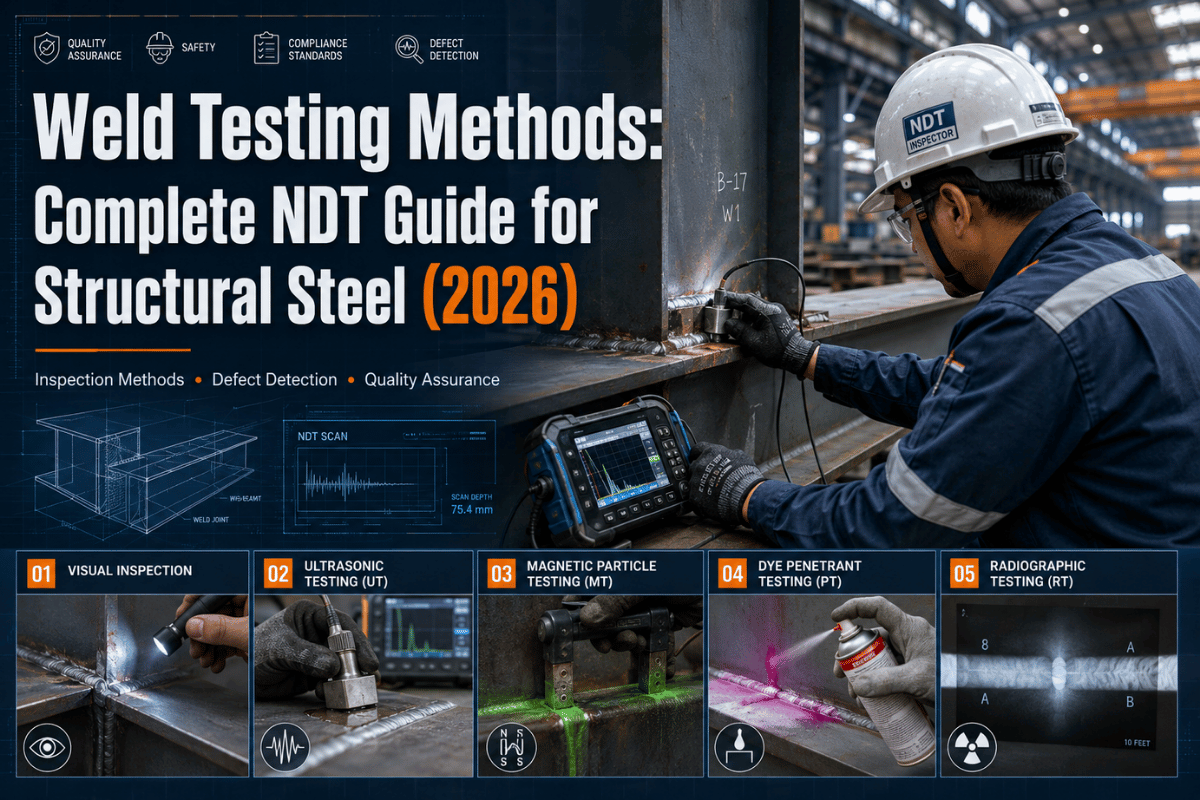
Métodos de ensaio de soldaduras: guia completo de END para aço estrutural (2026)

Índice
Mostrar
O que é o ensaio de soldaduras — e o que acontece quando uma soldadura falha
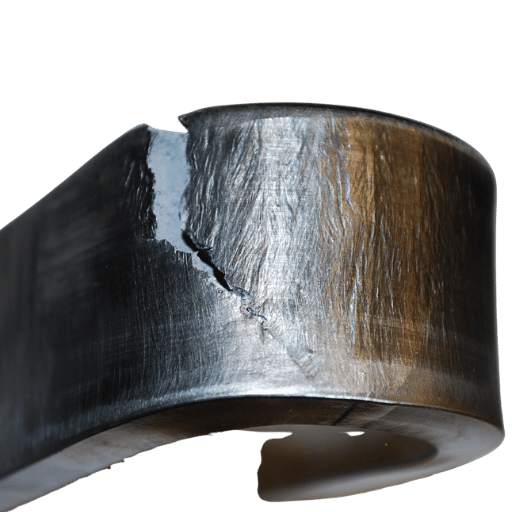
O ensaio de soldaduras consiste na inspeção de soldaduras concluídas para verificar se cumprem os requisitos aplicáveis de resistência estrutural e dimensões dos componentes antes de serem sujeitas a cargas reais em serviço. Os ensaios de soldaduras dividem-se em duas categorias: ensaios não destrutivos, ou END, subdivididos em três grupos, e ensaios destrutivos, que danificam e/ou inutilizam a soldadura para medir fisicamente as suas propriedades mecânicas.
Dados essenciais — ensaios de soldaduras em resumo
| Duas categorias principais | Ensaios não destrutivos (END); ensaios destrutivos (ED) |
| Principais métodos de END | Visual (VT), ultrassons (UT/PAUT), radiografia (RT), líquidos penetrantes (PT), partículas magnéticas (MT) |
| Principais métodos de ED | Ensaio de dobragem, ensaio de tração, macrografia, ensaio de entalhe e rotura |
| Norma aplicável (aço estrutural, EUA) | AWS D1.1/D1.1M:2020 — Código de soldadura estrutural — aço |
| Requisito mínimo obrigatório | Inspeção visual de 100% de todas as soldaduras (cláusula 6.9 da D1.1) |
| Dimensão do mercado de END (2025) | $14,99 mil milhões, com crescimento anual composto de 8,3% até 2030 |
O custo de uma falha na deteção de um defeito de soldadura é significativo. Um relatório do The Welding Institute (TWI) calculou um custo médio de reparação de 1-3% nos setores de fabrico para petróleo e gás e energia, com um pico de 25% em juntas com acesso condicionado (e ocorrências isoladas na ordem dos 50%). No aço estrutural, 80-90% das falhas em serviço devem-se à fratura por fadiga (Research Gate, 2021) e, mais uma vez, a maioria foi causada por defeitos detetáveis na fase de inspeção.
No entanto, quando se observam os dados das oficinas, os números são mais claros. Profissionais do setor no fórum da AWS consideram tolerável uma taxa de rejeição de 1-2% na oficina; a prática habitual entre a maioria dos fabricantes é passar de UT por amostragem para UT de 100% nas soldaduras com penetração total da junta (CJP) quando a percentagem de rejeições chega a 5%, mantendo essa inspeção até a taxa de rejeição voltar a baixar. Uma oficina manteve uma taxa de 15% durante quinze anos, até resolver o problema de base relacionado com os soldadores. Por mais demorado que seja o retrabalho, implica custos de mão de obra, gás e consumíveis, além de atrasos no calendário: as despesas acumulam-se.
Como se testa uma soldadura?
Comece por uma inspeção visual de 100%, requisito mínimo de todas as normas para estruturas de aço, sem custos quando é feita corretamente. Para soldaduras de ranhura com penetração total, a AWS D1.1 exige inspeção volumétrica: UT, RT ou, em alguns casos, MT. O VT permite avaliar as condições superficiais e verificar o acabamento das soldaduras, incluindo o perfil e a geometria. UT e RT permitem avaliar as condições internas, como grupos de poros, inclusões de escória e falta de fusão, que não são visíveis a olho nu. Os ensaios destrutivos, como os de dobragem e de tração, são permitidos durante os ensaios de qualificação de um WPS, mas não em soldaduras de produção.
8 defeitos de soldadura que os ensaios devem detetar
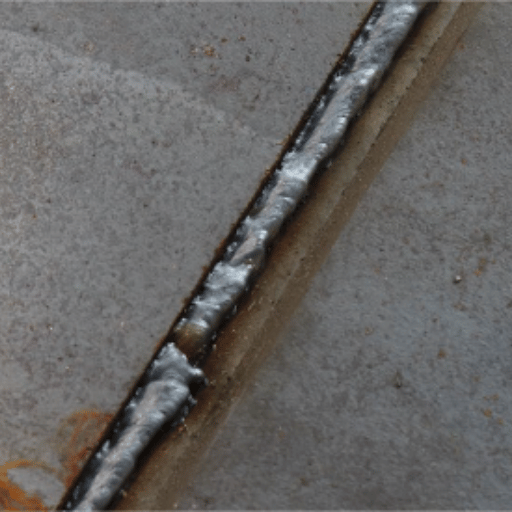
As técnicas de END não são intercambiáveis: cada uma é especializada na deteção de determinados tipos de defeito em locais específicos. Antes de identificar um método de inspeção adequado, o fabricante tem de conhecer os tipos de descontinuidade expectáveis para o processo, o material e a geometria da junta em causa, entre outros fatores. A tabela seguinte apresenta os oito tipos de defeitos mais encontrados pelos inspetores de estruturas de aço.
| Defeito | Causa principal | Gravidade | Melhor método de deteção | Limite de aceitação da AWS D1.1 |
|---|---|---|---|---|
| Fissuras | Hidrogénio, contração, restrição | Crítica | UT, PAUT, MT, PT | Tolerância zero — rejeitar sempre |
| Falta de fusão (LOF) | Energia de soldadura insuficiente, deslocação demasiado rápida | Elevada | UT, PAUT, RT | Não permitida |
| Penetração incompleta (IP) | Parâmetros incorretos, abertura de raiz demasiado estreita | Elevada | RT, UT | Não permitida em CJP; limitada em PJP |
| Porosidade | Humidade, contaminação, perda de gás de proteção | Moderada | RT (melhor método), UT, VT (superfície) | Grupo com um máximo de 6 mm por cada 300 mm de soldadura (carga estática) |
| Mordedura | Corrente elétrica excessiva, ângulo incorreto do elétrodo | Moderada | VT, calibre de soldadura | Máximo de 1 mm (carga estática); máximo de 0,25 mm (carga cíclica) |
| Inclusão de escória | Limpeza deficiente entre passes (SMAW/FCAW) | Moderada | RT, UT | Dimensões individuais limitadas pela tabela 9.1 |
| Sobreposição / colagem a frio | Pouco calor, deslocação rápida, ângulo incorreto | Moderada–elevada | VT, PT | Não permitida |
| Perfuração por excesso de penetração | Calor excessivo, material fino | Moderada | VT | Não permitida |
Nota de engenharia — descontinuidade e defeito Uma descontinuidade corresponde a uma interrupção na homogeneidade do metal de soldadura, por exemplo, porosidade, inclusão, mordedura, etc. Um defeito é uma descontinuidade que não cumpre os critérios de aceitação da norma e deve ser reparada ou rejeitada. Nem todas as descontinuidades são defeitos. Mesmo que o inspetor indique «foram encontradas indicações», só depois de comparar a indicação com a tabela 9.1 (VT) ou com a tabela de aceitação UT da AWS D1.1 é que o defeito fica devidamente identificado. Para estruturas de aço, a ordem de gravidade é: fissuras > falta de fusão > penetração incompleta > porosidade > mordedura (dentro dos limites).
6 métodos de ensaio não destrutivo de soldaduras comparados (visual, UT, PAUT, RT, PT, MT)
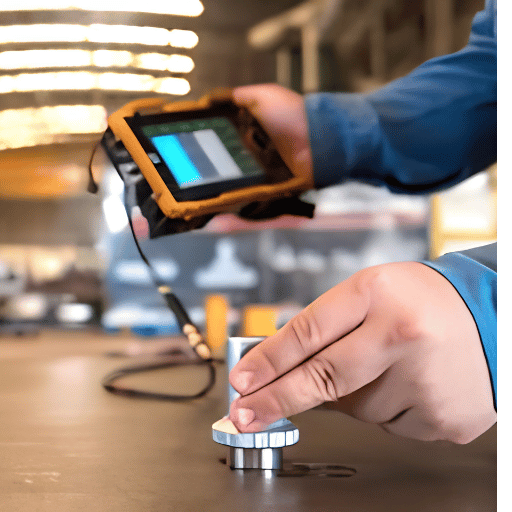
Os diferentes métodos de END recorrem a princípios físicos distintos, que determinam a capacidade de deteção, a profundidade de penetração e os custos de operação. Segue-se uma comparação dos seis métodos utilizados no fabrico de estruturas de aço.
| Método | Defeitos detetados | Capacidade em profundidade | Custo relativo | Aplicação em estruturas de aço |
|---|---|---|---|---|
| VT (visual) | Apenas na superfície | Superfície | Mais baixo | 100% obrigatório; todos os tipos de junta |
| UT (ultrassons) | Fissuras, LOF, porosidade, inclusões | Espessura total | Moderada | Soldaduras de ranhura CJP; chapa >5/16″ |
| PAUT (UT por phased array) | Fissuras, LOF, defeitos planares; dimensionamento de defeitos superior | Espessura total; resolução lateral de 1–2 mm | Moderada–elevada | Soldaduras CJP de 3/16″–8″ conforme o anexo H da D1.1:2020 |
| RT (radiografia / raios X) | Porosidade, inclusões; boa imagem volumétrica | Secção transversal completa; registo permanente em película | Elevada | Soldaduras topo a topo; chapa fina a média; tubo |
| PT (líquidos penetrantes) | Fissuras abertas à superfície, porosidade | Apenas na superfície | Baixo | Todos os materiais, incluindo os não magnéticos (SS, Al) |
| MT (partículas magnéticas) | Fissuras superficiais e subsuperficiais | Superfície + ~3 mm abaixo da superfície | Baixo–moderado | Apenas aço ferromagnético ao carbono e de baixa liga |
A inspeção visual das soldaduras é suficiente para estruturas de aço?
Para soldaduras de ângulo sujeitas a cargas estáticas, a AWS D1.1 permite recorrer apenas à inspeção visual, desde que todas as soldaduras respeitem os limites dimensionais e de perfil indicados na tabela 9.1. Já para soldaduras de ranhura com penetração total da junta (CJP), a D1.1 exige inspeção volumétrica: UT, RT ou MT em situações específicas. Porquê? Devido à geometria. Uma falta de fusão planar ou uma fissura apertada paralela à linha da soldadura fica fora do alcance da visão, mas é facilmente detetada por UT. Um inspetor no fórum da AWS resumiu assim: «A inspeção visual de 100% passa a ser, na prática, uma inspeção visual de 80%, porque podem escapar defeitos.» O VT é o método de referência, mas não garante a deteção de tudo — em qualquer soldadura CJP numa estrutura de aço.
Ensaios ultrassónicos (UT) — o método de referência para aço estrutural espesso
O UT convencional envia impulsos sonoros de alta frequência (nomeadamente 2-5 MHz) para a soldadura, através de um transdutor inclinado colocado na superfície da chapa; os defeitos internos produzem um eco de retorno. A fase e a amplitude do sinal refletido revelam a dimensão e a profundidade do defeito. A parte F da AWS D1.1 especifica UT para soldaduras de ranhura CJP em espessuras de 5/16 (8mm) a 8 (200mm) polegadas; o UT consegue detetar defeitos com 0,5mm de largura. Como não exige protocolos de segurança contra radiação, o UT é preferido para chapas espessas. No entanto, depende bastante da competência do operador: a qualidade depende da capacidade do inspetor para selecionar os ângulos corretos do feixe e interpretar a resposta no visor A-scan.
Ensaios ultrassónicos por phased array (PAUT) — maior resolução e registo permanente
O PAUT utiliza uma matriz de vários elementos (mínimo de 16 elementos conforme o anexo H da AWS D1.1), que varre eletronicamente o feixe ultrassónico em vários ângulos em simultâneo, sem necessidade de varrimento manual como no UT convencional. O procedimento gera uma imagem 3D da secção transversal da soldadura e um registo codificado permanente, semelhante a uma película de raios X; a resolução do varrimento é de apenas 1-2mm (em comparação com 5-10mm no UT convencional). A AWS D1.1 aprovou o PAUT com o código de soldadura de pontes D1.5 de 2015 e, em 2020, incluiu-o no código de soldadura estrutural D1.1, no anexo H, para materiais de 3/16 a 8 polegadas.
«O phased array é amplamente aceite nas normas do setor, incluindo a AWS D1.1 e a AWS D1.5, que regem a inspeção de soldaduras estruturais», afirmou Haworth. As técnicas de focagem — FMC (Full Matrix Capture) e TFM (Total Focusing Method) — são agora utilizadas em conjunto com PAUT quando os varrimentos setoriais convencionais não conseguem detetar defeitos complexos ou em posições atípicas. No entanto, FMC/TFM ainda não foram incorporados nos critérios de aceitação da D1.1.
Ensaios radiográficos (RT / raios X) — visibilidade de toda a secção transversal
A RT analisa a soldadura através da passagem de um feixe de radiação ionizante (raios X, raios gama, etc.) e do registo de uma imagem de sombra numa película ou num detetor digital. Permite visualizar muito bem os defeitos volumétricos, como porosidade, escória e falta de penetração. Uma indicação de RT surge como uma zona mais escura na película. A RT fornece um registo permanente que pode ser usado como prova em tribunal e é facilmente interpretado por profissionais sem formação em UT. A sensibilidade limitada da RT a defeitos planares apertados (fissuras paralelas ao plano do feixe), a necessidade de procedimentos de segurança contra radiação (zona de exclusão, licença) e o tempo de preparação superior ao do UT são fatores limitativos. A título de comparação, um estudo do US DOT submeteu as mesmas soldaduras estruturais a radiografia e a ensaios ultrassónicos e concluiu que o UT é mais económico na deteção de defeitos planares, mas as imagens RT são frequentemente melhores para melhorar a qualidade volumétrica das soldaduras.
Ensaios por líquidos penetrantes (PT) — fissuras superficiais em qualquer material
O PT aplica um líquido penetrante à superfície da soldadura e revela as indicações através de uma série de etapas, incluindo a aplicação de um revelador específico. Este método permite identificar fissuras superficiais em qualquer material de base. É uma solução de referência para detetar entalhes agudos ou fissuras em aço inoxidável, alumínio e outras ligas não magnéticas, sendo o método de eleição para soldaduras austeníticas que não podem ser inspecionadas magneticamente. Em soldaduras estruturais de aço ao carbono, o PT tem uma sensibilidade semelhante à do MT para fissuras abertas à superfície e é mais rápido de executar em materiais ferromagnéticos. As indicações subsuperficiais que não chegam à superfície não produzem resultados conclusivos — uma limitação importante. Quando as soldaduras não são claramente visíveis ou o perfil limita a interpretação do VT, o PT pode ser utilizado como complemento.
Ensaios por partículas magnéticas (MT) — sensibilidade subsuperficial no aço ao carbono
O MT magnetiza a zona da soldadura e aplica depois pó de ferro, seco ou húmido. As descontinuidades próximas da superfície na zona da soldadura perturbam o fluxo magnético; as partículas acumulam-se e formam uma indicação visível. O MT deteta com fiabilidade fissuras até cerca de 3 mm de profundidade no material, sendo mais rápido e sensível do que o PT para fissuras subsuperficiais. Para ser utilizado, o material tem de ser ferromagnético e a indicação deve encontrar-se a uma profundidade mínima de 3 mm da superfície. Ao contrário do PT, o MT está limitado a ligas ferromagnéticas, como aços estruturais ao carbono e de baixa liga. É utilizado em soldaduras de ângulo e em soldaduras com acesso demasiado limitado para o varrimento UT.
Qual é o método de inspeção de soldaduras mais utilizado?
Os métodos volumétricos «tradicionais» mais utilizados em soldaduras de estruturas de aço são os ensaios ultrassónicos e os ultrassons por phased array, sobretudo em soldaduras de ranhura com chapas de espessura superior a 10mm. O método mais utilizado, devido à AWS D1.1, é o ensaio visual, mas este apenas permite avaliar completamente a superfície da soldadura. Numa soldadura com penetração total da junta, o método de inspeção volumétrica é o UT. A RT também é frequentemente utilizada em tubagens e soldaduras de secção fina quando é necessário um registo permanente.
Nota de engenharia — especificações de deteção UT: Deteta fissuras planares ≥ 0,5 mm; calibrado com furos laterais de .060 polegadas conforme o procedimento AWS D1.1. RT: Melhor sensibilidade para porosidade ≥ 0,5% de fração de vazio; menos eficaz para fissuras planares apertadas paralelas ao feixe de radiação. PAUT versus UT convencional: Resolução lateral de 1–2 mm (PAUT) em comparação com 5–10 mm (UT convencional). Uma sonda PAUT de 64 elementos capta 4 096 A-scans por passagem de varrimento, fornecendo uma imagem completa da secção transversal em vez de uma leitura ponto a ponto. MT: Deteção subsuperficial até cerca de 3 mm de profundidade; a sensibilidade diminui acentuadamente abaixo desse limite.
Ensaios destrutivos de soldaduras: quando são necessários e o que demonstram
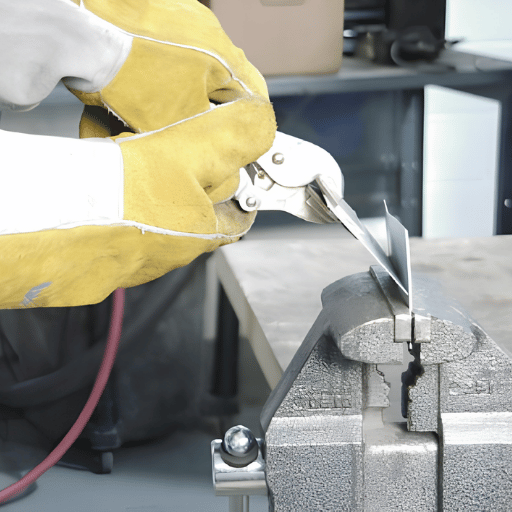
Os ensaios destrutivos danificam a soldadura, esmagando-a ou cortando-a, para medir as propriedades físicas que a caracterizam, como resistência à tração, comportamento à dobragem e fusão. A sua utilização limita-se à qualificação do WPS (Welding Procedure Specification). Depois de o procedimento ser definido por ED, todas as soldaduras executadas segundo esse WPS podem ser inspecionadas através de métodos não destrutivos.
Ensaios destrutivos — quando utilizar
- Qualificação do WPS (ensaios de provetes PQR)
- Qualificação do desempenho do soldador
- Requalificação após alteração do procedimento
- Amostragem na produção de juntas repetitivas em grande volume (conforme estipulado no contrato)
Ensaios destrutivos — limitações
- A soldadura é destruída pelo ensaio e fica inutilizada para juntas de produção
- Baseados em amostras — não permitem uma cobertura de 100%
- Revelam propriedades apenas no local ensaiado
- Não substituem os END; qualificam apenas o procedimento que será sujeito a END
| Método de ED | O que mede | Quando é exigido | Norma aplicável |
|---|---|---|---|
| Ensaio de dobragem | Ductilidade; fusão na raiz e na face | Todas as qualificações de WPS | AWS D1.1, ASME IX |
| Ensaio de tração | Resistência máxima à tração em comparação com o metal de base | Qualificação do WPS para soldaduras de ranhura | AWS D1.1, ASME IX |
| Ensaio de entalhe e rotura | Integridade interna; qualidade da fusão | Qualificação de soldaduras de ângulo e de bujão | AWS D1.1 |
| Ensaio macroscópico por ataque químico | Perfil da soldadura, fusão, geometria dos passes | WPS para soldaduras de ângulo; qualificação do soldador | AWS D1.1, ISO 17639 |
O resultado de uma sequência de ED bem-sucedida é um Procedimento de Qualificação de Soldadura (PQR), que comprova que determinado conjunto de variáveis de soldadura permite obter soldaduras que cumprem os requisitos mecânicos da norma. Todos os WPS de produção têm de remeter para um PQR válido. Sem um WPS qualificado e provas documentadas, não há garantia de que os resultados de END sejam reproduzíveis face a uma referência inicial.
Normas de ensaio de soldaduras e critérios de aceitação (AWS D1.1, ASME IX, ISO 3834)
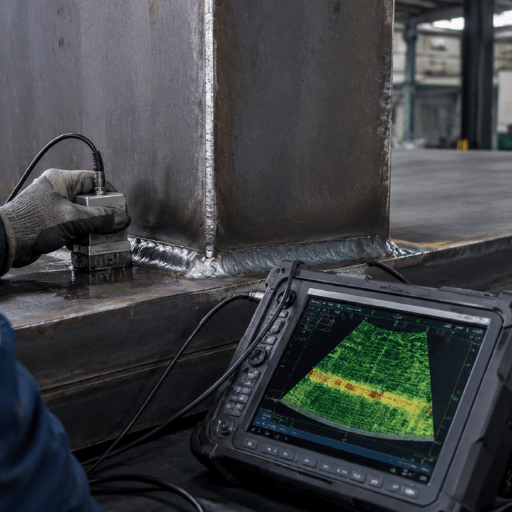
A norma aplicável aos ensaios de soldaduras não é uma questão de escolha: depende do tipo de estrutura, das especificações contratuais e da jurisdição. A utilização de uma norma incorreta, ou a aplicação incorreta da norma adequada, produz um resultado de inspeção que não pode ser defendido legalmente. Segue-se uma comparação das quatro normas mais relevantes para o fabrico de estruturas de aço.
| Norma | Setor / âmbito | Requisito principal de END | Frequência |
|---|---|---|---|
| AWS D1.1/D1.1M:2020 | Edifícios e pontes de aço estrutural; fabrico geral (EUA) | VT de 100%; UT ou RT para soldaduras de ranhura CJP; PAUT permitido (anexo H) | VT: 100% de todas as soldaduras; inspeção volumétrica: conforme o contrato ou uma referência de 25% |
| Código de soldadura de pontes AWS D1.5 | Pontes rodoviárias (EUA) | Mais exigente do que a D1.1; UT de 100% nas soldaduras CJP sujeitas a tração; PAUT aceite desde 2015 | Inspeção volumétrica de 100% nos elementos sujeitos a tração |
| ASME, secção IX | Vasos de pressão, caldeiras, tubagens (a nível mundial) | Regula a qualificação de WPS/PQR; requisitos de END na secção V (RT, UT, MT, PT) | Conforme as especificações do código de construção da secção VIII ou B31.3 |
| ISO 3834 | Sistema de qualidade de fabrico para soldadura por fusão (internacional) | Enquadramento de gestão da qualidade; exige registos de inspeção antes, durante e depois da soldadura; validação do WPS | Inspeção nas três fases; documentação de todos os pontos de paragem |
Nota de engenharia — limites de aceitação visual da AWS D1.1 (tabela 9.1) Mordedura: Profundidade máxima de 1 mm em estruturas sujeitas a cargas estáticas; máximo de 0,25 mm em estruturas sujeitas a cargas cíclicas (pontes, vigas de caminho de rolamento de gruas). Reforço da soldadura de ranhura (altura da face): Máximo de 3 mm acima da superfície do metal de base na maioria das configurações de junta. Fissuras: Tolerância zero — qualquer fissura, em qualquer local, implica rejeição automática e reparação obrigatória segundo a D1.1, ASME VIII e todas as outras normas aplicáveis. Porosidade superficial: Grupo máximo de 6 mm em cada 300 mm de comprimento de soldadura (carga estática); não permitida em estruturas sujeitas a cargas cíclicas. Estes critérios aplicam-se ao VT. Os critérios de aceitação para UT (baseados na amplitude) constam da cláusula 8 e das tabelas 8,1-8.2 da D1.1.
Dica profissional — confirme a norma aplicável antes do projeto Os documentos do contrato têm de especificar a norma aplicável antes do início do fabrico, e não apenas na fase de inspeção. A escolha da norma afeta o projeto das juntas, os parâmetros de pré-aquecimento, o âmbito da qualificação do WPS e a frequência dos END. Um fabricante que qualifique procedimentos WPS segundo a AWS D1.1 e só depois perceba que o cliente exige a secção IX da ASME poderá ter de voltar a qualificá-los. Registe essa confirmação por e-mail na fase de apresentação da proposta.
Como escolher um método de ensaio de soldaduras: matriz de seleção com 5 fatores
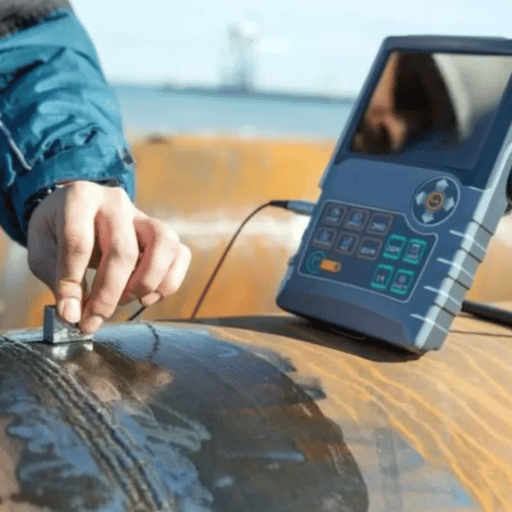
Não existe um único método de END adequado a todas as aplicações em estruturas de aço. A escolha depende de cinco fatores: tipo de junta, espessura da chapa, acessibilidade, requisitos da norma e orçamento. Abaixo, cada fator é associado aos métodos recomendados. Três exemplos mostram como aplicar este raciocínio.
| Fator | Opção A | Opção B | Opção C |
|---|---|---|---|
| Tipo de junta | Soldadura de ângulo | Soldadura de ranhura (PJP) | Soldadura de ranhura (CJP) |
| Espessura da chapa | < 10 mm | 10–40 mm | > 40 mm |
| Limitação de acesso | Acesso pelos dois lados | Acesso por um lado | Limitado — espaço confinado |
| Norma aplicável | Sem END especificados | AWS D1.1 (norma) | AWS D1.5 ou ASME IX (criticidade elevada) |
| Prioridade orçamental | Custo mais baixo | Custo moderado | Dar prioridade à precisão da deteção |
| → Método recomendado | VT + MT | UT (convencional) | PAUT ou RT |
Cenário 1 — soldaduras de ângulo em vigas H, carga estática, especificação AWS D1.1: se X = soldadura de ângulo + chapa <20 mm + carga estática + norma D1.1 + orçamento limitado, utilize VT + MT. A inspeção visual permite examinar toda a superfície da soldadura em duas dimensões, enquanto o MT melhora a deteção de defeitos subsuperficiais na raiz da soldadura, também o ponto de início da fadiga em soldaduras de ângulo. Neste cenário, a especificação não exige ensaios volumétricos para soldaduras de ângulo.
Cenário 2 — soldadura de ranhura CJP, chapa de 40 mm, AWS D1.1: se X = soldadura de ranhura CJP + chapa de 40mm + norma D1.1 + orçamento moderado, utilize UT. Com uma chapa de 40 mm, o UT convencional permite examinar toda a espessura e oferece maior rapidez de execução do que a radiografia (sem zona de exclusão para radiação infravermelha), além de cumprir os critérios de aceitação da D1.1 para soldaduras de ranhura. O PAUT é uma boa opção adicional quando o contrato exige um registo da cobertura do varrimento.
Cenário 3 — coluna tubular quadrada, CJP, aplicação em ponte, ciclos elevados: se X = coluna tubular quadrada CJP + chapa >40 mm + norma D1.5 + ponte (carga cíclica) + registo permanente obrigatório, utilize PAUT. Devido às soldaduras sujeitas a tração, a D1.5 exige um nível de controlo mais rigoroso; o PAUT fornece um registo 3D da cobertura, resolução lateral de 1-2 mm e maior rapidez de execução do que o UT convencional, além de estar especificamente aprovado no anexo H da D1.5.
Implementação de um sistema de controlo de qualidade de soldaduras para fabricantes de estruturas de aço
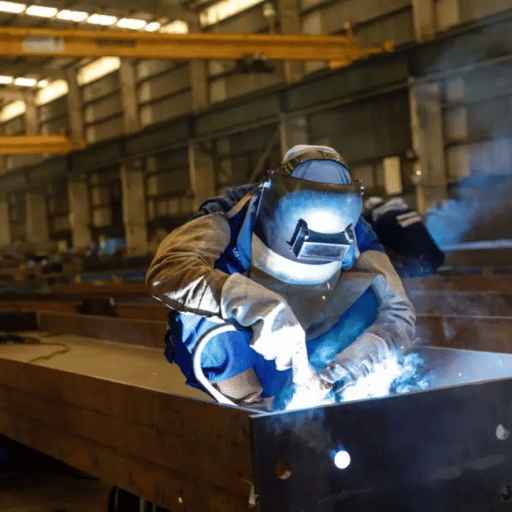
A inspeção das soldaduras não começa quando a soldadura está concluída. Os sistemas eficazes de controlo da qualidade identificam condições suscetíveis de gerar defeitos antes de o primeiro arco atingir a junta. Estudos realizados ao longo dos últimos forty years mostram que a única forma razoável de eliminar rejeições em ensaios não destrutivos (NDT) de peças complexas é integrar o controlo da qualidade no processo: só a inspeção da preparação e do alinhamento das juntas pode reduzir as rejeições em NDT em 30-50%. O roteiro de três fases abaixo mostra o que os sistemas verificam e em que momento.
① Antes da soldadura
- WPS disponível no posto de trabalho, com revisão atual
- Certificado WPQ do soldador válido e aplicável
- Rastreabilidade do MTR do material de base até ao número de corrida
- Classificação do metal de adição conforme com a WPS
- Preparação da junta: medição do ângulo do chanfro, da face de raiz e da abertura de raiz
- Desalinhamento hi-lo ≤ 3 mm (máximo D1.1)
- Superfícies da junta limpas numa faixa de 25 mm a partir do pé da soldadura
- Temperatura de pré-aquecimento confirmada (termómetro calibrado)
- Pontos de paragem do ITP definidos; registo de inspeção aberto
② Durante a soldadura
- Intensidade da corrente, tensão e velocidade de deslocação dentro dos limites da WPS
- Tipo de gás de proteção e caudal confirmados
- Inspeção visual de cada passe antes da deposição do seguinte
- Escória e óxidos entre passes totalmente removidos
- Temperatura entre passes medida e registada
- Sequência de passes conforme com a WPS ou com o detalhe do procedimento
- Superfície escavada pelo lado inverso inspecionada antes da soldadura pelo segundo lado
- Incidências de arco fora da zona da soldadura: paragem imediata do trabalho
③ Depois da soldadura
- Inspeção visual (VT) obrigatória em primeiro lugar (iluminação mínima de 500 lux)
- Medição do entalhe, da altura do reforço e do perfil com um calibre de soldadura
- Precisão dimensional face às tolerâncias do desenho
- Ensaios não destrutivos (NDT) conforme com o ITP: UT/PAUT, RT, MT ou PT, conforme necessário
- Relatórios de NDT assinados por examinador de nível II ou III
- Gráfico de tempo e temperatura do PWHT arquivado (se necessário)
- Registo de acompanhamento da soldadura completo; todos os campos assinados
- Não conformidades documentadas e resolvidas antes da aprovação para entrega
Sugestão — Rastreabilidade digital das soldaduras Os registos em papel das soldaduras provaram ser eficazes — até se perderem, ficarem enrolados num carrinho de mão enlameado ou serem mal interpretados numa auditoria. Os sistemas digitais de registo de soldaduras (aplicações de controlo da qualidade em tablets ou módulos integrados de inspeção ERP) eliminam este problema: um campo não pode ser validado enquanto o campo anterior não estiver preenchido. As especificações de projetos de pontes e de estruturas metálicas em zonas de elevada sismicidade exigem cada vez mais registos digitais rastreáveis de cada junta de soldadura, associados à WPS, à identificação do soldador, ao resultado de NDT e ao número de certificação do inspetor. Rastreabilidade para toda a vida.
Como os sistemas de soldadura robotizada afetam as taxas de aprovação em NDT
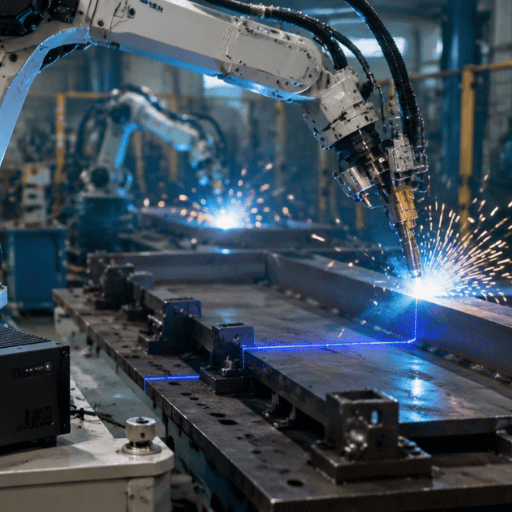
A relação entre a consistência das soldaduras e a taxa de aprovação em NDT é direta. A soldadura manual introduz variações no tempo de arco ligado. Um soldador experiente tem, em média, cerca de 25-35% de tempo de arco ligado por turno (independentemente dos períodos de arco em vazio, reposicionamento, mudança de ferramentas, pausas ou ajustes de alinhamento). A velocidade de deslocação da soldadura oscila, a gestão da temperatura entre passes depende do critério individual e a fadiga do soldador afeta a qualidade dos passes no final do turno. Cada um destes fatores pode introduzir defeitos que a deteção no terreno por UT e RT procura evitar.
A soldadura robotizada elimina esses fatores. Os sistemas robotizados automatizados reproduzem os mesmos valores de tensão, intensidade da corrente, velocidade de deslocação e inclinação da tocha desde o passe 1 até ao passe 12,040. Esse controlo fica claramente registado nos dados de NDT. Numa oficina de fabrico de pontes que utiliza o sistema inteligente de soldadura de estruturas metálicas da Zhouxiang, a taxa de aprovação em NDT desenvolvida exclusivamente pela empresa para soldaduras de ângulo subiu de 82% para 97%. Os ciclos de trabalho com o arco ligado mais do que duplicaram, assim como o número equivalente de horas produtivas de soldadura por turno.
Principais dados de desempenho — soldadura robotizada vs. manual
82% → 97%
Taxa de aprovação em UT (caso do fabricante de pontes Zhouxiang)
85%
Ciclo de trabalho com arco ligado (robotizado) vs. 25–35% manual
0.5–3%
Taxa de defeitos na soldadura robotizada vs. 5–10% manual (dados do setor)
±0,05 mm
Precisão posicional (especificação do sistema Zhouxiang)
Dica profissional — Gémeo digital e rastreabilidade de 100% das soldaduras Os sistemas de soldadura robotizada digitalizados com módulos de gémeo digital monitorizam em tempo real todos os parâmetros de cada passe de soldadura — tensão do arco, velocidade do fio, velocidade de deslocação e ângulo da tocha — (em relação ao número de identificação da junta). Estes dados constituem o registo de rastreabilidade de 100% exigido pelas especificações do projeto. Quando surge uma indicação de NDT, os inspetores B1 podem consultar de imediato o registo digital dessa junta para verificar qualquer parâmetro de soldadura, em vez de procurarem a mancha no registo em papel. Esta ligação prática entre a robótica e a eficiência da inspeção é o que define a capacidade.
Para os fabricantes de estruturas metálicas que avaliam os desafios de NDT da produção em grande escala de pórticos de elevada capacidade, vigas H, vigas-caixão e pórticos estruturais, a questão do ROI não se resume à velocidade. Está em causa o custo do retrabalho. Com 1-2% de rejeições em NDT, a maioria das oficinas é rentável. Com 10%, o custo do retrabalho supera por completo a eficiência da mão de obra numa oficina de soldadura manual. Um sistema robotizado de soldadura de estruturas metálicas aborda a variável da consistência que os NDT medem para compensar.
Recursos relacionados da Zhouxiang: soluções de soldadura robotizada de estruturas metálicas | comparação da qualidade da soldadura robotizada e manual | como funciona a tecnologia de soldadura robotizada | posto de trabalho com robô de pórtico | como funciona um robô de soldadura em pórtico | robô de soldadura em consola para o fabrico de estruturas metálicas
Tendências nos ensaios de soldaduras: o que muda até 2030
Prevê-se que o mercado de NDT e inspeção cresça a uma taxa CAGR de 8,3%, passando de $14,99 mil milhões em 2025 para um valor previsto de $22,34 mil milhões até 2030 (MarketsandMarkets). O crescimento generalizado desse mercado nos Estados Unidos deverá traduzir-se em cinco tendências que afetam a inspeção de soldaduras em estruturas metálicas.
- PAUT substitui a UT convencional em chapas espessas. A implementação da PAUT foi impulsionada pela codificação da AWS D1.1:2020 (Anexo H) [a]. O registo permanente do varrimento codificado, a cobertura mais rápida e a visualização 3D dos defeitos tornam progressivamente mais difícil justificar a UT convencional para soldaduras de ranhura CJP acima de 20 mm.
- Radiografia digital (DR) a substituir RT com película. A RT com película, lenta e fonte de resíduos químicos e metálicos nocivos, pode ser substituída por detetores digitais que produzem a mesma imagem volumétrica em tempo real, sem custos de arquivo de película e com entrega eletrónica imediata dos registos à equipa de projeto.
- Deteção de defeitos assistida por AI. Modelos de aprendizagem automática treinados com bibliotecas de leituras de RT e PAUT são utilizados para assinalar indicações prováveis para análise humana, reduzindo o risco de interpretações falso-negativas em programas de inspeção de grande volume. Os primeiros resultados mostram uma capacidade de deteção consistente com a de inspetores experientes de nível II para os tipos de defeitos habituais.
- Expansão dos requisitos de rastreabilidade de 100%. Os códigos para pontes e as especificações para estruturas em zonas sísmicas, cada vez mais rigorosos, exigem registos digitais das soldaduras que associem cada junta ao respetivo resultado da inspeção, à identificação do inspetor e aos parâmetros de soldadura — uma funcionalidade que só os sistemas robotizados com registo de dados integrado conseguem disponibilizar sem o trabalho adicional de introdução manual de dados.
- FMC/TFM como evolução do PAUT. A captura de matriz completa e o método de focalização total permitem aos inspetores caracterizar defeitos com um nível de detalhe superior ao que é possível com as leituras setoriais PAUT convencionais. Embora ainda não sejam aceites pela AWS D1.1, são utilizados em geometrias de soldadura complexas, nas quais as leituras setoriais não detetam defeitos fora do eixo ou transversais.
Para os fabricantes que implementam hoje novos equipamentos e métodos de NDT, a conclusão é clara: PAUT e radiografia digital são soluções preparadas para o futuro das estruturas metálicas. RT com película e UT convencional continuam a cumprir os códigos, mas a eficiência, a qualidade dos registos e a conformidade com futuras especificações continuarão a divergir a cada ciclo de revisão dos códigos. Para uma visão geral, consulte: manutenção de robôs de soldadura e análise do ROI da soldadura robotizada no contexto mais amplo do investimento em automação.
Perguntas frequentes — questões sobre ensaios de soldaduras colocadas por fabricantes de estruturas metálicas
Como se testa uma soldadura?
Mostrar resposta
Comece pela inspeção visual (VT) [b], exigida por todos os códigos estruturais; depois, para uma inspeção completa da junta, utilize UT ou RT se houver defeitos internos ocultos. [c] Para qualificar soldadores, realize ensaios destrutivos em amostras antes da produção.
Qual é o método de inspeção de soldaduras mais utilizado?
Mostrar resposta
A inspeção visual (VT) é realizada em 100% de todas as soldaduras em todos os trabalhos com estruturas metálicas, o que a torna o método mais utilizado em termos de cobertura efetiva. A inspeção ultrassónica (UT) é o método de inspeção volumétrica mais especificado para soldaduras de chanfro com penetração total em todos os trabalhos de fabrico de estruturas metálicas na América do Norte. O PAUT está a substituir gradualmente o UT convencional em muitas oficinas, desde que passou a fazer parte da AWS D1.1:2020.
Quais são os cinco métodos normalizados de NDT para soldaduras?
Mostrar resposta
Os cinco principais métodos de NDT utilizados na inspeção de soldaduras em estruturas metálicas são: 1) inspeção visual (VT), 2) inspeção ultrassónica (UT), incluindo UT por matriz faseada (PAUT), 3) inspeção radiográfica (RT), 4) inspeção por partículas magnéticas (MT) e 5) inspeção por líquidos penetrantes (PT). A difração do tempo de voo (TOFD) e os ensaios por correntes de Foucault (ET) também são utilizados ocasionalmente, mas são menos comuns no fabrico geral de estruturas metálicas.
Qual é a diferença entre ensaios destrutivos e não destrutivos de soldaduras?
Mostrar resposta
Os ensaios não destrutivos (NDT) consistem em inspecionar uma soldadura sem a fundir nem cortar — a soldadura continua em serviço após o ensaio. Podem incluir VT, UT, RT, MT e PT. Os ensaios destrutivos implicam quebrar ou cortar fisicamente a soldadura para determinar propriedades como a resistência máxima à tração e a ductilidade. Os ensaios destrutivos são realizados exclusivamente para validar uma especificação de procedimento de soldadura (WPS) em provetes de ensaio — não em soldaduras de produção.
Que código rege os ensaios de soldaduras em estruturas metálicas nos Estados Unidos?
Mostrar resposta
A AWS D1.1/D1.1M:2020, Código de soldadura estrutural — aço, é o principal documento que rege a inspeção de soldaduras em edifícios e componentes fabricados de estruturas metálicas nos Estados Unidos. As regras AWS D1.5 para a construção de pontes rodoviárias são mais exigentes. A secção IX da ASME é utilizada para qualificar WPS/PQR em vasos de pressão e tubagens. O código aplicável deve ser especificado no âmbito do contrato antes do fabrico.
A inspeção visual, por si só, pode aprovar soldaduras em projetos de estruturas metálicas?
Mostrar resposta
Para soldaduras de ângulo executadas segundo a AWS D1.1 (com carga estática), a VT tradicional pode ser suficiente como requisito mínimo, antes de considerar outros métodos volumétricos, se a soldadura cumprir todos os critérios de aceitação da Tabela 9.1. As soldaduras de chanfro com penetração total (CJP) continuam sujeitas a inspeção volumétrica conforme os requisitos AWS — UT, RT ou, em algumas situações, MT. A VT não deteta defeitos internos, como falta de fusão ou porosidade interna. É o requisito mínimo para soldaduras CJP, não o programa de inspeção completo; aplicam-se os requisitos do artigo 9 da AWS D1.1. Consulte também: orientações de segurança para robôs de soldadura.
Como afeta a soldadura robotizada os requisitos de ensaio das soldaduras?
Mostrar resposta
A utilização de um sistema de soldadura robotizada não elimina a necessidade de inspeção das soldaduras exigida pelos códigos — a frequência obrigatória não se altera. O que muda é o resultado dos NDT. Como os sistemas de soldadura automatizada tendem a reproduzir os parâmetros programados (comprimento do arco, tensão, ângulo da tocha, velocidade de deslocação e controlo da potência), mantêm parâmetros de soldadura consistentes, que produzem níveis de defeitos consistentemente mais baixos e reduzem as reparações após os NDT. Um cliente que passou para a soldadura robotizada em trabalhos de pontes comunicou um aumento da taxa de aprovação em UT, de 82% para 97%. Menos reparações significam menos tempo dedicado a verificações de NDT no local. Consulte também: práticas de segurança para robôs de soldadura.
O que é uma especificação de procedimento de soldadura (WPS) e por que motivo é importante?
Mostrar resposta
Uma especificação de procedimento de soldadura (WPS) é um conjunto documentado de instruções que controla a soldadura, incluindo o metal de base, o metal de adição, a geometria de preparação e alinhamento, o pré-aquecimento, a intensidade da corrente, a velocidade de deslocação e outros parâmetros. Todos os soldadores seguem uma WPS no trabalho. Antes de ser utilizada em soldaduras de produção, a WPS tem de ser qualificada através de ensaios destrutivos (que dão origem a um registo de qualificação do procedimento, ou PQR). A AWS D1.1 determina que a soldadura segundo uma WPS não qualificada, existente ou não aplicável, invalida os resultados dos ensaios NDT — todas as soldaduras têm de ser novamente ensaiadas.
A nossa perspetiva Este artigo foi redigido pela Zhouxiang, fabricante de sistemas de soldadura robotizada vendidos a fabricantes de estruturas metálicas. Do ponto de vista comercial, a soldadura automatizada favorece-nos: consideramos que os sistemas robotizados produzem soldaduras de maior qualidade e taxas de rejeição inferiores, e os dados1 dos nossos clientes reforçam esta opinião. As descrições dos procedimentos de NDT, as referências aos códigos e os critérios de aceitação deste artigo foram retirados de normas e fontes especializadas disponíveis publicamente e não pretendem refletir essa posição.Verifique as referências aos códigos face à edição aplicável da norma relevante para o seu projeto/localização.

