Свяжитесь с Zhouxiang

Робот для сварки трубных узлов на проектах по ASME B31.1

Содержание
Показать
Руководство по изготовлению трубопроводов энергетических установок
Робот для сварки трубных узлов может выполнять сварные соединения для проекта, в котором применяется ASME B31.1; в этом руководстве под роботизированными сварочными системами понимается вся ячейка с промышленным роботом и сварочным аппаратом. Однако сам робот не является «сертифицированным по нормам», независимо от того, как производитель описывает оборудование. Приёмка зависит от требований, принятых для проекта, квалифицированных сварочных процедур и персонала, контролируемого производства, необходимого контроля, прослеживаемых записей о выпуске и, если заявлено улучшение качества сварки, подтверждающих это данных.
Важно: Это руководство описывает порядок внедрения и не заменяет приобретённый нормативный документ, инженерный проект, спецификацию заказчика или план качества проекта.
Может ли робот для сварки трубных узлов соответствовать ASME B31.1?
Да, если сварочная операция является частью квалифицированной, контролируемой и принятой системы изготовления. Полезно спросить не «Сертифицирован ли этот робот по B31.1?», а «Может ли изготовитель показать, что каждое применимое требование преобразовано в контролируемый этап производства и подтверждено проверяемой записью?»
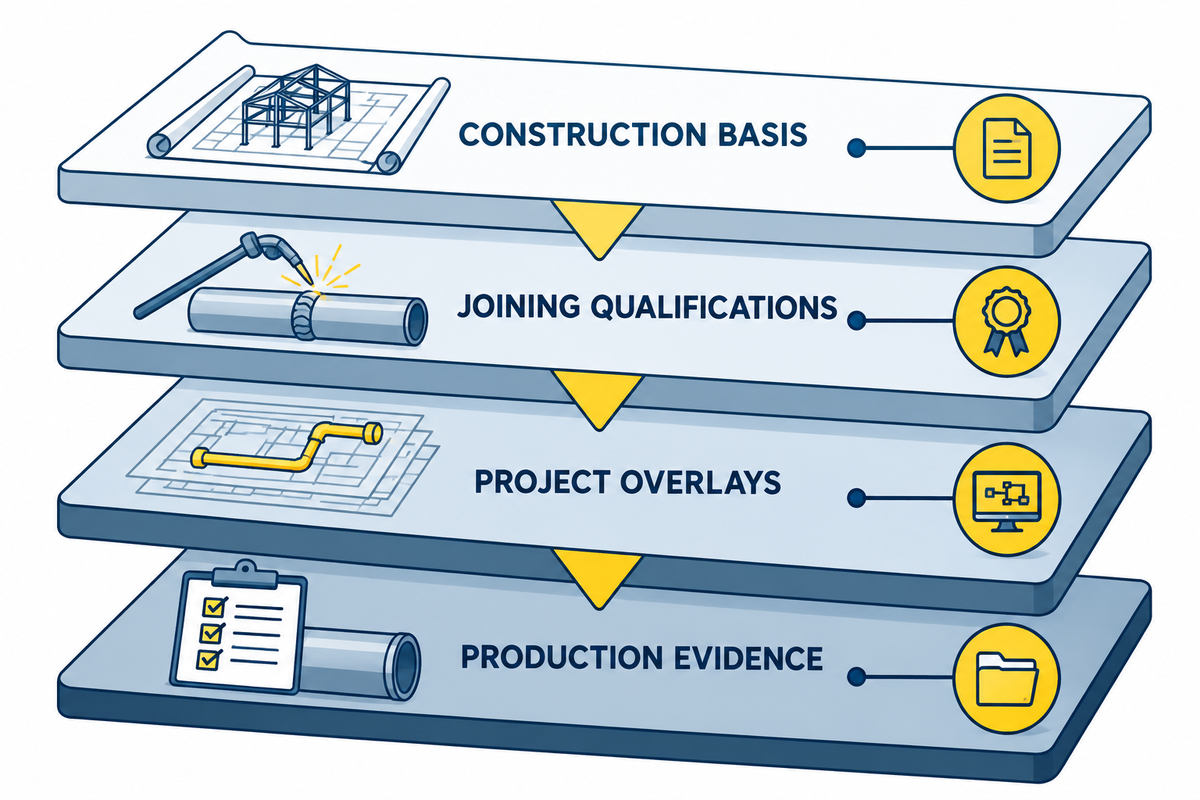
Рассматривайте ответ как четырёхуровневую систему соответствия:
- Основа изготовления: принятая редакция ASME B31.1 и инженерный проект задают требования проекта к трубопроводам энергетических установок.
- Квалификация сварки: применимые требования раздела IX ASME служат основой для квалификации процедур и персонала.
- Дополнительные требования проекта: спецификации заказчика, требования регулирующих органов, договоры, чертежи, планы контроля и условия эксплуатации могут устанавливать дополнительные меры контроля.
- Подтверждение производства: изготовитель должен вести связанные между собой записи о трубном узле, WPS, программе робота, персонале, материалах, контроле, ремонте и выпуске.
Это различие важно, поскольку даже подходящую для задачи ячейку можно использовать неправильно. И наоборот, механизированное или автоматическое производство может быть принято, если контролируются квалифицированные диапазоны, распределение ответственности и подтверждающие документы. В открытых материалах ASME стандарт B31.1 рассматривается в широком контексте проектирования, материалов, изготовления, контроля и испытаний трубопроводов энергетических установок, а публикация раздела IX посвящена квалификации сварки, пайки и соединения плавлением. ASME1, 2
Не объединяйте записи о квалификации. Квалифицированная WPS и подтверждающий её PQR относятся к процедуре; применимая квалификация оператора сварочного оборудования подтверждает квалификацию человека, управляющего механизированным или автоматическим оборудованием. Команда проекта также должна проверить, какие переменные автоматизации применимы к выбранной классификации и принятой редакции норм. Сопоставление программ квалификации не может заменить саму квалификацию.
Определите границы применимости норм до программирования робота
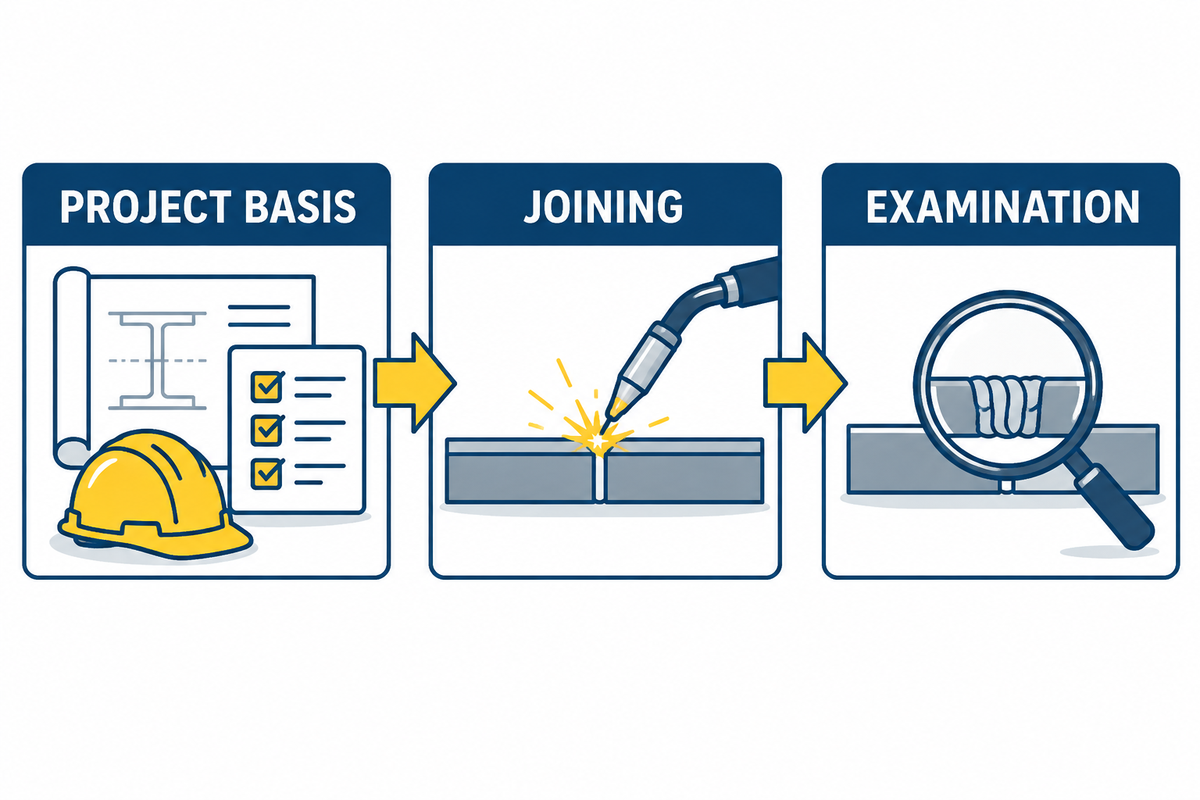
Преждевременное программирование приводит к повторной работе. До выбора режима сварки или создания производственной программы составьте матрицу применимости норм. Обзор ASME B31.1 содержит общедоступную информацию о сфере применения, которая послужит основой для матрицы конкретного проекта.
| Категория контроля | Вопрос для решения | Контролируемый результат |
|---|---|---|
| Основа проекта | Какие редакция норм, дополнения, документы заказчика и требования регулирующих органов применимы? | Утверждённый реестр применимых требований |
| Проектирование | Какие линии, материалы, диапазоны толщины стенки, детали сварных соединений и условия эксплуатации входят в область применения? | Выпущенные в производство чертежи и перечень трубных узлов |
| Квалификация | Какие WPS/PQR и квалификации персонала охватывают предлагаемый процесс и диапазоны? | Матрица квалификации |
| Изготовление | Какие требования предъявляются к сборке, предварительному подогреву, температуре между проходами, сварочным материалам, продувке и обращению с изделиями? | Маршрутная карта или рабочая инструкция |
| Контроль | Какие требования к инспекции, неразрушающему контролю, присутствию инспектора, приёмке и ремонту применяются к каждому соединению? | План инспекций и испытаний |
| Выпуск | Кто вправе утвердить первое изделие, отклонения, ремонт и итоговый пакет данных? | Утверждённый порядок согласования с назначенными ответственными |
| Автоматизация | Какие ячейка, сварочный аппарат, позиционер, датчики и версии программного обеспечения подлежат контролю? | Утверждённая конфигурация оборудования |
| Изменения | Какие изменения требуют проверки, валидации или оценки влияния на квалификацию? | Матрица классификации изменений |
Не следует считать, что для конкретного договора действует последняя опубликованная редакция. Зафиксируйте редакцию, принятую для проекта, а затем поручите ответственным специалистам по проектированию и качеству разрешить противоречия до начала производства.
Определите, какие семейства трубных узлов готовы к автоматизации
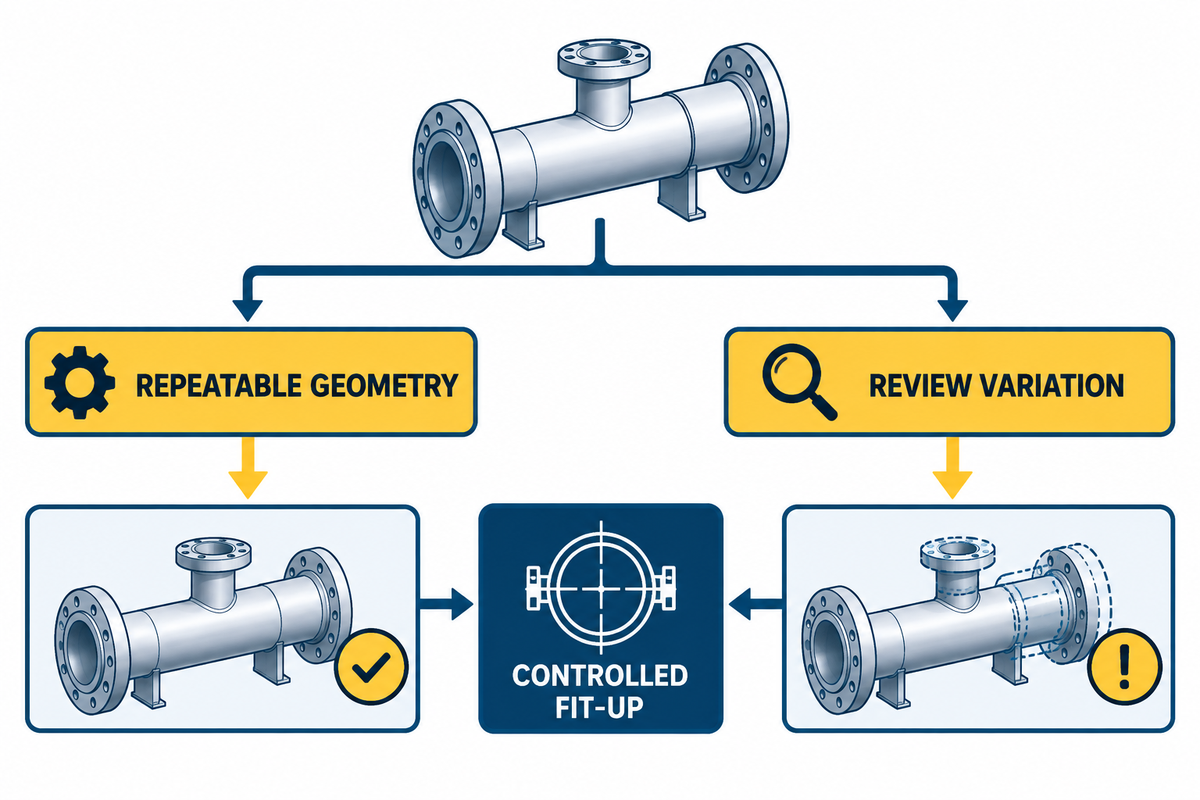
Диаметр — плохой критерий выбора маршрута. Более подходящий отбор для автоматизации позволяет определить, стабилен ли процесс, повторяется ли он и может ли его выполнять вся ячейка.
| Критерий | Признак пригодности для робота | Основание для проверки или альтернативного маршрута |
|---|---|---|
| Геометрия | Повторяющееся семейство сварных соединений с заданными базами | Единичная геометрия или нестабильное положение соединения |
| Сборка | Подготовка, выравнивание, зазор и порядок прихватки повторяются от изделия к изделию | Разброс превышает подтверждённый диапазон работы датчиков и процесса |
| Доступ | Доступ к сварочной горелке, датчику, подаче защитного газа и инспекции не ограничен | Ответвления, фланцы или сварочная оснастка мешают требуемому подходу |
| Перемещение | Позиционер удерживает нагрузку на всём согласованном пути движения | Не устранены проблемы с несимметричной нагрузкой, помехами от кабелей или риском столкновения |
| Объём | Программу и валидацию можно повторно использовать для всего семейства | Затраты на программирование превышают объём повторяющихся операций |
| Подтверждающие данные | Можно сохранять программу, параметры, идентификатор соединения и результаты контроля | Ячейка не может сформировать требуемую запись о прослеживаемости |
Для отдельных участков трубного узла робот может хорошо подходить, тогда как замыкающий сварной шов потребует специализированного орбитального метода или ручной сварки. Выбирайте маршрут по типу сварного соединения и последовательности сборки, не навязывая один метод. В обзоре исследований роботизированной сварки трубопроводов рассматриваются датчики, отслеживание сварного шва, адаптивное управление и планирование траектории; также отмечается, что проверка в промышленных масштабах остаётся нерешённой задачей. Обзор3
Критерии отбора не должны зависеть от производителя. Сварочная система может включать манипулятор FANUC, источник питания Lincoln Electric, сварочную оснастку по требованиям заказчика и/или комплексную систему поставщика. Ни одно из этих названий не подтверждает квалификацию применения. Это относится и к TIG, GMAW, FCAW и другим выбранным процессам. Системы технического зрения с ИИ могут улучшить поиск положения или мониторинг, однако заявления о производительности всё равно требуют испытаний на репрезентативных производственных образцах.
Свяжите WPS с программой робота
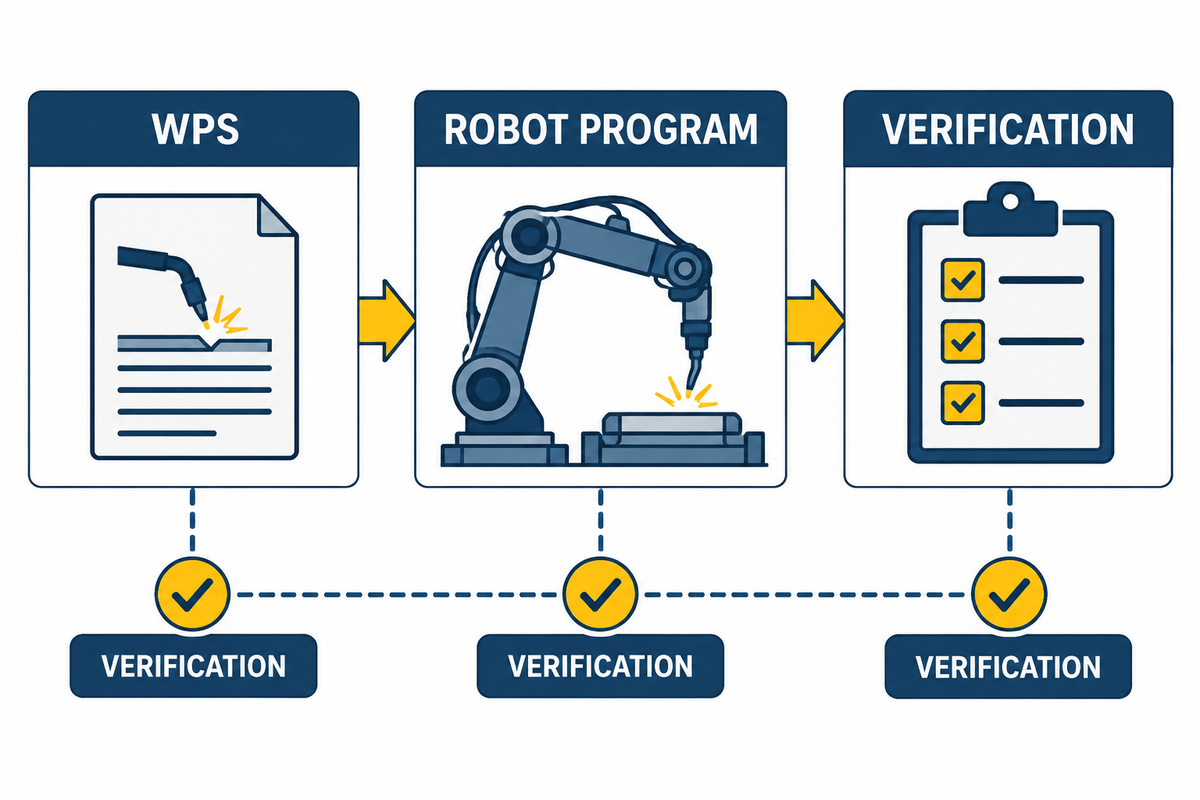
Программа робота — это исполняемый рецепт производства. Она не заменяет применимую WPS или основу её квалификации. С помощью матрицы соответствия WPS и программы покажите, как контролируемые требования к сварке реализуются в ячейке. Форма квалификации оператора по разделу IX ASME — общедоступный справочный документ, помогающий отделить квалификацию персонала от управления программой.
- Укажите выпущенную в производство WPS и подтверждающую запись о квалификации.
- Убедитесь, что учтены группы материалов, диапазоны толщины и диаметра, конфигурация и положение сварного соединения, процесс, присадочный материал и защитный газ.
- Укажите контролируемые электрические параметры и параметры движения, а также способ их реализации в программе.
- Определите, как измеряются и регистрируются предварительный подогрев, температура между проходами, продувка, состояние сварочных материалов и другие параметры, не задаваемые программой.
- Назначьте идентификатор и редакцию программы, статус утверждения, ячейку, сварочную оснастку и дату вступления в силу.
- Ограничьте права на редактирование и сохраняйте проверяемую историю редакций.
Матрица должна определять, в чём состоит контроль, где он реализован, как проверяется и что происходит при изменении. Как правило, не следует переносить демонстрационную программу поставщика в производство без такой проверки.
Контролируйте сборку, позиционирование, отслеживание сварного шва и тепловые параметры
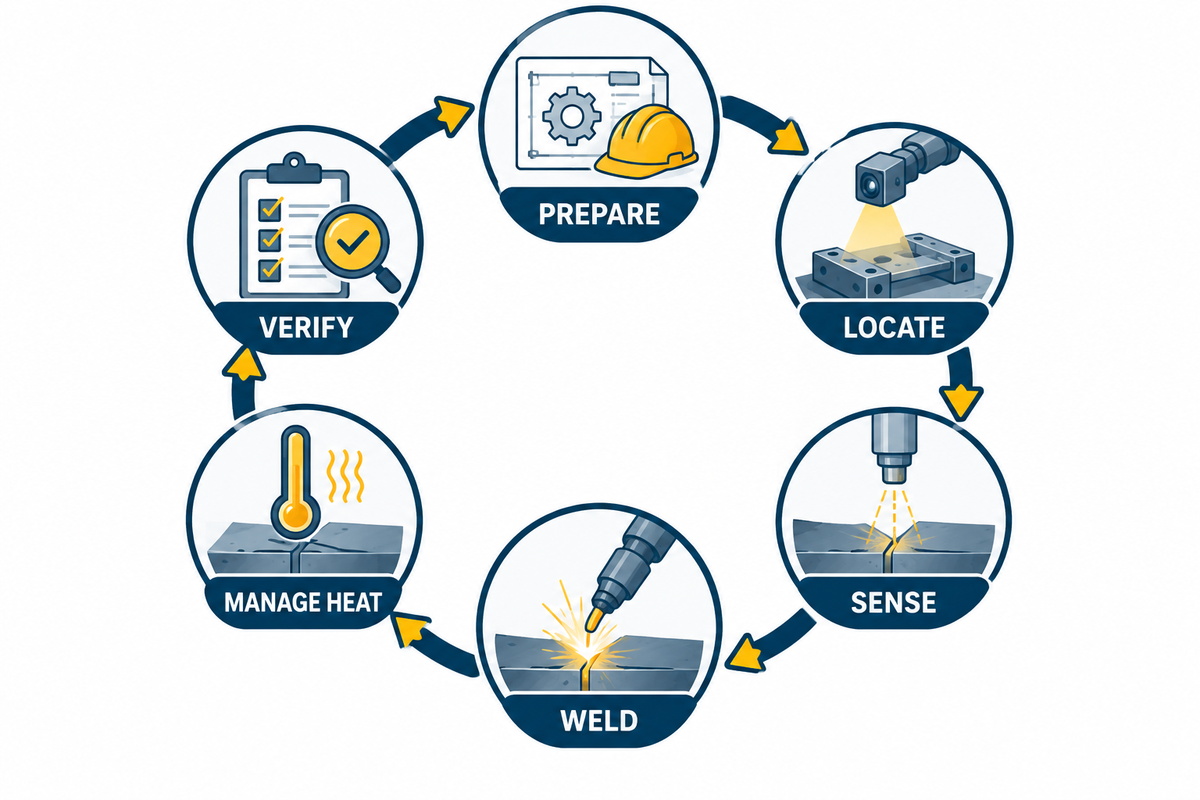
Стабильная роботизированная сварка — это цикл, а не набор параметров. Шесть этапов производственного цикла объединяют подготовку, позиционирование, контроль датчиками, сварку, управление тепловым режимом и проверку.
- Подготовка: проверьте подготовку торцов, чистоту, выравнивание, прихватки и наличие подкладки или продувки.
- Позиционирование: подтвердите повторяемость баз и проверьте состояние сварочной оснастки и позиционера.
- Контроль датчиками: оцените метод поиска и отслеживания сварного шва, калибровку, допустимый диапазон коррекции и реакцию на потерю отслеживания.
- Сварка: запустите утверждённую программу с параметрами WPS и сварочными материалами, одобренными ответственным лицом.
- Управление нагревом: измеряйте требуемые условия предварительного подогрева и температуры между проходами указанным методом; управляйте последовательностью сварки и охлаждением согласно требованиям проекта.
- Проверка: изучите сигналы тревоги, отклонения и записи параметров; оцените состояние и размеры сварного валика, а также результаты обязательного контроля до выпуска.
Не считайте результаты лабораторного испытания системы технического зрения гарантией для всей ячейки. Например, в одной опубликованной работе по распознаванию сварного шва сообщается о высокой точности модели на использованном наборе данных; этот результат демонстрирует исследовательский метод, но не гарантирует надёжную работу с любыми материалами, условиями сварочной дуги, подготовкой соединений и производственными ячейками. Исследование4
Примите первое изделие до серийного производства
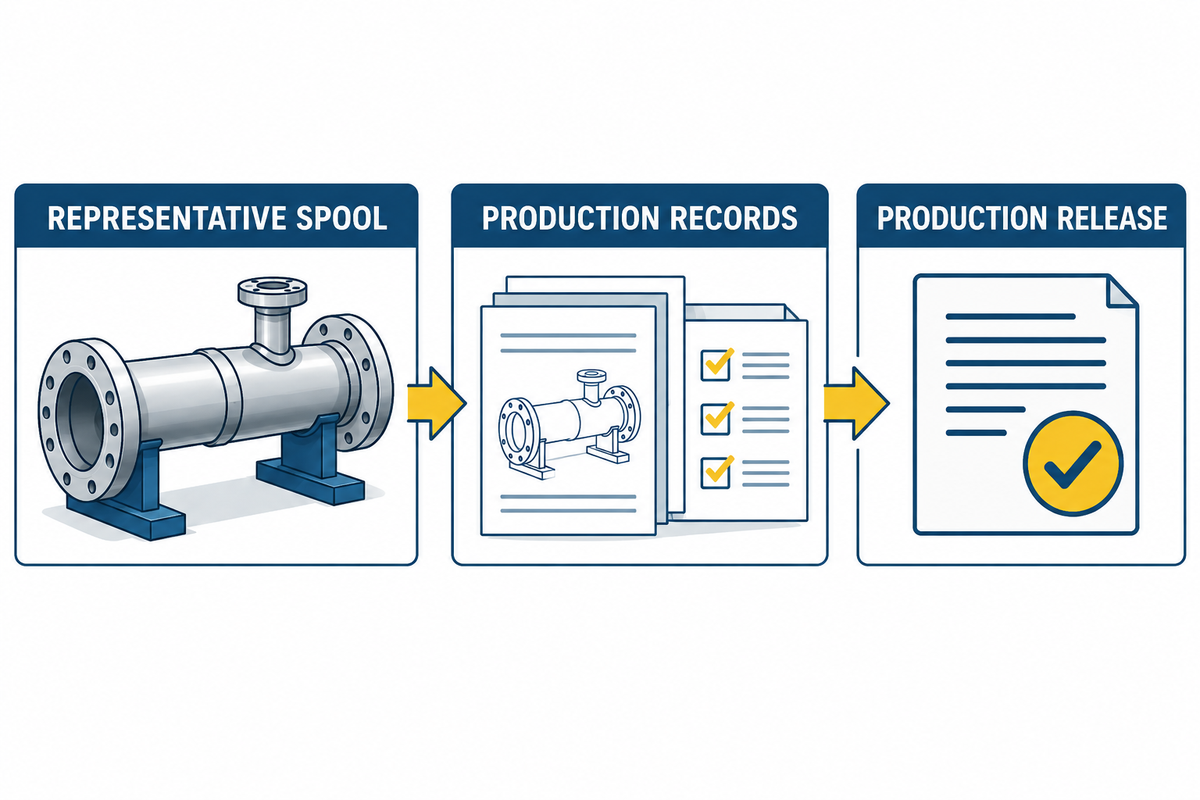
Первое изделие должно представлять заявленное семейство трубных узлов, а не быть просто самым простым образцом для демонстрации. В полезный пакет приёмки первого изделия входят
- обоснование того, почему изделие представляет предлагаемое семейство, и охватываемое им сварное соединение;
- идентификационные данные чертежа, материала, WPS, программы, сварочной оснастки, ячейки, персонала и сварочных материалов;
- проверки сборки и готовности;
- проверки холостого прогона, столкновений, датчиков, блокировок и согласованного движения;
- фактические производственные записи и отклонения;
- требуемые результаты визуального, измерительного, разрушающего или неразрушающего контроля;
- открытые вопросы, решение по ремонту, утверждающее лицо и границы допуска к производству.
Успешная приёмка первого изделия должна разрешать выпуск только определённой комбинации оборудования и семейства изделий. Выпуск ограничен требованиями B31.1, принятыми для проекта, и записями о квалификации. Он не должен автоматически распространяться на другие материалы, сварочную оснастку, датчики, условия доступа или программы.
Разграничьте мониторинг процесса, контроль сварных соединений и приёмку
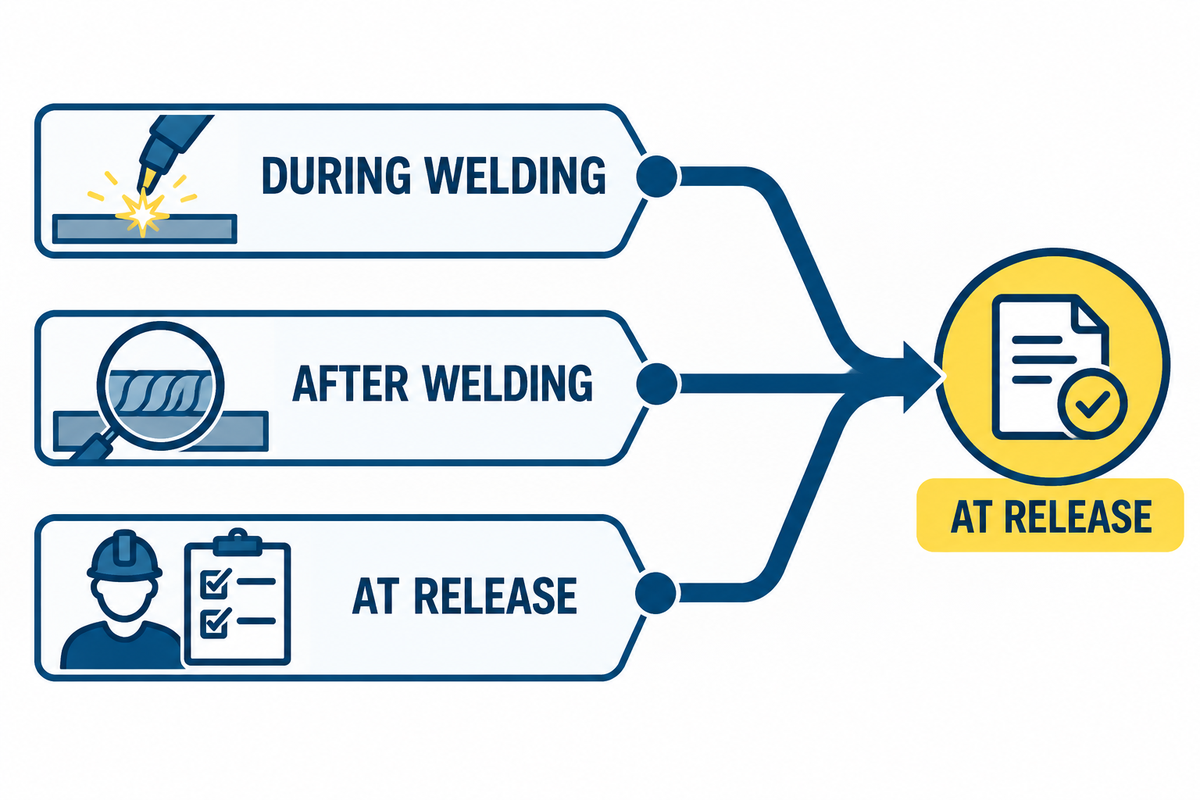
Данные о токе, напряжении, подаче проволоки, скорости сварки и положении, а также данные систем технического зрения и сигналов тревоги помогают понять, как выполнялась сварка по программе. Они нужны для управления, диагностики и прослеживаемости, но автоматически не доказывают соответствие сварного соединения всем критериям приёмки. American Welding Society также рассматривает автоматизацию и инспекцию как связанные, но самостоятельные функции подтверждения.
Используйте карту контрольных точек неразрушающего контроля, чтобы определить роли подтверждающих данных.
До сваркиМатериал, чертёж, сборка, WPS, программа, квалификация и готовность
Во время сваркиИдентификатор программы, записи о процессе, проверки теплового режима, сигналы тревоги, прерывания и реакция оператора
После сваркиВизуальные и измерительные проверки, предписанный неразрушающий контроль, оценка результатов и контроль ремонта
При выпускеПолная проверка записей, закрытие отклонений, итоговый статус и утверждение уполномоченным лицом
Методы, объём и сроки инспекции, а также критерии приёмки для конкретного проекта определяет план инспекций. Не включайте их в общую спецификацию робота.
Создайте запись прослеживаемости на уровне сварного соединения
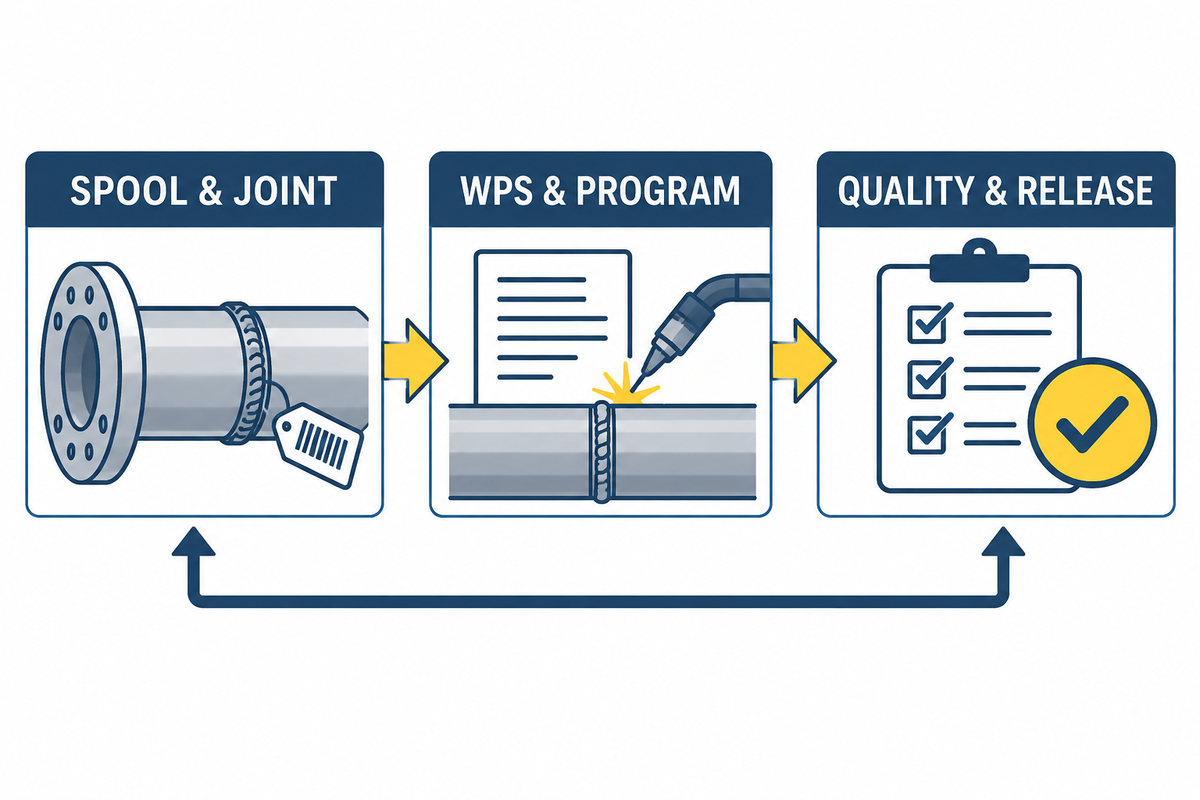
Надлежащая цепочка прослеживаемости сварных соединений позволяет аудитору в обоих направлениях установить, какие соединения и подтверждающие документы относятся к выпущенному трубному узлу, а также найти все затронутые соединения по программе или партии сварочных материалов.
| Группа записей | Минимальный набор идентификаторов |
|---|---|
| Изделие | Проект, линия, трубный узел, сварное соединение, чертёж и редакция |
| Материалы | Идентификация основного материала и прослеживаемость плавки/партии; идентификация присадочного материала и газа, если требуется |
| Метод | WPS и редакция; ссылка на подтверждающую квалификацию; применимый статус квалификации персонала |
| Автоматизация | Ячейка, робот, позиционер, сварочная оснастка, настройка датчиков, идентификатор и редакция программы |
| Выполнение | Дата и время, оператор, запись параметров, проверки теплового режима, сигналы тревоги, прерывания и отклонения |
| Качество | Сборка, визуальный и измерительный контроль, результаты предписанного неразрушающего контроля; ремонт и повторный контроль |
| Выпуск | Итоговое решение, утверждающее лицо, дата и ссылка на пакет данных |
Цель — не собрать как можно больше данных. Запись должна сохранять идентификацию, редакцию, исключения и принятые решения, чтобы проверяющему не приходилось восстанавливать историю по разрозненным файлам. Эта цепочка подтверждающих данных поддерживает контекст изготовления и контроля, описанный в ASME B31.1.
Контролируйте изменения программы робота, сварочной оснастки и процесса
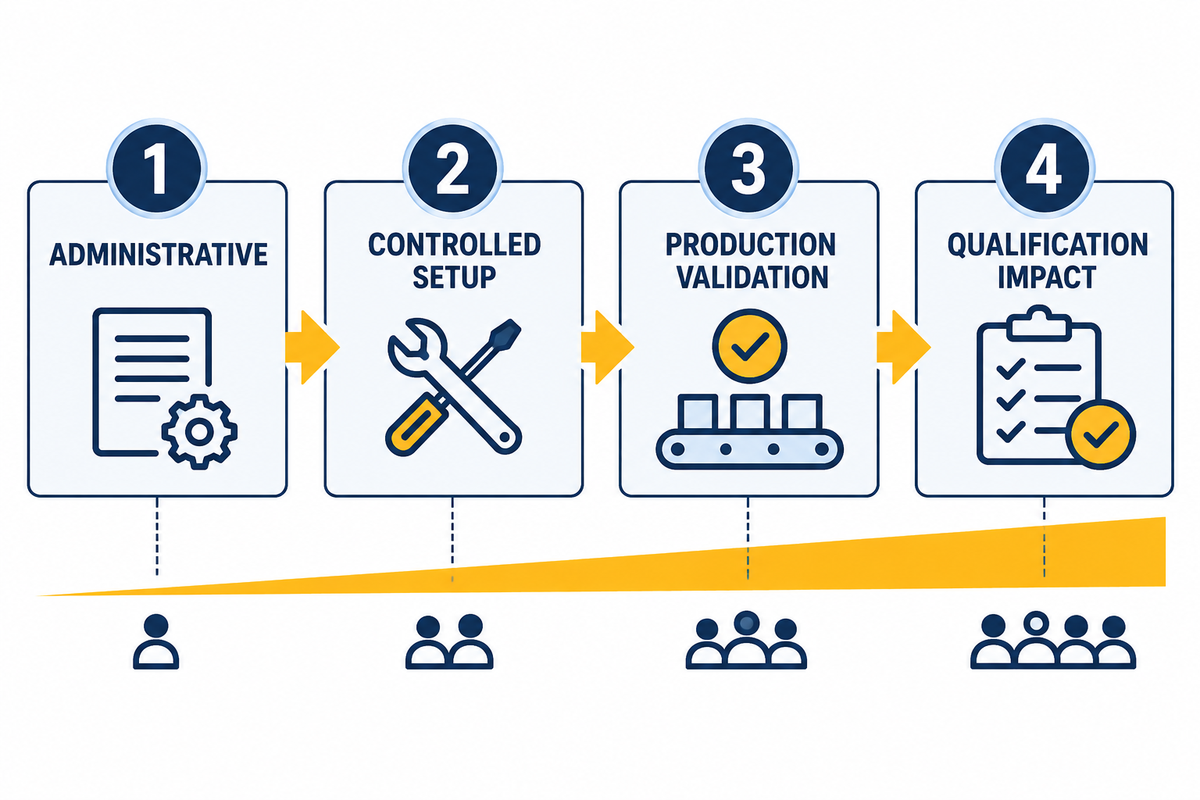
Фраза «сварной шов выглядит так же» — не метод контроля изменений. Контролируйте изменения с помощью матрицы из четырёх категорий.
| Категория | Типичное изменение | Минимальная реакция |
|---|---|---|
| 1 — Административное изменение | Исправление метаданных без влияния на производство | Обновление контролируемой записи и проверка |
| 2 — Изменение контролируемой настройки | Утверждённая замена сварочных материалов, калибровка или равноценное техническое обслуживание | Проверка по утверждённой конфигурации и документирование возврата в эксплуатацию |
| 3 — Проверка производства | Изменение траектории, сварочной оснастки, датчика, сварочной горелки, последовательности или порядка обращения с изделием, которое может повлиять на выполнение работ | Проверка инженером и определение необходимых подтверждений приёмки первого изделия или валидации |
| 4 — Влияние на квалификацию | Изменение, которое может выйти за квалифицированные или утверждённые для проекта пределы | Остановите работы; до выпуска оцените влияние на WPS/PQR, персонал, проектирование и утверждение проекта |
Эта структура из четырёх категорий — система управления, а не классификация, установленная нормами. Команда проекта должна определить собственные пороги и полномочия по утверждению. Практические рекомендации по роботизированной сварке показывают важность такого контроля: смещение центра инструмента, неверные траектории, ошибки настройки и проблемы со сварочными материалами могут привести к отклонению процесса от заданных условий. Практические рекомендации5
Задайте требования к приёмочным испытаниям заводской ячейки для сварки трубных узлов
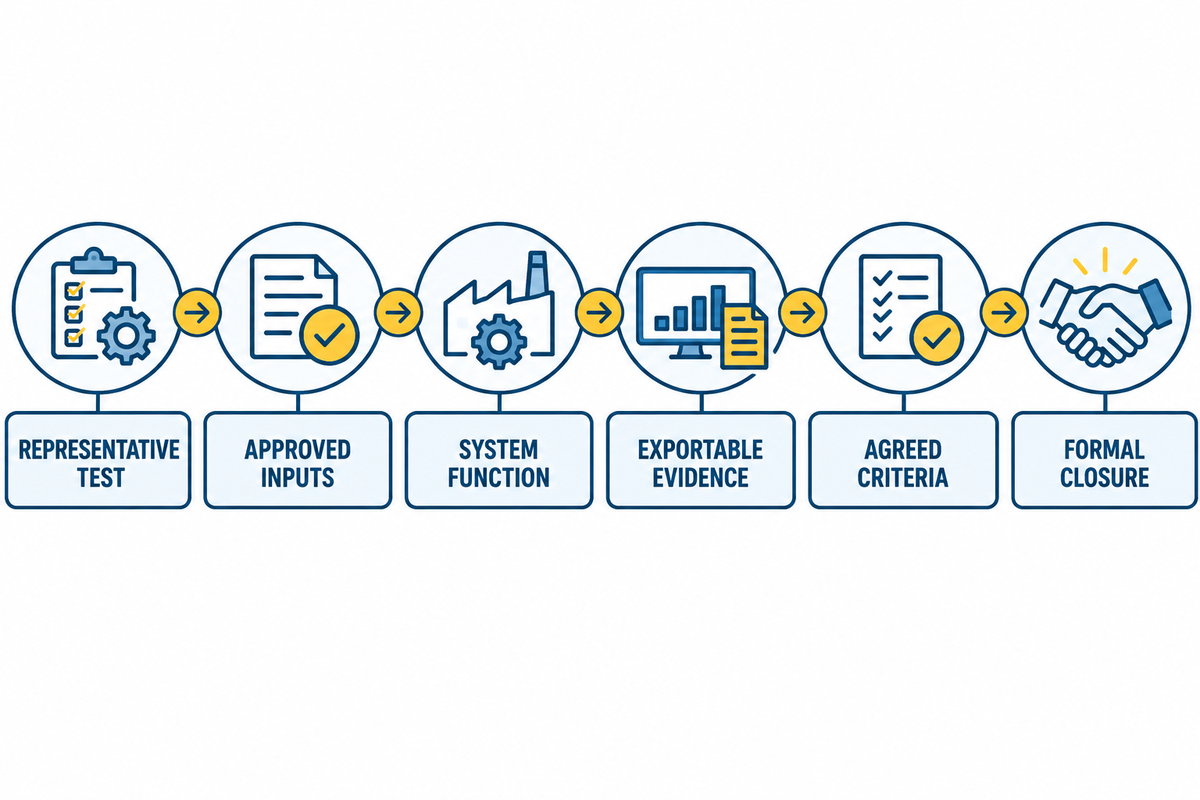
Обычная демонстрация показывает, что оборудование может работать. Приёмочные испытания заводской ячейки для проекта должны подтвердить, что ячейка, интерфейсы, системы управления и записи обеспечивают выполнение заявленного репрезентативного испытания в согласованных условиях. Общие сведения о приёмочных испытаниях на заводе помогают отличить испытание системы в присутствии свидетелей от допуска к производству.
Составьте контрольный список подтверждающих данных FAT по шести вопросам:
- Какие семейства трубных узлов, материалы, конфигурации сварных соединений и условия процесса представляет испытание?
- Утверждены ли чертежи, инженерные сети, программное обеспечение, функции безопасности, приборы, исходные данные WPS и контрольные образцы?
- Согласованно ли работают робот, позиционер, датчик, источник питания, блокировки, вытяжка, регистрация данных и режимы восстановления?
- Подтверждающие данные: откалиброваны ли средства измерений и можно ли экспортировать записи программ, параметров, сигналов тревоги, контроля и прослеживаемости?
- Согласованы ли до начала испытания методы и ответственность за проведение, контрольные точки присутствия свидетелей, критерии приёмки, порядок работы с отклонениями и правила повторного испытания?
- Завершение: назначены ли ответственные за открытые вопросы, устранены ли они, проведены ли при необходимости повторные испытания и оформлено ли закрытие до отгрузки?
Завершение FAT не означает приёмку производственных сварных соединений. Производство по-прежнему должно соответствовать утверждённым процедурам, фактическим условиям для трубных узлов, плану инспекций и контролю изменений.
Распространённые отказы и условия остановки
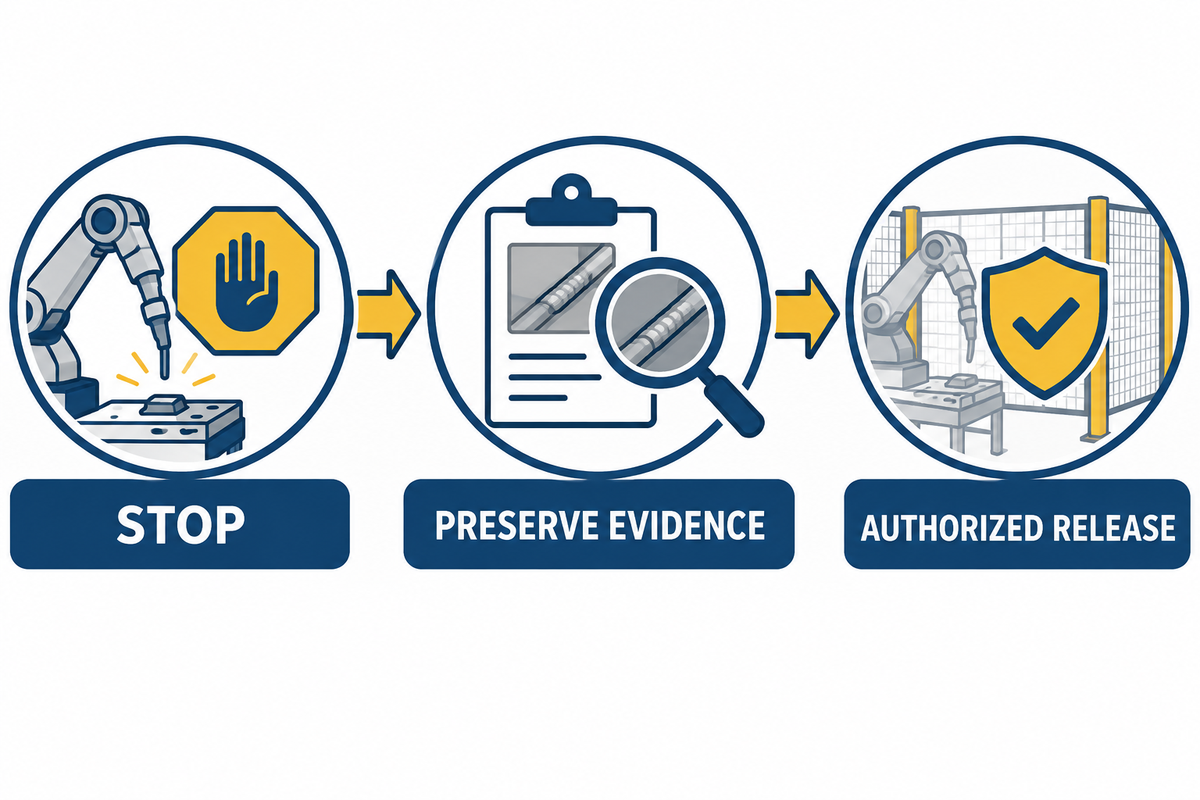
Процесс должен учитывать условия выполняемых работ. Отклонения и изменения следует регистрировать. Остановите и локализуйте проблему, если процесс выходит за установленные границы. К таким случаям относятся потеря отслеживания сварного шва, неожиданное движение позиционера, столкновение или смещение центра инструмента, неустранённые отклонения сборки, выход за пределы теплового режима, потеря продувки, нестабильность сварочной дуги, отсутствие данных, неутверждённые редакции программы или повторяющиеся ремонты. Практические рекомендации по отказам при роботизированной сварке показывают, почему для таких случаев нужны чёткие правила остановки.
Действуйте по простой схеме: определите затронутый диапазон сварных соединений, сохраните подтверждающие данные, устраните непосредственную причину, установите первопричину, оцените влияние на квалификацию и контроль, а затем получите разрешение уполномоченного лица на возобновление работ. Не пытайтесь «подстроить процесс на ходу», пока результат не станет приемлемым на вид.
Отделяйте безопасность роботизированной ячейки от приёмки по нормам на трубопроводы
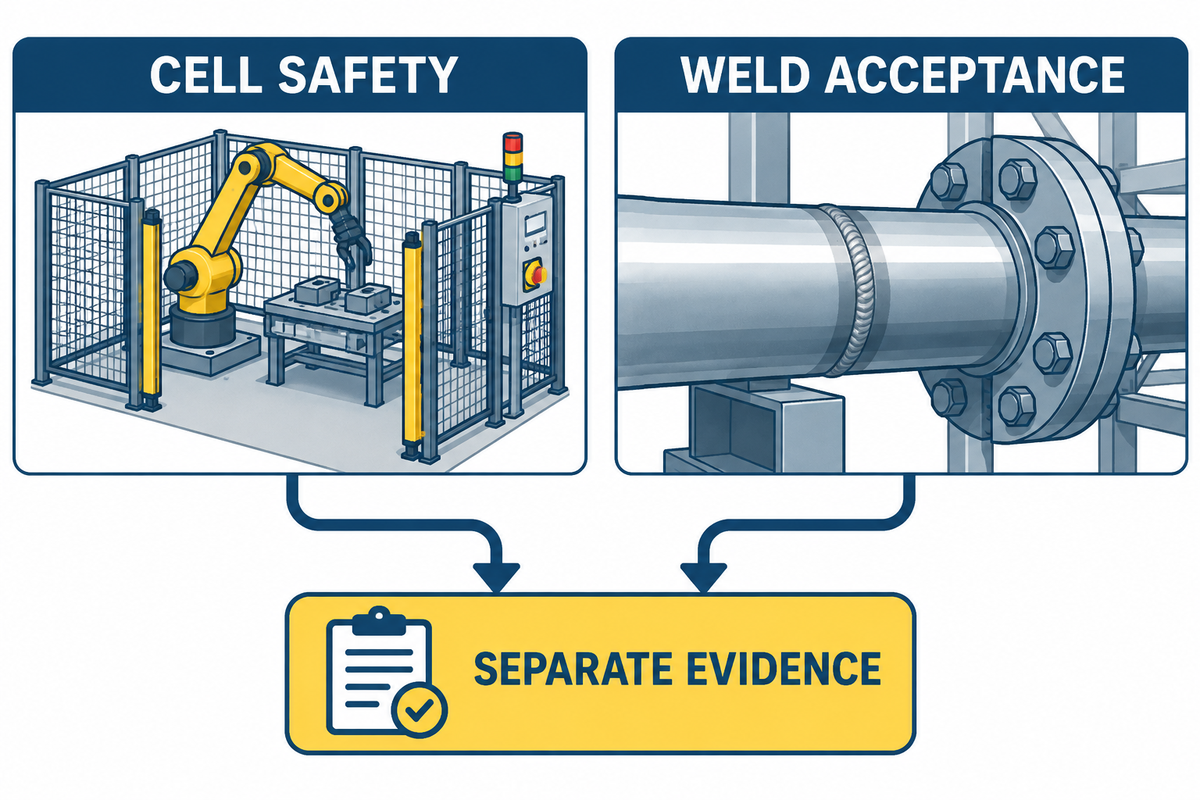
Сварное соединение может соответствовать требованиям качества, даже если ячейка небезопасна для эксплуатации или обслуживания. Команда интеграции должна провести оценку рисков для конкретного применения с учётом робота, позиционера, оснастки, сварочной дуги, дыма, горячих работ, инженерных сетей, перемещения материалов, ограниченного пространства и ожидаемых действий персонала.
Определите требования к ограждениям, контролю доступа, аварийным остановам, безопасному восстановлению, блокировке или контролю опасной энергии, вентиляции и вытяжке сварочного дыма, обучению, положениям для обслуживания и проверке функций безопасности. Запись о сварном соединении по B31.1 их не заменит. Рассматривайте безопасность как отдельный процесс приёмки с собственными подтверждающими данными и ответственными лицами. Обзор робототехники OSHA отмечает, что многие аварии с роботами происходят при нештатных работах, например программировании, обслуживании, испытаниях, настройке или регулировке.
Часто задаваемые вопросы
Одобряет ли ASME B31.1 конкретный сварочный робот?
Нет. Соответствие проекта не обеспечивается тем, что поставщик называет робот «подходящим для B31.1». Команда проекта должна определить принятые требования, квалифицированные процедуры и персонал, производственный контроль, необходимый контроль, прослеживаемость и полномочия по приёмке. Оцените, может ли ячейка реализовать и документировать такую контролируемую систему.
Заменяет ли программирование робота квалифицированную WPS или квалификацию оператора?
Нет. WPS определяет утверждённую сварочную процедуру в пределах её квалификационной основы; программа робота реализует выбранные производственные инструкции на конкретной ячейке. Между ними должна быть явная матрица соответствия с контролем редакций. Также необходимо подтвердить применимую квалификацию персонала и распределение ответственности по принятому нормативному документу и документам проекта. Технически исполняемая программа всё равно может выходить за пределы утверждённой процедуры или контроля проекта.
Могут ли данные процесса робота заменить визуальный контроль или неразрушающий контроль?
Не автоматически. Данные процесса показывают поведение контролируемых параметров и поэтому полезны для управления, прослеживаемости и расследований. Визуальный контроль, неразрушающий контроль и оценка соответствия критериям приёмки выполняют разные функции. План инспекций определяет, какие виды контроля требуются, когда их проводят, кто их выполняет и как принимают результаты.
Что включить в пакет данных о роботизированной сварке трубных узлов?
Свяжите проект, линию, трубный узел, сварное соединение, редакцию чертежа, материалы, WPS, ссылки на квалификацию, роботизированную ячейку, сварочную оснастку, настройку датчиков, редакцию программы, персонал, сварочные материалы, производственные параметры, проверки теплового режима, сигналы тревоги, отклонения, результаты визуального и измерительного контроля, предписанного неразрушающего контроля, ремонт, повторный контроль и итоговый выпуск. Пакет должен позволять найти каждое затронутое сварное соединение при изменении материала, программы, сварочной оснастки или записи о контроле.
Запись о сварном соединении — лишь часть комплекта документации. Итоговый пакет передачи заказчику может включать и другие документы, например записи о компонентах, узлах и сборочных единицах или всей системе, как предусмотрено проектом. Свяжите эти записи с данными о сварке и не считайте, что набора журналов по сварным соединениям достаточно для полного подтверждения соответствия.
Преобразуйте план обеспечения соответствия в спецификацию ячейки
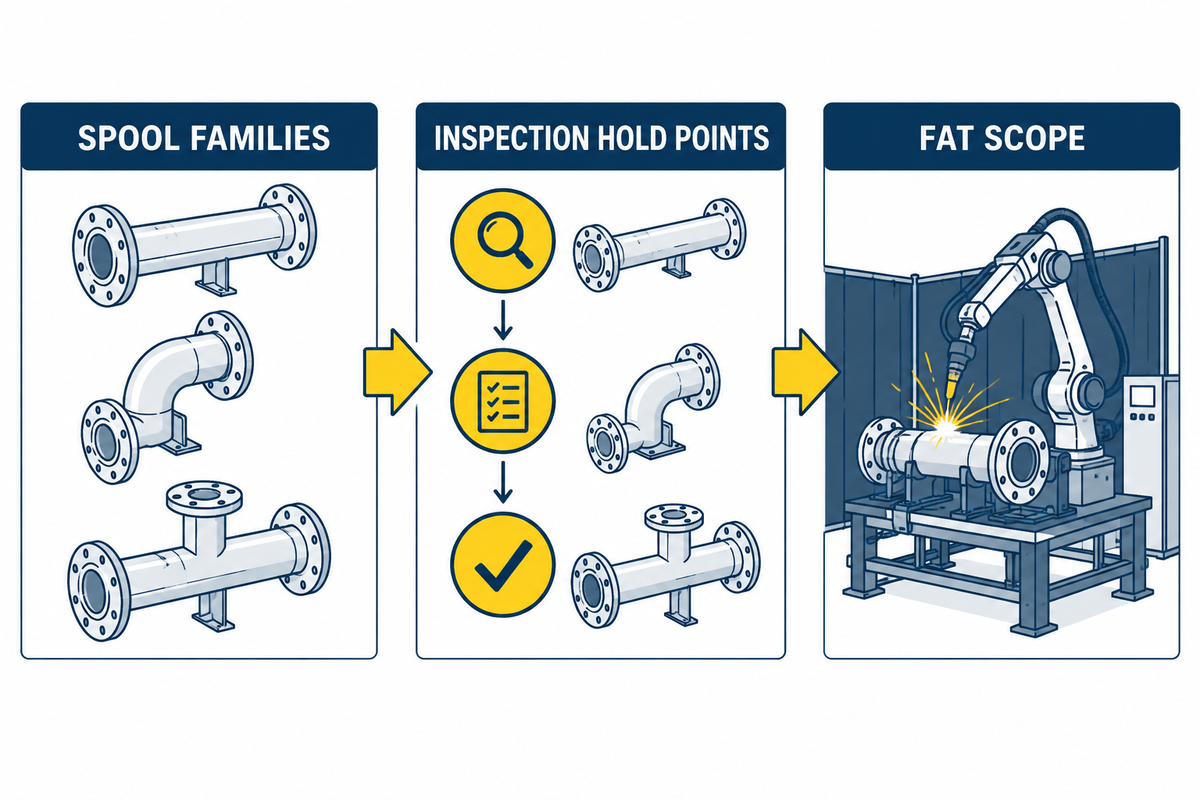
До запроса конфигурации предоставьте поставщику пакет исходных данных с чёткими границами: семейства трубных узлов, сведения о материалах и сварных соединениях; принятые нормы и дополнительные требования проекта; сварочные процессы и границы квалификации; допущения по сборке и обращению с изделиями; контрольные точки инспекции; требования к данным и прослеживаемости; интерфейсы; объём FAT и требования к контролю изменений.
Варианты архитектуры ячейки и оборудования, а также сведения для конкретного проекта представлены в описании решения для сварки в энергетической отрасли. Обзор ручных, орбитальных и роботизированных методов см. в руководстве по сварке труб. Информация о сварке магистральных трубопроводов и врезках представлена в руководстве по сварке трубопроводов. Сведения о структурных нормах представлены в руководстве по роботизированной сварке AWS D1.1.
Обсудить сварочную ячейку для трубопроводов энергетических установок
Справочные материалы и источники
- ASME — трубопроводы и магистральные трубопроводы B31.
- ASME — раздел IX BPVC: квалификация сварки, пайки и соединения плавлением.
- Cajner H, et al. Технологии роботизированной сварки пересекающихся и нестандартных труб и трубных соединений для интеграции в автоматизированные производственные линии: обзор. Applied Sciences. 2026;16(6):2974.
- Робот для отслеживания сварного шва и контроля на основе улучшенной модели YOLOv8s-Seg. Sensors. 2024.
- Tregaskiss — распространённые отказы при роботизированной сварке и способы их предотвращения. Использовано для примеров практических отказов, а не требований норм.

