Свяжитесь с Zhouxiang

Почему правильный выбор сварочного робота определяет окупаемость автоматизации (ROI)
 Роботизированная сварка — второе по распространённости применение промышленных роботов в мире: на неё приходится около 15-21 процента установок. Согласно отчёту IFR World Robotics 2025, в 2024 году на заводах установили примерно 542 000 новых роботов — за последние 10 лет этот показатель удвоился. Главная причина? Производители не могут найти достаточно работников для ручной сварки.
По данным Бюро статистики труда США, ежегодно открывается около 45 600 вакансий для сварщиков, зачастую на замену уходящим на пенсию сотрудникам. Между тем сварочные роботизированные системы обычно обеспечивают горение дуги в течение 60-85 процентов рабочего времени против 20-35 процентов у сварщика — и так в течение всей смены. Именно этот разрыв в производительности привлекает производителей, но только если робот подходит для конкретных сварочных задач.
542,000
Установлено роботов в мире (2024)
330,000
Сварщиков потребуется в США к 2028 году
60–85%
Горение дуги у робота против 20–35 % при ручной сварке
⚠️ Распространённая ошибка
Выбирать робота, ориентируясь только на цену. На каждый доллар, потраченный на роботизированный манипулятор, обычно приходится ещё 70 центов расходов на источник сварочного тока, оснастку, защитное ограждение, интеграцию и обучение операторов.
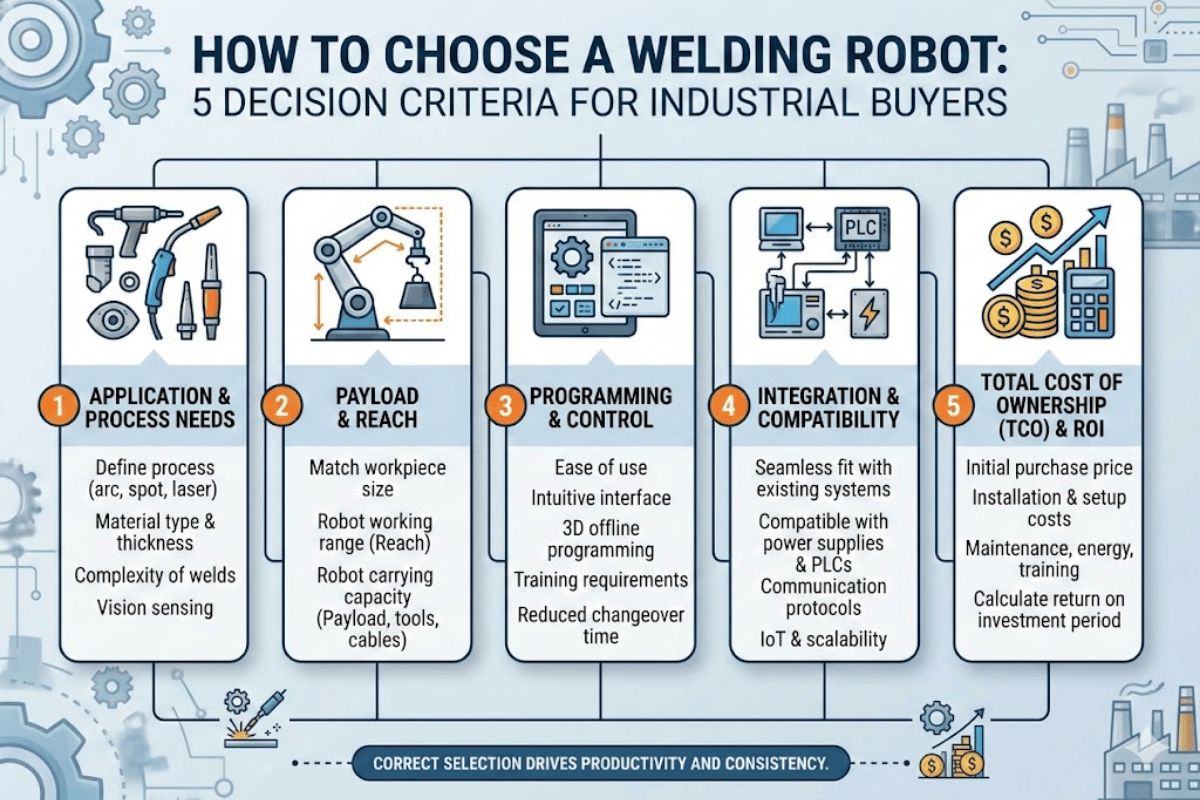
Критерий 1 — согласуйте способ сварки с производственной задачей
 Способ сварки определяет все последующие решения: тип сварочной горелки, защитный газ, толщину проволоки, параметры сварки и даже грузоподъёмность робота. Прежде чем рассматривать конкретные модели, определите, какие способы сварки требуются для ваших деталей.
MIG / MAG (дуговая сварка плавящимся электродом в защитном газе)
Роботы для сварки MIG лучше всего подходят для самых разных производственных задач. Присадочная проволока непрерывно подаётся в зону сварки, где её защищает инертный или активный газ. С помощью MIG можно сваривать различные виды стали и алюминий. Для деталей, где важны прочность и высокая производительность наплавки, например балок, косынок и раскосов, часто выбирают сварочный робот MIG.TIG (дуговая сварка неплавящимся вольфрамовым электродом)
Если MIG выбирают ради скорости, то TIG — ради точности. Неплавящийся вольфрамовый электрод формирует узкий чистый шов практически без брызг. TIG предпочитают, когда важны внешний вид или металлургические свойства изделия, например при сварке компонентов из нержавеющей стали для аэрокосмической и пищевой промышленности, а также тонкостенных труб малого диаметра. В таких случаях качество важнее высокой производительности.Лазерная сварка
Лазерные сварочные роботы сваривают металл сфокусированным лучом света, оставляя минимальную зону термического влияния. Скорость перемещения может достигать нескольких метров в минуту, а деформация остаётся незначительной. Это важно при изготовлении узлов с жёсткими допусками. Капитальные затраты выше, но при больших объёмах и повторяющихся операциях вложения быстро окупаются.Точечная сварка
На точечную сварку по-прежнему приходится большая часть производства кузовов автомобилей. Два медных электрода прижимают к листовым панелям и пропускают через них ток, пока не образуется сварное ядро. Для сварочных клещей могут потребоваться роботы грузоподъёмностью более ста килограммов. Выбор манипулятора в первую очередь зависит от веса клещей и радиуса действия, необходимого для доступа к каждой точке сварки.| Способ сварки | Лучше всего подходит для | Скорость | Точность | Начальная стоимость |
|---|---|---|---|---|
| MIG / MAG | Углеродистая и нержавеющая сталь, алюминий; изготовление металлоконструкций | Высокая | Средняя | $$ |
| TIG | Тонкие материалы, аэрокосмическая отрасль, нержавеющая сталь для пищевой промышленности | Низкая–средняя | Очень высокая | $$$ |
| Лазерная | Узлы большого объёма с жёсткими допусками | Очень высокая | Высокая | $$$$ |
| Точечная | Листовой металл, кузова автомобилей, соединение панелей | Высокая | Средняя | $$ |
💡 Совет специалиста
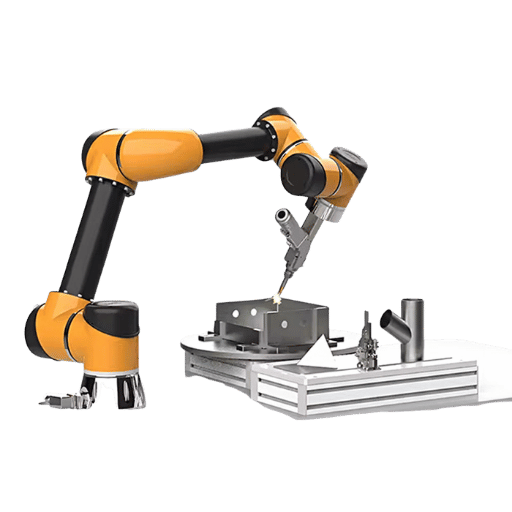
Некоторые современные модели роботов могут выполнять несколько видов сварки одним манипулятором. Например, универсальный сварочный робот Zhouxiang для работы на напольных рельсах поддерживает сварку MIG в защитном газе, аргонодуговую сварку TIG и лазерную сварку на одной шестикоординатной платформе. Если производственный график предполагает работу с разными материалами и типами соединений, один многофункциональный робот может заменить несколько специализированных ячеек.
Критерий 2 — оцените грузоподъёмность, радиус действия и конфигурацию осей
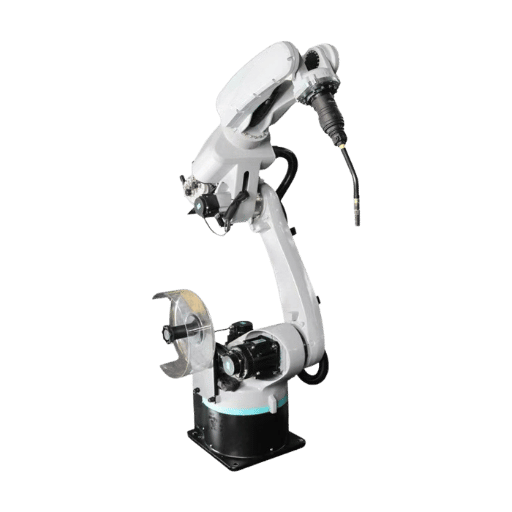 Каждый сварочный робот должен перемещать сварочную горелку в сборе, подающий механизм, кабели и, при необходимости, комплект датчиков к каждому месту сварки. Недостаточная грузоподъёмность или малый радиус действия могут привести к пропуску точек сварки при сложных операциях, необходимости в дополнительной оснастке или модернизации оборудования после поставки. Это снижает преимущества роботизированной сварки ещё до запуска системы в производство.
Грузоподъёмность
Масса дуговой сварочной горелки со встроенным механизмом подачи проволоки обычно составляет 6-12 kg. Если добавить встроенную камеру или датчик слежения за сварным швом, нагрузка на запястье робота может приблизиться к 15 kg. Выбирайте робота с запасом грузоподъёмности не менее 20 процентов сверх фактической потребности. Например, грузоподъёмность Zhouxiang ZXR12-2010 составляет 12 kg, а ZXR10W-1440-D рассчитан на нагрузку 10 kg — этого более чем достаточно для оборудования TIG и MIG.Радиус действия (вылет манипулятора)
Радиус действия определяет рабочую зону робота. Вылета 1440 mm достаточно для малых и средних сварных изделий длиной менее метра. Для сварки крупных металлоконструкций, таких как колонны из листовой стали, опорные балки платформ или секции судовых мостиков, потребуется вылет более 2000 mm. Если робот с увеличенным вылетом всё равно не может достать до детали или оснастки, рабочую зону расширяют с помощью напольных рельсов. Стандартные рельсовые пути Zhouxiang длиной 6 m можно нарастить до нужной длины для сварки длинных швов.Количество осей и способ монтажа
Шестиосевые роботы — отраслевой стандарт для дуговой сварки. Шестая ось позволяет подводить сварочную горелку почти под любым углом. Семь осей обеспечивают дополнительную степень свободы, которая помогает работать в стеснённых условиях или обходить оснастку. Возможность монтажа на полу, потолке, стене или в перевёрнутом положении определяет, сколько места займёт роботизированная сварочная ячейка.| Характеристика | ZXR12-2010 | ZXR10W-1440-D |
|---|---|---|
| Оси | 6 | 6 |
| Грузоподъёмность | 12 kg | 10 kg |
| Радиус действия | 2 010 mm | 1 440 mm |
| Повторяемость позиционирования | ±0,05 mm | ±0,05 mm |
| Масса | 313 kg | 210 kg |
| Степень защиты IP | J1–J2: IP56 / J3–J6: IP67 | J1–J2: IP56 / J3–J6: IP67 |
| Монтаж | На полу / на кронштейне / в перевёрнутом положении | На полу / на кронштейне / в перевёрнутом положении |
💡 Совет специалиста
Выбирайте роботов с шарнирами запястья со степенью защиты IP67. Сварочные брызги, шлифовальная пыль и влажный воздух от линий охлаждения существенно сокращают срок службы сварочного робота при недостаточной защите. Уплотнения со степенью защиты IP67 на осях J3–J6 не дадут воде, абразивной пыли и сварочным брызгам, а также временному погружению в воду повредить внутренние компоненты шарниров.
Критерий 3 — оцените объём производства и сложность деталей
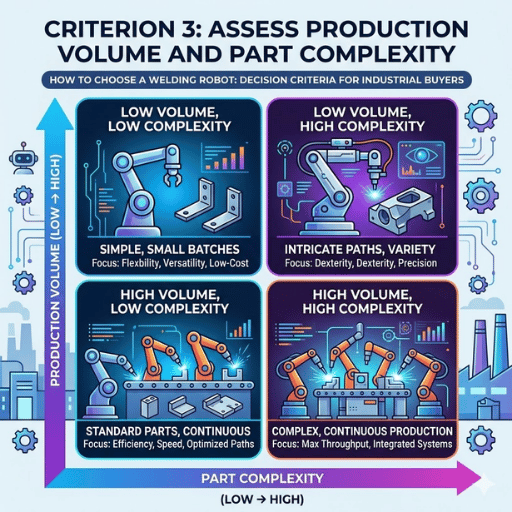 Конфигурация ячейки гораздо сильнее зависит от типичного ассортимента выпускаемой продукции, чем от какого-либо одного технического фактора. Завод, выпускающий по шестьсот одинаковых кронштейнов за смену, будет планировать автоматизацию совсем иначе, чем предприятие, которое сваривает двадцать разных несущих рам в неделю.
Большой объём производства, простая геометрия
Если в каждом цикле нужно повторять одну и ту же операцию без изменений, экономичнее всего будет простая однопостовая ячейка. Программа остаётся неизменной для каждого цикла, а свариваемое изделие удерживается на неподвижном столе — поворотном позиционере или стационарном столе.Большой объём производства, сложная геометрия
Много сварных швов под разными углами или труднодоступные места? Помогут многопостовые роботизированные сварочные ячейки с сервоприводными позиционерами. Пока робот сваривает на посту A, оператор загружает новую деталь на пост B. Позиционеры наклоняют и поворачивают свариваемое изделие, чтобы расположить каждый стык под оптимальным углом для сварки и избежать нежелательных компромиссов с положением горелки.Малый объём производства, широкий ассортимент
Много деталей с разными номерами? Решением станет ПО для офлайн-программирования. Операторы просто загружают 3D-чертежи CAD — Tekla, Solid Works или UG, — а программа формирует траектории робота на обычном настольном компьютере, не останавливая ячейку. Программирование без обучения у робота избавляет от многочасовой ручной настройки и делает автоматизацию мелкосерийного производства экономически оправданной даже там, где старые системы не справлялись. Эти автоматизированные сварочные системы позволяют квалифицированным сварщикам сосредоточиться на задачах, где нужна точность, пока ещё недоступная роботам. Одновременное слежение за сварным швом может существенно повысить стабильность и гибкость сварки. Лазерный датчик слежения, такой как CP350V на рельсовых системах Zhouxiang, измеряет фактическое положение стыка во время сварки и корректирует траекторию горелки с учётом отклонений между деталями. Это особенно важно при сварке металлоконструкций и толстолистового металла, где усадка прихваточных швов может сместить стык на 3-4 миллиметра.
Выбор конфигурации ячейки
- 500+ одинаковых деталей за смену → однопостовая ячейка с неподвижным сварочным приспособлением
- 200–500 деталей за смену, стыки под разными углами → двухпостовая ячейка с сервоприводным позиционером
- Менее 50 деталей за смену, много разных номеров деталей → модульная ячейка с офлайн-программированием и слежением за сварным швом
- Сварка длинных швов на металлоконструкциях (балки, колонны) → рельсовая система с увеличенным ходом
Критерий 4 — промышленный робот или коллаборативный робот (кобот)
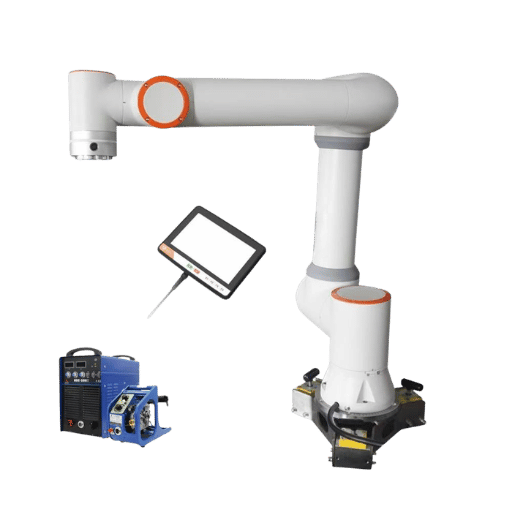 Не каждому проекту по автоматизации сварки нужна роботизированная сварочная система за защитным ограждением. Коллаборативные роботы — коботы — уже заняли важное место в сварке благодаря более низким первоначальным затратам и удобству для мелкосерийного производства. Выбор зависит от скорости, производительности и занимаемой площади.
Когда лучше выбрать промышленного робота
Промышленные роботы рассчитаны на максимальную производительность. Они работают быстрее — скорость инструмента 2 метра в секунду считается обычной, — выдерживают гораздо большую нагрузку и поддерживают такой рабочий цикл, при котором дуга горит 85 процентов смены или дольше. Если у вас две или три смены, сварка толстолистового металла или многопостовая ячейка с защитным оборудованием, промышленный робот — подходящий выбор для масштабной роботизированной сварки.Когда лучше выбрать кобота
Коллаборативные роботы уступают промышленным роботам в производительности, но управлять ими намного проще. Коллаборативному роботу не требуется защитное ограждение: он может быть оснащён встроенными датчиками усилия и приближения, работать с ограничениями по усилию и мощности согласно ISO/TS 15066 и поэтому безопасно работать рядом с операторами. Манипулятор можно вручную провести по траектории сварки, поэтому для создания новой программы не нужны специальные знания в области робототехники. Начальная стоимость роботизированной сварочной ячейки с коллаборативным роботом может быть примерно вдвое ниже, чем у традиционной промышленной ячейки, при этом большая часть скорости сохраняется. Скорость — аргумент против такого решения. Нормативы ограничивают скорость в центре инструмента примерно до 1-1,5 метра в секунду в коллаборативном режиме. Для мелкосерийного производства с широкой номенклатурой, где установка роботизированной сварочной ячейки за защитным ограждением не оправдана, это приемлемый компромисс. Для крупносерийного производства в режиме 24/7 — нет.| Параметр | Промышленный робот | Кобот |
|---|---|---|
| Типичная грузоподъёмность | 6–200+ kg | 5–16 kg |
| Скорость инструмента | До 2+ m/s | ~1–1,5 m/s (ограничение по безопасности) |
| Средства обеспечения безопасности | Ограждения, световые завесы, блокировки | Встроенные датчики, без ограждения |
| Стоимость ячейки (типичная) | $50,000–$150,000+ | $30,000–$70,000 |
| Программирование | Пульт или офлайн-программирование | Ручное ведение или приложение для планшета |
| Лучше всего подходит для | Крупносерийное производство, несколько смен, тяжёлые сварные изделия | Мелкосерийное производство, широкий ассортимент, небольшие цеха |
⚠️ Распространённая ошибка
Покупать кобота для трёхсменного производства. Из-за ограничений безопасности (ISO 10218-1:2025 и ISO/TS 15066) кобот не сможет работать на скоростях промышленной ячейки для двухсменного режима и не рассчитан на такой же рабочий цикл, как промышленный робот. Если главным критерием является соотношение производительности и инвестиций, промышленная ячейка с ограждением значительно превзойдёт кобота.
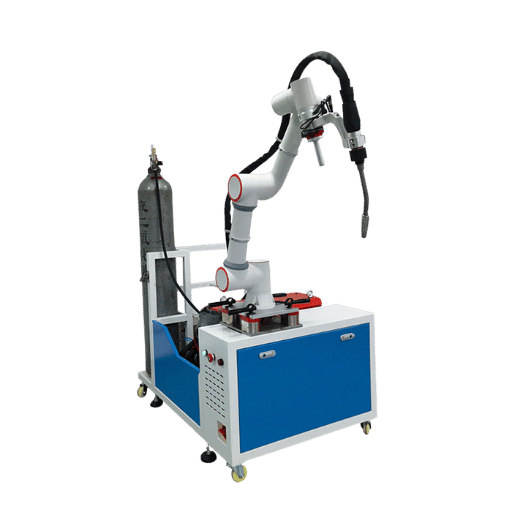
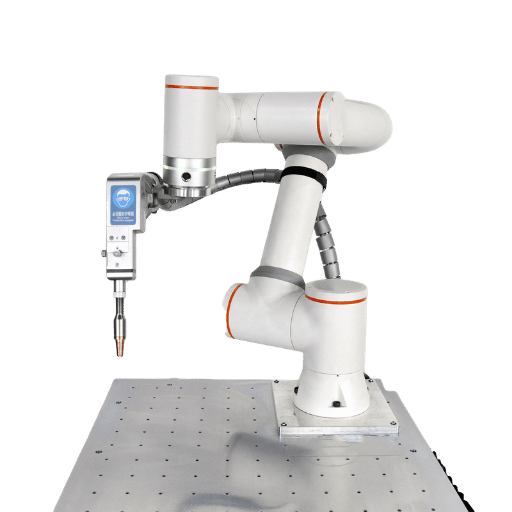 После оценки 5 критериев, описанных выше, путь от заказа до начала производственной сварки обычно занимает от трёх до шести месяцев. Ниже приведён упрощённый список основных этапов внедрения.