
Contacte con Zhouxiang

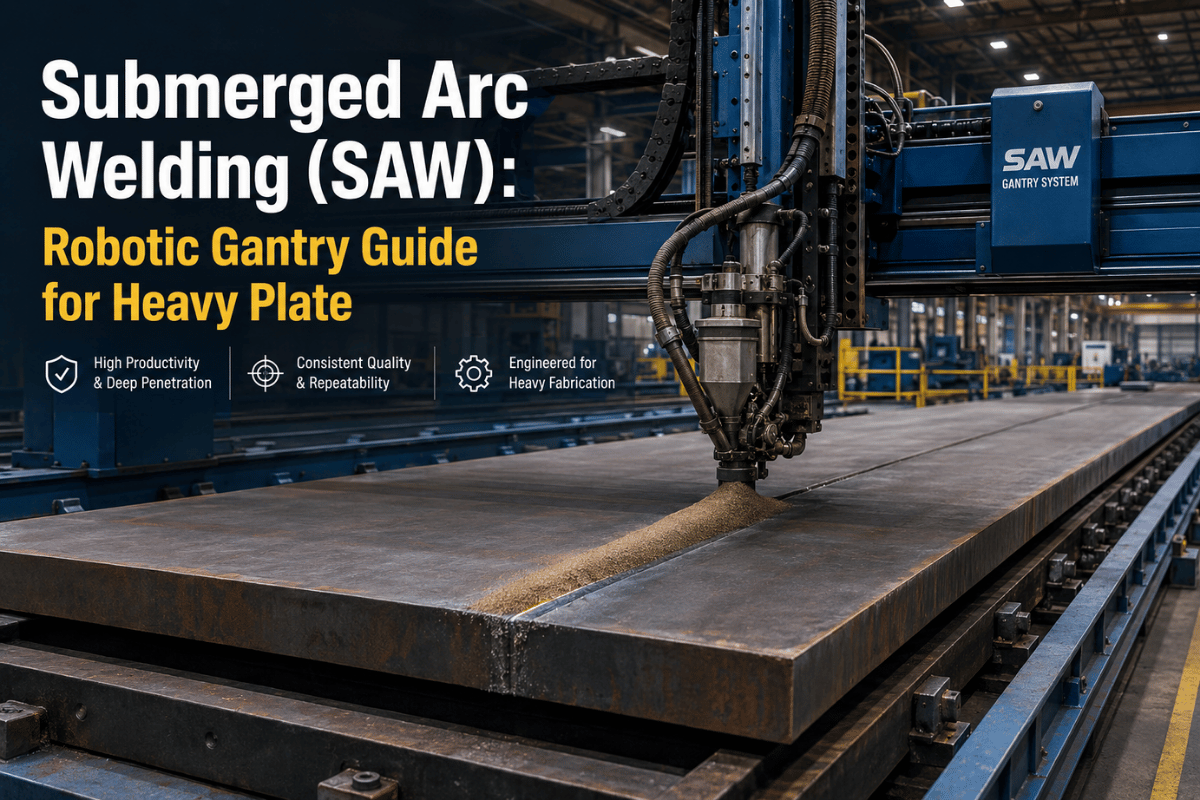
Datos básicos: soldadura por arco sumergido
| Proceso | Arco con alimentación continua de hilo bajo una capa de fundente granulado |
| Tasa de deposición | Hasta 45 kg/h (100 lb/h), aproximadamente 9× la SMAW |
| Rango de corriente | 300–2.000 A con un arco; hasta 5.000 A con varios arcos |
| Diámetro del hilo | 1,6 – 6,4 mm (1/16″ – 1/4″) |
| Espesor de la chapa | De 6 mm a 250+ mm (varias pasadas en secciones gruesas) |
| Posición de soldadura | Plana (1F/1G) y en ángulo horizontal (2F) |
| Primera patente | 1935 (Lloyd T. Jones et al., US 2.043.960) |
| Aplicaciones idóneas | Soldaduras largas, rectas o en piezas giratorias de acero al carbono y de baja aleación |
¿Qué es la soldadura por arco sumergido?
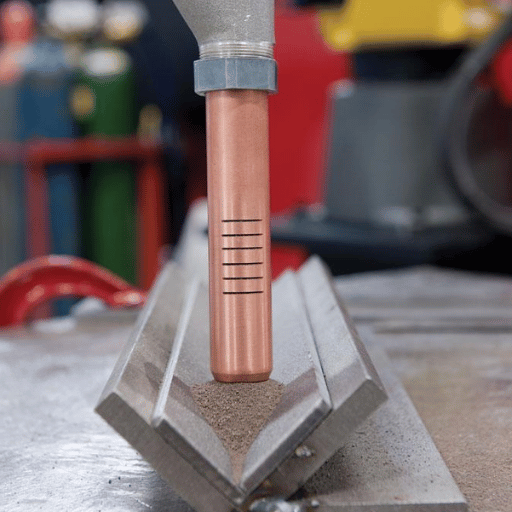
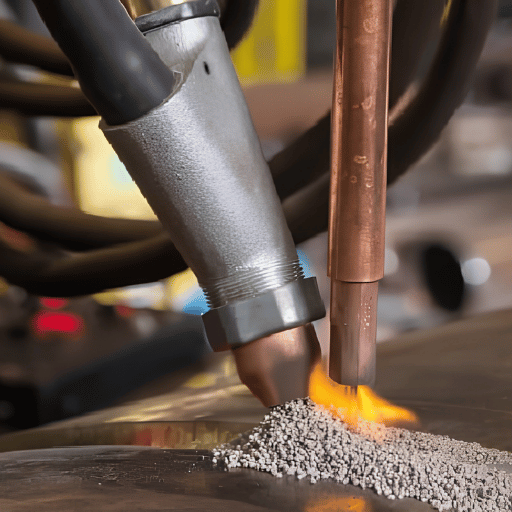 La soldadura por arco sumergido es un proceso de soldadura por fusión en el que un electrodo de hilo desnudo o tubular, alimentado continuamente, genera un arco contra la pieza bajo una capa de fundente granulado. El fundente se funde en la zona inmediata del arco, se vuelve conductor de la electricidad y protege el baño de soldadura de la contaminación atmosférica, lo que elimina las salpicaduras, el destello ultravioleta y la mayor parte de los humos de soldadura.
El proceso fue patentado originalmente en 1935 por Lloyd T. Jones, Harry Edward Kennedy y Maynard Arthur Rothermund (patente US 2.043.960), y llegó a la industria a través de fabricantes de estructuras metálicas y del sector naval que necesitaban depositar metal de soldadura más deprisa de lo que los soldadores podían manipular manualmente un electrodo en procesos de arco individuales. Hoy en día, el fundente granulado está compuesto por cal, sílice, óxido de manganeso, fluoruro de calcio y otros compuestos que no solo proporcionan protección, sino que también pueden alear el metal de soldadura casi como si se sometiera a un tubo de gas. En Reddit, los fabricantes de recipientes a presión suelen comentar que «elegir distintos fundentes SAW es como añadir aleación al metal de soldadura».
A diferencia de la soldadura por arco con electrodo revestido (SMAW), en la que el soldador ve el electrodo de tungsteno usado o la varilla revestida de tungsteno, en SAW el arco queda enterrado bajo una capa de escoria. La soldadura termina antes de que el operario pueda ver cómo se forma el baño de soldadura; solo después se retira la escoria de la soldadura y se aspira el fundente no utilizado para reutilizarlo.
Cómo funciona el proceso SAW (mecánica y variables clave)
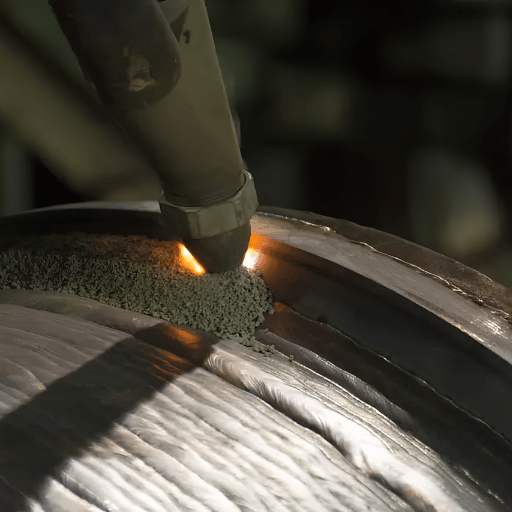 Un sistema SAW suministra de antemano tres elementos a la zona de soldadura: hilo de aportación, fundente granulado y electricidad. El hilo avanza de forma continua a la velocidad adecuada a través de una punta de contacto; el fundente se deposita delante del hilo desde una tolva o un conducto presurizado, y la corriente eléctrica llega desde una fuente de alimentación de soldadura de tensión constante, pasa por el hilo y alcanza la pieza. Cuando se inicia el arco, el fundente inferior se funde y forma una escoria altamente conductora que transporta la corriente y protege el baño de soldadura fundido. Así se obtiene un cordón liso, sin salpicaduras y con muy pocos humos. El fundente superior permanece granulado y se recupera después de cada pasada: puede reutilizarse entre un 50 % y un 90 %.
La longitud del arco se mantiene constante mediante un principio de autorregulación: si disminuye la altura, cae la tensión del arco, aumenta la corriente que circula por los hilos y estos se funden más deprisa; si la altura aumenta, ocurre lo contrario. Esta propiedad pasiva hace que la SAW se realice principalmente con máquinas semiautomáticas o totalmente automáticas. Una vez ajustados los parámetros, no es necesario controlar la antorcha.
¿Por qué se llama «sumergida» la soldadura por arco sumergido?
El nombre se refiere al arco, no a la pieza. En SAW, el arco se genera dentro de un lecho de fundente granulado: queda sumergido en el fundente y no es visible. No hay destellos visibles del arco ni salpicaduras, y la radiación ultravioleta es mínima. Los operarios no necesitan casco de soldadura ni chaqueta para trabajar cerca de este proceso, una gran ventaja para la seguridad en el trabajo que es poco habitual en los procesos de soldadura por arco.¿Cuál es la tasa de deposición de la SAW?
La SAW deposita entre 9 – 18kg/h (20 – 40lb/h). Las configuraciones de doble hilo y de varios arcos pueden alcanzar 45kg/h (100lb/h), como muestra la cita de Wikipedia del estudio de Lappeenranta-Lahti Uni sobre penetración. La SMAW alcanza un máximo de unos 5kg/h. Esa diferencia de 9 órdenes de magnitud es la razón comercial fundamental por la que, un siglo después de su invención, la SAW sigue siendo el proceso de referencia para chapa gruesa.📐 Nota de ingeniería: cinco variables controladas de SAW
- Velocidad de alimentación del hilo: control principal de la corriente de soldadura
- Tensión del arco: controla la anchura y el refuerzo del cordón
- Velocidad de avance: controla el aporte térmico y el perfil del cordón
- Extensión libre del electrodo (ESO) o distancia entre la punta de contacto y la pieza (CTTW): influye en la densidad de corriente
- Polaridad y corriente: DC, AC o AC de balance variable con varios electrodos
Equipos y consumibles esenciales (fuente de alimentación, hilo, fundente y carro de desplazamiento)
 Todo equipo SAW consta de cuatro elementos. Elegir cualquiera de ellos de forma aislada suele dar lugar a una célula mal configurada y de rendimiento inferior.
Fuente de alimentación: la mayoría de los sistemas SAW modernos de un solo hilo utilizan una fuente de alimentación de soldadura DC de tensión constante. Se necesita DC de balance variable, junto con AC de múltiples formas de onda, para las configuraciones de doble hilo o de varios hilos cuando el soplo magnético del arco se convierte en un problema. La capacidad llega a 800A para secciones delgadas y a 1500A para chapa gruesa; los sistemas de varios arcos suelen combinar dos o tres fuentes.
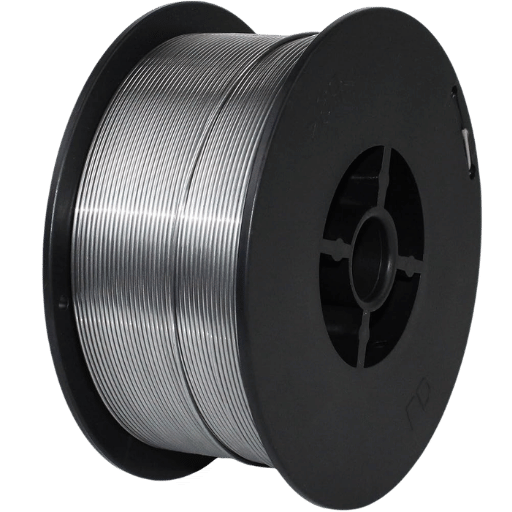
Alimentador de hilo: un mecanismo de alto par empuja continuamente el hilo macizo o tubular a través de la punta de contacto hasta la ranura preparada en la superficie de trabajo. Los hilos están recubiertos de cobre para facilitar la transferencia de corriente y evitar la oxidación entre usos. Se suministran en tramos rectos o en bobinas.
Suministro de fundente: el fundente granulado se suministra a la zona de trabajo desde una tolva por gravedad o mediante flujo presurizado a través de una línea específica. Una cámara de aspiración devuelve a la tolva el fundente no fundido para reutilizarlo, lo que mejora la eficiencia económica de la SAW.
Carro de avance: el cabezal de soldadura se desplaza sobre una pieza estacionaria, montada en un pórtico o una viga lateral; también puede permanecer fijo mientras la pieza avanza sobre una bancada de rodillos o un posicionador de cabezales y contrapuntos. En trabajos estructurales largos, la estación de trabajo SAW montada en pórtico cubre fácilmente 5 metros y se desplaza por una vía de 12 meter+, lo que permite soldar sin depender del movimiento de la grúa.
¿Qué diámetro de hilo e intensidad se deben elegir según el espesor de la chapa?
Las clasificaciones de los hilos para aceros al carbono se rigen por AWS A5.17/A5.17M, y las de los aceros de baja aleación, por AWS A5.23. La clasificación especifica la composición química del hilo (por ejemplo, EM12K); junto con el tipo de fundente utilizado (por ejemplo, F7A2), permite predecir las propiedades mecánicas del metal de soldadura.| Diámetro del hilo | Intensidad habitual | Espesor de chapa recomendado |
|---|---|---|
| 1,6 mm (1/16″) | 150 – 350 A | Chapa de 3 – 12 mm; pasadas de raíz |
| 2,4 – 3,2 mm (3/32″ – 1/8″) | 250 – 600 A | Chapa de acero estructural de 10 – 25 mm |
| 4,0 mm (5/32″) | 400 – 800 A | Chapa de casco de 20 – 50 mm y vigas |
| 4,8 mm (3/16″) | 500 – 1.100 A | Chapa de recipiente a presión de 30 – 80 mm |
| 6,4 mm (1/4″) | 650 – 1.350 A | Secciones gruesas de 50 – 250 mm; varias pasadas |
Por qué destaca la SAW en chapa gruesa (ventajas)
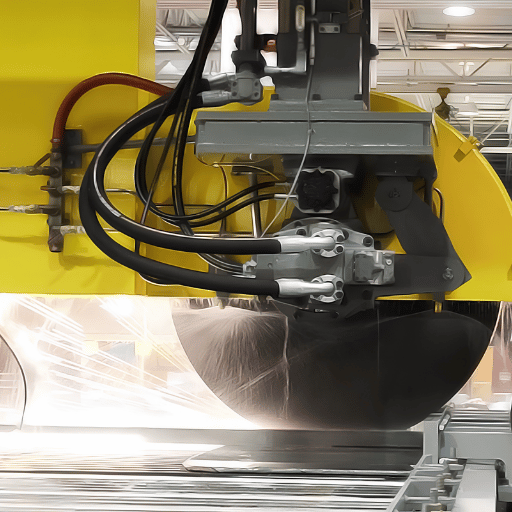 Si visita cualquier taller de fabricación de chapa gruesa del mundo, verá que la SAW se encarga de las soldaduras más largas. Esta es la razón: se suele hablar del umbral de 5 kg/h frente a 45 kg/h, la diferencia entre la tasa máxima de deposición de la soldadura manual con electrodo revestido y el límite de las configuraciones SAW de varios arcos. Esa proporción de 9 es lo que permite amortizar el equipo, los costes de manipulación del fundente y la complejidad del seguimiento de juntas que exige.
✔ Ventajas
- Deposición de hasta 45 kg/h con varios arcos y de 9–18 kg/h con un solo hilo
- Penetración profunda en una sola pasada en chapa gruesa sin preparación del bisel
- Sin destellos del arco, radiación ultravioleta mínima y muy pocos humos: el operario trabaja sin casco
- Se puede recuperar y reciclar el 50–90 % del fundente granulado
- Soldaduras sólidas y dúctiles, con resistencia a la corrosión y buena tenacidad al impacto, incluso a −60°C con combinaciones de hilo y fundente de alta basicidad
- La SAW de un solo hilo también puede soldar chapa fina a velocidades de avance de hasta 5 m/min
«Domina MIG, TIG y la soldadura con electrodo antes de pasar a SAW. Así siempre tendrás trabajo». — Soldador sénior, debate sobre salidas profesionales en Reddit r/WeldingEse enfoque de la comunidad es relevante: la SAW es una especialidad avanzada, no un proceso de iniciación. Es adecuada para talleres de fabricación que ya cuentan con experiencia en ingeniería de soldadura, no para empresas emergentes que buscan una vía más fácil para iniciarse en la fabricación de estructuras.
Cuándo se queda corta la SAW (limitaciones)
 Las ventajas de la SAW se deben a su mecanización y a su elevado aporte térmico. Ambos factores se convierten en inconvenientes cuando las piezas no se ajustan a las características del proceso.
⚠ Limitaciones
- Limitada a las posiciones plana (1F/1G) y en ángulo horizontal (2F); no permite soldar en vertical ni en posición bajo techo
- Adecuada para cordones largos, rectos o en piezas giratorias; las juntas cortas pierden eficiencia por la limpieza entre pasadas y la preparación
- En tuberías de menos de 200 mm de diámetro, el fundente cae de la pieza
- Limitada a aleaciones ferrosas (acero al carbono, acero de baja aleación y acero inoxidable) y algunas aleaciones de níquel; no sirve para aluminio ni aleaciones de cobre
- El seguimiento de las juntas es esencial porque el operario no puede ver el arco
- Es necesario retirar la escoria entre pasadas; la manipulación del fundente supone un coste real
SAW frente a otros procesos de soldadura (tabla comparativa)
 Elegir un proceso inadecuado para el trabajo reduce drásticamente la deposición o supone malgastar capital. La tabla siguiente compara la SAW con los tres procesos con los que más suele sustituirse o competir en trabajos de chapa gruesa: arco metálico con gas (GMAW/MIG), arco con hilo tubular (FCAW) y electroescoria (ESW).
| Aspecto | SAW | GMAW (MIG) | FCAW | ESW |
|---|---|---|---|---|
| Tasa de deposición | 9–45 kg/h | 2–5 kg/h | 4–6 kg/h | 15–25 kg/h |
| Posición de soldadura | Plana / en ángulo horizontal | Todas las posiciones | Todas las posiciones | Solo en vertical |
| Espesor de chapa idóneo | 12–250+ mm | 1–25 mm | 6–40 mm | 50–500 mm en una sola pasada |
| Longitud de junta idónea | ≥ 1,2 m, recta o en pieza giratoria | Cualquier longitud | Cualquier longitud | Cordones verticales de más de 50 mm de espesor |
| Inversión de capital | Alta | Baja | Baja–moderada | Muy alta |
Árbol de decisión para elegir el proceso
- Si la chapa tiene 25 mm, la junta mide 1,2 m y la posición es plana: SAW (mejor rentabilidad de deposición)
- Si la chapa tiene 50 mm y la posición es vertical: ESW (electroescoria), una sola pasada en la sección gruesa
- Si la chapa mide 6 – 25 mm o hay que soldar en varias posiciones: FCAW con hilo tubular de alta deposición
- Si la chapa mide < 12 mm, es fina o el acceso es limitado: GMAW (MIG)
SAW robotizada en pórtico: cuándo compensa la automatización
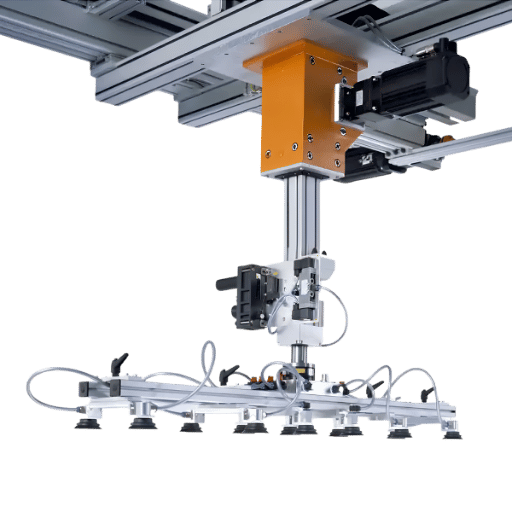 La mecanización acerca la SAW a la repetibilidad. Un pórtico robotizado completa el proceso: sustituye un tractor o un carro de viga lateral por un robot de 6 ejes montado en un pórtico con un carril de largo recorrido. El robot aporta programación de trayectorias, seguimiento de la junta guiado por visión artificial e integración con los sistemas de gestión del taller. El pórtico ofrece el alcance necesario para abarcar paneles de casco, módulos de tablero de puente y grandes recipientes a presión en una sola preparación.
📐 Nota de ingeniería: especificaciones de una estación de trabajo SAW con pórtico (ilustrativas)
La SAW robotizada en pórtico cambia la economía de la mano de obra. Los operarios cargan y descargan piezas, supervisan los parámetros y controlan varias células en paralelo, pero no manejan la antorcha. Al combinarla con el seguimiento de juntas en bucle cerrado que ofrecen los sistemas de visión, los fabricantes anuncian una tasa de aceptación a la primera del 98+ frente a la norma de defectos manual de SAW de 5 15 en cordones largos de chapa gruesa.
- Robot de soldadura de 6 ejes, repetibilidad de posicionamiento de ±0,05 mm
- Anchura máxima de soldadura: 5 m
- Longitud del carril: 12 m de serie, personalizable
- Velocidad de soldadura: 0,3 – 0,5 m/min por robot (un solo arco)
- Visión artificial: cámara estéreo de barrido lineal, precisión de nubes de puntos de 0,1 mm a una frecuencia de 400 fps
- Control: programación sin enseñanza manual e importación de modelos Tekla / SOLIDWORKS / UG
💡 Consejo: cuándo se amortiza la SAW robotizada en pórtico
Calcule el tiempo de ciclo manual, incluidos el cambio de referencia, el retrabajo y la disponibilidad de los operarios. Si su taller realiza 1.500 horas al año de SAW en cordones largos para una misma familia de productos —vigas H, paneles de cubierta, torres de transmisión o cubas de transformadores—, el plazo de recuperación de la inversión en el pórtico, de 12 24 meses, está a su alcance. Con un volumen inferior, una configuración de tractor sobre carril permite obtener buena parte de las ventajas económicas por una fracción de la inversión de capital.
Sectores y aplicaciones: dónde resulta rentable la SAW
 La SAW resulta rentable para empresas que fabrican cordones largos y repetitivos en secciones de acero gruesas. Destacan cuatro sectores.
Acero estructural y vigas H
Los cordones largos en ángulo de vigas H, vigas armadas y vigas de grúa son la aplicación directa de la SAW. Las configuraciones de doble hilo en pórtico pueden realizar dos cordones simultáneamente en alas opuestas, lo que reduce a la mitad el tiempo de ciclo en estructuras de gran tamaño. La soldadura robotizada de acero estructural combina la planificación de programas mediante Tekla con la trayectoria del pórtico y elimina el cuello de botella de la programación manual que antes dificultaba los proyectos estructurales con una gran variedad de productos.La automatización de la soldadura naval permite trabajar con todos estos elementos: aplica SAW a paneles planos de casco, mamparos, chapas de cubierta y rigidizadores con nervaduras en U. La capacidad de deposición elevada de la SAW se debe a que permite realizar (X) metros de soldadura continua sin interrupciones. Como explican los expertos de Reddit r/metalworking, «se puede ver a la SAW recorrer 50m en una pasada; el trabajo manual no puede seguirle el ritmo». La automatización de la soldadura naval reduce todo esto a la planificación del «rendimiento del astillero».
Recipientes a presión y cubas de almacenamiento
Una aplicación concreta: fondos de caldera, cubas de transformadores, tanques de almacenamiento de aceite y otros trabajos con recipientes a presión, donde la SAW para cordones circunferenciales y largos se complementa. La pieza avanza por bancadas de rodillos bajo un cabezal SAW estacionario: esto reproduce un cordón recto en coordenadas cartesianas centradas en el cabezal, por extraña que sea la forma. La sección IX de ASME regula la cualificación de las especificaciones de procedimientos de soldadura y de los registros de cualificación de procedimientos para estos trabajos.Fábricas de tuberías y recargue / revestimiento
C AND Z: las fábricas de tuberías con revestimiento en espiral y longitudinal utilizan SAW en las superficies exterior e interior de tuberías de gran diámetro. S and C: la SAW con electrodo de banda (una banda plana de 60 mm x 0,5 mm en lugar de hilo redondo) se utiliza habitualmente para depositar un recubrimiento resistente a la corrosión sobre piezas de acero al carbono, algo frecuente en equipos a presión para petróleo y gas e intercambiadores de calor.Perspectivas del sector 2026+: adopción de robots y tendencias de empleo en SAW
 Cuatro señales convergentes marcan la evolución de la SAW a corto plazo.
Escasez de soldadores. La organización estadounidense de previsión manufacturera American Welding Society prevé un déficit de 330.000 soldadores en Estados Unidos para 2028, una cifra corroborada de forma independiente por las encuestas sectoriales de Randstad y varios informes sobre la mano de obra manufacturera. La adopción generalizada de SAW mecanizada y robotizada entre los fabricantes de chapa gruesa elimina la penalización de productividad asociada a ese resultado.
Crecimiento del mercado de la soldadura robotizada. Las principales empresas de estudios de mercado industrial estiman que el mercado mundial de soldadura robotizada alcanzará entre $10 – 15 mil millones en 2025, con tasas de crecimiento anual compuesto típicas de entre 10 % y 15 % hasta finales de la década de 2030. Aunque las estadísticas generales tienen una cobertura limitada de «zombie-food», las configuraciones robotizadas específicas relacionadas con SAW, en especial las máquinas de pórtico, acapararon una parte enorme del mercado más activo: el proceso de chapa gruesa, lento de automatizar, da paso a una célula gigante preparada para soldar sin demora.
Gemelos digitales y soldadura adaptativa con AI. Hasta 2026, los fabricantes pondrán en marcha de forma virtual las células SAW con pórtico, preparándolas mediante gemelos digitales antes de que el acero salga del muelle. El ajuste de parámetros con AI de bucle cerrado está pasando del ámbito de la investigación (por ejemplo, el estudio de soldadura SAW de doble electrodo de Kentucky University) a los controles de soldadura comerciales.
Indicador de trayectoria de búsqueda. «Automatic submerged arc welding» aumentó su volumen de búsqueda de unas 30 a 110 búsquedas mensuales en Estados Unidos durante el último semestre: un crecimiento moderado, pero pronunciado, acorde con el interés de los compradores en los sistemas SAW robotizados.
Medidas. Los talleres que hoy utilizan SAW manual deberían reservar presupuesto para actualizarse a SAW con pórtico en el ciclo de inversión de capital de 2026 2027. Las empresas que se inician en SAW deberían considerar el pórtico como una opción inicial, pasar directamente de la SAW manual y evitar la paridad de carril entre usuarios finales. Todos los agentes del mercado deberían formar a los trabajadores del acero en programación de trayectorias robotizadas, en lugar de adoptar la mentalidad de «automatizar para eliminar puestos»: al fin y al cabo, la escasez de soldadores es un obstáculo real.
Preguntas frecuentes
P: ¿Para qué sirve la soldadura por arco sumergido?
Ver respuesta
La SAW ofrece el perfil de deposición más eficiente en tiempo para cordones largos y rectos o tuberías GNAT con CV arquitectónicas, en cualquier material duro, acero al carbono y material de tensión próxima a la inferior. El acero estructural, la construcción naval, los recipientes a presión y las tuberías de gran diámetro siguen siendo sus aplicaciones principales.
P: ¿Cuáles son las desventajas de la soldadura por arco sumergido?
Ver respuesta
La SAW solo puede aplicarse en posición plana o en ángulo horizontal, sobre aleaciones ferrosas y algunos grados de aleaciones a base de níquel. Para que resulte rentable, la longitud de la junta debe ser de 1,2m+; requiere eliminar la escoria entre pasadas y no puede utilizarse sin supervisión del arco (manual o montada en camión), por lo que es necesario el seguimiento de la junta. La SAW de alta tasa de deposición para aplicaciones offshore también puede sufrir retrasos por fisuración retardada por hidrógeno, salvo que se utilicen consumibles de bajo contenido en hidrógeno.
P: ¿Por qué se llama «sumergida» la soldadura por arco sumergido?
Ver respuesta
El arco queda sumergido, cubierto por una capa de fundente granulado, por lo que nunca llega a la superficie. No hay destellos visibles del arco ni salpicaduras, y la emisión de radiación ultravioleta es mínima.
P: ¿Se puede realizar soldadura por arco sumergido (SAW) con un robot de pórtico?
Ver respuesta
En efecto, la SAW robotizada en pórtico para soldar cordones largos en chapa gruesa para buques, tableros de puente y acero estructural ya es lo habitual. En un robot de 6 ejes montado sobre un pórtico, el seguimiento integral de la junta se combina con la generación de programas basada en modelos para sustituir el concepto de carro de avance manual de nueva generación por un proceso autoguiado.
P: ¿Cuál es el ROI habitual de una estación de trabajo con robot de pórtico para SAW?
Ver respuesta
En el sector, los plazos de recuperación de la inversión oscilan entre 12-24 meses para los fabricantes que trabajan 1500+ horas/año con una gama de productos estable y consolidada. El retorno se deriva de las horas de trabajo sustituidas, la mejora de la calidad a la primera y el ahorro en retrabajos en soldaduras estructurales largas.
Por qué hemos escrito esta guía sobre SAW
Zhouxiang suministra equipos de soldadura robotizada por cientos desde 1991 y posee más de 200 patentes de automatización. En esta guía recopilamos información sobre el diseño de programas para SAW de Wikipedia, AWS Welding Digest y más de tres décadas de experiencia en la integración de cabezales SAW en estructuras de pórtico para clientes que diseñan barcos, estructuras metálicas y recipientes a presión en 50+ países. En el texto señalamos los datos procedentes de nuestra página específica sobre equipos de pórtico; mientras tanto, a continuación se enumeran todas las fuentes.
Referencias y fuentes
- Soldadura por arco sumergido – Wikipedia (referencia con las referencias a y b de Wikipedia)
- Guía práctica de soldadura por arco sumergido – AWS Welding Digest, American Welding Society, julio de 2025
- AWS A5.17/A5.17M-2019: Especificación para electrodos y fundentes de acero al carbono para soldadura por arco sumergido – norma de American Welding Society
- Combinaciones recomendadas de electrodo y fundente para soldadura por arco sumergido – University of Northern Iowa, ScholarWorks
- Recubrimiento de acero al carbono con cobre mediante el proceso de arco sumergido – tesis y disertación electrónica de Ohio State University
- Proceso de soldadura por arco con doble electrodo – University of Kentucky, UKnowledge
- Correlación predictiva entre la dureza y las propiedades de tracción del acero HSLA soldado por arco sumergido helicoidal – NIH National Library of Medicine PMC
- Métodos de soldadura habituales y defectos de soldadura en la construcción naval – Marine Insight
Artículos relacionados
- Robot de soldadura en voladizo frente a robot de soldadura sobre pórtico – cómo elegir la cinemática adecuada para su taller
- Robot de soldadura sobre pórtico de 7 ejes – cómo un eje adicional permite trabajar con geometrías complejas
- Cómo funciona un robot de soldadura sobre pórtico – paso a paso, desde el modelo CAD hasta el cordón depositado
- Cálculo del ROI de la soldadura robotizada – cálculo del ahorro en mano de obra y del plazo de recuperación de la inversión
- Guía de costes de los robots de soldadura – desglose de la inversión inicial para compradores
- Soldadura robotizada frente a soldadura manual: cuándo conviene cada una

