
Свяжитесь с Zhouxiang

Как выбрать подходящую систему роботизированной сварки для производственной линии
Выбор сварочного робота — это совсем не то же самое, что заказ оборудования для цеха по каталогу. Неподходящая модель может на десятилетия обречь ваше производство на посредственные результаты или, в лучшем случае, стать дорогим оборудованием, которое простаивает, потому что не справляется с реальной геометрией сварных соединений. В 2024 году число установленных роботов в мире достигло 542 000 единиц (по данным отчёта IFR 2025 World Robotics Report), и с каждым годом всё больше производителей решают внедрить роботов — и с первого раза ошибаются. В этих материалах мы шаг за шагом разберём десятки решений, от которых зависит, принесёт ли сварочный робот окупаемость за 18 месяцев или станет источником проблем на сотни тысяч долларов. Выбор способа сварки, компромиссы при выборе между роботом и коботом, реальные затраты и ошибки при первой покупке.Почему производители переходят на роботизированную сварку
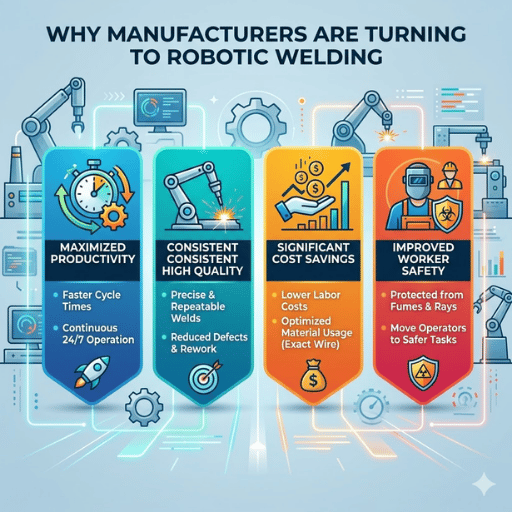 Этот переход на роботизированную сварку обусловлен не ажиотажем, а цифрами. Опытные сварщики уходят из отрасли быстрее, чем приходят ученики, и разрыв только увеличивается.
По оценке American Welding Society (AWS), в 2025 году нехватка специалистов по сварке достигнет 400 000 человек. Средний возраст сварщика в США сейчас составляет 55 лет, а около 30 процентов оставшихся работников к 2025 году приблизятся к пенсионному возрасту. На каждых пяти обученных специалистах приходится двое новых.
400,000
Прогнозируемая нехватка сварщиков (AWS)
542,000
Роботов установлено в мире в 2024 году
55 лет
Средний возраст сварщика в США
💡 Главный вывод
Нехватка кадров и проблемы безопасности — системные проблемы. Они никуда не исчезнут. Роботизированная сварка не снизит безработицу, но поможет закрыть вакансии, на которые никто не откликается.
Основные способы роботизированной сварки
 Прежде чем оценивать бренды роботов и конфигурации ячеек, сначала нужно выбрать способ сварки, подходящий для ваших изделий. Разные способы применяются для разных материалов, толщин и типов соединений, поэтому не каждый робот изначально совместим с каждым из них.
| Способ сварки | Применение | Толщина материала | Скорость | Относительная стоимость |
|---|---|---|---|---|
| MIG / GMAW | Изготовление изделий из углеродистой стали, нержавеющей стали и алюминия | 1–25 мм | Высокая | $$ |
| TIG / GTAW | Аэрокосмическая отрасль, медицина, нержавеющая сталь, тонкие материалы | 0,5–6 мм | Низкая | $$$ |
| Лазерная сварка | Высокоточные изделия, электроника, автомобилестроение, аккумуляторы для электромобилей | 0,1–12 мм | Очень высокая | $$$$ |
| Точечная сварка | Сборка листового металла, кузовные панели автомобилей | 0,5–3 мм (на лист) | Очень высокая | $$ |
| Плазменная сварка | Толстый листовой прокат, сварка толстых сечений с повышенными требованиями | 0,5–20+ мм | Средняя — высокая | $$$ |
💡 Главный вывод
Подбирайте способ сварки под соединение, а не под робота. Именно подходящий для вашей задачи способ сварки определяет выбор манипулятора робота, источника сварочного тока и сварочной горелки, а не наоборот.
Ключевые факторы при выборе системы роботизированной сварки
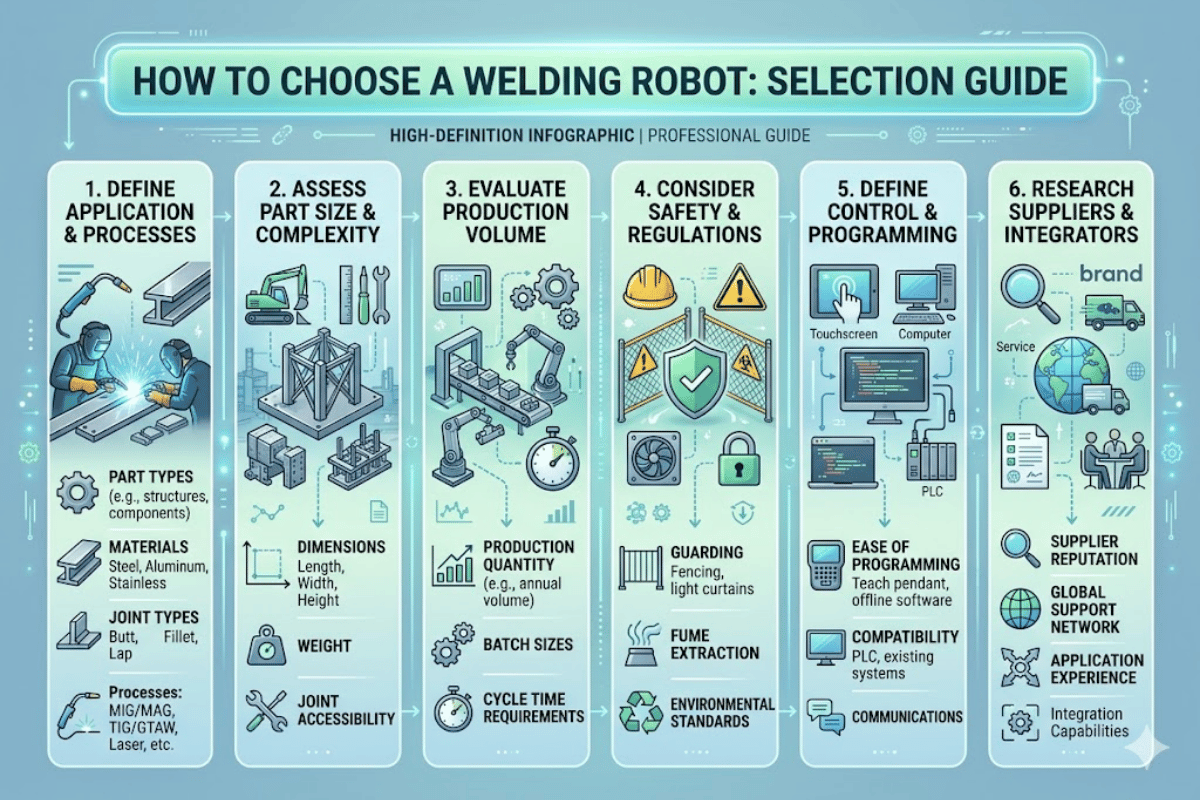
 После выбора способа сварки нужно подобрать подходящую систему роботизированной сварки для вашего предприятия. Эффективность конфигурации ячейки, радиуса действия робота и платформы контроллера зависит от условий производства. Вот основные факторы, которые следует учесть:
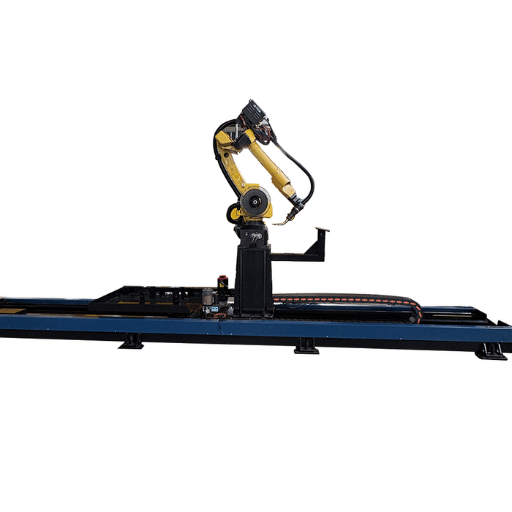
- ✔ Размер свариваемого изделия и зона досягаемости — Измерьте диагональ самой крупной детали. Манипулятор робота должен доставать до каждого сварного соединения без переустановки изделия. Системы с напольными рельсами увеличивают зону действия при сварке крупных металлоконструкций.
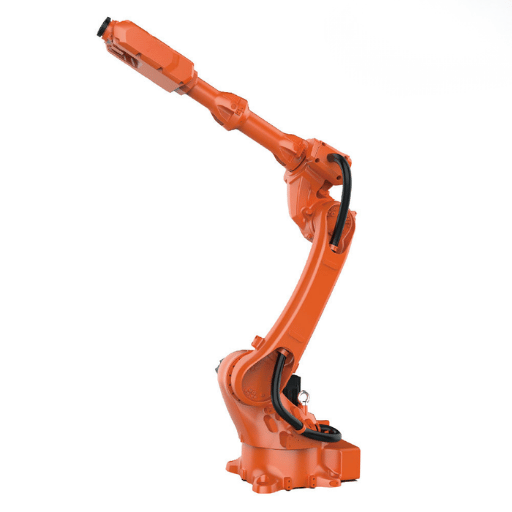
- ✔ Грузоподъёмность — Учитывайте массу сварочной горелки, механизма подачи проволоки и датчиков. Для большинства конфигураций дуговой сварки подходит 6-осевой манипулятор робота с грузоподъёмностью 12 кг. Для точечной сварки часто требуются роботы с грузоподъёмностью 80–200 кг.
- ✔ Требуемые положения сварки — Сварка в нижнем положении проще всего. Если изделия нужно сваривать в вертикальном, потолочном или нескольких положениях, убедитесь, что робот поддерживает требуемые параметры сварки во всех положениях.
- ✔ Возможность слежения за сварным швом — В реальных производственных условиях сборка деталей может различаться от цикла к циклу. Лазерное слежение за швом или слежение за швом по дуге (TAST) корректирует траекторию сварочной горелки в реальном времени, предотвращая пропуск соединений и доработку сложных сварных узлов.
- ✔ Способ программирования — Традиционное программирование с помощью пульта обучения работает, но на предприятиях с широкой номенклатурой занимает много времени. Офлайн-программирование и системы без обучения робота, импортирующие 3D-модели CAD (из Tekla, SolidWorks или аналогичных программ), сокращают время настройки с часов до минут.
- ✔ Ресурс цикла и целевая производительность — Определите, сколько изделий нужно выпускать за смену. От этого зависит, подойдёт ли вам однопозиционная ячейка, двухпозиционная ячейка или линия с несколькими роботами.
- ✔ Поддержка интеграции и обучение — Эффективность сварочного робота зависит от команды, которая с ним работает. Узнайте, предоставляет ли поставщик монтаж на объекте, обучение операторов и постоянную техническую поддержку для применения систем роботизированной сварки металлоконструкций.
⚠️ Самая распространённая ошибка при выборе
Выбирать сварочный робот только по цене, не сопоставив его зону досягаемости с геометрией изделия. Если робот не сможет добраться до каждого соединения, вам придётся тратить деньги на дорогостоящую доводку, а ожидаемого роста производительности не будет.
💡 Главный вывод
Оцените потребности в сварке до выбора робота. Подробный аудит сварных соединений — с учётом типа каждого соединения, толщины материала и требований к сварочному приспособлению — помогает избежать 80 % неудач при реализации первого проекта.
Промышленные сварочные роботы и коботы: что подойдёт вашему производству
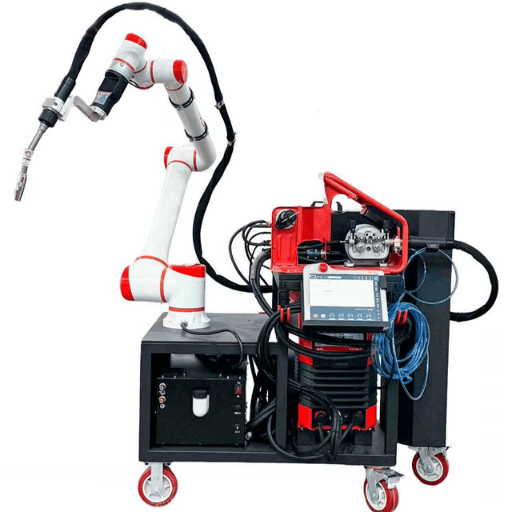
Не каждой роботизированной сварочной ячейке нужен промышленный робот с напольным монтажом и защитным ограждением. Гибридные сварочные роботы — коботы — полезны на предприятиях, где гибкость важнее максимальной производительности. Понимание того, в каких условиях лучше работает каждая категория, поможет не потратить средства на избыточную систему и не выбрать слишком ограниченное решение.| Фактор | Промышленный робот | Сварочный кобот |
|---|---|---|
| Типичная стоимость системы | $80,000–$250,000+ | $30,000–$150,000 |
| Грузоподъёмность | 6–200+ кг | 3–16 кг |
| Скорость | Высокая (быстрое перемещение) | Умеренная (скорость ограничена требованиями безопасности) |
| Программирование | Пульт обучения / офлайн-программное обеспечение | Ручное ведение / упрощённый интерфейс |
| Безопасность | Требуются защитное ограждение / световые завесы | Ограничение усилия; работа рядом с операторами |
| Размер партии | Большие объёмы, повторяющиеся сварочные операции | Малые и средние партии, широкий ассортимент |
| Занимаемая площадь | Большая (отдельная роботизированная сварочная ячейка) | Компактная; можно перемещать между постами |
💡 Главный вывод
Промышленные роботы превосходят коботов по производительности. Коботы быстрее переналаживаются. Выбирайте вариант, который соответствует реальной структуре вашего производства, а не тот, который лучше выглядит в буклете.
Стоимость сварочного робота и окупаемость инвестиций
 Сварочный робот — это капитальное вложение, и цена покупки — лишь один из факторов. Зная структуру общих затрат, вы сможете составить подробный бюджет и оценить, когда система начнёт приносить экономию.
Типичные составляющие затрат
Полная стоимость готовой к производству роботизированной сварочной ячейки составляет примерно $80 000—$250,000 в зависимости от способа сварки, размера свариваемого изделия и уровня автоматизации. Простая ячейка с коботом для сварки MIG стоит ближе к нижней границе — $80 000. Многопозиционная промышленная ячейка с позиционерами и офлайн-программированием может обойтись в $250,000.
Окупаемость инвестиций зависит от сокращения затрат на труд, роста производительности и уменьшения объёма доработки. По нашим реализованным проектам, полная производственная линия со сварочными роботами, заменяющая двух сварщиков на одной смене, обычно окупается за 12–24 месяца. При работе в две смены этот срок сокращается примерно до двенадцати месяцев.
- Манипулятор робота + контроллер: $25 000-$80 000 (6-осевой, грузоподъёмность 6-12 кг, для дуговой сварки)
- Источник сварочного тока + механизм подачи проволоки: $8 000–$25 000
- Сварочная горелка + комплект расходных материалов: $3 000–$8 000
- Защитное ограждение или барьер: $5 000–$15 000
- Позиционер / напольные рельсы / сварочные приспособления: $10 000–$50 000
- Интеграция, программирование и монтаж: $15 000–$40 000
- Обучение операторов: $3 000–$8 000
12–24 мес.
Типичный срок окупаемости
3–5×
Производительность по сравнению с ручной сваркой
До 90 %
Снижение числа дефектов сварных соединений
💡 Главный вывод
Для точной оценки не рассматривайте стоимость сварочного робота отдельно. Учитывайте полную стоимость системы с монтажом и сопоставляйте её с годовой экономией на трудозатратах. Во многих цехах расчёты показывают срок окупаемости менее 2 лет.
Запросить индивидуальное предложение на сварочный робот →
Распространённые ошибки при покупке сварочного робота
 Покупатели, впервые приобретающие сварочного робота, часто допускают одни и те же ошибки. Если заранее знать о них, можно избежать месяцев разочарований и десятков тысяч долларов затрат на доработку.
1. Начинать с самой сложной детали
Инстинктивно хочется автоматизировать сначала самый сложный шов — тот, для которого требуется наибольшее мастерство и который чаще всего приходится переделывать. Не поддавайтесь этому желанию. Сложная геометрия соединений, жёсткие допуски и сварка в нескольких положениях увеличивают время программирования и стоимость сварочных приспособлений. Начните с простой, востребованной и повторяющейся операции, чтобы проверить решение и помочь операторам освоиться. Расширяйте область применения, когда команда наберётся опыта.2. Недооценивать затраты на сварочные приспособления
Во время переговоров всё внимание обычно сосредоточено на роботе, но именно сварочные приспособления определяют, будет ли система стабильно выпускать качественные изделия. Роботизированная система сварки требует загружать детали одинаково в каждом цикле. При ручной загрузке с непостоянной подгонкой геометрия и качество сварных соединений будут различаться. Выделите 20-30 % общих инвестиций в систему на сварочные приспособления и позиционеры.3. Выбирать систему, для программирования которой нужна степень кандидата наук по робототехнике
Не все сварочные роботы одинаково просты в освоении. Для некоторых требуются недели специального обучения и знание закрытых языков программирования. Если в вашем цехе нет штатного программиста роботов и нанять его невозможно, выбирайте систему роботизированной сварки с удобным управлением через пульт обучения или офлайн-программированием на основе CAD. Обучите лучших сварщиков работать с роботом вместо того, чтобы нанимать сторонних специалистов по робототехнике.4. Не учитывать полную стоимость владения
Цена оборудования в каталоге — только первоначальные затраты. К скрытым расходам относятся постоянные закупки сварочных сопел и направляющих канала, запасных частей и ежегодное техническое обслуживание, а также незапланированные остановки производства во время планового ТО. Перед заказом попросите поставщика роботов рассчитать совокупную стоимость владения за пять лет.5. Пропускать аудит сварных соединений
Перед каждым проектом автоматизации сварки мы помогаем клиентам провести анализ сварных соединений: учесть геометрию каждого соединения, толщину и тип материала деталей, объём производства и требования к сварочным приспособлениям. Если пропустить этот этап, во время монтажа может выясниться, что робот не достаёт до некоторых точек или что сварочные приспособления нужно полностью переделать. Анализ занимает 1-2 недели. Отказ от него может обойтись в 6 месяцев.💡 Главный вывод
Большинство неудачных проектов со сварочными роботами связаны не с плохими роботами, а с плохим планированием. Подробное исследование сварных соединений и разумный бюджет на сварочные приспособления помогают избежать большинства проблем при реализации первого проекта.
Как шаг за шагом спланировать проект автоматизации сварки
 Переход от решения «нам нужен сварочный робот» к полноценной производственной ячейке проходит в несколько этапов. Вот как мы работаем с клиентами, которые впервые внедряют роботизированную сварку.
Шаг 1: оценка осуществимости и аудит сварных соединений (2 недели)
Задокументируйте каждый тип сварного соединения, материал и его толщину, текущую длительность цикла и долю дефектов. Выберите от трёх до пяти пробных деталей с наибольшим объёмом выпуска и самой простой геометрией. Подтвердите ожидаемую экономию на трудозатратах и достаточный объём производства для обоснования инвестиций.Шаг 2: выбор робота и проектирование ячейки (3–4 недели)
Выберите манипулятор робота, источник сварочного тока и вспомогательное сварочное оборудование с учётом результатов аудита. Разработайте схему роботизированной сварки с позиционерами для свариваемых изделий, защитой и вытяжными системами. Убедитесь, что радиус действия покрывает все пробные соединения. Если поставщик предлагает такую услугу, запросите моделирование.Шаг 3: проектирование и изготовление сварочных приспособлений (4–6 недель)
Для автоматизированной сварки необходимы изготовленные на заказ сварочные приспособления. Они обеспечивают одинаковую геометрию детали для робота в каждом цикле. При реализации первого проекта автоматизации сварки рассмотрите возможность заказать проектирование приспособлений у стороннего исполнителя, чтобы понять, какие решения работают. Проведите пробные испытания и проверьте повторяемость позиционирования деталей до разработки программы робота.Шаг 4: монтаж, программирование и пусконаладочные работы (2–4 недели)
Установите роботизированную ячейку, запрограммируйте траектории сварки, задайте параметры и выполните пробную сварку. Проверьте образцы изделий на соответствие требованиям и корректируйте параметры, пока профиль шва не будет отвечать заданным характеристикам. Подготовьте ячейку к производству.Шаг 5: обучение операторов и наращивание объёмов производства (2 недели)
Обучите сварщиков и операторов ежедневному запуску, выбору программы, загрузке деталей, базовой диагностике неисправностей и обслуживанию сварочной горелки. Первые две недели работайте на сниженной скорости, чтобы выявить проблемы со сварочными приспособлениями или программированием до перехода на полную скорость. Подготовьте стандартные рабочие инструкции. От принятия решения до запуска производства обычно проходит от 13 до 18 недель для сварочного робота на напольных рельсах с одной ячейкой ground rail welding robot; сроки для линий с несколькими ячейками зависят от объёма проекта.💡 Главный вывод
Правильный партнёр играет решающую роль. Выбирайте поставщика, который будет сопровождать вас на каждом этапе — от аудита сварных соединений до обучения операторов, а не просто отправит робота и выставит счёт.
Часто задаваемые вопросы
Как выбрать первый сварочный робот?
Посмотреть ответ
Начните с аудита сварных соединений и выявите самые востребованные детали с простой геометрией. Выберите систему роботизированной сварки MIG с достаточным радиусом действия, установите подходящие сварочные приспособления и обучите лучшего сварщика работать с ячейкой.
Сварочные роботы дорого стоят?
Посмотреть ответ
Стоимость готовой к производству ячейки со сварочным роботом составляет от $80 000 до $250 000 в зависимости от способа сварки, размеров свариваемого изделия и уровня автоматизации. Сварочные посты с коботом изначально дешевле (~$30 000 to $70 000 только за манипулятор робота), но в итоге обходятся втрое дороже с учётом сварочных приспособлений, источника сварочного тока и интеграции. Большинство систем окупается за 12–24 месяца за счёт снижения затрат на труд и уменьшения расходов на доработку.
Каким компаниям подходит система роботизированной сварки?
Посмотреть ответ
Автоматизация подойдёт всем, кто регулярно сваривает однотипные детали. В первую очередь это производители металлоконструкций, поставщики автомобильной отрасли, судостроительные предприятия, производители тяжёлой техники и металлической мебели. Максимальная окупаемость инвестиций (ROI) достигается, когда детали имеют правильную геометрию, выпускаются средними или крупными сериями, а найти или удержать сварщиков сложно.
Какие способы сварки могут выполнять роботы?
Посмотреть ответ
Роботы могут выполнять следующие виды сварки: MIG (GMAW), TIG (GTAW), лазерную, точечную, плазменную и дуговую сварку под флюсом. MIG чаще всего используют для роботизированной сварки благодаря высокой скорости наплавки и сравнительно большим допускам на подгонку деталей. Роботы TIG подходят для тонких материалов или случаев, когда важен только внешний вид шва. Лазерные роботы обеспечивают самую высокую скорость при сварке точных узлов.
Заменят ли роботы сварщиков?
Посмотреть ответ
Роботы не заменят все виды сварки. Индивидуальная и выездная сварка, ремонтные работы и другие задачи, требующие профессионального суждения, по-прежнему выполняются людьми. Роботы берут на себя самую монотонную ручную сварку больших объёмов — именно те задачи, для которых сейчас сложнее всего найти работников. В автомобилестроении, производстве металлоконструкций, судостроении и тяжёлой промышленности роботизированная сварка уже выполняет основную часть производственных операций, а квалифицированные сварщики занимаются программированием, контролем и устранением неполадок. Спрос на сварщиков, способных работать с роботизированными сварочными ячейками, на самом деле растёт.
Какие функции важнее всего при выборе оборудования для роботизированной сварки?
Посмотреть ответ
Обратите внимание на слежение за сварным швом (лазерное или по дуге), интуитивно понятные платформы программирования, стабильную подачу проволоки, возможность регулировки обслуживания сварочной горелки и надёжные системы охлаждения. При работе с тяжёлыми металлоконструкциями перемещение по напольным рельсам и большая рабочая зона важнее максимальной скорости. Поддержка и обучение со стороны поставщика с самого начала не менее важны: даже хорошо оснащённая сварочная система не будет эффективно работать без обучения и наладки.
Готовы подобрать сварочный робот для своего производства?
Расскажите о деталях, материалах и объёмах производства — мы подскажем, какую систему роботизированной сварки выбрать, и будем сопровождать вас на каждом этапе: от аудита сварочных процессов до серийного производства.
Запросить бесплатную консультацию →Об этом анализе
Это руководство подготовила инженерная команда Zhouxiang — производителя оборудования для автоматизации сварки, основанного в 1991 году, с более чем 200 патентами и опытом реализации свыше 1 000 проектов роботизированной сварки в 50 странах. Данные о стоимости и оценочные сроки основаны на реальных коммерческих предложениях и записях о поставках за 2024 и 2025 годы. Мы производим системы сварочных роботов, но наша цель — помочь покупателям, в том числе тем, кто выберет другого поставщика, принять взвешенное решение.
Ссылки и источники
- Отчёт World Robotics 2025 — Международная федерация робототехники (IFR)
- Данные о рабочей силе в сфере сварки — American Welding Society (AWS)
- Справочник по перспективам профессий: сварщики, резчики, паяльщики и специалисты по пайке твёрдым припоем — Бюро статистики труда США
- Сварка, резка и пайка твёрдым припоем: опасности и способы их устранения — Управление по охране труда США (OSHA)
- 7 распространённых видов роботизированной сварки — Association for Advancing Automation (A3)
- Что следует учесть перед покупкой первого сварочного робота — AWS Welding Digest, октябрь 2025

