
Свяжитесь с Zhouxiang

Роботизированный сварочный пост с напольными рельсами: принцип работы, стоимость и выбор
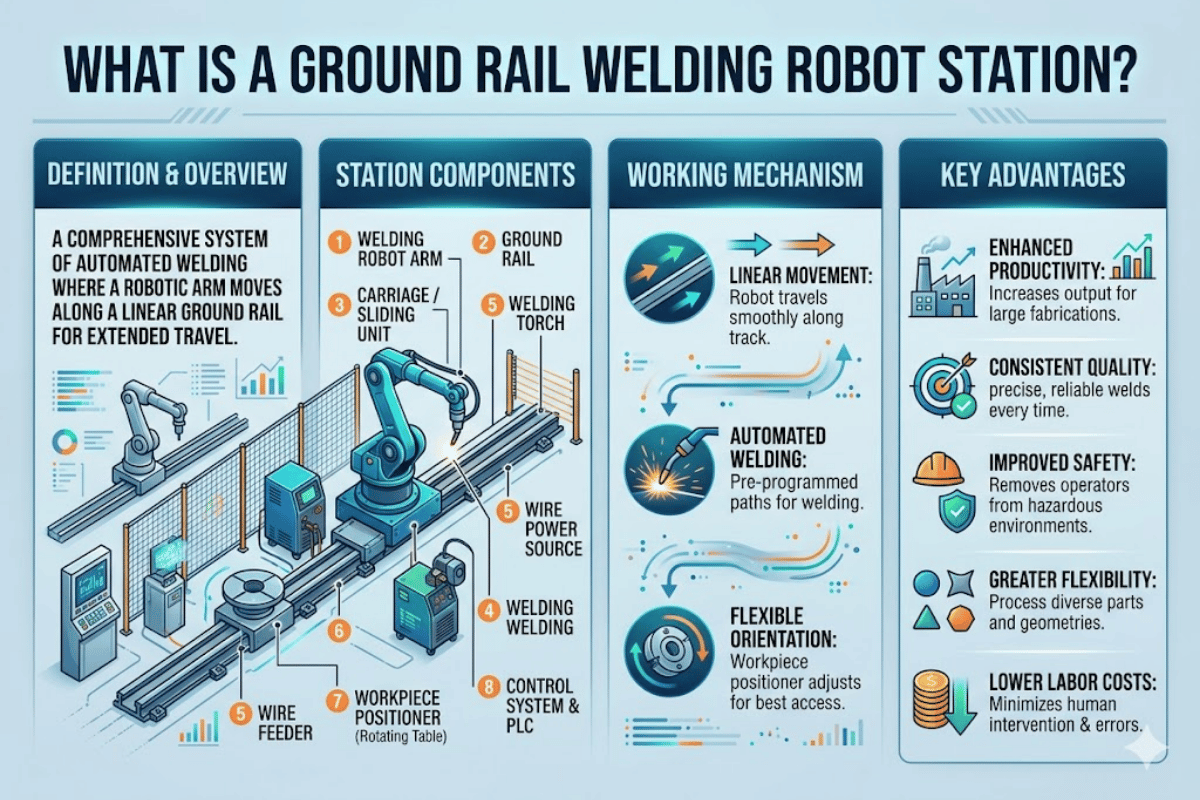
Когда на производстве сваривают двутавровые балки длиной 12 метров или коробчатые колонны массой в несколько тонн, робот с фиксированным положением не может пройти по всей длине соединения. Эту проблему решает роботизированный сварочный пост с напольной рельсовой системой. Это сварочная система, в которой 6-осевой промышленный сварочный робот установлен на линейном рельсовом пути, закреплённом на полу. Робот перемещается вдоль рельсов и сваривает длинные или крупногабаритные металлоконструкции, выходящие за пределы рабочей зоны робота с фиксированным положением. Спрос на технологическую оснастку для таких систем автоматизации не снижается. Согласно отчёту IFR World Robotics 2025, в 2024 году в мире установили 542 000 промышленных роботов — вдвое больше, чем десятью годами ранее. 21 % из них использовали для сварки и пайки. В этой статье мы разберём каждый компонент, последовательно рассмотрим процесс сварки, сравним посты с напольными рельсами с другими вариантами компоновки и приведём реальные данные о стоимости, чтобы вы могли принять взвешенное решение о покупке.Что такое роботизированный сварочный пост с напольной рельсовой системой?
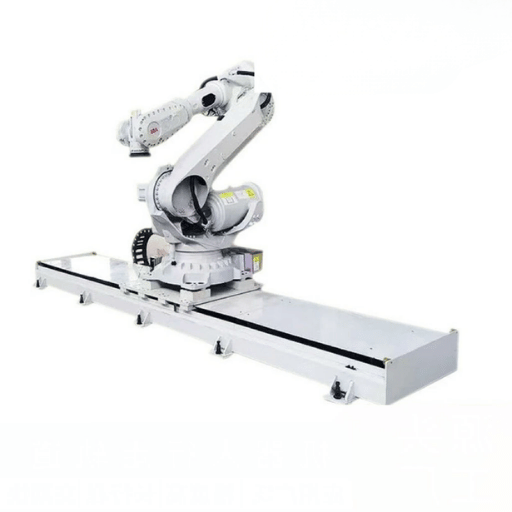
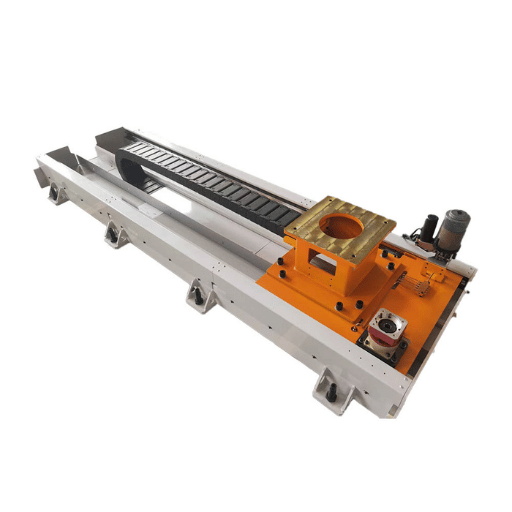
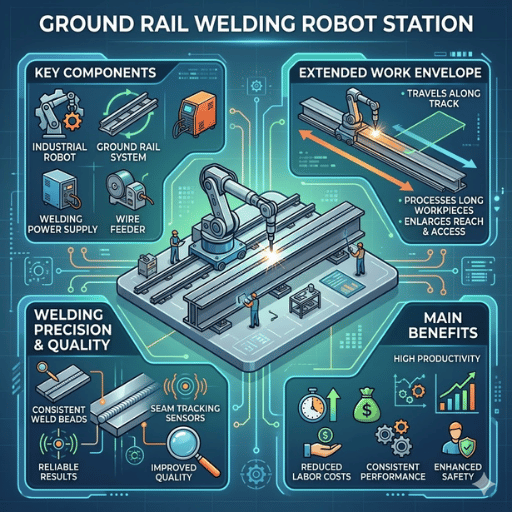 Роботизированный сварочный пост с напольной рельсовой системой сварочного робота — это сварочная система, в которой 6-осевой сварочный робот перемещается по точно обработанной линейной направляющей, установленной в полу. Рельсовый путь увеличивает рабочую зону робота: вместо фиксированного радиуса ячейки он перемещается по прямой на 6 метров, 12 метров или больше, что позволяет сваривать длинные элементы металлоконструкций за одну установку, не перемещая свариваемое изделие.
В отличие от портальных систем с верхней конструкцией из металлокаркаса, занимающей значительное пространство над рабочей зоной, пост с напольным рельсовым путем имеет низкий профиль. Во время сварки робот перемещается вдоль оси рельсового пути, которую часто называют 7-й внешней осью, согласуя скорость перемещения с движением по шести осям манипулятора, чтобы сварочная горелка сохраняла постоянный угол и расстояние до сварного шва. Благодаря этому синхронному движению настоящий пост с напольной рельсовой системой отличается от робота, установленного на тележке.
542,000
Промышленные роботы, установленные в мире (2024)
21%
Используются для сварки и пайки
6–20m+
Типичная длина рельсового пути
💡 Полезный совет
Если длина свариваемых изделий не превышает 2 метров, а их профиль достаточно однотипен, экономически выгоднее может оказаться ячейка с роботом фиксированного положения. Инвестиции в посты с напольными рельсами оправданы, когда нужно сваривать соединения на длинных участках или последовательно обрабатывать несколько изделий, а также закреплять на посту множество деталей для серийной обработки.
Основные компоненты роботизированного сварочного поста с напольной рельсовой системой
 Роботизированный сварочный пост с напольными рельсами — это не одна машина, а интегрированная ячейка из восьми подсистем, которые должны работать слаженно. Понимание назначения каждого модуля поможет оценить предложения поставщиков, сравнить сметы и выявить скрытые расходы на этапе установки. Ниже описаны основные узлы, их функции и ключевые критерии выбора.
| Компонент | Функция | Основные характеристики |
|---|---|---|
| 6-осевой сварочный робот | Перемещает сварочную горелку по запрограммированной траектории с высокой повторяемостью | Повторяемость ±0.05 мм, IP67, грузоподъёмность 6–20 кг |
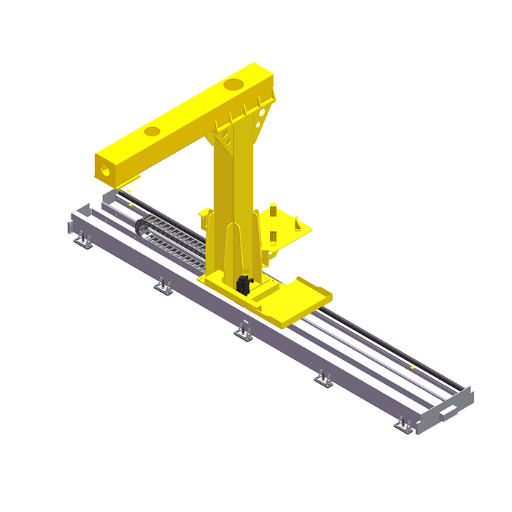
| Напольная рельсовая система (7-я ось) | Обеспечивает линейное перемещение, позволяя роботу обрабатывать изделие по всей длине | Стандартная длина 6 м; настройка под заказ до 20 м+; привод с реечной передачей или шарико-винтовой парой |
| Источник сварочного тока (сварочный аппарат) | Подаёт на дугу сварочный ток и напряжение с заданными параметрами | MIG/MAG, 350–500 A; цифровое управление параметрами процесса; импульсный и двойной импульсный режимы |
| Сварочная горелка | Подаёт проволоку, защитный газ и ток к сварному соединению | Жидкостное охлаждение; быстросменный контактный наконечник; противоударное крепление |
| Система управления (шкаф управления роботом) | В режиме реального времени координирует движения робота, перемещение по рельсам и параметры процесса сварки | Встроенный PLC; пульт обучения и интерфейс офлайн-программирования |
| Станция очистки сварочной горелки | Удаляет брызги с сопла сварочной горелки и наносит спрей против налипания брызг между циклами | Автоматический запуск; резак для проволоки; программируемый цикл очистки |
| Лазерный датчик слежения за сварным швом (например, CP350V) | Определяет положение сварного шва и корректирует траекторию сварочной горелки в реальном времени, компенсируя отклонения при сборке | Точность обнаружения ±0.1 мм; расстояние до объекта 350 мм; встроенное обнаружение столкновений |
| Защитное ограждение | Защищает персонал от сварочной дуги, брызг и движений робота | Соответствует рекомендациям OSHA по безопасности роботизированных систем и ANSI/RIA R15.06 |
💡 Полезный совет
До подписания заказа убедитесь, что защитное ограждение соответствует требованиям OSHA и ANSI/RIA R15.06. Неправильно спроектированное ограждение может привести к дорогостоящей доработке и остановке производства во время проверки предприятия.
Как работает роботизированный сварочный пост с напольной рельсовой системой?
 Каждый производственный цикл на посту с напольными рельсами состоит из пяти этапов, которые выполняются непрерывно. После завершения программирования цикл из восьми этапов может проходить полностью в автоматическом режиме. Ниже подробно описан процесс.
- Установка свариваемого изделия — оператор или кран размещает металлоконструкцию на сварочных приспособлениях, закреплённых на рельсах. Изделие фиксируют магнитами и зажимами. После проверки положения оператор покидает ограждённую зону.
- Программирование — инженер создаёт программу детали на основе данных Tekla, не используя пульт обучения. 3D-модель детали из Tekla напрямую загружается в среду офлайн-программирования робота, а траектории сварки автоматически строятся по данным цифрового двойника. Это позволяет отказаться от трудоёмкой настройки задания с помощью пульта обучения. Если процесс нужно повторить, оператор сохраняет копию данных задания для последующего использования.
- Выполнение траектории сварки — робот начинает сварку и перемещается вдоль напольных рельсов по заданной траектории. Лазерный датчик слежения за сварным швом сканирует участок перед сварочной горелкой и в реальном времени корректирует положение сварки с учётом термической деформации, отклонений при сборке и неровностей прихваточных швов. Одновременно система управления регулирует скорость движения по рельсам, углы сочленений робота, сварочное напряжение, скорость подачи проволоки и расход защитного газа.
- Обслуживание горелки — между циклами робот перемещается к станции очистки сварочной горелки. Во время автоматического обслуживания сопло очищается от брызг, на него наносится состав против налипания брызг, а проволока обрезается до заданного вылета. Это помогает продлить срок службы контактного наконечника и стабилизировать сварочную дугу.
- Контроль и сбор данных — после завершения сварки программа записывает все параметры процесса: силу тока, напряжение, скорость подачи проволоки, скорость сварки и корректировки слежения за швом. Данные сохраняются в базе SQL Server, доступной для удалённого мониторинга. В некоторых системах камеры машинного зрения и ультразвуковые датчики в реальном времени показывают рассчитанные показатели качества изделия. После сохранения данных изделие выгружают и подготавливают пост к следующему циклу.
💡 Полезный совет
Офлайн-программирование без обучения робота окупается особенно быстро, если в месяц вы обрабатываете более пяти деталей с разной геометрией. Если вы снова и снова свариваете одни и те же две или три детали, достаточно сохранённой программы для пульта обучения.
Отрасли и области применения
 Изначально роботизированные сварочные посты с напольными рельсами создавались для изготовления металлоконструкций. Благодаря возможности обрабатывать длинные и тяжёлые изделия они нашли применение и во многих других отраслях — от производства ёмкостей до изготовления систем отопления, вентиляции и кондиционирования. Пост с напольными рельсами может пригодиться любому предприятию, где длина сварных соединений составляет несколько метров или где вдоль одного рельсового пути нужно последовательно размещать несколько сборок.
- Изготовление металлоконструкций — двутавровые балки, коробчатые колонны, прогоны, фермы и сварные балки. Это крупнейший сегмент рынка. Один пост с напольными рельсами может сварить обе полки двутавровой балки за один рабочий цикл, существенно сократив время на перемещение изделия.
- Судостроение — секции корпуса, палубные секции, переборки и сборочные узлы. На верфях часто используют удлинённые рельсовые пути (15-20 m), чтобы сваривать длинные плоские секции до их подъёма и установки в корпус.
- Строительство мостов и инфраструктуры — мостовые балки, ригели опор и поперечные рамы. Для таких элементов часто требуются многопроходные угловые и стыковые сварные соединения длиной более 10 метров. Автоматизированная сварка на посту с напольными рельсами обеспечивает равномерное проплавление по всей длине соединения.
- Энергетическое оборудование — баки трансформаторов, секции опор линий электропередачи и кольцевые основания ветряных турбин. При изготовлении этих изделий нужно сваривать толстый листовой металл и соблюдать строгие требования к качеству сварки — в таких задачах робот превосходит ручной труд.
- Тяжёлое оборудование и транспорт — стрелы экскаваторов, стрелы кранов, рамы железнодорожных вагонов и шасси прицепов. На предприятии с широкой номенклатурой деталей оснастку можно быстро перенастроить для обработки другого семейства изделий благодаря быстросменной технологической оснастке на рельсах.
#1
Металлоконструкции — ведущая отрасль применения
15–20 m
Типичная длина рельсового пути в судостроении
Роботизированный сварочный пост с напольными рельсами и другие варианты компоновки
Пост с напольными рельсами — лишь 1 из вариантов увеличения радиуса действия сварочного робота. Подходящее решение зависит от геометрии изделий, доступной площади пола, бюджета и номенклатуры производства. Сравнение 4 наиболее распространённых вариантов поможет понять, какой из них подойдёт вам и каковы его ограничения.| Характеристика | Пост с напольными рельсами | Портальный сварочный робот | Сварочная ячейка с роботом фиксированного положения | Позиционер и робот |
|---|---|---|---|---|
| Для каких задач подходит | Длинные и крупногабаритные детали | Очень большие плоские панели | Небольшие и средние партии | Вращательные сварные соединения |
| Увеличение радиуса действия | Линейное перемещение (6–20 m+) | Перемещение над рабочей зоной по осям X-Y-Z | Фиксированный радиус | Только вращение |
| Площадь пола | Средняя (линейная компоновка) | Большая (верхняя рама) | Компактная | Компактная |
| Диапазон стоимости | $80K–$200K | $200K–$500K+ | $75K–$175K | $60K–$150K |
| Программирование | Офлайн-программирование без обучения робота | Офлайн-программирование | Пульт обучения | Пульт обучения |
| Гибкость | Высокая (длину рельсового пути можно менять) | Средняя | Низкая или средняя | Средняя |
💡 Полезный совет
Выбирайте пост с напольными рельсами, если длина свариваемых изделий превышает 3 метров или за один цикл автоматизации нужно сваривать несколько более коротких деталей. Если большинство ваших деталей имеют вращательные соединения длиной менее 2 метров, ячейка с позиционером будет экономичнее и обеспечит большее время горения дуги. Наша инженерная команда поможет выбрать конфигурацию с напольными рельсами для вашего предприятия.
Стоимость и ROI роботизированного сварочного поста с напольными рельсами
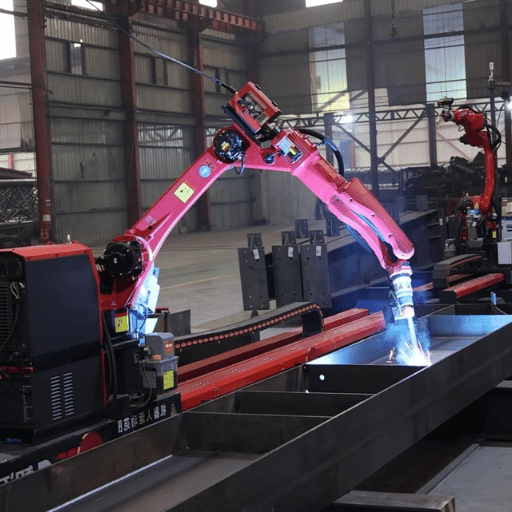 Стоимость полностью укомплектованного роботизированного сварочного поста с напольной рельсовой системой составляет от $80 000 до более чем $200 000 и зависит от длины рельсов, грузоподъёмности робота, комплекта датчиков и сложности сварочных приспособлений, изготовленных под заказ. Ниже приведена разбивка стоимости по компонентам на основе смет проектов 2024-2025 годов. Она поможет понять, как распределяется бюджет и на чём можно сэкономить.
| Статья расходов | Типичный диапазон |
|---|---|
| 6-осевой сварочный робот | $30,000–$80,000 |
| Напольная рельсовая система | $10,000–$30,000 |
| Источник сварочного тока | $5,000–$15,000 |
| Датчики и программное обеспечение | $10,000–$25,000 |
| Защитное ограждение | $5,000–$15,000 |
| Интеграция и установка | $15,000–$40,000 |
| Система под ключ, всего | $80,000–$200,000+ |
1–3 года
Типичный срок окупаемости
3–5×
Рост производительности по сравнению с ручной сваркой
До 90 %
Снижение числа дефектов
💡 Полезный совет
При расчёте ROI учитывайте стоимость ремонта сварных соединений и время на доработку дефектов в текущем процессе ручной сварки. Многие предприятия недооценивают эти расходы. Прежде чем делать расчёты, фиксируйте часы, затраченные на доработку, в течение одного месяца.
Как выбрать подходящую систему роботизированной сварки с напольными рельсами
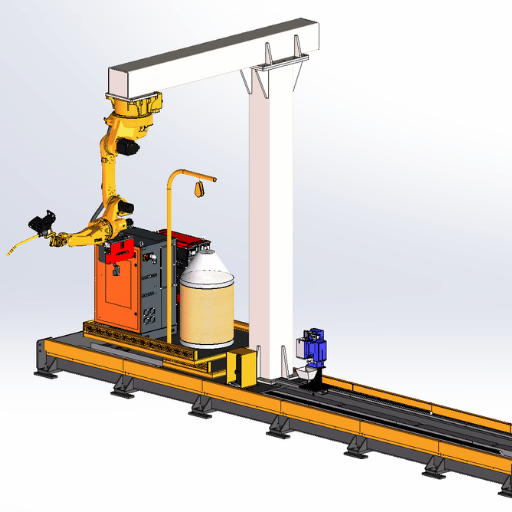 Чтобы выбрать систему, нужно соотнести производственные потребности с техническими ограничениями поста. Избыточная мощность увеличивает расходы, а недостаточная уже через несколько месяцев создаёт узкие места в производстве. Оцените потребности по пяти критериям, чтобы выбранная система соответствовала вашим задачам.
- Определите максимальную длину свариваемого изделия. От неё зависит длина рельсового пути. Чтобы учесть перемещение робота и зазор для сварочных приспособлений, добавьте не менее 1.5 метров к длине самой длинной детали.
- Определите, какие типы сварных соединений встречаются чаще всего. Для угловых соединений на двутавровых балках нужны другие углы сварочной горелки и схемы колебаний, чем для стыковых соединений на листе. Для многопроходной сварки толстых элементов металлоконструкций потребуются источники сварочного тока с более высоким рабочим циклом и более совершенное управление процессом сварки, чем для однопроходной сварки тонких элементов. Убедитесь, что система поддерживает нужные вам типы соединений.
- Оцените потребности в программировании. Если вы обрабатываете менее пяти номеров деталей, подойдёт пульт обучения. Если каждый месяц вы работаете с десятками деталей разной геометрии, ищите инструменты офлайн-программирования с поддержкой импорта данных из Tekla или SolidWorks. Офлайн-программирование без обучения робота сократит время настройки на предприятиях с широкой номенклатурой.
- Спланируйте размещение оборудования и рабочих ячеек на производстве. Для постов с напольными рельсами требуется место по всей длине рельсового пути, а также защитная зона, соответствующая требованиям ANSI/RIA R15.06 и местным стандартам. Подготовьте план фундамента до начала заливки. Не забудьте предусмотреть системы удаления сварочного дыма и точки доступа мостового крана.
- Рассчитайте ROI с учётом текущей производительности и эффективности труда. Попросите поставщика оценить время цикла для наиболее распространённых деталей. Сравните рост производительности и снижение затрат на оплату труда за три года с полной стоимостью системы под ключ, включая установку и обучение. Если срок окупаемости превышает три года, рассмотрите упрощённую систему. Более короткий рельсовый путь или меньшее количество датчиков могут снизить капитальные затраты настолько, чтобы проект стал экономически оправданным.
💡 Полезный совет
До покупки попросите поставщика выполнить пробную сварку контрольного образца из вашего материала с нужным типом соединения. Успешный тест на пластине из низкоуглеродистой стали не гарантирует, что результат вас устроит при сварке вашего сплава в конкретных условиях.
Часто задаваемые вопросы
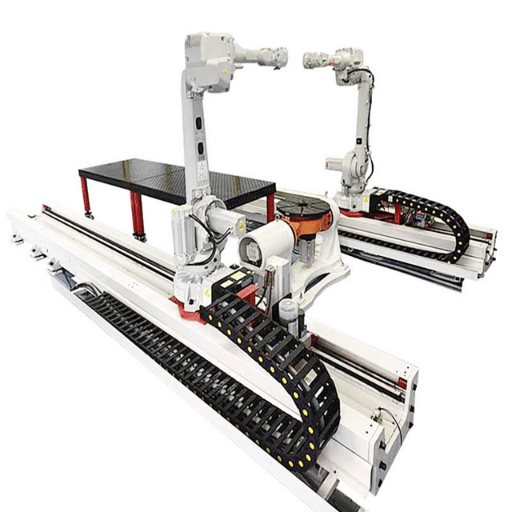
В: Как программируется траектория сварки для робота на напольных рельсах?
Посмотреть ответ
На предприятиях с широкой номенклатурой используют два метода. Традиционный метод — программирование с помощью пульта обучения: сварщик вручную перемещает робот к точкам сварки и записывает их положение с помощью ручного управления. Альтернативный метод — офлайн-программирование: программа импортирует данные чертежей из Tekla или SolidWorks и выполняет симуляцию, автоматически формируя траекторию сварки. Во время сварки лазерный датчик слежения за сварным швом уточняет траекторию с учётом реальных отклонений при сборке.
В: Какое обслуживание требуется роботизированному сварочному посту?
Посмотреть ответ
Регламентное обслуживание включает замену контактных наконечников и сопел сварочной горелки (в зависимости от объёма производства — каждую смену или день), регулярную смазку привода напольных рельсов, ежеквартальную калибровку лазерного датчика слежения за сварным швом и проверку кабельных жгутов на износ. Закладывайте $2 000–$5 000 в год на поддержание точности калибровки системы управления и стабильного качества сварки.
В: Для чего нужна станция очистки сварочной горелки на сварочном роботе?
Посмотреть ответ
После каждого цикла сварки станция автоматически удаляет брызги из сопла сварочной горелки, распыляет жидкость против налипания брызг и обрезает проволоку до заданной длины.
В: Могут ли небольшие предприятия получить выгоду от робота с напольной рельсовой системой?
Посмотреть ответ
Да. Небольшие и средние производственные предприятия часто быстрее всего окупают вложения, поскольку сильнее других ощущают нехватку квалифицированных сварщиков и рост затрат на оплату труда. Компоновка с двумя постами и напольными рельсами — оператор загружает изделие с одного конца, пока робот сваривает с другого — обеспечивает высокую долю времени горения дуги даже при небольших объёмах производства. Системы начального уровня стоимостью от $80 000 могут окупиться менее чем за два года на предприятиях, работающих в две смены. Некоторые небольшие предприятия предпочитают аренду покупке: капитальные затраты распределяются на 36–60 месяцев и учитываются как операционные расходы, которые можно соотносить с объёмом заказов. Ключевой показатель — доля времени горения дуги: если при ручной сварке она составляет в среднем 20–25 %, роботизированный пост, обеспечивающий показатель 60 %+, значительно повысит производительность даже при работе в одну смену.
Вопрос: каков срок службы сварочного робота?
Посмотреть ответ
При надлежащем обслуживании промышленный сварочный робот обычно работает от 80 000 до 100 000 часов, то есть 10-15 лет на предприятии с двухсменным графиком. Отказы сварочного источника, контроллера манипулятора робота или интерфейса питания случаются редко: большинство неисправностей связано с расходными материалами (горелкой, наконечниками, направляющими каналами), периферийными источниками питания и кабелями. Периодическое восстановление привода рельсовой системы и редукторов сочленений робота позволяет продлить срок службы более чем на 15 лет.
Вопрос: какое напряжение питания использует сварочный робот на напольных рельсах?
Посмотреть ответ
Для контроллера робота и сварки требуется трёхфазное промышленное электропитание, соответствующее стандарту вашей страны (380V/50Hz или 480V/60Hz). Источнику сварочного тока также требуется трёхфазное промышленное электропитание. На дугу подаётся сварочное напряжение с точным регулированием (номинально 15-35V для MIG/MAG). Уточните требования к входному питанию у поставщика.
Готовы автоматизировать сварочную линию?
Запросите индивидуальное предложение на роботизированный сварочный пост с напольной рельсовой системой, рассчитанный на ваши производственные потребности.
Запросить бесплатное предложение →Ознакомьтесь с полным ассортиментом роботизированных сварочных постов с напольными рельсовыми системами, чтобы подобрать конфигурацию для своего производства.
Об этом руководстве
Эта статья основана на более чем 30-летнем опыте Zhouxiang в разработке систем автоматизации сварки для производителей металлоконструкций, судостроительных предприятий и изготовителей тяжёлой техники. Указанные диапазоны цен основаны на оценках проектов за 2024-2025 годы с использованием рельсов различной длины и роботов с разной грузоподъёмностью. Данные о компонентах взяты из сведений о нашей текущей серии роботов ZXR и лазерном датчике CP350V. Ваша фактическая установка может отличаться в зависимости от геометрии свариваемых изделий и требований к производительности.
Ссылки и источники
- Всемирный доклад по робототехнике IFR 2025 года — International Federation of Robotics
- Рекомендации OSHA по безопасности робототехники — U.S. Department of Labor
- Стандарты OSHA по сварке, резке и пайке твёрдым припоем — U.S. Department of Labor
- AWS D1.1:2025. Нормы сварки металлоконструкций — American Welding Society
- Технология роботизированной сварки на основе цифрового двойника — Frontiers in Mechanical Engineering
- ANSI Z49.1-2021. Стандарт безопасности при сварке — American National Standards Institute

