
Свяжитесь с Zhouxiang

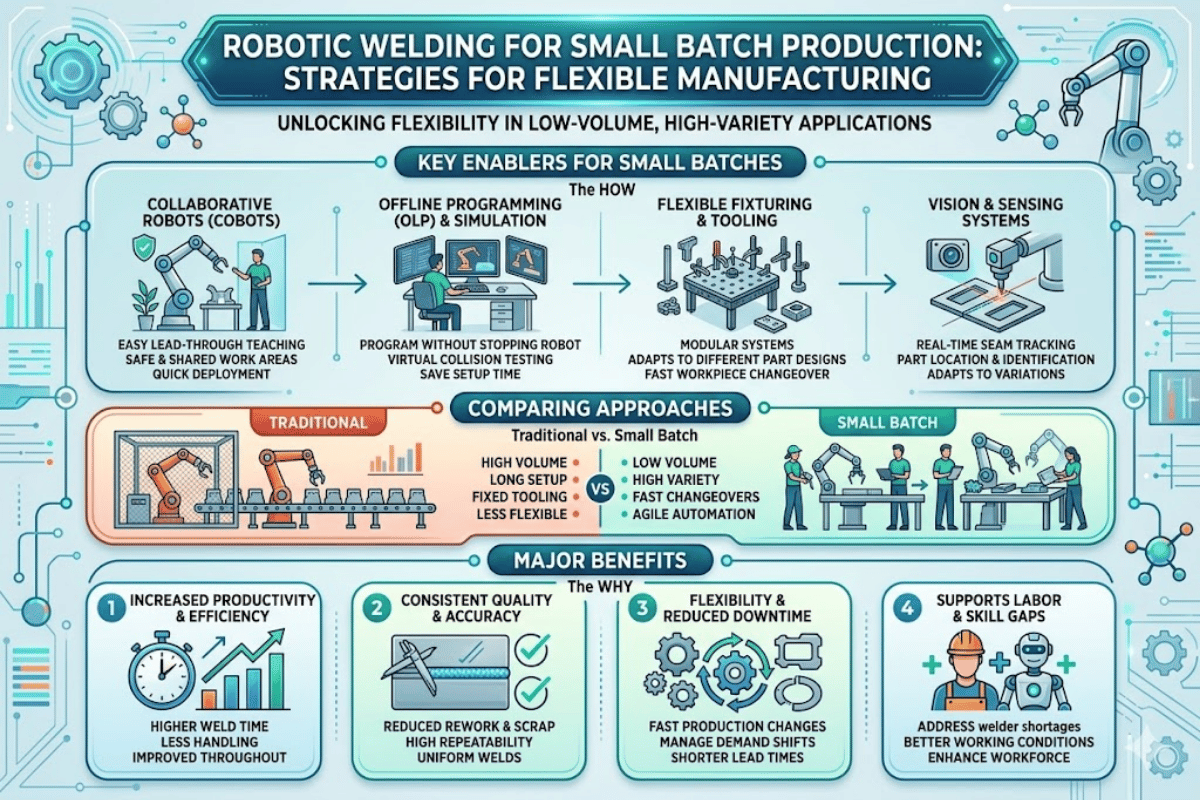
Как роботизированная сварка делает выпуск мелких партий рентабельным
Десятилетиями роботизированная сварка оставалась уделом автомобильных сборочных линий: тысячи одинаковых деталей, огромные капитальные затраты и месяцы программирования до первой сварочной дуги. Небольшие производители, выпускавшие партии по 10–500 деталей, считали автоматизацию нецелесообразной. Сейчас это уже не так: экономика изменилась быстрее, чем многие производственные предприятия успели заметить. Благодаря коллаборативным роботам, снизившим стоимость системы до $130K, и офлайн-программированию, устраняющему задержки при переналадке, роботизированная сварка мелких партий сегодня — не технология будущего, а реальное конкурентное преимущество. Ниже — реальные затраты, варианты оборудования и этапы проекта, которые помогают сделать автоматизацию сварки мелких партий рентабельной.Содержание статьи
- Препятствия для автоматизации сварки мелких партий
- Коботы и традиционная роботизированная сварка при мелкосерийном производстве
- Гибкая роботизированная сварочная ячейка для мелких партий
- Программирование и переналадка: залог гибкости при выпуске мелких партий
- Структура затрат и окупаемость роботизированной сварки мелких партий
- Ошибки, которые срывают проекты автоматизации сварки мелких партий
- Как внедрить роботизированную сварку мелких партий
- Часто задаваемые вопросы
Почему сварку мелких партий долго не удавалось автоматизировать
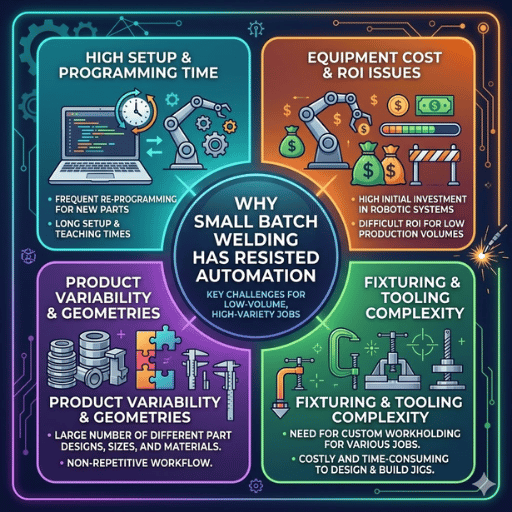 По-прежнему распространено мнение, что роботизированная сварка подходит только для крупносерийного производства. Оно прочно укоренилось и раньше было в основном верным. Для традиционных сварочных систем требовались недели на программирование, отдельная негибкая оснастка для каждой новой детали и инвестиции в интеграционные проекты стоимостью в сотни тысяч долларов. Они окупались лишь при десятках тысяч повторяющихся сварных соединений. Производителю, выпускающему 50 кронштейнов в этом году и 200 рам в следующем, было трудно обосновать такие затраты.
Малым предприятиям мешали три основных препятствия. Первое — сложность программирования: опытному сварщику достаточно взглянуть на чертёж, чтобы начать работу через несколько минут, тогда как для традиционной роботизированной ячейки специалисту-программисту требовалось несколько дней на каждую деталь. Второе — время переналадки: переход с одной детали на другую занимал часы из-за настройки и перепрограммирования. Третье — стоимость оснастки: чем разнообразнее изделия, тем больше расходы на неё; на предприятиях с широкой номенклатурой могут выпускать сотни разных деталей.
Дополнительная проблема — кадровый кризис: стратегия, основанная на высокопроизводительной ручной сварке, стала неустойчивой.
400,000
Прогноз дефицита сварщиков по данным American Welding Society
Возраст 55 лет
Средний возраст квалифицированных сварщиков в США
82,500
Новые рабочие места для сварщиков, которые потребуются ежегодно до 2028 года
Коботы и традиционная роботизированная сварка при мелкосерийном производстве
 Для мелкосерийного производства важнее всего выбрать между коллаборативным роботом и традиционным промышленным сварочным роботом. Ключевые критерии — гибкость, стоимость и допустимое время переналадки.
Коллаборативные роботы — коботы — соответствуют требованиям безопасности, приведённым в ISO 10218-1:2025 и ISO/TS 15066:2016. Встроенные датчики усилия позволяют им работать без защитных ограждений. В проектах по интеграции коботы обычно обеспечивают наиболее короткий срок окупаемости для предприятий со смешанным графиком выпуска деталей. Расчёт прост: если ваш сварочный робот несколько раз за смену переключается между семействами деталей, экономия даже нескольких секунд при каждой переналадке за неделю превращается в дополнительные часы сварки с включённой дугой.
| Характеристика | Традиционный промышленный робот | Коллаборативный робот (кобот) |
|---|---|---|
| Типичная стоимость системы | $100K–$500K+ | $50K–$130K |
| Срок настройки | От нескольких недель до нескольких месяцев | От нескольких дней до нескольких недель |
| Программирование | Требуется специалист-программист | Ручное ведение робота или интерфейс планшета |
| Средства обеспечения безопасности | Полное защитное ограждение и световые завесы | Встроенные датчики усилия, работа без ограждения |
| Площадь | Большая выделенная зона | Компактная конструкция, возможна установка на верстаке |
| Оптимальный размер партии | 1 000+ одинаковых деталей | 5–500 деталей, частая переналадка |
| Скорость переналадки | От нескольких часов до нескольких дней | От нескольких минут до нескольких часов |
Гибкая роботизированная сварочная ячейка для мелких партий
 Сварочный комплекс для гибкого производства отличается от ячейки, предназначенной для крупносерийной сварки. Каждый компонент выбирают ради гибкости и универсальности, а не ради узкой специализации и максимальной скорости при выпуске одной детали. Разберём состав гибкой сварочной ячейки и примерные затраты на каждый компонент.
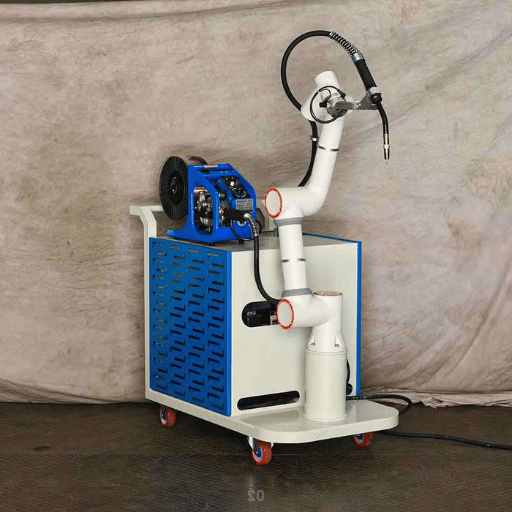
Манипулятор робота или кобот. Это основа ячейки. Для небольших партий обычно достаточно компактного 6-осевого кобота с грузоподъёмностью 5-10 килограмм для сварки MIG и TIG. Стоимость одного манипулятора: $25K-$60 K.
Источник сварочного тока. Синергетический источник MIG или многофункциональный аппарат для сварки MIG и TIG. Этот компонент сильнее всего влияет на качество сварки. Стоимость: $8K-$25 K.
Сварочная горелка. Она должна подходить для выбранного способа сварки и крепиться к фланцу манипулятора. Для роботов MIG обычно подходят более простые соединения горелки; роботизированная TIG-сварка требует более точной синхронизации подачи проволоки. Горелки с водяным охлаждением подходят для сварки при высокой силе тока.
Позиционер или поворотный стол. Он задаёт угол сварочной горелки относительно детали. Двухпозиционный позиционер позволяет оператору загружать деталь с одной стороны, пока робот работает с другой, повышая производительность на 30-40 %.
Сварочные приспособления и оснастка. Если гибкая ячейка для мелких партий заменяет специализированные приспособления, в ней можно использовать модульную систему оснастки, адаптируемую для разных деталей.
Совет специалиста: модульная конструкция оснастки
На изображении — прямоугольное основание приспособления с Т-образными пазами. В сочетании с регулируемыми зажимами и упорами, а также фиксаторами, напечатанными на 3D-принтере, его можно перенастроить под дюжину и более семейств деталей. Это обходится значительно дешевле, чем изготовление отдельного приспособления для каждой детали.
Программирование и переналадка: залог гибкости при выпуске мелких партий
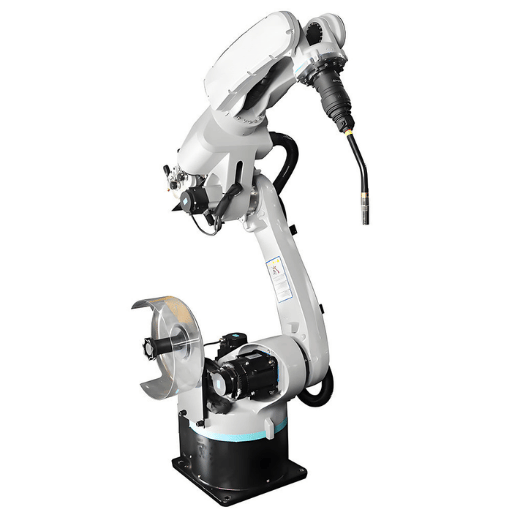 Если вы не сможете программировать достаточно быстро, проект автоматизации сварки может провалиться! Если на программирование каждой детали уходит четыре часа, а деталей десять в неделю, на это потребуется целая смена. Сварочный робот не будет варить — он будет постоянно ждать программиста.
В современной роботизированной сварке применяют три метода программирования, каждый из которых подходит для разных задач:
| Метод | Время переналадки | Требуется ли останавливать производство | Оптимальные задачи |
|---|---|---|---|
| Обучение с помощью пульта | 1–4 часа | Да | Сложные траектории сварки, точная настройка |
| Ручное ведение | 15–60 минут | Да (ненадолго) | Простая геометрия, быстрые задачи |
| Офлайн-программирование (OLP) | 30 min–2 hrs | Нет (простой отсутствует) | Сложные детали, производство с широкой номенклатурой |
Совет специалиста: офлайн-программирование для мелких партий
Офлайн-программирование — важнейший способ повысить эффективность производства с широкой номенклатурой. Даже если вы планируете начать с ручного ведения, предусмотрите внедрение OLP в первый год. За счёт программирования без остановки производства затраты на программное обеспечение окупаются за несколько месяцев, если детали переналаживают несколько раз за смену.
Структура затрат и ROI при роботизированной сварке небольших партий
 Совокупная стоимость владения — это не только цена манипулятора робота. Чёткое понимание реальной структуры затрат поможет избежать неожиданностей при принятии решения о покупке и позволит честно рассчитать ROI до начала инвестиций.
| Статья затрат | Система с коботом | Традиционная система |
|---|---|---|
| Манипулятор робота / кобот | $25K–$60K | $40K–$150K |
| Источник сварочного тока | $8K–$25K | $8K–$25K |
| Сварочные приспособления и технологическая оснастка | $5K–$20K | $15K–$50K |
| Средства обеспечения безопасности | $0–$5K (без ограждения) | $10K–$30K |
| Интеграция и обучение | $10K–$25K | $25K–$75K |
| Итого | $50K–$130K | $100K–$330K |
50–90%
Время сварки с включённой дугой при роботизированной сварке против 15–30 % при ручной сварке
25–75%
Сокращение числа дефектов сварных соединений и доработок при переходе от ручной сварки к автоматизированной
Ошибки, которые срывают проекты автоматизации сварки мелких партий
 Внедрить роботизированную сварку при выпуске мелких партий — это не просто установить коботы и запустить их. Опираясь на опыт десятков проектов на производственных предприятиях, мы выделили пять заблуждений, которые чаще всего приводят к провалу или разочарованию в автоматизации сварки:
Внимание: причина срыва проекта №1
№1 — Чрезмерные вложения в изготовление оснастки на заказ до проверки способа сварки с помощью кобота — самая дорогостоящая ошибка из тех, что мы встречаем. Компании тратят $15 000-$30 000 на изготовление приспособлений для первой детали, а затем выясняют, что нужно изменить траекторию сварки или деталь невозможно правильно расположить в пределах радиуса действия кобота. Сначала проверьте траекторию сварки на временной оснастке с зажимами, а затем инвестируйте в оснастку для серийного производства.
Как начать первый проект роботизированной сварки мелких партий
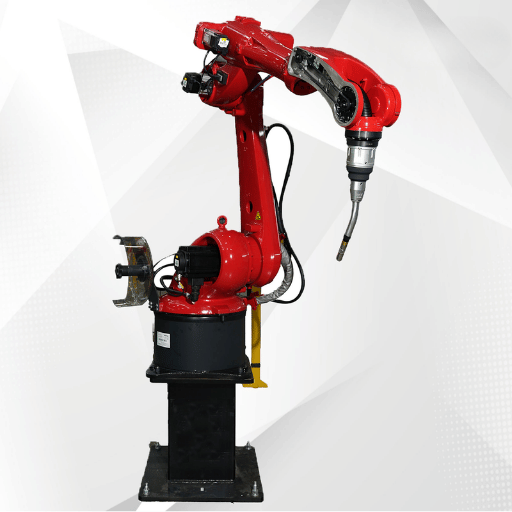 При переходе от ручной сварки к автоматизированной не нужно полностью перестраивать производство. Благодаря последовательной методике из шести этапов небольшие компании могут снизить риски и развить собственные компетенции в автоматизации сварки. Вот пять шагов, которые неоднократно приводили к успеху:
№1 — Оцените текущее производство. Изучите данные о продажах за последние 12 месяцев; выберите 1 или 2 семейства деталей, которые вы выпускали неоднократно. Например, деталь, использованная при 20 сборках по 25 единиц, означает выпуск 500 единиц в год. Запишите время сварки для каждой детали.
№2 — Выберите 2 или 3 детали, которые сваривают операторы, с простыми траекториями для пилотного проекта. Подойдут детали с линейными или круговыми швами, стандартной сборкой и толщиной материала 1-10 мм. Не выбирайте детали, требующие многопроходной сварки или сложных присадочных материалов.
Шаг 3: Выберите способ сварки. MIG-сварку роботам освоить проще всего — её используют в большинстве роботизированных сварочных ячеек. TIG-сварка усложняет управление из-за подачи проволоки. Многофункциональная система для MIG и TIG стоит дороже, но даёт больше возможностей для будущей модернизации.
Шаг 4: Рассмотрите варианты системы. Используйте знания о процессе сварки деталей, чтобы выбрать роботизированную систему, подходящую для вашего производства. Для партий менее 500 деталей, планирования производства по принципу сверху вниз и ежедневных переналадок лучше всего подойдёт система с коботом и ручным ведением. При более длинных партиях или необходимости высокой скорости перемещения выбирайте традиционную роботизированную сварочную ячейку с офлайн-программированием. Попросите производителя провести демонстрацию сварки ваших деталей.
Шаг 5: Проведите пробную сварку. Передайте образцы и спецификации поставщику решений для автоматизации. Ожидайте, что он вернёт сварной образец на проверку в течение 2-4 недель. Главные критерии выбора — качество, время цикла и удобство переналадки.
Контрольный список перед покупкой гибкой системы автоматизации сварки
- ☐ Проведён анализ семейств деталей (изучены данные о производстве за 12 месяцев)
- ☐ Выбраны 2–3 детали для пилотного проекта с простой геометрией сварных швов
- ☐ Выбран способ сварки (MIG, TIG или многофункциональная система)
- ☐ Проверены площадь и инженерные коммуникации для размещения ячейки
- ☐ Оценена частота переналадок (количество за смену)
- Модель ROI учитывает простои на переналадку, а не только время горения дуги.
- ☐ Подготовлен план обучения операторов
- ☐ Запланирована пробная сварка для проверки концепции с поставщиком
Часто задаваемые вопросы
Сколько стоит система роботизированной сварки для мелких партий?
Посмотреть ответ
Полностью оснащённая роботизированная сварочная ячейка с коботом обычно стоит $50K-$130K. В стоимость входят ячейка, источник сварочного тока, робот, средства безопасности, оснастка, обучение и другие компоненты. Традиционная роботизированная система стоит $100K-$330K или больше. В целом затраты обычно в 2-3x превышают стоимость одного манипулятора после добавления источника сварочного тока, оборудования и расходов на оплату труда.
Каким производственным предприятиям роботизированная сварка приносит наибольшую пользу?
Посмотреть ответ
Предприятиям, выпускающим повторяющиеся детали партиями по 10-500 штук. Быстрее всего окупятся вложения в компаниях, которым не хватает квалифицированных сварщиков.
Могут ли коботы выполнять сварку MIG и TIG?
Посмотреть ответ
В большинстве случаев — да. Большинство решений для сварки коботами поддерживают MIG/MAG без специального или дополнительного оборудования. Для TIG-сварки может потребоваться отдельная конфигурация горелки, но такую возможность уже предлагают крупные производители роботов. Появляются и многофункциональные системы, позволяющие переключаться между этими способами сварки на одном аппарате.
Сколько времени занимает программирование сварочного робота для новой детали?
Посмотреть ответ
Обучение ручным ведением занимает 15-60 минут для простых деталей с несложными траекториями сварки. Офлайн-программирование занимает от 30 минут до 2 часов в зависимости от сложности детали; производство при этом не останавливается, поскольку программа создаётся на компьютере, пока робот продолжает сварку. Обучение с помощью пульта требует 1-4 часа и останавливает производство на время программирования.
Заменит ли роботизированная сварка сварщиков, работающих вручную?
Посмотреть ответ
Нет. Роботы обычно выполняют повторяющиеся сварочные операции, а квалифицированные сварщики берутся за задачи, требующие более сложных манипуляций, визуального контроля, проверки и калибровки, а также программирования роботов. Хорошая новость: данные AWS показывают, что нехватка сварщиков означает, что повышение производственных мощностей приводит к увеличению штата, а не к его сокращению; большинство компаний, установивших робота, на самом деле нанимают больше сварщиков.
Каков минимальный размер партии, при котором роботизированная сварка становится выгодной?
Посмотреть ответ
Если партия составляет 5-10 деталей, коллаборативные роботы и методы быстрой переналадки сделают автоматизацию экономически оправданной. Размер партии не имеет значения; важно, повторяется ли одна и та же геометрия в последующих заказах. Даже если вы свариваете по 20 деталей ежемесячно, за год их будет всего 240; вы один раз оплатите программирование робота, а затем сможете запускать сохранённую программу по мере необходимости. Некоторые наши заказчики начали с одного повторяющегося заказа на кронштейны, а теперь используют более 40 сохранённых программ на одной ячейке.
Готовы автоматизировать сварку небольших партий?
Обладая полувековым опытом автоматизации сварки в более чем 50 странах, наша команда проанализирует номенклатуру ваших изделий, предложит наиболее подходящее решение и бесплатно проведёт пробную сварку ваших деталей для проверки концепции.
Закажите бесплатную оценку возможностей автоматизации сварки →Посмотрите наш роботизированный сварочный пост с одним роботом →
Об этом анализе
Эта статья опубликована компанией Zhouxiang, производителем оборудования для автоматизации сварки, основанной в 1991 году и владеющей более чем 200 патентами в области сварки и резки. Данные о затратах, показателях ROI и рабочей силе взяты из открытых опубликованных источников American Welding Society, BLS и International Federation of Robotics. Рекомендации по продукции основаны на нашем обширном международном опыте.
Ссылки и источники
- International Federation of Robotics, Отчёт World Robotics 2025 — ifr.org
- American Welding Society, Данные о занятости в сфере сварки — weldingworkforcedata.com
- U.S. Bureau of Labor Statistics, Сварщики, резчики, паяльщики и специалисты по пайке твёрдым припоем — bls.gov
- OSHA, Стандарты безопасности для робототехники — osha.gov
- ISO 10218-1:2025, Роботы и робототехнические устройства — требования безопасности — iso.org
- ISO/TS 15066:2016, Роботы и робототехнические устройства — коллаборативные роботы — iso.org

