
Свяжитесь с Zhouxiang

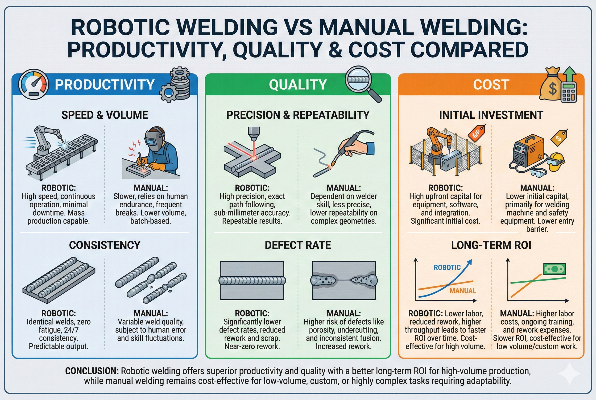
Чем роботизированная сварка отличается от ручной?
 При роботизированной сварке используется программируемый манипулятор робота со сварочной горелкой, который выполняет сварные соединения по заданной траектории. Манипулятор снова и снова проходит один и тот же цикл, подавая присадочный металл с постоянной скоростью перемещения, длиной дуги и скоростью подачи проволоки. Обычно роботизированная сварочная ячейка включает 6-осевой робот, позиционер, источник сварочного тока, податчик проволоки и защитное ограждение.
При ручной сварке сварщик направляет горелку рукой и в реальном времени регулирует угол, скорость перемещения, тепловложение и другие параметры, опираясь на наблюдения и ощущения в ходе процесса. Чтобы добиться эффективности, качества и стабильности, сварщику требуются годы обучения. Его производительность может меняться в зависимости от усталости, условий работы, положения стыка и доступности места сварки.
Этот разрыв растёт. В отчёте IFR World Robotics 2024 отмечается, что в 2024 году во всём мире установили 542 000 промышленных роботов — более чем вдвое больше, чем за предыдущие десять лет. На соединение деталей и сварку приходится 21 % всех применений роботов; больше роботов используют только для перемещения материалов.
Между тем American Welding Society (AWS) прогнозирует, что к 2029 году Соединённым Штатам потребуется 320 500 новых сварщиков, а около половины нынешних специалистов приближаются к пенсионному возрасту.
542,000
Установлено роботов в мире (2024)
320,500
Новых сварщиков потребуется в США к 2029 году
21%
Доля сварки среди задач промышленных роботов
Производительность: время горения дуги, скорость цикла и производительность
Главное преимущество роботизированной сварки перед ручной для повышения производительности — время горения дуги, то есть доля смены, в течение которой горелка наплавляет металл. Большую часть смены сварщики вручную заняты другими задачами: подгоняют детали, меняют их положение, шлифуют или отдыхают. Роботизированная система сокращает большую часть этих простоев: на повторяющихся соединениях роботизированная сварка в реальных условиях может увеличить дневной выпуск втрое.| Показатель | Ручная сварка | Роботизированная сварка |
|---|---|---|
| Время горения дуги | 15–30 % смены | 60–90 % смены |
| Коэффициент роста производительности | 1x (базовый уровень) | 3–5x |
| Режим работы в смену | Одна или две смены | Круглосуточная работа 24/7 без оператора |
| Эквивалентность производительности сварщика | 1 сварщик | По объёму выпуска заменяет ~4–5 сварщиков |
| Стабильность времени цикла | Колеблется на ±15–20 % | Повторяемость в пределах ±1 % |
💡 Совет специалиста
В течение недели фиксируйте время горения дуги, прежде чем рассматривать автоматизацию. Многие предприятия обнаруживают, что при ручной сварке оно составляет менее 20 %, и это существенно влияет на расчёты ROI.
Сравнение качества сварки и частоты дефектов
Преимущество роботизированной сварки особенно заметно в стабильности сварных соединений. Сварочный робот не устаёт и не отвлекается и, в отличие от сварщика, работающего вручную, сохраняет стабильность от первого соединения утром до последнего перед пересменкой. Каждое сварное соединение выполняется с заданными в сварочной системе скоростью перемещения, формой шва и тепловложением.| Показатель качества | Ручная сварка | Роботизированная сварка |
|---|---|---|
| Типичная частота дефектов | 8–12% | 2–3% |
| Частота дефектов при адаптивном управлении | Н/Д | Всего 0,5 % |
| Доля доработок | 10–15% | <2% |
| Повторяемость траектории | Зависит от оператора | ±0.05 мм |
| Стабильность сварного шва | Меняется в зависимости от усталости и квалификации | Стабильна на протяжении всего производственного цикла |
💡 Совет специалиста
Система слежения за сварным швом по дуге (TAST) считывает электрические сигналы сварочной дуги в реальном времени и оперативно корректирует положение горелки. Если объединить TAST с роботизированной сварочной системой, можно практически полностью устранить пропуски соединений, вызванные различиями между деталями и сварочной оснасткой.
Анализ затрат: инвестиции, ROI и долгосрочная экономия
Первоначальная стоимость роботизированной сварочной системы — одна из главных причин, по которым производители не решаются на автоматизацию, и серьёзное препятствие для внедрения. Однако оценивать затраты без учёта срока окупаемости, экономии на оплате труда и эффективности расходных материалов — значит видеть лишь половину картины.| Категория затрат | Диапазон |
|---|---|
| Полная роботизированная сварочная ячейка MIG | $75,000 – $200,000 |
| Сварочная система с коллаборативным роботом (коботом) | $80,000 – $150,000 |
| Высококлассная ячейка по индивидуальному заказу с позиционерами | $200,000 – $500,000+ |
| Ежегодное обслуживание | $2,000 – $5,000 |
| Расходные материалы в месяц (проволока, газ, наконечники) | $1,000 – $3,000 |
12–24 мес.
Типичный срок окупаемости ROI
50%
Возможное сокращение затрат на оплату труда
20%
Снижение эксплуатационных расходов (данные GM)
«По нашему опыту работы с производителями металлоконструкций и крупного оборудования, быстрее всего ROI роботизированных сварочных ячеек достигается на предприятиях, которые выпускают более 500 однотипных деталей в неделю. При этом даже объём от 200 деталей в неделю окупится за два года за счёт сокращения доработок.» — Инженерная команда ZhouxiangОдин фактор затрат часто упускают из виду: по оценкам, в 2025 году начальные модели сварочных аппаратов будут стоить на 40 % меньше, чем аналогичные модели в 2020 году. Цены продолжают снижаться в пользу автоматизации, а затраты на труд растут.
Безопасность на рабочем месте: снижение рисков благодаря автоматизации
Любой способ сварки сопряжён с опасностями для работников. Occupational Safety and Health Administration (OSHA) указывает на такие риски ручной сварки, как сварочные аэрозоли, ожоги от ультрафиолетового излучения, поражение электрическим током и пожар. Если отвести сварщика от дуги, это напрямую устраняет большинство таких рисков: при автоматизированной сварке опасность перемещается от людей к закрытым роботизированным сварочным установкам.⚠️ Внимание: риск для здоровья
Все сварочные аэрозоли относятся к группе 1 по классификации IARC; доказано, что они вызывают рак лёгких у людей. Длительное воздействие также связано с риском рака почек и хронических заболеваний дыхательных путей.
- ✔ Воздействие сварочных аэрозолей — робот работает в закрытой ячейке с отдельной системой вытяжки.
- ✔ Ожоги от ультрафиолетового и инфракрасного излучения — оператор находится за пределами зоны сварочной дуги.
- ✔ Повторяющиеся нагрузки и нарушения опорно-двигательного аппарата — не нужно долго работать в неудобной позе.
- ✔ Ожоги от брызг и горячего металла — оператор физически отделён от зоны сварки.
- ✔ Травмы глаз из-за вспышки дуги — роботизированная система автоматически управляет положением горелки.
Когда ручная сварка — лучший выбор
В некоторых случаях недостатки роботизированной сварки перевешивают её преимущества. Ручная сварка имеет неоспоримые достоинства во многих ситуациях, когда автоматизация, в том числе сварка роботом, просто не подходит.- Работа на выезде и на объекте — монтаж трубопроводов, возведение металлоконструкций, подгонка деталей на судоверфи и обслуживание объектов часто выполняются там, куда невозможно доставить роботизированную ячейку. Хороший сварщик и переносное оборудование позволяют справиться с задачей.
- Малые партии и единичные изделия — для одной сварной конструкции или пяти деталей программирование робота и настройка ячейки займут больше времени, чем сама сварка. При небольшом количестве деталей лучше выбрать ручную сварку.
- Детали неправильной формы и плохая подгонка — детали с большими допусками, «крыльями индейки» или неровными кромками требуют гибкости, которой способен обеспечить человек.
- Ремонт и обслуживание сварных конструкций — при ремонте трещины в отливке или заполнении поверхностной раковины нужно принять ряд непростых решений о тепловложении, выборе присадочного материала и последовательности сварки. Каждое из них зависит от конкретных условий.
- Ограниченный бюджет и неопределённый объём выпуска — если первоначальные вложения в роботизированную сварочную систему не окупятся за счёт роста эффективности или качества, значит объём производства непредсказуем или сокращается.
💡 Совет специалиста
Большинство производителей металлоконструкций используют гибридную модель: роботизированные ячейки выполняют большой объём повторяющихся соединений, а сварщики вручную занимаются прототипами, доработками и индивидуальными заказами. Такой подход позволяет воспользоваться преимуществами автоматизации и сохранить гибкость в работе сварщиков.
Как принять решение: практическое руководство для производителей
Чтобы перейти от общих рассуждений к действиям, оцените свою текущую производственную ситуацию по следующим практическим пунктам:
Список для принятия решения: подойдёт ли вашему предприятию роботизированная сварка?
Если подходят четыре или более пунктов, роботизированная сварка, вероятно, обеспечит положительный ROI в течение двух лет. Если подходят менее трёх, наилучшим решением может стать ручная сварка или роботизированная сварка с коллаборативным роботом — по мере роста объёмов разница между роботизированной и ручной сваркой заметно сокращается, если использовать сварочного робота с программой, созданной с помощью пульта обучения.
- Объём производства — свариваете ли вы более 200 аналогичных или идентичных деталей в неделю? Чем выше объём, тем выгоднее роботизированная сварочная система.
- Повторяемость деталей — поступают ли детали с одинаковой подгонкой или каждая отличается? Роботу необходима стабильность!
- Доступность сварных соединений — может ли манипулятор робота с шестью осями достать до каждого соединения или к некоторым удобнее подступиться вручную?
- Текущие затраты на дефекты и доработки — подсчитайте ежемесячные расходы на доработки, брак и гарантийные претензии. Если они превышают $5,000/month, автоматизация окупится быстрее.
- Наличие квалифицированных работников — хватает ли вам квалифицированных сварщиков? Если сотрудники нанимаются на несколько месяцев и вскоре уходят, оборудование поможет решить и эту кадровую проблему.
- Площадь и инженерные коммуникации — типичная роботизированная ячейка занимает около 3m на 4m площади, а также требует подходящей системы электроснабжения и подачи газа. Убедитесь, что на вашем предприятии достаточно места!
Мы помогаем производственным предприятиям любого масштаба на всех этапах автоматизации — от тех, кто покупает робота впервые для единичных заказов, до компаний с десятью и более роботизированными сварочными ячейками. Успешные предприятия обычно начинают с выбора одного семейства деталей с большим объёмом выпуска, сначала подтверждают экономическую целесообразность одной ячейки, а затем масштабируют решение. Самая распространённая ошибка, которую мы видим, — попытка автоматизировать всё сразу. — Инженерная команда Zhouxiang
Часто задаваемые вопросы
В: Роботизированная сварка лучше ручной?
По сравнению с ручной сваркой роботизированная повышает производительность (в 3-5 раз), улучшает качество (частота дефектов — 2-3 % против 8-12 % при ручной сварке) и обеспечивает более стабильное качество сварных соединений в непрерывном производстве. Ручная сварка, напротив, лучше подходит для работ на выезде, небольших объёмов и сложной подгонки деталей, требующей участия человека.
В: Каков ROI роботизированной сварки?
Практически все OEM, использующие системы роботизированной сварки, сообщают о значительном ROI при выпуске 200+ деталей в неделю и окупаемости примерно за 12 to 24 месяца. Экономия достигается за счёт сокращения затрат на труд (до 50 %), потерь расходных материалов и времени на доработки. На предприятиях с большим объёмом выпуска или более дорогими присадочными материалами вложения окупаются быстрее.
В: Может ли сварочный робот заменить сварщика?
Сварочный робот заменяет ручной труд при крупносерийном производстве с большим количеством повторяющихся операций. Однако он ни в коем случае не заменяет квалифицированных сварщиков на предприятии. Кто-то должен программировать траектории робота, проектировать сварочные приспособления, устранять дефекты сварки и выполнять нестандартные ремонтные работы. На большинстве автоматизированных предприятий сварщики по-прежнему занимаются контролем и программированием. Более того, многие предприятия отмечают, что операторы роботов, ранее работавшие сварщиками вручную, применяют свои знания сварки, чтобы улучшить программы, конструкцию сварочных приспособлений и долю деталей, прошедших контроль с первого раза, — навыки, которые не способна самостоятельно воспроизвести ни одна программа.
В: Сколько стоит роботизированная сварочная система?
Полная роботизированная сварочная ячейка MIG с манипулятором робота, источником сварочного тока, позиционером, защитным ограждением и монтажом будет стоить в среднем $75 000 and $200,000,. Система с коллаборативным роботом (коботом) стоит от $80,000. Более сложные ячейки по индивидуальному заказу с несколькими позиционерами и офлайн-программированием могут стоить более $500,000.
В: Какие виды сварки могут выполнять роботы?
Сварочные роботы применяются для сварки MIG/MAG (GMAW), TIG (GTAW), точечной сварки (контактной сварки), лазерной сварки, плазменно-дуговой сварки и дуговой сварки под флюсом. MIG — наиболее распространённый способ роботизированной сварки благодаря высокой скорости наплавки и устойчивости к отклонениям в соединениях. Роботизированную сварку TIG выбирают, когда особенно важны качество сварки и внешний вид, например в аэрокосмической отрасли и при производстве пищевого оборудования.
В: Подходит ли роботизированная сварка небольшим производителям?
Да. Коллаборативные роботы доступны по цене, занимают мало места, а программировать их легко с помощью пульта обучения или ручного ведения.

