
Contacte con Zhouxiang


Datos clave
| Parámetros supervisados | Tensión, corriente, velocidad de alimentación del hilo, velocidad de avance y posición de la junta |
| Rango de precisión de posicionamiento repetido | ±0,02 mm (cobot) a ±0,1 mm (robot en voladizo guiado por visión artificial) |
| Protocolos de conectividad | Modbus TCP, EtherNet/IP, PROFINET |
| Normas de referencia | ASME BPVC Section IX, AWS D1.1 |
| Precio habitual de una célula de una estación | $85.000–$120.000 (las células llave en mano alcanzan los $250.000–$320.000) |
La supervisión de la producción con robots de soldadura mediante gemelo digital consiste en vincular la telemetría en directo de los sensores de una célula de soldadura robotizada con un modelo virtual sincronizado. Así, los datos del arco, que de otro modo desaparecerían en cuanto se enfriase la soldadura, quedan registrados en tiempo real y accesibles desde la nube; meses después, un auditor puede reconstruir lo ocurrido. De este modo, el propio proceso de producción deja de ser una caja negra opaca. Esa diferencia —datos en directo y accesibles desde la nube frente a datos que se pierden al detenerse el arco— distingue una línea de producción supervisada de otra que simplemente cuenta con un robot.
En esencia: Un gemelo digital aplicado a la soldadura robotizada combina la telemetría en tiempo real de los sensores (tensión, corriente, velocidad de alimentación del hilo y velocidad de avance) con un modelo virtual correspondiente a la trayectoria de soldadura. Esto permite al responsable de planta detectar un defecto incipiente antes de que se enfríe la pieza y generar un registro listo para una auditoría de cualquier junta soldada meses atrás.
- Registrar parámetros sin más no constituye un modelo de gemelo digital: hace falta un modelo sincronizado con el que compararlos. De lo contrario, se trata más bien de una sombra digital.
- Los umbrales de desviación que activan una pausa automática son parámetros establecidos por el fabricante; no figuran como valores en ninguna sección concreta de los códigos ASME o AWS.
- El beneficio más importante documentado hasta ahora es ganar un contrato gracias a la trazabilidad de la información, no a un porcentaje genérico de mejora de la eficiencia.
En esencia, nada de esto es nuevo. En la soldadura tradicional, el operario confiaba en su tacto para controlar el arco; la soldadura automatizada aportó movimientos repetibles, pero no controles de calidad; y los controles automáticos de soldadura introdujeron una realimentación en bucle cerrado para un parámetro cada vez. El gemelo digital añade sincronización a esa evolución: una capa de comparación en directo que se superpone a cualquier combinación de soldadura manual, automatizada y automática que ya utilice el taller. Esto se aplica tanto a una línea de producción de soldadura eléctrica de gran volumen como a trabajos ocasionales y complejos en piezas multieje o a procesos de soldadura industrial en los que una sola desviación no detectada puede obligar a retirar todas las piezas. El grado de avance de las células de soldadura actuales varía mucho, y las condiciones reales de una fábrica —calor, salpicaduras y operarios que se acercan para revisar un cordón— rara vez coinciden con las del vídeo de demostración. Es en la soldadura real, frente a la simulación que puede mostrar cualquier proveedor, donde se demuestra si un sistema de supervisión justifica su precio. Los datos de soldadura recopilados durante la producción son la única prueba que cuenta, y también se producen defectos en líneas instrumentadas cuando nadie revisa lo que han registrado los sensores.
¿Qué es un gemelo digital en soldadura robotizada?
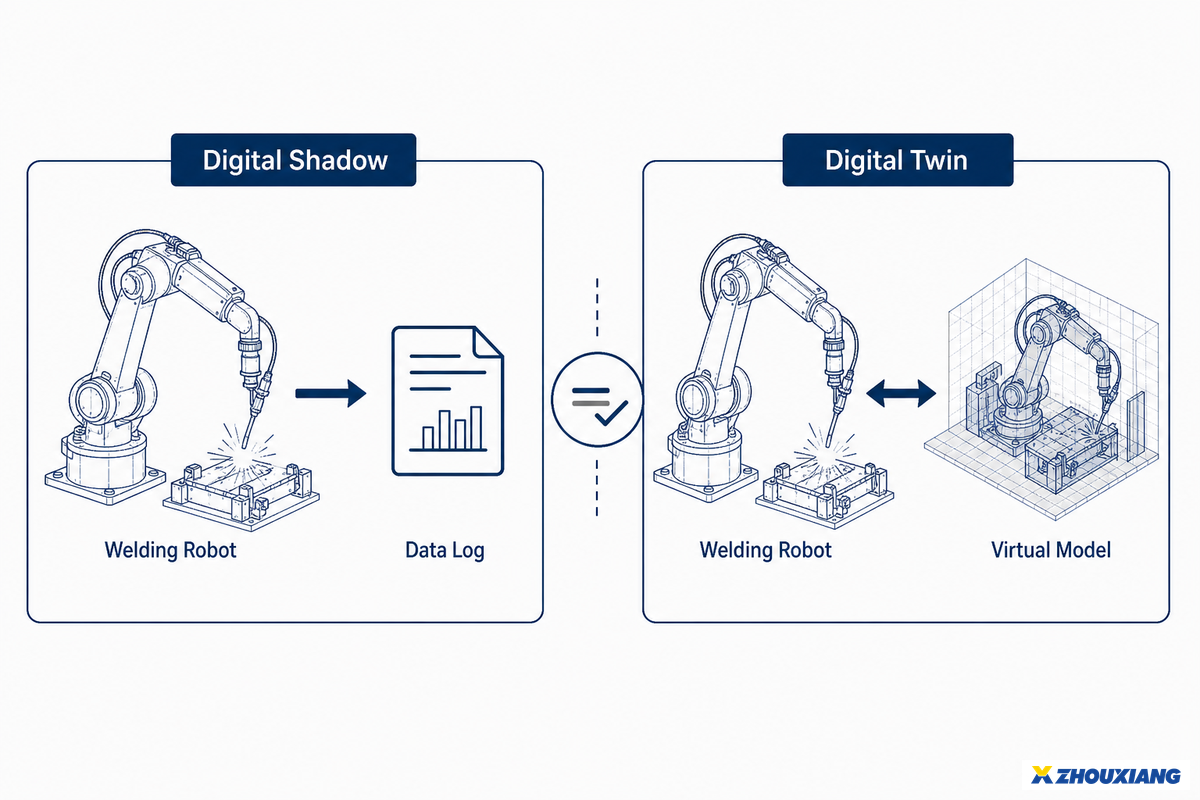
Un gemelo digital aplicado a la soldadura robotizada es un modelo virtual activo de la célula de soldadura, sincronizado con los datos reales de los sensores —tensión, corriente, velocidad de alimentación del hilo, velocidad de avance y posición de la junta—. Así, el responsable de planta puede comparar en tiempo real lo que sucede con lo que debería ser una soldadura normal dentro de tolerancia, en lugar de hacerlo a posteriori.
¿Qué es un gemelo digital?
Según la definición del NIST, un gemelo digital es una representación digital de un objeto o proceso físico que se actualiza a partir de datos de sensores y sirve para comparar su equivalente en el mundo real. Esta es también la definición de trabajo que emplean los investigadores de robots de soldadura para describir un gemelo sincronizado, en lugar de una simple sombra que registra datos.
Los investigadores de gemelos digitales para robots de soldadura emplearon una definición de trabajo algo más específica: un modelo virtual basado en datos que reproduce en tiempo real el movimiento y las características de soldadura de un brazo robótico de soldadura y se evalúa según un modelo de madurez de cinco dimensiones y 19 factores, desarrollado originalmente por el profesor Tao Fei y su equipo (Wang et al., 2025).
Hay un problema que la mayoría de las páginas de proveedores no aborda: ni siquiera en el ámbito académico existe una definición universalmente aceptada de sistema basado en gemelos digitales. El debate sobre esa definición es solo una pequeña parte de los retos más amplios de transformación digital que afrontan los talleres de fabricación en la industria manufacturera y la fabricación inteligente con gemelos digitales. Investigaciones anteriores sobre sistemas de producción ciberfísicos han detectado falta de consenso en su conceptualización y una brecha clara entre los modelos de referencia y los sistemas implantados. El propio NIST emplea en sus trabajos sobre gemelos digitales en fabricación una definición algo más acotada que conviene tener en cuenta (NIST):
| Capacidad | Sombra digital | Gemelo digital |
|---|---|---|
| Dirección del flujo de datos | Unidireccional: del elemento físico al registro digital | Bidireccional: del elemento físico al modelo virtual y viceversa; ambos pueden actualizarse mutuamente |
| Resultado obtenido | Historial registrado de lo ocurrido | Comparación en directo de los resultados reales con las predicciones del modelo |
| Ejemplo en esta gama de productos | Registro de tensión, corriente y alimentación del hilo en un puesto de soldadura con un solo robot | Visión artificial con nubes de puntos para comparar la trayectoria de soldadura planificada con la pieza real escaneada, antes y durante la soldadura |
| Qué debe tener en cuenta el comprador | Suficiente para la trazabilidad y las auditorías | Necesario para corregir automáticamente la trayectoria y los parámetros en piezas con geometría variable |
Ambos enfoques tienen su utilidad y se comercializan bajo la etiqueta «supervisión de la producción con robots de soldadura mediante gemelo digital». Sin embargo, resuelven problemas distintos: quien solo necesita un registro de auditoría no tiene por qué pagar por la corrección automática de la trayectoria, y viceversa. Tras años de trabajar repetidamente con seis familias de piezas, un fabricante de estructuras metálicas puede decantarse por una sombra digital; las funciones de corrección de trayectoria en tiempo real de un gemelo completo son más adecuadas para soldar secciones irregulares del casco de un buque.
Para elegir el sistema adecuado, primero hay que entender una diferencia básica: un sistema que utiliza la simulación digital de la trayectoria de soldadura no es lo mismo que uno que se limita a registrar las pasadas terminadas. Tanto si el marco de gemelo digital se ha desarrollado internamente como si se ha adquirido bajo licencia, su aplicación en una célula de soldadura suele encajar en uno de dos enfoques: supervisar el proceso de soldadura a posteriori o utilizar un gemelo digital predictivo de verdad para ajustar el robot mientras suelda. Los proveedores que recurren al lenguaje comercial de los gemelos digitales no siempre distinguen entre ambos, pero la diferencia importa: para el responsable de planta, su principal valor reside en la capa de comparación, no solo en el registro de datos. Un sistema diseñado desde el principio en torno a un gemelo digital se comporta de forma distinta en fábrica que una célula antigua a la que se añaden sensores a posteriori, aunque en una presentación comercial ambos se describan como «basados en tecnología de gemelo digital». Las aplicaciones de gemelos digitales van mucho más allá de la soldadura: los sectores aeroespacial y automovilístico utilizan la visualización de gemelos digitales para mucho más que cumplir la normativa. Un gemelo digital con capacidad real permite aplicar medidas correctivas antes de desechar una pieza, en lugar de limitarse a dejar constancia del rechazo.
Qué supervisa realmente un gemelo digital de soldadura
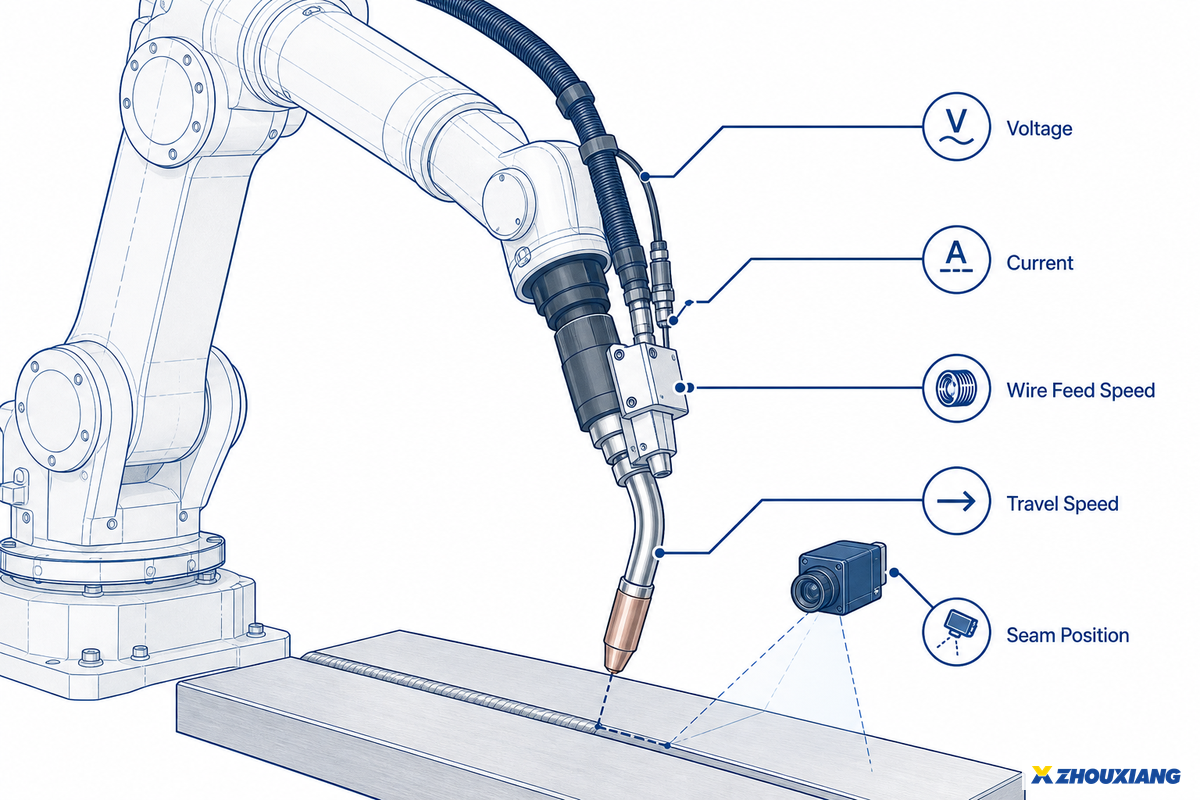
La tensión, la corriente, la velocidad de alimentación del hilo y la velocidad de avance son los parámetros básicos de soldadura que aparecen en casi todas las implementaciones serias de supervisión del proceso. Son los que más se correlacionan con la forma final del cordón y la penetración en la soldadura por arco y MIG/MAG. Algunos sistemas más avanzados también registran el aporte térmico o la longitud del arco.
La posición del cordón de soldadura, obtenida mediante un sistema de visión artificial 3D o un láser de seguimiento, es el quinto y último parámetro. Suele añadirse cuando la geometría de las piezas varía entre lotes. Este parámetro, sumado a los anteriores, convierte un simple registrador de datos en una célula de soldadura verdaderamente inteligente.
Observamos esta misma tendencia en nuestra propia gama de productos, y merece la pena detallarla: siete de los ocho diseños de puestos de soldadura robotizada que fabricamos —según el número de páginas publicadas sobre ellos en nuestro sitio web (no es una cifra verificada)— indican expresamente que el registro de parámetros en directo o la disponibilidad de un panel de supervisión dedicado al gemelo digital son funciones de serie, no opcionales. Estos siete tipos abarcan desde células de soldadura con un solo robot hasta estaciones de soldadura robotizada sobre carril de suelo, sistemas en voladizo de 7/8/9 ejes, células de pórtico con dos robots, unidades robotizadas móviles con AGV y nuestro puesto de soldadura estrella que no requiere enseñanza.
4
Parámetros básicos registrados
7/8
Gamas de productos con registro en directo
0,1mm
Precisión máxima de la visión artificial con nubes de puntos
3
Protocolos de conectividad compatibles
El registro de cobertura de la supervisión con gemelo digital que aparece a continuación indica dónde se sitúa cada uno de estos siete tipos de sistemas robóticos en el continuo entre el gemelo digital completo (interacción bidireccional y comparación basada en modelos) y la sombra digital (registro unidireccional). Muchas de nuestras células instaladas se encuentran en el ámbito de la sombra digital, una solución que a menudo se ajusta mejor a un proceso de soldadura consolidado y repetible.
| Tipo de equipo | Parámetros supervisados | Clasificación: gemelo o sombra digital | Conectividad |
|---|---|---|---|
| Puesto de soldadura con un solo robot | Corriente de soldadura, tensión del arco y número de ciclos | Sombra digital | Panel del proveedor |
| Estación de soldadura robotizada sobre carril de suelo | Corriente, tensión, velocidad de avance y consumo de hilo por cordón | Sombra digital (orientada al control estadístico de procesos) | Panel del proveedor |
| Robot de soldadura en voladizo (7/8/9 ejes) | Conjunto completo de parámetros y comparación de trayectorias mediante nubes de puntos | Gemelo digital | Panel del proveedor |
| Puesto de trabajo con robot de pórtico (dos robots) | Trayectoria y parámetros de soldadura; planificación de tareas del MES | Gemelo digital | Integración con MES/ERP |
| Robot de soldadura móvil con AGV | Tensión/corriente (supervisadas por WeldEye) y sincronización del posicionador | Sombra digital | Modbus TCP, EtherNet/IP, PROFINET |
| Robot colaborativo de soldadura (cobot) | Telemetría de seguridad con límites de fuerza y parámetros de soldadura | Sombra digital | Panel del proveedor |
| Sistema inteligente de soldadura de estructuras metálicas (modelo estrella sin enseñanza) | Conjunto completo de parámetros y trayectoria, con supervisión mediante aplicación móvil | Gemelo digital | Integración con MES/ERP |
| Línea de corte por láser (proceso previo) | Datos de las piezas e informes de corte compartidos a través de la red CNC | Sombra digital | Red CNC compartida |
Datos elaborados a partir de la información de productos publicada, julio de 2026.
Nada de esto es exclusivo de una máquina o plataforma de soldadura: la disyuntiva entre registrar datos y compararlos se da tanto en una antorcha de soldadura sobre un banco manual como en una célula totalmente instrumentada. En el conjunto del sector, las aplicaciones de soldadura abarcan desde series de producción de recipientes a presión, sujetas a las normas ASME, hasta trabajos de fabricación menos críticos, en los que una desviación no detectada obliga a retrabajar una pieza, pero no a retirarla del mercado. Un ensayo de soldadura en laboratorio puede validar un nuevo conjunto de sensores; llevarlo a toda una planta es otro reto, pues hay que tener en cuenta la desviación de la trayectoria de soldadura entre turnos, factores del entorno como la temperatura ambiente y los cambios de posición de soldadura en piezas multieje que un sensor fijo podría no detectar. Nada de esto sustituye a los ensayos destructivos o no destructivos para confirmar la calidad de la soldadura. El gemelo digital supervisa el proceso, no la metalurgia, una diferencia que sigue confundiendo a quienes creen que los datos de supervisión bastan para demostrar el cumplimiento normativo.
Del panel al cumplimiento normativo: trazabilidad para auditorías ASME/AWS
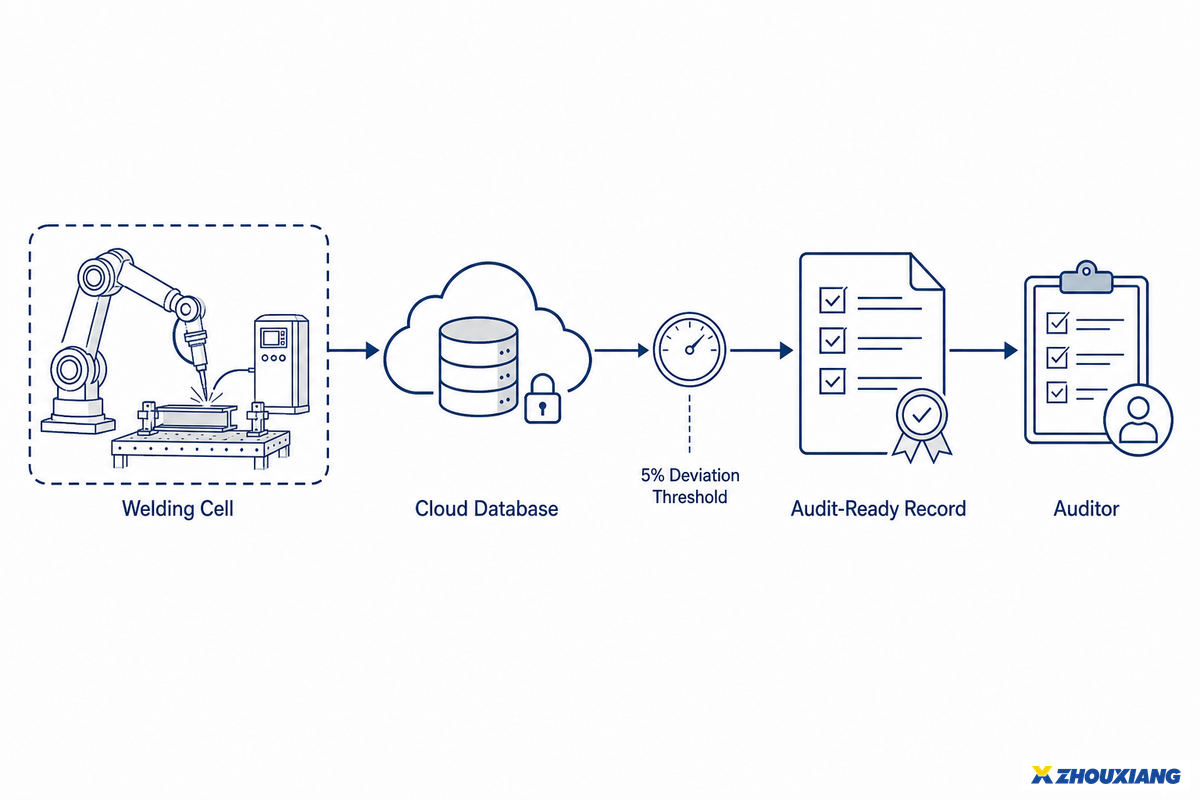
Cuando se solicita recuperar el registro de una junta soldada hace ocho meses, lo más importante de cualquier sistema de supervisión del proceso de soldadura es que ese registro exista. La interfaz que mostraba el primer día o la velocidad de soldadura son secundarios. AWS D1.1 y ASME Section IX exigen conservar registros de la cualificación de soldadores y procedimientos, las inspecciones y los resultados de aceptación, pero no imponen un formato concreto. Por eso, digitalizar estos registros es una solución opcional que cierra la brecha entre «hay una carpeta en alguna parte» y «aquí está el valor registrado».
Los talleres que implantan paneles de gemelo digital para resolver este problema no buscan estar a la última: están cerrando una brecha documental que existía mucho antes de que se hablase de automatización. Para nuestras células de soldadura del sector energético, la solución que desarrollamos es la regla de pausa automática del 5 %. Cada célula registra la tensión, la corriente, la alimentación del hilo y el caudal de gas durante toda la operación de soldadura. Si alguno de estos parámetros se desvía más de un 5 % del valor establecido, el sistema se detiene automáticamente, en lugar de dejar que el proceso continúe sin supervisión. Es un límite de control propio, ajustado para que nuestro equipo de calidad pueda entregar al auditor una documentación clara y completa. No es una norma de ASME BPVC ni de AWS D1.1; desconfíe de cualquier proveedor que afirme lo contrario.
📐 Nota técnica
En un proceso GMAW a 260A/28V, un 5 por ciento equivale aproximadamente a un rango de 247-273A y 26,6-29,4V. Es un margen lo bastante estrecho para detectar un atasco en la alimentación del hilo o una variación en la longitud del arco antes de que provoquen un defecto visible, pero lo bastante amplio para admitir la variabilidad normal de un proceso de soldadura estable.
Las normas sí regulan la cualificación y el alcance de las inspecciones: AWS D1.1 aborda la cualificación de soldadores, los procedimientos y las especificaciones de soldadura, así como los requisitos de inspección visual y ensayos no destructivos, por ejemplo, los de la tabla 8.1. En el sector se suele entender que la cualificación continuada de los soldadores debe renovarse aproximadamente cada seis meses (confirme el intervalo exacto en la edición vigente del código). Vincular en un único documento consultable la fecha de cualificación de cada soldador, el WPS correspondiente y cada junta cumple la misma función que las antiguas hojas de ruta del proceso de soldadura, sin el periodo de seis meses a ciegas que se produce cuando falta la carpeta. Esta es precisamente la brecha en la sincronización de registros que el trabajo del NIST sobre normas para gemelos digitales en fabricación señala como un problema aún sin resolver en todo el sector.
Caso práctico: cómo los datos de supervisión en tiempo real permitieron ganar un contrato con un fabricante de equipos originales
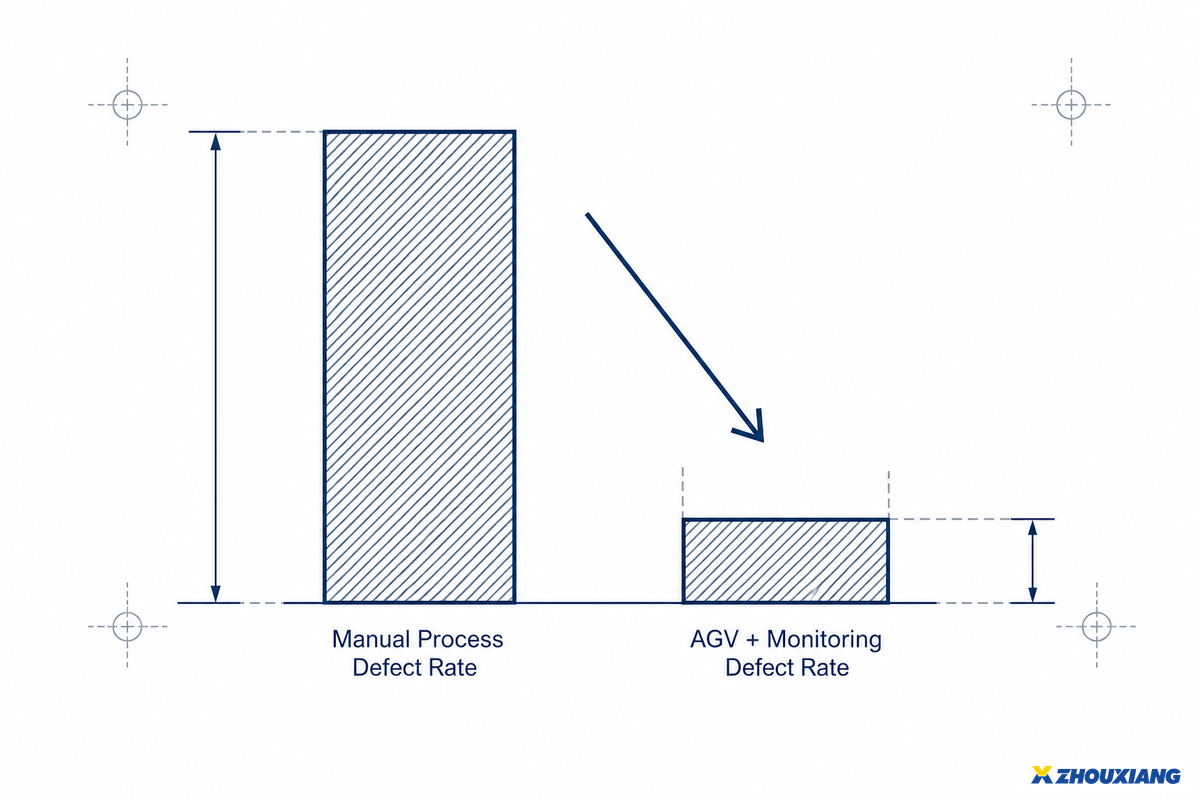
La trazabilidad pasó de ser un extra deseable a convertirse en un factor decisivo para que un proveedor ganase o perdiese un contrato. Nuestra documentación del proyecto cuenta cómo un fabricante chino de maquinaria pesada compró cuatro robots de soldadura montados en AGV, equipados con supervisión de tensión y corriente (mediante nuestro producto de supervisión WeldEye), para soldar con robots plumas de excavadora de acero de alta resistencia Q690D. El fabricante debía cumplir un requisito de cualificación de proveedor OEM de Cat que establecía una tasa de defectos inferior al 0,5 % en las soldaduras; con el proceso manual original, la tasa era del 9,2 %. Tras implantar los robots AGV y WeldEye, el fabricante informó de que la tasa de defectos de esas soldaduras había bajado al 0,3 %, con trazabilidad digital específica de cada junta en todas las piezas producidas.
«Las funciones de supervisión y trazabilidad en tiempo real nos permitieron ganar el contrato; nuestros competidores no podían ofrecer ese nivel de datos».
Dr. Wei Zhang, director de calidad, según el caso publicado por el fabricante
Por supuesto, conviene tomar esta cifra con la misma cautela que cualquier dato procedente de un único caso publicado por un proveedor: es un resultado comunicado por el propio fabricante, no auditado de forma independiente. Depende de una definición concreta de tasa de defectos aplicada a un periodo de producción determinado, y el informe no indica si los resultados se certificaron de forma independiente. Aun así, lo interesante es que el cliente eligió al proveedor no porque ofreciera los robots más baratos, sino porque podía aportar, cuando se le solicitaban, datos específicos de cada junta que pudiera defender. Es un argumento de venta distinto de un simple «somos un 20 % más eficientes». La transición hacia la trazabilidad como servicio de software de soldadura es lo bastante real como para reflejarse también en solicitudes de patente, como la US11347191B2, que abarca software de soldadura habilitado por gemelos digitales y ofrecido como servicio.
¿Adaptación o diseño integrado? Compatibilidad de los gemelos digitales con los equipos de soldadura existentes
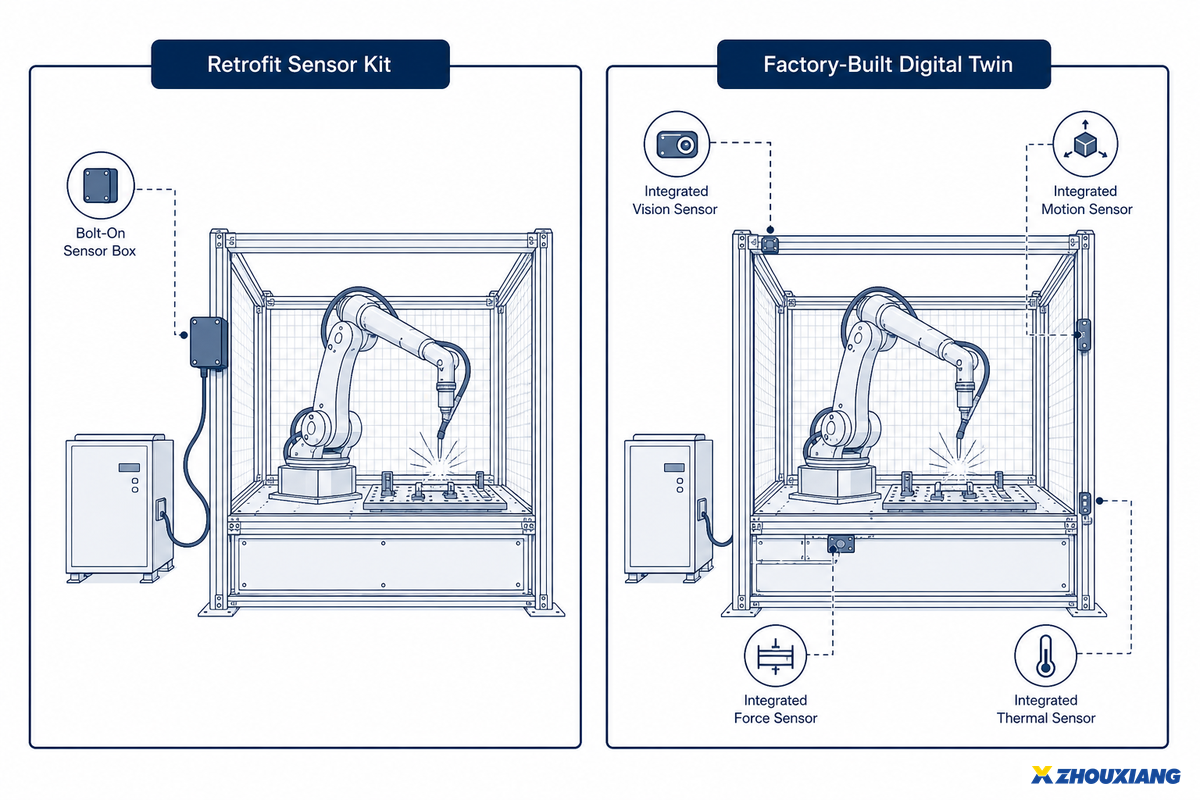
Añadir sensores para la supervisión de una célula de soldadura antigua suele ser sencillo; el coste se dispara cuando hay que conseguir que esos sensores se comuniquen correctamente con el MES de una nueva planta o con el cuadro de mando de otro proveedor. En su propia revisión de 2024 sobre la interoperabilidad de los gemelos digitales —un panel que abordó aspectos estratégicos, técnicos, normativos y organizativos—, el NIST concluyó que «hasta la fecha, se han realizado muy pocas investigaciones sobre la integración de gemelos digitales construidos de forma independiente en un sistema de sistemas» y que «la interoperabilidad sigue siendo un problema sin resolver tanto en la industria como en la investigación» en lo relativo a los modelos de datos de distintos proveedores (David et al., NIST, 2024).
Kit de sensores para modernización
- Compatible con fuentes de alimentación de soldadura existentes de otras marcas
- Más rápido de instalar en una sola célula (días, sin renovar toda la línea)
- El modelo de datos del cuadro de mando puede no ser compatible con el MES de una planta más moderna sin trabajos adicionales de integración
Gemelo digital integrado de fábrica
- Parámetros, protocolo y cuadro de mando diseñados como un único sistema desde el primer día
- Compatibilidad integrada con Modbus TCP/EtherNet-IP/PROFINET, no añadida a posteriori
- Requiere sustituir la célula de soldadura o combinarla con una nueva; no basta con añadir sensores
Los ingenieros con los que hablé y que habían probado gemelos digitales en producción, más allá de una demostración comercial, coincidieron en señalar esta tensión. «Llevamos décadas usando gemelos digitales basados en CAD para simulaciones, como la eliminación de material, pero los gemelos digitales para supervisar la producción y conectados a datos de sensores en directo son algo mucho más reciente y aún no están estandarizados», escribió un ingeniero en un foro. Según explicaba, la modernización de células antiguas con sensores puede estancarse porque nadie quiere hacerse cargo del trabajo de estandarización.
La simulación de trayectorias de soldadura basadas en CAD y el software de simulación de procesos de soldadura existen desde hace décadas, principalmente para la programación offline de robots. La novedad está en conectar esa simulación de soldadura a datos de sensores en directo, en vez de limitarse a un plan offline elaborado una sola vez. Cuando una fábrica actualiza sus sistemas, lo que realmente compra es la posibilidad de tomar decisiones a partir de la comparación en directo del gemelo digital, en lugar de fiarse de la intuición de alguien que observa el arco. Instalar únicamente hardware de supervisión digital no basta: también se necesita software basado en estructuras de datos digitales que el MES pueda procesar.
Algunas fábricas aún están implantando cuadros de mando de gemelos digitales célula por célula; otras ya desarrollan gemelos digitales que abarcan toda una línea y consideran el robot de soldadura un nodo más de la fabricación digital, en lugar de un elemento aislado. Hay aspectos de la adopción de gemelos digitales que reciben menos atención: la integración de flujos de datos digitales entre el corte previo y la inspección posterior, y la precisión suficiente de la réplica digital para que un ingeniero de planta confíe en ella frente a la pieza física en caso de discrepancia. Los gemelos digitales pueden simular un paso de soldadura antes de que se ejecute, pero no todos los sistemas instalados lo hacen; muchos solo registran la producción real a posteriori. Tanto si un sistema utiliza gemelos digitales únicamente para cumplir la normativa como si se ha diseñado como un gemelo digital auténtico que supervisa y corrige en tiempo real, las partes física y digital de la operación deben mantenerse sincronizadas; de lo contrario, el registro no sirve. La precisión en tiempo real del gemelo —el desfase entre un suceso en planta y su registro digital— es el dato que los proveedores suelen pasar por alto; pídalo por escrito. En última instancia, importa más cómo se utilizan estas tecnologías de soldadura en planta, turno tras turno, que la marca del panel de control. Además, el propio proceso de soldadura —las chispas, las proyecciones y los ajustes del operario— sigue siendo obstinadamente manual incluso en las líneas con más instrumentación. Conviene desconfiar de los proveedores que hablan de gemelos digitales y macrodatos sin contar con un modelo sincronizado que los respalde; una hoja de ruta para un gemelo digital futuro solo tiene sentido si la versión básica de este año ya refleja fielmente las desviaciones.
Si utiliza un único proceso de soldadura con una fuente de alimentación de soldadura de un solo proveedor, la modernización suele ser más sencilla. Si tiene varias células con fuentes de alimentación de soldadura de distintas marcas y quiere ver todos los datos en un mismo cuadro de mando, presupueste por separado el trabajo de integración y considérelo una partida propia, no un añadido a la instalación de los sensores.
Cuánto cuesta y cuánto tarda la implantación

Una célula de soldadura robotizada de una sola estación con supervisión básica cuesta a partir de $85,000, mientras que un sistema integral a medida para grandes cubas o colectores de caldera supera ampliamente los $250.000; las actualizaciones de sensores y la puesta en marcha se cobran aparte en ambos casos, como se detalla en el siguiente párrafo.
Según nuestra guía de precios más reciente de 2026, una célula de soldadura robotizada de una sola estación con supervisión básica cuesta entre $85.000 y $120.000; un sistema integral, completo y a medida para colectores de caldera o grandes cubas de transformador (con varios procesos y útiles de fijación incluidos) cuesta entre $250.000 y $320,000. Además, cobramos aproximadamente entre $8.000 y $15,000 por el seguimiento a través del arco y entre $20.000 y $35.000 por el seguimiento mediante visión láser necesario para soldaduras críticas a presión. Estos precios proceden de nuestro catálogo y varían según la ubicación y el grado de personalización, por lo que conviene solicitar un presupuesto preciso para su caso. Por otra parte, la soldadura robotizada por sí sola puede reducir la tasa de defectos de soldadura entre un 25 %-75 %, según la aplicación; esto podría suponer un ahorro de entre $8.000 y $24.000 al año en retrabajos y material desperdiciado en una línea mediana típica (consulte nuestra guía completa sobre los costes de la soldadura robotizada para ver los datos de partida).
Por lo general, los costes y los plazos están relacionados. La puesta en marcha suele añadir alrededor de un 10-15 % al coste total del equipo. Prevea entre tres y doce meses para completar la evaluación, instalar sensores y sistemas de visión, configurar el software y formar al personal; el plazo dependerá del número de células que vaya a integrar y de si ya dispone de un MES.
Lista de comprobación para la solicitud de presupuesto: copie estos puntos en su solicitud:
| Parámetro | Intervalo recomendado | Por qué importa | Cómo verificarlo |
|---|---|---|---|
| Parámetros registrados | Como mínimo, tensión, corriente, velocidad de alimentación del hilo y velocidad de avance | Con menos de 4, habrá lagunas en el historial de auditoría | Solicite una muestra de un registro de soldadura exportado |
| Protocolo de conectividad | Modbus TCP / EtherNet-IP / PROFINET (al menos uno compatible con su MES) | Una incompatibilidad implica costosos programas intermedios más adelante | Compruébelo con la lista de protocolos compatibles del proveedor de su MES |
| Umbral de alerta de desviación | Configurable, no fijado en el código | La tolerancia de su proceso puede no ser de ±5 % | Pregunte si el umbral de pausa puede ajustarse para cada WPS |
| Periodo de conservación de los datos | Debe ajustarse al periodo de conservación más largo exigible por la normativa aplicable | Un periodo de conservación breve frustra el objetivo de la trazabilidad | Solicite por escrito el periodo de conservación y el formato de exportación|
| Asistencia para la puesta en marcha | Presencial o remota, con un ingeniero de contacto identificado | Permite conocer el plazo real, no el que aparece en el folleto | Solicite a un cliente de referencia la duración real de la puesta en marcha |
Ventajas y limitaciones de los robots de soldadura con gemelo digital

Sin embargo, ningún trabajo de ingeniería puede convertir por sí solo un valor registrado en una prueba de calidad. Reconocer esta realidad puede ser más valioso para un comprador que obtener una mejora marginal de la eficiencia sin pruebas claras que la respalden.
✔ Ventajas
- Los registros preparados para auditorías sustituyen las hojas de seguimiento en papel y evitan lagunas en los archivadores
- Las alertas de desviación detectan las variaciones antes de que se genere un parte de defectos, no después
- Los datos de coherencia entre turnos evitan tener que adivinar qué equipo soldó una junta defectuosa
⚠ Limitaciones
- Los parámetros de proceso registrados no demuestran por sí solos la calidad final de la soldadura ni diagnostican defectos internos: la investigación revisada por pares confirma que la escasez de datos, la necesidad de fusionar datos de sensores y las limitaciones computacionales siguen siendo obstáculos reales sin resolver en la investigación actual sobre la supervisión de la soldadura
- La integridad de la telemetría rara vez se examina: sin comprobar la sincronización de los relojes, el control de acceso y la procedencia de los datos, un registro de supervisión puede parecer completo y, aun así, ser susceptible de manipulación o verse afectado por desviaciones
- La interoperabilidad entre proveedores no está garantizada desde el primer momento (véase la sección sobre modernización más arriba), y las alertas de mantenimiento predictivo basadas en la misma telemetría heredan las mismas reservas sobre la calidad de los datos
Una advertencia sincera para empezar: toda cifra de eficiencia publicada que encuentre, incluidas las nuestras, debe citar una fuente que pueda verificar. Varios artículos de proveedores sobre este mismo tema mencionan intervalos como «15-30 % de reducción de costes» o incluyen una tasa de crecimiento anual compuesto del mercado sin citar el estudio en el que se basan. Cada cifra que aparece a continuación está vinculada a una fuente concreta, indicada al principio; cuando no pudimos verificar algún dato, lo señalamos en lugar de redondearlo para presentarlo como una cifra aparentemente objetiva.
El interés académico por este ámbito concreto es real: un artículo, Gemelo digital para la soldadura interactiva entre personas y robots y el análisis del comportamiento del soldador (Wang et al., IEEE/CAA Journal of Automatica Sinica, 2020), propuso utilizar datos del gemelo específicamente para modelar cómo interactúa el comportamiento del soldador con la trayectoria de soldadura de un robot colaborativo. Se trata de una línea de investigación distinta, aunque relacionada, con los gemelos de supervisión de la producción en los que se centra este artículo.
Qué está cambiando: de cuadro de mando opcional a requisito para competir

El caso de Yangtze Heavy Machinery, mencionado más arriba, ilustra el cambio real, más importante que cualquier estadística sobre el tamaño del mercado: los datos de trazabilidad se están convirtiendo en un requisito para competir, en lugar de ser una casilla más en un informe de sostenibilidad. Este cambio se manifiesta antes en el ciclo de ventas de lo que muchos proveedores han previsto.
Si el programa de homologación de su OEM establece un límite máximo estricto de piezas defectuosas, gana el contrato antes de hablar del precio el proveedor que puede aportar pruebas pieza por pieza. En cambio, el proveedor cuyo sistema de «supervisión» genera un cuadro de mando del que nadie exporta datos no puede competir en esas condiciones, aunque su robot se mueva un 50 % más rápido.
Solo como referencia, no como argumento central de este artículo: se prevé que el mercado de la supervisión de la soldadura (distinto del segmento de «gemelos digitales», tan promocionado) alcance los $4,14 billion en 2035, frente a una estimación de $1,76 billion en 2025. Se trata de una tendencia, no de una premisa de la que dependa el argumento, y encaja con el impulso en materia de interoperabilidad y estandarización que el panel del NIST de 2024 describió como aún incipiente.
Para un comprador en 2026 —por ejemplo, si trabaja con clientes de nivel 1 de los sectores de la automoción, la maquinaria pesada o los equipos de generación de energía—, esto significa que los datos de trazabilidad podrían aparecer como requisito en las auditorías de homologación dentro del próximo ciclo de negociación contractual, en lugar de mencionarse únicamente en los informes de sostenibilidad. En la práctica, conviene dar prioridad a las células de soldadura que se conectan al MES mediante Modbus TCP, EtherNet/IP o PROFINET, en lugar de optimizar únicamente la velocidad del robot.
Cómo elegir un robot de soldadura preparado para el gemelo digital: qué preguntar a los proveedores

Que un sistema esté «preparado para el gemelo digital» no depende de las palabras de moda ni del software de gemelo digital que licencia un proveedor. Se trata de responder con precisión a cinco preguntas concretas, sin evasivas ni lenguaje comercial, que un ingeniero de ventas debe poder contestar en el momento:
Cuadro de evaluación de la preparación para el gemelo digital
- ¿Qué parámetros registra realmente y puedo ver un ejemplo de registro de datos antes de comprar?
- ¿Es un gemelo digital auténtico que corrige la trayectoria basándose en un modelo o una sombra digital (registro unidireccional)? ¿La tarea concreta en planta necesita realmente un gemelo digital?
- ¿Qué protocolos de comunicación industrial admite de forma nativa y son compatibles con mi MES actual?
- ¿Se puede configurar el umbral de pausa por desviación para cada procedimiento de soldadura o lo fija el proveedor?
- ¿Cuál es el periodo de conservación de los datos y cumple los requisitos de las normas de cumplimiento con las que auditan a nuestros clientes?
Los proveedores que responden con seguridad a las cinco preguntas, en vez de repetir «nuestra AI puede hacerlo», son los que convierten sus promesas de supervisión en resultados reales cuando un auditor visita las instalaciones del cliente. Conviene insistir especialmente en la pregunta 2, ya que las solicitudes de patentes en este ámbito muestran que existen diferencias técnicas reales en la implementación del «gemelo digital» de un proveedor a otro.
Conclusión principal
La supervisión de la producción mediante un robot de soldadura con gemelo digital aporta un valor real cuando ofrece un registro sincronizado, preparado para auditorías y vinculado a normas de conectividad reales; se exageran sus capacidades cuando un proveedor llama «gemelo digital» al simple registro de parámetros sin incluir la comparación con un modelo. Pregunte qué se compara, no solo qué se registra.
Preguntas frecuentes
P: ¿Puede la tecnología de gemelo digital funcionar con equipos de soldadura existentes?
Sí, en la mayoría de los casos: desde el punto de vista técnico, es sencillo adaptar sensores a una fuente de alimentación de soldadura existente. Sin embargo, conseguir que esos datos se comuniquen correctamente con un MES más moderno o con el cuadro de mando de otro proveedor es la parte más difícil y a menudo infravalorada.
Sí, en la mayoría de los casos: con los sensores y la interfaz adecuados, es técnicamente sencillo adaptar una fuente de alimentación de soldadura existente, e incluso integrar sistemas de soldadura más antiguos en un entorno de supervisión. Según la revisión de interoperabilidad del NIST de 2024, la parte más difícil es conseguir que el modelo de datos de la adaptación se comunique correctamente con el MES de una planta más moderna o con el cuadro de mando de otro proveedor, sin trabajos de integración a medida. La alineación de los modelos de datos entre proveedores sigue siendo un problema de investigación abierto, no una cuestión resuelta. Presupueste esta fase de integración por separado en lugar de dar por hecho que los sensores resolverán el problema, y antes de firmar pida al proveedor una referencia de un cliente que haya adaptado una fuente de alimentación de soldadura de otra marca.
P: ¿Cuánto cuesta implementar un gemelo digital en líneas de soldadura?
Las células de una sola estación con supervisión básica cuestan entre $85.000 y $120,000, mientras que los sistemas integrales para colectores de caldera o grandes cubas cuestan entre $250.000 y $320,000, sin incluir las actualizaciones de sensores ni la puesta en marcha.
Las células de una sola estación con supervisión básica cuestan $85.000–$120.000; los sistemas integrales para colectores de caldera o grandes cubas, con útiles de fijación a medida y capacidad para varios procesos, cuestan $250.000–$320,000. Las actualizaciones de sensores se cobran aparte: el seguimiento a través del arco cuesta aproximadamente $8.000–$15,000, y el seguimiento mediante visión láser con precisión suficiente para soldaduras críticas a presión cuesta $20.000–$35,000. La puesta en marcha suele añadir un 10–15 % al coste del equipo.
P: ¿En qué se diferencia un gemelo digital de los sistemas tradicionales de supervisión de la producción?
Un sistema de supervisión tradicional registra lo que ha ocurrido a posteriori; un gemelo digital auténtico compara en tiempo real lo que está sucediendo con un modelo virtual sincronizado, en ambos sentidos, mientras se ejecuta la soldadura.
La supervisión tradicional registra lo ocurrido; un gemelo digital auténtico compara los resultados en directo con un modelo virtual sincronizado mientras se ejecuta la soldadura, en ambos sentidos. El simple registro de parámetros —tensión, corriente y alimentación del hilo— sin un modelo con el que compararlos se describe con más precisión como una sombra digital. Ambos sistemas son útiles, pero solo el segundo puede corregir automáticamente una trayectoria de soldadura basándose en lo que acaba de medir un sistema de visión.
P: ¿Qué competencias necesita el personal para trabajar con tecnología de gemelo digital aplicada a la soldadura?
Los operarios necesitan conocimientos digitales básicos; las competencias más avanzadas dependen de cada puesto.
Los operarios necesitan conocimientos digitales básicos, que suelen adquirirse con una sesión de uno o dos días sobre el cuadro de mando. El personal de mantenimiento interpreta las alertas de desviación. El personal de calidad e ingeniería es quien más partido saca del sistema, ya que el valor de la inversión se materializa al obtener registros de trazabilidad para las auditorías.
P: ¿Qué ocurre cuando el sistema detecta una desviación durante la soldadura?
En los sistemas con función de pausa automática, la soldadura se detiene en cuanto un parámetro supervisado supera la tolerancia configurada. El sistema registra la lectura exacta, la marca de tiempo y el parámetro que activó la parada para su posterior revisión.
En los sistemas con función de pausa automática, la soldadura se detiene en cuanto un parámetro supervisado supera la tolerancia configurada (habitualmente alrededor de ±5 %, aunque debería poder ajustarse para cada procedimiento de soldadura en lugar de quedar fijada). El sistema registra la lectura exacta y la marca de tiempo para su revisión. Se trata de un límite de control configurado por el fabricante, no de un valor exigido por las normas de ASME o AWS. Antes de dar por hecho que el umbral se ajusta a su proceso, pregunte al proveedor si puede modificarse.
P: ¿Es obligatoria la supervisión mediante gemelo digital para cumplir las normas de ASME/AWS o es opcional?
Es opcional, no obligatoria: las normas AWS D1.1 y la sección IX de ASME exigen registros trazables del soldador, el procedimiento y las inspecciones, pero ninguna especifica un formato digital concreto para conservarlos. Por tanto, digitalizarlos es decisión de cada fábrica.
Es opcional. AWS D1.1 y la sección IX de ASME exigen registros documentados de la homologación del soldador y del procedimiento, así como registros de inspección y aceptación, pero ninguna de las dos normas impone un formato digital concreto para conservarlos. El fabricante decide si digitaliza estos registros para resolver la brecha práctica entre una hoja de seguimiento en papel que puede perderse y un registro consultable que no se pierde.
Por qué escribimos este artículo
Cada configuración mencionada aquí se basa en documentación interna de producto de todos los tipos de células de soldadura —de un solo robot, sobre carril de suelo, en voladizo, de pórtico, con AGV y con cobots—, complementada con investigaciones sobre publicaciones revisadas por pares acerca de los gemelos digitales y un informe del NIST sobre la interoperabilidad de estos. Cuando no pudimos verificar un dato de forma independiente, ya fueran datos de nuestros propios casos o una estadística citada, lo indicamos. Revisado por el equipo técnico de Zhouxiang.
Referencias y fuentes
- Investigación sobre el sistema de gemelo digital para robots de soldadura impulsado por datosWang et al., 2025, PMC (National Institutes of Health)
- Visualización de datos en tiempo real de robots de soldadura y preparación para el futuro del sistema de gemelo digitalMagyar, 2024, Scientific Reports (Nature)
- Normas para gemelos digitales en fabricaciónNational Institute of Standards and Technology
- Interoperabilidad de los gemelos digitales: retos, factores de éxito y futuras líneas de investigaciónDavid, Shao, Tilbury, Gomes & Zarkhout, 2024, NIST/ISoLA
- Cómo aportan los gemelos digitales un nuevo nivel de inteligencia a la fabricación de metalTim Heston, The Fabricator
- US11347191B2, sistema y método para facilitar el software de soldadura como servicioUSPTO
- Novedades en la supervisión de la soldadura (2026 y más allá)Xiris
- Gemelo digital para la soldadura interactiva entre personas y robots y el análisis del comportamiento del soldadorWang et al., 2020, IEEE/CAA Journal of Automatica Sinica
Artículos relacionados
- Automatización de la soldadura de cubas de transformador: cordones largos sin deformaciones a gran escalaotro caso de supervisión en la industria energética
- Automatización de la soldadura de tuberías: comparación entre métodos robotizados, orbitales y manualesselección de método en la misma gama de productos
- Seguimiento láser de la junta para robots de soldadura: cómo corrige las deformacionesla capa de visión que permite corregir la trayectoria del gemelo digital
- ¿Cuánto cuesta realmente un robot de soldadura en 2026?desglose completo de los costes citados más arriba
- Calculadora del ROI de un robot de soldaduracalcule su propio plazo de recuperación de la inversión

